 benlong
تحسين خطوط الإنتاج باستخدام الأتمتة الصناعية
بالنسبة لغالبية خطوط الإنتاج، السرعة ليست مشكلة، بل إيجاد حل للمواقع الستة التي تفقد الوقت في كل وردية. في كل منطقة يمكن تنفيذ الأتمتة فيها، ستكون الأتمتة مفيدة. مثال على ذلك هو شراء روبوت لتصحيح عدم التوازن في خط الإنتاج؛ هذا سيخلق عنق زجاجة من المرجح أن يكون الأكثر تكلفة.
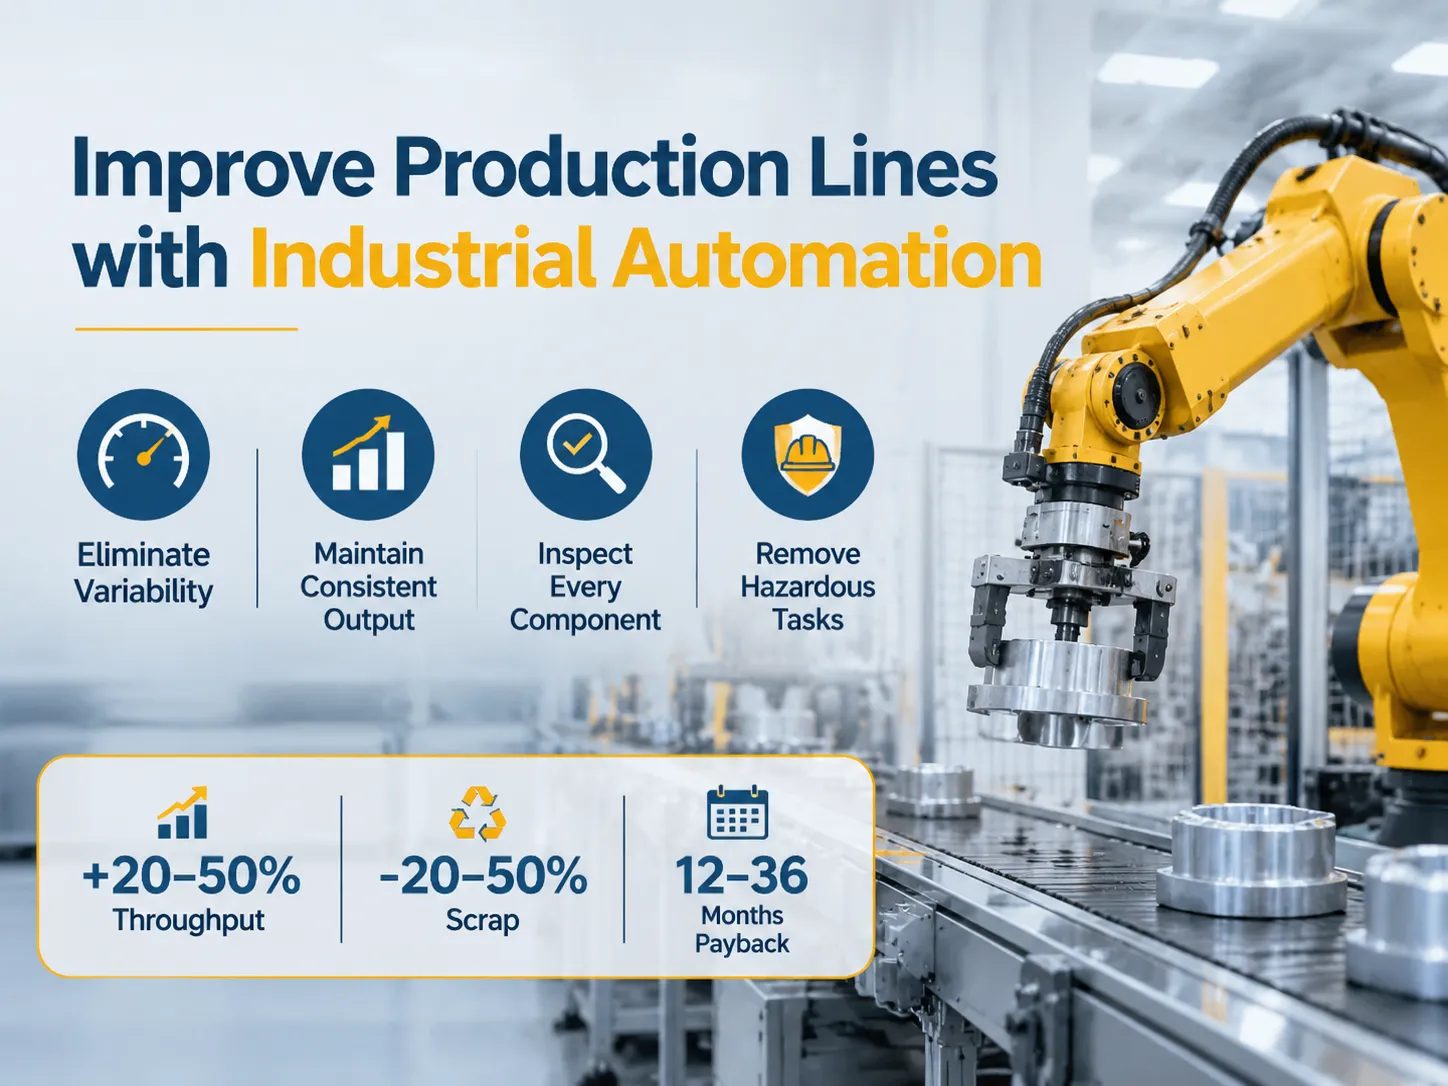
إجابة سريعة: فوائد تنفيذ الأتمتة الصناعية في خط الإنتاج مقسمة إلى أربعة مجالات؛ القضاء على تباين أوقات الدورة اليدوية، الحفاظ على معدل تشغيل ثابت للمحطات، فحص كل مكون بدلاً من أخذ عينات عشوائية، والقضاء على المهام المملة والقذرة والخطيرة على العمال. الأرقام النموذجية التي يقدمها مدمجو الأنظمة تظهر أن الإنتاجية تزداد بنسبة 20 إلى 50 بالمئة لخطوط الإنتاج القائمة، مع تقليل كمية الخردة في العمليات التي تعتمد على حكم المشغل بنسبة 20 إلى 50 بالمئة، وتوفير فترة استرداد تتراوح بين 12 إلى 36 شهراً. ومع ذلك، لا تحل الأتمتة المشكلات التي تحدث بسبب خطوط الإنتاج غير المتوازنة بشكل جيد، أو تصميمات المنتجات التي يصعب تجميعها، أو أنماط الطلب المتقلبة/غير المستقرة التي تجعل الاستثمار الرأسمالي غير متاح.
الأقسام التالية تصف التحسينات التي توفرها الأتمتة، “الخمسة د” (التعريف، التصميم، التطوير، النشر والتسليم)، كيفية البدء، أنواع الأتمتة، أوقات الدورة وتوازن خطوط الإنتاج، فعالية المعدات الشاملة (OEE) وحسابات الإنتاجية، الفروقات بين القطاعات، مقارنة العمليات اليدوية/المحاكاة مقابل العمليات المؤتمتة، لماذا قد لا تفكر في الأتمتة، حسابات فترة الاسترداد، إيجاد نطاقك، والخطوات العملية في تنفيذ أول حل أتمتة لديك.
ما الذي تحسنه الأتمتة فعلياً في الخط
أول فائدة لخطك بعد إدخال الأنظمة المؤتمتة هي الاتساق. تجميع الكونتاكتور بواسطة فرد لديه تباين بين بداية الوردية ونهايتها، بينما لا يحدث هذا في التجميع الآلي. الاتساق في التجميع الآلي ضروري لتمكين الخط من التوازن عند وقت دورة قياسي، بدلاً من وقت دورة متوسط. قد يكون الفرق بين الاثنين عالياً يصل إلى 15-25 بالمئة من إجمالي الإنتاج.
العامل الثاني هو النسبة الفعلية للوحدات التي يتم فحصها خلال العملية. عملية فحص عينة يدوياً بدلاً من فحص كل الوحدات المصنعة تتطلب تكلفة عمالة؛ ومع ذلك، بسبب التكلفة الحدية القريبة من الصفر لاختبار كل وحدة في خط إنتاج مؤتمت، فإن احتمال عودة الضمان بسبب العيوب أكبر بكثير من تأثير ذلك على إنتاجية الخط.
العامل الثالث هو القضاء على المهام التي يؤديها الأشخاص بشكل سيء.
مثال على هذا النوع من المهام هو تحميل جزء صغير في تثبيت يتطلب استخدام مفتاح عزم دوران بزاوية غير مريحة، أو فحص الملصق على منتج في منطقة ذات إضاءة خافتة.
هذه الأنواع من الأنشطة هي التي يميل الأشخاص إلى إنتاج غالبية عيوبهم فيها، كما أنها تميل إلى أن تكون ذات معدلات دوران عالية بين جميع العمال في خطوط التجميع اليدوية.
رابعًا، هناك البيانات.
تقارير الإنتاج المعتمدة على الورديات من خطوط التجميع اليدوية، وتقارير إنتاج الوحدات من خطوط الإنتاج الآلية، توفر سجلًا تاريخيًا لكل محطة حول مشكلة الجودة، وهو أمر إلزامي لتدقيقات العملاء.
الخمسة D، من أين نبدأ.
بينما الخمسة D هي مجرد آلية فرز وليست طريقة رسمية لتحديد تحسين العملية، فإنها تعتمد على أولوية تعيين المهام بناءً على مدى كراهية الشخص للمهمة المعينة.
العمل الممل يتضمن مهامًا متكررة تتطلب القليل أو لا تتطلب أي قدرة على اتخاذ القرار، بينما العمل القذر هو تجميع المنتج أثناء التعرض للزيوت أو الغبار أو النشارة أو المواد الكيميائية. العمل القريب من الآلات التي تتغير باستمرار، أو التي تعمل بحرارة عالية، أو التي تحتوي على حواف حادة وخطيرة، أو التي تتم على ارتفاعات عالية يصنف كعمل خطير.
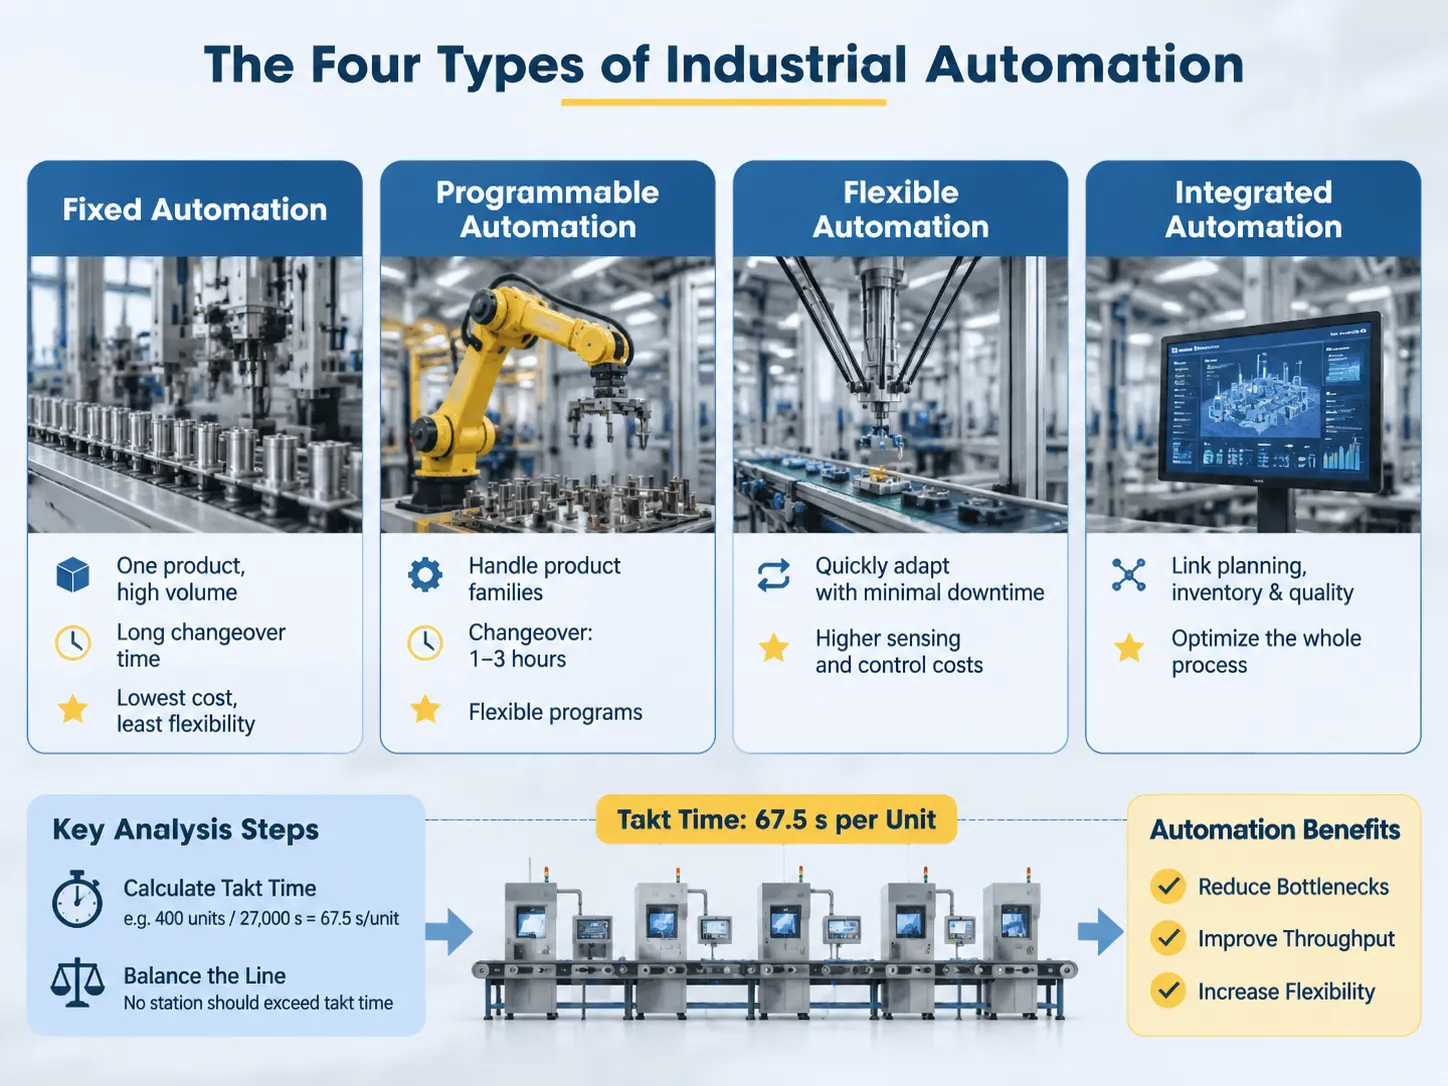
تم تصميم أنظمة الأتمتة القابلة للبرمجة للتعامل مع مجموعات من المنتجات وقادرة على تغيير البرامج والأدوات دون إزالة المنتجات تمامًا من خط الإنتاج أو محطة التصنيع. تشمل أمثلة الأتمتة القابلة للبرمجة خلايا روبوتية مع أدوات نهائية قابلة للتبديل (ملاقط)، وأنظمة CNC، ومحطات اختبار آلية تقوم بتشغيل برامج اختبار مختلفة بناءً على المنتجات التي تختبرها. عادةً ما يكون الوقت المطلوب للتغيير من مجموعة برنامج/أدوات إلى أخرى بين 1 و 3 ساعات، اعتمادًا على عدد الأجزاء المطلوبة لتصنيع دفعة من المنتجات.
أنظمة الأتمتة المرنة قادرة على التعديل، مع توقف قليل أو بدون توقف بين الانتهاء من دورة إنتاج واحدة وبداية دورة الإنتاج التالية، وبالتالي تتمتع بمرونة أكثر من أنظمة الأتمتة القابلة للبرمجة. يُلاحظ ارتفاع تكاليف الاستشعار والتحكم، ولا يكون استخدامها منطقيًا إلا عندما تكون هناك تغييرات متكررة في مزيج المنتجات؛ وهذا أصبح أكثر شيوعًا في السلع الاستهلاكية.
تمثل الأتمتة المتكاملة النوع الرابع من الأتمتة؛ حيث توصف بشكل صحيح كنظام تصنيع وليس مجرد آلة. يرتبط خط الإنتاج بأنظمة التخطيط والمخزون والجودة. يتم تمرير التغييرات في جدول الإنتاج إلى المحطات المختلفة التي تشكل خط الإنتاج. طبقة MES هي المكان الذي يتفاعل فيه التوأم الرقمي وMES للسماح للمصنع بالتوقف عن تحسين كل محطة والبدء في تحسين تدفق عملية التصنيع بأكملها.
ستحتاج الغالبية العظمى من المصانع في البداية إلى النوع الثاني من الأتمتة. إن أتمتة القضاء على أسوأ عملية في خط الإنتاج ستولد قيمة أكبر من تنفيذ نظام تصنيع مؤتمت بالكامل لا يزال يعاني من تأخير بسبب استخدام عنق الزجاجة اليدوي. سينتج خط الإنتاج بسرعة أبطأ مكون فيه. لذلك،, إذا تم إدخال الأتمتة لتسريع أبطأ مكون في الخط (وليس عنق الزجاجة)، فستكون النتيجة زيادة في المخزون، ولكن ليس زيادة في الإنتاج. يجب أن تكون هذه هي الخطوة الأولى في التحليل، والتي تتطلب ساعة توقيت وجداول بيانات، بدلاً من نفقات رأسمالية.
تحديد كيفية مزامنة الإنتاج هو تمرين رياضي بسيط. إذا كانت هناك حاجة إلى 400 وحدة لكل وردية، لمدة 27000 ثانية، فإن زمن التكت هو 67.5 ثانية لكل وحدة. لا ينبغي لأي محطة إنتاج أن تتجاوز هذا الوقت التكتكي. إذا كانت هناك محطة تستغرق 90 ثانية لإنتاج وحدة واحدة، فإن الحد الأقصى للإنتاج في خط الإنتاج هذا سيكون 300 وحدة منتجة في الوردية، بغض النظر عن سرعة عمل محطات الإنتاج الأخرى. وعلى العكس، إذا كانت هناك محطة تنتج بوقت تكتكي يبلغ 30 ثانية، فيجب تقييم تلك المحطة لدمجها مع وقت التكتك أو العملية في أقرب محطة إنتاج مجاورة. عندما تختلف أوقات النقل بشكل كبير بين المحطات على خط الإنتاج، يمكن أن يؤثر ذلك على متوسط الإنتاجية للخط ويتسبب في أن يكون أقل من الوقت التكتكي (وهو متوسط الوقت الذي يجب أن يستغرقه إنتاج وحدة واحدة من المنتج). عندما يكون لدى عدد من المحطات أوقات إنتاج مختلفة بشكل كبير (أي أن محطة واحدة أسرع بكثير من الأخرى) ولكن جميعها تنتج بمعدل متوسط أقل من التكتك، فإن متوسط الإنتاج من خط الإنتاج ينخفض. في هذه الحالة، يكون الميزة هي تقليل تباين تلك الأوقات بدلاً من تقليل متوسط الوقت لجميع المحطات، مع افتراض أن قدرة الإنتاج لكل محطة متساوية.
تعالج الأتمتة هذه المشكلة بطريقتين: أولاً، تسمح الأتمتة بإمكانية تشغيل خط الإنتاج بسرعة أقل من التكتك عندما لا يتمكن العامل من الحفاظ على سرعة خط الإنتاج بمستوى ثابت؛ ثانياً، تسمح الأتمتة بالحفاظ على سرعة خط الإنتاج عند سرعة التكتك، حتى مع تغير معايير الإنتاج. كلا هذين الفائدتين من الأتمتة توفران فائدة لخطوط الإنتاج التي تم توازنها بالفعل.
في الواقع، تختلف فوائد الأتمتة لمشتري حلول أتمتة خطوط الإنتاج، اعتمادًا على ما إذا كان خط الإنتاج متوازنًا حاليًا أو يحتاج إلى التكوين كخط متوازن (أي يجب أخذ سرعة الإنتاج وجودة الإنتاج في الاعتبار عند اختيار نوع الأتمتة المناسب). هذا التمييز واضح عند مقارنة خطوط الإنتاج المؤتمتة.
من وجهة نظر الأرقام: فعالية المعدات الشاملة والإنتاجية
تُعرف فعالية المعدات الشاملة (OEE) بأنها حاصل ضرب التوفر، والأداء، والجودة. تُعرف OEE باسم “فعالية المعدات الشاملة”، وبالتالي تمثل الفعالية الإجمالية للمعدات المتاحة للإنتاج (الرقم الذي يفسر معظم الفارق بين سرعات الإنتاج الفعلية والمصنفة). عادةً ما يُشار إلى فعالية المعدات الشاملة على مستوى عالمي بأنها 85٪؛ ومع ذلك، فإن متوسط الإنتاج لمصنع تصنيع معين يعمل عادةً بين 60٪ و70٪. السبب الرئيسي للاختلاف في فعالية المعدات الشاملة يكون عادةً مرتبطًا بالتوفر؛ أي عندما تتعطل المعدات أو تتوقف عن العمل.
تتكون الخسائر المتعلقة بالتوافر من خسائر بسبب التوقفات الناتجة عن الأعطال، والانتظار، وتغيير الإعدادات. تتكون الخسائر المتعلقة بالأداء من خسائر بسبب السرعات المنخفضة والتوقفات الصغيرة. تتكون الخسائر المتعلقة بالجودة من خسائر بسبب الخردة وإعادة العمل. تعالج الأتمتة كل من الفئات الثلاث لفعالية المعدات (أي التوافر، الأداء، والجودة): تزيد أدوات التغيير السريع من التوافر أثناء تغيير الإعدادات؛ يقلل مراقبة الحالة من فقدان التوافر أثناء الأعطال؛ وتقلل عمليات التفتيش المتسلسلة من الخردة التي قد تُكتشف لاحقًا في عملية الإنتاج (أي في المراحل اللاحقة). يبلغ المدمجون عن تحسينات في الإنتاجية في التطبيقات الحالية لـ بين 20% و 50% ويرجع ذلك أساسًا إلى الزيادات في كل من التوافر والأداء، بدلاً من مجرد زيادة سرعة تشغيل الماكينة. على سبيل المثال، يُقدّر أن زيادة عشرة نقاط في فعالية المعدات الشاملة (OEE) توفر زيادة تقارب 15% في كمية المنتج المُنتج دون الحاجة إلى إضافة معدات جديدة. هذا هو السبب الرئيسي في أن المشروع الأول على خط الإنتاج يكون جمع البيانات بدلاً من تركيب تكنولوجيا الروبوتات.
تختلف القيود حسب القطاع
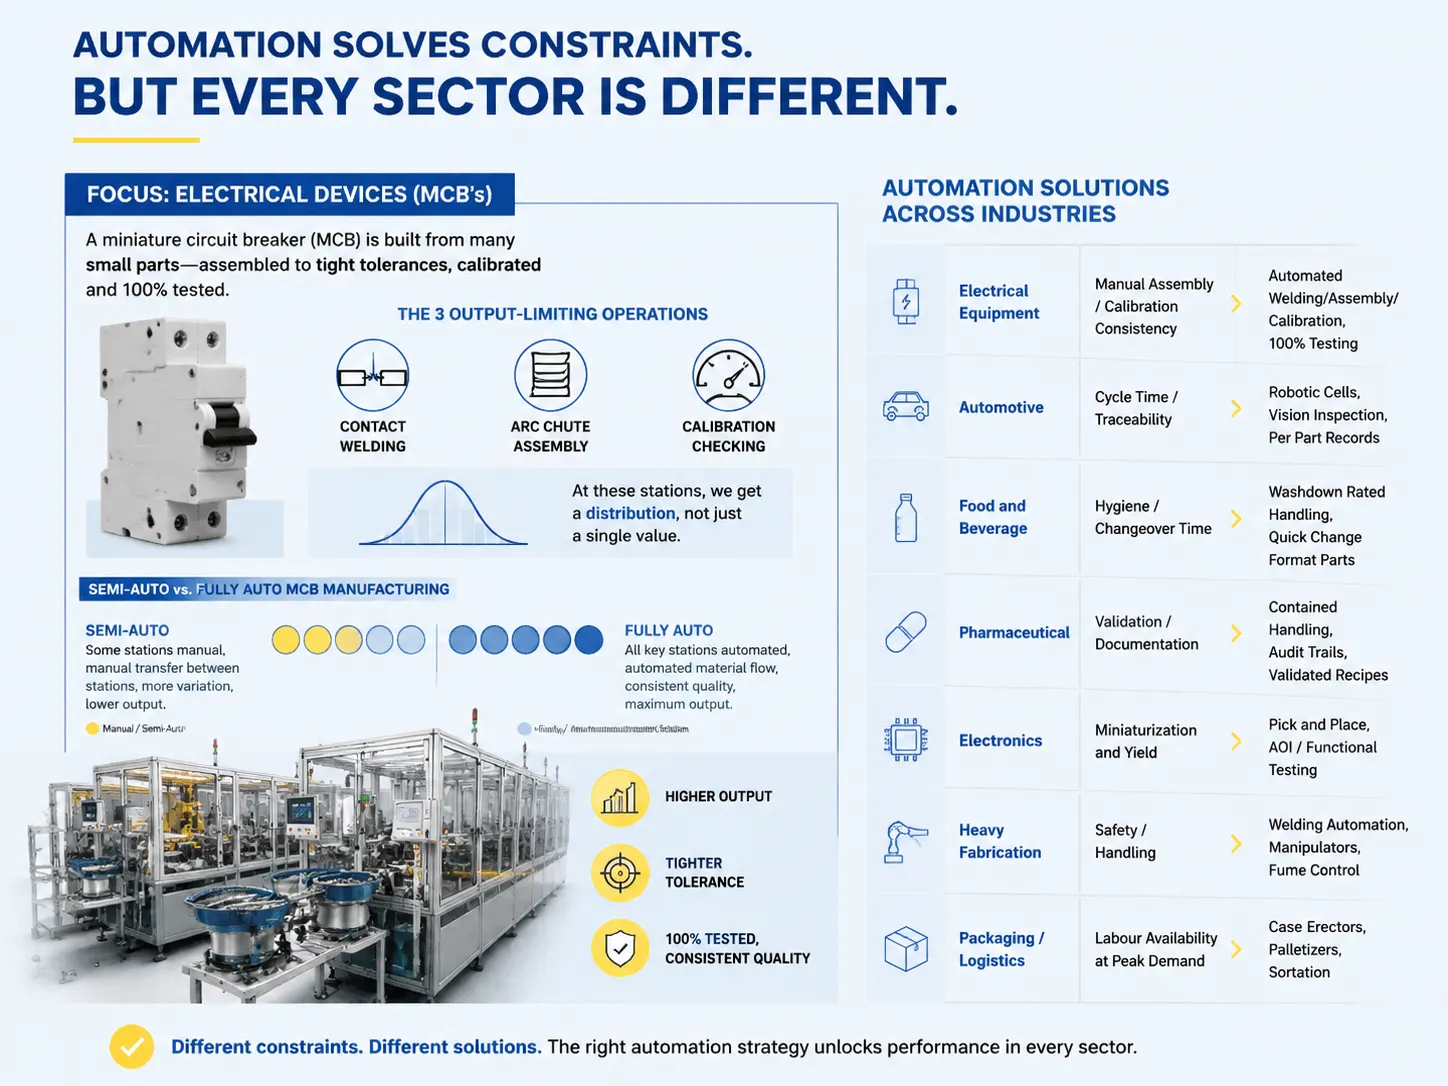
تختلف القيود حسب القطاع؛ بالإضافة إلى ذلك، تختلف منهجية الأتمتة التي تحل هذه القيود لكل قطاع.
| إلى | نوع القيد | التحسين من خلال الأتمتة |
|---|---|---|
| المعدات الكهربائية (قواطع الدائرة المصغرة MCCB، قواطع الدائرة الصغيرة MCB، المرحلات) | التجميع اليدوي للأجزاء الصغيرة / اتساق المعايرة | اللحام / التجميع / المعايرة الآلية، اختبار 100% |
| السيارات | زمن الدورة / إمكانية التتبع | خلايا روبوتية، فحص بصري، سجلات لكل جزء |
| الأغذية والمشروبات | النظافة / زمن تغيير الإعدادات | التعامل المقاوم للغسيل، قطع بتنسيق تغيير سريع |
| الأدوية | التحقق / التوثيق | التعامل المحصور، سجلات التدقيق، الوصفات المعتمدة |
| الإلكترونيات | التصغير والعائد | الالتقاط والوضع، الفحص البصري الآلي / الاختبار الوظيفي |
| التصنيع الثقيل | السلامة / التعامل | أتمتة اللحام، المناولات، التحكم في الأبخرة |
| التعبئة / اللوجستيات | توفر العمالة في ذروة الطلب | منشئو الصناديق، رصّاصات البالتات، الفرز |
يجب توضيح المزيد عن فئة الأجهزة الكهربائية، حيث إن هذا هو مجال تركيز منظمتنا. يتكون قاطع الدائرة المصغر من العديد من الأجزاء الصغيرة التي تُجمع وفقًا لتحمل معين، وتُعاير وتُختبر. تحدد ثلاث عمليات إنتاج قواطع الدائرة الصغيرة: لحام التلامس، تجميع قوس القاطع، وفحص المعايرة. جميع هذه المحطات تولد توزيعًا بدلاً من قيمة واحدة فقط، وتمثل الخلايا الآلية أيضًا عددًا من القيم التي لها توزيع حولها. التمييز الأساسي بين تصنيع قواطع الدائرة الصغيرة شبه الآلي والآلي بالكامل هو ببساطة عدد المحطات التي يتم أتمتتها بالكامل وكيفية تزويد المعدات لتلك المحطات ومن تلك المحطات.
يدوي، شبه آلي أو آلي
يمثل كل نموذج مدرج في الجدول خيارًا للمشتري للتقييم. إليك كيف يقارنون:
| النموذج | الإنتاج مقابل اليدوي | الاتساق | تكلفة رأس المال | الأفضل لـ |
|---|---|---|---|---|
| خط يدوي | الخط الأساسي (1x) | يتقلب بين 10-20% عبر الوردية | رخيص للشراء والصيانة | حجم منخفض، مزيج عالي وطلب متقلب |
| شبه آلي | 5 – 2.5x | مستقر وقابل للتنبؤ في المحطات المؤتمتة | معتدل | عدد محدود من المنتجات المحددة مسبقًا على خط يدوي بخلاف ذلك |
| أوتوماتيكي بالكامل | 3 – 6x | متسق للغاية، مع توزيع مقاس | الأعلى | حجم مرتفع ومستقر بأقرب تحمل ممكن |
| خلية مرنة | 2 – 4x | متسق، يعتمد على عدد ونوع المتغيرات | متوسط إلى عالي | مجموعة من المنتجات المماثلة مع تغييرات متكررة في الأدوات |
يجب أن يكون الصف شبه الآلي هو النموذج الذي تفكر فيه المصانع أولاً. يلتقط الصف شبه الآلي نقطة التشغيل الحرجة، لكنه لا يتطلب من الشركة الاستثمار في خط كامل. يمكن تركيب النموذج شبه الآلي خلال التوقف التالي للمصنع، وبمجرد تركيبه سيوفر معلومات التشغيل التي تساعد في تحديد استثمار الخط المستقبلي.
هناك تكلفة خفية من المحتمل أن لا يأخذها المشتري في الاعتبار مع الصف المؤتمت بالكامل: تغذية الخط المؤتمت بالكامل. الهندسة ليست فقط كل الأجزاء التي تشكل المحطات. الموصلات، المخازن المؤقتة، وطرق تحريك المواد كلها جزء من هندسة المحطة. إذا تعطل مغذي الوعاء وأوقف الخط، فلن تكون قد وفرت شيئًا للخط على الإطلاق.
عندما لا تساعد الأتمتة
أربع حالات يكون من المنطقي فيها إنفاق نفس المبلغ في مكان آخر. الطلب متقلب، الخط سيكون خاملاً لمدة ستة أشهر كل عام. دورات التصميم للمنتج كل 18 شهرًا، لذا ستكون الأدوات قديمة بحلول الوقت الذي يتحقق فيه أي عائد. الاختناق ليس في الخط نفسه، بل في الجزء العلوي من توريد المواد أو التعامل معها، والخط مناسب تمامًا لنوع المنتج الذي تصنعه. وتكلفة العمالة على أساس الوحدة منخفضة بما يكفي بحيث يتجاوز العائد المتوقع على الاستثمار عمر الأصل، وهو أمر شائع في أسواق العمالة منخفضة التكلفة التي تنتج سلعًا منخفضة الحجم.
الحالة الخامسة تحدث بشكل أكثر تكرارًا من الحالات الأربع السابقة مجتمعة؛; العملية غير قادرة حاليًا. إذا كان لديك محطة عمل يدوية تنتج أجزاء معيبة بنسبة 5% بسبب تثبيت مصمم بشكل سيء، فإن الأتمتة الخاصة بك ستكرر تلك العملية وتنتج أجزاء معيبة. يجب أن تكون العملية قادرة على إنتاج أجزاء مقبولة قبل أن تفكر في أتمتتها؛ هذه مسألة هندسية/تصميمية، وليست مسألة استثمار/رأس مال.
فترة الاسترداد وكيفية حسابها
الحسابات لتحديد فترة الاسترداد أسهل مما قد تعتقد عند قراءة الجدول الإلكتروني. لحساب التوفير السنوي، تأخذ إجمالي عدد ساعات العمل الموفر (المضمنة في المعدل المحمّل) ثم تضرب ذلك في المعدل المحمّل؛ ثم تأخذ توفير الخردة مضروبًا في تكلفة الوحدة؛ وأخيرًا تأخذ تحسينات الإنتاج مضروبة في هامش المساهمة. يتكون إجمالي الاستثمار من تكلفة المعدات، والتركيب، ووقت التوقف أثناء التكليف، ونفقات التدريب.
هناك مجالان غير مشمولين في حساباتك، لكن كلا العنصرين مهمان. التكاليف التي نتكبدها كل عام لصيانة معداتنا الجديدة ستكون رقمًا حقيقيًا، وليس تقديرًا. الخط الذي يمكنه تصنيع المنتجات بمعدل أعلى، لكنه يحدد ويعالج العيوب لاحقًا، يضيف إلى نفقات العمل الإضافية لدينا.
الإطار الزمني للعائد على الاستثمار لمعظم المشاريع هو بين 12 شهرًا و 36 شهرًا. إذا استغرق المشروع أكثر من 36 شهرًا لاسترداد تكاليفه، يجب أن يكون له سبب استراتيجي للقيام بذلك، وليس سببًا ماليًا. يتم تعويض عيب وقت الاستثمار الأطول من خلال تقليل وقت بدء التشغيل لـ خط إنتاج مصمم باستخدام التوأم الرقمي, ، مما يعني أن المكسب الإجمالي في العائد يجب أن يحفز المشروع على الانتهاء بشكل أسرع من المشاريع التي تستخدم طرق الإنتاج القياسية.
كيف ترتبط بنلونغ بهذا
نحن نصمم ونصنع خطوط إنتاج آلية وشبه آلية لإنتاج الأجهزة الكهربائية مثل التجميع، اللحام، المعايرة، الاختبار، ونقل المواد عبر المنشأة. نستخدم نهجًا معياريًا لخطوط التجميع، مما يسمح لنا بإضافة أو إعادة ترتيب المحطات عبر خطنا مع تطوير المنتجات، بدلاً من الاعتماد على تخطيط خط ثابت سيصبح قديمًا مع تطور المنتجات.
نقدم لعملائنا معرفة بعملياتهم بدلاً من مجرد كتالوج للآلات التي قد يشترونها. على سبيل المثال، يواجه خط التلامس وخط قواطع الدائرة تحديات متعلقة باللحام والمعايرة. تمنحنا خبرتنا الواسعة في تصنيع كلا المنتجين، بالإضافة إلى الآلات التي تنتجهما، منظورًا فريدًا حول كيفية حل هذه المشكلات. هذا يميزنا عن العديد من مدمجي الروبوتات الذين يعتمدون عمومًا على موارد أخرى لكسب الأعمال.
نحن لا نطور أو نصنع أي معدات أو مواد مرتبطة بحركة المواد خارج الخط في المنشأة أو ننفذ نظام تنفيذ التصنيع. عناصر المشروع، بما في ذلك مدمج الأنظمة وبالتالي المورد، هي مسؤولية المصنع.
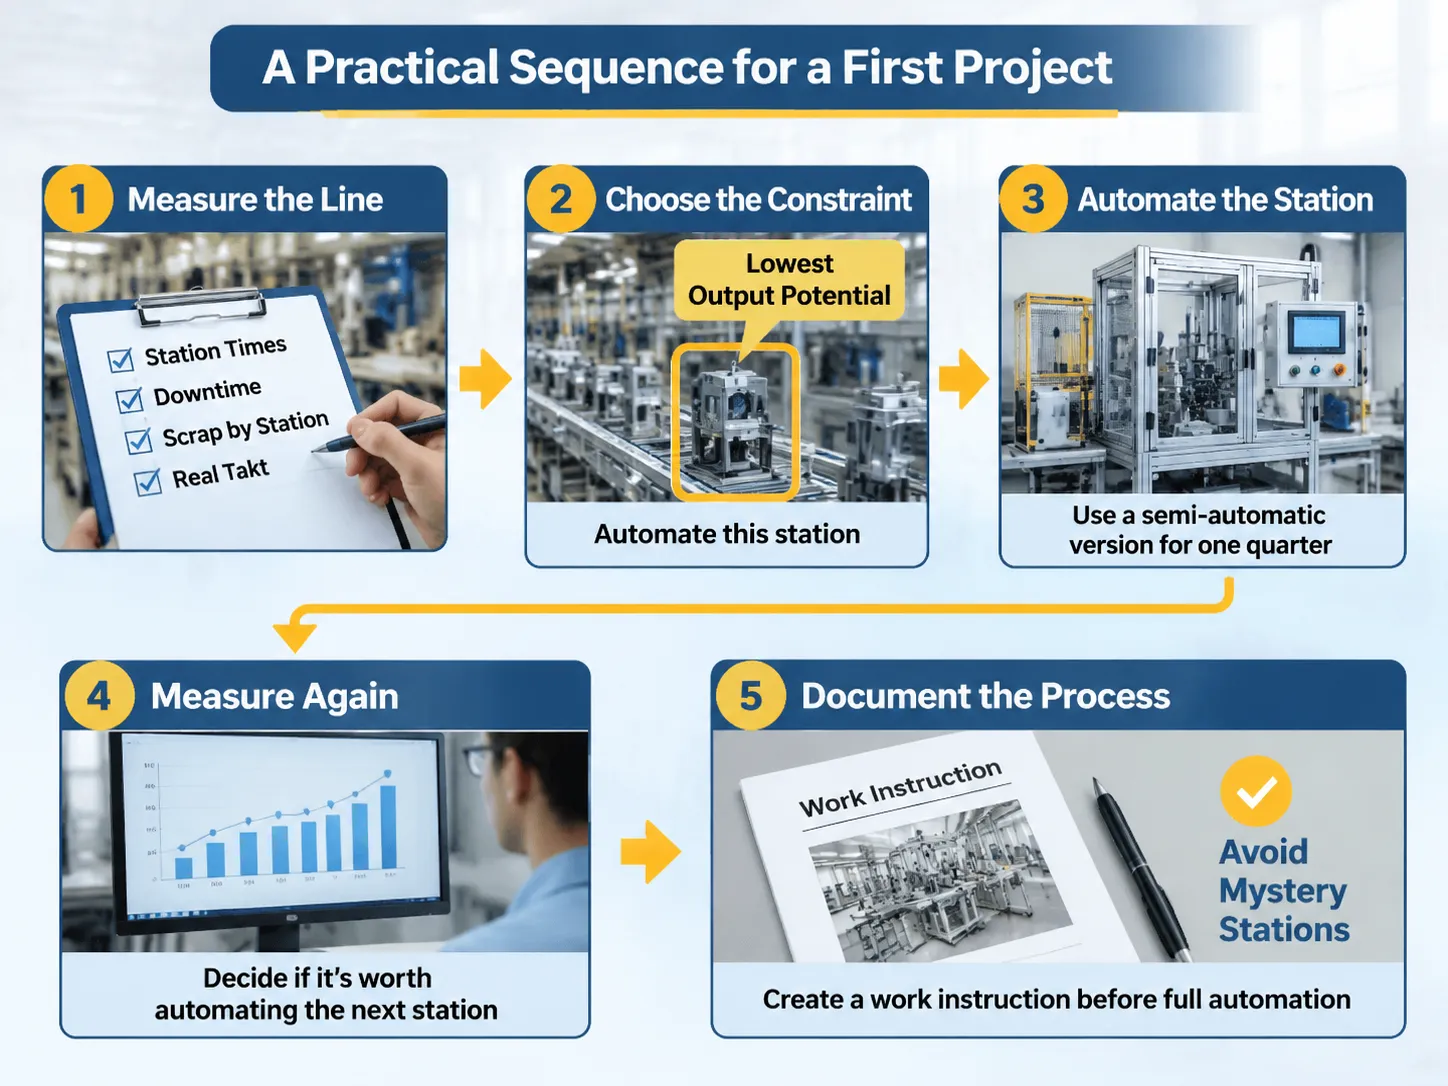
تسلسل عملي للمشروع الأول
يجب أن يتبع المشروع الأول هذه الخطوات الخمس:
- قياس الخط: يجب أن يشمل الناتج المقاس أوقات المحطات المقاسة، وقت التوقف، الخردة حسب المحطة، والتكت الحقيقي.
- اختيار القيد: اختر المحطة ذات أقل قدرة إنتاجية محتملة بدلاً من التي لديها أعلى إنتاج فعلي؛ يجب أن تكون هذه المحطة مؤتمتة.
- أفضل طريقة لأتمتة هذه المحطة هي شراء نسخة شبه آلية منها ثم استخدامها لربع الإنتاج.
- القياس مرة أخرى وتقرير ما إذا كان من المجدي أتمتة المحطة التالية باستخدام البيانات الجديدة.
- تفشل معظم المشاريع في إكمال الخطوة الخامسة؛ وهي توثيق العملية بأكملها قبل الأتمتة. إذا تم أتمتة محطة دون توفير تعليمات عمل للمشغل، فإن تلك المحطة ستكون لغزًا لمشغلها ولن يتمكن أحد من تحسينها. آلة الفحص الآلية هو مثال جيد لأنه لا يستحق الاستثمار إلا إذا كان المفتش قادرًا على تحديد العيب الذي سيتم فحصه بشكل صحيح.
الأسئلة والأجوبة
ما هي الخمسة D في الأتمتة؟
ممل، متسخ، خطير، صعب، وغالي؛ هذه الخمسة “د” مفيدة في تحديد المهام التي يمكن أتمتتها بناءً على مدى كراهية الشخص لأداء تلك المهمة وكم تكلفتها على أساس "لكل وحدة". إذا كانت المهمة تستوفي شرطين أو أكثر من الخمسة "د"، فمن المرجح أن تكون مرشحًا جيدًا للأتمتة.
ما هي بعض الأفكار لتحسين كفاءة الإنتاج؟
لتحسين كفاءة خط الإنتاج، من المهم موازنته مع وقت التكت. يشمل ذلك إزالة أي عنق زجاجة أو قيود تبطئ خط الإنتاج، والاستثمار في الأدوات التي تسمح بالتبديلات السريعة بين المنتجات، وفحص المنتجات أثناء تصنيعها بدلاً من فحصها بعد الانتهاء، وقياس كفاءة المعدات الشاملة (OEE) لتحديد الخسائر في نظام الإنتاج الخاص بك. هناك أربعة أنواع أساسية من الأتمتة: الأتمتة الثابتة لمنتج محدد يُنتج بكميات كبيرة، الأتمتة القابلة للبرمجة لسلسلة من المنتجات المماثلة التي تُنتج بكميات أقل، والأتمتة المرنة، مما يعني أن نظام الأتمتة يمكنه التعامل مع عدة أنواع من نفس المنتج دون التوقف لإعادة التكوين. الأتمتة المتكاملة هي عندما يمكن لنظام الأتمتة التواصل مع أنظمة التخطيط والجودة التي تدعمه.
ستُحسن الأتمتة كفاءة التصنيع لديك من خلال القضاء على التباينات في أوقات الدورة، والحفاظ على محطات الإنتاج ضمن وقت التكت، واختبار كل منتج يتم إنتاجه بدلاً من أخذ عينات، وإزالة المهام من عملية الإنتاج التي يؤديها البشر بشكل سيء. التحسينات المبلغ عنها في إنتاجية التصنيع بسبب أنظمة الأتمتة عادة ما تكون في نطاق 20%-50% زيادة في الإنتاج بناءً على نفس مساحة الأرضية و20%-50% تقليل في الخردة حيث تم تحديد الخطأ البشري كسبب للعيب.
متى يجب على المصنع أن يعتمد الأتمتة؟
هناك بعض الإرشادات والقواعد العامة حول متى يتم تنفيذ الأتمتة في منشأتك. بشكل عام، إذا كان خط الإنتاج متوازنًا (وفقًا لوقت التكت)، ولديه عملية قادرة (بدون عيوب)، وطلب مستقر بما يكفي لتبرير الاستثمار الرأسمالي، فمن الجيد تنفيذ الأتمتة. تنفيذ الأتمتة على عملية غير متوازنة أو غير قادرة يعيد إنتاج نفس المشكلة ولكن باستثمار رأسمالي أكبر.
هل تقلل الأتمتة من عدد الموظفين؟
خرافة شائعة أخرى حول الأتمتة هي أنها ستقلل من تكاليف العمالة. ستؤدي الأتمتة إلى تحسين إنتاجية التصنيع من خلال التوفير في ساعات العمل لكل وحدة؛ التوفير في ساعات العمل ليس هو نفسه التوفير في عدد الموظفين في منشأة التصنيع. معظم مصانع التصنيع التي تطبق الأتمتة على محطة إنتاج ستقوم ببساطة بإعادة تعيين المشغل إلى محطة إنتاج أخرى يصعب أتمتتها. وذلك لأن تحسينات إنتاجية التصنيع تظهر كتحسن في الإنتاج لكل موظف بدلاً من تقليل حجم القوى العاملة.
مراجع
- Rockwell Automation – تكامل خط الإنتاج و OEE
- Siemens – التوأم الرقمي وأتمتة التصنيع
- Keyence – الفحص داخل الخط وأنظمة الرؤية
- Bosch Rexroth – نقل وتجهيز خط التجميع
- A3 – بيانات صناعة الأتمتة ودراسات الحالة
خاتمة
تحسن الأتمتة كفاءة الإنتاج من خلال تحسين اتساق عمليات التصنيع، وتحسين تغطية خط الإنتاج عن طريق القضاء على المحطات السيئة وإنتاج بيانات لقياس الأداء. لن تحسن الأتمتة خط إنتاج غير متوازن أو غير قادر أو ذو طلب منخفض. للأسف، هذه الأنواع من خطوط الإنتاج أكثر شيوعًا من تلك التي تعاني من فجوة تكنولوجية.
التسلسل الناجح لتطبيق الأتمتة هو القياس، والتقييد، وأتمتة محطة واحدة في كل مرة، ثم القياس مرة أخرى. التسلسل الفاشل في الأتمتة هو شراء نظام روبوتي ثم البحث عن شيء لاستخدامه فيه.