 benlong
عمليات تصنيع البطاريات في Bigassbattery.com
التعبير عن صناعة البطاريات يوحي ضمنيًا بنوعين مختلفين من الأعمال. أحد الأنواع يتعامل مع جميع جوانب إنتاج البطاريات، مثل الطلاء، واللف، واللف، والتحليل الكهربائي والتشكيل. هذا عادة ما يكون الأكثر تكلفة للإعداد. النوع الآخر يهتم بتجميع البطاريات، حيث يتم اختبار البطاريات وتخزينها كمنتجات طاقة. تنتمي شركة Bigassbattery.com إلى هذا النوع، ومعرفة هذه المعلومات تساعد على فهم كيفية عمل الشركة. بعد ذلك، يتبع وصف عملية الإنتاج الفعلية، التي تصف ما يحدث في كل خطوة من العملية، وما هي الخطوات التي تؤثر على الناتج، ونوع المعدات المستخدمة وأين يحدث التحكم في الجودة. لذلك سنعرض أيضًا المعايير التي يجب تلبيتها ليتم شحن البطارية من المصنع.
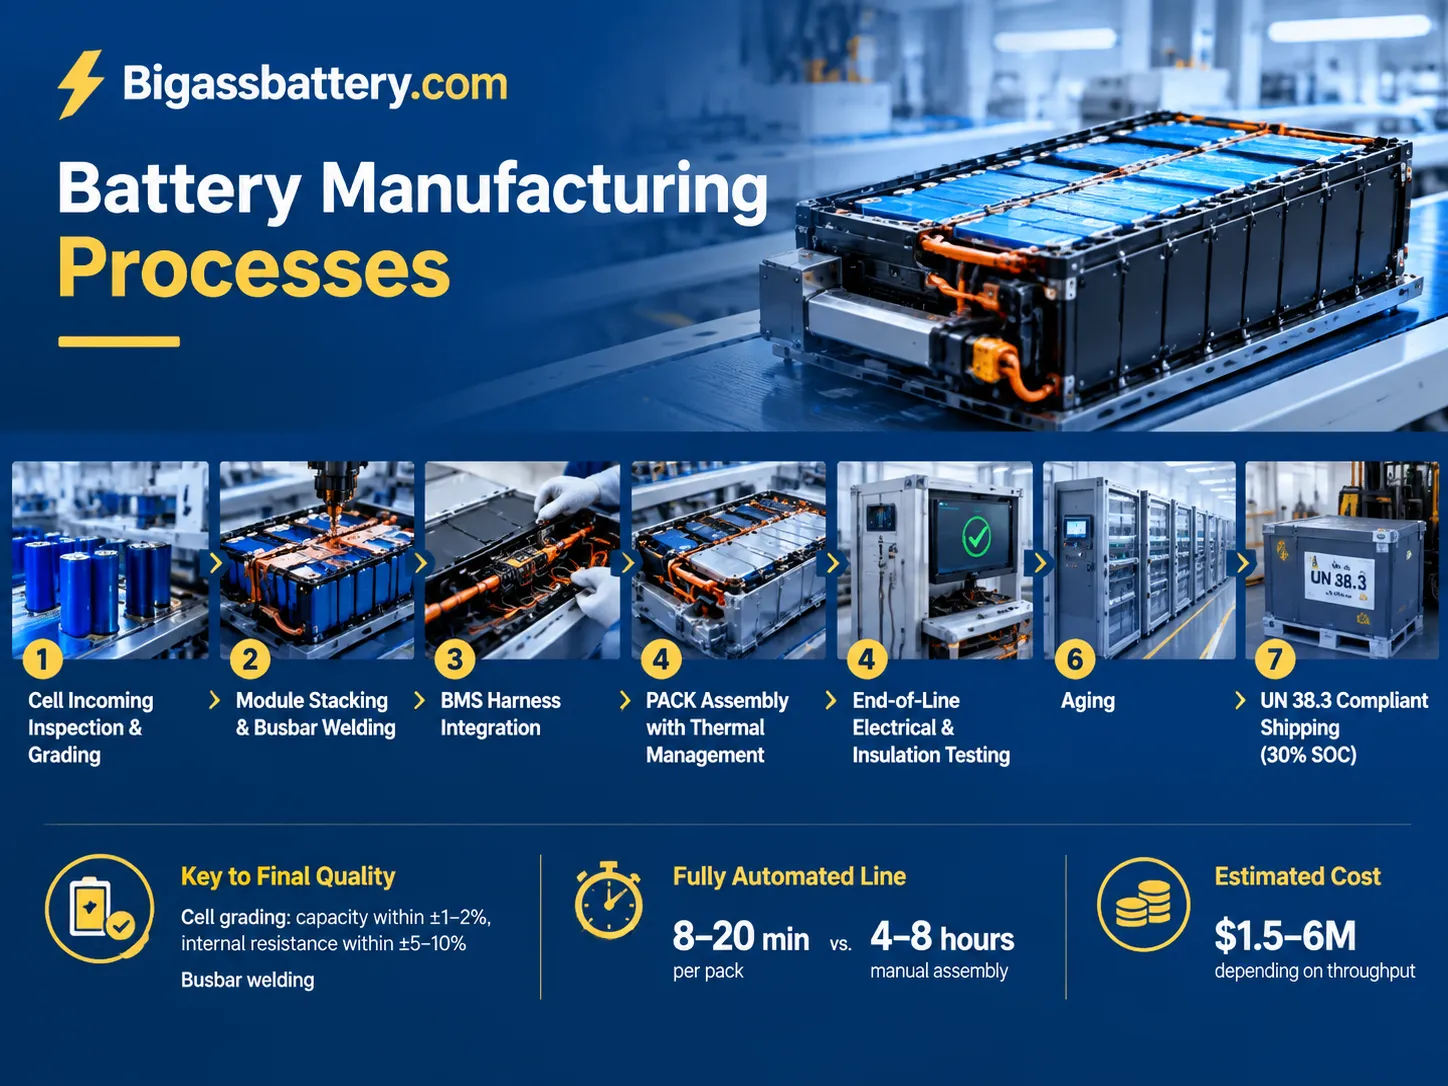
باختصار، تعمل bigassbattery.com كمُدمج لأنظمة تخزين طاقة البطاريات في منطقة بينيلوكس والمنطقة الإسكندنافية دون امتلاك أي وحدات إنتاج خاصة بها. تتبع الشركة تقنية تجميع الوحدات والحزم التي تشمل فحص وتصنيف الخلايا الواردة، وتجميع وحدة الطرف، ولحام شريط التوصيل، ودمج حزمة إدارة البطارية (BMS)، وتجميع الحزمة مع إدارة حرارية، وتقييم أداء المنتج النهائي وإجراء الاختبارات وفقًا للوائح UN38.3 مع الحفاظ على شحنة 30%. تصنيف الخلايا ولحام شريط التوصيل هما العاملان الرئيسيان اللذان يحددان جودة الخلية؛ تستغرق عملية التجميع من 8 إلى 20 دقيقة مقارنة بـ 4 إلى 8 ساعات في حالة الطرق غير الآلية بتكلفة تركيب تتراوح من حوالي $1.5 إلى 6 ملايين اعتمادًا على قدرة خط الإنتاج.
ما تنتجه Bigassbattery.com فعليًا
Bigassbattery.com هي مزود لأنظمة تخزين طاقة البطاريات تعمل في قطاعات المنازل والأعمال وشحن المركبات الكهربائية عبر أربعة أسواق أوروبية مع قاعدة راسخة تضم أكثر من 80 نظامًا وأكثر من 40 شركة في قائمة عملائها. تشمل مجموعة منتجاتها بطاريات منزلية مثبتة على الحائط، وحلول تجارية قائمة على الحاويات، إلى مشاريع ضخمة متعددة الميجاوات.
ومع ذلك، لا تنتج الشركة البطاريات. هذا قرار واعٍ ومنطقي لأن صناعة البطاريات تتطلب مصنع طلاء الأقطاب، وغرفة جافة مع رطوبة أقل من 1 بالمئة، وقدرات التشكيل والشيخوخة التي تستغرق أسابيع، واستثمارات لا تستطيع تحملها سوى عدد قليل من الشركات في العالم. بدلاً من ذلك، تستورد Bigassbattery البطاريات من المصنعين من الدرجة الأولى، وبعد هذه النقطة، يكون كل شيء آخر تحت سيطرتهم: الفرز، وتجميع الوحدات، والتعبئة، والاختبار، والتصديق، والتشغيل.
يتبع معظم العلامات التجارية الأوروبية للتخزين نفس النهج، وبالتالي تصبح عملية التجميع نفسها حاسمة. بعد تأمين الخلية، يكمن الفرق بين نظام تخزين موثوق ومرشح للضمان في شيئين: جودة مطابقة الخلايا وجودة تجميع الحزمة. الباقي مجرد تغليف.
عملية تصنيع البطاريات، مرحلة تلو الأخرى
إليك التدفق الكامل، مع بوابة الجودة في كل خطوة. التوقيتات نموذجية لحزمة تخزين ثابتة بدلاً من حزمة مركبة.
| المرحلة | ما يحدث | بوابة الجودة | مدة الدورة |
|---|---|---|---|
| فحص الخلية الواردة | فتح الصندوق، التحقق من الدفعة، قراءة جهد الدائرة المفتوحة والمقاومة الداخلية المتناوبة | رفض الخلايا التالفة أو التي خارج المواصفات | 2–5 ثوانٍ لكل خلية |
| التصنيف والفرز | اختبار السعة، اختبار المقاومة الداخلية، التفريغ الذاتي (قيمة K) | السعة ضمن ±1–2%، المقاومة الداخلية ضمن ±5–10% | ساعات لكل دفعة (شحن/تفريغ) |
| تكديس الوحدات | تحميل الخلايا في الحامل، تطبيق الضغط | ارتفاع التكديس والضغط المتساوي | 60–180 ثانية |
| لحام قضبان التوصيل | اللحام بالليزر أو بالموجات فوق الصوتية للوصلات البينية | مقاومة اللحام وقوة السحب | 30–120 ثانية |
| توصيل أسلاك نظام إدارة البطارية ولوحة الدوائر المطبوعة | توصيل أسلاك الاستشعار، توصيل الموصل، تركيب اللوحة | استمرارية في كل خط استشعار | 2–6 دقائق |
| تجميع الحزمة | إدخال الوحدات في الغلاف، واجهة حرارية، التثبيت | عزم الدوران والاتصال الحراري | 10–40 دقيقة |
| اختبار نهاية الخط | الشحن/التفريغ، مقاومة العزل، اتصالات CAN | السعة، المقاومة الداخلية، اختبار HiPot، الاتصالات | 2–8 ساعات |
| التشيخ / الحرق المبدئي | الراحة والمراقبة للتفريغ الذاتي غير الطبيعي | لا انحراف في جهد الخلية | 24–168 ساعة |
| الفحص النهائي وضبط العلامات | اختبار تسرب IP، وضع العلامات، التسلسل | تصنيف IP، سجل التتبع مكتمل | 5–15 دقيقة |
تصنيف الخلايا: المرحلة التي تحدد كل شيء
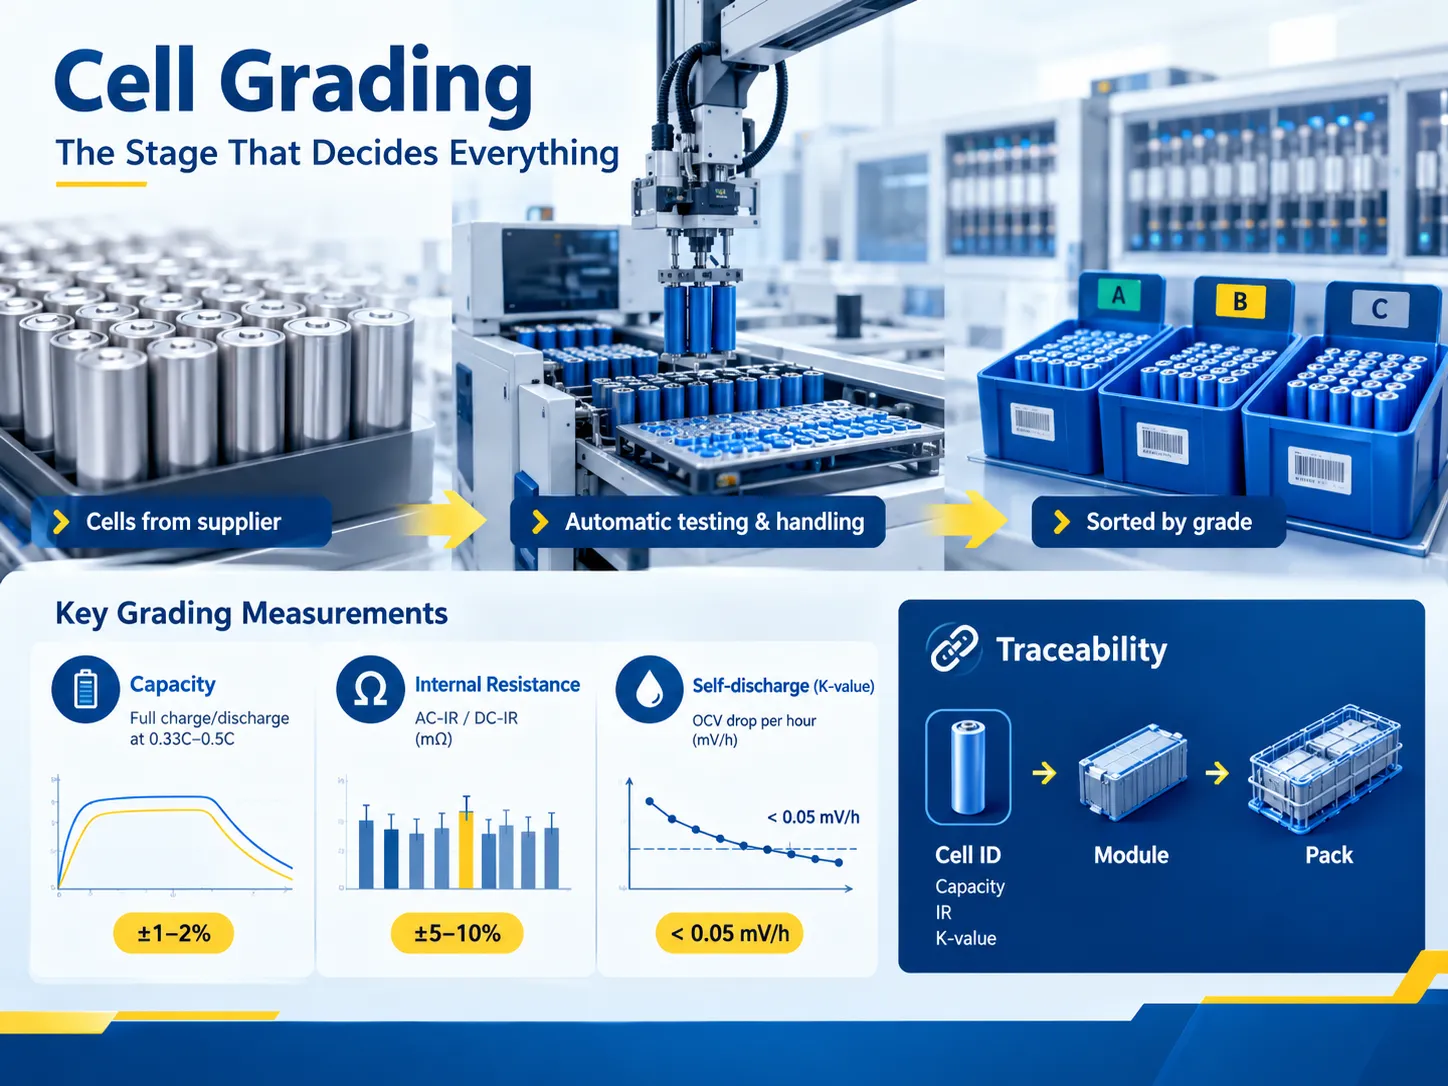
الخلايا الموردة تأتي مع تباين في التصنيع. علم تصنيع الخلايا لا يمكنه إنتاج خلايا متجانسة، وهذا التفاوت يؤثر سلباً على سلامة الحزم. إذا كانت إحدى الخلايا بسعة أقل بنسبة 4% من نظيراتها في السلسلة، فإنها تصل إلى حالة الشحن الكامل أسرع وتدخل حالة التفريغ أسرع. في الوقت نفسه، يضمن نظام إدارة البطارية استمرار عمل الحزمة رغم هذا الانحراف. في النهاية، خلال آلاف الدورات، ستعيق خلية ضعيفة تشغيل الحزمة بأكملها.
يحل التصنيف هذه المشكلة من خلال تحديد ثلاثة معايير:
- السعة. يتم قياسها خلال دورة الشحن/التفريغ الكاملة التي تتم عند مستوى تيار معين، والذي يكون عادة إما 0.33C أو 0.5C.
- المقاومة الداخلية (AC-IR أو DC-IR). يتم قياسها بالملي أوم، ويجب أن يبقى التفاوت ضمن ±5-10% داخل الصندوق. إذا كانت المقاومة الداخلية مرتفعة، تولد الخلية حرارة أثناء العمليات، والحرارة تقلل من عمر الحزمة.
- التفريغ الذاتي المقاس كقيمة K. يتم قياس جهد الدائرة المفتوحة مرتين مع فواصل معينة، ويتم حساب الفرق بين الجهود.
يستغرق التصنيف معظم الوقت، حيث يتكون اختبار السعة من دورات شحن وتفريغ كاملة. لذلك، من الأفضل لأنظمة التخزين أن تحتوي على العديد من قنوات الاختبار التي تعمل في وقت واحد بدلاً من تسريع العملية الكيميائية. التعامل مع الخلايا بهذا الحجم هو المكان الذي تكسب فيه أنظمة مناولة المواد الآلية مكانتها: النقل على صواني، التحميل التلقائي في قنوات الاختبار، والفرز القائم على الصناديق، كل ذلك دون لمس يد بشرية للخلية مما يضيف مقاومة اتصال أو يسقط العلبة.
تصنيف البيانات هو نقطة البداية في عملية التتبع. يحصل كل خلية على معرف، يربط المعلومات بقيمة السعة، وقيمة المقاومة الداخلية، وقيمة K للخلية ويسمح بمتابعة الخلية في الوحدة والوحدة في الحزمة.
تجميع الوحدة: حيث يتم الفوز أو الخسارة في العائد
تتكون الوحدة من عدة خلايا يتم تأمينها ماديًا، وربطها كهربائيًا وربطها حراريًا. هناك ثلاثة عوامل تحدد الجودة في هذه الحالة.
- الضغط والتثبيت هما المفتاح. تحتاج الخلايا المنشورية وخلايا الكيس إلى الضغط بدقة وبطريقة لا تسمح للخلايا بالتنفس أثناء تشغيل النظام. يؤدي الضغط غير الكافي إلى دورة حياة قصيرة، بينما يسبب الضغط المفرط فشل الخلية قبل تفعيلها حتى. يتم قياس ارتفاعات التكديس وقوة الضغط بدلاً من تقديرها.
- تمثل لحام التوصيل المرحلة الأكثر خطورة في العملية بأكملها. من الممكن تحقيق أسرع دورة ومنطقة متأثرة صغيرة نسبيًا باستخدام اللحام بالليزر، لكنه يتطلب مسافة تركيز دقيقة جدًا، وقيمة طاقة، وغاز حماية مستخدم؛ وإلا، سيكون اللحام باردًا، مما يعني أنه سيمر بجميع الاختبارات عند درجات حرارة عالية لكنه يفشل في الميدان. يتيح اللحام بالموجات فوق الصوتية تجنب عملية الذوبان، وهو أفضل طريقة للمشابك، لكن الأداة تتآكل بسرعة. اللحام بالمقاومة بسيط ورخيص لكنه ينتج أوسع نطاق من الجودة.
- سبب ارتفاع تكلفة التوصيل الملحوم هو أن عيب اللحام يبقى غير مكتشف في فحص نهاية الخط. في معظم الحالات، يعمل الوصل الضعيف بشكل صحيح أثناء الاختبار ويمر باختبارات الاستمرارية لكنه يفشل لاحقًا أثناء الاستخدام. لهذا السبب تتحقق الشركات الرائدة من جميع اللحامات، وليس فقط المختارة، مع توثيق جميع معلمات الإنتاج لكل وحدة.
- العزم والمقاومة. يتم إنشاء وصلات قضبان التوصيل المثبتة بمساعدة العزم المحدد والذي عادة ما يعني المرور بعملية ضبط براغي M8 للوصول إلى 8-12 نيوتن متر بمساعدة أداة. الوصلات ذات العزم غير الكافي تميل إلى التسخين؛ وعلى العكس، الوصلات ذات العزم الزائد معرضة لتشكّل شقوق في البراغي أو أجزاء أخرى من الوصلة. في سياق الخطوط الآلية، يتم قياس العزم وحفظه لكل مثبت مما يجعل هذه التقنية أرخص طريقة لضمان الموثوقية.
تجميع الحزمة: إدارة حرارية، الغلاف ونظام إدارة البطارية (BMS)
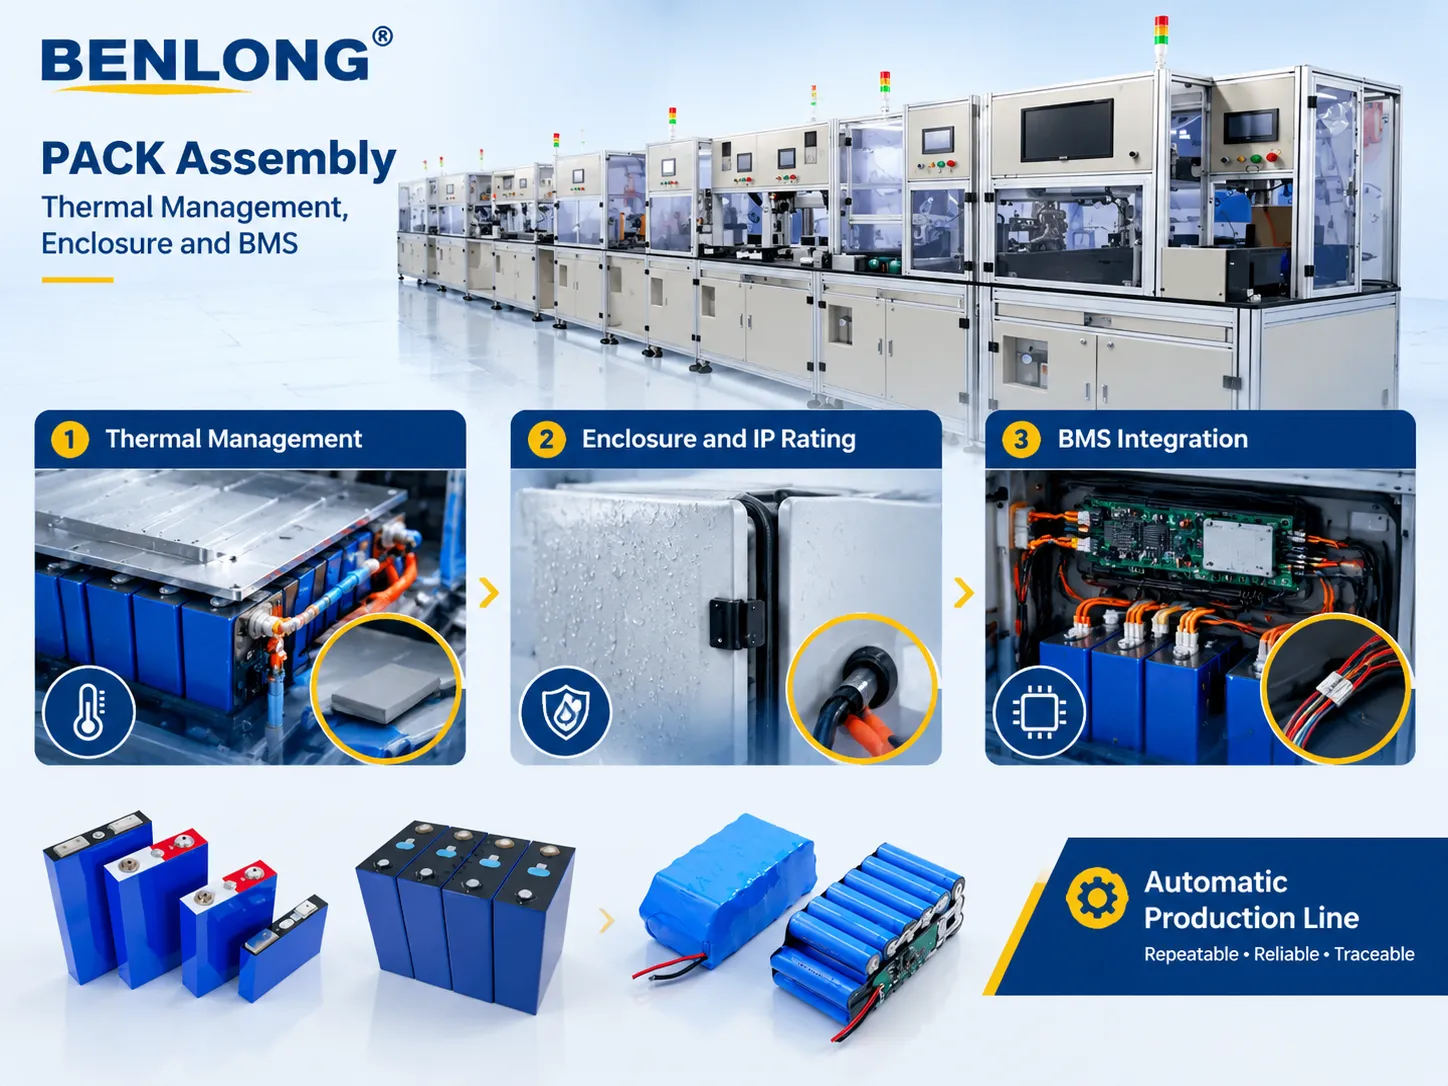
في تجميع الحزمة، يتم دمج عدة وحدات في المنتج النهائي. تجمع العملية بين ثلاثة أنظمة فرعية، حيث يظهر كل نظام فرعي وضع فشل وظيفي واضح فقط في التطبيق العملي.
- الإدارة الحرارية. التبريد بالهواء هو حل غير مكلف وبسيط ولكنه كافٍ لتخزين الطاقة المنزلية منخفضة القدرة. يستخدم التبريد السائل، الذي يمكنه تبريد البطاريات ذات كثافة الطاقة العالية والبطاريات ذات معدلات الشحن الأسرع، أنابيب وموصلات ومضخة ويخلق خطرًا إضافيًا للتسربات. يتكون الواجهة بين الوحدة واللوحة الباردة إما من وسادة حرارية أو مادة ملء الفجوة الحرارية؛ يتكون وضع الفشل هنا من ضغط اتصال غير متساوٍ يؤدي إلى تكوين نقطة ساخنة قد لا يتم اكتشافها بواسطة شبكة الثرمستور لأن المستشعر يقع على الوحدة وليس على الخلية الساخنة.
- الغلاف وتصنيف IP. عند تصنيعها للتطبيقات الخارجية، يجب أن تكون الخزائن مصنفة IP54 أو أعلى، مما يتطلب تطبيق الأختام، ونقاط دخول الكابلات المغلقة، واختبار التسرب الفعلي بدلاً من الفحوصات البصرية. أحد اختبارات التصنيع القياسية هو اختبار تدهور الضغط المحكم، الذي يتكون من زيادة الضغط في الخزانة قليلاً وقياس انخفاض الضغط خلال فترة زمنية.
- تكامل نظام إدارة البطارية (BMS). تعتمد فعالية نظام إدارة البطارية على جودة الأسلاك الخاصة به. يجب اختبار كل نقطة جهد ومستشعر درجة حرارة للتحقق من الاستمرارية وتعيين العنوان الصحيح. إذا تم تبديل سلك مستشعر درجة الحرارة مع آخر، سيعمل النظام غير المهيأ بشكل صحيح بشكل طبيعي، لكن نظام إدارة البطارية سيحمي البطارية الخاطئة. هذه المرحلة هي حيث يدفع خط الإنتاج المصمم خصيصًا عن نفسه، وهذا بالضبط ما تم تصميم benlongkj من أجله: وضع الوحدة بشكل متكرر، عزم تثبيت محكم، التحقق الآلي من خط الاستشعار وسجل التتبع المكتوب في كل محطة. خط إنتاج آلي لوحدات بطاريات الليثيوم من الضروري توضيح تفصيل هيكلي واحد. توفر benlongkj كل الأتمتة والمعدات اللازمة لعمليات الإنتاج لكنها لا توفر البطاريات. إذا كنت منتجًا لتقنية تخزين الطاقة وتبحث عن شراء خط إنتاج، فاعلم أن مشاركتنا ستقتصر على توفير المعدات. إذا كنت تشتري حلاً لتخزين الطاقة، فنحن لسنا مصدرًا لك.
اختبار نهاية الخط، الشيخوخة والتتبع.
لا ينبغي لأي منتج بطارية أن يغادر المبنى بناءً فقط على إجراء فحص بصري مرضٍ له. نهاية الخط هي الفرصة الأخيرة لاكتشاف أي عطل في منتجك قبل شحنه.
اختبار.
| ما يكتشفه | المعيار النموذجي | فحص السعة |
|---|---|---|
| حزم تحت السعة، خلايا ضعيفة | ضمن تحمل السعة المعلن، عادة ±3–5% | مقاومة العزل / اختبار HiPot |
| عيوب عزل اللفائف والغلاف | عادة ≥1 ميغا أوم عند جهد الاختبار المحدد؛ اختبار HiPot وفقًا لمتطلبات UL 1973 | المقاومة الداخلية للتيار المستمر |
| وصلات عالية المقاومة، قضبان ناقلة صغيرة الحجم | متسقة مع قيمة التصميم | اتصال CAN / Modbus |
| عنونة نظام إدارة البطارية، البرنامج الثابت، تعيين المستشعر | جميع الخلايا والمستشعرات تبلغ | التحقق من تيار التوازن |
| عيوب التوازن السلبية أو النشطة | تيار التوازن ضمن المواصفات | اختبار تسرب IP |
| عيوب الحشية ودخول الكابلات | تدهور الضغط ضمن الحد | مراقبة الشيخوخة / الراحة |
| التفريغ الذاتي البطيء، عيوب اللحام الكامنة | لا انحراف في جهد الخلية يتجاوز الحد خلال 24–168 ساعة | لا انحراف في جهد الخلية يتجاوز الحد خلال 24–168 ساعة |
الشيخوخة هي اختبار شائع يحاول الناس غالبًا تجنبه لأنه يستغرق وقتًا ومساحة. هذا أيضًا هو الاختبار الأقوى لأنه يكتشف معظم العيوب الكامنة، حيث تظهر الأخيرة كانحرافات في الجهد أثناء الراحة بدلاً من فشل واضح خلال دورات الشحن. خط يحتوي على محطات اختبار مخصصة مدمجة في تدفق التجميع يسجل كل هذا تلقائيًا بدلاً من الاعتماد على مشغل لملاحظة قراءة غريبة.
التتبع يربط كل شيء. السلسلة تتتبع معرف الخلية، معرف الوحدة، معرف الحزمة وسجل كامل للاختبارات بحيث عندما يحدث عطل ميداني بعد ثلاث سنوات، يمكن للمصنع رؤية معلمات اللحام، سجلات الشد، بيانات التصنيف ومنحنى الشيخوخة لهذه الوحدة المعنية. حقيقة أن تحت معيار UL 1973 و IEC 62619 سلسلة الأدلة مهمة بنفس القدر للمنتج لشركة تعمل في 4 دول أوروبية وتستفيد من الضمان تعني الكثير.
كم من الأتمتة يحتاج خط الحزمة فعليًا؟
من السهل جدًا الانجذاب لشراء أعلى درجة من الخط الآلي. عادةً، هذا هو الخطأ في البداية، حيث تجعل الأتمتة العملية فعالة بشكل دائم.
| المستوى | زمن الدورة لكل حزمة | الأفضل لـ | رأس المال النموذجي |
|---|---|---|---|
| التجميع اليدوي على المنضدة | 4–8 ساعات | النماذج الأولية، حجم منخفض، تنوع عالي | $50k–$200k |
| محطات شبه آلية | 5–3 ساعات | الإنتاج التجريبي، 10–100 حزمة/شهر | $300k–$800k |
| خط آلي مع تجميع يدوي للحزمة | 30–60 دقيقة | 500–2,000 وحدة/شهر | $800k–$2.0m |
| مؤتمت بالكامل | 8–20 دقيقة | حجم عالي، تنوع منخفض، تصميم مستقر | $1.5m–$6m |
التكلفة ليست هي المقايضة الوحيدة. خط التجميع الآلي الكامل له تكلفة تحويل صلبة لأن كل تعديل يعني تطوير أدوات جديدة، البرمجة، والاختبار. الخطوط شبه الآلية يمكنها التكيف مع تغييرات التصميم في غضون أيام. معظم مطوري أنظمة التخزين الأوروبية مع عدة خطوط إنتاج — الجدار، الخزانة، والتخزين المحوسب — قد يستفيدون من خط تجميع شبه آلي حتى يسود أحد خطوط الإنتاج من حيث الحجم. تلك المقارنة تستحق القراءة بتفصيل أكثر قبل الالتزام برأس المال: خطوط الإنتاج الآلية بالكامل مقابل الخطوط شبه الآلية تغطي أين يفوز كل منهما وأين يكون العائد الفعلي.
تكلفة خط حزمة البطارية، وكيفية شراء واحد
تكلفة رأس المال هي مجرد جزء من المبلغ الإجمالي. تكاليف إعداد التخطيط، إمداد الطاقة، نظام الهواء المضغوط، استخراج أبخرة اللحام، ومدخلات الهندسة لتحقيق العائد من المحاولة الأولى غير مشمولة مع طلب المعدات.
| عنصر التكلفة | الحصة النموذجية من المشروع | ملاحظات |
|---|---|---|
| معدات التجميع الأساسية | 40–55% | التكديس، اللحام، التثبيت، النقل |
| معدات الاختبار | 15–25% | قنوات السعة، HiPot، مقاعد اختبار BMS |
| برنامج MES / التتبع | 5–12% | من السهل التقليل من الميزانية، ومن الصعب التعديل لاحقًا |
| التركيب والتشغيل | 8–15% | يشمل التحقق من السلامة |
| التدريب ودعم التصعيد | 3–8% | حيث يتم تحقيق العائد من المحاولة الأولى فعليًا |
للتمييز بين مزود يمكنه تقديم معدات لإنتاج خط ومن يبيع المعدات فقط، هناك ثلاثة أسئلة يجب طرحها. اطلب من المورد الإشارة إلى نسبة النجاح في المحاولة الأولى لآخر خط قام ببنائه وأسبوع جمع البيانات. اسأل عن عدد التغييرات الهندسية التي تم إجراؤها بعد بدء تشغيل المعدات. أيضًا، ابحث عن عميل يستخدم تلك المعدات اليوم واتصل به دون إشراك المورد. قائمة التحقق الكاملة لهذا التقييم موجودة في حلول خطوط الإنتاج الآلية للمشترين, ، والتي تتناول جانب المواصفات واختبار القبول للشراء.
ما أنواع البطاريات التي يتم تجميعها بهذه الطريقة
يمكن إلقاء اللوم على الطريقة أعلاه على الكيمياء، رغم أن التفاصيل تختلف من خلية معينة إلى أخرى.
- تهيمن بطاريات LFP على تخزين الطاقة الثابت بسبب عمر دورة طويل (عادة من 4000 إلى 6000 عند عمق تفريغ 80٪)، الاستقرار الحراري والتكلفة الأعلى. وهي أقل أهمية في التركيبات الثابتة مقارنة بالمركبات الكهربائية، حيث لا يمكن تفريغ الخلايا أكثر من حوالي 2.0 فولت، مما يتطلب دقة عالية في نظام إدارة البطارية وميزات مثل حظر الشحن عند درجات حرارة منخفضة.
- يمكن العثور على بطاريات NMC في التطبيقات عالية الطاقة وحيث يكون الفضاء المتاح محدودًا بشكل رئيسي. لديها كثافة طاقة أعلى (ولكن بتكلفة أعلى) وهوامش حرارية أضيق للسلامة، مما يتطلب تحكمًا حراريًا أكثر عدوانية ومعدل شحن أكثر حذرًا.
- عادةً ما يتم اختيار بطاريات LTO لعدد دورات عالية (ولكن أيضًا للشحن السريع عند درجات حرارة منخفضة) بتكلفة عالية وكثافة طاقة أقل.
أما بالنسبة لأنواع الخلايا، فيمكن أن تكون أسطوانية (18650، 21700 وغيرها)، أو منشورية أو كيسية. تعتبر الخلايا الأسطوانية أسهل في الأتمتة بسبب محاذاتها الذاتية وسهولة الفهرسة. من ناحية أخرى، تتمتع الخلايا المنشورية والكيسية بكفاءة تعبئة أعلى لكنها تتطلب تحكمًا في الضغط وتعاملًا دقيقًا أثناء الإنتاج.
التعليمات
هل تقوم bigassbattery.com بتصنيع خلايا البطارية الخاصة بها؟
لا. تعمل bigassbattery.com ليس كصانع خلايا، بل كشركة تكامل أنظمة تخزين طاقة البطاريات. تقوم بتصميم وتجميع واعتماد وتنفيذ أنظمة تخزين الطاقة، بالإضافة إلى استخدام مكونات تصنيع الخلايا والوحدات من موردين معروفين، مع الترويج لخط منتجاتها الخاص للمنازل والأعمال وكذلك المركبات الكهربائية. مثل هذا الآلية الراسخة شائعة جدًا في أوروبا حيث يتطلب إنتاج الخلايا استثمارات ضخمة واعتمادًا على تكنولوجيا الغرف الجافة، في حين يأتي تكامل النظام بأكبر المزايا المحلية.
ما هي الخطوة الأكثر أهمية في تصنيع حزمة البطارية؟
يسبق تصنيف الخلايا عملية اللحام بين الوصلات. التصنيف هو العملية الحاسمة لتحقيق التوازن طويل الأمد لحزمة البطارية، حيث أنه عند إنتاج خلايا غير متوازنة، يُطلب من نظام إدارة البطارية (BMS) العمل حول أضعف خلية، مما يحد من الطاقة القابلة للاستخدام في الحزمة. اللحام هو العملية التي تضمن بقاء الحزمة على قيد الحياة خلال دورات الحرارة، لأن اللحام غير المثالي سيتجاوز كل خطوة من خطوات مراقبة الجودة النهائية لكنه سيفشل في الميدان بعد عدة أشهر من التصنيع. إجراء تجميع الغلاف ووضع العلامات عليه مرئي وسهل التحكم؛ ومع ذلك، فإن العمليات المذكورة أعلاه.
ما هي المعايير التي يجب أن يلتزم بها منتج تخزين البطارية؟
لاستخدام البطاريات الثابتة، هناك عدة معايير ضرورية للامتثال لها. أولاً وقبل كل شيء، هذه المعايير هي IEC 62619، التي تتعلق بسلامة خلايا وبطاريات الليثيوم أيون، وIEC 62620، التي تشير إلى الأداء، وأخيرًا UL 1973، التي تتعلق بالبطاريات المصممة للتطبيقات الثابتة. كما تشير UL 9540 إلى الأنظمة المستخدمة في تطبيقات تخزين الطاقة، في حين أن UL 9540A مخصصة لانتشار الفشل الحراري. تقدم لوائح النقل توصيات UN 38.3، التي تتكون من ثمانية اختبارات وتتطلب النقل عندما لا تتجاوز حالة شحن البطارية 30%. في أوروبا، يُطلب أيضًا علامة CE. بالإضافة إلى ذلك، IEC 62133-2 مهمة للبطاريات الصغيرة.
كيف تتحقق من خط تجميع حزمة البطارية قبل قبول التسليم؟
قم بإجراء اختبار داخلي للمنتج، بدلاً من الاعتماد على الاختبارات التي تركها المورد كمصداقية لتقديم تفاصيل صحيحة حول الاختبارات التي أجريت من جانبهم. يجب أن تشمل التدابير التي يجب مراعاتها معدل النجاح من المحاولة الأولى على الأقل لـ 200 وحدة تم تشغيلها، ووقت الدورة خلال الحالة المستقرة بدلاً من الحالة المثالية، وتسجيل عزم الدوران ومعلمات اللحام بشكل صحيح، والوقت الذي يستغرقه التبديل إلى نوع منتج آخر. تحتاج أيضًا إلى التأكد من أن نظامك قادر على تتبع كل ما تم إنتاجه أثناء الاختبار، مع اختيار ثلاث وحدات عشوائيًا وفحصها للتحقق من اكتمال السجلات. وأخيرًا، من الضروري أيضًا وجود نظام بخطة تصعيد مفصلة مع هدف معدل النجاح لكل أسبوع، حيث أن غالبية مشاريع الخط تفشل في الشهر الأول من الإنتاج.
مراجع
- IEC — IEC 62619 و IEC 62620 خلايا وبطاريات الليثيوم الثانوية
- UL Solutions — UL 1973 و UL 9540 و UL 9540A معايير تخزين الطاقة
- UNECE — توصيات UN 38.3 بشأن نقل البضائع الخطرة
- وزارة الطاقة الأمريكية — تصنيع البطاريات والمواد
- NREL — تكامل نظام تخزين الطاقة وأبحاث السلامة
- Bigassbattery.com — نطاق المنتجات ومعلومات الشركة
- SAE International — إرشادات تجميع وحدات وحزم البطاريات
خاتمة
إنتاج البطارية التي تصنعها شركة مثل bigassbattery.com هو عملية معقدة وحساسة للغاية. يجب اختبار البطاريات لقدرتها على الاحتفاظ بالشحنات ومقاومة الظروف غير المواتية، ولحامها معًا وفقًا لمتطلبات معينة، وتجميعها في حزم بعد قياس اتجاه المحور بشكل صحيح وتقويتها لاحقًا لاكتشاف العيوب التي قد لا تُكتشف فورًا. على الرغم من أن أيًا من المراحل بمفردها ليست صعبة جدًا وتتضمن عمليات معقدة، إلا أن تجميعها معًا يؤدي إلى عمل البطارية لمدة 6000 دورة بدلاً من الفشل بعد عدة سنوات.
مع الأخذ في الاعتبار البيانات المذكورة أعلاه، يمكن استخلاص ثلاثة استنتاجات. تحتاج إلى تنفيذ طرق مراقبة مناسبة إذا كنت ترغب في النجاح في تصنيف الخلايا أو لحام وصلات الخلايا. يجب أن تفهم أن هناك عيوبًا في الوصلات أثناء الإنتاج لا يمكن رؤيتها في نهاية العملية. عند تصميم الخط، تحتاج إلى اختيار أنظمة أوتوماتيكية وفقًا للنتيجة النهائية المطلوبة بدلاً من جعله مفرط الأتمتة، حيث يجب أن يستجيب النظام بسرعة للتغيرات في التكنولوجيا. وأخيرًا، تحتاج إلى البدء في جمع البيانات حول الأعطال مع أولى البطاريات المصنعة. إذا كنت تخطط للاستثمار في مثل هذا خط التشغيل، فقد تحتاج إلى المعدات التي تقدمها benlongkj.