奔龍




組裝自動化設備出售
搜尋組裝自動化機械會出現大量相同的清單,包含一個框架、一些氣缸、一條輸送帶和一個觸控螢幕。清單本身不是問題,問題在於「組裝自動化設備」是一個類別名稱,涵蓋了不同等級的機器,價格相差高達五十倍,且應用能力各異。.
本指南清楚分類不同類型的機器,提供決定每種情況所需機器類型的數據,並展示Benlong報價的樣貌及其生成方式。如果您正在尋找低壓電氣產品、電氣設備或純機械的生產線,本指南的第二部分將適合您。.
組裝自動化機械可分為七大類,從簡單的輸送帶開始,到針對單一產品的全自動生產線。選擇必須依據四個數據,而非製造商資料表:年產量、品種數量、生產時間及缺陷成本。專為單一用途設計的自動機器在年產超過20萬台時被視為高效,否則無法與配備機械的模組化手動系統競爭。Benlong生產上述所有設備,從測試機到焊接機,涵蓋兩種系統之間。.

「組裝自動化設備」所指的七大類別“
所有可用機器皆可歸類於七大類別之一。確認供應商是否屬於正確類別,是縮小選項的最快方法,因為大多數製造商僅能生產兩到三種設備。.
- 手動及半自動輸送機械。. 使用皮帶、轉移裝置及鏈條等不同機構,搭配設備與工具。實際工作由人員完成。.
- 定位旋轉盤設備。. 旋轉工作台將夾具從一站移動到另一站。.
- 線性定位技術。. 此概念類似,但沿直線實施。大多數電氣裝置的自動組裝設備採用此技術。.
- 機器人工作站 配備一個或多個機械手臂服務夾具。.
- 連接作業 採用超聲波焊接、電阻焊接、鉚接、配合或黏合元件等方法製造產品。.
- 測試站 透過功能測試、高壓測試、校準、視覺檢查及漏氣測試確保設備正常運作。.
- 整合與物流系統 使用振動送料器、托盤送料器及穿梭車運輸元件。.
問題在於獲得第四類機械,而實際需要的是第二類。例如,機器人工作站的成本可能遠高於用於相同任務的凸輪驅動定位機。本指南中列出了區分真正客製化機器與目錄機器的範圍問題。 客製化自動化組裝機械製造商.
決定機器價格前的四個數字
供應商報價的差異可能高達300%,即使是相同零件的價格。原因不在於隱藏費用,而是基於不同假設所設計的不同方案,而這些假設依賴於四項必須在起草首次詢價前準備好的資訊。.
- 年產量與批量大小。. 如果一台機器每年運行6,000小時處理某產品,則可能會依據速度來建造。但若該機器每年運行40批次,則換線時間不得超過30分鐘,否則在等待某零件時會閒置。因此,這類機器不同,價格也相應不同。.
- 變體數量。. 必須注意有多少零件號使用同一工具。當變體數達到六個時,使用硬工具已不再合理,即使不想使用伺服系統,也必須使用。.
- 週期時間。. 週期時間指的是流程速度,不宜用「快」來描述。如果需要每4.5秒生產一件產品,必須明確說明。此外,如果每小時需生產900件,則驗收測試應根據這些參數制定。.
- 缺陷成本。. 支架上的刮痕風險遠低於母線連接鬆動,因為後者涉及過程中扭矩監控及100%的電力品質檢查。此類解決方案可能增加機器成本15-25%,但費用是合理的。.
此議題需考慮整體情況。根據國際機器人聯合會,2024年安裝了542,000台工業機器人,期末總運行庫存為4,664,000台,意味著一年內增長了9%,且大多數安裝位於亞洲。.
Benlong的產品與我們的報價對比
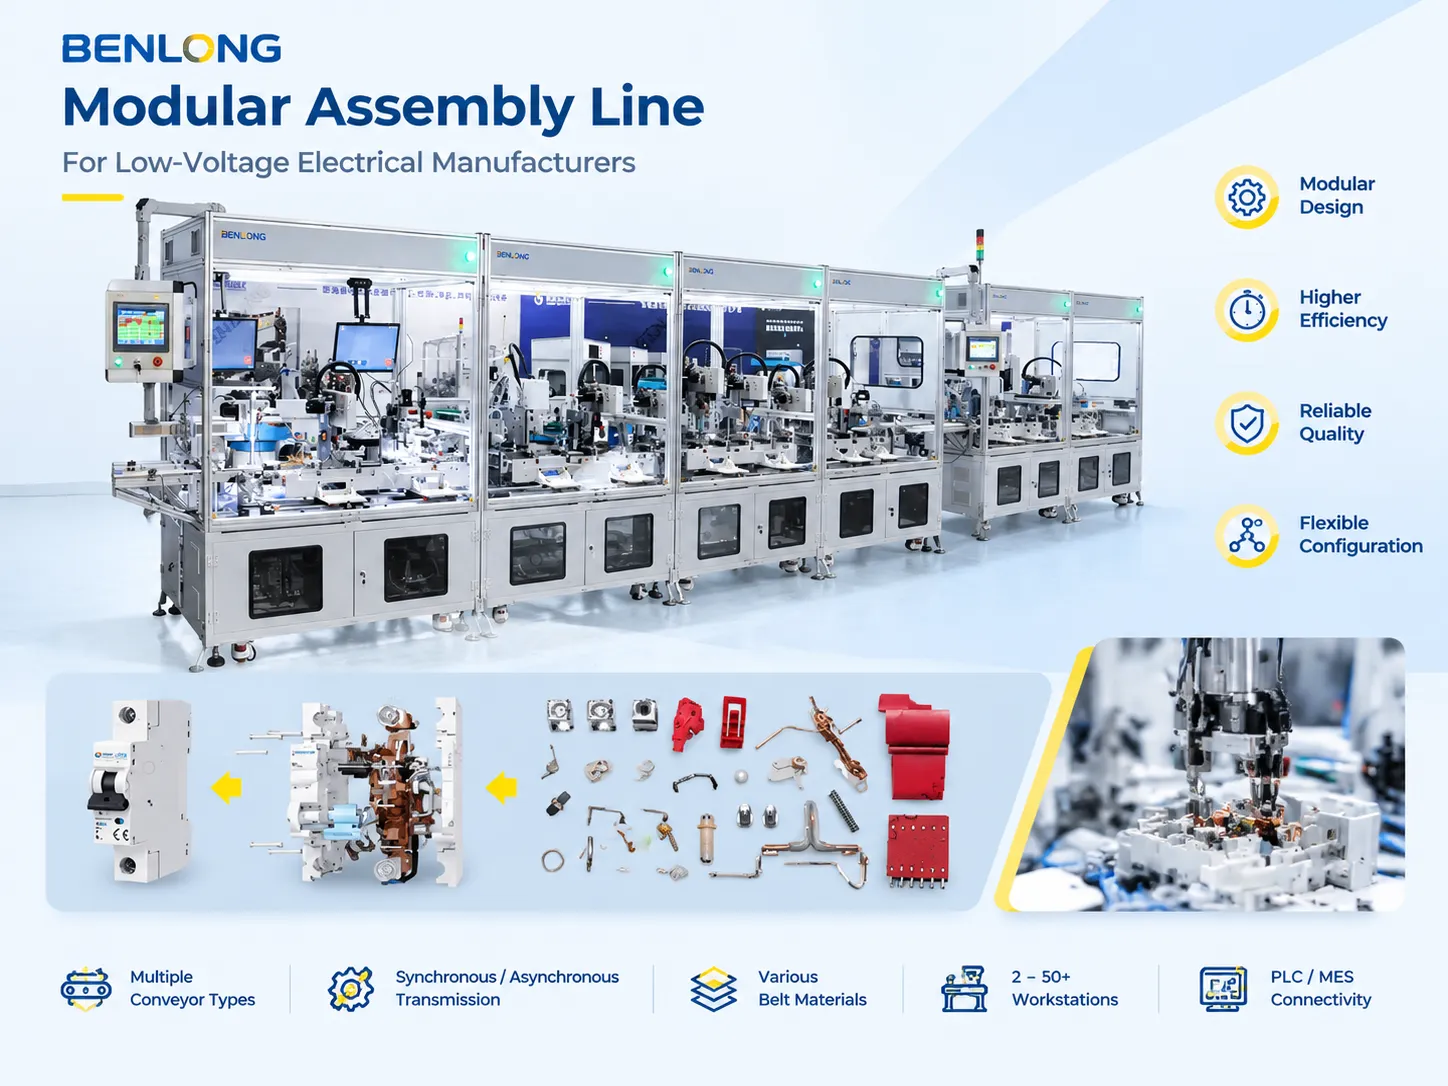
Benlong Automation專注於生產裝配線、自動裝配機、測試台、焊接與焊錫站及必要配件,主要服務低壓電器製造商。以下詳細說明我們的模組化裝配線規格,因為這是客戶最常詢問的產品。.
| 參數 | 標準配置 |
|---|---|
| 輸送機類型 | 皮帶、板鏈、雙速鏈、滾輪、模組化塑膠皮帶 |
| 傳動方式 | 同步(強制節奏)、非同步(緩衝啟用)或混合型 |
| 皮帶材質 | 防靜電、高溫、食品級、通用型 |
| 工作站高度 | 750 ± 20 毫米,可調整 |
| 工作站 | 2至50個以上,模組化且可擴展 |
| 輔助設備 | LED工作燈、風扇、插座、工具平衡器、氣源接口 |
| 控制系統 | PLC或手動,MES透過OPC UA / Modbus連接 |
| 電源 | 380 V ± 10% 50 Hz,或220 V依客戶規格 |
| 交付 | 30 至 60 天,客製化長度與工站數量 |
表格顯示兩個數字在商業工作中佔比更大。根據數據,元件預組裝與模組化設計可減少 20% 至 25% 的緊固件數量以及 15% 的組裝時間,且此數字可提前計算。其餘基於模組化組裝技術的設備群僅在框架變化上有所不同,這意味著無論選擇同步或非同步類型,結果皆相同,因為這是混合生產中產能提升的最大推動力。完整配置可見於 模組化組裝線產品頁面.
最近的一個案例展示了系統的性能。一家承包商需要一套生產系統,以簡化涵蓋 20 個不同產品系列、尺寸與週期時間的製造流程。Benlong 提供了一套模組化非同步系統,包含 15 個工站,透過兩速鏈式輸送帶與扭矩控制的螺絲鎖付運作。系統運行四個月後,我們減少了 25% 的直接勞動力,混合模式生產中產能提升 30%,子組件組裝速度提升 15%,投資回收期為 11 個月。產品組合變更期間系統未重新設計,這是選擇非同步系統的主要原因。.
Benlong 最擅長的低壓電氣利基市場
我們的大多數詢問並非關於一般組裝,而是針對特定工作,如組裝微動開關、接觸器、焊接電弧罩、對 ACB 進行測試及校準跳脫單元。這種專業化解釋了我們目錄的形式,以及工程設計從元件開始而非依循預定平台的原因。.
以接觸系統為例。接觸器與斷路器組裝包含動觸點、固定觸點、彈簧、固定系統,且通常有編織線。組裝時確保正確的接觸力與間隙非常重要。手動操作會因操作者手腕力量不同而產生力的變異。 交流接觸器自動觸點插入機 這套系統旨在消除該變異:零件在一個循環中被供料、定向、插入並檢查,力由工具設定,而非由人為控制。.
同樣的論點適用於其他產品系列。電弧罩組裝由一系列不同的鋼板組成,必須始終以規定的間距排列,且無毛刺或錯位;這是焊接與鉚接零件的問題,而非組裝。測試方法符合產品適用規範,耐壓測試在規定電壓下進行,而非某個整數值。.
如果您製造開關、斷路器、接觸器或電表,您將從一開始就獲得一台可運作的機器。如果您的產品是泵浦、齒輪箱或家具,我們不是您的製造商。.
固定分度線、機器人工作站,還是兩者兼有?
這個選擇會帶來比專案中其他所有事務更多的返工。這個問題的正確答案將取決於產品未來五年的發展,而非現在的狀況。.
- 當產品系列穩定、週期時間短且流程包含簡單直接的操作時,選擇固定分度線。凸輪驅動站的分度時間範圍為0.3至0.8秒。它們的精度可達幾百分之一毫米,且比機器人工作站便宜許多。凸輪驅動單元在正常使用下的壽命可達二十年。.
- 當流程需要安裝而非僅是協調,或可能的變體數量難以預料時,選擇機器人工作站。整合元件的成本遠高於金屬機構。機械臂的價格可能高達安裝價格的25%-35%。.
- 當生產量大且變體數量多時,兩種選項皆可選擇。固定分度機構生產材料,機器人將元件送至流程末端的佈局,是目前最經濟的方案之一。以此方式建造的高速生產線已在本說明中涵蓋。 高速自動化解決方案.
當涉及較大產量且多樣化組合重要時,可同時採用先前討論的兩種極具效益的解決方案。處理穩定高產量活動時,採用固定分度解決方案是一種非常受歡迎的方法,因為在此情況下,我們可以說兩種方法完美互補。.
螺絲鎖固、點膠、焊接:決定品質的工作站
消費者的焦點從輸送帶轉向機械臂,然後他們意識到問題出在螺絲起子上。這並不罕見。具扭矩控制與數據監控的螺絲起子每軸比離合器螺絲起子多花約$3000,但它能偵測隱藏故障。.
有三種工作站值得每一分錢的投入:
- 扭矩監控螺絲起子。. 每個產品單元都會記錄角度與扭矩曲線。它們有助於識別缺陷螺絲,如交叉牙螺絲、斷裂螺絲或缺失螺絲,這為解決客戶六個月後提出的投訴開啟了大門。.
- 視覺檢查。. 現代新一代設備已能在生產線速度下檢查螺絲或標籤的存在與方向。每分鐘每台相機可執行30至60次檢查。.
- 持續監控製程參數的接合工作站: 電阻焊接配合電流與位移曲線,超音波焊接配合能量與距離長度;壓入配合力-位移曲線。.
這些工作站是大多數驗收爭議的來源,因為「螺絲已鎖緊」這句話無法被測試。.
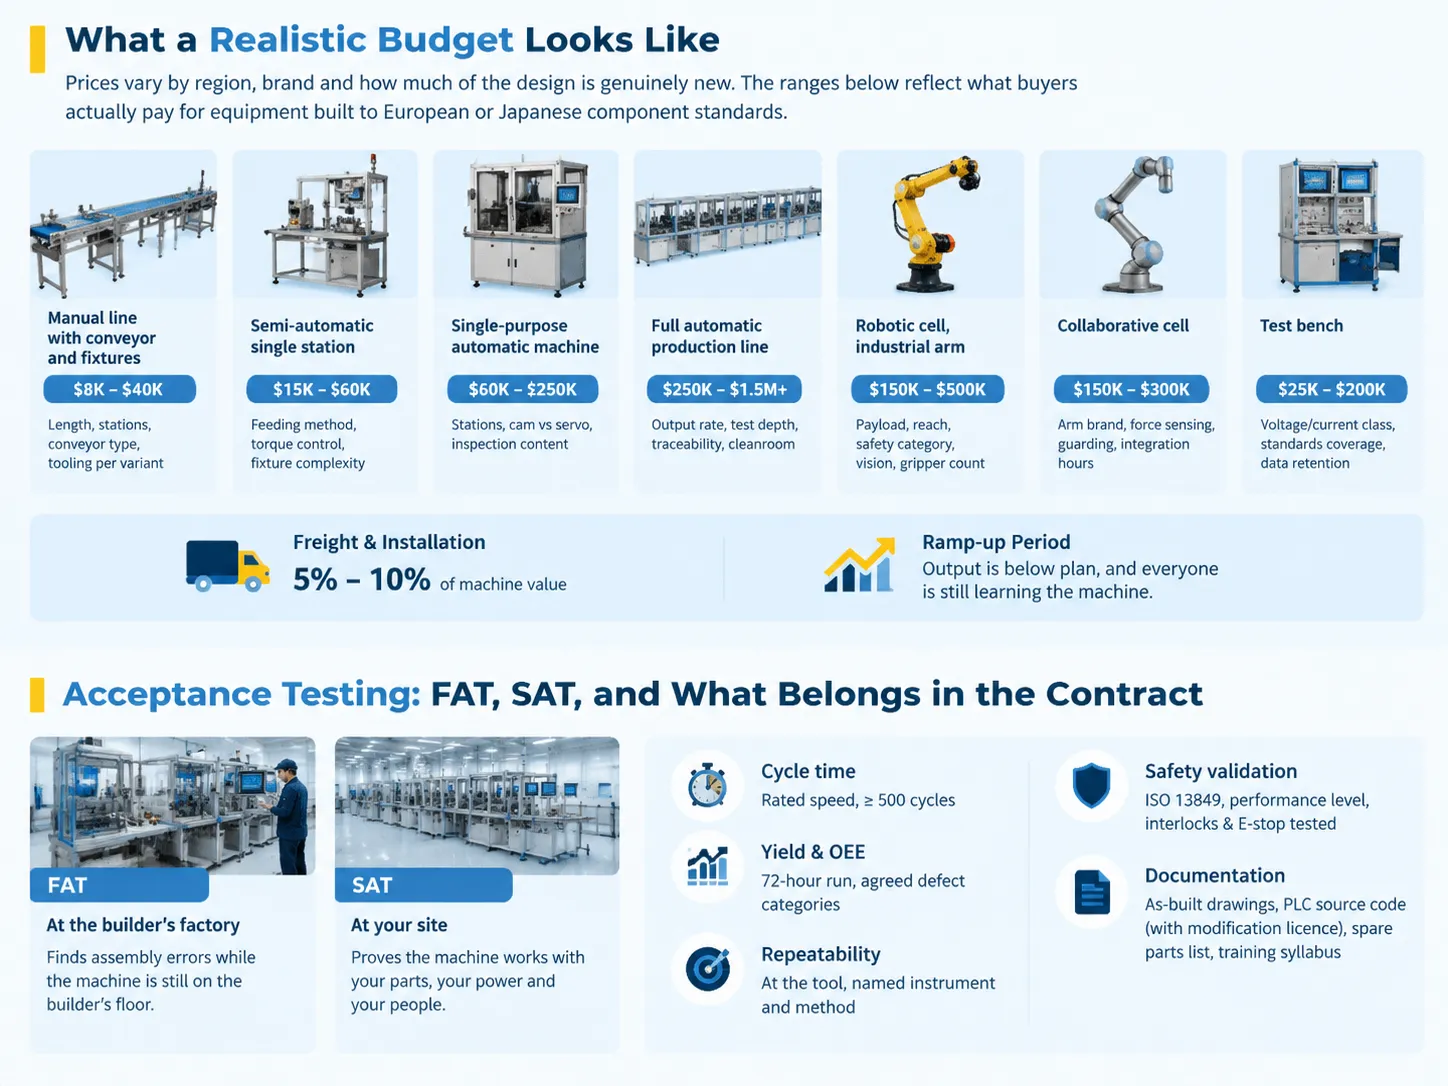
什麼是真實的預算樣貌
價格依地區、元件品牌及設計創新程度而定。報價範圍代表客戶為符合歐洲或日本元件標準製造的設備所支付的實際價格;這些範圍設計上相當寬廣。.
| 類別 | 典型資本成本 | 影響數字的因素 |
|---|---|---|
| 配備輸送帶與夾具的手動生產線 | $8,000 至 $40,000 | 長度、工位數、輸送帶類型、每種變體的工裝 |
| 半自動單工位 | $15,000 至 $60,000 | 送料方式、扭矩控制、夾具複雜度 |
| 單一用途自動機械 | $60,000 至 $250,000 | 工位數、凸輪與伺服比較、檢測內容 |
| 全自動生產線 | $250,000 至 $1.5 M 以上 | 產出率、製程中測試深度、可追溯性、潔淨室 |
| 機器人工作站、工業機械手臂 | $150,000 至 $500,000 | 載重、伸展範圍、安全等級、視覺系統、夾爪數量 |
| 協作型工作站 | $150,000 至 $300,000 | 手臂品牌、力感測、防護、整合工時 |
| 測試台 | $25,000 至 $200,000 | 電壓與電流等級、標準涵蓋範圍、資料保存 |
有兩項超出這些範圍,且可能讓首次購買者感到震驚:運輸與安裝,通常相當於機器價格的 5% 至 10%,以及內部的啟動期成本,當生產在某種程度上落後且學習進行中。.
驗收測試:FAT、SAT 及合約中應包含的內容
將驗收標準納入採購訂單,而非電子郵件。滿足未明確說明的期望的機器,仍然是不通過驗收的機器。.
循環時間測量基於至少 500 個穩定循環的運行,而非用秒錶測量 3 個零件。良率與設備綜合效率(OEE)測量應在 72 小時運行期間進行,並在運行前約定缺陷分類。重複性測量應在機床上以書面說明的方法與設備進行;若僅提及結果,您將無法在一年後維護您的立場。.
還有兩項被忽略的:依 ISO 13849 進行安全驗證、性能等級標示、互鎖控制及緊急停止功能的時序。文件應包含電路圖、PLC 原始碼及修改權限、備件清單及交貨時間,以及培訓課程。.
製造商現場進行的預驗收測試(Pre-FAT)與您現場進行的現場驗收測試(SAT)是兩個不同的事件。前者旨在於設備仍在製造商現場時檢測組裝錯誤,後者則展示使用您的元件、電源及人員操作設備。.
交期、安裝與無人報價的成本
以模組化生產線為例,實際交期約為7至15天的需求評估,10至20天透過3D CAD及物料流模擬進行佈局與輸送帶選擇,生產時間約30至60天,安裝需5至10天,最後驗收測試還需數天。整體而言,若夾具已定義且零件穩定,約需3至4個月。.
自動化單一用途機械的交期較長,因設計無法重複使用於其他地方。整個流程通常需6至9個月,主要取決於新建機構的數量。.
至於成本,差異相當大:
首先,必須安排電力與壓縮空氣。請事先確保機器的電力供應。設備的標準輸入電力為380 V ± 10% 3相,頻率50 Hz,但若有伺服包裝站、冷卻器或機器壓縮機,則需專用輸入通道。規劃機器放置區域時,門的尺寸、電梯的承重能力及機器重量將決定機器是否能進入該空間。.
備品的年度成本約為機器價格的3%至5%,初期備品套件應與機器同時購買,因零件當時仍便宜且製造商容易記憶。最後,人員也是重要成本項目,雖然通常在預算中被忽略:建議配備一位擁有PLC原始碼並接受過相關訓練的工程師。.
買家在比較交鑰匙生產線方案時,會發現本評論中對範圍、價格與風險的權衡分析, 自動化生產線解決方案, 值得在簽約前仔細閱讀。.
常問問題
什麼是自動化組裝設備?
執行產品製造部分或全部階段的機器。它可以是帶有工具的動力輸送帶,需要人工組裝,也可以是全自動化流程的自動化生產線,包含送料、組裝、接合、測試及包裝,操作員僅需監督作業。.
什麼是組裝自動化系統?
整個系統包含機器、工作站、物料供應、運輸系統、用於控制的工程系統、安全系統及資訊處理架構。即使兩家供應商提供相同的機器,系統也會完全不同,因為系統間的互動使設備能達到宣稱的生產力。.
有哪些自動化設備的例子?
自動接點插入機、MCB自動裝配線、弧形導流片堆疊與焊接工站、每分鐘可處理40至120瓶的瓶蓋機、機器人螺絲鎖付工作站、ACB全功能測試台,以及線末的視覺檢測工站,皆因其中任一任務過於不確定、過慢或過於危險而無法手動完成,因此設置於此。.
自動化的五大D是什麼?
無聊、混亂、有害、困難且昂貴。任何單調且使人暴露於污垢、危險,且不需要人類細膩觸感或僅因困難而成本極高的任務,都是自動化的良好候選。該技術雖然過時,但仍是提供適合任務清單的最佳工具,供企業評估使用。.
參考文獻
- 國際機器人聯合會 — 2025年世界機器人報告:全球機器人需求十年內翻倍
- A3 — 自動化推進協會
- Rockwell Automation — 裝配線的控制與資訊架構
- Universal Robots — 裝配與機器照護的協作自動化
- item 工業應用 — 裝配工作站的模組化型材系統
結論
使用線上比較工具評估的產品並非裝配自動化工具。產品分類有七大類,主要依據四個重要參數決定,依序為產量、變體、節拍時間及缺陷成本。.
在提出報價請求前,必須先收集這四項數據,之後可選擇的方案數量將受限。請提供數據及圖紙,我們將協助您判定分類、成本及該產量下自動化的適用性。.