benlong




Thiết Bị Tự Động Hóa Lắp Ráp Bán
Tìm kiếm máy móc tự động hóa lắp ráp cho ra rất nhiều danh sách giống hệt nhau với; một khung, một số xi lanh, một băng tải và một màn hình cảm ứng. Các danh sách không phải là vấn đề. Vấn đề là “thiết bị tự động hóa lắp ráp” là tên một danh mục, bao gồm các loại máy khác nhau đến mức giá chênh lệch gấp năm mươi lần và có khả năng ứng dụng khác nhau.
Hướng dẫn này phân loại rõ ràng các loại máy khác nhau, cung cấp các con số xác định loại máy cần thiết trong từng trường hợp, và cho thấy một báo giá của Benlong trông như thế nào và cách nó được tạo ra. Nếu bạn đang tìm kiếm một dây chuyền sản xuất cho các sản phẩm điện áp thấp, thiết bị điện hoặc đơn giản là cho cơ khí, phần thứ hai của hướng dẫn này dành cho bạn.
Máy móc tự động hóa lắp ráp có thể được phân thành bảy loại, bắt đầu từ một băng tải đơn giản và bao gồm một dây chuyền sản xuất tự động hoàn toàn cho một loại sản phẩm. Việc lựa chọn phải dựa trên bốn con số và không phụ thuộc vào bảng dữ liệu của nhà sản xuất: sản lượng hàng năm, số loại sản phẩm, thời gian sản xuất và chi phí lỗi. Một máy tự động được thiết kế cho một mục đích được coi là hiệu quả khi sản xuất hơn 200.000 đơn vị mỗi năm; nếu không, nó không thể cạnh tranh với các hệ thống thủ công mô-đun được trang bị máy móc. Benlong sản xuất tất cả các loại trên, từ máy kiểm tra đến máy hàn được đặt giữa hai hệ thống.

Bảy Loại Mà Mọi Người Nghĩ Đến Khi Nói “Thiết Bị Tự Động Hóa Lắp Ráp”
Tất cả các máy có sẵn có thể được phân loại vào một trong bảy loại. Xác định nhà cung cấp thuộc loại nào là cách nhanh nhất để thu hẹp lựa chọn vì hầu hết các nhà sản xuất chỉ có khả năng sản xuất hai hoặc ba loại thiết bị.
- Máy băng tải thủ công và bán tự động. Các cơ chế khác nhau như dây đai, chuyển giao và xích được sử dụng cùng với thiết bị và công cụ. Con người thực hiện công việc thực tế.
- Thiết bị quay chỉ số. Một bàn xoay di chuyển các giá đỡ từ trạm này sang trạm khác.
- Công nghệ chỉ số theo dòng thẳng. Khái niệm này tương tự nhưng được thực hiện theo một đường thẳng. Hầu hết thiết bị lắp ráp tự động cho thiết bị điện sử dụng công nghệ này.
- Các ô rô-bốt có một hoặc nhiều cánh tay rô-bốt phục vụ giá đỡ.
- Công việc ghép nối sử dụng các phương pháp như hàn siêu âm, hàn điện trở, đóng đinh, lắp ráp hoặc dán các thành phần để tạo ra sản phẩm.
- Trạm kiểm tra đảm bảo thiết bị hoạt động đúng thông qua kiểm tra chức năng, kiểm tra hipot, hiệu chuẩn, kiểm tra bằng hình ảnh và kiểm tra rò rỉ.
- Hệ thống tích hợp và logistics sử dụng bộ cấp rung, bộ cấp khay và xe chuyển để vận chuyển các thành phần.
Vấn đề là nhận được máy móc nhóm bốn trong khi cần máy thuộc nhóm hai. Ví dụ, các ô rô-bốt có thể có giá cao hơn nhiều so với máy chỉ số điều khiển cam dùng cho cùng một nhiệm vụ. Các câu hỏi phạm vi phân biệt một bản dựng tùy chỉnh thực sự với một máy trong danh mục được trình bày trong hướng dẫn này để làm việc với một... nhà sản xuất máy lắp ráp tự động tùy chỉnh.
Bốn con số quyết định máy móc trước khi bạn hỏi giá
Các báo giá khác nhau từ nhà cung cấp có thể chỉ ra sự chênh lệch 300% khi tìm giá cho cùng một bộ phận. Nguyên nhân không nằm ở một số chi phí ẩn mà ở các thiết kế khác nhau dựa trên các giả định khác nhau, và những giả định này dựa vào bốn thông tin cần sẵn sàng trước khi soạn thảo cuộc gọi đầu tiên.
- Sản lượng hàng năm và kích thước lô. Nếu một máy xử lý một sản phẩm nhất định trong 6.000 giờ mỗi năm, nó có thể được xây dựng theo tốc độ đó. Nhưng nếu máy chạy 40 lô mỗi năm, thì cần có thời gian chuyển đổi không vượt quá 30 phút, nếu không máy sẽ bị nhàn rỗi khi chờ một bộ phận nhất định. Do đó, các loại máy này khác nhau và được định giá tương ứng.
- Số lượng biến thể. Cần lưu ý có bao nhiêu mã bộ phận sử dụng cùng một công cụ. Ở mức sáu biến thể, việc sử dụng công cụ cứng không còn hợp lý và ngay cả khi không muốn sử dụng servo, người ta vẫn phải dùng một cái.
- Thời gian chu trình. Thời gian chu trình có nghĩa là tốc độ của quá trình. Không nên dùng từ "nhanh". Nếu cần sản xuất một sản phẩm mỗi 4,5 giây, điều này phải được nêu rõ. Hơn nữa, nếu cần sản xuất 900 chiếc mỗi giờ ở mức 92%, thì bài kiểm tra chấp nhận nên được viết theo các tham số này.
- Chi phí của một lỗi. Một vết xước trên giá đỡ ít rủi ro hơn nhiều so với kết nối lỏng lẻo của thanh bus vì loại lỗi thứ hai đòi hỏi giám sát mô-men xoắn trong quá trình và kiểm tra 100% chất lượng điện. Chi phí của giải pháp này có thể tăng thêm 15-25% vào chi phí máy móc, nhưng chi phí này là hợp lý.
Cần xem xét tổng thể vấn đề này. Theo Liên đoàn Robot Quốc tế, đã có 542.000 robot công nghiệp được lắp đặt vào năm 2024, trong khi tổng số robot hoạt động là 4.664.000 vào cuối kỳ, điều này cho thấy mức tăng 9% trong một năm, với phần lớn các lắp đặt nằm ở châu Á.
Những gì Benlong xây dựng, và những gì chúng tôi báo giá
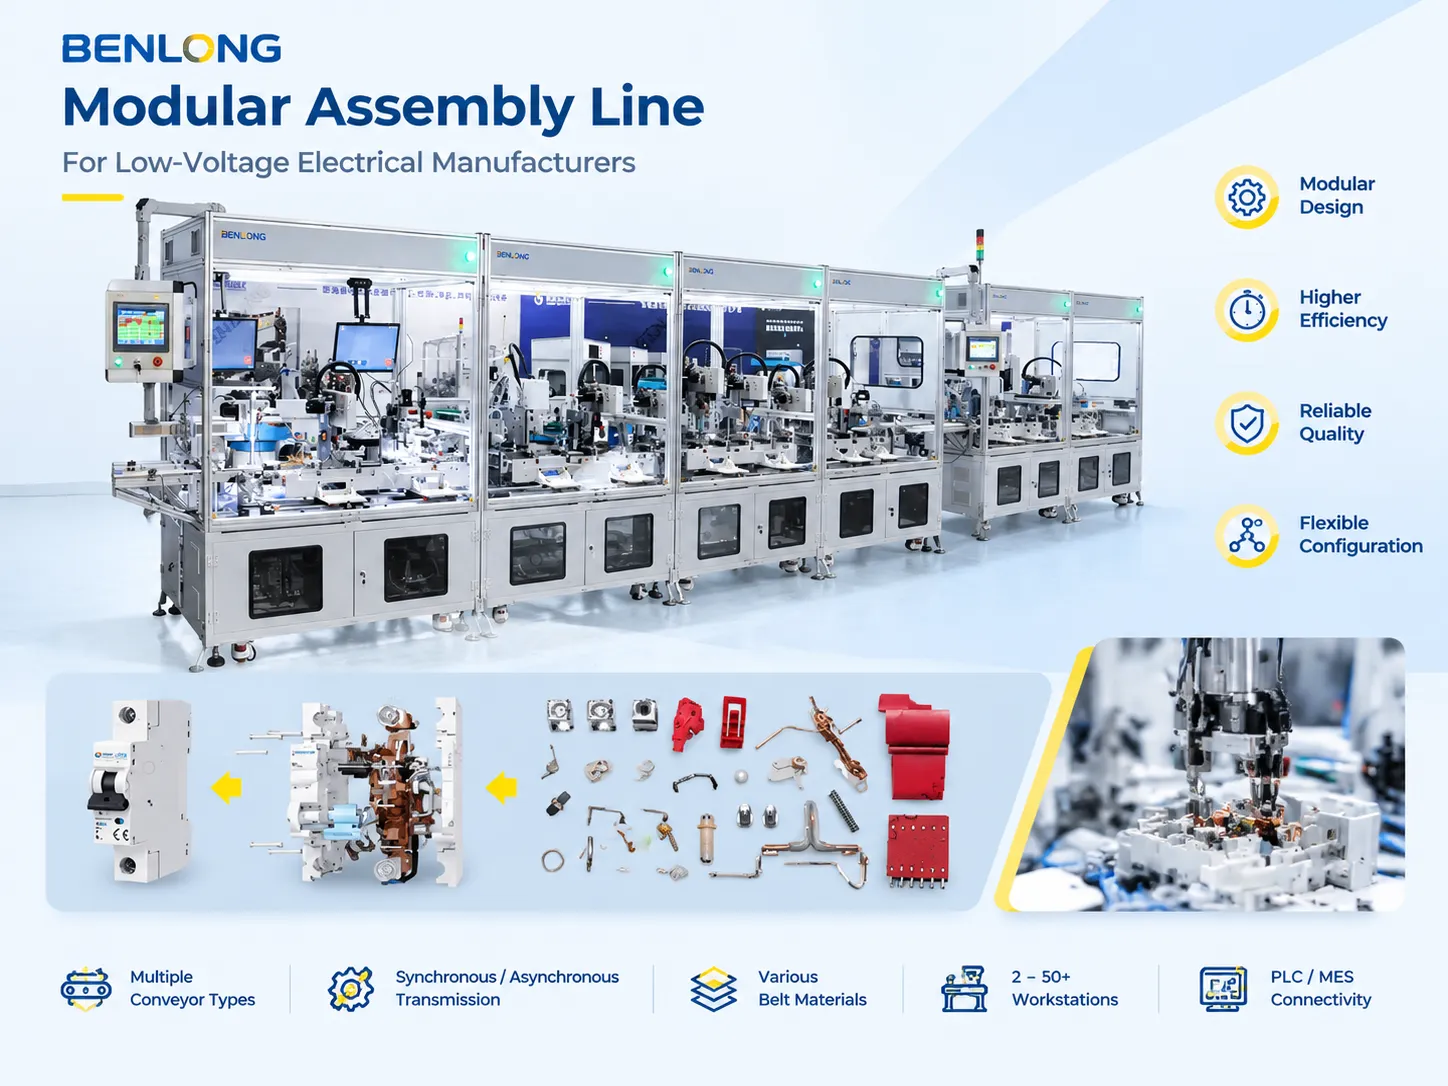
Benlong Automation chuyên sản xuất dây chuyền lắp ráp, máy lắp ráp tự động, băng thử, trạm hàn và hàn thiếc, cùng các phụ kiện cần thiết, chủ yếu cho các nhà sản xuất thiết bị điện áp thấp. Thay vì mô tả chung chung, dưới đây cung cấp các thông số kỹ thuật chi tiết của dây chuyền lắp ráp mô-đun của chúng tôi, vì đây là sản phẩm khách hàng thường xuyên hỏi nhất.
| Tham số | Xây dựng tiêu chuẩn |
|---|---|
| Các loại băng tải | Dây đai, xích tấm, xích tốc độ kép, con lăn, dây đai nhựa mô-đun |
| Truyền động | Đồng bộ (tốc độ cưỡng bức), không đồng bộ (có bộ đệm) hoặc hỗn hợp |
| Vật liệu dây đai | Chống tĩnh điện, chịu nhiệt cao, cấp thực phẩm, đa năng |
| Chiều cao bàn làm việc | 750 ± 20 mm, có thể điều chỉnh |
| Trạm làm việc | Từ 2 đến hơn 50, mô-đun và có thể mở rộng |
| Thiết bị phụ trợ | Đèn LED chiếu sáng công việc, quạt, ổ cắm, cân bằng công cụ, cổng khí |
| Điều khiển | PLC hoặc thủ công, kết nối MES qua OPC UA / Modbus |
| Nguồn điện | 380 V ± 10% 50 Hz, hoặc 220 V theo yêu cầu khách hàng |
| Giao hàng | 30 đến 60 ngày, chiều dài và số lượng trạm tùy chỉnh |
Bảng cho thấy hai con số thực hiện nhiều công việc thương mại hơn các con số khác. Theo các con số, việc lắp ráp trước các thành phần và thiết kế mô-đun cho phép giảm số lượng các bộ phận cố định từ 20 đến 25 cũng như giảm 15 phút thời gian lắp ráp, và có thể tính toán con số này trước. Phần còn lại của nhóm thiết bị dựa trên công nghệ lắp ráp mô-đun chỉ khác nhau về biến thể khung, có nghĩa là dù chọn loại đồng bộ hay không đồng bộ, kết quả vẫn giống nhau vì đây là yếu tố thúc đẩy lớn nhất về thông lượng trong trường hợp sản xuất hỗn hợp. Các cấu hình đầy đủ nằm trên trang sản phẩm dây chuyền lắp ráp mô-đun.
Một công trình gần đây minh họa hiệu suất của hệ thống. Một nhà thầu cần một hệ thống sản xuất giúp đơn giản hóa các quy trình sản xuất trên 20 dòng sản phẩm khác nhau với kích thước và thời gian chu kỳ biến đổi. Benlong đã cung cấp một hệ thống không đồng bộ mô-đun, bao gồm 15 trạm làm việc hoạt động qua hai tốc độ của băng chuyền xích và việc điều khiển vít bằng mô-men xoắn. Sau bốn tháng vận hành hệ thống, chúng tôi đã giảm 25% lao động trực tiếp, cải thiện 30% thông lượng trong sản xuất chế độ hỗn hợp, tăng 15% tốc độ lắp ráp phụ, và hoàn vốn đầu tư trong 11 tháng. Hệ thống không được thiết kế lại trong quá trình thay đổi hỗn hợp sản phẩm, đây là lý do chính để chọn hệ thống không đồng bộ.
Ngách Điện Áp Thấp mà Benlong Hiểu Rõ Nhất
Phần lớn các yêu cầu của chúng tôi không liên quan đến lắp ráp chung. Thay vào đó, chúng bao gồm các yêu cầu về các công việc cụ thể như lắp ráp công tắc vi mô, bộ tiếp điểm, hàn vỏ hồ quang, kiểm tra ACB và hiệu chuẩn bộ ngắt mạch. Sự chuyên môn hóa này giải thích hình thức của danh mục sản phẩm và lý do kỹ thuật bắt đầu từ thành phần thay vì theo một nền tảng định sẵn.
Hãy lấy hệ thống tiếp điểm làm ví dụ. Việc lắp ráp bộ tiếp điểm và bộ ngắt mạch bao gồm một tiếp điểm chuyển động, một tiếp điểm cố định, một lò xo, hệ thống giữ và thường là một dây bện. Việc đảm bảo lực tiếp xúc và khoảng cách chính xác trong quá trình lắp ráp là rất quan trọng. Làm thủ công sẽ dẫn đến sự biến đổi về lực tùy thuộc vào sức mạnh cổ tay của người vận hành. máy lắp tiếp điểm tự động cho công tắc tơ AC tồn tại để loại bỏ sự biến đổi đó: các bộ phận được cấp liệu, định hướng, chèn và kiểm tra trong một chu trình, và lực được thiết lập bởi dụng cụ, không phải bởi con người.
Lập luận tương tự áp dụng cho phần còn lại của dãy sản phẩm. Việc lắp ráp vỏ hồ quang được làm từ một loạt các tấm thép khác nhau phải luôn được sắp xếp theo khoảng cách yêu cầu mà không có ba via hay lỗi xen kẽ; đây là vấn đề hàn và ghim các bộ phận chứ không phải lắp ráp chúng. Phương pháp kiểm tra được sử dụng phù hợp với đặc điểm kỹ thuật áp dụng cho sản phẩm và kiểm tra hipot được thực hiện ở mức điện áp quy định thay vì một con số tròn.
Nếu bạn sản xuất công tắc, bộ ngắt mạch, contactor hoặc đồng hồ đo, bạn sẽ có một máy móc hoạt động ngay từ đầu. Nếu sản phẩm của bạn là bơm, hộp số hoặc đồ nội thất, chúng tôi không phải là nhà sản xuất của bạn.
Dây chuyền định vị cố định, ô robot hay cả hai?
Lựa chọn này dẫn đến việc xử lý lại nhiều hơn bất cứ điều gì khác liên quan đến dự án. Câu trả lời đúng cho câu hỏi này sẽ phụ thuộc vào tương lai của sản phẩm trong 5 năm tới, không phải hiện tại.
- Chọn dây chuyền định vị cố định khi dòng sản phẩm đã ổn định, thời gian chu trình thấp và quy trình bao gồm các thao tác đơn giản, rõ ràng. Các trạm điều khiển bằng cam định vị trong khoảng từ 0,3 đến 0,8 giây. Chúng chính xác đến vài phần trăm milimét và rẻ hơn nhiều so với các ô robot. Các đơn vị điều khiển bằng cam có thể có tuổi thọ sử dụng bình thường lên đến hai mươi năm.
- Chọn ô robot khi quy trình yêu cầu một thiết lập, không chỉ là phối hợp, hoặc số lượng biến thể có thể là không lường trước được. Thành phần tích hợp đắt hơn nhiều so với cơ chế kim loại. Cánh tay robot có thể có giá bằng khoảng 25-35% giá trị của toàn bộ thiết bị lắp đặt.
- Chọn cả hai tùy chọn khi khối lượng sản xuất lớn và số lượng biến thể cao. Bố trí mà cơ chế định vị cố định sản xuất vật liệu với robot cấp linh kiện vào cuối quy trình là một trong những phương án kinh tế nhất hiện nay. Các dây chuyền tốc độ cao được xây dựng theo cách này được đề cập trong ghi chú này về các giải pháp tự động hóa tốc độ cao.
Khi hoàn cảnh phát sinh khi khối lượng lớn hơn được xử lý, nhưng các hỗn hợp đa dạng có ý nghĩa, hai giải pháp rất có lợi đã được thảo luận trước đó có thể được sử dụng cùng nhau. Một phương pháp rất phổ biến để xử lý tình huống này là sử dụng giải pháp định vị cố định khi xử lý các hoạt động ổn định với khối lượng lớn vì trong trường hợp này, chúng ta có thể nói rằng cả hai phương pháp bổ sung cho nhau một cách hoàn hảo.
Vặn vít, phân phối, hàn: Các trạm quyết định chất lượng
Sự chú ý của người tiêu dùng chuyển từ băng tải sang cánh tay robot và sau đó họ nhận ra vấn đề nằm ở tua vít. Điều này không hiếm. Một tua vít kiểm soát mô-men xoắn với giám sát dữ liệu có giá khoảng 1.3000 TP4T hơn một tua vít ly hợp cho mỗi trục, nhưng nó cho phép phát hiện lỗi ẩn.
Có ba loại trạm làm việc đáng giá từng đồng chi tiêu:
- Tua vít giám sát mô-men xoắn. Đường cong góc và mô-men xoắn được ghi lại cho mỗi đơn vị sản phẩm. Chúng giúp xác định các vít bị lỗi như vít bị ren chéo, vít gãy hoặc vít bị thiếu, mở ra cơ hội giải quyết các khiếu nại của khách hàng sau sáu tháng kể từ khi được nộp.
- Kiểm tra bằng mắt. Kiểm tra sự hiện diện và hướng của vít hoặc nhãn ở tốc độ dây chuyền hiện nay có thể thực hiện được với các thiết bị hiện đại thế hệ mới. Số lượng thao tác thực hiện đã tăng lên 30-60 lần kiểm tra bằng một camera mỗi phút.
- Các trạm ghép nối với giám sát liên tục các tham số quy trình: hàn điện trở với các đường cong dòng điện và dịch chuyển, hàn siêu âm với năng lượng và chiều dài khoảng cách; ép lắp với các đường cong lực-dịch chuyển.
Các trạm làm việc này là nguồn gốc của phần lớn các tranh chấp chấp nhận vì cụm từ “vít đã siết chặt” không thể kiểm tra được.
Ngân sách Thực tế Trông Như Thế Nào
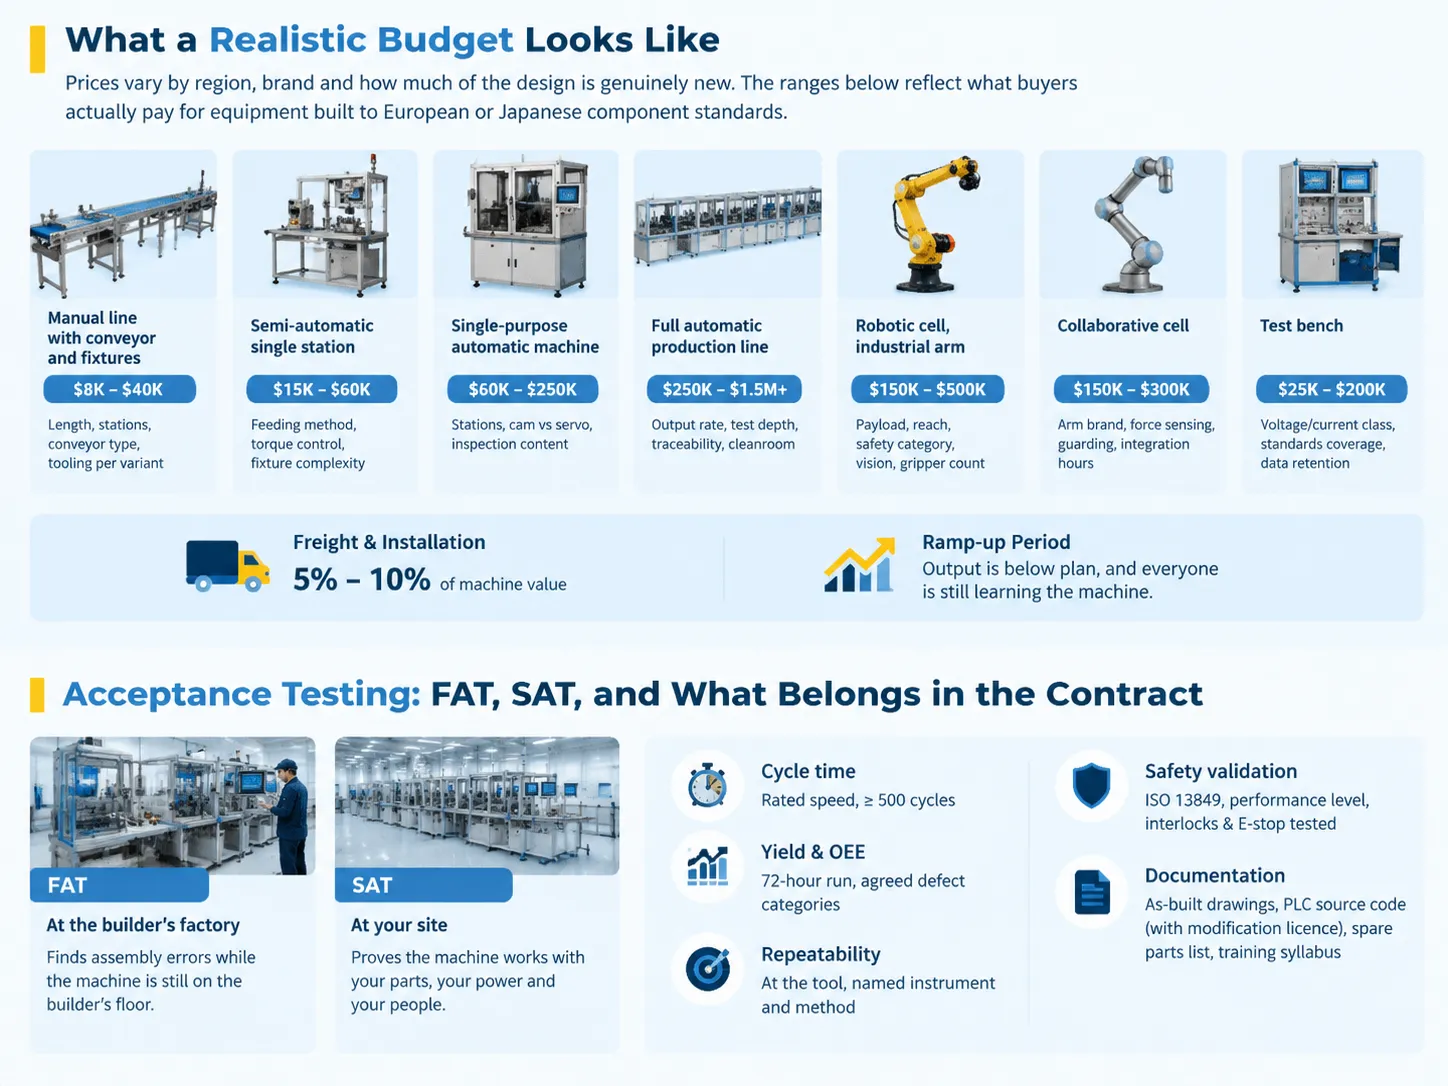
Giá cả dựa trên khu vực, thương hiệu linh kiện và mức độ đổi mới thiết kế liên quan. Các phạm vi báo giá đại diện cho giá thực tế mà khách hàng đã trả cho thiết bị được sản xuất theo tiêu chuẩn linh kiện châu Âu hoặc Nhật Bản; các phạm vi này rộng, theo thiết kế.
| Danh mục | Chi phí vốn điển hình | Những yếu tố ảnh hưởng đến con số |
|---|---|---|
| Dây chuyền thủ công với băng tải và đồ gá | $8,000 đến $40,000 | Chiều dài, số lượng trạm, loại băng tải, đồ gá cho từng biến thể |
| Trạm đơn bán tự động | $15,000 đến $60,000 | Phương pháp cấp liệu, kiểm soát mô-men xoắn, độ phức tạp của đồ gá |
| Máy tự động chuyên dụng | $60,000 đến $250,000 | Số lượng trạm, cam so với servo, nội dung kiểm tra |
| Dây chuyền sản xuất tự động hoàn toàn | $250,000 đến $1.5 triệu trở lên | Tỷ lệ sản lượng, độ sâu kiểm tra trong quá trình, khả năng truy xuất nguồn gốc, phòng sạch |
| Cell robot, cánh tay công nghiệp | $150,000 đến $500,000 | Tải trọng, tầm với, loại an toàn, thị giác, số lượng kẹp |
| Cell hợp tác | $150,000 đến $300,000 | Thương hiệu cánh tay, cảm biến lực, bảo vệ, giờ tích hợp |
| Băng thử | $25,000 đến $200,000 | Lớp điện áp và dòng điện, phạm vi tiêu chuẩn, lưu trữ dữ liệu |
Có hai điều nằm ngoài các phạm vi này và có thể gây sốc cho người mua lần đầu: vận chuyển và lắp đặt, thường tương đương từ 5 đến 10% giá máy, và chi phí nội bộ trong giai đoạn tăng tốc sản xuất, khi sản xuất bị chậm một phần và đang trong quá trình học hỏi.
Kiểm tra chấp nhận: FAT, SAT và những gì thuộc hợp đồng
Bao gồm tiêu chí chấp nhận trong đơn đặt hàng thay vì email. Một máy đáp ứng kỳ vọng không được nêu rõ vẫn là một máy không đạt chấp nhận.
Đo thời gian chu trình dựa trên chạy ổn định ít nhất 500 chu trình, không phải bằng đồng hồ bấm giờ trên 3 chi tiết. Đo năng suất và OEE nên được thực hiện trong quá trình chạy 72 giờ, với phân loại lỗi đã thỏa thuận trước khi chạy. Đo độ lặp lại phải được thực hiện tại máy công cụ với phương pháp và thiết bị được ghi bằng văn bản; nếu chỉ đề cập kết quả, bạn sẽ không thể bảo vệ quan điểm của mình trong một năm.
Sau đó là hai điều bị bỏ qua. Xác nhận an toàn theo ISO 13849, đánh dấu mức hiệu suất, kiểm soát khóa liên động và thời gian chức năng dừng khẩn cấp. Và tài liệu nên bao gồm sơ đồ mạch, mã nguồn PLC với quyền sửa đổi, danh sách phụ tùng với thời gian cung cấp và chương trình đào tạo.
Pre-FAT được thực hiện tại nhà sản xuất và SAT tổ chức tại cơ sở của bạn là hai sự kiện riêng biệt. Sự kiện đầu nhằm phát hiện lỗi lắp ráp khi thiết bị vẫn còn tại nhà sản xuất, sự kiện thứ hai thể hiện hoạt động của thiết bị sử dụng linh kiện, nguồn điện và nhân sự của bạn.
Thời gian dẫn đầu, lắp đặt và chi phí mà không ai báo giá
Trong trường hợp dây chuyền sản xuất mô-đun, thời gian dẫn đầu thực tế sẽ khoảng 7 đến 15 ngày để đánh giá nhu cầu, 10 đến 20 ngày dành cho bố trí và lựa chọn băng tải thông qua CAD 3D và mô phỏng dòng vật liệu, cũng như 30 đến 60 ngày cho sản xuất, 5 đến 10 ngày cho lắp đặt, và vài ngày nữa cho kiểm tra nghiệm thu cuối cùng. Tổng thể, sẽ mất khoảng 3-4 tháng, với điều kiện các đồ gá đã được xác định và các bộ phận đã ổn định.
Thời gian dẫn đầu của máy tự động chuyên dụng đơn lẻ dài hơn vì thiết kế không thể tái sử dụng ở nơi khác. Toàn bộ quá trình thường mất khoảng 6 đến 9 tháng, và khoảng thời gian chủ yếu được xác định bởi số lượng cơ chế mới được xây dựng.
Về chi phí, chúng khác biệt đáng kể:
Trước hết, bạn phải sắp xếp nguồn điện và khí nén. Hãy đảm bảo rằng máy của bạn sẽ được cung cấp điện trước. Công suất đầu vào tiêu chuẩn cho thiết bị là 380 V ± 10% tại 50 Hz, tuy nhiên nếu có các trạm đóng gói servo, máy làm lạnh hoặc máy nén, cần có kênh đầu vào riêng biệt. Lên kế hoạch khu vực đặt máy: kích thước cửa, khả năng nâng của thang máy và trọng lượng máy sẽ quyết định liệu máy có thể vào phòng hay không.
Chi phí hàng năm cho phụ tùng thay thế khoảng 3% đến 5% giá máy, bộ phụ tùng thay thế ban đầu nên được mua cùng lúc với máy vì các bộ phận vẫn còn rẻ và có thể được nhà sản xuất ghi nhớ. Cuối cùng, nhân sự là một khoản chi phí quan trọng khác, mặc dù thường bị bỏ qua trong ngân sách: nên có một kỹ sư sở hữu mã nguồn PLC và đã được đào tạo cần thiết.
Người mua so sánh các đề xuất dây chuyền chìa khóa trao tay sẽ thấy các đánh đổi giữa phạm vi, giá cả và rủi ro được trình bày trong bài đánh giá này giải pháp dây chuyền sản xuất tự động, rất đáng đọc trước khi bạn ký bất cứ điều gì.
Câu hỏi thường gặp
Thiết bị lắp ráp tự động là gì?
Máy thực hiện một phần hoặc toàn bộ các giai đoạn tạo ra sản phẩm. Nó có thể là bất cứ thứ gì từ băng tải có động cơ với các công cụ mà ai đó phải thực hiện lắp ráp đến dây chuyền tự động hoàn toàn với việc cấp liệu, lắp ráp, ghép nối, kiểm tra và đóng gói diễn ra tự động với nhân viên chỉ giám sát công việc.
Hệ thống tự động hóa lắp ráp là gì?
Toàn bộ hệ thống bao gồm máy móc, các trạm, nguồn cung vật liệu, hệ thống vận chuyển, hệ thống kỹ thuật dùng để điều khiển, hệ thống an toàn và kiến trúc xử lý thông tin. Mặc dù hai nhà cung cấp có thể cung cấp cùng loại máy, họ sẽ có hệ thống hoàn toàn khác nhau, vì chính sự tương tác của các hệ thống làm cho thiết bị có thể hoạt động với năng suất đã cam kết.
Một số ví dụ về thiết bị tự động là gì?
Một máy chèn tiếp điểm tự động, một dây chuyền lắp ráp MCB tự động, một trạm xếp chồng và hàn vỏ cung, một máy đóng nắp có thể xử lý từ 40 đến 120 chai mỗi phút, một cell làm việc vít tự động bằng robot, một bàn kiểm tra đầy đủ ACB, và một trạm kiểm tra bằng thị giác ở cuối dây chuyền đều có mặt ở đây vì một trong những nhiệm vụ liên quan quá không chắc chắn, quá chậm, hoặc quá nguy hiểm để thực hiện thủ công.
Năm chữ D của tự động hóa là gì?
Nhàm chán, Bẩn thỉu, Có hại, Khó khăn và Tốn kém. Bất kỳ công việc đơn điệu nào khiến con người tiếp xúc với bụi bẩn, nguy hiểm và không đòi hỏi sự can thiệp tinh tế của con người hoặc đơn giản là khó khăn đến mức cực kỳ tốn kém đều là ứng viên tốt cho tự động hóa. Công nghệ này đã lỗi thời, nhưng vẫn là tốt nhất trong việc cung cấp danh sách các nhiệm vụ phù hợp để các công ty đánh giá.
Tài liệu tham khảo
- Liên đoàn Robot Quốc tế — Thế giới Robot 2025: Nhu cầu Robot Toàn cầu tăng gấp đôi trong 10 năm
- A3 — Hiệp hội Thúc đẩy Tự động hóa
- Rockwell Automation — Kiến trúc Điều khiển và Thông tin cho Dây chuyền Lắp ráp
- Universal Robots — Tự động hóa Hợp tác cho Lắp ráp và Chăm sóc Máy móc
- Ứng dụng Công nghiệp item — Hệ thống Hồ sơ Module cho Các Trạm Làm việc Lắp ráp
Phần kết luận
Một sản phẩm mà bạn đánh giá bằng các công cụ so sánh trực tuyến không phải là công cụ tự động hóa lắp ráp. Có bảy loại phân loại sản phẩm, và loại chủ yếu phụ thuộc vào bốn tham số quan trọng. Chúng là khối lượng, biến thể, takt, và chi phí lỗi theo thứ tự đó.
Bốn số liệu này phải được thu thập trước khi gửi bất kỳ yêu cầu báo giá nào, sau đó số lượng tùy chọn có sẵn sẽ bị giới hạn. Hãy cung cấp cho chúng tôi các số liệu cùng với bản vẽ của bạn, và chúng tôi sẽ hỗ trợ bạn về loại, chi phí, và liệu tự động hóa có áp dụng được ở khối lượng này hay không.