 benlong
Bigassbattery.com Pil Üretim Süreçleri
Pil üretimi ifadesi, dolaylı olarak iki farklı iş türünü ima eder. Türlerden biri, kaplama, yuvarlama, sarma, elektroliz ve formasyon gibi pil üretiminin tüm yönleriyle ilgilenir. Bu genellikle kurulumu en maliyetli olan türdür. Diğer tür ise pilleri monte etmekle ilgilidir; burada piller enerji ürünleri olarak test edilir ve depolanır. Bigassbattery.com şirketi bu türe aittir ve bu bilgi, şirketin nasıl çalıştığını anlamaya yardımcı olur. Ardından, üretim sürecinin her adımında neler olduğu, hangi adımların çıktıyı etkilediği, hangi tür ekipmanın kullanıldığı ve kalite kontrolün nerede yapıldığı açıklanır. Böylece, pilin fabrikadan sevk edilmesi için hangi standartların karşılanması gerektiği de gösterilecektir.
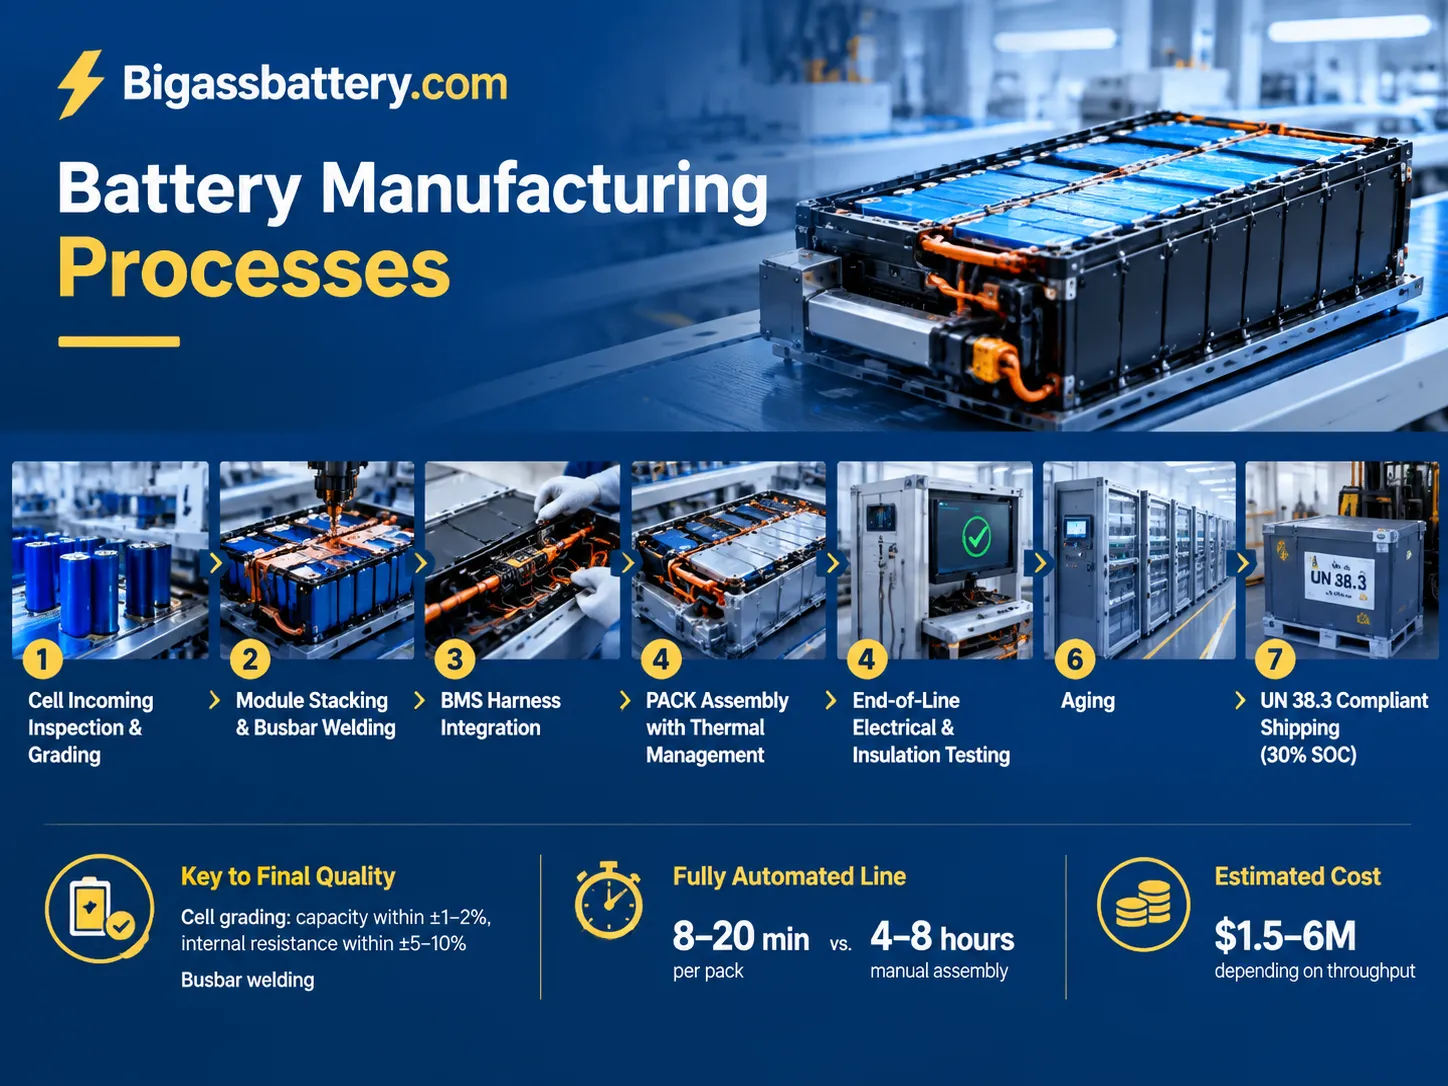
Özetle, bigassbattery.com, kendi üretim birimleri olmadan Benelüks ve Nordik bölgelerinde pil enerji depolama sistemlerinin entegratörü olarak faaliyet göstermektedir. Şirket, gelen hücrelerin muayenesi ve sınıflandırılması, terminal modül montajı ve busbar kaynak işlemi, BMS kablo demetinin entegrasyonu, termal yönetim ile PACK montajı, nihai ürün performansının değerlendirilmesi ve UN38.3 yönetmeliklerine göre testlerin yapılmasını içeren modül ve PACK montaj tekniğini takip etmektedir ve 30% şarjını korumaktadır. Hücre sınıflandırması ve busbar kaynak işlemi, bir hücrenin kalitesini belirleyen ana faktörlerdir; montaj süreci, otomatik olmayan yöntemlerde 4-8 saat olan sürece kıyasla 8-20 dakika sürer ve üretim hattı kapasitesine bağlı olarak kurulum maliyeti yaklaşık $1.5 ila 6 milyon arasında değişir.
Bigassbattery.com Aslında Ne Üretiyor
Bigassbattery.com, dört Avrupa pazarında ev, işletme ve EV şarj sektörlerinde faaliyet gösteren ve 80’den fazla sistem ile 40’tan fazla işletmeyi müşteri listesinde bulunduran pil enerji depolama sistemleri sağlayıcısıdır. Ürün yelpazesi, duvara monte ev pilleri, konteyner tabanlı ticari çözümlerden büyük çok megavat projelere kadar uzanmaktadır.
Ancak şirket pil üretmemektedir. Bu bilinçli ve mantıklı bir karardır çünkü pil üretimi, elektrot kaplama tesisi, nem oranı %1’in altında olan kuru oda, haftalar süren formasyon ve yaşlandırma yetenekleri ve dünyada sadece birkaç şirketin karşılayabileceği yatırımlar gerektirir. Bunun yerine, Bigassbattery birinci sınıf üreticilerden pilleri temin eder ve bu noktadan sonra her şey kendi kontrolü altındadır: sınıflandırma, modül montajı, paketleme, test etme, sertifikalandırma ve devreye alma.
Aynı yaklaşım çoğu Avrupa depolama markası tarafından takip edilir ve bu nedenle, montaj süreci kendisi belirleyici olur. Hücre güvence altına alındıktan sonra, güvenilir bir depolama sistemi ile garanti adayı arasındaki fark iki şeyde yatar: hücre eşleştirme kalitesi ve paket montaj kalitesi. Geri kalan sadece ambalajdır.
Pil Üretim Süreci, Aşama Aşama
İşte her adımda kalite kontrol noktası ile tam akış. Zamanlamalar, araç paketi yerine sabit depolama PAKETİ için tipiktir.
| Aşama | Ne olur | Kalite kontrol noktası | Döngü süresi |
|---|---|---|---|
| Hücre giriş muayenesi | Kutudan çıkar, parti doğrulanır, OCV ve AC iç direnç okunur | Hasarlı veya spesifikasyon dışı hücreler reddedilir | Hücre başına 2–5 s |
| Sınıflandırma ve ayırma | Kapasite testi, IR testi, kendi kendine deşarj (K-değeri) | Kapasite ±1–2% içinde, IR ±5–10% içinde | Parti başına saatler (şarj/deşarj) |
| Modül istifleme | Hücreler fikstüre yüklenir, sıkıştırma uygulanır | İstif yüksekliği ve eşit sıkıştırma | 60–180 sn |
| Busbar kaynak | Bağlantıların lazer veya ultrasonik kaynağı | Kaynak direnci ve çekme dayanımı | 30–120 sn |
| BMS kablo demeti ve PCB | Algılama kabloları, konnektör bağlantısı, kart montajı | Her algılama hattında süreklilik | 2–6 dk |
| PAKET montajı | Modüller muhafazaya, termal ara yüz, sabitleme | Tork ve termal temas | 10–40 dk |
| Hat sonu testi | Şarj/deşarj, yalıtım direnci, CAN iletişimi | Kapasite, IR, HiPot, iletişim | 2–8 saat |
| Yaşlandırma / yakma testi | Dinlenme ve anormal kendi kendine deşarj izleme | Hücre voltajında sapma yok | 24–168 saat |
| Nihai kalite kontrol ve işaretleme | IP sızıntı testi, etiketleme, seri numaralandırma | IP derecesi, izlenebilirlik kaydı tamamlandı | 5–15 dk |
Hücre Sınıflandırması: Her Şeyi Belirleyen Aşama
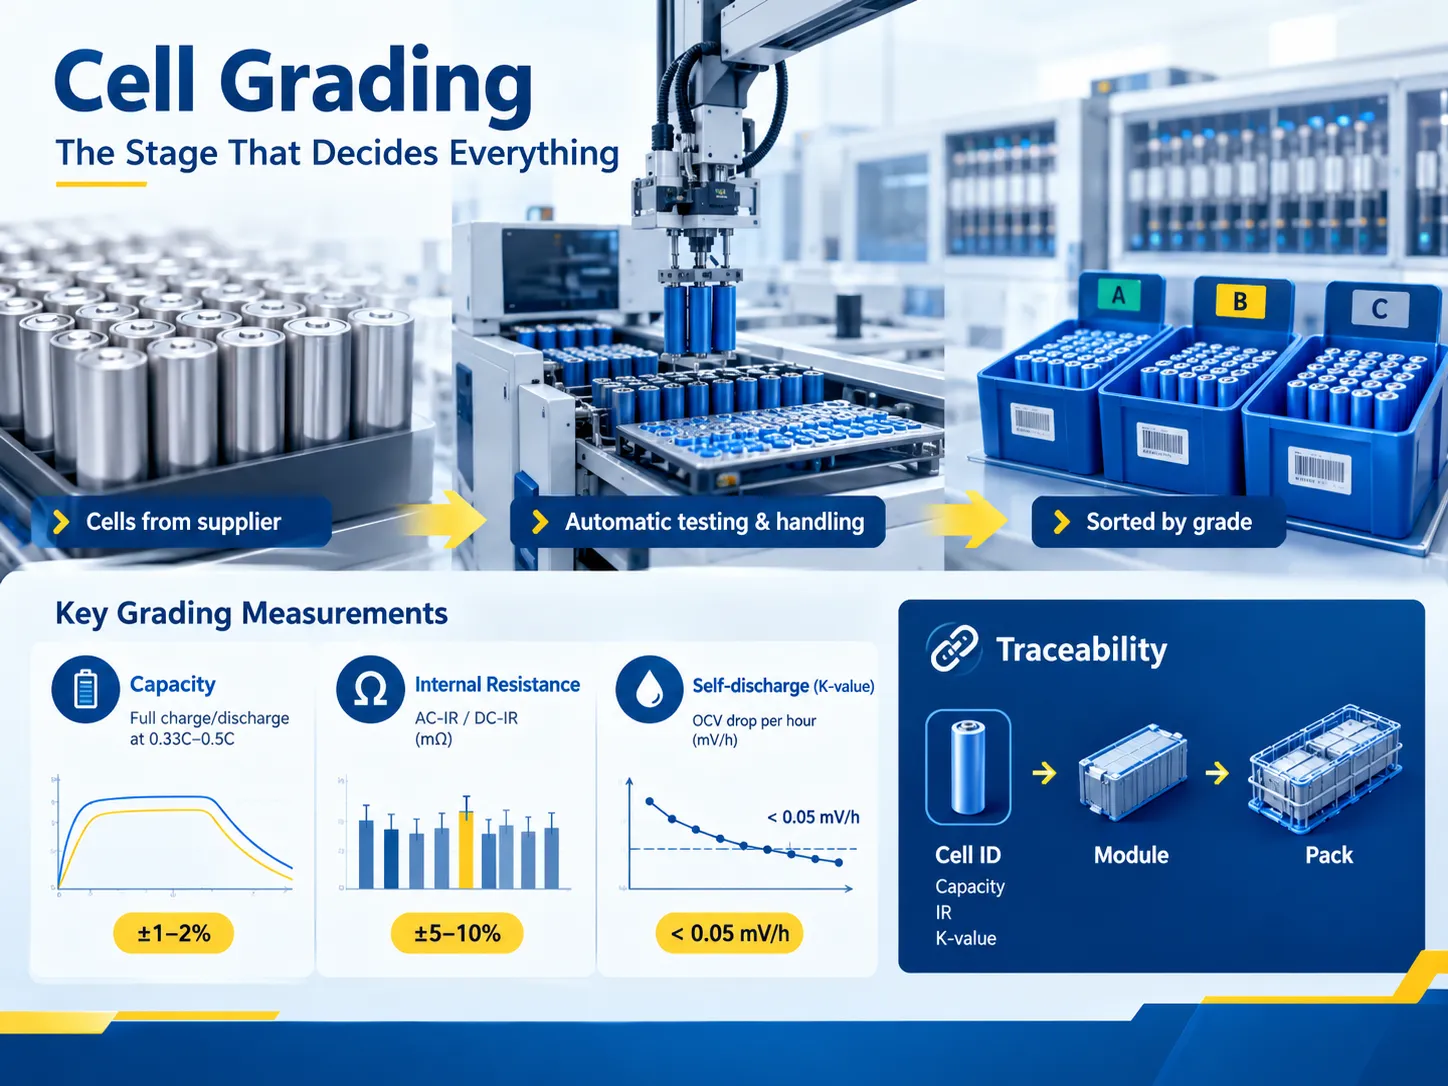
Tedarik edilen hücreler üretim varyasyonuna sahiptir. Hücre üretim bilimi, uniform hücreler üretemez ve bu değişkenlik paketlerin sağlığına zarar verir. Bir hücre, dizideki kardeşlerinden 4% daha düşük kapasiteye sahipse, tam şarj durumuna daha erken ulaşır ve daha erken deşarj olur. Bu arada, BMS yukarıdaki sapmaya rağmen paketin çalışmaya devam etmesini sağlar. Sonunda, binlerce döngü sırasında, zayıf bir hücre tüm paketin çalışmasını engeller.
Sınıflandırma bu sorunu üç kriter belirleyerek çözer:
- Kapasite. Belirli bir akım seviyesinde, genellikle 0.33C veya 0.5C olan tam şarj/deşarj döngüsü boyunca ölçülür.
- İç direnç (AC-IR veya DC-IR). Milliohm cinsinden ölçülür ve dağılım bin içinde ±5-10% olmalıdır. IR yüksekse, hücre operasyon sırasında ısı üretir ve ısı paket değerini düşürür.
- Kendi kendine deşarj K değeri olarak ölçülür. OCV belirli aralıklarla iki kez ölçülür, voltajlar arasındaki fark hesaplanır.
Sınıflandırma en çok zaman alan aşamadır, çünkü kapasite testi tam şarj ve deşarj döngülerinden oluşur. Bu nedenle, depolama sistemlerinin kimyasal süreci hızlandırmak yerine aynı anda çalışan çok sayıda test kanalına sahip olması tercih edilir. Bu ölçekte hücre işleme, otomatik malzeme taşıma sistemleridir yerlerini kazanırlar: tepsi tabanlı taşıma, test kanallarına otomatik yükleme ve kutu tabanlı sıralama, tümü bir hücreye insan eli değmeden ve temas direnci eklemeden veya bir kutuyu düşürmeden yapılır.
Verilerin derecelendirilmesi, izlenebilirlik sürecinin başlangıç noktasıdır. Her hücreye bir kimlik verilir, bu kimlik hücrenin kapasite değeri, IR değeri ve K değeri ile bilgiyi ilişkilendirir ve hücrenin modülde ve modülün pakette takip edilmesini sağlar.
Modül Montajı: Verimliliğin Kazanıldığı veya Kaybedildiği Yer
Bir modül, fiziksel olarak sabitlenmiş, elektriksel olarak bağlanmış ve termal olarak bağlı birden fazla hücreden oluşur. Bu durumda kaliteyi belirleyen üç faktör vardır.
- Sıkıştırma ve sabitleme anahtardır. Prizmatik ve torba hücrelerin, sistem çalışırken hücrelerin nefes almaması için hassas ve doğru şekilde sıkıştırılması gerekir. Yetersiz sıkıştırma kısa çevrim ömrüne yol açarken, aşırı sıkıştırma hücrenin etkinleştirilmeden önce arızalanmasına neden olur. Yığın yüksekliği ve sıkıştırma kuvveti yaklaşık olarak değil, ölçülür.
- Bağlantı kaynak işlemi tüm sürecin en tehlikeli aşamasını temsil eder. Lazer kaynağı kullanılarak en hızlı çevrim ve nispeten küçük etkilenen alan elde edilebilir ancak bu, odak mesafesi, güç değeri ve kullanılan koruyucu gazın çok hassas ayarlanmasını gerektirir; aksi takdirde kaynak soğuk olur, yani yüksek sıcaklıklarda tüm testleri geçer ancak sahada başarısız olur. Ultrasonik kaynak, erime sürecinden kaçınmayı sağlar ve kelepçeler için en iyi yöntemdir, ancak alet hızla aşınır. Direnç kaynağı basit ve ucuzdur ancak en geniş kalite aralığını üretir.
- Kaynak bağlantısının bu kadar pahalı olmasının nedeni, kaynak hatasının hat sonu muayenesinde tespit edilememesidir. Çoğu durumda, zayıf bir eklem test sırasında doğru çalışır ve süreklilik testlerini geçer ancak kullanım sırasında başarısız olur. Bu nedenle önde gelen şirketler, sadece seçilmiş kaynakları değil, tüm kaynakları kontrol eder ve aynı zamanda her birim için tüm üretim parametrelerini belgeleyerek kayıt altına alır.
- Tork ve direnç. Civatalı busbar bağlantıları, genellikle bir alet yardımıyla M8 cıvatalarının 8-12 N*m tork aralığına ayarlanması süreciyle oluşturulur. Yetersiz torklu bağlantılar ısınmaya eğilimlidir; tam tersi, aşırı torklu bağlantılar cıvatalarda veya bağlantının diğer parçalarında çatlaklara yol açar. Otomatik hatlar bağlamında, tork her sabitleyici için ölçülür ve kaydedilir, bu teknoloji güvenilirliği sağlamanın en ucuz yoludur.
PAKET Montajı: Termal Yönetim, Muhafaza ve BMS
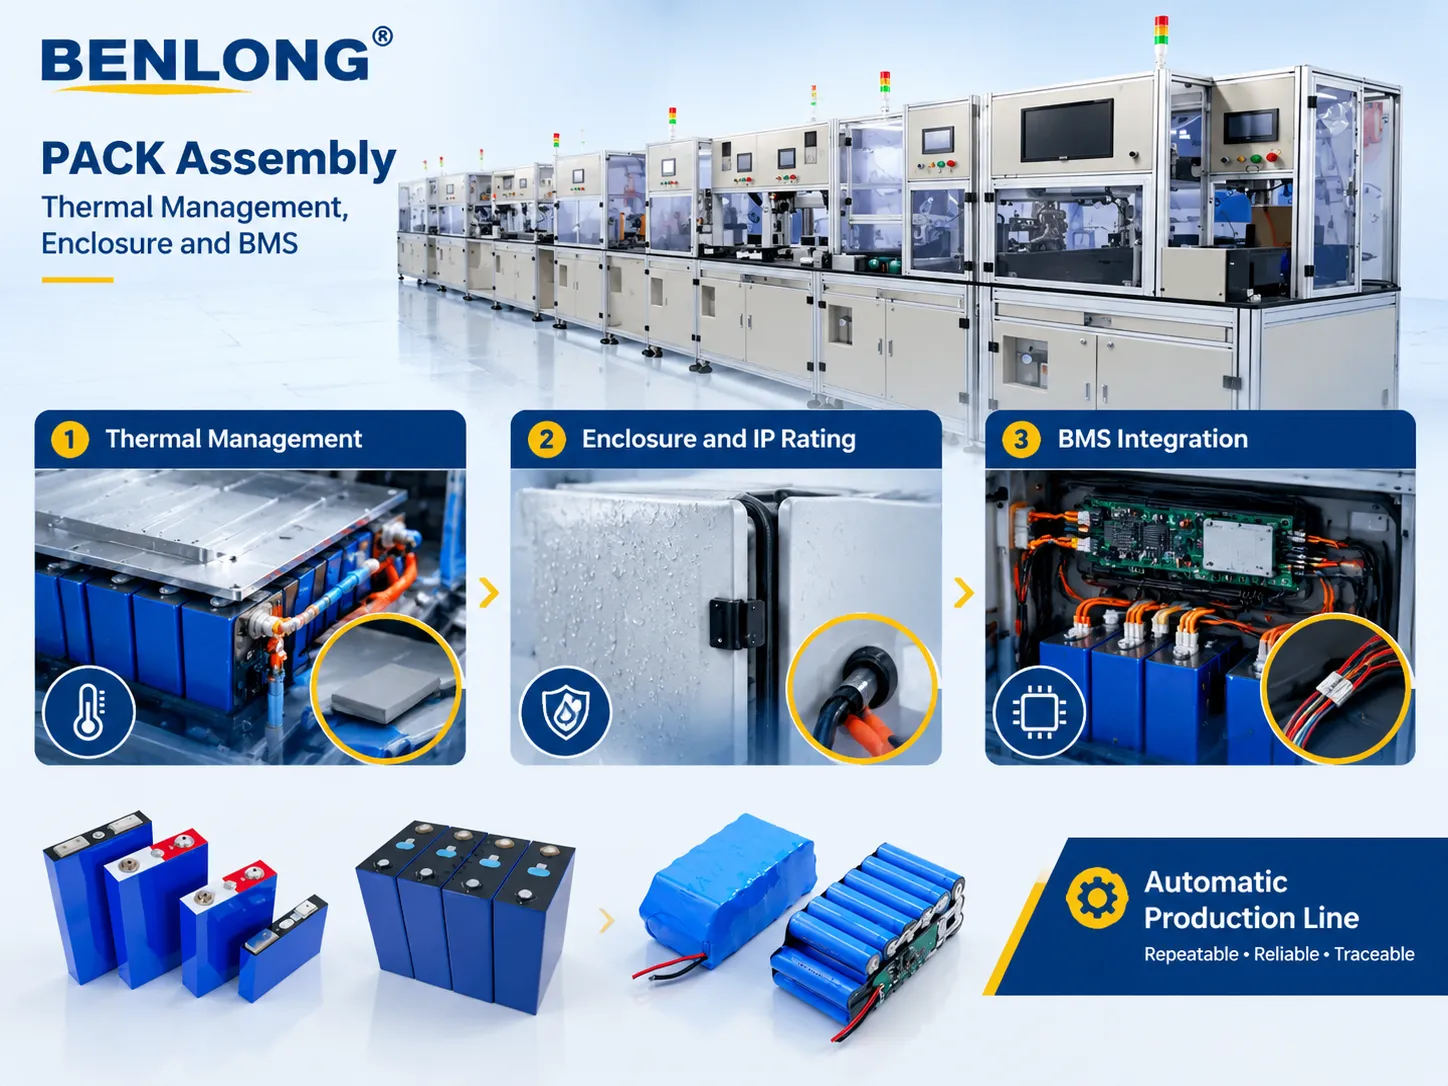
PAKET montajında, birkaç modül nihai ürüne dahil edilir. Süreç, her biri yalnızca uygulamada ortaya çıkan fonksiyonel arıza moduna sahip üç alt sistemi birleştirir.
- Termal yönetim. Hava soğutma, düşük güçlü ev depolama için uygun olan ucuz ve basit bir çözümdür. Yüksek enerji yoğunluklu pilleri ve daha hızlı şarj oranlarına sahip pilleri soğutabilen sıvı soğutma ise borular, bağlantı elemanları, bir pompa kullanır ve sızıntı riski yaratır. Modül ile soğuk plaka arasındaki arayüz, ya bir termal ped ya da termal boşluk dolgu maddesinden oluşur; burada arıza modu, sensör modül üzerinde ve sıcak hücrede değil, termistör ağı tarafından tespit edilemeyen sıcak nokta oluşumuna yol açan düzensiz temas basıncıdır.
- Muhafaza ve IP derecelendirmesi. Dış mekan uygulamaları için üretildiğinde, dolapların IP54 veya daha yüksek derecelendirmeye sahip olması gerekir; bu da contaların uygulanmasını, kapalı kablo giriş noktalarını ve görsel kontroller yerine gerçek sızıntı testini gerektirir. Standart üretim testlerinden biri, dolaptaki basıncın hafifçe artırılması ve belirli bir süre boyunca basınç düşüşünün ölçülmesinden oluşan kontrollü basınç düşüşü testidir.
- BMS entegrasyonu. Batarya yönetim sisteminin etkinliği, kablolamanın kalitesine bağlıdır. Her voltaj tapası ve sıcaklık sensörü süreklilik ve doğru adres ataması için test edilmelidir. Bir sıcaklık sensörü kablosu başka biriyle değiştirilirse, yanlış yapılandırılmış sistem normal çalışmaya devam eder ancak BMS yanlış pili koruyacaktır. Bu aşama, özel olarak tasarlanmış bir hattın kendini amorti ettiği aşamadır; benlongkj’nin tam olarak tasarlandığı şey budur: tekrarlanabilir modül yerleştirme, kontrollü sıkma torku, otomatik sensör hattı doğrulaması ve her istasyonda yazılan izlenebilirlik kaydı. lityum pil paketi modülü otomatik üretim hattı benlongkj, üretim süreçleri için gerekli tüm otomasyon ve ekipmanı sağlar ancak pil sağlamaz. Enerji depolama teknolojisi üreticisiyseniz ve bir hat satın almak istiyorsanız, katılımımız ekipman sağlamakla sınırlı olacaktır. Enerji depolama çözümü satın alıyorsanız, biz sizin kaynağınız değiliz.
Hat Sonu Testi, Yaşlandırma ve İzlenebilirlik.
Hiçbir batarya ürünü, yalnızca tatmin edici bir görsel inceleme yapıldığına dayanarak binadan çıkmamalıdır. Hat sonu, ürününüz sevk edilmeden önce herhangi bir hatayı tespit etmek için son fırsattır.
Test.
| Neyi yakalar | Tipik kriter | Kapasite kontrolü |
|---|---|---|
| Düşük kapasiteli paketler, zayıf hücreler | Belirtilen kapasite toleransı içinde, genellikle ±3–5% | İzolasyon direnci / HiPot |
| Sarım ve muhafaza izolasyon hataları | Genellikle belirtilen test voltajında ≥1 MΩ; UL 1973 gereksinimlerine göre hipot testi | DC iç direnç |
| Yüksek dirençli bağlantılar, yetersiz boyutlu busbarlar | Tasarım değeri ile uyumlu | CAN / Modbus iletişimi |
| BMS adresleme, yazılım, sensör eşlemesi | Tüm hücreler ve sensörler raporlama yapıyor | Denge akımı doğrulaması |
| Pasif veya aktif dengeleme hataları | Denge akımı spesifikasyon içinde | IP sızıntı testi |
| Conta ve kablo giriş kusurları | Basınç düşüşü sınır içinde | Yaşlandırma / dinlenme izleme |
| Yavaş kendi kendine deşarj, gizli kaynak hataları | 24–168 saat içinde hücre voltaj sapması sınırın dışında değil | 24–168 saat boyunca sınırın ötesinde hücre voltajı sapması yok |
Yaşlanma, insanların genellikle kaçınmaya çalıştığı yaygın bir testtir çünkü zaman ve alan gerektirir. Bu aynı zamanda en güçlü testtir çünkü en gizli kusurları tespit eder; çünkü bu kusurlar, şarj döngüleri sırasında bariz bir arıza yerine dinlenme sırasında voltaj sapmaları olarak ortaya çıkar. Bir hat, montaj akışına entegre edilmiş özel test istasyonlarına sahiptir tüm bunları otomatik olarak kaydeder, bir operatörün garip bir okumayı fark etmesine güvenmek yerine.
İzlenebilirlik her şeyi birbirine bağlar. Zincir, hücre kimliği, modül kimliği, PAKET kimliği ve testlerin tam kaydını izler, böylece üç yıl sonra bir saha arızası meydana geldiğinde, üretici kaynak parametrelerini, sıkma kayıtlarını, derecelendirme verilerini ve söz konusu birimin yaşlanma eğrisini görebilir. UL 1973 ve IEC 62619 kapsamında, kanıt zincirinin ürün kadar önemli olması, Avrupa'nın 4 ülkesinde faaliyet gösteren ve garanti avantajı sağlayan bir şirket için çok şey ifade eder.
Bir PAKET Hattı Gerçekte Ne Kadar Otomasyona İhtiyaç Duyar?
En yüksek derecede otomatik bir hat satın almaya kolayca kapılmak mümkündür. Genellikle, bu başlangıçta yanlış bir tercihtir çünkü otomasyon bir süreci kalıcı olarak etkili kılar.
| Seviye | Paket başına çevrim süresi | En uygun olduğu durumlar | Tipik sermaye harcaması |
|---|---|---|---|
| Manuel tezgah montajı | 4–8 saat | Prototipler, düşük hacim, yüksek çeşitlilik | $50k–$200k |
| Yarı otomatik istasyonlar | 5–3 saat | Pilot üretim, ayda 10–100 paket | $300k–$800k |
| Manuel PAKET ile otomatik hat | 30–60 dakika | Ayda 500–2.000 modül | $800k–$2.0m |
| Tamamen otomatik | 8–20 dakika | Yüksek hacim, düşük çeşitlilik, stabil tasarım | $1.5m–$6m |
Maliyet tek değişken değildir. Tam otomatik bir montaj hattının sağlam bir transfer maliyeti vardır çünkü her değişiklik yeni araç geliştirme, programlama ve test anlamına gelir. Yarı otomatik hatlar tasarım değişikliklerine birkaç gün içinde uyum sağlayabilir. Duvar, dolap ve konteyner depolama gibi birkaç ürün hattına sahip çoğu Avrupa depolama sistemi geliştiricisi, bir ürün hattı hacim açısından öne çıkana kadar yarı otomatik montaj hattından faydalanabilir. Sermaye taahhüdünde bulunmadan önce bu karşılaştırmayı daha detaylı okumaya değer: tam otomatik ve yarı otomatik üretim hatları her birinin nerede üstün olduğunu ve geri dönüşün aslında nerede olduğunu kapsar.
Bir Batarya PAKET Hattı Ne Kadar Tutar ve Nasıl Satın Alınır
Sermaye maliyeti toplam tutarın sadece bir kısmıdır. Düzen hazırlığı, güç kaynağı, basınçlı hava sistemi, kaynak dumanı tahliyesi ve ilk geçiş verimliliğini sağlamak için mühendislik girdisi maliyetleri ekipman siparişine dahil değildir.
| Maliyet unsuru | Proje içindeki tipik pay | Notlar |
|---|---|---|
| Temel montaj ekipmanı | –55 % | Yığma, kaynak, sabitleme, taşıma |
| Test ekipmanı | –25 % | Kapasite kanalları, HiPot, BMS test tezgahları |
| MES / izlenebilirlik yazılımı | %5–12 % | Bütçeyi düşük tutmak kolay, sonradan uyarlamak zor |
| Kurulum ve devreye alma | %8–15 % | Güvenlik doğrulamasını içerir |
| Eğitim ve hızlandırma desteği | %3–8 % | İlk geçiş verimliliğinin gerçekten kazanıldığı yer |
Bir üretim hattı kurabilecek ekipman sağlayan bir tedarikçi ile sadece ekipman satan birini ayırt etmek için üç soru sormak gerekir. Tedarikçiden, kurdukları son hattın ilk geçiş verimini ve verilerin toplandığı haftayı belirtmesini isteyin. Ekipman çalıştırıldıktan sonra kaç mühendislik değişikliği yapıldığını sorun. Ayrıca, tedarikçiyi dahil etmeden bugün o ekipmanı kullanan bir müşteriyi bulun ve onları arayın. Bu değerlendirme için tam kontrol listesi alıcılar için otomatik üretim hattı çözümleri, ’nde yer almakta olup, satın alma sürecinin spesifikasyon ve kabul testleri tarafına girer.
Bu Yöntemle Hangi Tür Piller Montajlanır
Yukarıdaki yöntem kimyaya bağlanabilir, ancak detaylar belirli bir hücreden diğerine değişir.
- LFP, uzun döngü ömrü (genellikle deşarj derinliğinde 4.000 ila 6.000 arasında), termal stabilite ve daha yüksek maliyeti nedeniyle sabit enerji depolamada hakimdir. Hücrelerin yaklaşık 2.0 voltun altına aşırı deşarj edilememesi nedeniyle, sabit kurulumlarda elektrikli araçlara kıyasla daha az önemlidir; bu da BMS’nin yüksek doğrulukta olmasını ve düşük sıcaklıklarda şarjı engelleme gibi özellikleri gerektirir.
- NMC, yüksek güç uygulamalarında ve mevcut alanın kısıtlı olduğu yerlerde bulunur. Daha yüksek enerji yoğunluğuna (ancak daha yüksek maliyete) ve güvenlik için daha dar termal marjlara sahiptir; bu da daha agresif termal kontrol ve daha dikkatli şarj oranı gerektirir.
- LTO genellikle yüksek döngü sayıları için (ancak aynı zamanda düşük sıcaklıkta hızlı şarj için) yüksek maliyetle ve daha düşük enerji yoğunluğuyla tercih edilir.
Hücre tipleri ise silindirik (18650, 21700 ve diğerleri), prizmatik veya poşet olabilir. Silindirik hücreler, kendi hizalanmaları ve kolay indekslenmeleri nedeniyle otomasyona daha uygun kabul edilir. Öte yandan, prizmatik ve poşet hücreler daha yüksek paketleme verimliliğine sahiptir ancak üretim sırasında sıkıştırma kontrolü ve dikkatli elleçleme gerektirir.
SSS
bigassbattery.com kendi pil hücrelerini mi üretiyor?
Hayır. Bigassbattery.com bir hücre üreticisi değil, bir pil enerji depolama sistemleri entegrasyon şirketi olarak faaliyet gösterir. Güç depolama sistemlerini tasarlar, monte eder, onaylar ve uygular; ayrıca bilinen tedarikçilerden hücre ve modül üretim bileşenleri kullanırken, ev, iş yeri ve elektrikli araçlar için kendi ürün serisini tanıtır. Hücre üretiminin büyük yatırım ve kuru oda teknolojisine bağımlılık gerektirdiği Avrupa’da böyle iyi kurulmuş bir mekanizma oldukça yaygındır; sistem entegrasyonu ise en büyük yerel avantajları beraberinde getirir.
Pil PAKETİ üretiminde en kritik adım nedir?
Hücre sınıflandırması, bağlantı kaynak işleminden önce gelir. Sınıflandırma, pil paketinin uzun vadeli dengesi için belirleyici bir süreçtir çünkü dengesiz hücreler üretilirse, pil yönetim sistemi (BMS) en zayıf hücre etrafında çalışmak zorunda kalır ve bu da pakette kullanılabilir enerjiyi sınırlar. Kaynak işlemi, paketin termal döngüye dayanmasını sağlar çünkü kusurlu bir kaynak, her son kalite kontrol aşamasını geçebilir ancak üretimden aylar sonra sahada arızalanır. Kasa montajı ve etiketleme prosedürü görünür ve kontrolü kolaydır; ancak yukarıda belirtilen işlemler öyle değildir.
Bir pil enerji depolama ürünü hangi standartlara uymalıdır?
Sabit pillerin kullanımı için uyulması gereken birkaç zorunlu standart vardır. Öncelikle, lityum iyon hücrelerin ve pillerin güvenliği ile ilgili IEC 62619, performans ile ilgili IEC 62620 ve sabit uygulamalar için tasarlanmış pillerle ilgili UL 1973 standartlarıdır. UL 9540, enerji depolama uygulamalarında kullanılan sistemlere atıfta bulunurken, UL 9540A termal kaçış yayılımı içindir. Taşıma düzenlemeleri UN 38.3'ü içerir; bu sekiz testten oluşur ve pilin SOC'su 30%'yi aşmadığında taşımayı gerektirir. Avrupa'da ayrıca CE işareti zorunludur. Ayrıca, küçük piller için IEC 62133-2 önemlidir.
Bir pil paket montaj hattını teslim almadan önce nasıl doğrularsınız?
Ürünün dahili testini yapın; tedarikçinin testler hakkında verdiği bilgilerin doğruluğuna güvenmek yerine kendi testlerinizi gerçekleştirin. Dikkate alınması gereken ölçümler arasında en az 200 birim üzerinde ilk geçiş verimi, ideal durum yerine kararlı durumdaki çevrim süresi, doğru şekilde kaydedilmiş tork ve kaynak parametreleri ile başka bir ürün tipine geçiş süresi bulunmalıdır. Ayrıca, test sırasında üretilen her şeyi takip edebilen bir sisteminizin olması gerekir; rastgele seçilen üç birim kayıtların tamlığı için kontrol edilmelidir. Son olarak, çoğu zaman üretimin ilk ayında hat projelerinin çoğunun başarısız olduğu göz önüne alındığında, her hafta için verim hedefi içeren ayrıntılı bir artış planına sahip bir sistemin olması da esastır.
Kaynakça
- IEC — IEC 62619 ve IEC 62620 İkincil Lityum Hücreler ve Piller
- UL Solutions — UL 1973, UL 9540 ve UL 9540A Enerji Depolama Standartları
- UNECE — Tehlikeli Maddelerin Taşınmasına İlişkin UN 38.3 Tavsiyeleri
- ABD Enerji Bakanlığı — Pil Üretimi ve Malzemeleri
- NREL — Enerji Depolama Sistemi Entegrasyonu ve Güvenlik Araştırmaları
- Bigassbattery.com — Ürün Yelpazesi ve Şirket Bilgileri
- SAE International — Pil Modülü ve Paket Montaj Rehberi
Çözüm
bigassbattery.com gibi bir şirket tarafından üretilen bir pilin üretimi çok karmaşık ve hassas bir süreçtir. Piller, şarj tutma kapasiteleri ve olumsuz koşullara dirençleri açısından test edilmelidir, belirli gereksinimlere göre kaynak yapılmalı, aks yönü doğru ölçüldükten sonra paketler halinde birleştirilmeli ve hemen tespit edilemeyebilecek kusurları ortaya çıkarmak için sonrasında güçlendirilmelidir. Her aşama tek başına çok zor olmasa ve karmaşık süreçler içermese de, bir araya geldiklerinde pilin birkaç yıl sonra arızalanmak yerine 6 bin döngü boyunca çalışmasını sağlar.
Yukarıda belirtilen ifadeler göz önüne alındığında, üç sonuç çıkarılabilir. Hücre sınıflandırması veya hücre kaynak birleşimlerinde başarılı olmak istiyorsanız uygun izleme yöntemlerini uygulamanız gerekir. Üretimde birleşimlerde sürecin sonunda görülemeyen kusurlar olduğunu anlamalısınız. Hat tasarımı yaparken, sistemi aşırı otomatikleştirmek yerine gereken nihai sonuca göre otomatik sistemleri seçmelisiniz, çünkü sistem teknolojideki değişikliklere hızlı yanıt vermelidir. Son olarak, üretilen ilk pillerden itibaren arızalar hakkında veri toplamaya başlamalısınız. Böyle bir operasyon hattına yatırım yapmayı planlıyorsanız, benlongkj tarafından sunulan ekipmana ihtiyacınız olabilir.