 benlong
Как спроектировать производственную линию автоматических выключателей?
Для завода, занимающегося производством миниатюрных автоматических выключателей, идея высокоемкой производственной линии уже не рассматривается как конкурентное преимущество, а скорее как необходимость. При правильно спроектированной линии не только увеличивается производство и снижаются затраты на труд, но и предоставляется удовлетворительная информация для аудиторов, проверяющих возможность сертификации завода по качеству: процессы должны быть повторяемыми, результаты должны документироваться, а изделия должны быть отслеживаемыми. Знание как спроектировать производственную линию, означает работу с набором очень практических ограничений: необходимо учитывать требуемую мощность, характеристики продукта, маршрут производства и площадь здания.
Руководство объясняет, как спроектировать производственную линию с самого начала, указывая методологию на примере производственных линий для миниатюрных автоматических выключателей и автоматических выключателей в литом корпусе, разработанных компанией Benlong Automation, и анализируя опыт лучших заводов мира. Оно предназначено для владельцев заводов, проектных инженеров и отделов закупок в Индии и странах Персидского залива, которые собираются начать новый завод по производству автоматических выключателей или модернизировать существующий.
Производственная линия — это непрерывная последовательность рабочих станций, конвейеров и испытательного оборудования, по которой компоненты перемещаются в одном направлении. Проектирование линии заключается в координации этой последовательности с производственной целью, структурой продукта и площадью завода.
Что должна обеспечивать производственная линия для автоматических выключателей
Перед началом любого планирования линия должна иметь четко определенную концепцию выполняемой работы. Для низковольтных автоматических выключателей концепция состоит из трех компонентов, каждый из которых имеет одинаковое значение:
Мощность — выход линии, выраженный в количестве произведенных выключателей за смену, месяц и год. Также включает распределение выпуска по одно-, двух-, трех- и четырехполюсным моделям, а также их кривые (B, C и D).
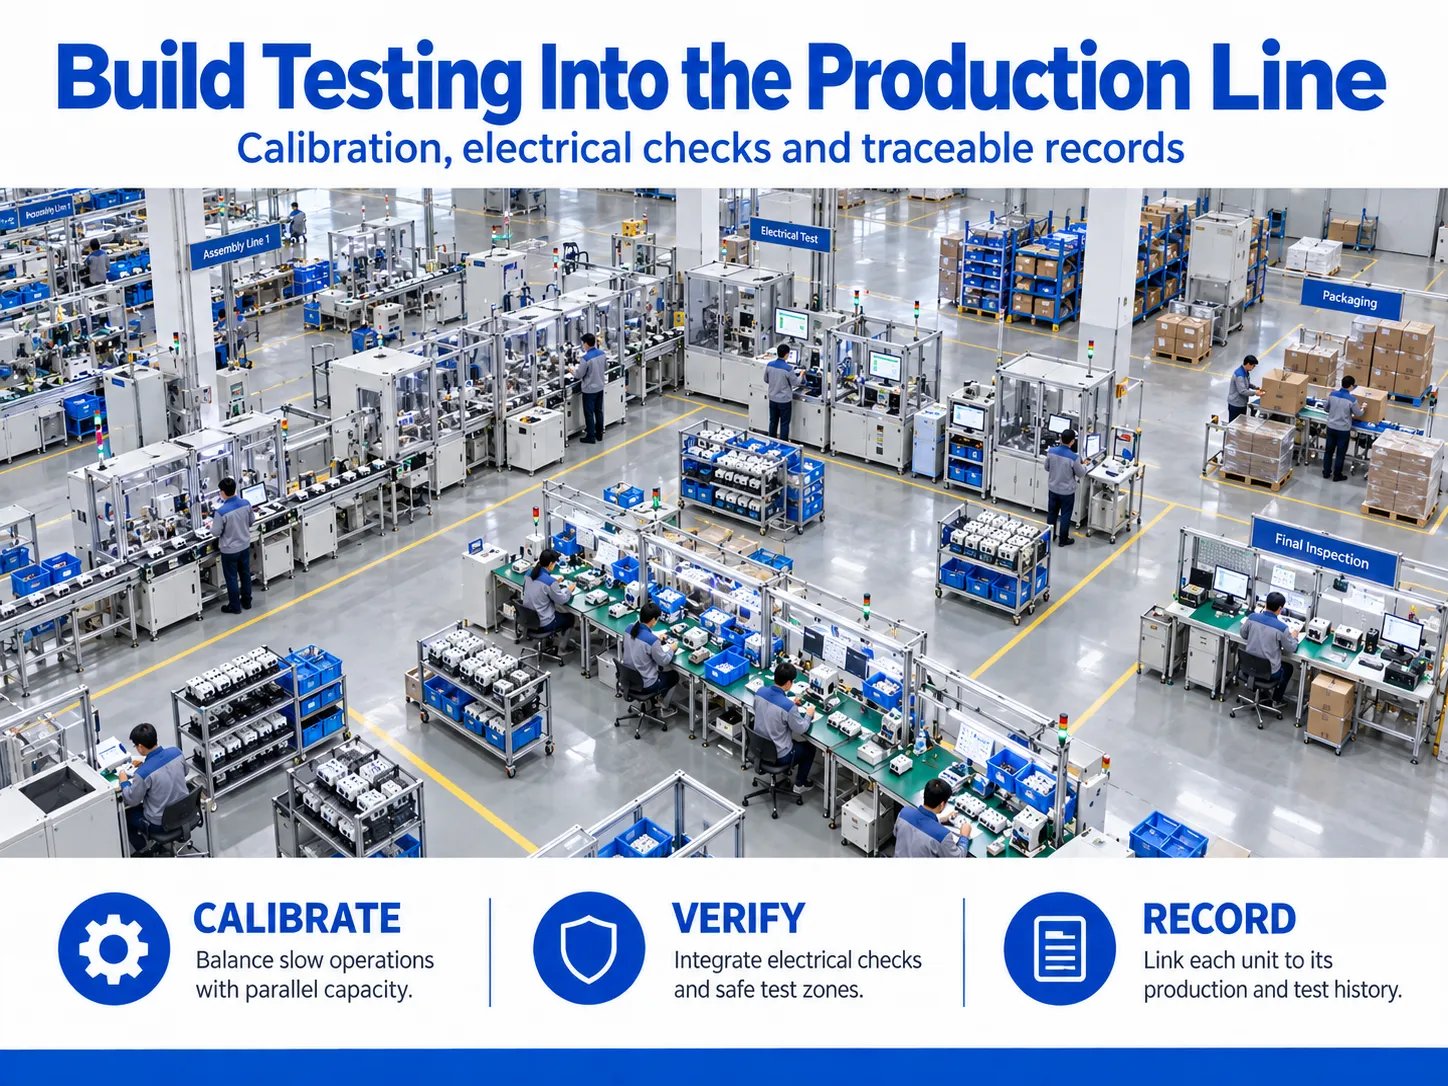
- Качество: каждый произведенный МКВ должен МЕК 60898-1 проходить рутинные испытания, такие как характеристики срабатывания и диэлектрическая прочность. На производственной линии эти испытания являются частью процесса, а не дополнительным этапом контроля.
- Отслеживаемость — дистрибьюторы и коммунальные компании требуют записи испытаний для каждого продукта. Линия, способная связывать результаты калибровки и испытаний на высокое напряжение, позволит проводить аудиты завода на основе данных, а не бумажной документации.
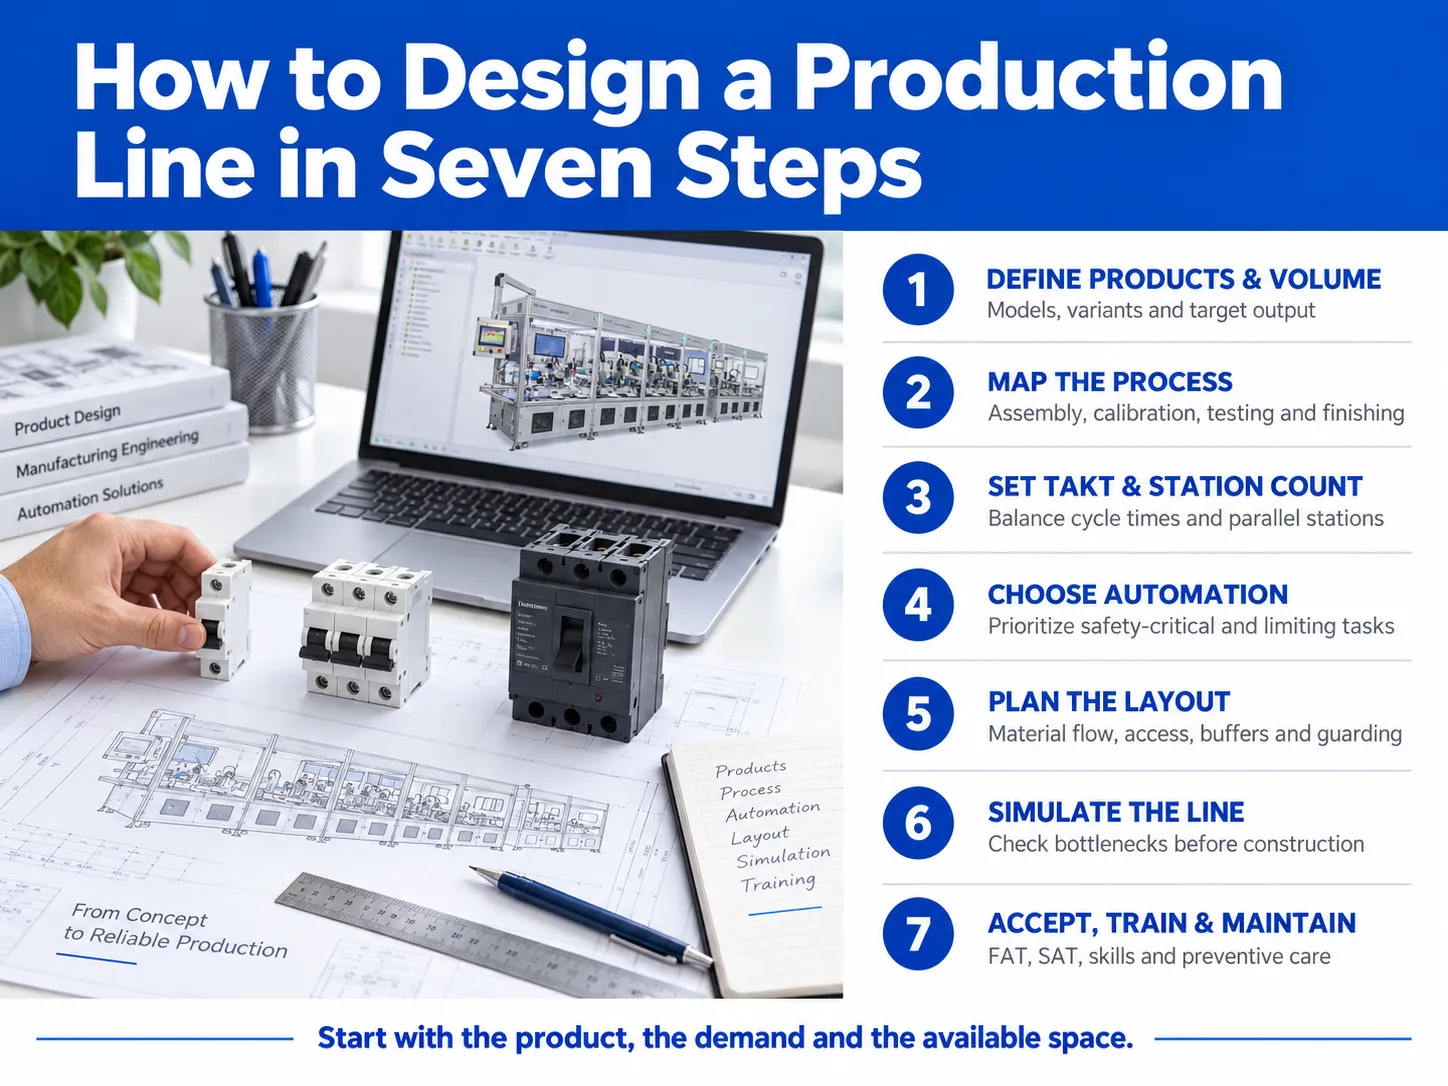
Как спроектировать производственную линию в семь шагов
Ниже приведен метод, который сочетает последовательность планирования, используемую специалистами по планировке, такими как Визуальные компоненты с уроками, которые инженеры Benlong применяют при проектировании завода по производству автоматических выключателей. Порядок важен: каждый шаг подготавливает следующий.
Шаг 1: Определите семейство продуктов и объем производства
Начните с реальных примеров и точной оценки. Определите любой тип модели, которую должна выполнять линия, количество полюсов, диапазон тока (например, ток от 6 А до 63 А) и ожидаемое количество единиц каждого из моделей в год. Сочетание вышеуказанных параметров поможет вам решить, нужна ли гибкая или специализированная линия.
Как правило, завод с производством от 200 000 до 800 000 автоматических выключателей в год может успешно работать с компактной интегрированной машинной системой, в то время как заводы с объемом в один миллион и более в год требуют полноценной линии. Использование текущего объема в проектировании является ошибкой; специалисты по проектированию рекомендуют предусматривать увеличение мощности на 20-40%.
Шаг 2: Составьте маршрут процесса
Разбейте продукт на операции и расположите их в порядке выполнения. Для стандартного термо-магнитного автоматического выключателя маршрут обычно выглядит так:
| Этап | Типичные операции | На что обращать внимание |
|---|---|---|
| Сборка подсистем | Сварка термовыключателя, сборка магнитной катушки, заклепка контактов | Согласованность сварки и положение биметалла |
| Основная сборка | Подача корпуса, механизм, установка расцепителя и дугогасительной камеры, крепление крышки | Отсутствие пружин, перевернутые дугогасительные пластины |
| Калибровка | Калибровка и регулировка термовыключателя | Обычно самая медленная операция на линии |
| Электрические испытания | Мгновенное (магнитное) срабатывание, проверка включения-выключения, испытание на пробой, сопротивление контактов | Точность тестирования и безопасность оператора |
| Завершение | Тампопечать или лазерная маркировка, визуальный контроль, упаковка | Точность маркировки и сортировка брака |
Шаг 3: Рассчитайте тактовое время и количество станций
Тактовое время — это время, доступное для производства, деленное на спрос на продукт. Тактовое время определяет скорость всех станций.
Пример: если производственное подразделение должно произвести 2 000 000 штук в год и работает 250 дней по две смены по 7,5 эффективных часов, то дневной выпуск составит 8 000 штук, разделенных на 54 000 секунд. Тактовое время будет 6,75 секунды на штуку. Любая операция, требующая времени больше рассчитанного тактового времени, должна быть разделена или выполняться параллельно. Например, процедура калибровки, занимающая 40 секунд, потребует выполнения шести операций параллельно.
Этот расчет объясняет, почему процедуры калибровки и тестирования требуют много времени и места для всей производственной линии выключателей.
Шаг 4: Выберите уровень автоматизации для каждой станции
Автоматизация считается лучшим вариантом для повышения производительности. Однако затраты на рабочую силу могут вызвать сомнения по этому вопросу. Например, при некотором объеме и низкой стоимости труда сочетание ручного ввода и автоматической сборки/тестирования часто оказывается наиболее эффективным. В случаях высокого объема и при желании заказчика получать данные, полная автоматизация становится очень выгодным выбором. Наше ранее опубликованное руководство по решениям для автоматизированных производственных линий объясняет четыре класса автоматизации более подробно.
Практическое правило: сначала автоматизируйте операции, определяющие безопасность продукта (калибровка и электрические испытания), затем операции, ограничивающие выпуск.
Шаг 5: Нарисуйте планировку
Хорошо проектирование планировки линии начинается с людей и материалов, а не с машин. Специалист по упаковочным линиям nVenia рекомендует размещать интерфейсы операторов и точки доступа для погрузчиков отдельно, чтобы избежать заторов, а также группировать элементы управления машинами так, чтобы один оператор мог быстро до них добраться. Те же принципы применимы и для завода по производству автоматических выключателей:
- Определите зону, куда поступают детали, а также место отгрузки товаров, и выстраивайте линию от этих точек.
Организуйте буферизацию перед участками с низкой скоростью или высоким риском сбоев, чтобы кратковременная остановка не блокировала линию. Если пространство ограничено, буферы могут быть вертикальными.
Убедитесь, что зоны проведения испытаний на высокий ток и hi-pot не находятся рядом с проходами, и предусмотрите защитные меры уже на этапе проектирования.
В случае значительных ограничений по пространству полуавтоматическое или интегрированное оборудование может выполнять те же операции с минимальным занимаемым пространством.
Шаг 6: Смоделируйте перед строительством
Современное программное обеспечение для проектирования производственных линий позволяет инженерам создавать масштабированные 2D или 3D модели и размещать в них реальные машины. Популярное ПО включает AutoCAD для проектирования 2D планов помещений, SolidWorks и Inventor для создания 3D моделей оборудования, а также программное обеспечение для дискретно-событийного моделирования, такое как Siemens Plant Simulation, Visual Components, FlexSim и AnyLogic для анализа пропускной способности.
Моделирование позволяет выявить узкие места в процессе еще до начала производства. По данным Visual Components, проект планировки для Midea показал, что проведенное моделирование привело к уменьшению занимаемой площади объекта на 10% и увеличению производительности на 10%, что позволило сэкономить около $879,000. Однако исследование также указывает, что полные детали моделирования имеют решающее значение для получения точных и достоверных данных.
Benlong включает оценку времени цикла и 3D проектирование линии в свои этапы проектирования, которые могут занимать от двух недель до одного месяца.
Шаг 7: Принимайте, обучайте и обслуживайте
Линия считается завершенной только тогда, когда она работает в вашем цехе. Запланируйте предварительное приемочное испытание (FAT) на заводе поставщика с использованием ваших образцов, затем приемочное испытание на месте (SAT) после установки. Затем создайте график профилактического обслуживания, охватывающий изнашиваемые детали, крепеж, датчики и калибровку источников тестирования. Инструменты бережливого производства, такие как 5S, Канбан и Кайдзен, поддерживают работу линии после ухода монтажной команды.
Четыре типа производственной планировки
Каждый завод использует один из четырех основных типов планировки или их комбинацию. Выбор правильного типа — основа любого решения по планировке производства.
| Тип планировки | Как это работает | Лучше всего подходит для | Пример завода по производству автоматических выключателей |
|---|---|---|---|
| Продуктовая (линейная) планировка | Машины расположены в порядке операций | Большой объем, стабильный продукт | Полная линия сборки и тестирования МКВ |
| Процессная (функциональная) планировка | Похожие машины сгруппированы по функциям | Большое разнообразие, малый объем | Сварочный цех, обслуживающий несколько продуктовых семейств |
| Клеточная планировка | Малые ячейки, каждая из которых производит семейство похожих деталей | Средний объем, несколько вариантов | U-образная ячейка для термических расцепителей |
| Планировка с фиксированным положением | Продукт остаётся на месте; люди и инструменты подходят к нему | Очень крупные или тяжёлые изделия | Щитовые панели и крупная сборка АВР |
Большинство заводов по производству автоматических выключателей используют гибридный подход: ячеистые или процессные зоны для подсборок и формовки, питающие продуктовую компоновку для окончательной сборки и тестирования.
Примеры компоновки сборочной линии от Benlong Automation
Следующие примеры компоновки сборочной линии взяты из проектов Benlong производственных линий. Они показывают, как один и тот же метод проектирования создаёт очень разные линии в зависимости от объёма, продукта и пространства.
| Линия | Выход / цикл | Занимаемая площадь или масштаб | Подходит для |
|---|---|---|---|
| Автоматизированная сборочная линия MCB | 2–3,5 с на изделие, до 1800 единиц/час | Визуальный контроль на каждой станции; переналадка 1P–4P менее 30 минут | Заводы с большим объёмом производства МКВ |
| Автоматизированная линия тестирования автоматических выключателей | 1800–2400 единиц/час | Параллельное тестирование срабатывания, калибровка и проверка контактного сопротивления с автоматической сортировкой | Заводы, где тестирование является узким местом |
| Мини-линия производства МКВ | 3000 изделий за 8-часовую смену | 5,93 × 1,83 × 2,44 м, интегрированная клёпка, тест срабатывания, испытание на высокое напряжение и калибровка | 200 000–800 000 единиц/год, ограниченное пространство |
| Умная IoT-линия производства МКВ | 800–1500 единиц/смену | Добавляет сборку модулей, протокольные и дистанционные тесты переключения, старение | Автоматические выключатели для умного дома и умной сети |
| Автоматизированная производственная линия MCCB | Около 30 с на изделие | 29,0 × 2,0 × 2,2 м, калибровка ETU и прослеживаемость MES | Корпуса MCCB на 100 A–1600 A |
Пример компоновки производства для растущего индийского завода
Вот пример компоновки производства того, как завод может расти поэтапно. Для начала производитель моделей МКВ запускает более компактную мини-линию как отдельное производство МКВ, где производственная мощность достигает около 750 000 изделий в год на одной смене. Когда завод обнаруживает, что может производить более миллиона изделий в год, он добавляет вторую смену и собирает полнофункциональную производственную линию с интегрированной автоматизированной линией тестирования, расположенной в прямом или L-образном движении через склад компонентов в упаковочный участок.
Ключевое проектное решение на первом этапе — зарезервировать площадь пола и мощность электроснабжения для второго этапа, даже если они останутся пустыми в течение двух лет. Для заводов, которым с первого дня нужна смешанная многостандартная продукция, Benlong также предлагает гибкую сборочную и тестовую производственную линию с переключением моделей одним нажатием кнопки.
Чему учат фабрики Lighthouse о проектировании линий
Глобальная сеть Lighthouse Всемирного экономического форума признаёт самые передовые производственные площадки мира. В июне 2026 года сеть выросла до 238 площадок, где искусственный интеллект, взаимодействие человека и машины и устойчивое развитие стали главными темами нового набора. Несколько участников производят те же электротехнические изделия, что и производители из Индии и Персидского залива.
- Schneider Electric, Хайдарабад (Индия): признан Advanced Lighthouse в 2022 году и Sustainability Lighthouse в 2023 году. Завод использует облачную производственную систему на базе IoT-устройств и данных в реальном времени. У Schneider по крайней мере семь фабрик Lighthouse по всему миру, включая Шанхай и Монтеррей.
- Siemens, Нанкин (Китай): назван Lighthouse в январе 2026 года. Siemens описывает его как цифровая фабрика, которая была спроектирована и протестирована виртуально до строительства. Конфигурации линии меняются примерно каждые четыре недели, а сроки выполнения сократились на 78% по сравнению с 2022 годом.
- Siemens, Амберг, Эрланген, Фюрт и Чэнду: предыдущие объекты-маяки. Эрланген сообщает о росте производительности на 69% и снижении энергопотребления на 42% благодаря ИИ, цифровым двойникам и робототехнике.
- Персидский залив: Aramco имеет пять объектов в сети, and когорты сентября 2025 года добавил объект в Катаре, завод Pearl GTL компаний QatarEnergy и Shell.
Три урока напрямую применимы к заводу по производству автоматических выключателей любого размера. Во-первых, проектируйте линию цифровым способом до её строительства. Во-вторых, обеспечьте гибкость в планировке, так как ассортимент продукции будет меняться быстрее, чем здание. В-третьих, собирайте данные с каждой станции с первого дня, поскольку ИИ и аналитика могут работать только с уже записанными данными линии.
Заметки по планированию для покупателей из Индии и стран ССАГПЗ
- Электроснабжение: Электроснабжение в Индии, ОАЭ, Катаре, Омане и Кувейте работает на частоте 50 Гц, тогда как в Саудовской Аравии — на 60 Гц. Рекомендуется подтверждать ток и напряжение на этапе коммерческого предложения, учитывая, что все источники тока и двигатели проектируются в соответствии с этими параметрами.
Погода: Высокая температура воздуха и пыль затрудняют работу различных систем визуального контроля, пневматических систем и процессов термической калибровки, что требует создания соответствующих объектов для калибровки и проведения точных испытаний.
Использование рабочих и автоматизация оптимальны в регионе, когда квалифицированная рабочая сила недорогая, поскольку полуавтоматические процессы загрузки и предварительной обработки в сочетании с автоматизированным тестированием наиболее эффективны и обеспечивают самый быстрый возврат инвестиций.
Начните с ваших образцов и ваших данных
Самый быстрый путь к надежному проекту линии — отправить образцы продукции, целевой объем выпуска и доступный план помещения инженерной команде, которая ежедневно строит линии для автоматических выключателей. Инженеры Benlong могут проанализировать ваш технологический маршрут, выполнить расчеты такта и планировки, а также предложить поэтапный план с анализом окупаемости инвестиций. Свяжитесь с Benlong Automation чтобы начать обсуждение.
Ссылки
- IEC 60898-1:2015 – Автоматические выключатели для защиты от перегрузок для бытовых и аналогичных установок
- Всемирный экономический форум – Новые объекты Global Lighthouse демонстрируют, как ИИ перестраивает производство и цепочки поставок (июнь 2026)
- Siemens – Завод в Нанкине с ИИ получил статус Global Lighthouse Всемирного экономического форума
- Visual Components – Как планировать и проектировать планировку производственного предприятия
- nVenia – Как проектировать планировки для оптимизации занимаемой площади производственной линии
- Benlong Automation – Автоматическая линия сборки МКВ: время цикла 2–3,5 с, визуальный контроль и тестирование в линии