benlong




AI Vision Inspection in Manufacturing: Как она отличается от машинного зрения на реальной сборочной линии
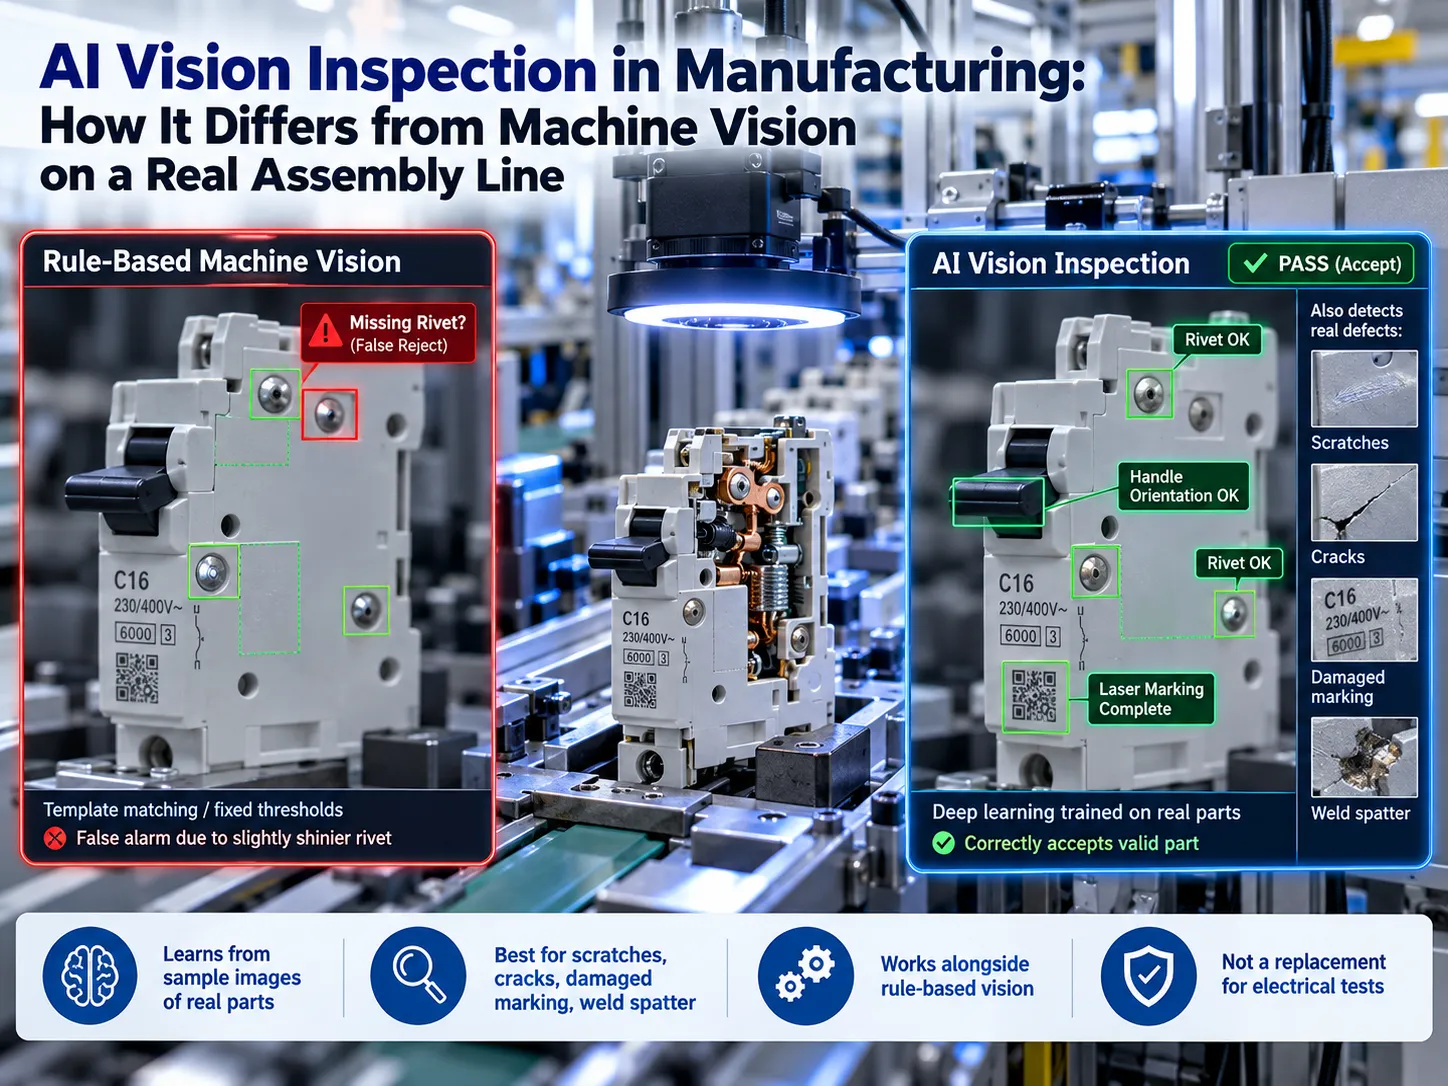
Миниатюрный автоматический выключатель находится в одном шаге от того, чтобы его крышка была защёлкнута на месте. В течение двух-трёх секунд камера должна проверить наличие заклёпок, правильность установки рукоятки и наличие лазерных отметок. Система визуального контроля на основе правил обнаруживает заклёпку с немного большим блеском, чем стандартная, и отмечает её как отсутствующую. Оператор сбрасывает сигнал тревоги, и то же самое происходит через десять минут. Инспекция с использованием ИИ зрения работает совершенно иначе. Система не просто следует правилам инженера, а учится распознавать, как выглядит хороший продукт, на основе набора изображений.
Кратко говоря, инспекция с использованием ИИ зрения опирается на промышленные камеры и модель глубокого обучения, обученную на изображениях различных компонентов, чтобы определить, соответствует ли продукт стандартам качества. ИИ имеет преимущество при обнаружении дефектов, не имеющих фиксированной формы, например, царапин, трещин, повреждённых маркировок и брызг сварки, поскольку системы визуального контроля на основе правил в этом отношении не справляются. Таким образом, инспекция с использованием ИИ зрения служит дополнительной технологией к системам на основе правил для измерений или считывания кодов, не исключая необходимость электрических испытаний, таких как кривые срабатывания, контактное сопротивление и испытания на высокое напряжение.
Что такое инспекция с использованием ИИ зрения?
Технология визуального контроля с использованием искусственного интеллекта (ИИ) часто называется системой инспекции на основе камер, поскольку она использует камеры для принятия решений об инспекции на основе возможностей искусственного интеллекта. Это не инновационная технология, которая приносит новый тип освещения; это новый способ обработки данных инспекции.
На производственной линии процесс инспекции состоит из четырёх основных этапов:
Захват изображения. Деталь поступает в зону инспекции; срабатывает датчик, и камера делает снимок.
Сравнение изображения. Модель сравнивает сделанное изображение с ранее изученными образцами хороших и дефектных изделий и выдаёт оценку вероятности дефектов, а часто и информацию о расположении дефектов на изображении.
Обработка результата. Решение о прохождении или отказе принимается на основе порога, установленного инженерами, исходя из оценки, полученной от модели.
Обработка обратной связи. Деталь либо отклоняется, либо допускается к дальнейшему производству; сделанное изображение, оценка и окончательный результат сохраняются под серийным номером детали.
Четвёртый этап часто упускается из виду, но он является одним из самых важных. Если клиент возвращает дефектный продукт, у нас будет возможность обратиться к сохранённому изображению и выяснить, как выглядел дефект.
Инспекция с использованием ИИ зрения против машинного зрения против AOI
Почти каждый запрос по этой теме сводится к сравнению машинного зрения с ИИ зрением. В повседневных терминах существует четыре режима визуального контроля детали, и каждый режим выполняет свою уникальную задачу. Более того, все режимы, кроме первого, относятся к категории автоматизированных визуальных инспекций.
| Ручной осмотр | Машинное зрение на основе правил | AOI (автоматизированный оптический контроль) | Инспекция с использованием ИИ зрения | |
|---|---|---|---|---|
| Как принимаются решения | Решение оператора | Правила, которые программирует инженер: края, пятна, измерения, сопоставление шаблонов | Правила и сравнение с эталоном, разработанные для печатных плат | Модель, обученная на изображениях хороших и дефектных деталей |
| Переналадка на новый продукт | Быстро, но зависит от обучения и внимания | Новые правила и настройка, часто от нескольких часов до дней | Новая программа платы из CAD и эталонных плат | Загрузить модель для этого варианта; обучить новую, если продукт новый |
| Что она делает хорошо | Необычные дефекты, субъективные решения | Размеры, наличие/отсутствие, считывание штрихкодов и кодов | Пайка и компоненты на печатных платах | Переменные дефекты: царапины, трещины, поврежденная маркировка, разбрызгивание, изменение цвета |
| Где она не справляется | Усталость, непоследовательность, скорость | Изменения блеска, цвета или положения, для которых не было программирования | Всё, что не является печатной платой | Типы дефектов, которых она никогда не видела; изменения освещения или материала |
| Ложные отказы | Зависит от человека и смены | Высокий, когда внешний вид естественно варьируется | Средний; требует настройки для каждой платы | Ниже на переменных признаках после обучения, но необходимо проверять на своих деталях |
| Точное измерение | Нет | Да, это её основная сила | Да, для признаков платы | Не её задача; используйте правила для измерений |
| Может ли она объяснить отказ? | Частично | Да: какое правило не выполнено | Да: какая проверка не пройдена | Частично: оценка и тепловая карта, а не правило |
Мы можем сделать следующие три вывода: продолжать использование правил машинного зрения для оценки размеров, наличия элементов и считывания кодов, так как это быстро, точно и просто; использовать технологии ИИ для обнаружения дефектов, которые меняются каждый раз, таких как царапины, неполная маркировка и изменения цвета; также необходимо помнить, что AOI для печатных плат и низковольтных электрических сборок представляют разные задачи: AOI-машина для печатных плат не будет работать должным образом с автоматическими выключателями, а технологии ИИ, применённые и обученные на автоматических выключателях, не подойдут для электроники внутри УЗО с функцией автоматического выключения (RCBO).
Что на самом деле включает система AI Vision Inspection
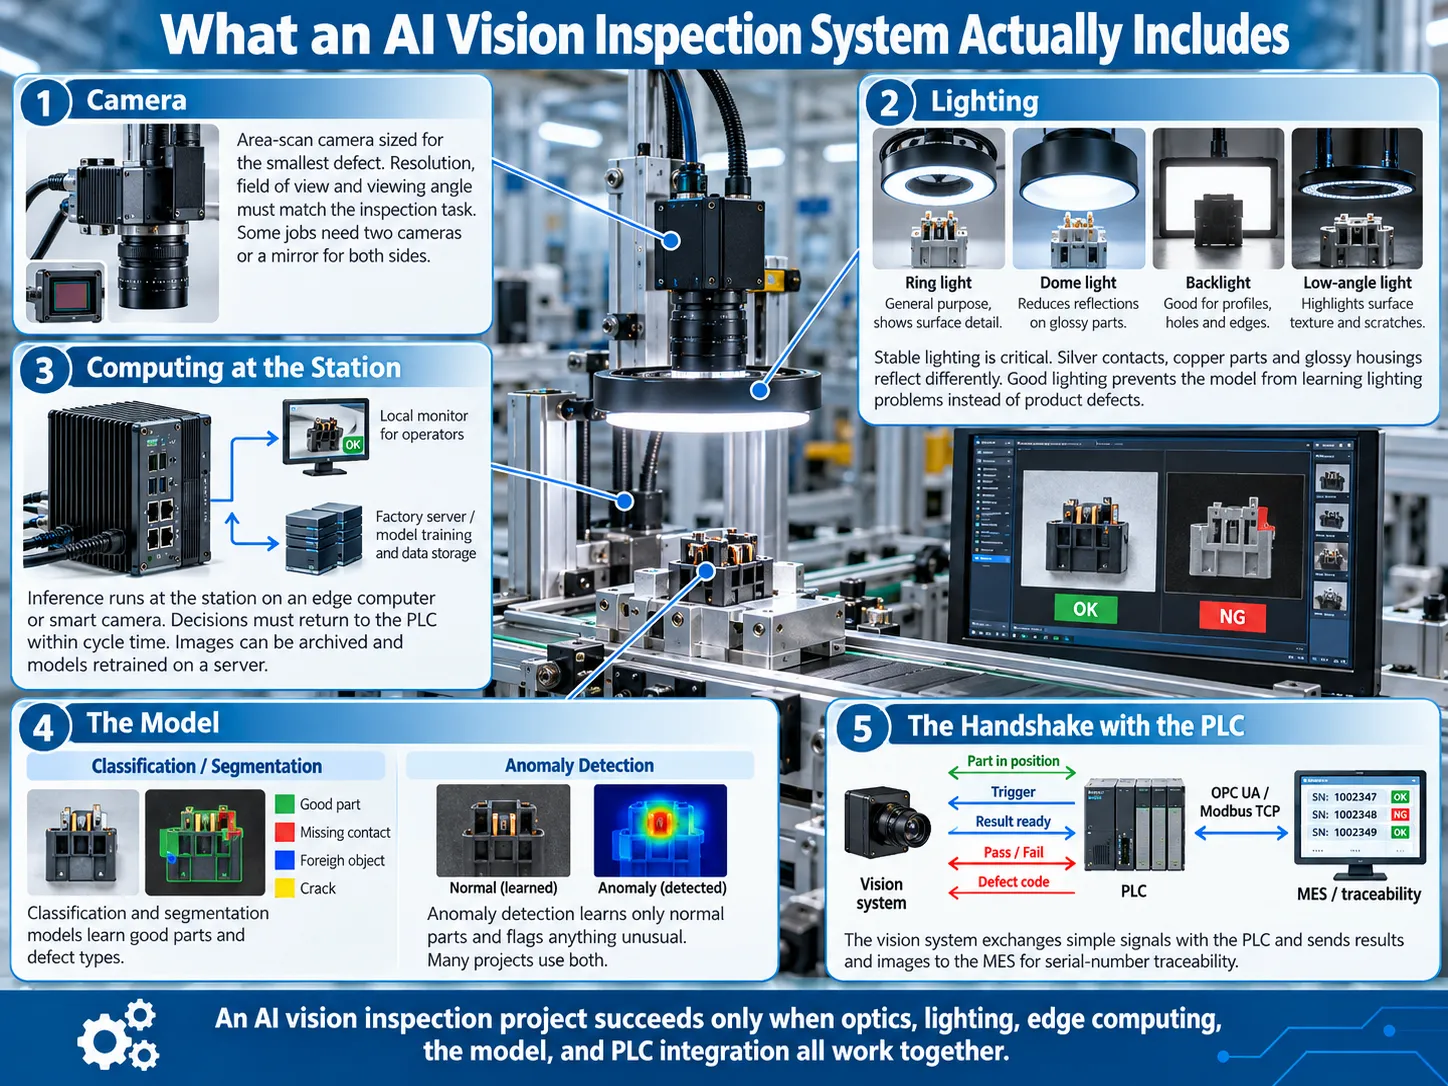
Система AI Vision Inspection на производственной линии состоит из пяти компонентов. Все говорят о модели, в то время как остальные четыре компонента решают, будет ли проект принят.
Камера
Выбор промышленной камеры — это камера с областью сканирования, а разрешение зависит от минимального размера дефекта, который вы хотите обнаружить. Если вас интересуют трещины размером 0,1 мм, необходимо иметь достаточное количество пикселей, покрывающих эту длину, чтобы определить поле зрения камеры и её разрешение. В некоторых случаях требуется использование двух камер или зеркала, чтобы видеть обе стороны проверяемой детали.
Освещение
Освещение — отдельный подраздел, так как большинство сбоев происходит из-за плохого освещения. Серебряные контакты, медные компоненты и блестящие корпуса отражают свет по-разному в зависимости от угла объекта. Используются кольцевые светильники, купольные светильники, подсветка сзади и светильники с низким углом для выявления различных типов дефектов. Если освещение нестабильно до начала обучения модели, проект не будет успешным. Модель будет изучать проблемы, связанные с освещением, вместо дефектов, присутствующих в проверяемых деталях.
Вычисления на станции
Вывод выполняется на периферийном компьютере или непосредственно в интеллектуальной камере на станции, но не в облаке. Очень важно, чтобы решение было передано обратно в ПЛК в течение цикла, чтобы производственная линия не ожидала соединения. Изображения сохраняются в облаке или на сервере завода, где модели переобучаются.
Модель
В системах инспекции обычно используются два типа моделей. Модели классификации и сегментации обучаются на образцах нормальных деталей и дефектов всех типов. Модель обнаружения аномалий изучает только свойства нормальных деталей и выявляет все, что выглядит иначе, что хорошо работает при отсутствии дефектов. Многие решения используют оба упомянутых типа моделей.
Обмен сигналами с ПЛК
Во время процесса обмена сигналами система камеры и ПЛК обмениваются несколькими простыми сигналами: деталь на позиции, триггер, результат, успех или неудача и иногда код дефекта. Результат и изображения отправляются в MES с использованием стандартизированного интерфейса, такого как OPC UA или Modbus TCP, что позволяет найти любое изображение по серийному номеру. Наш обзор промышленных автоматизационных датчиков объясняет, где визуальный контроль располагается среди других датчиков на машине.
Где принадлежит AI визуальный контроль на линии сборки электрооборудования
Искусственный интеллект занимает место в контексте обнаружения дефектов при работе с автоматическими выключателями и контакторами. Таблица ниже показывает различные типы процессов визуального контроля, которые могут использоваться, и определяет лучший способ их выполнения — с помощью ИИ, правил или обоих. Время вывода варьируется от десятков миллисекунд, что приемлемо, поскольку время цикла станции составляет около 2–3,5 секунд на Автоматизированная сборочная линия MCB.
| Проверьте | Что может пойти не так | Правила или ИИ? | Почему |
|---|---|---|---|
| Наличие заклепки | Отсутствующая или неполностью установленная заклепка | Сначала правила; ИИ, если блеск сильно варьируется | Наличие просто определить, но отражения вызывают ложные отказы |
| Положение и наклон контакта | Серебряный контакт наклонен или смещен от центра | Правила для положения; ИИ для повреждений поверхности | Положение — это измерение; повреждение — нет |
| Ручка и полярность | Ручка перевернута, неправильный порядок полюсов | Правила | Фиксированная геометрия, четкий шаблон |
| Лазерная маркировка и OCR | Отсутствующие, бледные или поврежденные символы | ИИ OCR для поврежденных маркировок; правила для кодов | ИИ лучше справляется с частичными или низкоконтрастными маркировками |
| Трещины корпуса и следы усадки | Дефекты литья, неполное заполнение, изменение цвета | ИИ | Дефекты варьируются по форме и положению |
| Вставка клеммы | Клемма не полностью установлена | Правила или 3D измерение | Глубина — это размер |
| Этикетки и инструкции | Неправильная этикетка, отсутствующий листок | Правила плюс OCR | Сопоставление с рецептом |
| Брызги сварки и заусенцы | Брызги на контактах, заусенцы на сварных деталях | ИИ | Нерегулярные формы и размеры |
Собственные машины Benlong сегодня используют основанный на правилах подход из этой таблицы. На Многофункциональной машине сборки многополюсных автоматических выключателей, CCD-камера проверяет выравнивание боковой стенки и зазор между полюсами и позиционирует детали с точностью ±0,05 мм перед заклёпкой. Автоматизированная линия тестирования автоматических выключателей включает визуальный осмотр корпуса, этикетки и винтов. ИИ добавляет большую часть там, где дефекты нерегулярны, поэтому корпуса, маркировка и сварные швы находятся в верхней части списка.
Что не должен оценивать визуальный контроль
Существуют серьёзные дефекты в автоматических выключателях, которые нельзя определить визуально:
Технология мгновенного срабатывания;
Время при 1,13 и 1,45-кратном номинальном токе для теплового срабатывания;
Контактное сопротивление;
Диэлектрическая прочность;
Время срабатывания остаточного тока в УЗО и УЗО с функцией автоматического выключателя (RCBO).
Выключатель может выглядеть идеально, но всё равно сработать с задержкой. Испытание указанных характеристик проводится на стенде, таком как магнитный испытательный стенд для автоматических выключателей и испытательная машина высокого напряжения, который учитывает время срабатывания с точностью ±1 мс для каждого проверяемого устройства. Камера фиксирует внешний вид детали; электрические испытания определяют, работает ли она правильно. Хорошая линия связывает результаты испытаний каждого устройства с его уникальным серийным номером.
Пример: одна камера на линии автоматических выключателей
Вот как может работать одна станция с ИИ-визуальным контролем на линии автоматических выключателей с циклом около трёх секунд на единицу. Временные показатели являются типичными для такого рода станции, а не техническими характеристиками.
| Время | Что происходит |
|---|---|
| 0,00 с | Выключатель поступает в приспособление и зажимается. Датчик подтверждает его положение. |
| 0,05 с | ПЛК отправляет триггер. Стробоскоп срабатывает, и камера экспонирует изображение в течение нескольких миллисекунд. |
| 0,10–0,20 с | Изображение поступает на граничный компьютер. Модель проверяет заклёпки, рукоятку, маркировку и корпус и возвращает оценку для каждого элемента. |
| 0,25 с | Оценки сравниваются с пороговыми значениями, и результат «пройдено» или «не пройдено» с кодом дефекта отправляется в ПЛК. |
| 0,30 с и далее | При неудаче ПЛК направляет выключатель в лоток для брака. При успешном прохождении он продолжает движение. |
| Параллельно | Изображение, оценки и результат записываются в MES под серийным номером выключателя. |
Процесс переключения с одной машины на другую — это то, где искусственный интеллект создаёт реальную ценность. Выключатель может перемещаться между моделями 1P и 4P, моделями B, C и D, а также многими номинальными токами в течение одного дня. При использовании правил визуального контроля смена означает, что инженер должен обновить области наблюдения и числовые пределы для разных моделей. С ИИ-визуальным контролем разные семейства продуктов имеют свои модели, обученные отдельно, а рецепт смены машины также используется для выбора правильной модели.
Когда появляется новый вариант, команде нужно собрать изображения, создать модель и проверить её перед вводом в эксплуатацию. Это звучит сложно, но это нужно сделать только один раз для каждой модели, независимо от количества изменений выключателей.
Как производители используют ИИ-визуальный контроль сегодня
Несколько публичных примеров показывают, насколько широко распространилась технология и где её ограничения.
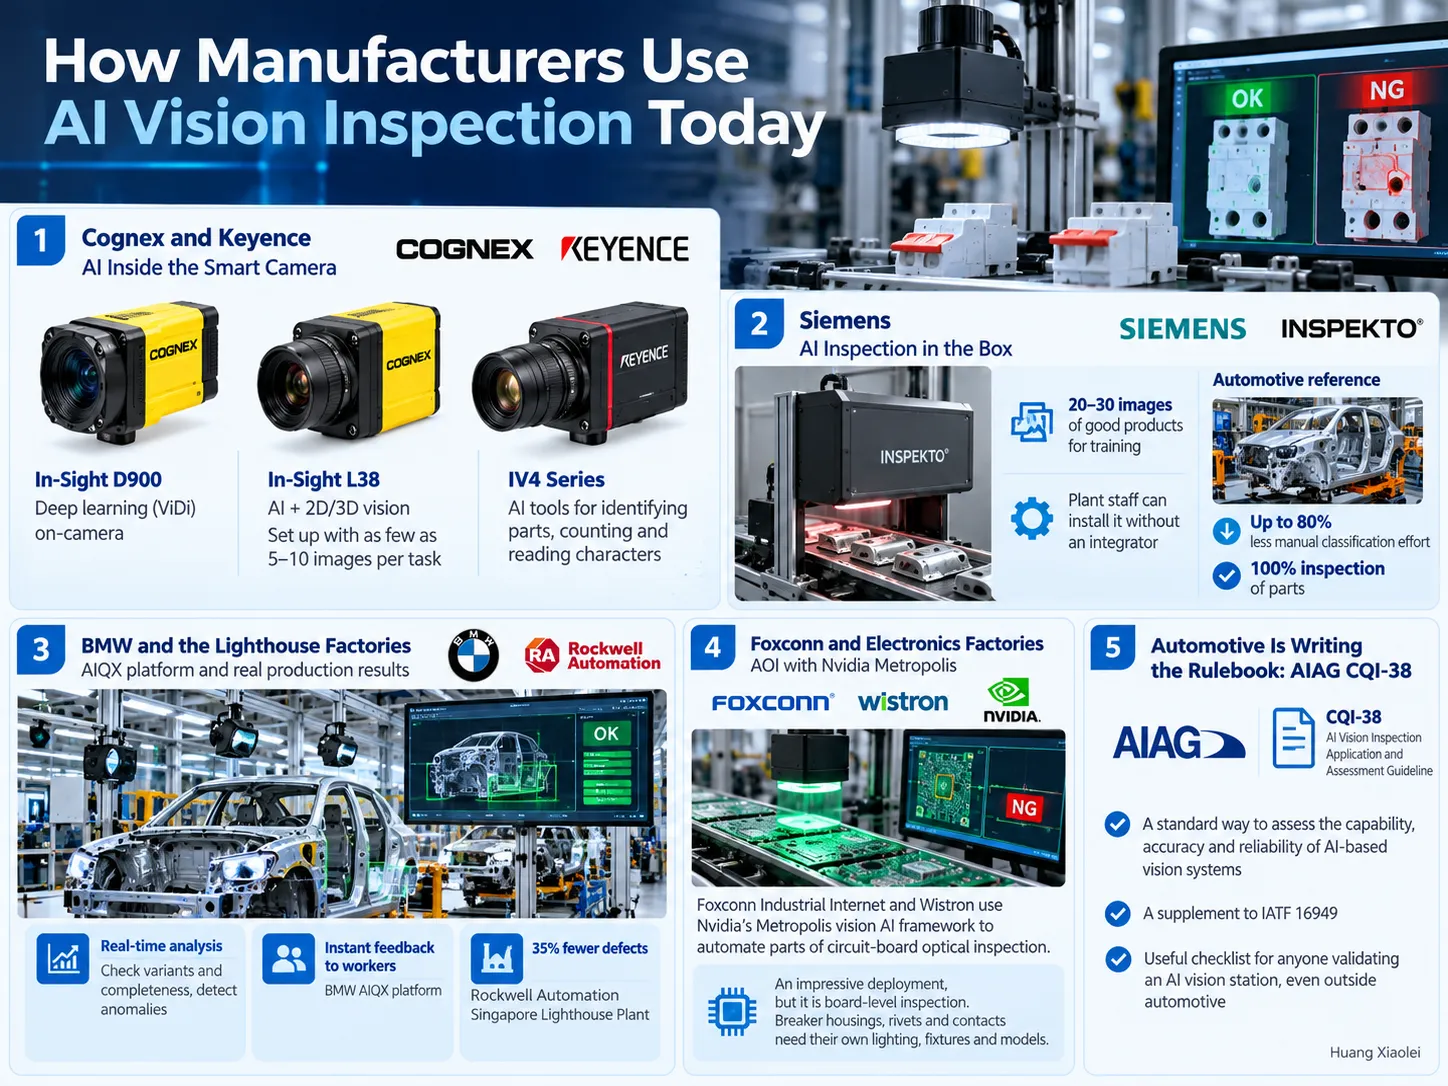
Cognex и Keyence: ИИ в умных камерах
Cognex интегрировала систему глубокого обучения в свою последнюю промышленную интеллектуальную камеру In-Sight D900, которая использует технологию глубокого обучения ViDi для оптического распознавания символов, проверки сборки и обнаружения дефектов. Последняя модель In-Sight L38 включает ИИ с двухмерным и трёхмерным зрением и требует всего 5-10 размеченных изображений для настройки, как сообщает Cognex. В свою очередь, серия камер IV4, производимая Keyence, включает функции ИИ для идентификации деталей, подсчёта и чтения символов с рекомендациями по оптимальному изображению. Будущее ясно: интеграция ИИ в камеры — это факт.
Siemens: инспекция с ИИ в одном устройстве
В 2024 году Siemens приобрела немецкую компанию Inspekto, которая предоставляет визуальный осмотр на базе ИИ в едином устройстве, включающем камеру, источник света, объектив и программное обеспечение. Обучение системы требует примерно 20-30 изображений качественных продуктов; более того, установка может быть выполнена операторами самостоятельно без участия интеграторов. Референсный проект Siemens включал замену ручной оценки штампованных деталей на технологию ИИ, что позволило сократить количество ручных проверок на восемьдесят процентов.
BMW и заводы Lighthouse
Системы AIQX от BMW собирают информацию о производственных процессах с помощью камер, установленных на сборочной линии, контролируя варианты и полноту, а также обнаруживая аномалии в реальном времени и предоставляя мгновенную обратную связь операторам. Кроме того, завод Rockwell Automation в Сингапуре, упомянутый в списке последних Global Lighthouses Всемирного экономического форума, сообщил о снижении дефектов на 35% благодаря системам контроля качества на базе ИИ. Наше руководство по примерам фабричных маяков показывает, как визуальный осмотр вписывается в более широкий цикл данных на заводах Siemens, Schneider Electric и Eaton.
Foxconn и производство электроники: это AOI
Foxconn Industrial Internet и Wistron внедряют систему Nvidia Metropolis vision AI для автоматизированной оценки печатных плат. Впечатляющий пример применения касается только оценки печатных плат. Осмотр других элементов, таких как контакты, крепления и разъёмы, требует разработки специальных систем освещения и уникальных моделей.
Автомобильная промышленность пишет правила: AIAG CQI-38
В июне 2026 года AIAG опубликовала руководство под названием CQI-38, направленное на технологии визуального осмотра и оценку применения. Документ предоставляет OEM-производителям, поставщикам и производителям стандартную процедуру оценки любой системы визуального осмотра на базе ИИ. Хотя производители низковольтного оборудования не обязаны использовать CQI-38, его превентивные меры по валидации технологий полезны для всех, кто участвует в оценке визуальных технологий ИИ.
Внедрение визуального осмотра с ИИ без шестимесячного пилота
Когда пилотные программы визуального осмотра с ИИ длятся месяцами, существуют общие причины неудач. Следующий список помогает их предотвратить.
Сначала сосредоточьтесь только на одном дефекте. Вместо того чтобы сразу применять технологию визуального контроля на производственной линии, выберите дефект, который сегодня вызывает финансовые потери, например, отсутствие маркировки или поврежденные корпуса.
Обеспечьте правильное освещение и положение деталей перед съемкой. Во время обучения модели свет и движение деталей будут создавать шум, а не дефекты.
Собирайте несколько качественных изображений и различайте типы дефектов. При работе с редкими типами дефектов выгоднее проводить обнаружение аномалий, чем притворяться, что у вас есть 500 изображений дефектов, которые возникают два раза в месяц.
Сравнивайте количество ложных отбраковок и пропусков в ваших устройствах. Показатель 99% у поставщика, использующего демонстрационную модель, ничего не значит, если корпуса рассматриваются при разном освещении.
Проводите выводы на периферии и в пределах цикла операций. Облако и сервер будут использоваться только для сохранения изображений и дообучения модели.
Используйте теневой режим для записи и оценки входных данных, но на этом этапе не отклоняйте ни одного результата. Этот режим позволяет оценить соотношение выводов ИИ и мнений инспектора перед началом использования системы.
Проводите повторную проверку после каждого изменения, если меняется производственная линия или выпускаются разные типы устройств.
Ложные отбраковки: число, которое решает, останется ли камера на линии
Два значения гораздо важнее любой точности, указанной в буклете. Коэффициент пропусков показывает, сколько бракованных изделий пропустила камера. Коэффициент ложных отбраковок показывает, сколько исправных изделий было отбраковано.
Чтобы прояснить ситуацию, рассмотрим пример, не взятый из реальной жизни. Одна из производственных линий выпускает партию из 10000 автоматических выключателей, среди которых 50 деталей имеют поверхностный дефект.
| Настройка A: строгий порог | Настройка B: расслабленный порог | |
|---|---|---|
| Пойманные дефектные выключатели | 49 из 50 (98% полнота) | 46 из 50 (92% полнота) |
| Пропущенные дефектные выключатели | 1 | 4 |
| Отбракованные исправные выключатели | 150 (1.5% коэффициент ложных отбраковок) | 20 (0.2% коэффициент ложных отбраковок) |
| Доля отбраковок, которые действительно плохие | 49 из 199, около 25% точность | 46 из 66, около 70% точность |
Кажется, что все поймано при Настройке A, но оказывается, что три из четырех отбракованных выключателей совершенно исправны. В то же время Настройка B получает хорошие отзывы от операторов и пропускает четыре дефектных выключателя.
Последствия двух сценариев несимметричны. Сохранение одного дефектного автоматического выключателя, который может вызвать короткое замыкание, обходится гораздо дороже, чем выбрасывание нескольких исправных. Но если уровень ложных отбраковок слишком высок, операторы перестанут доверять камере, начнут повторно подавать отбраковываемые детали без проверки и в конечном итоге выключат систему. Поэтому золотое правило успешного запуска системы — защитить уровень отбраковки по дефектам, которые имеют значение, а затем улучшать уровень ложных отбраковок, устанавливая лучшее освещение, добавляя обучающие изображения и устанавливая разные пороги для каждого типа дефекта.
AI Vision, ПЛК, MES и остальная часть линии
Визуальная станция является одним из компонентов автоматизации, которая помогает принимать решения через камеру, ПЛК выполняет это решение, а MES архивирует изображение вместе с его результатом относительно серийного номера, связанного с результатами электрических испытаний, полученными на последующих этапах производственного процесса, что позволяет получать полезную информацию, а не просто хранить данные:
- Перед построением станции, цифровой двойник производственной линии можно показать, подходит ли камера по времени цикла и не блокируют ли её обзор приспособления или захваты.
- Когда уровень дефектов начинает изменяться, агентного ИИ в производстве определяется, кто или что решает, расширять ли выборку или останавливать линию.
- Визуальное восприятие также является одним из органов чувств в физический ИИ в производстве, где машины видят и корректируют свои действия в замкнутом цикле.
- Производство без участия человека зависит от инспекции, которая больше не требует присутствия человека на станции, поэтому каждая настоящая тёмная фабрика опирается на инспекцию в линии и автоматическую сортировку.
Что это стоит и что это не заменяет
Мы не будем приводить размеры рынка в этом пункте, так как они не имеют значения для вашего рынка. Важно, на что тратятся общие расходы. Камеры и освещение — это небольшая часть этих расходов, в то время как большая часть приходится на инженерные работы по приспособлениям и освещению, съёмке и маркировке изображений, валидации и потере производственного времени в случае остановки линии из-за ложных отбраковок при запуске.
Более того, важно понимать, за что вы платите. Например, визуальная станция, сделанная как часть специализированного оборудования, отличается от лицензии на программное обеспечение для инспекции с ИИ. Первая включает приспособление, освещение, управление ПЛК и MES, уже оптимизированные для вашей конкретной детали. Вторая опция предоставляет только набор инструментов и оставляет вам задачу интеграции.
Часто задаваемые вопросы
Что такое инспекция с использованием AI vision?
Инспекция с использованием AI vision определяется как тип визуального контроля, выполняемого машиной, оснащённой камерами, которые делают снимки компонентов во время инспекции, затем эти снимки анализируются глубокой нейронной сетью, обученной на изображениях дефектных и исправных компонентов. Инспекция с AI vision полезна для обнаружения дефектов с различными формами и расположением, таких как царапины, трещины, отметины и брызги сварки.
Чем инспекция с AI vision отличается от машинного зрения?
Машинное зрение, работающее на основе правил, подчиняется правилам, запрограммированным инженером, например, измерению длины края или проверке наличия определённого размера пятна. Искусственный интеллект учится на предоставленных ему примерах. В то время как зрение на основе правил лучше подходит для точных измерений, проверки наличия и считывания кодов, ИИ может справляться с дефектами, которые каждый раз выглядят по-разному. Большинство производственных линий используют оба типа зрения.
Может ли ИИ-зрение заменить AOI?
Обычно нет. Машины AOI созданы для работы с печатными платами, с встроенным освещением, программированием и библиотеками для обнаружения пайки и компонентов. Хотя одной из тенденций является всё более частое применение ИИ в AOI для снижения ложных срабатываний, система ИИ-зрения, разработанная для оборудования, такого как автоматические выключатели, может использоваться вместо AOI в ПК, и наоборот.
Сколько изображений нужно для обучения системы ИИ-зрения?
Обычно это определяется типом дефекта и методами его обнаружения. Некоторые поставщики предлагают минимальное количество для начала, в то время как Siemens Inspekto рекомендует около 20-30 изображений хороших деталей, а Cognex требует всего 5-10 размеченных изображений на задачу с их In-Sight L38. Однако в большинстве случаев надёжная производственная модель требует сотни “хороших” изображений при стабильном освещении, а также примеры каждого типа дефекта.
Что такое ложный брак при визуальном контроле?
Ложный брак определяется как отклонение компонента, который на самом деле находится в хорошем состоянии. Процент ложных браков — это просто процент отклонённых хороших компонентов. Это важно, потому что в каждом случае ложного брака происходит не только потеря материала, но и затрачивается время на доработку, а если процент слишком высок, работники начинают терять доверие к системе и могут её игнорировать.
Работает ли ИИ-зрение для сборки автоматических выключателей?
Действительно, лазерная маркировка может использоваться для визуального контроля, включая области повреждений корпуса и проблемы усадки. Однако это не заменяет электрические испытания, поэтому кривые срабатывания, сопротивление контактов, диэлектрическая прочность и время срабатывания остаточного тока должны измеряться на испытательных стендах, где визуальные и электрические данные сохраняются под одним серийным номером.
Заключение
Машинное зрение не заменяет все предыдущие технологии. Всё ещё используются измерительные приборы и считыватели кодов. Испытательные стенды по-прежнему определяют, открывается ли автоматический выключатель вовремя. ИИ даёт возможность оценивать дефекты в изменяющихся шаблонах и поддерживать оценку даже при изменении технологии без необходимости переписывать правила оператором.
Компании, которые получают выгоду от технологии машинного зрения, начинают с простых вещей, таких как настройка освещения или честные попытки понять, сколько отклонённых изделий действительно бракованы, и связывают каждое изображение с серийным номером.
Ссылки
- Vision Systems Design – Интеллектуальная камера с глубоким обучением от Cognex (In-Sight D900)
- Cognex In-Sight L38 – 3D система зрения с искусственным интеллектом – обучение на примерах с 5–10 размеченными изображениями на задачу.
- Keyence – серия IV4 сенсоров зрения с встроенным ИИ
- Vision Systems Design – Siemens приобретает стартап автоматизированного визуального контроля Inspekto (2024)
- Siemens – Масштабируемый визуальный контроль качества с использованием искусственного интеллекта (референсный проект)
- BMW Group – Как ИИ революционизирует производство (AIQX)
- Nvidia – Производители электроники внедряют Metropolis для заводов (2023)
- Всемирный экономический форум – новые глобальные площадки Маяков (июнь 2026)
- AIAG – Оценка специальных процессов и руководство по применению и оценке AI Vision Inspection CQI-38 (июнь 2026)
Хотите визуальный контроль и электрические испытания каждого автоматического выключателя?
Если вы производите МКВ, МККВ, УЗО или контакторы и требуете визуальный и электрический контроль каждого изделия, мы приглашаем вас предоставить образцы продукции, указанные результаты, которые вам нужны, и краткое описание текущего процесса инспекции. Наши инженеры определят, какие проверки можно разработать с помощью правил визуального контроля, какие с помощью ИИ, какие проверки можно выполнить на испытательном стенде и как всё это интегрировать с вашей MES.