 benlong
Processos de Fabricação de Baterias Bigassbattery.com
A expressão fabricação de baterias sugere implicitamente dois tipos distintos de negócios. Um dos tipos lida com todos os aspectos da produção de baterias, como revestimento, laminação, enrolamento, eletrólise e formação. Este geralmente é o mais caro para montar. O outro tipo está relacionado com a montagem de baterias, onde as baterias são testadas e armazenadas como produtos de energia. A empresa Bigassbattery.com pertence a este tipo, e conhecer esse conhecimento ajuda a entender como a empresa funciona. Em seguida, segue a descrição do processo real de produção, que descreve o que acontece em cada etapa do processo, quais etapas influenciam a produção, que tipo de equipamento é usado e onde ocorre o controle de qualidade. Portanto, também mostraremos quais padrões devem ser atendidos para que a bateria seja despachada da fábrica.
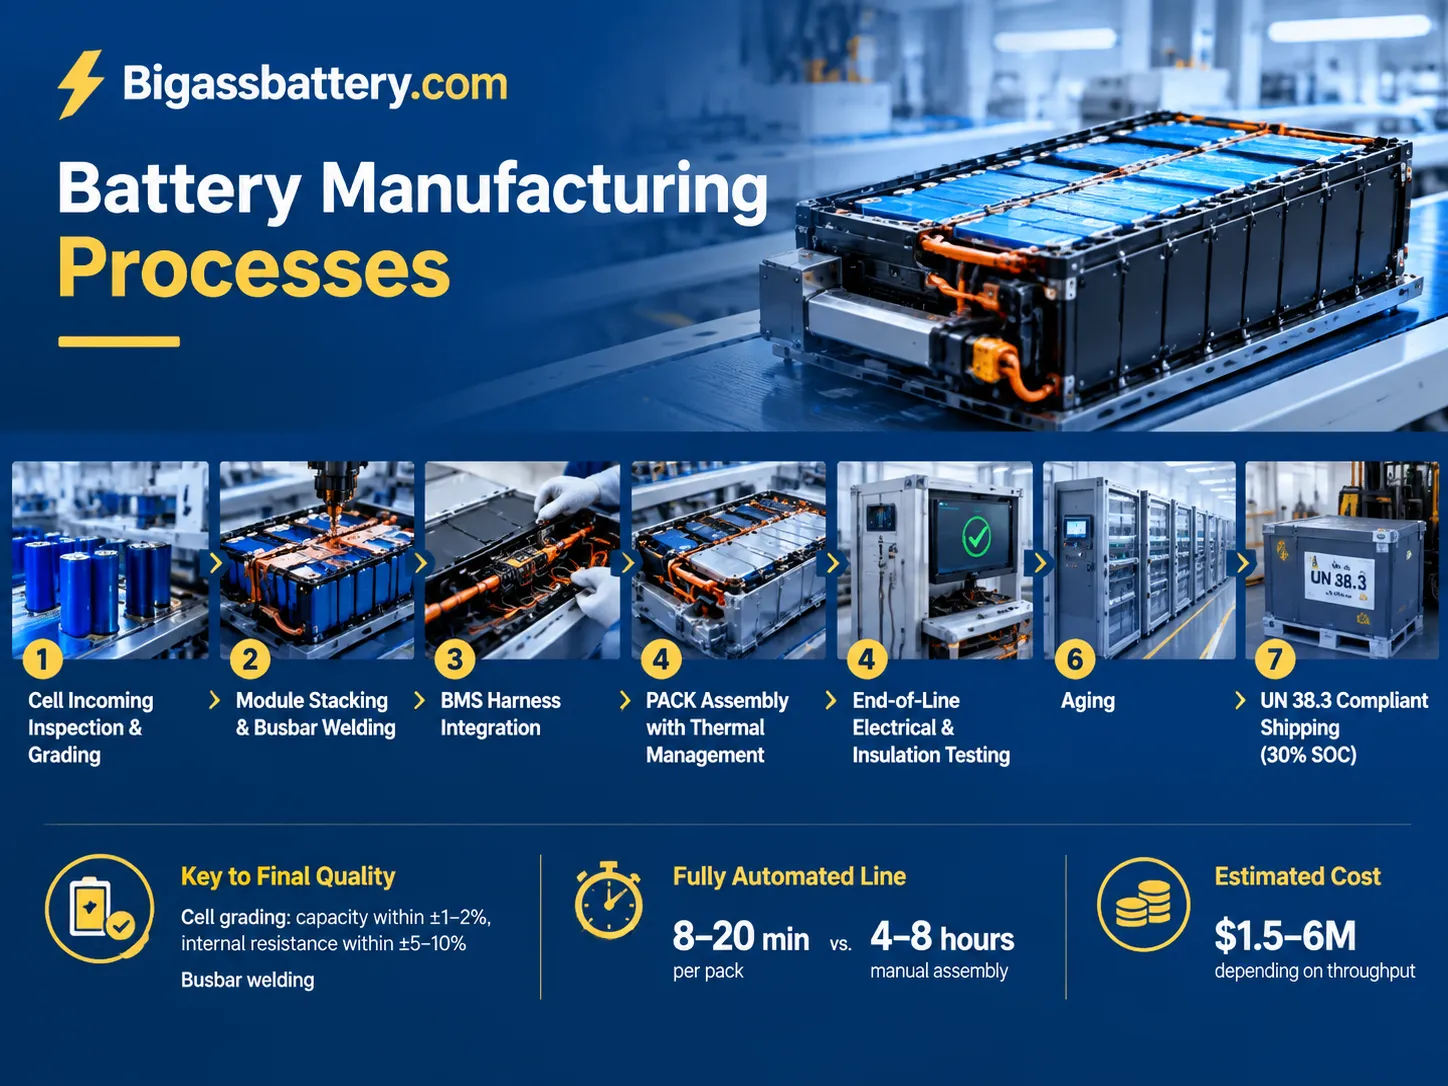
Em resumo, bigassbattery.com funciona como um integrador de sistemas de armazenamento de energia de baterias na região Benelux e Nórdica sem possuir unidades próprias de produção. A empresa segue uma técnica de montagem de módulos e PACK que inclui inspeção e classificação das células recebidas, montagem do módulo terminal e soldagem do barramento, integração do chicote BMS, montagem do PACK com gerenciamento térmico, avaliação do desempenho do produto final e realização de testes conforme as regulamentações UN38.3, mantendo uma carga de 30%. A classificação das células e a soldagem do barramento são os principais fatores que determinam a qualidade de uma célula; o processo de montagem leva de 8 a 20 minutos em comparação com 4 a 8 horas no caso de métodos não automatizados, com um custo de instalação que varia de cerca de $1,5 a 6 milhões, dependendo da capacidade da linha de produção.
O que a Bigassbattery.com Realmente Produz
Bigassbattery.com é um fornecedor de sistemas de armazenamento de energia de baterias que atua nos setores residencial, comercial e de carregamento de veículos elétricos em quatro mercados europeus, com uma base estabelecida de mais de 80 sistemas e mais de 40 empresas em sua lista de clientes. Sua linha de produtos inclui baterias residenciais montadas na parede, soluções comerciais baseadas em contêineres até grandes projetos multi-megawatts.
No entanto, a empresa não produz baterias. Essa é uma decisão consciente e lógica porque fabricar baterias requer uma planta de revestimento de eletrodos, câmara seca com umidade abaixo de 1%, capacidades de formação e envelhecimento de semanas, e investimentos que apenas algumas empresas no mundo podem arcar. Em vez disso, a Bigassbattery obtém baterias de fabricantes de primeira linha e, a partir desse ponto, tudo o mais está sob seu controle: classificação, montagem de módulos, embalagem, testes, certificação e comissionamento.
A mesma abordagem é seguida pela maioria das marcas europeias de armazenamento, e, portanto, o próprio processo de montagem torna-se decisivo. Depois que a célula é assegurada, a diferença entre um sistema de armazenamento confiável e um candidato a garantia reside em duas coisas: qualidade da correspondência das células e qualidade da montagem do pack. O resto é apenas embalagem.
O Processo de Fabricação de Baterias, Etapa por Etapa
Aqui está o fluxo completo, com o controle de qualidade em cada etapa. Os tempos são típicos para um PACK de armazenamento estacionário, em vez de um pack para veículos.
| Etapa | O que acontece | Controle de qualidade | Tempo de ciclo |
|---|---|---|---|
| Inspeção de entrada da célula | Desembalar, verificar lote, ler OCV e resistência interna AC | Rejeitar células danificadas ou fora das especificações | 2–5 s por célula |
| Classificação e triagem | Teste de capacidade, teste de IR, autodescarga (valor K) | Capacidade dentro de ±1–2%, IR dentro de ±5–10% | Horas por lote (carga/descarga) |
| Empilhamento do módulo | Células carregadas no suporte, compressão aplicada | Altura da pilha e compressão uniforme | 60–180 s |
| Soldagem do barramento | Soldagem a laser ou ultrassônica das interconexões | Resistência da solda e resistência à tração | 30–120 s |
| Chicote BMS e PCB | Fios de detecção, acoplamento do conector, montagem da placa | Continuidade em cada linha de detecção | 2–6 min |
| Montagem do PACK | Módulos no invólucro, interface térmica, fixação | Torque e contato térmico | 10–40 min |
| Teste final da linha | Carga/descarga, resistência de isolamento, comunicação CAN | Capacidade, IR, HiPot, comunicação | 2–8 h |
| Envelhecimento / burn-in | Descanso e monitoramento para autodescarga anormal | Nenhuma célula apresenta variação de tensão | 24–168 h |
| Controle final de qualidade e marcação | Teste de vazamento IP, rotulagem, serialização | Classificação IP, registro de rastreabilidade completo | 5–15 min |
Classificação das Células: A Etapa Que Decide Tudo
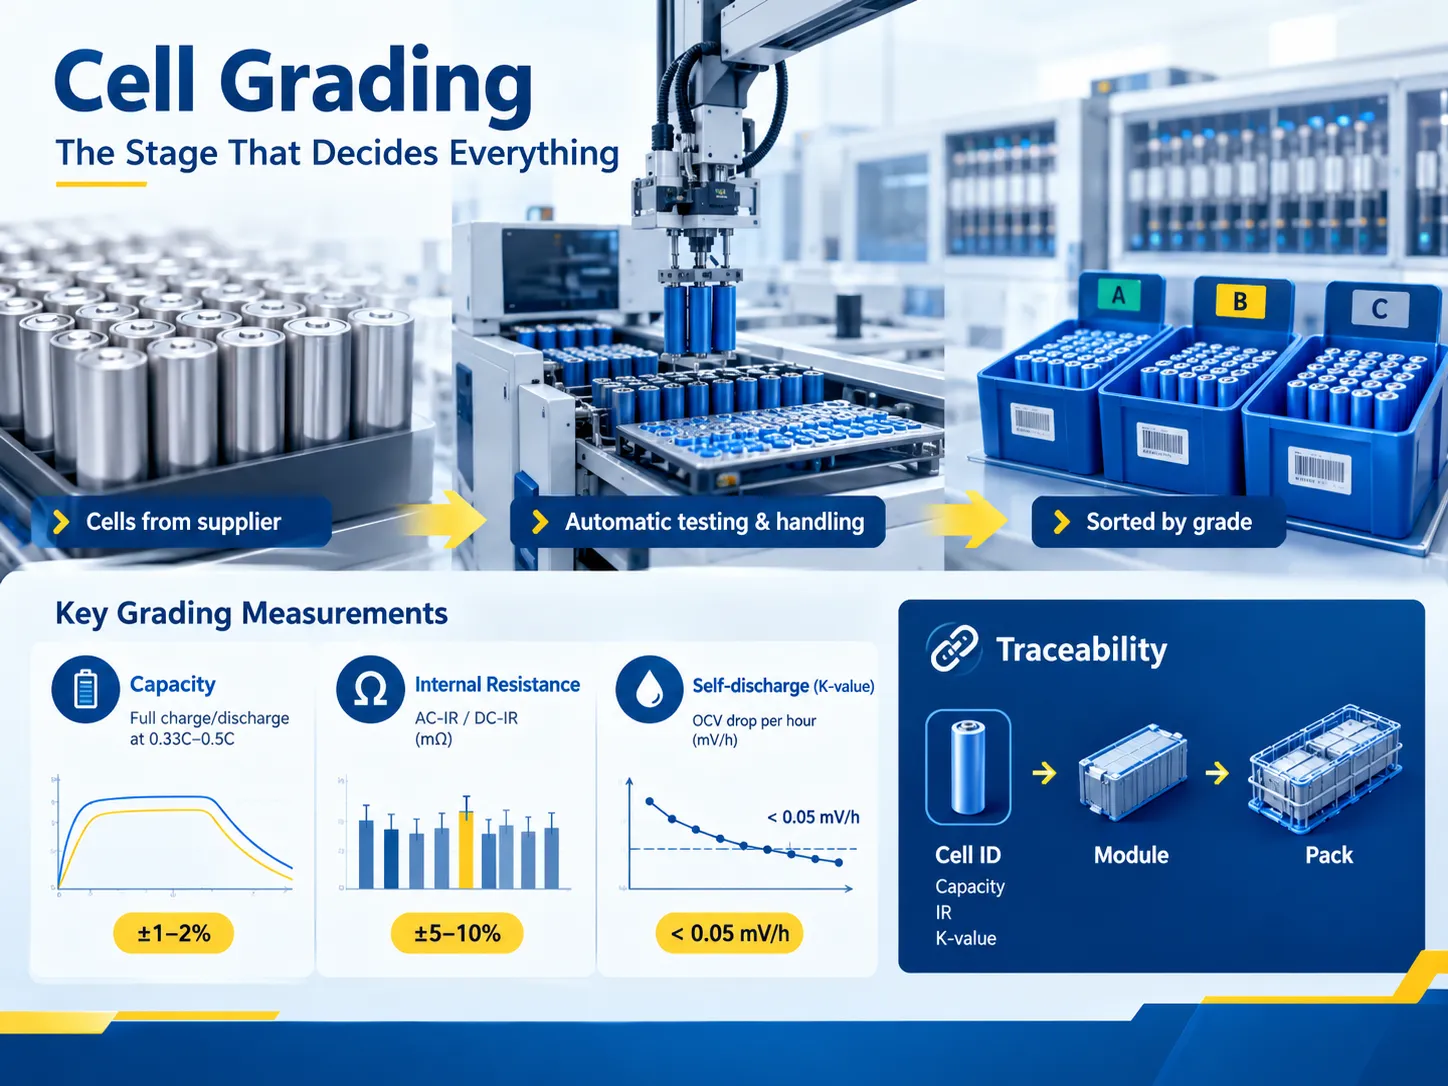
As células fornecidas apresentam variação de fabricação. A ciência da fabricação de células não pode produzir células uniformes, e essa variabilidade prejudica o desempenho dos packs. Se uma célula tem uma capacidade 4% menor que suas companheiras na série, ela atinge o estado totalmente carregado mais cedo e entra no estado descarregado mais cedo. Enquanto isso, o BMS garante que o pack continue funcionando apesar dessa variação. Eventualmente, durante milhares de ciclos, uma célula fraca prejudicará a operação de todo o pack.
A classificação resolve esse problema determinando três critérios:
- Capacidade. É medida durante o ciclo completo de carga/descarga realizado em um determinado nível de corrente, que normalmente é igual a 0,33C ou 0,5C.
- Resistência interna (AC-IR ou DC-IR). É medida em miliohms, e a variação deve permanecer em ±5-10% dentro do lote. Se a IR for alta, a célula gera calor durante as operações, e o calor degrada o pack.
- Autodescarga medida como valor K. OCV é medida duas vezes com intervalos determinados, calculando-se a diferença entre as tensões.
A classificação leva mais tempo, pois o teste de capacidade consiste em ciclos completos de carga e descarga. Portanto, é preferível que os sistemas de armazenamento tenham muitos canais de teste que operem simultaneamente, em vez de acelerar o processo químico. O manuseio de células nessa escala é onde sistemas automatizados de manuseio de materiais ganham seu lugar: transporte baseado em bandejas, carregamento automático nos canais de teste e triagem baseada em lotes, tudo isso sem que uma mão humana toque na célula, evitando resistência de contato ou queda da célula.
A classificação dos dados é o ponto de partida no processo de rastreabilidade. Cada célula recebe um ID, que vincula a informação ao valor de capacidade, valor IR e valor K da célula e permite acompanhar a célula no módulo e o módulo no pacote.
Montagem do Módulo: Onde o Rendimento é Ganhado ou Perdido
Um módulo é composto por múltiplas células que são fisicamente fixadas, eletricamente conectadas e termicamente ligadas. Existem três fatores que determinam a qualidade neste caso.
- Compressão e fixação são fundamentais. Células prismáticas e pouch precisam ser comprimidas com precisão e de tal forma que as células não "respirem" durante a operação do sistema. Compressão insuficiente leva a uma vida útil curta do ciclo, enquanto compressão excessiva causa falha da célula antes mesmo de ser ativada. As alturas do empilhamento e a força de compressão são medidas em vez de aproximadas.
- A soldagem de interconexão representa a etapa mais perigosa de todo o processo. É possível alcançar o ciclo mais rápido e uma área afetada relativamente pequena usando soldagem a laser, mas isso requer distância de foco muito precisa, valor de potência e gás de proteção utilizados; caso contrário, a solda será fria, o que significa que passará em todos os testes em altas temperaturas, mas falhará no campo. A soldagem ultrassônica evita o processo de fusão e é o melhor método para as braçadeiras, mas a ferramenta se desgasta rapidamente. A soldagem por resistência é simples e barata, mas produz a maior variação de qualidade.
- As razões pelas quais a conexão soldada é tão cara é que o defeito da solda permanece não detectado na inspeção final da linha. Na maioria dos casos, uma junta fraca funcionará corretamente durante o teste e passará nos testes de continuidade, mas falhará posteriormente durante o uso. É por isso que as empresas líderes verificam todas as soldas, não apenas as selecionadas, enquanto documentam todos os parâmetros de produção para cada unidade.
- Torque e resistência. Conexões de barramento parafusadas são criadas com a ajuda do torque especificado, que geralmente significa passar pelo processo de ajuste dos parafusos M8 para alcançar 8-12 N*m com a ajuda de uma ferramenta. Juntas com torque insuficiente tendem a aquecer; por outro lado, juntas com torque excessivo são propensas a rachaduras nos parafusos ou outras partes da junta. No contexto de linhas automatizadas, o torque é medido e salvo para cada fixador, o que torna essa tecnologia a forma mais barata de garantir confiabilidade.
Montagem do PACOTE: Gestão Térmica, Invólucro e BMS
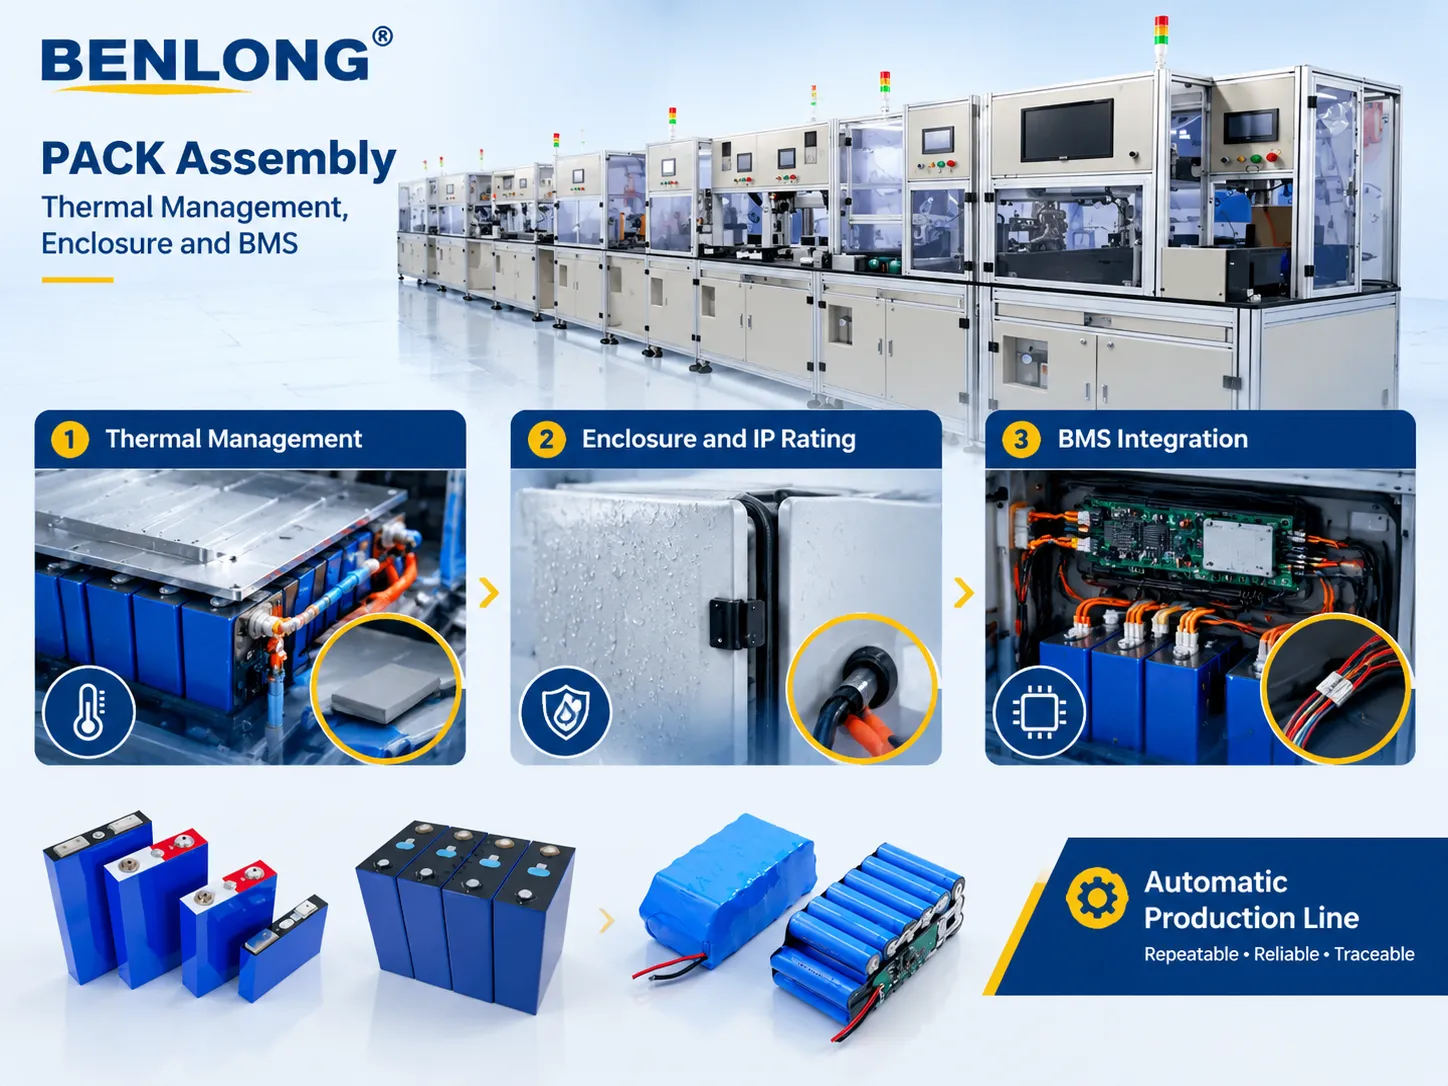
Na montagem do PACOTE, vários módulos são incorporados ao produto final. O processo combina três subsistemas, onde cada subsistema apresenta um modo de falha funcional aparente apenas na prática.
- Gestão térmica. O arrefecimento a ar é uma solução barata e simples, mas é adequado para armazenamento doméstico de baixa potência. O arrefecimento líquido, que pode arrefecer baterias de alta densidade energética e baterias com taxas de carregamento mais rápidas, utiliza tubos, conectores, uma bomba e cria risco extra de vazamentos. A interface entre o módulo e a placa fria consiste em um almofada térmica ou preenchimento térmico; o modo de falha aqui consiste em pressão de contato desigual, resultando na formação de pontos quentes que podem não ser detectados pela rede de termistores, pois o sensor está localizado no módulo e não na célula quente.
- Enclosure e classificação IP. Quando fabricados para aplicações externas, os gabinetes precisam ter classificação IP54 ou superior, o que requer a aplicação de vedações, pontos de entrada de cabos fechados e testes reais de vazamento em vez de verificações visuais. Um dos testes padrão de fabricação é o teste controlado de decaimento de pressão, que consiste em aumentar ligeiramente a pressão no gabinete e medir a queda de pressão durante um período de tempo.
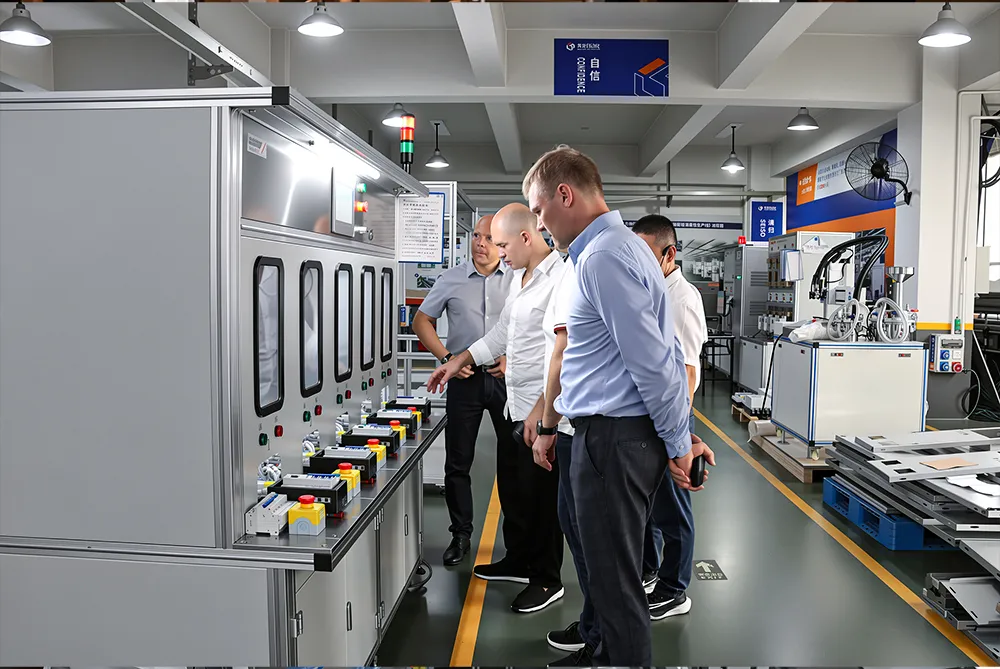
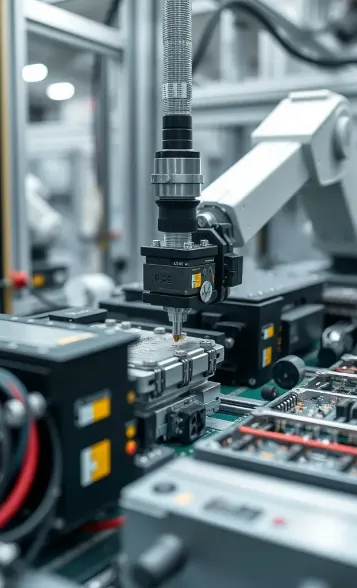
- Integração do BMS. A eficácia do sistema de gerenciamento de bateria depende da qualidade da sua fiação. Cada ponto de tensão e sensor de temperatura deve ser testado para continuidade e atribuição correta de endereço. Se um cabo do sensor de temperatura for trocado por outro, o sistema mal configurado ainda funcionará normalmente, mas o BMS protegerá a bateria errada. Esta etapa é onde uma linha construída para esse propósito se paga, que é exatamente para o que o benlongkj Linha de produção automática de módulos PACK de baterias de lítio foi projetado: posicionamento repetível do módulo, torque de fixação controlado, verificação automatizada da linha de sensores e um registro de rastreabilidade escrito em cada estação.
É essencial esclarecer um detalhe estrutural. O benlongkj fornece toda a automação e equipamentos necessários para os processos de produção, mas não fornece baterias. Se você é um produtor de tecnologia de armazenamento de energia procurando comprar uma linha, saiba que nosso envolvimento será limitado ao fornecimento de equipamentos. Se você está comprando uma solução de armazenamento de energia, não somos sua fonte.
Teste de Fim de Linha, Envelhecimento e Rastreabilidade
Nenhum produto de bateria deve sair da fábrica baseado apenas em uma inspeção visual satisfatória. O fim da linha é a última oportunidade para detectar qualquer falha no seu produto antes do envio.
| Teste | O que ele detecta | Critério típico |
|---|---|---|
| Verificação de capacidade | Pacotes com capacidade inferior, células fracas | Dentro da tolerância de capacidade declarada, geralmente ±3–5% |
| Resistência de isolamento / HiPot | Falhas de isolamento do enrolamento e do invólucro | Tipicamente ≥1 MΩ na tensão de teste especificada; HiPot conforme requisitos UL 1973 |
| Resistência interna DC | Juntas de alta resistência, barramentos subdimensionados | Consistente com o valor de projeto |
| Comunicação CAN / Modbus | Endereçamento do BMS, firmware, mapeamento de sensores | Todas as células e sensores reportando |
| Verificação da corrente de balanceamento | Falhas de balanceamento passivo ou ativo | Corrente de balanceamento dentro da especificação |
| Teste de vazamento IP | Defeitos na junta e entrada de cabos | Decaimento de pressão dentro do limite |
| Monitoramento de envelhecimento / repouso | Autodescarga lenta, defeitos latentes de solda | Nenhuma deriva de tensão da célula além do limite em 24–168 h |
O envelhecimento é um teste comum que as pessoas frequentemente tentam evitar, pois requer tempo e espaço. Este também é o teste mais rigoroso porque detecta os defeitos latentes mais ocultos, já que estes aparecem como deriva de voltagem durante o repouso, em vez de falhas evidentes durante os ciclos de carga. Uma linha que possui estações de teste personalizadas integradas ao fluxo de montagem registra tudo isso automaticamente, em vez de depender de um operador para notar uma leitura estranha.
A rastreabilidade conecta tudo. A cadeia rastreia o ID da célula, o ID do módulo, o ID do PACK e um registro completo dos testes para que, quando ocorrer uma falha em campo três anos depois, o fabricante possa ver os parâmetros de soldagem, os registros de aperto, os dados de classificação e a curva de envelhecimento da unidade em questão. O fato de que, sob UL 1973 e IEC 62619, a cadeia de evidências é igualmente importante para o produto para uma empresa que atua em 4 países da Europa e se beneficia da garantia significa muito.
Quanta automação uma linha de PACK realmente precisa?
É bastante fácil ser atraído a comprar a linha com o maior grau de automação. Normalmente, isso é o errado a fazer no início, pois a automação torna um processo permanentemente eficaz.
| Nível | Tempo de ciclo por pack | Ideal para | Capex típico |
|---|---|---|---|
| Montagem manual em bancada | 4–8 horas | Protótipos, baixo volume, alta variedade | $50k–$200k |
| Estações semi-automatizadas | 1,5–3 horas | Produção piloto, 10–100 packs/mês | $300k–$800k |
| Linha automatizada com PACK manual | 30–60 min | 500–2.000 módulos/mês | $800k–$2.0m |
| Totalmente automatizado | 8–20 min | Alto volume, baixa variedade, design estável | $1.5m–$6m |
O custo não é a única troca. Uma linha de montagem totalmente automática tem um custo de transferência sólido porque toda modificação significa desenvolvimento de novas ferramentas, programação e testes. Linhas semi-automáticas podem se ajustar a mudanças de design em questão de dias. A maioria dos desenvolvedores europeus de sistemas de armazenamento com várias linhas de produtos — parede, armário e armazenamento containerizado — pode se beneficiar de uma linha de montagem semi-automática até que uma das linhas de produtos prevaleça em termos de volume. Essa comparação vale a pena ser lida em mais detalhes antes de comprometer capital: linhas de produção totalmente automatizadas versus semi-automatizadas cobre onde cada uma vence e onde o retorno do investimento realmente está.
Quanto custa uma linha de PACK de bateria e como comprar uma
O custo de capital é apenas uma fração do valor total. Custos de preparação do layout, fornecimento de energia, sistema de ar comprimido, extração de fumos de soldagem e entrada de engenharia para alcançar o rendimento na primeira passagem não estão incluídos no pedido do equipamento.
| Elemento de custo | Participação típica no projeto | Notas |
|---|---|---|
| Equipamento principal de montagem | 40–55% | Empilhamento, soldagem, fixação, transporte |
| Equipamento de teste | 15–25% | Canais de capacidade, HiPot, bancadas de teste BMS |
| Software MES / rastreabilidade | 5–12% | Fácil de subestimar o orçamento, difícil de adaptar depois |
| Instalação e comissionamento | 8–15% | Inclui validação de segurança |
| Treinamento e suporte para ramp-up | 3–8% | Onde o rendimento na primeira passagem é realmente conquistado |
Para distinguir entre um fornecedor que pode fornecer equipamentos para produzir uma linha e um que apenas vende equipamentos, há três perguntas a fazer. Peça ao fornecedor para indicar o rendimento da primeira passagem da última linha que construíram e a semana em que os dados foram coletados. Pergunte quantas alterações de engenharia foram feitas após o início do equipamento. Além disso, encontre um cliente que esteja operando esse equipamento hoje e ligue para ele sem envolver o fornecedor. A lista completa de verificação para esta avaliação está em soluções de linha de produção automatizada para compradores, que aborda o lado da especificação e do teste de aceitação da compra.
Que tipos de bateria são montados desta forma
O método acima pode ser atribuído à química, embora os detalhes variem de uma célula para outra.
- LFP domina o armazenamento de energia estacionário devido à sua longa vida útil de ciclo (geralmente de 4.000 a 6.000 a 80% de profundidade de descarga), estabilidade térmica e custo mais elevado. É menos importante em instalações fixas do que em veículos elétricos, pois as células não podem ser descarregadas abaixo de aproximadamente 2,0 volts, o que requer alta precisão do BMS e recursos como bloqueio de carregamento em baixas temperaturas.
- NMC pode ser encontrado em aplicações de alta potência e onde o espaço disponível é principalmente restrito. Possui maior densidade de energia (mas custo mais elevado) e margens térmicas mais estreitas para segurança, o que requer controle térmico mais agressivo e taxa de carregamento mais cautelosa.
- LTO é tipicamente escolhido para altos números de ciclos (mas também para carregamento rápido em baixa temperatura) a um custo elevado e com menor densidade de energia.
Quanto aos tipos de células, elas podem ser cilíndricas (18650, 21700 e outras), prismáticas ou pouch. Células cilíndricas são consideradas mais fáceis de automatizar devido ao seu autoalinhamento e fácil indexação. Por outro lado, células prismáticas e pouch têm maior eficiência de empacotamento, mas requerem controle de compressão e manuseio cuidadoso durante a produção.
Perguntas frequentes
A bigassbattery.com fabrica suas próprias células de bateria?
Não. A bigassbattery.com funciona não como fabricante de células, mas como uma empresa integradora de sistemas de armazenamento de energia em baterias. Eles concebem, montam, aprovam e implementam sistemas de armazenamento de energia, além de usar componentes de fabricação de células e módulos de fornecedores conhecidos, enquanto promovem sua própria linha de produtos para residências, empresas e veículos elétricos. Esse mecanismo bem estabelecido é bastante comum na Europa, onde a produção de células requer grande investimento e dependência da tecnologia de sala seca, enquanto a integração de sistemas traz as maiores vantagens locais.
Qual é a etapa mais crítica na fabricação do PACK de bateria?
A classificação das células precede a soldagem de interconexão. A classificação é o processo determinante para o equilíbrio a longo prazo do pacote de baterias, pois, ao produzir células fora de equilíbrio, o sistema de gestão da bateria (BMS) é obrigado a operar em torno da célula mais fraca, limitando assim a energia utilizável no pacote. A soldagem é o processo que assegura que o pacote sobreviverá ao ciclo térmico, pois uma solda imperfeita passará por todas as etapas de controle de qualidade final, mas falhará no campo meses após a fabricação. O procedimento de montagem do invólucro e rotulagem é visível e fácil de controlar; no entanto, os processos mencionados acima.
Quais normas um produto de armazenamento de bateria deve cumprir?
Para usar baterias estacionárias, existem várias normas necessárias a serem cumpridas. Em primeiro lugar, essas normas são IEC 62619, que trata da segurança de células e baterias de íon-lítio, IEC 62620, que se refere ao desempenho, e finalmente UL 1973, que trata de baterias projetadas para aplicações estacionárias. UL 9540 também se refere a sistemas usados em aplicações de armazenamento de energia, enquanto UL 9540A é para propagação de fuga térmica. As regulamentações de transporte introduzem a UN 38.3, que consiste em oito testes e exige transporte quando o SOC da bateria não excede 30%. Na Europa, a marcação CE também é exigida. Além disso, IEC 62133-2 é importante para baterias pequenas.
Como verificar uma linha de montagem de pacotes de baterias antes de aceitar a entrega?
Realize um teste interno do produto, em vez de confiar na credibilidade do fornecedor para fornecer detalhes corretos sobre os testes realizados por ele. As medidas a considerar devem incluir o rendimento na primeira passagem em pelo menos 200 unidades produzidas, tempo de ciclo durante o estado estável em vez do caso ideal, parâmetros de torque e soldagem devidamente registrados, e o tempo necessário para mudar para outro tipo de produto. Você também precisa garantir que seu sistema seja capaz de rastrear tudo o que foi produzido durante os testes, com três unidades escolhidas aleatoriamente e verificadas quanto à completude dos registros. Por fim, também é essencial ter um sistema com um plano detalhado de ramp-up com meta de rendimento para cada semana, pois na maioria das vezes é no primeiro mês de produção que a maioria dos projetos de linha tende a falhar.
Referências
- IEC — IEC 62619 e IEC 62620 Células e Baterias de Lítio Secundárias
- UL Solutions — UL 1973, UL 9540 e UL 9540A Normas de Armazenamento de Energia
- UNECE — UN 38.3 Recomendações sobre o Transporte de Mercadorias Perigosas
- Departamento de Energia dos EUA — Fabricação e Materiais de Baterias
- NREL — Integração e Pesquisa de Segurança de Sistemas de Armazenamento de Energia
- Bigassbattery.com — Gama de Produtos e Informações da Empresa
- SAE International — Orientação para Montagem de Módulos e Pacotes de Baterias
Conclusão
A produção de uma bateria fabricada por uma empresa como bigassbattery.com é um processo muito complicado e delicado. As baterias precisam ser testadas quanto à sua capacidade de manter cargas e resistir a condições desfavoráveis, soldadas de acordo com certos requisitos, montadas em pacotes após a medição adequada da orientação do eixo e reforçadas posteriormente para descobrir defeitos que podem não ser detectados imediatamente. Embora nenhuma das etapas isoladamente seja muito difícil de realizar e envolva processos complicados, combinadas levam a uma bateria que funciona por 6 mil ciclos em vez de falhar após vários anos.
Considerando as declarações acima mencionadas, pode-se tirar três conclusões. É necessário implementar métodos adequados de monitoramento se desejar ter sucesso na classificação das células ou na soldagem das junções das células. Deve-se entender que existem defeitos nas junções na produção que não podem ser vistos no final do processo. Ao projetar a linha, é preciso selecionar sistemas automáticos de acordo com o resultado final necessário, em vez de torná-la excessivamente automatizada, pois o sistema precisa responder rapidamente às mudanças na tecnologia. Finalmente, é necessário começar a coletar dados sobre falhas desde as primeiras baterias fabricadas. Se planeja investir em uma linha de operação desse tipo, pode precisar de equipamentos oferecidos pela benlongkj.
Índice
Recomendação
-
 Otimização do Padrão de Configuração de Carga em Paletes: Esquema, Camadas e Unidades por Camada2026-09-27
-
 Principais Empresas de Automação Personalizada nos EUA para Startups em Fase de Escala (Guia 2026)2026-09-27
-
 Sajar Plastics Inc: O Que Este Moldador por Injeção de Ohio Realmente Faz2026-09-24

