Benlong




Cara Memilih Sensor Otomasi Industri untuk Manufaktur
Semua mesin otomatis bergantung pada informasi yang mereka operasikan. Sebuah press servo bekerja dengan komponen yang tidak sempurna, sebuah robot hanya bekerja dengan objek yang terlihat, dan sebuah bangku kalibrasi mengukur suhu lingkungannya. Memilih sensor otomasi industri oleh karena itu bukanlah item yang diisi di akhir proyek; ini menentukan apakah mesin menangkap cacat atau mengirimkannya. Panduan ini ditujukan khusus kepada orang-orang yang bertanggung jawab untuk mengembangkan daftar sensor untuk proyek, dan orang yang harus membelinya, membandingkan penawaran pemasok, dan memiliki beberapa sensor tambahan yang tersedia.
Panduan ini didasarkan pada pengalaman kami dalam memilih jenis sensor untuk lini perakitan otomatis dan bangku pengujian untuk pemutus sirkuit dan peralatan tegangan rendah lainnya. Dalam praktik kami memilih di antara enam jenis kelompok sensor: sensor tekanan, sensor suhu, sensor fotoelektrik, sensor visi, sensor kedekatan, dan sensor perpindahan linier yang diproduksi oleh perusahaan besar seperti Omron, Keyence, Honeywell, Panasonic, dan SIMBATOUCH.
Untuk memilih sensor untuk manufaktur, mulailah dari pekerjaan, bukan katalog: definisikan apa yang harus dideteksi atau diukur, bahan dan jarak target, akurasi dan waktu respons yang dibutuhkan proses, dan lingkungan tempat sensor akan digunakan. Kemudian cocokkan sinyal keluaran dengan PLC Anda (PNP atau NPN, 4–20 mA, atau IO-Link), konfirmasi rating IP dan pemasangan, dan standarisasi pada sejumlah kecil merek dan nomor bagian. Sebagian besar kegagalan sensor di lantai produksi berasal dari spesifikasi yang salah atau pemasangan yang buruk, bukan dari sensor yang rusak.

Enam Keluarga Sensor di Balik Sebagian Besar Mesin Perakitan dan Pengujian
Ada puluhan jenis sensor yang digunakan dalam otomasi industri, tetapi sistem konveyor biasa atau bangku pengujian hanya menggunakan enam keluarga sensor. Tabel di bawah ini menunjukkan peran masing-masing sensor dalam mesin nyata dan juga spesifikasi pentingnya untuk ditulis dalam BOM.
| Keluarga sensor | Apa yang dilakukannya pada mesin | Spesifikasi utama yang harus didefinisikan | Keluaran tipikal |
|---|---|---|---|
| Tekanan / gaya | Memantau pasokan udara, gaya tekan, gaya penjepit; sel beban pada press servo | Rentang, akurasi (% FS), kapasitas kelebihan beban | 4–20 mA, 0–10 V, keluaran saklar |
| Suhu | Kompensasi lingkungan pada bangku kalibrasi; kontrol pengelasan dan pemanasan | Jenis sensor (RTD, termokopel), rentang, akurasi | Input RTD/TC, 4–20 mA |
| Fotoelektrik | Kehadiran bagian, penghitungan, posisi; tirai cahaya keselamatan | Mode sensing, jarak, ukuran titik, waktu respons | PNP/NPN, IO-Link |
| Visi | Bagian yang hilang, terbalik atau tidak terpasang dengan benar; membaca kode dan tanda | Bidang pandang, resolusi, waktu inspeksi, pencahayaan | Ethernet, I/O digital |
| Kedekatan | Posisi akhir silinder, deteksi bagian logam, konfirmasi fixture | Jarak sensing, terlindung atau tidak terlindung, ukuran housing | PNP/NPN, IO-Link |
| Linier / perpindahan | Kedalaman penyisipan, posisi langkah, tinggi dan kelurusan | Rentang pengukuran, resolusi, linearitas | 4–20 mA, 0–10 V, RS-485, IO-Link |
Sensor tekanan dan gaya
Penginderaan tekanan dalam perakitan komponen listrik memiliki dua aplikasi yang berbeda. Yang pertama adalah pneumatik: sebagian besar mesin bekerja dengan pasokan udara sebesar 0,6MPa; saklar tekanan atau transmitter menghentikan mesin sebelum penjepit bertekanan rendah memungkinkan bagian apa pun bergerak. Yang kedua terkait dengan pengukuran gaya saat menekan, meriveting, dan memasukkan. Pada Benlong’s Mesin perakitan otomatis inti besi magnetik MCB, sebuah servo press memasukkan bobbin dan pin dengan gaya yang dapat diprogram antara 10–200 N dengan akurasi gaya ±5% dan akurasi kedalaman ±0,05 mm, dan kurva gaya-perpindahan menolak bagian yang menyimpang dari profil yang diajarkan. Load cell dan sensor gaya miniatur dari SIMBATOUCH dan Honeywell adalah pilihan khas untuk peran ini.
Sensor suhu
Suhu sangat penting di mana fisika bergantung pada suhu. Pemutus sirkuit bimetalik mengoperasikan gear berdasarkan panas oleh karena itu, bangku kalibrasi yang mengawasi suhu lingkungan sekitar akan menyebabkan pengukuran yang salah dari shift pagi hingga sore. Benlong’s Bangku kalibrasi termal jangka panjang MCCB mencatat suhu lingkungan dengan setiap pengujian dan dapat menyesuaikan jendela penerimaan secara otomatis, dengan ruang opsional yang mempertahankan 25 °C ±3 °C. Untuk pengukuran seperti itu lebih baik menggunakan RTD (misalnya Pt100) daripada termokopel karena lebih akurat dan stabil pada suhu ruangan. Termokopel lebih efektif dalam pengukuran yang melibatkan suhu tinggi pada titik-titik seperti pengelasan dan heat staking.
Sensor fotoelektrik
Sensor fotoelektrik adalah tulang punggung deteksi bagian. Mereka dapat bekerja dalam tiga mode operasi: through-beam, retro-reflective, dan diffuse-reflective; selain itu, bahkan di ruang sempit, sensor serat optik dapat digunakan sebagai pengganti sensor standar. Pada mesin perakitan semi-otomatis MCB arc-chute, sensor optik memverifikasi jumlah pelat dan tinggi tumpukan sebelum operasi penekanan serta tirai cahaya pengaman untuk melindungi personel di area pemuatan. Tiga produsen utama sensor optik adalah Omron, Keyence, dan Panasonic.
Sensor visi
Di mana sensor fotoelektrik menjawab ya atau tidak, sensor visi menjawab apa, di mana, dan apakah itu benar. Pada Benlong’s Jalur perakitan otomatis MCB, yang berjalan dalam siklus waktu 2–3,5 detik, kamera di titik-titik tertentu memeriksa adanya penyumbatan yang hilang, bagian yang salah tempat, dan pemasangan yang buruk. Satu spesifikasi tunggal sudah cukup untuk kemampuan kamera yaitu resolusi gambar tetapi penilaian keseluruhan: bidang tangkapan gambar, ukuran cacat maksimum, pencahayaan, serta durasi inspeksi visi total harus memenuhi persyaratan siklus operasional. Keyence dan Omron keduanya memproduksi sensor visi dan sistem visi mesin lengkap.
Sensor kedekatan
Sensor proximity induktif digunakan untuk mendeteksi logam tanpa kontak apa pun. Mereka paling sering dipilih untuk menerima posisi akhir silinder, meja putar indeks, atau memeriksa keberadaan bagian logam dalam perlengkapan. Sensor kapasitif menemukan objek non-logam seperti rumah plastik, tetapi mereka lebih terpengaruh oleh kotoran dan kelembaban. Ini juga memberikan jangkauan penginderaan dengan toleransi: jangkauan yang ditentukan berlaku pada target yang terbuat dari baja dan logam lain seperti kuningan, tembaga, dan aluminium secara signifikan mengurangi jangkauan sensor, yang sangat penting dalam mendeteksi kontak dan terminal tembaga.
Sensor linier dan perpindahan
Sensor linier memiliki kemampuan untuk mengukur posisi daripada hanya mendeteksi keberadaannya. Contoh sensor tersebut termasuk transduser posisi magnetostriktif, transduser posisi potensiometrik, LVDT, dan sensor perpindahan laser. Dalam mesin perakitan, mereka digunakan untuk mengukur kedalaman penyisipan, langkah tekan, tinggi bagian, dan kelurusan. Ketika digunakan dengan sensor gaya, sensor linier menghasilkan karakteristik gaya-perpindahan yang membuat press servo menjadi alat yang efektif.
Cara Memilih Sensor Otomasi Industri: Proses Tujuh Langkah
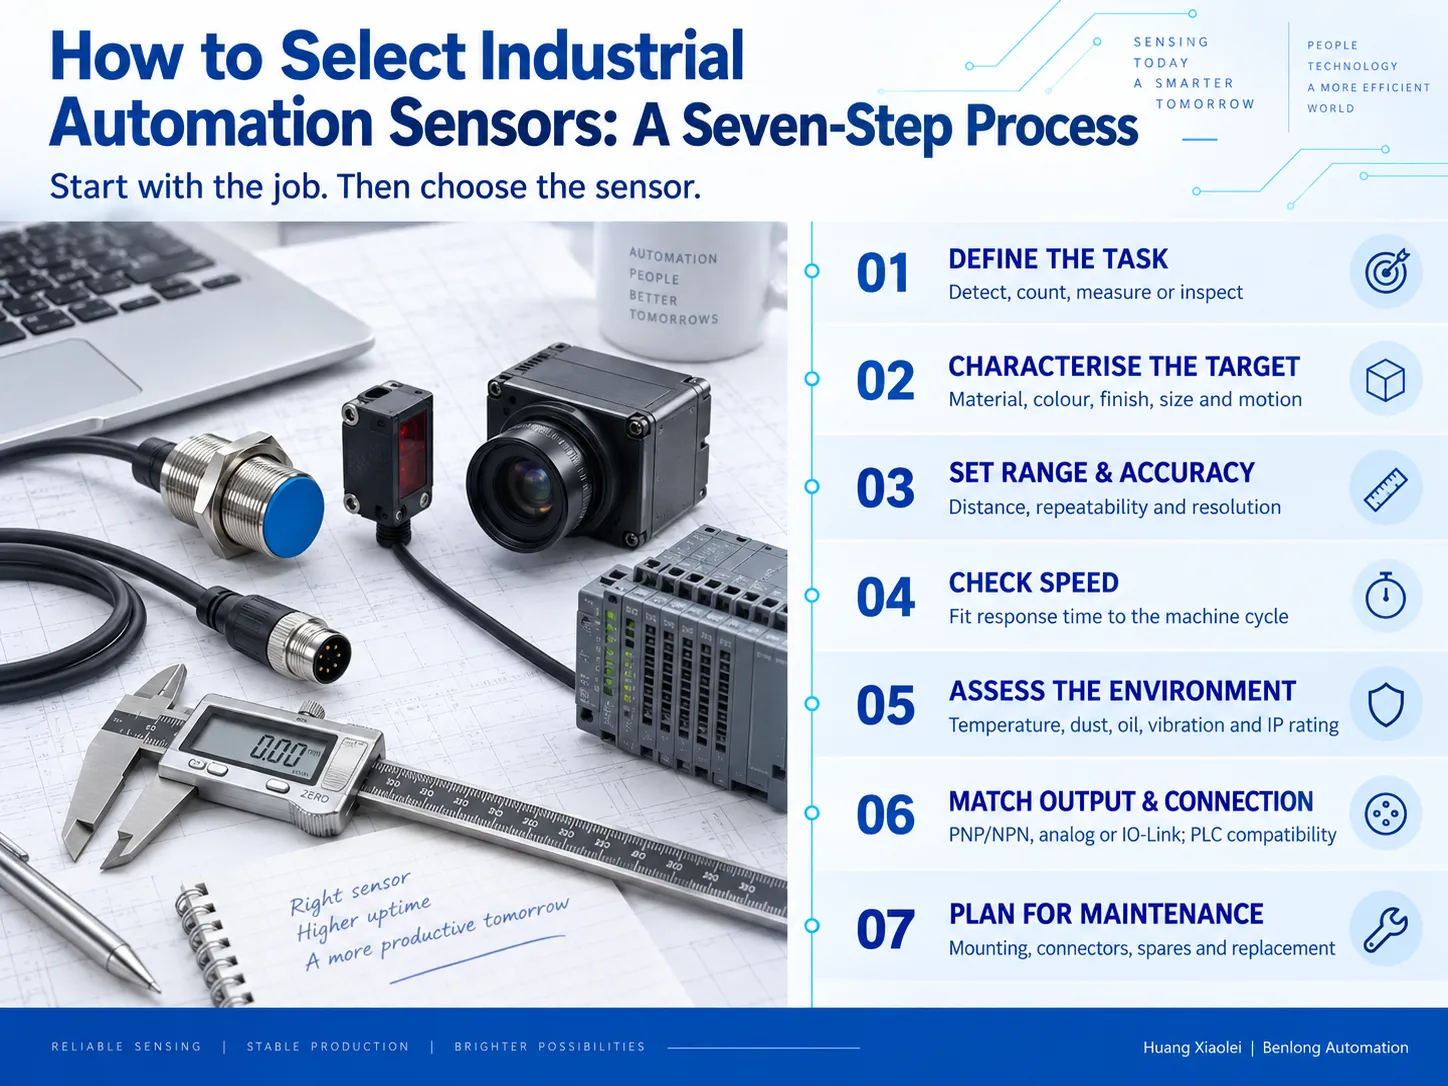
Metodologi yang solid memungkinkan insinyur memilih sensor industri lebih cepat dan pembeli untuk memverifikasi atributnya dengan lebih mudah. Tujuh langkah ini bersifat universal:
①.Tentukan apa yang ingin dicapai. Buat pernyataan satu kalimat yang menggambarkan tujuan deteksi, penghitungan, pengukuran, atau inspeksi dalam ruang dan waktu. Jika Anda kesulitan mengungkapkan ide tersebut dengan kata-kata, persyaratan untuk sensor belum diformalkan.
②.Identifikasi target. Ini melibatkan penetapan apa bahan, warna, hasil permukaan, dimensi, dan mobilitasnya. Sebagai aturan, target yang mengkilap, transparan, dan hitam diketahui membingungkan sensor optik.
③.Hitung jarak. Tentukan jangkauan kerja sensor, dan repeatabilitas pengukuran yang diperlukan. Juga, pikirkan perubahan terkecil yang harus dideteksi.
④.Fokus pada waktu. Pastikan waktu respons sensor sesuai dengan waktu kerja peralatan; pada siklus kerja 2 detik, sensor yang lambat akan menyebabkan perlambatan.
⑤.Evaluasi kondisi lingkungan. Sadari faktor seperti suhu, kabut minyak, pendingin, debu logam, dan getaran termasuk gangguan listrik. Pilih kelas IP dan bahan rumah yang sesuai berdasarkan rating IP.
⑥.Tentukan jenis output dan koneksi Anda. PNP atau NPN harus sesuai dengan input dan tipe analog dicirikan oleh rentang (4-20mA atau 0-10V).
⑦.Siapkan untuk pemeliharaan. Ini terdiri dari menentukan jenis konektor, panjang kabel, ketersediaan suku cadang, dan apakah penggantian dapat dilakukan tanpa perlu pengajaran ulang.
Sinyal output: detail yang menyebabkan sebagian besar keterlambatan commissioning
Sensor diskrit menggunakan teknologi PNP atau NPN, dan sangat penting untuk memilih sensor yang sesuai agar cocok dengan modul input PLC. Sensor dengan polaritas yang salah tidak akan berfungsi, yang merupakan salah satu alasan paling umum terjadinya keterlambatan saat peralatan impor mencapai tujuan akhirnya. Sementara itu, sensor analog bekerja dengan mengirimkan pengukuran kontinu, dengan preferensi penerimaan 4-20 mA dibandingkan sinyal tegangan pada kabel panjang, karena efektivitasnya terhadap gangguan listrik dan kemudahan mendeteksi gangguan kabel. IO-Link, yang distandarisasi sebagai IEC 61131-9, mempertahankan koneksi tiga kabel yang sudah dikenal tetapi menambahkan komunikasi dua arah, sehingga PLC dapat membaca diagnostik sensor dan mengunduh pengaturan ke unit pengganti secara otomatis.
Daftar Periksa Spesifikasi Sensor untuk Insinyur dan Pembeli
Sebagian besar masalah pengadaan dimulai dengan baris yang tidak lengkap pada daftar sensor. Sebelum daftar sensor otomasi dikirim ke bagian pembelian, setiap baris harus menjawab hal berikut:
| Bidang | Apa yang harus ditulis | Mengapa hal ini penting |
|---|---|---|
| Fungsi dan lokasi | Nomor stasiun dan tugas, misalnya “ST05 hitung pelat busur” | Menghubungkan bagian dengan gambar mesin dan daftar suku cadang |
| Jenis dan mode sensor | misalnya fotoelektrik difus, induktif M12 terlindung | Mencegah pengganti yang cocok tetapi tidak berfungsi |
| Jangkauan dan akurasi | Jarak deteksi atau jangkauan pengukuran, kemampuan pengulangan | Menentukan kinerja yang harus dipenuhi pemasok |
| Waktu respons | Nilai maksimum dalam ms | Harus sesuai dengan siklus mesin |
| Keluaran | PNP/NPN, NO/NC, 4–20 mA, IO-Link | Harus cocok dengan kartu input PLC |
| Tegangan suplai | Biasanya 12–24 V DC | Menghindari sensor rusak saat start-up |
| Koneksi | Konektor M8/M12 atau kabel, panjang kabel | Mempengaruhi waktu pemeliharaan dan stok suku cadang |
| Lingkungan dan rating IP | misalnya IP67, kabel tahan minyak | Menentukan masa pakai |
| Merek dan nomor bagian | Merek yang disetujui plus model tepat | Memungkinkan pembelian membandingkan yang sejenis |
| Alternatif yang disetujui | Merek dan model kedua | Melindungi proyek dari masalah waktu tunggu |
Pelanggan perlu mempertimbangkan dua pemeriksaan komersial: memverifikasi apakah komponen yang dikutip adalah stok asli dari distributor resmi, dan mengetahui waktu tunggu per sensor, bukan hanya kerangka waktu keseluruhan. Misalnya, satu sensor visi yang tertunda dapat menghentikan seluruh lini produksi yang sedang diuji di pabrik.
Merek Sensor yang Digunakan dalam Proyek Otomasi Benlong
Benlong menstandarisasi pada daftar pendek merek sehingga pelanggan menerima mesin dengan bagian yang dapat mereka peroleh secara lokal dan insinyur dapat memberikan dukungan. Perbandingan di bawah ini mencerminkan bagaimana setiap merek biasanya digunakan pada peralatan perakitan dan pengujian.
| Merek | Asal | Lini sensor terkuat | Peran tipikal pada mesin Benlong |
|---|---|---|---|
| Omron | Jepang | Fotoelektrik, serat, kedekatan, visi, perpindahan, tekanan | Deteksi umum; cocok dengan PLC Omron yang digunakan pada banyak lini |
| Keyence | Jepang | Serat, pengukuran perpindahan laser, sistem visi dan pengukuran | Pengukuran presisi tinggi dan inspeksi visi |
| Honeywell | Amerika Serikat | Tekanan, gaya, suhu, posisi dan saklar | Pemantauan tekanan dan gaya, pengukuran suhu |
| Panasonic | Jepang | Serat, fotoelektrik kompak, sensor area, tirai cahaya, tekanan | Deteksi kompak di fixture sempit, keselamatan operator |
| SIMBATOUCH | China (Guangzhou) | Sel beban, sensor gaya miniatur, sensor torsi dan gaya multi-sumbu | Pengukuran gaya press, riveting, dan pemasangan |
Ketika pelanggan menentukan merek yang berbeda, misalnya untuk menyesuaikan dengan standar pabrik yang sudah ada, daftar sensor dapat disesuaikan selama tahap desain. Melakukan ini sebelum mesin dibangun biayanya sedikit; mengubah sensor setelah penerimaan pabrik berarti perlu pengkabelan ulang, pemrograman ulang, dan pengujian ulang. Pembeli di pasar seperti India yang mempertimbangkan antara pembuat mesin lokal dan luar negeri dapat menemukan lebih banyak tentang keputusan tersebut dalam panduan kami tentang produsen mesin perakitan otomatis di India.
Dari Sinyal Sensor ke Keputusan Kualitas
Output sensor hanya relevan ketika memiliki dampak pada tindakan mesin. Setiap sensor penting dalam lini yang dirancang dengan baik memengaruhi tindakan yang diambil oleh mesin: berhenti, tolak, coba ulang, sesuaikan, atau catat. Ini adalah perbedaan utama antara otomasi yang hanya memindahkan objek dan otomasi yang melakukan kontrol kualitas, perbedaan yang dijelaskan lebih lanjut dalam artikel kami tentang apa itu otomatisasi. Saat meninjau proposal mesin, tanyakan untuk setiap sensor apa yang terjadi jika sinyalnya salah. Jika tidak ada jawaban, sensor tersebut hanya sebagai hiasan.
- Tolak saat terjadi kesalahan: sistem gaya-perpindahan, penglihatan, dan penghitungan harus mencegah bagian cacat melewati lini produksi.
Catat nilainya: menyimpan catatan puncak gaya, suhu, dan hasil inspeksi memungkinkan penggunaan data untuk audit dan klaim.
Awasi sensor: sistem diagnostik IO-Link, data kekuatan sinyal dari sensor fotoelektrik, dan kalibrasi saluran memungkinkan deteksi kerusakan sensor sebelum masalah muncul. 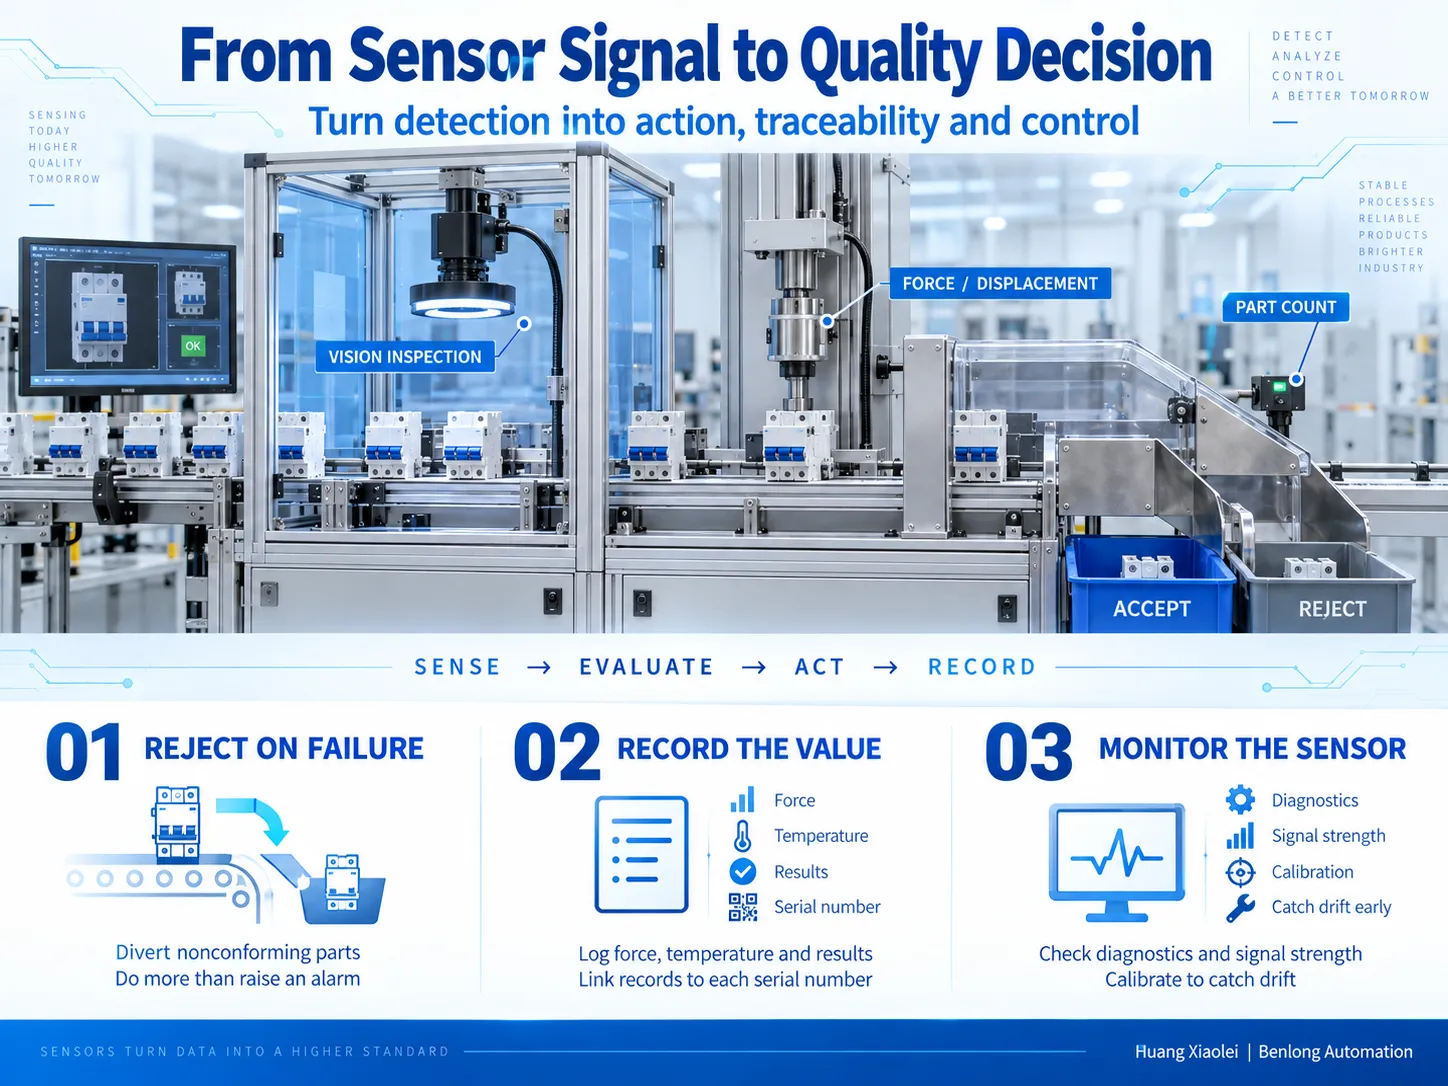
Pertanyaan yang Sering Diajukan
Apa saja jenis sensor yang digunakan dalam otomasi industri?
Sensor industri yang paling umum adalah sensor kedekatan (induktif dan kapasitif), sensor fotoelektrik dan serat optik, sensor penglihatan, sensor tekanan dan gaya, sensor suhu, sensor linier dan perpindahan, sensor ultrasonik, encoder, sensor level dan aliran, serta perangkat keselamatan seperti tirai cahaya dan pemindai laser. Apa empat jenis utama sensor?.
Meskipun tidak ada daftar resmi jenis sensor, dalam praktiknya sensor diklasifikasikan menjadi empat kategori luas, yaitu sensor suhu, tekanan, posisi atau kedekatan, dan sensor optik. Secara kolektif, jenis sensor ini mencakup sebagian besar pengukuran dan deteksi yang diperlukan selama proses manufaktur.
Bagaimana cara memilih sensor?.
Pertama, tentukan secara tepat apa yang perlu dideteksi atau diukur, diikuti dengan mengidentifikasi detail bahan target dan jarak, memastikan tingkat akurasi dan waktu reaksi yang diinginkan, mendefinisikan kondisi kerja dan rating IP, dan akhirnya menyesuaikan jenis sinyal output ke pengendali. Terakhir, penting untuk memilih produsen yang dapat memberikan dukungan pada proyek juga dengan menyediakan saran alternatif.
Jenis sensor apa yang umum digunakan pada robot industri?.
Jenis sensor apa yang umum digunakan pada robot industri?
Posisi sendi terutama dipantau dengan menggunakan encoder sementara sistem penglihatan digunakan untuk identifikasi bagian. Tugas perakitan dan pemolesan dilakukan dengan bantuan sensor gaya/torsi. Sensor kedekatan dan fotoelektrik digunakan pada penjepit dan efek akhir. Keamanan dapat dijamin dengan penggunaan pemindai laser keselamatan atau tirai cahaya.
Referensi
- OMRON Industrial Automation — Kategori produk Sensor
- KEYENCE — Dasar Sensor: prinsip deteksi dan jenis sensor
- Panasonic Industry — Sensor
- Honeywell — Solusi Penginderaan
- SIMBATOUCH (Guangzhou Sbatuo Electronic Technology) — sensor gaya dan tekanan
- IO-Link Community — Teknologi IO-Link (IEC 61131-9)
Kesimpulan
Memilih sensor untuk proyek manufaktur adalah latihan spesifikasi sebelum menjadi pembelian. Definisikan tugas, target, akurasi, kecepatan, dan lingkungan; sesuaikan output dengan pengendali; dan standarisasi pada merek yang dapat Anda dukung. Benlong Automation menerapkan pendekatan ini secara tepat pada sensor tekanan, suhu, fotoelektrik, penglihatan, kedekatan, dan linier pada lini perakitan dan bangku uji mereka, sehingga setiap sinyal pada mesin mengarah pada keputusan tentang kualitas.
Huang Xiaolei | Benlong Otomasi