benlong




Inspection par vision IA dans la fabrication : comment elle diffère de la vision machine sur une véritable ligne d'assemblage
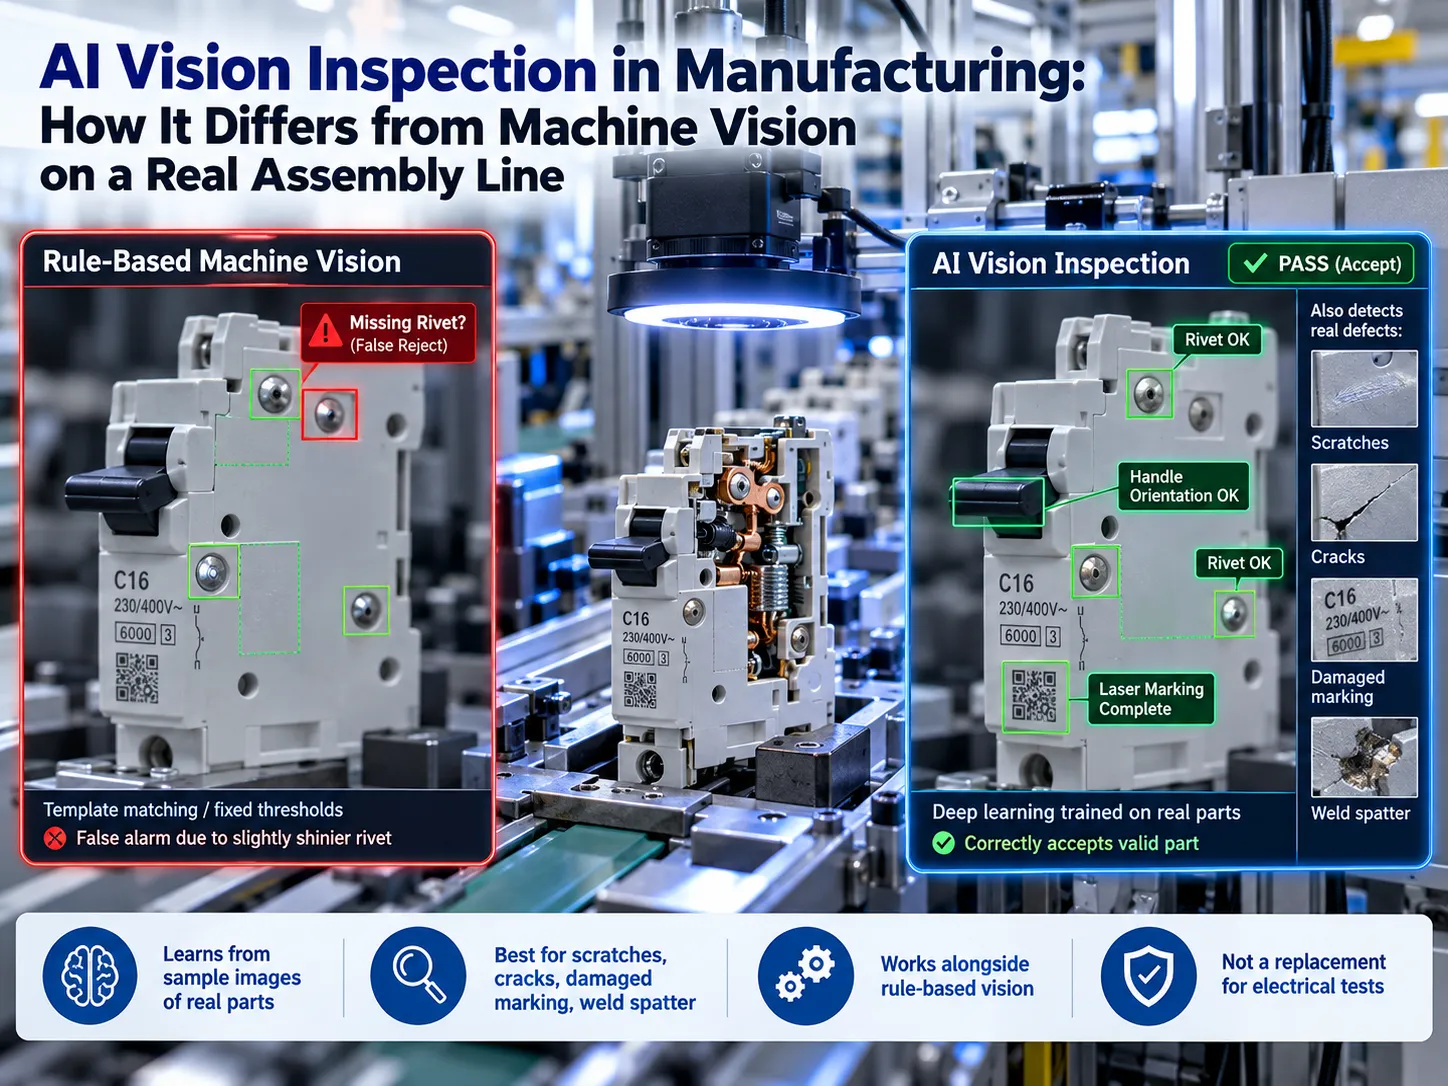
Le disjoncteur miniature est à un pas d’avoir son couvercle encliqueté en place. En deux ou trois secondes, la caméra doit vérifier que les rivets sont présents, que la poignée est montée dans le bon sens et que les marques laser ont été réalisées. Le système de vision basé sur des règles détecte un rivet avec un éclat légèrement supérieur à celui du rivet standard et le signale comme absent. L’opérateur réinitialise l’alarme et la même chose se produit dix minutes plus tard. Inspection par vision IA fonctionne d’une manière totalement différente. Le système ne suit pas simplement les règles de l’ingénieur, mais apprend à quoi ressemble un bon produit à partir d’une collection d’images.
En résumé, l’inspection par vision IA repose sur des caméras industrielles et un modèle d’apprentissage profond entraîné à l’aide d’images de divers composants afin de déterminer si un produit répond aux normes de qualité. L’IA a l’avantage lorsqu’il s’agit de défauts sans forme fixe, par exemple les rayures, fissures, marquages endommagés et projections de soudure, car les systèmes de vision basés sur des règles échouent à cet égard. L’inspection par vision IA sert donc de technologie complémentaire à la vision basée sur des règles pour les activités de mesure ou de lecture de codes, sans éliminer le besoin de tests électriques tels que les courbes de déclenchement, la résistance de contact et le test hi-pot.
Qu’est-ce que l’inspection par vision IA ?
La technologie d’inspection visuelle par intelligence artificielle (IA) est souvent appelée système d’inspection basé sur caméra car elle utilise des caméras pour prendre des décisions d’inspection basées sur les capacités de l’intelligence artificielle. Ce n’est pas une technologie innovante qui apporte un nouveau type d’éclairage ; c’est une nouvelle façon de traiter les données d’inspection.
Sur la ligne de production, le processus d’inspection comprend quatre étapes principales :
Acquisition d’image. Une pièce arrive dans la zone d’inspection ; un capteur est activé et la caméra prend une image.
Comparaison d’image. Le modèle compare l’image prise avec des échantillons bons et défectueux appris précédemment et fournit un score indiquant la probabilité de défauts et, fréquemment, donne des informations sur les positions des défauts sur l’image.
Traitement du résultat. La décision de réussite ou d’échec est prise selon le seuil défini par les ingénieurs basé sur le score reçu du modèle.
Traitement du retour d’information. La pièce est soit rejetée soit autorisée à continuer ; l’image prise, le score et le résultat final sont enregistrés sous le numéro de série de la pièce.
La quatrième étape est souvent négligée mais elle est l’une des plus importantes. Si le client retourne le produit défectueux, nous aurons la possibilité de nous référer à l’image produite et de découvrir à quoi ressemblait le défaut.
Inspection par vision IA vs vision machine vs AOI
Presque toutes les questions sur ce sujet se résument à une comparaison entre la vision machine et la vision IA. En termes courants, il existe quatre modalités d’inspection visuelle de la pièce, et chaque modalité remplit sa propre tâche unique. De plus, toutes les modalités, sauf la première, relèvent de la catégorie des inspections visuelles automatisées.
| Inspection manuelle | Vision machine basée sur des règles | AOI (inspection optique automatisée) | Inspection par vision IA | |
|---|---|---|---|---|
| Comment cela décide | Jugement de l'opérateur | Règles programmées par un ingénieur : bords, taches, mesures, reconnaissance de motifs | Règles et comparaison de référence, conçues pour les PCB | Un modèle entraîné sur des images de pièces bonnes et défectueuses |
| Changement vers un nouveau produit | Rapide, mais dépend de la formation et de l'attention | Nouvelles règles et réglages, souvent de plusieurs heures à plusieurs jours | Nouveau programme de carte à partir du CAO et des cartes de référence | Charger un modèle pour cette variante ; en entraîner un nouveau si le produit est nouveau |
| Ce qu'il fait bien | Défauts inhabituels, jugements | Dimensions, présence/absence, lecture de codes-barres et codes | Soudures et composants sur les cartes électroniques | Défauts variables : rayures, fissures, marquage endommagé, éclaboussures, variation de couleur |
| Où il échoue | Fatigue, incohérence, vitesse | Variation de brillance, couleur ou position non programmée | Tout ce qui n'est pas un PCB | Types de défauts jamais vus ; changements d'éclairage ou de matériau |
| Rejets erronés | Varie selon la personne et le poste | Élevé lorsque l'apparence varie naturellement | Modéré ; nécessite un réglage par carte | Plus faible sur les caractéristiques variables une fois entraîné, mais doit être vérifié sur vos propres pièces |
| Mesure précise | Non | Oui, sa principale force | Oui, pour les caractéristiques de la carte | Ce n’est pas son rôle ; utiliser des règles pour la mesure |
| Peut-il expliquer un rejet ? | Partiellement | Oui : quelle règle a échoué | Oui : quel contrôle a échoué | Partiellement : un score et une carte thermique, pas une règle |
Nous pouvons tirer les trois conclusions suivantes : continuer l’utilisation des techniques de vision basées sur des règles pour l’évaluation des dimensions, la présence de quelque chose et la lecture des codes car c’est rapide, précis et simple ; utiliser la technologie IA pour détecter les imperfections qui changent à chaque fois comme les rayures, le marquage incomplet et les variations de couleur ; il faut aussi se rappeler que l’AOI pour PCB et les assemblages électriques basse tension représentent des problèmes différents : La machine AOI pour les cartes électroniques ne fonctionnera pas correctement avec les disjoncteurs, et les technologies IA employées et entraînées sur les disjoncteurs ne fonctionneront pas avec l’électronique à l’intérieur des RCBO.
Ce qu’un système d’inspection par vision IA comprend réellement
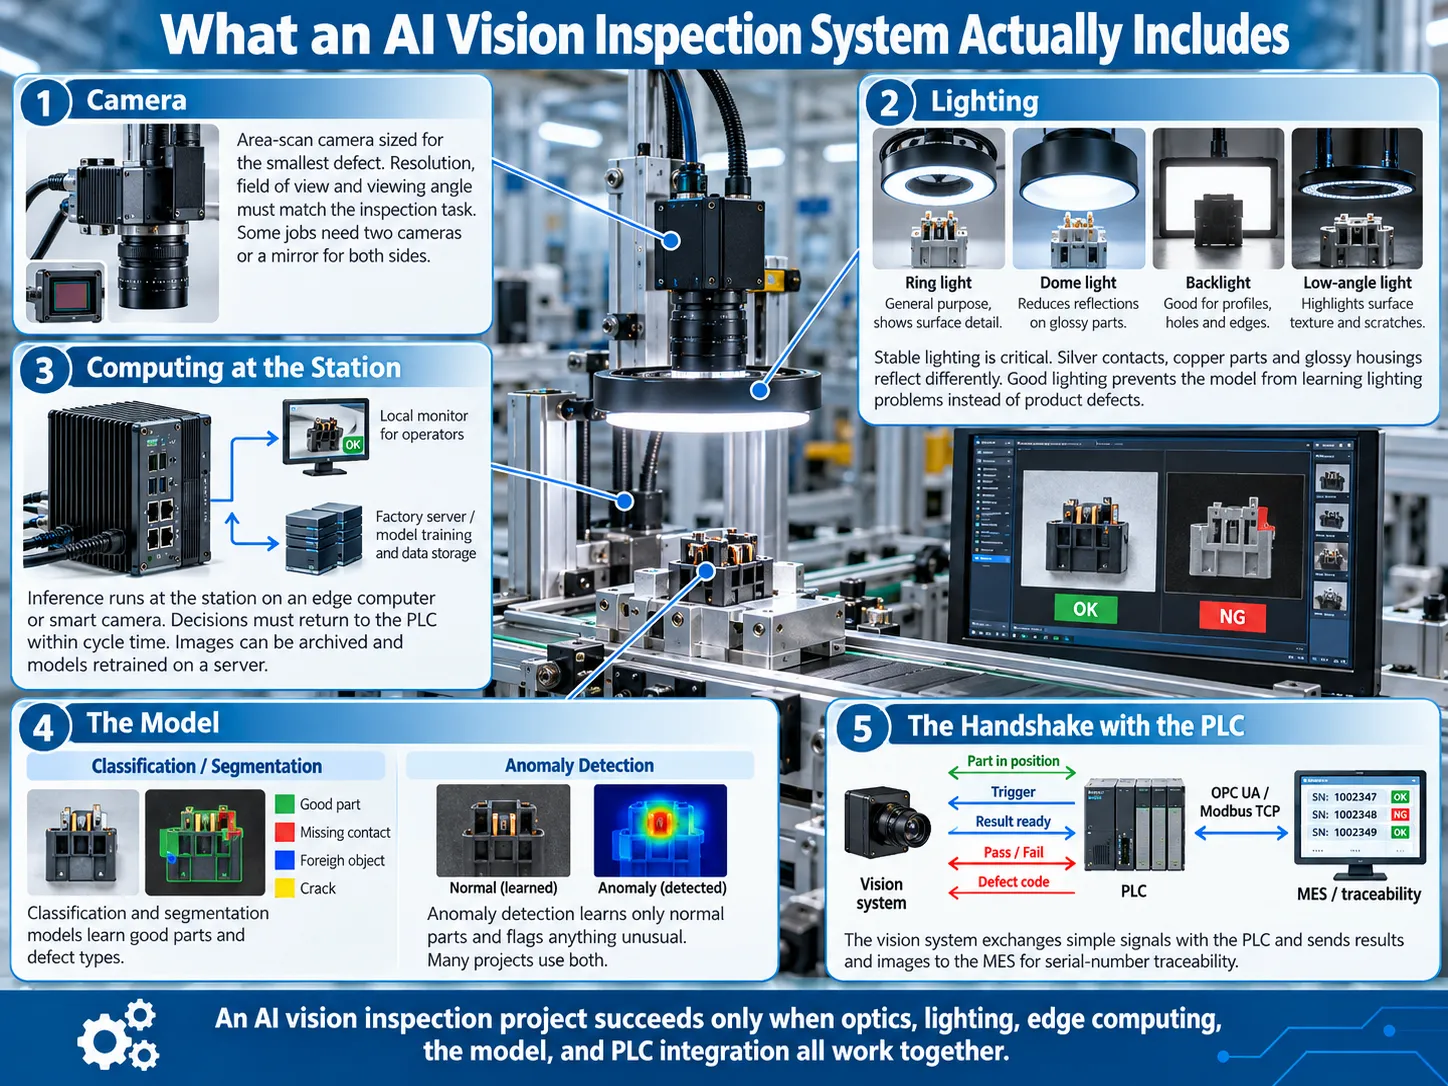
Le système d’inspection par vision IA sur une ligne de production se compose de cinq composants. Tout le monde parle du modèle, tandis que les quatre autres composants décident si un projet est accepté.
Caméra
Le choix d’une caméra industrielle est une caméra à balayage de zone et la résolution dépend de la taille minimale du défaut que vous souhaitez identifier. Si vous vous souciez des fissures de 0,1 mm, vous devez avoir un nombre suffisant de pixels couvrant cette longueur pour établir le champ de vision et la résolution de la caméra. Dans certains cas, l’application nécessite l’utilisation de deux caméras ou d’un miroir pour voir les deux côtés de la pièce inspectée.
Éclairage
L’éclairage est une sous-section à part car la majorité des échecs sont dus à un mauvais éclairage. Les contacts en argent, les composants en cuivre et les boîtiers brillants réfléchissent la lumière de différentes manières selon l’angle de l’objet. Des éclairages annulaires, des éclairages en dôme, des rétroéclairages et des éclairages à faible angle sont utilisés pour révéler différents types de défauts. Si l'éclairage n'est pas stable avant le début de l'entraînement du modèle, le projet ne réussira pas. Le modèle apprendra les problèmes liés à l'éclairage au lieu des défauts présents dans les pièces inspectées.
Calcul à la station
L'inférence est effectuée sur l'ordinateur en périphérie ou directement dans la caméra intelligente à la station, mais pas dans le cloud. Il est très important qu'une décision soit renvoyée au PLC pendant le temps de cycle, afin que la ligne de production n'ait pas à attendre la connexion. Les images sont stockées sur un cloud ou un serveur de l'usine, où les modèles sont réentraînés.
Le modèle
Deux types de modèles sont couramment utilisés dans les systèmes d'inspection. Les modèles de classification et de segmentation sont entraînés à l'aide d'échantillons de pièces normales et de défauts de chaque type. Le modèle de détection d'anomalies apprend uniquement les propriétés des pièces normales et détecte tout ce qui semble différent, ce qui fonctionne bien s'il n'y a pas de défauts. De nombreuses solutions utilisent les deux types de modèles mentionnés.
La poignée de main avec le PLC
Lors du processus de poignée de main, le système de caméra et le PLC échangent quelques signaux simples : pièce en position, déclencheur, résultat, succès ou échec et parfois un code de défaut. Le résultat et les images sont envoyés au MES via une interface standardisée comme OPC UA ou Modbus TCP, ce qui permet de retrouver n'importe quelle image à l'aide d'un numéro de série. Notre aperçu de capteurs d’automatisation industrielle explique où la vision s'intègre parmi les autres capteurs sur une machine.
Où l'inspection par vision AI se situe sur une ligne d'assemblage électrique
L'intelligence artificielle a sa place dans le contexte de la détection de défauts lorsqu'il s'agit de disjoncteurs et de contacteurs. Le tableau ci-dessous présente les nombreux types de processus d'inspection par vision qui pourraient être utilisés et identifie la meilleure façon de les réaliser, soit par IA, règles, ou les deux. Le temps d'inférence varie entre quelques dizaines de millisecondes, ce qui est encore acceptable puisque les temps de cycle des stations sont d'environ 2 à 3,5 secondes sur un Ligne d'assemblage automatique MCB.
| Vérifiez | Ce qui peut mal tourner | Règles ou IA ? | Pourquoi |
|---|---|---|---|
| Présence de rivet | Rivet manquant ou mal posé | D'abord règles ; IA si la brillance varie beaucoup | La présence est simple, mais les réflexions causent des rejets erronés |
| Position et inclinaison du contact | Contact argenté incliné ou décentré | Règles pour la position ; IA pour les dommages de surface | La position est une mesure ; les dommages ne le sont pas |
| Poignée et polarité | Poignée inversée, mauvais ordre des pôles | Règles | Géométrie fixe, motif clair |
| Marquage laser et OCR | Caractères manquants, faibles ou cassés | OCR IA pour les marques endommagées ; règles pour les codes | L'IA gère mieux les marques partielles ou à faible contraste |
| Fissures et marques de retrait sur le boîtier | Défauts de moulage, coulées incomplètes, variation de couleur | IA | Les défauts varient en forme et en position |
| Insertion de bornier | Bornier non complètement inséré | Règles ou mesure 3D | La profondeur est une dimension |
| Étiquettes et feuilles d'instructions | Mauvaise étiquette, notice manquante | Règles plus OCR | Correspondance avec la recette |
| Projections de soudure et bavures | Projections sur les contacts, bavures sur les pièces soudées | IA | Formes et tailles irrégulières |
Les machines propres à Benlong utilisent aujourd'hui le côté basé sur les règles de ce tableau. Sur le Machine d'assemblage multi-pôles MCB, une caméra CCD vérifie l'alignement de la paroi latérale et l'écart entre les pôles et positionne les pièces à ±0,05 mm avant le rivetage. Le Ligne de test automatique MCB comprend l'inspection visuelle du boîtier, de l'étiquette et des vis. L'IA intervient principalement là où les défauts sont irréguliers, c'est pourquoi les boîtiers, le marquage et les soudures figurent en tête de liste.
Ce que la vision ne doit pas juger
Il existe des défauts graves dans les disjoncteurs qui ne peuvent pas être déterminés visuellement :
La technologie de déclenchement instantané en temps réel ;
Le temps à 1,13 et 1,45 fois le courant nominal pour le déclenchement thermique ;
La résistance de contact ;
La rigidité diélectrique ;
Le temps de déclenchement du courant résiduel dans les DDR et DDRC.
Un disjoncteur peut sembler parfait, mais peut toujours déclencher tardivement. Les tests des caractéristiques mentionnées sont effectués sur un banc, tel qu'un banc de test magnétique et haute tension pour disjoncteurs modulaires (MCB), qui mesure un temps de déclenchement de ±1 ms pour chaque appareil testé. Une caméra détecte l'apparence d'une pièce ; les tests électriques déterminent si elle fonctionne correctement. Une bonne ligne relie les résultats des tests d'un appareil à son numéro de série unique.
Exemple : Une station caméra sur une ligne de disjoncteurs modulaires (MCB)
Voici comment une station de vision IA unique pourrait fonctionner sur une ligne de disjoncteurs fonctionnant à environ trois secondes par unité. Les temps indiqués sont des valeurs typiques pour ce type de station, et non une spécification.
| Temps | Ce qui se passe |
|---|---|
| 0,00 s | Le disjoncteur arrive dans le dispositif de fixation et est serré. Un capteur confirme qu'il est en position. |
| 0,05 s | Le PLC envoie un déclencheur. Le stroboscope s'allume et la caméra expose pendant quelques millisecondes. |
| 0,10–0,20 s | L'image atteint l'ordinateur de bord. Le modèle vérifie les rivets, la poignée, le marquage et le boîtier et retourne un score pour chacun. |
| 0,25 s | Les scores sont comparés aux seuils et un résultat de réussite ou d'échec, avec un code défaut, est envoyé au PLC. |
| 0,30 s et au-delà | En cas d'échec, le PLC dirige le disjoncteur vers la trémie de rejet. En cas de réussite, il passe à l'étape suivante. |
| En parallèle | L'image, les scores et le résultat sont enregistrés dans le MES sous le numéro de série du disjoncteur. |
Le processus de passage d'une machine à une autre est là où l'intelligence artificielle crée une réelle valeur. Un disjoncteur peut passer entre des modèles 1P et 4P, des modèles B, C et D, ainsi que de nombreuses valeurs nominales de courant en une seule journée. Avec la vision basée sur des règles, un changement signifie qu'un ingénieur doit mettre à jour les zones à observer et les limites numériques pour différents modèles. Avec la vision IA, différentes familles de produits ont leurs modèles entraînés séparément, et la recette pour changer la machine est également utilisée pour sélectionner le modèle correct.
Lorsqu'une nouvelle variante apparaît, l'équipe doit rassembler des images, créer le modèle et le vérifier avant qu'il ne devienne opérationnel. Cela semble compliqué, mais cela doit être fait une seule fois pour chaque modèle, quel que soit le nombre de changements de disjoncteurs.
Comment les fabricants utilisent l'inspection par vision IA aujourd'hui
Quelques exemples publics montrent jusqu'où la technologie s'est répandue et où se situent ses limites.
Cognex et Keyence : IA dans la caméra intelligente
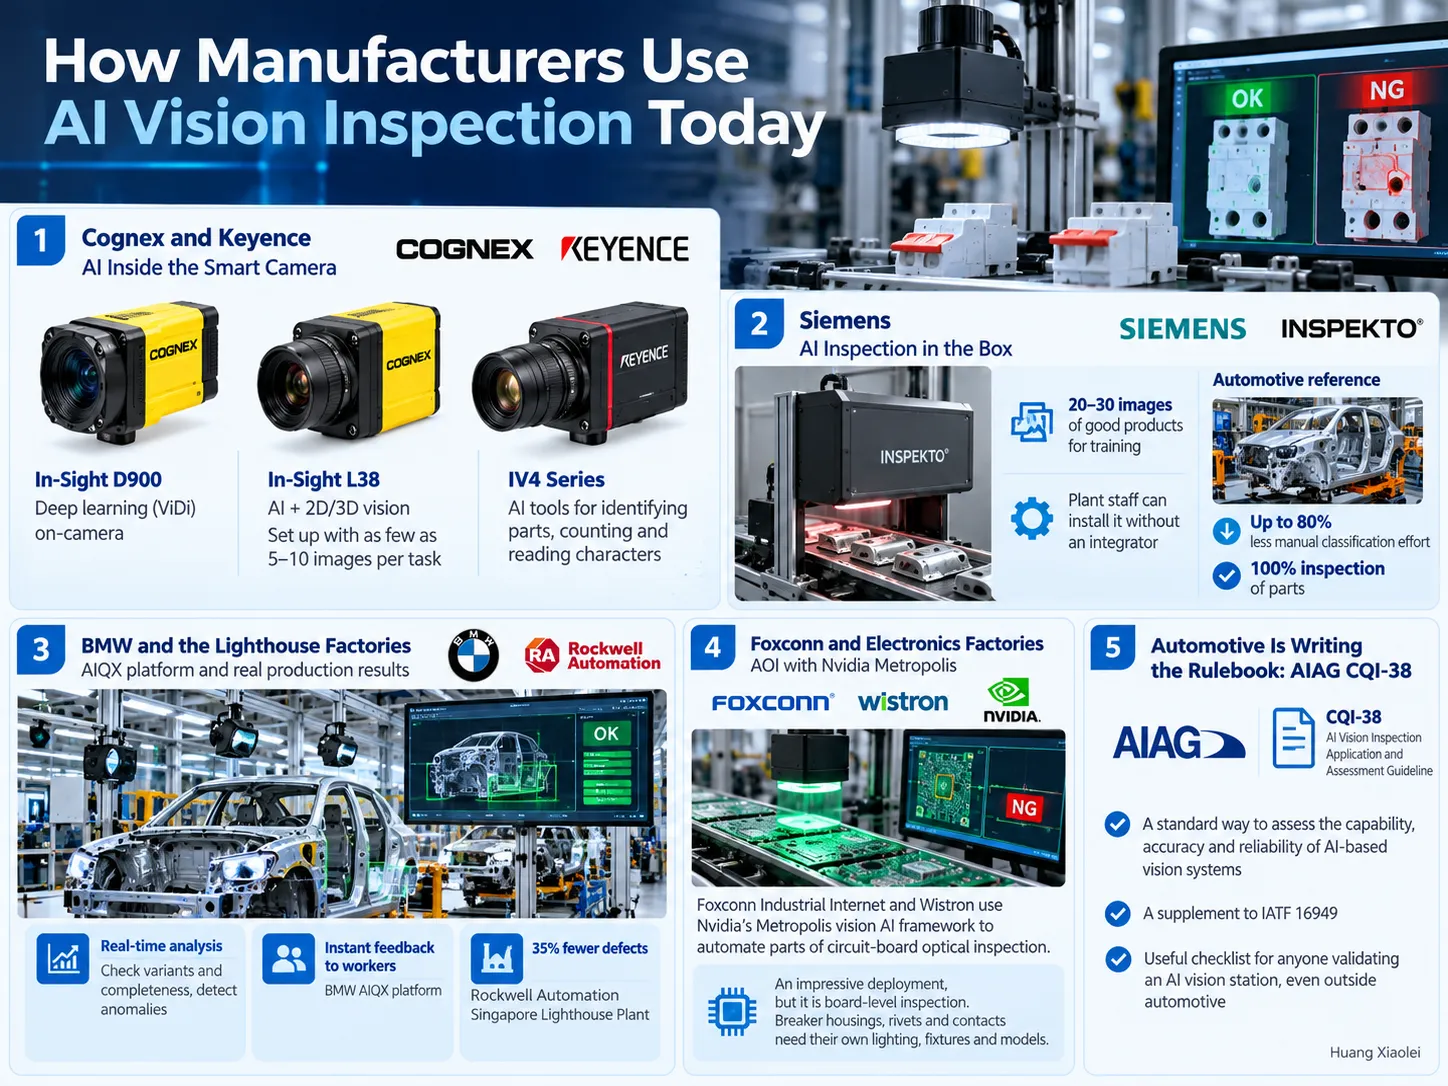
Cognex a intégré un système d'apprentissage profond dans sa dernière caméra industrielle intelligente In-Sight D900 qui utilise la technologie ViDi d'apprentissage profond pour la reconnaissance optique de caractères, la vérification de l'assemblage et la détection de défauts. Sa dernière In-Sight L38 intègre l'IA avec des visions bidimensionnelles et tridimensionnelles et nécessite seulement 5 à 10 images étiquetées pour être configurée, selon Cognex. À son tour, la série de caméras IV4 produite par Keyence comprend des fonctionnalités d'IA pour l'identification des pièces, le comptage et la lecture de caractères avec des recommandations pour une imagerie optimale. L'avenir est clair : l'intégration de l'IA dans les caméras est un fait.
Siemens : Inspection IA dans une seule boîte
En 2024, Siemens a acheté une entreprise allemande appelée Inspekto qui fournit une inspection visuelle basée sur l'IA sous forme d'unité unique comprenant une caméra, une source lumineuse, un objectif et un logiciel. La formation du système implique environ 20 à 30 images de produits conformes ; de plus, l'installation peut être réalisée par les opérateurs eux-mêmes sans intervention d'intégration. Un projet de référence mené par Siemens a consisté à remplacer l'évaluation manuelle des pièces estampées par la technologie IA, ce qui a permis de réduire le nombre de contrôles manuels jusqu'à quatre-vingts pour cent.
BMW et les usines phare
Les systèmes AIQX de BMW collectent des informations sur les processus de production via des caméras placées sur la ligne d'assemblage, effectuant des contrôles des variantes et de la complétude, ainsi que la détection d'anomalies en temps réel et fournissant un retour instantané aux opérateurs. De plus, l'usine de Rockwell Automation à Singapour, mentionnée dans la liste des derniers Global Lighthouses par le Forum économique mondial, a rapporté une réduction de 35% des défauts grâce aux systèmes de contrôle qualité basés sur l'IA. Notre guide exemples de phares d’usine montre comment l'inspection visuelle s'intègre dans la boucle de données plus large des usines Siemens, Schneider Electric et Eaton.
Foxconn et la fabrication électronique : voici l'AOI
Foxconn Industrial Internet et Wistron mettent en œuvre le système d'IA vision Nvidia Metropolis pour l'évaluation automatisée des cartes de circuits imprimés. Le cas d'application impressionnant concerne uniquement l'évaluation des cartes de circuits imprimés. L'inspection d'autres éléments, tels que les contacts, les fixations et les connecteurs, nécessite le développement de systèmes d'éclairage spécifiques et de modèles uniques.
L'automobile écrit le manuel : AIAG CQI-38
En juin 2026, AIAG a publié sa directive nommée CQI-38 visant la technologie d'inspection visuelle et l'évaluation des applications. Le document fournit aux OEM, fournisseurs et fabricants une procédure d'évaluation standard pour tout système d'inspection visuelle basé sur l'IA. Bien que les fabricants de basse tension ne soient pas obligés d'utiliser CQI-38, ses mesures préventives pour la validation technologique sont recommandées à toute personne impliquée dans l'évaluation de la technologie visuelle IA.
Déployer l'inspection IA vision sans pilote de six mois
Lorsque les programmes pilotes d'inspection IA vision s'étendent sur plusieurs mois, il existe des raisons courantes d'échec. La liste suivante aide à les prévenir.
Concentrez-vous d'abord sur un seul défaut. Plutôt que d'appliquer la technologie de vision à une ligne de production dès le départ, sélectionnez un défaut causant une perte financière aujourd'hui, par exemple, des impressions manquantes ou des boîtiers endommagés.
Fournissez un éclairage correct et positionnez les pièces avant de capturer les images. Pendant le processus d'entraînement du modèle, la lumière et le mouvement des pièces génèreront du bruit plutôt que des défauts.
Collectez plusieurs images de qualité et distinguez les types de défauts. Lorsqu'il s'agit de types rares de défauts, il est préférable de réaliser une détection d'anomalies plutôt que de prétendre disposer de 500 images de défauts qui surviennent deux fois par mois.
Comparez le nombre de faux rejets et d'échappements dans vos dispositifs. Le chiffre d'un fournisseur de 99% utilisant un modèle de démonstration ne signifie rien si les boîtiers sont examinés sous un éclairage différent.
Effectuez l'inférence en périphérie et dans le temps de cycle des opérations. Le cloud et le serveur seront utilisés uniquement pour sauvegarder les images et réentraîner le modèle.
Utilisez le mode shadow pour enregistrer et noter les entrées, mais ne rejetez aucune lecture à ce stade. Ce mode permet d'estimer le ratio des conclusions de l'IA par rapport aux observations de l'inspecteur avant de commencer à utiliser le système.
Revalidez après chaque modification en cas de changement de la ligne de production ou de fabrication de différents types d'appareils.
Faux rejets : le nombre qui décide si la ligne conserve la caméra
Deux valeurs sont bien plus significatives que n'importe quelle valeur de précision mentionnée dans une brochure. Le taux d'échappement indique combien d'articles défectueux la caméra a laissé passer. Le taux de faux rejet nous indique combien de produits non défectueux elle a écartés.
Pour clarifier la situation, examinons un exemple qui n'a pas été tiré d'une situation réelle. L'une des lignes de production fabrique un lot de 10 000 disjoncteurs, parmi lesquels 50 pièces présentent un défaut de surface.
| Réglage A : seuil strict | Réglage B : seuil relâché | |
|---|---|---|
| Disjoncteurs défectueux détectés | 49 sur 50 (rappel 98%) | 46 sur 50 (rappel 92%) |
| Disjoncteurs défectueux manqués | 1 | 4 |
| Disjoncteurs bons rejetés | 150 (taux de faux rejet 1,5%) | 20 (taux de faux rejet 0,2%) |
| Part des rejets réellement défectueux | 49 sur 199, environ 25% de précision | 46 sur 66, environ 70% de précision |
Tout semble être détecté par le Réglage A, mais il s'avère que trois rejets sur quatre concernent des disjoncteurs parfaitement bons. En revanche, le Réglage B reçoit de bonnes critiques des opérateurs et laisse passer quatre disjoncteurs défectueux.
Les implications des deux scénarios ne sont pas symétriques. Conserver un seul disjoncteur défectueux pouvant provoquer un court-circuit coûte bien plus cher que de jeter plusieurs bons. Mais si le taux de rejet faux est trop élevé, les opérateurs cesseront de faire confiance à la caméra, commenceront à réintroduire les pièces rejetées sans vérification et finiront par l’éteindre. La règle d’or pour lancer le système avec succès est donc de protéger le taux de rejet sur les défauts qui font la différence, puis d’améliorer le taux de rejet faux en installant un meilleur éclairage, plus d’images de formation, des seuils différents pour chaque type de défaut.
Vision IA, PLC, MES et le reste de la ligne
Une station de vision constitue un composant de la pile d’automatisation qui aide à la prise de décision via la caméra, la manière dont le PLC exécute cette décision et le MES archive l’image avec son résultat relatif au numéro de série lié aux résultats des tests électriques générés aux étapes successives du processus de production, permettant ainsi d’obtenir des informations utiles, pas seulement de stocker les données :
- Avant de construire la station, un jumeau numérique de la ligne de production peut montrer si la caméra s’adapte au temps de cycle et si les dispositifs de fixation ou les pinces bloquent sa vue.
- Lorsque les taux de défauts commencent à dériver, l’IA agentique dans la fabrication couvre qui, ou quoi, décide d’élargir l’échantillonnage ou d’arrêter la ligne.
- La vision est aussi l’un des sens derrière IA physique dans la fabrication, où les machines voient et ajustent ce qu’elles font en boucle fermée.
- La production sans opérateur dépend d’une inspection qui ne nécessite plus de personne à la station, c’est pourquoi chaque véritable usine sombre repose sur l’inspection en ligne et le tri automatique.
Ce que cela coûte, et ce que cela ne remplace pas
Nous ne fournirons pas de tailles de marché à ce point car elles sont sans rapport avec votre marché. Ce qui importe, ce sont les dépenses totales engagées. Les caméras et les éclairages représentent une petite partie de ces dépenses, tandis que les plus importantes sont l’ingénierie utilisée pour les dispositifs de fixation et l’éclairage, la prise et l’étiquetage des images, la validation, et la perte de temps de production en cas de rejets faux qui arrêtent la ligne lors de son lancement.
De plus, il est important de savoir pour quoi vous payez. Par exemple, une station de vision réalisée dans le cadre d’une machine dédiée est différente d’une licence pour le logiciel d’inspection alimenté par IA. La première inclut le dispositif de fixation, l’éclairage, les contrôles PLC et le MES déjà optimisés pour votre pièce spécifique. La seconde option vous donne seulement une boîte à outils et vous laisse le travail d’intégration.
Foire aux questions
Qu’est-ce que l’inspection par vision IA ?
L’inspection par vision IA est définie comme un type d’inspection visuelle réalisée par une machine équipée de caméras capturant des images des composants pendant l’inspection, puis ces images sont analysées par un réseau neuronal profond entraîné à partir d’images de composants défectueux et bons. L’inspection par vision IA est utile pour détecter des défauts de formes et d’emplacements variés comme les rayures, fissures, marques et projections de soudure.
En quoi l’inspection par vision IA diffère-t-elle de la vision machine ?
La vision machine fonctionnant sur un niveau basé sur des règles obéit aux règles programmées par un ingénieur, comme mesurer la longueur d’un bord ou vérifier la présence d’une certaine taille de blob. La vision IA apprend à partir des exemples qui lui sont donnés. Alors que la vision basée sur des règles est meilleure pour les mesures précises, la vérification de présence et la lecture de codes, la vision IA peut gérer des défauts qui ont une apparence différente à chaque fois. La majorité des lignes de production emploient les deux types de vision.
La vision IA peut-elle remplacer l’AOI ?
Typiquement non. Les machines AOI sont conçues pour fonctionner avec des circuits imprimés, avec des éclairages intégrés, une programmation et des bibliothèques pour détecter les soudures et les composants. Alors qu’une des tendances est que l’IA est de plus en plus appliquée à l’AOI pour éviter les fausses alertes, un système de vision IA développé pour des machines telles que les disjoncteurs peut être utilisé à la place de l’AOI dans les PC, et vice versa également.
Combien d’images faut-il pour entraîner un système d’inspection par vision IA ?
Cela est généralement déterminé par le type de défaut et les méthodes utilisées pour le détecter. Certains fournisseurs suggèrent une quantité minimale pour commencer, tandis que Siemens Inspekto recommande près de 20-30 images des bonnes pièces, alors que Cognex nécessite à peine 5-10 images étiquetées par tâche avec leur In-Sight L38. Pourtant, dans la plupart des cas, un modèle de production fiable nécessite définitivement des centaines d’images “ bonnes ” dans des conditions d’éclairage stables, plus des exemples de chaque type de défaut.
Qu’est-ce qu’un rejet faux en inspection visuelle ?
Un rejet faux est défini comme le rejet d’un composant qui est en réalité en bon état. Le pourcentage de rejet faux est simplement le pourcentage de bons composants rejetés. C’est important, car à chaque cas de rejet faux, non seulement il y a une perte de matériel, mais aussi du temps de retouche est passé, et si le pourcentage est trop élevé, les opérateurs commencent à perdre confiance dans le système et peuvent l’ignorer.
L’inspection par vision IA fonctionne-t-elle pour l’assemblage de disjoncteurs ?
En effet, le marquage laser peut être utilisé pour les inspections visuelles, y compris dans les zones de dommages au boîtier et les problèmes de rétrécissement. Cependant, cela ne remplace pas les tests électriques, et par conséquent les courbes de déclenchement, la résistance de contact, la rigidité diélectrique et le temps de déclenchement du courant résiduel doivent être mesurés sur les bancs d’essai où les données visuelles et électriques sont conservées sous le même numéro de série.
Conclusion
La vision machine ne remplace pas toutes les technologies précédentes. Il existe encore des dispositifs de mesure et des lecteurs de codes. Les bancs d’essai déterminent toujours si un disjoncteur s’ouvre en temps voulu. L’IA apporte la capacité d’évaluer les défauts dans des motifs qui changent à chaque fois et de maintenir l’évaluation même lorsque la technologie change sans avoir besoin de réécrire les règles par un opérateur humain.
Les entreprises qui tirent profit de la technologie de vision machine commencent par des choses simples comme fixer l’éclairage ou faire des tentatives honnêtes pour comprendre combien d’articles rejetés sont réellement erronés et connecter chaque image à un numéro de série.
Références
- Vision Systems Design – Caméra intelligente alimentée par apprentissage profond introduite par Cognex (In-Sight D900)
- Cognex In-Sight L38 système de vision 3D alimenté par IA – formation basée sur des exemples avec 5 à 10 images étiquetées par tâche.
- Keyence – capteur de vision série IV4 avec IA intégrée
- Vision Systems Design – Siemens acquiert la startup d’inspection visuelle automatisée Inspekto (2024)
- Siemens – Inspection visuelle de qualité évolutive utilisant l’intelligence artificielle (projet de référence)
- BMW Group – Comment l’IA révolutionne la production (AIQX)
- Nvidia – Les fabricants d’électronique adoptent Metropolis pour les usines (2023)
- Forum économique mondial – Nouveaux sites Lighthouse mondiaux (juin 2026)
- AIAG – Évaluations des processus spéciaux et directive d’application et d’évaluation CQI-38 pour l’inspection visuelle par IA (juin 2026)
Vous souhaitez une inspection visuelle et un test électrique sur chaque disjoncteur ?
Si vous fabriquez des disjoncteurs miniatures (MCB), des disjoncteurs à boîtier moulé (MCCB), des disjoncteurs différentiels (RCCB) ou des contacteurs et que vous exigez une inspection visuelle et électrique de chaque article, nous accueillons vos échantillons de produits, les résultats spécifiés dont vous avez besoin et une brève description de votre méthode d’inspection actuelle. Nos ingénieurs détermineront quelles vérifications peuvent être développées avec une vision basée sur des règles, quelles vérifications avec l’aide de l’IA et quelles vérifications peuvent être effectuées sur banc d’essai, ainsi que la manière de tout connecter à votre MES.