benlong




Équipements d'automatisation d'assemblage à vendre
La recherche de machines d'automatisation d'assemblage donne lieu à une multitude d'annonces identiques présentant ; un cadre, quelques cylindres, un convoyeur et un écran tactile. Les annonces ne sont pas le problème. Le problème est que “ équipement d'automatisation d'assemblage ” est un nom de catégorie, qui inclut des machines de différentes classes qui diffèrent par un facteur de cinquante en prix et ont des capacités d'application différentes.
Ce guide classe clairement les différents types de machines, fournit les chiffres qui déterminent quel type de machine est nécessaire dans chaque cas, et montre à quoi ressemble un devis Benlong et comment il est généré. Si vous recherchez une ligne de production pour des produits électriques basse tension, des équipements électriques ou simplement pour la mécanique, la deuxième partie de ce guide est pour vous.
Les machines d'automatisation d'assemblage peuvent être catégorisées en sept catégories, en commençant par un simple convoyeur et en incluant une ligne de production entièrement automatisée pour un type de produit. La sélection doit être faite en utilisant quatre chiffres et ne dépend pas de la fiche technique du fabricant : volume annuel, nombre de variétés, temps de production et coût des défauts. Une machine automatique conçue pour un seul usage est considérée comme efficace lorsqu'elle produit plus de 200 000 unités par an ; sinon, elle ne peut pas rivaliser avec des systèmes manuels modulaires équipés de machines. Benlong produit tout ce qui précède, des machines de test aux machines de soudage placées entre les deux systèmes.

Les sept catégories que l'on entend par “ équipement d'automatisation d'assemblage ”
Toutes les machines disponibles peuvent être classées dans l'une des sept catégories. Déterminer si le fournisseur correspond à la bonne catégorie est le moyen le plus rapide de réduire les options, car la plupart des fabricants ne sont capables de produire que deux ou trois types d'équipements.
- Machines manuelles et semi-automatiques convoyées. Différents mécanismes tels que courroies, transferts et chaînes sont utilisés avec des équipements et des outils. Les personnes effectuent le travail réel.
- Équipements à cadran rotatif indexé. Une table tournante déplace les montages de poste en poste.
- Technologie d'indexation en ligne. Ce concept est similaire mais mis en œuvre le long d'une ligne droite. La plupart des équipements d'assemblage automatisés pour dispositifs électriques utilisent cette technologie.
- Cellules robotiques disposent d'un ou plusieurs bras robotiques au service du montage.
- Travaux d'assemblage utilisent des méthodes telles que le soudage ultrasonique, le soudage par résistance, le rivetage, l'ajustement ou le collage des composants pour créer un produit.
- Postes de test garantissent le bon fonctionnement des équipements par des tests fonctionnels, des tests hipot, des calibrations, des inspections visuelles et des tests d'étanchéité.
- Systèmes d'intégration et de logistique utilisent des alimentateurs vibrants, des alimentateurs à plateaux et des navettes pour le transport des composants.
Le problème est d'obtenir une machine du groupe quatre alors que ce qui est nécessaire appartient au groupe deux. Par exemple, les cellules robotiques peuvent coûter beaucoup plus cher qu'une machine d'indexation à came utilisée pour la même tâche. Les questions de périmètre qui distinguent une véritable construction sur mesure d'une machine catalogue sont exposées dans ce guide pour travailler avec un explique comment l'automatisation des lignes de production améliore la cohérence des composants, et les.
Quatre chiffres qui décident de la machine avant de demander un prix
Des devis variables de la part des fournisseurs peuvent indiquer une différence de 300% lorsqu'on recherche des prix pour la même pièce. La raison ne réside pas dans des frais cachés, mais dans des conceptions différentes basées sur des hypothèses différentes, et ces hypothèses reposent sur quatre informations qui doivent être prêtes avant de rédiger le premier appel.
- Volume annuel et taille de lot. Si une machine traite un certain produit pendant 6 000 heures par an, elle peut être construite en fonction de la vitesse. Mais si la machine fonctionne 40 lots par an, alors elle doit avoir un temps de changement ne dépassant pas 30 minutes, sinon elle sera à l'arrêt en attendant une certaine pièce. Par conséquent, ces types de machines sont différents et sont tarifés en conséquence.
- Nombre de variantes. Il faut noter combien de numéros de pièces utilisent un même outil. À partir de six variantes, l'utilisation d'outillage dur cesse d'avoir du sens et même si l'on ne souhaite pas avoir de servomoteurs, il faut en utiliser un de toute façon.
- Temps de cycle. Par temps de cycle, on entend la vitesse du processus. Il n'est pas approprié d'utiliser le terme rapide. S'il est nécessaire d'obtenir un produit toutes les 4,5 secondes, cela doit être indiqué. De plus, s'il faut produire 900 pièces par heure au niveau de 92%, alors le test d'acceptation doit être rédigé selon ces paramètres.
- Coût d'un défaut. Une rayure sur un support présente beaucoup moins de risque qu'une connexion lâche d'un barreau omnibus, car ce second type de défaut implique une surveillance du couple en cours de processus et un contrôle 100% de la qualité de l'électricité. Le coût d'une telle solution peut ajouter 15-25% au coût de la machine, mais les dépenses sont justifiées.
L'ensemble du tableau doit être pris en compte dans cette question. Selon la Fédération Internationale de la Robotique, 542 000 robots industriels ont été installés en 2024, tandis que le parc opérationnel total était de 4 664 000 à la fin de la période, ce qui implique une augmentation de 9% en un an, la majorité des installations étant situées en Asie.
Ce que Benlong construit, et ce contre quoi nous faisons des devis
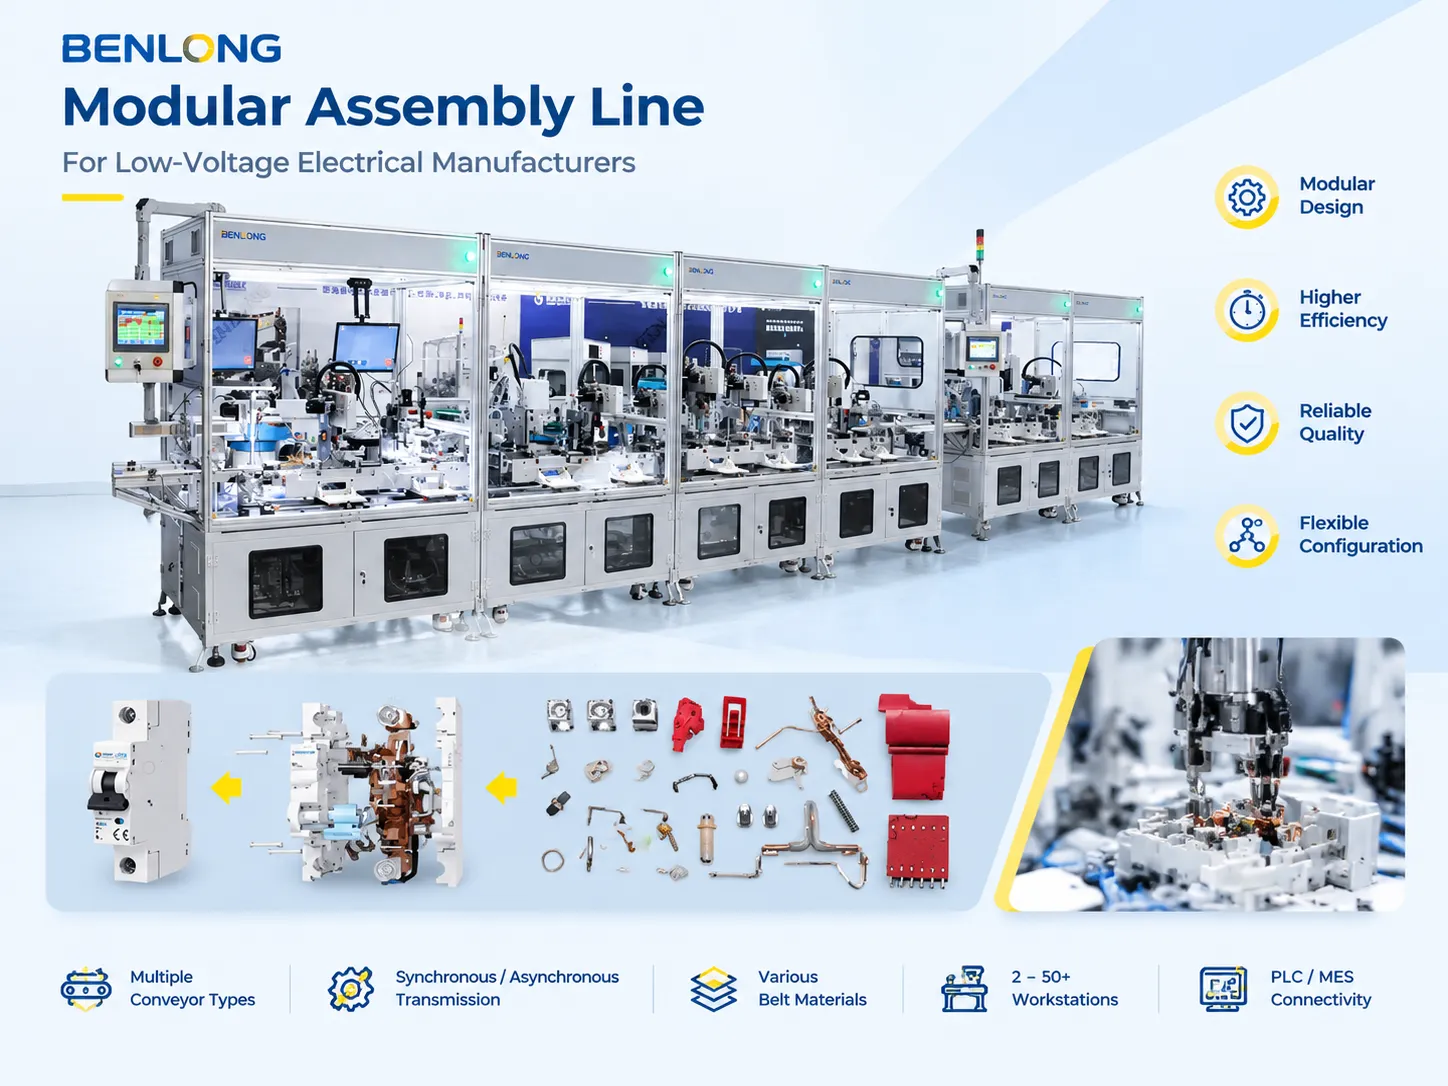
Benlong Automation est spécialisé dans la production de lignes d'assemblage, de machines d'assemblage automatisées, de bancs d'essai, de stations de soudage et de brasage, ainsi que des accessoires nécessaires, principalement pour les fabricants d'appareils électriques basse tension. Plutôt que de décrire cela en termes généraux, ce qui suit fournit des spécifications détaillées de nos lignes d'assemblage modulaires, car c'est le produit que les clients demandent le plus fréquemment.
| Paramètre | Construction standard |
|---|---|
| Types de convoyeurs | Courroie, chaîne à plaques, chaîne double vitesse, rouleau, courroie plastique modulaire |
| Transmission | Synchrone (rythme forcé), asynchrone (avec tampon) ou mixte |
| Matériaux de courroie | Antistatique, haute température, qualité alimentaire, usage général |
| Hauteur du poste de travail | 750 ± 20 mm, réglable |
| Postes de travail | De 2 à 50+, modulaires et extensibles |
| Équipement auxiliaire | Éclairages LED de tâche, ventilateurs, prises, équilibreurs d'outils, ports d'air |
| Contrôle | PLC ou manuel, connectivité MES via OPC UA / Modbus |
| Alimentation électrique | 380 V ± 10% 50 Hz, ou 220 V selon spécification client |
| Livraison | 30 à 60 jours, longueur personnalisée et nombre de stations |
Le tableau montre que deux chiffres effectuent plus de travail commercial que les autres. Selon ces chiffres, le pré-assemblage des composants et la conception modulaire permettent de réduire le nombre de fixations de 20 à 25 ainsi que le temps d'assemblage de 15, et ce chiffre peut être calculé à l'avance. Le reste du groupe d'appareils basé sur la technologie d'assemblage modulaire ne diffère que par les variations de cadre, ce qui signifie que, que l'on choisisse un type synchrone ou asynchrone, le résultat est le même car c'est le principal moteur du débit en cas de production mixte. Les configurations complètes se trouvent sur la page produit de la ligne d'assemblage modulaire.
Une construction récente illustre la performance du système. Un entrepreneur avait besoin d'un système de production qui simplifie les processus de fabrication à travers 20 familles distinctes de produits aux dimensions et temps de cycle variables. Benlong a fourni un système asynchrone modulaire, comprenant 15 postes de travail fonctionnant via deux vitesses du convoyeur à chaîne et un vissage contrôlé par couple. Après quatre mois de fonctionnement du système, nous avons réduit la main-d'œuvre directe de 25 %, amélioré le débit en mode mixte de 30 %, augmenté la vitesse du sous-assemblage de 15 %, avec un retour sur investissement en 11 mois. Le système n'a pas été redessiné lors du changement de mix produit, ce qui est la raison principale de l'achat d'un système asynchrone.
Le créneau des équipements électriques basse tension que Benlong maîtrise le mieux
La majorité de nos demandes ne concernent pas l'assemblage général. Elles portent plutôt sur des tâches spécifiques telles que l'assemblage d'un microswitch, d'un contacteur, le soudage d'un arc chute, la réalisation d'un test sur un disjoncteur ACB, et l'étalonnage d'une unité de déclenchement. Cette spécialisation explique la forme de notre catalogue et la raison pour laquelle l'ingénierie commence à partir du composant plutôt que de suivre une plateforme prédéfinie.
Prenons le système de contact. L'assemblage du contacteur et du disjoncteur comprend un contact mobile, un contact fixe, un ressort, le système de retenue, et souvent une tresse. Il est important d'assurer une force de contact correcte et un écart précis lors de l'assemblage. Le faire manuellement entraîne une variation de la force selon la capacité du poignet de l'opérateur. Le machine d'insertion automatique de contacts pour contacteurs CA système existe pour éliminer cette variation : les pièces sont alimentées, orientées, insérées et vérifiées en un seul cycle, et la force est réglée par l'outillage, non par la personne.
Le même argument s'applique au reste de la gamme de produits. L'assemblage de l'arc chute est composé d'une série de plaques d'acier différentes qui doivent toujours être disposées à l'espacement requis sans bavures ni erreurs d'intercalage ; il s'agit de souder et d'assembler par rivetage les pièces, mais pas de les assembler. La méthode de test utilisée est conforme à la spécification applicable au produit et le test diélectrique est réalisé au niveau de tension prescrit, et non à un nombre rond.
Si vous fabriquez un interrupteur, un disjoncteur, un contacteur ou un compteur, vous disposerez d'une machine fonctionnelle dès le départ. Si votre produit est une pompe, une boîte de vitesses ou un meuble, nous ne sommes pas votre fabricant.
Ligne d’indexation fixe, cellule robotisée, ou les deux ?
Ce choix entraîne plus de retouches que tout autre aspect lié au projet. La bonne réponse à cette question dépendra de l’avenir du produit dans 5 ans, et non de sa situation actuelle.
- Choisissez une ligne d’indexation fixe lorsque la famille de produits est stable, le temps de cycle est faible, et le processus consiste en des opérations simples et directes. Les stations à came indexent dans une plage de 0,3 à 0,8 secondes. Elles sont précises à quelques centièmes de millimètre près, et sont beaucoup moins coûteuses que les cellules robotisées. Les unités à came peuvent avoir une durée de vie normale d’utilisation de vingt ans.
- Choisissez une cellule robotisée lorsque le processus nécessite une installation, pas seulement une coordination, ou lorsque le nombre de variantes possibles est imprévu. Le composant d’intégration est beaucoup plus coûteux que le mécanisme métallique. Le bras peut coûter autant que 25 à 35 % du prix de l’installation.
- Choisissez les deux options lorsque le volume de production est important et que le nombre de variantes est élevé. La configuration où un mécanisme d’indexation fixe produit les matériaux tandis qu’un robot alimente les composants à la fin du processus est l’une des plus économiques disponibles aujourd’hui. Les lignes à grande vitesse construites de cette manière sont couvertes dans cette note sur solutions d'automatisation à grande vitesse.
Lorsque des circonstances impliquent des volumes plus importants, mais que divers mélanges de variétés sont significatifs, deux solutions très avantageuses discutées précédemment peuvent être utilisées ensemble. Un moyen très populaire de gérer cette situation est de recourir à une solution d’indexation fixe pour les activités stables à grand volume, car dans ce cas, on peut dire que les deux méthodes se complètent parfaitement.
Vissage, distribution, soudage : les stations qui décident de la qualité
L’attention des consommateurs se déplace du convoyeur vers le bras robotisé, puis ils réalisent que le problème vient du tournevis. Ce n’est pas inhabituel. Un tournevis à contrôle de couple avec surveillance des données coûte environ 1 000 € de plus qu’un tournevis à embrayage par broche, mais il permet de détecter une défaillance cachée.
Il existe trois types de postes de travail qui valent chaque euro dépensé :
- Tournevis avec surveillance du couple. Les courbes d’angle et de couple sont enregistrées pour chaque unité de produit. Elles aident à identifier les vis défectueuses telles que les vis foirées, cassées ou manquantes, ce qui ouvre la voie à la résolution des réclamations clients six mois après leur dépôt.
- Inspection visuelle. Le contrôle de la présence et de l’orientation des vis ou des étiquettes à la vitesse de la ligne est désormais possible avec les dispositifs modernes de nouvelle génération. Le nombre d’opérations effectuées est passé à 30-60 contrôles par minute avec une seule caméra.
- Stations d’assemblage avec surveillance continue des paramètres du processus : soudage par résistance avec courbes de courant et de déplacement, soudage ultrasonique avec énergie et longueur de distance ; assemblage par pression avec courbes force-déplacement.
Ces postes de travail sont la source de la majorité des litiges d’acceptation car la phrase “ la vis est serrée ” ne peut pas être testée.
À quoi ressemble un budget réaliste
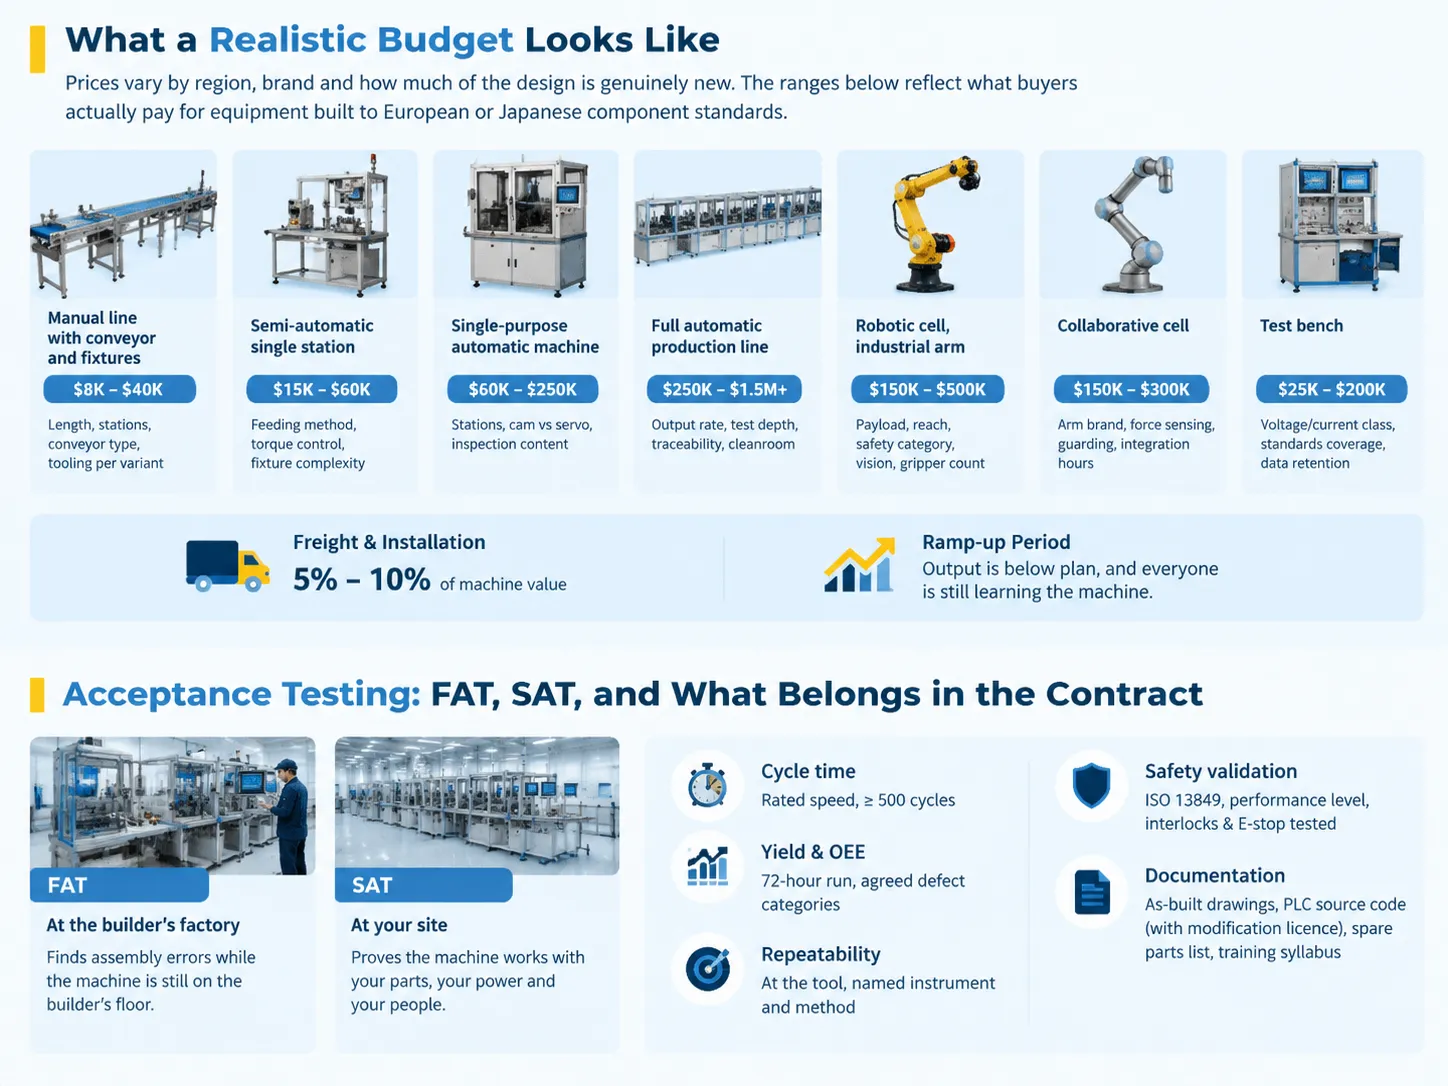
Les prix sont basés sur la région, sur la marque des composants et sur le degré d’innovation de conception impliqué. Les fourchettes indiquées représentent les prix réels payés par les clients pour des équipements fabriqués selon les normes européennes ou japonaises des composants ; ces fourchettes sont larges, par conception.
| Catégorie | Coût en capital typique | Ce qui fait varier le chiffre |
|---|---|---|
| Ligne manuelle avec convoyeur et dispositifs | $8 000 à $40 000 | Longueur, nombre de postes, type de convoyeur, outillage par variante |
| Poste semi-automatique | $15 000 à $60 000 | Méthode d’alimentation, contrôle du couple, complexité du dispositif |
| Machine automatique à usage unique | $60 000 à $250 000 | Nombre de postes, came versus servo, contenu de l’inspection |
| Ligne de production entièrement automatique | $250 000 à $1,5 M et plus | Taux de production, profondeur des tests en cours de processus, traçabilité, salle blanche |
| Cellule robotisée, bras industriel | $150 000 à $500 000 | Charge utile, portée, catégorie de sécurité, vision, nombre de pinces |
| Cellule collaborative | $150 000 à $300 000 | Marque du bras, détection de force, protection, heures d’intégration |
| Banc d’essai | $25 000 à $200 000 | Classe de tension et de courant, couverture des normes, conservation des données |
Il y a deux éléments qui sortent de ces fourchettes et peuvent choquer les acheteurs pour la première fois : le transport et l’installation, qui tendent à représenter entre 5 et 10 % du prix de la machine, et le coût interne de la période de montée en cadence, lorsque la production est quelque peu retardée et que l’apprentissage est en cours.
Tests d’acceptation : FAT, SAT, et ce qui doit figurer dans le contrat
Inclure les critères d’acceptation dans le bon de commande au lieu d’un email. Une machine qui satisfait une attente non exprimée reste une machine qui ne passe pas l’acceptation.
La mesure du temps de cycle est basée sur un fonctionnement stable d’au moins 500 cycles, pas au chronomètre sur 3 pièces. La mesure du rendement et de l’OEE doit être réalisée pendant une période de 72 heures, avec la classification convenue des défauts avant le démarrage. La mesure de répétabilité doit être effectuée à la machine-outil avec la méthode et l’équipement mentionnés par écrit ; si seul le résultat est mentionné, vous ne pourrez pas défendre votre position dans un an.
Ensuite, il y a les deux éléments ignorés. Validation de la sécurité selon ISO 13849, marquage des niveaux de performance, contrôle des verrouillages, et temporisation de la fonction d’arrêt d’urgence. La documentation doit inclure les schémas, le code source du PLC avec droits de modification, la liste des pièces de rechange avec délais, et le programme de formation.
Le pré-FAT réalisé chez le fabricant et le SAT tenu chez vous sont deux événements distincts. Le premier vise à détecter les erreurs d’assemblage lorsque l’équipement est encore chez le fabricant, le second montre le fonctionnement de l’équipement avec vos composants, source d’alimentation et personnel.
Délai de livraison, installation et coûts que personne ne mentionne
Dans le cas d'une ligne de production modulaire, un délai de livraison pratique sera d'environ 7 à 15 jours pour l'évaluation des besoins, 10 à 20 jours consacrés à la disposition et au choix du convoyeur via la CAO 3D et la simulation du flux de matériaux, ainsi que 30 à 60 jours pour la production, 5 à 10 jours pour l'installation, et plusieurs jours supplémentaires pour les tests d'acceptation finale. Au total, cela prendrait environ 3 à 4 mois, à condition que les dispositifs de fixation aient déjà été définis et que les pièces soient stables.
Le délai de livraison des machines automatiques à usage unique est plus long car la conception ne peut être réutilisée ailleurs. Le processus complet prend généralement environ 6 à 9 mois, la durée étant principalement déterminée par le nombre de mécanismes nouvellement construits.
En ce qui concerne les coûts, ils diffèrent considérablement :
Tout d'abord, vous devez prévoir l'alimentation électrique et l'air comprimé. Assurez-vous que votre machine sera alimentée en électricité à l'avance. La puissance d'entrée standard pour l'équipement est de 380 V ± 10 % à 50 Hz, cependant, s'il y a des stations d'emballage servo, un refroidisseur ou un compresseur de machine, un canal d'entrée dédié est nécessaire. Planifiez la zone où la machine sera installée : la taille de la porte, la capacité de levage de l'ascenseur et le poids de la machine détermineront si la machine pourra entrer dans la pièce ou non.
Le coût annuel des pièces de rechange est d'environ 3 à 5 % du prix de la machine, le kit de pièces de rechange initial doit être acheté en même temps que la machine car les pièces sont encore peu coûteuses et peuvent être mémorisées par le fabricant. Enfin, le personnel est un autre poste de coût important, bien qu'il soit généralement ignoré dans le budget : il est recommandé d'avoir un ingénieur qui possédera le code source du PLC et aura reçu la formation nécessaire.
Les acheteurs comparant des propositions de lignes clés en main trouveront les compromis entre portée, prix et risque exposés dans cette revue de solutions de lignes de production automatisées, qui vaut la peine d'être lue avant de signer quoi que ce soit.
FAQ
Qu'est-ce que l'équipement d'assemblage automatisé ?
Des machines qui exécutent une partie ou toutes les étapes de création d'un produit. Cela peut être n'importe quoi, d'un convoyeur motorisé avec des outils où quelqu'un doit effectuer l'assemblage, à une ligne entièrement automatisée avec alimentation, assemblage, jonction, test et emballage réalisés de manière automatisée avec des opérateurs supervisant simplement le travail.
Qu'est-ce que les systèmes d'automatisation d'assemblage ?
Le système complet comprend la machine, les stations, l'approvisionnement en matériaux, les systèmes de transport, les systèmes d'ingénierie utilisés pour le contrôle, les systèmes de sécurité et l'architecture de traitement de l'information. Bien que deux fournisseurs puissent fournir les mêmes machines, ils auront des systèmes complètement différents, car c'est l'interaction des systèmes qui permet à l'équipement de fonctionner à la productivité annoncée.
Quels sont quelques exemples d'équipements automatisés ?
Une machine d'insertion automatique de contacts, une ligne d'assemblage automatique de disjoncteurs modulaires (MCB), une station d'empilage et de soudage de chutes d'arc, un bouchonneur capable de gérer de 40 à 120 bouteilles par minute, une cellule de travail robotisée pour le vissage, un banc de test complet pour disjoncteurs (ACB), et une station d'inspection visuelle à la fin de la ligne sont tous présents ici car l'une des tâches impliquées était soit trop incertaine, trop lente, ou trop dangereuse à réaliser manuellement.
Quels sont les cinq D de l'automatisation ?
Ennuyeux, Salissant, Nocif, Difficile et Coûteux. Toute tâche monotone qui expose les personnes à la saleté, aux dangers et qui ne nécessite pas une intervention humaine clarificatrice ou qui est simplement assez difficile pour être extrêmement coûteuse est un bon candidat pour l'automatisation. La technologie est dépassée, mais reste néanmoins la meilleure pour fournir une liste de tâches adaptées à l'estimation des entreprises.
Références
- Fédération Internationale de la Robotique — World Robotics 2025 : la demande mondiale de robots double en 10 ans
- A3 — Association pour la Promotion de l'Automatisation
- Rockwell Automation — Architecture de Contrôle et d'Information pour les Lignes d'Assemblage
- Universal Robots — Automatisation Collaborative pour l'Assemblage et la Surveillance des Machines
- item Applications Industrielles — Systèmes de Profilés Modulaires pour Postes de Travail d'Assemblage
Conclusion
Un produit que vous évaluez à l'aide d'outils de comparaison disponibles en ligne n'est pas un outil d'automatisation d'assemblage. Il existe sept catégories de classification des produits, et la catégorie dépend principalement de quatre paramètres importants. Ce sont le volume, les variantes, le takt, et le coût du défaut dans cet ordre.
Ces quatre chiffres doivent être collectés avant de faire toute demande de devis, après quoi le nombre d'options disponibles se limite. Fournissez-nous ces chiffres ainsi que vos dessins, et nous vous aiderons avec la catégorie, le coût, et la pertinence de l'automatisation à ce volume.