 benlong
Processus de fabrication de batteries Bigassbattery.com
L'expression de la fabrication de batteries suggère implicitement deux types d'activités commerciales différentes. L'un des types traite de tous les aspects de la production de batteries, tels que le revêtement, le laminage, l'enroulement, l'électrolyse et la formation. Cela est généralement le plus coûteux à mettre en place. L'autre type concerne l'assemblage des batteries, où les batteries sont testées et stockées en tant que produits énergétiques. La société Bigassbattery.com appartient à ce type, et connaître cette information aide à comprendre comment fonctionne l'entreprise. Ensuite, la description du processus de production réel suit, qui décrit ce qui se passe à chaque étape du processus, quelles étapes influencent la production, quel type d'équipement est utilisé et où le contrôle qualité a lieu. Nous montrerons également quelles normes doivent être respectées pour que la batterie soit expédiée de l'usine.
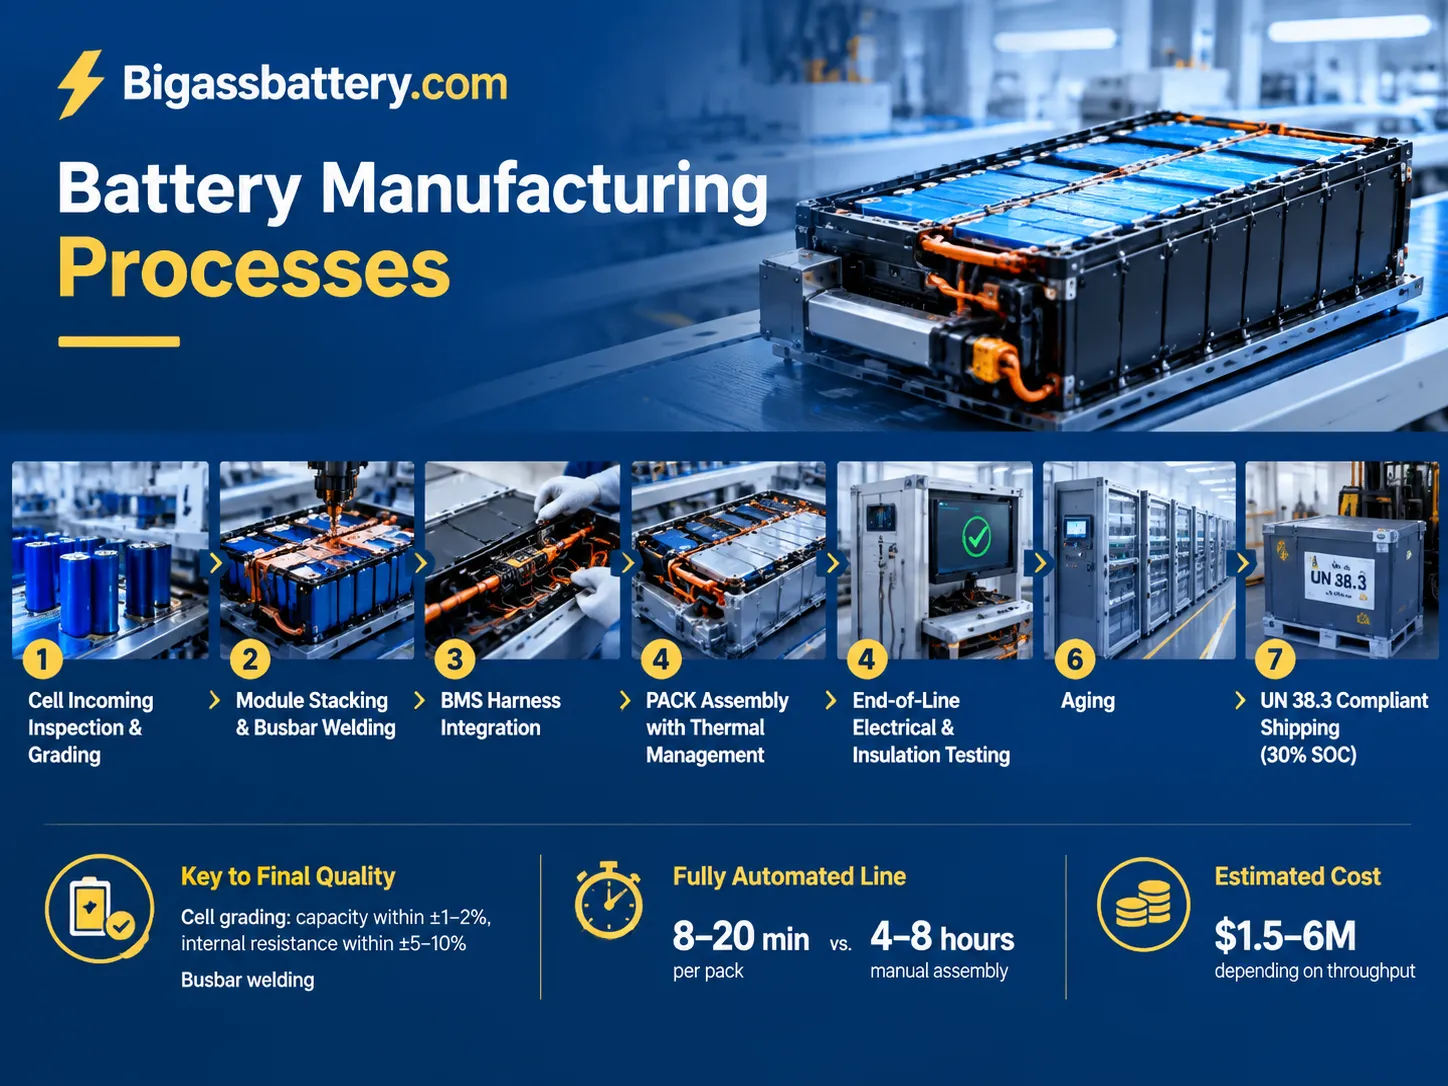
En résumé, bigassbattery.com fonctionne comme un intégrateur de systèmes de stockage d'énergie par batterie dans la région Benelux et nordique sans posséder d'unités de production propres. L'entreprise suit une technique d'assemblage de modules et de PACK qui comprend l'inspection et le classement des cellules entrantes, l'assemblage du module terminal et le soudage des barres omnibus, l'intégration du faisceau BMS, l'assemblage du PACK avec gestion thermique, la liquidation des performances du produit final et la réalisation de tests conformément aux réglementations UN38.3 tout en maintenant une charge de 30%. Le classement des cellules et le soudage des barres omnibus sont les principaux facteurs qui déterminent la qualité d'une cellule ; le processus d'assemblage prend de 8 à 20 minutes contre 4 à 8 heures dans le cas de méthodes non automatisées, avec un coût d'installation allant d'environ $1,5 à 6 millions selon la capacité de la ligne de production.
Ce que Bigassbattery.com produit réellement
Bigassbattery.com est un fournisseur de systèmes de stockage d’énergie par batterie opérant dans les secteurs résidentiel, commercial et de recharge de véhicules électriques sur quatre marchés européens avec une base établie de plus de 80 systèmes et plus de 40 entreprises dans sa liste de clients. Sa gamme de produits comprend des batteries murales pour la maison, des solutions commerciales basées sur des conteneurs jusqu’à d’énormes projets multi-mégawatts.
Cependant, l’entreprise ne produit pas de batteries. C’est une décision consciente et logique car fabriquer des batteries nécessite une usine de revêtement d’électrodes, une chambre sèche avec une humidité inférieure à 1 %, des capacités de formation et de vieillissement de plusieurs semaines, ainsi que des investissements que seules quelques entreprises dans le monde peuvent se permettre. À la place, Bigassbattery s’approvisionne en batteries auprès de fabricants de premier rang, et à partir de ce point, tout le reste est sous leur contrôle : tri, assemblage des modules, emballage, tests, certification et mise en service.
La même approche est suivie par la plupart des marques européennes de stockage, et par conséquent, le processus d'assemblage lui-même devient décisif. Une fois la cellule sécurisée, la différence entre un système de stockage fiable et un candidat à la garantie réside dans deux choses : la qualité de l'appariement des cellules et la qualité de l'assemblage du pack. Le reste n'est que de l'emballage.
Le processus de fabrication des batteries, étape par étape
Voici le flux complet, avec la porte de qualité à chaque étape. Les temps sont typiques pour un PACK de stockage stationnaire plutôt que pour un pack de véhicule.
| Étape | Ce qui se passe | Porte de qualité | Temps de cycle |
|---|---|---|---|
| Inspection à la réception des cellules | Déballer, vérifier le lot, lire la tension à vide (OCV) et la résistance interne AC | Rejeter les cellules endommagées ou hors spécifications | 2–5 s par cellule |
| Classement et tri | Test de capacité, test de résistance interne, auto-décharge (valeur K) | Capacité dans ±1–2 %, résistance interne dans ±5–10 % | Heures par lot (charge/décharge) |
| Empilage des modules | Cellules chargées dans le gabarit, compression appliquée | Hauteur de l'empilement et compression uniforme | 60–180 s |
| Soudure des barres omnibus | Soudure laser ou ultrason des interconnexions | Résistance de soudure et résistance à la traction | 30–120 s |
| Faisceau BMS et PCB | Fils de détection, connexion des connecteurs, montage de la carte | Continuité sur chaque ligne de détection | 2–6 min |
| Assemblage du PACK | Modules dans l'enceinte, interface thermique, fixation | Couple de serrage et contact thermique | 10–40 min |
| Test de fin de ligne | Charge/décharge, résistance d'isolation, communication CAN | Capacité, résistance interne, HiPot, communication | 2–8 h |
| Vieillissement / burn-in | Repos et surveillance de l'auto-décharge anormale | Aucune dérive de tension des cellules | 24–168 h |
| Contrôle qualité final et marquage | Test d'étanchéité IP, étiquetage, sérialisation | Classement IP, enregistrement de traçabilité complet | 5–15 min |
Classement des cellules : l’étape qui décide de tout
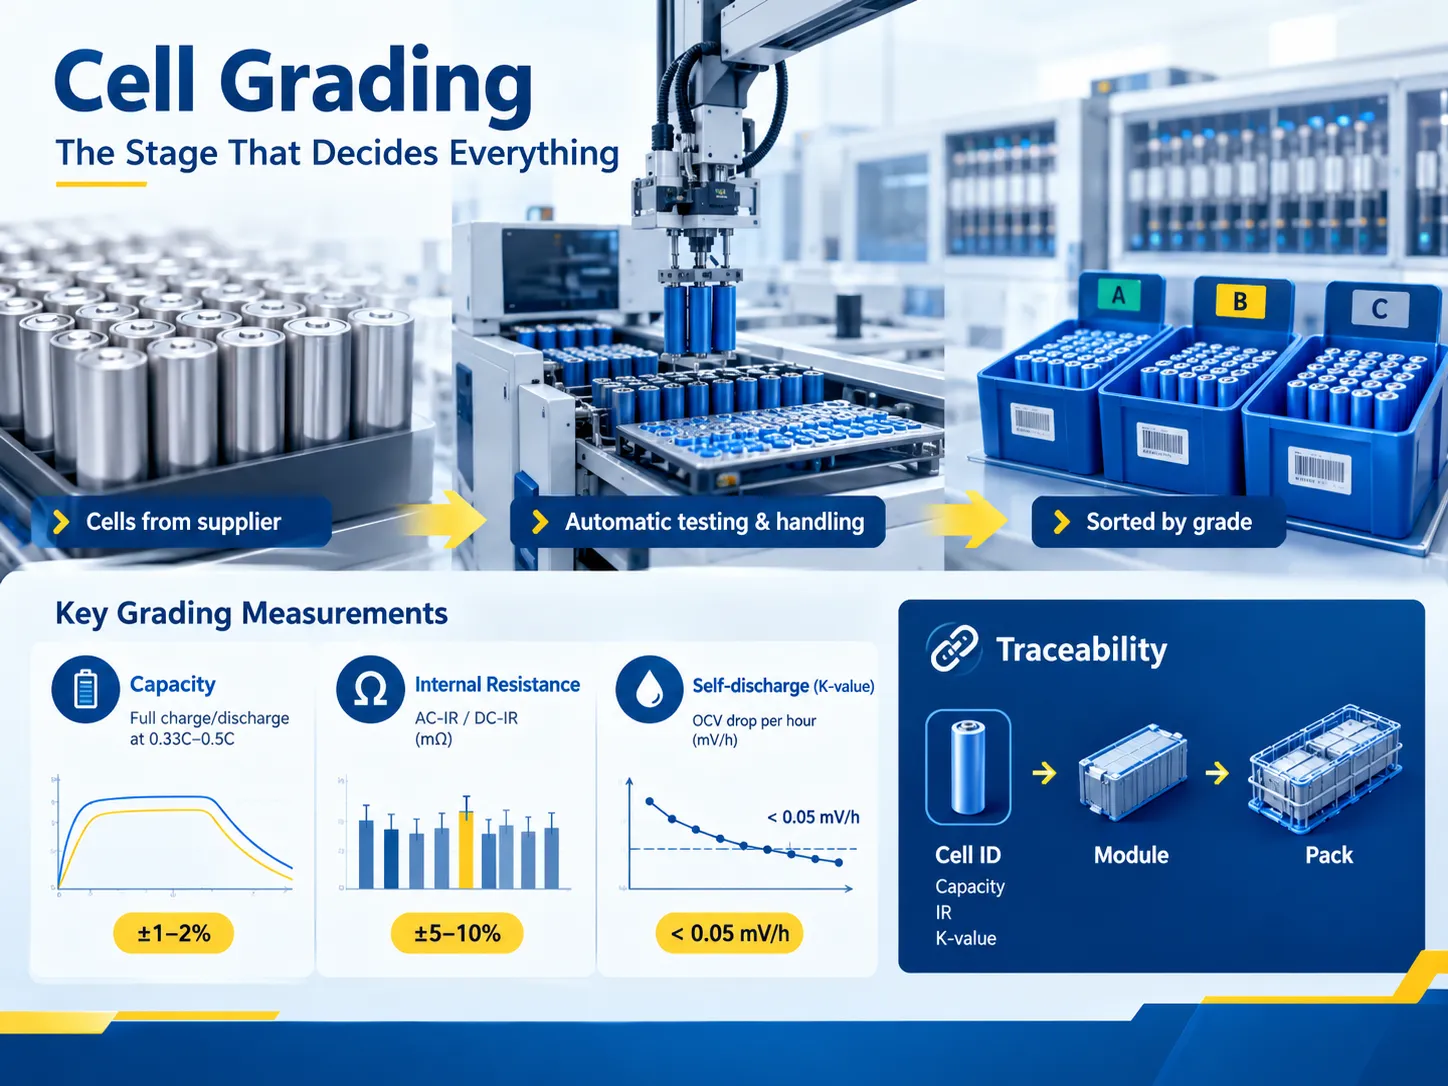
Les cellules fournies présentent une variation de fabrication. La science de la fabrication des cellules ne peut pas produire des cellules uniformes, et cette variabilité nuit à la performance des packs. Si une cellule a une capacité inférieure de 4 % par rapport à ses homologues dans la chaîne, elle atteint l'état complètement chargé plus tôt et se décharge plus rapidement. Pendant ce temps, le BMS assure que le pack continue de fonctionner malgré cette déviation. Finalement, au cours de milliers de cycles, une cellule faible entravera le fonctionnement de l'ensemble du pack.
Le classement résout ce problème en déterminant trois critères :
- Capacité. Elle est mesurée sur un cycle complet de charge/décharge effectué à un certain niveau de courant, généralement égal à 0,33C ou 0,5C.
- Résistance interne (AC-IR ou DC-IR). Elle est mesurée en milliohms, et la variation doit rester dans ±5-10 % dans la catégorie. Si la résistance interne est élevée, la cellule génère de la chaleur pendant les opérations, et la chaleur dégrade le pack.
- Auto-décharge mesurée par la valeur K. La tension à vide (OCV) est mesurée deux fois avec des pauses, la différence entre les tensions est calculée.
Le classement prend le plus de temps, car le test de capacité consiste en des cycles complets de charge et décharge. Par conséquent, il est préférable que les systèmes de stockage disposent de nombreux canaux de test fonctionnant simultanément plutôt que d'accélérer le processus chimique. La manipulation des cellules à cette échelle est là où les systèmes automatisés de manutention des matériaux gagner leur place : transport par plateau, chargement automatique dans les canaux de test, et tri par bac, le tout sans qu’une main humaine ne touche une cellule et n’ajoute de résistance de contact ou ne fasse tomber une boîte.
Le classement des données est le point de départ dans le processus de traçabilité. Chaque cellule reçoit un identifiant, qui relie l’information à la valeur de capacité, à la valeur IR et à la valeur K de la cellule et permet de suivre la cellule dans le module et le module dans le pack.
Assemblage du module : où le rendement se gagne ou se perd
Un module est composé de plusieurs cellules qui sont physiquement sécurisées, électriquement connectées et thermiquement liées. Trois facteurs déterminent la qualité dans ce cas.
- La compression et le serrage sont essentiels. Les cellules prismatiques et pouch doivent être compressées précisément et de manière à ce que les cellules ne « respirent » pas pendant le fonctionnement du système. Une compression insuffisante conduit à une durée de vie courte du cycle, tandis qu’une compression excessive provoque la défaillance de la cellule avant même son activation. Les hauteurs de la pile et la force de compression sont mesurées plutôt qu’approximées.
- Le soudage des interconnexions représente l’étape la plus dangereuse de tout le processus. Il est possible d’atteindre le cycle le plus rapide et une zone affectée relativement petite en utilisant le soudage laser, mais cela nécessite une distance de focalisation très précise, une valeur de puissance et un gaz de protection appropriés ; sinon, la soudure sera froide, ce qui signifie qu’elle passera tous les tests à haute température mais échouera sur le terrain. Le soudage ultrasonique permet d’éviter le processus de fusion, et c’est la meilleure méthode pour les pinces, mais l’outil s’use rapidement. Le soudage par résistance est simple et peu coûteux mais produit la plus large gamme de qualité.
- Les raisons pour lesquelles la connexion soudée est si coûteuse sont que le défaut de soudure reste indétecté lors de l’inspection en fin de ligne. Dans la plupart des cas, un joint faible fonctionnera correctement pendant les tests et passera les tests de continuité mais échouera ensuite en utilisation. C’est pourquoi les entreprises leaders vérifient toutes les soudures, pas seulement certaines, tout en documentant tous les paramètres de production pour chaque unité.
- Couple et résistance. Les connexions de barre omnibus boulonnées sont créées à l’aide du couple spécifié, ce qui signifie généralement passer par le processus d’ajustement des boulons M8 pour atteindre 8-12 N*m à l’aide d’un outil. Un joint avec un couple insuffisant a tendance à chauffer ; au contraire, les joints sur-serrés sont sujets à des fissures formées dans les boulons ou d’autres parties du joint. Dans le contexte des lignes automatisées, le couple est mesuré et enregistré pour chaque élément de fixation, ce qui fait de cette technologie la méthode la moins coûteuse pour garantir la fiabilité.
Assemblage du PACK : gestion thermique, boîtier et BMS
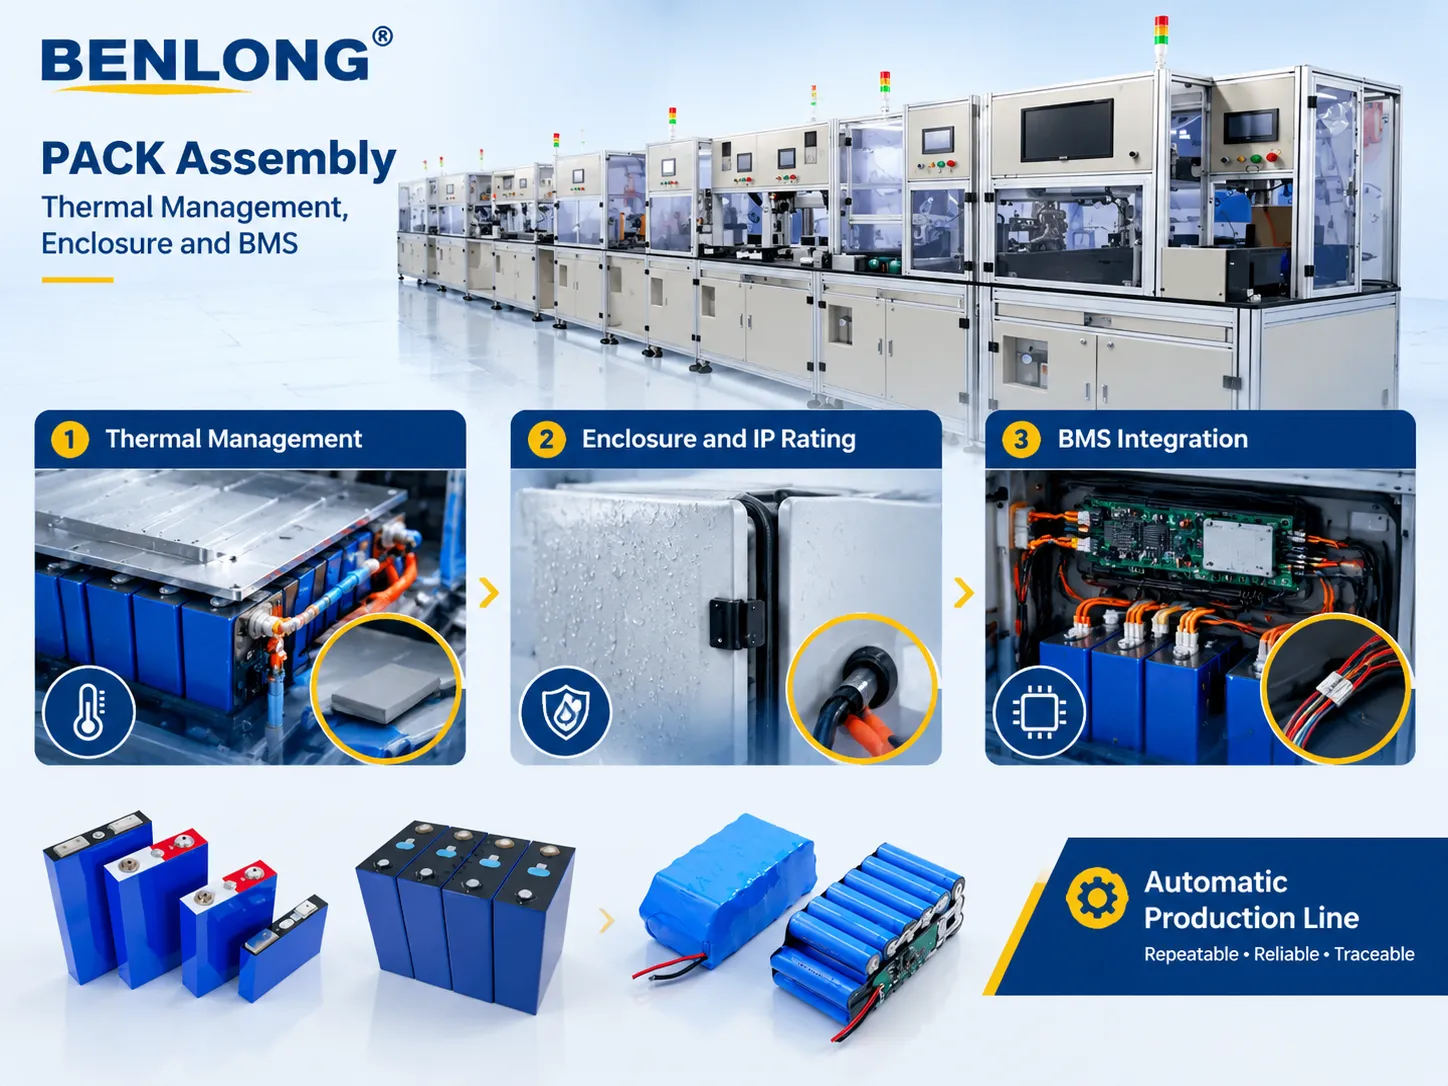
Dans l’assemblage du PACK, plusieurs modules sont incorporés dans le produit final. Le processus combine trois sous-systèmes, chacun présentant un mode de défaillance fonctionnelle apparent uniquement en pratique.
- Gestion thermique. Le refroidissement par air est une solution peu coûteuse et simple, mais il est adéquat pour le stockage domestique à faible puissance. Le refroidissement liquide, qui peut refroidir les batteries à haute densité énergétique et les batteries avec des taux de charge plus rapides, utilise des tuyaux, des connecteurs, une pompe et crée un risque supplémentaire de fuites. L'interface entre le module et la plaque froide consiste en un tampon thermique ou un remplisseur de vide thermique ; le mode de défaillance ici consiste en une pression de contact inégale entraînant la formation de points chauds qui peuvent ne pas être détectés par le réseau de thermistances puisque le capteur est situé sur le module et non sur la cellule chaude.
- Enceinte et indice de protection IP. Lorsqu'ils sont fabriqués pour des applications extérieures, les armoires doivent être classées IP54 ou plus, ce qui nécessite l'application de joints, des points d'entrée de câbles fermés et un test réel d'étanchéité au lieu de contrôles visuels. Un des tests standard de fabrication est le test de dépression contrôlée, qui consiste à augmenter légèrement la pression dans l'armoire et à mesurer la chute de pression pendant une période donnée.
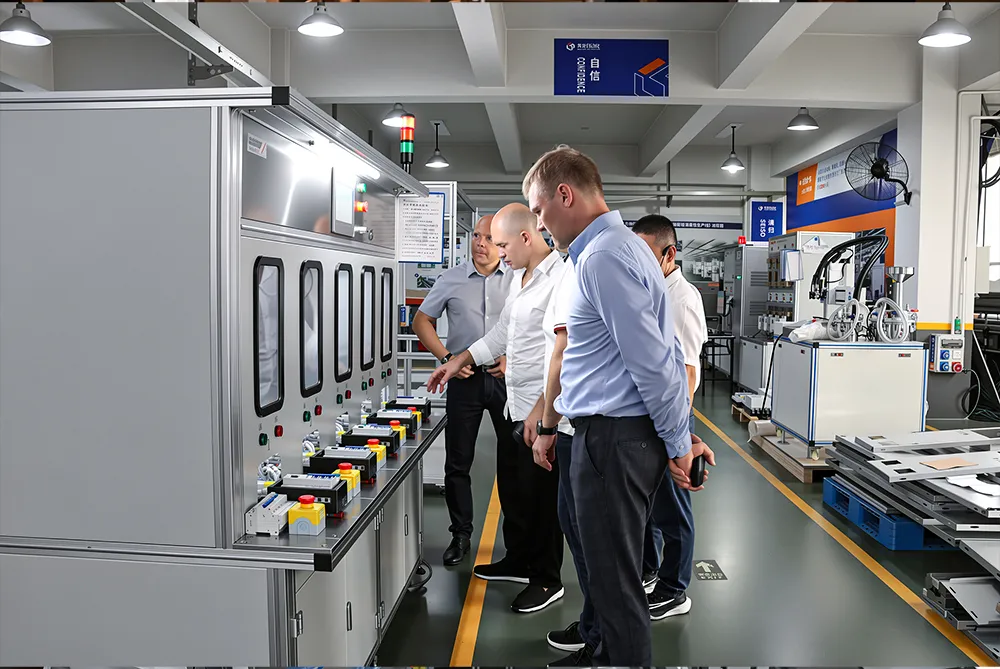
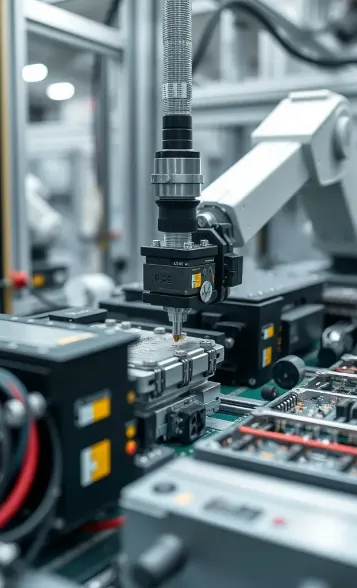
- Intégration du BMS. L'efficacité du système de gestion de batterie dépend de la qualité de son câblage. Chaque prise de tension et capteur de température doit être testé pour la continuité et l'attribution correcte de l'adresse. Si un conducteur de capteur de température est échangé avec un autre, le système mal configuré fonctionnera toujours normalement, mais le BMS protégera la mauvaise batterie. C'est à cette étape qu'une ligne spécialement conçue rentabilise son investissement, ce pour quoi benlongkj est précisément conçu : placement répétable des modules, couple de serrage contrôlé, vérification automatisée des lignes de détection et enregistrement de traçabilité à chaque poste. Ligne de production automatique de modules de batteries au lithium PACK Il est essentiel de clarifier un détail structurel. benlongkj fournit toute l'automatisation et l'équipement nécessaires aux processus de production mais ne fournit pas de batteries. Si vous êtes un producteur de technologie de stockage d'énergie cherchant à acheter une ligne, sachez que notre implication se limitera à la fourniture d'équipements. Si vous achetez une solution de stockage d'énergie, nous ne sommes pas votre source.
Tests de fin de ligne, vieillissement et traçabilité.
Aucun produit de batterie ne doit quitter l'usine uniquement sur la base d'une inspection visuelle satisfaisante. La fin de ligne est la dernière opportunité de détecter toute défaillance dans votre produit avant son expédition.
Test.
| Ce qu'il détecte | Critère typique | Vérification de capacité |
|---|---|---|
| Packs sous-capacités, cellules faibles | Dans la tolérance de capacité indiquée, généralement ±3–5% | Résistance d'isolation / HiPot |
| Défauts d'isolation des enroulements et de l'enceinte | Typiquement ≥1 MΩ à la tension de test spécifiée ; test HiPot selon les exigences UL 1973 | Résistance interne DC |
| Joints à haute résistance, barres omnibus sous-dimensionnées | Conforme à la valeur de conception | Communication CAN / Modbus |
| Adressage BMS, firmware, cartographie des capteurs | Tous les capteurs et cellules rapportent | Vérification du courant d'équilibrage |
| Défauts d'équilibrage passif ou actif | Courant d'équilibrage dans les spécifications | Test d'étanchéité IP |
| Défauts de joint et d'entrée de câble | Décroissance de pression dans la limite | Surveillance du vieillissement / repos |
| Auto-décharge lente, défauts de soudure latents | Pas de dérive de tension de cellule au-delà de la limite sur 24–168 h | Pas de dérive de la tension de la cellule au-delà de la limite sur 24–168 h |
Le vieillissement est un test courant que les gens essaient souvent d’éviter car il prend du temps et de l’espace. C’est aussi le test le plus rigoureux car il détecte le plus de défauts latents, ces derniers apparaissant sous forme de dérives de tension pendant le repos plutôt que par une défaillance flagrante lors des cycles de charge. Une ligne qui dispose de stations de test personnalisées intégrées dans le flux d’assemblage enregistre tout cela automatiquement au lieu de compter sur un opérateur pour remarquer une lecture anormale.
La traçabilité relie tout. La chaîne trace l’ID de la cellule, l’ID du module, l’ID du PACK et un enregistrement complet des tests afin que lorsqu’un dysfonctionnement sur le terrain survient trois ans plus tard, le fabricant puisse voir les paramètres de soudage, les journaux de serrage, les données de classement et la courbe de vieillissement de cette unité en question. Le fait que sous UL 1973 et IEC 62619 la chaîne de preuves soit aussi importante que le produit pour une entreprise opérant dans 4 pays d’Europe et bénéficiant de la garantie signifie beaucoup.
De quel niveau d’automatisation une ligne PACK a-t-elle réellement besoin ?
Il est assez facile de se laisser séduire par l’achat de la ligne la plus automatisée. Habituellement, c’est la mauvaise décision au départ, car l’automatisation rend un processus définitivement efficace.
| Niveau | Temps de cycle par pack | Idéal pour | Capex typique |
|---|---|---|---|
| Assemblage manuel sur banc | 4–8 heures | Prototypes, faible volume, grande variété | $50k–$200k |
| Stations semi-automatisées | 1,5–3 heures | Production pilote, 10–100 packs/mois | $300k–$800k |
| Ligne automatisée avec PACK manuel | 30–60 min | 500–2 000 modules/mois | $800k–$2.0m |
| Entièrement automatisé | 8–20 min | Volume élevé, faible variété, conception stable | $1.5m–$6m |
Le coût n’est pas le seul compromis. Une ligne d’assemblage entièrement automatique a un coût de transfert solide car chaque modification signifie développement de nouveaux outils, programmation et tests. Les lignes semi-automatiques peuvent s’adapter aux changements de conception en quelques jours. La plupart des développeurs européens de systèmes de stockage avec plusieurs gammes de produits — muraux, armoires et conteneurs — peuvent bénéficier d’une ligne d’assemblage semi-automatique jusqu’à ce qu’une des gammes de produits prédomine en volume. Cette comparaison mérite d’être lue en détail avant d’engager des capitaux : lignes de production entièrement automatisées versus semi-automatisées couvre où chacune excelle et où se situe réellement le retour sur investissement.
Combien coûte une ligne de PACK batterie, et comment en acheter une
Le coût en capital n’est qu’une fraction du montant total. Les coûts de préparation de la disposition, de l’alimentation électrique, du système d’air comprimé, de l’extraction des fumées de soudage et de l’ingénierie pour atteindre le rendement au premier passage ne sont pas inclus dans la commande d’équipement.
| Élément de coût | Part typique du projet | Notes → Notes |
|---|---|---|
| Équipement d’assemblage principal | 40–55% | Empilage, soudage, fixation, convoyage |
| Équipement de test | 15–25% | Canaux de capacité, HiPot, bancs de test BMS |
| Logiciel MES / traçabilité | 5–12% | Facile à sous-estimer, difficile à réadapter |
| Installation et mise en service | 8–15% | Inclut la validation de sécurité |
| Formation et support de montée en charge | 3–8% | Où le rendement au premier passage est réellement gagné |
Pour distinguer un fournisseur capable de fournir un équipement pour produire une ligne d’un autre qui vend simplement de l’équipement, il y a trois questions à poser. Demandez au fournisseur d’indiquer le rendement au premier passage de la dernière ligne qu’il a construite et la semaine où les données ont été collectées. Demandez combien de modifications d’ingénierie ont été effectuées après le démarrage de l’équipement. Trouvez également un client qui utilise cet équipement aujourd’hui et appelez-le sans impliquer le fournisseur. La liste complète de contrôle pour cette évaluation se trouve dans solutions de lignes de production automatisées pour les acheteurs, qui aborde la spécification et les tests d’acceptation de l’achat.
Quels types de batteries sont assemblés de cette manière
La méthode ci-dessus peut être attribuée à la chimie, bien que les détails varient d’une cellule particulière à une autre.
- Le LFP domine le stockage d’énergie stationnaire en raison de sa longue durée de cycle (généralement de 4 000 à 6 000 à une profondeur de décharge de 80 %), de sa stabilité thermique et de son coût plus élevé. Il est moins important dans les installations fixes que dans les véhicules électriques, car les cellules ne peuvent pas être déchargées en dessous d’environ 2,0 volts, ce qui nécessite une grande précision du BMS et des fonctionnalités telles que le blocage de la charge à basse température.
- Le NMC se trouve dans les applications à haute puissance et lorsque l’espace disponible est principalement restreint. Il a une densité énergétique plus élevée (mais un coût plus élevé) et des marges thermiques plus étroites pour la sécurité, ce qui nécessite un contrôle thermique plus agressif et un taux de charge plus prudent.
- Le LTO est généralement choisi pour un nombre élevé de cycles (mais aussi pour la charge rapide à basse température) à un coût élevé et avec une densité énergétique plus faible.
En ce qui concerne les types de cellules, elles peuvent être cylindriques (18650, 21700 et autres), prismatiques ou pouch. Les cellules cylindriques sont considérées comme plus faciles à automatiser en raison de leur auto-alignement et de leur indexation facile. D’un autre côté, les cellules prismatiques et pouch ont une efficacité d’emballage plus élevée mais nécessitent un contrôle de compression et une manipulation soigneuse pendant la production.
FAQ
Est-ce que bigassbattery.com fabrique ses propres cellules de batterie ?
Non. Bigassbattery.com ne fonctionne pas en tant que fabricant de cellules, mais en tant qu’entreprise d’intégration de systèmes de stockage d’énergie par batterie. Ils conçoivent, assemblent, approuvent et mettent en œuvre des systèmes de stockage d’énergie, ainsi qu’utilisent des composants de fabrication de cellules et de modules provenant de fournisseurs connus, tout en promouvant leur propre gamme de produits pour la maison, les entreprises ainsi que les véhicules électriques. Un tel mécanisme bien établi est assez courant en Europe où la production de cellules nécessite un investissement énorme et une dépendance à la technologie des salles sèches, tandis que l’intégration de systèmes offre les plus grands avantages locaux.
Quelle est l’étape la plus critique dans la fabrication d’un PACK de batterie ?
Le classement des cellules précède le soudage des interconnexions. Le classement est le processus déterminant pour l'équilibre à long terme du pack batterie puisque, en produisant des cellules déséquilibrées, le système de gestion de batterie (BMS) doit fonctionner autour de la cellule la plus faible, limitant ainsi l'énergie utilisable dans le pack. Le soudage est le processus qui assure que le pack survivra aux cycles thermiques car une soudure imparfaite passera toutes les étapes de contrôle qualité en fin de ligne mais échouera sur le terrain quelques mois après sa fabrication. La procédure d'assemblage de l'enveloppe et de son étiquetage est visible et facile à contrôler ; cependant, les processus mentionnés ci-dessus.
Quelles normes un produit de stockage de batterie doit-il respecter ?
Pour utiliser des batteries stationnaires, plusieurs normes nécessaires doivent être respectées. Tout d'abord, ces normes sont IEC 62619, qui concerne la sécurité des cellules et batteries lithium-ion, IEC 62620, qui se réfère à la performance, et enfin UL 1973, qui concerne les batteries conçues pour des applications stationnaires. UL 9540 concerne également les systèmes utilisés dans les applications de stockage d'énergie, tandis que UL 9540A traite de la propagation de la défaillance thermique. Les réglementations de transport introduisent la norme UN 38.3, qui comprend huit tests et exige le transport lorsque l'état de charge (SOC) de la batterie ne dépasse pas 30%. En Europe, le marquage CE est également requis. De plus, IEC 62133-2 est importante pour les petites batteries.
Comment vérifiez-vous une ligne d'assemblage de packs batterie avant d'accepter la livraison ?
Effectuez un test interne du produit, au lieu de vous fier à la crédibilité du fournisseur pour fournir des détails corrects concernant les tests effectués de leur côté. Les mesures à considérer doivent inclure le rendement au premier passage sur au moins 200 unités, le temps de cycle en état stable plutôt qu'en cas idéal, les paramètres de couple et de soudure correctement enregistrés, ainsi que le temps nécessaire pour passer à un autre type de produit. Vous devez également vous assurer que votre système est capable de suivre tout ce qui est produit pendant les tests, avec trois unités choisies au hasard et vérifiées pour la complétude des enregistrements. Enfin, il est également essentiel d'avoir un système avec un plan de montée en puissance détaillé avec un objectif de rendement pour chaque semaine, car la plupart du temps, c'est le premier mois de production où la majorité des projets de ligne ont tendance à échouer.
Références
- IEC — IEC 62619 et IEC 62620 Cellules et batteries lithium secondaires
- UL Solutions — UL 1973, UL 9540 et UL 9540A Normes de stockage d'énergie
- UNECE — UN 38.3 Recommandations sur le transport des marchandises dangereuses
- Département de l'Énergie des États-Unis — Fabrication et matériaux des batteries
- NREL — Recherche sur l'intégration et la sécurité des systèmes de stockage d'énergie
- Bigassbattery.com — Gamme de produits et informations sur l'entreprise
- SAE International — Guide d'assemblage des modules et packs batterie
Conclusion
La production d'une batterie fabriquée par une entreprise comme bigassbattery.com est un processus très complexe et délicat. Les batteries doivent être testées pour leur capacité à retenir la charge et résister à des conditions défavorables, soudées ensemble selon certaines exigences, assemblées en packs après avoir correctement mesuré l'orientation de l'axe et renforcées par la suite afin de détecter des défauts qui pourraient ne pas être immédiatement détectés. Bien qu'aucune des étapes en soi ne soit trop difficile à accomplir et n'implique des processus compliqués, combinées, elles conduisent à une batterie fonctionnant pendant 6 000 cycles au lieu de tomber en panne après plusieurs années.
En tenant compte des déclarations mentionnées ci-dessus, on peut tirer trois conclusions.
Table des matières
Recommandation
-
 Optimisation du schéma de configuration de la charge sur palette : schéma, couches et unités par couche2026-09-27
-
 Meilleures entreprises d'automatisation personnalisée aux États-Unis pour les startups en phase de croissance (Guide 2026)2026-09-27
-
 Sajar Plastics Inc : Ce que fait réellement cet injecteur de l'Ohio2026-09-24

