
 benlong




چگونه سیستمهای موجود را با اتوماسیون صنعتی ارتقا دهیم
وارد یک کارخانه مهم تولید کلیدهای برق در هند شوید و خواهید دید که قدیمی و جدید با فناوریهای پیشرفته تجهیز شدهاند؛ در یک سالن اتوماسیون مدرن در حال اجرا است در حالی که در سالن دیگر تمام تکنیکهای سنتی هنوز در زمینه مونتاژ و تست به کار گرفته میشوند. جایگزینی کامل تأسیسات قدیمی امکانپذیر نیست؛ سرمایهگذاری قابل توجهی برای داشتن ساختمان و سایر امکانات لازم است. مسیر هوشمندانهتر این است که آنچه کار میکند را حفظ کرده و اتوماسیون صنعتی به تدریج، ایستگاه به ایستگاه، روی آن لایهگذاری کنید.
در این راهنما توضیح خواهیم داد چگونه میتوانید خط تولید موجود خود را ارتقا دهید. خواهید آموخت که ارتقا چه معنایی دارد، چه نشانههایی نشان میدهد که خط شما نیاز به ارتقا دارد و چگونه باید خط خود را ارتقا دهید. شرکت Benlong Automation سالها تجربه همکاری با تولیدکنندگان برق هندی مانند HPL، Havells و بسیاری دیگر را دارد.
به طور خلاصه، ارتقا در تولید کلید به معنای نصب تجهیزات اتوماسیون صنعتی برای جریان کاری است که در حال حاضر دارید و اثبات شده که در تولید کلیدهای مدار بسیار مؤثر است.

ارتقا سیستمهای موجود با اتوماسیون صنعتی به چه معناست؟
برای ارتقا سیستمهای موجود با اتوماسیون صنعتی به معنای مدرنسازی فرآیند تولیدی است که هنوز کار میکند، با اجرای ماشینآلات، کنترلها و سیستمهای نرمافزاری به جای جایگزینی کامل فرآیند. این مدرنسازی یک بازسازی نیست، بلکه یک بازسازی مجدد است، به این معنی که قالبهای پلاستیکی، تأمینکنندگان قطعات، طراحی محصولات، این فرآیند بازسازی عملیات نامیده میشود زیرا نیازی به جایگزینی کامل آنها برای دستیابی به فناوری مدرن نیست.
برای توضیح اصول بازسازی، میتوان آن را با تعمیرات در یک خانه مقایسه کرد. خانه روی پایه قدیمی خود باقی میماند، اما سیمکشی برق آن تغییر میکند؛ لوازم خانگی مدرن در خانه نصب میشوند و کنترلهای هوشمند اضافه میشوند.
در یک کارخانه تولید کلید، پایه فرآیند خود محصول است، در حالی که ارتقا شامل چندین مورد است.
به طور خلاصه، در عمل، اجرای ارتقا خط تولید در فرآیند تولید کلیدهای مدار الکتریکی ولتاژ پایین شامل چهار جنبه مهم است که به شرح زیر است:
اتوماسیون مکانیکی (سیستم تغذیه خودکار و عملیات برداشتن و قرار دادن و سایر عملیات جایگزین دستی)؛;
اتوماسیون فرآیند (شامل جوشکاری حلقه بسته، کالیبراسیون حرارتی و مغناطیسی خودکار، تست هایپوت با مرتبسازی قبول/رد)؛;
اتوماسیون کنترل (سیستمهای PLC و HMI که دستورالعملها را ذخیره میکنند و امکان تغییر پارامترهای خط مدار را در زمان کوتاه فراهم میآورند)؛;
اتوماسیون داده (شامل ثبت دادههای مربوط به نتایج تست، گشتاور مکانیکی و انرژی جوشکاری استفاده شده برای هر واحد و صادرات دادهها برای MES و ERP).
کارخانهها به ندرت به هر چهار مورد به طور همزمان نیاز دارند. برای دید گستردهتر در مورد مهاجرت سیستمهای کنترل (PLCهای قدیمی، SCADA و HMI)، راهنمای ما را ببینید خدمات ارتقای سیستم اتوماسیون; ؛ این مقاله بر تجهیزات تولیدی تمرکز دارد.
چرا تولیدکنندگان تجهیزات الکتریکی هند اکنون در حال ارتقاء هستند
اتوماسیون صنعتی در هند از یک مزیت دلخواه به یک نیاز رقابتی در بخش تجهیزات کلیدزنی تبدیل شده است و سه فشار این موضوع را توضیح میدهند.
گواهینامه اجباری. طبق دستور کنترل کیفیت تجهیزات الکتریکی، قطعکنندههای مدار ساخته شده بر اساس IS/IEC 60947-2 — پذیرش هندی کمیسیون مستقل انتخابات ۶۰۹۴۷-۲ — باید دارای مجوز از اداره استانداردهای هند. گواهینامه پاداش ثبات است: یک تولیدکننده باید نشان دهد که هر واحد در داخل منحنی مشخص شده خود قطع میکند، نه فقط نمونههای ارسال شده به آزمایشگاه. میزهای کالیبراسیون دستی تضمین این موضوع را در حجم بالا دشوار میکنند.
اولاً، گواهینامه اجباری. طبق دستور کنترل کیفیت تجهیزات الکتریکی، هر کلید تجهیزات کلیدزنی که بر اساس IS/IEC60947-2 توسعه یافته باشد، طبق استانداردهای هندی باید توسط اداره استانداردهای هند مجوز دریافت کند. گواهینامه تطابق را تأیید میکند، که نیازمند این است که تولیدکنندگان بتوانند اثبات کنند هر واحد کلید تولید شده بهتر از مقادیر مشخص شده عمل میکند. این کار در ایستگاههای تست دستی آسان نیست.
دوم، رشد سودآور. امکانات مشترک ایجاد شده توسط ساخت و ساز مسکونی و شرکتهای تجاری همیشه به ایستگاه توزیع ختم میشوند. برندهای پیشرو تجهیزات کلیدزنی به سرعت در حال گسترش قابلیتها هستند اما استفاده بیشتر از ایستگاههای دستی منجر به نیاز به نیروی انسانی بیشتر، فضای کف بیشتر و تغییرپذیری بیشتر میشود.
در نهایت، انتظارات صادراتی. به دلایل مختلف، بخش بزرگی از تجهیزات کلیدزنی ساخت هند به بازارهای خاورمیانه، آفریقا و جنوب آسیا ارسال میشود. آنها نیاز به تأیید دارند که کلیدها استانداردهای لازم را رعایت میکنند.
مرور کلی ما بر تولیدکنندگان پیشرو قطعکننده مدار در هند چشمانداز رقابتی را به طور عمیقتر پوشش میدهد.
نشانههایی که خط تولید موجود شما نیاز به ارتقاء دارد
بیشتر کارخانهها نیازی به مشاور برای نشان دادن محل مشکل ندارند. نشانههای معمول شامل:
خروجی محدود به تعداد اپراتورها است نه سرعت ماشین.
تفاوتهای زمانی یک عملیات مشخص بین اپراتورها، یا در طول زمان، یا در فصول افزایش مییابد. در تابستان بازکاری افزایش مییابد.
فقط برخی نمونههای هر دسته به طور منظم بررسی میشوند و بنابراین رد شدنها در دست مشتریان رخ میدهد.
برخی قطعات تجهیزات از جمله صفحات جرقهگیر، فنرها و بیمتالها مفقود هستند و هیچکس تا زمان تحلیل کالاهای برگشتی از این موضوع مطلع نمیشود.
بستن یک تعداد قطب یا رتبه جریان زمان زیادی به دلیل تنظیم دستی میبرد.
هیچ رکوردی از نتایج کالیبراسیون و تست های هایپات برای ارزیابی عملکرد کلی تولید وجود ندارد.
اگر سه مورد یا بیشتر از این موارد صدق کند، به این معنی است که دلیل برای اتوماسیون مستدل است؛ با این حال، هنوز لازم است تعیین شود از کجا شروع کنیم و کدام جنبه فناوری باید بهبود یابد.
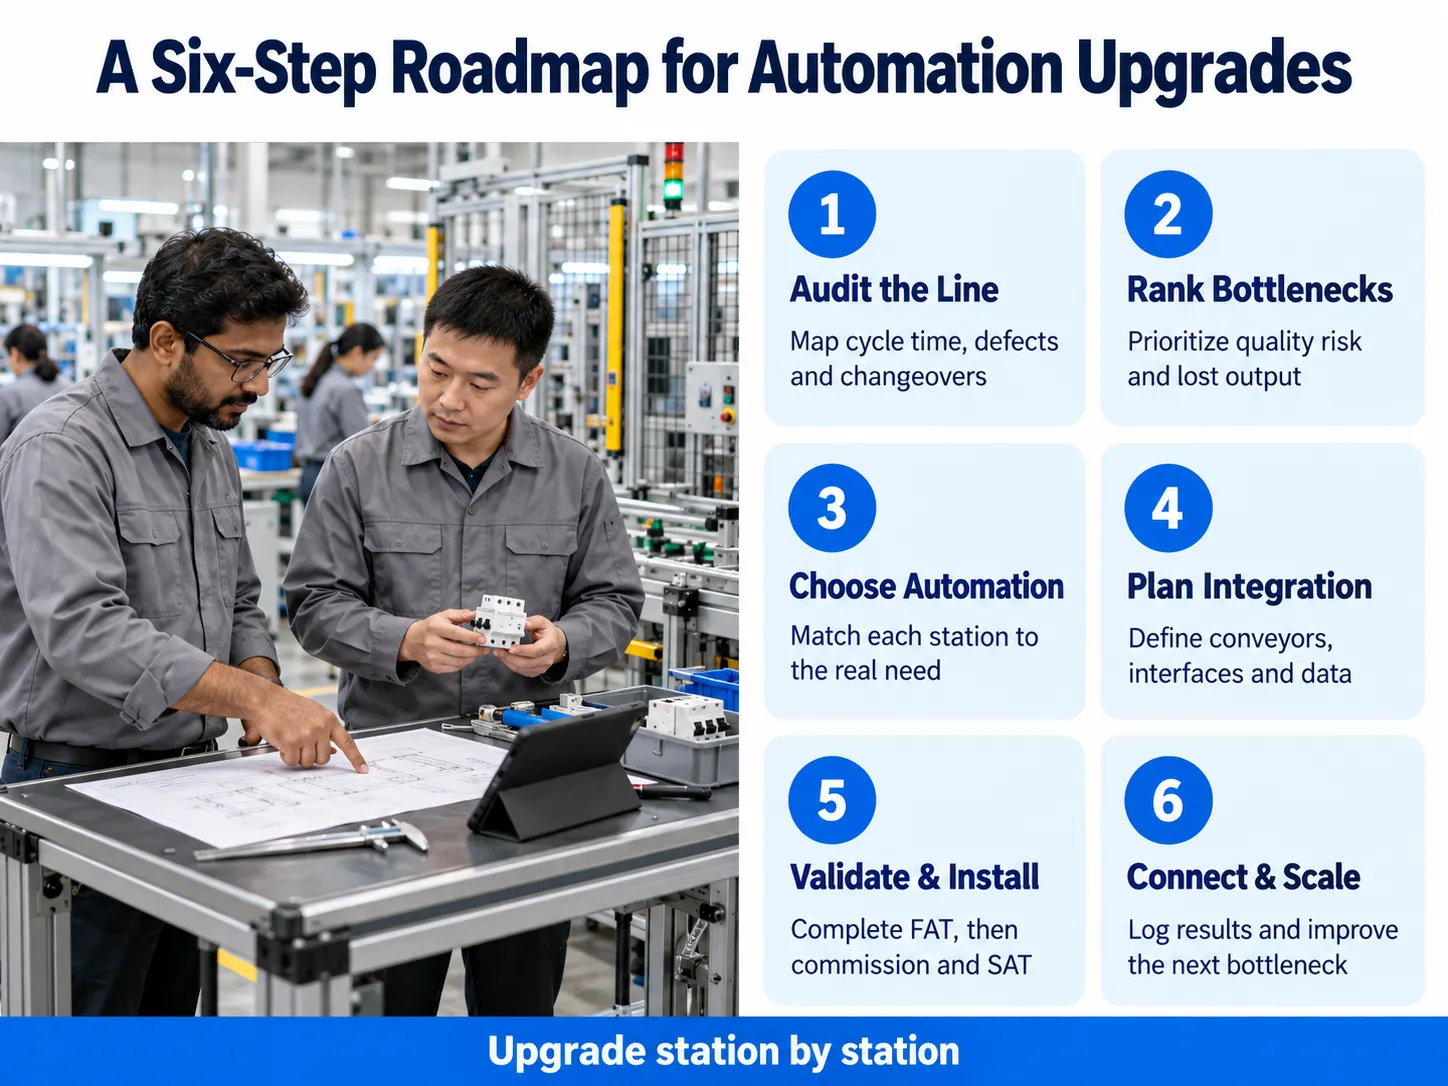
چگونه سیستمهای موجود را ارتقاء دهیم: نقشه راه شش مرحلهای
یک ارتقاء اتوماسیون موفق یک توالی منظم را دنبال میکند. این همان رویکردی است که تیم مهندسی بنلونگ هنگام انجام پروژهای برای مشتری هندی استفاده میکند.
مرحله 1: بررسی خط فعلی
هر ایستگاه را شامل زمان چرخه، تعداد کارگران، تعداد نقصها و مدت زمان لازم برای تغییر ایستگاهها فهرست کنید. محصولات، طرحها و الزامات تست IS/IEC مربوطه را جمعآوری کنید. این بررسی دقیقاً نشان میدهد که گلوگاه کجاست — معمولاً متفاوت از آنچه مدیریت فکر میکند.
مرحله 2: رتبهبندی گلوگاهها بر اساس ریسک کیفیت و از دست دادن توان عملیاتی
رویههایی که نیاز به گواهینامه دارند (کالیبراسیون، تست تریپ، هایپات) و باعث بیشترین اشتباهات کاری میشوند (مونتاژ قطعات کوچک، چیدن صفحات، جوشکاری بیمتال) معمولاً ابتدا انجام میشوند. فرآیندهای بستهبندی و علامتگذاری میتوانند منتظر بمانند.
مرحله 3: انتخاب سطح مناسب اتوماسیون برای هر مرحله
همه ایستگاهها به ربات نیاز ندارند. یک کارخانه نیمهاتوماتیک با بارگذاری دستی میتواند همان کیفیت را با هزینه بسیار کمتر نسبت به خط کاملاً اتوماتیک که در نهایت فقط در صورت تولید حجم قابل توجهی از محصولات و ثابت ماندن خانواده محصولات، هزینه خود را جبران میکند، ارائه دهد. مقایسه ما از تولید کاملاً اتوماتیک در مقابل نیمهاتوماتیک نحوه تصمیمگیری را نشان میدهد.
مرحله 4: طراحی برای یکپارچهسازی با آنچه قبلاً اجرا میکنید
ایستگاههای جدید باید قطعات را از نقالههای موجود بپذیرند، فضای کف موجود را متناسب کنند و با سیستمهای کارخانه ارتباط برقرار کنند. در مرحله طراحی، رابطهای داده (OPC UA یا Modbus TCP) و شمارههای سریال بارکد یا لیزری مشخص کنید — نصب مجدد آنها بعداً هزینه بسیار بیشتری دارد.
مرحله 5: آزمایش قبل از ارسال، راهاندازی در بازه زمانی برنامهریزی شده
اصرار بر انجام تست پذیرش کارخانه (FAT) در کارخانه تأمینکننده با نمونههای خودتان، سپس تست پذیرش سایت (SAT) پس از نصب داشته باشید. برنامهریزی نصب در زمان توقف برنامهریزی شده باعث میشود خط موجود تا اثبات عملکرد ایستگاه جدید به تولید ادامه دهد.
مرحله 6: اتصال دادهها، سپس گسترش
پس از ثبت نتایج توسط ایستگاهها، داشبوردهای SPC و ردیابی OEE را اضافه کنید، سپس اتوماسیون را به گلوگاه بعدی گسترش دهید. مقاله ما درباره MES برای خطوط تولید MCB با سرعت بالا توضیح میدهد که چگونه این لایه داده کار میکند.
چگونه بنلونگ اتوماسیون به برندهای برتر الکتریکی هند در ارتقاء کمک میکند
بنلونگ اتوماسیون در یوچینگ، ونژو واقع شده است که مرکز تولید تجهیزات الکتریکی کمولتاژ در چین است. این شرکت تجهیزات سفارشی برای مونتاژ، جوشکاری و تست طیف گستردهای از محصولات از جمله MCBها، MCCBها، RCCBها، ACBها، کنتاکتورها، SPDها و کنتورهای انرژی تولید میکند. هند به یکی از بازارهای کلیدی صادرات آن تبدیل شده است و در میان مشتریان آن برخی از مشهورترین نامها در صنعت کلیدزنی هند حضور دارند.
آنچه تولیدکنندگان هندی در این بازسازی اتوماسیون صنعتی ارزش مینهند مدل این است که بنلونگ از آنها نمیخواهد فرآیند خود را کنار بگذارند. هر یک از ماشینهای آن به صورت سفارشی بر اساس نقشههای فنی، نمونهها و مشخصات محصولات مورد نظر مشتری ساخته میشود، که امکان جایگزینی یا تقویت خط تولید موجود را به راحتی فراهم میکند. چشمانداز گستردهتر تامینکنندگان در راهنمای ما پوشش داده شده است تولیدکنندگان ماشینآلات مونتاژ خودکار در هند.
HPL الکتریک و پاور
HPL تولید کننده MCB، MCCB، تجهیزات سوئیچگیر و کنتورهای برق است، به این معنی که کارخانههای آن چندین خانواده محصول با اندازههای قاب و فرآیندهای تست مختلف تولید میکنند. برای تولیدکنندهای با این تنوع، ماشینهای مبتنی بر دستورالعمل حیاتی هستند؛ ماشینهایی که میتوانند بین 1 فاز و 4 فاز یا بین ردههای جریان با وارد کردن برنامه جدید به جای تنظیم دستی فیکسچرها جابجا شوند. HPL یکی از برندهای هندی است که با بنلونگ همکاری کرده است و این نوع انعطافپذیری چندمحصولی در قلب خط مونتاژ اتوماتیک MCB, آن قرار دارد، که از 1P تا 4P را با تغییر کمتر از 30 دقیقه مدیریت میکند.
سی اند اس الکتریک
C&S Electric به خاطر دامنه گسترده داخلی از MCB تا MCCB و ACB برای پروژههای صنعتی و زیرساختی شناخته شده است. قابهای بزرگتر چالشهای مکانیکی و الکتریکی بزرگتری به همراه دارند: تراز کردن قوس، فشار تماس، گشتاور روی پیچهای مکانیزم و کالیبراسیون اضافه بار طولانی مدت. C&S Electric در لیست مشتریان بنلونگ ظاهر میشود و برای این کلاس محصول بنلونگ خط تولید اتوماتیک MCCB را برای قابهای 100A–1600A تامین میکند — با پرچکاری سروو، اتصال با گشتاور کنترل شده، کالیبراسیون واحد تریپ الکترونیکی و ردیابی MES — همچنین میزهای کالیبراسیون حرارتی طولانی مدت MCCB با 4 تا 16 ایستگاه مستقل.
هاولز
Havells یکی از بزرگترین برندهای مصرفکننده و برق ساختمانی هند است، با MCB، RCCB، MCCB و تابلوهای توزیع که از طریق شبکه بسیار گستردهای فروخته میشوند. در این حجم، ثبات همه چیز است: یک قطعکننده که کمی دیر در یک شیفت قطع میکند، ماهها بعد به یک ادعای گارانتی تبدیل میشود. Havells همچنین از مشتریان بنلونگ است. برای برنامههای MCB با حجم بالا، ارتقایی که سریعترین بازگشت سرمایه را دارد معمولاً تست خطی 100% است: بنلونگ خط تست اتوماتیک MCB بین 1800 تا 2400 واحد در ساعت را از طریق تریپ فوری، کالیبراسیون حرارتی، مقاومت تماس و بررسیهای بینایی اجرا میکند و هر نتیجه را با شماره سریال ثبت میکند.
پولیکب
Polycab که بیشتر به خاطر سیمها و کابلها شناخته شده است، کسبوکار تجهیزات سوئیچگیر و محصولات الکتریکی خود را توسعه داده است. تولیدکنندگانی که یک خط محصول جدید را مقیاس میکنند با یک انتخاب خاص مواجه هستند: سرمایهگذاری در یک خط کاملاً اتوماتیک از روز اول، یا ابتدا اتوماسیون مراحل حیاتی کیفیت و سپس رشد به سمت اتوماسیون کامل. برای این مسیر دوم، ایستگاههای نیمهاتوماتیک مانند ماشین مونتاژ نیمهخودکار چوت آرک MCB بنلونگ زمان مونتاژ را 50–70 درصد نسبت به چیدمان دستی کاهش میدهند در حالی که هزینه سرمایهای پایین نگه داشته میشود، و خطوط جوشکاری خودکار تنظیم تریپ حرارتی MCB جوشکاری حلقه بسته با تراز بینایی (±0.05 میلیمتر) را به اتصال بیمتال که تعیین میکند آیا قطعکننده به درستی قطع میکند، میآورد.
در هر چهار برند منطق یکسان است: محصول و کارخانه را حفظ کنید، مراحل را که تغییرات انسانی کیفیت یا ظرفیت را تحت تاثیر قرار میدهد اتوماتیک کنید، و دادههایی را ثبت کنید که انطباق را اثبات میکند.
تطبیق گلوگاه با ارتقاء مناسب
جدول زیر خلاصهای از جایگاه معمول تجهیزات بنلونگ در خط تولید کلیدشکن موجود را نشان میدهد. ارقام از مشخصات محصول منتشر شده توسط بنلونگ گرفته شدهاند.
| گلوگاه در خط موجود | ارتقاء بنلونگ | عملکرد منتشر شده |
|---|---|---|
| مونتاژ دستی قطعات MCB (۱۵–۲۰ ثانیه برای هر واحد) | خط مونتاژ اتوماتیک MCB | ۲–۳.۵ ثانیه برای هر قطعه، بازرسی بینایی در هر ایستگاه، تغییر ۱P–۴P در کمتر از ۳۰ دقیقه |
| صفحات آرک چوت دستی چیده شده | دستگاه مونتاژ نیمهخودکار آرک چوت | ۱۰–۲۰ ثانیه برای هر مونتاژ در مقابل ۳۰–۶۰ ثانیه دستی؛ حسگرهای شمارش صفحه و تراز |
| جوشکاری بیمتال دستی | خط جوشکاری خودکار تنظیم ترمیک | تراز بینایی ±۰.۰۵ میلیمتر، نظارت انرژی جوش 100%، بیش از ۱۰,۰۰۰ واحد در هر شیفت |
| تست دستی نمونهای ترپ (۶۰–۸۰ واحد در ساعت) | خط تست اتوماتیک MCB | ۱,۸۰۰–۲,۴۰۰ واحد در ساعت، دقت جریان ±۰.۵۱TP3T، ثبت کامل دادهها |
| مونتاژ MCCB و کالیبراسیون ETU به صورت دستی | خط تولید اتوماتیک MCCB | حدود ۳۰ ثانیه برای هر قطعه، قابهای ۱۰۰A–۱۶۰۰A، مطابق با IEC 60947-2 |
| تست بار اضافی طولانیمدت ناپایدار | میز کالیبراسیون ترمی طولانی مدت MCCB | رانش جریان زیر 2% در ۸ ساعت، ۴–۱۶ ایستگاه موازی |
مزایای ارتقاء به جای تعویض
- عملیات کارآمدتر بدون افزایش نیروی کار. مونتاژ خودکار ۵ تا ۱۰ برابر سریعتر از مونتاژ سنتی است در حالی که تست خودکار امکان تولید از دهها تا هزاران قطعه در ساعت را فراهم میکند.
کیفیت آماری. بازرسی بینایی، مونتاژ تأیید شده توسط حسگر و کالیبراسیون حلقه بسته، تغییرات اپراتور به اپراتور را کاهش میدهد – به عنوان مثال، عامل اصلی خرابیهای میدانی کلیدشکنهای تولید دستی.
تست کامل به جای نمونهگیری. هر کلیدشکن تست و مرتب میشود تا عیوب قبل از رسیدن به مشتری شناسایی شده و وارد بستهبندی نشود.
ردیابی سازگار با ممیزی. زمان هر ترپ، گشتاور و پروفیل جوشکاری برای هر کلیدشکن با شماره سریال مرتبط است برای بازرسیهای BIS، ممیزی حسابهای کلیدی و مدارک صادرات.
سرمایهگذاریهای امن. قالبها و طراحیهای محصول موجود همچنان استفاده میشوند؛ هزینهها فقط در جاهایی صرف میشود که بزرگسازی گلوگاه را رفع میکند.
هزینههای تدریجی. ارتقاء میتواند مرحله به مرحله سازماندهی شود تا هزینهها در بودجه تقسیم شود.
برای دادههای بیشتر درباره افزایش بهرهوری و کیفیت، مقاله ما را در مزایای بهرهوری اتوماسیون صنعتی.
چالشهای رایج و نحوه اجتناب از آنها
| Challenge | چگونه از آن اجتناب کنیم |
|---|---|
| مشخصات مبهم منجر به ماشینی میشود که با محصول مطابقت ندارد | نمونههای فیزیکی، نقشهها، زمان چرخه هدف و معیارهای پذیرش را قبل از ارائه قیمت ارسال کنید و آنها را در قرارداد بنویسید |
| ایستگاه جدید نمیتواند به نقالهها یا سیستمهای موجود متصل شود | رابطهای مکانیکی، ورودی/خروجی و پروتکلهای داده (OPC UA / Modbus TCP) را در طراحی تعریف کنید |
| توقف تولید در حین نصب | ابتدا FAT کامل در کارخانه تأمینکننده انجام شود؛ نصب در پنجره تعطیلی برنامهریزی شده |
| اپراتورها مقاومت میکنند یا تجهیزات جدید را نادرست استفاده میکنند | آموزش در محل و دستورالعملهای واضح HMI را شامل کنید؛ سرپرستان خط را از مرحله ممیزی درگیر کنید |
| هزینه کل نهایی بالاتر از قیمت ماشین است | بودجه برای حمل و نقل، عوارض گمرکی، GST، نصب و قطعات یدکی — نه فقط قیمت کارخانه |
هزینه، زمان تحویل و بازگشت سرمایه
هر دستگاه بنلونگ به صورت سفارشی مهندسی شده است، بنابراین قیمت بستگی به دامنه محصول، درجه اتوماسیون و هدف خروجی دارد. زمانهای تحویل از مشخصات منتشر شده بنلونگ راهنمای برنامهریزی واقعبینانهای ارائه میدهد:
| نوع ارتقاء | زمان معمول تولید | نشانگر بازپرداخت منتشر شده |
|---|---|---|
| ایستگاه مونتاژ نیمهخودکار | ۳۰–۴۵ روز | حدود ۶–۹ ماه |
| میز کالیبراسیون حرارتی بلندمدت | ۴۵–۶۰ روز | نمونه مشتری: ۸ ماه |
| خط مونتاژ یا تست خودکار MCB | ۶۰–۹۰ روز | حدود ۹–۱۸ ماه |
| خط جوشکاری ترمیک تریپ | ۶۰–۹۰ روز (۹۰–۱۲۰ برای طرحهای جدید) | بستگی به حجم و هزینه نقص دارد |
| خط تولید اتوماتیک MCCB | ۹۰–۱۲۰ روز | نمونه مشتری: ۱۴ ماه |
بازپرداخت بستگی به هزینه نیروی کار، حجم، نرخ نقص و میزان ضمانت در کارخانه شما دارد؛ قبل از تعهد، درخواست محاسبه ROI بر اساس ارقام خود کنید.
نتیجهگیری
ارتقاء به معنای شروع دوباره نیست. برای تولیدکنندگان برق هند، سریعترین راه برای کیفیت بهتر و خروجی بالاتر این است که کارخانه و محصول موجود خود را حفظ کنند، سپس مراحل اتوماسیون را جایی که تغییرات انسانی بیشترین هزینه را دارد — کالیبراسیون، تست، مونتاژ دقیق و جوشکاری — انجام دهند و دادههایی را ثبت کنند که اثبات میکند هر واحد مطابق استاندارد است.
بنلونگ اتوماسیون سالهاست که دقیقاً همین کار را برای بازار هند انجام میدهد، با همکاری برندهایی مانند HPL، C&S Electric و Havells، و با تولیدکنندگانی در هر مرحله از اولین ایستگاه نیمهخودکار تا خطوط کامل. اگر برنامه ارتقاء دارید،, با تیم مهندسی بنلونگ تماس بگیرید با نمونههای محصول، خروجی فعلی و ظرفیت هدف خود برای پیشنهاد سفارشی و تحلیل ROI.
هوانگ شیاولئی | بنلانگ اتوماسیون




