
 奔龍




如何利用工業自動化升級現有系統
走進印度一家重要的開關設備製造工廠,您會看到舊有與新進設備並存,並配備先進技術;在一個廳內,現代自動化正在實施,而在另一個廳內,所有傳統技術仍在組裝和測試方面發揮作用。完全取代舊有設施是不切實際的;需要大量投資來建造建築物及其他設施。更明智的做法是保留有效的部分,並逐站逐站地 工業自動化 疊加升級。.
在本指南中,我們將說明如何升級您現有的生產線。您將了解升級意味著什麼,如何判斷您的生產線是否需要升級,以及如何進行升級。Benlong Automation 擁有多年與印度電氣製造商如 HPL、Havells 及其他多家企業合作的經驗。.
簡而言之,開關製造中的升級是指為現有工作流程改裝工業自動化設備,這在斷路器製造中被證明極為有效。.

使用工業自動化升級現有系統意味著什麼?
升級 現有系統與工業自動化 是指通過實施機器、控制系統和軟體系統來現代化仍在運作的生產流程,而非完全替換該流程。這種現代化是改裝而非重建,意味著模製外殼、元件供應商、產品設計等不需完全更換即可獲得現代技術,這個過程稱為作業改裝。.
為了說明改裝的原理,可以將其比作房屋維修。房屋仍建於舊有地基,但電線被更換;現代家電被安裝,並加入智慧控制。.
在斷路器製造廠中,流程的基礎是產品本身,而升級則包含多項內容。.
總結來說,實務上,低壓電氣斷路器製造過程中生產線升級的實施包括以下四個重要方面:
機械自動化(自動送料、取放及其他操作系統,取代人工操作);;
流程自動化(包括閉環焊接、自動熱磁校準、高壓測試及合格/不合格分揀);;
控制自動化(PLC 與 HMI 系統,儲存配方,允許在短時間內更改生產線參數);;
數據自動化(包括記錄每個單元的測試結果、機械扭矩及焊接能量,並將數據匯出至 MES 與 ERP 系統)。.
工廠很少同時需要全部四項。欲了解控制系統遷移(舊有 PLC、SCADA 與 HMI)的更廣泛內容,請參閱我們的指南 自動化系統升級服務; ;本文重點在於生產設備本身。.
為什麼印度的電氣製造商現在正在升級
印度的工業自動化 已從一項可有可無的選擇,變成開關設備行業的競爭必需品,背後有三大壓力。.
強制認證。根據《電氣設備質量控制令》,符合 IS/IEC 60947-2 標準的斷路器——印度採用的國際標準—— IEC 60947-2 必須持有 印度標準局. 的許可證。. 認證獎勵一致性:製造商必須證明每一台設備都能在其規定曲線內跳脫,而不僅僅是送實驗室檢測的樣品。.
手動校準工作台難以保證大量生產時的穩定性。.
首先是強制認證。根據《電氣設備質量控制令》,任何依據 IS/IEC60947-2 標準開發的開關設備,均需由印度標準局發放許可證。認證代表合規,要求製造商能證明每一台生產的開關設備性能均優於規定值。這在手動測試站上很難達成。.
其次是盈利性增長。由住宅建設和商業企業共用的設施最終都會集中到配電站。領先的開關設備品牌正在快速擴展能力,但使用更多手動工作站會導致需要更多人力、更大的廠房面積以及更高的變異性。.
最後是對出口的期望。由於多種原因,大部分印度製造的開關設備出口至中東、非洲及鄰近的南亞市場。這些市場要求驗證開關符合必要標準。 我們對 印度領先斷路器製造商的概述.
更深入地涵蓋了競爭格局。
現有生產線需要升級的跡象
大多數工廠不需要顧問來指出問題所在。典型的指標包括:.
產量受限於操作人數,而非機器速度。.
同一操作在不同操作員間、隨時間或季節變化時所需時間差異變大。夏季返工增加。.
每批產品僅抽查部分樣品,導致客戶手中出現不合格品。.
設備部分零件如滅弧室板、彈簧和雙金屬片缺失,且直到退貨分析時才被發現。.
手動設置極數或額定電流耗時過長。.
缺乏校準和耐壓測試結果記錄,無法評估整體生產性能。.
若上述三項或以上情況適用,則自動化需求已具備充分理由;但仍需確定從何處開始及應改善技術的哪個方面。
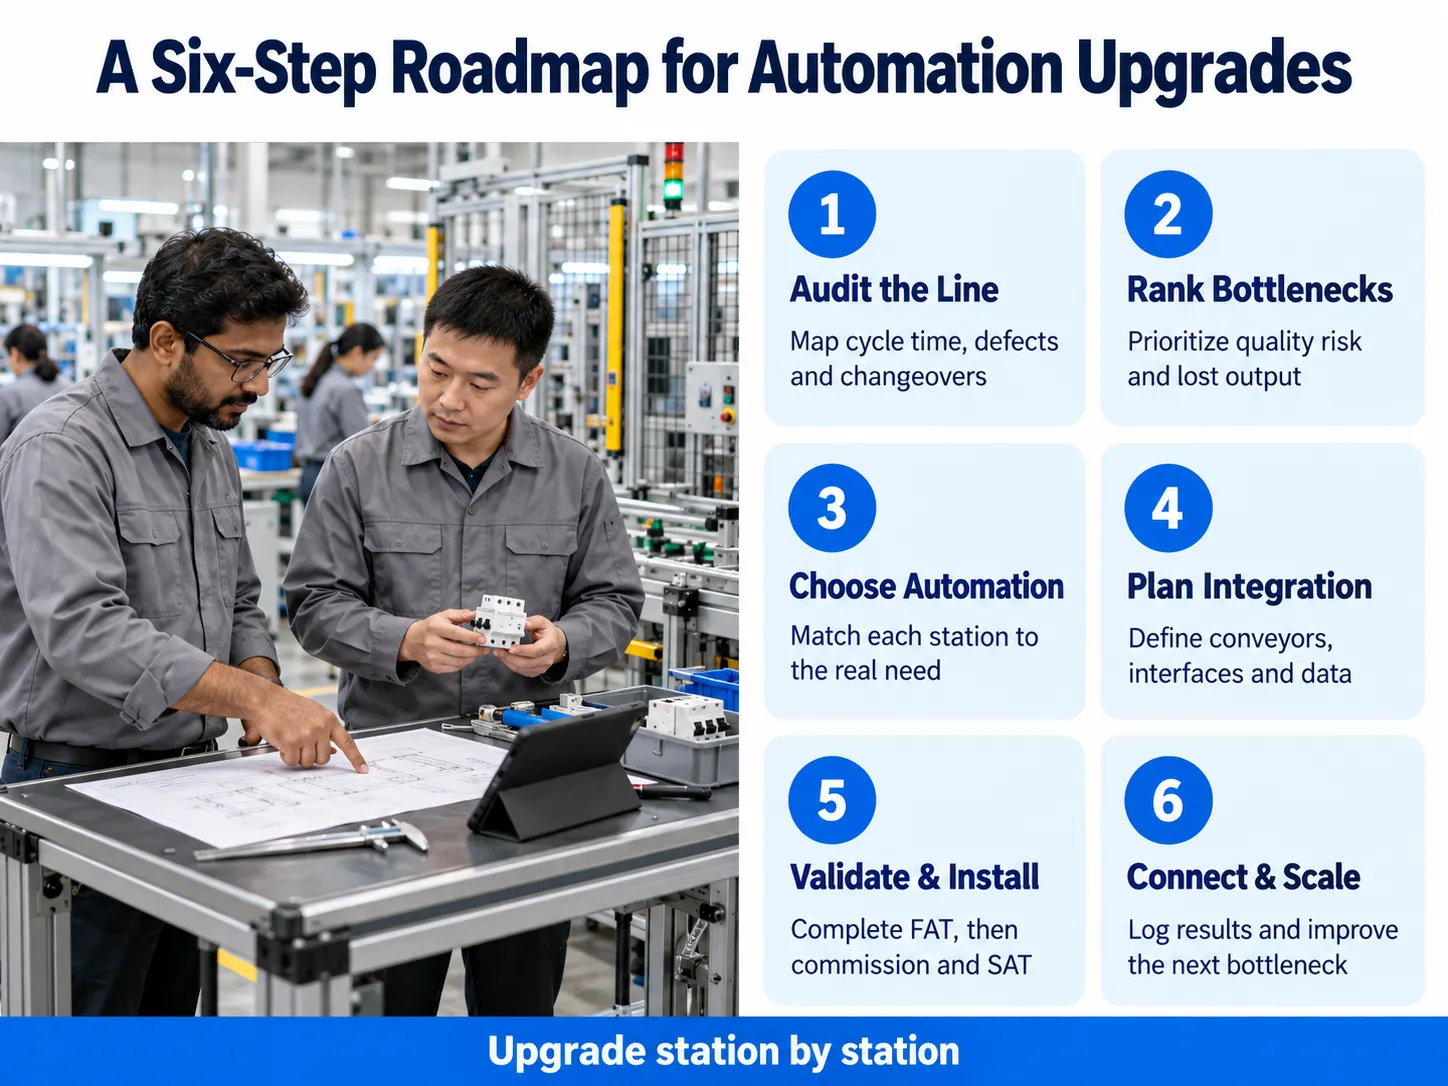
如何升級現有系統:六步路線圖 成功的 遵循嚴謹的順序。這也是Benlong的工程團隊在承接印度客戶項目時所採用的方法。.
第一步:審核現有生產線
編目每個工站,包括其週期時間、工人人數、缺陷數量及切換工站所需時間。收集產品、草圖及相關的IS/IEC測試要求。此審核將準確顯示瓶頸所在——通常與管理層的認知不同。.
第二步:依品質風險及產能損失排序瓶頸
需要認證的程序(校準、跳脫測試、高壓測試)及造成最多工作錯誤的程序(小零件組裝、板材堆疊、雙金屬焊接)通常優先進行。包裝及標記程序則可稍後處理。.
第三步:為每個步驟選擇合適的自動化程度
並非所有工站都需要機器人。半自動工廠搭配人工上料,能以更低成本提供相同品質,完全自動化生產線只有在產品量大且產品系列保持不變時,才會最終回本。我們的比較 全自動與半自動生產 說明如何做出決策。.
第四步:設計時考慮與現有系統整合
新工站必須能接收現有輸送帶的零件,符合可用的廠房空間,並能與工廠系統通訊。設計階段即指定資料介面(OPC UA或Modbus TCP)及條碼或雷射標記的序號——事後改裝成本會高得多。.
第五步:出貨前測試,並在計劃時段內調試
堅持在供應商工廠進行工廠驗收測試(FAT),使用自有樣品,安裝後再進行現場驗收測試(SAT)。. 將安裝排程安排在計劃停機期間,確保現有生產線持續運作,直到新工站驗證完成。.
第六步:連接數據,然後擴展
工站開始記錄結果後,加入SPC儀表板及OEE追蹤,接著將自動化擴展至下一個瓶頸。我們關於 高速MCB生產線的MES 文章說明了該數據層的運作方式。.
Benlong Automation如何協助印度領先電氣品牌升級
Benlong Automation位於溫州樂清,恰好是中國低壓電氣製造的樞紐。公司製造定制設備,用於組裝、焊接及測試多種產品,包括MCB、MCCB、RCCB、ACB、接觸器、SPD及電能表。印度已成為其主要出口市場之一,客戶中包含印度開關行業一些最知名的品牌。.
印度製造商在此 工業自動化改造中重視的部分 這種模式是 Benlong 不要求他們放棄現有的工藝。每台機器都是根據客戶的技術圖紙、樣品和所需產品規格量身定制,使機器能夠輕鬆替代或增強現有生產線。我們的指南涵蓋了更廣泛的供應商範圍。 印度自動裝配機械製造商.
HPL Electric & Power
HPL 製造 MCB、MCCB、開關設備和電表,這意味著其工廠生產多個產品系列,具有不同的框架尺寸和測試流程。對於這種多樣化的生產者來說,基於配方的機器至關重要;這些機器可以通過輸入新程序切換 1 相和 4 相,或切換電流額定值,而無需手動重置夾具。HPL 是與 Benlong 合作的印度品牌之一,這種多產品靈活性是 Benlong 的核心。 MCB自動裝配線, ,可在 30 分鐘內完成 1P 至 4P 的切換。.
C&S Electric
C&S Electric 以其從 MCB 到 MCCB 和 ACB 的廣泛國內產品線聞名,適用於工業和基礎設施項目。較大的框架帶來更大的機械和電氣挑戰:電弧槽對準、接觸壓力、機構螺絲的扭矩以及長時間過載校準。C&S Electric 出現在 Benlong 的客戶名單中,對於這類產品,Benlong 提供 MCCB自動生產線 適用於 100A–1600A 框架的設備 — 配備伺服鉚接、扭矩控制緊固、電子跳脫單元校準和 MES 可追溯性 — 以及獨立的 MCCB 長時間熱校準工作台 配備 4 至 16 個獨立工位。.
Havells
Havells 是印度最大的消費和建築電氣品牌之一,通過廣泛的銷售網絡銷售 MCB、RCCB、MCCB 和配電板。在如此大規模的生產中,一致性至關重要:一個斷路器在某班次中稍微延遲跳脫,幾個月後就會成為保修索賠。Havells 也是 Benlong 的客戶之一。對於高產量的 MCB 計劃,回報最快的升級通常是 100% 線上測試:Benlong 的 MCB自動測試線 每小時運行 1,800–2,400 台,通過瞬時跳脫、熱校準、接觸電阻和視覺檢查,並將每個結果與序列號記錄對應。.
Polycab
Polycab 以電線和電纜聞名,正在擴展其開關設備和電氣產品業務。製造商在擴展新產品線時面臨一個特別的選擇:從第一天起投資全自動生產線,或先自動化質量關鍵步驟,然後逐步實現全自動化。對於第二種路徑,Benlong 的半自動工位如 MCB弧槽半自動組裝機 與手動堆疊相比,將組裝時間縮短了 50–70%,同時保持資本支出低, MCB 熱跳脫設定自動焊接線 對決定斷路器是否正確跳脫的雙金屬接點實現視覺對準(±0.05 毫米)、閉環焊接。.
在這四個品牌中,邏輯是一致的:保留產品和工廠,自動化那些因人為變異而影響質量或產能的步驟,並捕捉證明合規性的數據。.
對瓶頸進行適當升級
下表總結了Benlong設備通常在現有斷路器生產線中的安裝位置。數據取自Benlong公佈的產品規格。.
| 現有生產線瓶頸 | Benlong升級方案 | 公佈的性能 |
|---|---|---|
| 手工MCB元件組裝(每件15–20秒) | MCB自動裝配線 | 每件2–3.5秒,每個工位進行視覺檢測,1P–4P切換時間少於30分鐘 |
| 手工堆疊電弧室板 | 電弧室半自動組裝機 | 每組裝10–20秒,手工需30–60秒;配備板數和對齊感測器 |
| 手工雙金屬焊接 | 熱跳脫設定自動焊接線 | ±0.05毫米視覺對齊,100%焊接能量監控,每班產量超過10,000件 |
| 抽樣手動跳脫測試(每小時60–80件) | MCB自動測試線 | 每小時1,800–2,400件,±0.5%電流精度,完整數據記錄 |
| 手工MCCB組裝及ETU校準 | MCCB自動生產線 | 每件約30秒,適用100A–1600A框架,符合IEC 60947-2標準 |
| 不穩定的長時間過載測試 | MCCB長時間熱校準台 | 8小時內2%電流漂移,4–16個平行工位 |
升級而非更換的優勢
- 提升運營效率而無需增加人力。自動化組裝速度是傳統組裝的5至10倍,自動化測試使產能從數十件提升至數千件每小時。.
統計品質。視覺檢測、感測器驗證組裝及閉環校準減少操作員間的差異——例如手工生產斷路器現場故障的主要原因。.
完整測試取代抽樣。每個斷路器均經測試和篩選,缺陷在客戶看到之前被發現,且不會進入包裝。.
符合審核的可追溯性。每個斷路器的跳脫時間、扭矩及焊接曲線均與序號關聯,便於BIS檢查、重要客戶審核及出口文件。.
投資安全。繼續利用現有模具和產品設計;資金僅用於消除瓶頸的擴充部分。.
分階段支出。升級可分階段進行,將費用分攤於預算中。.
欲了解更多生產力與品質提升數據,請參閱我們的文章 工業自動化效率效益.
常見挑戰及避免方法
| Challenge | 如何避免 |
|---|---|
| 規格不明確導致機器與產品不匹配 | 報價前提供實物樣品、圖紙、目標週期時間及驗收標準,並寫入合約 |
| 新工位無法連接現有輸送系統或系統 | 設計階段明確機械介面、I/O及數據協議(OPC UA / Modbus TCP) |
| 安裝期間生產停擺 | 先在供應商工廠完成FAT;於計劃停機窗口安裝 |
| 操作員抗拒或誤用新設備 | 包含現場培訓及清晰HMI操作指引;從審核階段起讓生產線主管參與 |
| 總到岸成本高於機器價格 | 預算需涵蓋運費、關稅、GST、安裝及備件——不僅是出廠價 |
成本、交期與投資回報
每台 Benlong 機器皆為客製化設計,因此價格取決於產品範圍、自動化程度及產量目標。Benlong 公布的交貨期規格提供了現實的規劃指引:
| 升級類型 | 典型製造交貨期 | 公布的回收期指標 |
|---|---|---|
| 半自動組裝站 | 30–45 天 | 約 6–9 個月 |
| 長時間熱校準工作台 | 45–60天 | 客戶範例:8 個月 |
| MCB 自動組裝或測試線 | 60–90 天 | 約 9–18 個月 |
| 熱跳脫焊接線 | 60–90 天(新設計為 90–120 天) | 視產量及缺陷成本而定 |
| MCCB自動生產線 | 90–120 天 | 客戶範例:14 個月 |
回收期取決於您工廠的人工成本、產量、缺陷率及保固風險;在承諾前請根據您的數據要求 ROI 計算。.
結論
升級不代表重新開始。對印度電氣製造商而言,提升品質與產量最快的方式是保留現有工廠與產品,然後自動化那些人工變異成本最高的步驟——校準、測試、精密組裝與焊接——並擷取證明每個單元合規的數據。.
Benlong Automation 多年來專注於為印度市場執行此策略,合作品牌包括 HPL、C&S Electric 及 Havells,並與從第一個半自動站到完整生產線的製造商合作。如果您正計劃升級,, 請聯絡 Benlong 工程團隊 並提供您的產品樣品、目前產量及目標產能,以獲得量身訂做的提案與 ROI 分析。.
黃曉蕾 | 本龍自動化




