 benlong
فرآیندهای ساخت باتری Bigassbattery.com
عبارت ساخت باتری به طور ضمنی دو نوع کسبوکار متفاوت را نشان میدهد. یکی از این نوعها با تمام جنبههای تولید باتری مانند پوششدهی، نورد، پیچیدن، الکترولیز و شکلگیری سر و کار دارد. این نوع معمولاً پرهزینهترین برای راهاندازی است. نوع دیگر مربوط به مونتاژ باتریها است، جایی که باتریها به عنوان محصولات انرژی آزمایش و ذخیره میشوند. شرکت Bigassbattery.com به این نوع تعلق دارد و دانستن این دانش به درک نحوه عملکرد شرکت کمک میکند. پس از آن، توضیح فرآیند تولید واقعی ارائه میشود که شرح میدهد در هر مرحله از فرآیند چه اتفاقی میافتد، چه مراحلی بر خروجی تأثیر میگذارند، چه نوع تجهیزاتی استفاده میشود و کنترل کیفیت در کجا انجام میشود. بنابراین ما همچنین نشان خواهیم داد که چه استانداردهایی باید برای ارسال باتری از کارخانه رعایت شود.
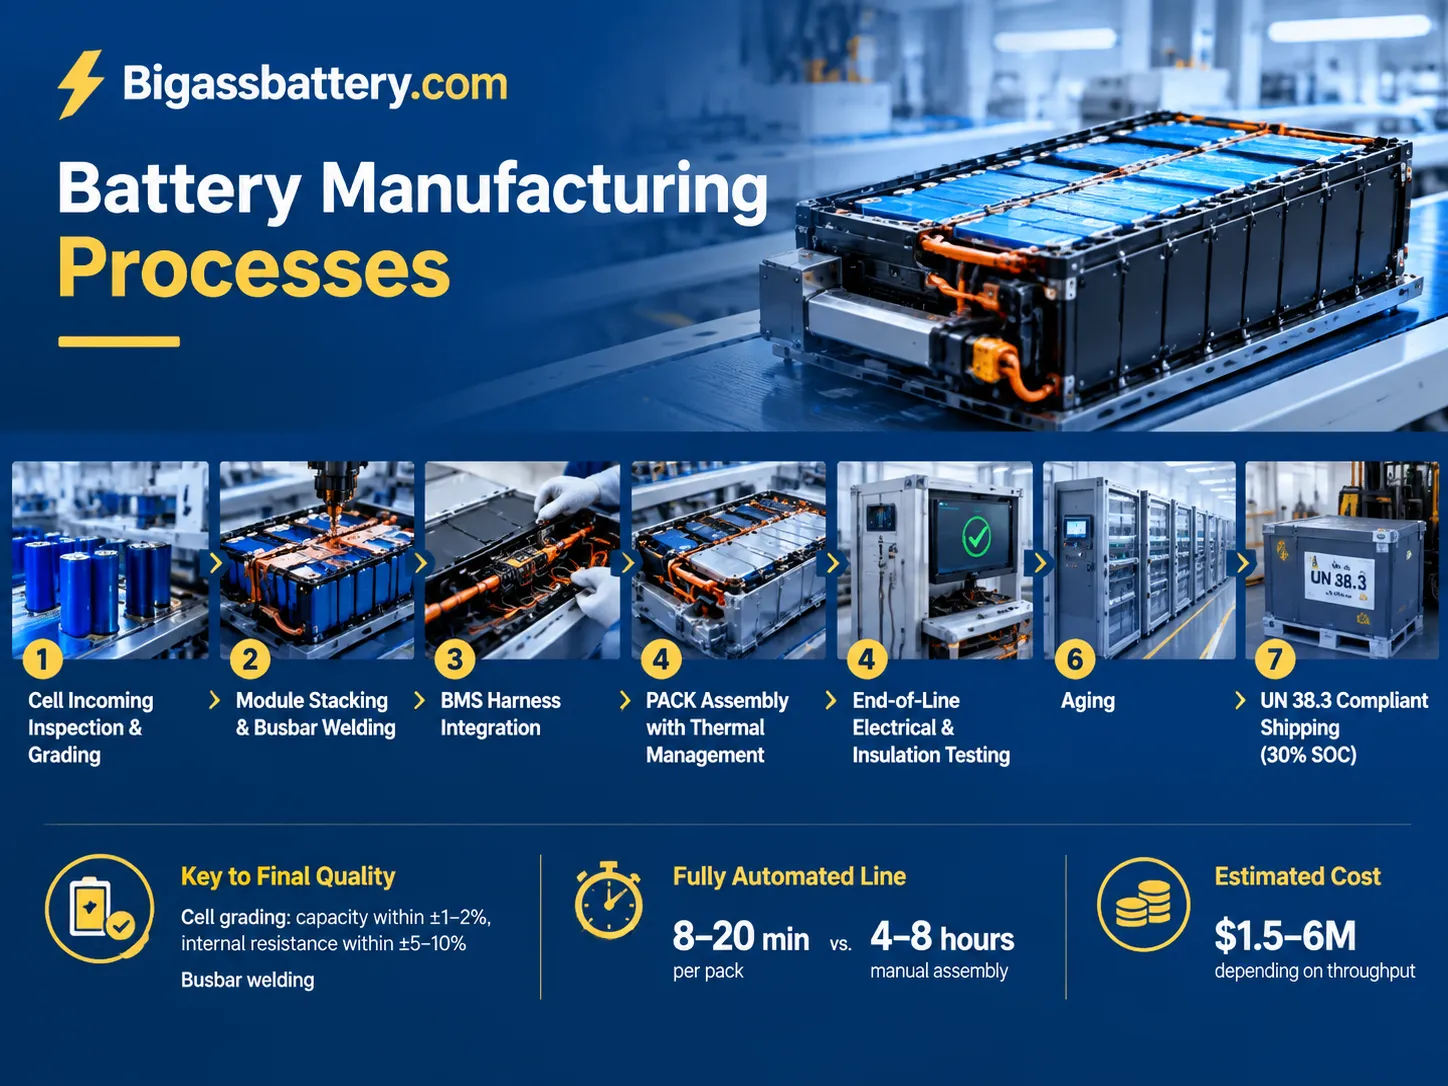
به طور خلاصه، bigassbattery.com به عنوان یک یکپارچهساز سیستمهای ذخیره انرژی باتری در منطقه بنلوکس و نوردیک عمل میکند بدون اینکه واحدهای تولیدی خود را داشته باشد. این شرکت از تکنیکی برای مونتاژ ماژول و پک پیروی میکند که شامل بازرسی و درجهبندی سلولهای ورودی، مونتاژ ماژول ترمینال و جوشکاری باسبار، یکپارچهسازی هارنس BMS، مونتاژ پک با مدیریت حرارتی، ارزیابی عملکرد محصول نهایی و انجام آزمایشها طبق مقررات UN38.3 در حالی که شارژ 30% را حفظ میکند، میشود. درجهبندی سلول و جوشکاری باسبار عوامل اصلی تعیینکننده کیفیت یک سلول هستند؛ فرآیند مونتاژ بین ۸ تا ۲۰ دقیقه طول میکشد در مقایسه با ۴ تا ۸ ساعت در روشهای غیرخودکار با هزینه نصب از حدود $1.5 تا ۶ میلیون بسته به ظرفیت خط تولید.
آنچه Bigassbattery.com واقعاً تولید میکند
Bigassbattery.com ارائهدهنده سیستمهای ذخیره انرژی باتری است که در بخشهای خانگی، تجاری و شارژ خودروهای الکتریکی در چهار بازار اروپایی فعالیت میکند و دارای پایگاه مستقر بیش از ۸۰ سیستم و بیش از ۴۰ کسبوکار در لیست مشتریان خود است. دامنه محصولات آن شامل باتریهای خانگی نصب شده روی دیوار، راهحلهای تجاری مبتنی بر کانتینر تا پروژههای چند مگاواتی عظیم است.
با این حال، این شرکت باتری تولید نمیکند. این یک تصمیم آگاهانه و منطقی است زیرا ساخت باتری نیازمند کارخانه پوششدهی الکترود، اتاق خشک با رطوبت کمتر از ۱ درصد، قابلیتهای شکلگیری و پیرسازی به مدت هفتهها و سرمایهگذاریهایی است که تنها چند شرکت در جهان توانایی آن را دارند. در عوض، Bigassbattery باتریها را از تولیدکنندگان درجه یک تأمین میکند و پس از آن همه چیز تحت کنترل آنها است: مرتبسازی، مونتاژ ماژولها، بستهبندی، آزمایش، صدور گواهی و راهاندازی.
همین رویکرد توسط اکثر برندهای ذخیرهسازی اروپایی دنبال میشود و بنابراین، خود فرآیند مونتاژ تعیینکننده میشود. پس از اطمینان از سلول، تفاوت بین یک سیستم ذخیرهسازی قابل اعتماد و کاندیدای گارانتی در دو چیز است: کیفیت تطبیق سلول و کیفیت مونتاژ پک. بقیه فقط بستهبندی است.
فرآیند ساخت باتری، مرحله به مرحله
در اینجا جریان کامل، همراه با دروازه کیفیت در هر مرحله آمده است. زمانها معمولاً برای یک پک ذخیرهسازی ثابت به جای پک خودرو است.
| مرحله | چه اتفاقی میافتد | دروازه کیفیت | زمان چرخه |
|---|---|---|---|
| بازرسی ورودی سلول | باز کردن جعبه، تأیید دسته، خواندن OCV و مقاومت داخلی AC | رد کردن سلولهای آسیبدیده یا خارج از مشخصات | 2–5 ثانیه برای هر سلول |
| درجهبندی و مرتبسازی | تست ظرفیت، تست IR، خودتخلیه (مقدار K) | ظرفیت در محدوده ±1–2%، IR در محدوده ±5–10% | ساعتها برای هر دسته (شارژ/دشارژ) |
| چیدمان ماژول | سلولها در قالب قرار داده شده، فشردهسازی اعمال میشود | ارتفاع پشته و فشردهسازی یکنواخت | 60–180 ثانیه |
| جوشکاری باسبار | جوشکاری لیزری یا اولتراسونیک اتصالات | مقاومت جوش و قدرت کشش | 30–120 ثانیه |
| سیمکشی BMS و PCB | سیمهای حسگر، اتصال کانکتور، نصب برد | پیوستگی در هر خط حسگر | 2–6 دقیقه |
| مونتاژ پک | قرار دادن ماژولها در محفظه، رابط حرارتی، محکمکردن | گشتاور و تماس حرارتی | 10–40 دقیقه |
| تست انتهای خط | شارژ/دشارژ، مقاومت عایق، ارتباطات CAN | ظرفیت، IR، HiPot، ارتباطات | 2–8 ساعت |
| پیرسازی / سوختن اولیه | استراحت و نظارت بر خودتخلیه غیرعادی | هیچ سلولی در ولتاژ انحراف ندارد | 24–168 ساعت |
| کنترل کیفیت نهایی و علامتگذاری | تست نشت IP، برچسبگذاری، سریالسازی | رتبهبندی IP، ثبت ردیابی کامل | 5–15 دقیقه |
درجهبندی سلول: مرحلهای که همه چیز را تعیین میکند
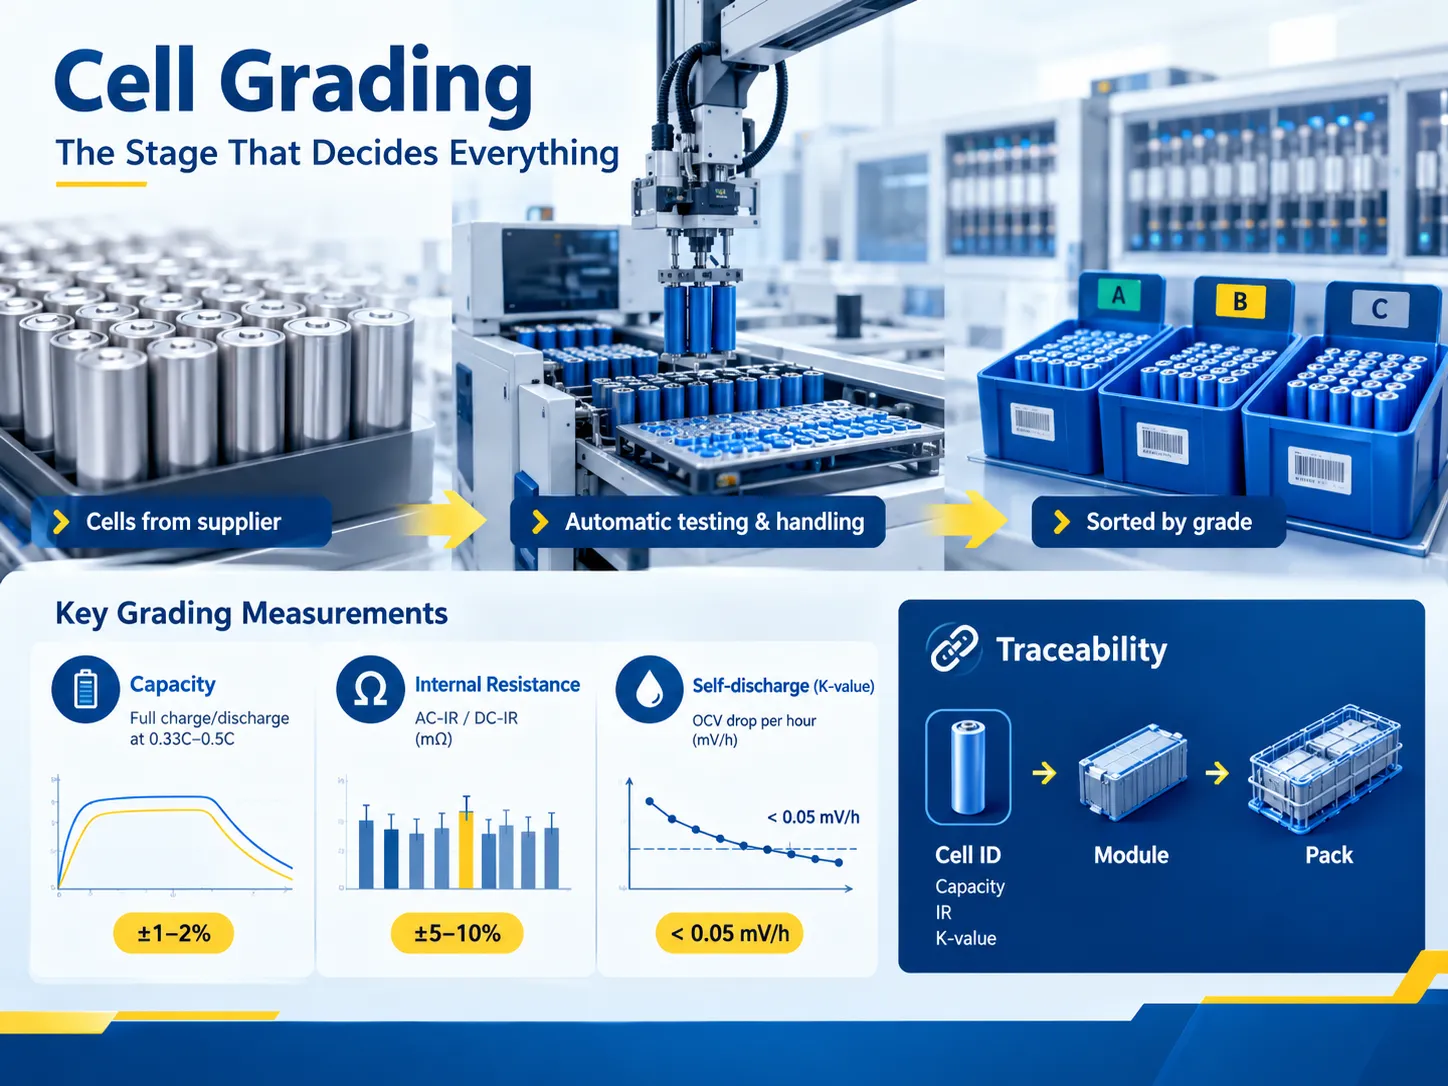
سلولهای تأمین شده دارای تغییرات تولیدی هستند. علم ساخت سلول نمیتواند سلولهای یکنواخت تولید کند و این تغییرپذیری به ضرر سلامت پکها است. اگر یک سلول ظرفیت 4% کمتری نسبت به همتایان خود در رشته داشته باشد، زودتر به حالت شارژ کامل میرسد و زودتر به حالت تخلیه میرود. در همین حال، BMS اطمینان میدهد که پک با وجود این انحراف به کار خود ادامه دهد. در نهایت، در طول هزاران چرخه، یک سلول ضعیف عملکرد کل پک را مختل میکند.
درجهبندی این مشکل را با تعیین سه معیار حل میکند:
- ظرفیت. این ظرفیت در طول چرخه کامل شارژ/دشارژ در سطح جریان مشخصی اندازهگیری میشود که معمولاً برابر با 0.33C یا 0.5C است.
- مقاومت داخلی (AC-IR یا DC-IR). این مقاومت بر حسب میلیاهم اندازهگیری میشود و پراکندگی باید در محدوده ±5-10% در داخل دسته باقی بماند. اگر IR بالا باشد، سلول در حین عملیات گرما تولید میکند و گرما باعث کاهش عمر پک میشود.
- خودتخلیه اندازهگیری شده به صورت مقدار K. OCV دو بار با وقفههای مشخص اندازهگیری میشود و تفاوت ولتاژها محاسبه میگردد.
درجهبندی بیشترین زمان را میگیرد، زیرا تست ظرفیت شامل چرخههای کامل شارژ و دشارژ است. بنابراین، برای سیستمهای ذخیرهسازی ترجیح داده میشود که کانالهای تست متعددی به طور همزمان کار کنند تا فرآیند شیمیایی تسریع نشود. مدیریت سلول در این مقیاس جایی است که سیستمهای خودکار حمل مواد.
درجهبندی دادهها نقطه شروع در فرآیند ردیابی است. هر سلول یک شناسه دریافت میکند که اطلاعات را به مقدار ظرفیت، مقدار IR و مقدار K سلول مرتبط میکند و امکان پیگیری سلول در ماژول و ماژول در پک را فراهم میآورد.
مونتاژ ماژول: جایی که بازده به دست میآید یا از دست میرود
یک ماژول از چندین سلول تشکیل شده است که به صورت فیزیکی محکم شده، به صورت الکتریکی متصل و به صورت حرارتی متصل شدهاند. سه عامل کیفیت را در این مورد تعیین میکنند.
- فشردهسازی و محکمکردن کلیدی هستند. سلولهای منشوری و کیسهای باید به دقت فشرده شوند و به گونهای که سلولها در حین عملکرد سیستم نفس نکشند. فشردهسازی ناکافی منجر به عمر کوتاه چرخه میشود، در حالی که فشردهسازی بیش از حد باعث خرابی سلول قبل از فعال شدن آن میشود. ارتفاعهای پشته و نیروی فشردهسازی اندازهگیری میشوند نه تخمین زده.
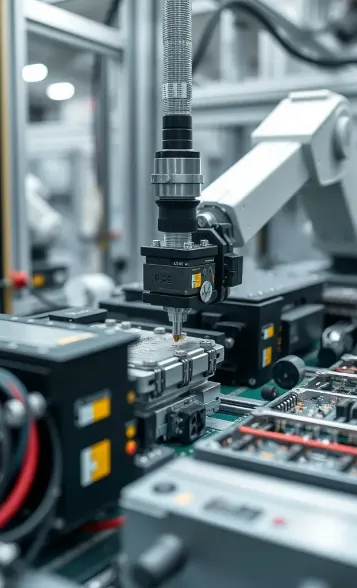
- جوشکاری اتصال نمایانگر خطرناکترین مرحله کل فرآیند است. امکان دستیابی به سریعترین چرخه و ناحیه تأثیر نسبتاً کوچک با استفاده از جوشکاری لیزری وجود دارد اما نیازمند فاصله دقیق کانونی، مقدار توان و گاز محافظ استفاده شده است؛ در غیر این صورت، جوش سرد خواهد بود، به این معنی که تمام آزمایشها را در دماهای بالا پشت سر میگذارد اما در میدان عملکرد شکست میخورد. جوشکاری اولتراسونیک از فرآیند ذوب جلوگیری میکند و بهترین روش برای گیرهها است، اما ابزار به سرعت فرسوده میشود. جوشکاری مقاومتی ساده و ارزان است اما گستردهترین دامنه کیفیت را تولید میکند.
- دلیل گران بودن اتصال جوش داده شده این است که نقص جوش در بازرسی انتهای خط کشف نمیشود. در بیشتر موارد، اتصال ضعیف در حین آزمایش به درستی کار میکند و آزمایشهای پیوستگی را پشت سر میگذارد اما پس از آن در حین استفاده شکست میخورد. به همین دلیل شرکتهای پیشرو همه جوشها را بررسی میکنند، نه فقط موارد انتخاب شده، و در عین حال تمام پارامترهای تولید را برای هر واحد مستندسازی میکنند.
- گشتاور و مقاومت. اتصالات باسبار پیچ شده با کمک گشتاور مشخص شده ایجاد میشوند که معمولاً به معنای تنظیم پیچهای M8 برای رسیدن به 8-12 نیوتنمتر با کمک ابزار است. اتصال با گشتاور ناکافی تمایل به گرم شدن دارد؛ برعکس، اتصالات با گشتاور بیش از حد مستعد ترک خوردن در پیچها یا سایر قسمتهای اتصال هستند. در خطوط خودکار، گشتاور برای هر بست اندازهگیری و ذخیره میشود که این فناوری را ارزانترین روش برای اطمینان از قابلیت اطمینان میکند.
مونتاژ پک: مدیریت حرارتی، محفظه و BMS
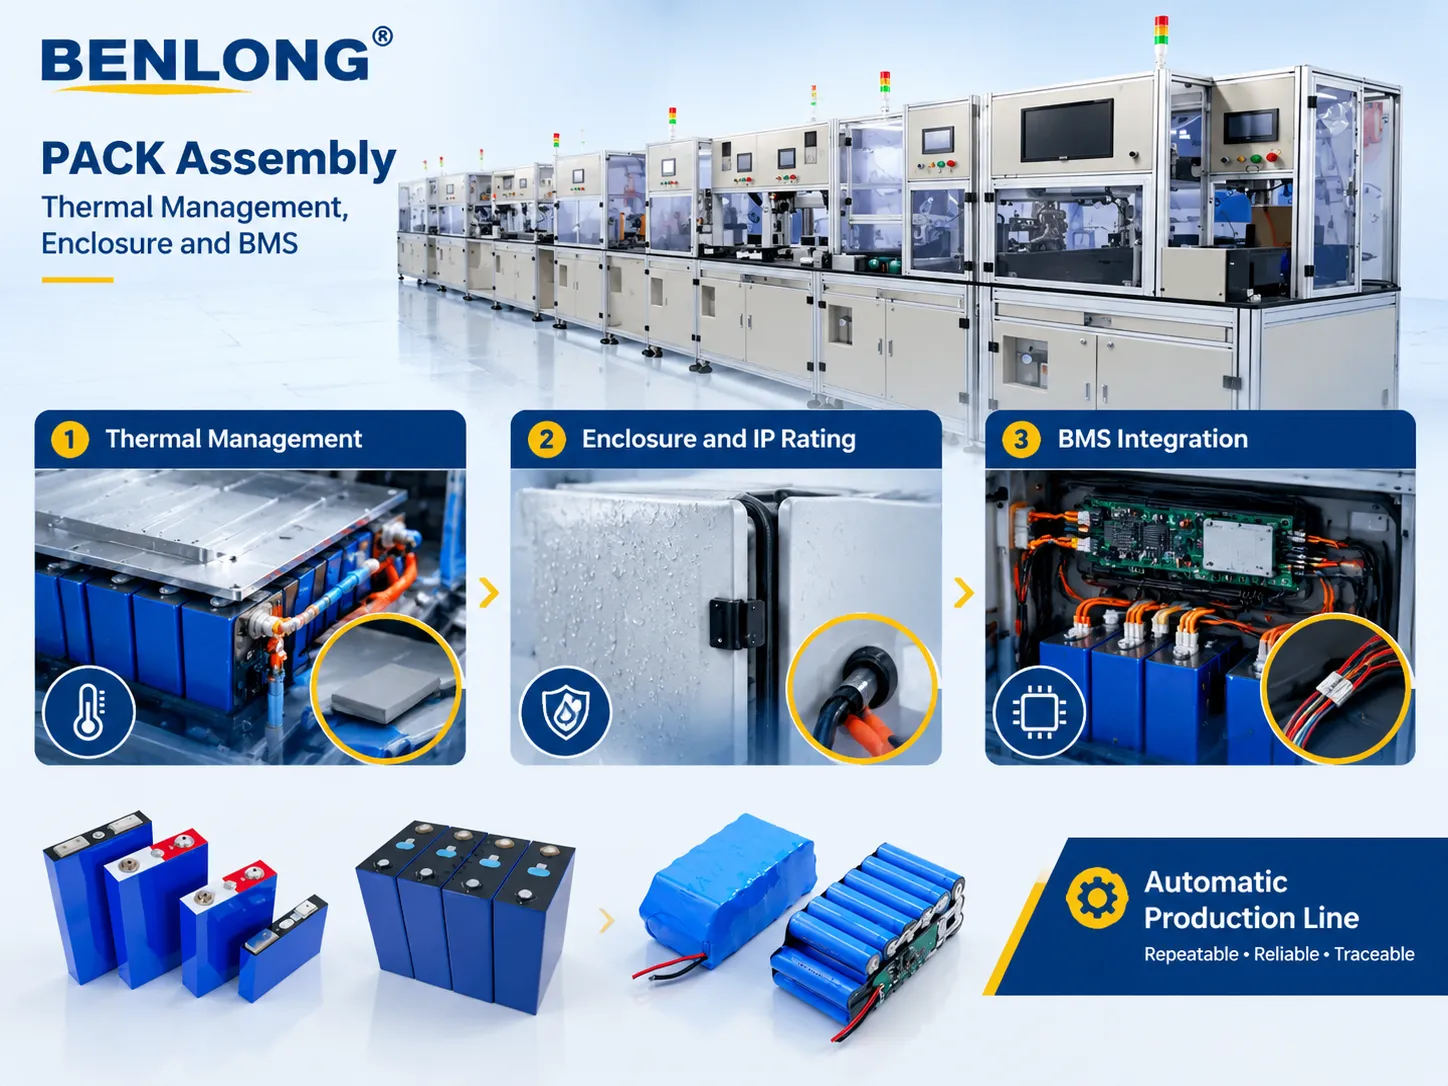
در مونتاژ پک، چندین ماژول در محصول نهایی ترکیب میشوند. این فرآیند سه زیرسیستم را ترکیب میکند که هر زیرسیستم دارای حالت خرابی عملکردی است که فقط در عمل آشکار میشود.
- مدیریت حرارتی. خنکسازی هوایی راهحلی ارزان و ساده است اما برای ذخیرهسازی خانگی با توان پایین کافی است. خنکسازی مایع که میتواند باتریهای با چگالی انرژی بالا و باتریهایی با نرخ شارژ سریعتر را خنک کند، از لولهها، اتصالات، یک پمپ استفاده میکند و خطر نشت اضافی ایجاد میکند. رابط بین ماژول و صفحه سرد شامل یک پد حرارتی یا پرکننده شکاف حرارتی است؛ حالت خرابی در اینجا شامل فشار تماس نامتوازن است که منجر به تشکیل نقاط داغ میشود که ممکن است توسط شبکه ترمیستور شناسایی نشود زیرا حسگر روی ماژول قرار دارد و نه روی سلول داغ.
- محفظه و درجهبندی IP. هنگام ساخت برای کاربردهای فضای باز، کابینتها باید دارای درجه IP54 یا بالاتر باشند که نیازمند استفاده از مهر و مومها، نقاط ورودی کابل بسته و تست واقعی نشت به جای بررسیهای بصری است. یکی از تستهای استاندارد تولید، تست کاهش فشار کنترلشده است که شامل افزایش کمی فشار در کابینت و اندازهگیری کاهش فشار در طول یک بازه زمانی میشود.
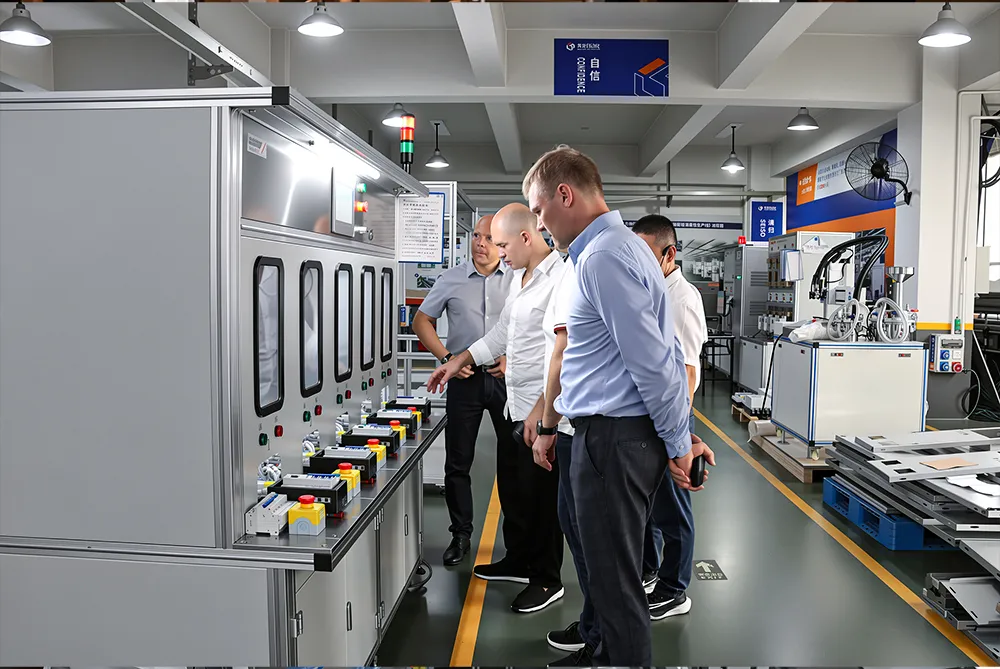
- یکپارچهسازی BMS. اثربخشی سیستم مدیریت باتری به کیفیت سیمکشی آن بستگی دارد. هر نقطه ولتاژ و حسگر دما باید برای پیوستگی و تخصیص آدرس صحیح آزمایش شود. اگر سیم حسگر دما با سیم دیگری تعویض شود، سیستم نادرست هنوز به طور عادی کار میکند اما BMS از باتری اشتباه محافظت خواهد کرد. این مرحله جایی است که یک خط تولید مخصوص به خود را توجیه میکند، که دقیقاً برای benlongkj طراحی شده است: قرارگیری تکراری ماژول، گشتاور اتصال کنترلشده، تأیید خودکار خط حسگر و ثبت ردیابی در هر ایستگاه. خط تولید خودکار ماژول پک باتری لیتیومی لازم است یک جز ساختاری روشن شود. benlongkj تمام اتوماسیون و تجهیزات لازم برای فرآیندهای تولید را فراهم میکند اما باتریها را ارائه نمیدهد. اگر تولیدکننده فناوری ذخیرهسازی انرژی هستید که به دنبال خرید یک خط تولید میباشید، بدانید که مشارکت ما محدود به تأمین تجهیزات خواهد بود. اگر به دنبال خرید یک راهحل ذخیرهسازی انرژی هستید، ما منبع شما نیستیم.
تست انتهای خط، پیری و ردیابی.
هیچ محصول باتری نباید صرفاً بر اساس انجام بازرسی بصری رضایتبخش از ساختمان خارج شود. انتهای خط آخرین فرصت برای شناسایی هرگونه نقص در محصول شما قبل از ارسال است.
تست.
| آنچه شناسایی میکند | معیار معمول | بررسی ظرفیت |
|---|---|---|
| پکهای با ظرفیت کمتر، سلولهای ضعیف | در محدوده تحمل ظرفیت اعلام شده، معمولاً ±۳–۵٪ | مقاومت عایقی / HiPot |
| نقصهای عایق سیمپیچی و محفظه | معمولاً ≥۱ مگااهم در ولتاژ تست مشخص شده؛ HiPot مطابق با الزامات UL 1973 | مقاومت داخلی DC |
| اتصالات با مقاومت بالا، باسبارهای کوچک | مطابق با مقدار طراحی | ارتباط CAN / Modbus |
| آدرسدهی BMS، فرمویر، نگاشت حسگر | گزارش همه سلولها و حسگرها | تأیید جریان تعادل |
| نقصهای تعادل غیرفعال یا فعال | جریان تعادل در محدوده مشخصات | تست نشت IP |
| نقصهای واشر و ورودی کابل | کاهش فشار در محدوده مجاز | پایش پیری / استراحت |
| خودتخلیه آهسته، نقصهای جوش پنهان | هیچ انحراف ولتاژ سلول فراتر از حد مجاز در طول ۲۴–۱۶۸ ساعت | هیچ انحراف ولتاژ سلولی فراتر از حد مجاز در طول ۲۴–۱۶۸ ساعت وجود ندارد |
پیری یک آزمایش رایج است که افراد اغلب سعی میکنند از آن اجتناب کنند زیرا زمان و فضا میطلبد. این همچنین قویترین آزمایش است زیرا بیشترین نقصهای پنهان را شناسایی میکند، زیرا این نقصها به صورت انحراف ولتاژ در حین استراحت ظاهر میشوند نه به صورت خرابی آشکار در طول چرخههای شارژ. یک خط که ایستگاههای آزمایشی سفارشی در جریان مونتاژ ساخته شده است همه این موارد را به صورت خودکار ثبت میکند به جای اینکه به اپراتور تکیه کند تا خوانش غیرعادی را متوجه شود.
قابلیت ردیابی همه چیز را به هم متصل میکند. زنجیره شناسه سلول، شناسه ماژول، شناسه پک و یک رکورد کامل از آزمایشها را ردیابی میکند تا وقتی که نقص میدانی سه سال بعد رخ میدهد، تولیدکننده بتواند پارامترهای جوشکاری، گزارشهای سفت کردن، دادههای درجهبندی و منحنی پیری این واحد مورد نظر را مشاهده کند. این واقعیت که تحت استانداردهای UL 1973 و IEC 62619 زنجیره شواهد به اندازه محصول برای شرکتی که در ۴ کشور اروپایی فعالیت میکند و از گارانتی بهرهمند میشود اهمیت دارد، بسیار مهم است.
یک خط پک چقدر به اتوماسیون نیاز دارد؟
به راحتی میتوان به خرید خطی با بالاترین درجه اتوماسیون وسوسه شد. معمولاً این کار در ابتدا اشتباه است، زیرا اتوماسیون یک فرآیند را به طور دائمی مؤثر میکند.
| سطح | زمان چرخه به ازای هر پک | بهترین برای | سرمایهگذاری معمول |
|---|---|---|---|
| مونتاژ دستی روی میز کار | ۴–۸ ساعت | نمونههای اولیه، حجم کم، تنوع بالا | $50k–$200k |
| ایستگاههای نیمهاتوماتیک | ۱.۵–۳ ساعت | تولید آزمایشی، ۱۰–۱۰۰ پک در ماه | $300k–$800k |
| خط اتوماتیک با پک دستی | ۳۰–۶۰ دقیقه | ۵۰۰–۲,۰۰۰ ماژول در ماه | $800k–$2.0m |
| کاملاً خودکار | ۸–۲۰ دقیقه | حجم بالا، تنوع کم، طراحی پایدار | $1.5m–$6m |
هزینه تنها عامل مبادله نیست. یک خط مونتاژ کاملاً اتوماتیک هزینه انتقال بالایی دارد زیرا هر تغییر به معنای توسعه ابزارهای جدید، برنامهنویسی و آزمایش است. خطوط نیمهاتوماتیک میتوانند در عرض چند روز به تغییرات طراحی واکنش نشان دهند. اکثر توسعهدهندگان سیستمهای ذخیرهسازی اروپایی با چندین خط محصول — دیواری، کابینتی و کانتینری — ممکن است تا زمانی که یکی از خطوط محصول از نظر حجم غالب شود، از خط مونتاژ نیمهاتوماتیک بهرهمند شوند. این مقایسه ارزش مطالعه دقیقتر قبل از سرمایهگذاری را دارد: خطوط تولید کاملاً اتوماتیک در مقابل نیمهاتوماتیک نقاط قوت هر کدام و جایی که بازگشت سرمایه واقعاً اتفاق میافتد را پوشش میدهد.
هزینه یک خط پک باتری و نحوه خرید آن
هزینه سرمایه فقط بخشی از کل مبلغ است. هزینههای آمادهسازی چیدمان، تأمین برق، سیستم هوای فشرده، استخراج دود جوشکاری و ورودی مهندسی برای دستیابی به بازده اولین بار در سفارش تجهیزات لحاظ نشده است.
| عنصر هزینه | سهم معمول پروژه | یادداشتها |
|---|---|---|
| تجهیزات اصلی مونتاژ | ۴۰–۵۵۱TP3T | انباشتن، جوشکاری، اتصال، انتقال |
| تجهیزات آزمایش | ۱۵–۲۵۱TP3T | کانالهای ظرفیت، HiPot، میزهای آزمایش BMS |
| نرمافزار MES / ردیابی | ۵–۱۲۱TP3T | آسان برای کمبودجهکردن، سخت برای بازسازی |
| نصب و راهاندازی | ۸–۱۵۱TP3T | شامل اعتبارسنجی ایمنی |
| آموزش و پشتیبانی افزایش ظرفیت | ۳–۸۱TP3T | جایی که بازده اولین بار واقعاً به دست میآید |
برای تمایز بین یک ارائهدهنده که میتواند تجهیزات لازم برای تولید یک خط را فراهم کند و کسی که فقط تجهیزات میفروشد، سه سوال باید پرسیده شود. از تامینکننده بخواهید بازده اولین خط تولیدی که ساختهاند و هفتهای که دادهها جمعآوری شدهاند را اعلام کند. بپرسید چند تغییر مهندسی پس از راهاندازی تجهیزات انجام شده است. همچنین، یک مشتری که امروز آن تجهیزات را به کار میبرد پیدا کنید و بدون دخالت تامینکننده با او تماس بگیرید. فهرست کامل برای این ارزیابی در راهحلهای خط تولید خودکار برای خریداران, است که به بخش مشخصات و تست پذیرش خرید میپردازد.
چه نوع باتریهایی به این روش مونتاژ میشوند
روش فوق را میتوان به شیمی نسبت داد، اگرچه جزئیات از یک سلول خاص به سلول دیگر متفاوت است.
- LFP به دلیل عمر چرخه طولانی (معمولاً از ۴۰۰۰ تا ۶۰۰۰ در عمق تخلیه ۸۰٪)، پایداری حرارتی و هزینه بالاتر، در ذخیرهسازی انرژی ثابت غالب است. این نوع در نصبهای ثابت کمتر اهمیت دارد تا در وسایل نقلیه الکتریکی، زیرا سلولها نمیتوانند زیر حدود ۲.۰ ولت بیش از حد تخلیه شوند که این نیازمند دقت بالای سیستم مدیریت باتری (BMS) و ویژگیهایی مانند مسدود کردن شارژ در دماهای پایین است.
- NMC در کاربردهای با توان بالا و جایی که فضای موجود محدود است یافت میشود. این نوع چگالی انرژی بالاتری دارد (اما هزینه بالاتری نیز دارد) و حاشیههای حرارتی باریکتری برای ایمنی دارد که نیازمند کنترل حرارتی شدیدتر و نرخ شارژ محتاطانهتر است.
- LTO معمولاً برای تعداد چرخههای بالا (و همچنین شارژ سریع در دمای پایین) با هزینه بالا و چگالی انرژی کمتر انتخاب میشود.
در مورد انواع سلولها، آنها میتوانند استوانهای (۱۸۶۵۰، ۲۱۷۰۰ و دیگران)، منشوری یا کیسهای باشند. سلولهای استوانهای به دلیل خودتراز بودن و ایندکسینگ آسان، آسانتر برای اتوماسیون در نظر گرفته میشوند. از سوی دیگر، سلولهای منشوری و کیسهای بهرهوری بستهبندی بالاتری دارند اما نیازمند کنترل فشردهسازی و دستکاری دقیق در طول تولید هستند.
سوالات متداول
آیا bigassbattery.com سلولهای باتری خود را تولید میکند؟
خیر. bigassbattery.com به عنوان سازنده سلول عمل نمیکند، بلکه به عنوان شرکت یکپارچهسازی سیستمهای ذخیره انرژی باتری فعالیت میکند. آنها سیستمهای ذخیره انرژی را طراحی، مونتاژ، تایید و اجرا میکنند و همچنین از قطعات تولید سلول و ماژول از تامینکنندگان شناخته شده استفاده میکنند، در حالی که خط تولید خود را برای خانه، کسبوکار و وسایل نقلیه الکتریکی ترویج میدهند. چنین مکانیزم مستحکمی در اروپا رایج است، جایی که تولید سلول نیازمند سرمایهگذاری عظیم و وابستگی به فناوری اتاق خشک است، در حالی که یکپارچهسازی سیستم با بزرگترین مزایای محلی همراه است.
مهمترین مرحله در تولید پک باتری چیست؟
درجهبندی سلول قبل از جوشکاری اتصال متقابل انجام میشود. درجهبندی فرآیندی تعیینکننده برای تعادل بلندمدت بسته باتری است زیرا با تولید سلولهایی که خارج از تعادل هستند، سیستم مدیریت باتری (BMS) مجبور است حول ضعیفترین سلول عمل کند و بدین ترتیب انرژی قابل استفاده در بسته محدود میشود. جوشکاری فرآیندی است که تضمین میکند بسته در برابر چرخههای حرارتی مقاومت خواهد کرد زیرا جوش ناقص از هر مرحله کنترل کیفیت انتهای خط عبور میکند اما ماهها پس از ساخت در میدان شکست خواهد خورد. فرآیند مونتاژ محفظه و برچسبگذاری آن قابل مشاهده و آسان برای کنترل است؛ با این حال، فرآیندهای ذکر شده در بالا چنین نیستند.
یک محصول ذخیرهسازی باتری باید چه استانداردهایی را رعایت کند؟
برای استفاده از باتریهای ثابت، چندین استاندارد ضروری وجود دارد که باید رعایت شوند. اول از همه، این استانداردها شامل IEC 62619 است که مربوط به ایمنی سلولها و باتریهای لیتیوم-یون است، IEC 62620 که به عملکرد مربوط میشود، و در نهایت UL 1973 که مربوط به باتریهای طراحی شده برای کاربردهای ثابت است. UL 9540 نیز به سیستمهای استفاده شده در کاربردهای ذخیرهسازی انرژی اشاره دارد، در حالی که UL 9540A برای انتشار فرار حرارتی است. مقررات حمل و نقل شامل UN 38.3 میشود که شامل هشت آزمایش است و حمل و نقل را زمانی که SOC باتری از 30% تجاوز نکند، الزامی میکند. در اروپا، علامت CE نیز مورد نیاز است. علاوه بر این، IEC 62133-2 برای باتریهای کوچک اهمیت دارد.
چگونه خط مونتاژ بسته باتری را قبل از پذیرش تحویل تأیید میکنید؟
آزمایش داخلی محصول را انجام دهید، به جای تکیه بر اعتبار تأمینکننده برای ارائه جزئیات صحیح در مورد آزمایشهای انجام شده توسط آنها. معیارهایی که باید در نظر گرفته شوند شامل نرخ موفقیت اولین عبور در حداقل ۲۰۰ واحد اجرا شده، زمان چرخه در حالت پایدار به جای حالت ایدهآل، پارامترهای گشتاور و جوشکاری که به درستی ثبت شدهاند، و زمان لازم برای تغییر به نوع محصول دیگر است. همچنین باید اطمینان حاصل کنید که سیستم شما قادر به ردیابی همه چیز تولید شده در طول آزمایش است، با انتخاب تصادفی سه واحد و بررسی کامل بودن سوابق آنها. در نهایت، داشتن سیستمی با برنامه افزایش تدریجی دقیق با هدف نرخ موفقیت برای هر هفته نیز ضروری است زیرا بیشتر اوقات اولین ماه تولید زمانی است که اکثریت پروژههای خط تمایل به شکست دارند.
منابع
- IEC — IEC 62619 و IEC 62620 سلولها و باتریهای لیتیوم ثانویه
- UL Solutions — استانداردهای ذخیرهسازی انرژی UL 1973، UL 9540 و UL 9540A
- UNECE — توصیههای UN 38.3 در مورد حمل و نقل کالاهای خطرناک
- وزارت انرژی ایالات متحده — تولید باتری و مواد
- NREL — تحقیق در زمینه یکپارچهسازی سیستم ذخیرهسازی انرژی و ایمنی
- Bigassbattery.com — محدوده محصولات و اطلاعات شرکت
- SAE International — راهنمای مونتاژ ماژول و بسته باتری
نتیجهگیری
تولید باتری توسط شرکتی مانند bigassbattery.com یک فرآیند بسیار پیچیده و حساس است. باتریها باید برای توانایی نگهداری شارژ و مقاومت در برابر شرایط نامطلوب آزمایش شوند، طبق الزامات خاص به هم جوش داده شوند، پس از اندازهگیری صحیح جهت محور در بستهها مونتاژ شوند و سپس تقویت شوند تا نقصهایی که ممکن است فوراً شناسایی نشوند، کشف شوند. اگرچه هیچ یک از مراحل به تنهایی بسیار دشوار نیست و شامل فرآیندهای پیچیده نمیشود، اما ترکیب آنها منجر به عملکرد باتری برای ۶ هزار چرخه به جای خرابی پس از چند سال میشود.
با در نظر گرفتن بیانیههای فوق، میتوان سه نتیجهگیری گرفت. اگر میخواهید در درجهبندی سلول یا جوش دادن اتصالات سلول موفق شوید، باید روشهای نظارتی مناسب را اجرا کنید. باید درک کنید که نقصهایی در اتصالات تولید وجود دارد که در پایان فرآیند قابل مشاهده نیستند. هنگام طراحی خط، باید سیستمهای اتوماتیک را بر اساس نتیجه نهایی مورد نیاز انتخاب کنید نه اینکه بیش از حد خودکار باشد، زیرا سیستم باید به سرعت به تغییرات فناوری پاسخ دهد. در نهایت، باید از اولین باتریهای تولید شده شروع به جمعآوری دادههای مربوط به خرابیها کنید. اگر قصد سرمایهگذاری در چنین خط عملیاتی را دارید، ممکن است به تجهیزاتی که توسط benlongkj ارائه میشود نیاز داشته باشید.