 benlong
ده تولیدکننده برتر قطعات MCB در جهان
تولیدکنندگان مختلفی از قطعکنندههای مدار کلاس ۲ وجود دارند. چندین تولیدکننده قطعکنندههای مدار کلاس ۲ با کیفیت بالا و کیفیت پایین وجود دارند. با این حال، تعدادی از تولیدکنندگان نیز محصولات با کیفیت بالا و پایین را به فروش میرسانند.
در زیر مروری بر ده تولیدکنندهای که بیشتر افراد آنها را به عنوان آگاهترینها در این حوزه میشناسند ارائه شده است. ما این تولیدکنندگان را به دلایل زیر وارد کردهایم: ۱. هر تولیدکننده “تناسب مناسب” برای محصول شما دارد؛ ۲. هر تولیدکننده به خاطر تجهیزات و فناوری خود شناخته شده است؛ ۳. هر تولیدکننده دارای سابقه اثبات شده است؛ ۴. هر تولیدکننده دارای شهرت اثبات شده است.
ده تولیدکننده و جایگاه هر یک
در زیر فهرستی از تولیدکنندگانی که چهار معیار ورود به این فهرست را برآورده کردهاند آمده است. اگر به خرید قطعکننده مدار از هر یک از این تولیدکنندگان علاقهمند هستید، اطلاعات ارزشمندی در وبسایتهای آنها خواهید یافت.
- آرکاتا
- آلستوم
- بیلینکس
- کرامپتون
- شرکت ایتون
- امرسون
- اشنایدر الکتریک
- زیمنس
- ولفبرگ اسوشیتس
- تجهیزات هریس
سازمان نیاز دارد قطعهای را که درون یک MCB است تولید کند. علاوه بر این، باید قطعاتی را تأمین کند که شرکتهای خارج از سازمان تولید MCB بتوانند آنها را از طریق تجارت یا فروش مستقیم به سایر تولیدکنندگان قطعکننده مدار خریداری کنند. برای اینکه خریداران بتوانند مشخصات فنی لازم برای تبلیغ دقیق محصولات را به دست آورند، باید دادههای فنی کافی منتشر شود. علاوه بر این، برای اینکه خریدار بتواند محصول خود را با استفاده از قطعه تولید شده توسط MCB تبلیغ کند، باید از نظر تجاری قابل قبول باشد. در حالی که برخی شرکتهای فروش قطعات را تولید کرده و به سازمانهای تولید داخلی خود میفروشند، این موضوع بسیاری از تولیدکنندگان بزرگتر که قطعات را از طریق روشهای دیگر میفروشند نیز حذف خواهد کرد.
بسیاری از تولیدکنندگان از تولیدکنندگان سطح ۱ دارای تولید داخلی بیمتالها و کنتاکتها هستند و تنها مواد خام توسط این تولیدکنندگان برای استفاده در فرآیندهای تولیدی خریداری میشود. خریدارانی که به دنبال منبع دوم تأمین هستند معمولاً با شرکتهای مواد تخصصی صحبت میکنند.
این فهرست تولیدکنندگان عمداً ترکیبی از هر دو است؛ پنج تولیدکننده قطعکننده مدار که تولید قطعات داخلی دارند که بزرگترین بخش بازار جهانی قطعات MCB است، و همچنین پنج تأمینکننده مواد/قطعات که از طریق کانالهای تجاری فروش دارند. خریدارانی که قطعه خاصی برای محصول خود خریداری میکنند باید به دنبال گروه دوم باشند، در حالی که خریدارانی که در حال تست معیار یک محصول کامل هستند باید با گروه اول در تماس باشند.
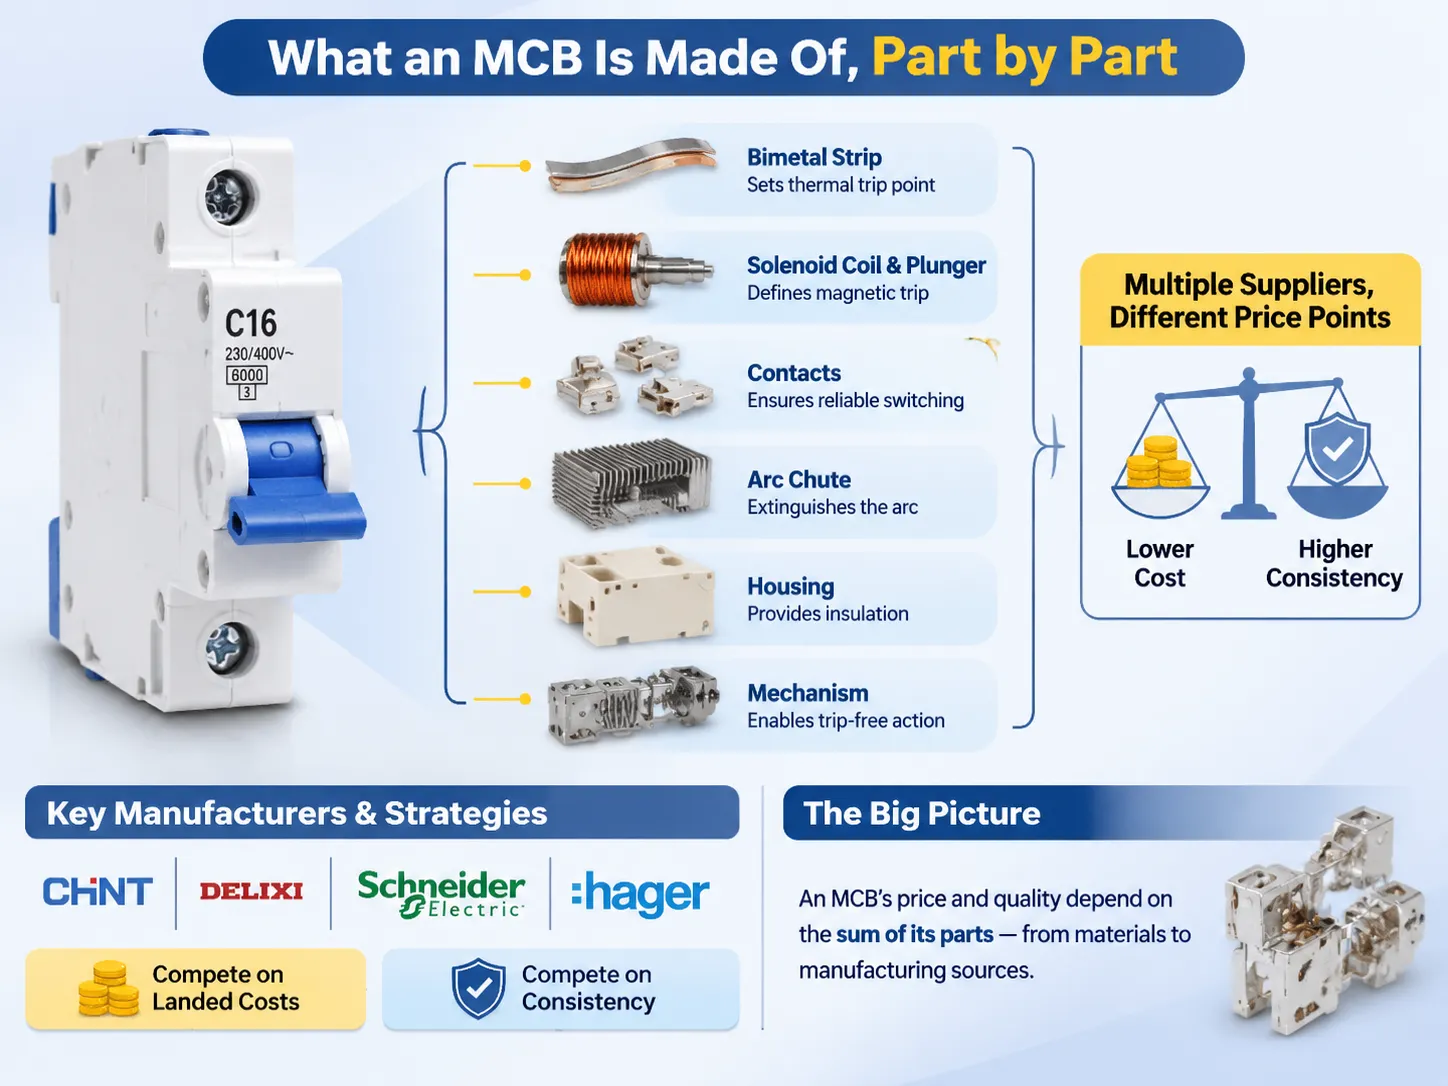
اجزای تشکیلدهنده یک MCB، بخش به بخش
شش مجموعه جداگانه یک MCB را تشکیل میدهند که از منابع تأمین مختلفی میآیند، بنابراین باعث تفاوت قیمت تا سه برابر برای چیزی میشود که ممکن است به نظر همان کالا برسد.
تأمین قطعات مدار یا از اجزای از پیش تنظیم شده تشکیل شده است یا تولید شدهاند. قطعکنندههای مدار بسته به تولیدکننده، یا قطعات از پیش تنظیم شده یا تولید شده دارند. همه قطعکنندههای مدار دارای اجزای مشترک هستند و همه تولیدکنندگان یک مجموعه استاندارد از آن اجزای مشترک را برای برآوردن نیازهای مشتریان خود ارائه میدهند.
نمونههایی از قطعات یک جزء شامل موارد زیر است:
| مونتاژ | مواد | آنچه تعیین میکند | پایه تأمین |
|---|---|---|---|
| نوار بیمتال | بیمتال ترموستاتیک، آلیاژ مس یا نیکل | نقطه قطع حرارتی و پایداری آن در بیش از ۱۰،۰۰۰ عملیات | کارخانههای تخصصی نوار |
| سیمپیچ سولونوئید و پیستون | سیم مسی لعابدار، آهن نرم | آستانه قطع مغناطیسی، منحنی B، C یا D | سیمپیچسازها، اغلب درون کارخانه |
| کنتاکتها | نیکل نقرهای، تنگستن نقرهای، گرافیت نقرهای | مقاومت کنتاکت، مقاومت جوش، عمر تحت بار | متخصصان فلزات گرانبها |
| محفظه قوس | صفحات فولادی رویکاری شده، ۷ تا ۱۱ عدد در هر دسته | خاموش کردن قوس و ظرفیت نامی جریان کوتاهمدت | کارگاههای پرسکاری |
| بدنه | BMC ترموست یا فنولیک، گاهی ترموپلاستیک | عملکرد سیم درخشان، پایداری ابعادی، فاصله نشتی | سازندگان ترکیبات قالبگیری |
| مکانیزم | فولاد فنری، قالبهای استال | عملکرد بدون گیرکردن و عمر عملیاتی | درون کارخانه یا قراردادی |
قطعات یا اجزای ذکر شده در بالا اجزای مشترک مجموعه قطعکنندههای مدار هستند، با این حال هر تولیدکننده قیمت متفاوتی برای هر جزء مشترک دارد. نقطه قیمتقیمتی که یک تولیدکننده برای جزء خود تعیین میکند به قیمت تعیین شده توسط صنعت برای اجزای مشابه (که به آن نقطه قیمت گفته میشود) مرتبط است. نقطه قیمت هر تولیدکننده نسبت به سایر تولیدکنندگان سهم بازار قطعکنندههای مدار آن تولیدکننده را تعیین میکند.
- موقعیت قیمت توسط همه اجزای موجود در مجموعه قطعکننده مدار که تولیدکننده میسازد تعیین میشود.
- مجموعه قطعکنندههای مدار با قطعات استاندارد ذکر شده در بالا و سایر اجزای مشترک جایی است که قیمت هر تولیدکننده تعیین خواهد شد.
- هر یک از اجزای ذکر شده در بالا نحوه تعیین هر تولیدکننده توسط صنعت است. هر جزء ذکر شده همچنین موقعیت قیمت هر تولیدکننده در صنعت را تعیین میکند.
- یکپارچگی تولیدکننده مجموعه و نقطه قیمت همچنین نقطه قیمت هر تولیدکننده را تعیین میکند.
- یک جزء در کاتالوگ تولیدکننده به عنوان قیمت آن جزء فهرست خواهد شد.
| شرکت | Location | تخصص | موقعیت قیمت |
|---|---|---|---|
| چینت | ونژو، ژجیانگ، چین | دستگاه کامل شامل مواد کنتاکت، بیمتالها، قالبها و پرسها که درون کارخانه تولید میشوند | حجم بالا / کمترین هزینه نهایی |
| دلیکسی | ونژو، ژجیانگ، چین | دستگاه کامل با تولید قطعات (پرس و قالبگیری) درون کارخانه | حجم بالا / مشابه Chint |
| هاگر | بلیسکاستل، آلمان | تولید دستگاه کامل با مونتاژ مکانیزمها و کنتاکتهای درون کارخانه | برند اروپایی ممتاز |
| الاس الکتریک | آنیانگ، کره | تولید دستگاه کامل و تولید قطعات درون کارخانه | برند متوسط تا ممتاز |
| اومیکوره | بروکسل، بلژیک | تولیدکننده مواد کنتاکت نقرهای و آلیاژهای لحیمکاری | ساخت ممتاز |
| آلیما، کانثال | سندویکن، سوئد | ساخت نوار بیمتال برای ترموستاتها | ساخت ممتاز |
| هراوس | Hanau, آلمان | تولیدکنندگان مواد و نوکهای تماس فلزات گرانبها | ساخت پرمیوم |
| تاناکا کیکینزوکو | توکیو، ژاپن | تولیدکنندگان مواد و قطعات تماس فلزات گرانبها | ساخت ممتاز |
| سومیتومو بکلایت | توکیو، ژاپن | تولیدکنندگان ترکیبات قالبگیری ترموستینگ برای محفظههای الکتریکی | ساخت پرمیوم |
| اشنایدر الکتریک | Rueil-Malmaison، فرانسه | تولیدکنندگان دستگاه کامل، با قطعات داخلی و دادههای فنی منتشر شده | برند پرمیوم |
اگر این نمودار را فقط بر اساس ستونها بخوانید، توجه داشته باشید که شرکتهای ستون چپ عمدتاً بر اساس هزینههای وارداتی رقابت میکنند در حالی که شرکتهای ستون راست عمدتاً بر اساس ثبات رقابت دارند. خریدار که به طور ناآگاهانه این دو جنبه را با هم ترکیب میکند ممکن است به طور ناآگاهانه دستگاهی با تماسهای تولید شده در ژاپن و ترکیب محفظه ساخته شده در چین خریداری کند، که هر دو محصول قابل قبول هستند، به شرطی که مشخصات این موضوع را بیان کند.
خوشه چینی و ساختار سطح زیر آن
شهر ونژو و منطقه اطراف یئوچینگ آن بزرگترین تعداد مینیاتوری مدار شکنها را در جهان تامین میکنند. زنجیره تامین قطعات در ونژو از صدها تامینکننده مختلف تشکیل شده است نه فقط یک تامینکننده. یک خیابان صنعتی که در آن یک کارخانه پرسکاری، کسبوکار سیمپیچی، شرکت جوشکاری تماس و سه مونتاژکننده به یک پایگاه مشتری صادراتی میفروشند. فروشندگان در این بخش صنعتی شرکتهای مستقلی هستند که از یکدیگر خرید میکنند.
سیستم سطح این شرکتها کلید درک تفاوتهای قیمت است که گاهی اوقات ممکن است تصادفی به نظر برسد. سطح اول شامل Citizen، Delixi و سایر گروههای بسیار بزرگ (با یکپارچگی عمودی کامل، ساخت ابزار و انجام تست نوع به IEC 60898-1) است. سطح دوم شامل گروههای کارخانهای است که مونتاژ را کامل میکنند (که تماسها و بیمتالها را خریداری میکنند، طراحیهای محصول خود را با استفاده از قالبگیر منحصر به فرد خود تولید میکنند) و کارخانه نوار فلزی ندارند. سطح سوم شامل کارگاههای متعددی است که قطعات جداگانه تولید میکنند و آنها را به میلیونها عدد به تولیدکنندگان مختلف میفروشند.
در حالی که یک کارخانه تولیدی سطح دوم قادر است محصولی با کیفیت بالا و قابل مقایسه با کارخانه تولیدی سطح اول تولید کند،, یک کارخانه سطح دوم به طور کلی همان مقدار اقلام محصول تست شده نوع کامل را ارائه نمیدهد, ، فرآیند منطقی مونتاژ که در تمام یک میلیون قطعه دنبال میشود، و مستندسازی برای ردیابی تمام اقلام تولید شده به مشخصات مشتری خدماتی. این چیزی است که قیمتگذاری نشان میدهد.
تامینکنندگان اروپایی و ژاپنی: آنچه پرمیوم میخرد
تامینکنندگان اروپایی (Hager، LS Electric، Schneider) و تامینکنندگان ژاپنی محصولات خود را با ۲ تا ۴ برابر قیمت قطعات چینی مشابه میفروشند، اما فقط برند نیست که شما برای آن بیشتر پرداخت میکنید؛ شما حجم و همچنین ثبات مواد تولید شده برای نوار یا ترکیب بین دستهها (ثبات)، گواهیهای مواد برای هر دسته و دادههای پشتیبانی برای تمام تولید با استفاده از قطعات توسط تولیدکنندگان مربوطه را دریافت میکنید.
تفاوت بین مواد استفاده شده برای ساخت کنتاکتها قابل اندازهگیری است. نوک ۹۰/۱۰ نیکل/نقره با ساختار دانه کنترل شده، مقاومت تماس پایداری را در طول ۱۰،۰۰۰ عملیات حفظ میکند، در حالی که نوک ارزانتر با همان ترکیب اسمی ممکن است به دلیل تخلخل تغییر قابل توجهی داشته باشد. تغییر مقاومت تماس میتواند وضعیتی ایجاد کند که در آن کنتاکت قطع شود، که آستانه قطع حرارتی دستگاه را تغییر میدهد (مثلاً دستگاهی که در زمان ساخت در ۱.۴۵ برابر جریان نامی قطع میشود، ممکن است در دو سال به ۱.۳۰ برابر کاهش یابد).
وقتی صحبت از نوارهای بیمتال میشود، هزینه اضافی پرداخت شده برای این محصولات به پایداری دمایی محصولات و تلرانسهای دقیقتر برای مقاومت الکتریکی اختصاص مییابد. نوار بیمتال از دو آلیاژ مختلف ساخته شده است که ضرایب انبساط متفاوتی دارند. هنگام ساخت نوارهای بیمتال، کالیبراسیون تجهیزات تولید بر اساس انحراف واقعی یک نوار خاص انجام میشود. اگر یک دسته خاص ۵ درصد از کالیبراسیون استاندارد فاصله داشته باشد، تولیدکننده باید دوباره کالیبره کند یا با منحنیای که در لبه پنجره قابل قبول است، کنار بیاید.
کنتاکتها و آرک چوتها: قطعاتی که عملکرد را تعیین میکنند
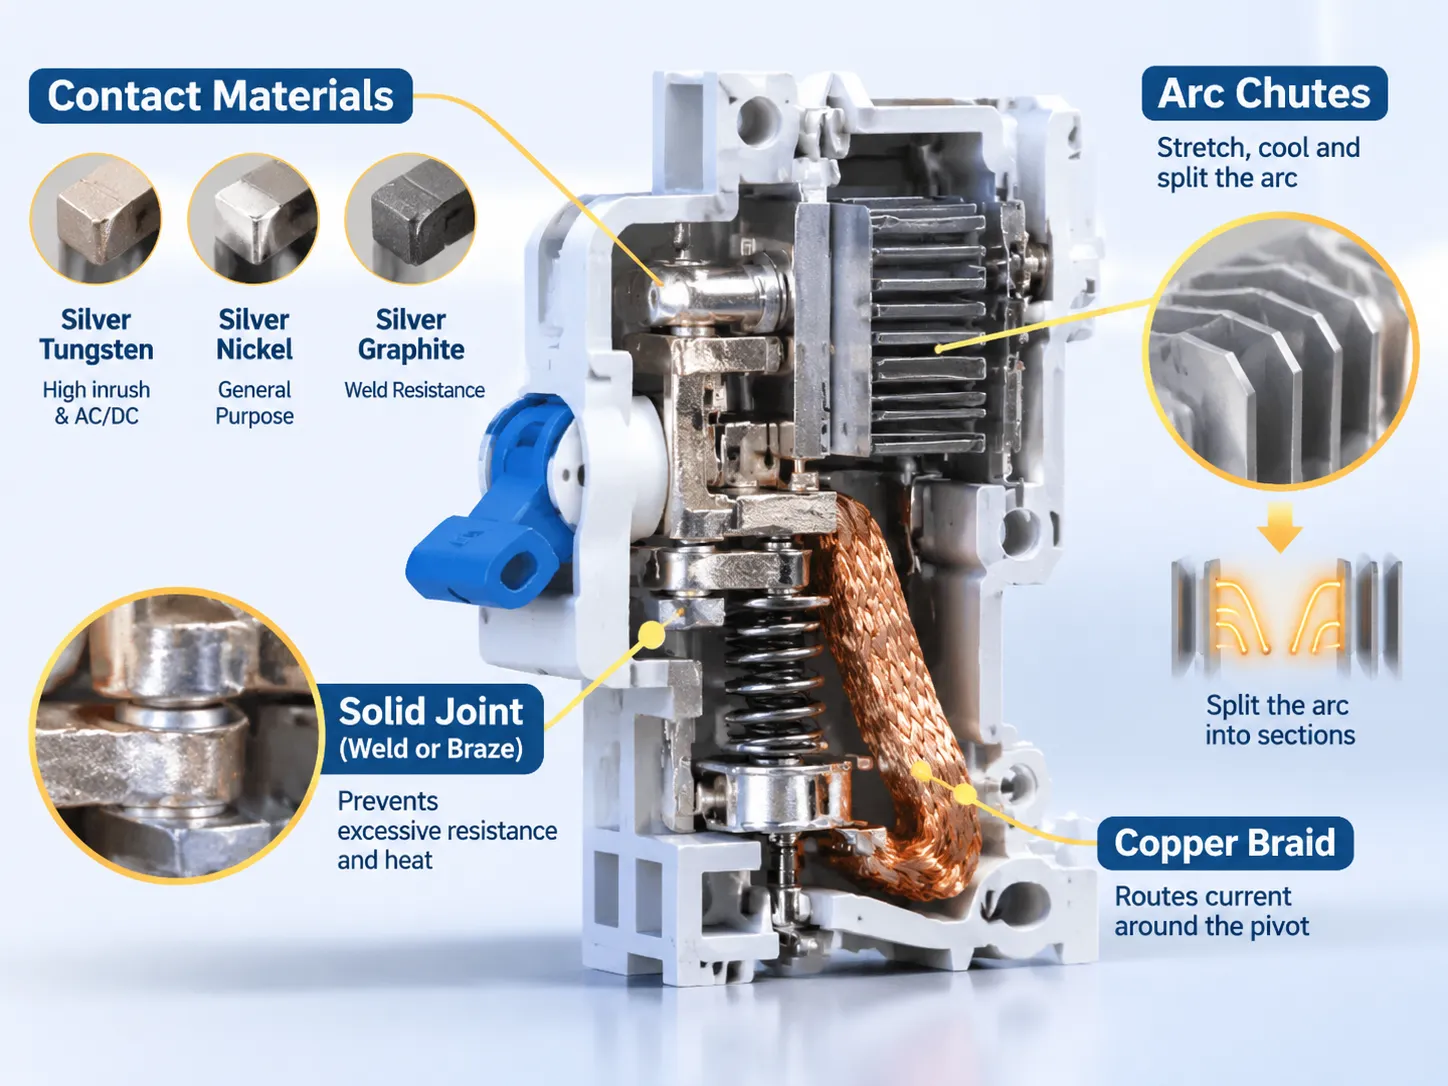
قطعات کنتاکت و آرک چوتها اجزای اصلی هستند که عملکرد کلید مدار را تعیین میکنند.
قطعات کنتاکت دو عامل را تعیین میکنند که برای مشتریان اهمیت دارد: اینکه آیا محصول میتواند جریانهای خطا را تحمل کند یا خیر و اینکه آیا به دلیل جریان خطا جوش میخورد یا خیر. تنگستن نقره در کاربردهایی استفاده میشود که جریان هجومی بالا و/یا جریانهای قطع AC و DC انتظار میرود به دلیل مقاومت آن در برابر جوش و فرسایش. نیکل نقره در کلیدهای مدار عمومی استفاده میشود زیرا مقاومت کمتری نسبت به تنگستن نقره دارد. در نهایت، گرافیت نقره در کاربردهایی استفاده میشود که مقاومت در برابر جوش اهمیت بیشتری نسبت به عمر کلید مدار دارد.
یکی از مهمترین مراحل تولید، اتصال بین دکمه و بازوی کنتاکت (نقطه تماس) است. روش اتصال این قطعات یا جوش مقاومتی یا لحیمکاری است. وقتی اتصال ضعیف باشد، مقاومت افزایش مییابد که باعث ایجاد حرارت میشود. اگر مقاومت در کنتاکتها به حدی برسد که شروع به تغییر ویژگیهای قطع کلید مدار کند، میتواند شرایط خطرناکی ایجاد کند.
دلیل دیگر استفاده از رشته مسی در مجموعه کنتاکت متحرک این است که اجازه میدهد جریان به جای عبور مستقیم از محور، اطراف محور جریان یابد. دستگاه جوش کنتاکت متحرک و اتصال بیمتال باید در همه واحدها یکسان باشد؛ تنها راه دستیابی به این هدف در تولید، لحیمکاری ماشینی است.
آرک چوتها هدف متفاوتی نسبت به کنتاکتهای متحرک دارند. آنها برای کشش و خنک کردن قوس طراحی شدهاند، سپس قوس را به بخشهای جداگانه تقسیم میکنند قبل از اینکه جریان به مقدار اوج خود برسد. تعداد صفحات، فاصله صفحات و طراحی مدارشکن تعیینکننده رتبه جریان کوتاهمدت MCB است. تفاوت بین دستگاه با رتبه 6 kA و 10 kA در همان خانواده بیشتر در پشته مشهود خواهد بود.
بدنه و اینکه چرا قالب هزینه را تعیین میکند
بدنه ترموست قالبگیری شده در اکثر دستگاههای مدارشکن قابل اعتماد استفاده میشود. معمولاً یا ترکیب قالبگیری حجمی است یا فنولیک، که هر دو میتوانند دماهای بالای 960 درجه سانتیگراد را تحمل کنند و همچنین احتراق را حفظ نمیکنند. دو آزمون اصلی، آزمون سیم درخشان و مقاومت ردیابی سطح خارجی هستند که هر دو باید قبول شوند تا بدنه ترموست استفاده شود. در مقایسه با پلاستیک ABS که ممکن است ظاهر مشابهی داشته باشد، بدنه ترموست قالبگیری شده هزینه کیلوگرمی بالاتری خواهد داشت.
جایی که هزینههای قالب برای این صنعت محاسبه میشود در سطح تولید قالب است. قالبهای دو حفرهای ممکن است نیاز به سرمایهگذاری قابل توجهی داشته باشند، در حالی که خانوادهای از دستگاهها با پیکربندیهای قطب مختلف نیاز به قالبهای اضافی خواهند داشت.
بنابراین، کارخانهای با اتاق ابزار میتواند انواع جدید را در عرض چند هفته تولید کند در حالی که شرکت تجاری نمیتواند، و برنامه قالبگیری تزریقی MCB معمولاً اولین کارخانهای است که در صورت وجود کارخانه مدارشکن جدید اجرا میشود.
کیفیت قالب بر ضخامت دیواره اطراف جیب قوس تأثیر میگذارد، که این جنبهای است که هیچ بازرس آن را بررسی نمیکند؛; اگر قطعه با دیواره نازک از نظر ابعادی قبول شود، ممکن است در آزمون سیم درخشان رد شود, که فقط در مرحله صدور گواهی نشان داده میشود نه در تولید. این جایی است که شناسایی شکست هزینهبرترین است.
کالیبراسیون: جایی که منحنی تریپ تنظیم میشود
همه MCBها پس از مونتاژ کالیبره میشوند و این فرایندی است که منحنی تعریف شده را به آنها میدهد. هر دستگاه چندین بار با جریان نامی خود اجرا میشود تا انحراف بیمتال در آن زمان تنظیم شود – معمولاً از طریق تنظیم پیچ یا برش صفحه کالیبراسیون به طوری که زمان تریپ در پارامترهای منحنی تعریف شده قرار گیرد.
منحنیها باریک هستند. دستگاههای منحنی C باید بین پنج تا ده برابر جریان نامی به صورت مغناطیسی تریپ کنند و در باند تعریف شده به صورت حرارتی، در حالی که هر خط تولیدی که کالیبراسیون را نزدیکتر به مرکز باند تعریف شده انجام دهد، در مقابل لبه واقعی باند، محصولی ایجاد میکند که تحمل 10 درصدی دارد در مقابل محصولی که از آن پنجره خارج میشود. دستگاه کالیبراسیون و مکانیکهای مرتبط (شامل بررسی دو نقطهای برای اکثر خطوط) نحوه تنظیم و بازبینی تنظیمات را تعیین میکنند.
در نهایت، مرحله کالیبراسیون جایی است که میتوان مشکلات مراحل تولید قبلی را یافت. خطی که نیاز به گسترش دامنه تنظیمات خود دارد، نوار بیمتال متفاوتی نسبت به قبل استفاده میکند، و خطی که افزایش خرابیهای مغناطیسی را تجربه میکند، مشکلی در کویل یا فاصله آرمیچر دارد. نحوه خواندن سیگنالهای ارسال شده توسط این دو نوع تغییر توسط کارخانه، به آن مزیتی نسبت به کارگاه مونتاژ میدهد.
هزینه یک قطعه و عواملی که قیمت را تعیین میکنند
قیمتهای زیر نمایانگر دامنههای هزینه تقریبی برای خرید عمده در سطح کارخانه هستند و همه قیمتها با تقاضا برای نقره و مس نوسان خواهند داشت. این قیمتها میتوانند برای بررسی صحت قیمت پیشنهادی تأمینکننده استفاده شوند، اما برای توسعه برآورد هزینه برای بودجه کارخانه یا کارخانه مناسب نیستند.
| کامپوننت | هزینه به ازای هر واحد | عواملی که قیمت را حرکت میدهند |
|---|---|---|
| نوار بیمتال (کالیبره شده) | $0.05 تا $0.15 | آلیاژ، تلرانس نوار، کالیبره شده یا نشده |
| نوک تماس (نیکل نقرهای) | $0.03 تا $0.12 | محتوای نقره، جرم نوک، و تکنیک جوشکاری |
| کویل سولنوئید و پیستون | $0.10 تا $0.25 | ضخامت سیم، تعداد دورها، پایان مکانیکی |
| محفظه قوس (مونتاژ شده) | $0.05 تا $0.12 | تعداد صفحات استفاده شده، لولهکشی الکتریکی و طراحی تقسیمکننده |
| مجموعه بدنه ترموست | $0.10 تا $0.30 | مقدار ترکیب مورد استفاده، درجه کاویتاسیون، و ویژگیهای استهلاک قالبها. |
| زیرمجموعه مکانیزم | $0.08 تا $0.20 | ویژگیهای مکانیکی فنر، طراحی آزاد شدن تریپ، روش مونتاژ: |
| MCB تکفاز 32 آمپر، 6 کیلوآمپر تکمیل شده | $1.20 تا $2.50 | انواع منحنی، ظرفیت قطع، گواهینامه، بستهبندی و حاشیه سود. |
محاسباتی که پشت این ارقام است، توضیح زیادی درباره اینکه چرا شرکتها به این شکل کسبوکار انجام میدهند ارائه میدهد. قطعات بین 40 تا 60 درصد از ارزش هزینه تولید یک قطعه تجهیزات را تشکیل میدهند، مونتاژ و تست حدود 20 تا 30 درصد را شامل میشوند، گواهینامه، بستهبندی و حاشیه سود بقیه را تشکیل میدهند. اگر قیمت پیشنهادی به شما به عنوان خریدار 40 درصد ارزانتر از قیمت متوسط بازار برای قطعات باشد،, تأمینکننده آنها قطعات را با قیمت قابل توجهی کمتر تأمین نمیکند.
با استفاده از محفظه قوس کوچکتر و کوتاهتر یا ماده ضد شعله درجه پایینتر (یک نوع ماده ضد شعله)، یکی (1) یا همه این گزینهها در سرویس ظاهر خواهند شد.
زمان تحویل، حداقل مقدار سفارش (MOQ) و سوال ابزارسازی
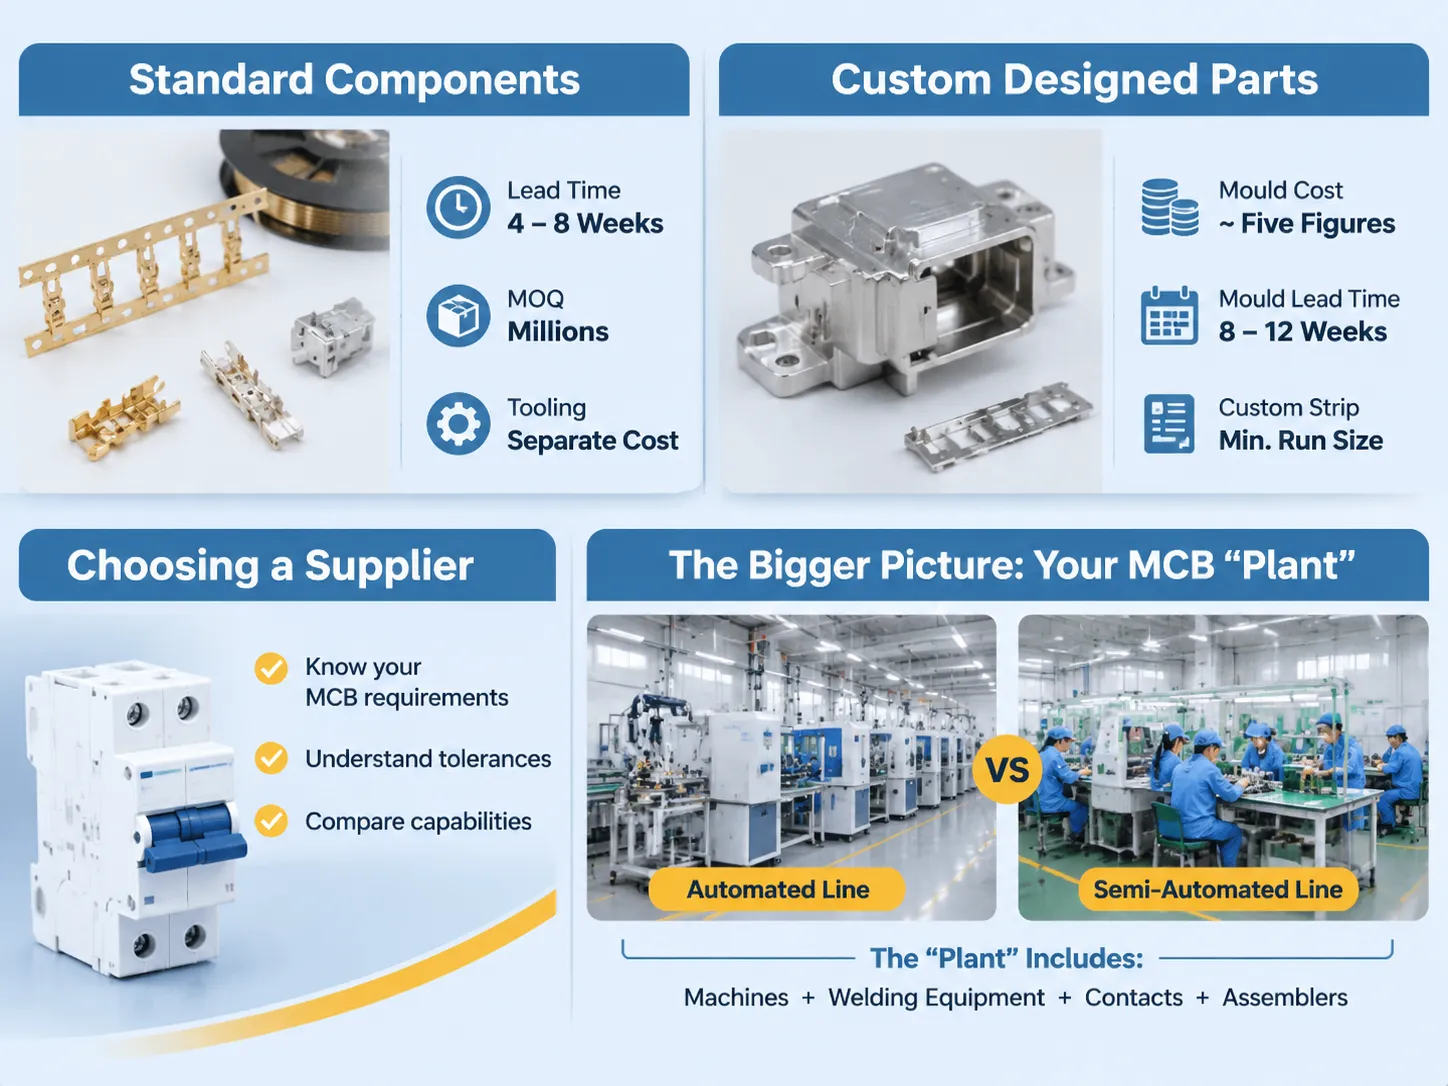
زمان تحویل، حداقل مقدار سفارش (MOQ) و سوال ابزارسازی برای همه قطعات استاندارد یکسان خواهد بود. قطعات استاندارد دارای MOQ در حدود میلیونها عدد هستند و زمان تحویل بین چهار (4) تا هشت (8) هفته است. مقدار مرتبط با MOQ بسته به اینکه قطعه استاندارد به صورت قرقره یا جعبه فروخته شود متفاوت است. هزینههای ابزارسازی جدا از MOQ است؛ با این حال، مقدار نوکهای تماس فروخته شده عمدتاً با تعداد نقاط تماس در هر سفارش مرتبط است، با هزینههای ابزارسازی اضافی که برای طرحهای جدید قالبها دریافت میشود.
برای قطعات طراحی شده سفارشی، تمام محاسبات مرتبط با قطعات استاندارد تغییر خواهد کرد. مشتری که قالب جدیدی برای بدنه سفارش میدهد باید هزینه قالب را در نظر بگیرد، که معمولاً در محدوده پنج رقمی است (شامل هزینههای حمل و نقل)، و همچنین باید قالب را به مدت هشت (8) تا دوازده (12) هفته در محل داشته باشد. هزینه قالب از مشتری دریافت خواهد شد و قیمت یا به سفارش اضافه میشود یا مبلغ قابل پرداخت به صورت پیشپرداخت دریافت میگردد. یک بیمتال سفارشی نیز نیاز به اجرای نوار فلزی مخصوص خود دارد، با حداقل اندازه اجرای مرتبط که بسیاری از تولیدکنندگان کوچک کلیدهای مینیاتوری قادر به جذب آن نیستند؛ بنابراین معمولاً یک نوار استاندارد مشخص میکنند و طراحی جدید انجام نمیدهند.
زبان مالکیت ابزار یک بند مهم است که باید قبل از ثبت سفارش مورد بحث و توافق قرار گیرد. هر قالبی که توسط مشتری پرداخت شود باید مشخص کند که قالب متعلق به مشتری است، از جمله نقشههای مرتبط، گواهی فولاد و تعهد به انتقال قالب به مشتری در صورت تمایل او. تولیدکنندگانی که از مستندسازی این بند خودداری میکنند معمولاً قصد دارند از آن قالب برای مشتری دیگری استفاده کنند، و اگرچه ممکن است حق قانونی فروش آن را به صورت تجاری داشته باشند، مشتری که از آن قالب استفاده میکند هیچ راهکار قانونی علیه آن تولیدکننده ندارد.
انتخاب بر اساس آنچه میسازید
انتخاب تأمینکننده نسبت به موقعیت مشتری بر اساس چهار وضعیت مختلف که در زیر آمده است، انجام میشود.
شما اطلاعات زیادی درباره کلیدهای مینیاتوری دارید که فروشندگان را شوکه میکند. ‘کارخانه’ ساخت کلیدهای مینیاتوری فقط یک ساختمان پر از ماشینآلات نیست، بلکه به کل مونتاژ و تلرانس قطعات اشاره دارد، یعنی دستگاه جوش، کنتاکتهای جوش و مونتاژکنندگان نیز بخشی از کارخانه هستند. اگر قطعات را قبل از تعیین تلرانسهای خط خریداری کنید، احتمالاً دوباره آنها را خریداری خواهید کرد. تصویری از هر دو تولید MCB خودکار و نیمهخودکار توضیح داده شده است. نشان میدهد که “کارخانه” چگونه بین این دو متفاوت خواهد بود.
جایگاه بنلانگ: ماشینآلات پشت این تأمینکنندگان
بنلانگ تمام تجهیزات تولیدی برای فروشندگان کلیدهای مینیاتوری را تولید میکند، از جمله:
- ماشینهای جوش بیمتال و کنتاکت متحرک
- ماشینهای مونتاژ آرک چوت
- ماشینهای قالبگیری تزریقی
- میزهای کالیبراسیون و تست
- سیستمهای نقاله و بازرسی
تنها یک دلیل وجود دارد که خریدار از این موقعیت بهرهمند میشود. فرآیندی که باعث میشود دستگاه در تست نوع شکست بخورد معمولاً به دلیل انحراف در طول زمان است، نه به دلیل نادرستی مواد. مشکل انحراف از جانب ما است. علت شکست بسیار رایجتر، انحراف مقاومت کنتاکت، پراکندگی کالیبراسیون یا تغذیه نادرست آرک چوت است تا شکست به دلیل سرعت ماشین.
از نظر پیامدهای عملی برای خریدار قطعات، مشخصات قطعه باید پنجره فرآیند را منعکس کند، همچنین نقشه. نقشه یک نوک کنتاکت که ترکیب و ابعاد را بدون اشاره به روش جوش نشان میدهد، مشخصات اتصال را تعریف نشده باقی میگذارد؛ اتصال است که باعث شکست میشود.
سوالات متداول
بزرگترین تولیدکنندگان قطعات MCB چه کسانی هستند؟
از نظر حجم، تولیدکنندگان مدارشکنهای یکپارچه عمودی چینی، به رهبری Chint و Delixi در ونژو، بیشترین قطعات را تولید میکنند زیرا این قطعات را به صورت داخلی مصرف میکنند. در میان شرکتهایی که قطعات را به بازار میفروشند، بزرگترینها تأمینکنندگان مواد تماس نقرهای مانند Umicore، Heraeus و Tanaka Kikinzoku و تولیدکنندگان بیمتال ترموستاتیک مانند Alleima با مجموعه Kanthal آن هستند.
اجزای اصلی یک MCB چیست؟
نوار بیمتال، سیمپیچ و پیستون سولونوئید، کنتاکتهای ثابت و متحرک با یک رشته مسی، محفظه قوس، بدنه قالبگیری شده، مکانیزم عملکرد و ترمینالها. بیمتال تریپ حرارتی را تنظیم میکند، سولونوئید تریپ مغناطیسی را تنظیم میکند و محفظه قوس همراه با ماده تماس ظرفیت اتصال کوتاه را تعیین میکند.
هزینه ساخت یک MCB چقدر است؟
قطعات تقریباً ۴۰ تا ۶۰ درصد هزینه کارخانه را تشکیل میدهند و یک دستگاه تکپل ۳۲ آمپر ۶ کیلوآمپر ساخته شده در کارخانه چینی حدود ۱TP4T1.20 تا ۱TP4T2.50 قیمت دارد. مونتاژ و تست ۲۰ تا ۳۰ درصد به هزینه اضافه میکند و گواهینامه، بستهبندی و حاشیه سود مابقی را تشکیل میدهند.
چرا تفاوت قیمت زیادی بین برندهای MCB وجود دارد؟
چهار عامل: ماده تماس و اتصال آن، تلرانس بیمتال، تعداد صفحات محفظه قوس و اینکه آیا محدوده دارای گزارشهای تست نوع است یا خیر. دو دستگاه که ظاهراً یکسان به نظر میرسند میتوانند تا سه برابر در قیمت تفاوت داشته باشند زیرا یکی نوک نقرهای نازکتر و محفظه کوتاهتری دارد.
منابع
- CHINT — دادههای فنی و محصول مدارشکن مینیاتوری
- Umicore — مواد تماس برای کلیدزنی ولتاژ پایین
- Alleima — بیمتال ترموستاتیک Kanthal
- Hager — حفاظت مدار و فناوری دستگاه
- LS Electric — مدارشکنهای ولتاژ پایین
نتیجهگیری
سوال قطعه در واقع سوالی درباره این است که کدام قسمت را خریداری میکنید. کنتاکتها و بیمتال منحنی و عمر را تعیین میکنند، قوسگیر ظرفیت قطع را تعیین میکند، و بدنه مشخص میکند که آیا دستگاه تست سیم درخشان را پاس میکند یا خیر. بقیه موارد همه مونتاژ هستند.
دو تصمیم بیشترین ریسک تجاری را دارند. اینکه قطعات از یک متخصص با گواهیهای دستهای تأمین شوند یا از یک کارگاه با قیمت، و اینکه ابزارآلات متعلق به شما باشد یا خیر. هیچکدام در نمونه اولیه دیده نمیشوند، اما هر دو در دومین محموله مشخص میشوند.