 benlong
Procesos de Fabricación de Baterías de Bigassbattery.com
La expresión de fabricación de baterías sugiere implícitamente dos tipos de negocios diversos. Uno de los tipos se ocupa de todos los aspectos de la producción de baterías, como el recubrimiento, el laminado, el enrollado, la electrólisis y la formación. Esto generalmente es lo más costoso de establecer. El otro tipo se centra en el ensamblaje de baterías, donde las baterías se prueban y almacenan como productos energéticos. La empresa Bigassbattery.com pertenece a este tipo, y conocer este conocimiento ayuda a entender cómo funciona la empresa. Después, sigue la descripción del proceso de producción real, que describe qué sucede en cada paso del proceso, qué pasos influyen en el resultado, qué tipo de equipo se utiliza y dónde ocurre el control de calidad. Así que también mostraremos qué estándares deben cumplirse para que la batería sea despachada desde la fábrica.
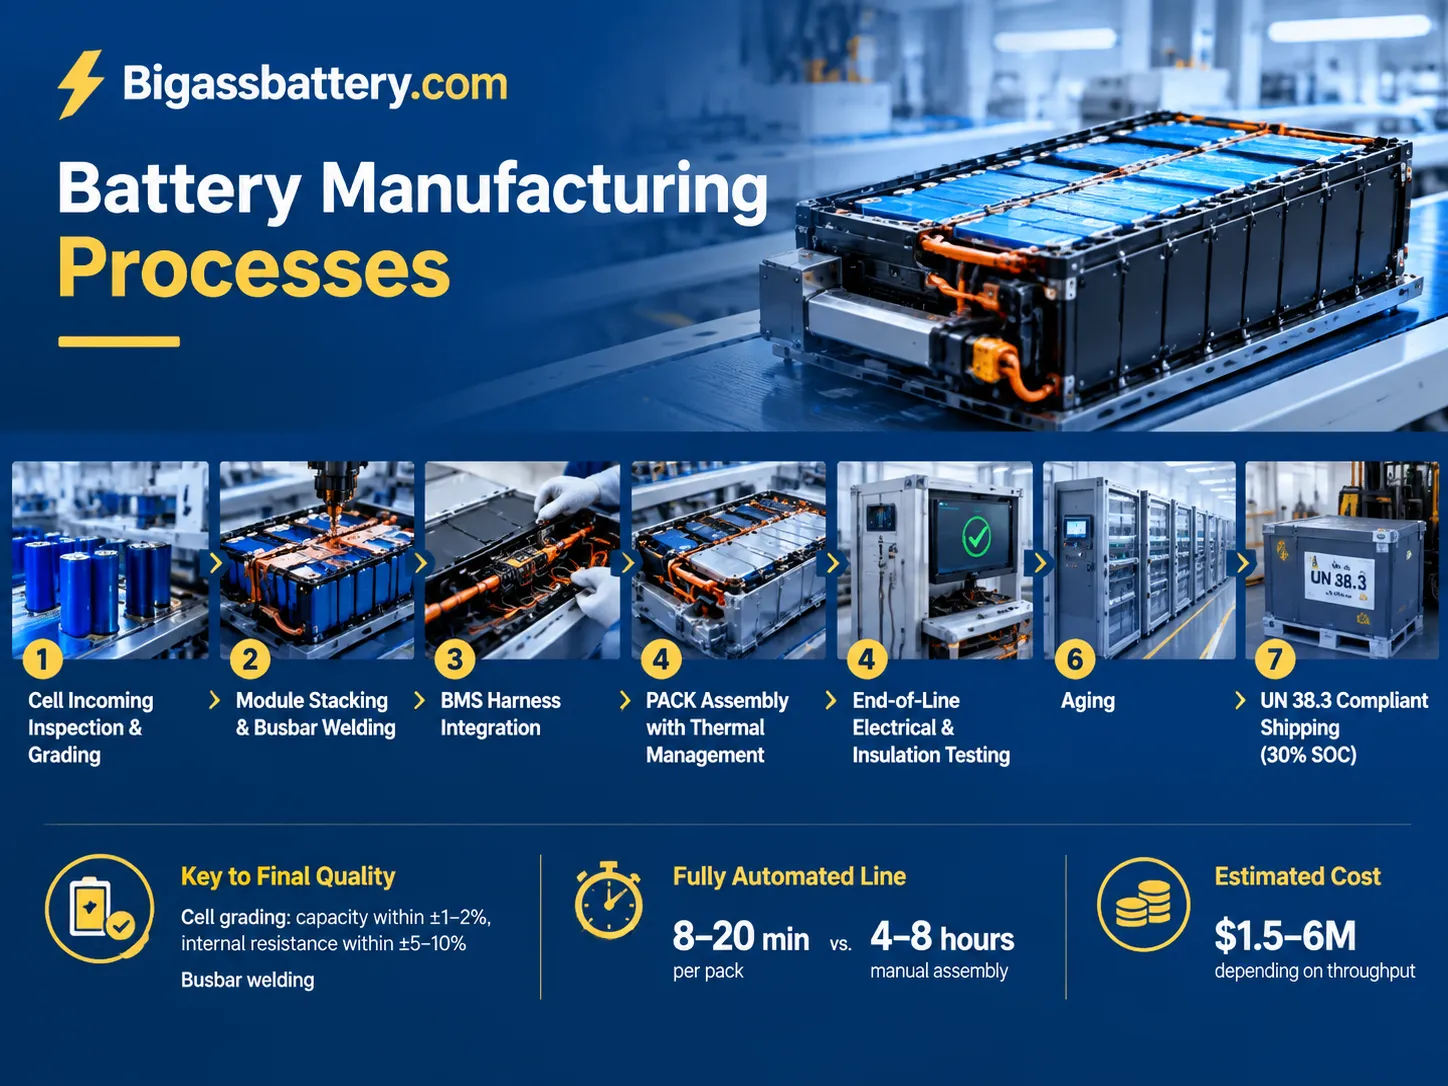
En resumen, bigassbattery.com funciona como un integrador de sistemas de almacenamiento de energía de baterías en la región de Benelux y los países nórdicos sin tener unidades de producción propias. La empresa sigue una técnica de ensamblaje de módulos y PACK que incluye la inspección y clasificación de las celdas entrantes, el ensamblaje del módulo terminal y la soldadura de barras colectoras, la integración del arnés BMS, el ensamblaje del PACK con gestión térmica, la evaluación del rendimiento del producto final y la realización de pruebas según las regulaciones UN38.3 mientras mantiene una carga de 30%. La clasificación de celdas y la soldadura de barras colectoras son los factores principales que determinan la calidad de una celda; el proceso de ensamblaje toma de 8 a 20 minutos en comparación con 4 a 8 horas en métodos no automatizados, con un costo de instalación que va desde aproximadamente $1.5 hasta 6 millones dependiendo de la capacidad de la línea de producción.
Lo que Bigassbattery.com Produce Realmente
Bigassbattery.com es un proveedor de sistemas de almacenamiento de energía en baterías que opera en los sectores doméstico, empresarial y de carga de vehículos eléctricos en cuatro mercados europeos con una base establecida de más de 80 sistemas y más de 40 empresas en su lista de clientes. Su gama de productos incluye baterías domésticas montadas en pared, soluciones comerciales basadas en contenedores y grandes proyectos de varios megavatios.
Sin embargo, la empresa no produce baterías. Esa es una decisión consciente y lógica porque fabricar baterías requiere una planta de recubrimiento de electrodos, cámara seca con humedad inferior al 1 por ciento, capacidades de formación y envejecimiento de semanas, e inversiones que solo unas pocas empresas en el mundo pueden permitirse. En cambio, Bigassbattery obtiene baterías de fabricantes de primer nivel, y a partir de ese punto, todo lo demás está bajo su control: clasificación, ensamblaje de módulos, empaquetado, pruebas, certificación y puesta en marcha.
El mismo enfoque es seguido por la mayoría de las marcas europeas de almacenamiento, y por lo tanto, el proceso de ensamblaje en sí se vuelve decisivo. Después de asegurar la celda, la diferencia entre un sistema de almacenamiento confiable y un candidato a garantía radica en dos cosas: la calidad de la coincidencia de celdas y la calidad del ensamblaje del paquete. El resto es solo embalaje.
El proceso de fabricación de baterías, etapa por etapa
Aquí está el flujo completo, con la puerta de calidad en cada paso. Los tiempos son típicos para un PACK de almacenamiento estacionario en lugar de un paquete para vehículo.
| Etapa | Qué sucede | Puerta de calidad | Tiempo de ciclo |
|---|---|---|---|
| Inspección de entrada de celdas | Desempaquetar, verificar lote, leer OCV y resistencia interna AC | Rechazar celdas dañadas o fuera de especificación | 2–5 s por celda |
| Clasificación y ordenamiento | Prueba de capacidad, prueba de IR, autodescarga (valor K) | Capacidad dentro de ±1–2%, IR dentro de ±5–10% | Horas por lote (carga/descarga) |
| Apilamiento de módulos | Celdas cargadas en el soporte, se aplica compresión | Altura de pila y compresión uniforme | 60–180 s |
| Soldadura de barra colectora | Soldadura láser o ultrasónica de interconexiones | Resistencia de soldadura y resistencia a la tracción | 30–120 s |
| Arnés BMS y PCB | Líneas de detección, acoplamiento de conectores, montaje de placa | Continuidad en cada línea de detección | 2–6 min |
| Ensamblaje del PACK | Módulos en la carcasa, interfaz térmica, fijación | Torque y contacto térmico | 10–40 min |
| Prueba final de línea | Carga/descarga, resistencia de aislamiento, comunicaciones CAN | Capacidad, IR, HiPot, comunicación | 2–8 h |
| Envejecimiento / burn-in | Descanso y monitoreo de autodescarga anormal | Sin desviaciones de voltaje en la celda | 24–168 h |
| Control de calidad final y marcado | Prueba de fugas IP, etiquetado, serialización | Clasificación IP, registro de trazabilidad completo | 5–15 min |
Clasificación de celdas: la etapa que lo decide todo
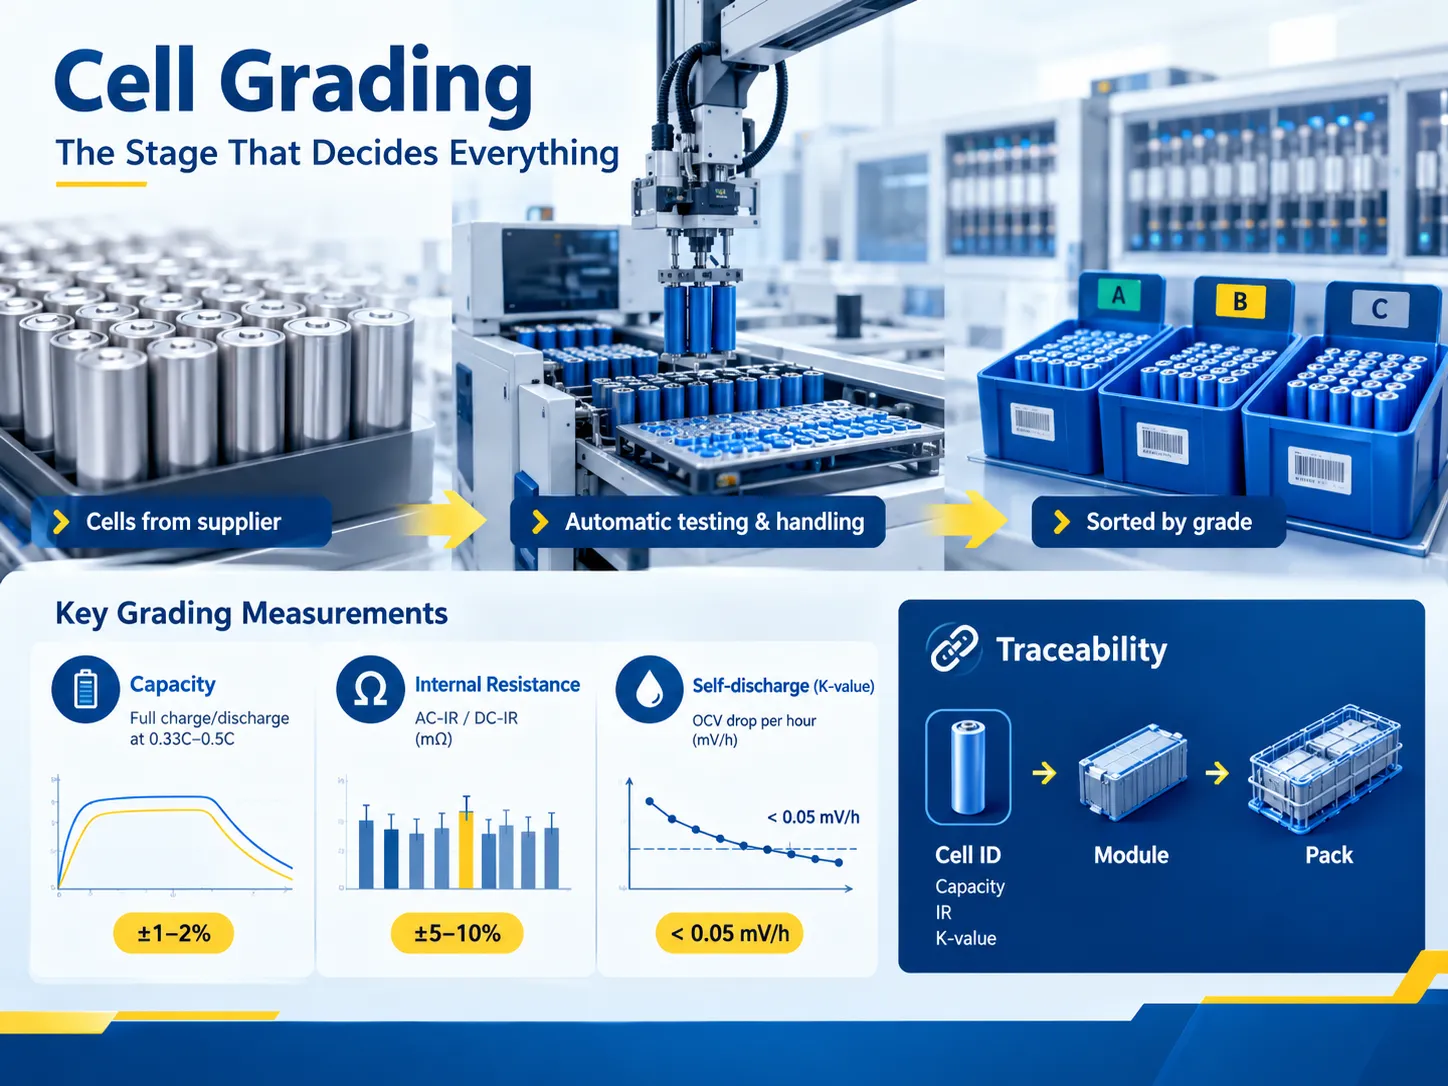
Las celdas suministradas presentan una variación de fabricación. La ciencia de la fabricación de celdas no puede producir celdas uniformes, y esta variabilidad va en contra del buen funcionamiento de los paquetes. Si una celda tiene una capacidad 4% menor que sus compañeras en la cadena, alcanza el estado completamente cargado antes y pasa al estado descargado antes. Mientras tanto, el BMS asegura que el paquete siga funcionando a pesar de esta desviación. Eventualmente, durante miles de ciclos, una celda débil impedirá el funcionamiento de todo el paquete.
La clasificación resuelve este problema determinando tres criterios:
- Capacidad. Se mide durante el ciclo completo de carga/descarga realizado a un nivel de corriente determinado, que típicamente es igual a 0.33C o 0.5C.
- Resistencia interna (AC-IR o DC-IR). Se mide en miliohmios, y la dispersión debe mantenerse dentro de ±5-10% en el rango. Si la IR es alta, la celda genera calor durante las operaciones, y el calor degrada el paquete.
- Autodescarga medida como valor K. El OCV se mide dos veces con ciertos intervalos, se calcula la diferencia entre voltajes.
La clasificación toma más tiempo, ya que la prueba de capacidad consiste en ciclos completos de carga y descarga. Por lo tanto, es preferible que los sistemas de almacenamiento tengan muchos canales de prueba que operen simultáneamente en lugar de acelerar el proceso químico. El manejo de celdas a esta escala es donde los sistemas automatizados de manejo de materiales ganan su lugar: transporte basado en bandejas, carga automática en canales de prueba y clasificación basada en contenedores, todo sin que una mano humana toque una celda y añada resistencia de contacto o deje caer una lata.
La clasificación de datos es el punto de partida en el proceso de trazabilidad. Cada celda recibe un ID, que vincula la información con el valor de capacidad, valor IR y valor K de la celda y permite seguir la celda en el módulo y el módulo en el paquete.
Ensamblaje del módulo: donde se gana o se pierde el rendimiento
Un módulo está compuesto por múltiples celdas que están aseguradas físicamente, conectadas eléctricamente y unidas térmicamente. Hay tres factores que determinan la calidad en este caso.
- La compresión y el apriete son clave. Las celdas prismáticas y de bolsa necesitan ser comprimidas con precisión y de tal manera que las celdas no respiren durante la operación del sistema. La compresión insuficiente conduce a una vida útil corta del ciclo, mientras que la compresión excesiva causa la falla de la celda antes de que siquiera se active. Se miden las alturas del apilamiento y la fuerza de compresión en lugar de aproximarlas.
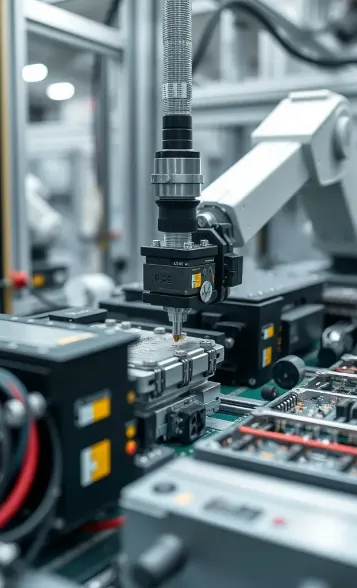
- La soldadura de interconexión representa la etapa más peligrosa de todo el proceso. Es posible lograr el ciclo más rápido y un área afectada relativamente pequeña usando soldadura láser, pero requiere una distancia de enfoque muy precisa, valor de potencia y gas de protección utilizado; de lo contrario, la soldadura será fría, lo que significa que pasará todas las pruebas a altas temperaturas pero fallará en el campo. La soldadura ultrasónica permite evitar el proceso de fusión y es el mejor método para las abrazaderas, pero la herramienta se desgasta rápidamente. La soldadura por resistencia es simple y barata pero produce la gama más amplia de calidad.
- Las razones por las que la conexión soldada es tan costosa es que el defecto de soldadura permanece sin detectar en la inspección final de línea. En la mayoría de los casos, una unión débil funcionará correctamente durante las pruebas y pasará las pruebas de continuidad, pero fallará después durante el uso. Por eso las empresas líderes revisan todas las soldaduras, no solo las seleccionadas, mientras documentan todos los parámetros de producción para cada unidad.
- Torque y resistencia. Las conexiones de barra colectora atornilladas se crean con la ayuda del torque especificado, lo que generalmente significa pasar por el proceso de ajustar pernos M8 para alcanzar 8-12 N*m con la ayuda de una herramienta. Las uniones con torque insuficiente tienden a calentarse; por el contrario, las uniones con exceso de torque son propensas a grietas formadas en los pernos u otras partes de la unión. En el contexto de líneas automatizadas, el torque se mide y guarda para cada sujetador, lo que hace que esta tecnología sea la forma más económica de garantizar la fiabilidad.
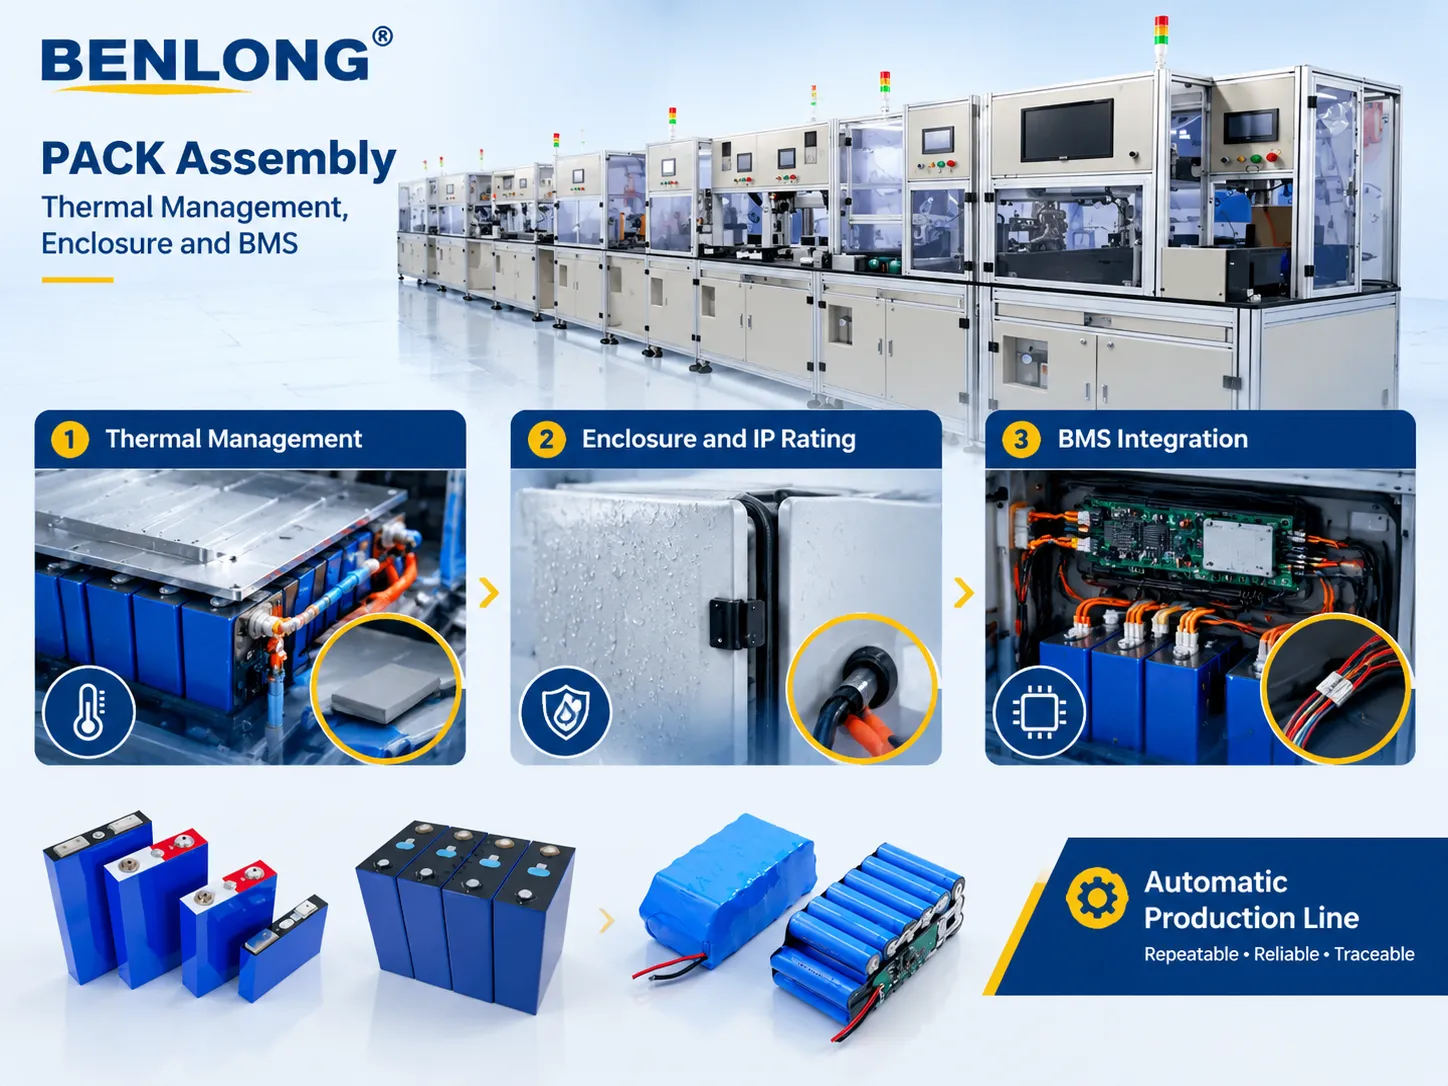
Ensamblaje del PAQUETE: gestión térmica, carcasa y BMS
En el ensamblaje del PAQUETE, varios módulos se incorporan en el producto final. El proceso combina tres subsistemas, donde cada subsistema exhibe un modo de falla funcional aparente solo en la práctica.
- Gestión térmica. La refrigeración por aire es una solución económica y sencilla, pero es adecuada para almacenamiento doméstico de baja potencia. La refrigeración líquida, que puede enfriar baterías de alta densidad energética y baterías con tasas de carga más rápidas, utiliza tuberías, conectores, una bomba y crea un riesgo adicional de fugas. La interfaz entre el módulo y la placa fría consiste en una almohadilla térmica o un relleno de espacio térmico; el modo de fallo aquí consiste en una presión de contacto desigual que resulta en la formación de puntos calientes que pueden no ser detectados por la red de termistores, ya que el sensor está ubicado en el módulo y no en la celda caliente.
- Carcasa y clasificación IP. Cuando se fabrican para aplicaciones al aire libre, los gabinetes deben tener una clasificación IP54 o superior, lo que requiere la aplicación de sellos, puntos de entrada de cables cerrados y pruebas reales de fugas en lugar de inspecciones visuales. Una de las pruebas estándar de fabricación es la prueba de decaimiento de presión controlada, que consiste en aumentar ligeramente la presión en el gabinete y medir la caída de presión durante un período de tiempo.
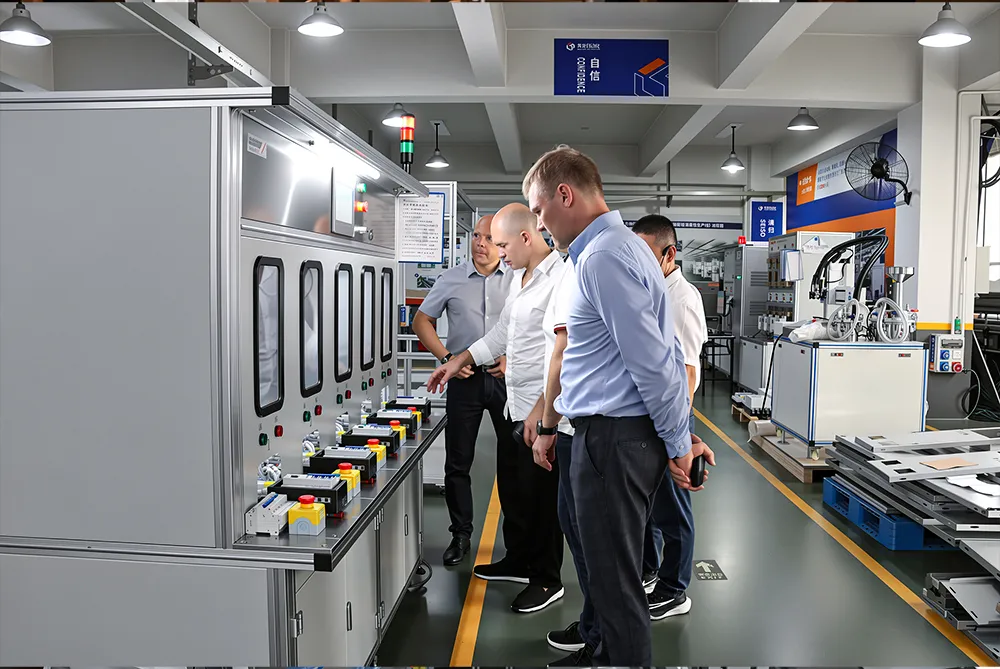
- Integración del BMS. La efectividad del sistema de gestión de baterías depende de la calidad de su cableado. Cada toma de voltaje y sensor de temperatura debe ser probado para continuidad y asignación correcta de dirección. Si un cable de sensor de temperatura se intercambia con otro, el sistema mal configurado seguirá funcionando normalmente, pero el BMS protegerá la batería equivocada. Esta etapa es donde una línea construida a propósito se amortiza, que es exactamente para lo que benlongkj está diseñado: colocación repetible de módulos, torque de apriete controlado, verificación automatizada de la línea de detección y un registro de trazabilidad escrito en cada estación. Línea de producción automática de módulos PACK de baterías de litio Es esencial aclarar un detalle estructural. benlongkj proporciona toda la automatización y el equipo necesario para los procesos de producción, pero no proporciona baterías. Si usted es un productor de tecnología de almacenamiento de energía que busca comprar una línea, sepa que nuestra participación se limitará a la provisión de equipos. Si está comprando una solución de almacenamiento de energía, no somos su fuente.
Pruebas de fin de línea, envejecimiento y trazabilidad.
Ningún producto de batería debería salir del edificio basándose únicamente en una inspección visual satisfactoria. El final de la línea es la última oportunidad para detectar cualquier fallo en su producto antes de ser enviado.
Prueba.
| Lo que detecta | Criterio típico | Verificación de capacidad |
|---|---|---|
| Paquetes con capacidad insuficiente, celdas débiles | Dentro de la tolerancia de capacidad declarada, usualmente ±3–5% | Resistencia de aislamiento / HiPot |
| Fallos de aislamiento en el bobinado y la carcasa | Típicamente ≥1 MΩ a voltaje de prueba especificado; HiPot según requisitos UL 1973 | Resistencia interna de CC |
| Uniones de alta resistencia, barras colectoras subdimensionadas | Consistente con el valor de diseño | Comunicación CAN / Modbus |
| Dirección del BMS, firmware, mapeo de sensores | Todas las celdas y sensores reportando | Verificación de corriente de balance |
| Fallos de balance pasivo o activo | Corriente de balance dentro de especificación | Prueba de fugas IP |
| Defectos en juntas y entradas de cables | Decaimiento de presión dentro del límite | Monitoreo de envejecimiento / reposo |
| Autodescarga lenta, defectos latentes de soldadura | Sin deriva de voltaje de celda más allá del límite durante 24–168 h | No hay deriva de voltaje de celda más allá del límite durante 24–168 h |
El envejecimiento es una prueba común que la gente suele intentar evitar porque requiere tiempo y espacio. Esta también es la prueba más rigurosa porque detecta los defectos latentes más importantes, ya que estos últimos se manifiestan como desviaciones de voltaje durante el reposo en lugar de fallos evidentes durante los ciclos de carga. Una línea que tiene estaciones de prueba personalizadas integradas en el flujo de ensamblaje registra todo esto automáticamente en lugar de depender de que un operador note una lectura extraña.
La trazabilidad vincula todo. La cadena rastrea la identificación de la celda, la identificación del módulo, la identificación del PACK y un registro completo de pruebas para que cuando ocurra un mal funcionamiento en campo tres años después, el fabricante pueda ver los parámetros de soldadura, los registros de apriete, los datos de clasificación y la curva de envejecimiento de esta unidad en cuestión. El hecho de que bajo UL 1973 e IEC 62619 la cadena de evidencia sea igualmente importante para el producto para una empresa que opera en 4 países de Europa y se beneficia de la garantía significa mucho.
¿Cuánta automatización necesita realmente una línea de PACK?
Es bastante fácil dejarse seducir por comprar la línea con el mayor grado de automatización. Por lo general, esto es lo incorrecto al principio, ya que la automatización hace que un proceso sea permanentemente efectivo.
| Nivel | Tiempo de ciclo por pack | Ideal para | Capex típico |
|---|---|---|---|
| Ensamblaje manual en banco | 4–8 horas | Prototipos, bajo volumen, alta variedad | $50k–$200k |
| Estaciones semiautomatizadas | 5–3 horas | Producción piloto, 10–100 packs/mes | $300k–$800k |
| Línea automatizada con PACK manual | 30–60 min | 500–2,000 módulos/mes | $800k–$2.0m |
| Completamente automatizado | 8–20 min | Alto volumen, baja variedad, diseño estable | $1.5m–$6m |
El costo no es el único compromiso. Una línea de ensamblaje totalmente automática tiene un costo de transferencia sólido porque cada modificación implica desarrollo de nuevas herramientas, programación y pruebas. Las líneas semiautomáticas pueden ajustarse a cambios de diseño en cuestión de días. La mayoría de los desarrolladores europeos de sistemas de almacenamiento con varias líneas de productos — almacenamiento mural, en gabinete y containerizado — pueden beneficiarse de una línea de ensamblaje semiautomática hasta que una de las líneas de productos prevalezca en términos de volumen. Esa comparación vale la pena leerla con más detalle antes de comprometer capital: líneas de producción totalmente automatizadas versus semiautomatizadas cubre dónde gana cada una y dónde se encuentra realmente el retorno de inversión.
Cuánto cuesta una línea de PACK de baterías y cómo comprar una
El costo de capital es solo una fracción del monto total. Los costos de preparación del diseño, suministro eléctrico, sistema de aire comprimido, extracción de humos de soldadura y aporte de ingeniería para lograr el rendimiento de primera pasada no están incluidos en el pedido del equipo.
| Elemento de costo | Participación típica en el proyecto | Notas |
|---|---|---|
| Equipo central de ensamblaje | 40–55% | Apilado, soldadura, fijación, transporte |
| Equipo de prueba | 15–25% | Canales de capacidad, HiPot, bancos de prueba BMS |
| Software MES / trazabilidad | 5–12% | Fácil de subestimar, difícil de adaptar |
| Instalación y puesta en marcha | 8–15% | Incluye validación de seguridad |
| Capacitación y soporte para la puesta en marcha | 3–8% | Donde realmente se gana el rendimiento de primera pasada |
Para distinguir entre un proveedor que puede proporcionar el equipo para producir una línea y uno que solo vende equipos, hay tres preguntas que hacer. Dígale al proveedor que indique el rendimiento de primera pasada de la última línea que construyeron y la semana en que se recopilaron los datos. Pregunte cuántos cambios de ingeniería se realizaron después de poner en marcha el equipo. Además, encuentre un cliente que opere ese equipo hoy y llámelo sin involucrar al proveedor. La lista de verificación completa para esta evaluación está en soluciones de líneas de producción automatizadas para compradores, que aborda el lado de especificación y pruebas de aceptación de la compra.
Qué tipos de baterías se ensamblan de esta manera
El método anterior puede atribuirse a la química, aunque los detalles varían de una celda particular a otra.
- LFP domina el almacenamiento de energía estacionario debido a su larga vida útil de ciclo (usualmente de 4,000 a 6,000 a un 80% de profundidad de descarga), estabilidad térmica y mayor costo. Es menos importante en instalaciones fijas que en vehículos eléctricos, ya que las celdas no pueden descargarse por debajo de aproximadamente 2.0 voltios, lo que requiere alta precisión del BMS y características como bloqueo de carga a bajas temperaturas.
- NMC se encuentra en aplicaciones de alta potencia y donde el espacio disponible está principalmente restringido. Tiene mayor densidad energética (pero mayor costo) y márgenes térmicos más estrechos para la seguridad, lo que requiere un control térmico más agresivo y una tasa de carga más cautelosa.
- LTO se elige típicamente para altos conteos de ciclos (pero también para carga rápida a baja temperatura) a un alto costo y con menor densidad energética.
En cuanto a los tipos de celdas, pueden ser cilíndricas (18650, 21700 y otras), prismáticas o pouch. Las celdas cilíndricas se consideran más fáciles de automatizar debido a su autoalineación y fácil indexación. Por otro lado, las celdas prismáticas y pouch tienen mayor eficiencia de empaquetado pero requieren control de compresión y manejo cuidadoso durante la producción.
Preguntas frecuentes
¿bigassbattery.com fabrica sus propias celdas de batería?
No. Bigassbattery.com funciona no como fabricante de celdas, sino como una empresa integradora de sistemas de almacenamiento de energía en baterías. Conceben, ensamblan, aprueban e implementan sistemas de almacenamiento de energía, así como utilizan componentes de fabricación de celdas y módulos de proveedores conocidos, mientras promueven su propia línea de productos para el hogar, negocios y vehículos eléctricos. Un mecanismo tan bien establecido es bastante común en Europa, donde la producción de celdas requiere una gran inversión y dependencia de la tecnología de sala seca, mientras que la integración de sistemas ofrece las mayores ventajas locales.
¿Cuál es el paso más crítico en la fabricación de PACK de baterías?
La clasificación de celdas precede a la soldadura de interconexión. La clasificación es el proceso determinante para el equilibrio a largo plazo del paquete de baterías, ya que, al producir celdas que están fuera de balance, el sistema de gestión de baterías (BMS) debe operar en torno a la celda más débil, limitando así la energía utilizable en el paquete. La soldadura es el proceso que asegura que el paquete sobrevivirá a los ciclos térmicos porque una soldadura imperfecta pasará todos los controles de calidad al final de la línea, pero fallará en el campo meses después de ser fabricada. El procedimiento de ensamblar la carcasa y etiquetarla es visible y fácil de controlar; sin embargo, los procesos mencionados anteriormente.
¿Qué normas debe cumplir un producto de almacenamiento de baterías?
Para usar baterías estacionarias, hay varias normas necesarias que cumplir. En primer lugar, esas normas son IEC 62619, que trata sobre la seguridad de celdas y baterías de ion de litio, IEC 62620, que se refiere al rendimiento, y finalmente UL 1973, que trata sobre baterías diseñadas para aplicaciones estacionarias. UL 9540 también se refiere a sistemas usados en aplicaciones de almacenamiento de energía, mientras que UL 9540A es para la propagación de fallas térmicas. Las regulaciones de transporte introducen UN 38.3, que consiste en ocho pruebas y requiere transporte cuando el SOC de la batería no excede 30%. En Europa, también se requiere el marcado CE. Además, IEC 62133-2 es importante para baterías pequeñas.
¿Cómo se verifica una línea de ensamblaje de paquetes de baterías antes de aceptar la entrega?
Realice una prueba interna del producto, en lugar de confiar en la credibilidad del proveedor para proporcionar detalles correctos sobre las pruebas realizadas por su parte. Las medidas a considerar deben incluir el rendimiento de primera pasada en al menos 200 unidades, el tiempo de ciclo durante el estado estable en lugar del caso ideal, el par y los parámetros de soldadura registrados correctamente, y el tiempo que toma cambiar a otro tipo de producto. También debe asegurarse de que su sistema pueda rastrear todo lo producido durante las pruebas, con tres unidades elegidas al azar y verificadas para la integridad de los registros. Por último, también es esencial tener un sistema con un plan detallado de aumento de producción con un objetivo de rendimiento para cada semana, ya que la mayoría de las veces es el primer mes de producción cuando la mayoría de los proyectos de línea tienden a fallar.
Referencias
- IEC — IEC 62619 y IEC 62620 Celdas y baterías secundarias de litio
- UL Solutions — UL 1973, UL 9540 y UL 9540A Normas de almacenamiento de energía
- UNECE — UN 38.3 Recomendaciones sobre el transporte de mercancías peligrosas
- Departamento de Energía de EE.UU. — Fabricación y materiales de baterías
- NREL — Investigación en integración y seguridad de sistemas de almacenamiento de energía
- Bigassbattery.com — Gama de productos e información de la empresa
- SAE International — Guía para el ensamblaje de módulos y paquetes de baterías
Conclusión
La producción de una batería fabricada por una empresa como bigassbattery.com es un proceso muy complicado y delicado. Las baterías deben ser probadas para su capacidad de mantener cargas y resistir condiciones desfavorables, soldadas juntas según ciertos requisitos, ensambladas en paquetes después de medir correctamente la orientación del eje y reforzadas posteriormente para descubrir defectos que podrían no detectarse de inmediato. Aunque ninguna de las etapas por sí sola es demasiado difícil de realizar ni implica procesos complicados, combinadas llevan a una batería que funciona durante 6 mil ciclos en lugar de fallar después de varios años.
Teniendo en cuenta las declaraciones mencionadas anteriormente, se pueden extraer tres conclusiones.
Tabla de contenido
Recomendación
-
 Optimización del Patrón de Configuración de Carga en Palets: Esquema, Capas y Unidades por Capa2026-09-27
-
 Las principales empresas de automatización personalizada en EE. UU. para startups en etapa de escalado (Guía 2026)2026-09-27
-
 Sajar Plastics Inc: Qué Hace Realmente Este Moldeador por Inyección de Ohio2026-09-24

