 Benlong
Bigassbattery.com Batterieherstellungsprozesse
Der Ausdruck der Batteriefertigung impliziert zwei unterschiedliche Geschäftstypen. Einer der Typen befasst sich mit allen Aspekten der Batterieproduktion, wie Beschichtung, Walzen, Wickeln, Elektrolyse und Formation. Dies ist in der Regel am kostenintensivsten einzurichten. Der andere Typ beschäftigt sich mit der Montage von Batterien, bei der Batterien als Energieprodukte getestet und gelagert werden. Das Unternehmen Bigassbattery.com gehört zu diesem Typ, und dieses Wissen hilft, zu verstehen, wie das Unternehmen arbeitet. Danach folgt die Beschreibung des eigentlichen Produktionsprozesses, die beschreibt, was in jedem Schritt des Prozesses passiert, welche Schritte den Output beeinflussen, welche Art von Ausrüstung verwendet wird und wo die Qualitätskontrolle stattfindet. Wir zeigen also auch, welche Standards erfüllt sein müssen, damit die Batterie das Werk verlässt.
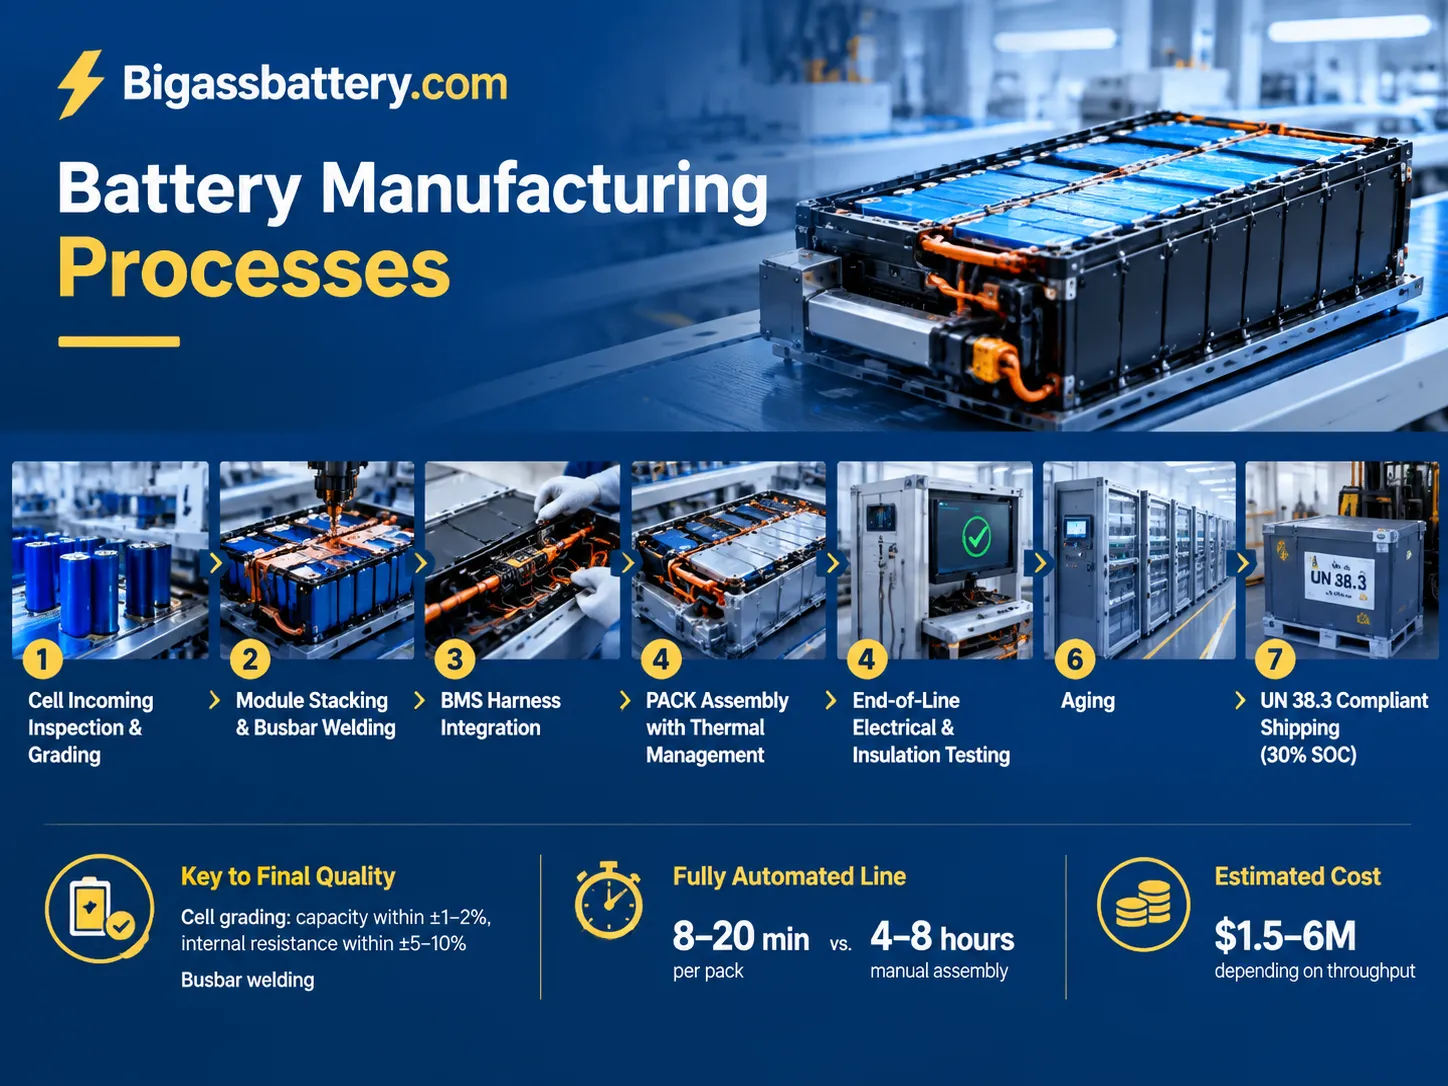
Zusammenfassend fungiert bigassbattery.com als Integrator von Batteriespeichersystemen in der Benelux- und Nordics-Region, ohne eigene Produktionseinheiten zu besitzen. Das Unternehmen folgt einer Technik der Modul- und PACK-Montage, die die Inspektion und Klassifizierung der eingehenden Zellen, die Montage der Terminalmodule und das Schweißen der Sammelschienen, die Integration des BMS-Kabelbaums, die Montage des PACKs mit Wärmemanagement, die Leistungsbewertung des Endprodukts sowie die Durchführung von Tests gemäß UN38.3-Vorschriften bei gleichzeitiger Aufrechterhaltung einer Ladung von 30% umfasst. Die Zellklassifizierung und das Schweißen der Sammelschienen sind die Hauptfaktoren, die die Qualität einer Zelle bestimmen; der Montageprozess dauert 8-20 Minuten im Vergleich zu 4-8 Stunden bei nicht automatisierten Methoden bei Installationskosten von etwa $1,5 bis 6 Millionen, abhängig von der Kapazität der Produktionslinie.
Was Bigassbattery.com tatsächlich produziert
Bigassbattery.com ist ein Anbieter von Batteriespeichersystemen, der in den Bereichen Haushalt, Gewerbe und EV-Ladung in vier europäischen Märkten tätig ist und eine etablierte Basis von mehr als 80 Systemen und über 40 Unternehmen in seiner Kundenliste hat. Das Produktspektrum umfasst wandmontierte Heimbatterien, containerbasierte kommerzielle Lösungen bis hin zu großen Multi-Megawatt-Projekten.
Das Unternehmen produziert jedoch keine Batterien. Dies ist eine bewusste und logische Entscheidung, da die Batterieherstellung eine Elektrodenbeschichtungsanlage, eine Trockenkammer mit einer Luftfeuchtigkeit unter 1 Prozent, Formations- und Alterungsfähigkeiten über Wochen sowie Investitionen erfordert, die sich nur wenige Unternehmen weltweit leisten können. Stattdessen bezieht Bigassbattery Batterien von Tier-1-Herstellern, und ab diesem Punkt liegt alles Weitere unter ihrer Kontrolle: Sortierung, Montage von Modulen, Verpackung, Prüfung, Zertifizierung und Inbetriebnahme.
Der gleiche Ansatz wird von den meisten europäischen Speicherherstellern verfolgt, und daher wird der Montageprozess selbst entscheidend. Nachdem die Zelle gesichert ist, liegen die Unterschiede zwischen einem zuverlässigen Speichersystem und einem Garantiefall in zwei Dingen: der Qualität der Zellabstimmung und der Qualität der Packmontage. Der Rest ist nur Verpackung.
Der Batterieherstellungsprozess, Schritt für Schritt
Hier ist der vollständige Ablauf mit der Qualitätskontrolle bei jedem Schritt. Die Zeiten sind typisch für einen stationären Speicher-PACK und nicht für ein Fahrzeugpack.
| Phase | Was passiert | Qualitätskontrolle | Zykluszeit |
|---|---|---|---|
| Eingangskontrolle der Zellen | Auspacken, Losnummer überprüfen, OCV und AC-Innenwiderstand messen | Beschädigte oder außerhalb der Spezifikation liegende Zellen ablehnen | 2–5 s pro Zelle |
| Klassifizierung und Sortierung | Kapazitätstest, IR-Test, Selbstentladung (K-Wert) | Kapazität innerhalb ±1–2 %, IR innerhalb ±5–10 % | Stunden pro Charge (Laden/Entladen) |
| Modulstapelung | Zellen in Vorrichtung laden, Kompression anwenden | Stapelhöhe und gleichmäßige Kompression | 60–180 s |
| Busbar-Schweißen | Laser- oder Ultraschallschweißen der Verbindungsstücke | Schweißwiderstand und Zugfestigkeit | 30–120 s |
| BMS-Kabelbaum und Leiterplatte | Sensorkabel, Steckverbinder verbinden, Leiterplatte montieren | Durchgang auf jeder Sensorkabelleitung | 2–6 Min |
| PACK-Montage | Module ins Gehäuse, thermische Schnittstelle, Befestigung | Drehmoment und thermischer Kontakt | 10–40 Min |
| End-of-Line-Test | Laden/Entladen, Isolationswiderstand, CAN-Kommunikation | Kapazität, IR, HiPot, Kommunikation | 2–8 Std |
| Alterung / Burn-in | Ruhephase und Überwachung auf abnormale Selbstentladung | Keine Zellspannungsabweichungen | 24–168 Std |
| Endkontrolle und Kennzeichnung | IP-Dichtigkeitsprüfung, Etikettierung, Serialisierung | IP-Schutzart, vollständige Rückverfolgbarkeit | 5–15 Min |
Zellklassifizierung: Die Phase, die alles entscheidet
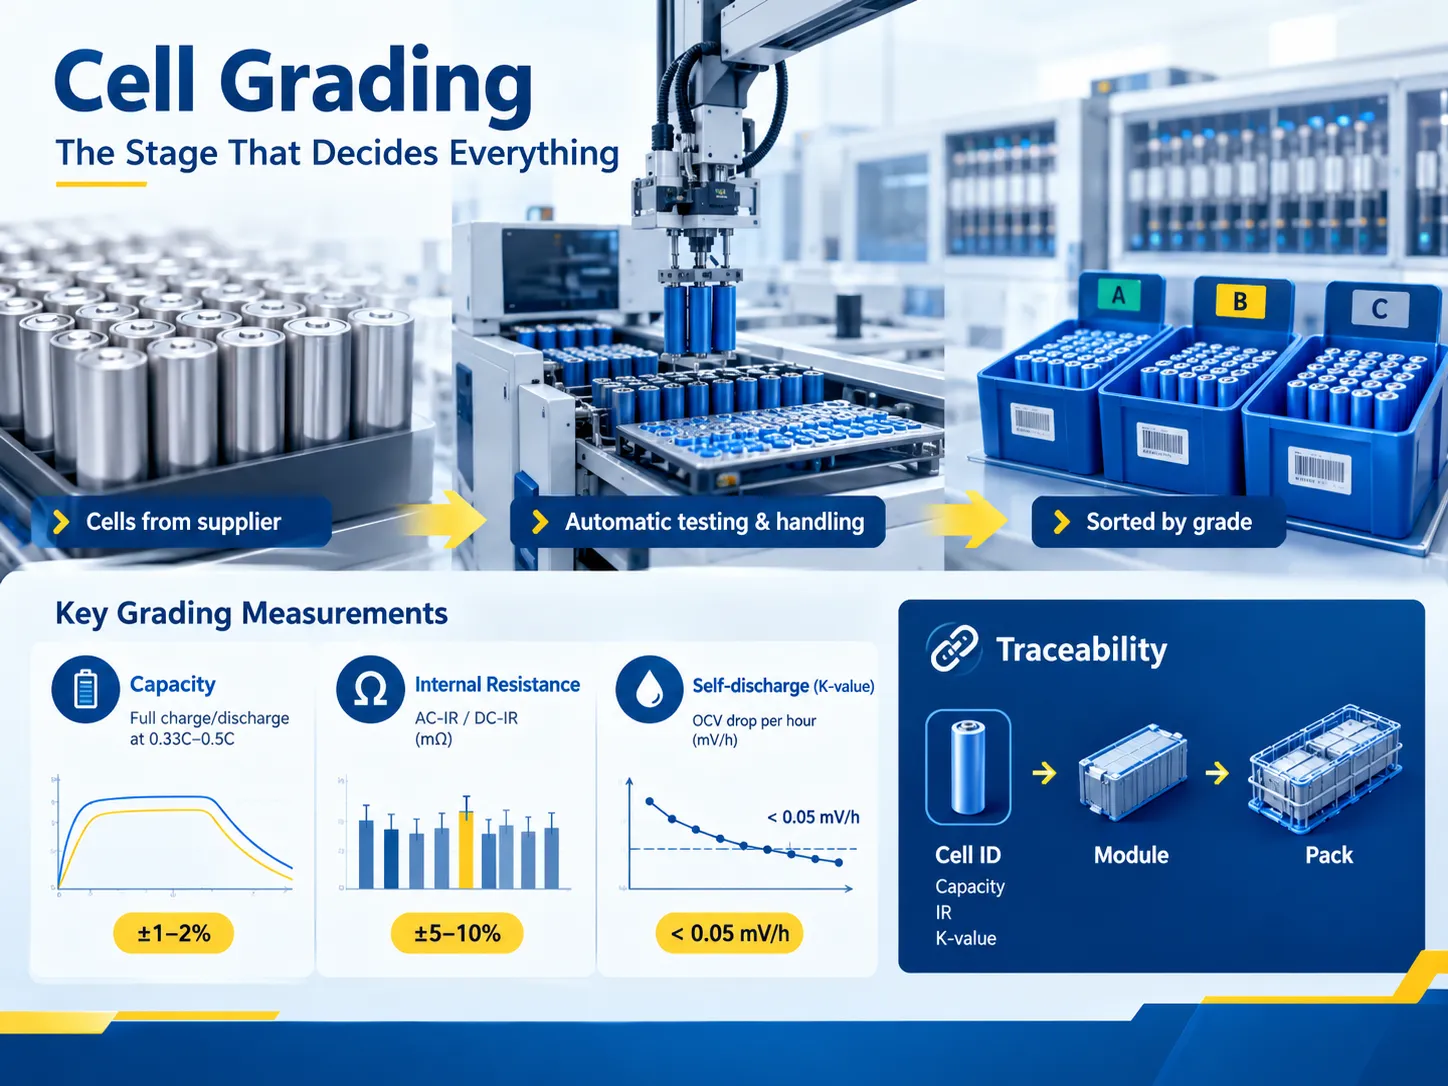
Die gelieferten Zellen weisen eine Fertigungstoleranz auf. Die Zellherstellung kann keine vollkommen einheitlichen Zellen erzeugen, und diese Variabilität wirkt sich negativ auf die Pack-Gesundheit aus. Wenn eine Zelle eine um 4 % geringere Kapazität als ihre Geschwister im Strang hat, erreicht sie den vollgeladenen Zustand früher und entlädt sich schneller. Das BMS sorgt zwar dafür, dass das Pack trotz dieser Abweichung weiterläuft, aber im Laufe von Tausenden von Zyklen wird eine schwache Zelle den Betrieb des gesamten Packs beeinträchtigen.
Die Klassifizierung löst dieses Problem durch die Bestimmung von drei Kriterien:
- Kapazität. Sie wird über den vollständigen Lade-/Entladezyklus bei einem bestimmten Stromniveau gemessen, das typischerweise 0,33C oder 0,5C entspricht.
- Innenwiderstand (AC-IR oder DC-IR). Er wird in Milliohm gemessen, und die Streuung sollte innerhalb von ±5–10 % im Bin bleiben. Ist der IR hoch, erzeugt die Zelle während des Betriebs Wärme, und Wärme verschlechtert das Pack.
- Selbstentladung gemessen als K-Wert. OCV wird zweimal mit bestimmten Pausen gemessen, die Differenz zwischen den Spannungen wird berechnet.
Die Klassifizierung nimmt die meiste Zeit in Anspruch, da der Kapazitätstest vollständige Lade- und Entladezyklen umfasst. Daher ist es für Speichersysteme vorteilhaft, viele Testkanäle zu haben, die gleichzeitig arbeiten, anstatt den chemischen Prozess zu beschleunigen. Die Handhabung der Zellen in diesem Maßstab erfolgt durch automatisierte Materialflusssysteme verdienen ihren Platz: Tablettbasierter Transport, automatisches Laden in Testkanäle und sortieren auf Behälterbasis, alles ohne dass eine menschliche Hand eine Zelle berührt und Kontaktwiderstand hinzufügt oder eine Dose fallen lässt.
Die Bewertung der Daten ist der Ausgangspunkt im Rückverfolgbarkeitsprozess. Jede Zelle erhält eine ID, die die Informationen mit dem Kapazitätswert, IR-Wert und K-Wert der Zelle verknüpft und das Verfolgen der Zelle im Modul sowie des Moduls im Pack ermöglicht.
Modulmontage: Wo Ertrag gewonnen oder verloren wird
Ein Modul besteht aus mehreren Zellen, die physisch gesichert, elektrisch verbunden und thermisch gebunden sind. Es gibt drei Faktoren, die in diesem Fall die Qualität bestimmen.
- Kompression und Befestigung sind entscheidend. Prismatische und Beutelzellen müssen präzise komprimiert werden, und zwar so, dass die Zellen während des Betriebs des Systems nicht „atmen“. Unzureichende Kompression führt zu kurzer Lebensdauer, während übermäßige Kompression zum Ausfall der Zelle führt, bevor sie überhaupt aktiviert wird. Die Höhe des Stapels und die Kompressionskraft werden gemessen und nicht geschätzt.
- Das Schweißen der Verbindung stellt die gefährlichste Phase des gesamten Prozesses dar. Es ist möglich, den schnellsten Zyklus und relativ kleine betroffene Bereiche mit Laserschweißen zu erreichen, aber es erfordert sehr präzisen Fokusabstand, Leistungswert und verwendetes Schutzgas; andernfalls wird die Schweißnaht kalt, was bedeutet, dass sie alle Tests bei hohen Temperaturen besteht, aber im Feld versagt. Ultraschallschweißen vermeidet den Schmelzprozess und ist die beste Methode für Klemmen, aber das Werkzeug nutzt sich schnell ab. Widerstandsschweißen ist einfach und günstig, erzeugt jedoch die breiteste Qualitätsstreuung.
- Der Grund, warum geschweißte Verbindungen so teuer sind, liegt darin, dass Schweißfehler bei der Endkontrolle unentdeckt bleiben. In den meisten Fällen funktioniert eine schwache Verbindung während der Tests korrekt und besteht Durchgangstests, versagt jedoch später im Einsatz. Deshalb prüfen führende Unternehmen alle Schweißnähte, nicht nur ausgewählte, und dokumentieren gleichzeitig alle Produktionsparameter für jede Einheit.
- Drehmoment und Widerstand. Verschraubte Sammelschienenverbindungen werden mit dem angegebenen Drehmoment hergestellt, was normalerweise bedeutet, M8-Schrauben mit einem Werkzeug auf 8-12 N*m einzustellen. Verbindungen mit unzureichendem Drehmoment neigen zum Überhitzen; im Gegensatz dazu sind überdrehte Verbindungen anfällig für Risse in Schrauben oder anderen Teilen der Verbindung. Im Kontext automatisierter Linien wird das Drehmoment für jeden Befestiger gemessen und gespeichert, was diese Technologie zur günstigsten Methode macht, Zuverlässigkeit sicherzustellen.
PACK-Montage: Thermisches Management, Gehäuse und BMS
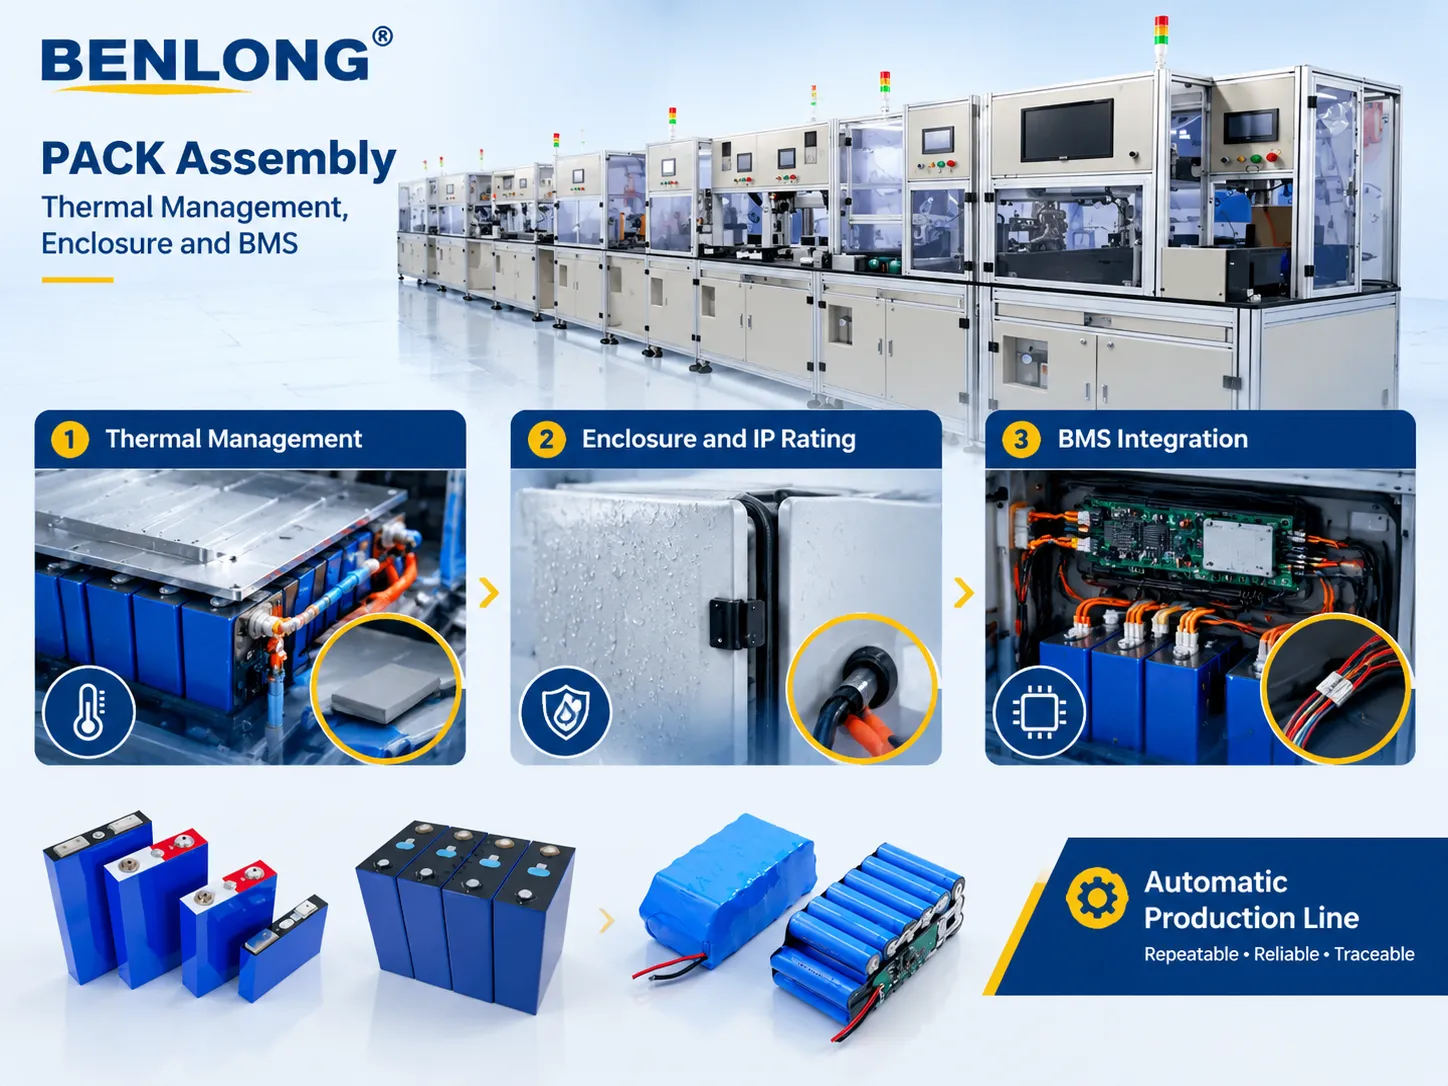
In der PACK-Montage werden mehrere Module in das Endprodukt integriert. Der Prozess kombiniert drei Subsysteme, wobei jedes Subsystem einen funktionalen Ausfallmodus aufweist, der nur in der Praxis erkennbar ist.
- Thermisches Management. Luftkühlung ist eine kostengünstige und unkomplizierte Lösung, reicht jedoch nur für Niedrigleistungs-Heimspeicher aus. Flüssigkeitskühlung, die Hochenergiedichtebatterien und Batterien mit schnelleren Ladegeschwindigkeiten kühlen kann, verwendet Rohre, Verbinder, eine Pumpe und birgt ein zusätzliches Risiko von Leckagen. Die Schnittstelle zwischen Modul und Kaltplatte besteht entweder aus einer Wärmeleitpad oder einem Wärmeleitspaltfüller; der Ausfallmodus besteht hier in ungleichmäßigem Anpressdruck, der zur Bildung von Hotspots führt, die vom Thermistornetzwerk möglicherweise nicht erkannt werden, da der Sensor am Modul und nicht an der heißen Zelle angebracht ist.
- Gehäuse und IP-Schutzart. Für den Außeneinsatz hergestellte Schränke müssen mindestens die Schutzart IP54 aufweisen, was die Anwendung von Dichtungen, geschlossenen Kabeldurchführungen und tatsächlichen Dichtheitsprüfungen anstelle von Sichtprüfungen erfordert. Einer der standardmäßigen Fertigungstests ist der kontrollierte Druckabfalltest, bei dem der Druck im Schrank leicht erhöht und der Druckabfall über einen bestimmten Zeitraum gemessen wird.
- BMS-Integration. Die Effektivität des Batteriemanagementsystems hängt von der Qualität seiner Verkabelung ab. Jeder Spannungstap und jeder Temperatursensor muss auf Durchgang und korrekte Adresszuweisung getestet werden. Wenn ein Temperatursensoranschluss mit einem anderen vertauscht wird, arbeitet das falsch konfigurierte System zwar normal, aber das BMS schützt die falsche Batterie. In dieser Phase zahlt sich eine speziell gebaute Linie aus, genau dafür ist benlongkj Automatisierte Produktionslinie für Lithium-Batterie-Pack-Module konzipiert: wiederholbare Modulplatzierung, kontrolliertes Anzugsmoment, automatisierte Überprüfung der Sensorkabel und eine Rückverfolgbarkeitsdokumentation, die an jeder Station erstellt wird.
Es ist wichtig, eine strukturelle Einzelheit klarzustellen. benlongkj stellt alle Automatisierungs- und Ausrüstungsanlagen bereit, die für Produktionsprozesse notwendig sind, liefert jedoch keine Batterien. Wenn Sie ein Hersteller von Energiespeichertechnologie sind und eine Linie kaufen möchten, wissen Sie, dass unsere Beteiligung auf die Bereitstellung der Ausrüstung beschränkt ist. Wenn Sie eine Energiespeicherlösung kaufen, sind wir nicht Ihre Quelle.
End-of-Line-Test, Alterung und Rückverfolgbarkeit
Kein Batterieprodukt sollte das Werk ausschließlich auf Basis einer zufriedenstellenden Sichtprüfung verlassen. Das Ende der Linie ist die letzte Gelegenheit, einen Fehler in Ihrem Produkt vor dem Versand zu erkennen.
| Test | Was er erkennt | Typisches Kriterium |
|---|---|---|
| Kapazitätsprüfung | Unterkapazitäre Packs, schwache Zellen | Innerhalb der angegebenen Kapazitätstoleranz, üblicherweise ±3–5 % |
| Isolationswiderstand / HiPot | Wicklungs- und Gehäuseisolationsfehler | Typischerweise ≥1 MΩ bei spezifizierter Prüfspannung; HiPot gemäß UL 1973 Anforderungen |
| DC-Innenwiderstand | Hochwiderstandige Verbindungen, unterdimensionierte Sammelschienen | Konsistent mit dem Konstruktionswert |
| CAN / Modbus-Kommunikation | BMS-Adressierung, Firmware, Sensorzuordnung | Alle Zellen und Sensoren melden sich |
| Verifikation des Ausgleichsstroms | Passive oder aktive Ausgleichsfehler | Ausgleichsstrom innerhalb der Spezifikation |
| IP-Dichtheitsprüfung | Dichtungs- und Kabeldurchführungsmängel | Druckabfall innerhalb der Grenze |
| Alterungs- / Ruheüberwachung | Langsame Selbstentladung, latente Schweißfehler | Kein Zellspannungdrift über die Grenze innerhalb von 24–168 Stunden |
Alterung ist ein gängiger Test, den viele oft zu vermeiden versuchen, da er Zeit und Platz benötigt. Dies ist auch der stärkste Test, da er die meisten latenten Defekte erkennt, da letztere sich als Spannungsschwankungen während der Ruhephase zeigen, anstatt als offensichtlicher Ausfall während der Ladezyklen. Eine Linie, die kundenspezifische Teststationen in den Montagefluss integriert hat zeichnet all dies automatisch auf, anstatt sich darauf zu verlassen, dass ein Bediener eine ungewöhnliche Messung bemerkt.
Rückverfolgbarkeit verknüpft alles. Die Kette verfolgt Zell-ID, Modul-ID, PACK-ID und eine vollständige Testaufzeichnung, sodass der Hersteller bei einem Feldfehler drei Jahre später die Schweißparameter, die Protokolle zur Anzugsmomentkontrolle, die Bewertungsdaten und die Alterungskurve für die betreffende Einheit einsehen kann. Die Tatsache, dass unter UL 1973 und IEC 62619 die Beweiskette für ein Unternehmen, das in 4 europäischen Ländern tätig ist und von der Garantie profitiert, ebenso wichtig ist wie das Produkt, bedeutet viel.
Wie viel Automatisierung benötigt eine PACK-Linie tatsächlich?
Es ist ziemlich einfach, sich dazu verleiten zu lassen, die höchstmögliche Automatisierungsstufe zu kaufen. In der Regel ist dies zu Beginn die falsche Entscheidung, da Automatisierung einen Prozess dauerhaft effektiv macht.
| Stufe | Zykluszeit pro Pack | Am besten geeignet für | Typische Investitionskosten |
|---|---|---|---|
| Manuelle Bankmontage | 4–8 Stunden | Prototypen, geringe Stückzahl, hohe Variantenvielfalt | $50k–$200k |
| Halbautomatisierte Stationen | 1,5–3 Stunden | Pilotproduktion, 10–100 Packs/Monat | $300k–$800k |
| Automatisierte Linie mit manueller PACK-Montage | 30–60 Minuten | 500–2.000 Module/Monat | $800k–$2.0m |
| Vollautomatisiert | 8–20 Minuten | Hohe Stückzahl, geringe Variantenvielfalt, stabiles Design | $1.5m–$6m |
Kosten sind nicht der einzige Kompromiss. Eine vollautomatische Montagelinie hat hohe Transferkosten, da jede Änderung neue Werkzeugentwicklung, Programmierung und Tests bedeutet. Halbautomatische Linien können innerhalb weniger Tage an Designänderungen angepasst werden. Die meisten europäischen Entwickler von Speichersystemen mit mehreren Produktlinien – Wand-, Schrank- und containerisierte Speicher – können von einer halbautomatischen Montagelinie profitieren, bis eine der Produktlinien hinsichtlich des Volumens dominiert. Dieser Vergleich ist es wert, vor der Kapitalbindung detaillierter gelesen zu werden: vollautomatisierte versus halbautomatisierte Produktionslinien zeigt auf, wo jede Variante ihre Vorteile hat und wo sich die Amortisation tatsächlich ergibt.
Was eine Batterie-PACK-Linie kostet und wie man eine kauft
Die Investitionskosten sind nur ein Bruchteil der Gesamtkosten. Kosten für Layoutvorbereitung, Stromversorgung, Druckluftsystem, Schweißrauchabsaugung und Ingenieureinsatz zur Erreichung der Erstpass-Ausbeute sind nicht im Geräteauftrag enthalten.
| Kostenfaktor | Typischer Anteil am Projekt | Hinweise |
|---|---|---|
| Kernmontageausrüstung | 40–55% | Stapeln, Schweißen, Befestigen, Fördertechnik |
| Testausrüstung | 15–25% | Kapazitätskanäle, HiPot, BMS-Teststände |
| MES / Rückverfolgbarkeitssoftware | 5–12% | Leicht zu unterschätzen, schwer nachzurüsten |
| Installation und Inbetriebnahme | 8–15% | Einschließlich Sicherheitsvalidierung |
| Schulung und Hochlaufunterstützung | 3–8% | Wo die Erstpass-Ausbeute tatsächlich gewonnen wird |
Um zwischen einem Anbieter, der Ausrüstung zur Produktion einer Linie liefern kann, und einem, der nur Ausrüstung verkauft, zu unterscheiden, gibt es drei Fragen zu stellen. Bitten Sie den Lieferanten, die First-Pass-Ausbeute der letzten von ihm gebauten Linie und die Woche, in der die Daten erhoben wurden, anzugeben. Fragen Sie, wie viele technische Änderungen nach Inbetriebnahme der Ausrüstung vorgenommen wurden. Finden Sie außerdem einen Kunden, der diese Ausrüstung heute betreibt, und rufen Sie ihn ohne Einbeziehung des Lieferanten an. Die vollständige Checkliste für diese Bewertung finden Sie in automatisierten Produktionslinienlösungen für Käufer, die sich mit der Spezifikation und der Abnahmeprüfung des Kaufs befassen.
Welche Arten von Batterien werden auf diese Weise montiert
Die oben beschriebene Methode ist auf die Chemie zurückzuführen, wobei die Details von einer bestimmten Zelle zur anderen variieren.
- LFP dominiert die stationäre Energiespeicherung aufgrund seiner langen Lebensdauer (normalerweise von 4.000 bis 6.000 bei 80 % Entladungstiefe), thermischen Stabilität und höheren Kosten. Es ist in festen Installationen weniger wichtig als in Elektrofahrzeugen, da Zellen nicht unter etwa 2,0 Volt überentladen werden dürfen, was eine hohe Genauigkeit des BMS und Funktionen wie das Blockieren des Ladevorgangs bei niedrigen Temperaturen erfordert.
- NMC findet sich in Hochleistungsanwendungen und dort, wo der verfügbare Platz hauptsächlich begrenzt ist. Es hat eine höhere Energiedichte (aber höhere Kosten) und engere thermische Sicherheitsmargen, was eine aggressivere Temperaturregelung und vorsichtigere Ladegeschwindigkeit erfordert.
- LTO wird typischerweise für hohe Zyklenzahlen (aber auch für schnelles Laden bei niedrigen Temperaturen) bei hohen Kosten und geringerer Energiedichte gewählt.
Was die Zelltypen betrifft, so können diese zylindrisch (18650, 21700 und andere), prismatisch oder Beutelzellen sein. Zylindrische Zellen gelten als leichter zu automatisieren aufgrund ihrer Selbstzentrierung und einfachen Indexierung. Andererseits haben prismatische und Beutelzellen eine höhere Packungsdichte, erfordern jedoch Kompressionskontrolle und sorgfältige Handhabung während der Produktion.
Häufig gestellte Fragen
Stellt bigassbattery.com eigene Batteriezellen her?
Nein. Bigassbattery.com fungiert nicht als Zellhersteller, sondern als Integrationsunternehmen für Batteriespeichersysteme. Sie entwerfen, montieren, genehmigen und implementieren Energiespeichersysteme und verwenden dabei Zell- und Modulkomponenten von bekannten Lieferanten, während sie ihre eigene Produktlinie für Zuhause, Unternehmen sowie Elektrofahrzeuge fördern. Ein solch gut etabliertes System ist in Europa recht verbreitet, wo die Zellproduktion enorme Investitionen und Abhängigkeit von Trockenraumtechnologie erfordert, während die Systemintegration die größten lokalen Vorteile bietet.
Was ist der kritischste Schritt bei der Herstellung von Batterie-PACKs?
Die Zellklassifizierung erfolgt vor dem Verschweißen der Verbindungen. Die Klassifizierung ist der entscheidende Prozess für das langfristige Gleichgewicht des Batteriepacks, da das Batteriemanagementsystem (BMS) bei der Herstellung von Zellen, die nicht im Gleichgewicht sind, gezwungen ist, sich an der schwächsten Zelle zu orientieren, wodurch die nutzbare Energie im Pack begrenzt wird. Das Schweißen ist der Prozess, der sicherstellt, dass das Pack thermische Zyklen übersteht, da eine unvollkommene Schweißnaht jeden End-of-Line-Qualitätskontrollschritt passieren wird, aber Monate nach der Herstellung im Feld versagen kann. Das Verfahren zum Zusammenbauen des Gehäuses und dessen Kennzeichnung ist sichtbar und leicht zu kontrollieren; die oben genannten Prozesse jedoch nicht.
Welche Normen muss ein Batteriespeicherprodukt erfüllen?
Um stationäre Batterien zu verwenden, müssen mehrere notwendige Normen eingehalten werden. Zunächst sind dies die IEC 62619, die sich mit der Sicherheit von Lithium-Ionen-Zellen und -Batterien befasst, die IEC 62620, die sich auf die Leistung bezieht, und schließlich UL 1973, die für Batterien ausgelegt ist, die für stationäre Anwendungen bestimmt sind. UL 9540 bezieht sich ebenfalls auf Systeme, die in Energiespeicheranwendungen verwendet werden, während UL 9540A für die Ausbreitung von thermischem Durchgehen gilt. Transportvorschriften führen UN 38.3 ein, die aus acht Tests besteht und den Transport erfordert, wenn der Ladezustand (SOC) der Batterie 30% nicht überschreitet. In Europa ist zudem die CE-Kennzeichnung erforderlich. Darüber hinaus ist IEC 62133-2 für kleine Batterien wichtig.
Wie überprüfen Sie eine Batterie-PACK-Montagelinie vor der Abnahme?
Führen Sie eine interne Prüfung des Produkts durch, anstatt sich auf die Glaubwürdigkeit des Lieferanten zu verlassen, der korrekte Angaben zu den von ihm durchgeführten Tests machen soll. Zu berücksichtigende Maßnahmen sollten die Erstdurchlaufquote bei mindestens 200 Einheiten, die Zykluszeit im stabilen Zustand statt im Idealzustand, korrekt aufgezeichnete Drehmoment- und Schweißparameter sowie die Zeit für den Wechsel zu einem anderen Produkttyp umfassen. Sie müssen außerdem sicherstellen, dass Ihr System in der Lage ist, alles während der Tests produzierte zu verfolgen, wobei drei Einheiten zufällig ausgewählt und auf Vollständigkeit der Aufzeichnungen überprüft werden. Schließlich ist es auch wichtig, ein System mit einem detaillierten Hochlaufplan mit wöchentlichen Zielvorgaben für die Ausbeute zu haben, da die meisten Linienprojekte in der Regel im ersten Produktionsmonat scheitern.
Referenzen
- IEC — IEC 62619 und IEC 62620 Sekundär-Lithiumzellen und -Batterien
- UL Solutions — UL 1973, UL 9540 und UL 9540A Energiespeicher-Normen
- UNECE — UN 38.3 Empfehlungen für den Transport gefährlicher Güter
- U.S. Department of Energy — Batterieherstellung und Materialien
- NREL — Forschung zur Integration und Sicherheit von Energiespeichersystemen
- Bigassbattery.com — Produktpalette und Unternehmensinformationen
- SAE International — Leitfaden zur Montage von Batteriemodulen und -packs
Abschluss
Die Produktion einer Batterie, die von einem Unternehmen wie bigassbattery.com hergestellt wird, ist ein sehr komplizierter und empfindlicher Prozess. Batterien müssen auf ihre Fähigkeit getestet werden, Ladungen zu halten und ungünstigen Bedingungen zu widerstehen, gemäß bestimmten Anforderungen zusammengeschweißt, nach korrekter Messung der Achsenausrichtung zu Packs zusammengefügt und anschließend verstärkt werden, um Defekte zu entdecken, die nicht sofort erkannt werden können. Obwohl keine der einzelnen Stufen zu schwierig ist und komplizierte Prozesse beinhaltet, führen sie zusammen dazu, dass eine Batterie 6000 Zyklen funktioniert, anstatt nach einigen Jahren auszufallen.
Unter Berücksichtigung der oben genannten Aussagen lassen sich drei Schlussfolgerungen ziehen.