奔龍




如何選擇製造用工業自動化感測器
所有自動機器都依賴其運作所需的資訊。伺服壓力機處理不完美的零件,機器人僅能操作可見物體,校準台則測量其環境溫度。選擇 工業自動化感測器 因此並非專案結束時才填寫的項目;它決定機器是抓到缺陷還是將缺陷出貨。本指南特別針對負責制定專案感測器清單的人員,以及負責採購、比較供應商報價並備有額外感測器的人員。.
本指南基於我們在選擇自動裝配線及斷路器等低壓設備測試台感測器類型的經驗。在實務中,我們從六大感測器類別中選擇:壓力感測器、溫度感測器、光電感測器、視覺感測器、接近感測器及線性位移感測器,這些產品均由Omron、Keyence、Honeywell、Panasonic及SIMBATOUCH等主要公司生產。.
選擇 製造用感測器, 時,從工作需求開始,而非目錄:定義必須偵測或測量的項目、目標材料與距離、製程所需的精度與反應時間,以及感測器所處的環境。接著匹配輸出訊號至您的PLC(PNP或NPN,4–20 mA,或IO-Link),確認IP等級與安裝方式,並標準化少數品牌與零件編號。. 大多數車間感測器故障源自規格錯誤或安裝不良,而非感測器本身故障。.

組裝與測試機器背後的六大感測器家族
工業自動化中使用的 感測器類型有數十種, ,但一般輸送系統或測試台僅使用六大感測器家族。下表展示每種感測器在實際機器中的角色及其在物料清單中需定義的重要規格。.
| 感測器家族 | 在機器上的功能 | 需定義的關鍵規格 | 典型輸出 |
|---|---|---|---|
| 壓力/力 | 監控氣源、壓力、夾緊力;伺服壓力機中的負載元件 | 範圍、精度(% FS)、過載能力 | 4–20 mA、0–10 V、開關輸出 |
| 溫度 | 校準台的環境補償;焊接與加熱控制 | 感測器類型(RTD、熱電偶)、範圍、精度 | RTD/TC輸入、4–20 mA |
| 光電 | 零件存在、計數、位置;安全光幕 | 感測模式、距離、光斑大小、反應時間 | PNP/NPN、IO-Link |
| 視覺 | 缺件、倒置或錯位零件;讀取條碼與標記 | 視野、解析度、檢測時間、照明 | 乙太網路、數位I/O |
| 接近 | 氣缸端點位置、金屬零件偵測、夾具確認 | 感測距離、屏蔽或非屏蔽、外殼尺寸 | PNP/NPN、IO-Link |
| 線性/位移 | 插入深度、行程位置、高度與平整度 | 測量範圍、解析度、線性度 | 4–20 mA、0–10 V、RS-485、IO-Link |
壓力與力感測器
電氣元件組裝中的壓力感測有兩種不同的應用。第一種是氣動式:大多數機器以0.6MPa的氣源運作;壓力開關或傳送器會在低壓夾具允許任何零件移動之前停止機器。第二種則與壓接、鉚接及插入時的力測量有關。在Benlong的 MCB磁芯自動組裝機, 伺服壓機中,以可程式設定的10–200 N力插入線圈和銷釘, 力量精度為±5%,深度精度為±0.05 mm,, 並且利用力-位移曲線拒絕任何偏離教導曲線的零件。SIMBATOUCH和Honeywell的負載元件及微型力感測器是此角色的典型選擇。.
溫度感測器
溫度在物理依賴溫度的場合中最為重要。雙金屬斷路器根據熱量操作齒輪,因此,忽略周圍環境溫度的校正台會導致從早班到晚班的測量錯誤。Benlong的 MCCB 長時間熱校準台 會在每次測試時記錄環境溫度,並可自動調整接受範圍,另有選配的恆溫箱可維持25 °C ±3 °C。對此類測量,使用RTD(例如Pt100)比熱電偶更佳,因為其在室溫下更準確且穩定。熱電偶則更適合用於焊接和熱壓等高溫點的測量。.
光電感測器
光電感測器是零件檢測的骨幹。它們可在三種操作模式下工作:穿透式、反射式及漫反射式;此外,即使在狹小空間,也可使用光纖感測器替代標準感測器。在 MCB弧室半自動組裝機中,, 光學感測器在壓接操作前驗證板數和堆疊高度,並設有安全光幕以保護裝載區人員。光學感測器的三大領導製造商為Omron、Keyence及Panasonic。.
視覺感測器
光電感測器回答的是有無問題,而視覺感測器回答的是是什麼、在哪裡以及是否正確。在Benlong的 MCB自動裝配線, ,其運行週期為2–3.5秒,指定位置的攝影機檢查缺件、堵塞、錯置零件及裝配不良。攝影機能力的單一規格是影像解析度,但整體評估需涵蓋影像捕捉範圍、最大缺陷尺寸、照明以及整體視覺檢測時間,必須符合操作週期要求。Keyence和Omron均生產視覺感測器及完整的機器視覺系統。.
接近感測器
感應式接近感測器用於無接觸檢測金屬。它們在接收氣缸端點位置、指數旋轉工作台或檢查夾具中金屬零件的存在方面是最常被選擇的。電容式感測器則用於偵測塑膠外殼等非金屬物體,但它們較容易受到污垢和濕度的影響。感測範圍也會有容差:指定範圍適用於鋼製目標,而黃銅、銅和鋁等其他金屬會顯著降低感測器的感應距離,這在檢測接點和銅端子時尤其重要。.
線性與位移感測器
線性感測器能夠測量位置,而不僅僅是檢測其存在。此類感測器的例子包括磁致伸縮位置傳感器、電位計位置傳感器、LVDT 及雷射位移感測器。在組裝機器中,它們用於測量插入深度、壓力行程、零件高度和平整度。與力感測器搭配使用時,線性感測器可產生所謂的力-位移特性,使伺服壓力機成為有效工具。.
工業自動化感測器的選擇方法:七步驟流程
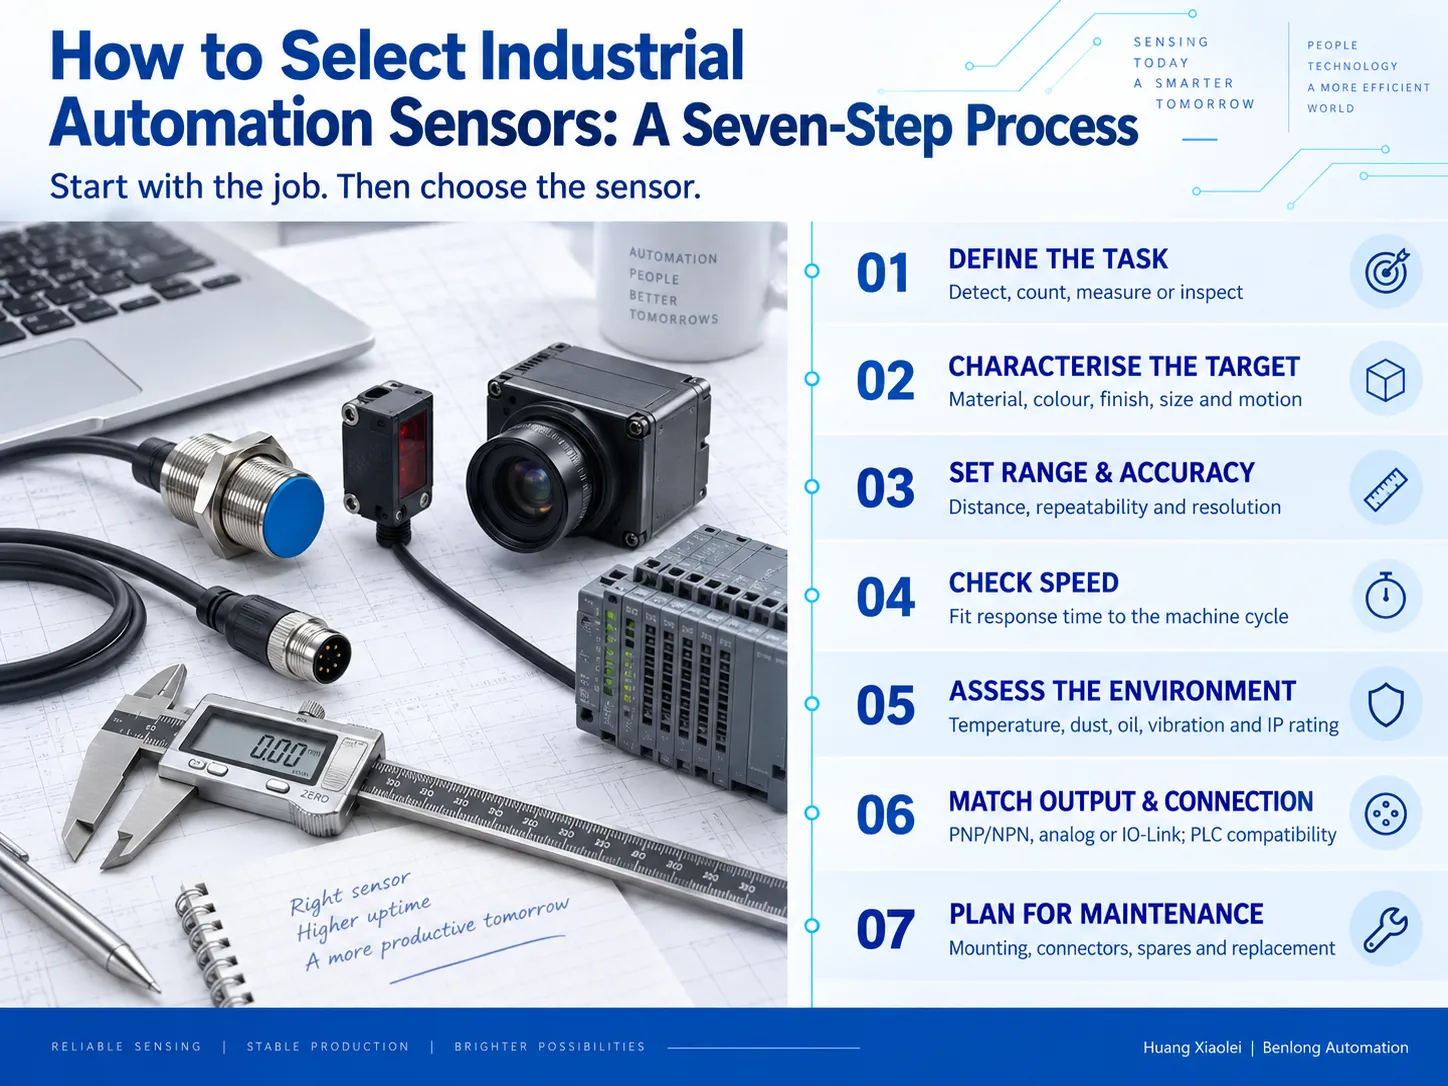
一套完善的方法論能讓工程師更快速地選擇 工業感測器 並讓採購人員更容易驗證其屬性。這七個步驟是通用的:
①決定目標。擬定一句話描述檢測、計數、測量或檢驗在空間和時間上的目的。如果難以用語言表達,表示感測器的需求尚未正式確立。.
②識別目標。這包括確定其材質、顏色、表面處理、尺寸及移動性。一般而言,光亮、透明及黑色目標容易使光學感測器混淆。.
③計算距離。定義感測器的工作範圍及測量的重複性要求。同時考慮應偵測的最小變化量。.
④關注時間。確保感測器的響應時間符合設備的工作時間;在2秒的工作週期中,反應遲緩的感測器會導致整體速度下降。.
⑤評估環境條件。注意溫度、油霧、冷卻液、金屬粉塵及振動,包括電氣噪音等因素。根據IP等級選擇合適的IP防護等級和外殼材質。.
⑥確定輸出與連接類型。PNP或NPN應符合輸入需求,類比型則以範圍(4-20mA或0-10V)為特徵。.
⑦準備維護。包括確定連接器類型、電纜長度、備件可用性,以及更換時是否需要重新教導。.
輸出訊號:導致大多數調試延遲的細節
離散感測器使用 PNP 或 NPN 技術,選擇適合的感測器以匹配 PLC 輸入模組至關重要。極性錯誤的感測器根本無法運作,這是進口設備到達最終目的地時最常見的延誤原因之一。與此同時,類比感測器透過傳輸連續測量值工作,4-20 mA 信號在長距離電纜傳輸中優於電壓信號,因其對抗電氣噪聲的效果及易於檢測線路中斷。. IO-Link, ,標準化為 IEC 61131-9,保留了熟悉的三線連接,但增加了雙向通訊,使 PLC 能讀取感測器診斷資訊並自動下載設定至替換裝置。.
工程師與採購人員的感測器規格檢查清單
大多數採購問題始於感測器清單中不完整的項目。在送交採購之前, 自動化感測器 的每一項目應回答以下問題:
| 欄位 | 應填寫內容 | 為什麼這很重要 |
|---|---|---|
| 功能與位置 | 工站編號與任務,例如「ST05 電弧板計數」“ | 將零件與機械圖紙及備件清單連結 |
| 感測器類型與模式 | 例如漫反射光電、M12 感應屏蔽型 | 防止替代品尺寸合適但無法正常工作 |
| 範圍與精度 | 感測距離或測量範圍,重複性 | 定義供應商必須達成的性能 |
| 回應時間 | 最大值(毫秒) | 必須符合機械週期時間 |
| 輸出 | PNP/NPN、NO/NC、4–20 mA、IO-Link | 必須匹配 PLC 輸入卡 |
| 供電電壓 | 通常為 12–24 V DC | 避免啟動時損壞感測器 |
| 連接方式 | M8/M12 連接器或電纜,電纜長度 | 影響維護時間與備件庫存 |
| 環境與防護等級 | 例如 IP67、防油電纜 | 決定使用壽命 |
| 品牌與零件號 | 核准品牌及精確型號 | 讓採購能進行同類比較 |
| 核准替代品 | 第二品牌與型號 | 保護專案免受交期問題影響 |
客戶需考慮兩項商業檢查:確認報價元件是否為授權經銷商的正品庫存,並了解每個感測器的交期,而非僅整體時間。例如,一個缺貨的視覺感測器可能會使工廠測試的整條生產線停擺。.
Benlong 自動化專案中使用的感測器品牌
Benlong 標準化少數品牌,確保客戶獲得可在當地採購的零件,工程師也能提供支援。以下比較反映各品牌在組裝與測試設備上的典型應用。.
| 品牌 | 起源 | 最強感測器系列 | Benlong 機台上的典型角色 |
|---|---|---|---|
| 歐姆龍 | 日本 | 光電、光纖、接近、視覺、位移、壓力 | 一般偵測;匹配多條生產線使用的 Omron PLC |
| 基恩士 | 日本 | 光纖、雷射位移、視覺與測量系統 | 高精度測量與視覺檢測 |
| 霍尼韋爾 | 美國 | 壓力、力、溫度、位置與開關 | 壓力與力監控,溫度測量 |
| 松下 | 日本 | 光纖、緊湊型光電、區域感測器、光幕、壓力 | 緊湊型偵測於狹小夾具,操作員安全 |
| SIMBATOUCH | 中國(廣州) | 載重感測器、微型力感測器、扭矩及多軸力感測器 | 壓力、鉚接及插入力測量 |
當客戶指定不同品牌,例如為了符合現有工廠標準,感測器清單可在設計階段進行調整。機器尚未製造前進行此調整成本低;工廠驗收後更換感測器則需重新接線、重新編程及重新測試。像印度等市場的買家在考量本地與海外機器製造商時,可在我們的指南中找到更多相關決策資訊 印度自動裝配機械製造商.
從感測器訊號到品質決策
感測器的輸出只有在影響機器動作時才有意義。每個設計良好的生產線中重要的感測器都會影響機器採取的動作:停止、拒絕、重試、調整或記錄。這是區分僅移動物件的自動化與執行品質控制的自動化的關鍵差異,我們在文章中有更深入探討 什麼是自動化. 。在審查機器提案時,請詢問每個感測器在訊號錯誤時會發生什麼。如果沒有答案,該感測器只是裝飾。.
- 錯誤時拒絕:力-位移、視覺及計數系統應防止不良零件通過生產線。.
記錄數值:記錄力峰值、溫度及檢驗結果,可用於稽核及索賠。.
監控感測器:IO-Link 診斷系統、光電感測器的訊號強度資料及通道校正,可在問題發生前偵測感測器故障。. 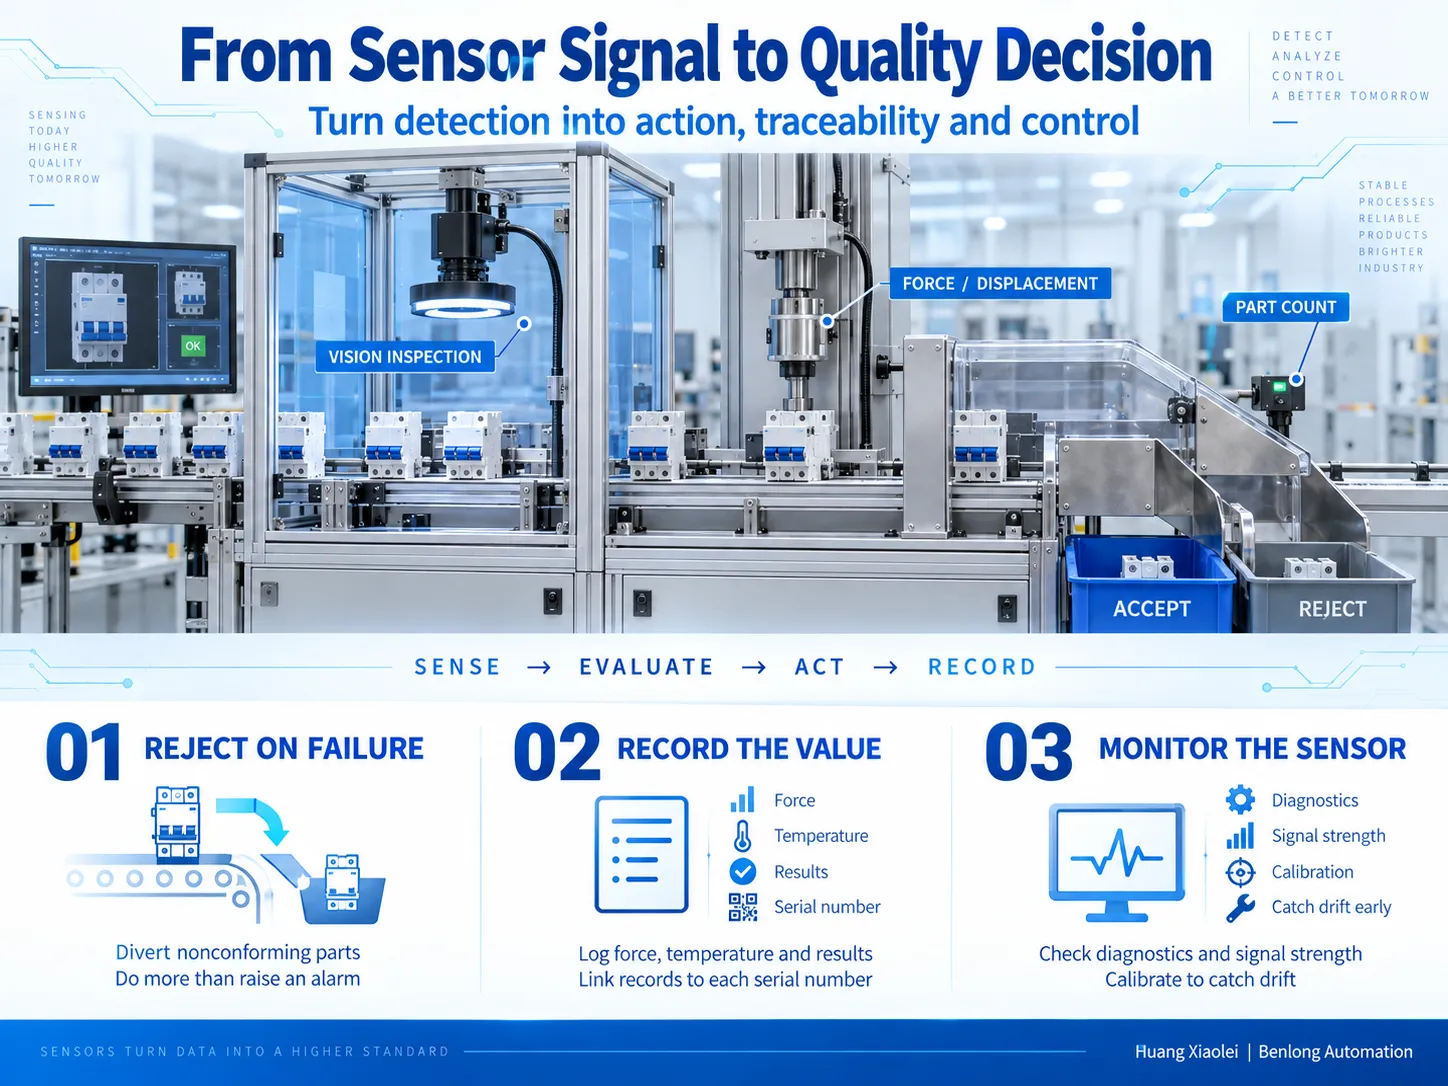
常見問題解答
工業自動化中使用的不同類型感測器有哪些?
最常見的 工業感測器 包括接近感測器(感應式及電容式)、光電及光纖感測器、視覺感測器、壓力及力感測器、溫度感測器、線性及位移感測器、超音波感測器、編碼器、液位及流量感測器,以及安全裝置如光幕及雷射掃描器。.
感測器的四大主要類型是什麼?
雖然沒有官方的感測器類型清單,但實務上通常將其分為四大類:溫度、壓力、位置或接近,以及光學感測器。這些感測器類型涵蓋製造過程中大部分所需的測量與偵測。.
如何選擇感測器?
首先,明確指定需偵測或測量的項目,接著確認目標材料及距離細節,確保所需的精度及反應時間,定義工作條件及防護等級(IP等級),最後調整輸出訊號類型以配合控制器。最終,選擇能提供專案支援及替代方案建議的製造商也非常重要。.
工業機器人常用哪些類型的感測器?
關節位置主要透過編碼器監控,而視覺系統則用於零件識別。組裝和拋光任務則借助力/扭矩感測器完成。接近感測器和光電感測器用於夾爪和末端執行器。安全性則可透過安全雷射掃描器或光幕來確保。.
參考文獻
- OMRON 工業自動化 — 感測器產品類別
- KEYENCE — 感測器基礎:檢測原理與感測器類型
- Panasonic Industry — 感測器
- Honeywell — 感測解決方案
- SIMBATOUCH(廣州斯巴拓電子科技)— 力與壓力感測器
- IO-Link Community — IO-Link 技術(IEC 61131-9)
結論
選擇感測器用於製造專案,首先是規格定義的工作,然後才是採購。定義任務、目標、精度、速度與環境;將輸出與控制器匹配;並標準化您能支援的品牌。Benlong Automation 正是採用此方法,應用於其組裝線和測試台上的壓力、溫度、光電、視覺、接近與線性感測器,確保機器上的每個訊號都能導向品質決策。.
黃曉蕾 | 本龍自動化