 奔龍
自動化組裝與測試系統:如何規格化一套系統
在自動化領域中,許多公司在實施系統的過程中犯了一個明顯的錯誤。首先自動化組裝部分,因為它容易被看到,卻在測試過程中造成了另一個瓶頸,測試階段只設置了一個有兩名操作員和一個計時器的小工作台,位於生產線的末端。生產速度大幅提升並開始失控,因為測試工作台成為瓶頸,導致應該在第四工站消除的缺陷被延遲發現,產品才送去包裝。已部署系統的成功可追溯到所有流程的設計完全相反:測試階段必須在缺陷產生的地方進行。.
本文作者恰好是一家在上述領域運營的建築公司,因此從本文內容可明顯看出,接下來的信息專門針對上述自動化系統設計的專業領域。.
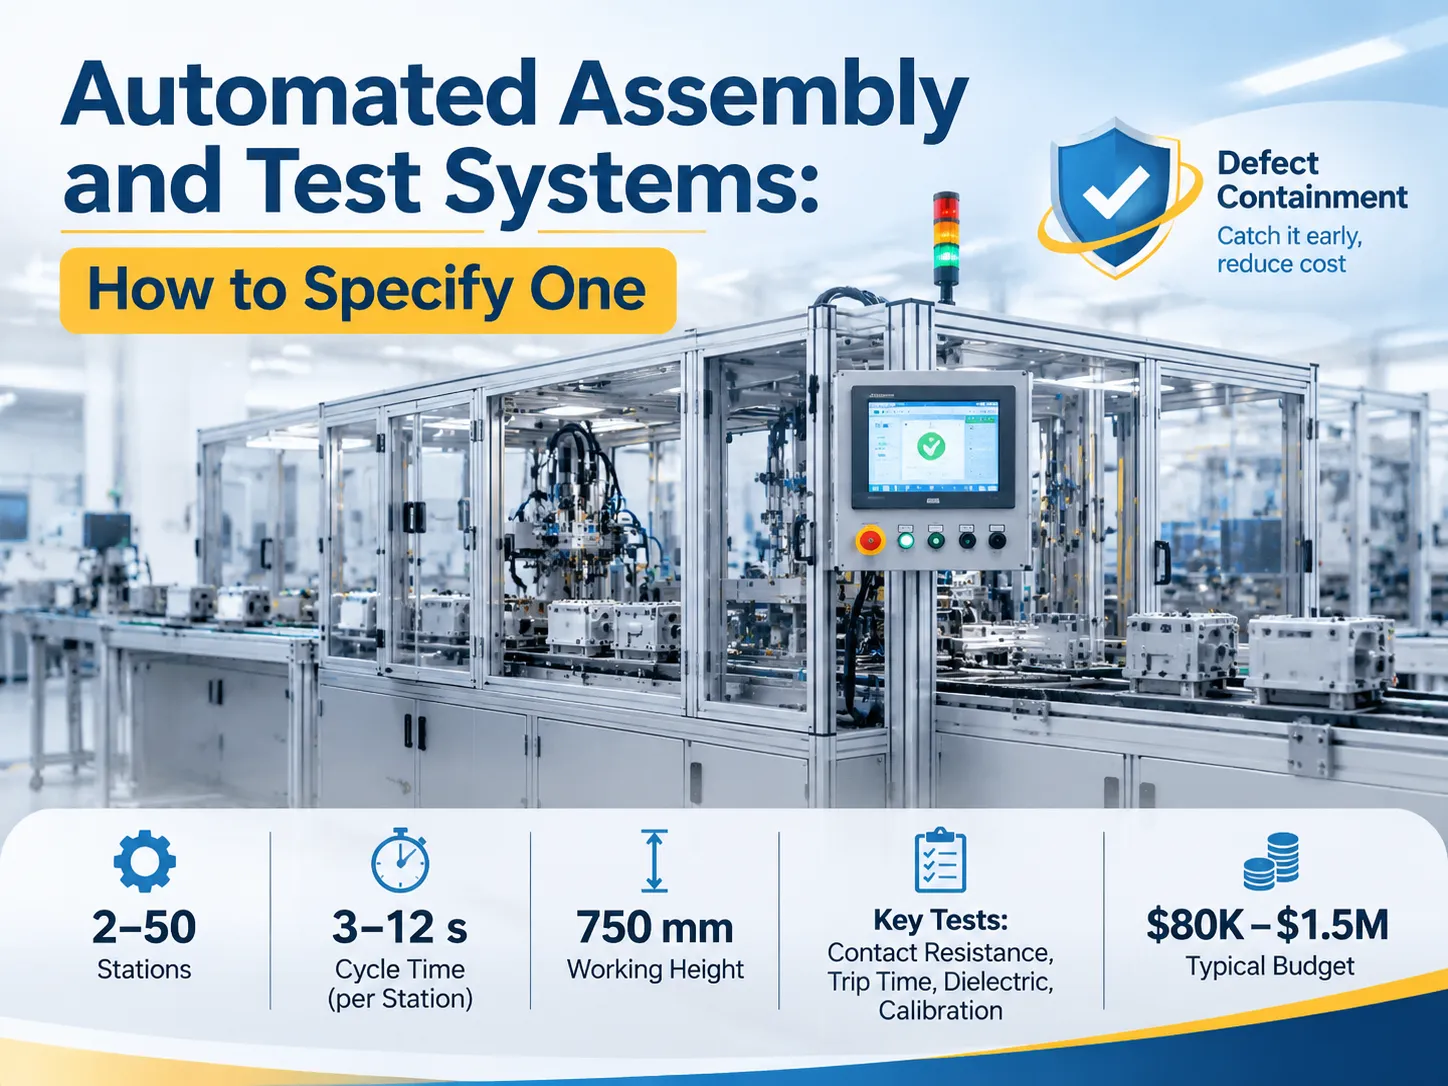
一種通過自動化進行測試和組裝的系統,整合了一個組裝測試站,該測試站連接到後續的測試流程,並通過一個設計用於轉移且作為獨立系統使用的系統實現。該系統的目標不是節省人力,而是消除缺陷。不幸的是,這要求在組裝點實現缺陷的自動化。對於低功率設備,系統運行2至50個組裝站,站高從750毫米起,週期可同步或非同步,持續時間為3至12秒。任何組裝操作都涉及檢查接觸電阻、運行時間、介電性和校準。此類系統的價格根據自動化程度不同,從$80000到$1500000不等。.
什麼是自動化組裝與測試系統
該術語指的是一種結合多種功能的設備。組裝過程的執行涉及組裝站,通過送料、定向、壓合、擰緊、鉚接、焊接和標記等方式,精確地將各種元件和零件組裝在一起。測試過程的執行要求完成的組件通過各種驗證測試,例如連續性、歐姆電阻、介電強度和功能測試。組裝件從一個工站移動到另一個工站由轉移系統完成,並由控制器管理,其功能是將不合格產品排除在流程之外。.
這個複雜系統與組裝線的主要差異在於反饋迴路。普通的組裝線在組裝週期結束時生產產品並檢查其品質,而此系統則在組裝的每個階段檢查是否應繼續進行,並記錄過程細節。這些記錄代表系統的輸出,以及製造出的硬體,後者正是審核員和客戶的品質工程師所尋求的。.
模組化生產線的一般配置,包括輸送選項和工位安排,已在此概述中說明 模組化組裝線平台. 。請閱讀其機械結構。真正有趣的決策在於測試的位置以及允許其拒絕的範圍。.
為何測試應該在線上進行,而非在最後
隨著缺陷沿線流動,缺陷的成本會增加。源頭發現的缺陷可在幾秒內修復,而在最終檢驗時發現的缺陷則需經過長時間的拆包、分析、拆解和修復產品,此外還會影響另外兩百個類似產品。同時,如果缺陷由客戶發現,則需要退貨或運費索賠估算,並調查問題原因。.
通常,這類情況的成本倍數是眾所周知的:在工位時成本為1,最終測試時為10,正常運行時為100。倍數會根據產品而異,但趨勢保持不變。這也是線上測試比組裝工位更經濟的原因。.
另一個常被忽略的支持線上測試的強有力論點是:線上測試能在數據產生時即時取得,這使我們能在產品被拒絕前,因壓切力變化或其他原因及早識別任何故障。.
架構:定位、工位、測試與拒絕
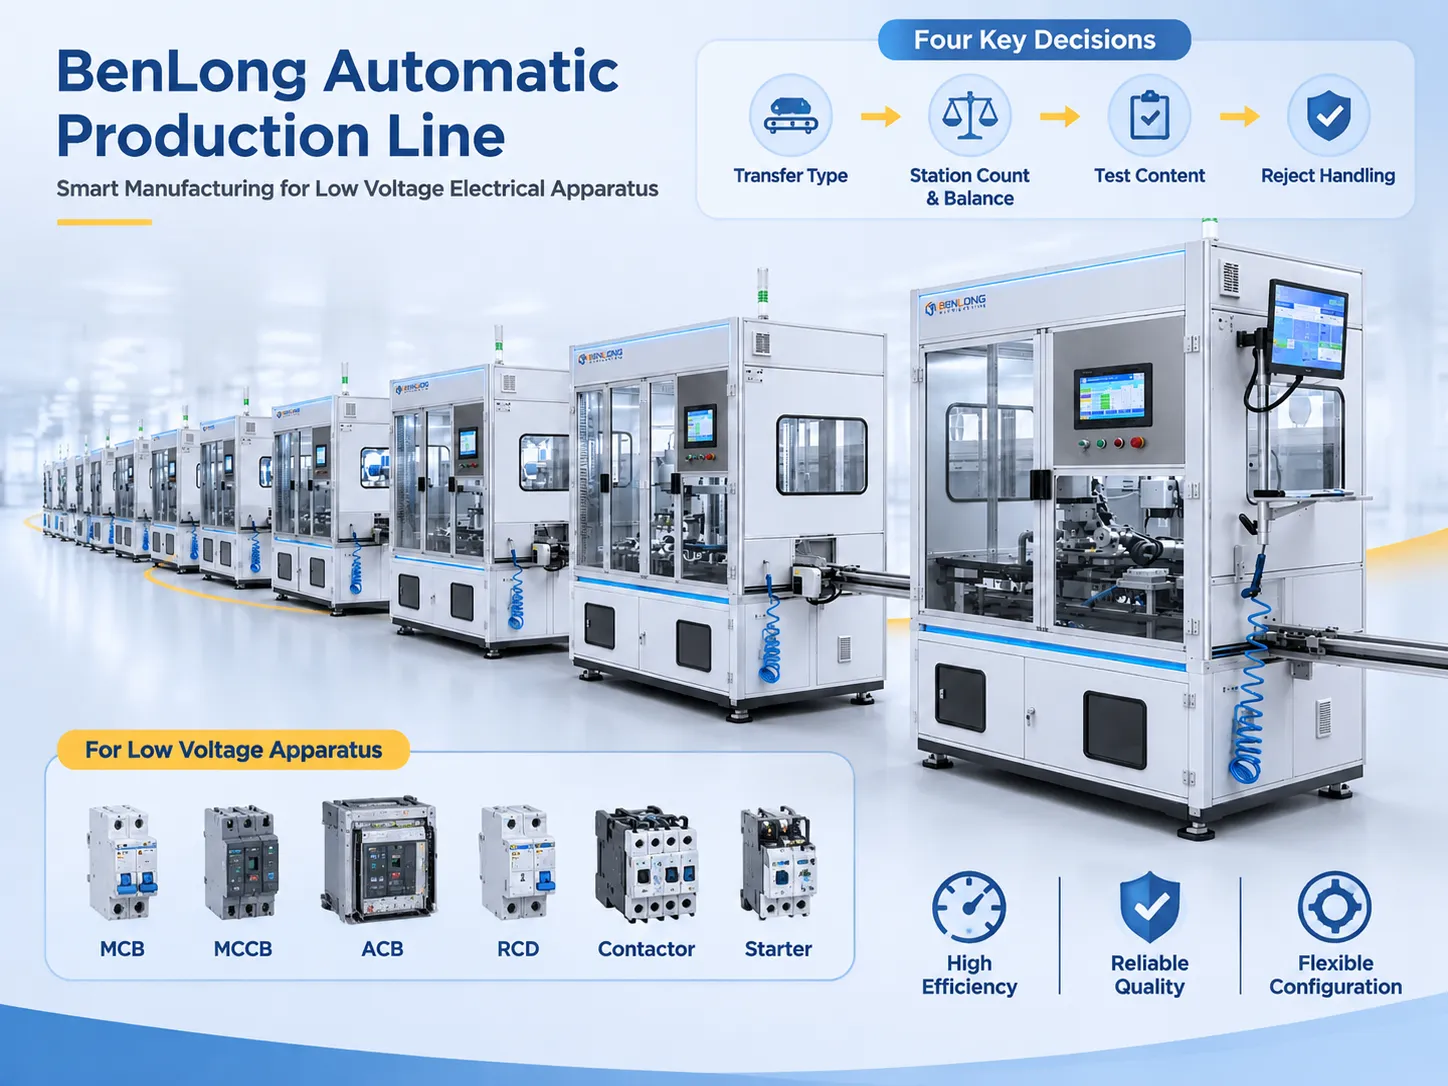
機器可由以下四個依序做出的決策定義。.
- 第一個決策涉及傳送模式。. 選擇同步定位意味著所有處理中的物品將同時移動,速度快且簡單,但在週期時間方面,最慢的工位將決定週期時間。非同步托盤傳送選項允許產品在每個工位排隊,因此不受最慢測試的影響,但此操作成本較高。輸送機,包括皮帶輸送機、滾筒輸送機、板鏈輸送機、模組化塑膠輸送機和速鏈輸送機,根據產品的重量和方向不同而運作方式不同。.
- 第二個決策是工位的數量與分布。. 工位數量可根據工程計算從2到50不等,這使得能平衡週期時間,確保某一工位不閒置而另一工位受限。.
- 第三個決策涉及測試內容。. 這指的是應該檢查什麼、容許範圍的等級以及使用的儀器。這個決策是最昂貴且最具挑戰性的。.
- 最後一個決策是如何處理不合格品,, 因此不合格品必須找到一個位於良品籃子之外的位置,最基本的解決方案需要建造一個分流開口,通往一個帶有失敗記錄顯示的鎖定隔離箱。在手動檢測時,當操作員匆忙時,這是最少被遵守的程序,這證明了將其移至機械操作的必要性。.
這 ACB 自動生產線 是一個有用的參考,說明這四個決策如何在較大範圍內互動:工位數量由子組件數量決定,轉移是非同步的,因為弧罩和觸點組件的週期時間非常不同,測試工位是分散配置而非集中於末端,正是基於上述原因。.
Benlong 的建造地點:低壓設備生產線
我們的專長在於低壓電氣設備領域,如微型斷路器、模塑斷路器、空氣斷路器、剩餘電流裝置、接觸器和起動器。這是一個小型製造領域,但仍具挑戰性,因為產品的品質以其電氣參數表現,每一個單位都需單獨檢測。.
生產線包括接觸插入、弧罩組裝、機構組裝、校準、標記和電氣測試等工位,並可通過序號建立可追溯性。生產線高度為750毫米,可調整20毫米,電壓為380伏特,50赫茲,生產線可包含2至50個生產工位,從半自動單元到完整生產線。標準生產線配置的交貨時間通常為30至60天。.
在同一產品系列工作的一大優勢是可以使用相同的工具庫。例如,設計63安培斷路器的接觸插入意味著新增一個已經生產過的工位,這是第一個項目中唯一的工程費用。外殼成型工位也是一個很好的例子——看似非常簡單的工位,實際上使外殼成方形、定向並暫停是一項非常複雜的任務,其週期時間等同於其他下游操作的時間。.
測試工位是困難的一半
創建自己的壓機很容易。測試工位是產品通過或未通過決定規格的測試的場所。.
- 接觸電阻。. 使用四線法在設定電流下以微歐姆為單位測量。此處重要的不是絕對值,而是統計數據:高於參考值僅表示壓接品質不良或接觸點髒污。.
- 跳脫時間與電流。. 如果指的是斷路器或剩餘電流裝置(RCD),該裝置需要通過多項測試:在額定電流的1.05倍時不得跳脫,在暴露於比額定電流高1.2倍的電流時必須在規定時間內跳脫,等等。因此,這是一系列測試,而非單一測量,應在測試站使用實際電流供應進行。.
- 耐電壓測試。. 使用指定電壓並持續固定時間,同時監控漏電流。關鍵在於夾具的設計:寧可沒有測試,也不要因測試夾具中產生電弧而通過測試,這會導致測試結果誤導。.
- 校準。. 可調元件調整至預定值後進行檢查。這是決定產品性能的過程,也是半自動生產線中最可能手動完成的過程。.
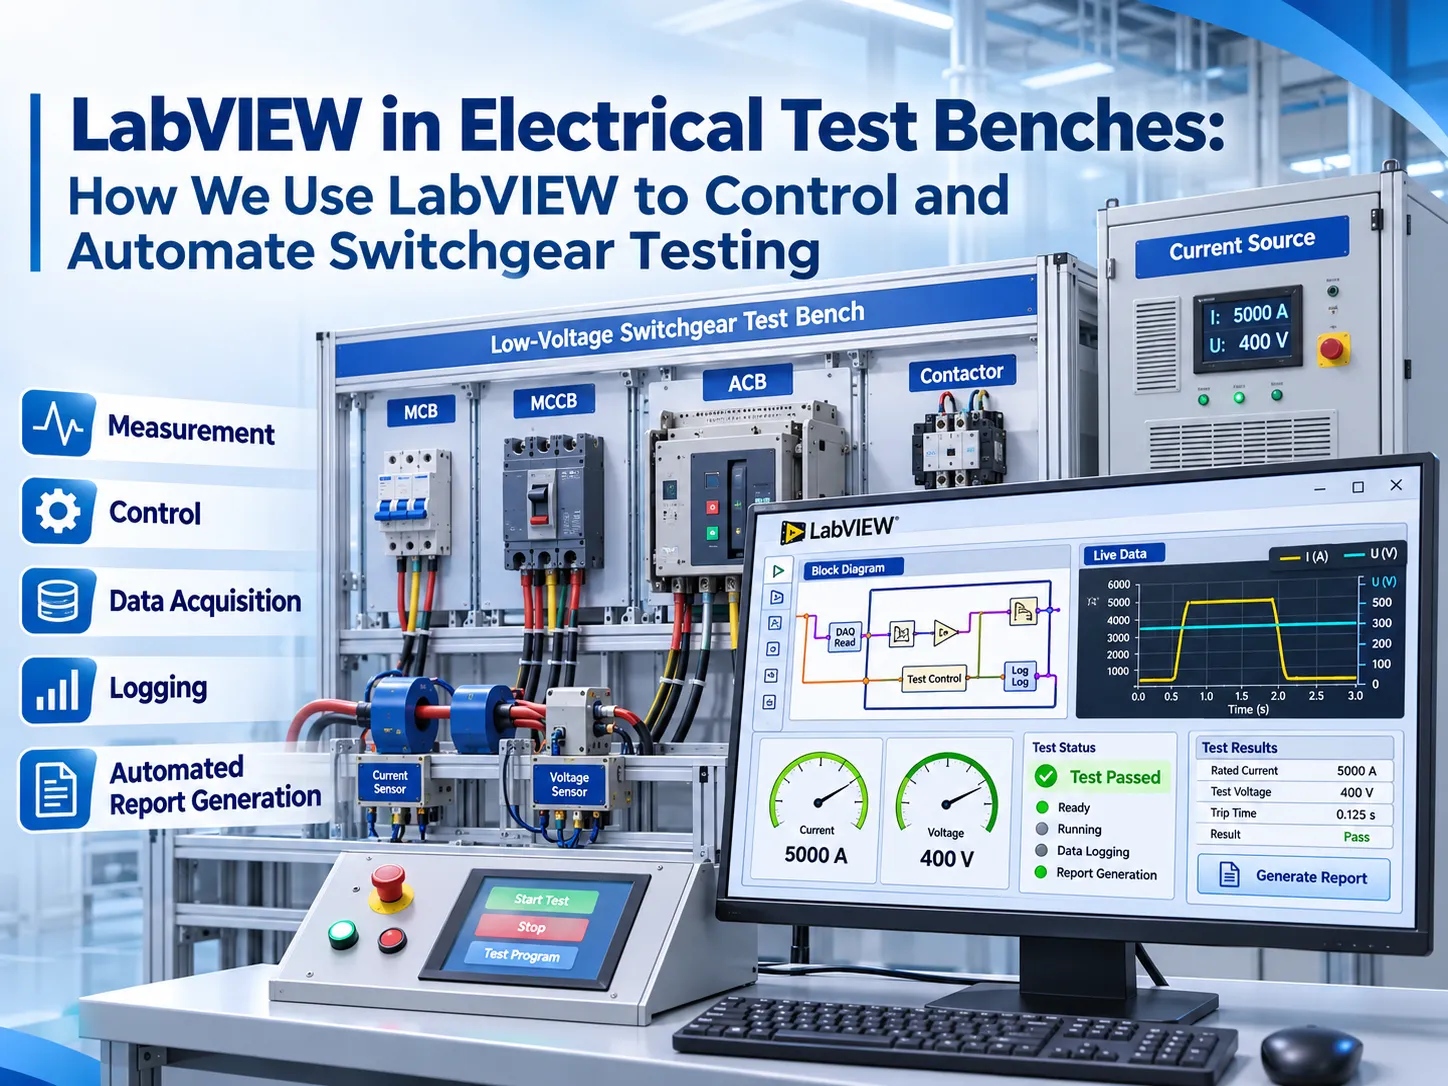
專用工作台與靈活測試平台是不同的機器, ACB 測試台 展示了這一差異:夾具是圍繞一個框架尺寸設計,電流源大小適合該框架,週期時間反映了該裝置是機械產品,必須操作而非僅測量。.
適用此模型的產業與不適用的產業
此方法有效適用於汽車元件組裝,如連接器、感測器和小型執行器的測試。醫療設備同樣適用,因為測試報告是必要要求;消費電子工廠也適用,該過程快速且依賴功能測試。其他成功應用包括電池模組,需要電壓、電阻和熱測試,任何故障都被視為安全問題。.
不建議用於低產量生產。這意味著擁有二十個工位和預設夾具的系統,在頻繁變更時無法運作,且每次都需經歷勞動密集的流程。此類情況應優先選擇良好的工作單元和手動測試台,搭配適當夾具,而非自動化輸送解決方案,否則將浪費採購成本並使機械閒置。.
一般而言,分界點為每日生產五千單位,這使得半自動系統在多數情況下更有效率。.
工廠實際獲益
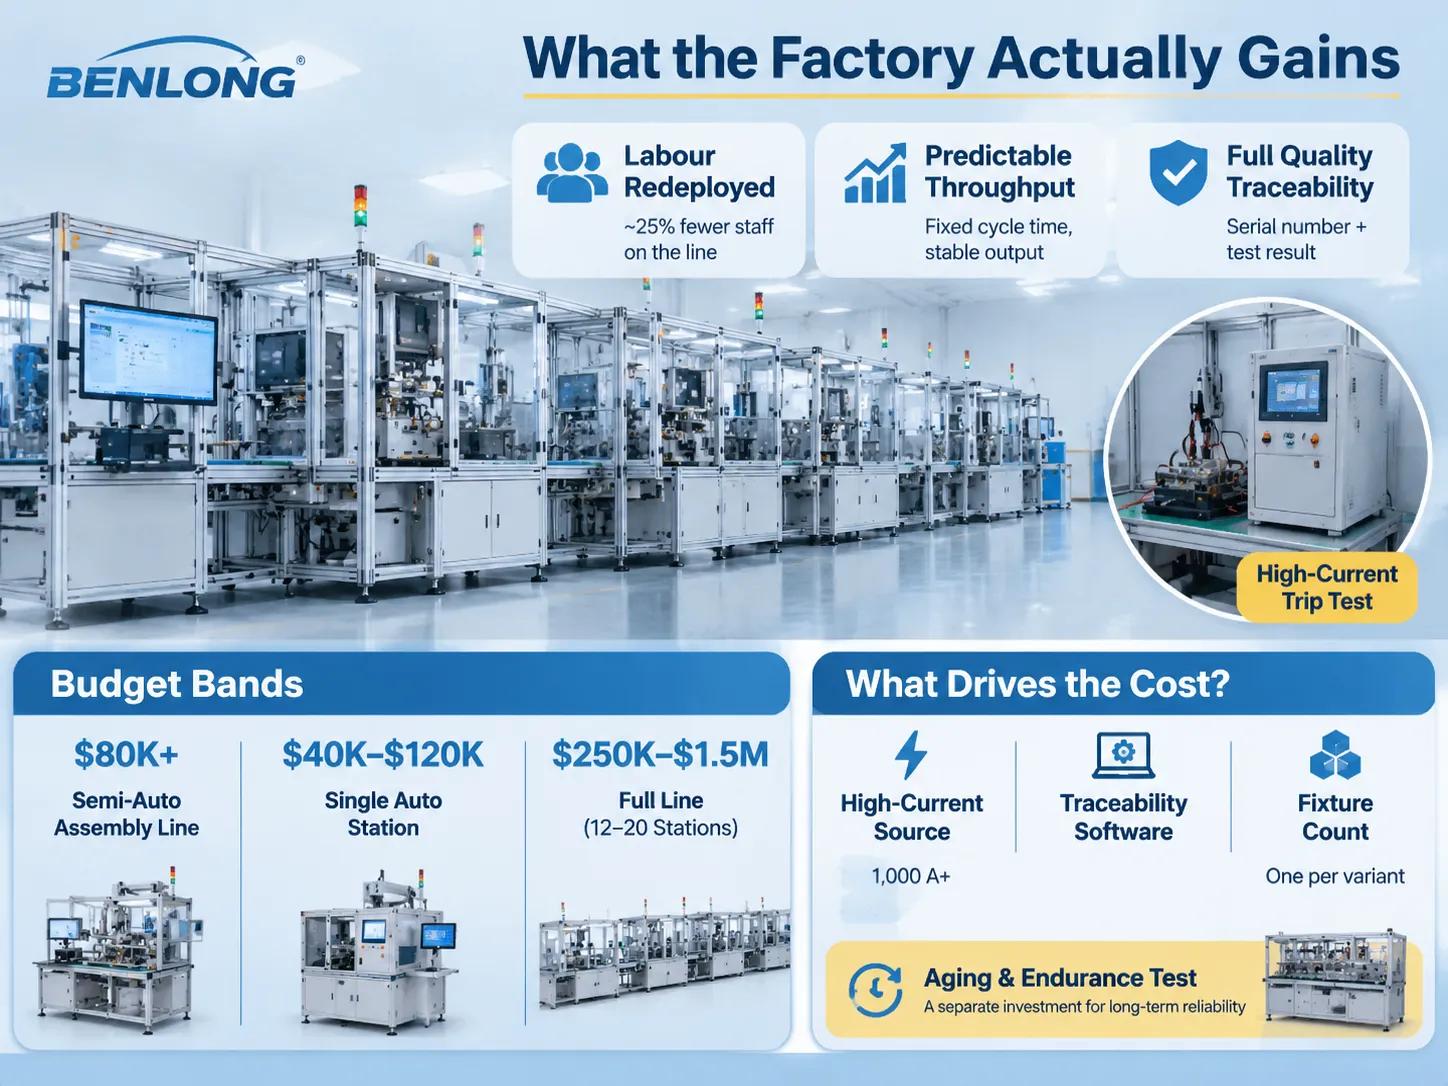
優先考慮人力資源的重新部署,而非完全裁撤。. 例如,一條擁有15個工位的生產線,所需員工數量通常減少25%。人員減少後,操作員能監督機械運作,從而實現良好節省。然而,實際成本削減來自於返工量的降低。.
產能的可預測性。. 組裝線的產出在很大程度上取決於所僱用的人員。相反地,固定週期時間的生產線所生產的數量是相同的,因此使得排程其他生產階段的整個過程更加容易。.
品質記錄。. 每個生產單位都有其獨立的序號和測試結果。這使得能在幾分鐘內回應客戶的投訴,而不必等待數小時,並立即為稽核人員提供必要的證據。.
換線作業作為隱藏成本。. 如果一條生產線需要40分鐘完成換線以生產另一種產品,那麼該生產線將只生產一種產品,且不會用於該特定產品的其他品牌。規格必須包含換線時間及在獲得組裝線效能估算前,該機器將處理的變體數量。.
預算範圍及其驅動因素
缺乏線上測試的半自動組裝系統起價約為$80,000。根據設備的複雜度,帶有特殊夾具和基本測試的單一可移動工作區域成本介於$40,000至$120,000之間。包含12至20個工作站的完整工廠及組裝系統,具備線上電氣測試、自動剔除及產品可追溯性,價格範圍從$250,000至$150萬不等,主要取決於測試功能。.
有三項因素對此數字的影響最大。用於跳脫測試的電流源設備類型,因為產生超過1,000安培電流一段時間的過程非常昂貴。可追溯性軟體相較硬體成本較低,但驗證成本不低。以及夾具的總數量,每種夾具必須有其獨特的設計,且需乘以產品系列中約6種產品的總數,以得出工廠中夾具的總數。.
老化與耐久測試是獨立採購且具不同邏輯。能無人值守循環操作轉換開關一萬次的測試台是可靠性工具,而非檢驗工具,且 ATS老化測試台 之所以存在,是因為這兩項工作通常會一起規範,但應分開購買,並有不同的驗收標準及回收期計算。.
不製造零件但值得認識的品牌
我們製造電氣設備的生產線及測試台。對於其他領域或需要我們可能不製造的設備,以下是值得一提的公司。.
ATS Corporation 是利潤最高的客製化自動化生產商,於截至2025財政年度創造約 C$2.7 億收益,並在65家工廠中僱用約7,500名員工。其專長為醫療保健及運輸領域中高度複雜的組裝與測試。JR Automation 幾乎處於同一水平,在北美擁有強大影響力,並在多個行業具備專業知識。.
談到元件,如果考慮運動控制與數據記錄,Beckhoff 是基於PC控制與 EtherCAT I/O 的標準選擇,而 Keyence 則應與其他供應商比較其視覺與測量感測器。至於機器人,我們通常採用知名的工業機器人手臂,而非協作機器人。.
大型整合商相較於專家公司的主要優勢在於其服務範圍及管理新工廠項目的能力。專家公司的經驗則在於以標準方式執行類似任務,意味著工程時間較短。.
如何選擇:選擇表
| 如果這描述了您 | 適合的選項 | 預算信號 |
|---|---|---|
| MCB、MCCB 或 RCD 生產,穩定設計,每日超過5,000台 | 全線含線上電氣測試、校準及序列可追溯性 | $250,000 至 $1.5 百萬 |
| 同一產品系列,每日1,000至5,000台 | 半自動生產線,手動裝卸,自動組裝搭配手動測試台 | $80,000 至 $350,000 |
| 接觸器或起動器組裝,高混合度 | 模組化生產線,快速更換夾具,僅兩點測試 | $150,000 至 $500,000 |
| 轉換開關或斷路器耐久性認證 | 老化測試台,無人值守循環,漂移記錄 | $40,000 至 $200,000 |
| 醫療設備或汽車零件,附有法規文件 | 完整可追溯性及驗證測試流程,通常為大型整合商 | $400,000 以上 |
| 每日少於500台,產品每季更換 | 單元與夾具,非生產線 | $15,000 至 $80,000 |
這 自動化生產線選項比較表(供買方參考) 從採購角度經歷相同決策過程,包括值得寫入合約的驗收標準。重要的是在規格最終確定前審閱此文件,因為訂單中主要缺失的兩個方面通常是換線時間與工廠驗收測試計劃,這兩者在該階段成本相對低廉,若後續補充則成本較高。.
常問問題
組裝線與組裝測試系統有何不同?
傳統的裝配線製造產品後進行品質控制。裝配與測試系統則在製造過程的每個階段評估是否繼續製造產品。測試發生在缺陷產生的地方,並將有缺陷的產品送至一旁,並註明原因。硬體可能看起來相同,但差異在於反饋迴路和數據。第二種流程變體通常成本高出15-30%,而這額外成本可透過減少返工和持續的品質證書來彌補。.
自動化裝配與測試系統的成本是多少?
預算範圍的起點為半自動線且無線上測試的價格約為80,000。完整製造線包含12至20個工作站時,價格可能從250,000上升至150萬,而受規範產業需驗證軟體及大量追溯,成本可能超過400,000。支付金額取決於三個方面:用於跳脫測試的電流來源、追溯軟體及其驗證流程,以及生產線中使用的夾具數量。.
一條線需要多少個工作站?
根據一般原則,數量介於2至50之間,該數字代表不同裝配操作的數量,而非特定目標。比數量更重要的是工作方式。最慢的工作站決定週期時間;因此,整條有20個工作站的裝配線,無論其他19個工作站的效能如何,都需12秒完成其中一個工作站的工作。平衡通常意味著分割操作或增加第二個並行運作的測試站。.
現有的手動線可以分階段自動化嗎?
當然,分階段轉換方法通常更具利潤。方法是先自動化瓶頸工作站,接著加入線上測試,最後自動化兩者之間的轉移。每一步都有其風險與回報,工廠可在投入完整生產線前了解自動化流程的運作。如果有人先規劃轉移,則布局已決定,但尚未了解瓶頸所在。.
應該在合約中寫入哪些驗收測試?
關於特別的五項事項。以額定速度連續測量至少500個週期的循環時間,而非僅用秒錶檢查三個零件。產量與整體設備效率(OEE)測量需在72小時內進行,並定義缺陷類別。使用指定方法和儀器在工具上進行可重複測試。依據ISO 13849及相關性能等級進行安全驗證。文件包包含竣工圖紙與可修改的PLC原始碼,以及標示交貨期的備件清單和培訓課程交付。.
當產品設計變更時會發生什麼?
這完全取決於生產線的設計。配備快速更換夾具和序列測試程式的生產線能在數小時內處理變體。使用固定工具和硬編碼限制的生產線則需要新的夾具並修改軟體。規格應說明生產線在5年內應處理多少不同變體及其換線時間。這些數字將決定夾具策略,但除非買方明確註明,否則很少以書面形式出現。.
參考文獻
- ATS Corporation — 客製化自動化製造與測試系統
- JR Automation — 自動化組裝與測試整合
- Beckhoff Automation — 基於PC的生產線控制
- A3 — 推動自動化,產業資源
- International Federation of Robotics — 世界機器人數據
結論
先購買測試設備,再購買生產機械。易於組裝但測試不良的生產線會導致返工和資金浪費。新組裝線所花費的資金本可用於供應來源及其他重要機械零件。.
之後,記錄影響機械使用的三個因素——換線時間、變體數量及最大速度下的循環時間。這三個因素在採購訂單中很少被提及,儘管它們是生產過程中大多數失敗的原因。請告知產品、日產量及所需測試,以了解建造自動化或手動操作機械的可能性,並最終理解整條組裝線的成本。.