 benlong
Otomatik Montaj ve Test Sistemleri: Nasıl Belirlenir
Otomasyon alanında bulunan birçok şirket, sistemi uygulama sürecinde bariz bir hata yapmaktadır. Montaj bölümünün otomasyonu önce yapılır, çünkü bu kolayca görülebilir ve test sürecinde, üretim hattının sonunda iki operatörlü küçük bir tezgah ve bir saat bulunan başka bir darboğaz yaratır. Üretim hızı önemli ölçüde artar ve kontrolden çıkar, çünkü test tezgahı bir darboğaz haline gelir; böylece ürünlerin paketlenmeden önce istasyon dörtte elimine edilmesi gereken kusurların gecikmeli olarak keşfedilmesine olanak tanır. Kurulan sistemlerin başarısı, bu sistem içindeki tüm süreçlerin tam tersine tasarlanmış olmasına dayanmaktadır: test aşaması, kusurun ilk olarak yaratıldığı yerde yapılmalıdır.
Bu makalenin yazarı, bahsedilen alanda faaliyet gösteren bir inşaat şirketi olduğundan, bu makalenin içeriğinden takip eden bilgilerin yukarıda belirtilen otomatik sistem tasarımı alanındaki uzmanlığa ait olduğu açıktır.
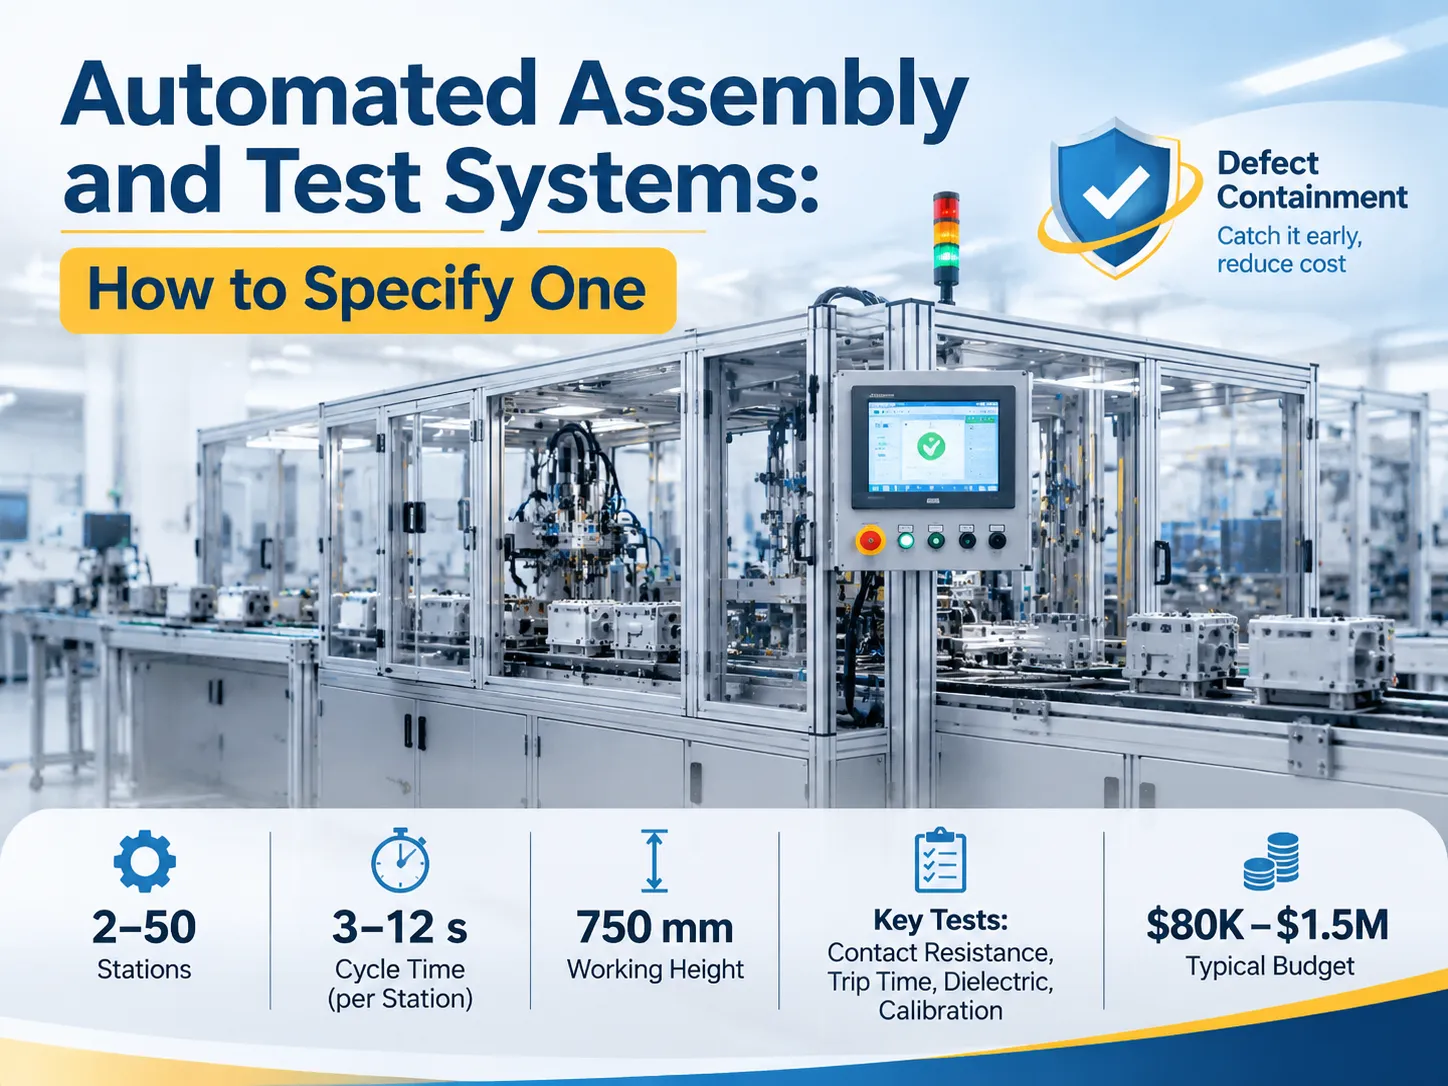
Otomasyon yoluyla test ve montaj için bir sistem, transfer için tasarlanmış ve kendi sistemi olarak kullanılan bir sistem boyunca sonraki test sürecine bağlı bir montaj test istasyonunu entegre eder. Sistemin amacı iş gücünü tasarruf etmek değil, kusurları ortadan kaldırmaktır. Ne yazık ki, bu, montaj noktasında kusurların otomasyonunu gerektirir. Düşük güçlü cihazlar için sistem, 750 mm yüksekliğinde ve 3 ila 12 saniye süren senkron veya asenkron döngü periyoduna sahip 2-50 montaj istasyonu arasında çalışır. Her montaj işlemi, temas direnci, çalışma süresi, dielektrik ve kalibrasyonun kontrolünü içerir. Böyle bir sistemin fiyatı, otomasyon seviyesine bağlı olarak $80000 ile $1500000 arasında değişmektedir.
Otomatik Montaj ve Test Sistemi Aslında Nedir
Terim, birden fazla işlevi birleştiren bir cihazı ifade eder. Montaj sürecinin yürütülmesi, besleme, yönlendirme, presleme, vidalama, perçinleme, kaynak ve işaretleme yoluyla çeşitli bileşenlerin ve parçaların titizlikle bir araya getirildiği montaj istasyonlarını içerir. Test sürecinin yürütülmesi, tamamlanmış montajların süreklilik, ohmik direnç, dielektrik dayanıklılığı ve fonksiyonellik testleri gibi çeşitli doğrulama testlerinden geçmesini gerektirir. Montajın bir istasyondan diğerine hareketi, transfer sistemi tarafından gerçekleştirilir ve kusurlu ürünleri süreçten hariç tutmakla görevli bir kontrolör tarafından yönetilir.
Bu karmaşık sistemin montaj hattından temel farkı geri besleme döngüsüdür. Sıradan bir montaj hattı ürünü üretir ve montaj döngüsünün sonunda kalitesini kontrol ederken, bu sistem montajın her aşamasında ilerlemenin haklı olup olmadığını kontrol eder ve sürecin detaylarını kaydeder. Bu kayıt, sistemin çıktısını ve üretilen donanımı temsil eder; sonuncusu tam olarak denetçi ve müşterinin kalite mühendisi tarafından aranan şeydir.
Konveyör seçenekleri ve istasyon düzenlemeleri dahil olmak üzere modüler hat için genel yapı bu genel bakışta belirtilmiştir modüler montaj hattı platformu. Mekanik detaylar için okuyun. İlginç kararlar başka yerde, testin nerede yapıldığı ve neyi reddetmesine izin verildiği konusundadır.
Testin Hattın Sonunda Değil, Hattın İçinde Olmasının Nedeni
Bir hata hat boyunca ilerledikçe, hatanın maliyeti artar. Kaynakta yakalanan hata birkaç saniye içinde düzeltilebilirken, son kontrolde bulunan bir hata ürünün açılması, analiz edilmesi, parçalarının sökülmesi ve tamir edilmesi gibi uzun bir süreçten geçmek zorundadır; ayrıca iki yüz benzer ürünün daha üretilmesi gerekir. Bu arada, hata müşteri tarafından bulunursa, iade veya nakliye talebi tahmini gerektirir ve sorunun nedenlerine yönelik bir araştırma yapılır.
Genel olarak, bu tür durumlar için çarpanlar iyi bilinir: maliyet istasyonda 1, son testte 10 ve normal işletme sırasında 100’dür. Çarpanlar ürüne bağlı olarak değişebilir, ancak eğilim aynıdır. Hat testinin montaj istasyonlarından daha ucuz olmasının nedenleri.
Hattın içinde test yapılmasının sıklıkla göz ardı edilen başka güçlü bir argümanı daha vardır. Hattın içinde test ile veriler üretildikleri anda mevcut olur ve bu, pres kesme kuvvetindeki değişiklik veya başka herhangi bir nedenle oluşan arızaların ürün reddedilmeden çok önce tespit edilmesini sağlar.
Mimari: İndeksleme, İstasyonlar, Test ve Reddetme
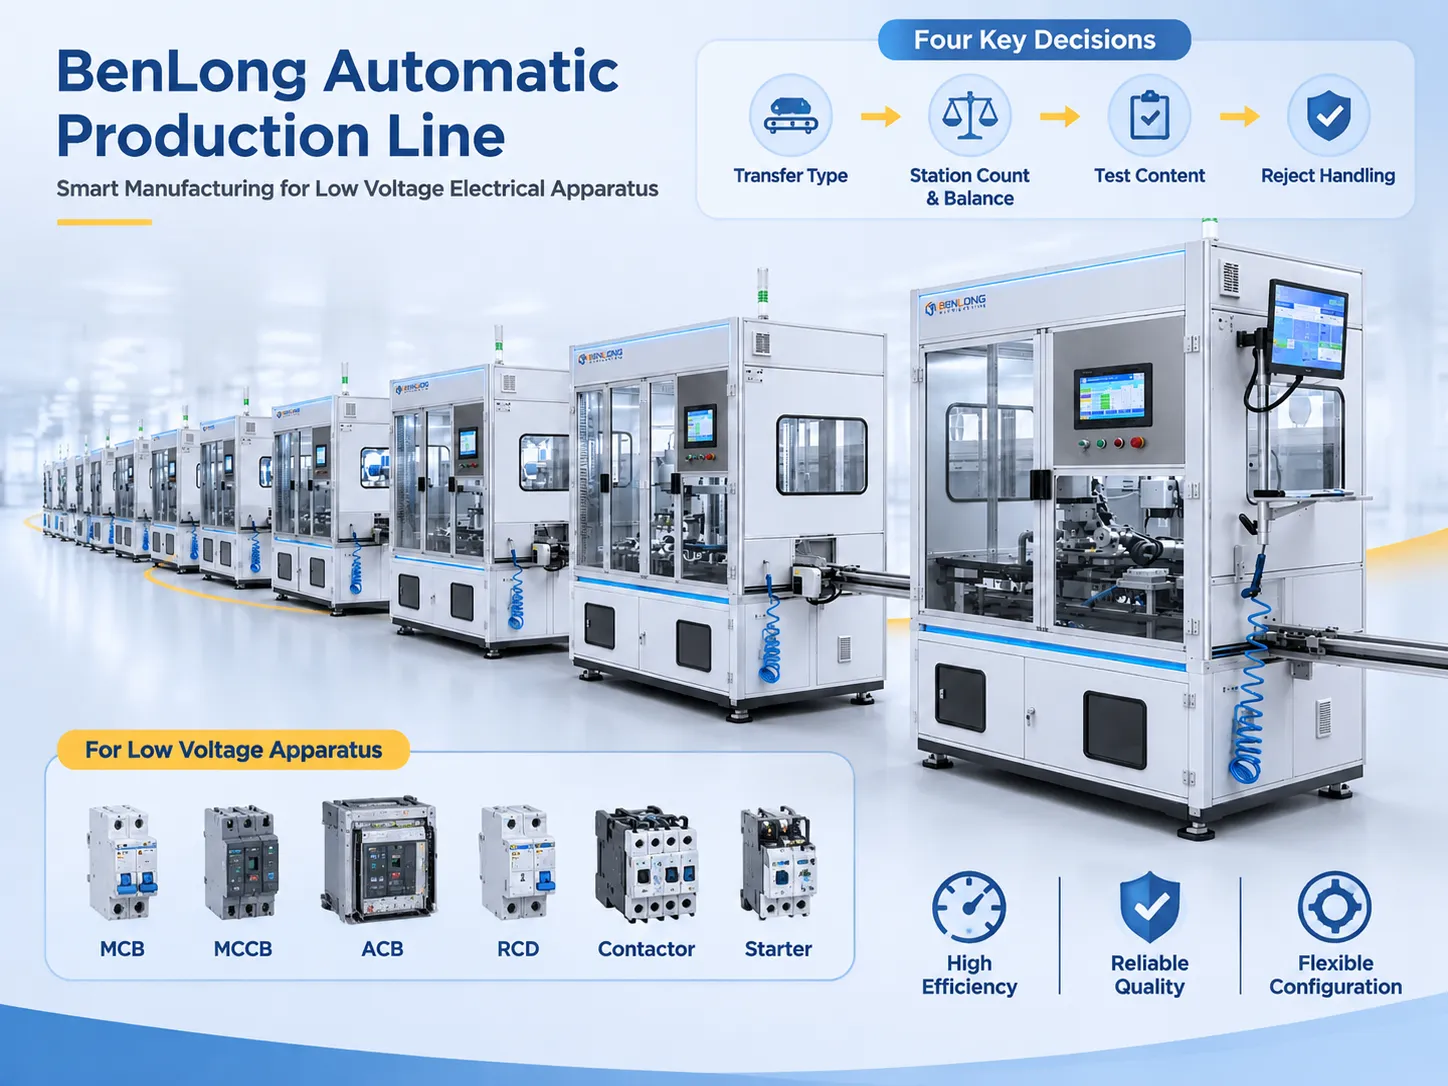
Makine aşağıdaki sırayla verilen dört kararla tanımlanabilir.
- İlk karar transfer moduyla ilgilidir. Senkron indeksleme seçmek, işlenen tüm öğelerin eşzamanlı olarak hareket ettirileceği anlamına gelir; bu hızlı ve basittir, ancak döngü zamanlamasında en yavaş istasyon döngü süresini belirler. Palet transferinin asenkron seçeneği, ürünlerin her istasyonda sıraya girmesine izin verir ve böylece en yavaş testten etkilenmez, ancak bu işlemin maliyetleri daha yüksektir. Bant konveyör, makaralı konveyör, çıtalı zincir konveyör, modüler plastik ve hız zinciri konveyörü dahil olmak üzere konveyörler, ürünün ağırlığına ve yönüne bağlı olarak farklı çalışır.
- İkinci karar, istasyonların sayısı ve dağılımıdır. İstasyon sayısı, bir istasyonun boşta kalmaması ve diğerinin kısıtlanmaması için döngü süresini dengelemeyi mümkün kılan mühendislik hesaplamalarına bağlı olarak 2 ila 50 arasında değişebilir.
- Üçüncü karar, testin içeriği ile ilgilidir. Bu, neyin kontrol edilmesi gerektiğini, tolerans seviyelerini ve kullanılan aletleri ifade eder. Bu karar en pahalı ve sorunlu olanıdır.
- Son karar ise reddedilen ürünlerle nasıl başa çıkılacağı hakkındadır, bu nedenle reddedilen bir ürün, iyi ürün sepetinin dışında bir yer bulmalıdır, çünkü minimum çözüm, cihazda başarısızlık kaydının gösterildiği kilitli bir karantina kutusuna yönlendiren bir sapma açılımının inşasını gerektirir. Manuel tezgah işlemlerinde, operatörler acele ederken en az takip edilen prosedürdür, bu da bunun mekanik operasyona taşınmasının gerekliliğini kanıtlar.
O ACB otomatik üretim hattı Bu, dört kararın daha büyük ölçekte nasıl etkileştiğine dair faydalı bir referanstır: istasyon sayısı alt montajların sayısı tarafından belirlenir, transfer asenkroniktir çünkü ark siperliği ve kontak montajlarının çok farklı çevrim süreleri vardır ve test istasyonları yukarıda belirtilen nedenle son kısımda yoğunlaşmak yerine dağıtılmıştır.
Benlong’un Üretim Yeri: Düşük Gerilim Cihazları Hattı
Uzmanlığımız, minyatür devre kesiciler, kalıplanmış kutu kesiciler, hava devre kesiciler, artık akım cihazları, kontaktörler ve başlatıcılar gibi düşük gerilim elektrik cihazları alanındadır. Bu, küçük bir üretim segmentidir ancak bir ürünün kalitesi elektriksel parametreleriyle ifade edildiği ve her bir birimin ayrı ayrı kontrol edildiği için hala zorlu bir alandır.
Üretim hattı, kontak yerleştirme, ark siperliği montajı, mekanizma montajı, kalibrasyon, işaretleme ve seri numarası ile izlenebilirlik kurulabilen elektriksel test gibi istasyonlardan oluşur. Hattın yüksekliği 750 mm olup 20 mm ayar imkanı vardır, voltaj 380 V, 50 Hz’dir ve hat, yarı otomatik hücrelerden tam üretim hatlarına kadar 2 ila 50 üretim istasyonu içerebilir. Teslim süresi genellikle standart hat konfigürasyonu için 30-60 gündür.
Aynı ürün ailesinde çalışmanın avantajı, aynı takım kütüphanesini kullanabilmenizdir. Örneğin, 63 A devre kesici için kontak yerleştirme tasarlamak, daha önce üretilmiş bir istasyonun bir tane daha yapılması anlamına gelir ve bu ilk proje için harcanan tek mühendislik maliyetidir. Kasa oluşturucu istasyonu da bunun iyi bir örneğidir – çok basit bir istasyon gibi görünür ancak aslında kasayı kare yapmak, yönlendirmek ve durdurmak, çevrim süresi diğer sonraki işlemlerle eşit olan çok karmaşık bir görevdir.
Test İstasyonu Zor Olandır
Kendi presinizi oluşturmak kolaydır. Test istasyonu, ürünün spesifikasyonların nasıl belirlendiğini belirleyen testlerden geçip geçmediği yer olarak hizmet eder.
- Kontak Direnci. Belirli bir akımda 4 telli teknikle mikro-ohm cinsinden ölçülür. Burada önemli olan mutlak değer değil, istatistiklerdir: referans değerinden yüksek bir değer sadece kötü sıkıştırma kalitesi veya kirli bir kontağı gösterir.
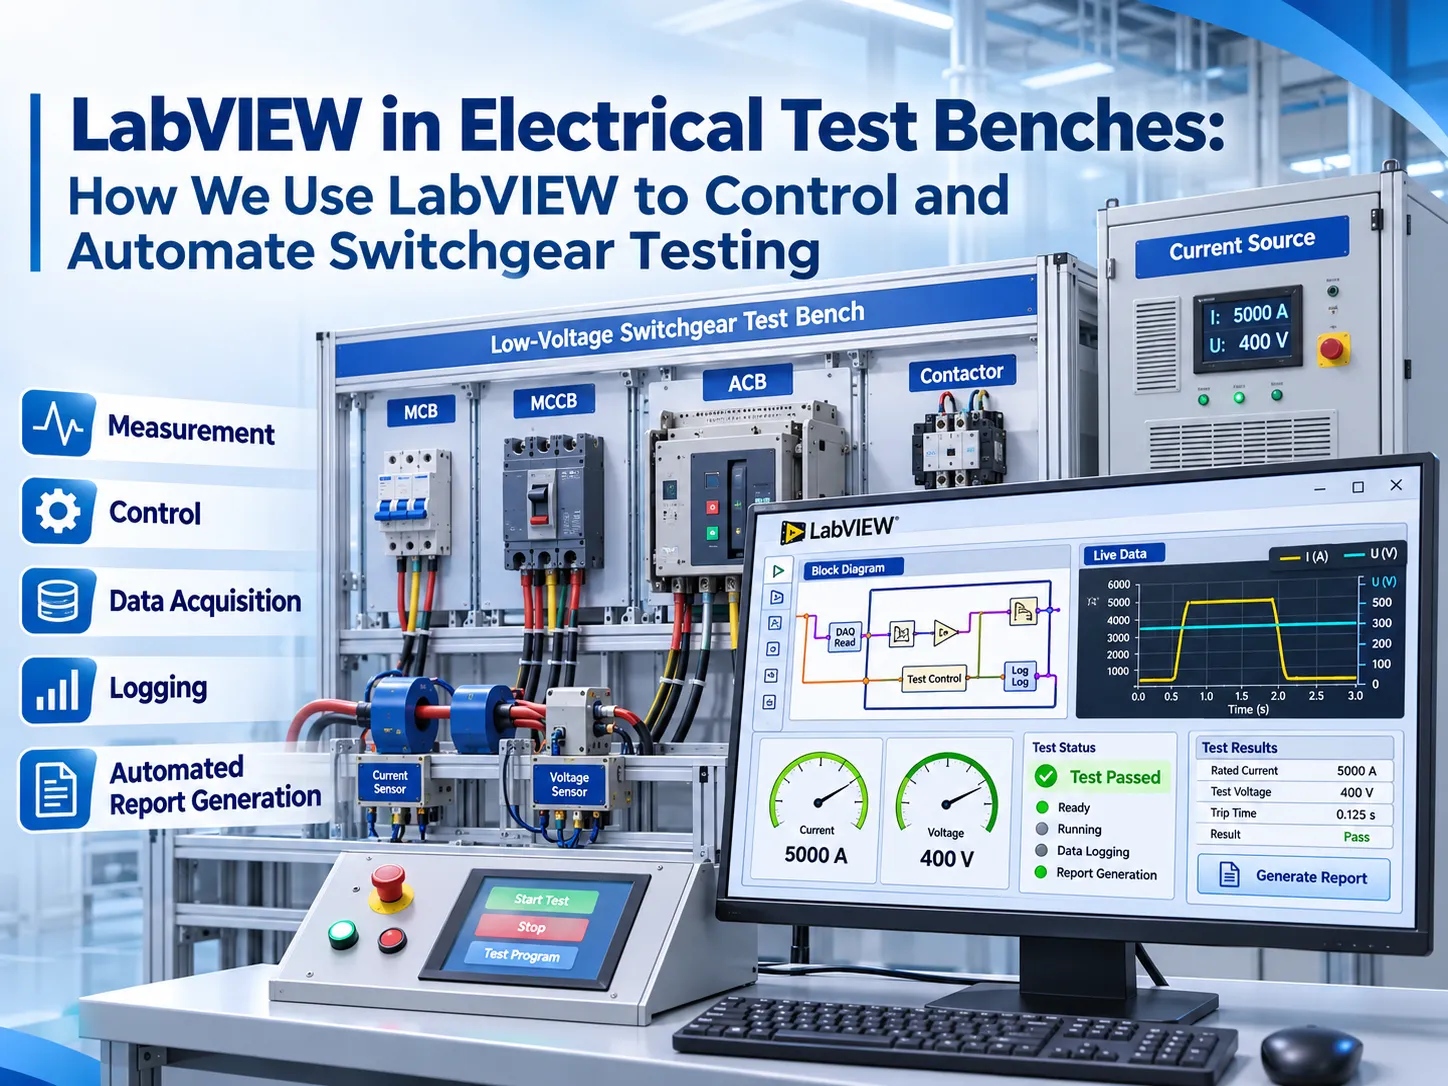
- Atma Süresi ve Akımı. Eğer bir kesici veya RCD (Artık Akım Cihazı) kastediliyorsa, cihazın birkaç testi geçmesi gerekir: nominal akımın 1,05 katında devreyi açmamalı, nominalin 1,2 katı akıma maruz kaldığında gereken sürede devreyi açmalı vb. Yani, test istasyonunda gerçek bir akım kaynağı kullanılarak yapılması gereken tek bir ölçüm değil, bir dizi test vardır.
- Dielektrik Dayanımı. Belirtilen voltajla sabit bir süre boyunca kaçak akım izlenerek kullanılır. Buradaki püf noktası, fikstürlerin tasarımındadır: test fikstüründeki ark nedeniyle testi geçmektense test yapılmaması daha iyidir, çünkü bu testin yanıltıcı olmasına neden olur.
- Kalibrasyon. Ayarlanabilir bileşen önceden belirlenmiş bir değere ayarlanır ve sonra kontrol edilir. Bu, bir ürünün ne kadar iyi çalıştığını belirleyen süreçtir ve yarı otomatik bir hat için manuel olarak yapılması en muhtemel olan süreçtir.
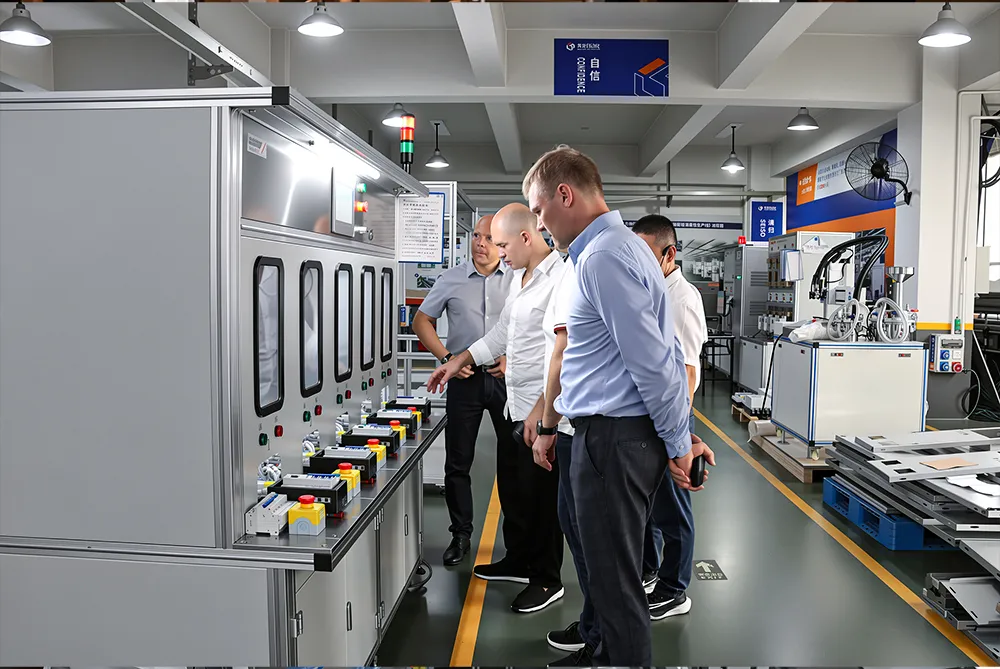
Bu iş için özel olarak yapılmış bir tezgah, esnek bir test platformundan farklı bir makinedir ve ACB test tezgahı farkı gösterir: fikstür tek bir çerçeve boyutuna göre tasarlanmıştır, akım kaynağı o çerçeve için boyutlandırılmıştır ve çevrim süresi, cihazın sadece ölçülmekle kalmayıp işletilmesi gereken mekanik bir ürün olduğu gerçeğini yansıtır.
Bu Modele Uyan ve Uymayan Endüstriler
Bu yaklaşım, konektörler, sensörler ve küçük aktüatörlerin test edildiği otomotiv eleman montajı gibi uygulamalar için etkili bir şekilde uygundur. Aynı durum, test raporunun zorunlu olduğu medikal ekipman ve süreçlerin hızlı ve fonksiyonel testlere dayandığı tüketici elektroniği fabrikası için de geçerlidir. Bu prensibin diğer başarılı uygulamaları arasında, herhangi bir arızanın güvenlik sorunu olarak görüldüğü voltaj, direnç ve termal test gerektiren batarya modülleri bulunur.
Yöntem, düşük hacimli üretim için önerilmez. Bu, yirmi istasyonlu ve önceden sabitlenmiş takım sisteminin, değişikliklerin düzenli olduğu durumlarda işe yaramayacağı ve her seferinde emek yoğun bir süreçten geçmesi gerektiği anlamına gelir. Bunun yerine, bu tür durumlar, otomatik konveyör çözümlerinden önce iyi hücreler ve iyi uyarlanmış takımlarla el ile işletilen test tezgahlarını tercih etmelidir, aksi takdirde satın alma ve makine yatırımlarında para kaybı yaşanır.
Genel olarak, kesme noktası günlük üretimde beş bin birim işaretinden kaynaklanır ve bu da birçok durumda yarı otomatik sistemi daha verimli kılar.
Fabrikanın Gerçek Kazancı
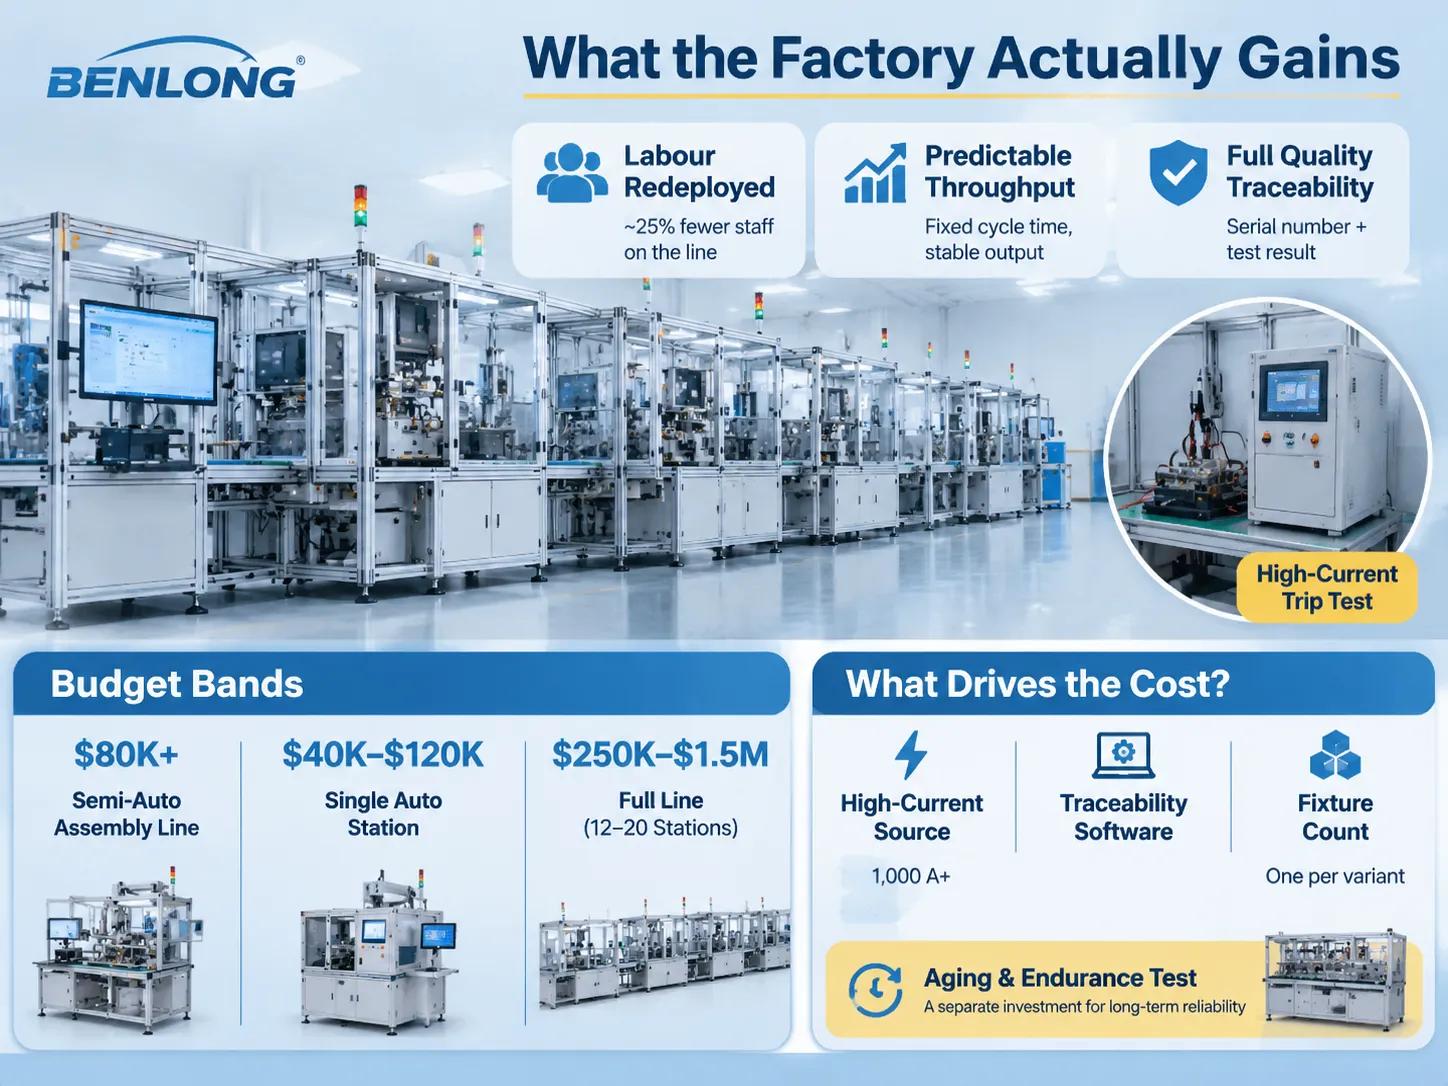
İnsan kaynaklarının tamamen kaldırılmasından ziyade yeniden dağıtımı tercih edilir. Örneğin, 15 istasyonlu bir üretim hattı normalde gereken çalışan sayısında yüzde 25 azalma yaşar. Daha az personelle, operatörler makine operasyonlarını denetleyebilir ve böylece iyi tasarruflar sağlanır. Ancak, aslında maliyet kesintisi daha az yeniden işleme hacminden kaynaklanır.
Üretim hacminin öngörülebilirliği. Montaj hattından çıkan ürün büyük ölçüde istihdam edilen personele bağlıdır. Buna karşılık, sabit çevrim süresine sahip bir hattın ürettiği miktar aynıdır, bu da diğer üretim aşamalarının planlanması sürecini çok daha kolay hale getirir.
Kalite kaydı. Üretilen her birim kendi seri numarasına ve test sonuçlarına sahiptir. Bu, müşteri şikayetine birkaç dakika içinde yanıt verilmesini sağlar, saatlerce beklemeye gerek kalmaz ve denetçilere gerekli kanıtları hemen sunar.
Gizli maliyet olarak değişim süresi. Bir üretim hattının başka bir üretim türüne geçişi tamamlaması 40 dakika sürüyorsa, o hat sadece bir tür ürün üretecek ve o belirli ürünün diğer markaları için asla kullanılmayacaktır. Etkinlik tahminleri yapılmadan önce, spesifikasyon hem değişim süresini hem de bu makine yardımıyla işlenecek varyant sayısını içermelidir.
Bütçe Bantları ve Bunları Etkileyen Faktörler
Hat içi test içermeyen yarı otomatik montaj sistemi yaklaşık $80.000’den başlar. Ekipmanın karmaşıklığına bağlı olarak, özel bir fikstür ve temel test içeren tek hareketli çalışma alanı $40.000 ile $120.000 arasında maliyete sahiptir. Hat içi elektrik testi, otomatik reddetme ve ürün izlenebilirliği içeren 12 ila 20 iş istasyonundan oluşan tam bir tesis ve montaj sistemi, çoğunlukla test özelliklerine bağlı olarak $250.000 ile $1,5 milyon arasında değişir.
Bu sayıyı her şeyden daha fazla etkileyen üç şey vardır. Akım testi için kullanılan mevcut kaynak ekipman türü, çünkü 1.000 A’dan fazla akım üretme süreci oldukça pahalıdır. İzlenebilirlik için yazılım donanım olarak nispeten ucuzdur, ancak doğrulama pahalıdır. Ve toplam fikstür sayısı önemlidir çünkü her fikstür türünün benzersiz bir fikstürü olmalıdır ve bu, toplam ürün sayısı ile çarpılarak tesis içindeki toplam fikstür sayısı elde edilir; ürün yelpazesinde 6 tür ürün bulunmaktadır.
Yaşlandırma ve dayanıklılık testi ayrı bir satın alma ve ayrı bir mantığa sahiptir. On bin kez transfer anahtarını otomatik olarak çevrim yapan bir tezgah, bir güvenilirlik aracıdır, bir denetim aracı değildir ve ATS yaşlandırma test tezgahı bu iki iş genellikle birlikte belirtilir ve farklı kabul kriterleri ile farklı geri ödeme hesaplamasıyla ayrı ayrı satın alınmalıdır.
Üretmediğimiz Parçalar İçin Bilinmesi Gereken Markalar
Elektrik cihazları için hem hatlar hem de tezgahlar üretiyoruz. Diğer sektörler veya üretmediğimiz bir amaç için, bahsedilmesi gereken şirketler bunlardır.
ATS Corporation, 2025 mali yılı sonunda yaklaşık C$2,7 milyar kâr elde eden ve 65 fabrikada yaklaşık 7.500 çalışan istihdam eden en büyük özelleştirilmiş otomasyon üreticisidir. Uzmanlık alanı sağlık ve ulaşım sektörlerinde son derece karmaşık montaj ve testtir. JR Automation neredeyse aynı seviyededir, Kuzey Amerika'da güçlü bir varlığa sahip olup çeşitli endüstrilerde belirli uzmanlıklara sahiptir.
Bileşenlerden bahsetmek gerekirse, hareket kontrolü ve veri kaydını dikkate alırsak, Beckhoff PC tabanlı kontrol ve EtherCAT I/O için standart seçimdir, Keyence ise görsel ve ölçüm sensörleri için diğer tedarikçilerle karşılaştırılmalıdır. Robotik konusunda ise genellikle cobotlar yerine tanınmış endüstriyel robot kolları kullanıyoruz.
Büyük entegratörlerin bir uzmana kıyasla temel avantajı, hizmet yelpazeleri ve yeni tesis projelerini yönetme yetenekleridir. Uzman şirketin deneyimi, benzer görevleri standart bir şekilde gerçekleştirmektir, bu da mühendislik için daha az zaman harcanması anlamına gelir.
Nasıl Seçilir: Bir Seçim Tablosu
| Bu sizi tanımlıyorsa | Ne uygundur | Bütçe sinyali |
|---|---|---|
| MCB, MCCB veya RCD üretimi, stabil tasarım, günde 5.000'den fazla birim | Tam hat, hat içi elektrik testi, kalibrasyon ve seri izlenebilirlik | $250.000 ila $1,5 milyon |
| Aynı ürün ailesi, günde 1.000 ila 5.000 birim | Yarı otomatik hat, manuel yükleme ve boşaltma, manuel test tezgahları ile otomatik montaj | $80.000 ila $350.000 |
| Kontaktör veya başlatıcı montajı, yüksek çeşitlilik | Hızlı değiştirilebilir fikstürlü modüler hat, sadece iki noktada test | $150.000 ile $500.000 arasında |
| Transfer anahtarı veya kesici dayanıklılık kalifikasyonu | Yaşlandırma tezgahı, gözetimsiz döngü, sapma kaydı | $40.000 ila $200.000 |
| Düzenleyici dosyası olan tıbbi cihaz veya otomotiv bileşeni | Tam izlenebilirlik ve doğrulanmış test dizisi, genellikle büyük bir entegratör | $400.000 ve üzeri |
| Günde 500'den az birim, ürün değişiklikleri üç ayda bir | Hat değil, hücreler ve fikstürler | $15.000 ila $80.000 |
O alıcılar için otomatik üretim hattı seçeneklerinin karşılaştırması satın alma tarafındaki aynı kararı, sözleşmeye yazılması gereken kabul kriterleri dahil olmak üzere geçirir. Bu belge, siparişin nihai hale getirilmesinden önce gözden geçirilmelidir çünkü siparişte eksik olan iki ana unsurun genellikle değişim süresi ve fabrika kabul testi planı olduğu belirtilmiştir; bu aşamada oldukça ucuz olan ve daha sonra eklenmesi maliyetli olan unsurlardır.
SSS
Montaj hattı ile montaj ve test sistemi arasındaki fark nedir?
Geleneksel bir montaj hattı, ürünü üretir ve ardından kalite kontrolü yapar. Bir montaj ve test sistemi, üretim sürecinin her aşamasında ürünün üretimine devam edilip edilmeyeceğini değerlendirir. Test, kusurların ortaya çıktığı yerde gerçekleşir ve hatalı ürünler, nedeni belirtilerek kenara gönderilir. Donanım aynı görünebilir, ancak farkı yaratan geri bildirim döngüsü ve verilerdir. Sürecin ikinci varyantı genellikle -30 daha maliyetlidir ve bu ek maliyet, yeniden işleme azalması ve sürekli kalite sertifikası ile telafi edilir.
Otomatik montaj ve test sisteminin maliyeti ne kadardır?
Bütçe aralığı, satır içi test olmadan yarı otomatik bir hat için 80.000 TL fiyatla başlar. 12 ila 20 iş istasyonu arasında tam bir üretim hattı için fiyat 250.000 TL’den 1,5 milyon TL’ye kadar çıkabilir; düzenlenmiş endüstriler ise doğrulanmış yazılım gerektirir ve kapsamlı izleme 400.000 TL’den fazla maliyet getirebilir. Ödenecek tutar üç faktöre bağlıdır: trip testi için kullanılan akım kaynağı, izleme yazılımı ve doğrulama süreci ile üretim hatlarında kullanılan fikstür sayısı.
Bir hattın kaç istasyona ihtiyacı vardır?
Sayı, genel prensiplere göre 2 ile 50 arasındadır ve sayı, belirli bir hedeften ziyade farklı montaj işlemlerinin sayısını ifade eder. Sayıdan daha önemli olan çalışma şeklidir. En yavaş iş istasyonu çevrim süresini belirler; bu nedenle, 20 iş istasyonlu bir montaj hattının, diğer 19 iş istasyonunun performansından bağımsız olarak, bir iş istasyonunun işini tamamlaması 12 saniye sürer. Dengeleme genellikle bir işlemin bölünmesi veya paralel çalışan ikinci bir test istasyonunun eklenmesi anlamına gelir.
Mevcut manuel hat aşamalı olarak otomatikleştirilebilir mi?
Kesinlikle, aşamalı dönüşüm yaklaşımı genellikle daha kârlıdır. Yaklaşım, önce kısıtlayıcı istasyonu otomatikleştirmek, ardından satır içi testi eklemek ve son olarak ikisi arasındaki transferi otomatikleştirmektir. Her adımın kendi riski ve geri dönüşü vardır, çünkü fabrika tam bir hat kurmadan önce otomasyon sürecinin nasıl işlediğini keşfeder. Eğer biri önce bir transfer planlamışsa, kısıtlayıcı bilinmeden düzen zaten belirlenmiş demektir.
Kabul testleri sözleşmeye nasıl yazılmalıdır?
Özellikle beş konu ile ilgili olarak. Derecelendirilmiş hızda en az 500 döngü boyunca ölçülen sürekli çevrim süresi ve üç parça üzerinde kronometre kontrolü değil. 72 saatlik bir süre boyunca gerçekleştirilen verim ve OEE ölçümü ve tanımlanmış hata kategorileri. Belirli bir yöntem ve aletle tekrarlanabilir test. ISO 13849 ve ilgili performans seviyesine göre güvenlik doğrulaması. Modifikasyonlara izin veren as-built çizimler ve PLC kaynak kodundan oluşan dokümantasyon paketi ve teslim sürelerini gösteren yedek parça listesi ile birlikte bir eğitim kursu teslimatı.
Ürün tasarımı değiştiğinde ne olur?
Hepsi hattın nasıl tasarlandığına bağlıdır. Hızlı değiştirilebilir fikstürler ve sıralı test programı ile donatılmış bir hat, bir varyantla birkaç saat içinde başa çıkabilir. Sabit takımlar ve sert kodlanmış limitlerle inşa edilmiş bir hat, yeni fikstürler ve yazılımın değiştirilmesini gerektirir. Spesifikasyonlar, hattın 5 yıl içinde kaç farklı varyantla başa çıkması gerektiğini ve değişim süresinin ne olması gerektiğini belirtmelidir. Bu sayılar fikstür stratejisini belirleyecektir, ancak alıcı tarafından açıkça belirtilmedikçe nadiren yazılı olarak bulunurlar.
Kaynakça
- ATS Corporation — Özel Otomatik Üretim ve Test Sistemleri
- JR Automation — Otomatik Montaj ve Test Entegrasyonu
- Beckhoff Automation — Üretim Hatları için PC Tabanlı Kontrol
- A3 — Otomasyonu İlerletmek, Endüstri Kaynakları
- Uluslararası Robotik Federasyonu — Dünya Robotik Verileri
Çözüm
Üretim makinelerini satın almadan önce test ekipmanını satın alın. Kolayca monte edilebilen ancak kötü test edilen bir üretim hattı, yeniden işleme ve para israfına neden olan bir montaj hattıdır. Yeni montaj hattına harcanan para, tedarik kaynağına ve diğer önemli makine parçalarına harcanabilirdi.
Bundan sonra, makine kullanımını etkileyen üç faktörü yazın – değişim süresi, varyant sayısı ve maksimum hızda çevrim süresi. Bu üç faktör satın alma siparişinde nadiren belirtilir, ancak üretim sırasında çoğu arızadan sorumludurlar. Otomatik veya manuel işletilen makinelerin inşa edilme olasılığını öğrenmek ve nihayetinde tüm montaj hattının maliyetini anlamak için ürün, günlük çıktı ve gerekli testler hakkında bizi bilgilendirin.