 benlong
أنظمة التجميع والاختبار الآلية: كيفية تحديد واحد
العديد من الشركات الموجودة في المجال الآلي ترتكب خطأً واضحًا أثناء تنفيذ النظام. يتم أتمتة قسم التجميع أولاً، لأنه من السهل رؤيته، ويخلق عنق زجاجة آخر خلال عملية الاختبار، حيث يتم وضع مقعد صغير مع مشغلين وساعة في نهاية خط الإنتاج. تزداد سرعة الإنتاج بشكل كبير وتبدأ في الخروج عن السيطرة، حيث يصبح مقعد الاختبار عنق زجاجة، مما يؤدي إلى اكتشاف متأخر للعيوب التي كان يجب القضاء عليها في المحطة الرابعة قبل إرسال المنتجات للتعبئة. يمكن تتبع نجاح الأنظمة المنشورة إلى حقيقة أن جميع العمليات داخل هذه الأنظمة قد تم تصميمها بالعكس تمامًا: يجب إجراء مرحلة الاختبار حيث يتم إنشاء العيب في المقام الأول.
مؤلف هذه الورقة هو شركة بناء تعمل في المجال المذكور، لذا يصبح واضحًا من محتوى هذه الورقة أن المعلومات التي ستتبع تتعلق تحديدًا بمجال الخبرة في تصميم الأنظمة الآلية المذكورة أعلاه.
نظام للاختبار والتجميع عن طريق الأتمتة يدمج محطة اختبار للتجميع متصلة بعملية الاختبار التالية عبر نظام مصمم للنقل ويستخدم كنظام مستقل. هدف النظام ليس توفير العمالة بل القضاء على العيوب. للأسف، يتطلب ذلك أتمتة العيوب في نقطة التجميع. بالنسبة للأجهزة منخفضة الطاقة، يعمل النظام على 2-50 محطة تجميع بارتفاع يتراوح من 750 مم مع فترة دورة متزامنة أو غير متزامنة تستمر من 3 إلى 12 ثانية. تشمل أي عملية تجميع فحص مقاومة الاتصال، ووقت التشغيل، والعزل الكهربائي، والمعايرة. يتراوح سعر مثل هذا النظام من $80000 إلى $1500000 اعتمادًا على مستوى الأتمتة.
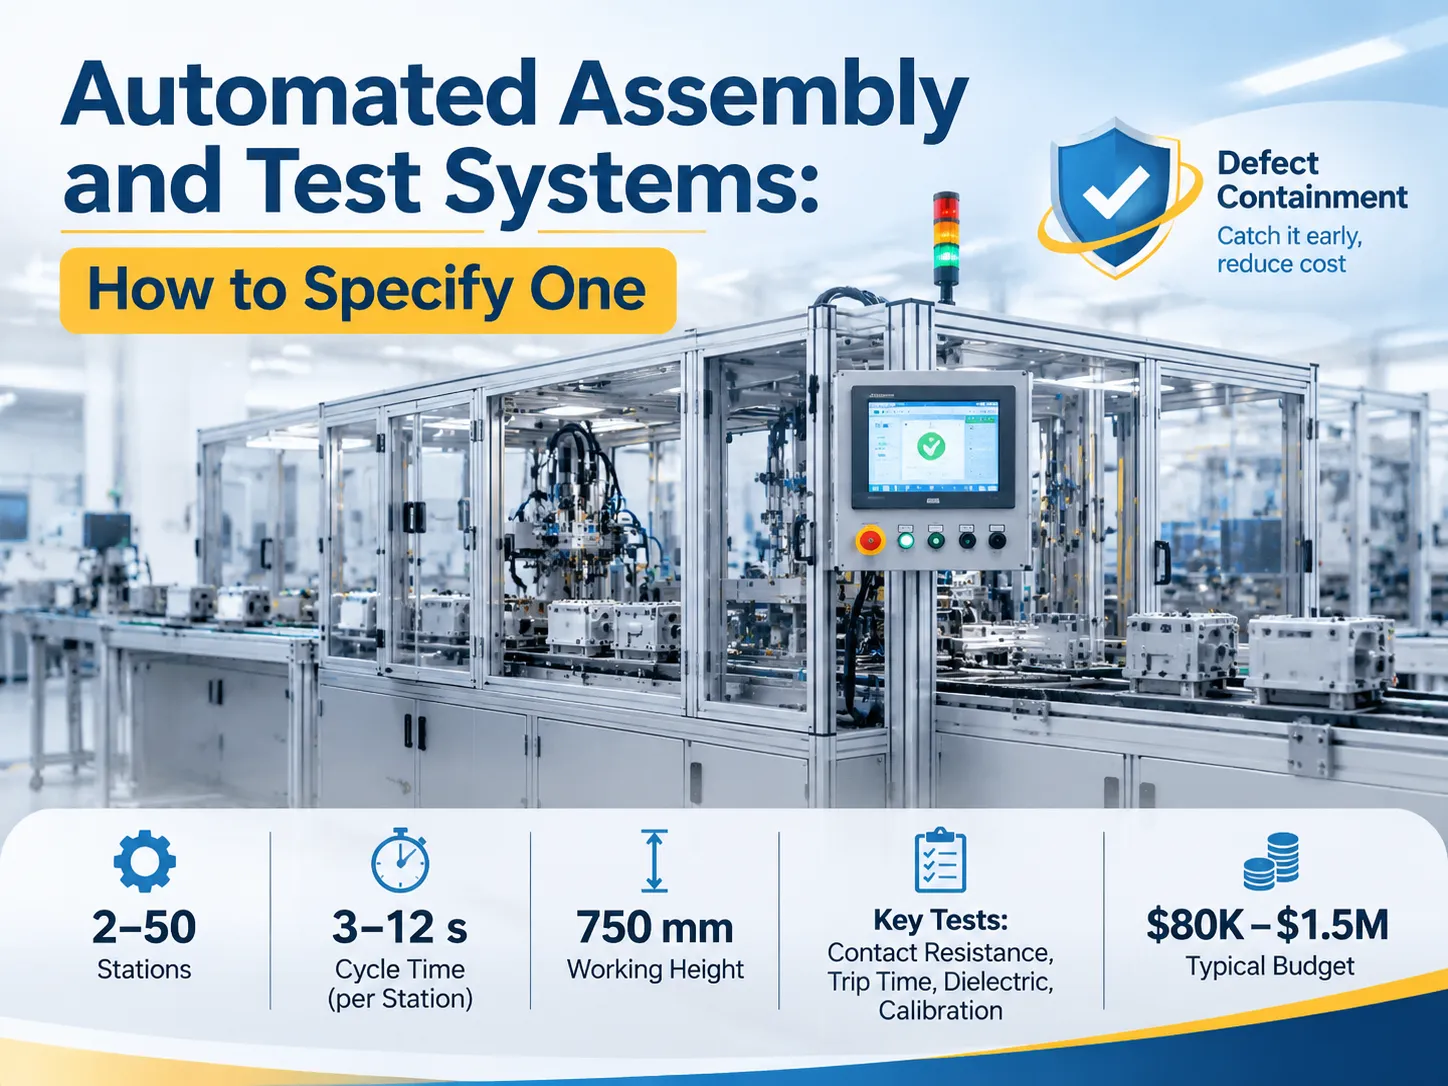
ما هو نظام التجميع والاختبار الآلي فعليًا
يشير المصطلح إلى جهاز يجمع بين وظائف متعددة. تتضمن عملية التجميع محطات تجميع تقوم بتجميع مكونات وأجزاء مختلفة بدقة من خلال التغذية، والتوجيه، والضغط، والبراغي، والتثبيت، واللحام، والتعليم. تتطلب عملية الاختبار أن تمر التجميعات المكتملة بأنواع مختلفة من اختبارات التحقق، مثل اختبار الاستمرارية، ومقاومة الأوم، وقوة العزل، واختبارات الوظائف. يتم نقل التجميع من محطة إلى أخرى بواسطة نظام النقل وتديره وحدة تحكم تهدف إلى استبعاد المنتجات المعيبة من العملية.
الفرق الرئيسي في هذا النظام المعقد عن خط التجميع هو حلقة التغذية الراجعة. ينتج خط التجميع العادي المنتج ويفحص جودته في نهاية دورة التجميع بينما يفحص هذا النظام ما إذا كان المضي قدماً مبرراً في كل مرحلة من مراحل التجميع ويسجل تفاصيل العملية. هذا السجل يمثل مخرجات النظام بالإضافة إلى الأجهزة المصنعة، والتي هي بالضبط ما يبحث عنه المدقق ومهندس الجودة لدى العميل.
التكوين العام لخط معياري، بما في ذلك خيارات الناقل وترتيبات المحطات، موضح في هذا العرض العام لـ منصة خط التجميع المعياري. اقرأها للميكانيكا. القرارات المثيرة للاهتمام تكون في مكان آخر، في مكان وجود الاختبار وما يُسمح له برفضه.
لماذا يجب أن يكون الاختبار في الخط، وليس في النهاية
مع مرور العيب عبر الخط، تزداد تكلفة العيب. العيب الذي يُكتشف عند المصدر يمكن إصلاحه خلال ثوانٍ قليلة، بينما العيب الموجود في الفحص النهائي يجب أن يخضع لعملية طويلة من التفكيك، التحليل، التفكيك والإصلاح، بالإضافة إلى إنتاج مئتي منتج مماثل آخر. في الوقت نفسه، إذا اكتشف العميل العيب، فسيتطلب ذلك إرجاع المنتج أو تقدير مطالبة الشحن، بالإضافة إلى التحقيق في أسباب المشكلة.
بشكل عام، المضاعفات لهذا النوع من الحالات معروفة جيداً: التكلفة تساوي 1 في المحطة، 10 في الاختبار النهائي و100 أثناء التشغيل العادي. يمكن أن تختلف المضاعفات حسب المنتج، لكن الاتجاه يبقى نفسه. الأسباب التي تجعل اختبار الخط أرخص من محطات التجميع.
هناك حجة قوية أخرى لصالح الاختبار داخل الخط غالباً ما يتم تجاهلها. مع الاختبار داخل الخط، تتوفر البيانات في وقت توليدها مما يسمح لنا بتحديد أي فشل بسبب تغيير قوة قطع الضغط أو لأي سبب آخر قبل رفض المنتج بفترة طويلة.
الهيكلية: الفهرسة، المحطات، الاختبار والرفض
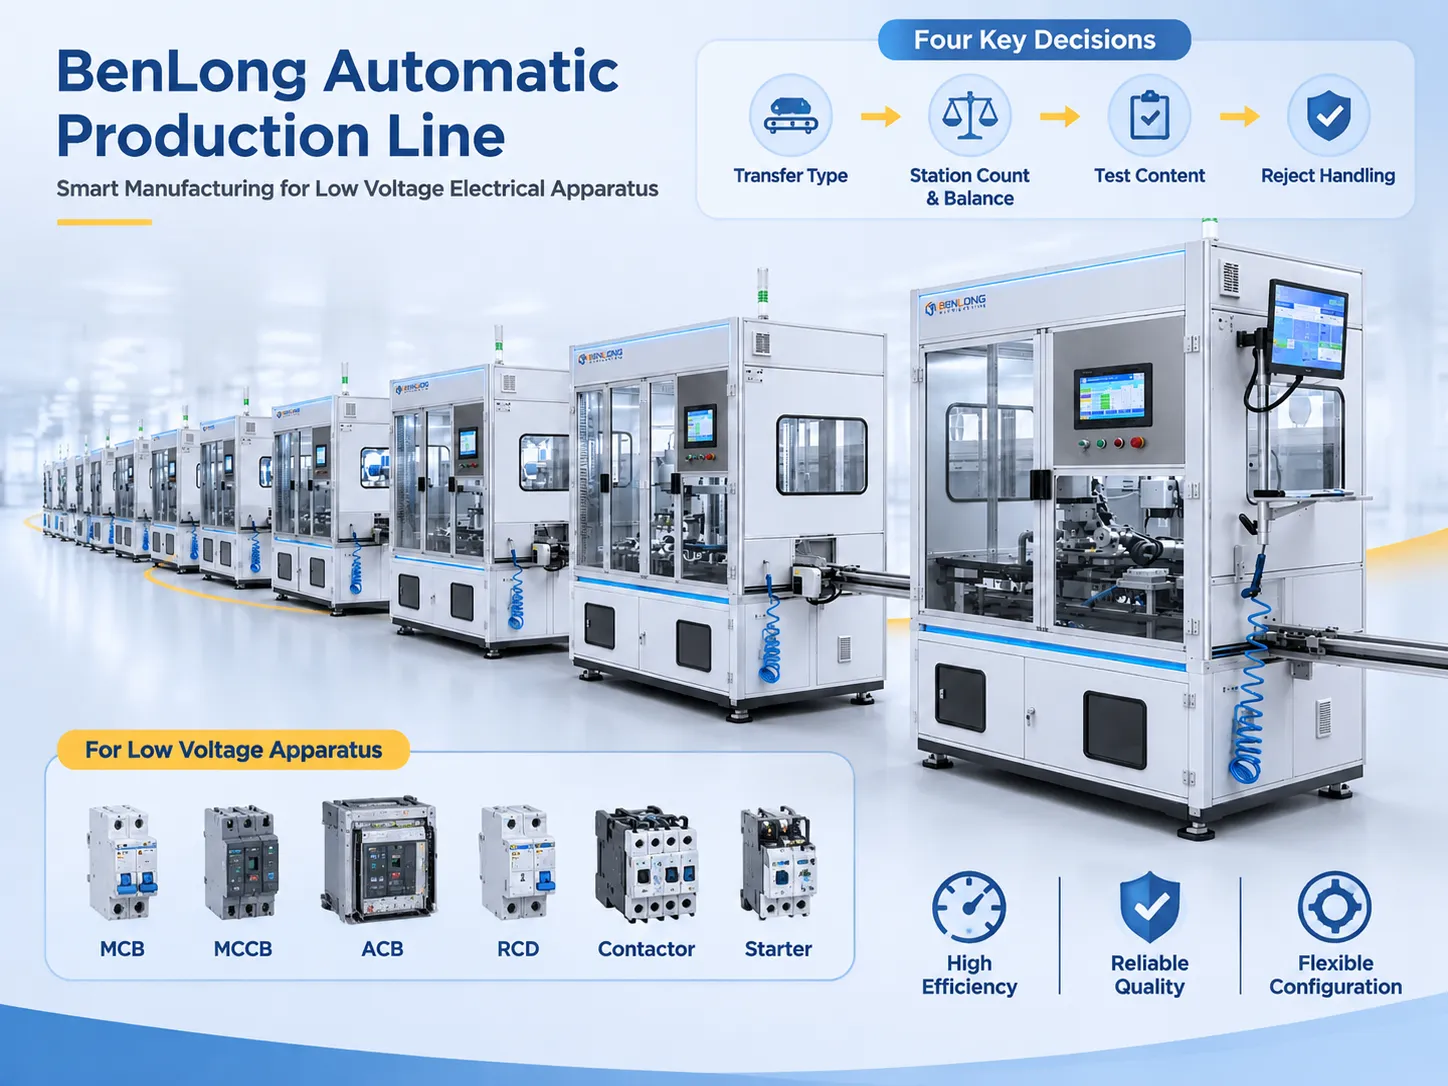
يمكن تعريف الآلة بأربعة قرارات تُتخذ بالترتيب التالي.
- القرار الأول يتعلق بوضع النقل. اختيار الفهرسة المتزامنة يعني أن جميع العناصر التي تتم معالجتها ستتحرك في نفس الوقت، وهو أمر سريع وبسيط، ولكن عندما يتعلق الأمر بتوقيت الدورة، فإن أبطأ محطة هي التي تحدد وقت الدورة. خيار النقل غير المتزامن للمنصات يسمح بتراكم المنتجات في كل محطة وبالتالي لا يتأثر بأبطأ اختبار، لكن تكاليف هذه العملية أعلى. تعمل الناقلات، بما في ذلك ناقل الحزام، ناقل الأسطوانة، ناقل سلسلة الشرائح، الناقل البلاستيكي المعياري، وناقل سلسلة السرعة، بشكل مختلف اعتماداً على وزن المنتج واتجاهه.
- القرار الثاني هو كمية وتوزيع المحطات. يمكن أن يتراوح عدد المحطات من 2 إلى 50 بناءً على الحسابات الهندسية التي تجعل من الممكن موازنة وقت الدورة لضمان عدم خمول محطة واحدة بينما تكون الأخرى مقيدة.
- القرار الثالث يتعلق بمحتوى الاختبار. هذا يشير إلى ما يجب فحصه، مستويات التسامح، والأدوات المستخدمة. هذا القرار هو الأكثر تكلفة وإشكالية.
- القرار النهائي يتعلق بكيفية التعامل مع العناصر المرفوضة،, لذلك يجب أن يجد العنصر المرفوض مكانًا خارج سلة المنتجات الجيدة، حيث تتطلب الحلول الدنيا بناء فتحة تحويل تؤدي إلى صندوق حجر صحي مغلق مع سجل للفشل يظهر على الجهاز. في الفحص اليدوي، هذه هي أقل الإجراءات اتباعًا عندما يكون المشغلون في عجلة من أمرهم، مما يثبت ضرورة نقلها إلى التشغيل الميكانيكي.
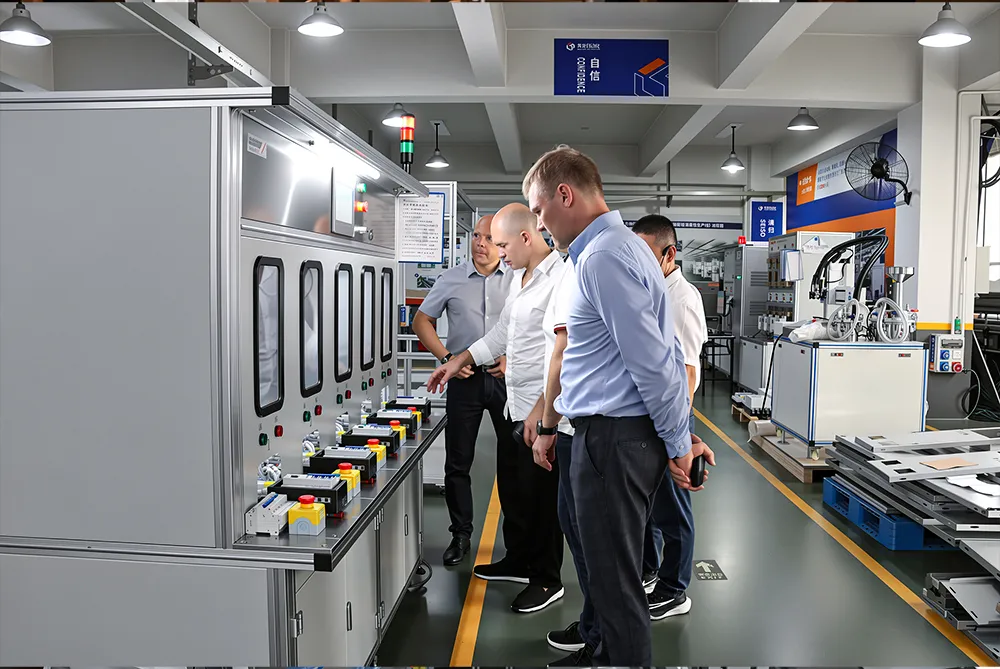
ال خط الإنتاج الآلي ACB هو مرجع مفيد لكيفية تفاعل هذه القرارات الأربعة على النطاق الأكبر: يتم تحديد عدد المحطات بواسطة عدد التجميعات الفرعية، النقل غير المتزامن لأن قوس القوس وتجميعات التلامس لها أوقات دورة مختلفة جدًا، وتوزع محطات الاختبار بدلاً من تركيزها في النهاية للسبب المذكور أعلاه بالضبط.
حيث تبني Benlong: خط الأجهزة منخفضة الجهد
تكمن خبرتنا في مجال الأجهزة الكهربائية منخفضة الجهد مثل قواطع الدائرة المصغرة، قواطع الحالة المصبوبة، قواطع الدائرة الهوائية، أجهزة التيار المتبقي، الملامسات، والمشغلات. إنها شريحة صغيرة من التصنيع لكنها لا تزال تحديًا لأن جودة العنصر تُعبر عنها من حيث معاييره الكهربائية ويتم فحص كل وحدة على حدة.
يتكون خط الإنتاج من محطات مثل إدخال التلامس، تجميع قوس القوس، تجميع الآلية، المعايرة، الوسم، والاختبار الكهربائي مع إمكانية إنشاء تتبع بواسطة الرقم التسلسلي. ارتفاع الخط يساوي 750 مم مع تعديل 20 مم، والجهد يساوي 380 فولت، 50 هرتز وقد يشمل الخط من 2 إلى 50 محطة إنتاج بدءًا من الخلايا شبه الأوتوماتيكية إلى خطوط الإنتاج الكاملة. عادة ما يكون وقت التسليم من 30 إلى 60 يومًا لتكوين خط قياسي.
فائدة العمل في نفس عائلة المنتجات هي أنه يمكنك استخدام نفس مكتبة الأدوات. على سبيل المثال، تصميم إدخال التلامس لقاطع دائرة 63 أمبير يعني إنشاء محطة إضافية تم إنتاجها من قبل وهذا هو الإنفاق الهندسي الوحيد في المشروع الأول. محطة بناء العلبة هي أيضًا مثال جيد على ذلك – تبدو محطة بسيطة جدًا لكنها في الواقع مهمة معقدة جدًا لجعل العلبة مربعة، موجهة ومتوقفة مع وقت دورة يساوي وقت العمليات الأخرى في الأسفل.
محطة الاختبار هي النصف الصعب
إنشاء مكبس خاص بك سهل. محطة الاختبار تعمل كمكان يمكن للمنتج فيه إما اجتياز أو فشل الاختبارات التي تحدد كيفية تأسيس المواصفات.
- مقاومة التلامس. تُقاس بالميكرو أوم باستخدام تقنية الأسلاك الأربعة عند تيار محدد. هنا، الشيء المهم ليس القيمة المطلقة بل الإحصائيات: القيمة الأعلى من المرجع تشير فقط إلى جودة ضغط ضعيفة أو تلامس متسخ.
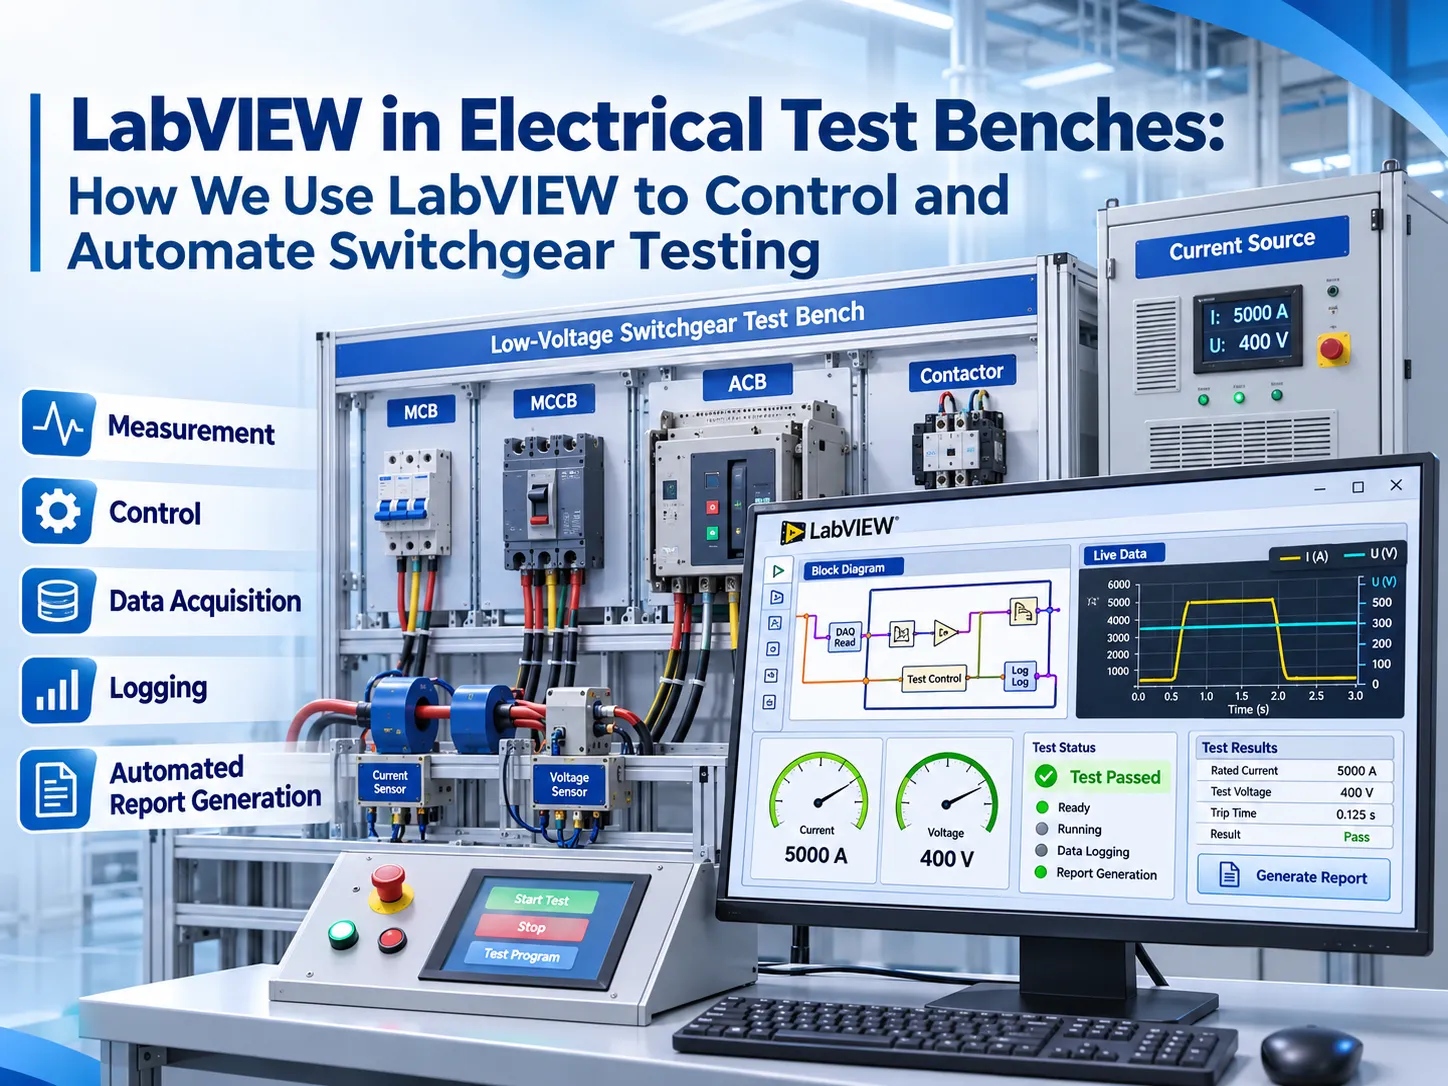
- زمن التيار والرحلة. إذا كان يشير إلى قاطع دائرة أو جهاز التيار المتبقي (RCD)، يجب أن يجتاز الجهاز عدة اختبارات: يجب ألا ينقطع عند 1.05 مرة من التيار المقنن، وأن ينقطع خلال الوقت المطلوب عند تعرضه لتيار أعلى بمقدار 1.2 مرة من التيار المقنن، إلخ. لذا، هي سلسلة من الاختبارات، وليست قياسًا واحدًا، والتي يجب إجراؤها في محطة الاختبار باستخدام مصدر تيار فعلي.
- مقاومة العزل الكهربائي. تُستخدم مع جهد محدد لفترة زمنية ثابتة مع مراقبة التيار المتسرب. الحيلة هنا تكمن في تصميم التجهيزات: من الأفضل عدم إجراء الاختبار بدلاً من الحصول على نتيجة ناجحة بسبب القوس الكهربائي في تجهيز الاختبار، مما يجعل الاختبار مضللاً.
- المعايرة. المكون القابل للتعديل يتم ضبطه على قيمة محددة مسبقًا ثم يتم التحقق منه. هذه هي العملية التي تحدد مدى جودة عمل المنتج وهي أيضًا العملية التي من المرجح أن تتم يدويًا في خط شبه آلي.
منصة مخصصة لهذا العمل هي آلة مختلفة عن منصة اختبار مرنة، و منصة اختبار قاطع الدائرة الهوائية (ACB) توضح الفرق: التجهيز مصمم حول حجم إطار واحد، ومصدر التيار مخصص لذلك الإطار، ووقت الدورة يعكس حقيقة أن الجهاز منتج ميكانيكي يجب تشغيله، وليس مجرد قياسه.
الصناعات التي تناسب هذا النموذج، وواحدة لا تناسبه
النهج مناسب فعليًا لتطبيقات مثل تجميع عناصر السيارات، حيث تخضع الموصلات وأجهزة الاستشعار والمشغلات الصغيرة للاختبار. وينطبق الشيء نفسه على المعدات الطبية، حيث يكون تقرير الاختبار مطلبًا ضروريًا، ومصنع الإلكترونيات الاستهلاكية، حيث تكون العملية سريعة وتعتمد على الاختبار الوظيفي. تشمل التطبيقات الناجحة الأخرى لهذا المبدأ وحدات البطاريات التي تتطلب اختبار الجهد والمقاومة والحرارة، بحيث يُعتبر أي خلل مشكلة أمان.
لا يُنصح باستخدام الطريقة للإنتاج منخفض الحجم. هذا يعني أن نظامًا يحتوي على عشرين محطة وأدوات مثبتة مسبقًا لن يعمل عندما تكون التغييرات منتظمة، ويجب أن يمر بعملية كثيفة العمالة في كل مرة. بدلاً من ذلك، يجب أن تفضل مثل هذه الحالات خلايا جيدة ومنصات اختبار يدوية مع أدوات ملائمة جيدًا قبل أي حلول ناقل آلي، وإلا فإنها ستضيع المال على الشراء وتلغي الآلات.
بشكل عام، نقطة القطع تنبع من علامة خمسة آلاف وحدة للإنتاج اليومي، مما يجعل النظام شبه الآلي أكثر كفاءة في العديد من الحالات.
ما تكسبه المصنع فعليًا
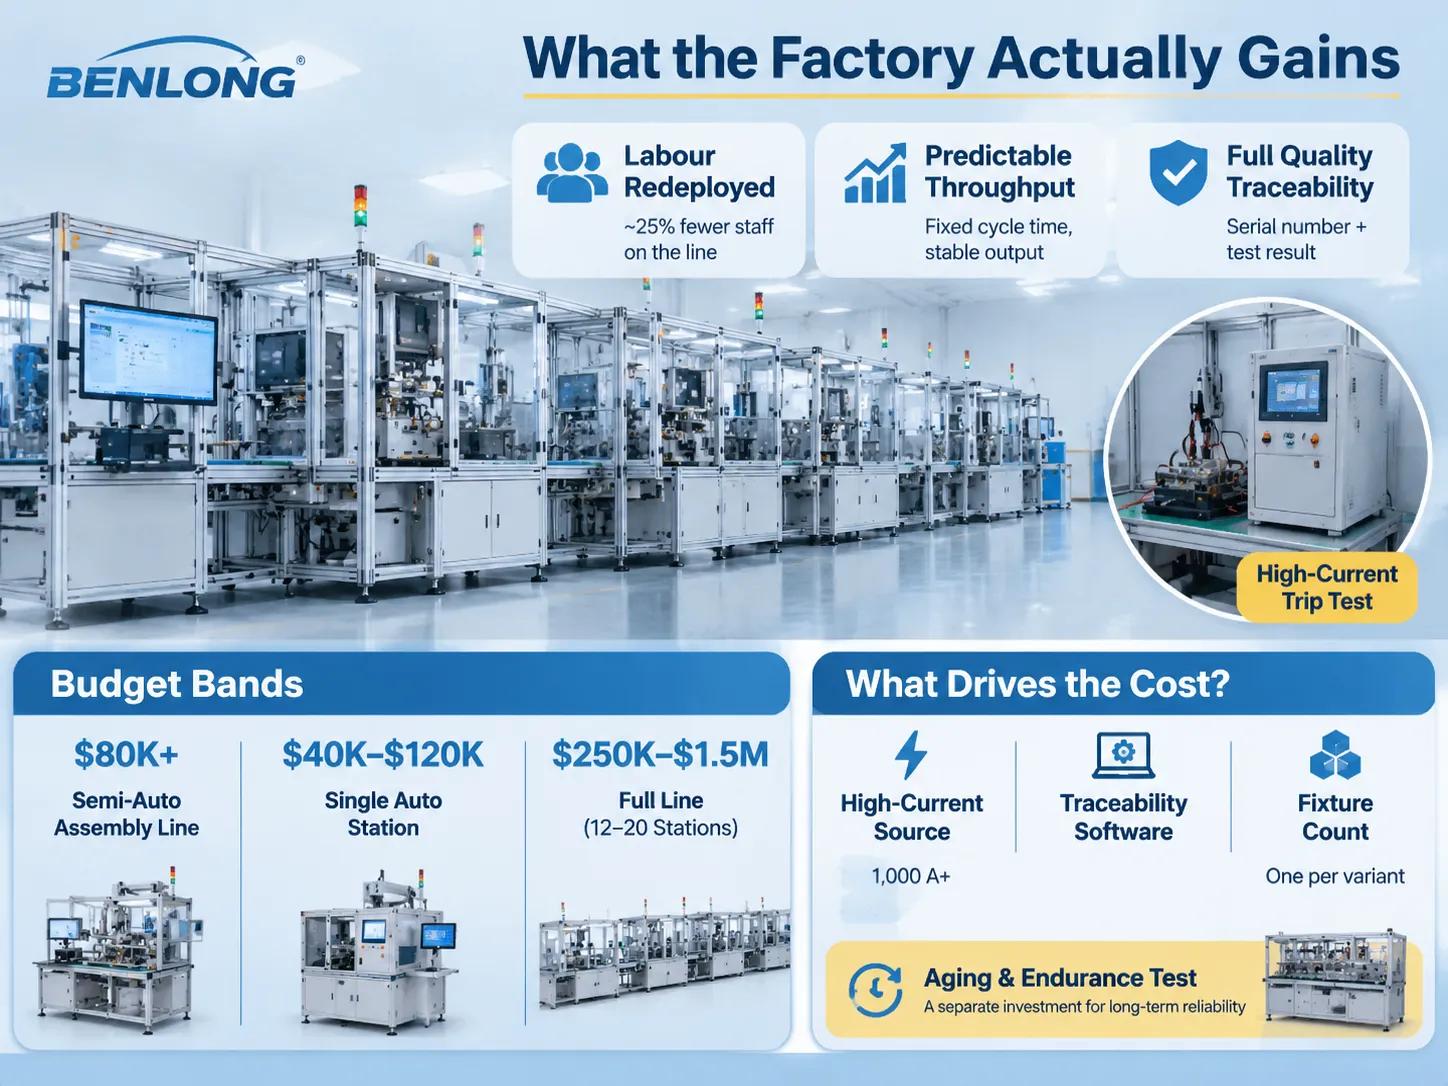
يُفضل إعادة توزيع الموارد البشرية بدلاً من إزالتها بالكامل. على سبيل المثال، خط إنتاج يحتوي على 15 محطة عادة ما يشهد انخفاضًا بنسبة 25 بالمائة في عدد الموظفين المطلوبين. مع عدد أقل من الأفراد، يكون المشغلون قادرين على الإشراف على تشغيل الآلات، مما يحقق توفيرًا جيدًا. ومع ذلك، في الواقع، يأتي تقليل التكاليف من انخفاض حجم إعادة العمل.
قابلية التنبؤ بالإنتاج. يعتمد الإنتاج من خط التجميع إلى حد كبير على الأشخاص العاملين. على العكس من ذلك، فإن الكمية المنتجة من قبل خط بوقت دورة ثابت هي نفسها، مما يجعل عملية جدولة مراحل الإنتاج الأخرى أسهل بكثير.
سجل الجودة. كل وحدة يتم إنتاجها لها رقم تسلسلي ونتائج اختبار خاصة بها. هذا يمكّن من الرد على شكوى العميل في غضون دقائق بدلاً من الانتظار لساعات ويوفر للمراجعين الأدلة اللازمة على الفور.
التغيير كتكلفة خفية. إذا استغرق خط الإنتاج 40 دقيقة لإكمال التغيير إلى نوع آخر من الإنتاج، فإن هذا الخط سينتج نوعًا واحدًا فقط ولن يُستخدم أبدًا لعلامات تجارية أخرى من هذا المنتج المحدد. يجب أن تتضمن المواصفات كل من وقت التغيير وعدد المتغيرات التي سيتم معالجتها بمساعدة هذه الآلة قبل الحصول على تقديرات حول فعالية خط التجميع.
نطاقات الميزانية وما يحركها
يبدأ نظام التجميع شبه الآلي الذي يفتقر إلى الاختبار داخل الخط بحوالي $80,000. اعتمادًا على تعقيد المعدات، تتراوح تكلفة منطقة عمل متحركة واحدة مع تثبيت خاص واختبار أساسي بين $40,000 و $120,000. يتراوح نظام المصنع والتجميع الكامل الذي يتكون من 12 إلى 20 محطة عمل تشمل الاختبار الكهربائي داخل الخط، والرفض الآلي، وتتبع المنتج بين $250,000 و $1.5 مليون اعتمادًا بشكل رئيسي على ميزات الاختبار.
تؤثر ثلاثة أشياء على هذا الرقم أكثر من أي شيء آخر. نوع المعدات المستخدمة لمصدر التيار في اختبار الرحلة حيث أن عملية توليد تيارات تزيد عن 1,000 أمبير لفترة زمنية طويلة مكلفة جدًا. البرمجيات الخاصة بالتتبع بينما الأجهزة رخيصة نسبيًا، أما التحقق فلا. وعدد التركيبات الكلي مهم حيث يجب أن يكون لكل نوع من التركيبات تركيب فريد، والذي يجب ضربه في العدد الإجمالي للمنتجات في نطاق 6 أنواع من المنتجات للحصول على العدد الإجمالي للتركيبات في المصنع.
اختبار الشيخوخة والتحمل هو شراء منفصل بمنطق منفصل. الطاولة التي تقوم بتكرار مفتاح النقل عشرة آلاف مرة بدون مراقبة هي أداة موثوقية، وليست أداة فحص، و منصة اختبار التقادم ATS موجودة لأن هذين الوظيفتين عادة ما يتم تحديدهما معًا ويجب شراؤهما بشكل منفصل، مع معايير قبول مختلفة وحساب عائد مختلف.
العلامات التجارية التي تستحق المعرفة للأجزاء التي لا نصنعها
نحن نصنع خطوط وطاولات للأجهزة الكهربائية. بالنسبة للقطاعات الأخرى أو لأغراض تتطلب شيئًا قد لا نصنعه، هذه هي الشركات التي تستحق الذكر.
شركة ATS هي أكبر منتج مخصص للأتمتة من حيث الربح، حيث تحقق حوالي $2.7 مليار وتوظف حوالي 7,500 عامل في 65 مصنعًا خلال السنة المالية المنتهية في 2025. تخصصها هو التجميع والاختبار المعقد للغاية في مجالات الرعاية الصحية والنقل. شركة JR Automation تقف تقريبًا على نفس المستوى، حيث لها حضور قوي في أمريكا الشمالية وخبرة معينة في صناعات مختلفة.
عند الحديث عن المكونات، إذا أخذنا في الاعتبار التحكم في الحركة وتسجيل البيانات، فإن Beckhoff هو الخيار القياسي للتحكم القائم على الحاسوب وEtherCAT I/O، بينما يجب مقارنة Keyence مع الموردين الآخرين لأجهزة الاستشعار البصرية والقياس. أما بالنسبة للروبوتات، فنحن عادةً نستخدم أذرع روبوتية صناعية معروفة بدلاً من الكوبوتات.
الميزة الرئيسية للمندمجين الكبار مقارنة بالمتخصصين هي نطاق خدماتهم وقدرتهم على إدارة مشاريع المصانع الجديدة. خبرة الشركة المتخصصة تكمن في أداء مهام مماثلة بطريقة قياسية، مما يعني وقتًا أقل يُقضى في الهندسة.
كيفية الاختيار: جدول الاختيار
| إذا كان هذا يصفك | ما يناسب | إشارة الميزانية |
|---|---|---|
| إنتاج MCB أو MCCB أو RCD، تصميم مستقر، أكثر من 5,000 وحدة يوميًا | خط كامل مع اختبار كهربائي متسلسل، معايرة وتتبع تسلسلي | $250,000 إلى $1.5 مليون |
| نفس عائلة المنتج، من 1,000 إلى 5,000 وحدة يوميًا | خط شبه آلي، تحميل وتفريغ يدوي، تجميع آلي مع مقاعد اختبار يدوية | $80,000 إلى $350,000 |
| تجميع قواطع أو بادئات، تنوع عالي | خط معياري مع تجهيزات تغيير سريعة، اختبار في نقطتين فقط | $150,000 إلى $500,000 |
| تأهيل تحمل مفتاح التحويل أو القاطع | مقعد شيخوخة، دورة بدون مراقبة، تسجيل الانحراف | $40,000 إلى $200,000 |
| جهاز طبي أو مكون سيارات مع ملف تنظيمي | تتبع كامل وتسلسل اختبار معتمد، عادةً مندمج كبير | $400,000 فما فوق |
| أقل من 500 وحدة يوميًا، تغييرات المنتج ربع سنوية | خلايا وتجهيزات، ليست خط إنتاج | $15,000 إلى $80,000 |
ال مقارنة خيارات خط الإنتاج الآلي للمشترين يمر بنفس القرار من جانب الشراء، بما في ذلك معايير القبول التي تستحق الكتابة في العقد. من المهم مراجعة هذا المستند قبل الانتهاء من المواصفات لأنه يُلاحظ أن الجانبين الرئيسيين المفقودين في الطلب هما وقت التغيير وخطة اختبار القبول في المصنع، وهما غير مكلفين نسبيًا في تلك المرحلة ومكلفان إذا كان يجب إضافتهما لاحقًا.
التعليمات
ما الفرق بين خط التجميع ونظام التجميع والاختبار؟
يقوم خط التجميع التقليدي بتصنيع منتج مع مراقبة جودة لاحقة. يقوم نظام التجميع والاختبار بتقييم في كل مرحلة من مراحل عملية التصنيع ما إذا كان يجب الاستمرار في صنع المنتج أم لا. يحدث الاختبار حيث تظهر العيوب ويتم إرسال المنتجات المعيبة إلى الجانب مع تدوين السبب. قد يبدو العتاد نفسه، ومع ذلك، فإن حلقة التغذية الراجعة والبيانات هي التي تحدث الفرق. عادةً ما تكلف النسخة الثانية من العملية 15-30٪ أكثر، ويتم تعويض هذه التكلفة الإضافية بانخفاض في إعادة العمل وشهادة جودة مستمرة.
كم تكلفة نظام التجميع والاختبار الآلي؟
يبدأ نطاق الأسعار للفئات الميزانية بسعر 80,000 دولار لخط شبه آلي بدون اختبار داخلي. بالنسبة لخط تصنيع كامل يحتوي على ما بين 12 و20 محطة عمل، قد يرتفع السعر من 250,000 دولار إلى 1.5 مليون دولار بينما تتطلب الصناعات المنظمة برامج معتمدة وقد تتكبد تكاليف تتجاوز 400,000 دولار. يعتمد المبلغ الذي يجب دفعه على ثلاثة جوانب: مصدر التيار المستخدم لاختبار الرحلات، وبرنامج التتبع وعملية اعتماده، وعدد التجهيزات المستخدمة في خطوط الإنتاج.
كم عدد المحطات التي يحتاجها الخط؟
يتراوح العدد بين 2 و50 وفقًا للمبادئ المعتادة، حيث يمثل العدد عدد عمليات التجميع المختلفة بدلاً من هدف معين. ما هو أكثر أهمية من العدد هو طريقة العمل. تحدد أبطأ محطة عمل زمن الدورة؛ لذلك، يعني ذلك أن خط التجميع بأكمله الذي يحتوي على 20 محطة عمل يستغرق 12 ثانية حتى تكمل إحدى محطات العمل عملها بغض النظر عن أداء الـ 19 محطة الأخرى. عادةً ما يعني التوازن إما تقسيم عملية أو إضافة محطة اختبار ثانية تعمل بالتوازي.
هل يمكن أتمتة خط يدوي قائم على مراحل؟
بالتأكيد، يميل نهج التحويل المرحلي إلى أن يكون أكثر ربحية. يتمثل النهج في أتمتة محطة القيد أولاً، ثم إضافة الاختبار الداخلي، وأخيرًا أتمتة النقل بين الاثنين. لكل خطوة مخاطرها وعائدها، حيث ستكتشف المصنع كيف يعمل عملية الأتمتة قبل تركيب خط كامل. إذا كان لدى شخص ما خطة للنقل أولاً، فقد تم بالفعل تحديد التخطيط دون معرفة ما هو القيد.
ما هي اختبارات القبول التي يجب كتابتها في العقد؟
فيما يتعلق بخمسة أشياء على وجه الخصوص. زمن الدورة المستمر المقاس على مدى فترة لا تقل عن 500 دورة عند السرعة المقدرة، وليس فحص ساعة توقيت على ثلاث قطع. قياس العائد و OEE يتم خلال فترة 72 ساعة، مع تحديد فئات العيوب. اختبار قابل للتكرار في الأداة مع طريقة وأداة محددة. التحقق من السلامة وفقًا لـ ISO 13849 ومستوى الأداء ذي الصلة. حزمة الوثائق التي تتكون من الرسومات كما بُنيت وكود مصدر PLC يسمح بالتعديلات، وقائمة قطع الغيار التي تشير إلى أوقات التسليم، بالإضافة إلى دورات التدريب المقدمة.
ماذا يحدث عندما يتغير تصميم المنتج؟
كل شيء يعتمد على كيفية تصميم الخط. الخط المجهز بتجهيزات تغيير سريعة وبرنامج اختبار متسلسل يمكنه التعامل مع متغير في غضون ساعات قليلة. الخط المبني بأدوات ثابتة وحدود مشفرة يتطلب تجهيزات جديدة وتعديل البرنامج. يجب أن تشير المواصفات إلى عدد المتغيرات المختلفة التي يجب أن يتعامل معها الخط خلال 5 سنوات وما يجب أن يكون وقت التغيير الخاص به. هذه الأرقام ستحدد استراتيجية التجهيزات، لكنها نادرًا ما توجد مكتوبة إلا إذا أشار المشتري إليها صراحة.
مراجع
- شركة ATS — أنظمة التصنيع والاختبار الآلية المخصصة
- JR Automation — التكامل الآلي للتجميع والاختبار
- Beckhoff Automation — التحكم المعتمد على الحاسوب لخطوط الإنتاج
- A3 — تعزيز الأتمتة، موارد الصناعة
- الاتحاد الدولي للروبوتات — بيانات الروبوتات العالمية
خاتمة
اشترِ معدات الاختبار أولاً قبل شراء آلات الإنتاج. خط إنتاج يمكن تجميعه بسهولة ولكنه مختبر بشكل سيء هو خط تجميع يسبب إعادة العمل وهدر المال. المال الذي تم إنفاقه على خط التجميع الجديد كان يمكن إنفاقه على مصدر توريد وأجزاء آلات مهمة أخرى.
بعد ذلك، قم بتدوين العوامل الثلاثة التي تؤثر على استخدام الآلات – وقت التغيير، عدد المتغيرات، وزمن الدورة عند السرعة القصوى. نادرًا ما يتم ذكر العوامل الثلاثة في أمر الشراء، على الرغم من أنها مسؤولة عن معظم الإخفاقات أثناء الإنتاج. أخبرنا عن المنتج، الإنتاج اليومي، والاختبارات المطلوبة لمعرفة إمكانية بناء آلات آلية أو يدوية التشغيل وفهم تكلفة خط التجميع بأكمله في النهاية.