 benlong
Hệ Thống Lắp Ráp và Kiểm Tra Tự Động: Cách Để Chỉ Định Một Hệ Thống
Nhiều công ty trong lĩnh vực tự động hóa mắc một lỗi rõ ràng trong quá trình triển khai hệ thống. Tự động hóa phần lắp ráp được thực hiện trước, vì nó dễ thấy, và tạo ra một nút thắt cổ chai khác trong quá trình kiểm tra, nơi một bàn nhỏ với hai nhân viên vận hành và một đồng hồ được đặt ở cuối dây chuyền sản xuất. Tốc độ sản xuất tăng đáng kể và bắt đầu mất kiểm soát, vì bàn kiểm tra trở thành nút thắt cổ chai, do đó làm chậm việc phát hiện các lỗi lẽ ra phải được loại bỏ tại trạm bốn trước khi sản phẩm được gửi đi đóng gói. Thành công của các hệ thống đã triển khai có thể được truy nguyên từ thực tế rằng tất cả các quy trình trong hệ thống này đã được thiết kế hoàn toàn ngược lại: giai đoạn kiểm tra cần được thực hiện ngay tại nơi lỗi được tạo ra ban đầu.
Tác giả của bài viết này là một công ty xây dựng hoạt động trong lĩnh vực đã đề cập, vì vậy nội dung của bài viết này rõ ràng liên quan đến lĩnh vực chuyên môn trong thiết kế hệ thống tự động hóa đã nêu ở trên.
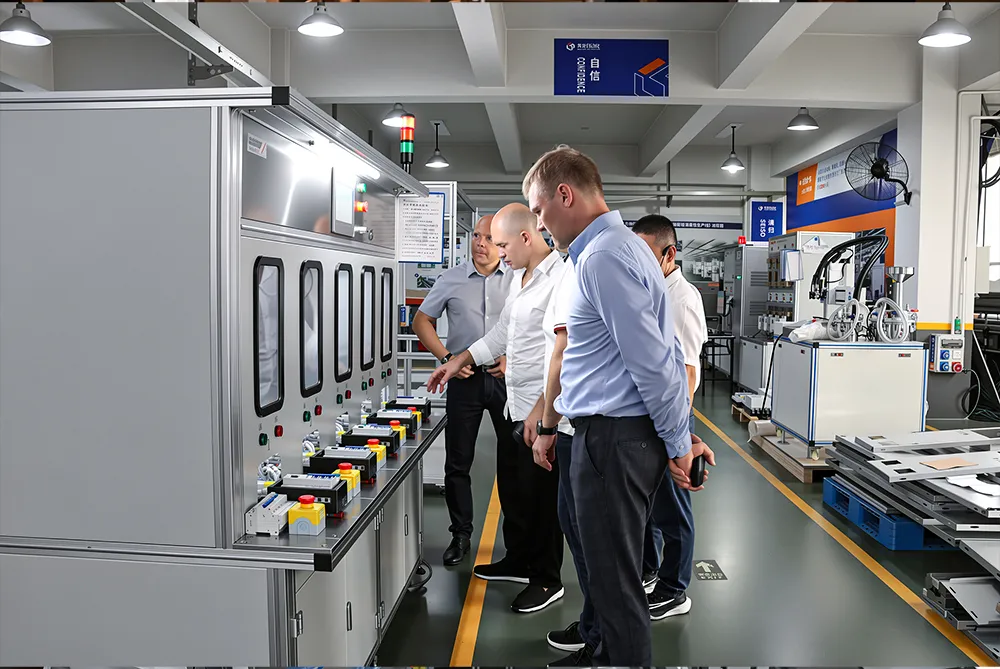
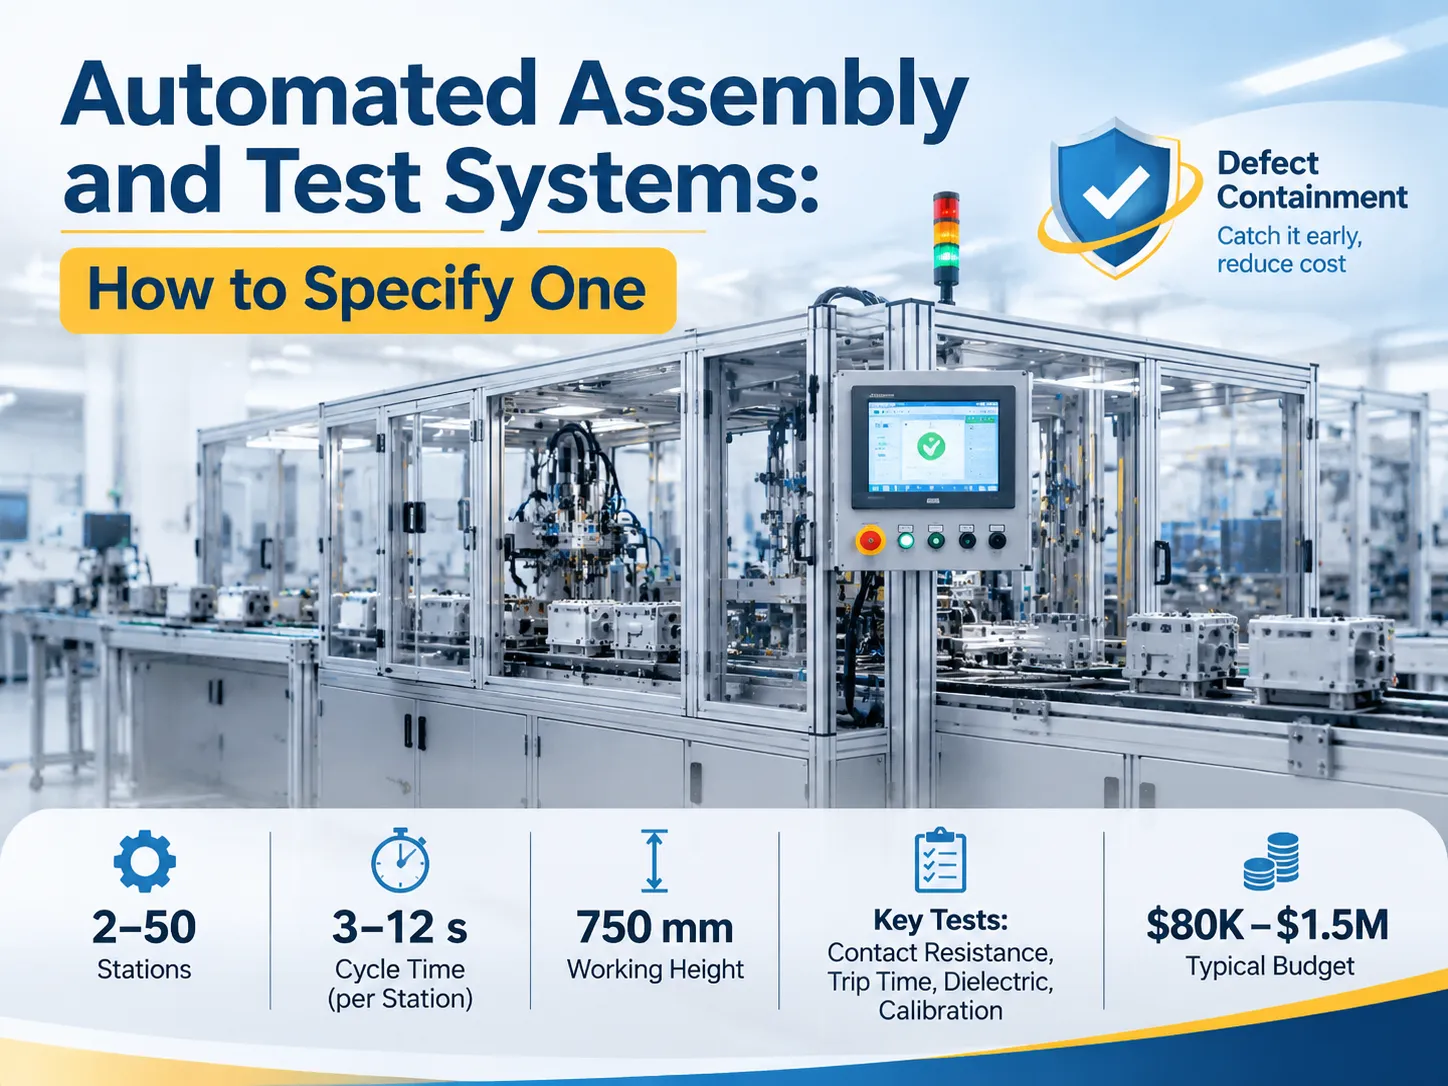
Một hệ thống kiểm tra và lắp ráp bằng phương pháp tự động hóa tích hợp một trạm kiểm tra cho lắp ráp được kết nối với quy trình kiểm tra tiếp theo thông qua một hệ thống được thiết kế để chuyển giao và sử dụng như một hệ thống riêng biệt. Mục tiêu của hệ thống không phải là tiết kiệm lao động mà là loại bỏ lỗi. Thật không may, điều này đòi hỏi phải tự động hóa việc phát hiện lỗi ngay tại điểm lắp ráp. Đối với các thiết bị công suất thấp, hệ thống vận hành từ 2 đến 50 trạm lắp ráp với chiều cao từ 750 mm, có chu kỳ đồng bộ hoặc không đồng bộ kéo dài từ 3 đến 12 giây. Mọi thao tác lắp ráp đều bao gồm kiểm tra điện trở tiếp xúc, thời gian vận hành, điện môi và hiệu chuẩn. Giá của hệ thống này dao động từ $80000 đến $1500000 tùy thuộc vào mức độ tự động hóa.
Hệ Thống Lắp Ráp và Kiểm Tra Tự Động Thực Sự Là Gì
Thuật ngữ này đề cập đến một thiết bị kết hợp nhiều chức năng. Việc thực hiện quy trình lắp ráp bao gồm các trạm lắp ráp tỉ mỉ lắp ráp các thành phần và bộ phận khác nhau lại với nhau bằng cách cấp liệu, định hướng, ép, vặn vít, đinh tán, hàn và đánh dấu. Việc thực hiện quy trình kiểm tra yêu cầu các bộ lắp ráp hoàn chỉnh phải vượt qua các loại kiểm tra xác nhận khác nhau, ví dụ như kiểm tra liên tục, điện trở ôm, độ bền điện môi và kiểm tra chức năng. Việc di chuyển bộ lắp ráp từ trạm này sang trạm khác được thực hiện bởi hệ thống chuyển giao và được quản lý bởi bộ điều khiển có chức năng loại bỏ các sản phẩm lỗi khỏi quy trình.
Sự khác biệt chính của hệ thống phức tạp này so với dây chuyền lắp ráp là vòng phản hồi. Một dây chuyền lắp ráp thông thường sản xuất sản phẩm và kiểm tra chất lượng của nó vào cuối chu kỳ lắp ráp trong khi hệ thống này kiểm tra xem việc tiếp tục có hợp lý ở mỗi giai đoạn lắp ráp hay không và ghi lại chi tiết của quá trình. Bản ghi này đại diện cho đầu ra của hệ thống cũng như phần cứng được sản xuất, phần sau chính là điều mà kiểm toán viên và kỹ sư chất lượng của khách hàng đang tìm kiếm.
Cấu hình tổng thể cho một dây chuyền mô-đun, bao gồm các tùy chọn băng tải và sắp xếp các trạm, được trình bày trong tổng quan này về nền tảng dây chuyền lắp ráp mô-đun. Đọc nó để hiểu về cơ chế. Các quyết định thú vị nằm ở nơi bài kiểm tra được đặt và những gì nó được phép loại bỏ.
Tại sao Kiểm Tra Nên Thuộc Về Dây Chuyền, Không Phải Ở Cuối
Khi một lỗi đi xuống dây chuyền, chi phí của lỗi đó tăng lên. Lỗi được phát hiện tại nguồn có thể được sửa trong vài giây, trong khi lỗi được phát hiện ở kiểm tra cuối cùng sẽ phải trải qua một quá trình dài mở gói, phân tích, tháo rời và sửa chữa sản phẩm, ngoài việc sản xuất thêm hai trăm sản phẩm tương tự. Trong khi đó, nếu lỗi được khách hàng phát hiện, sẽ cần phải trả lại hoặc ước tính yêu cầu vận chuyển, cũng như điều tra nguyên nhân của vấn đề.
Nói chung, các hệ số nhân cho loại tình huống này đã được biết đến rộng rãi: chi phí bằng 1 tại trạm, 10 tại kiểm tra cuối cùng và 100 trong quá trình vận hành thường xuyên. Các hệ số nhân có thể thay đổi tùy thuộc vào sản phẩm, nhưng xu hướng vẫn giữ nguyên. Lý do kiểm tra trên dây chuyền rẻ hơn so với các trạm lắp ráp.
Có một lập luận mạnh mẽ khác ủng hộ kiểm tra trên dây chuyền mà thường bị bỏ qua. Với kiểm tra trên dây chuyền, chúng ta có dữ liệu sẵn có tại thời điểm tạo ra nó, cho phép chúng ta xác định bất kỳ lỗi nào do thay đổi lực cắt ép hoặc bất kỳ lý do nào khác trước khi sản phẩm bị loại bỏ.
Kiến trúc: Đánh chỉ số, Trạm, Kiểm tra và Loại bỏ
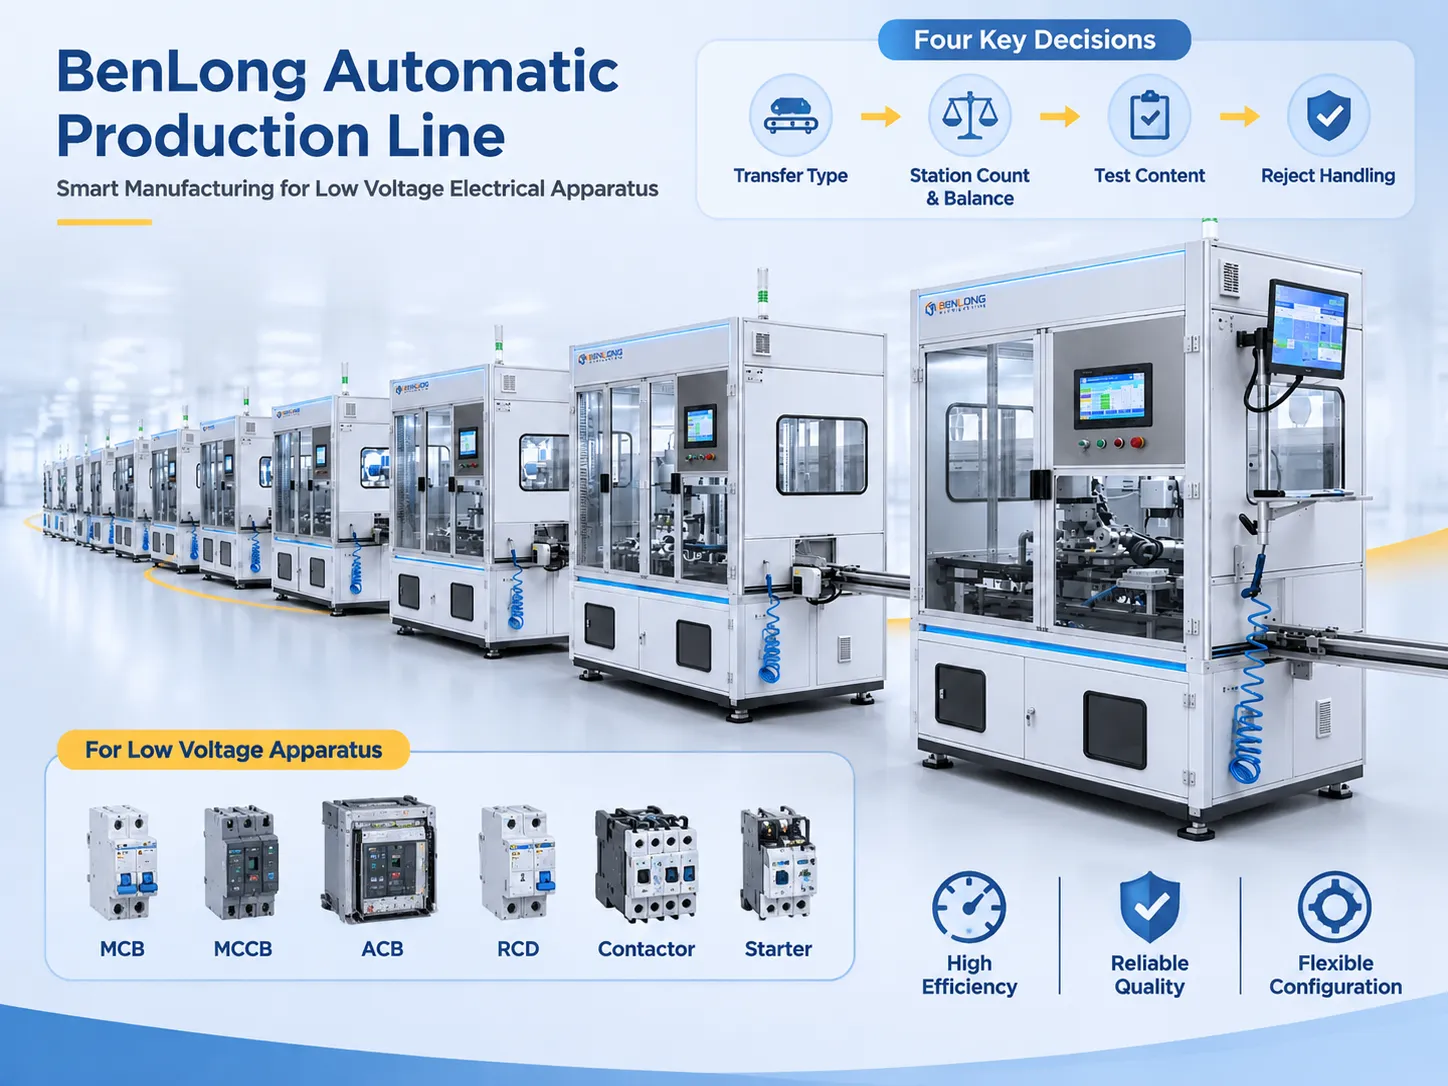
Máy có thể được định nghĩa bởi bốn quyết định được đưa ra theo thứ tự sau.
- Quyết định đầu tiên liên quan đến chế độ chuyển. Chọn đánh chỉ số đồng bộ có nghĩa là tất cả các vật phẩm đang được xử lý sẽ được di chuyển đồng thời, điều này nhanh và đơn giản, nhưng khi nói đến thời gian chu kỳ, trạm chậm nhất là trạm thiết lập thời gian chu kỳ. Tùy chọn chuyển pallet không đồng bộ cho phép sản phẩm được xếp hàng tại mỗi trạm và do đó không bị ảnh hưởng bởi bài kiểm tra chậm nhất, nhưng chi phí cho hoạt động này cao hơn. Các băng tải, bao gồm băng tải đai, băng tải con lăn, băng tải xích thanh, băng tải nhựa mô-đun và băng tải xích tốc độ, hoạt động khác nhau tùy thuộc vào trọng lượng và hướng của sản phẩm.
- Quyết định thứ hai là số lượng và phân bố các trạm. Số lượng trạm có thể thay đổi từ 2 đến 50 dựa trên các tính toán kỹ thuật cho phép cân bằng thời gian chu kỳ để đảm bảo một trạm không bị nhàn rỗi trong khi trạm khác bị hạn chế.
- Quyết định thứ ba liên quan đến nội dung của bài kiểm tra. Điều này đề cập đến những gì cần được kiểm tra, mức độ dung sai và các dụng cụ sử dụng. Quyết định này là tốn kém và phức tạp nhất.
- Quyết định cuối cùng là về cách xử lý các sản phẩm bị loại bỏ, vì vậy một sản phẩm bị loại phải tìm được vị trí ngoài giỏ sản phẩm tốt, vì giải pháp tối thiểu yêu cầu xây dựng cửa chuyển hướng dẫn đến hộp cách ly khóa với bản ghi lỗi hiển thị trên thiết bị. Trong kiểm tra thủ công, đây là quy trình ít được tuân thủ nhất khi các nhân viên vận hành vội vàng, điều này chứng tỏ sự cần thiết phải chuyển sang vận hành cơ khí.
Cái Dây chuyền sản xuất tự động ACB là một tham khảo hữu ích về cách bốn quyết định đó tương tác ở quy mô lớn hơn: số lượng trạm được quyết định bởi số lượng lắp ráp phụ, việc chuyển giao là không đồng bộ vì bộ phận ống hồ quang và bộ phận tiếp xúc có thời gian chu kỳ rất khác nhau, và các trạm kiểm tra được phân bổ thay vì tập trung ở cuối vì lý do đã nêu ở trên.
Nơi Benlong Xây Dựng: Dây Chuyền Thiết Bị Điện Áp Thấp
Chuyên môn của chúng tôi nằm trong lĩnh vực thiết bị điện áp thấp như cầu dao tự động nhỏ, cầu dao vỏ đúc, cầu dao không khí, thiết bị dòng rò, tiếp điểm và khởi động từ. Đây là một phân khúc sản xuất nhỏ nhưng vẫn đầy thách thức vì chất lượng của một sản phẩm được thể hiện qua các thông số điện và mỗi đơn vị được kiểm tra riêng biệt.
Dây chuyền sản xuất bao gồm các trạm như lắp tiếp điểm, lắp ráp ống hồ quang, lắp ráp cơ cấu, hiệu chuẩn, đánh dấu và kiểm tra điện với khả năng thiết lập truy xuất nguồn gốc theo số sê-ri. Chiều cao của dây chuyền là 750 mm với điều chỉnh 20 mm, điện áp là 380 V, 50 Hz và dây chuyền có thể bao gồm từ 2 đến 50 trạm sản xuất bắt đầu từ các cell bán tự động đến dây chuyền sản xuất hoàn chỉnh. Thời gian giao hàng thường là 30-60 ngày cho cấu hình dây chuyền tiêu chuẩn.
Lợi ích của việc làm việc trong cùng một dòng sản phẩm là bạn có thể sử dụng cùng thư viện dụng cụ. Ví dụ, thiết kế lắp tiếp điểm cho cầu dao 63 A có nghĩa là tạo thêm một trạm đã được sản xuất trước đó và đây là khoản chi phí kỹ thuật duy nhất cho dự án đầu tiên. Trạm tạo vỏ cũng là một ví dụ tốt – nó có vẻ là một trạm rất đơn giản nhưng thực tế, làm cho vỏ vuông, định hướng và tạm dừng là một nhiệm vụ rất phức tạp với thời gian chu kỳ bằng với thời gian của các thao tác phía sau.
Trạm Kiểm Tra Là Phần Khó Khăn
Tạo ra máy ép của riêng bạn thì dễ dàng. Trạm kiểm tra đóng vai trò là nơi sản phẩm có thể vượt qua hoặc không vượt qua các bài kiểm tra xác định cách các thông số kỹ thuật được thiết lập.
- Điện trở tiếp xúc. Đo bằng micro-ohm sử dụng kỹ thuật 4 dây với dòng điện cố định. Ở đây, điều quan trọng không phải là giá trị tuyệt đối mà là thống kê: giá trị cao hơn tham chiếu chỉ cho thấy chất lượng ép kém hoặc tiếp điểm bị bẩn.
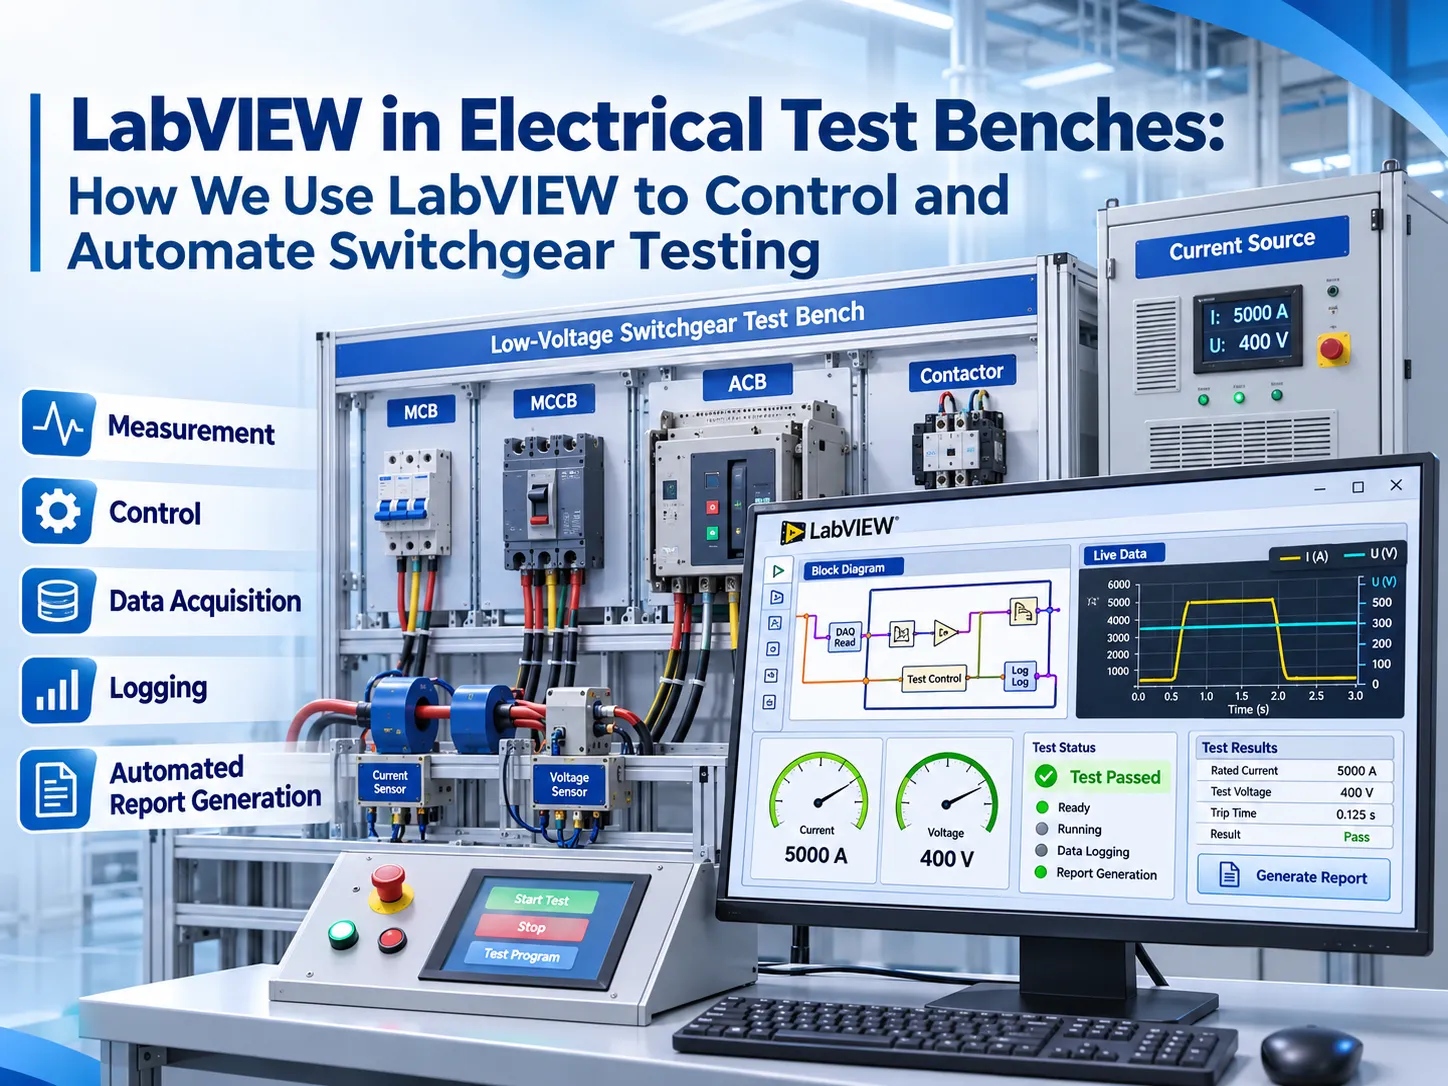
- Thời gian và dòng điện ngắt mạch. Nếu nó đề cập đến một bộ ngắt mạch hoặc RCD (Thiết bị dòng rò), thiết bị cần phải vượt qua một số bài kiểm tra: nó không được ngắt ở dòng điện định mức 1,05 lần, ngắt trong thời gian cần thiết khi tiếp xúc với dòng điện cao hơn định mức 1,2 lần, v.v. Vì vậy, đó là một chuỗi các bài kiểm tra, không phải một phép đo đơn lẻ, nên được thực hiện tại trạm kiểm tra sử dụng nguồn điện thực tế.
- Khả năng chịu điện môi. Sử dụng với điện áp quy định trong một khoảng thời gian cố định với việc giám sát dòng rò. Mẹo ở đây là trong thiết kế của các đồ gá: tốt hơn là không có bài kiểm tra nào hơn là đạt qua do hồ quang trong đồ gá kiểm tra, điều này làm cho bài kiểm tra trở nên sai lệch.
- Hiệu chuẩn. Thành phần có thể điều chỉnh được điều chỉnh đến giá trị định trước và sau đó được kiểm tra. Đây là quá trình xác định sản phẩm hoạt động tốt như thế nào và cũng là quá trình có khả năng được thực hiện thủ công nhất cho dây chuyền bán tự động.
Một bàn làm việc được thiết kế riêng cho công việc này là một máy khác với nền tảng kiểm tra linh hoạt, và Bàn kiểm tra ACB cho thấy sự khác biệt: đồ gá được thiết kế quanh một kích thước khung duy nhất, nguồn dòng điện được định kích thước cho khung đó, và thời gian chu trình phản ánh thực tế rằng thiết bị là một sản phẩm cơ khí phải được vận hành, không chỉ đo lường.
Các ngành công nghiệp phù hợp với mô hình này, và một ngành không phù hợp
Phương pháp này thực sự phù hợp cho các ứng dụng như lắp ráp linh kiện ô tô, nơi các đầu nối, cảm biến và bộ truyền động nhỏ được kiểm tra. Điều tương tự cũng đúng với thiết bị y tế, trong đó báo cáo kiểm tra là yêu cầu cần thiết, và nhà máy điện tử tiêu dùng, nơi quy trình nhanh và dựa vào kiểm tra chức năng. Các ứng dụng thành công khác của nguyên tắc này bao gồm các mô-đun pin yêu cầu kiểm tra điện áp, điện trở và nhiệt, để bất kỳ sự cố nào cũng được xem như một vấn đề an toàn.
Phương pháp này không được khuyến nghị cho sản xuất với sản lượng thấp. Điều này có nghĩa là một hệ thống với hai mươi trạm và đồ gá cố định trước sẽ không hoạt động khi có sự thay đổi thường xuyên, và phải trải qua một quá trình tốn nhiều lao động mỗi lần. Thay vào đó, các trường hợp như vậy nên ưu tiên các cell tốt và bàn kiểm tra vận hành bằng tay với đồ gá được điều chỉnh phù hợp trước bất kỳ giải pháp băng chuyền tự động nào, nếu không sẽ lãng phí tiền mua sắm và làm hỏng máy móc.
Nói chung, điểm cắt xuất phát từ mốc năm nghìn đơn vị sản xuất hàng ngày, điều này làm cho hệ thống bán tự động hiệu quả hơn trong nhiều trường hợp.
Những gì nhà máy thực sự đạt được
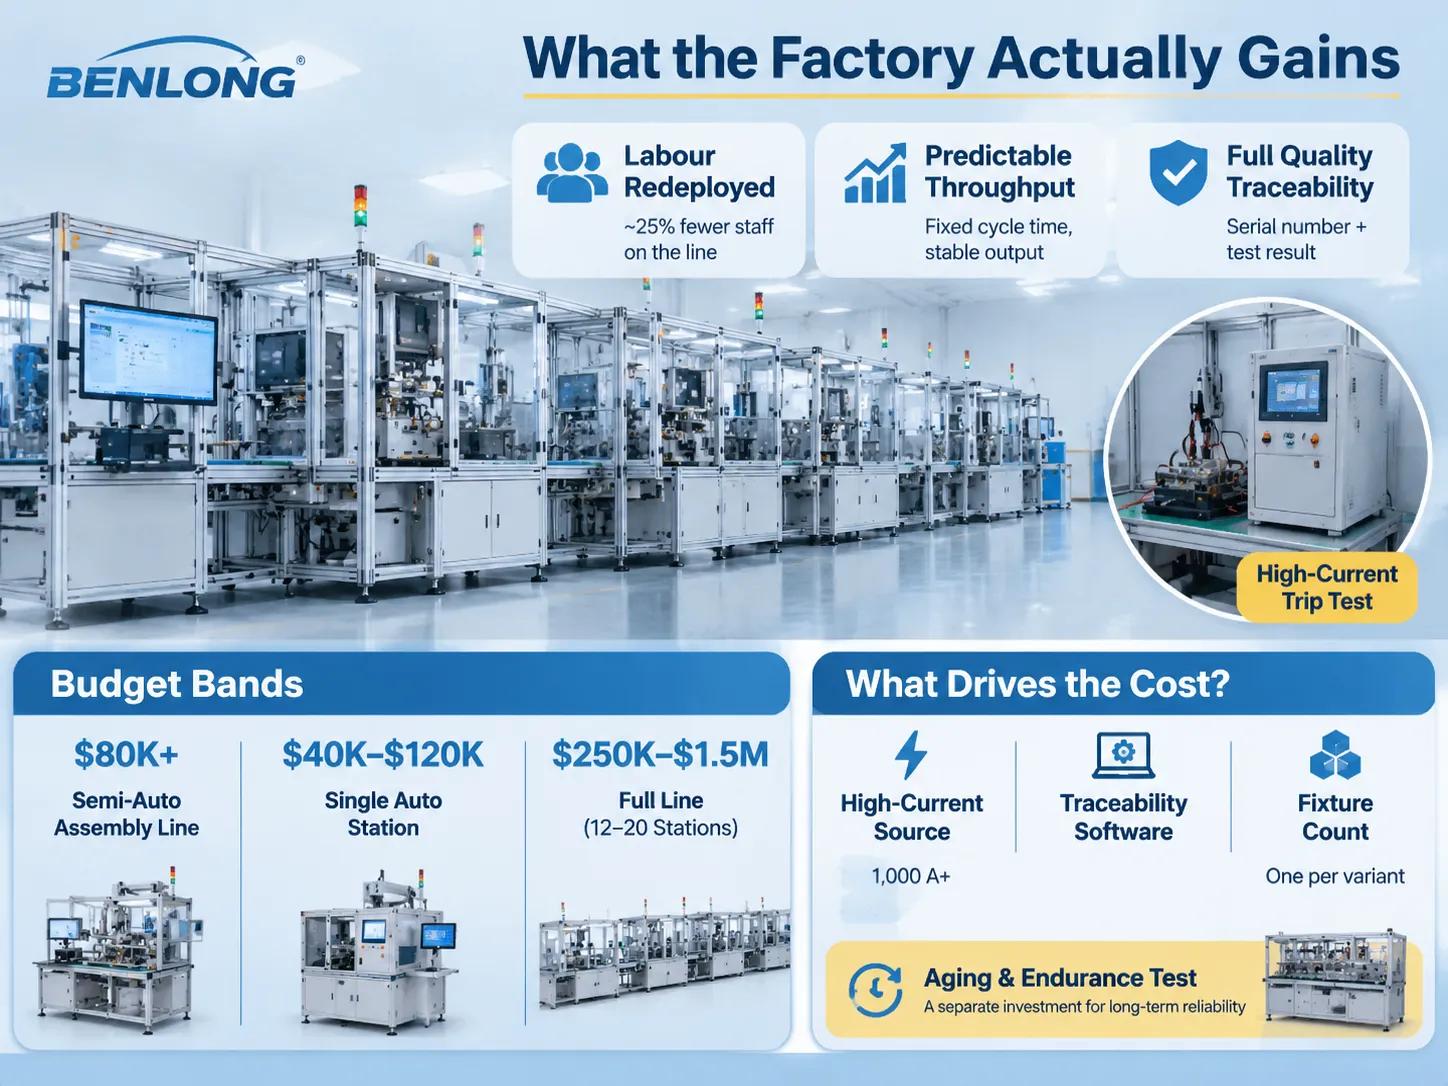
Việc tái phân bổ nguồn nhân lực được ưu tiên hơn là loại bỏ hoàn toàn họ. Ví dụ, một dây chuyền sản xuất với 15 trạm thường trải qua sự giảm 25 phần trăm số lượng nhân viên cần thiết. Với ít nhân sự hơn, các vận hành viên có thể giám sát hoạt động máy móc, do đó đạt được tiết kiệm tốt. Tuy nhiên, thực tế, việc cắt giảm chi phí đến từ khối lượng làm lại thấp hơn.
Khả năng dự đoán sản lượng. Sản lượng từ dây chuyền lắp ráp phần lớn phụ thuộc vào người lao động được thuê. Ngược lại, lượng sản xuất của một dây chuyền với thời gian chu kỳ cố định là như nhau, do đó làm cho toàn bộ quá trình lập lịch các giai đoạn sản xuất khác trở nên dễ dàng hơn nhiều.
Hồ sơ chất lượng. Mỗi đơn vị được sản xuất đều có số sê-ri và kết quả kiểm tra riêng. Điều này cho phép phản hồi khiếu nại của khách hàng trong vài phút thay vì phải chờ hàng giờ và cung cấp cho kiểm toán viên bằng chứng cần thiết ngay lập tức.
Thay đổi thiết lập như một chi phí ẩn. Nếu một dây chuyền sản xuất mất 40 phút để hoàn thành việc thay đổi sang loại sản xuất khác, thì dây chuyền đó sẽ chỉ sản xuất một loại và sẽ không bao giờ được sử dụng cho các thương hiệu khác của sản phẩm cụ thể đó. Thông số kỹ thuật phải bao gồm cả thời gian thay đổi thiết lập và số lượng biến thể sẽ được xử lý với sự trợ giúp của máy này trước khi có thể ước tính hiệu quả của dây chuyền lắp ráp.
Các mức ngân sách và những yếu tố thúc đẩy chúng
Một hệ thống lắp ráp bán tự động thiếu kiểm tra trực tuyến bắt đầu từ khoảng $80,000. Tùy thuộc vào độ phức tạp của thiết bị, một khu vực làm việc di động đơn với đồ gá đặc biệt và kiểm tra cơ bản có chi phí từ $40,000 đến $120,000. Một nhà máy và hệ thống lắp ráp hoàn chỉnh gồm 12 đến 20 trạm làm việc bao gồm kiểm tra điện trực tuyến, loại bỏ tự động và truy xuất nguồn gốc sản phẩm có giá từ $250,000 đến $1.5 triệu, chủ yếu phụ thuộc vào các tính năng kiểm tra.
Ba yếu tố ảnh hưởng đến con số này nhiều hơn tất cả các yếu tố khác. Loại thiết bị được sử dụng làm nguồn dòng trong kiểm tra trip vì quá trình tạo dòng điện trên 1,000 A trong một khoảng thời gian là rất tốn kém. Phần mềm cho truy xuất nguồn gốc trong khi phần cứng tương đối rẻ, còn việc xác nhận thì không. Và tổng số đồ gá cũng quan trọng vì mỗi loại đồ gá phải có đồ gá riêng biệt, điều này phải được nhân với tổng số sản phẩm trong phạm vi 6 loại sản phẩm để có tổng số đồ gá trong nhà máy.
Kiểm tra lão hóa và độ bền là một khoản mua riêng với logic riêng biệt. Một băng thử chuyển mạch lặp lại mười nghìn lần mà không cần giám sát là một công cụ độ tin cậy, không phải là công cụ kiểm tra, và Bệ thử nghiệm lão hóa ATS tồn tại vì hai công việc này thường được chỉ định cùng nhau và nên được mua riêng, với các tiêu chí chấp nhận khác nhau và tính toán hoàn vốn khác nhau.
Các thương hiệu đáng biết cho các bộ phận mà chúng tôi không sản xuất
Chúng tôi sản xuất cả dây chuyền và băng thử cho các thiết bị điện. Đối với các ngành khác hoặc mục đích yêu cầu thứ gì đó mà chúng tôi có thể không sản xuất, đây là những công ty đáng nhắc đến.
ATS Corporation là nhà sản xuất tự động hóa tùy chỉnh lớn nhất về lợi nhuận, tạo ra khoảng $2,7 tỷ C và sử dụng khoảng 7.500 công nhân tại 65 nhà máy trong năm tài chính kết thúc vào năm 2025. Chuyên môn của họ là lắp ráp và kiểm tra phức tạp cao trong lĩnh vực chăm sóc sức khỏe và giao thông vận tải. JR Automation gần như ở cùng cấp độ, có sự hiện diện mạnh mẽ tại Bắc Mỹ và có chuyên môn nhất định trong nhiều ngành công nghiệp khác nhau.
Nói về các thành phần, nếu chúng ta tính đến điều khiển chuyển động và ghi dữ liệu, Beckhoff là lựa chọn tiêu chuẩn cho điều khiển dựa trên PC và EtherCAT I/O, trong khi Keyence nên được so sánh với các nhà cung cấp khác về cảm biến thị giác và đo lường. Còn về robot, chúng tôi thường sử dụng các cánh tay robot công nghiệp nổi tiếng thay vì cobots.
Ưu điểm chính của các nhà tích hợp lớn so với chuyên gia là phạm vi dịch vụ và khả năng quản lý các dự án nhà máy mới. Kinh nghiệm của công ty chuyên gia là thực hiện các nhiệm vụ tương tự theo cách tiêu chuẩn, điều này có nghĩa là ít thời gian dành cho kỹ thuật hơn.
Cách chọn: Bảng lựa chọn
| Nếu điều này mô tả bạn | Phù hợp | Tín hiệu ngân sách |
|---|---|---|
| Sản xuất MCB, MCCB hoặc RCD, thiết kế ổn định, trên 5.000 đơn vị mỗi ngày | Dây chuyền đầy đủ với kiểm tra điện tử trực tuyến, hiệu chuẩn và truy xuất nguồn gốc theo chuỗi | $250.000 đến $1,5 triệu |
| Cùng dòng sản phẩm, 1.000 đến 5.000 đơn vị mỗi ngày | Dây chuyền bán tự động, tải và dỡ thủ công, lắp ráp tự động với bàn kiểm tra thủ công | $80.000 đến $350.000 |
| Lắp ráp contactor hoặc starter, đa dạng cao | Dây chuyền mô-đun với đồ gá thay đổi nhanh, kiểm tra chỉ tại hai điểm | $150,000 đến $500,000 |
| Đánh giá độ bền công tắc chuyển mạch hoặc bộ ngắt mạch | Bàn lão hóa, chu trình không giám sát, ghi nhật ký trôi | $40.000 đến $200.000 |
| Thiết bị y tế hoặc linh kiện ô tô có hồ sơ quy định | Truy xuất nguồn gốc đầy đủ và chuỗi kiểm tra đã được xác nhận, thường là nhà tích hợp lớn | $400.000 trở lên |
| Dưới 500 đơn vị mỗi ngày, thay đổi sản phẩm theo quý | Các cell và đồ gá, không phải dây chuyền | $15.000 đến $80.000 |
Cái so sánh các lựa chọn dây chuyền sản xuất tự động cho người mua trải qua cùng một quyết định từ phía mua hàng, bao gồm các tiêu chí chấp nhận đáng để ghi vào hợp đồng. Việc xem xét tài liệu này trước khi hoàn thiện các thông số kỹ thuật là quan trọng vì được ghi nhận rằng hai khía cạnh chính còn thiếu trong đơn đặt hàng chủ yếu là thời gian chuyển đổi và kế hoạch kiểm tra chấp nhận tại nhà máy, những điều này khá rẻ ở giai đoạn đó và sẽ tốn kém nếu cần bổ sung sau này.
Câu hỏi thường gặp
Sự khác biệt giữa dây chuyền lắp ráp và hệ thống lắp ráp và kiểm tra là gì?
Một dây chuyền lắp ráp truyền thống sản xuất một sản phẩm với kiểm soát chất lượng tiếp theo. Hệ thống lắp ráp và kiểm tra đánh giá ở mỗi giai đoạn của quá trình sản xuất liệu có tiếp tục làm sản phẩm hay không. Việc kiểm tra xảy ra tại nơi phát sinh lỗi và các sản phẩm lỗi được đưa ra bên cạnh với lý do được ghi chú. Phần cứng có thể giống nhau, tuy nhiên, chính vòng phản hồi và dữ liệu tạo nên sự khác biệt. Biến thể thứ hai của quy trình thường tốn thêm 15-30% chi phí, và chi phí bổ sung này được bù đắp bằng việc giảm thiểu sửa chữa lại và chứng nhận chất lượng liên tục.
Hệ thống lắp ráp và kiểm tra tự động có giá bao nhiêu?
Phạm vi giá cho các phân khúc ngân sách bắt đầu từ 80.000 cho một dây chuyền bán tự động không có kiểm tra trực tuyến. Đối với một dây chuyền sản xuất hoàn chỉnh với từ 12 đến 20 trạm làm việc, giá có thể tăng từ 250.000 đến 1,5 triệu trong khi các ngành công nghiệp được điều chỉnh yêu cầu phần mềm được xác nhận và việc truy xuất nguồn gốc đáng kể có thể phát sinh chi phí hơn 400.000. Số tiền phải trả phụ thuộc vào ba khía cạnh: nguồn điện sử dụng cho kiểm tra trip, phần mềm truy xuất nguồn gốc và quy trình xác nhận của nó, và số lượng đồ gá sử dụng trong dây chuyền sản xuất.
Một dây chuyền cần bao nhiêu trạm?
Số lượng dao động từ 2 đến 50 theo các nguyên tắc thông thường, trong khi số lượng đại diện cho số lượng các thao tác lắp ráp khác nhau thay vì một mục tiêu cụ thể. Điều quan trọng hơn số lượng là cách thức làm việc. Trạm làm việc chậm nhất quyết định thời gian chu kỳ; do đó, điều này có nghĩa là toàn bộ dây chuyền lắp ráp với 20 trạm mất 12 giây để một trong các trạm hoàn thành công việc của mình bất kể hiệu suất của 19 trạm còn lại. Cân bằng thường có nghĩa là chia nhỏ một thao tác hoặc thêm trạm kiểm tra thứ hai chạy song song.
Có thể tự động hóa một dây chuyền thủ công hiện có theo từng giai đoạn không?
Chắc chắn, phương pháp chuyển đổi theo từng giai đoạn có xu hướng có lợi hơn. Phương pháp là đầu tiên tự động hóa trạm hạn chế, sau đó thêm kiểm tra trực tuyến, và cuối cùng tự động hóa việc chuyển giao giữa hai trạm. Mỗi bước có rủi ro và thời gian hoàn vốn riêng, vì nhà máy sẽ khám phá cách quy trình tự động hóa hoạt động trước khi lắp đặt một dây chuyền hoàn chỉnh. Nếu ai đó đã lên kế hoạch chuyển giao trước, bố trí đã được quyết định mà không biết trạm hạn chế là gì.
Những bài kiểm tra chấp nhận nào nên được ghi vào hợp đồng?
Về năm điều cụ thể. Thời gian chu trình liên tục được đo trong ít nhất 500 chu trình ở tốc độ định mức, không phải kiểm tra bằng đồng hồ bấm giờ trên ba bộ phận. Đo lường năng suất và OEE được thực hiện trong vòng 72 giờ, và có các loại lỗi được xác định. Kiểm tra lặp lại tại công cụ với phương pháp và thiết bị được chỉ định. Xác nhận an toàn theo tiêu chuẩn ISO 13849 và mức hiệu suất liên quan. Gói tài liệu bao gồm bản vẽ hoàn công và mã nguồn PLC cho phép sửa đổi, cùng danh sách phụ tùng kèm theo thời gian giao hàng, cũng như các khóa đào tạo được cung cấp.
Điều gì xảy ra khi thiết kế sản phẩm thay đổi?
Tất cả phụ thuộc vào cách thiết kế dây chuyền. Một dây chuyền được trang bị đồ gá thay đổi nhanh và chương trình kiểm tra theo trình tự có thể xử lý một biến thể trong vài giờ. Một dây chuyền được xây dựng với đồ gá cố định và giới hạn mã cứng yêu cầu đồ gá mới và phần mềm phải được sửa đổi. Các thông số kỹ thuật nên chỉ ra có bao nhiêu biến thể khác nhau mà dây chuyền phải xử lý trong 5 năm và thời gian chuyển đổi nên là bao nhiêu. Những con số đó sẽ quyết định chiến lược đồ gá, nhưng chúng hiếm khi được ghi chép trừ khi người mua ghi rõ.
Tài liệu tham khảo
- ATS Corporation — Hệ thống sản xuất và kiểm tra tự động tùy chỉnh
- JR Automation — Tích hợp lắp ráp và kiểm tra tự động
- Beckhoff Automation — Điều khiển dựa trên PC cho dây chuyền sản xuất
- A3 — Thúc đẩy tự động hóa, nguồn lực ngành công nghiệp
- Liên đoàn Robot Quốc tế — Dữ liệu Robot Thế giới
Phần kết luận
Mua thiết bị kiểm tra trước khi mua máy móc sản xuất. Một dây chuyền sản xuất dễ dàng lắp ráp nhưng kiểm tra kém là một dây chuyền lắp ráp gây ra việc làm lại và lãng phí tiền bạc. Số tiền đã chi cho dây chuyền lắp ráp mới có thể đã được chi cho nguồn cung cấp và các bộ phận máy móc quan trọng khác.
Sau đó, ghi lại ba yếu tố ảnh hưởng đến việc sử dụng máy móc – thời gian chuyển đổi, số lượng biến thể và thời gian chu trình ở tốc độ tối đa. Ba yếu tố này hiếm khi được đề cập trong đơn đặt hàng, mặc dù chúng chịu trách nhiệm cho hầu hết các lỗi trong quá trình sản xuất. Thông báo cho chúng tôi về sản phẩm, sản lượng hàng ngày và các bài kiểm tra cần thiết để tìm hiểu khả năng xây dựng máy móc tự động hoặc vận hành thủ công và cuối cùng hiểu được chi phí của toàn bộ dây chuyền lắp ráp.