 benlong
Автоматизированные системы сборки и тестирования: как правильно их специфицировать
Многие компании, работающие в сфере автоматизации, совершают одну очевидную ошибку в процессе внедрения системы. Автоматизация участка сборки выполняется первой, потому что это легко заметить, и создает еще одно узкое место во время процесса тестирования, где в конце производственной линии устанавливается небольшой стенд с двумя операторами и часами. Скорость производства значительно увеличивается и выходит из-под контроля, так как стенд для тестирования становится узким местом, что приводит к задержке обнаружения дефектов, которые должны были быть устранены на станции четыре до отправки продукции на упаковку. Успех внедренных систем объясняется тем, что все процессы внутри этих систем были спроектированы наоборот: этап тестирования должен выполняться там, где дефект создается изначально.
Автор данной статьи является строительной компанией, работающей в упомянутой области, поэтому из содержания статьи становится очевидно, что последующая информация относится именно к области компетенции в проектировании автоматизированных систем, упомянутых выше.
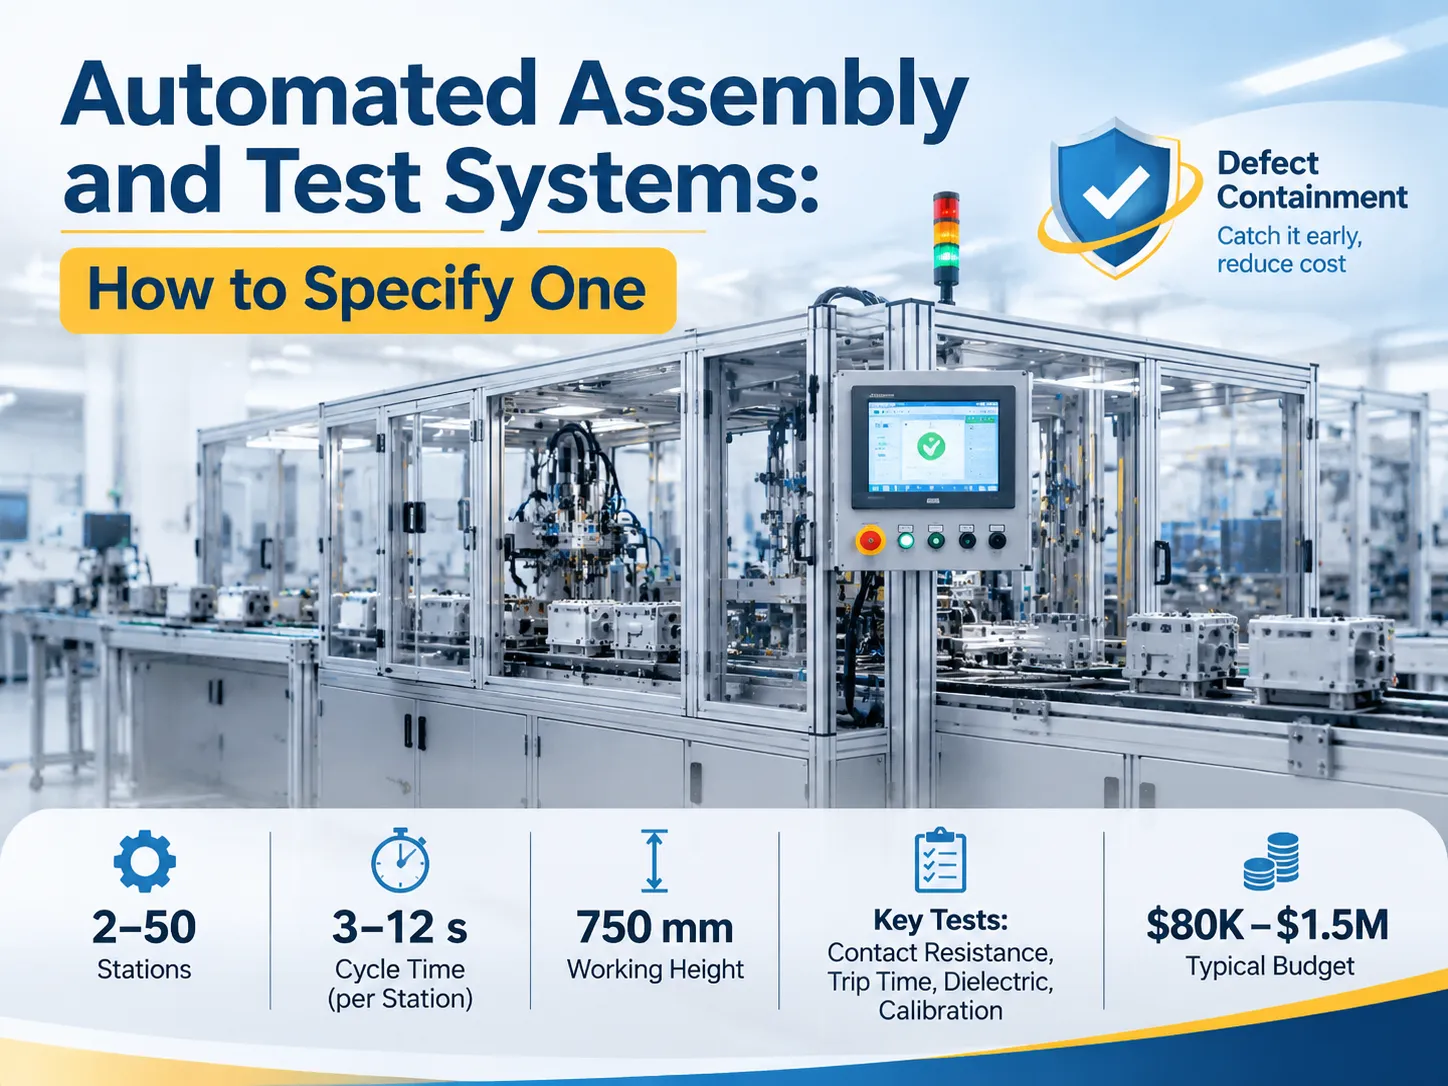
Система тестирования и сборки с использованием автоматизации интегрирует тестовую станцию для сборки, которая связана с последующим процессом тестирования через систему, разработанную для передачи и используемую как самостоятельная система. Цель системы — не экономия труда, а устранение дефектов. К сожалению, это требует автоматизации обнаружения дефектов на этапе сборки. Для низковольтных устройств система работает с 2-50 сборочными станциями высотой от 750 мм с синхронным или асинхронным циклом продолжительностью от 3 до 12 секунд. Любая операция сборки включает проверку контактного сопротивления, времени работы, диэлектричности и калибровку. Цена такой системы варьируется от $80000 до $1500000 в зависимости от уровня автоматизации.
Что такое автоматизированная система сборки и тестирования
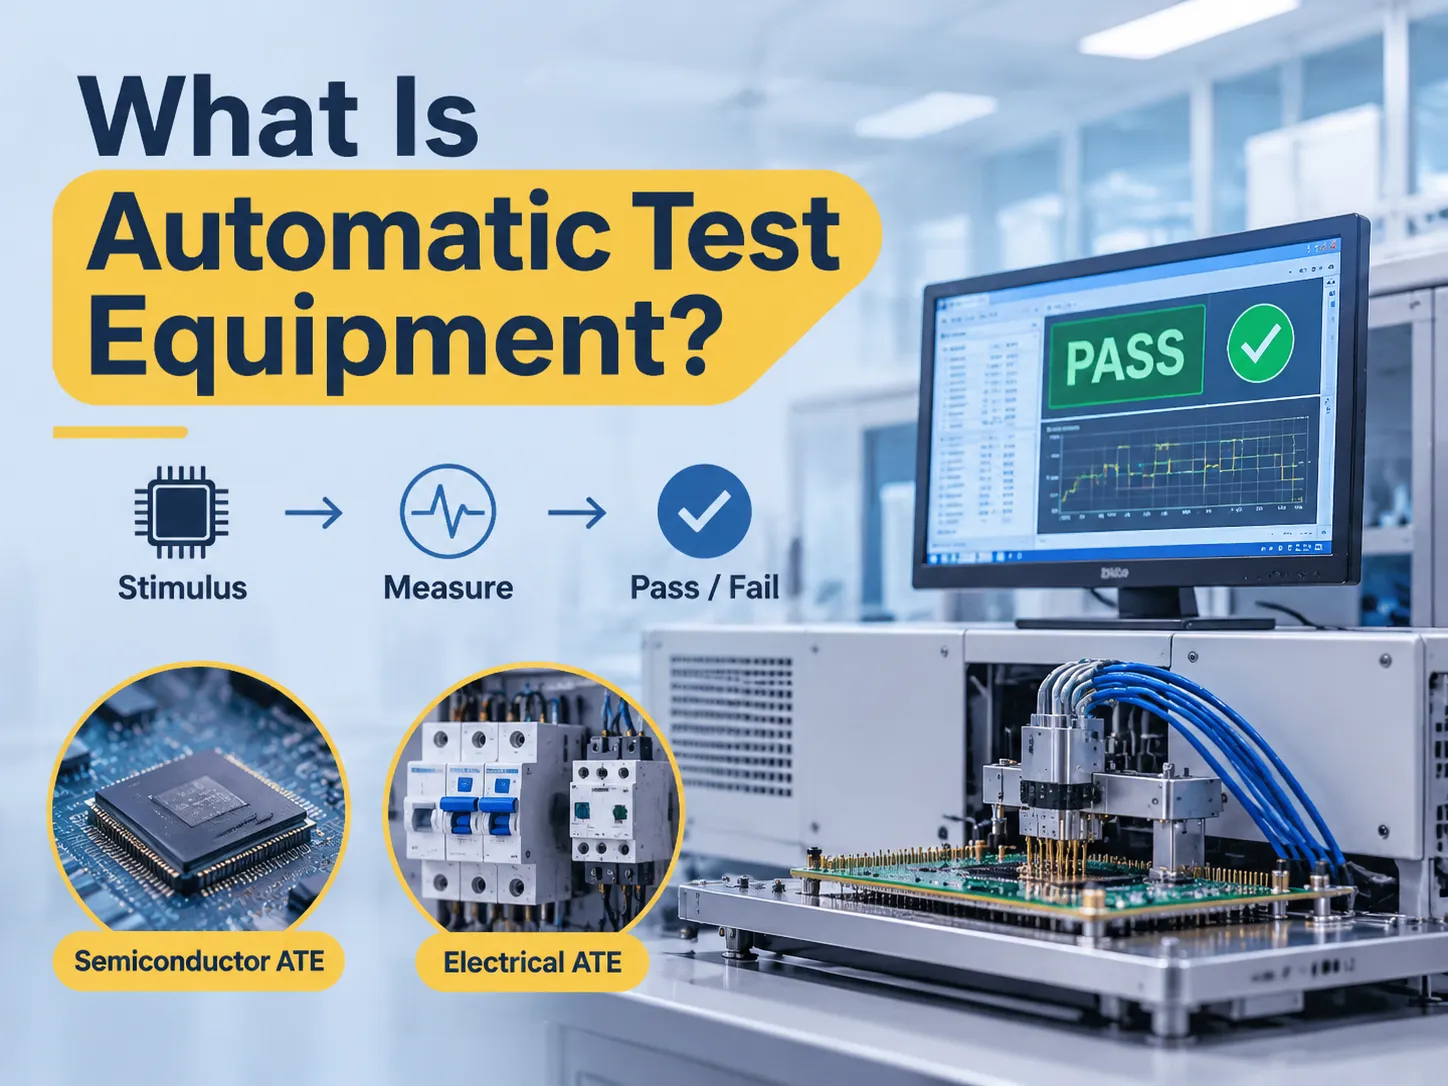
Этот термин относится к устройству, которое объединяет несколько функций. Выполнение процесса сборки включает сборочные станции, которые тщательно собирают различные компоненты и детали с помощью подачи, ориентации, прессования, завинчивания, клепки, сварки и маркировки. Выполнение процесса тестирования требует прохождения собранными изделиями различных видов проверок, например, проверки непрерывности, омического сопротивления, диэлектрической прочности и функциональных тестов. Перемещение сборки с одной станции на другую осуществляется системой передачи и управляется контроллером, функция которого — исключать дефектные изделия из процесса.
Главное отличие этой сложной системы от сборочной линии — это обратная связь. Обычная сборочная линия производит продукт и проверяет его качество в конце цикла сборки, тогда как эта система проверяет оправданность продолжения на каждом этапе сборки и фиксирует детали процесса. Эта запись представляет собой выходные данные системы, а также изготовленное оборудование, которое именно и ищут аудитор и инженер по качеству заказчика.
Общая конфигурация модульной линии, включая варианты конвейеров и расположение станций, изложена в этом обзоре модульной платформы сборочной линии. Читайте её для понимания механики. Интересные решения находятся в другом месте — где расположен тест и что он может отклонять.
Почему тест должен быть встроен в линию, а не в конце
По мере продвижения дефекта по линии стоимость дефекта увеличивается. Дефект, обнаруженный у источника, можно исправить за несколько секунд, тогда как дефект, выявленный на финальном контроле, потребует длительного процесса распаковки, анализа, разборки и ремонта продукта, помимо производства ещё двухсот подобных изделий. Если же дефект обнаружит заказчик, потребуется возврат или оценка претензии по перевозке, а также расследование причин проблемы.
В целом, множители для такого рода ситуаций хорошо известны: стоимость равна 1 на станции, 10 на финальном тесте и 100 во время эксплуатации. Множители могут варьироваться в зависимости от продукта, но тенденция остаётся прежней. Вот почему тестирование на линии дешевле, чем на сборочных станциях.
Существует ещё один весомый аргумент в пользу встроенного тестирования, который часто упускают из виду. При встроенном тестировании данные доступны в момент их генерации, что позволяет выявлять любые сбои, вызванные изменением силы прессования или по любой другой причине, задолго до того, как продукт будет отклонён.
Архитектура: индексирование, станции, тест и отклонение
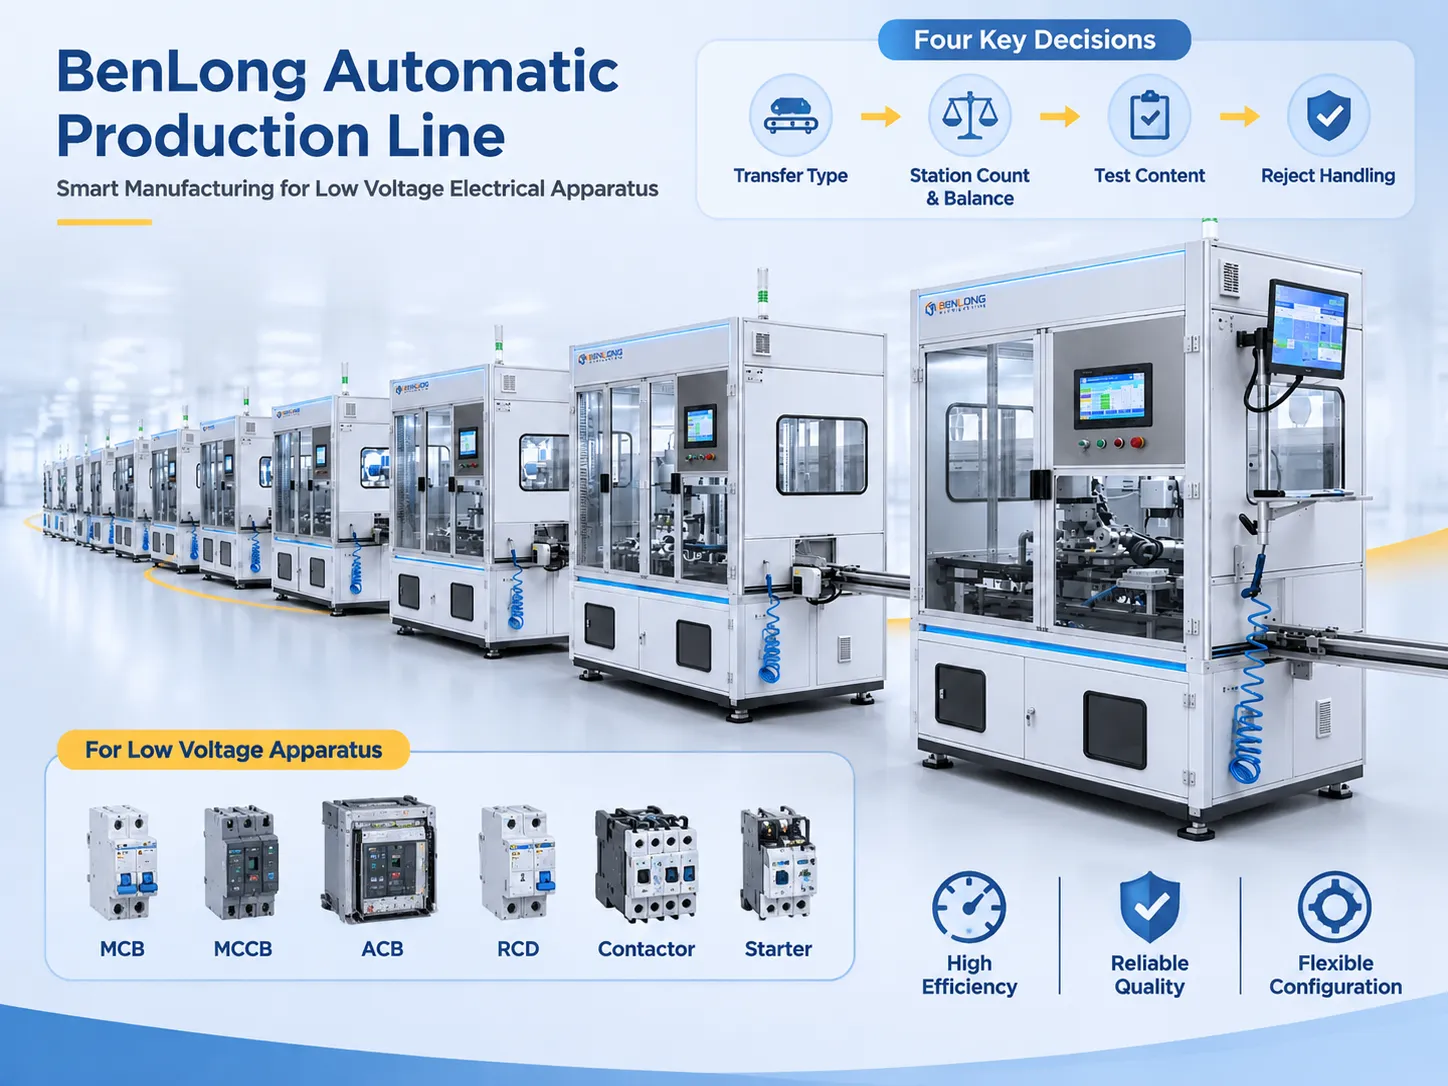
Машина определяется четырьмя решениями, принимаемыми в следующем порядке.
- Первое решение касается режима передачи. Выбор синхронного индексирования означает, что все обрабатываемые изделия будут перемещаться одновременно, что быстро и просто, но при этом время цикла задаёт самая медленная станция. Асинхронный вариант передачи паллет позволяет продуктам выстраиваться в очередь на каждой станции и, следовательно, не зависит от самой медленной проверки, но затраты на такую операцию выше. Конвейеры, включая ленточный, роликовый, цепной с планками, модульный пластиковый и скоростной цепной конвейер, работают по-разному в зависимости от веса и ориентации продукта.
- Второе решение — количество и распределение станций. Количество станций может варьироваться от 2 до 50 на основе инженерных расчётов, которые позволяют сбалансировать время цикла, чтобы одна станция не простаивала, пока другая перегружена.
- Третье решение касается содержания теста. Это относится к тому, что должно быть проверено, уровни допуска и используемые инструменты. Это решение является самым дорогим и проблематичным.
- Последнее решение касается того, как обращаться с отклонёнными изделиями, поэтому отклонённый предмет должен найти место вне корзины с хорошей продукцией, так как минимальное решение требует создания отклоняющего отверстия, ведущего в запираемый карантинный ящик с записью о неисправности, отображаемой на устройстве. При ручном контроле это наименее соблюдаемая процедура, когда операторы спешат, что доказывает необходимость перевода её в механическую операцию.
Он Автоматическая производственная линия ACB является полезным ориентиром того, как эти четыре решения взаимодействуют на более крупном уровне: количество станций определяется числом подсборок, передача асинхронна, потому что дугогасительная камера и контактные сборки имеют очень разные циклы, а тестовые станции распределены, а не сосредоточены в конце, именно по указанной выше причине.
Где строит Benlong: линия низковольтных аппаратов
Наша экспертиза лежит в области низковольтных электрических устройств, таких как миниатюрные автоматические выключатели, автоматические выключатели в литом корпусе, воздушные автоматические выключатели, устройства защитного отключения, контакторы и пускатели. Это небольшой сегмент производства, но всё же сложный, поскольку качество изделия выражается в его электрических параметрах, и каждое отдельное устройство проверяется отдельно.
Линия производства состоит из таких станций, как вставка контактов, сборка дугогасительной камеры, сборка механизма, калибровка, маркировка и электрические испытания с возможностью установления прослеживаемости по серийному номеру. Высота линии равна 750 мм с регулировкой 20 мм, напряжение равно 380 В, 50 Гц, и линия может включать от 2 до 50 производственных станций, начиная от полуавтоматических ячеек до полных производственных линий. Срок поставки обычно составляет 30-60 дней для стандартной конфигурации линии.
Преимущество работы в одной продуктовой семье заключается в том, что можно использовать одну и ту же библиотеку оснастки. Например, проектирование вставки контактов для автоматического выключателя на 63 А означает создание ещё одной станции, которая уже была произведена ранее, и это единственные инженерные затраты на первый проект. Станция сборки корпуса также является хорошим примером — она выглядит очень простой, но на самом деле сделать корпус квадратным, ориентированным и зафиксированным — очень сложная задача с циклом, равным времени других последующих операций.
Тестовая станция — это сложная половина
Создать собственный пресс легко. Тестовая станция служит местом, где продукт либо проходит, либо не проходит тесты, определяющие, как устанавливаются спецификации.
- Контактное сопротивление. Измеряется в микроомах с использованием 4-проводной техники при заданном токе. Здесь важна не абсолютная величина, а статистика: значение выше эталона указывает только на плохое качество обжима или загрязнённый контакт.
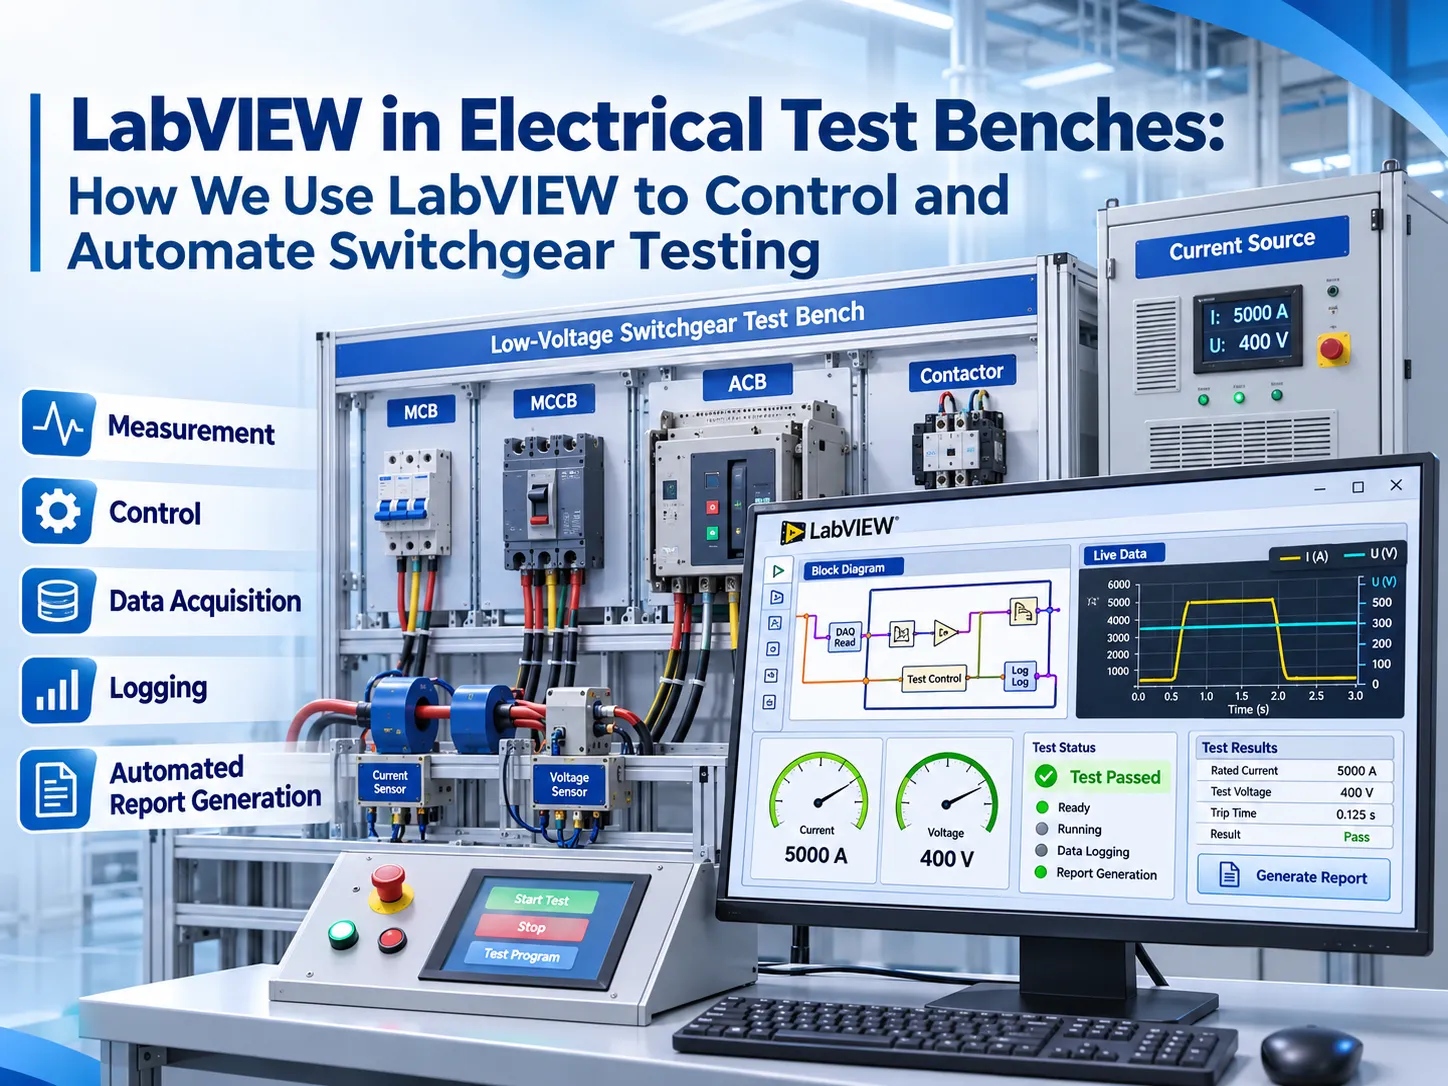
- Время срабатывания и ток. Если речь идет о выключателе или УЗО (устройстве защитного отключения), устройство должно пройти несколько тестов: оно не должно срабатывать при токе 1,05 от номинального, должно сработать в нужное время при токе, превышающем номинальный в 1,2 раза и т.д. Таким образом, это серия тестов, а не одно измерение, которые должны проводиться на испытательной станции с использованием реального источника тока.
- Диэлектрическая прочность. Используется с заданным напряжением в течение фиксированного времени с контролем тока утечки. Суть здесь в конструкции приспособлений: лучше не проводить тест, чем получить положительный результат из-за дугового разряда в испытательном приспособлении, что делает тест вводящим в заблуждение.
- Калибровка. Регулируемый компонент настраивается на предопределенное значение, а затем проверяется. Этот процесс определяет, насколько хорошо работает продукт, и это также процесс, который чаще всего выполняется вручную на полуавтоматической линии.
Специализированный стенд для этой работы — это другая машина, отличная от гибкой тестовой платформы, и Испытательный стенд ACB демонстрирует разницу: приспособление разработано под один размер корпуса, источник тока рассчитан на этот корпус, а время цикла отражает тот факт, что устройство является механическим продуктом, который нужно эксплуатировать, а не просто измерять.
Отрасли, подходящие под эту модель, и одна, которая не подходит
Такой подход эффективно подходит для таких применений, как сборка автомобильных элементов, где тестируются разъемы, датчики и мелкие исполнительные механизмы. То же самое касается медицинского оборудования, для которого необходим отчет о тестировании, и фабрик потребительской электроники, где процесс быстрый и основан на функциональном тестировании. Другими успешными применениями этого принципа являются аккумуляторные модули, требующие проверки напряжения, сопротивления и теплового тестирования, чтобы любая неисправность рассматривалась как вопрос безопасности.
Метод не рекомендуется для производства с низким объемом. Это означает, что система с двадцатью станциями и заранее установленным инструментом не будет работать при регулярных изменениях, и каждый раз придется проходить трудоемкий процесс. Вместо этого в таких случаях предпочтительнее использовать хорошие ячейки и ручные испытательные стенды с хорошо адаптированным инструментом, а не автоматизированные конвейерные решения, иначе будут потрачены деньги на закупку и простаивание оборудования.
В целом, пороговым значением является отметка в пять тысяч единиц в день, что во многих случаях делает полуавтоматическую систему более эффективной.
Что на самом деле получает завод
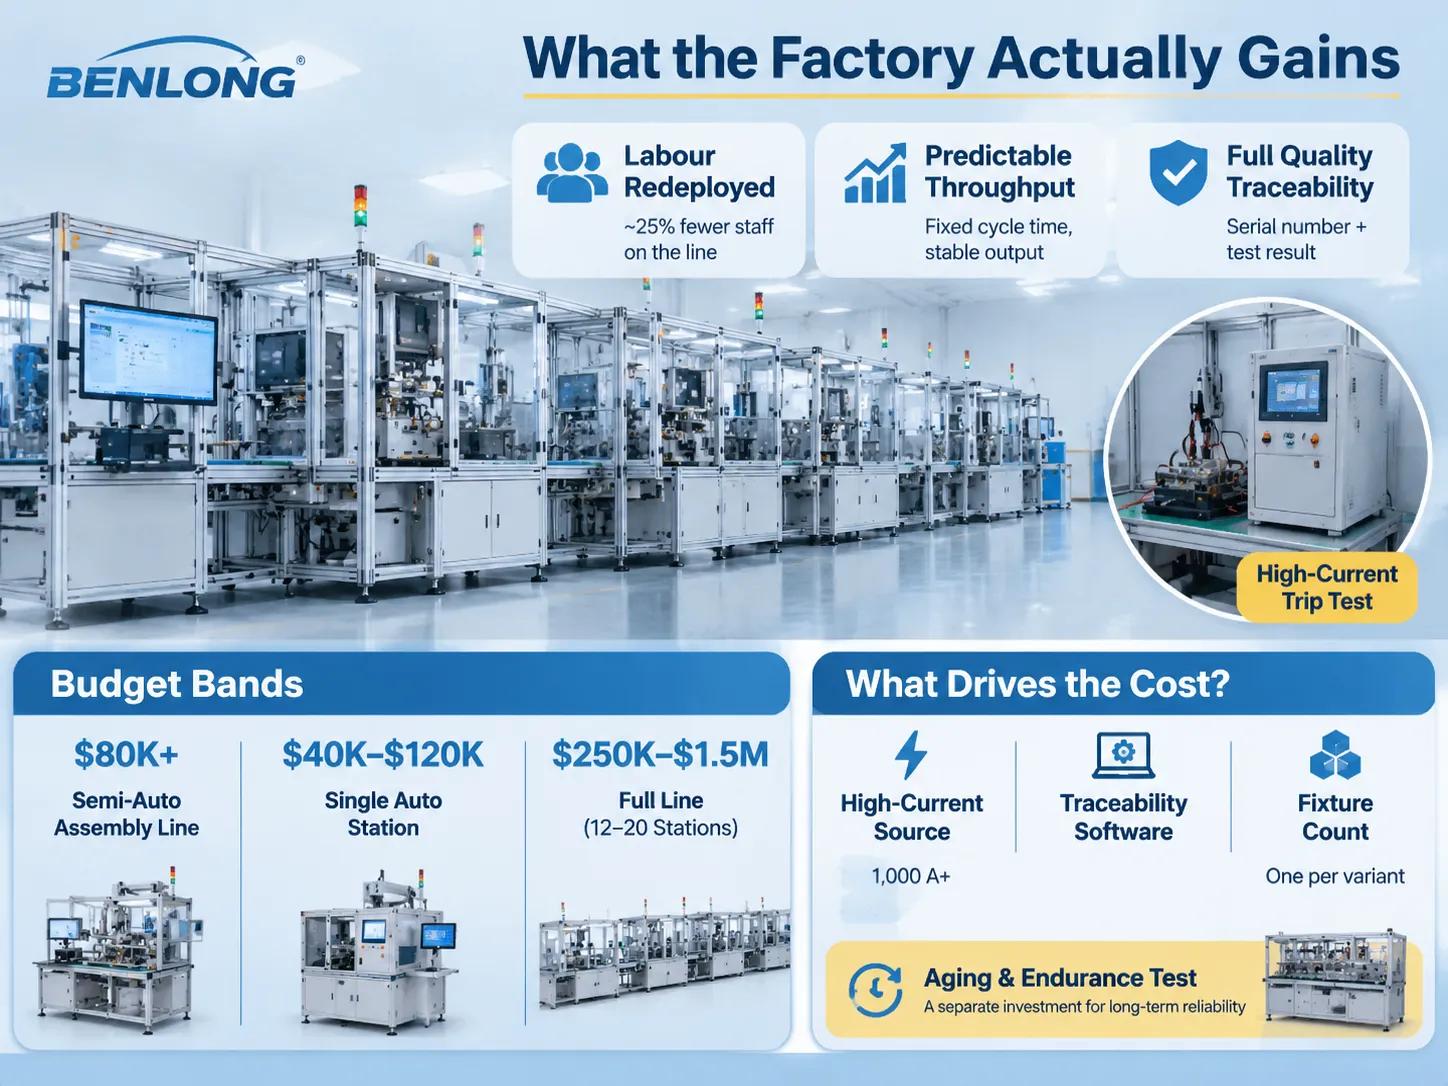
Предпочтительнее перераспределение человеческих ресурсов, чем их полное сокращение. Например, производственная линия с 15 станциями обычно испытывает снижение необходимого числа сотрудников на 25 процентов. При меньшем количестве персонала операторы могут контролировать работу оборудования, что обеспечивает значительную экономию. Однако фактическое сокращение затрат происходит за счет уменьшения объема переделок.
Предсказуемость производительности. Производительность сборочной линии в значительной степени зависит от занятых на ней людей. Напротив, количество продукции, выпускаемой линией с фиксированным циклом, остается неизменным, что значительно упрощает процесс планирования других этапов производства.
Запись качества. Каждое производимое изделие имеет свой серийный номер и результаты тестирования. Это позволяет ответить на жалобу клиента за несколько минут вместо ожидания в течение часов и сразу же предоставить аудиторам необходимые доказательства.
Переналадка как скрытая стоимость. Если переналадка производственной линии на другой тип продукции занимает 40 минут, то эта линия будет производить только один тип и никогда не будет использоваться для других брендов данного продукта. Спецификация должна включать как время переналадки, так и количество вариантов, которые будут обрабатываться с помощью этой машины, прежде чем делать оценки эффективности сборочной линии.
Бюджетные диапазоны и что их определяет
Полуавтоматическая сборочная система без встроенного тестирования начинается примерно от 80 000 $. В зависимости от сложности оборудования, одна подвижная рабочая зона со специальным приспособлением и базовым тестом стоит от 40 000 до 120 000 $. Полный завод и сборочная система, состоящая из 12–20 рабочих станций, включающих встроенное электрическое тестирование, автоматический отбраковку и отслеживаемость продукции, варьируется от 250 000 до 1,5 миллиона $, в основном в зависимости от функций тестирования.
Три фактора влияют на эту сумму больше всего. Тип оборудования, используемого для источника тока в тесте на срабатывание, поскольку процесс генерации токов свыше 1000 А в течение определенного времени очень дорог. Программное обеспечение для отслеживаемости относительно недорогое, как и аппаратное обеспечение, в то время как валидация — нет. И общее количество приспособлений важно, так как для каждого типа приспособления должен быть уникальный образец, который умножается на общее количество продуктов в ассортименте из 6 типов, чтобы получить общее количество приспособлений на заводе.
Тест на старение и выносливость — это отдельная покупка с отдельной логикой. Стенд, который циклирует переключатель десять тысяч раз без присмотра, является инструментом надежности, а не инспекционным инструментом, и Стенд для испытаний на старение ATS существует потому, что эти две задачи обычно указываются вместе и должны приобретаться отдельно, с разными критериями приемки и разными расчетами окупаемости.
Бренды, которые стоит знать для деталей, которые мы не производим
Мы производим как линии, так и стенды для электрических устройств. Для других секторов или целей, требующих чего-то, что мы не производим, стоит упомянуть следующие компании.
ATS Corporation является крупнейшим производителем индивидуализированной автоматизации по прибыли, создавая примерно C$2,7 миллиарда и нанимая около 7 500 работников на 65 заводах в финансовом году, закончившемся в 2025 году. Ее специализация — высоко сложная сборка и тестирование в сферах здравоохранения и транспорта. JR Automation находится почти на том же уровне, имея сильное присутствие в Северной Америке и определенный опыт в различных отраслях.
Говоря о компонентах, если учитывать управление движением и запись данных, Beckhoff является стандартным выбором для управления на базе ПК и EtherCAT I/O, в то время как Keyence следует сравнивать с другими поставщиками для датчиков зрения и измерения. Что касается робототехники, мы обычно применяем известные промышленные роботизированные руки вместо коботов.
Главное преимущество крупных интеграторов по сравнению со специалистом — это их спектр услуг и способность управлять проектами новых заводов. Опыт специализированной компании заключается в выполнении аналогичных задач стандартным способом, что означает меньше времени, затрачиваемого на проектирование.
Как выбрать: таблица выбора
| Если это описывает вас | Что подходит | Сигнал бюджета |
|---|---|---|
| Производство MCB, MCCB или RCD, стабильный дизайн, более 5 000 единиц в день | Полная линия с встроенным электрическим тестированием, калибровкой и серийной прослеживаемостью | $250 000 до $1,5 миллиона |
| Та же семейство продуктов, от 1 000 до 5 000 единиц в день | Полуавтоматическая линия, ручная загрузка и выгрузка, автоматизированная сборка с ручными испытательными стендами | $80 000 до $350 000 |
| Сборка контакторов или пускателей, высокий ассортимент | Модульная линия с быстро сменяемыми приспособлениями, тестирование только в двух точках | 1ТП4Т150,000 до 1ТП4Т500,000 |
| Квалификация на выносливость переключателя передачи или автоматического выключателя | Стенд старения, автономный цикл, регистрация дрейфа | $40 000 до $200 000 |
| Медицинское устройство или автомобильный компонент с нормативной документацией | Полная прослеживаемость и валидированная последовательность тестирования, обычно крупный интегратор | $400 000 и выше |
| Менее 500 единиц в день, изменения продукта ежеквартально | Ячейки и приспособления, не линия | $15 000 до $80 000 |
Он сравнение вариантов автоматизированных производственных линий для покупателей проходит через то же решение со стороны закупок, включая критерии приемки, которые стоит прописать в контракте. Важно пройти этот документ до окончательного утверждения спецификаций, поскольку отмечается, что два основных отсутствующих аспекта в заказе — это время переналадки и план приемочных испытаний на заводе, которые на этом этапе относительно недороги и дорогостоящи, если их нужно добавлять позже.
Часто задаваемые вопросы
В чем разница между сборочной линией и системой сборки и тестирования?
Традиционная сборочная линия производит продукт с последующим контролем качества. Система сборки и тестирования оценивает на каждом этапе производственного процесса, продолжать ли изготовление продукта. Тестирование происходит там, где возникают дефекты, и бракованные изделия отводятся в сторону с указанием причины. Аппаратное обеспечение может выглядеть одинаково, однако именно обратная связь и данные создают разницу. Второй вариант процесса обычно стоит на 15-30% дороже, и эта дополнительная стоимость компенсируется снижением переделок и непрерывным сертификатом качества.
Сколько стоит автоматизированная система сборки и тестирования?
Ценовой диапазон для бюджетных вариантов начинается с 80 000 долларов за полуавтоматическую линию без встроенного тестирования. Для полной производственной линии с количеством рабочих станций от 12 до 20 цена может возрасти от 250 000 до 1,5 миллиона долларов, в то время как регулируемые отрасли требуют валидации программного обеспечения, и значительный аудит может стоить более 400 000 долларов. Сумма к оплате зависит от трех аспектов: источника тока, используемого для тестирования срабатывания, программного обеспечения для аудита и процесса его валидации, а также количества приспособлений, используемых на производственных линиях.
Сколько станций нужно линии?
Количество варьируется от 2 до 50 в соответствии с обычными принципами, при этом количество означает число различных операций сборки, а не конкретную цель. Более важным, чем количество, является способ работы. Самая медленная рабочая станция определяет цикл времени; следовательно, это означает, что вся сборочная линия из 20 станций требует 12 секунд для завершения работы одной из станций независимо от производительности остальных 19 станций. Балансировка обычно означает либо разделение операции, либо добавление второй тестовой станции, работающей параллельно.
Можно ли автоматизировать существующую ручную линию поэтапно?
Безусловно, поэтапный подход к конверсии обычно более выгоден. Подход заключается в том, чтобы сначала автоматизировать ограничивающую станцию, затем добавить встроенное тестирование и, наконец, автоматизировать передачу между двумя станциями. Каждый шаг имеет свои риски и окупаемость, поскольку завод узнает, как работает процесс автоматизации, прежде чем внедрить полную линию. Если сначала планируется передача, макет уже определён без знания, что является ограничением.
Какие приемочные испытания должны быть прописаны в контракте?
В частности, по пяти пунктам. Непрерывное время цикла, измеренное в течение как минимум 500 циклов на номинальной скорости, а не проверка секундомером на трёх деталях. Измерение выхода и OEE, проведённое в течение 72 часов, с определёнными категориями дефектов. Повторяемый тест на инструменте с указанным методом и прибором. Проверка безопасности согласно ISO 13849 и соответствующему уровню производительности. Пакет документации, состоящий из исполнительных чертежей и исходного кода ПЛК, позволяющий вносить изменения, а также список запасных частей с указанием сроков поставки и проведение обучающего курса.
Что происходит при изменении конструкции продукта?
Всё зависит от того, как спроектирована линия. Линия, оснащённая быстро сменяемыми приспособлениями и последовательной программой тестирования, может справиться с вариантом за несколько часов. Линия, построенная с фиксированным инструментом и жёстко заданными пределами, требует новых приспособлений и модификации программного обеспечения. В технических характеристиках должно быть указано, сколько различных вариантов линия должна обрабатывать в течение 5 лет и каково должно быть время переналадки. Эти показатели определяют стратегию приспособлений, но редко фиксируются письменно, если только это явно не указано покупателем.
Ссылки
- ATS Corporation — Индивидуальные автоматизированные производственные и испытательные системы
- JR Automation — Автоматизированная сборка и интеграция тестирования
- Beckhoff Automation — ПК-управление производственными линиями
- A3 — Продвижение автоматизации, отраслевые ресурсы
- Международная федерация робототехники — Мировые данные по робототехнике
Заключение
Сначала приобретайте испытательное оборудование, прежде чем покупать производственное оборудование. Производственная линия, которую можно легко собрать, но плохо протестировать, — это линия сборки, вызывающая переделки и потери денег. Деньги, потраченные на новую линию сборки, могли быть потрачены на источник поставок и другие важные части оборудования.
После этого запишите три фактора, влияющих на использование оборудования — время переналадки, количество вариантов и время цикла на максимальной скорости. Эти три фактора редко упоминаются в заказе на покупку, хотя они ответственны за большинство сбоев в производстве. Сообщите нам о продукте, ежедневном объёме производства и необходимых тестах, чтобы узнать о возможности создания автоматизированного или ручного оборудования и, наконец, понять стоимость всей линии сборки.