 benlong
Como projetar uma Linha de Produção de Disjuntores?
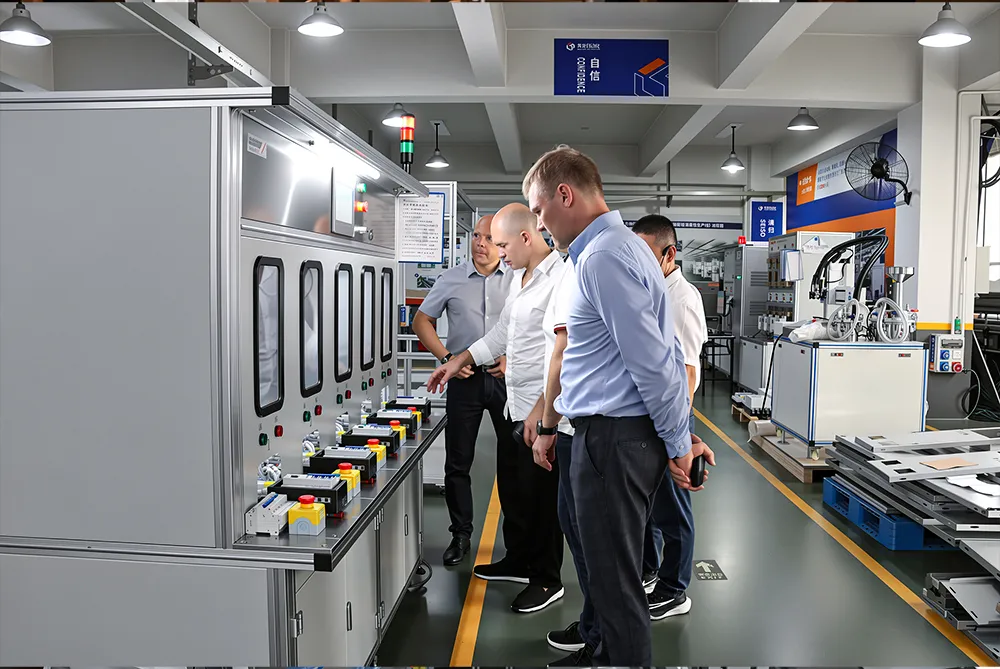
Para uma fábrica envolvida na produção de disjuntores miniatura, a ideia de alta capacidade linha de produção não é mais considerada um luxo competitivo, mas sim uma necessidade. Com uma linha devidamente projetada, não só há aumento da produção e redução dos custos de mão de obra, como também há informações satisfatórias para os auditores que verificam se a fábrica pode ser certificada para qualidade: os processos devem ser repetíveis, os resultados devem ser documentados e as unidades devem ser rastreáveis. Saber como projetar uma linha de produção, no entanto, significa trabalhar com um conjunto de restrições muito práticas: capacidade necessária, características do produto, rota de produção e área do edifício devem ser levadas em consideração.
O guia explica como projetar a linha de produção desde o início, indicando a metodologia com o exemplo das linhas de produção para disjuntores miniatura e disjuntores em caixa moldada elaboradas pela Benlong Automation e analisando a experiência das melhores fábricas do mundo. Destina-se a proprietários de plantas, engenheiros de projeto e departamentos de compras na Índia e nos países do Golfo que vão iniciar uma nova fábrica produzindo disjuntores ou atualizar a existente.
A linha de produção é a sequência contínua de estações de trabalho, transportadores e equipamentos de teste pelos quais os componentes se movem em uma direção. O projeto da linha consiste na coordenação dessa sequência com a meta de produção, estrutura do produto e área da planta.
O que uma Linha de Produção de Disjuntores Deve Entregar
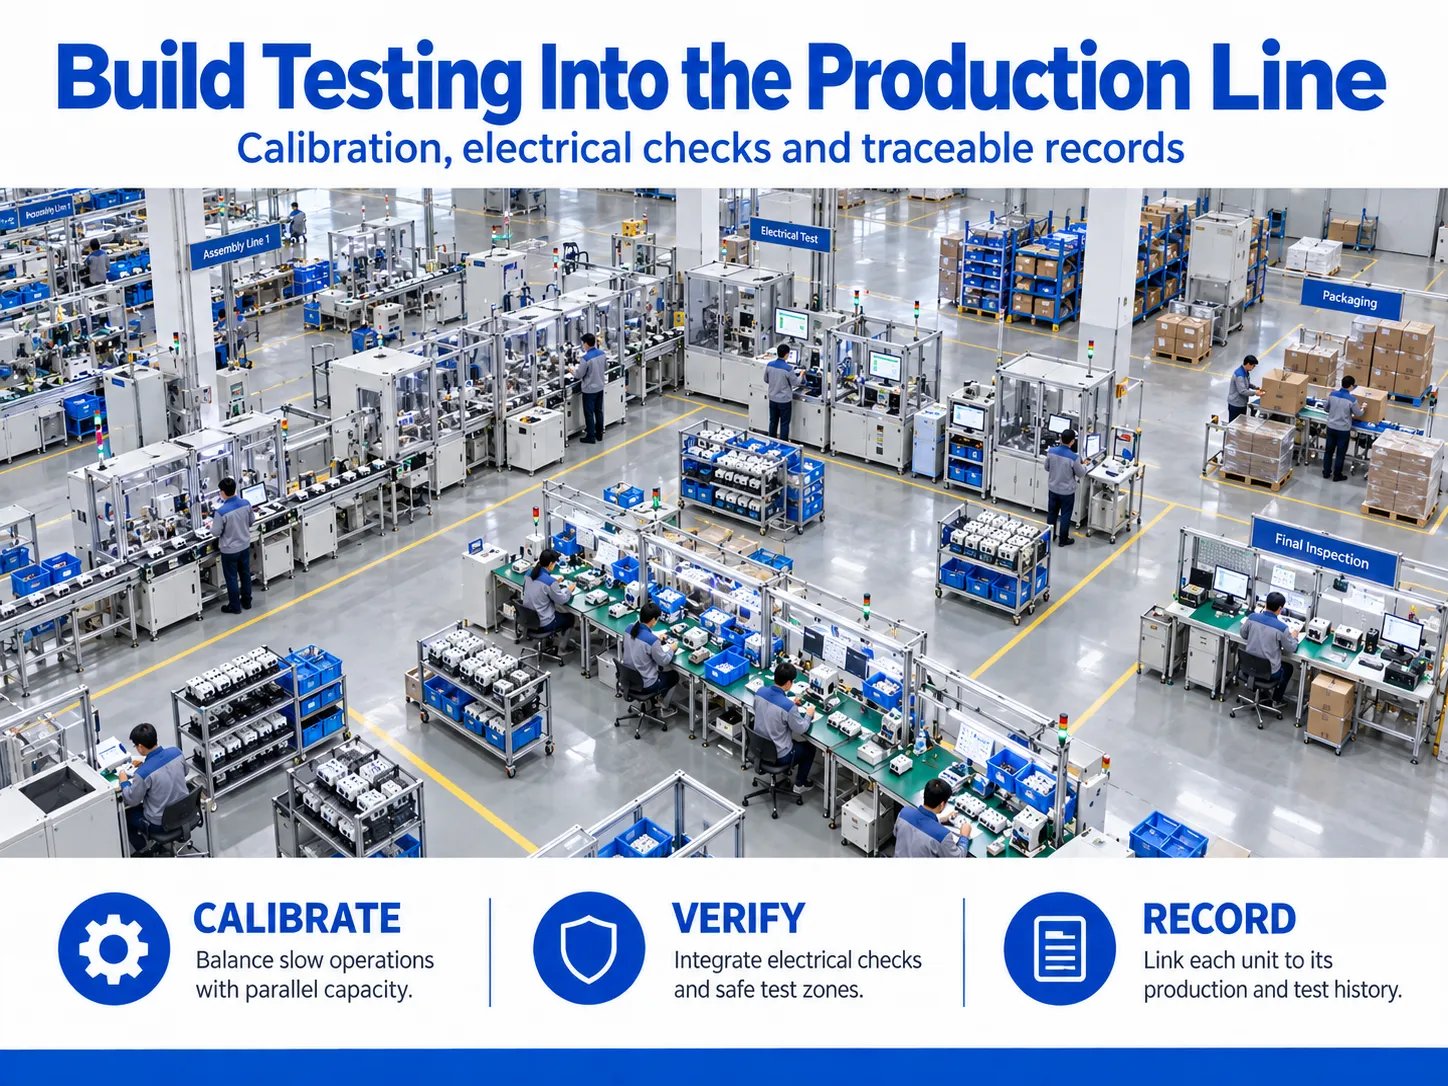
Antes de iniciar qualquer layout, a linha deve ter um conceito bem definido do que o trabalho envolve. Para disjuntores de baixa tensão, o conceito é triplo, e cada componente tem a mesma importância:
Capacidade – as saídas da linha expressas em termos da quantidade de disjuntores fabricados por turno, mês e ano. Inclui também a divisão da produção por disjuntores de 1 polo, 2 polos, 3 polos, 4 polos, bem como suas curvas (B, C e D).
- Qualidade: cada MCB fabricado deve IEC 60898-1 passar por testes de rotina, como características de disparo e resistência dielétrica. Em uma linha de produção, esses testes fazem parte do processo, não são uma etapa de inspeção adicionada posteriormente.
- Rastreabilidade – distribuidores e empresas de serviços públicos solicitam os registros de teste por produto. Uma linha capaz de vincular resultados de calibração e hi-pot permitirá auditorias na fábrica baseadas em dados, e não em papelada.
Como Projetar uma Linha de Produção em Sete Passos
O método abaixo combina a sequência de planejamento usada por especialistas em layout, como Componentes Visuais com as lições que os engenheiros da Benlong aplicam ao definir o escopo de uma planta de disjuntores. A ordem importa: cada passo alimenta o próximo.
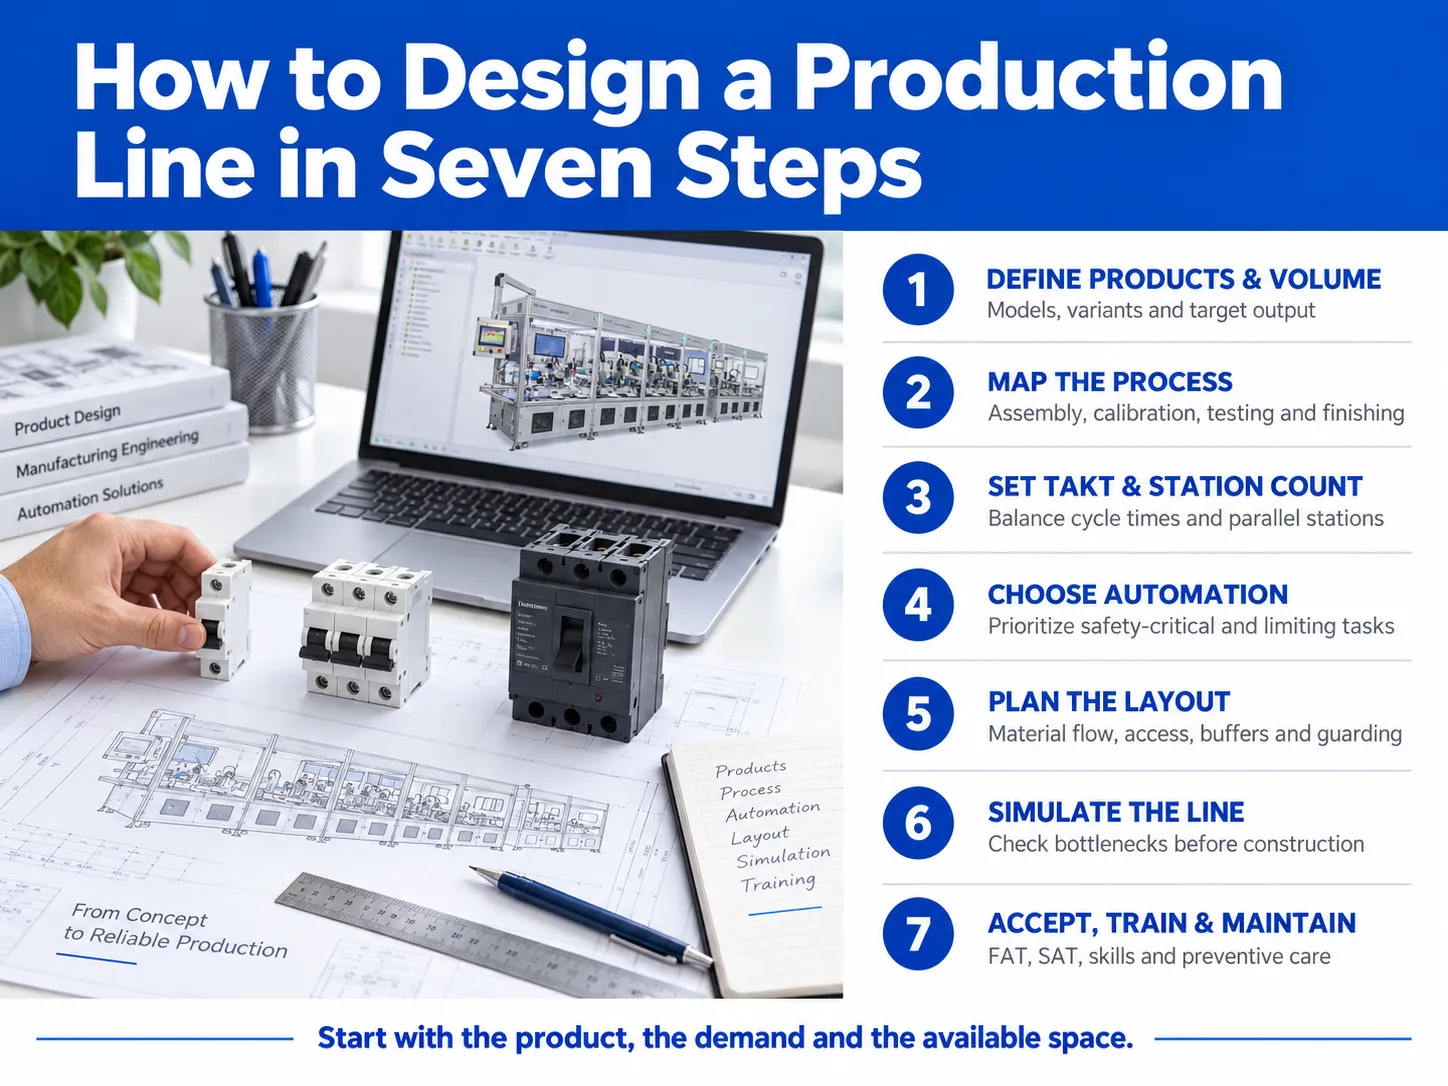
Passo 1: Defina a família de produtos e o volume
Comece com exemplos reais e uma estimativa precisa. Identifique qualquer tipo de modelo que a linha deve executar, número de polos, faixa de corrente (por exemplo, corrente de 6 A a 63 A) e o número esperado de unidades por ano de cada um dos modelos. A combinação dos parâmetros acima ajudará a decidir se é necessária uma linha flexível ou dedicada.
Geralmente, uma fábrica com 200.000 a 800.000 MCBs por ano pode operar com sucesso usando um sistema compacto de máquinas integradas, enquanto fábricas com um milhão ou mais por ano justificam uma linha completa. Adotar o volume atual no projeto é um erro; especialistas em layout sugerem permitir um aumento de 20-40% na capacidade.
Passo 2: Mapear a rota do processo
Divida o produto em operações e coloque-as em ordem. Para um MCB térmico-magnético padrão, a rota normalmente é assim:
| Etapa | Operações típicas | O que observar |
|---|---|---|
| Submontagem | Soldagem do disparo térmico, montagem da bobina magnética, rebitagem do contato | Consistência da solda e posição do bimetal |
| Montagem principal | Alimentação da caixa, mecanismo, inserção da unidade de disparo e do canal de arco, fixação da tampa | Molas faltando, placas de arco invertidas |
| Calibração | Calibração e ajuste do disparo térmico | Normalmente a operação mais lenta da linha |
| Teste elétrico | Disparo instantâneo (magnético), verificação liga-desliga, hi-pot, resistência de contato | Precisão do teste e segurança do operador |
| Acabamento | Impressão em tampografia ou marcação a laser, verificação visual, embalagem | Precisão da etiqueta e separação de rejeitos |
Passo 3: Calcular o takt time e o número de estações
Takt time refere-se ao tempo disponível para produção dividido pela demanda do produto. O takt time define a velocidade de todas as estações.
Exemplo: se a unidade de fabricação precisa produzir 2.000.000 de peças durante um ano e opera por 250 dias em dois turnos de 7,5 horas efetivas, teremos uma produção de 8.000 peças por dia divididas por 54.000 segundos. O takt time será de 6,75 segundos por peça. Qualquer operação que exija tempo maior que o takt time calculado deve ser dividida ou realizada em paralelo. Por exemplo, um procedimento de calibração que leva 40 segundos exigiria que seis operações fossem realizadas em paralelo.
Este cálculo explica por que os procedimentos de calibração e teste requerem muito tempo e espaço para toda a linha de produção do disjuntor.
Passo 4: Escolher o nível de automação para cada estação
A automação é considerada a melhor opção para aumentar a produtividade. No entanto, os custos de mão de obra podem gerar dúvidas sobre este ponto. Por exemplo, quando há algum volume e os custos de mão de obra são baixos, a combinação de entrada manual e montagem/teste automático pode ser frequentemente a mais eficaz. Em casos onde o volume é alto e o cliente deseja dados, a automação total torna-se uma escolha muito lucrativa. Nosso guia anterior sobre soluções de linha de produção automatizada explica as quatro classes de automação com mais detalhes.
Uma regra prática: automatize primeiro as operações que decidem a segurança do produto (calibração e teste elétrico), depois as operações que limitam a produção.
Passo 5: Desenhar o layout
Boa design do layout da linha começa com pessoas e materiais, não máquinas. Especialista em linha de embalagem nVenia recomenda colocar interfaces de operador e pontos de acesso para empilhadeiras separados para evitar congestionamento, e agrupar controles de máquinas para que um operador possa alcançá-los rapidamente. Os mesmos princípios se aplicam a uma fábrica de disjuntores:
- Identifique a área onde as peças são recebidas e também onde as mercadorias são despachadas e organize a linha a partir desses pontos.
Coloque buffers na frente das estações com velocidades lentas ou alto risco de falhas para que uma parada breve não bloqueie a linha. Se o espaço for um problema, os buffers podem ser verticais.
Certifique-se de que as áreas onde ocorrem testes de alta corrente e hi-pot não estejam próximas às passagens e forneça proteções já na fase de projeto.
Em caso de limitações significativas de espaço, equipamentos semi-automatizados ou integrados podem realizar as mesmas operações com pegada mínima.
Passo 6: Simule antes de construir
Moderno software de design de linha de produção permite que engenheiros construam um modelo escalonado 2D ou 3D e encaixem máquinas reais no modelo obtido. Softwares populares incluem AutoCAD para o design de layouts 2D, SolidWorks e Inventor para criar modelos 3D dos equipamentos e softwares para simulação de eventos discretos como Siemens Plant Simulation, Visual Components, FlexSim e AnyLogic para análise de throughput.
A simulação permite identificar gargalos no processo mesmo antes do início da produção. Essencialmente, segundo a Visual Components, o projeto de layout para a Midea mostra que, ao realizar a simulação do design, resultou em uma pegada da instalação 10% menor e um aumento de capacidade 10%, economizando cerca de $879.000. No entanto, o estudo também sugere que detalhes completos da simulação são cruciais para alcançar números precisos e exatos.
A Benlong incorpora estimativa de tempo de ciclo e design 3D da linha em suas etapas de projeto, que podem durar de duas semanas a um mês.
Passo 7: Aceite, treine e mantenha
Uma linha só está concluída quando funciona em sua instalação. Planeje um teste de pré-aceitação (FAT) na fábrica do fornecedor com suas próprias amostras, seguido pela aceitação no local (SAT) após a instalação. Depois, crie um cronograma de manutenção preventiva cobrindo peças de desgaste, fixadores, sensores e calibração da fonte de teste. Ferramentas Lean como 5S, Kanban e Kaizen mantêm a linha operando após a equipe de comissionamento ter saído.
Os Quatro Tipos de Layout de Produção
Toda fábrica usa um dos quatro layouts básicos, ou uma combinação deles. Escolher o correto é a base de qualquer decisão de layout de produção.
| Tipo de layout | Como funciona | Ideal para | Exemplo de fábrica de disjuntores |
|---|---|---|---|
| Layout de produto (linha) | Máquinas organizadas na ordem das operações | Alto volume, produto estável | Linha completa de montagem e teste de MCB |
| Layout de processo (funcional) | Máquinas similares agrupadas por função | Alta variedade, baixo volume | Uma oficina de soldagem atendendo várias famílias de produtos |
| Layout celular | Células pequenas, cada uma produzindo uma família de peças similares | Volume médio, várias variantes | Uma célula em forma de U para submontagens de disparo térmico |
| Layout de posição fixa | O produto permanece no lugar; pessoas e ferramentas vão até ele | Produtos muito grandes ou pesados | Painéis de comando e montagem de grandes ACB |
A maioria das fábricas de disjuntores opera um híbrido: áreas celulares ou de processo para submontagens e moldagem, alimentando um layout de produto para montagem final e testes.
Exemplos de Layout de Linha de Montagem da Benlong Automation
Os seguintes exemplos de layout de linha de montagem vêm dos projetos de linha de produção. Eles mostram como o mesmo método de design produz linhas muito diferentes dependendo do volume, produto e espaço.
| Linha | Produção / ciclo | Espaço ocupado ou escopo | Adequado para |
|---|---|---|---|
| Linha de montagem automática MCB | 2–3,5 s por peça, até 1.800 unidades/hora | Inspeção por visão em cada estação; troca de 1P–4P em menos de 30 min | Fábricas de MCB de alto volume |
| Linha de teste automático MCB | 800–2.400 unidades/hora | Teste paralelo de disparo, calibração e resistência de contato com classificação automática | Fábricas onde o teste é o gargalo |
| Linha de produção mini de MCB | 000 peças por turno de 8 horas | 5,93 × 1,83 × 2,44 m, rebitagem integrada, teste de disparo, hi-pot e calibração | 000–800.000 unidades/ano, espaço limitado |
| Linha de produção inteligente IoT para MCB | 800–1.500 unidades/turno | Adiciona montagem de módulos, testes de protocolo e comutação remota, envelhecimento | Disjuntores para casas inteligentes e redes inteligentes |
| Linha de produção automática de MCCB | Cerca de 30 s por peça | 29,0 × 2,0 × 2,2 m, calibração ETU e rastreabilidade MES | MCCBs de quadro 100 A–1600 A |
Um exemplo de layout de produção para uma fábrica indiana em crescimento
Aqui está um exemplo de layout de produção de como uma fábrica pode crescer em etapas. Para começar, um fabricante modelo de MCB inicia com uma linha mini mais compacta como uma instalação de produção de MCB independente onde a capacidade de produção atinge cerca de 750.000 peças anualmente em um único turno. Quando descobre que pode produzir mais de um milhão de peças por ano, a fábrica avança e adiciona um segundo turno e monta a linha de produção completa com linha de testes automatizados integrada disposta em movimento reto ou em L através do depósito de componentes até a seção de embalagem.
A decisão chave de design na primeira etapa é reservar o espaço no chão e a capacidade de energia para a segunda etapa, mesmo que fique vazio por dois anos. Para fábricas que precisam de produção mista multi-padrão desde o primeiro dia, a Benlong também oferece uma linha de produção flexível de montagem e testes com troca de modelo com um toque.
O que as Fábricas Lighthouse Ensinam Sobre o Design de Linha
A Rede Global Lighthouse do Fórum Econômico Mundial reconhece os sites de produção mais avançados do mundo. Em junho de 2026, a rede cresceu para 238 sites, com inteligência artificial, colaboração homem-máquina e sustentabilidade como os principais temas da nova coorte. Vários membros fabricam os mesmos tipos de produtos elétricos que fabricantes da Índia e do Golfo produzem.
- Schneider Electric, Hyderabad (Índia): reconhecida como Advanced Lighthouse em 2022 e como Sustainability Lighthouse em 2023. A fábrica opera um sistema de manufatura baseado em nuvem construído com dispositivos IoT e dados em tempo real. A Schneider possui pelo menos sete fábricas lighthouse no mundo, incluindo Shanghai e Monterrey.
- Siemens, Nanjing (China): nomeada lighthouse em janeiro de 2026. A Siemens descreve-a como uma fábrica nativa digital que foi projetada e testada virtualmente antes da construção. As configurações da linha mudam aproximadamente a cada quatro semanas, e os prazos de entrega caíram 78% em comparação com 2022.
- Siemens, Amberg, Erlangen, Fürth e Chengdu: locais anteriores de farol. Erlangen relata um ganho de produtividade de 69% e uma redução de 42% no consumo de energia graças à IA, gêmeos digitais e robótica.
- O Golfo: Aramco possui cinco instalações na rede, and a coorte de setembro de 2025 adicionou um local no Catar, a planta Pearl GTL da QatarEnergy e Shell.
Três lições se aplicam diretamente a uma fábrica de disjuntores de qualquer tamanho. Primeiro, projete a linha digitalmente antes de construí-la. Segundo, incorpore flexibilidade no layout, pois a mistura de produtos mudará mais rápido que o prédio. Terceiro, colete dados de cada estação desde o primeiro dia, pois IA e análises só funcionam com os dados que a linha já registra.
Notas de Planejamento para Compradores da Índia e do GCC
- Fonte de Energia: A fonte de energia na Índia, nos Emirados Árabes Unidos, no Catar, em Omã e no Kuwait opera em 50 Hz, enquanto o fornecimento de eletricidade na Arábia Saudita funciona em frequência de 60 Hz. Recomenda-se confirmar a corrente e a tensão no nível da cotação, dado que todas as fontes de corrente e motores são projetados de acordo com esses parâmetros.
Clima: Altas temperaturas do ar e poeira prejudicam vários sistemas de visão, sistemas pneumáticos e processos de calibração térmica, o que exige o estabelecimento de instalações para calibração e realização de testes de precisão.
O uso de trabalhadores e automação é ideal na região quando a mão de obra qualificada é barata, pois os processos semi-automáticos de carga e pré-tratamento combinados com os testes automatizados são os mais eficientes e proporcionam o retorno do investimento mais rápido.
Comece com suas amostras e seus números
A maneira mais rápida de obter um design de linha confiável é enviar suas amostras de produto, produção alvo e planta disponível para uma equipe de engenharia que constrói linhas de disjuntores todos os dias. Os engenheiros da Benlong podem revisar sua rota de processo, executar os cálculos de takt e layout, e propor um plano escalonado com análise de retorno sobre investimento. Contate a Benlong Automation para iniciar a discussão.
Referências
- IEC 60898-1:2015 – Disjuntores para proteção contra sobrecorrente para instalações residenciais e similares
- Fórum Econômico Mundial – Novos locais globais de farol demonstram como a IA está reestruturando a manufatura e as cadeias de suprimentos (junho de 2026)
- Siemens – Instalação em Nanjing com IA nomeada Fábrica Global Farol do Fórum Econômico Mundial
- Visual Components – Como planejar e projetar o layout de uma planta de manufatura
- nVenia – Como projetar layouts para otimizar a área da linha de produção
- Benlong Automation – Linha automática de montagem de MCB: tempo de ciclo de 2–3,5 s, inspeção por visão e testes em linha