
 benlong




Como Atualizar Sistemas Existentes com Automação Industrial
Entre numa fábrica significativa de fabricação de equipamentos de manobra na Índia e verá o antigo e o novo equipados com tecnologias avançadas; num salão a automação moderna está em prática enquanto noutro salão todas as técnicas convencionais ainda estão em funcionamento no que diz respeito à montagem e teste. Substituir completamente o estabelecimento antigo simplesmente não é acessível; é necessário um investimento considerável para ter o edifício e outras instalações em funcionamento. O caminho mais inteligente é manter o que funciona e sobrepor automação industrial a isso, estação por estação.
Neste guia explicaremos como pode atualizar a sua linha de produção existente. Você aprenderá o que uma atualização implica, o que procurar para reconhecer que sua linha está pronta para uma atualização e como proceder para atualizar sua linha. A Benlong Automation tem anos de experiência trabalhando com fabricantes elétricos indianos como HPL, Havells e muitos outros.
Resumidamente, atualizar na fabricação de equipamentos significa retrofit de equipamentos de automação industrial para o fluxo de trabalho que você tem atualmente e provou ser extremamente eficaz na fabricação de disjuntores.

O que significa atualizar sistemas existentes com automação industrial?
Para atualizar sistemas existentes com automação industrial é modernizar o processo de produção que ainda está funcional implementando máquinas, controles e sistemas de software em vez de substituir totalmente o processo. Esta modernização é um retrofit, não uma reconstrução, o que significa que carcaças moldadas, fornecedores de componentes, designs de produtos, este processo é chamado de retrofit das operações, pois não há necessidade de substituí-los totalmente para obter tecnologia moderna.
Para ilustrar os princípios do retrofit, pode-se compará-lo a fazer reparos numa casa. A casa permanece na sua fundação antiga, mas a fiação elétrica é alterada; eletrodomésticos modernos são instalados na casa e controles inteligentes são adicionados.
Numa fábrica de fabricação de disjuntores, a base do processo é o próprio produto, enquanto a atualização consiste em várias coisas.
Para resumir, na prática, a implementação da atualização da linha de produção no processo de fabricação de circuitos elétricos de baixa tensão inclui quatro aspectos importantes que são os seguintes:
Automação mecânica (o sistema de alimentação automática e pick-and-place e outras operações que substituem as manuais);
Automação de processo (inclui soldagem em circuito fechado, calibração térmica e magnética automática, teste hi-pot com classificação de aprovação/reprovação);
Automação de controle (os sistemas de PLCs e HMIs que armazenam as receitas permitindo alterar os parâmetros da linha de circuito em curto espaço de tempo);
Automação de dados (isto inclui o registro de dados relativos aos resultados dos testes, torque mecânico e energia de soldagem usada para cada unidade e a exportação de dados para MES e ERP).
As fábricas raramente precisam de todos os quatro ao mesmo tempo. Para uma visão mais ampla sobre migração de sistemas de controle (PLCs legados, SCADA e HMI), veja nosso guia para serviços de atualização do sistema de automação; este artigo foca no próprio equipamento de produção.
Por que os Fabricantes Elétricos da Índia Estão Atualizando Agora
Automação industrial na Índia passou de um diferencial desejável para um requisito competitivo no setor de equipamentos de manobra, e três pressões explicam o motivo.
Certificação obrigatória. Sob a Ordem de Controle de Qualidade de Equipamentos Elétricos, disjuntores fabricados conforme IS/IEC 60947-2 — a adoção indiana de IEC 60947-2 — devem portar uma licença do Escritório de Normas Indianas. A certificação recompensa a consistência: um fabricante deve demonstrar que cada unidade desarma dentro da curva especificada, não apenas as amostras enviadas ao laboratório. Bancadas de calibração manuais dificultam garantir isso em volume.
Primeiramente, certificação obrigatória. De acordo com a Ordem de Controle de Qualidade de Equipamentos Elétricos, qualquer interruptor de manobra desenvolvido conforme IS/IEC60947-2 deve ser emitido com uma licença pelo Bureau of Indian Standards segundo os padrões indianos. A certificação reconhece a conformidade, o que exige que os fabricantes possam provar que cada unidade do interruptor produzida funcionará melhor que os valores especificados. Isso não é fácil de alcançar em estações de teste manuais.
Em segundo lugar, crescimento lucrativo. Instalações compartilhadas criadas por construções residenciais e empreendimentos comerciais sempre terminam na estação de distribuição. As principais marcas de equipamentos de manobra estão expandindo rapidamente suas capacidades, mas usar mais estações manuais leva à necessidade de mais pessoal, maior área de piso e mais variabilidade.
Finalmente, expectativas para exportação. Por várias razões, grande parte dos equipamentos de manobra fabricados na Índia é destinada aos mercados do Oriente Médio, África e países vizinhos do Sul da Ásia. Eles exigem verificação de que os interruptores atendem aos padrões necessários.
Nossa visão geral de os principais fabricantes de disjuntores na Índia cobre o cenário competitivo com mais profundidade.
Sinais de que sua Linha de Produção Existente Precisa de uma Atualização
A maioria das fábricas não precisa de um consultor para indicar onde está o problema. Indicativos típicos incluem:
A produção é limitada pelo número de operadores em vez da velocidade da máquina.
As diferenças de tempo de uma operação aumentam entre operadores, ao longo do tempo ou durante as estações. No verão, o retrabalho aumenta.
Apenas algumas amostras de cada lote são examinadas regularmente, e assim rejeições ocorrem nas mãos dos clientes.
Algumas partes do equipamento, incluindo as placas do canal de arco, molas e bimetais, estão faltando, e ninguém sabe disso até a análise dos produtos devolvidos ser realizada.
Fixar uma contagem de pólos ou classificação de corrente leva muito tempo devido à configuração manual.
Não há registro dos resultados de calibração e hi-pot para avaliar o desempenho geral da produção.
Se três ou mais dessas afirmações forem aplicáveis, significa que o caso para automação está fundamentado; no entanto, ainda é necessário determinar onde começar e qual aspecto da tecnologia melhorar.
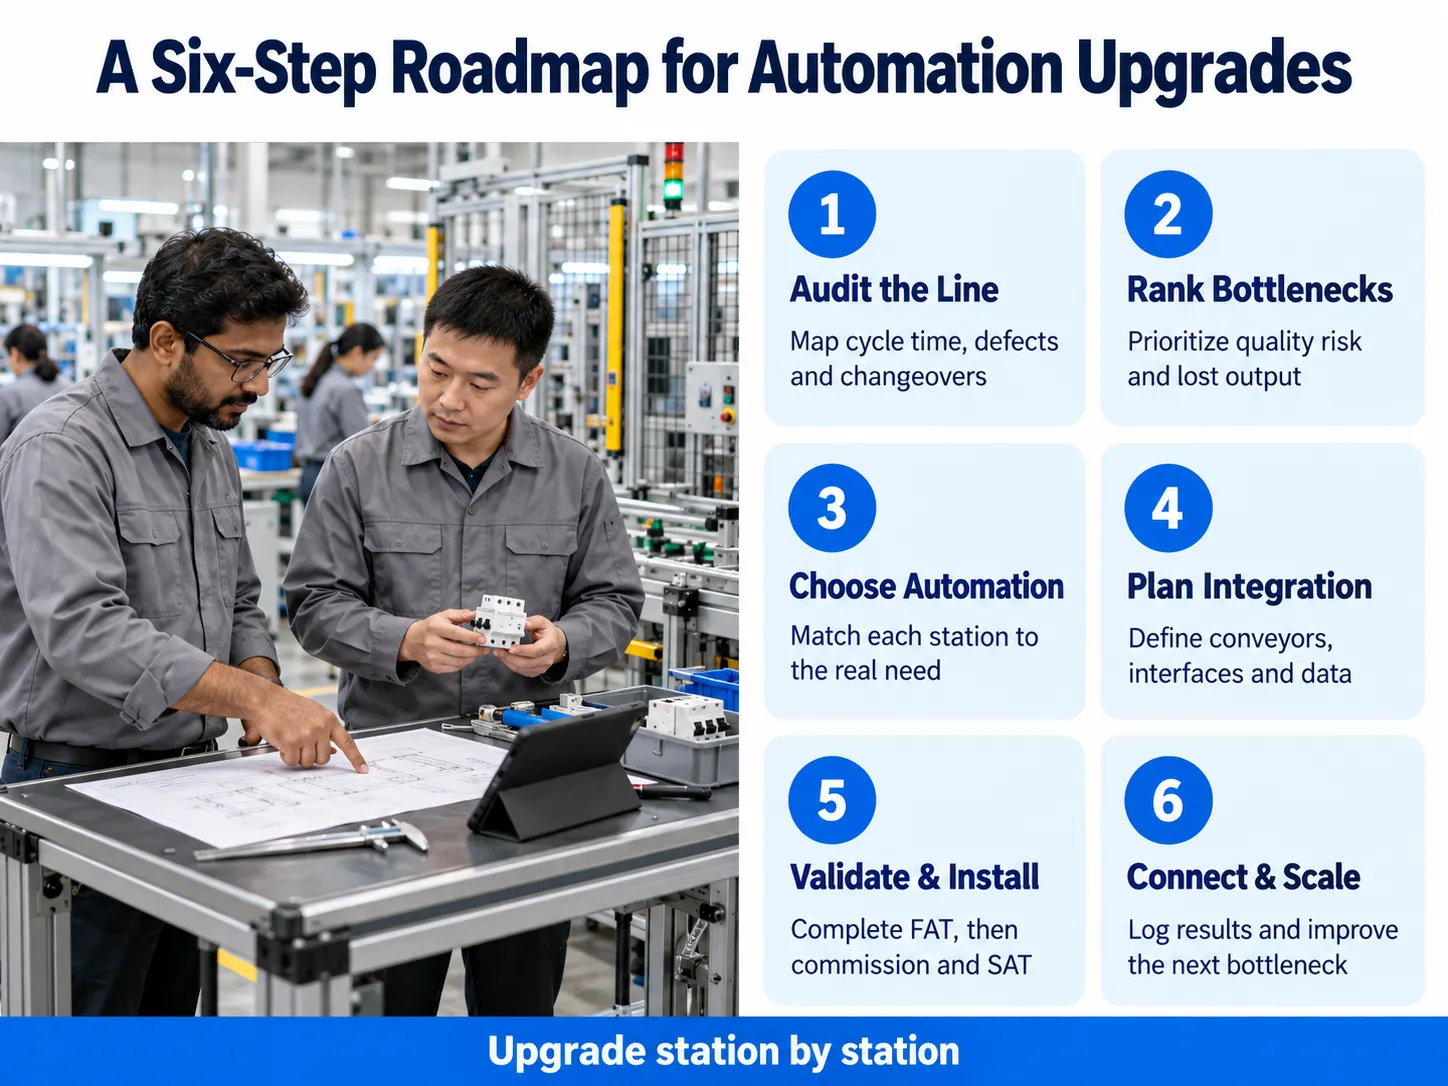
Como Atualizar Sistemas Existentes: Um Roteiro em Seis Etapas
Uma atualização bem-sucedida de automação segue uma sequência disciplinada. Esta é a mesma abordagem que a equipe de engenharia da Benlong usa quando assume um projeto para um cliente indiano.
Passo 1: Auditar a linha atual
Catalogar cada estação incluindo seu tempo de ciclo, o número de trabalhadores, contagem de defeitos e a duração necessária para trocar de estação. Reunir produtos, esboços e os requisitos relevantes de teste IS/IEC. Esta auditoria mostrará exatamente onde está o gargalo — geralmente é diferente do que a gestão pensa.
Passo 2: Classificar os gargalos por risco de qualidade e perda de produtividade
Os procedimentos que exigem certificação (calibração, teste de disparo, hi-pot) e que causam a maioria dos erros de trabalho (montagem de pequenas peças, empilhamento de placas, soldagem bimetálica) normalmente são realizados primeiro. Os processos de embalagem e marcação podem esperar.
Passo 3: Escolher o nível certo de automação para cada etapa
Nem todas as estações precisam de um robô. Uma planta semi-automática com carregamento manual pode fornecer a mesma qualidade por muito menos dinheiro do que uma linha completamente automática que eventualmente se paga apenas se houver um volume significativo de produtos fabricados e a família de produtos permanecer inalterada. Nossa comparação de produção totalmente automatizada vs semi-automatizada estabelece como decidir.
Passo 4: Projetar para integração com o que você já opera
Novas estações devem aceitar peças das esteiras existentes, caber no espaço disponível no chão de fábrica e se comunicar com os sistemas da planta. Especifique interfaces de dados (OPC UA ou Modbus TCP) e números de série marcados com código de barras ou laser na fase de projeto — retrofitá-los depois custa muito mais.
Passo 5: Testar antes do envio, comissionar em uma janela planejada
Insista em um teste de aceitação de fábrica (FAT) na planta do fornecedor com suas próprias amostras, seguido de um teste de aceitação no local (SAT) após a instalação. Agendar a instalação durante uma parada planejada mantém a linha existente produzindo até que a nova estação seja comprovada.
Passo 6: Conectar os dados, depois escalar
Uma vez que as estações estejam registrando resultados, adicione painéis SPC e rastreamento OEE, depois estenda a automação para o próximo gargalo. Nosso artigo sobre MES para linhas de produção de MCB de alta velocidade explica como essa camada de dados funciona.
Como a Benlong Automation ajuda as principais marcas elétricas da Índia a atualizar
A Benlong Automation está localizada em Yueqing, Wenzhou, que por acaso é o centro da fabricação de baixa tensão na China. A empresa fabrica equipamentos personalizados para montagem, soldagem e teste de uma ampla gama de produtos, incluindo MCBs, MCCBs, RCCBs, ACBs, contatores, SPDs e medidores de energia. A Índia emergiu como um de seus principais mercados de exportação, e entre seus clientes estão alguns dos nomes mais famosos da indústria de chaveamento indiana.
O que os fabricantes indianos valorizam nesta retrofit de automação industrial o modelo é que a Benlong não lhes pede para descartarem seu processo. Cada uma de suas máquinas é feita sob medida de acordo com os desenhos técnicos, amostras e especificações dos produtos desejados pelo cliente, permitindo que a máquina substitua ou complemente facilmente a linha de produção existente. O panorama mais amplo de fornecedores está coberto em nosso guia para fabricantes de máquinas de montagem automática na Índia.
Comercial e industrial
A HPL fabrica MCBs, MCCBs, equipamentos de manobra e medidores de eletricidade, o que significa que suas fábricas produzem múltiplas famílias de produtos com diferentes tamanhos de estrutura e processos de teste. Para um produtor tão variado, máquinas baseadas em receitas são críticas; máquinas que podem alternar entre 1 fase e 4 fases, ou entre classificações de corrente, inserindo um novo programa em vez de reajustar os dispositivos manualmente. A HPL está entre as marcas indianas que trabalharam com a Benlong, e esse tipo de flexibilidade multi-produto está no coração da Linha de montagem automática MCB, que lida com 1P a 4P com troca em menos de 30 minutos.
C&S Electric
A C&S Electric é conhecida por uma ampla gama doméstica desde MCBs até MCCBs e ACBs para projetos industriais e de infraestrutura. Estruturas maiores trazem desafios mecânicos e elétricos maiores: alinhamento do canal de arco, pressão de contato, torque nos parafusos do mecanismo e calibração de sobrecarga de longa duração. A C&S Electric aparece na lista de clientes da Benlong, e para essa classe de produto a Benlong fornece o Linha de produção automática de MCCB para estruturas de 100A–1600A — com rebitagem servoassistida, fixação controlada por torque, calibração eletrônica da unidade de disparo e rastreabilidade MES — bem como bancadas de calibração térmica de longa duração para MCCB com 4 a 16 estações independentes.
Grandes empresas indianas com suas próprias plantas e distribuição nacional estão no meio.
A Havells é uma das maiores marcas indianas de consumo e elétrica para construção, com MCBs, RCCBs, MCCBs e quadros de distribuição vendidos através de uma rede muito ampla. Nesse volume, consistência é tudo: um disjuntor que desarma um pouco tarde em um turno é uma reclamação de garantia meses depois. A Havells também está entre os clientes da Benlong. Para programas de MCB de alto volume, a atualização que retorna mais rápido geralmente é o teste inline 100%: a Linha de teste automático MCB da Benlong processa 1.800–2.400 unidades por hora através de disparo instantâneo, calibração térmica, resistência de contato e verificações visuais, registrando cada resultado contra um número de série.
Polycab
A Polycab, mais conhecida por fios e cabos, tem expandido seu negócio de equipamentos de manobra e produtos elétricos. Fabricantes que escalam uma linha de produto mais nova enfrentam uma escolha particular: investir em uma linha totalmente automática desde o primeiro dia, ou automatizar primeiro as etapas críticas de qualidade e crescer até a automação total. Para esse segundo caminho, estações semi-automáticas como as da Benlong página do produto da máquina de montagem semi-automática de chaminé de arco MCB. reduzem o tempo de montagem em 50–70% comparado ao empilhamento manual, mantendo o investimento de capital baixo, e linhas automáticas de soldagem para ajuste térmico de disparo de MCB trazem soldagem em circuito fechado alinhada por visão (±0,05 mm) para a junta bimetálica que decide se um disjuntor desarma corretamente.
Em todas as quatro marcas a lógica é a mesma: manter o produto e a planta, automatizar as etapas onde a variação humana custa qualidade ou capacidade, e capturar os dados que comprovam conformidade.
Correspondendo o Gargalo à Atualização Correta
A tabela abaixo resume onde o equipamento Benlong normalmente se encaixa em uma linha de disjuntores existente. Os números são retirados das especificações de produto publicadas pela Benlong.
| Gargalo na linha existente | Atualização Benlong | Desempenho publicado |
|---|---|---|
| Montagem manual de componentes MCB (15–20 s por unidade) | Linha de montagem automática MCB | 2–3,5 s por peça, inspeção por visão em cada estação, troca de 1P–4P em menos de 30 min |
| Placas de arco empilhadas manualmente | Máquina semi-automática de montagem de arco | 10–20 s por montagem vs 30–60 s manual; sensores de contagem e alinhamento de placas |
| Soldagem manual de bimetal | Linha automática de soldagem para ajuste térmico de disparo | Alinhamento por visão ±0,05 mm, monitoramento de energia de solda 100%, mais de 10.000 unidades por turno |
| Teste manual de disparo por amostragem (60–80 unidades/h) | Linha de teste automático MCB | 800–2.400 unidades/h, precisão de corrente ±0,5%, registro completo de dados |
| Montagem MCCB e calibração ETU manual | Linha de produção automática de MCCB | Cerca de 30 s por peça, quadros de 100A–1600A, conforme IEC 60947-2 |
| Teste instável de sobrecarga de longa duração | Bancada de calibração térmica de longa duração para MCCB | Deriva de corrente sob 2% por 8 horas, 4–16 estações paralelas |
Benefícios de Atualizar em vez de Substituir
- Operações mais eficientes sem aumento da força de trabalho. A montagem automatizada é de 5 a 10 vezes mais rápida que a montagem tradicional, enquanto o teste automatizado permite uma produção de dezenas a milhares de peças por hora.
Qualidade estatística. Inspeção por visão, montagem verificada por sensores e calibração em circuito fechado reduzem a variação entre operadores – por exemplo, o principal causador de falhas em campo de disjuntores produzidos manualmente.
Teste completo em vez de amostragem. Cada disjuntor é testado e classificado para que defeitos sejam encontrados antes que o cliente os veja e não sejam embalados.
Rastreabilidade compatível com auditoria. Hora de cada disparo, torque e perfil de soldagem para cada disjuntor estão vinculados ao número de série para inspeções BIS, auditorias de contas-chave e documentação para exportação.
Investimentos assegurados. Moldes e designs de produtos existentes continuam a ser utilizados; o dinheiro é gasto apenas onde a ampliação elimina o gargalo.
Despesas graduais. A atualização pode ser organizada etapa por etapa para que as despesas sejam divididas ao longo do orçamento.
Para mais dados sobre ganhos de produtividade e qualidade, veja nosso artigo sobre benefícios da eficiência da automação industrial.
Desafios Comuns e Como Evitá-los
| Challenge | Como evitar |
|---|---|
| Especificações vagas levam a uma máquina que não corresponde ao produto | Envie amostras físicas, desenhos, tempo de ciclo alvo e critérios de aceitação antes do orçamento, e escreva-os no contrato |
| Nova estação não pode conectar-se a transportadores ou sistemas existentes | Defina interfaces mecânicas, I/O e protocolos de dados (OPC UA / Modbus TCP) durante o projeto |
| Paradas de produção durante a instalação | Realize FAT completo na planta do fornecedor primeiro; instale em janela de parada planejada |
| Operadores resistem ou usam incorretamente o novo equipamento | Inclua treinamento no local e receitas HMI claras; envolva supervisores de linha desde a fase de auditoria |
| Custo total desembarcado é maior que o preço da máquina | Orce frete, imposto alfandegário, GST, instalação e peças sobressalentes — não apenas o preço ex-works |
Custo, Prazo e Retorno sobre Investimento
Cada máquina Benlong é projetada sob medida, portanto o preço depende da gama de produtos, grau de automação e meta de produção. Os prazos de entrega das especificações publicadas pela Benlong fornecem um guia realista de planejamento:
| Tipo de atualização | Prazo típico de fabricação | Indicação de retorno publicada |
|---|---|---|
| Estação de montagem semi-automática | 30–45 dias | Cerca de 6–9 meses |
| Banco de calibração térmica de longa duração | 45–60 dias | Exemplo de cliente: 8 meses |
| Linha automática de montagem ou teste de MCB | 60–90 dias | Cerca de 9–18 meses |
| Linha de soldagem por disparo térmico | 60–90 dias (90–120 para novos designs) | Depende do volume e custo de defeitos |
| Linha de produção automática de MCCB | 90–120 dias | Exemplo de cliente: 14 meses |
O retorno depende do custo de mão de obra, volume, taxa de defeitos e exposição à garantia em sua própria planta; solicite um cálculo de ROI baseado em seus números antes de se comprometer.
Conclusão
Atualizar não significa começar do zero. Para os fabricantes elétricos da Índia, a rota mais rápida para melhor qualidade e maior produção é manter a planta e o produto que possuem, automatizar as etapas onde a variação humana custa mais — calibração, teste, montagem de precisão e soldagem — e capturar os dados que comprovam que cada unidade está em conformidade.
A Benlong Automation passou anos fazendo exatamente isso para o mercado indiano, trabalhando com marcas como HPL, C&S Electric e Havells, e com fabricantes em todas as etapas, desde sua primeira estação semi-automática até linhas completas. Se você está planejando uma atualização, entre em contato com a equipe de engenharia da Benlong com suas amostras de produto, produção atual e capacidade alvo para uma proposta personalizada e análise de ROI.
Huang Xiaolei | Benlong Automação




