 benlong
自動組立および試験システム:仕様の決め方
自動化分野で見られる多くの企業は、システム導入の過程で明らかな誤りを犯しています。組立工程の自動化が最初に行われるのは、目に見えやすいためですが、その結果、テスト工程で新たなボトルネックが発生します。テスト工程では、2人のオペレーターと時計が置かれた小さなベンチが生産ラインの最後に設置されます。生産速度は大幅に向上しますが、テスト用ベンチがボトルネックとなり、製品が梱包される前のステーション4で除去されるべき欠陥の発見が遅れてしまいます。導入されたシステムの成功は、すべての工程がまさに逆の設計であることに起因しています。つまり、欠陥が最初に発生する場所でテスト工程を実施する必要があるのです。.
本稿の著者は、前述の分野で事業を展開する建設会社であるため、本稿の内容から、以下の情報が上記の自動化システム設計に関する専門分野に関するものであることが明らかです。.
自動化によるテストおよび組立システムは、転送用に設計され独立したシステムとして利用されるシステム全体を通じて、次のテスト工程に接続された組立用テストステーションを統合します。このシステムの目的は労働力の節約ではなく、欠陥の排除にあります。残念ながら、これは組立時点での欠陥の自動化を必要とします。低電力機器向けのシステムは、高さ750mmの2~50の組立ステーションを同期または非同期のサイクル期間3~12秒で運用します。組立作業には接触抵抗の検査、動作時間、絶縁性の確認、校正が含まれます。このようなシステムの価格は、自動化レベルに応じて$80000から$1500000まで変動します。.
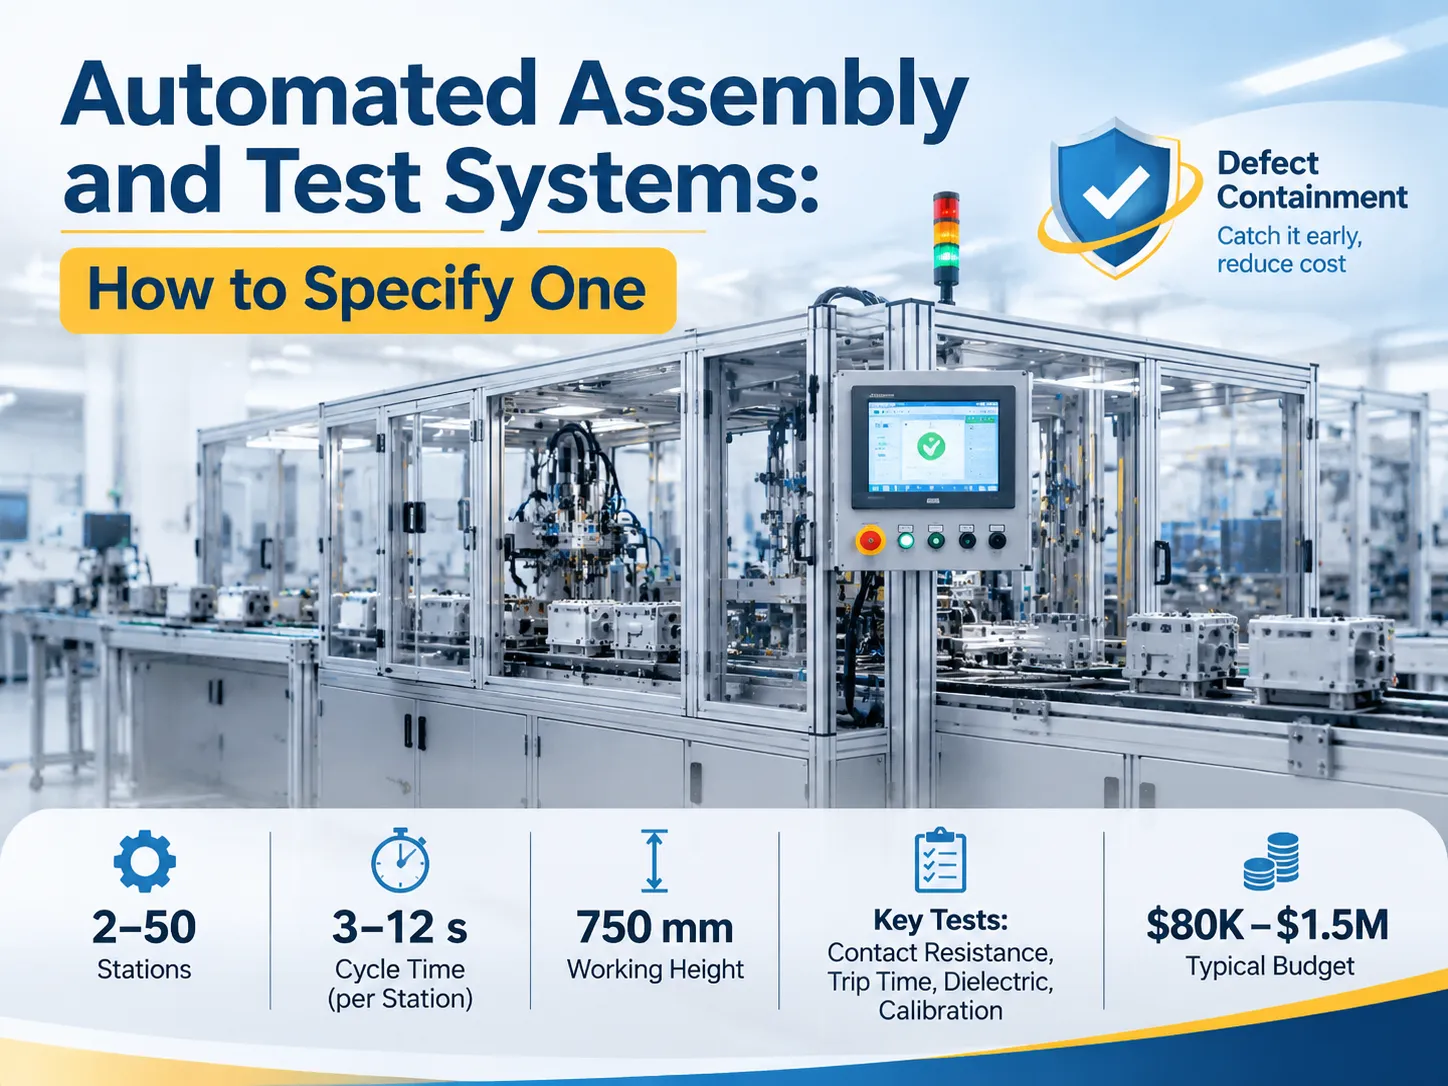
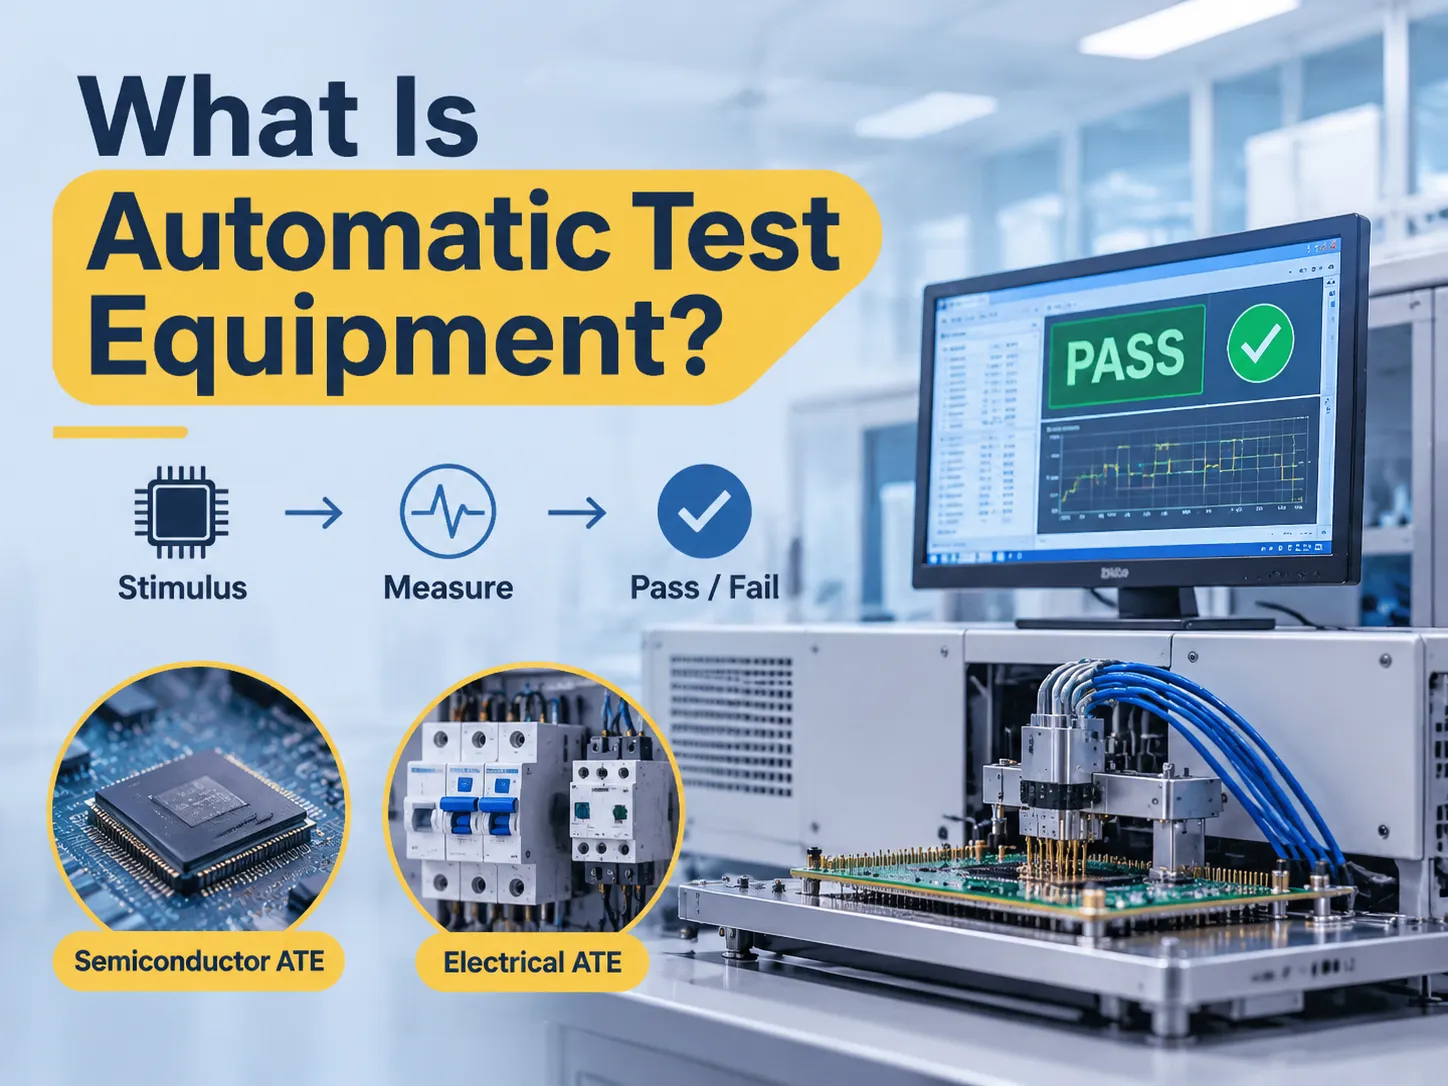
自動組立およびテストシステムとは何か
この用語は複数の機能を組み合わせた装置を指します。組立工程の実行は、給料、方向付け、押し込み、ねじ締め、リベット打ち、溶接、マーキングによって様々な部品やコンポーネントを精密に組み立てる組立ステーションを含みます。テスト工程の実行には、完成した組立品が連続性、抵抗値、絶縁強度、機能性テストなどの各種検証テストに合格することが必要です。組立品のステーション間の移動は転送システムによって行われ、欠陥品を工程から除外する役割を持つコントローラーによって管理されます。.
この複雑なシステムが組立ラインと異なる主な点はフィードバックループです。通常の組立ラインは製品を生産し、組立サイクルの最後に品質をチェックしますが、このシステムは組立の各段階で進行が正当かどうかを確認し、プロセスの詳細を記録します。この記録はシステムの出力であると同時に製造されたハードウェアでもあり、後者は監査人や顧客の品質エンジニアが求めているものです。.
コンベヤオプションやステーション配置を含むモジュラーラインの一般的な構成は、以下の概要に示されています。 モジュラー組立ラインプラットフォーム. 。メカニズムについてはこれをお読みください。興味深い決定は他の場所にあり、テストの位置と何を拒否できるかに関わります。.
なぜテストはライン内にあり、最後ではないのか
欠陥がラインを通過するごとに、その欠陥のコストは増加します。欠陥が発生源で検出されれば数秒で修正可能ですが、最終検査で発見された場合は、製品の開梱、分析、分解、修理という長いプロセスを経る必要があり、さらに同様の製品を200個生産することになります。一方、顧客によって欠陥が発見された場合は、返品や運送費請求の見積もり、問題の原因調査が必要になります。.
一般的に、この種の状況における乗数はよく知られており、コストはステーションで1、最終テストで10、通常運用中で100に相当します。乗数は製品によって異なる場合がありますが、傾向は同じです。ラインテストが組立ステーションよりも安価である理由です。.
インラインテストを支持するもう一つの強力な理由があり、これはしばしば見落とされます。インラインテストでは、データが生成された時点で利用可能であり、プレス切断力の変化やその他の理由による不良を製品が拒否される前に特定できます。.
アーキテクチャ:インデックス付け、ステーション、テストおよび拒否
機械は以下の順序で行われる4つの決定によって定義されます。.
- 最初の決定は転送モードに関するものです。. 同期インデックスを選択すると、処理中のすべてのアイテムが同時に移動され、速くて単純ですが、サイクルタイミングに関しては最も遅いステーションがサイクル時間を決定します。パレット転送の非同期オプションは、各ステーションで製品をキューイングできるため、最も遅いテストの影響を受けませんが、この操作のコストは高くなります。ベルトコンベヤ、ローラーコンベヤ、スラットチェーンコンベヤ、モジュラープラスチック、スピードチェーンコンベヤなどのコンベヤは、製品の重量や向きに応じて異なる動作をします。.
- 2番目の決定はステーションの数量と配置です。. ステーションの数は2から50まで変動し、エンジニアリング計算に基づいてサイクルタイムのバランスを取り、一方のステーションが遊休状態になり他方が制約されることがないようにします。.
- 三番目の決定はテストの内容に関わります。. これは何をチェックすべきか、許容範囲のレベル、使用する計測器を指します。この決定は最も費用がかかり、問題が多いものです。.
- 最終的な決定は不良品の処理方法についてです、, したがって、不良品は良品のバスケットの外に置かれる必要があり、最小限の解決策としては、故障記録が装置に表示されるロックされた隔離ボックスへと導く分岐開口部の構築が必要です。手動検査では、オペレーターが急いでいる場合に最も守られない手順であり、これが機械操作に移す必要性を証明しています。.
の ACB自動生産ライン これら四つの決定が大規模な場合にどのように相互作用するかの有用な参考例です:ステーション数はサブアセンブリの数によって決まり、アークチュートと接点アセンブリはサイクルタイムが大きく異なるため転送は非同期であり、テストステーションは上記の理由で集中せず分散されています。.
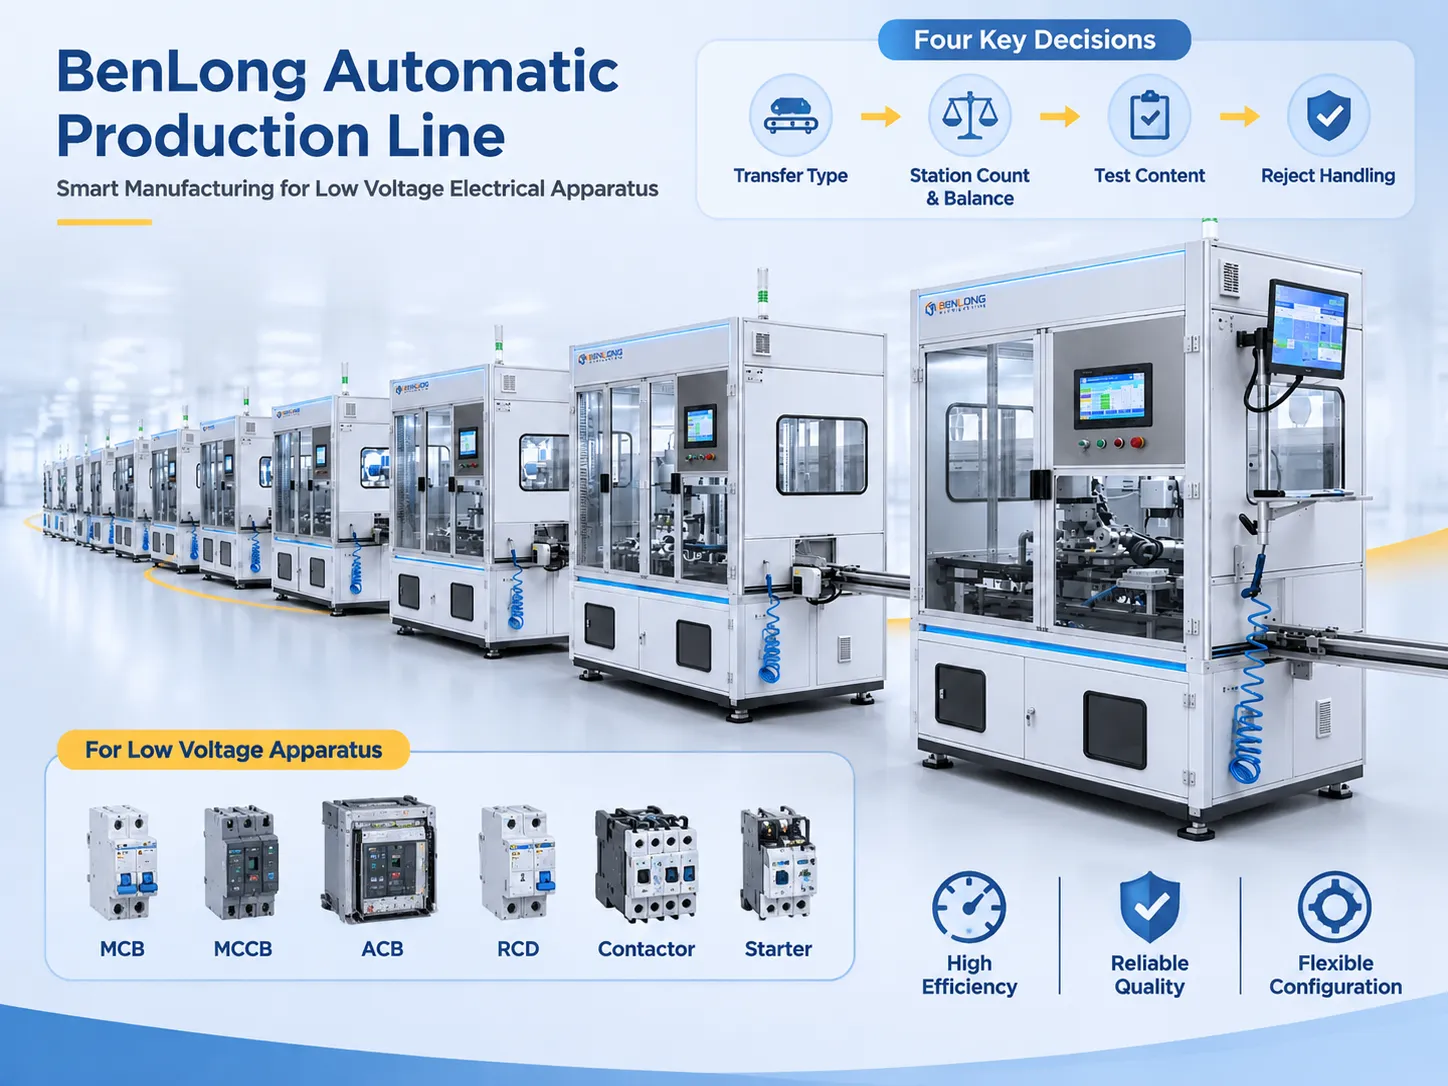
ベンロングが構築する場所:低電圧機器ライン
当社の専門分野は、ミニチュアサーキットブレーカー、モールドケースブレーカー、エアサーキットブレーカー、残留電流装置、コンタクター、スターターなどの低電圧電気機器です。製造の小さなセグメントですが、品質は電気的パラメータで表され、各ユニットが個別に検査されるため、依然として挑戦的です。.
生産ラインは、接点挿入、アークチュート組立、メカニズム組立、校正、マーキング、電気試験などのステーションで構成され、シリアル番号によるトレーサビリティの確立も可能です。ラインの高さは750mmで調整幅は20mm、電圧は380V、50Hzで、半自動セルから完全な生産ラインまで2~50の生産ステーションを含むことができます。標準ライン構成の納期は通常30~60日です。.
同じ製品ファミリーで作業する利点は、同じ工具ライブラリを使用できることです。例えば、63Aサーキットブレーカー用の接点挿入を設計する場合、以前に製造されたステーションをもう一つ作るだけで、これが最初のプロジェクトにかかる唯一のエンジニアリング費用です。ケース組立ステーションも良い例で、一見非常に単純なステーションに見えますが、ケースを正方形にし、向きを揃え、停止させることは非常に複雑な作業であり、サイクルタイムは他の下流工程と同じです。.
テストステーションは難しい半分です。
自分でプレスを作るのは簡単です。テストステーションは、製品が仕様を満たすかどうかを判定するテストに合格または不合格となる場所として機能します。.
- 接触抵抗。. 4線法を用いて設定電流でマイクロオーム単位で測定します。ここで重要なのは絶対値ではなく統計であり、基準値を超える値は不良な圧着品質や接点の汚れを示すだけです。.
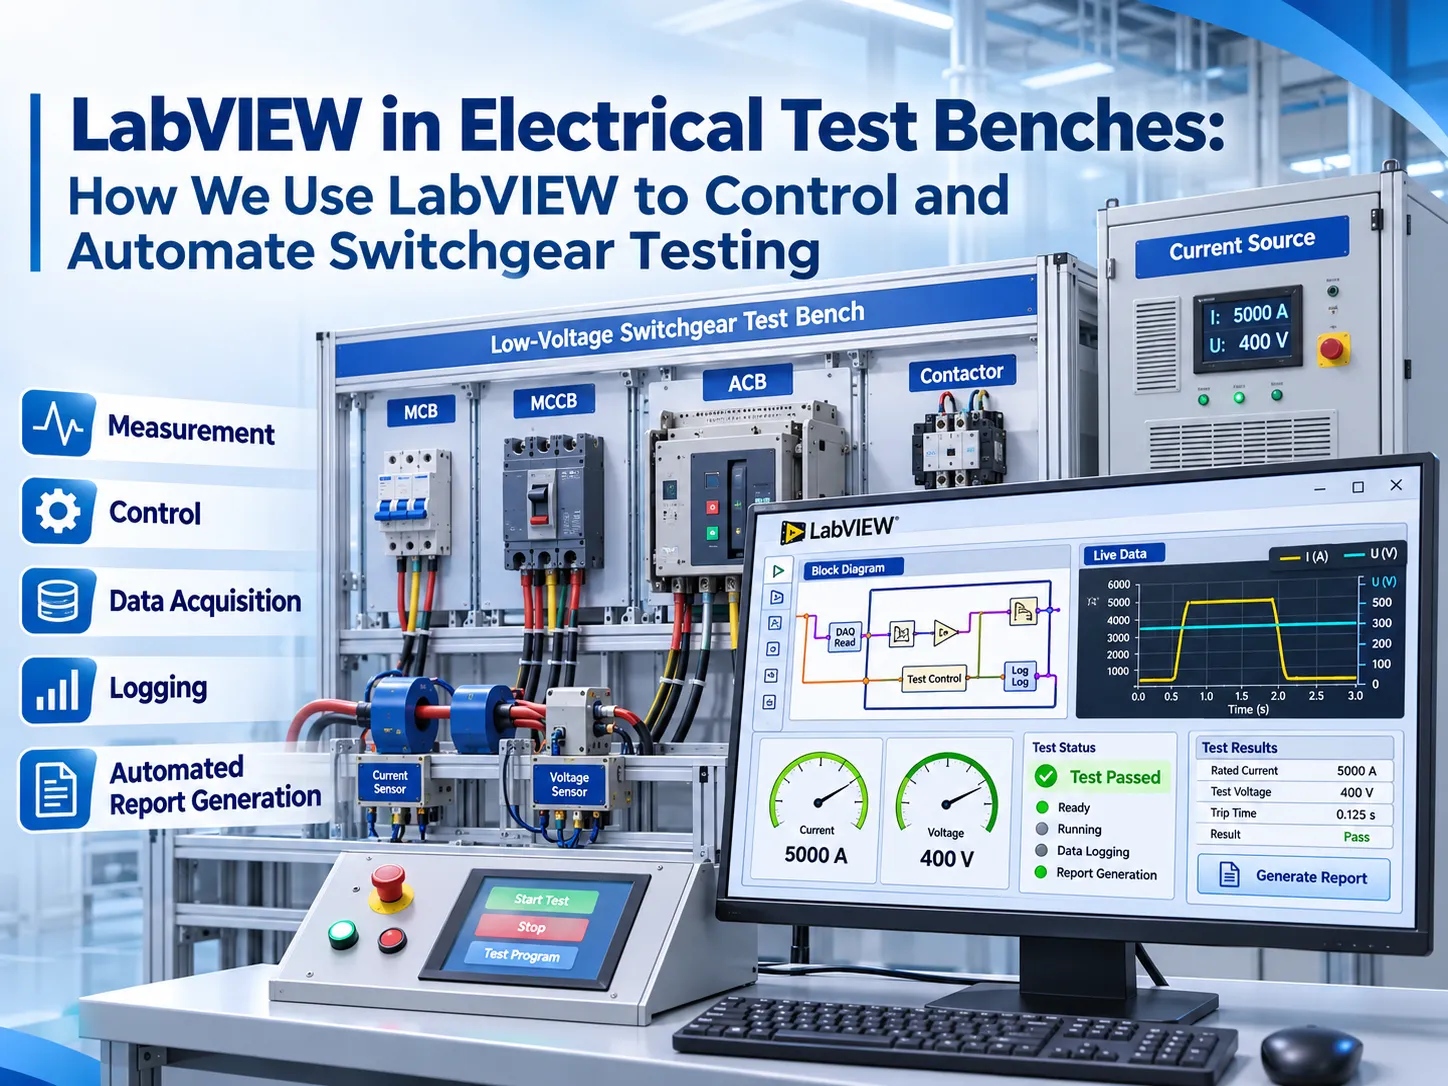
- トリップ時間と電流。. ブレーカーまたはRCD(残留電流装置)を指す場合、その装置は複数の試験に合格する必要があります:定格電流の1.05倍でトリップしないこと、定格の1.2倍の電流にさらされた場合に必要な時間内にトリップすることなどです。したがって、これは単一の測定ではなく、一連の試験であり、実際の電流供給を用いて試験ステーションで行うべきです。.
- 耐電圧試験。. 指定された電圧を一定時間使用し、漏れ電流を監視します。ここでのポイントは治具の設計にあります:試験治具内でアークが発生して合格となるよりは、試験を行わない方が良く、そうした誤解を招く試験は避けるべきです。.
- 校正。. 調整可能な部品を所定の値に調整し、その後検査します。これは製品の性能を決定するプロセスであり、半自動ラインでは手動で行われる可能性が最も高いプロセスでもあります。.
この作業専用に設計されたベンチは、柔軟な試験プラットフォームとは異なる機械であり、 ACB試験ベンチ はその違いを示しています:治具は一つのフレームサイズに合わせて設計され、電流源もそのフレームに合わせてサイズ設定されており、サイクルタイムは装置が単に測定されるだけでなく操作される機械製品であることを反映しています。.
このモデルに適合する産業と適合しない産業
このアプローチは、自動車部品組立のようなコネクター、センサー、小型アクチュエーターが試験対象となる用途に効果的に適しています。同様に、試験報告書が必要な医療機器や、プロセスが高速で機能試験に依存する家電工場にも当てはまります。この原則の他の成功例には、電圧、抵抗、熱試験が必要で、故障が安全問題と見なされるバッテリーモジュールがあります。.
この方法は少量生産には推奨されません。つまり、20ステーションと事前固定治具を備えたシステムは、変更が頻繁にある場合には機能せず、その都度労働集約的なプロセスを経る必要があります。代わりに、そのような場合は良好なセルと手動操作の試験ベンチを適切な治具と共に優先し、自動コンベヤーソリューションよりも先に検討すべきであり、そうしなければ調達費用を無駄にし、機械を無駄にします。.
一般的に、カットオフポイントは日産5,000ユニットのラインから生じ、多くの場合、半自動システムの方が効率的です。.
工場が実際に得るもの
人的資源の完全削減よりも再配置が好まれます。. 例えば、15ステーションの生産ラインでは、必要な従業員数が通常25%減少します。人員が減ることで、オペレーターは機械の操作を監督でき、良好なコスト削減を実現します。しかし、実際のコスト削減は再作業量の減少から生じます。.
スループットの予測可能性。. 組立ラインの出力は主に雇用されている人員に依存します。対照的に、固定サイクルタイムのラインで生産される量は同じであるため、他の生産段階のスケジューリング全体のプロセスがはるかに簡単になります。.
品質記録。. 生産される各ユニットには固有のシリアル番号と試験結果があります。これにより、顧客の苦情に数分で対応でき、数時間待つ必要がなく、監査人に必要な証拠を即座に提供します。.
変更時間は隠れたコスト。. もし生産ラインが別の種類の生産に切り替えるのに40分かかる場合、そのラインは一種類のみを生産し、その特定製品の他ブランドには使用されません。仕様には、変更時間とこの機械で処理されるバリアント数の両方を含める必要があり、組立ラインの有効性に関する見積もりを得る前に考慮されます。.
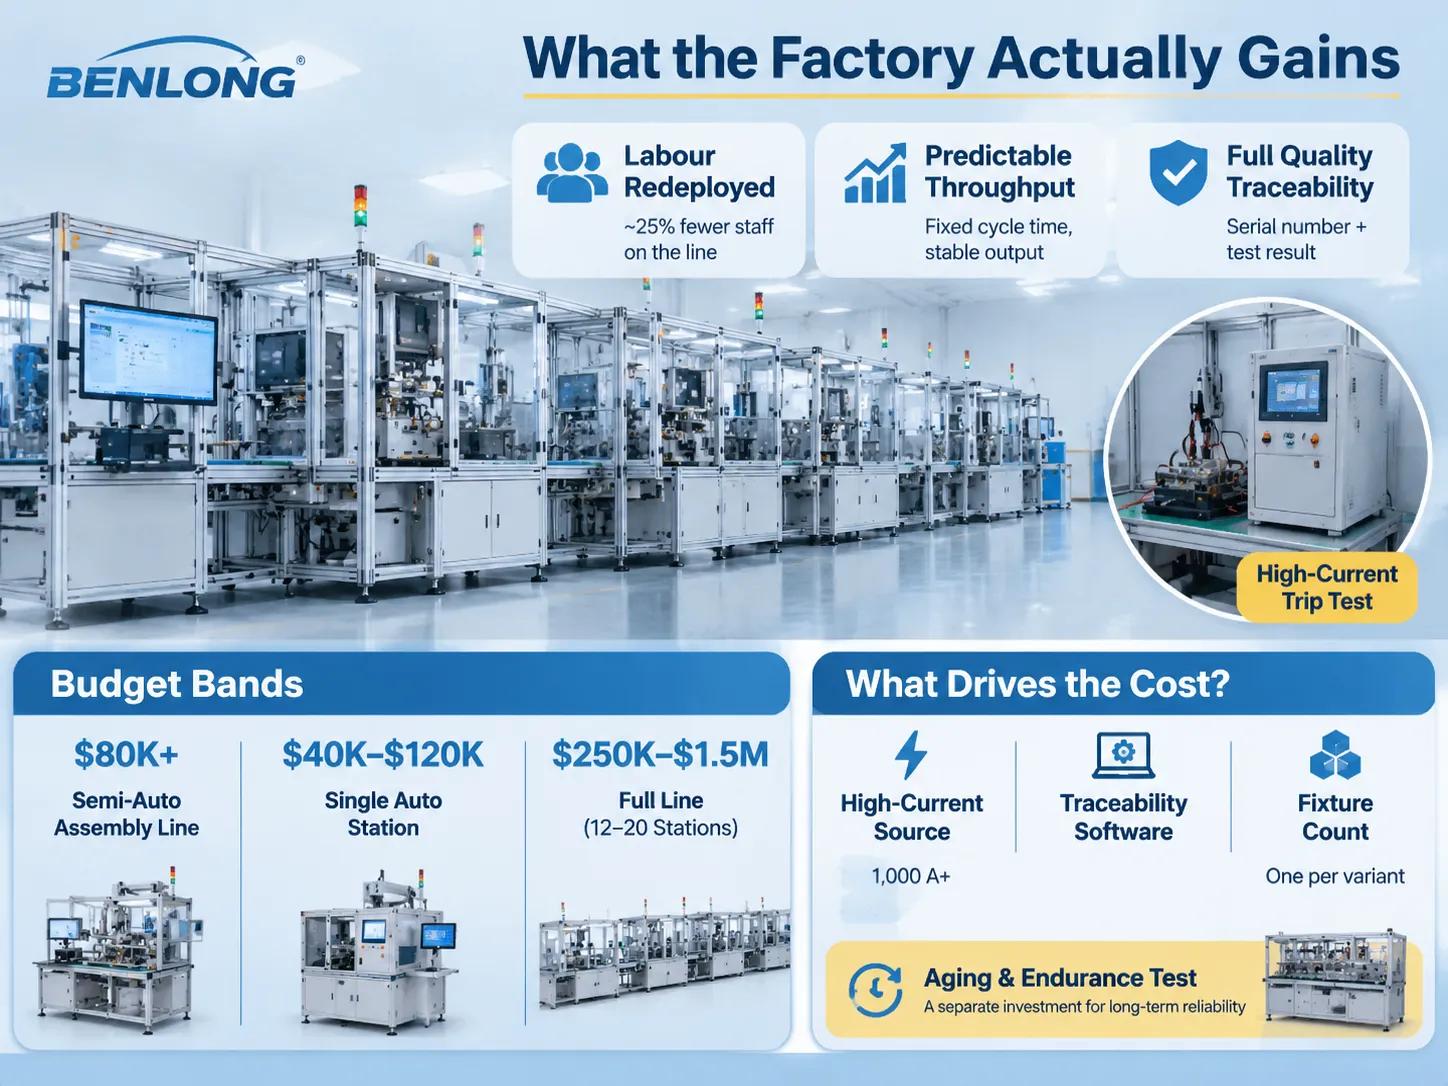
予算帯とそれを動かす要因
インラインテストのない半自動組立システムは約$80,000から始まります。装置の複雑さに応じて、特殊治具と基本的なテストを備えた単一の可動作業エリアは$40,000から$120,000の間です。インライン電気テスト、自動除外、製品追跡を含む12から20の作業ステーションを備えた完全な工場および組立システムは、主にテスト機能により$250,000から$150万の範囲です。.
この数字に最も影響を与えるのは三つの要素です。トリップテストで使用される電流源の種類で、1,000A以上の電流を一定期間生成するプロセスは非常に高価です。追跡用ソフトウェアはハードウェアに比べて比較的安価ですが、検証はそうではありません。そして、治具の総数が重要で、各タイプの治具は固有の治具を持つ必要があり、製品範囲内の6種類の製品の総数に掛け合わせて工場内の治具総数を算出します。.
エージングおよび耐久試験は別の購入で別のロジックを持ちます。転換スイッチを1万回無人でサイクルするベンチは信頼性ツールであり、検査ツールではありません。 ATS老化試験ベンチ これら二つの作業は通常一緒に指定されますが、別々に購入すべきであり、異なる受け入れ基準と異なる回収計算を持ちます。.
当社が製造しない部品のために知っておくべきブランド
当社は電気機器用のラインとベンチの両方を製造しています。他の分野や当社が製造しない目的のためには、以下の企業が言及に値します。.
ATSコーポレーションは、利益ベースで最大のカスタマイズされた自動化メーカーであり、2025年度の決算で約C$2.7億を創出し、65の工場で約7,500人の従業員を雇用しています。専門分野は、医療および輸送分野における高度に複雑な組立および試験です。JRオートメーションはほぼ同レベルで、北米で強い存在感を持ち、さまざまな業界で一定の専門知識を有しています。.
コンポーネントについて言えば、モーションコントロールとデータ記録を考慮すると、BeckhoffはPCベースの制御およびEtherCAT I/Oの標準的な選択肢であり、Keyenceはビジョンおよび測定センサーに関して他のサプライヤーと比較検討すべきです。ロボティクスに関しては、通常、協働ロボットではなく、よく知られた産業用ロボットアームを適用しています。.
大手インテグレーターの専門家に対する主な利点は、サービスの範囲と新工場のプロジェクト管理能力です。専門会社の経験は、標準的な方法で類似のタスクを実行することにあり、エンジニアリングにかかる時間が短縮されます。.
選び方:選択表
| これがあなたに当てはまる場合 | 適合するもの | 予算の目安 |
|---|---|---|
| MCB、MCCBまたはRCDの生産、安定した設計、1日あたり5,000台以上 | インライン電気試験、校正およびシリアルトレーサビリティを備えたフルライン | $250,000から$1.5百万 |
| 同一製品ファミリー、1日あたり1,000から5,000台 | セミオートマチックライン、手動での積み込み・取り出し、自動組立と手動試験ベンチ | $80,000から$350,000 |
| コンテクターまたはスターターの組立、高ミックス | クイックチェンジ治具を備えたモジュラーライン、試験は2点のみ | $150,000から$500,000まで |
| 転送スイッチまたはブレーカーの耐久性認定 | エージングベンチ、無人サイクル、ドリフト記録 | $40,000から$200,000 |
| 規制ファイルを持つ医療機器または自動車部品 | フルトレーサビリティおよび検証済み試験シーケンス、通常は大手インテグレーター | $400,000以上 |
| 1日あたり500台未満、製品変更は四半期ごと | ラインではなくセルおよび治具 | $15,000から$80,000 |
の 購入者向け自動化生産ラインオプションの比較 購買側から同じ決定を経ており、契約に記載すべき受入基準を含みます。仕様が確定する前にこの文書を確認することが重要です。なぜなら、注文で主に欠けている2つの側面は主に切替時間と工場受入試験計画であり、これらはその段階では比較的安価であり、後から追加する場合は高コストになるためです。.
よくある質問
組立ラインと組立および試験システムの違いは何ですか?
伝統的な組立ラインは、製品を製造し、その後に品質管理を行います。組立および試験システムは、製造プロセスの各段階で製品の製造を継続するかどうかを評価します。試験は欠陥が発生する箇所で行われ、不良品は理由を記録して脇に送られます。ハードウェアは同じように見えるかもしれませんが、違いを生むのはフィードバックループとデータです。プロセスの第二のバリアントは通常15~30%高価であり、この追加コストは手直しの減少と継続的な品質証明書によって相殺されます。.
自動化された組立および試験システムの費用はいくらですか?
予算帯の価格範囲は、インライン試験なしの半自動ラインで80,000ドルから始まります。12~20の作業ステーションを備えた完全な製造ラインの場合、価格は250,000ドルから150万ドルに上昇する可能性があり、規制産業では検証済みソフトウェアと大規模なトレースバックが必要で、40万ドルを超える費用がかかることもあります。支払額は、トリップ試験に使用される電流の供給源、トレースバックソフトウェアとその検証プロセス、および生産ラインで使用される治具の数の3つの側面に依存します。.
ラインにはいくつのステーションが必要ですか?
通常の原則に従い、数は2から50の間ですが、この数は特定の目標ではなく異なる組立作業の数を表します。数よりも重要なのは作業の方法です。最も遅い作業ステーションがサイクルタイムを決定します。したがって、20の作業ステーションを持つ組立ライン全体は、他の19の作業ステーションの性能に関係なく、1つの作業ステーションが作業を完了するのに12秒かかります。バランス調整は通常、作業を分割するか、並行して動作する2番目の試験ステーションを追加することを意味します。.
既存の手動ラインを段階的に自動化できますか?
もちろん、段階的な変換アプローチの方がより収益性が高い傾向があります。このアプローチは、まず制約ステーションを自動化し、次にインライン試験を追加し、最後に両者間の転送を自動化することです。各ステップにはそれぞれリスクと回収期間があり、工場は完全なラインを導入する前に自動化プロセスの動作を確認できます。もし最初に転送が計画されている場合、制約が何であるかを知らずにレイアウトが既に決定されています。.
どのような受入試験を契約に記載すべきですか?
特に5つの点に関して。定格速度で少なくとも500サイクル以上にわたって測定された連続サイクルタイムであり、3個の部品に対するストップウォッチチェックではありません。欠陥カテゴリが定義された状態で、72時間にわたって実施された歩留まりおよびOEEの測定。指定された方法と計測器を用いたツールでの再現可能なテスト。ISO 13849および関連する性能レベルに基づく安全性検証。変更を可能にする完成図面およびPLCソースコードを含むドキュメントパッケージ、リードタイムを示す予備部品リスト、および研修コースの提供。.
製品設計が変更された場合はどうなりますか?
すべてはラインの設計方法によります。クイックチェンジ治具とシーケンス化されたテストプログラムを備えたラインは、数時間でバリアントに対応できます。固定治具とハードコードされた制限を持つラインは、新しい治具とソフトウェアの修正が必要です。仕様書には、5年間でラインが対応すべき異なるバリアントの数と、切り替え時間がどの程度であるべきかを示すべきです。これらの数値が治具戦略を決定しますが、購入者が明示的に記載しない限り、文書で見つかることはほとんどありません。.
参考文献
- ATS Corporation — カスタム自動製造およびテストシステム
- JR Automation — 自動組立およびテスト統合
- Beckhoff Automation — 生産ライン向けPCベース制御
- A3 — 自動化推進、産業リソース
- International Federation of Robotics — 世界ロボットデータ
結論
生産機械を購入する前にテスト機器を先に購入してください。簡単に組み立てられるがテストが不十分な生産ラインは、手直しや資金の無駄を引き起こす組立ラインです。新しい組立ラインに費やした資金は、供給源やその他重要な機械部品に使われるべきでした。.
これに続いて、機械の使用に影響を与える3つの要因—切り替え時間、バリアント数、最大速度でのサイクルタイム—を記録してください。これら3つの要因は発注書でほとんど言及されませんが、生産中のほとんどの失敗の原因となっています。製品、日産量、必要なテストを通知して、自動化または手動操作機械の構築可能性を確認し、最終的に全組立ラインのコストを理解してください。.