 benlong
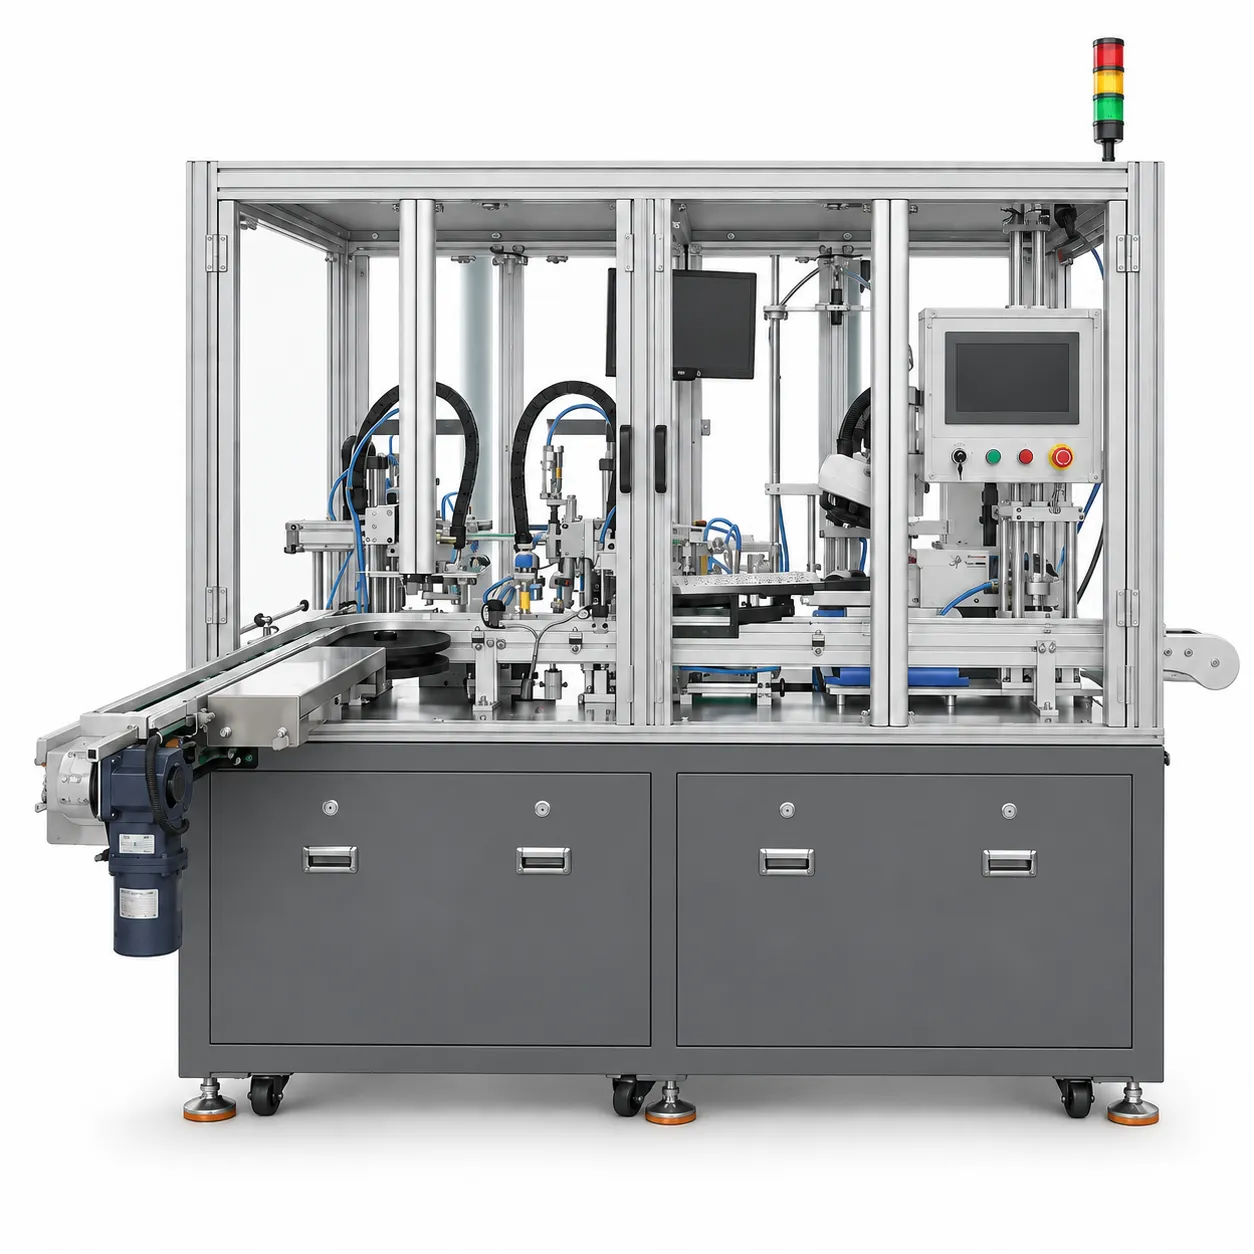
MCBトグルスプリング自動組立機
の MCBトグルスプリング自動組立機 MCB組立の最も難しい工程の一つであるトグルスプリングの取り付けを自動化 トグルスプリング メカニズムに組み込む工程をインラインステーションとして実現:自動供給、振動式スプリング供給、機械による繰り返し可能な取り付け、スプリング有無検出と自動排除を、1極あたり2.5~3秒で行います。.
MCBトグルスプリング自動組立機
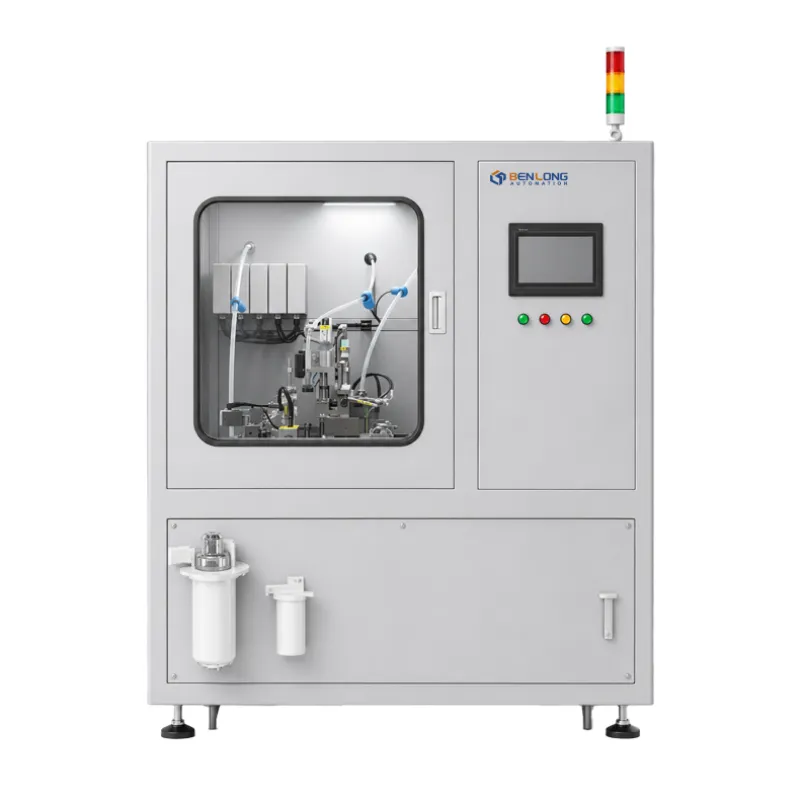
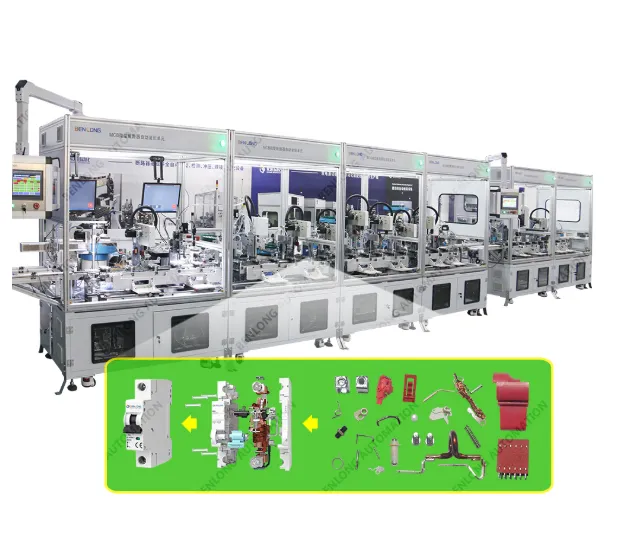
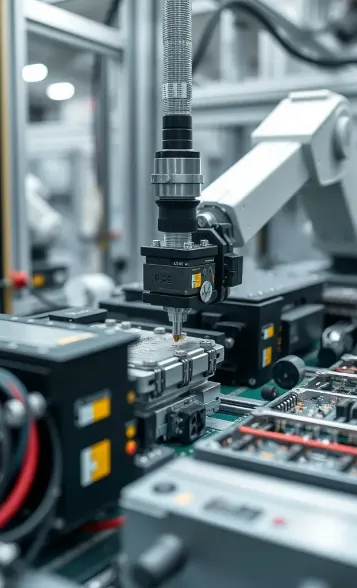
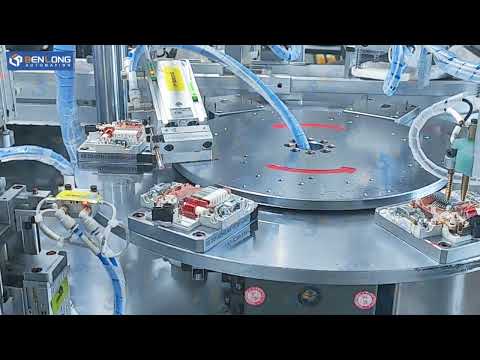
トグルスプリング自動組立機は、ミニチュアサーキットブレーカのメカニズムにトグルスプリングをインラインで完全自動的に取り付けます。製品は前工程からコンベヤで自動的に搬送され、センサーが各ユニットを検出・分離し位置決めします。機械はスプリングを供給・把持・仮組立し、製品メカニズムに取り付けた後、スプリングの有無を検証し、不良品は自動的に除外されてから製品はコンベヤに戻ります。サイクルタイムは1極あたり2.5~3秒(約1,200~1,440極/時)です。.
スプリング取り付けは手作業のMCB組立で最もミスが発生しやすい工程の一つです。小さなテンションのかかったスプリングを手で位置決めするため、ばらつきや部品の取り付け漏れが最初に発生します。この機械はその変動を排除します。トグルスプリングは機械で繰り返し正確に供給・装着され、インライン検出ステーションでスプリングの有無を確認し、不良組立は自動的に排除されます。治具や供給装置はお客様の製品図面に合わせてカスタマイズされます。.
インライン自動組立|1極あたり2.5~3秒|標準納期:80~100営業日
トグルスプリング自動組立機とは?
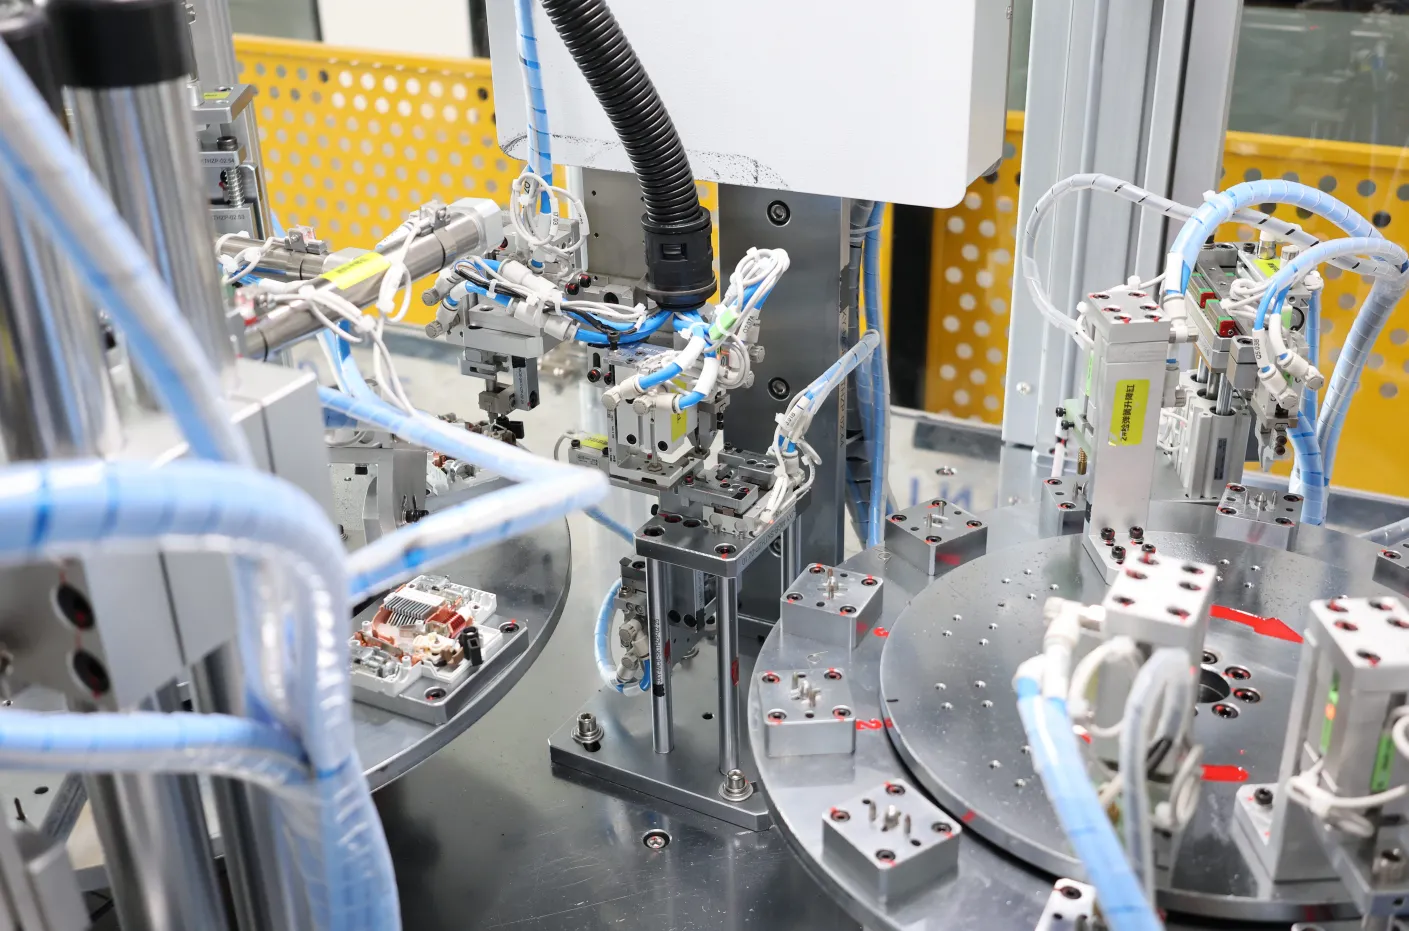
ミニチュアサーキットブレーカーの内部では、トグルスプリングがトリップ機構の作動力を提供します — それはブレーカーにスナップ動作を与えるエネルギーを蓄え、放出します。スプリングを正しく取り付けることは非常に重要です:スプリングが欠落している、位置がずれている、または負荷が不均一である場合、機構は設計通りに作動せず、ブレーカーが完全に組み立てられた後では故障の発見が困難で高コストになります。手動でのスプリング組み立てはまさにここで問題が発生します — 張力のかかった小さなスプリングを扱い、正しい位置にセットする作業は、シフト全体を通して手作業で繰り返すのが難しいです。トグルスプリング自動組立機は、その手動工程を専用のインラインステーションで置き換えます。この機械は組立ライン内に設置されます:ユニットは上流工程から自動的に流れ込み、センサーが各ユニットを検出して位置に分離し、トグルスプリングは振動ボウルで供給され、グリッパーで掴まれて治具に仮組みされ、その後製品の機構に取り付けられます。検出ステーションが即座にスプリングの有無をチェックし、不良ユニットは自動的にリジェクトエリアに振り分けられ、良品はコンベヤに戻ってラインを進みます。作業がインラインかつ無人で行われるため、手作業による労力と不安定さを排除します。非標準のカスタム機械として、治具、グリッパー、供給ツールはお客様の特定の製品およびトグルスプリングの形状に合わせて設計されています。.
製品は上流工程から流れ込み、コンベヤに戻る — 工程間の手動投入はありません。.
5〜3秒に1極、約1,200〜1,440極/時間。.
すべてのユニットはトグルスプリングの有無をチェックされ、不良組立品は自動的に排除されます。.
トグルスプリングは機械の繰り返し精度で供給、掴み、装着され — 手作業のばらつきを排除します。.
組立プロセスと主要ステーション
技術仕様
| 対象製品 | MCB機構へのトグルスプリング組立、部品図面に合わせてカスタマイズ |
|---|---|
| 機械機能 | 自動トグルスプリング供給、仮組立、装着および有無検出 |
| 運転タイプ | インライン自動 — 製品は上流工程から流れ込み、コンベヤに流出 |
| 生産能力 | 5〜3秒に1極(約1,200〜1,440極/時間) |
| スプリング供給 | 自動整列付き振動ボウル供給 |
| インライン検出 | 自動スプリング有無検査;不良品は自動的にリジェクトエリアへ振り分け |
| 電源 | 380V ±10%、50Hz ±1Hz |
| 制御システム | オムロンPLCとMCGS HMIタッチスクリーン;SMC空気圧シリンダー |
| Machine dimensions | L1850 × W1500 × H1900 mm |
| 納期 | €œ100稼働日 |
詳細なプロセスフロー
操作者は開始前にHMIで製品パラメータを設定し、その後機械は自動でサイクルを実行します:
- 自動供給および分離 – 製品はコンベヤに沿って上流工程から到着し、センサーが各ユニットを検出して位置に分離します。.
- ポジショニング – ユニットは自動的に位置決めされ、スプリング装着の準備が整います。.
- スプリング供給および事前組立 – 振動ボウルがトグルスプリングを供給し、グリッパーがそれを掴んで治具に事前組立します。.
- スプリングの取り付け – トグルスプリングは製品の機構に自動的に取り付けられます。.
- 検出および排除 – 機械はスプリングの有無を検証し、不良品は自動的に排除エリアへ振り分けられます。.
- 排出 – 良品はコンベヤに戻り、ライン出口へ進みます。サイクルは繰り返されます。.
主要な技術的利点(カスタム非標準設計)
最も困難な手作業工程を自動化
小さなトグルスプリングを張力下で取り付ける作業は、手作業組立で最も困難な工程です。機械は毎サイクル同一の結果で供給・装着し、手作業で生じるばらつきやスプリングの取り付け忘れを排除します。.
検出により不良品の流出を防止
各ユニットはステーションを離れる前にトグルスプリングの有無をチェックされ、異常があれば自動的に排除されます。スプリングの欠落や誤装着品は最終組立に到達せず、そこでの高コストな検出を防ぎます。.
真のインライン統合
製品は上流工程から流入し、手作業なしでコンベヤへ戻るため、ステーションは既存のMCB組立ラインに組み込まれ、別途手作業工程を追加しません。.
高い安定したスループット
1極あたり2.5~3秒、約1,200~1,440極/時の速度で、機械は稼働中の組立ラインに追従しつつ組立品質を一定に保ちます。.
業界リーダーから信頼されている
アプリケーションと統合
カスタムエンジニアリングと納品
カスタムトグルスプリング組立機の見積もり依頼
製品図面またはサンプルとトグルスプリング仕様をお送りください。弊社エンジニアが供給、組立、検出ステーションを設計し、既存のMCB組立ラインに組み込みます。.
WhatsApp: +86 150 5837 0007 | メール: xsb@benlongkj.cn | 英語と中国語でのサポート
なぜBenlongをスプリング組立自動化に選ぶのか?
- 15年以上のデザイン経験 MCB組立機 低電圧電気製品向け
- 自動化された トグルスプリング取り付け — 手作業組立で最も信頼性が低い工程
- インラインスプリング有無検出と不良品の自動排除
- 既存組立ラインに直接統合可能なインライン設計
- グローバルなサービスおよびスペアパーツサポート
一般的なカスタムシステムの構成例
自動トグルスプリング組立装置構成:・自動供給・分離ステーション・位置決め治具・振動ボウルスプリング供給機・スプリンググリッパー&事前組立ステーション・スプリング取り付けステーション・スプリング有無検出および排除仕分け・SMC空気圧シリンダー・オムロンPLCとMCGS HMI・設置立ち上げ・1年保証
関連ソリューション
よくある質問
MCB機構にトグルスプリングを取り付けます。これはトリップ動作の駆動力を提供するスプリングです。機械はスプリングを供給、掴み、事前組立し、取り付けた後に存在を検証し、すべてインラインの自動操作で行います。.
小さなスプリングを張力をかけて正しく装着する作業は、MCB組立の中でも最も信頼性の低い手作業の一つです — ここで最初に不整合やスプリングの取り付け忘れが発生します。自動化することでその変動を排除し、インライン検出によりスプリングなしでユニットが進むことを防ぎます。.
スプリング取り付け後、検出ステーションでスプリングの有無を確認します。検査に不合格となったユニットは自動的にリジェクトエリアへ振り分けられ、良品はコンベヤに戻りラインを進みます — これにより不良品が最終組立に到達することはありません。.
はい — それが想定されている構成です。製品は上流工程から自動的に流入し、コンベヤへ戻るため、この機械はスタンドアロンの手作業ではなく、既存のMCB組立ライン内のインラインステーションとして稼働します。.
製品およびトグルスプリングの図面または実物サンプル、目標生産能力、ライン統合要件をご用意ください。弊社のエンジニアが製品に適したステーション構成をご提案します。.