Benlong




Inspeksi Visi AI dalam Manufaktur: Bagaimana Perbedaannya dengan Visi Mesin pada Jalur Perakitan Nyata
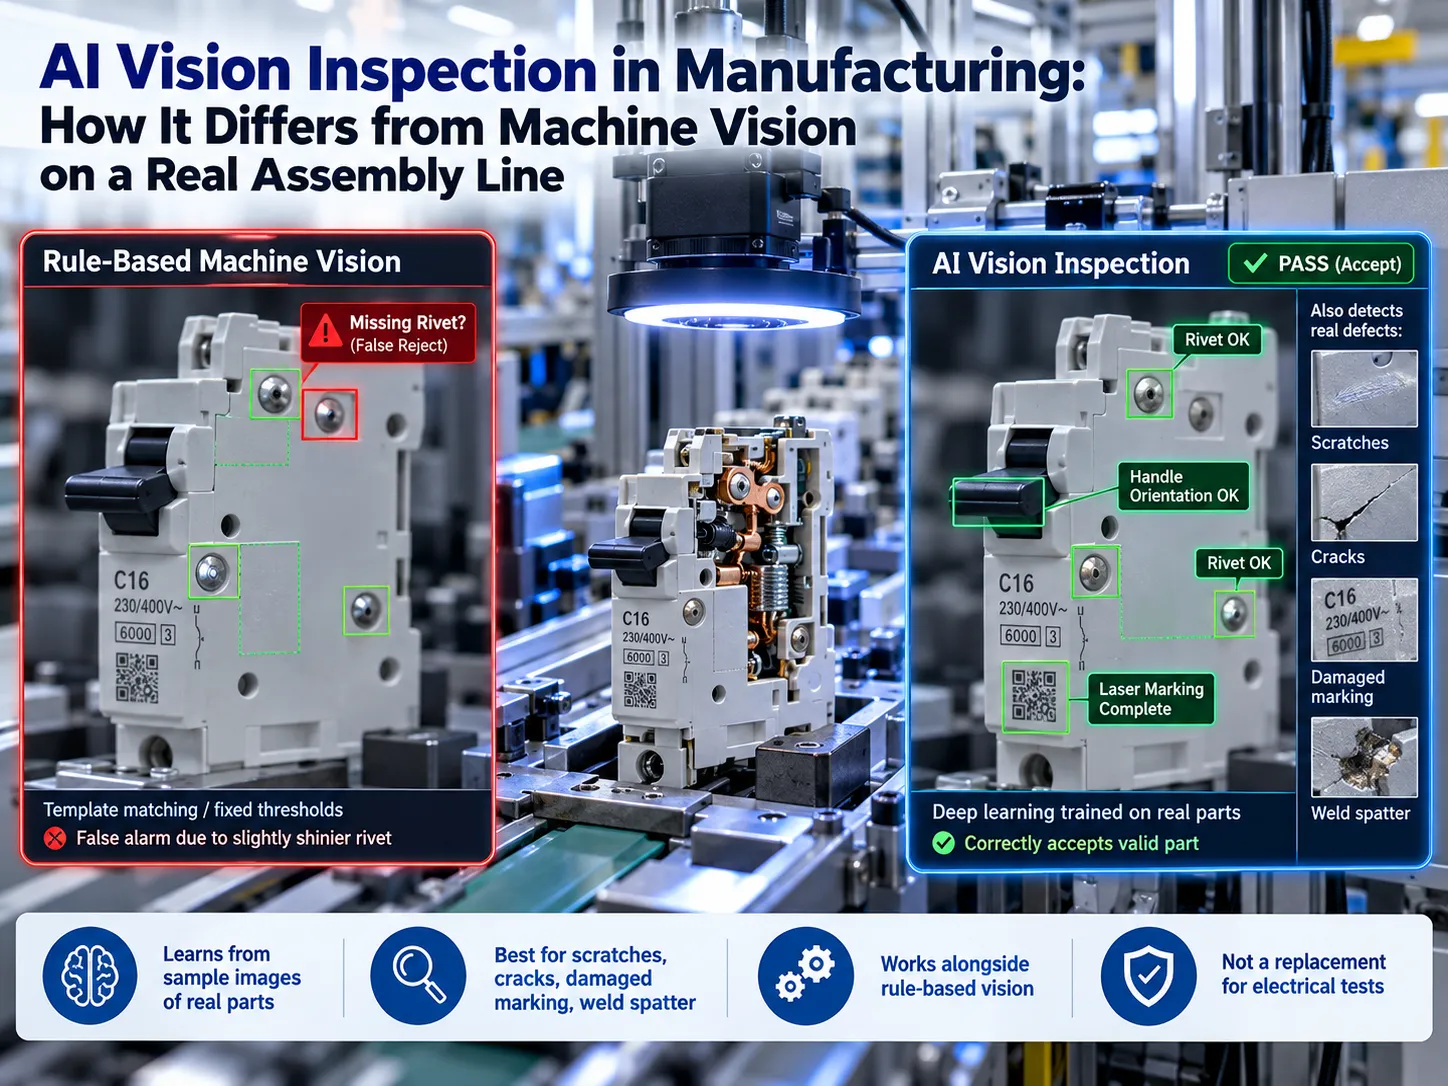
Pemutus sirkuit miniatur hanya selangkah lagi dari menempatkan penutupnya dengan jepitan. Dalam dua atau tiga detik, kamera harus memeriksa bahwa rivet ada, pegangan dipasang dengan arah yang benar, dan tanda laser telah dibuat. Sistem penglihatan berbasis aturan melihat rivet dengan kilau sedikit lebih banyak daripada rivet standar dan menandainya sebagai tidak ada. Operator mereset alarm dan hal yang sama terjadi sepuluh menit kemudian. Inspeksi penglihatan AI bekerja dengan cara yang sama sekali berbeda. Sistem ini tidak hanya mengikuti aturan insinyur tetapi belajar seperti apa produk yang baik dari kumpulan gambar.
Singkatnya, inspeksi penglihatan AI mengandalkan kamera industri dan model pembelajaran mendalam yang dilatih menggunakan gambar berbagai komponen untuk menentukan apakah produk memenuhi standar kualitas. AI memiliki keunggulan saat menangani cacat yang tidak memiliki bentuk tetap, misalnya goresan, retakan, tanda yang rusak, dan percikan pengelasan karena sistem penglihatan berbasis aturan gagal dalam hal ini. Inspeksi penglihatan AI dengan demikian berfungsi sebagai teknologi pelengkap untuk penglihatan berbasis aturan dalam aktivitas pengukuran atau pembacaan kode, tanpa menghilangkan kebutuhan untuk pengujian listrik seperti kurva trip, resistansi kontak, dan hi-pot.
Apa Itu Inspeksi Penglihatan AI?
Teknologi inspeksi visual Kecerdasan Buatan (AI) sering disebut sebagai sistem inspeksi berbasis kamera karena menggunakan kamera untuk membuat keputusan inspeksi berdasarkan kemampuan kecerdasan buatan. Ini bukan teknologi inovatif yang membawa jenis cahaya baru; ini adalah cara baru memproses data inspeksi.
Di lini produksi, proses inspeksi terdiri dari empat langkah utama:
Akuisisi Gambar. Sebuah bagian datang ke area inspeksi; sensor diaktifkan dan kamera mengambil gambar.
Perbandingan Gambar. Model membandingkan gambar yang diambil dengan sampel baik dan cacat yang telah dipelajari sebelumnya dan memberikan skor yang menunjukkan kemungkinan cacat dan, seringkali, memberikan informasi tentang posisi cacat pada gambar.
Pemrosesan Hasil. Keputusan lolos atau gagal dibuat sesuai dengan ambang batas yang ditentukan oleh insinyur berdasarkan skor yang diterima dari model.
Pemrosesan Umpan Balik. Bagian tersebut ditolak atau diizinkan untuk melanjutkan; gambar yang diambil, skor, dan hasil akhir disimpan di bawah nomor seri bagian tersebut.
Langkah keempat sering diabaikan tetapi ini adalah salah satu yang paling penting. Jika pelanggan mengembalikan produk cacat, kami akan memiliki kemampuan untuk merujuk pada gambar yang dihasilkan dan mengetahui seperti apa cacat tersebut.
Inspeksi Penglihatan AI vs Penglihatan Mesin vs AOI
Hampir setiap pertanyaan tentang topik ini ternyata merupakan perbandingan antara penglihatan mesin dengan penglihatan AI. Dalam istilah sehari-hari, ada empat modalitas inspeksi visual bagian, dan setiap modalitas melakukan tugas uniknya sendiri. Selain itu, semua modalitas, kecuali yang pertama, termasuk dalam kategori inspeksi visual otomatis.
| Inspeksi manual | Penglihatan mesin berbasis aturan | AOI (inspeksi optik otomatis) | Inspeksi penglihatan AI | |
|---|---|---|---|---|
| Cara mengambil keputusan | Penilaian operator | Aturan yang diprogram oleh insinyur: tepi, blob, pengukuran, pencocokan pola | Aturan dan perbandingan referensi, dibuat untuk PCB | Model yang dilatih pada gambar bagian yang baik dan buruk |
| Pergantian ke produk baru | Cepat, tetapi tergantung pada pelatihan dan perhatian | Aturan baru dan penyetelan, seringkali memakan waktu berjam-jam hingga berhari-hari | Program papan baru dari CAD dan papan referensi | Memuat model untuk varian tersebut; melatih yang baru jika produk baru |
| Apa yang dikerjakannya dengan baik | Cacat yang tidak biasa, keputusan penilaian | Dimensi, keberadaan/ketiadaan, pembacaan barcode dan kode | Sambungan solder dan komponen pada papan sirkuit | Cacat variabel: goresan, retak, tanda rusak, cipratan, variasi warna |
| Di mana ia gagal | Kelelahan, inkonsistensi, kecepatan | Variasi kilau, warna atau posisi yang tidak diprogram | Apa pun yang bukan PCB | Jenis cacat yang belum pernah dilihat; perubahan pencahayaan atau material |
| Penolakan palsu | Bervariasi menurut orang dan shift | Tinggi saat penampilan bervariasi secara alami | Sedang; perlu penyetelan per papan | Lebih rendah pada fitur variabel setelah dilatih, tetapi harus diperiksa pada bagian Anda sendiri |
| Pengukuran presisi | Tidak | Ya, kekuatan utamanya | Ya, untuk fitur papan | Bukan tugasnya; gunakan aturan untuk pengukuran |
| Bisakah menjelaskan penolakan? | Sebagian | Ya: aturan mana yang gagal | Ya: pemeriksaan mana yang gagal | Sebagian: skor dan peta panas, bukan aturan |
Kami dapat membuat tiga kesimpulan berikut: melanjutkan penggunaan teknik visi berbasis aturan untuk penilaian dimensi, keberadaan sesuatu dan pembacaan kode karena cepat, akurat dan sederhana; dan menggunakan teknologi AI untuk mendeteksi ketidaksempurnaan yang berubah setiap saat seperti goresan, tanda tidak lengkap, dan variasi warna; juga perlu diingat bahwa AOI PCB dan rakitan listrik tegangan rendah mewakili masalah yang berbeda: Mesin AOI untuk papan sirkuit tidak akan berfungsi dengan baik pada pemutus sirkuit, dan teknologi AI yang digunakan dan dilatih pada pemutus sirkuit tidak akan bekerja dengan elektronik di dalam RCBO.
Apa yang Sebenarnya Termasuk dalam Sistem Inspeksi Visi AI
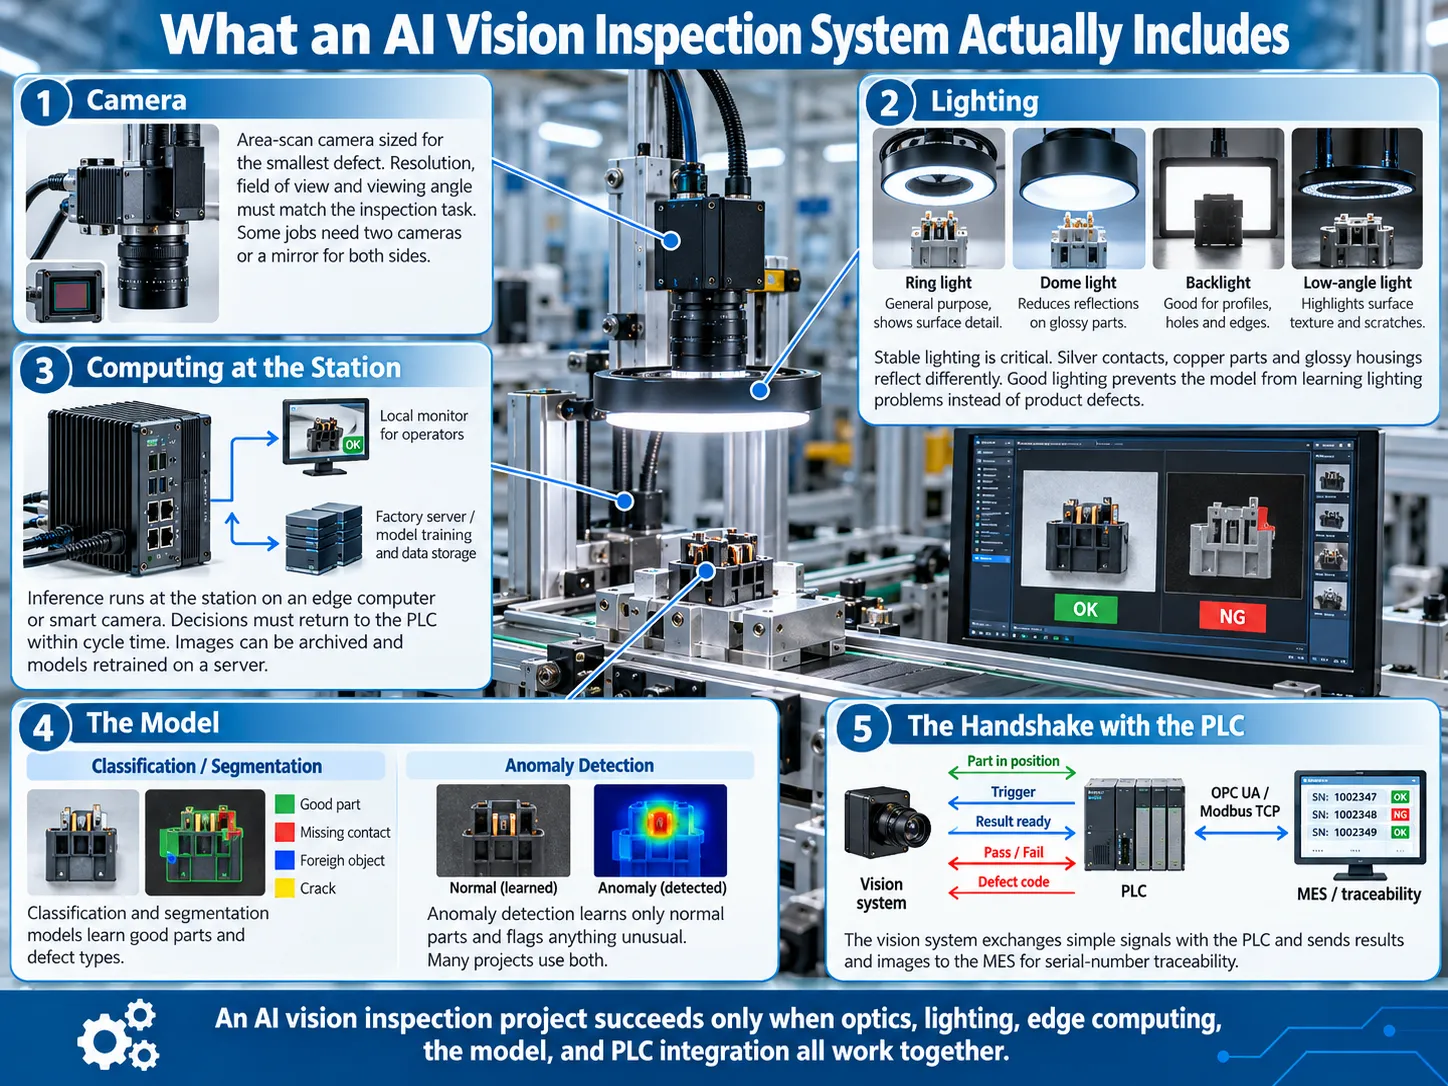
Sistem inspeksi visi AI pada lini produksi terdiri dari lima komponen. Semua orang berbicara tentang model, sementara empat komponen lainnya menentukan apakah sebuah proyek diterima.
Kamera
Pilihan kamera industri adalah kamera area scan dan resolusi tergantung pada ukuran minimum cacat yang ingin Anda identifikasi. Jika Anda khawatir tentang retakan 0,1 mm, Anda perlu memiliki jumlah piksel yang cukup untuk menutupi panjang tersebut guna menentukan bidang pandang kamera dan resolusi kamera. Dalam beberapa kasus, aplikasi memerlukan penggunaan dua kamera atau cermin untuk melihat kedua sisi bagian yang diperiksa.
Pencahayaan
Pencahayaan adalah subbagian terpisah karena sebagian besar kegagalan terjadi akibat pencahayaan yang buruk. Kontak perak, komponen tembaga, dan casing mengkilap memantulkan cahaya dengan berbagai cara, tergantung pada sudut objek. Lampu cincin, lampu kubah, lampu latar, dan lampu sudut rendah digunakan untuk mengungkap berbagai jenis cacat. Jika pencahayaan tidak stabil sebelum pelatihan model dimulai, proyek tidak akan berhasil. Model akan mempelajari masalah terkait pencahayaan daripada cacat yang ada pada bagian yang diperiksa.
Komputasi di Stasiun
Inferensi dilakukan pada komputer edge atau langsung di kamera pintar di stasiun, tetapi bukan di cloud. Sangat penting bahwa keputusan dikirim kembali ke PLC selama waktu siklus, sehingga lini produksi tidak perlu menunggu koneksi. Gambar disimpan di cloud atau server pabrik, di mana model dilatih ulang.
Model
Dua jenis model umum digunakan dalam sistem inspeksi. Model klasifikasi dan segmentasi dilatih menggunakan sampel bagian normal dan cacat dari setiap jenis. Model deteksi anomali hanya mempelajari properti bagian normal dan mendeteksi apa pun yang terlihat berbeda, yang bekerja dengan baik jika tidak ada cacat. Banyak solusi menggunakan kedua jenis model tersebut.
Proses Handshake dengan PLC
Selama proses handshake, sistem kamera dan PLC bertukar beberapa sinyal sederhana: bagian dalam posisi, trigger, hasil, sukses atau gagal dan terkadang kode cacat. Hasil dan gambar dikirim ke MES menggunakan antarmuka standar seperti OPC UA atau Modbus TCP, yang memungkinkan menemukan gambar apa pun menggunakan nomor seri. Ikhtisar kami tentang sensor otomasi industri menjelaskan di mana visi cocok di antara sensor lain pada mesin.
Di Mana Inspeksi Visi AI Berada pada Lini Perakitan Elektrikal
Kecerdasan buatan memiliki tempat dalam konteks deteksi cacat ketika berkaitan dengan pemutus sirkuit dan kontaktor. Tabel di bawah ini menampilkan berbagai jenis proses inspeksi visi yang dapat digunakan dan mengidentifikasi cara terbaik melakukan mereka baik dengan AI, aturan, atau keduanya. Waktu inferensi bervariasi antara puluhan milidetik, yang masih dapat diterima karena waktu siklus stasiun sekitar 2–3,5 detik pada Jalur perakitan otomatis MCB.
| Periksa | Apa yang Bisa Salah | Aturan atau AI? | Mengapa |
|---|---|---|---|
| Kehadiran rivet | Rivet hilang atau setengah terpasang | Aturan dulu; AI jika kilau sangat bervariasi | Kehadiran sederhana, tetapi pantulan menyebabkan penolakan palsu |
| Posisi dan kemiringan kontak | Kontak perak miring atau tidak sejajar | Aturan untuk posisi; AI untuk kerusakan permukaan | Posisi adalah pengukuran; kerusakan bukan |
| Pegangan dan polaritas | Pegangan terbalik, urutan kutub salah | Aturan | Geometri tetap, pola jelas |
| Pemberian tanda laser dan OCR | Karakter hilang, samar atau rusak | AI OCR untuk tanda rusak; aturan untuk kode | AI lebih baik menangani tanda parsial atau kontras rendah |
| Retakan dan bekas tenggelam pada rumah | Cacat cetakan, cetakan pendek, variasi warna | AI | Cacat bervariasi dalam bentuk dan posisi |
| Pemasangan terminal | Terminal tidak terpasang penuh | Aturan atau pengukuran 3D | Kedalaman adalah dimensi |
| Label dan lembar instruksi | Label salah, leaflet hilang | Aturan plus OCR | Pencocokan dengan resep |
| Cipratan las dan burr | Cipratan pada kontak, burr pada bagian yang dilas | AI | Bentuk dan ukuran tidak teratur |
Mesin milik Benlong sendiri menggunakan sisi berbasis aturan dari tabel ini hari ini. Pada Mesin perakitan MCB multi-pole, sebuah kamera CCD memeriksa penyelarasan dinding samping dan celah kutub serta memposisikan bagian hingga ±0,05 mm sebelum proses riveting. Jalur pengujian otomatis MCB mencakup inspeksi visual pada casing, label, dan sekrup. AI menambahkan sebagian besar di mana cacat tidak teratur, itulah sebabnya housing, penandaan, dan pengelasan berada di puncak daftar.
Apa yang Tidak Boleh Dinilai oleh Vision
Ada cacat serius pada pemutus sirkuit yang tidak dapat ditentukan secara visual:
Teknologi trip instan dalam waktu;
Waktu pada 1,13 dan 1,45 kali arus nominal untuk trip termal;
Resistansi kontak;
Kekuatan dielektrik;
Waktu trip arus sisa pada RCCB dan RCBO.
Sebuah pemutus mungkin tampak sempurna, tetapi masih bisa trip terlambat. Pengujian karakteristik yang disebutkan dilakukan oleh sebuah bench, seperti mesin trip magnetik MCB dan pengujian tegangan tinggi, yang memperhitungkan waktu trip ±1 ms untuk setiap perangkat yang diuji. Kamera mendeteksi penampilan sebuah bagian; pengujian listrik menentukan apakah berfungsi dengan baik. Garis yang baik menghubungkan hasil pengujian pada satu perangkat dengan nomor seri uniknya.
Contoh: Satu Stasiun Kamera pada Jalur MCB
Berikut cara satu stasiun AI vision dapat bekerja pada jalur pemutus yang berjalan sekitar tiga detik per unit. Waktu yang tercantum adalah angka tipikal untuk jenis stasiun ini, bukan spesifikasi.
| Waktu | Apa yang terjadi |
|---|---|
| 0,00 s | Pemutus tiba di fixture dan dikencangkan. Sensor mengonfirmasi posisinya. |
| 0,05 s | PLC mengirimkan trigger. Lampu strobo menyala dan kamera mengekspos selama beberapa milidetik. |
| 0,10–0,20 s | Gambar mencapai komputer edge. Model memeriksa rivet, pegangan, penandaan, dan housing serta mengembalikan skor untuk masing-masing. |
| 0,25 s | Skor dibandingkan dengan ambang batas dan hasil lulus atau gagal, dengan kode cacat, dikirim ke PLC. |
| 0,30 s dan seterusnya | Jika gagal, PLC mengarahkan pemutus ke saluran penolakan. Jika lulus, pemutus melanjutkan proses. |
| Secara paralel | Gambar, skor, dan hasil ditulis ke MES di bawah nomor seri pemutus. |
Proses beralih dari satu mesin ke mesin lain adalah di mana kecerdasan buatan menciptakan nilai nyata. Sebuah pemutus dapat berpindah antara model 1P dan 4P, model B, C, dan D, serta berbagai rating arus dalam satu hari. Dengan vision berbasis aturan, pergantian berarti seorang insinyur perlu memperbarui wilayah yang diamati dan batas numerik untuk model yang berbeda. Dengan AI vision, keluarga produk yang berbeda memiliki model yang dilatih secara terpisah, dan resep untuk mengganti mesin juga digunakan untuk memilih model yang tepat.
Ketika varian baru muncul, tim perlu mengumpulkan gambar, membuat model, dan memeriksanya sebelum menjadi operasional. Itu terdengar rumit, tetapi ini hanya perlu dilakukan sekali untuk setiap model, terlepas dari berapa banyak perubahan pemutus yang ada.
Bagaimana Produsen Menggunakan Inspeksi AI Vision Saat Ini
Beberapa contoh publik menunjukkan sejauh mana teknologi ini telah menyebar, dan di mana batasannya.
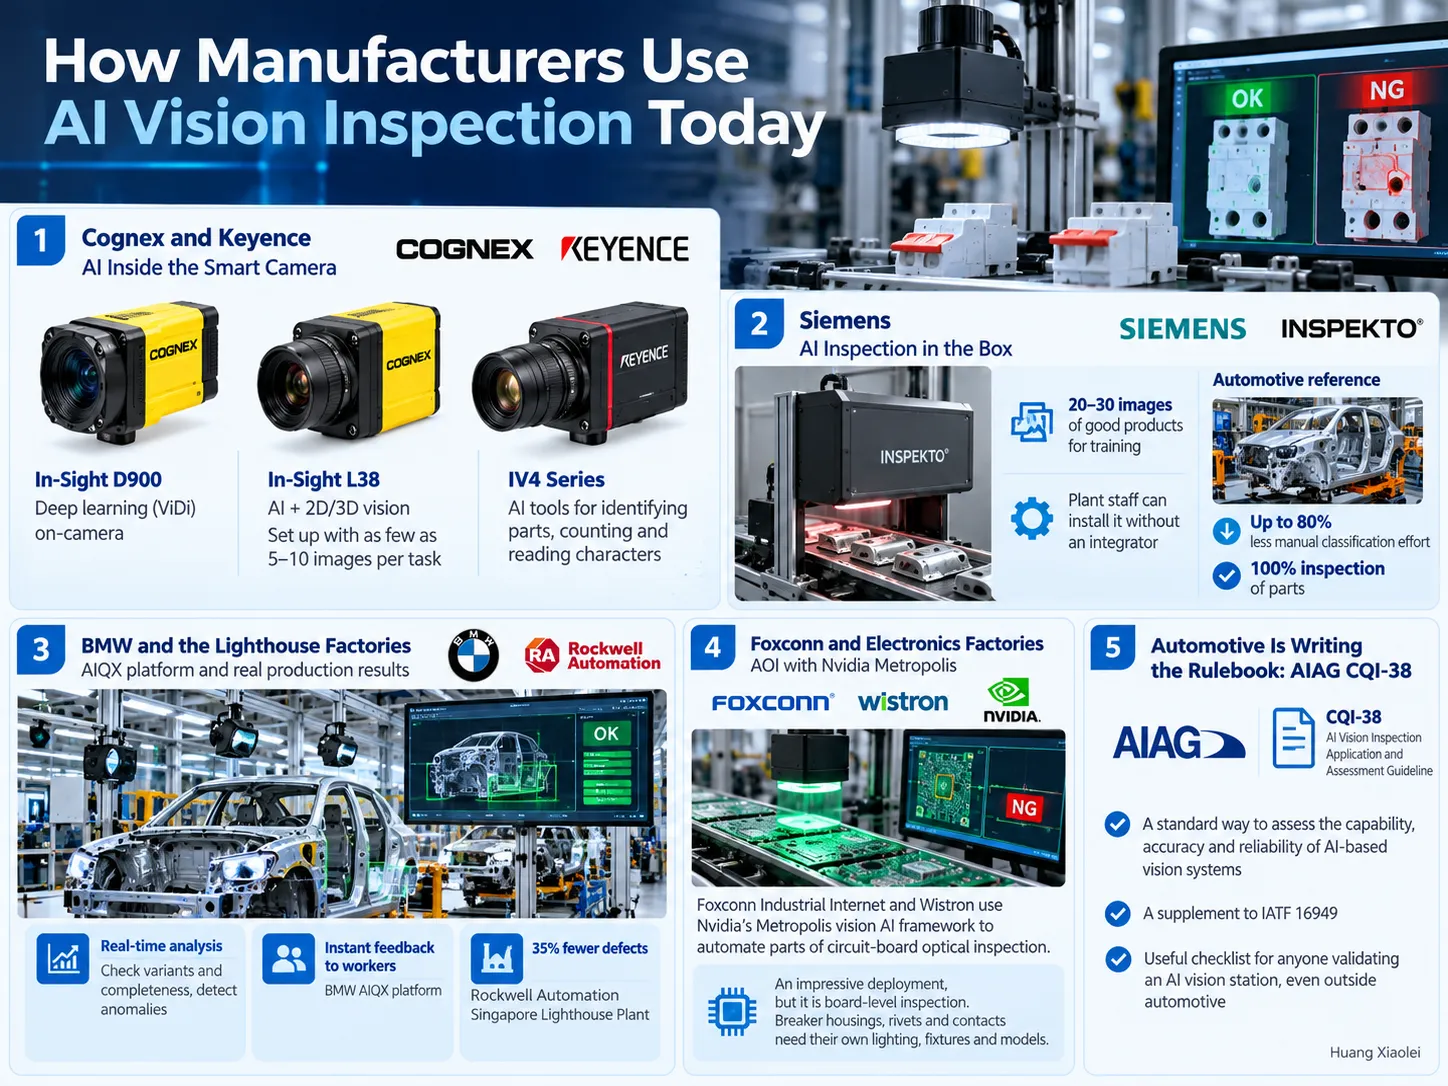
Cognex dan Keyence: AI dalam Kamera Pintar
Cognex telah mengintegrasikan sistem pembelajaran mendalam ke dalam kamera pintar industri In-Sight D900 terbarunya yang menggunakan teknologi pembelajaran mendalam ViDi untuk pengenalan karakter optik, verifikasi perakitan, dan deteksi cacat. In-Sight L38 terbarunya menggabungkan AI dengan visi dua dimensi dan tiga dimensi serta memerlukan hanya 5-10 gambar berlabel untuk dikonfigurasi, seperti yang dilaporkan oleh Cognex. Sebaliknya, seri kamera IV4 yang diproduksi oleh Keyence terdiri dari fungsi AI untuk identifikasi bagian, penghitungan, dan pembacaan karakter dengan rekomendasi untuk pencitraan optimal. Masa depan sudah jelas: integrasi AI ke dalam kamera adalah fakta.
Siemens: Inspeksi AI dalam Satu Kotak
Pada tahun 2024, Siemens membeli perusahaan Jerman bernama Inspekto yang menyediakan inspeksi visual berbasis AI sebagai satu unit termasuk kamera, sumber cahaya, lensa, dan perangkat lunak. Pelatihan sistem melibatkan sekitar 20-30 gambar produk yang baik; lebih dari itu, pemasangan dapat diselesaikan oleh operator sendiri tanpa keterlibatan integrasi. Proyek referensi yang dilakukan oleh Siemens melibatkan penggantian evaluasi manual bagian yang dicap dengan teknologi AI dan memungkinkan pengurangan jumlah pemeriksaan manual hingga delapan puluh persen.
BMW dan Pabrik Lighthouse
Sistem AIQX oleh BMW mengumpulkan informasi tentang proses produksi melalui kamera yang ditempatkan di jalur perakitan yang memegang pemeriksaan varian dan kelengkapan, serta menemukan anomali secara real-time dan memberikan umpan balik instan kepada operator. Selain itu, Pabrik Rockwell Automation di Singapura, yang disebutkan dalam daftar Global Lighthouses terbaru oleh World Economic Forum, telah melaporkan pengurangan cacat sebesar 35% berkat sistem kontrol kualitas AI. Panduan kami untuk Perusahaan terbaik dalam Global Lighthouse Network dari World Economic Forum menggunakan pendekatan serupa seperti yang dijelaskan di atas: proses stabil dan data lengkap terlebih dahulu, kemudian AI di atasnya. Kami membahas bagaimana Siemens, Schneider Electric, dan Eaton mencapai hal tersebut dalam panduan kami tentang menunjukkan bagaimana inspeksi visual cocok dalam siklus data yang lebih luas di pabrik Siemens, Schneider Electric, dan Eaton.
Foxconn dan Manufaktur Elektronik: Ini adalah AOI
Foxconn Industrial Internet dan Wistron menerapkan sistem AI visi Nvidia Metropolis untuk evaluasi otomatis papan sirkuit. Kasus aplikasi yang mengesankan ini hanya berkaitan dengan evaluasi papan sirkuit. Inspeksi elemen lain, seperti kontak, perlengkapan, dan konektor, memerlukan pengembangan sistem pencahayaan khusus dan model unik.
Otomotif Menulis Buku Aturan: AIAG CQI-38
Pada Juni 2026, AIAG menerbitkan panduan bernama CQI-38 yang ditujukan untuk teknologi inspeksi visual dan evaluasi aplikasi. Dokumen ini menyediakan prosedur penilaian standar bagi OEM, pemasok, dan produsen untuk sistem inspeksi visual berbasis AI apa pun. Meskipun produsen tegangan rendah tidak diwajibkan menggunakan CQI-38, langkah pencegahan untuk validasi teknologi ini dapat diterapkan oleh siapa saja yang terlibat dalam penilaian teknologi AI visual.
Menerapkan Inspeksi Visi AI Tanpa Pilot Enam Bulan
Ketika program pilot visi AI berlangsung selama berbulan-bulan, ada alasan umum kegagalan. Daftar berikut membantu mencegahnya.
Fokuslah pada satu cacat saja pada awalnya. Daripada menerapkan teknologi penglihatan pada lini produksi sejak awal, pilihlah cacat yang menyebabkan kerugian finansial saat ini, misalnya, cetakan yang hilang atau rumah yang rusak.
Sediakan pencahayaan yang tepat dan posisi bagian sebelum mengambil gambar. Selama proses pelatihan model, cahaya dan pergerakan bagian akan menghasilkan noise bukan cacat.
Kumpulkan beberapa gambar berkualitas dan bedakan jenis cacatnya. Saat menangani jenis cacat yang jarang, lebih baik melakukan deteksi anomali daripada berpura-pura memiliki 500 gambar cacat yang terjadi dua kali sebulan.
Bandingkan jumlah penolakan palsu dan kelolosan pada perangkat Anda. Angka vendor 99% menggunakan model demo tidak berarti apa-apa jika rumah diperiksa di bawah pencahayaan yang berbeda.
Lakukan inferensi di edge dan dalam waktu siklus operasi. Cloud dan server hanya akan digunakan untuk menyimpan gambar dan melatih ulang model.
Gunakan mode bayangan untuk merekam dan memberi skor input, tetapi jangan tolak pembacaan apa pun pada tahap itu. Mode ini memungkinkan memperkirakan rasio kesimpulan AI terhadap wawasan pemeriksa sebelum mulai menggunakan sistem.
Validasi ulang setelah setiap modifikasi jika terjadi perubahan pada lini produksi atau memproduksi jenis perangkat yang berbeda.
Penolakan Palsu: Angka yang Menentukan Apakah Lini Mempertahankan Kamera
Dua nilai jauh lebih penting daripada nilai akurasi apa pun yang disebutkan dalam brosur. Tingkat kelolosan menunjukkan berapa banyak barang cacat yang diizinkan kamera. Tingkat penolakan palsu memberi tahu kita berapa banyak produk yang tidak cacat yang dibuang.
Untuk memperjelas situasi, mari kita lihat contoh yang tidak diambil dari situasi nyata. Salah satu lini produksi menghasilkan batch 10000 pemutus sirkuit, di antaranya 50 bagian memiliki cacat permukaan.
| Pengaturan A: ambang batas ketat | Pengaturan B: ambang batas longgar | |
|---|---|---|
| Pemutus cacat yang tertangkap | 49 dari 50 (98% recall) | 46 dari 50 (92% recall) |
| Pemutus cacat yang terlewat | 1 | 4 |
| Pemutus baik yang ditolak | 150 (tingkat penolakan palsu 1,5%) | 20 (tingkat penolakan palsu 0,2%) |
| Proporsi penolakan yang benar-benar buruk | 49 dari 199, sekitar 25% presisi | 46 dari 66, sekitar 70% presisi |
Semua tampaknya tertangkap oleh Pengaturan A, tetapi ternyata tiga dari empat pemutus yang ditolak sebenarnya baik-baik saja. Sebaliknya, Pengaturan B mendapat ulasan baik dari operator dan membiarkan empat pemutus cacat lolos.
Implikasi dari dua skenario tersebut tidak simetris. Menyimpan satu pemutus sirkuit yang cacat yang dapat memicu korsleting jauh lebih mahal daripada membuang beberapa yang baik. Namun jika tingkat penolakan palsu terlalu tinggi, operator akan berhenti mempercayai kamera, mulai memasukkan kembali bagian yang ditolak tanpa memeriksa dan akhirnya mematikannya. Jadi aturan emas untuk meluncurkan sistem dengan sukses adalah melindungi tingkat penolakan pada cacat yang membuat perbedaan dan kemudian meningkatkan tingkat penolakan palsu dengan memasang pencahayaan yang lebih baik, lebih banyak gambar pelatihan, ambang batas yang berbeda untuk setiap jenis cacat.
AI Vision, PLC, MES dan Sisa Jalur
Stasiun visi membentuk satu komponen dari tumpukan otomatisasi yang membantu dalam pengambilan keputusan melalui cara kamera yang dieksekusi oleh PLC dan MES mengarsipkan gambar beserta hasilnya terkait dengan nomor seri yang terkait dengan hasil pengujian listrik yang dihasilkan pada tahap produksi berikutnya sehingga memungkinkan memperoleh informasi yang berguna, bukan hanya menyimpan data:
- Sebelum membangun stasiun, sebuah digital twin dari lini produksi dapat menunjukkan apakah kamera sesuai dengan waktu siklus dan apakah perlengkapan atau penjepit menghalangi pandangannya.
- Ketika tingkat cacat mulai bergeser, agentic AI dalam manufaktur menjelaskan siapa, atau apa, yang memutuskan apakah memperluas pengambilan sampel atau menghentikan jalur.
- Visi juga merupakan salah satu indera di balik AI fisik dalam manufaktur, di mana mesin melihat dan menyesuaikan apa yang mereka lakukan dalam loop tertutup.
- Produksi tanpa kehadiran manusia bergantung pada inspeksi yang tidak lagi memerlukan orang di stasiun, itulah sebabnya setiap pabrik gelap mengandalkan inspeksi dalam jalur dan penyortiran otomatis.
Biaya dan Apa yang Tidak Digantikan
Kami tidak akan memberikan ukuran pasar pada poin ini karena tidak relevan dalam hal pasar Anda. Yang penting adalah apa total pengeluaran yang digunakan. Kamera dan lampu adalah bagian kecil dari pengeluaran tersebut, sementara yang lebih besar adalah rekayasa yang digunakan untuk perlengkapan dan pencahayaan, pengambilan dan pelabelan gambar, validasi, dan pemborosan waktu produksi jika penolakan palsu menghentikan jalur selama peluncurannya.
Selain itu, penting untuk mengetahui apa yang Anda bayar. Misalnya, stasiun visi yang dibuat sebagai bagian dari mesin khusus berbeda dari lisensi untuk perangkat lunak inspeksi bertenaga AI. Yang pertama mencakup perlengkapan, pencahayaan, kontrol PLC, dan MES yang sudah dioptimalkan untuk bagian spesifik Anda. Opsi kedua hanya memberi Anda alat dan meninggalkan pekerjaan integrasi kepada Anda.
Pertanyaan yang Sering Diajukan
Apa itu inspeksi visi AI?
Inspeksi visi AI didefinisikan sebagai jenis inspeksi visual yang dilakukan oleh mesin yang dilengkapi dengan kamera yang menangkap gambar komponen selama inspeksi, kemudian gambar tersebut dianalisis oleh jaringan saraf dalam yang telah dilatih berdasarkan gambar komponen cacat dan baik. Inspeksi visi AI berguna untuk mendeteksi cacat dengan bentuk dan lokasi yang bervariasi seperti goresan, retakan, tanda, dan percikan las.
Bagaimana inspeksi visi AI berbeda dari visi mesin?
Visi mesin yang beroperasi pada tingkat berbasis aturan mematuhi aturan yang diprogram oleh seorang insinyur, seperti mengukur panjang sebuah tepi atau memeriksa keberadaan blob dengan ukuran tertentu. Visi AI belajar dari contoh yang diberikan. Sementara visi berbasis aturan lebih baik untuk pengukuran yang tepat, pemeriksaan keberadaan, dan pembacaan kode, visi AI dapat menangani cacat yang tampak berbeda setiap kali. Mayoritas lini produksi menggunakan kedua jenis visi tersebut.
Apakah visi AI dapat menggantikan AOI?
Biasanya tidak. Mesin AOI dibuat untuk bekerja pada papan sirkuit cetak, dengan pencahayaan bawaan, pemrograman, dan perpustakaan untuk mendeteksi sambungan solder dan komponen. Sementara salah satu tren adalah bahwa AI semakin sering diterapkan pada AOI untuk menghindari alarm palsu, sistem visi AI yang dikembangkan untuk mesin seperti pemutus sirkuit dapat digunakan sebagai pengganti AOI pada PC, dan sebaliknya juga.
Berapa banyak gambar yang Anda butuhkan untuk melatih sistem inspeksi visi AI?
Ini biasanya ditentukan oleh jenis cacat dan metode yang digunakan untuk mendeteksinya. Beberapa pemasok memberikan saran jumlah minimum untuk memulai, sedangkan Siemens Inspekto menyarankan sekitar 20-30 gambar bagian yang baik, sementara Cognex hampir hanya membutuhkan 5-10 gambar berlabel per tugas dengan In-Sight L38 mereka. Namun dalam kebanyakan kasus, model produksi yang andal pasti memerlukan ratusan gambar “baik” dalam kondisi pencahayaan yang stabil, ditambah contoh dari setiap jenis cacat.
Apa itu penolakan palsu dalam inspeksi visi?
Penolakan palsu didefinisikan sebagai penolakan komponen yang sebenarnya dalam kondisi baik. Persentase penolakan palsu adalah persentase komponen baik yang ditolak. Ini penting, karena dalam setiap kasus penolakan palsu tidak hanya terjadi kehilangan material, tetapi juga waktu pengerjaan ulang yang dihabiskan, dan jika persentasenya terlalu tinggi, pekerja mulai kehilangan kepercayaan pada sistem dan mungkin mengabaikannya.
Apakah inspeksi visi AI bekerja untuk perakitan pemutus sirkuit?
Memang, penandaan laser dapat digunakan untuk inspeksi visual, termasuk di area kerusakan pada rumah dan masalah penyusutan. Namun, ini tidak menggantikan pengujian listrik, dan oleh karena itu kurva trip, resistansi kontak, kekuatan dielektrik, dan waktu trip arus sisa perlu diukur di bangku pengujian di mana data visual dan listrik disimpan di bawah nomor seri yang sama.
Kesimpulan
Visi mesin tidak menggantikan semua teknologi sebelumnya. Masih ada hal-hal seperti perangkat pengukur dan pembaca kode. Bangku pengujian masih menentukan apakah pemutus sirkuit membuka tepat waktu. AI membawa kapasitas untuk mengevaluasi cacat dalam pola yang berubah setiap kali dan mempertahankan evaluasi bahkan ketika teknologi berubah tanpa perlu menulis ulang aturan oleh operator manusia.
Perusahaan yang mendapatkan manfaat dari teknologi visi mesin memulai dengan hal sederhana seperti memperbaiki pencahayaan atau melakukan upaya jujur untuk memahami berapa banyak item yang ditolak sebenarnya salah dan menghubungkan setiap gambar dengan nomor seri.
Referensi
- Desain Sistem Vision – Kamera pintar bertenaga pembelajaran mendalam diperkenalkan oleh Cognex (In-Sight D900)
- Cognex In-Sight L38 sistem vision 3D bertenaga AI – pelatihan berbasis contoh dengan 5–10 gambar berlabel per tugas.
- Keyence – sensor vision seri IV4 dengan AI bawaan
- Desain Sistem Vision – Siemens mengakuisisi startup inspeksi visual otomatis Inspekto (2024)
- Siemens – Inspeksi kualitas visual yang dapat diskalakan menggunakan kecerdasan buatan (proyek referensi)
- BMW Group – Bagaimana AI merevolusi produksi (AIQX)
- Nvidia – Produsen elektronik mengadopsi Metropolis untuk pabrik (2023)
- World Economic Forum – Situs Lighthouse Global Baru (Juni 2026)
- AIAG – Penilaian proses khusus dan Pedoman Aplikasi dan Penilaian Inspeksi Vision AI CQI-38 (Juni 2026)
Ingin Inspeksi Visual dan Pengujian Elektrik pada Setiap Pemutus?
Jika Anda memproduksi MCB, MCCB, RCCB atau kontaktor dan memerlukan inspeksi visual dan elektrik pada setiap item, kami menyambut sampel produk Anda, hasil spesifik yang Anda butuhkan dan deskripsi singkat tentang bagaimana Anda melakukan inspeksi saat ini. Insinyur kami akan menentukan pemeriksaan apa yang dapat dikembangkan dengan vision berbasis aturan, pemeriksaan apa dengan bantuan AI dan pemeriksaan apa yang dapat dilakukan di test bench serta bagaimana menghubungkannya semua ke MES Anda.