 Benlong
Bagaimana cara merancang Jalur Produksi Pemutus Sirkuit?
Untuk pabrik yang bergerak dalam produksi pemutus sirkuit miniatur, gagasan tentang kapasitas tinggi lini produksi tidak lagi dianggap sebagai kemewahan yang kompetitif tetapi lebih sebagai kebutuhan. Dengan lini yang dirancang dengan baik, tidak hanya produksi meningkat dan biaya tenaga kerja berkurang, tetapi juga terdapat informasi yang memuaskan bagi auditor yang memeriksa apakah pabrik dapat mendapatkan sertifikasi kualitas: proses harus dapat diulang, hasil harus didokumentasikan dan unit harus dapat dilacak. Mengetahui cara merancang lini produksi, bagaimanapun, berarti bekerja melalui serangkaian kendala yang sangat praktis: kapasitas yang diperlukan, karakteristik produk, rute produksi dan area bangunan harus diperhitungkan.
Panduan ini menjelaskan cara merancang lini produksi dari awal, menunjukkan metodologi dengan contoh lini produksi untuk pemutus sirkuit miniatur dan pemutus sirkuit berkas cetak yang dikembangkan oleh Benlong Automation serta menganalisis pengalaman pabrik terbaik di dunia. Ini ditujukan untuk pemilik pabrik, insinyur proyek, dan departemen pengadaan di India dan negara-negara Teluk yang akan memulai pabrik baru yang memproduksi pemutus sirkuit atau meningkatkan yang sudah ada.
Lini produksi adalah rangkaian berkelanjutan dari stasiun kerja, konveyor, dan peralatan pengujian yang dilalui komponen dalam satu arah. Desain lini terdiri dari koordinasi rangkaian ini dengan target produksi, struktur produk, dan area pabrik.
Apa yang Harus Diberikan oleh Lini Produksi Pemutus Sirkuit
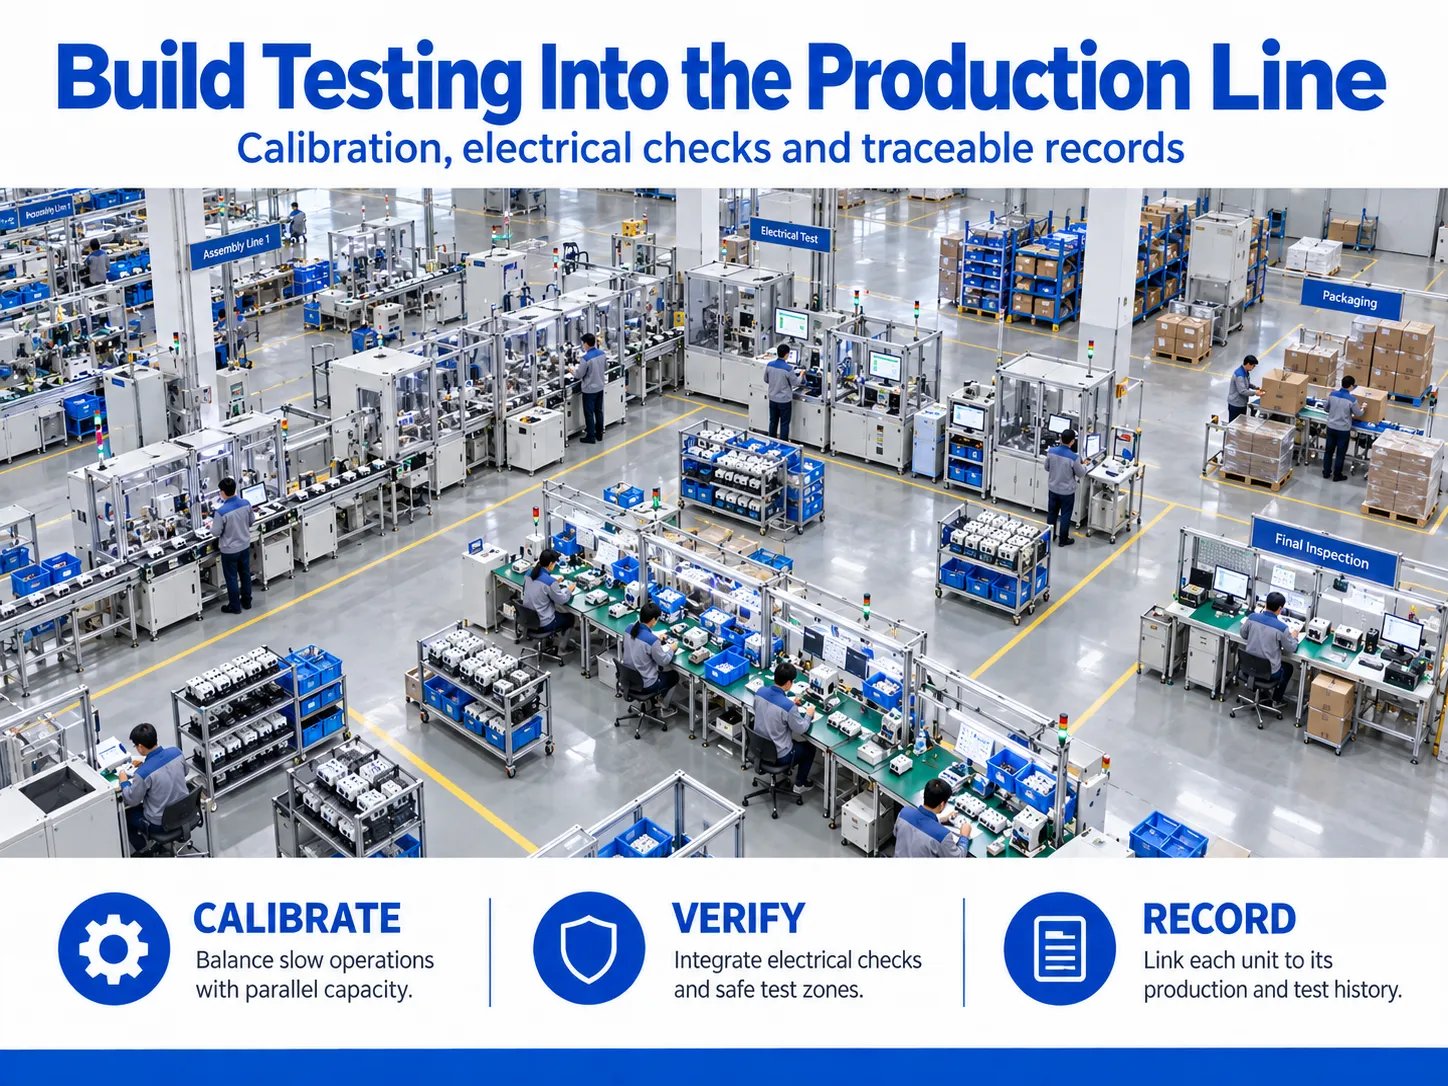
Sebelum memulai tata letak apa pun, lini harus memiliki konsep yang jelas tentang apa yang harus dilakukan. Untuk pemutus sirkuit tegangan rendah, konsepnya tiga aspek, dan setiap komponen memiliki signifikansi yang sama:
Kapasitas – output lini yang dinyatakan dalam jumlah pemutus yang diproduksi per shift, bulan, dan tahun. Ini juga mencakup pembagian output berdasarkan 1 kutub, 2 kutub, 3 kutub, 4 kutub serta kurva mereka (B, C, dan D).
- Kualitas: setiap MCB yang dibuat harus IEC 60898-1 melewati pengujian rutin seperti karakteristik trip dan kekuatan dielektrik. Pada lini produksi, pengujian ini adalah bagian dari proses, bukan langkah inspeksi yang ditambahkan kemudian.
- Ketertelusuran – distributor dan perusahaan utilitas meminta catatan pengujian per produk. Lini yang mampu menghubungkan hasil kalibrasi dan hi-pot akan memungkinkan audit pabrik berdasarkan data daripada dokumen.
Cara Merancang Lini Produksi dalam Tujuh Langkah
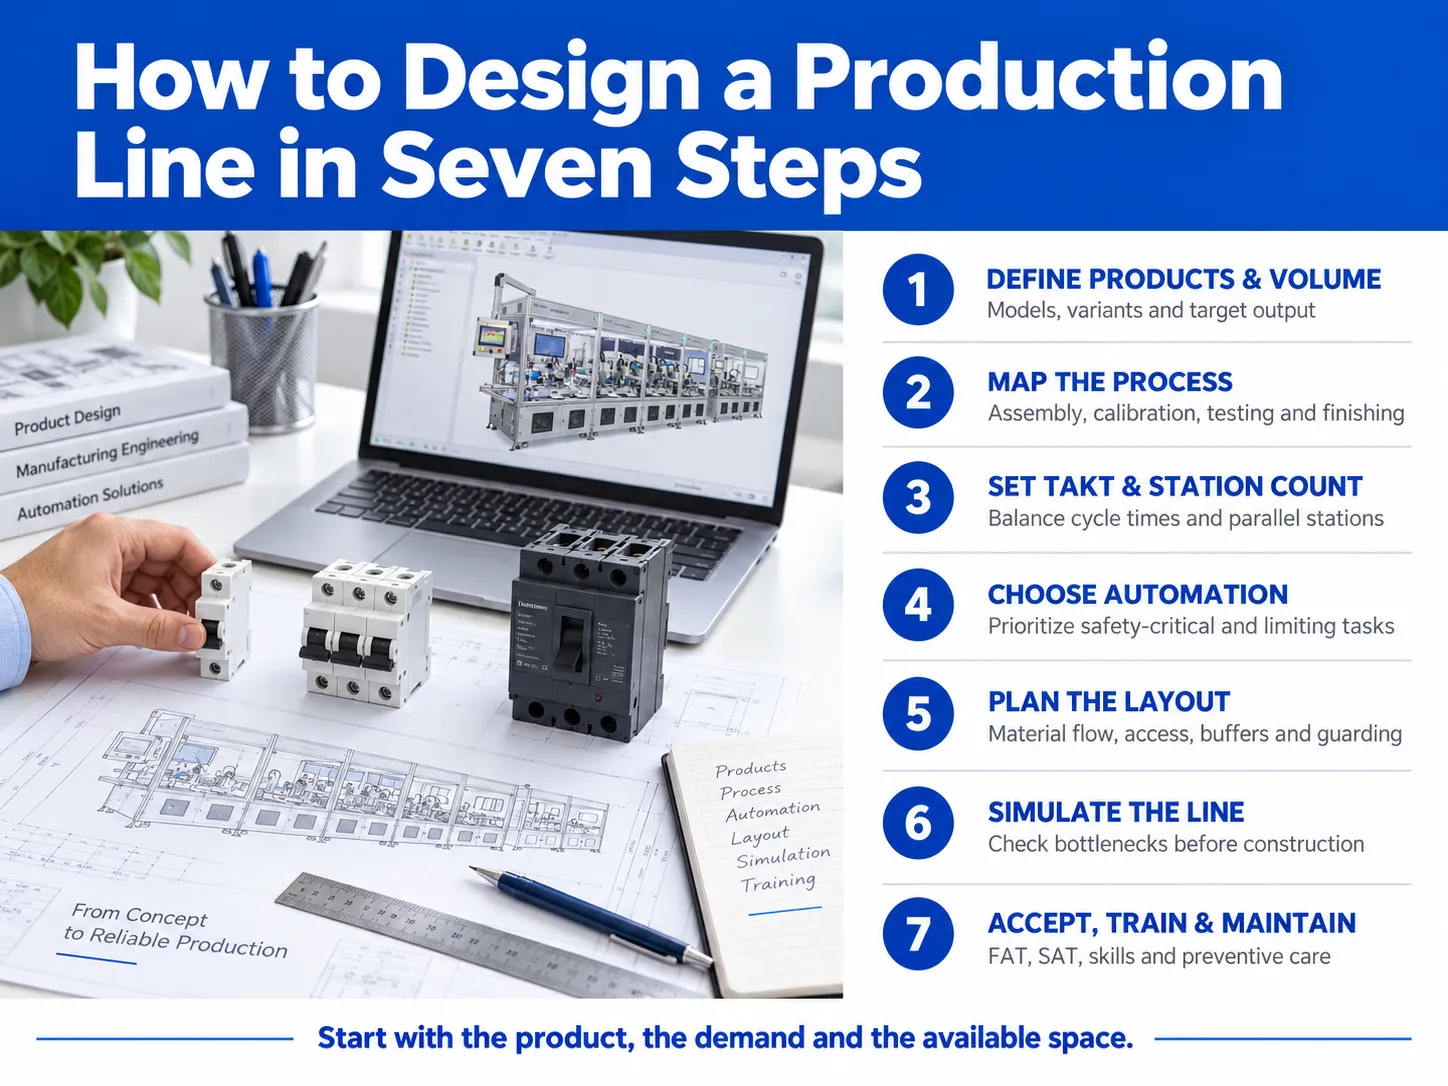
Metode di bawah ini menggabungkan urutan perencanaan yang digunakan oleh spesialis tata letak seperti Komponen Visual dengan pelajaran yang diterapkan insinyur Benlong saat mereka menentukan ruang lingkup pabrik pemutus sirkuit. Urutannya penting: setiap langkah memberi masukan pada langkah berikutnya.
Langkah 1: Tetapkan keluarga produk dan volume
Mulailah dengan contoh nyata dan estimasi yang akurat. Identifikasi jenis model apa pun yang harus dijalankan oleh lini, jumlah kutub, rentang arus (misalnya, arus dari 6 A hingga 63 A) dan jumlah unit yang diharapkan per tahun untuk setiap model. Kombinasi parameter di atas akan membantu Anda memutuskan apakah diperlukan lini yang fleksibel atau khusus.
Umumnya, pabrik dengan 200.000 hingga 800.000 MCB per tahun dapat beroperasi dengan sukses menggunakan sistem mesin terintegrasi yang kompak, sementara pabrik dengan satu juta atau lebih per tahun memerlukan lini penuh. Mengadopsi volume saat ini dalam desain adalah kesalahan; ahli tata letak menyarankan untuk mengizinkan peningkatan kapasitas sebesar 20-40%.
Langkah 2: Petakan rute proses
Pecah produk menjadi operasi dan susun dalam urutan. Untuk MCB termal-magnetik standar, rutenya biasanya seperti ini:
| Tahap | Operasi khas | Yang harus diperhatikan |
|---|---|---|
| Sub-rakitan | Pengelasan trip termal, perakitan koil magnetik, penempaan kontak | Konsistensi pengelasan dan posisi bimetal |
| Rakitan utama | Pemberian casing, mekanisme, pemasangan unit trip dan arc chute, pengencangan penutup | Pegas yang hilang, pelat busur terbalik |
| Kalibrasi | Kalibrasi dan penyesuaian trip termal | Biasanya operasi paling lambat di lini |
| Tes listrik | Trip instan (magnetik), pemeriksaan on-off, hi-pot, resistansi kontak | Akurasi tes dan keselamatan operator |
| Penyelesaian | Pencetakan pad atau penandaan laser, pemeriksaan visual, pengepakan | Akurasi label dan penyortiran produk cacat |
Langkah 3: Hitung waktu takt dan jumlah stasiun
Waktu takt mengacu pada waktu yang tersedia untuk produksi dibagi dengan permintaan produk. Waktu takt menentukan kecepatan semua stasiun.
Contoh: jika unit manufaktur perlu memproduksi 2.000.000 buah selama setahun dan beroperasi selama 250 hari dengan dua shift masing-masing 7,5 jam efektif, maka outputnya adalah 8.000 buah per hari dibagi dengan 54.000 detik. Waktu takt akan menjadi 6,75 detik per buah. Setiap operasi yang membutuhkan waktu lebih lama dari waktu takt yang dihitung harus dibagi atau dilakukan secara paralel. Misalnya, prosedur kalibrasi yang memakan waktu 40 detik akan memerlukan enam operasi yang dilakukan secara paralel.
Perhitungan ini menjelaskan mengapa prosedur kalibrasi dan pengujian memerlukan banyak waktu dan ruang untuk seluruh lini produksi pemutus sirkuit.
Langkah 4: Pilih tingkat otomatisasi untuk setiap stasiun
Otomatisasi dianggap sebagai pilihan terbaik untuk meningkatkan produktivitas. Namun, biaya tenaga kerja dapat menyebabkan kebingungan mengenai hal ini. Misalnya, ketika ada volume tertentu dan biaya tenaga kerja murah, kombinasi input manual dan perakitan/pengujian otomatis seringkali paling efektif. Dalam kasus volume tinggi dan pelanggan menginginkan data, otomatisasi penuh menjadi pilihan yang sangat menguntungkan. Panduan kami sebelumnya tentang solusi lini produksi otomatis menjelaskan empat kelas otomatisasi secara lebih rinci.
Aturan praktis: otomatisasi operasi yang menentukan keselamatan produk terlebih dahulu (kalibrasi dan pengujian listrik), kemudian operasi yang membatasi output.
Langkah 5: Gambar tata letak
Baik desain tata letak lini dimulai dengan orang dan bahan, bukan mesin. Spesialis lini pengemasan nVenia merekomendasikan penempatan antarmuka operator dan titik akses forklift terpisah untuk menghindari kemacetan, dan mengelompokkan kontrol mesin sehingga satu operator dapat menjangkaunya dengan cepat. Prinsip yang sama berlaku untuk pabrik pemutus sirkuit:
- Identifikasi area tempat bagian dibawa masuk dan juga tempat barang dikirim dan jalankan lini dari titik-titik tersebut.
Tempatkan penyangga di depan stasiun dengan kecepatan lambat atau risiko kerusakan tinggi sehingga berhenti singkat tidak memblokir lini. Jika ruang menjadi masalah, penyangga dapat dibuat vertikal.
Pastikan area tempat pengujian arus tinggi dan hi-pot dilakukan tidak bersebelahan dengan jalur pejalan kaki dan sediakan pengaman sejak tahap desain.
Jika ada keterbatasan ruang yang signifikan, peralatan semi-otomatis atau terintegrasi dapat melakukan operasi yang sama dengan jejak minimal.
Langkah 6: Simulasikan sebelum Anda membangun
Modern perangkat lunak desain lini produksi memungkinkan insinyur membangun model 2D atau 3D berskala dan memasang mesin nyata dalam model yang diperoleh. Perangkat lunak populer termasuk AutoCAD untuk desain tata letak lantai 2D, SolidWorks dan Inventor untuk membuat model 3D peralatan, serta perangkat lunak simulasi peristiwa diskrit seperti Siemens Plant Simulation, Visual Components, FlexSim, dan AnyLogic untuk analisis throughput.
Simulasi memungkinkan melihat hambatan dalam proses bahkan sebelum produksi dimulai. Menurut Visual Components, proyek tata letak untuk Midea menunjukkan bahwa setelah melakukan simulasi desain, menghasilkan jejak fasilitas yang lebih kecil sebesar 10% dan peningkatan kapasitas sebesar 10%, sehingga menghemat sekitar $879.000. Namun, studi juga menyarankan bahwa spesifikasi lengkap simulasi sangat penting untuk mencapai angka yang akurat dan tepat.
Benlong menggabungkan estimasi waktu siklus dan desain 3D lini dalam langkah desainnya, yang dapat memakan waktu antara dua minggu hingga satu bulan.
Langkah 7: Terima, latih, dan pelihara
Sebuah lini hanya selesai ketika berfungsi di bangunan Anda. Rencanakan uji terima awal (FAT) di pabrik pemasok dengan sampel Anda sendiri, diikuti oleh uji terima di lokasi (SAT) setelah instalasi. Kemudian buat jadwal pemeliharaan preventif yang mencakup bagian aus, perlengkapan, sensor, dan kalibrasi sumber uji. Alat lean seperti 5S, Kanban, dan Kaizen menjaga kinerja lini setelah tim commissioning meninggalkan lokasi.
Empat Jenis Tata Letak Produksi
Setiap pabrik menggunakan salah satu dari empat tata letak dasar, atau kombinasi. Memilih yang tepat adalah dasar dari setiap keputusan tata letak produksi.
| Jenis tata letak | Cara kerjanya | Paling cocok untuk | Contoh pabrik pemutus sirkuit |
|---|---|---|---|
| Tata letak produk (lini) | Mesin diatur sesuai urutan operasi | Volume tinggi, produk stabil | Lini perakitan dan pengujian MCB penuh |
| Tata letak proses (fungsional) | Mesin serupa dikelompokkan berdasarkan fungsi | Variasi tinggi, volume rendah | Bengkel pengelasan yang melayani beberapa keluarga produk |
| Tata letak seluler | Sel kecil, masing-masing membuat keluarga bagian serupa | Volume sedang, beberapa varian | Sel berbentuk U untuk sub-rakitan trip termal |
| Tata letak posisi tetap | Produk tetap di tempat; orang dan alat datang ke sana | Produk yang sangat besar atau berat | Panel switchgear dan perakitan ACB besar |
Sebagian besar pabrik pemutus menjalankan hibrida: area seluler atau proses untuk sub-rakitan dan pencetakan, memberi makan tata letak produk untuk perakitan akhir dan pengujian.
Contoh Tata Letak Jalur Perakitan Dari Benlong Automation
Berikut ini contoh tata letak jalur perakitan berasal dari proyek jalur produksi Benlong. Mereka menunjukkan bagaimana metode desain yang sama menghasilkan jalur yang sangat berbeda tergantung pada volume, produk, dan ruang.
| Jalur | Output / siklus | Jejak atau cakupan | Cocok untuk |
|---|---|---|---|
| Jalur perakitan otomatis MCB | 2–3,5 detik per buah, hingga 1.800 unit/jam | Inspeksi visual di setiap stasiun; pergantian 1P–4P di bawah 30 menit | Pabrik MCB volume tinggi |
| Jalur pengujian otomatis MCB | 800–2.400 unit/jam | Pengujian trip paralel, kalibrasi, dan resistansi kontak dengan penyortiran otomatis | Pabrik di mana pengujian menjadi hambatan |
| Jalur produksi mini MCB | 000 buah per shift 8 jam | 5,93 × 1,83 × 2,44 m, riveting terintegrasi, uji trip, hi-pot dan kalibrasi | 000–800.000 unit/tahun, ruang terbatas |
| Jalur produksi MCB pintar IoT | 800–1.500 unit/shift | Menambahkan perakitan modul, protokol dan pengujian switching jarak jauh, penuaan | Pemutus smart-home dan smart-grid |
| Jalur produksi otomatis MCCB | Sekitar 30 detik per buah | 29,0 × 2,0 × 2,2 m, kalibrasi ETU dan pelacakan MES | MCCB frame 100 A–1600 A |
Contoh tata letak produksi untuk pabrik India yang berkembang
Berikut adalah contoh tata letak produksi tentang bagaimana sebuah pabrik dapat tumbuh secara bertahap. Untuk permulaan, produsen model MCB memulai dengan jalur mini yang lebih kompak sebagai fasilitas produksi MCB mandiri di mana kapasitas produksi mencapai sekitar 750.000 buah per tahun dalam satu shift. Setelah menemukan bahwa dapat memproduksi lebih dari satu juta buah per tahun, pabrik melanjutkan dan menambah shift kedua serta merakit jalur produksi lengkap dengan jalur pengujian otomatis terintegrasi yang diatur dalam gerakan lurus atau berbentuk L melalui gudang komponen ke bagian pengepakan.
Keputusan desain utama pada tahap pertama adalah untuk menyisihkan ruang lantai dan kapasitas daya untuk tahap kedua, meskipun tetap kosong selama dua tahun. Untuk pabrik yang membutuhkan produksi campuran multi-standar sejak hari pertama, Benlong juga menawarkan jalur produksi perakitan dan pengujian yang fleksibel dengan pengalihan model satu tombol.
Apa yang Diajarkan Pabrik Lighthouse Tentang Desain Jalur
Jaringan Global Lighthouse Forum Ekonomi Dunia mengakui situs produksi paling maju di dunia. Pada Juni 2026 jaringan ini berkembang menjadi 238 situs, dengan kecerdasan buatan, kolaborasi manusia-mesin, dan keberlanjutan sebagai tema utama kohort terbaru. Beberapa anggota memproduksi jenis produk listrik yang sama dengan yang diproduksi oleh produsen India dan Teluk.
- Schneider Electric, Hyderabad (India): diakui sebagai Lighthouse Lanjutan pada 2022 dan sebagai Lighthouse Keberlanjutan pada 2023. Pabrik menjalankan sistem manufaktur berbasis cloud yang dibangun di atas perangkat IoT dan data waktu nyata. Schneider memiliki setidaknya tujuh pabrik lighthouse di seluruh dunia, termasuk Shanghai dan Monterrey.
- Siemens, Nanjing (China): dinamai lighthouse pada Januari 2026. Siemens menggambarkannya sebagai pabrik digital-native yang dirancang dan diuji secara virtual sebelum konstruksi. Konfigurasi lini produksinya berubah sekitar setiap empat minggu, dan waktu tunggu turun sebesar 78% dibandingkan dengan 2022.
- Siemens, Amberg, Erlangen, Fürth dan Chengdu: situs mercusuar sebelumnya. Erlangen melaporkan peningkatan produktivitas sebesar 69% dan pengurangan penggunaan energi sebesar 42% dari AI, digital twins, dan robotika.
- Teluk: Aramco memiliki lima fasilitas dalam jaringan, and kelompok September 2025 menambahkan situs di Qatar, pabrik Pearl GTL milik QatarEnergy dan Shell.
Tiga pelajaran langsung diterapkan pada pabrik pemutus sirkuit dengan ukuran berapapun. Pertama, desain lini secara digital sebelum membangunnya. Kedua, bangun fleksibilitas dalam tata letak, karena campuran produk akan berubah lebih cepat daripada bangunan. Ketiga, kumpulkan data dari setiap stasiun sejak hari pertama, karena AI dan analitik hanya dapat bekerja dengan data yang sudah direkam oleh lini.
Catatan Perencanaan untuk Pembeli di India dan GCC
- Pasokan Listrik: Pasokan listrik di India, UAE, Qatar, Oman, dan Kuwait beroperasi pada frekuensi 50 Hz, sedangkan pasokan listrik di Arab Saudi bekerja pada frekuensi 60 Hz. Disarankan untuk mengonfirmasi arus dan tegangan pada tingkat penawaran mengingat semua sumber arus dan motor dirancang sesuai dengan itu.
Cuaca: Suhu udara tinggi dan debu menghambat berbagai sistem penglihatan, sistem pneumatik, dan proses kalibrasi termal yang memerlukan pendirian fasilitas untuk kalibrasi dan pengujian presisi.
Penggunaan pekerja dan otomatisasi ideal di wilayah ini ketika tenaga kerja terampil murah karena proses beban semi-otomatis dan pra-perlakuan yang dikombinasikan dengan pengujian otomatis paling efisien dan menghasilkan pengembalian investasi tercepat.
Mulailah Dengan Sampel dan Angka Anda
Cara tercepat untuk desain lini yang andal adalah mengirimkan sampel produk, target output, dan denah lantai yang tersedia ke tim teknik yang membangun lini pemutus sirkuit setiap hari. Insinyur Benlong dapat meninjau rute proses Anda, menjalankan perhitungan takt dan tata letak, serta mengusulkan rencana bertahap dengan analisis pengembalian investasi. Hubungi Benlong Automation untuk memulai diskusi.
Referensi
- IEC 60898-1:2015 – Pemutus sirkuit untuk perlindungan arus lebih untuk instalasi rumah tangga dan serupa
- Forum Ekonomi Dunia – Situs Mercusuar Global Baru menunjukkan bagaimana AI mengubah manufaktur dan rantai pasokan (Juni 2026)
- Siemens – Fasilitas Nanjing bertenaga AI dinamai Pabrik Mercusuar Global Forum Ekonomi Dunia
- Visual Components – Cara merencanakan dan merancang tata letak pabrik manufaktur
- nVenia – Cara merancang tata letak untuk mengoptimalkan jejak lini produksi
- Benlong Automation – Lini perakitan otomatis MCB: waktu siklus 2–3,5 detik, inspeksi visual dan pengujian dalam lini