benlong




Comment choisir les capteurs d'automatisation industrielle pour la fabrication
Toutes les machines automatiques dépendent des informations avec lesquelles elles fonctionnent. Une presse servo travaille avec un composant imparfait, un robot ne travaille qu’avec des objets visibles, et un banc d’étalonnage mesure la température de son environnement. Choisir capteurs d’automatisation industrielle n’est donc pas un poste à remplir à la fin d’un projet ; cela détermine si la machine détecte les défauts ou les expédie. Cette directive s’adresse particulièrement aux personnes responsables de l’élaboration de la liste des capteurs pour le projet, ainsi qu’à la personne qui doit les acheter, comparer les offres des fournisseurs, et disposer de quelques capteurs supplémentaires.
Ce guide est basé sur notre expérience dans la sélection des types de capteurs pour les lignes d’assemblage automatiques et les bancs d’essai pour disjoncteurs et autres appareils basse tension. Dans notre pratique, nous avons sélectionné parmi six types de groupes de capteurs : capteurs de pression, capteurs de température, capteurs photoélectriques, capteurs de vision, capteurs de proximité et capteurs de déplacement linéaire produits par des entreprises majeures telles qu’Omron, Keyence, Honeywell, Panasonic et SIMBATOUCH.
Pour sélectionner des capteurs pour la fabrication, commencez par la tâche, pas par le catalogue : définissez ce qui doit être détecté ou mesuré, le matériau cible et la distance, la précision et le temps de réponse nécessaires au processus, ainsi que l’environnement dans lequel le capteur évoluera. Ensuite, adaptez le signal de sortie à votre automate programmable (PNP ou NPN, 4–20 mA, ou IO-Link), confirmez le degré de protection IP et le montage, et standardisez sur un petit nombre de marques et de références. La plupart des défaillances de capteurs sur le terrain proviennent d’une spécification erronée ou d’une mauvaise installation, et non d’un capteur défectueux.

Les six familles de capteurs derrière la plupart des machines d’assemblage et de test
Il existe des dizaines de types de capteurs utilisés en automatisation industrielle, mais un système de convoyeur ordinaire ou un banc d’essai n’utilise que six familles de capteurs. Le tableau ci-dessous montre les rôles de chaque capteur dans une machine réelle ainsi que sa spécification importante à inscrire dans la nomenclature.
| Famille de capteurs | Fonction sur la machine | Spécification clé à définir | Sortie typique |
|---|---|---|---|
| Pression / force | Surveille l’alimentation en air, la force de presse, la force de serrage ; cellules de charge dans les presses servo | Plage, précision (% FS), capacité de surcharge | 4–20 mA, 0–10 V, sortie à contact |
| Température | Compensation ambiante sur les bancs d’étalonnage ; contrôle de soudage et de chauffage | Type de capteur (RTD, thermocouple), plage, précision | Entrée RTD/TC, 4–20 mA |
| Photoélectrique | Présence de pièce, comptage, position ; rideaux lumineux de sécurité | Mode de détection, distance, taille du spot, temps de réponse | PNP/NPN, IO-Link |
| Vision | Pièces manquantes, inversées ou mal positionnées ; lecture de codes et de marques | Champ de vision, résolution, temps d’inspection, éclairage | Ethernet, E/S numériques |
| Proximité | Positions de fin de cylindre, détection de pièces métalliques, confirmation de fixation | Distance de détection, blindé ou non, taille du boîtier | PNP/NPN, IO-Link |
| Linéaire / déplacement | Profondeur d’insertion, position de course, hauteur et planéité | Plage de mesure, résolution, linéarité | 4–20 mA, 0–10 V, RS-485, IO-Link |
Capteurs de pression et de force
La détection de pression dans l'assemblage des composants électriques a deux applications différentes. La première est pneumatique : la majorité des machines fonctionnent avec une alimentation en air de 0,6 MPa ; un interrupteur de pression ou un transmetteur arrête la machine avant que la pince basse pression ne permette à une pièce de bouger. La seconde concerne la mesure de la force lors du pressage, du rivetage et de l'insertion. Sur le Benlong’s Machine d'assemblage automatique de noyaux de fer magnétiques MCB, une presse servo insère des bobines et des broches à une force programmable de 10 à 200 N avec une précision de force de ±5% et une précision de profondeur de ±0,05 mm, et une courbe force-déplacement rejette toute pièce qui s'écarte du profil enseigné. Les cellules de charge et les capteurs de force miniatures de SIMBATOUCH et Honeywell sont des choix typiques pour ce rôle.
Capteurs de température
La température est primordiale là où la physique dépend de la température. Un disjoncteur bimétallique actionne un engrenage basé sur la chaleur, par conséquent, un banc d'étalonnage qui ne tient pas compte de la température ambiante environnante entraînera des mesures erronées du matin au changement d'après-midi. Le Benlong’s Banc d'étalonnage thermique longue durée pour MCCB enregistre la température ambiante à chaque test et peut ajuster automatiquement les fenêtres d'acceptation, avec une chambre optionnelle maintenant 25 °C ±3 °C. Pour ce type de mesure, il est préférable d'utiliser un RTD (par exemple Pt100) plutôt qu'une thermocouple car il est plus précis et stable à température ambiante. Les thermocouples sont plus efficaces pour les mesures impliquant des températures élevées à des points tels que le soudage et le collage thermique.
Capteurs photoélectriques
Les capteurs photoélectriques sont la colonne vertébrale de la détection des pièces. Ils peuvent fonctionner en trois modes d'opération : faisceau traversant, rétro-réfléchissant et diffus-réfléchissant ; de plus, même dans des espaces restreints, des capteurs à fibre optique peuvent être utilisés à la place des capteurs standards. Sur la machine d'assemblage semi-automatique MCB arc-chute, les capteurs optiques vérifient le nombre de plaques et la hauteur des piles avant l'opération de pressage ainsi que les rideaux lumineux de sécurité pour protéger le personnel dans la zone de chargement. Les trois principaux fabricants de capteurs optiques sont Omron, Keyence et Panasonic.
Capteurs de vision
Là où un capteur photoélectrique répond par oui ou non, un capteur de vision répond quoi, où et si c'est correct. Sur le Benlong’s Ligne d'assemblage automatique MCB, qui fonctionne avec un temps de cycle de 2 à 3,5 secondes, des caméras à des points spécifiés vérifient les blocages manquants, les pièces mal placées et les mauvais ajustements. Une seule spécification suffit pour les capacités de la caméra, c’est-à-dire la résolution d’image, mais l’évaluation globale : champ de capture d’image, taille maximale du défaut, illumination, ainsi que la durée totale de l’inspection visuelle doivent tous répondre aux exigences du cycle opérationnel. Keyence et Omron produisent tous deux des capteurs de vision et des systèmes complets de vision machine.
Capteurs de proximité
Les capteurs de proximité inductifs sont utilisés pour détecter le métal sans aucun contact. Ils sont les plus choisis pour recevoir les positions de fin de cylindre, les tables rotatives indexées, ou vérifier la présence de pièces métalliques dans les dispositifs. Les capteurs capacitifs détectent des objets non métalliques comme les boîtiers en plastique, mais ils sont plus affectés par la saleté et l'humidité. Ils fournissent également la portée de détection avec une tolérance : la portée spécifiée s'applique à une cible en acier et d'autres métaux comme le laiton, le cuivre et l'aluminium réduisent considérablement la portée des capteurs, ce qui est particulièrement important pour détecter les contacts et les bornes en cuivre.
Capteurs linéaires et de déplacement
Les capteurs linéaires ont la capacité de mesurer la position plutôt que de simplement détecter sa présence. Parmi ces capteurs figurent le transducteur de position magnétostrictif, le transducteur de position potentiométrique, le LVDT et le capteur de déplacement laser. Dans les machines d'assemblage, ils sont utilisés pour mesurer la profondeur d'insertion, la course de la presse, la hauteur des pièces et la planéité. Lorsqu'ils sont utilisés avec un capteur de force, le capteur linéaire génère la caractéristique force-déplacement dite, ce qui fait de la presse servo un outil efficace.
Comment sélectionner les capteurs d'automatisation industrielle : un processus en sept étapes
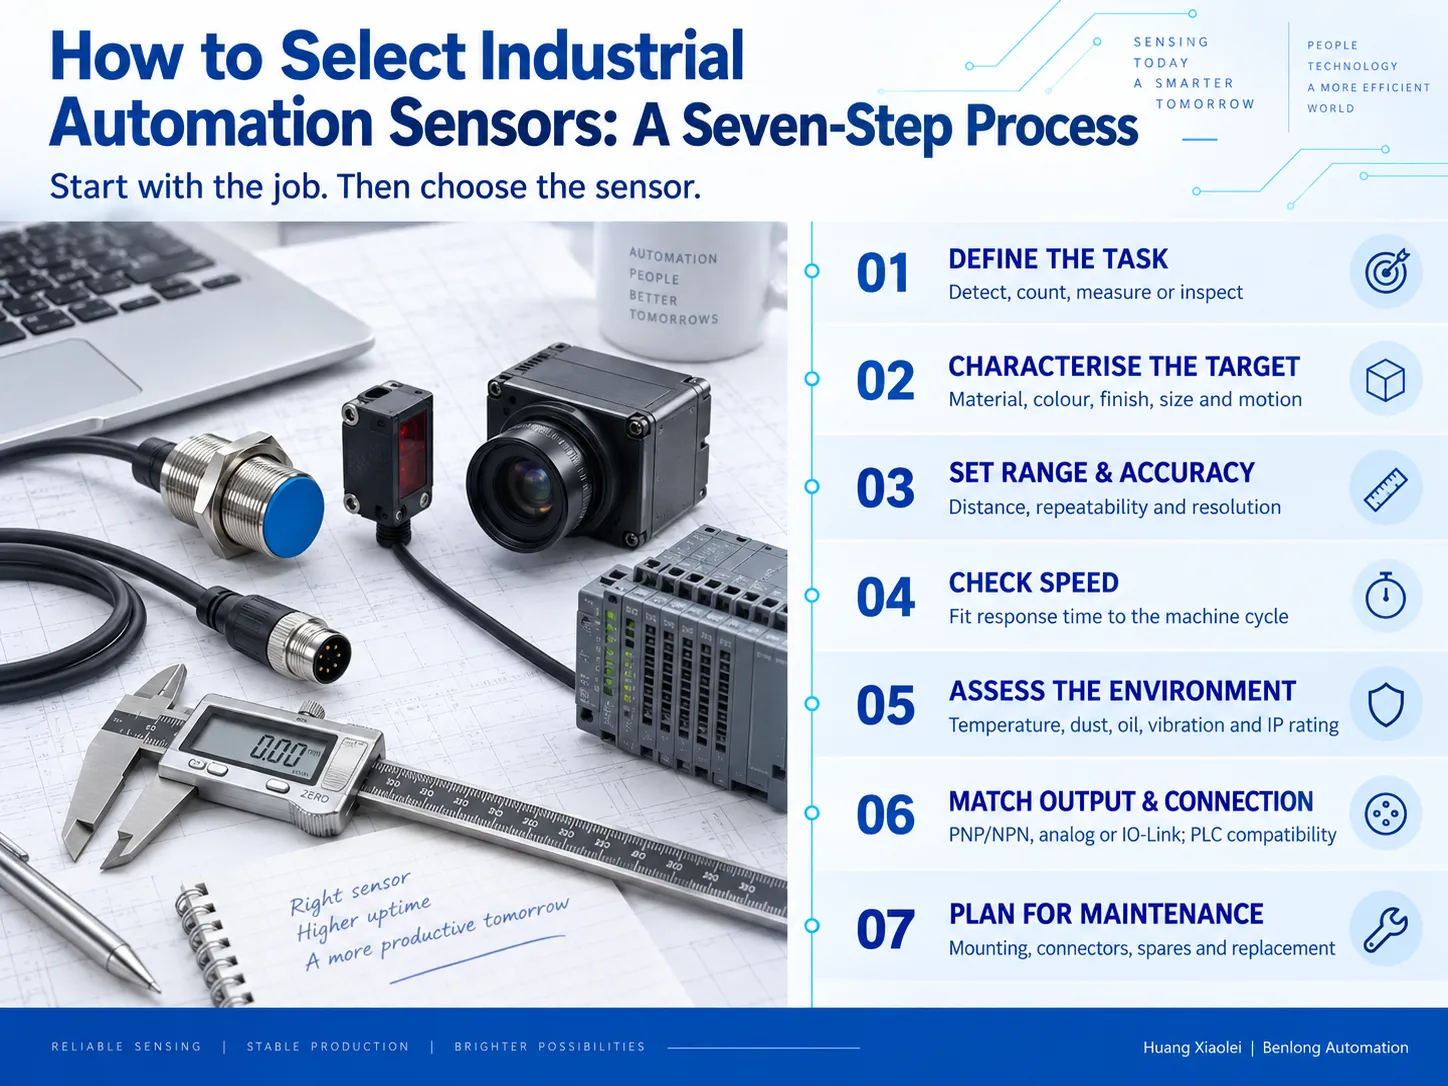
Une méthodologie solide permet aux ingénieurs de choisir un capteur industriel plus rapidement et aux acheteurs de vérifier plus facilement ses attributs. Ces sept étapes sont universelles :
①. Décidez ce que vous voulez accomplir. Rédigez une phrase décrivant l'objectif de détection, de comptage, de mesure ou d'inspection dans l'espace et le temps. Si vous avez du mal à formuler l'idée, les exigences pour le capteur ne sont pas encore formalisées.
②. Identifiez la cible. Cela implique d'établir son matériau, sa couleur, sa finition de surface, ses dimensions et sa mobilité. En règle générale, les cibles brillantes, transparentes et noires sont connues pour perturber les capteurs optiques.
③. Calculez la distance. Définissez la plage de travail du capteur et la répétabilité requise des mesures. Pensez également au plus petit changement qui doit être détecté.
④. Concentrez-vous sur le temps. Assurez-vous que le temps de réponse du capteur correspond au temps de travail de l'équipement ; à 2 secondes de cycle de travail, un capteur lent provoquera un ralentissement.
⑤. Évaluez les conditions environnementales. Soyez conscient des facteurs tels que la température, la brume d'huile, le liquide de refroidissement, la poussière métallique et les vibrations, y compris les interférences électriques. Choisissez une classe IP et un matériau de boîtier adaptés en fonction de la classification IP.
⑥. Déterminez votre type de sortie et de connexion. PNP ou NPN doivent convenir à l'entrée et le type analogique est caractérisé par la plage (4-20mA ou 0-10V).
⑦. Préparez la maintenance. Cela consiste à déterminer le type de connecteurs, les longueurs de câble, la disponibilité des pièces de rechange et si le remplacement peut être effectué sans réapprentissage.
Signaux de sortie : le détail qui cause la plupart des retards de mise en service
Les capteurs discrets utilisent soit la technologie PNP soit NPN, et il est crucial de sélectionner le capteur approprié pour correspondre au module d'entrée du PLC. Un capteur avec une polarité incorrecte ne fonctionnera tout simplement pas, ce qui est l'une des raisons les plus courantes des retards lorsque l'équipement importé arrive à sa destination finale. Par ailleurs, les capteurs analogiques fonctionnent en transmettant des mesures continues, avec une préférence pour le 4-20 mA par rapport aux signaux de tension sur de longues longueurs de câble, en raison de leur efficacité contre les interférences électriques et de leur facilité à détecter une rupture de câble. IO-Link, normalisé sous la norme IEC 61131-9, conserve la connexion à trois fils familière mais ajoute une communication bidirectionnelle, permettant au PLC de lire les diagnostics du capteur et de télécharger automatiquement les réglages sur une unité de remplacement.
Liste de contrôle des spécifications des capteurs pour les ingénieurs et acheteurs
La plupart des problèmes d'approvisionnement commencent par une ligne incomplète sur la liste des capteurs. Avant qu'une liste de capteurs d'automatisation ne soit envoyée aux achats, chaque ligne doit répondre aux questions suivantes :
| Champ | Que faut-il écrire | Pourquoi est-ce important ? |
|---|---|---|
| Fonction et emplacement | Numéro de poste et tâche, par exemple “ ST05 comptage de plaques d'arc ” | Relie la pièce au dessin de la machine et à la liste des pièces de rechange |
| Type et mode de capteur | par exemple photoélectrique diffus, inductif M12 blindé | Évite les substitutions qui s'adaptent mais ne fonctionnent pas |
| Portée et précision | Distance de détection ou plage de mesure, répétabilité | Définit la performance que le fournisseur doit respecter |
| Temps de réponse | Valeur maximale en ms | Doit s'intégrer dans le cycle de la machine |
| Sortie | PNP/NPN, NO/NC, 4–20 mA, IO-Link | Doit correspondre à la carte d'entrée du PLC |
| Tension d'alimentation | Généralement 12–24 V DC | Évite les capteurs endommagés au démarrage |
| Connexion | Connecteur M8/M12 ou câble, longueur du câble | Influence le temps de maintenance et le stock de pièces détachées |
| Environnement et indice de protection IP | par exemple IP67, câble résistant à l'huile | Détermine la durée de vie |
| Marque et numéro de pièce | Marque approuvée plus modèle exact | Permet aux achats de comparer des éléments similaires |
| Alternative approuvée | Seconde marque et modèle | Protège le projet contre les problèmes de délai de livraison |
Les clients doivent considérer deux vérifications commerciales : vérifier si le composant cité est un stock authentique d'un distributeur autorisé, et connaître le délai de livraison par capteur et non seulement un délai global. Par exemple, un capteur de vision en rupture de stock peut bloquer toute la ligne de production testée en usine.
Marques de capteurs utilisées dans les projets Benlong Automation
Benlong standardise une liste restreinte de marques afin que les clients reçoivent des machines avec des pièces qu'ils peuvent se procurer localement et que les ingénieurs puissent assurer le support. La comparaison ci-dessous reflète comment chaque marque est typiquement utilisée sur les équipements d'assemblage et de test.
| Marque | Origine | Gammes de capteurs les plus solides | Rôle typique sur les machines Benlong |
|---|---|---|---|
| Omron | Japon | Photoélectrique, fibre, proximité, vision, déplacement, pression | Détection générale ; correspond aux PLC Omron utilisés sur de nombreuses lignes |
| Keyence | Japon | Fibre, déplacement laser, vision et systèmes de mesure | Mesure de haute précision et inspection visuelle |
| Honeywell | États-Unis | Pression, force, température, position et interrupteurs | Surveillance de la pression et de la force, mesure de la température |
| Panasonic | Japon | Fibre, photoélectrique compacte, capteurs de zone, rideaux lumineux, pression | Détection compacte dans des montages étroits, sécurité opérateur |
| SIMBATOUCH | Chine (Guangzhou) | Cellules de charge, capteurs de force miniatures, capteurs de couple et de force multi-axes | Mesure de la force de presse, rivetage et insertion |
Lorsqu'un client spécifie une marque différente, par exemple pour correspondre à une norme d'usine existante, la liste des capteurs peut être adaptée lors de la phase de conception. Le faire avant la construction de la machine coûte peu ; changer les capteurs après l'acceptation en usine implique un nouveau câblage, une reprogrammation et des tests supplémentaires. Les acheteurs sur des marchés tels que l'Inde, qui comparent les constructeurs locaux et offshore, peuvent en savoir plus sur cette décision dans notre guide fabricants de machines d’assemblage automatiques en Inde.
Du signal du capteur à la décision qualité
La sortie du capteur n'est pertinente que lorsqu'elle a un impact sur les actions de la machine. Chaque capteur important dans une ligne correctement conçue influence les actions prises par la machine : arrêt, rejet, nouvelle tentative, ajustement ou enregistrement. C'est la distinction clé entre l'automatisation qui se contente de déplacer des objets et l'automatisation effectuant un contrôle qualité, distinction approfondie dans notre article sur Qu'est-ce que l'automatisation ?. Lors de l'examen d'une proposition de machine, demandez pour chaque capteur ce qui se passe lorsque son signal est erroné. S'il n'y a pas de réponse, le capteur est une décoration.
- Rejet en cas de défaut : les systèmes de force-déplacement, de vision et de comptage doivent empêcher le passage de pièces défectueuses sur la ligne.
Enregistrer la valeur : conserver les enregistrements des pics de force, des températures et des résultats d'inspection permet d'utiliser les données pour les audits et les réclamations.
Superviser le capteur : le système de diagnostic IO-Link, les données de force du signal des capteurs photoélectriques et la calibration des canaux permettent de détecter un dysfonctionnement du capteur avant l'apparition de problèmes. 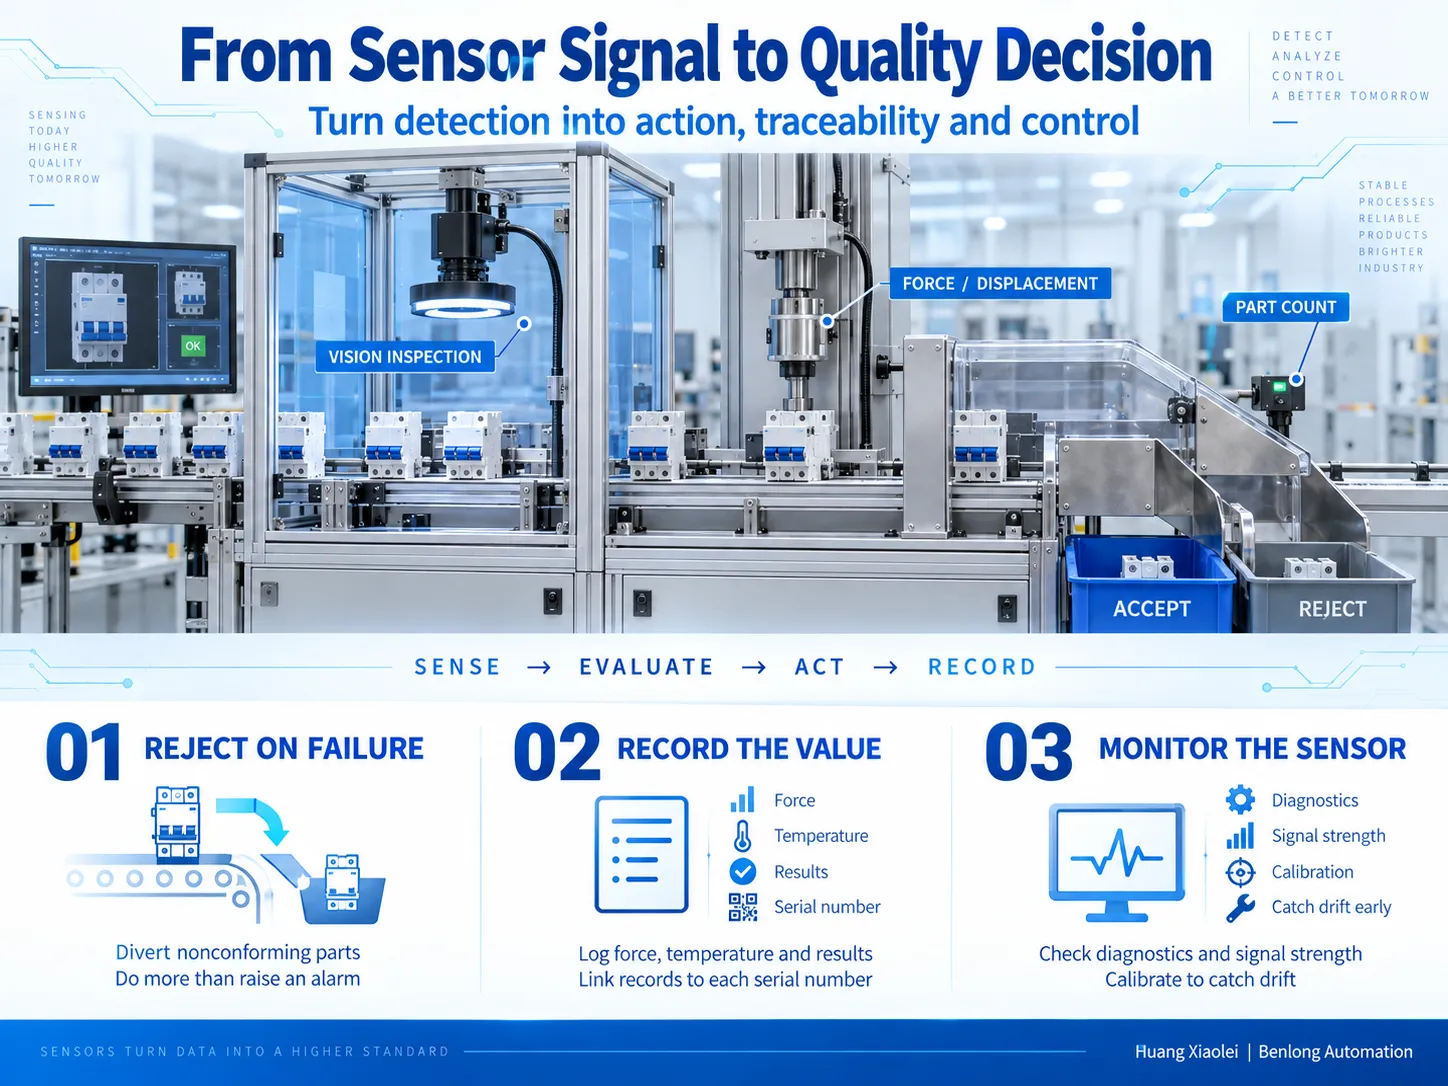
Foire aux questions
Quels sont les différents types de capteurs utilisés en automatisation industrielle ?
Les capteurs industriels les plus courants sont les capteurs de proximité (inductifs et capacitifs), les capteurs photoélectriques et à fibre optique, les capteurs de vision, les capteurs de pression et de force, les capteurs de température, les capteurs linéaires et de déplacement, les capteurs ultrasoniques, les codeurs, les capteurs de niveau et de débit, ainsi que les dispositifs de sécurité tels que les rideaux lumineux et les scanners laser. Quels sont les quatre principaux types de capteurs ?.
Bien qu'il n'existe pas de liste officielle des types de capteurs, ils sont classés en pratique en quatre grandes catégories : capteurs de température, de pression, de position ou de proximité, et capteurs optiques. Collectivement, ces types de capteurs couvrent la majorité des mesures et détections requises lors des processus de fabrication.
Comment choisir un capteur ?.
Tout d'abord, spécifiez précisément ce qui doit être détecté ou mesuré, puis identifiez les détails du matériau cible et la distance, assurez le niveau de précision et le temps de réaction souhaités, définissez les conditions de travail et le degré de protection IP, et enfin ajustez le type de signal de sortie au contrôleur. Enfin, il est important de choisir un fabricant capable de fournir un support au projet en proposant également des alternatives.
Quels types de capteurs sont couramment utilisés dans les robots industriels ?.
Quels types de capteurs sont couramment utilisés dans les robots industriels ?
La position de l'articulation est principalement surveillée au moyen d'encodeurs tandis que les systèmes de vision sont utilisés pour l'identification des pièces. Les tâches d'assemblage et de polissage sont réalisées à l'aide de capteurs de force/couple. Des capteurs de proximité et photoélectriques sont utilisés sur les pinces et les effecteurs finaux. La sécurité peut être assurée par l'utilisation de scanners laser de sécurité ou de rideaux lumineux.
Références
- OMRON Industrial Automation — Catégorie de produits Capteurs
- KEYENCE — Bases des capteurs : principes de détection et types de capteurs
- Panasonic Industry — Capteurs
- Honeywell — Solutions de détection
- SIMBATOUCH (Guangzhou Sbatuo Electronic Technology) — capteurs de force et de pression
- IO-Link Community — Technologie IO-Link (IEC 61131-9)
Conclusion
La sélection des capteurs pour un projet de fabrication est un exercice de spécification avant d'être un acte d'achat. Définissez la tâche, la cible, la précision, la vitesse et l'environnement ; adaptez la sortie au contrôleur ; et standardisez les marques que vous pouvez supporter. Benlong Automation applique exactement cette approche aux capteurs de pression, de température, photoélectriques, de vision, de proximité et linéaires sur ses lignes d'assemblage et ses bancs d'essai, afin que chaque signal sur la machine conduise à une décision concernant la qualité.
Huang Xiaolei | Benlong Automation