 benlong
Systèmes d'assemblage et de test automatisés : comment en spécifier un
De nombreuses entreprises évoluant dans le domaine de l'automatisation commettent une erreur évidente lors de la mise en œuvre du système. L'automatisation de la section d'assemblage est réalisée en premier, car elle est facile à observer, ce qui crée un nouveau goulot d'étranglement lors du processus de test, où un petit banc avec deux opérateurs et une horloge est placé à la fin de la ligne de production. La vitesse de production augmente considérablement et devient incontrôlable, car le banc de test devient un goulot d'étranglement, ce qui retarde la détection des défauts qui auraient dû être éliminés à la station quatre avant que les produits ne soient envoyés à l'emballage. Le succès des systèmes déployés repose sur le fait que tous les processus au sein de ces systèmes ont été conçus exactement à l'inverse : l'étape de test doit être effectuée là où le défaut est créé en premier lieu.
L'auteur de cet article est une entreprise de construction qui opère dans le domaine mentionné, il devient donc évident à la lecture de ce document que les informations qui suivent concernent précisément le domaine de compétence en conception de systèmes automatisés mentionné ci-dessus.
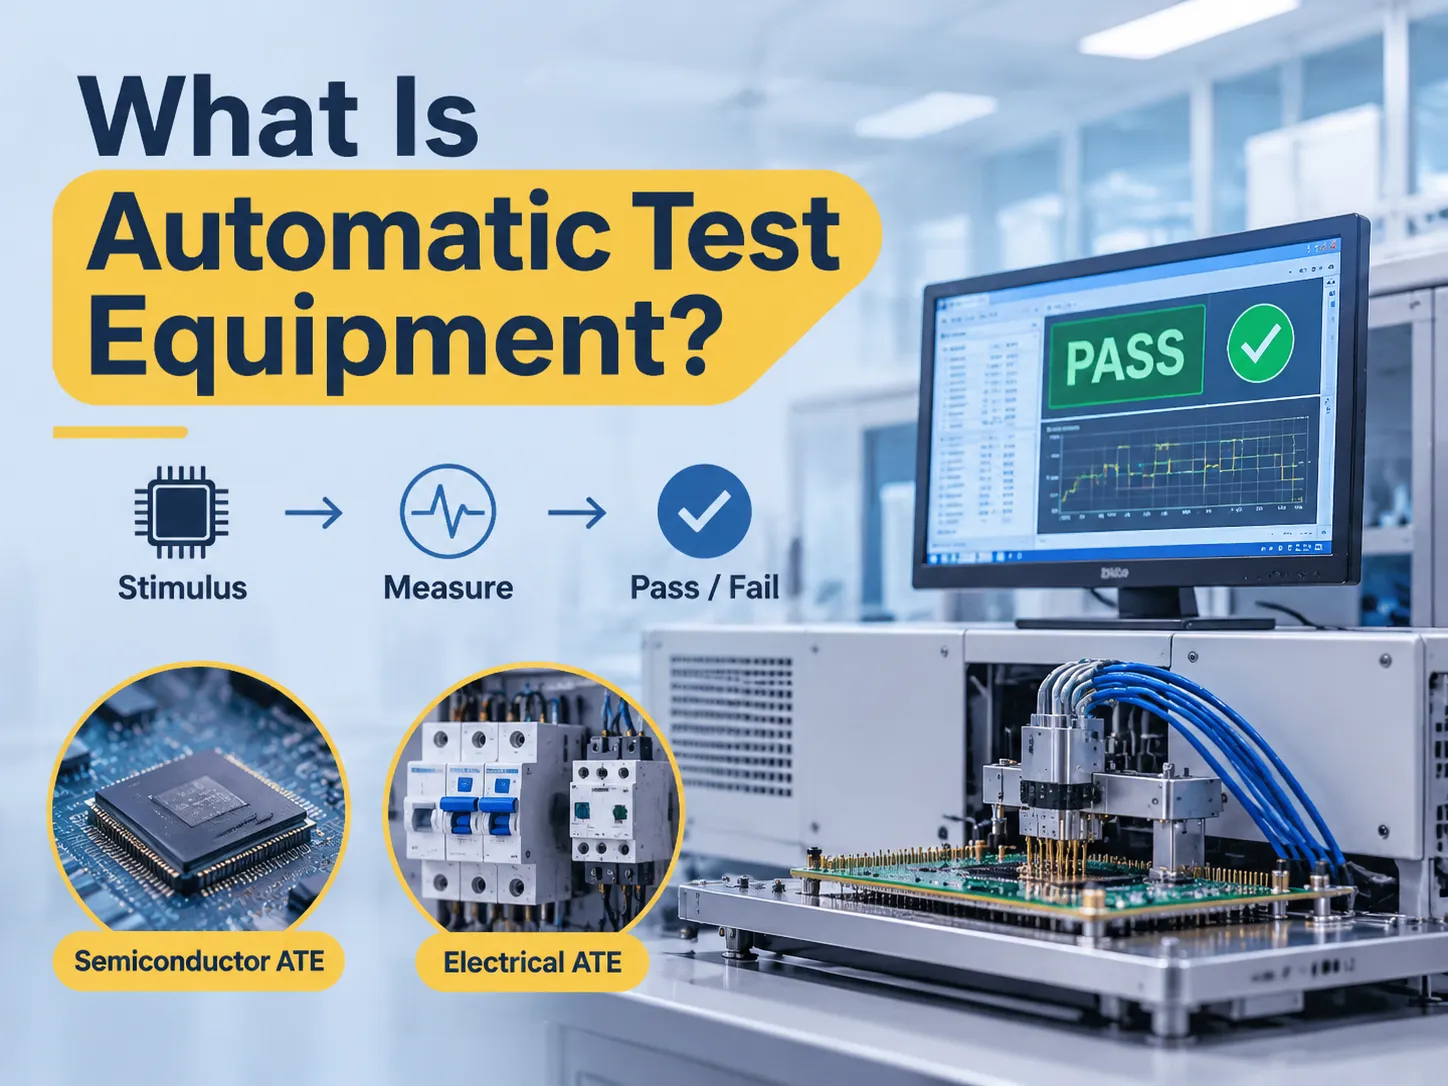
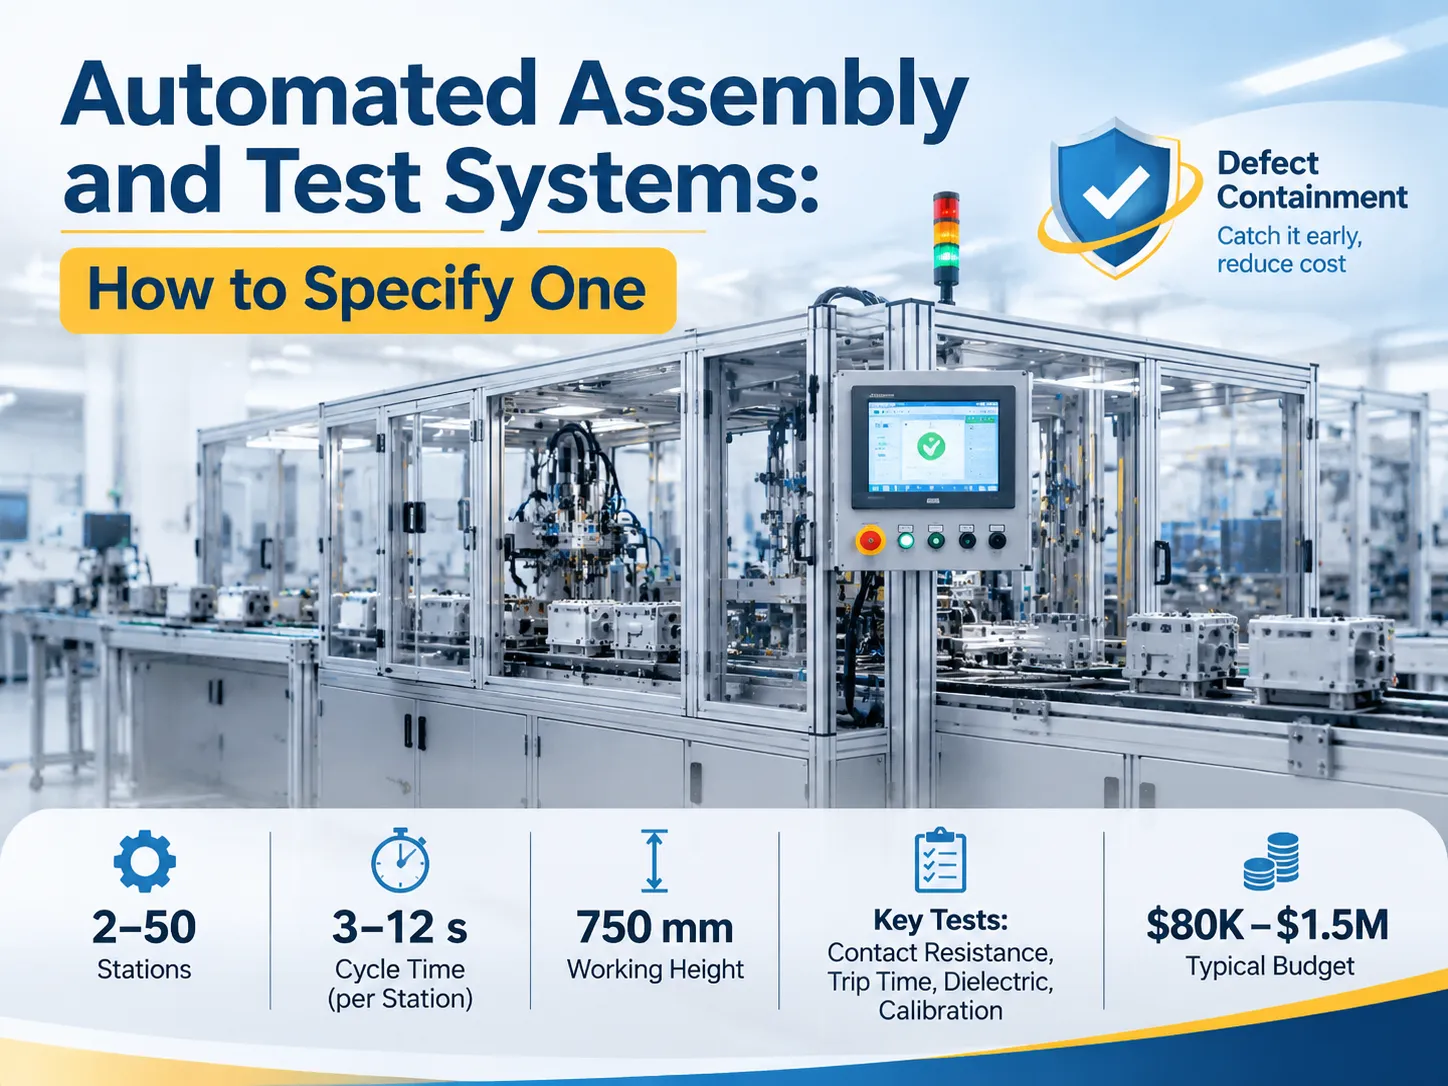
Un système de test et d'assemblage par automatisation intègre une station de test pour l'assemblage qui est connectée au processus de test suivant via un système conçu pour le transfert et utilisé comme un système autonome. L'objectif du système n'est pas d'économiser de la main-d'œuvre mais d'éliminer les défauts. Malheureusement, cela nécessite l'automatisation de la détection des défauts au point d'assemblage. Pour les dispositifs basse puissance, le système opère entre 2 et 50 stations d'assemblage d'une hauteur allant jusqu'à 750 mm avec un cycle synchrone ou asynchrone durant de 3 à 12 secondes. Toute opération d'assemblage implique la vérification de la résistance de contact, du temps de fonctionnement, de la diélectricité et de l'étalonnage. Le prix d'un tel système varie de $80000 à $1500000 selon le niveau d'automatisation.
Ce qu'est réellement un système automatisé d'assemblage et de test
Ce terme désigne un dispositif combinant plusieurs fonctions. L'exécution du processus d'assemblage implique des stations d'assemblage qui assemblent méticuleusement divers composants et pièces par alimentation, orientation, pressage, vissage, rivetage, soudage et marquage. L'exécution du processus de test nécessite que les assemblages terminés passent différents types de tests de validation, par exemple continuité, résistance ohmique, résistance diélectrique et tests de fonctionnalité. Le déplacement de l'assemblage d'une station à une autre est assuré par le système de transfert et géré par un contrôleur dont la fonction est d'exclure les produits défectueux du processus.
La principale différence de ce système complexe par rapport à la ligne d’assemblage est la boucle de rétroaction. Une ligne d’assemblage ordinaire produit le produit et vérifie sa qualité à la fin du cycle d’assemblage, tandis que ce système vérifie si la poursuite est justifiée à chaque étape de l’assemblage et enregistre les détails du processus. Cet enregistrement représente la sortie du système ainsi que le matériel fabriqué, ce dernier étant exactement ce que recherchent l’auditeur et l’ingénieur qualité du client.
La configuration générale pour une ligne modulaire, y compris les options de convoyeur et les dispositions des stations, est présentée dans cet aperçu de la plateforme de ligne d’assemblage modulaire. Lisez-le pour la mécanique. Les décisions intéressantes se trouvent ailleurs, dans l’emplacement du test et ce qu’il est autorisé à rejeter.
Pourquoi le test doit être en ligne, et non à la fin
Lorsqu’un défaut progresse sur la ligne, le coût du défaut augmente. Le défaut détecté à la source peut être corrigé en quelques secondes, tandis qu’un défaut localisé à l’inspection finale devra subir un long processus de déballage, d’analyse, de démontage et de réparation du produit, en plus de la production de deux cents produits similaires. Par ailleurs, si le défaut est découvert par le client, cela nécessitera un retour ou une estimation de réclamation de fret, ainsi qu’une enquête sur les causes du problème.
En général, les multiplicateurs pour ce type de situation sont bien connus : le coût est égal à 1 à la station, 10 au test final et 100 pendant l’exploitation régulière. Les multiplicateurs peuvent varier selon le produit, mais la tendance reste la même. Les raisons pour lesquelles le test en ligne est moins coûteux que les stations d’assemblage.
Il existe un autre argument solide en faveur du test en ligne qui est souvent négligé. Avec le test en ligne, nous disposons des données au moment de leur génération, ce qui nous permet d’identifier toute défaillance due au changement de la force de découpe de la presse ou pour toute autre raison bien avant que le produit ne soit rejeté.
L’architecture : indexation, stations, test et rejet
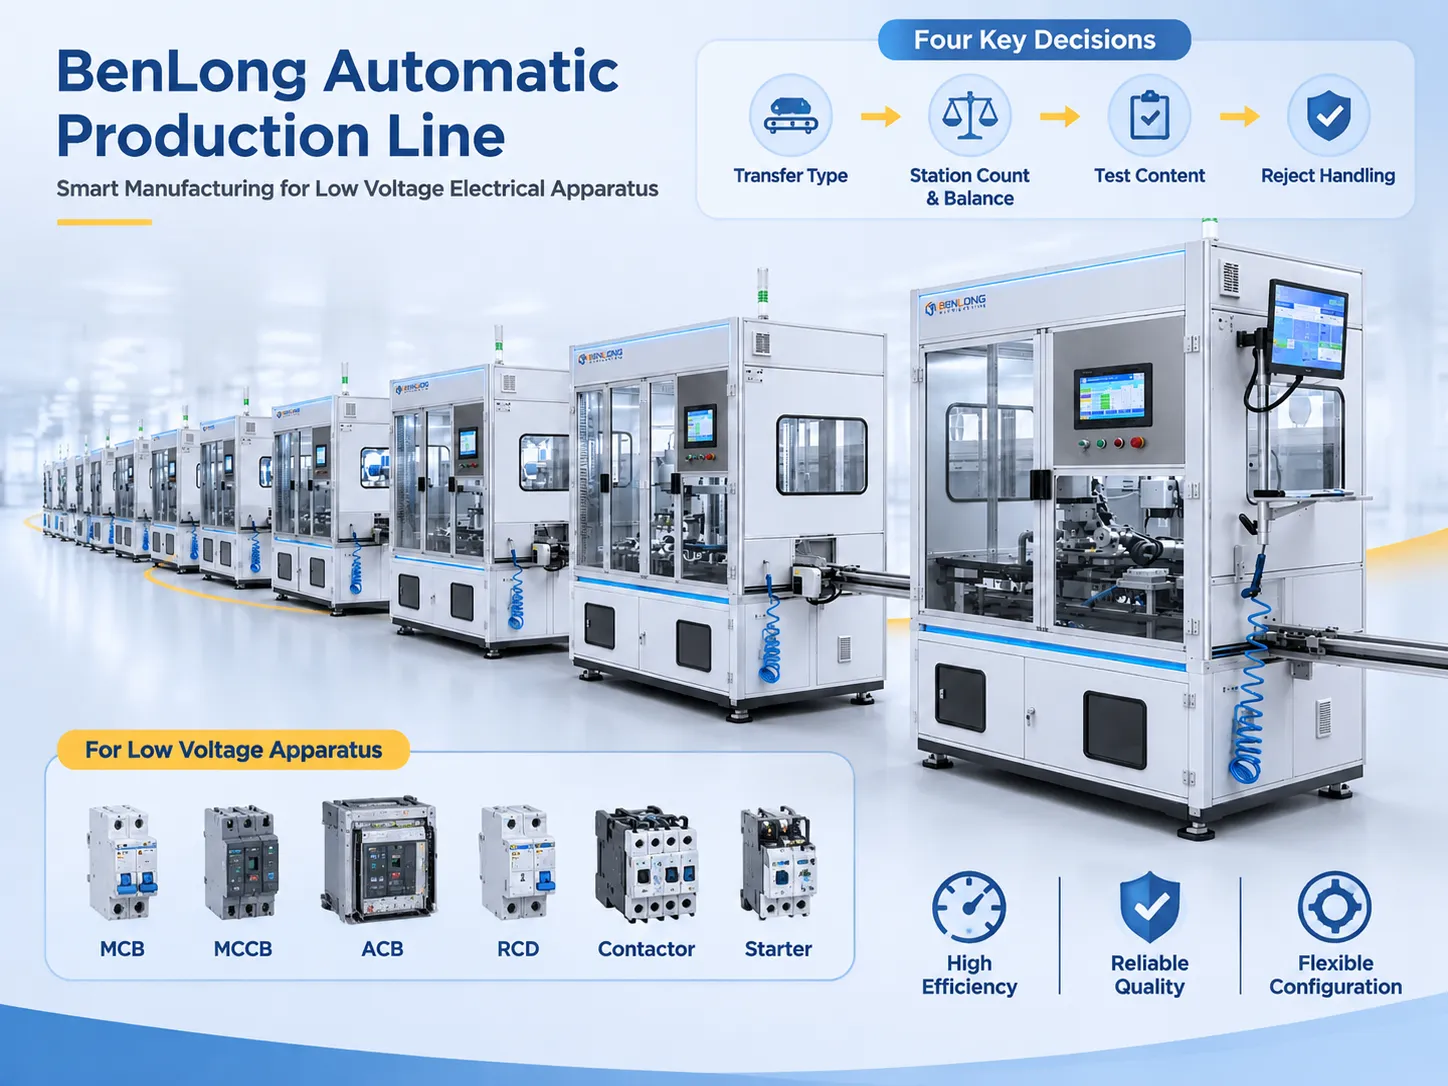
La machine peut être définie par quatre décisions prises dans l’ordre suivant.
- La première décision concerne le mode de transfert. Choisir une indexation synchrone signifie que tous les articles traités seront déplacés simultanément, ce qui est rapide et simple, mais en ce qui concerne le temps de cycle, la station la plus lente fixe le temps de cycle. L’option asynchrone de transfert sur palette permet aux produits d’être mis en file d’attente à chaque station et donc de ne pas être affectés par le test le plus lent, mais les coûts pour cette opération sont plus élevés. Les convoyeurs, y compris le convoyeur à bande, le convoyeur à rouleaux, le convoyeur à chaîne à lattes, le convoyeur modulaire en plastique et le convoyeur à chaîne rapide, fonctionnent différemment selon le poids et l’orientation d’un produit.
- La deuxième décision concerne la quantité et la répartition des stations. Le nombre de stations peut varier de 2 à 50 en fonction des calculs d’ingénierie qui permettent d’équilibrer le temps de cycle afin de s’assurer qu’une station n’est pas inactive tandis qu’une autre est contrainte.
- La troisième décision concerne le contenu du test. Cela fait référence à ce qui doit être vérifié, aux niveaux de tolérance et aux instruments utilisés. Cette décision est la plus coûteuse et problématique.
- La décision finale concerne la gestion des articles rejetés, donc un article rejeté doit trouver une place en dehors du panier des produits conformes, car la solution minimale nécessite la construction d’une ouverture de déviation menant à une boîte de quarantaine verrouillée avec un enregistrement de la défaillance affiché sur l’appareil. En banc manuel, c’est la procédure la moins suivie lorsque les opérateurs sont pressés, ce qui prouve la nécessité de la transférer à une opération mécanique.
Le Ligne de production automatique ACB est une référence utile pour comprendre comment ces quatre décisions interagissent à grande échelle : le nombre de stations est déterminé par le nombre de sous-ensembles, le transfert est asynchrone car le collecteur d’arc et les ensembles de contacts ont des temps de cycle très différents, et les stations de test sont réparties plutôt que concentrées à la fin pour la raison exacte donnée ci-dessus.
Où Benlong construit : la ligne des appareils basse tension
Notre expertise réside dans le domaine des appareils électriques basse tension tels que les disjoncteurs miniature, les disjoncteurs moulés, les disjoncteurs à air, les dispositifs à courant résiduel, les contacteurs et les démarreurs. C’est un petit segment de fabrication mais néanmoins un défi car la qualité d’un article s’exprime en termes de ses paramètres électriques et chaque unité est contrôlée individuellement.
La ligne de production comprend des stations telles que l’insertion des contacts, l’assemblage du collecteur d’arc, l’assemblage du mécanisme, l’étalonnage, le marquage et les tests électriques avec la possibilité d’établir la traçabilité par numéro de série. La hauteur de la ligne est de 750 mm avec un réglage de 20 mm, la tension est de 380 V, 50 Hz et la ligne peut inclure de 2 à 50 stations de production allant de cellules semi-automatiques à des lignes de production complètes. Le délai de livraison est généralement de 30 à 60 jours pour une configuration standard de ligne.
L’avantage de travailler dans la même famille de produits est que vous pouvez utiliser la même bibliothèque d’outillage. Par exemple, concevoir l’insertion des contacts pour un disjoncteur de 63 A signifie créer une station supplémentaire déjà produite auparavant et c’est le seul investissement en ingénierie pour le premier projet. La station de formage du boîtier est également un bon exemple – elle semble très simple mais en réalité, rendre le boîtier carré, orienté et arrêté est une tâche très compliquée avec un temps de cycle égal à celui des autres opérations en aval.
La station de test est la moitié difficile
Créer votre propre presse est facile. La station de test sert de lieu où le produit peut soit réussir soit échouer les tests qui déterminent comment les spécifications sont établies.
- Résistance de contact. Mesurée en micro-ohms en utilisant une technique à 4 fils à un courant défini. Ici, l’important n’est pas la valeur absolue mais les statistiques : une valeur supérieure à la référence indique seulement une mauvaise qualité de sertissage ou un contact sale.
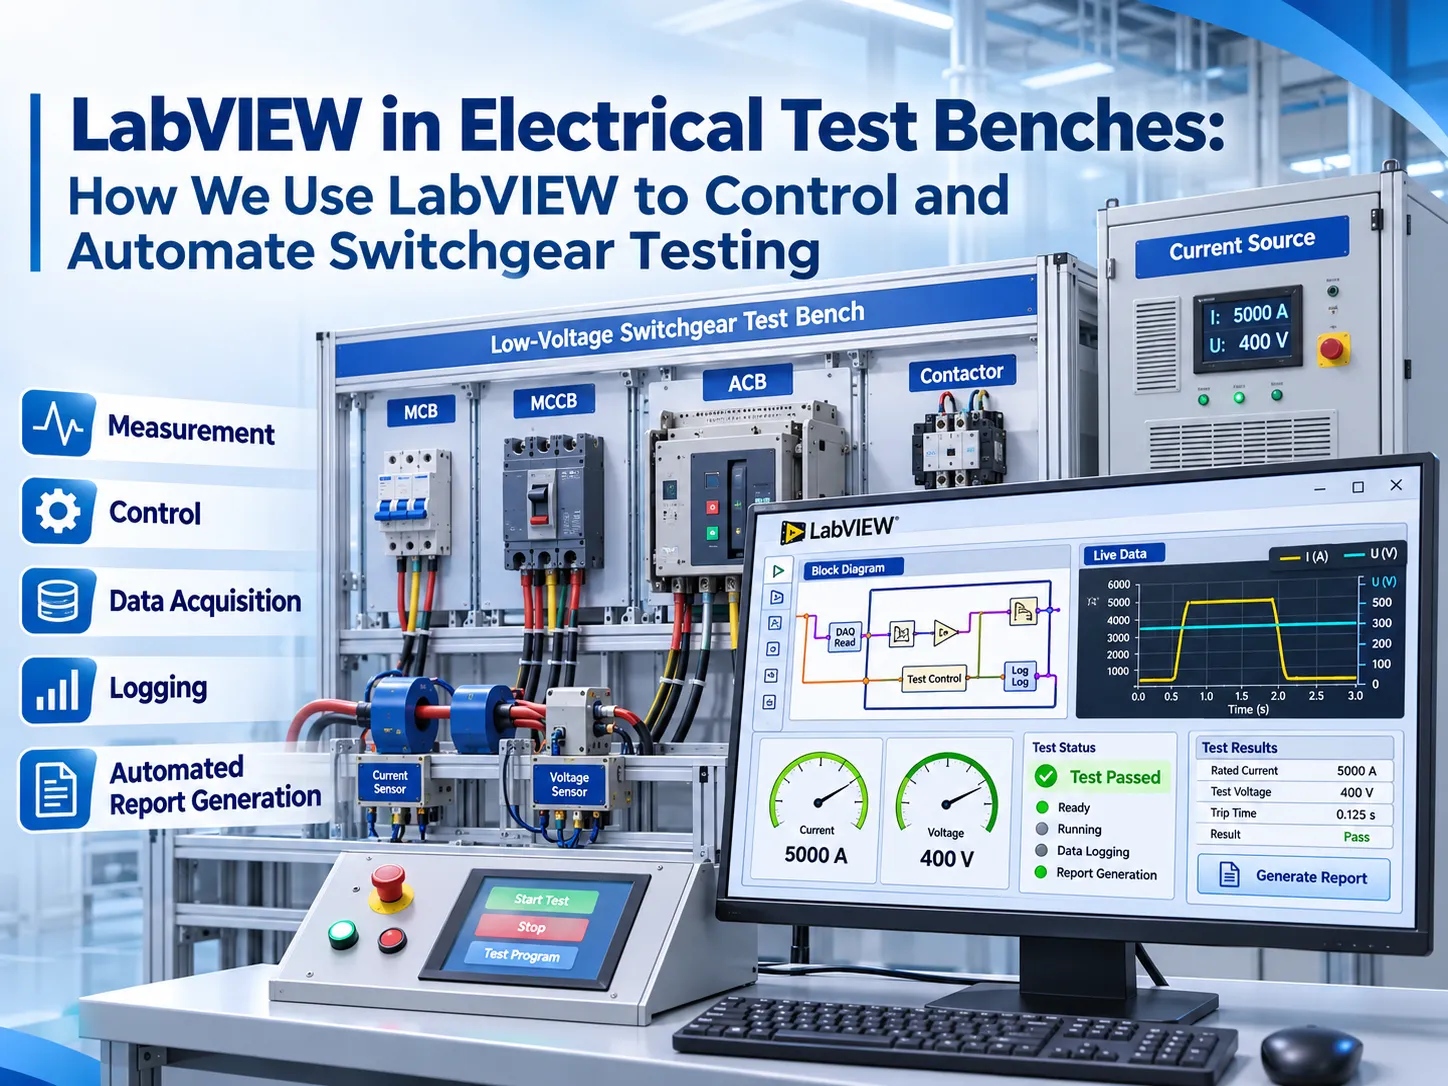
- Temps et courant de déclenchement. S'il s'agit d'un disjoncteur ou d'un DDR (Dispositif Différentiel Résiduel), l'appareil doit passer plusieurs tests : il ne doit pas déclencher à 1,05 fois le courant nominal, doit déclencher dans un temps nécessaire lorsqu'il est exposé à un courant 1,2 fois supérieur au nominal, etc. Il s'agit donc d'une série de tests, et non d'une mesure unique, qui doit être réalisée dans la station de test en utilisant une alimentation en courant réelle.
- Résistance diélectrique. Utilisée avec une tension spécifiée pendant une durée fixe avec surveillance du courant de fuite. L'astuce ici réside dans la conception des dispositifs : il vaut mieux ne pas effectuer le test que d'obtenir un résultat positif à cause de l'amorçage dans le dispositif de test, ce qui rend le test trompeur.
- Calibration. Le composant réglable est ajusté à une valeur prédéterminée puis vérifié. C'est le processus qui détermine la qualité de fonctionnement d'un produit et c'est aussi le processus le plus susceptible d'être effectué manuellement pour une ligne semi-automatique.
Un banc spécialement conçu pour ce travail est une machine différente d'une plateforme de test flexible, et le Banc de test ACB montre la différence : le dispositif est conçu autour d'une taille de cadre unique, la source de courant est dimensionnée pour ce cadre, et le temps de cycle reflète le fait que l'appareil est un produit mécanique qui doit être actionné, pas seulement mesuré.
Industries adaptées à ce modèle, et une qui ne l'est pas
L'approche convient effectivement à des applications telles que l'assemblage d'éléments automobiles, où les connecteurs, capteurs et petits actionneurs sont soumis à des tests. Il en va de même pour les équipements médicaux, où un rapport de test est une exigence nécessaire, et pour les usines d'électronique grand public, où le processus est rapide et repose sur des tests fonctionnels. D'autres applications réussies de ce principe incluent les modules de batterie qui nécessitent des tests de tension, de résistance et thermique, de sorte que toute défaillance est considérée comme un problème de sécurité.
La méthode n'est pas recommandée pour la production à faible volume. Cela signifie qu'un système avec vingt stations et des outillages préfixés ne fonctionnera pas lorsque les changements sont réguliers, et qu'il doit passer par un processus intensif en main-d'œuvre à chaque fois. Dans ce cas, il est préférable de privilégier de bonnes cellules et des bancs de test manuels avec un outillage bien adapté avant toute solution de convoyeur automatisé, sinon ils gaspilleront de l'argent en approvisionnement et rendront les machines inutilisables.
En général, le seuil se situe autour de la marque des cinq mille unités pour la production quotidienne, ce qui rend un système semi-automatique plus efficace dans de nombreux cas.
Ce que l'usine gagne réellement
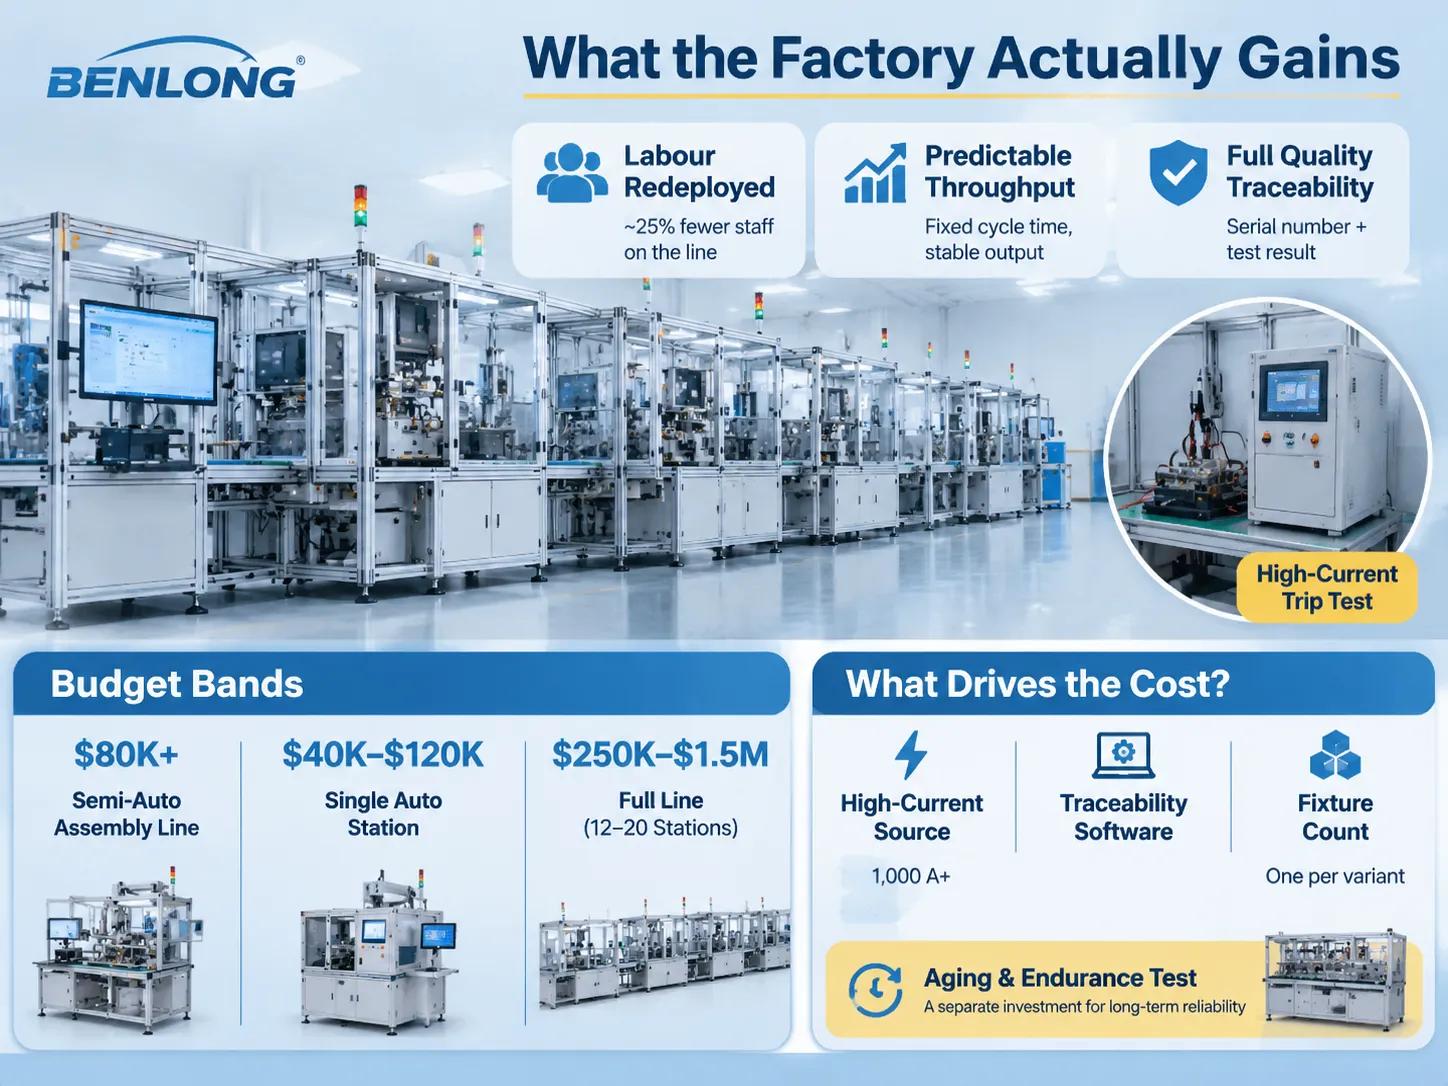
La réaffectation des ressources humaines est préférée à leur suppression complète. Par exemple, une ligne de production avec ses 15 stations connaît normalement une diminution de 25 % du nombre d'employés requis. Avec moins de personnel, les opérateurs peuvent superviser le fonctionnement des machines, réalisant ainsi de bonnes économies. Cependant, en réalité, la réduction des coûts provient de volumes moindres de retouches.
Prévisibilité du débit. La production de la ligne d’assemblage dépend en grande partie des personnes employées. En revanche, la quantité produite par une ligne avec un temps de cycle fixe est la même, ce qui facilite grandement la planification des autres étapes de production.
Enregistrement de la qualité. Chaque unité produite possède son propre numéro de série et ses résultats de test. Cela permet de répondre à une réclamation client en quelques minutes au lieu d’attendre des heures et fournit immédiatement aux auditeurs les preuves nécessaires.
Le changement de série comme coût caché. Si une ligne de production met 40 minutes pour effectuer un changement de série vers un autre type de production, alors cette ligne ne produira qu’un seul type et ne sera jamais utilisée pour d’autres marques de ce produit spécifique. La spécification doit inclure à la fois le temps de changement de série et le nombre de variantes qui seront traitées avec cette machine avant d’obtenir des estimations concernant l’efficacité de la ligne d’assemblage.
Plages budgétaires et leurs facteurs déterminants
Un système d’assemblage semi-automatique sans test en ligne commence à environ 80 000 $. Selon la complexité de l’équipement, une seule zone de travail mobile avec un dispositif spécial et un test basique coûte entre 40 000 et 120 000 $. Une usine complète et un système d’assemblage comprenant de 12 à 20 postes de travail incluant des tests électriques en ligne, un rejet automatisé et la traçabilité des produits varie de 250 000 à 1,5 million $ selon principalement les fonctionnalités de test.
Trois éléments influencent ce chiffre plus que tout autre. Le type d’équipement utilisé pour la source de courant dans le test de déclenchement, car le processus de génération de courants supérieurs à 1 000 A pendant une certaine durée est très coûteux. Le logiciel pour la traçabilité ainsi que le matériel sont relativement peu coûteux, tandis que la validation ne l’est pas. Et le nombre total de dispositifs est important car chaque type de dispositif doit avoir son propre dispositif unique, qui doit être multiplié par le nombre total de produits dans la gamme de 6 types de produits afin d’obtenir le nombre total de dispositifs dans l’usine.
Le test de vieillissement et d’endurance est un achat séparé avec une logique distincte. Un banc qui effectue dix mille cycles d’un interrupteur de transfert sans surveillance est un outil de fiabilité, pas un outil d’inspection, et le Banc d'essai de vieillissement ATS existe parce que ces deux tâches sont généralement spécifiées ensemble et devraient être achetées séparément, avec des critères d’acceptation différents et un calcul de retour sur investissement distinct.
Marques à connaître pour les pièces que nous ne fabriquons pas
Nous fabriquons à la fois des lignes et des bancs pour dispositifs électriques. Pour d’autres secteurs ou pour un usage nécessitant quelque chose que nous ne fabriquons pas, voici les entreprises à mentionner.
ATS Corporation est le plus grand producteur d'automatisation personnalisée en termes de profit, générant environ 2,7 milliards C$ et employant environ 7 500 travailleurs dans 65 usines au cours de l'exercice financier se terminant en 2025. Sa spécialité est l'assemblage et le test hautement complexes dans les domaines de la santé et des transports. JR Automation est presque au même niveau, avec une forte présence en Amérique du Nord et une certaine expertise dans diverses industries.
En ce qui concerne les composants, si nous prenons en compte le contrôle de mouvement et l'enregistrement des données, Beckhoff est le choix standard pour le contrôle basé sur PC et l'EtherCAT I/O, tandis que Keyence doit être comparé à d'autres fournisseurs pour les capteurs de vision et de mesure. Quant à la robotique, nous utilisons généralement des bras robotiques industriels bien connus plutôt que des cobots.
Le principal avantage des grands intégrateurs par rapport à un spécialiste est leur gamme de services et leur capacité à gérer des projets de nouvelles usines. L'expérience de la société spécialisée réside dans l'exécution de tâches similaires de manière standard, ce qui signifie moins de temps passé en ingénierie.
Comment choisir : un tableau de sélection
| Si cela vous décrit | Ce qui convient | Signal budgétaire |
|---|---|---|
| Production de MCB, MCCB ou RCD, conception stable, plus de 5 000 unités par jour | Ligne complète avec test électrique en ligne, étalonnage et traçabilité en série | 250 000 à 1,5 million $ |
| Même famille de produits, 1 000 à 5 000 unités par jour | Ligne semi-automatique, chargement et déchargement manuels, assemblage automatisé avec bancs de test manuels | 80 000 à 350 000 $ |
| Assemblage de contacteurs ou démarreurs, grande variété | Ligne modulaire avec dispositifs de changement rapide, test à deux points seulement | $150 000 à $500 000 |
| Qualification d'endurance d'interrupteur de transfert ou disjoncteur | Banc de vieillissement, cyclage sans surveillance, enregistrement des dérives | 40 000 à 200 000 $ |
| Dispositif médical ou composant automobile avec dossier réglementaire | Traçabilité complète et séquence de test validée, généralement un grand intégrateur | 400 000 $ et plus |
| Moins de 500 unités par jour, changements de produit trimestriels | Cellules et dispositifs, pas une ligne | 15 000 à 80 000 $ |
Le comparaison des options de lignes de production automatisées pour les acheteurs passe par la même décision du côté des achats, y compris les critères d'acceptation à inscrire dans le contrat. Il est important de parcourir ce document avant que les spécifications ne soient finalisées car il est noté que les deux principaux aspects manquants dans une commande sont principalement le temps de changement et le plan de test d'acceptation en usine, qui sont assez peu coûteux à ce stade et coûteux s'ils doivent être ajoutés ultérieurement.
FAQ
Quelle est la différence entre une ligne d'assemblage et un système d'assemblage et de test ?
Une ligne d'assemblage traditionnelle fabrique un produit avec un contrôle qualité ultérieur. Un système d'assemblage et de test évalue à chaque étape du processus de fabrication s'il faut ou non continuer à fabriquer le produit. Les tests ont lieu là où les défauts apparaissent et les produits défectueux sont mis de côté avec la raison notée. Le matériel peut sembler identique, cependant, c'est la boucle de rétroaction et les données qui font la différence. La deuxième variante du processus coûte généralement 15 à 30 % de plus, et ce coût supplémentaire est compensé par une diminution des retouches et un certificat de qualité continu.
Combien coûte un système automatisé d'assemblage et de test ?
La fourchette de prix pour les gammes économiques commence à 80 000 € pour une ligne semi-automatique sans test en ligne. Pour une ligne de fabrication complète avec entre 12 et 20 postes de travail, le prix peut augmenter de 250 000 € à 1,5 million €, tandis que les industries réglementées nécessitent un logiciel validé et un traçage considérable pouvant entraîner des coûts supérieurs à 400 000 €. Le montant à payer dépend de trois aspects : la source de courant utilisée pour le test de déclenchement, le logiciel de traçabilité et son processus de validation, ainsi que le nombre de dispositifs utilisés dans les lignes de production.
Combien de postes une ligne doit-elle avoir ?
Le nombre se situe entre 2 et 50 selon les principes habituels, tandis que ce nombre représente le nombre d'opérations d'assemblage différentes plutôt qu'un objectif précis. Ce qui est plus important que le nombre, c'est la manière de travailler. Le poste de travail le plus lent détermine le temps de cycle ; par conséquent, cela signifie que l'ensemble de la ligne d'assemblage avec 20 postes de travail prend 12 secondes pour qu'un des postes termine son travail, indépendamment des performances des 19 autres postes. L'équilibrage signifie généralement soit diviser une opération, soit ajouter un second poste de test fonctionnant en parallèle.
Une ligne manuelle existante peut-elle être automatisée par étapes ?
Certainement, l'approche de conversion par étapes tend à être plus rentable. L'approche consiste d'abord à automatiser le poste contraignant, puis à ajouter le test en ligne, et enfin à automatiser le transfert entre les deux. Chaque étape comporte ses propres risques et retours sur investissement, car l'usine découvrira comment fonctionne le processus d'automatisation avant d'installer une ligne complète. Si quelqu'un prévoit d'abord un transfert, la disposition a déjà été décidée sans connaître la contrainte.
Quels tests d'acceptation doivent être inscrits dans le contrat ?
En ce qui concerne cinq points en particulier. Temps de cycle continu mesuré sur une période d'au moins 500 cycles à la vitesse nominale, et non un contrôle au chronomètre sur trois pièces. Mesure du rendement et de l'OEE réalisée sur une période de 72 heures, avec des catégories de défauts définies. Test répétable à l'outil avec une méthode et un instrument spécifiés. Validation de la sécurité selon la norme ISO 13849 et le niveau de performance pertinent. Dossier documentaire composé de plans tels que construits et du code source PLC permettant des modifications, ainsi qu'une liste de pièces de rechange indiquant les délais, ainsi que des formations dispensées.
Que se passe-t-il lorsque la conception du produit change ?
Tout dépend de la conception de la ligne. Une ligne équipée de dispositifs de changement rapide et d'un programme de test séquencé peut gérer une variante en quelques heures. Une ligne construite avec des outillages fixes et des limites codées en dur nécessite de nouveaux dispositifs et la modification du logiciel. Les spécifications doivent indiquer combien de variantes différentes la ligne doit gérer en 5 ans et quel doit être son temps de changement. Ces chiffres détermineront la stratégie d'outillage, mais ils sont rarement consignés par écrit sauf indication explicite de l'acheteur.
Références
- ATS Corporation — Systèmes de fabrication et de test automatisés sur mesure
- JR Automation — Intégration d'assemblage et de test automatisés
- Beckhoff Automation — Contrôle PC pour lignes de production
- A3 — Promotion de l'automatisation, ressources industrielles
- Fédération Internationale de la Robotique — Données mondiales sur la robotique
Conclusion
Achetez d'abord l'équipement de test avant d'acheter la machine de production. Une ligne de production facilement assemblée mais mal testée est une ligne d'assemblage qui génère des retouches et un gaspillage d'argent. L'argent dépensé pour la nouvelle ligne d'assemblage aurait pu être investi dans une source d'approvisionnement et d'autres pièces de machines importantes.
Ensuite, notez les trois facteurs affectant l'utilisation de la machine – temps de changement, nombre de variantes et temps de cycle à vitesse maximale. Ces trois facteurs sont rarement mentionnés dans le bon de commande, bien qu'ils soient responsables de la plupart des échecs en production. Informez-nous du produit, de la production quotidienne et des tests requis pour évaluer la possibilité de construire une machine automatisée ou manuelle et enfin comprendre le coût de l'ensemble de la ligne d'assemblage.