 benlong
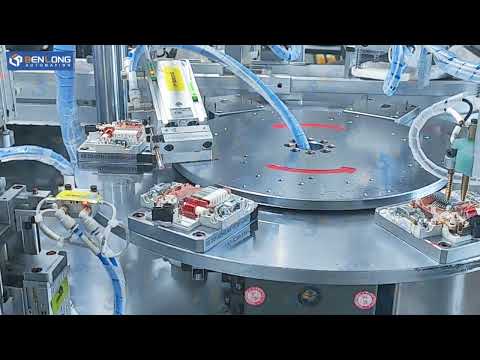
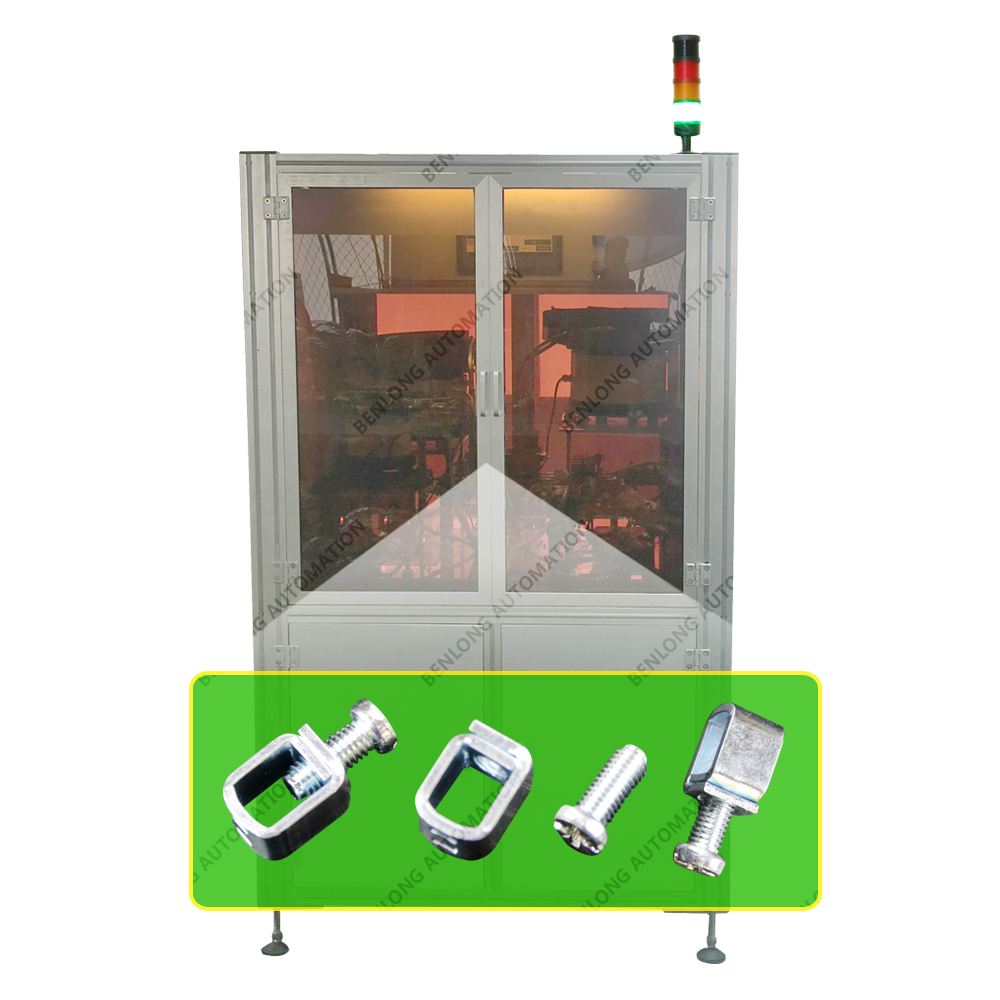
دستگاه مونتاژ خودکار فنر توگل MCB
The دستگاه مونتاژ خودکار فنر توگل MCB خودکارسازی یکی از سختترین مراحل مونتاژ MCB — نصب فنر توگل در مکانیزم — به عنوان یک ایستگاه خطی: تغذیه خودکار، تغذیه فنر ارتعاشی، نصب قابل تکرار توسط دستگاه، و تشخیص حضور فنر با رد خودکار، در هر قطب هر ۲.۵–۳ ثانیه.
دستگاه مونتاژ خودکار فنر توگل MCB
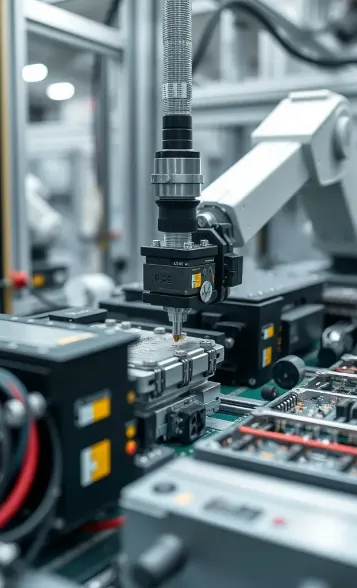
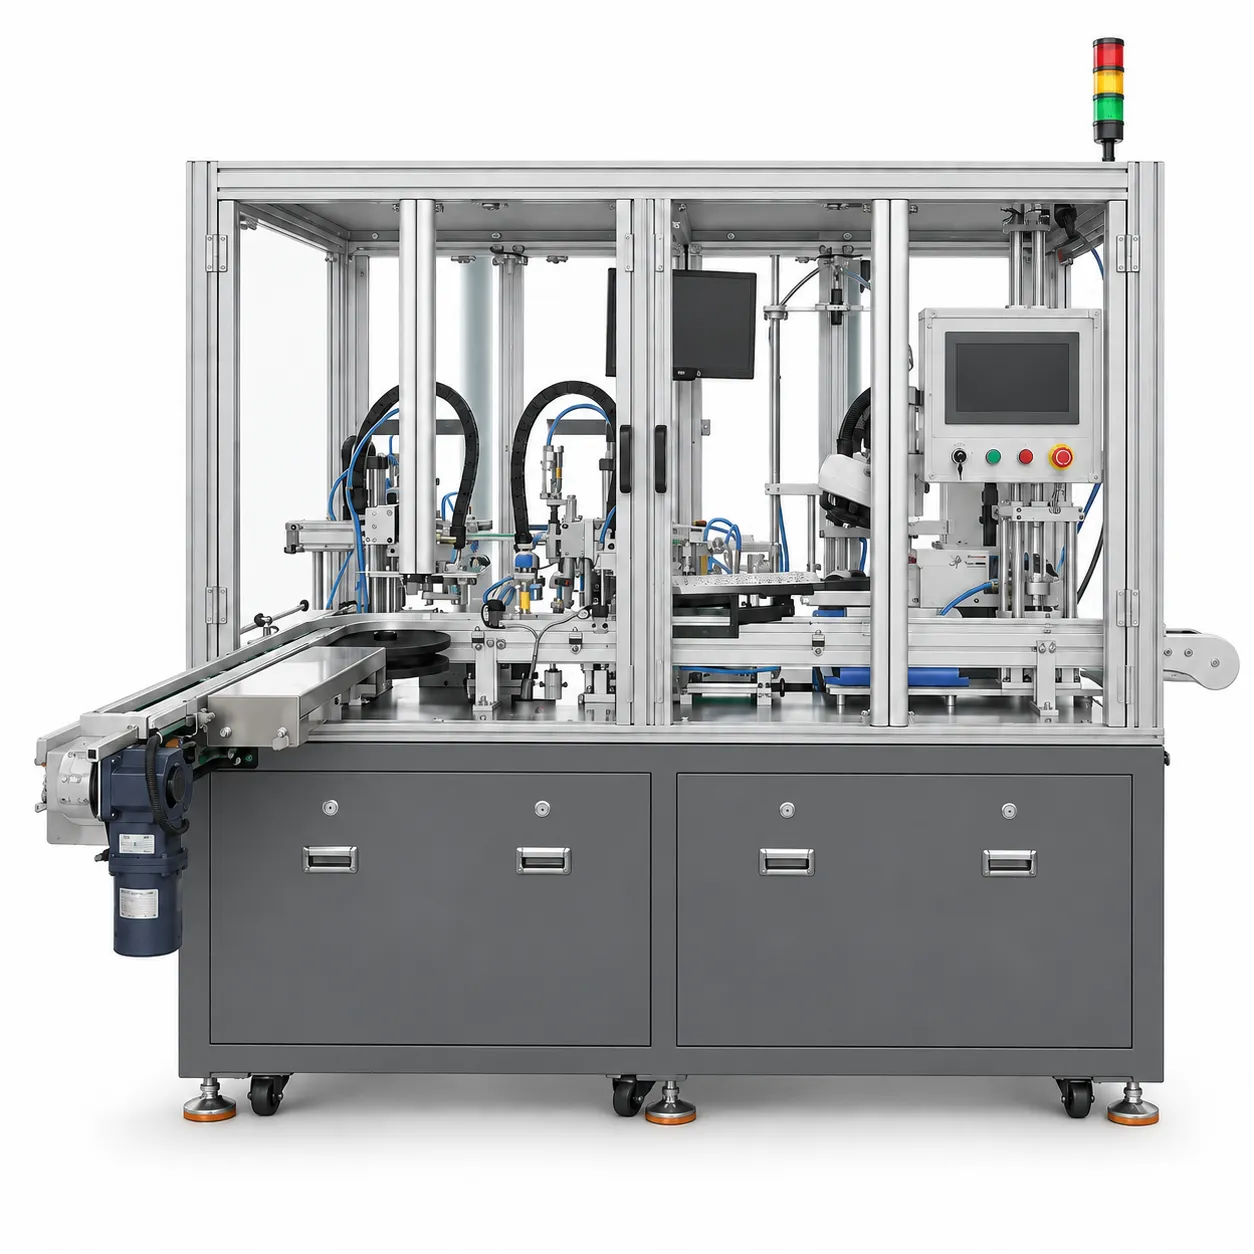
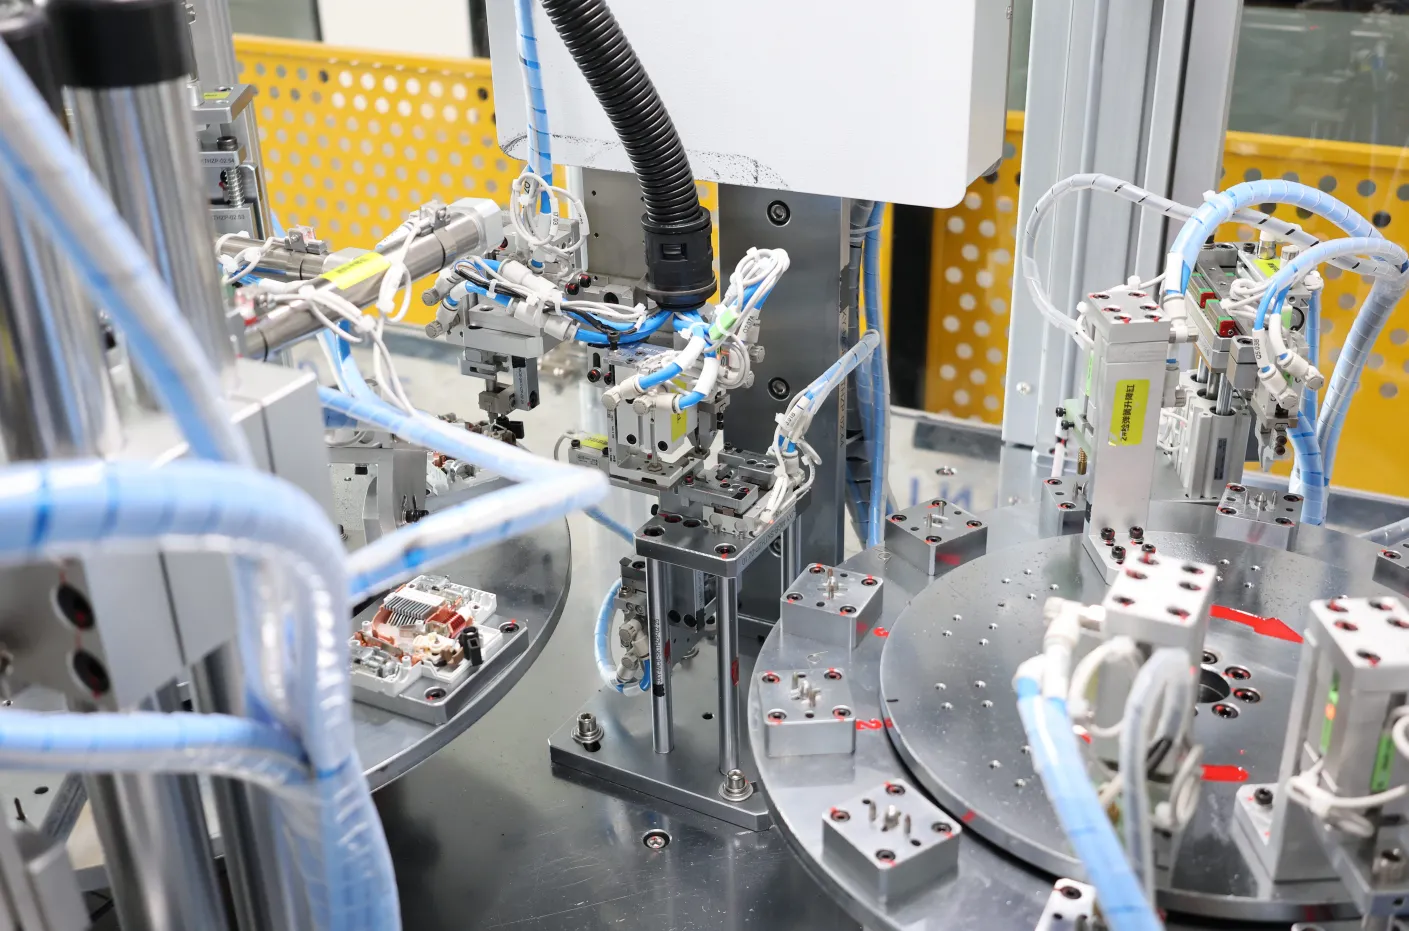
دستگاه مونتاژ خودکار فنر توگل، فنر توگل را به مکانیزم مینیاتوری مدار شکن به صورت خطی و کاملاً خودکار نصب میکند. محصولات به طور خودکار از فرآیند قبلی روی نقاله وارد میشوند؛ یک حسگر هر واحد را تشخیص داده و جدا میکند، آن را موقعیتدهی میکند، و دستگاه فنر را تغذیه، گرفتن، پیشمونتاژ و در مکانیزم محصول نصب میکند — سپس حضور فنر را تأیید کرده و هر واحد معیوب را قبل از بازگشت محصول به نقاله جدا میکند. زمان چرخه ۲.۵–۳ ثانیه برای هر قطب (تقریباً ۱۲۰۰–۱۴۴۰ قطب در ساعت) است.
نصب فنر یکی از عملیاتهای پرخطا در مونتاژ دستی MCB است — یک فنر کوچک تحت کشش که به صورت دستی موقعیتدهی میشود، جایی است که ناهماهنگی و قطعات جاافتاده ابتدا ظاهر میشوند. این دستگاه آن نوسان را حذف میکند: فنر توگل با تکرارپذیری دستگاه تغذیه و جایگذاری میشود، و یک ایستگاه تشخیص خطی تأیید میکند که فنر حضور دارد قبل از اینکه واحد ادامه یابد، هر مونتاژی که شکست بخورد به طور خودکار رد میشود. فیکسچرها و ابزارهای تغذیه مطابق نقشههای محصول شما سفارشیسازی میشوند.
مونتاژ خودکار خطی | هر قطب هر ۲.۵–۳ ثانیه | تحویل استاندارد: ۸۰–۱۰۰ روز کاری
دستگاه مونتاژ خودکار فنر توگل چیست؟
در داخل یک مدارشکن مینیاتوری، فنر توگل نیروی عملیاتی مکانیزم قطع را فراهم میکند — این فنر انرژی را ذخیره و آزاد میکند که به مدارشکن عمل ضربهای میدهد. نصب صحیح این فنر حیاتی است: اگر فنر وجود نداشته باشد، به درستی قرار نگرفته باشد یا بارگذاری آن نامنظم باشد، مکانیزم طبق طراحی عمل نخواهد کرد و خطا پس از مونتاژ کامل مدارشکن به سختی و با هزینه زیاد قابل شناسایی است. مونتاژ دستی فنر دقیقاً جایی است که این مشکل رخ میدهد — دستکاری یک فنر کوچک تحت تنش و قرار دادن آن در موقعیت صحیح به صورت دستی در طول یک شیفت کاری دشوار است. دستگاه مونتاژ خودکار فنر توگل این مرحله دستی را با یک ایستگاه خطی اختصاصی جایگزین میکند. این دستگاه در خط مونتاژ قرار دارد: واحدها به صورت خودکار از فرآیند بالادستی وارد میشوند، یک حسگر هر واحد را شناسایی و در موقعیت جدا میکند، فنر توگل توسط یک کاسه ارتعاشی تغذیه میشود، گرفته شده و به صورت پیشمونتاژ در فیکسچر قرار میگیرد و سپس در مکانیزم محصول نصب میشود. یک ایستگاه تشخیص بلافاصله وجود فنر را بررسی میکند؛ هر واحدی که رد شود به طور خودکار به منطقه رد هدایت میشود، در حالی که واحدهای سالم به نوار نقاله بازگشته و به مسیر خود ادامه میدهند. از آنجا که عملیات به صورت خطی و بدون نیاز به نظارت انجام میشود، هم نیروی کار و هم ناپایداری مونتاژ دستی فنر حذف میشود. به عنوان یک دستگاه سفارشی غیر استاندارد، فیکسچرها، گیره و ابزار تغذیه بر اساس محصول خاص و هندسه فنر توگل شما طراحی شدهاند.
محصولات از فرآیند بالادستی وارد شده و به نوار نقاله باز میگردند — بدون بارگذاری دستی بین مراحل.
یک قطب هر ۲.۵ تا ۳ ثانیه، تقریباً ۱۲۰۰ تا ۱۴۴۰ قطب در ساعت.
هر واحد برای وجود فنر توگل بررسی میشود؛ مونتاژهایی که رد میشوند به طور خودکار حذف میگردند.
فنر توگل با تکرارپذیری دستگاه تغذیه، گرفته و در جای خود قرار میگیرد — حذف تغییرپذیری دستی.
فرآیند مونتاژ و ایستگاههای کلیدی
مشخصات فنی
| محصول قابل اجرا | مونتاژ فنر توگل در مکانیزمهای MCB، سفارشی شده بر اساس نقشههای قطعه |
|---|---|
| عملکرد دستگاه | تغذیه خودکار فنر توگل، پیشمونتاژ، نصب و تشخیص وجود فنر |
| نوع عملیات | خودکار خطی — محصولات از فرآیند بالادستی وارد شده و به نوار نقاله خارج میشوند |
| ظرفیت تولید | ۱ قطب هر ۲.۵ تا ۳ ثانیه (تقریباً ۱۲۰۰ تا ۱۴۴۰ قطب در ساعت) |
| تغذیه فنر | تغذیه با کاسه ارتعاشی با جهتدهی خودکار |
| تشخیص در خط | بررسی خودکار وجود فنر؛ قطعات معیوب به طور خودکار به منطقه رد منتقل میشوند |
| منبع تغذیه | ۳۸۰ ولت ± ۱۰۱TP3T، ۵۰ هرتز ± ۱ هرتز |
| سیستم کنترل | PLC امرون با صفحه لمسی HMI MCGS؛ سیلندرهای پنوماتیک SMC |
| Machine dimensions | ابعاد: طول ۱۸۵۰ × عرض ۱۵۰۰ × ارتفاع ۱۹۰۰ میلیمتر |
| زمان تحویل | ۸۰ تا ۱۰۰ روز کاری |
جریان فرآیند تفصیلی
اپراتور پارامترهای محصول را قبل از شروع روی HMI تنظیم میکند؛ سپس دستگاه به صورت خودکار چرخه را اجرا میکند:
- تغذیه و جداسازی خودکار – محصولات از فرآیند بالادستی روی نوار نقاله میآیند؛ یک حسگر هر واحد را شناسایی و در موقعیت جدا میکند.
- موقعیتیابی – واحد به صورت خودکار موقعیتیابی شده و برای نصب فنر آماده نگه داشته میشود.
- تغذیه فنر و پیشمونتاژ – کاسه ارتعاشی فنر توگل را تغذیه میکند؛ گیره آن را برداشته و در جایگاه پیشمونتاژ میکند.
- نصب فنر – فنر توگل بهصورت خودکار در مکانیزم محصول نصب میشود.
- تشخیص و رد کردن – دستگاه وجود فنر را تأیید میکند؛ واحدهای معیوب بهصورت خودکار به منطقه رد هدایت میشوند.
- تخلیه – واحدهای سالم به نوار نقاله بازمیگردند و به خروجی خط ادامه میدهند؛ این چرخه تکرار میشود.
مزایای فنی اصلی (طراحی سفارشی غیر استاندارد)
خودکارسازی سختترین مرحله دستی
نصب یک فنر کوچک توگل تحت کشش، عملیاتی است که مونتاژ دستی بیشترین مشکل را با آن دارد. دستگاه آن را تغذیه و در هر چرخه با نتایج یکسان نصب میکند، که ناپایداری و فنرهای جا نخوردهای که در نصب دستی رخ میدهد را حذف میکند.
تشخیص از فرار نقصها به مراحل بعدی جلوگیری میکند
هر واحد قبل از ترک ایستگاه برای وجود فنر توگل بررسی میشود و هر نقصی بهصورت خودکار رد میشود. فنر گمشده یا نادرست نصب شده هرگز به مونتاژ نهایی نمیرسد، جایی که یافتن آن بسیار پرهزینهتر خواهد بود.
یکپارچگی واقعی خطی
محصولات از فرآیند بالادستی وارد و بدون دستکاری دستی به نوار نقاله بازمیگردند، بنابراین این ایستگاه به خط مونتاژ MCB موجود اضافه میشود و نیازی به عملیات دستی جداگانه نیست.
توان عملیاتی بالا و پایدار
در هر قطب هر ۲.۵–۳ ثانیه — تقریباً ۱۲۰۰–۱۴۴۰ قطب در ساعت — دستگاه با خط مونتاژ در حال اجرا هماهنگ است و کیفیت مونتاژ را ثابت نگه میدارد.
مورد اعتماد رهبران صنعت
کاربردها و ادغام
مهندسی سفارشی و تحویل
درخواست پیشفاکتور دستگاه مونتاژ فنر توگل سفارشی
نقشهها یا نمونههای محصول و مشخصات فنر توگل خود را برای ما ارسال کنید. مهندسین ما ایستگاههای تغذیه، مونتاژ و تشخیص را طراحی میکنند تا در خط مونتاژ MCB موجود شما قرار گیرند.
واتساپ: +86 150 5837 0007 | ایمیل: xsb@benlongkj.cn | پشتیبانی انگلیسی و چینی
چرا بنلانگ را برای اتوماسیون مونتاژ فنر انتخاب کنیم؟
- ۱۵+ سال سابقه طراحی ماشینهای مونتاژ MCB برای محصولات الکتریکی ولتاژ پایین
- خودکار نصب فنر توگل — عملیاتی که مونتاژ دستی کمترین اطمینان را در آن دارد
- تشخیص وجود فنر خطی با رد خودکار قطعات معیوب
- طراحی خطی که مستقیماً در خط مونتاژ موجود شما ادغام میشود
- خدمات جهانی و پشتیبانی قطعات یدکی
یک سیستم سفارشی معمولی شامل
تجهیزات خودکار مونتاژ فنر توگل شامل: · ایستگاه تغذیه و جداسازی خودکار؛ فیکسچرهای موقعیتیابی؛ کاسه ارتعاشی تغذیه فنر؛ گیره فنر و ایستگاه پیشمونتاژ؛ ایستگاه نصب فنر؛ تشخیص وجود فنر با جداسازی رد؛ سیلندرهای پنوماتیک SMC؛ PLC امرون با HMI MCGS؛ راهاندازی نصب؛ گارانتی یک ساله
راهکارهای مرتبط
سوالات متداول
فنر توگل را در مکانیزم MCB نصب میکند — فنری که نیروی عملیاتی برای عمل تریپ را فراهم میکند. دستگاه فنر را تغذیه، گرفته، پیشمونتاژ و نصب میکند، سپس وجود آن را تأیید میکند، همه بهصورت عملیات خودکار خطی.
نصب یک فنر کوچک تحت کشش و قرار دادن صحیح آن یکی از کمقابلیتترین عملیاتهای دستی در مونتاژ MCB است — ناسازگاری و فنرهای جا نخورده ابتدا در این مرحله ظاهر میشوند. خودکارسازی این مرحله این تغییرپذیری را حذف میکند و با تشخیص در خط، اطمینان میدهد که هیچ واحدی بدون فنر خود ادامه نمیدهد.
پس از نصب فنر، یک ایستگاه تشخیص بررسی میکند که فنر حضور دارد. هر واحدی که در این بررسی رد شود به طور خودکار به منطقه رد هدایت میشود، در حالی که واحدهای سالم به نوار نقاله بازمیگردند و در خط ادامه مییابند — بنابراین نقصها هرگز به مونتاژ نهایی نمیرسند.
بله — این پیکربندی مورد نظر است. محصولات به طور خودکار از فرآیند بالادستی وارد و به نوار نقاله بازمیگردند، بنابراین ماشین به عنوان یک ایستگاه در خط درون خط مونتاژ MCB موجود شما عمل میکند نه به عنوان یک عملیات دستی مستقل.
نقشهها یا نمونههای فیزیکی محصول و فنر توگل شما، ظرفیت هدف و نیازهای ادغام خط شما. مهندسین ما سپس پیکربندی ایستگاه را برای محصول شما پیشنهاد خواهند داد.
محصولات مرتبط
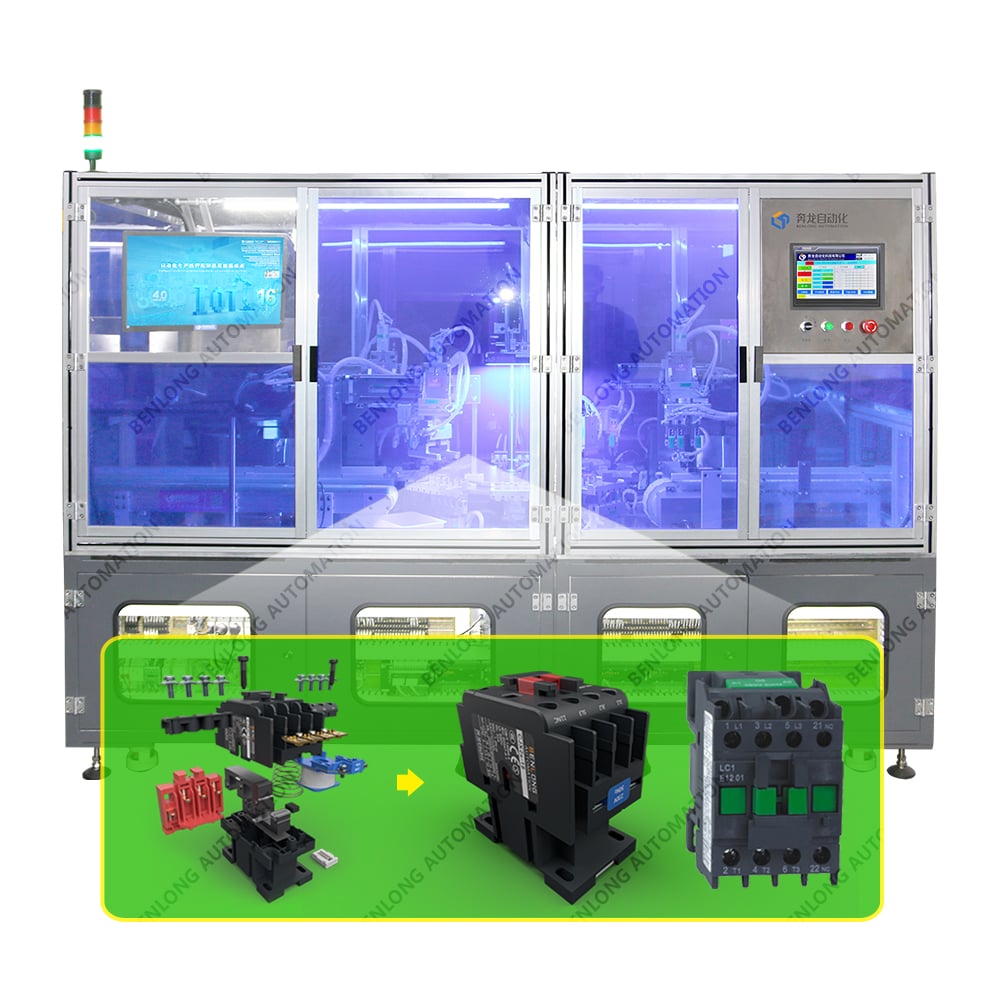
دستگاه درج خودکار کنتاکتور AC
مشاهده جزئیات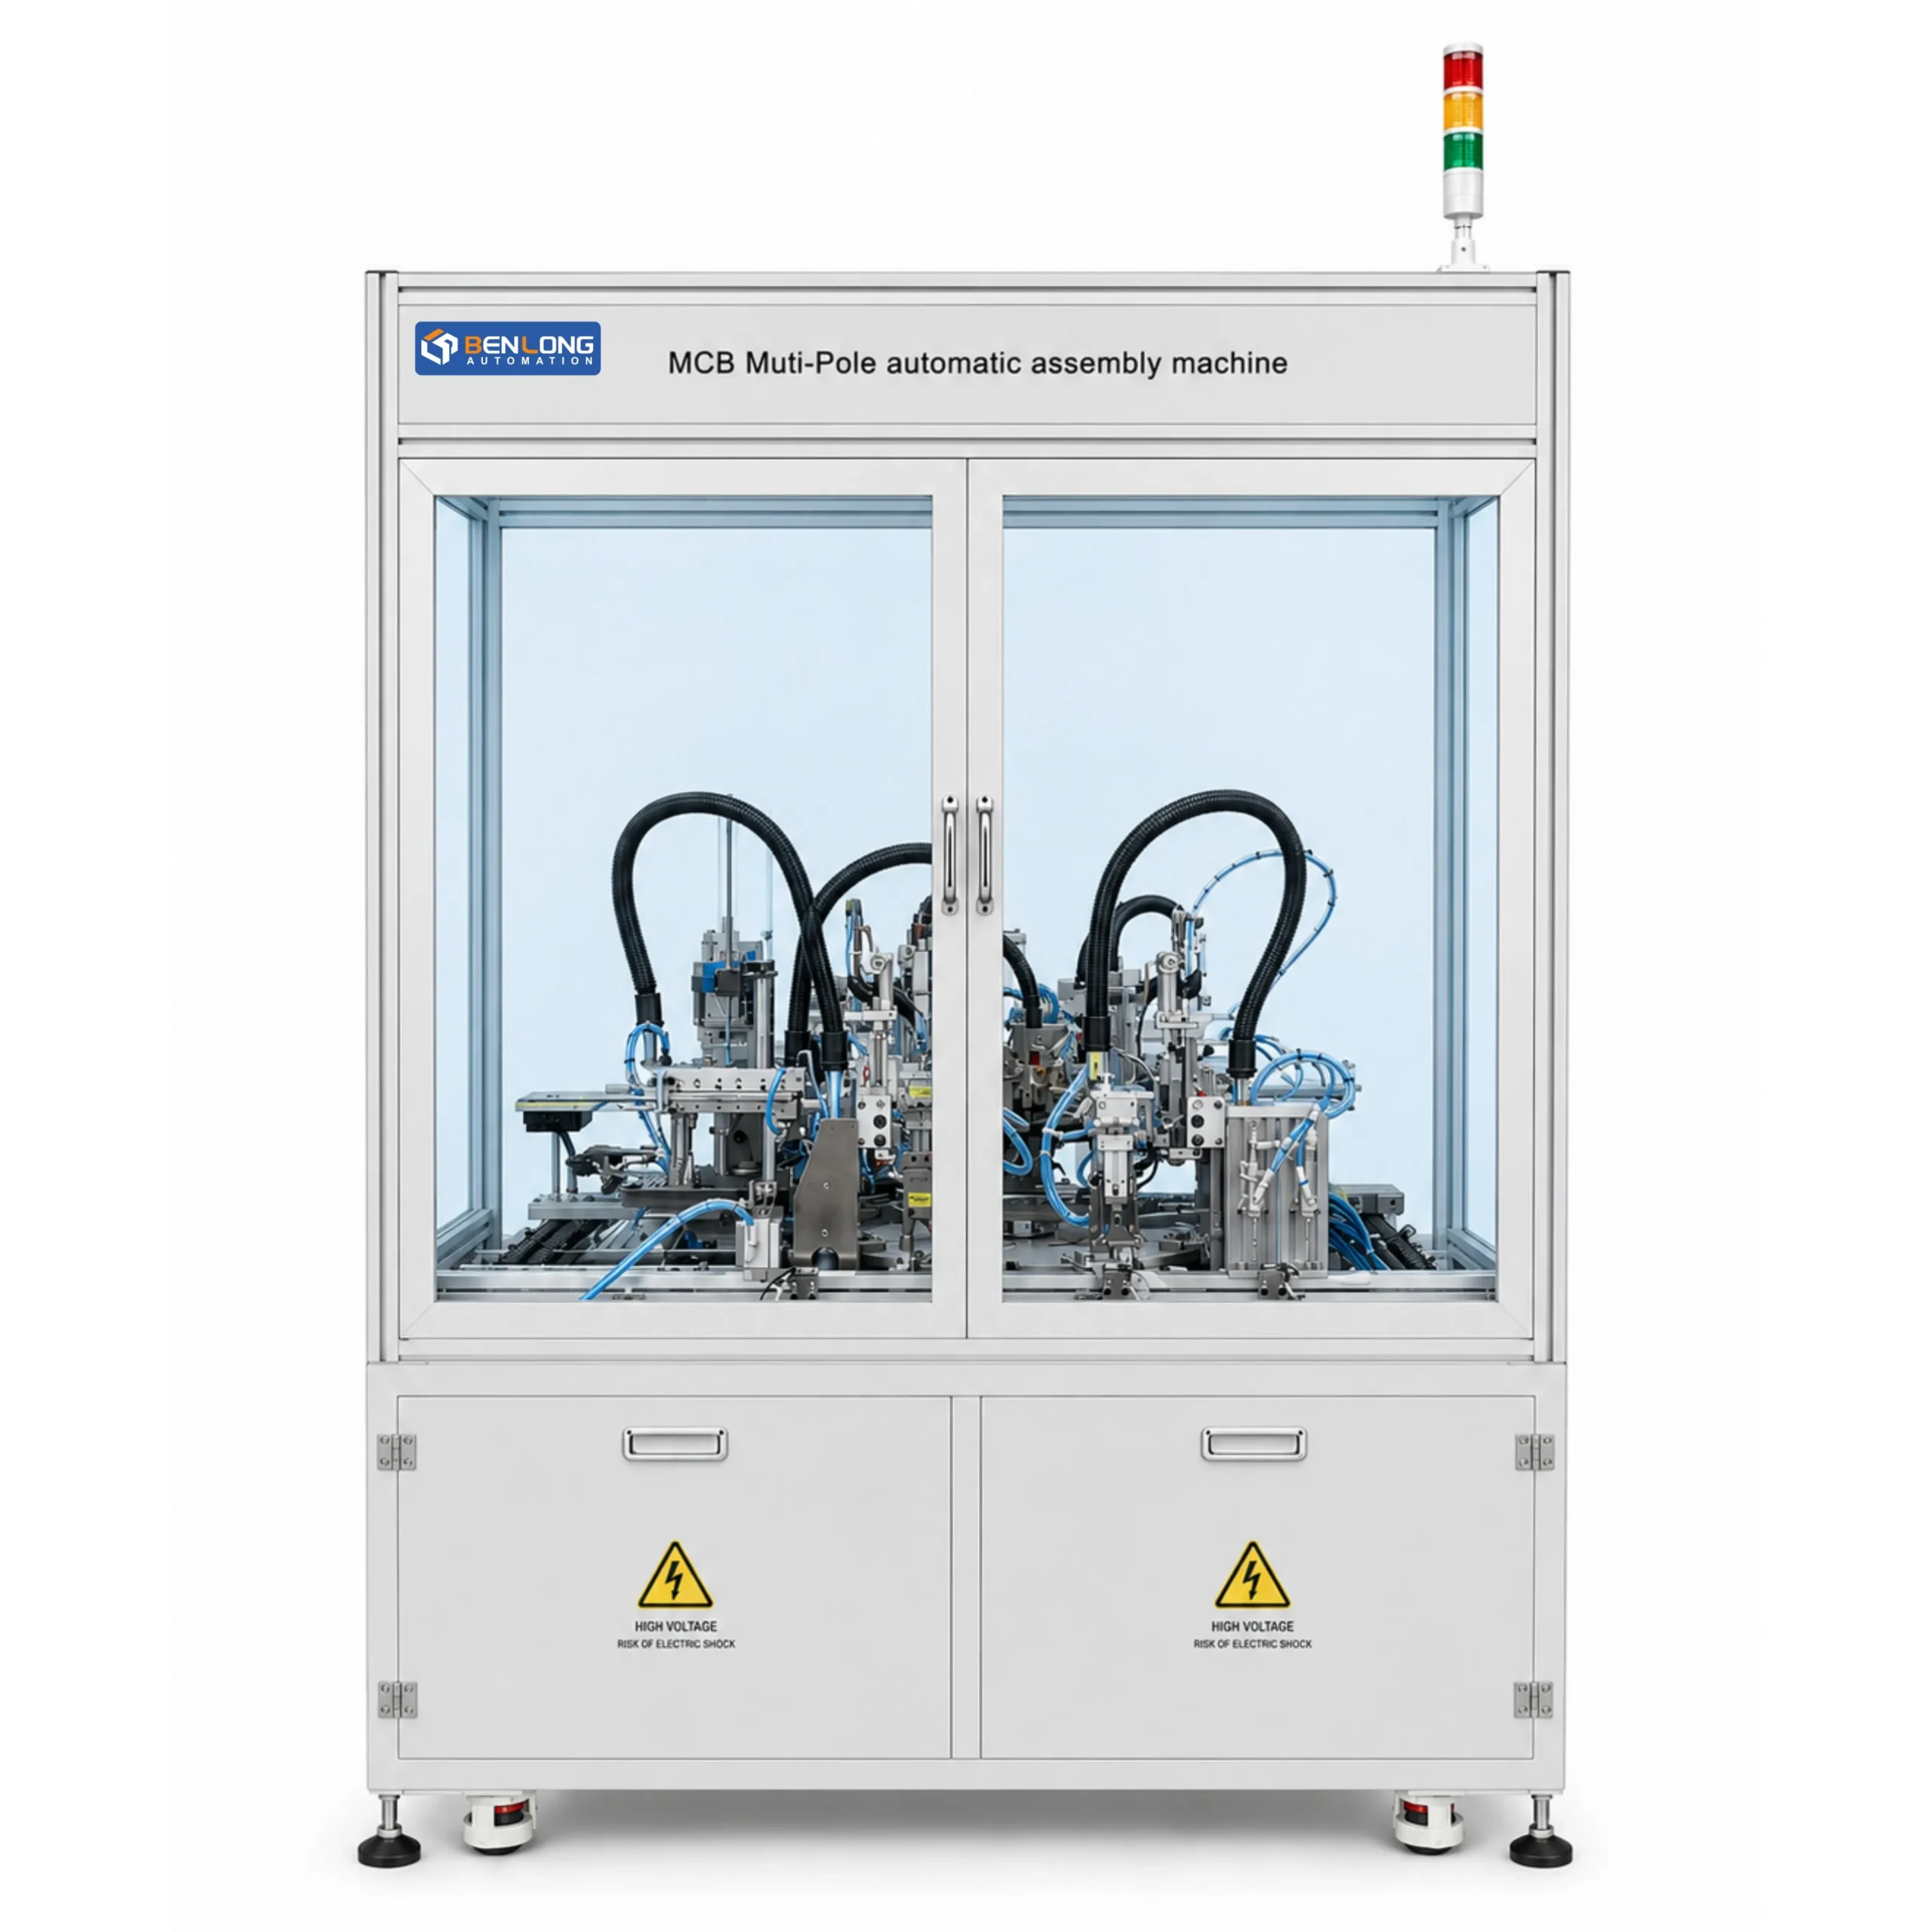
ماشین مونتاژ خودکار چند قطبی MCB
مشاهده جزئیات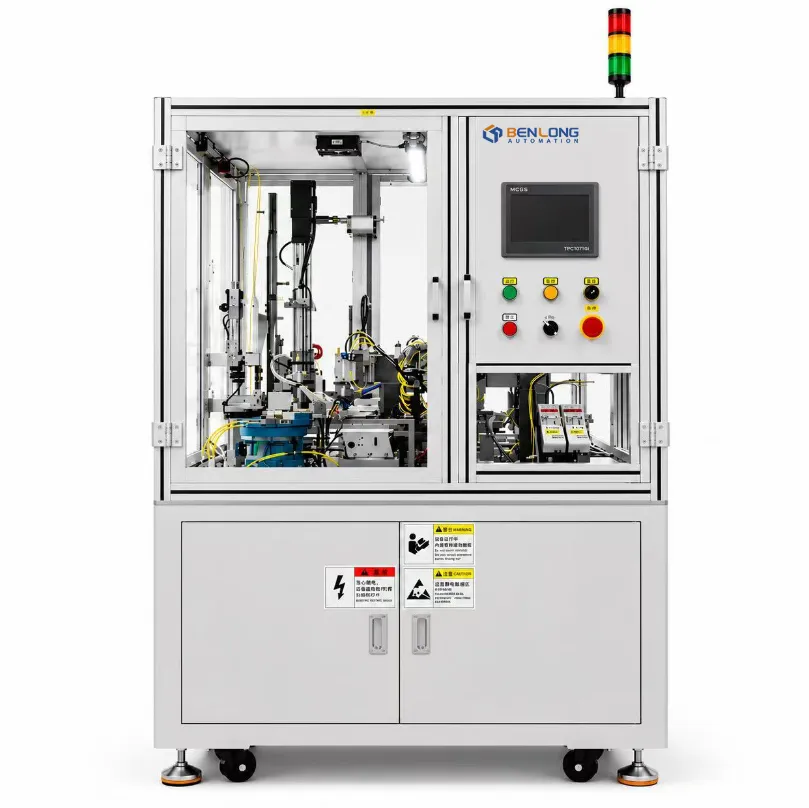
دستگاه جوش خودکار لوله تأخیری + کفش قطب
مشاهده جزئیات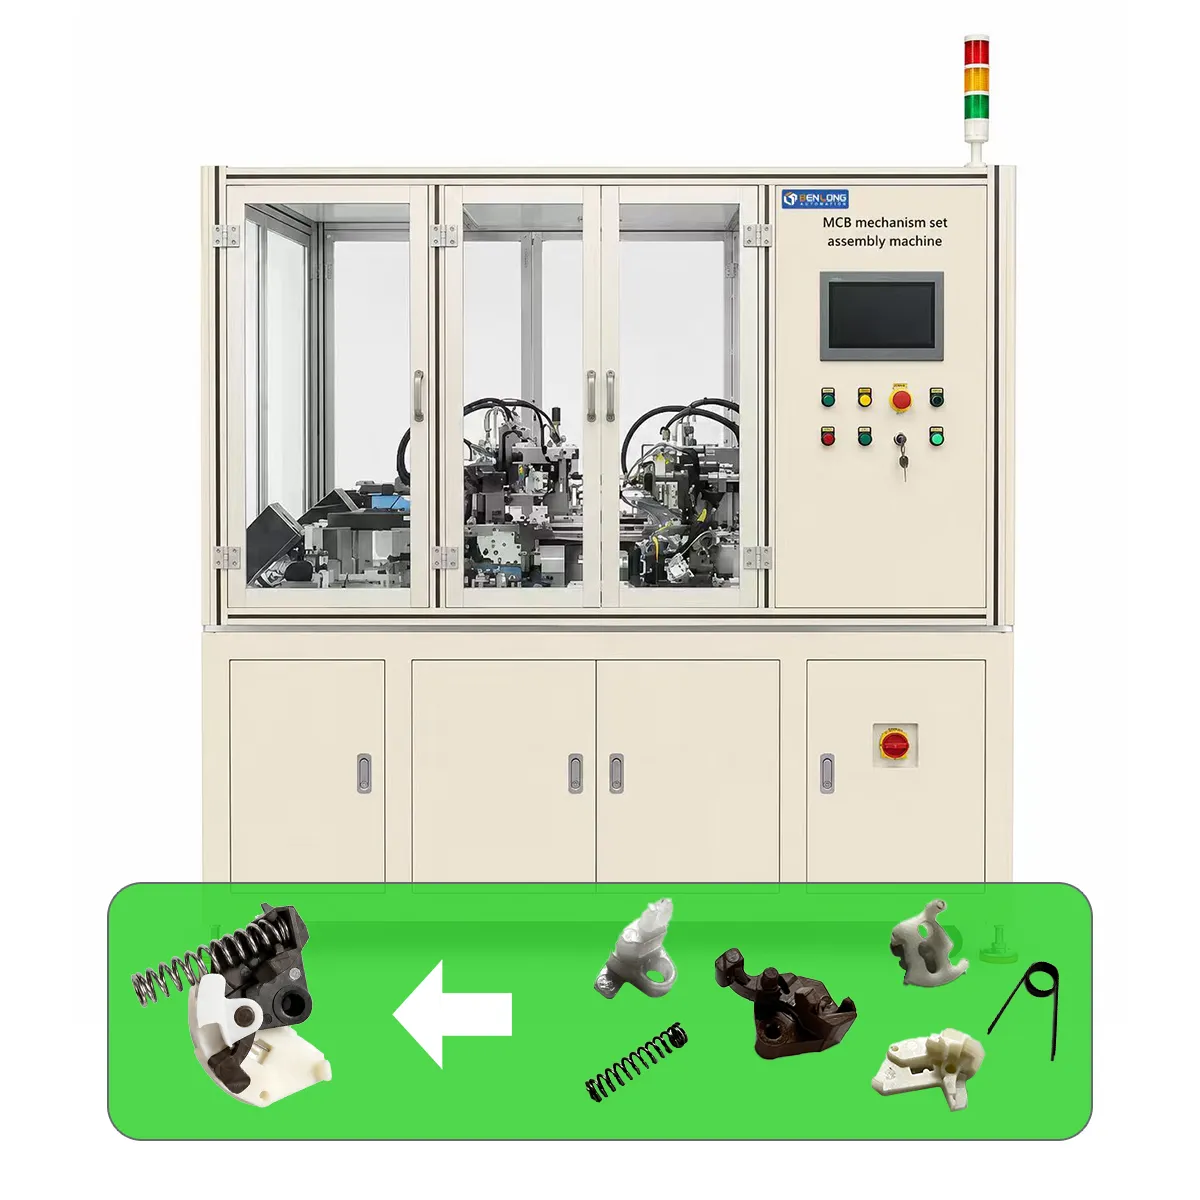
ماشین مونتاژ خودکار مجموعه مکانیزم MCB
مشاهده جزئیات
دستگاه جوشکاری نیمه اتوماتیک
مشاهده جزئیات