benlong




تجهیزات اتوماسیون مونتاژ برای فروش
جستجو برای ماشینآلات اتوماسیون مونتاژ فهرستهای مشابه زیادی را نشان میدهد که شامل یک قاب، چند سیلندر، یک نقاله و یک صفحه لمسی هستند. فهرستها مشکل نیستند. مشکل این است که “تجهیزات اتوماسیون مونتاژ” یک نام دستهبندی است که شامل ماشینهایی از کلاسهای مختلف است که قیمت آنها تا پنجاه برابر تفاوت دارد و قابلیتهای کاربردی متفاوتی دارند.
این راهنما انواع مختلف ماشینها را به وضوح طبقهبندی میکند، ارقامی را ارائه میدهد که تعیین میکند در هر مورد چه نوع ماشینی لازم است و نشان میدهد که یک پیشنویس قیمت بنلونگ چگونه است و چگونه تولید میشود. اگر به دنبال خط تولید برای محصولات الکتریکی کمولتاژ، تجهیزات الکتریکی یا صرفاً مکانیک هستید، بخش دوم این راهنما برای شماست.
ماشینآلات اتوماسیون مونتاژ را میتوان به هفت دسته تقسیم کرد، که از یک نقاله ساده شروع شده و شامل یک خط تولید کاملاً خودکار برای یک نوع محصول میشود. انتخاب باید با استفاده از چهار رقم انجام شود و به برگه دادههای سازنده وابسته نیست: حجم سالانه، تعداد انواع، زمان تولید و هزینه نقص. یک ماشین خودکار طراحی شده برای یک هدف زمانی کارآمد محسوب میشود که بیش از ۲۰۰,۰۰۰ واحد در سال تولید کند؛ در غیر این صورت، نمیتواند با سیستمهای دستی مدولار مجهز به ماشینها رقابت کند. بنلونگ همه موارد فوق را تولید میکند، از ماشینهای تست گرفته تا ماشینهای جوشکاری که بین دو سیستم قرار دارند.

هفت دستهای که مردم به عنوان “تجهیزات اتوماسیون مونتاژ” میشناسند”
همه ماشینهای موجود را میتوان در یکی از هفت دسته طبقهبندی کرد. تعیین اینکه آیا تأمینکننده در دسته صحیح قرار دارد سریعترین راه برای محدود کردن گزینهها است، زیرا اکثر تولیدکنندگان فقط قادر به تولید دو یا سه نوع تجهیزات هستند.
- ماشینهای دستی و نیمهخودکار با نقاله. مکانیزمهای مختلفی مانند تسمهها، انتقالها و زنجیرها همراه با تجهیزات و ابزارها استفاده میشوند. افراد کار واقعی را انجام میدهند.
- تجهیزات چرخشی ایندکسینگ. یک میز چرخان قطعات را از ایستگاه به ایستگاه منتقل میکند.
- فناوری ایندکسینگ خطی. این مفهوم مشابه است اما در طول یک خط مستقیم اجرا میشود. بیشتر تجهیزات اتوماسیون مونتاژ برای دستگاههای الکتریکی از این فناوری استفاده میکنند.
- سلولهای رباتیک دارای یک یا چند بازوی رباتیک هستند که به قطعه کار خدمات میدهند.
- عملیات اتصال از روشهایی مانند جوشکاری اولتراسونیک، جوشکاری مقاومتی، پرچکاری، نصب یا چسباندن قطعات برای ایجاد محصول استفاده میکنند.
- ایستگاههای تست عملکرد صحیح تجهیزات را از طریق تست عملکردی، تست هایپوت، کالیبراسیون، بازرسی دیداری و تست نشت تضمین میکنند.
- سیستمهای یکپارچهسازی و لجستیک از تغذیهکنندههای لرزشی، تغذیهکنندههای سینی و شاتلها برای حمل قطعات استفاده میکنند.
مشکل این است که ماشینآلات گروه چهار را دریافت میکنید در حالی که نیاز به ماشینآلات گروه دو دارید. به عنوان مثال، سلولهای رباتیک میتوانند بسیار گرانتر از یک ماشین ایندکسینگ با حرکت کام برای همان کار باشند. سوالات مربوط به دامنه که تفاوت بین یک ساخت سفارشی واقعی و یک ماشین کاتالوگی را مشخص میکنند، در این راهنما برای همکاری با یک ... تولیدکننده ماشینآلات مونتاژ خودکار سفارشی.
چهار عددی که قبل از درخواست قیمت، ماشین را تعیین میکنند
نقل قولهای متفاوت از تأمینکنندگان میتواند تفاوت 300% را هنگام جستجوی قیمت برای همان قطعه نشان دهد. دلیل این امر در هزینههای پنهان نیست بلکه در طراحیهای متفاوتی است که بر اساس فرضیات مختلف ساخته شدهاند و این فرضیات بر چهار قطعه اطلاعات تکیه دارند که باید قبل از تهیه اولین تماس آماده باشند.
- حجم سالانه و اندازه دسته. اگر ماشینی یک محصول خاص را در ۶۰۰۰ ساعت در سال پردازش کند، ممکن است بر اساس سرعت ساخته شود. اما اگر ماشین سالانه ۴۰ دسته اجرا کند، باید زمان تغییر آن بیش از ۳۰ دقیقه نباشد، در غیر این صورت هنگام انتظار برای قطعهای خاص بیکار خواهد بود. بنابراین، این نوع ماشینآلات متفاوت هستند و قیمتگذاری متناسب دارند.
- تعداد واریانتها. باید توجه داشت که چند شماره قطعه از یک ابزار یکسان استفاده میکنند. در سطح شش واریانت، استفاده از ابزار سخت دیگر منطقی نیست و حتی اگر کسی نخواهد سروو داشته باشد، باید از آن استفاده کند.
- زمان چرخه. منظور از زمان چرخه سرعت فرآیند است. استفاده از واژه سریع مناسب نیست. اگر نیاز به تولید یک محصول هر ۴.۵ ثانیه باشد، باید این موضوع بیان شود. علاوه بر این، اگر باید ۹۰۰ قطعه در ساعت در سطح 92% تولید شود، تست پذیرش باید بر اساس این پارامترها نوشته شود.
- هزینه نقص. یک خراش روی براکت ریسک کمتری نسبت به اتصال شل باس بار دارد زیرا نوع دوم نقص نیازمند نظارت گشتاور در فرآیند و بررسی 100% کیفیت برق است. هزینه چنین راهحلی ممکن است ۱۵-۲۵۱TP3T به هزینه ماشینآلات اضافه کند، اما این هزینهها توجیهپذیر هستند.
در این مسئله باید تصویر کلی در نظر گرفته شود. طبق فدراسیون بینالمللی رباتیک، در سال ۲۰۲۴ تعداد ۵۴۲,۰۰۰ ربات صنعتی نصب شده بود، در حالی که موجودی عملیاتی کلی در پایان دوره ۴,۶۶۴,۰۰۰ بود که نشاندهنده افزایش ۹۱TP3T در یک سال است، با اکثریت نصبها در آسیا.
آنچه بنلونگ میسازد و آنچه ما قیمتگذاری میکنیم
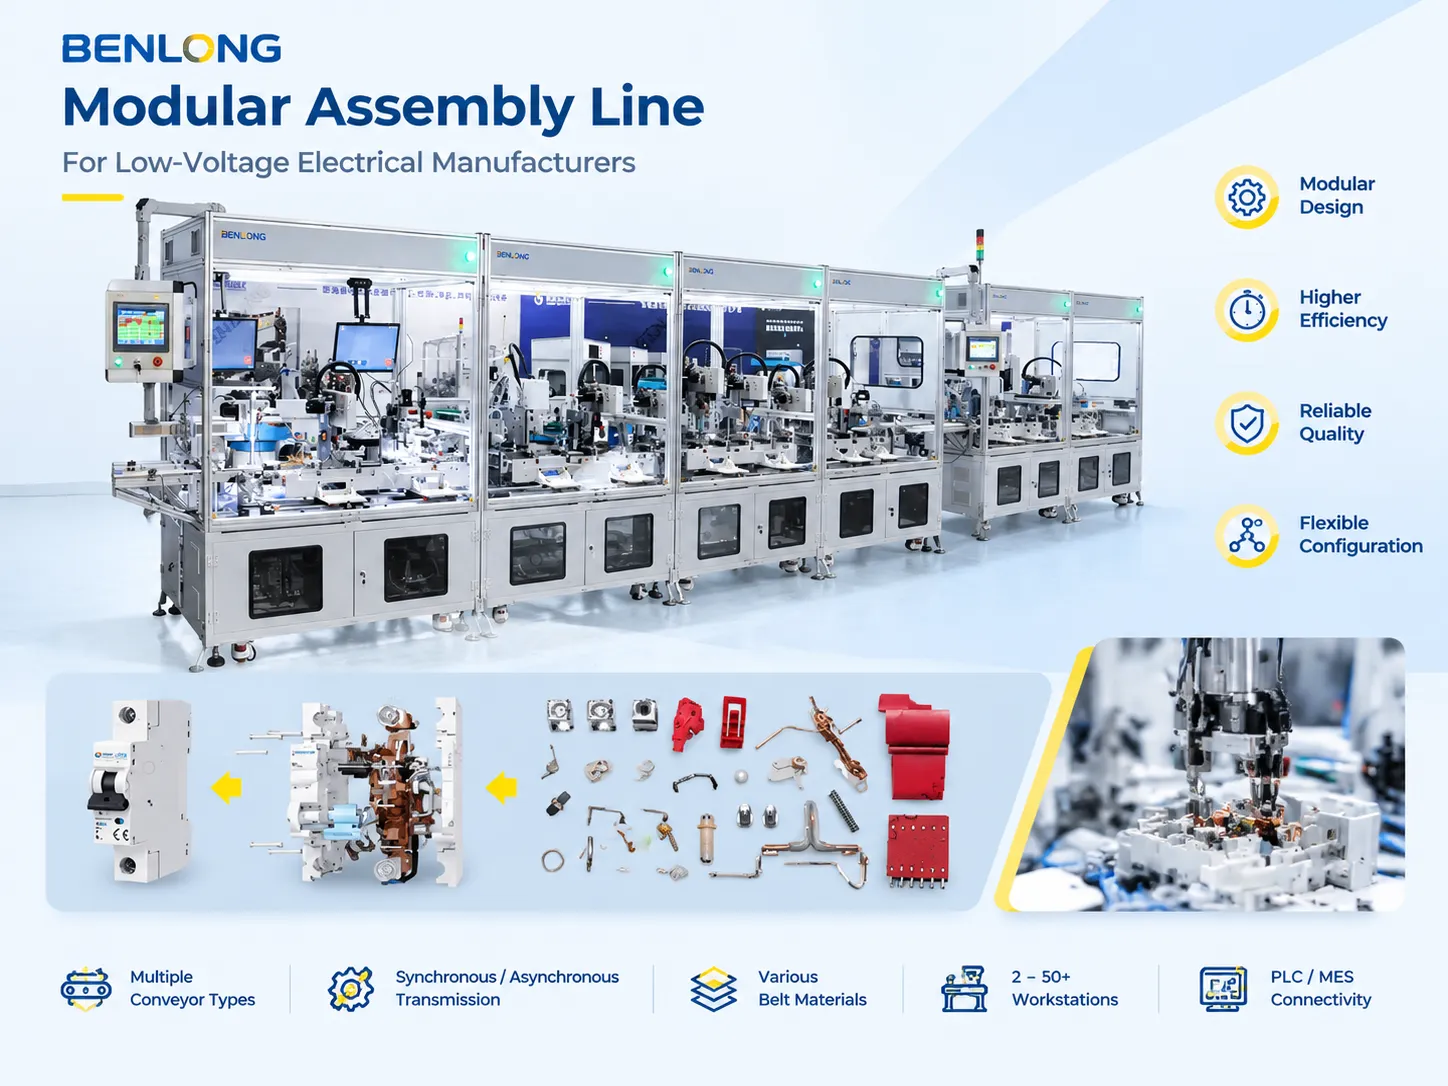
بنلونگ اتوماسیون در تولید خطوط مونتاژ، ماشینهای مونتاژ خودکار، میزهای تست، ایستگاههای جوشکاری و لحیمکاری و لوازم جانبی لازم، عمدتاً برای تولیدکنندگان لوازم برقی کمولتاژ تخصص دارد. به جای توصیف کلی، مشخصات دقیق خطوط مونتاژ مدولار ما ارائه شده است، زیرا این محصولی است که مشتریان بیشتر درباره آن سوال میکنند.
| پارامتر | ساخت استاندارد |
|---|---|
| انواع نوار نقاله | تسمه، زنجیر صفحهای، زنجیر دو سرعته، غلتک، تسمه پلاستیکی مدولار |
| انتقال | همزمان (سرعت اجباری)، ناهمزمان (با بافر فعال) یا ترکیبی |
| مواد تسمه | ضد استاتیک، مقاوم در برابر حرارت بالا، درجه غذایی، عمومی |
| ارتفاع ایستگاه کاری | ۷۵۰ ± ۲۰ میلیمتر، قابل تنظیم |
| ایستگاههای کاری | ۲ تا ۵۰+، مدولار و قابل توسعه |
| تجهیزات کمکی | چراغهای کاری LED، فنها، پریزها، تعادلدهنده ابزار، پورتهای هوا |
| کنترل | PLC یا دستی، اتصال MES از طریق OPC UA / Modbus |
| منبع تغذیه | ۳۸۰ ولت ± ۱۰۱TP3T ۵۰ هرتز، یا ۲۲۰ ولت طبق مشخصات مشتری |
| تحویل | ۳۰ تا ۶۰ روز، طول و تعداد ایستگاه سفارشی |
جدول نشان میدهد که دو عدد بیشتر از بقیه کارهای تجاری انجام میدهند. بر اساس اعداد، پیشمونتاژ قطعات و طراحی مدولار اجازه میدهد تعداد پیچها را بین ۲۰۱TP3T تا ۲۵۱TP3T و همچنین ۱۵۱TP3T زمان مونتاژ کاهش داد، و میتوان این عدد را از قبل محاسبه کرد. بقیه گروه دستگاهها بر اساس فناوری مونتاژ مدولار تنها در تنوع قاب تفاوت دارند، به این معنی که فرقی نمیکند نوع همزمان یا ناهمزمان انتخاب شود، نتیجه یکسان است زیرا این بزرگترین عامل افزایش توان عملیاتی در حالت تولید ترکیبی است. پیکربندیهای کامل در صفحه محصول خط مونتاژ مدولار قرار دارند.
یک ساختار اخیر عملکرد سیستم را نشان میدهد. یک پیمانکار به سیستمی نیاز داشت که فرآیندهای تولید را در ۲۰ خانواده مختلف محصولات با ابعاد و زمانهای چرخه متغیر تسهیل کند. بنلونگ یک سیستم ناهمزمان مدولار ارائه داد که شامل ۱۵ ایستگاه کاری است که از طریق دو سرعت نقاله زنجیری و پیچگوشتی کنترل شده توسط گشتاور عمل میکنند. پس از چهار ماه اجرای سیستم، ۲۵۱TP3T کاهش نیروی کار مستقیم، ۳۰۱TP3T بهبود توان عملیاتی در تولید حالت ترکیبی، ۱۵۱TP3T افزایش سرعت زیرمونتاژ، و ۱۱ ماه بازگشت سرمایه داشتیم. سیستم در طول تغییر ترکیب محصول بازطراحی نشد که دلیل اصلی خرید سیستم ناهمزمان است.
حوزه تخصصی برق کمولتاژ که بنلونگ بهترین آن را میشناسد
بیشتر درخواستهای ما مربوط به مونتاژ عمومی نیستند. در عوض، شامل درخواستهایی برای کارهای خاص مانند مونتاژ میکروسوئیچ، کنتاکتور، جوشکاری آرک چوت، انجام تست روی ACB و کالیبراسیون واحد تریپ هستند. این تخصص شکل کاتالوگ ما و دلیل شروع مهندسی از قطعه به جای پیروی از یک پلتفرم از پیش تعریف شده را توضیح میدهد.
سیستم تماس را در نظر بگیرید. مونتاژ کنتاکتور و بریکر شامل یک تماس متحرک، یک تماس ثابت، یک فنر، سیستم نگهدارنده و اغلب یک بافت است. اطمینان از نیروی تماس و فاصله صحیح در طول مونتاژ اهمیت دارد. انجام این کار به صورت دستی باعث تغییر در نیرو بسته به توان مچ دست اپراتور میشود. دستگاه درج خودکار کنتاکتور AC وجود دارد تا این تغییر را حذف کند: قطعات در یک چرخه تغذیه، جهتدهی، وارد و بررسی میشوند و نیرو توسط ابزار تنظیم میشود، نه توسط فرد.
همین استدلال برای بقیه محصولات نیز صدق میکند. مونتاژ آرک چوت از مجموعهای از صفحات مختلف فولادی تشکیل شده که باید همیشه با فاصله مورد نیاز بدون برآمدگی یا اشتباه در چینش قرار گیرند؛ این مسئله مربوط به جوشکاری و تثبیت قطعات است نه مونتاژ آنها. روش تست استفاده شده مطابق با مشخصات محصول است و تست هایپوت در سطح ولتاژ تعیین شده انجام میشود نه در یک عدد گرد.
اگر شما کلید، قطعکننده، کنتاکتور یا کنتور تولید میکنید، از همان ابتدا یک دستگاه کاری دریافت خواهید کرد. اگر محصول شما پمپ، جعبهدنده یا قطعهای از مبلمان است، ما تولیدکننده شما نیستیم.
خط ایندکس ثابت، سلول رباتیک، یا هر دو؟
این انتخاب باعث بازفرآوری بیشتری نسبت به هر چیز دیگری مرتبط با پروژه میشود. پاسخ درست به این سوال بستگی به این دارد که آینده محصول در ۵ سال آینده چگونه خواهد بود، نه اینکه اکنون چگونه است.
- زمانی که خانواده محصولات ثابت است، زمان چرخه کم است و فرآیند شامل عملیات ساده و سرراست است، خط ایندکس ثابت را انتخاب کنید. ایستگاههای محرک توسط کام در بازه ۰.۳ تا ۰.۸ ثانیه ایندکس میکنند. آنها تا چند صدم میلیمتر دقیق هستند و بسیار ارزانتر از سلولهای رباتیک هستند. واحدهای محرک توسط کام میتوانند عمر استفاده عادی تا بیست سال داشته باشند.
- زمانی که فرآیند نیاز به نصب دارد، نه فقط هماهنگی، یا تعداد متغیرهای ممکن غیرمنتظره است، سلول رباتیک را انتخاب کنید. جزء یکپارچهسازی بسیار گرانتر از مکانیزم فلزی است. بازو ممکن است به اندازه ۲۵۱TP3T-35% از قیمت نصب هزینه داشته باشد.
- هر دو گزینه را زمانی انتخاب کنید که حجم تولید زیاد و تعداد متغیرها بالا باشد. چیدمانی که در آن مکانیزم ایندکس ثابت مواد را تولید میکند و ربات قطعات را به انتهای فرآیند تغذیه میکند، یکی از اقتصادیترین گزینههای موجود امروز است. خطوط با سرعت بالا که به این روش ساخته شدهاند در این یادداشت پوشش داده شدهاند. راهحلهای اتوماسیون با سرعت بالا.
زمانی که شرایطی پیش میآید که حجمهای بزرگتر درگیر هستند، اما ترکیبهای مختلفی از انواع اهمیت دارند، دو راهحل بسیار مفید که قبلاً بحث شد میتوانند با هم به کار گرفته شوند. یک روش بسیار محبوب برای مقابله با این وضعیت، استفاده از راهحل ایندکس ثابت هنگام مواجهه با فعالیتهای پایدار با حجم بالا است، زیرا در این حالت میتوان گفت هر دو روش به طور کامل یکدیگر را تکمیل میکنند.
پیچگوشتی، تزریق، جوشکاری: ایستگاههایی که کیفیت را تعیین میکنند
تمرکز مصرفکنندگان از نقاله به بازوی رباتیک منتقل میشود و سپس متوجه میشوند که مشکل از پیچگوشتی است. این غیرمعمول نیست. یک پیچگوشتی کنترل شده با گشتاور و مانیتورینگ دادهها حدود ۱TP4T3000 بیشتر از پیچگوشتی کلاچدار به ازای هر دوک هزینه دارد، اما امکان شناسایی خرابی پنهان را فراهم میکند.
سه نوع ایستگاه کاری وجود دارد که هر دلار صرف شده برای آنها ارزشمند است:
- پیچگوشتیهای مانیتورینگ گشتاور. منحنیهای زاویه و گشتاور برای هر واحد محصول ثبت میشوند. آنها به شناسایی پیچهای معیوب مانند پیچهای نخخورده، پیچهای شکسته یا پیچهای گمشده کمک میکنند، که درهای حل شکایات مشتری را شش ماه پس از ثبت آنها باز میکند.
- بازرسی بصری. بررسی حضور و جهت پیچها یا برچسبها با سرعت خط اکنون با دستگاههای مدرن نسل جدید ممکن است. تعداد عملیات انجام شده به ۳۰-۶۰ بررسی با یک دوربین در دقیقه افزایش یافته است.
- ایستگاههای اتصال با مانیتورینگ مداوم پارامترهای فرآیند: جوشکاری مقاومتی با منحنیهای جریان و جابجایی، جوشکاری اولتراسونیک با انرژی و طول فاصله؛ پرسکاری با منحنیهای نیرو-جابجایی.
این ایستگاههای کاری منبع اکثر اختلافات پذیرش هستند زیرا عبارت “پیچ سفت است” قابل آزمایش نیست.
بودجه واقعی چگونه به نظر میرسد
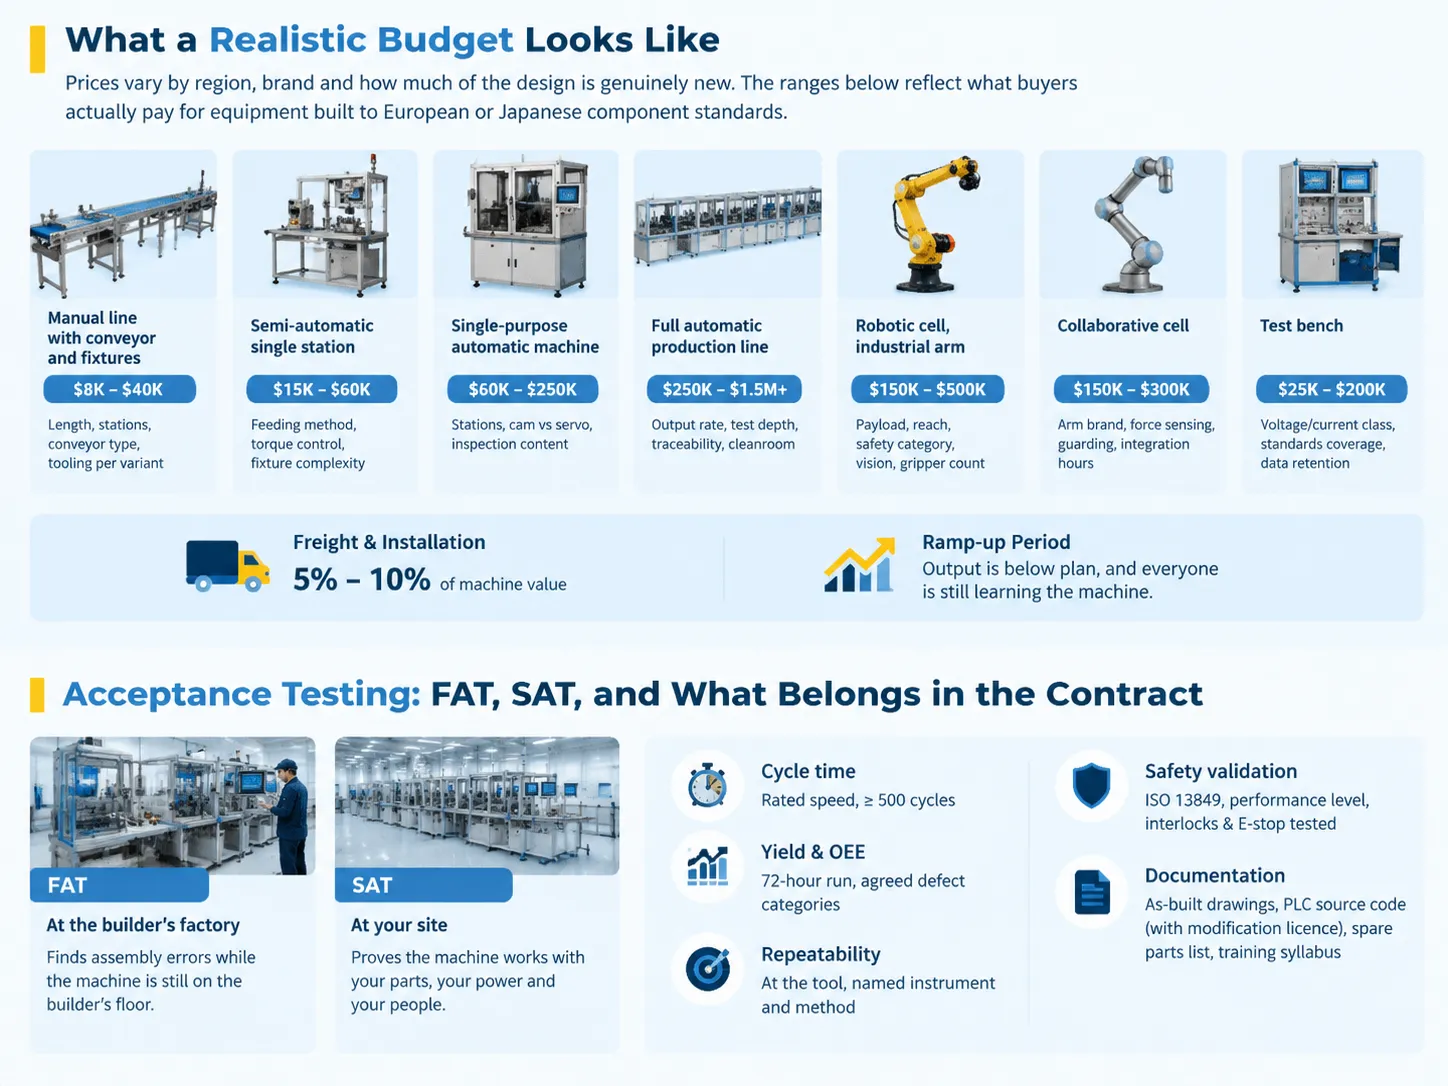
قیمتها بر اساس منطقه، برند قطعات و درجه نوآوری طراحی تعیین میشوند. بازههای اعلام شده نمایانگر قیمتهای واقعی پرداخت شده توسط مشتریان برای تجهیزات ساخته شده طبق استانداردهای قطعات اروپایی یا ژاپنی هستند؛ این بازهها به طور عمدی گسترده هستند.
| دستهبندی | هزینه سرمایهای معمول | چه چیزی عدد را حرکت میدهد |
|---|---|---|
| خط دستی با نقاله و تجهیزات | $8,000 تا $40,000 | طول، تعداد ایستگاهها، نوع نقاله، ابزار برای هر نوع |
| ایستگاه نیمهخودکار تکمنظوره | $15,000 تا $60,000 | روش تغذیه، کنترل گشتاور، پیچیدگی تجهیزات |
| دستگاه خودکار تکمنظوره | $60,000 تا $250,000 | تعداد ایستگاهها، کام در مقابل سروو، محتوای بازرسی |
| خط تولید کاملاً خودکار | $250,000 تا $1.5 M و بالاتر | نرخ خروجی، عمق تست در فرآیند، قابلیت ردیابی، اتاق تمیز |
| سلول رباتیک، بازوی صنعتی | $150,000 تا $500,000 | بار قابل حمل، دسترسی، دسته ایمنی، بینایی، تعداد گیرهها |
| سلول همکاری | $150,000 تا $300,000 | برند بازو، حسگر نیرو، محافظت، ساعات یکپارچهسازی |
| میز آزمایش | $25,000 تا $200,000 | کلاس ولتاژ و جریان، پوشش استانداردها، نگهداری دادهها |
دو مورد خارج از این بازهها وجود دارد که میتواند خریداران اولین بار را شوکه کند: حمل و نصب، که معمولاً معادل بین 5% تا 10% قیمت دستگاه است، و هزینه داخلی دوره راهاندازی، زمانی که تولید تا حدی عقب است و یادگیری در جریان است.
تست پذیرش: FAT، SAT، و آنچه در قرارداد باید باشد
معیارهای پذیرش را در سفارش خرید (PO) درج کنید نه ایمیل. دستگاهی که انتظاری بیان نشده را برآورده کند، هنوز دستگاهی است که پذیرش را نمیگذراند.
اندازهگیری زمان چرخه بر اساس اجرای پیوسته حداقل 500 چرخه است، نه با کرنومتر روی 3 قطعه. اندازهگیری بازده و OEE باید در طول اجرای 72 ساعته انجام شود، با طبقهبندی توافق شده نقصها قبل از اجرا. اندازهگیری تکرارپذیری باید در ابزار ماشین با روش و تجهیزات ذکر شده به صورت مکتوب انجام شود؛ اگر فقط نتیجه ذکر شود، در یک سال قادر به دفاع از موقعیت خود نخواهید بود.
سپس دو مورد نادیده گرفته شده وجود دارد. اعتبارسنجی ایمنی طبق ISO 13849، علامتگذاری سطوح عملکرد، کنترل قفلها، و زمانبندی عملکرد توقف اضطراری. و مستندات باید شامل نمودارها، کد منبع PLC با حقوق اصلاح، فهرست قطعات یدکی با زمان تحویل، و برنامه آموزشی باشد.
پیش-FAT که در محل سازنده انجام میشود و SAT که در محل شما برگزار میشود دو رویداد متمایز هستند. اولی برای کشف خطاهای مونتاژ زمانی است که تجهیزات هنوز در محل سازنده است، دومی عملکرد تجهیزات را با استفاده از قطعات، منبع تغذیه و کارکنان شما نشان میدهد.
زمان تحویل، نصب و هزینههایی که هیچکس اعلام نمیکند
در مورد خط تولید مدولار، زمان تحویل عملی حدود ۷ تا ۱۵ روز برای ارزیابی نیاز، ۱۰ تا ۲۰ روز صرف طراحی چیدمان و انتخاب نقاله از طریق CAD سهبعدی و شبیهسازی جریان مواد، همچنین ۳۰ تا ۶۰ روز برای تولید، ۵ تا ۱۰ روز برای نصب و چند روز دیگر برای آزمایش نهایی پذیرش خواهد بود. در کل، این فرآیند حدود ۳ تا ۴ ماه طول میکشد، به شرطی که تجهیزات قبلاً تعریف شده باشند و قطعات پایدار باشند.
زمان تحویل ماشینآلات خودکار تکمنظوره طولانیتر است زیرا طراحی آنها نمیتواند در جای دیگری مجدداً استفاده شود. کل فرآیند معمولاً حدود ۶ تا ۹ ماه طول میکشد و این بازه زمانی عمدتاً توسط تعداد مکانیزمهای تازه ساخته شده تعیین میشود.
در مورد هزینهها، تفاوتهای قابل توجهی وجود دارد:
اول از همه، باید تأمین برق و هوای فشرده را ترتیب دهید. اطمینان حاصل کنید که ماشین شما قبلاً برقرسانی شده است. ورودی برق استاندارد برای تجهیزات ۳۸۰ ولت ± ۱۰٪ در ۵۰ هرتز است، اما اگر ایستگاههای بستهبندی سروو، چیلر یا کمپرسور ماشین وجود داشته باشد، نیاز به کانال ورودی اختصاصی است. منطقهای که ماشین در آن قرار میگیرد را برنامهریزی کنید: اندازه درب، قابلیت بالابری آسانسور و وزن ماشین تصمیم میگیرد که آیا ماشین قادر به ورود به اتاق خواهد بود یا خیر.
هزینه سالانه قطعات یدکی حدود ۳ تا ۵٪ از قیمت ماشین است، کیت اولیه قطعات یدکی باید همزمان با خرید ماشین تهیه شود زیرا قطعات هنوز ارزان هستند و توسط تولیدکننده به خاطر سپرده میشوند. در نهایت، نیروی انسانی یکی دیگر از اقلام هزینه مهم است، اگرچه معمولاً در بودجهبندی نادیده گرفته میشود: توصیه میشود مهندسی داشته باشید که کد منبع PLC را در اختیار داشته و آموزشهای لازم را دیده باشد.
خریدارانی که پیشنهادات خط تولید کلید در دست را مقایسه میکنند، تعادل بین دامنه، قیمت و ریسک را در این بررسی خواهند یافت راهحلهای خط تولید خودکار, ، که ارزش خواندن قبل از امضای هر چیزی را دارد.
سوالات متداول
تجهیزات مونتاژ خودکار چیست؟
ماشینهایی که بخشی یا تمام مراحل ساخت یک محصول را اجرا میکنند. این میتواند هر چیزی از یک نقاله موتوردار با ابزارهایی باشد که کسی باید مونتاژ را انجام دهد تا یک خط کاملاً خودکار با تغذیه، مونتاژ، اتصال، آزمایش و بستهبندی که به صورت خودکار انجام میشود و اپراتورها فقط نظارت میکنند.
سیستمهای اتوماسیون مونتاژ چیستند؟
کل سیستم شامل ماشین، ایستگاهها، تأمین مواد، سیستمهای حمل و نقل، سیستمهای مهندسی کنترل، سیستمهای ایمنی و معماری پردازش اطلاعات است. در حالی که دو تأمینکننده ممکن است همان ماشینها را ارائه دهند، سیستمهای کاملاً متفاوتی خواهند داشت، زیرا تعامل سیستمها است که امکان عملکرد تجهیزات با بهرهوری ادعا شده را فراهم میکند.
برخی از نمونههای تجهیزات خودکار چیستند؟
یک دستگاه واردکننده خودکار کنتاکت، یک خط مونتاژ خودکار MCB، یک ایستگاه انباشتن و جوشکاری قوسهای کمان، یک درپوشگذار که میتواند ۴۰ تا ۱۲۰ بطری در دقیقه را مدیریت کند، یک سلول کاری پیچکاری رباتیک، یک میز آزمایش کامل ACB، و یک ایستگاه بازرسی دید در انتهای خط همه اینجا هستند زیرا هر یک از وظایف درگیر یا بیش از حد نامطمئن، یا بیش از حد کند، یا بیش از حد ناامن برای انجام دستی بودند.
پنج D اتوماسیون چیست؟
خستهکننده، کثیف، مضر، سخت و پرهزینه. هر کار یکنواختی که افراد را در معرض کثیفی، خطرات قرار دهد و نیاز به لمس انسانی واضح نداشته باشد یا به سادگی به اندازهای دشوار باشد که بسیار پرهزینه باشد، کاندیدای خوبی برای اتوماسیون است. این فناوری قدیمی است، اما با این حال بهترین در ارائه فهرستی از وظایف مناسب برای ارزیابی شرکتها است.
منابع
- فدراسیون بینالمللی رباتیک — رباتیک جهانی ۲۰۲۵: تقاضای جهانی ربات در طول ۱۰ سال دو برابر میشود
- A3 — انجمن پیشبرد اتوماسیون
- Rockwell Automation — معماری کنترل و اطلاعات برای خطوط مونتاژ
- Universal Robots — اتوماسیون تعاملی برای مونتاژ و مراقبت از ماشین
- item Industrial Applications — سیستمهای پروفایل مدولار برای ایستگاههای کاری مونتاژ
نتیجهگیری
محصولی که با استفاده از ابزارهای مقایسه آنلاین ارزیابی میکنید، ابزار اتوماسیون مونتاژ نیست. هفت دستهبندی محصول وجود دارد و دستهبندی عمدتاً به چهار پارامتر مهم بستگی دارد. آنها به ترتیب حجم، انواع، تاکت و هزینه نقص هستند.
این چهار عدد باید قبل از درخواست هرگونه قیمت جمعآوری شوند، پس از آن تعداد گزینههای موجود محدود میشود. اعداد را همراه با نقشههای خود به ما ارائه دهید و ما به شما در مورد دستهبندی، هزینه و اینکه آیا اتوماسیون در این حجم قابل اجرا است یا خیر کمک خواهیم کرد.