 benlong
دستگاه مونتاژ حرکت پیوسته: انواع، کاربردها، قیمتها
هنگام جستجو برای دستگاه مونتاژ حرکت پیوسته، مشتریان میخواهند دستگاه را داشته باشند. آنها محصول، حجم مورد نیاز و بودجه را در اختیار دارند. یک آشنا به آنها گفته است که حرکت پیوسته به معنای خطوط تولید بزرگ است. اکنون آنها فقط در حال تعجب هستند که آیا توصیههای ارائه شده برای آنها قابل اجرا است، دستگاه چه کاری میتواند انجام دهد، دستگاه برای چه کاربردهایی طراحی شده است و قیمت دستگاه در سال ۲۰۲۶ چقدر است. راهنما به صورت زیر ساخته خواهد شد، آخرین بخش راهنما انواع تولیدکنندگان را بر اساس شاخه صنعتی آنها ارائه میدهد.
قبل از اینکه به جزئیات این نوع فناوری بپردازیم، ابتدا باید ذکر کنیم که حرکت پیوسته محبوبترین نوع فناوری نیست. تقریباً سه چهارم دستگاههای چرخشی دارای صفحه شاخص هستند، در حالی که دستگاههای حرکت پیوسته تنها ۳۱٪ از کل دستگاهها را تشکیل میدهند. به عبارت دیگر، بسیاری از مهندسانی که تلاش میکنند فناوری حرکت پیوسته را بفروشند حتی درک نمیکنند که چنین دستگاههایی چگونه کار میکنند. علاوه بر این، خرید دستگاه حرکت پیوسته نیازی به توجه زیاد خریدار به پارامترهای قیمت ندارد.
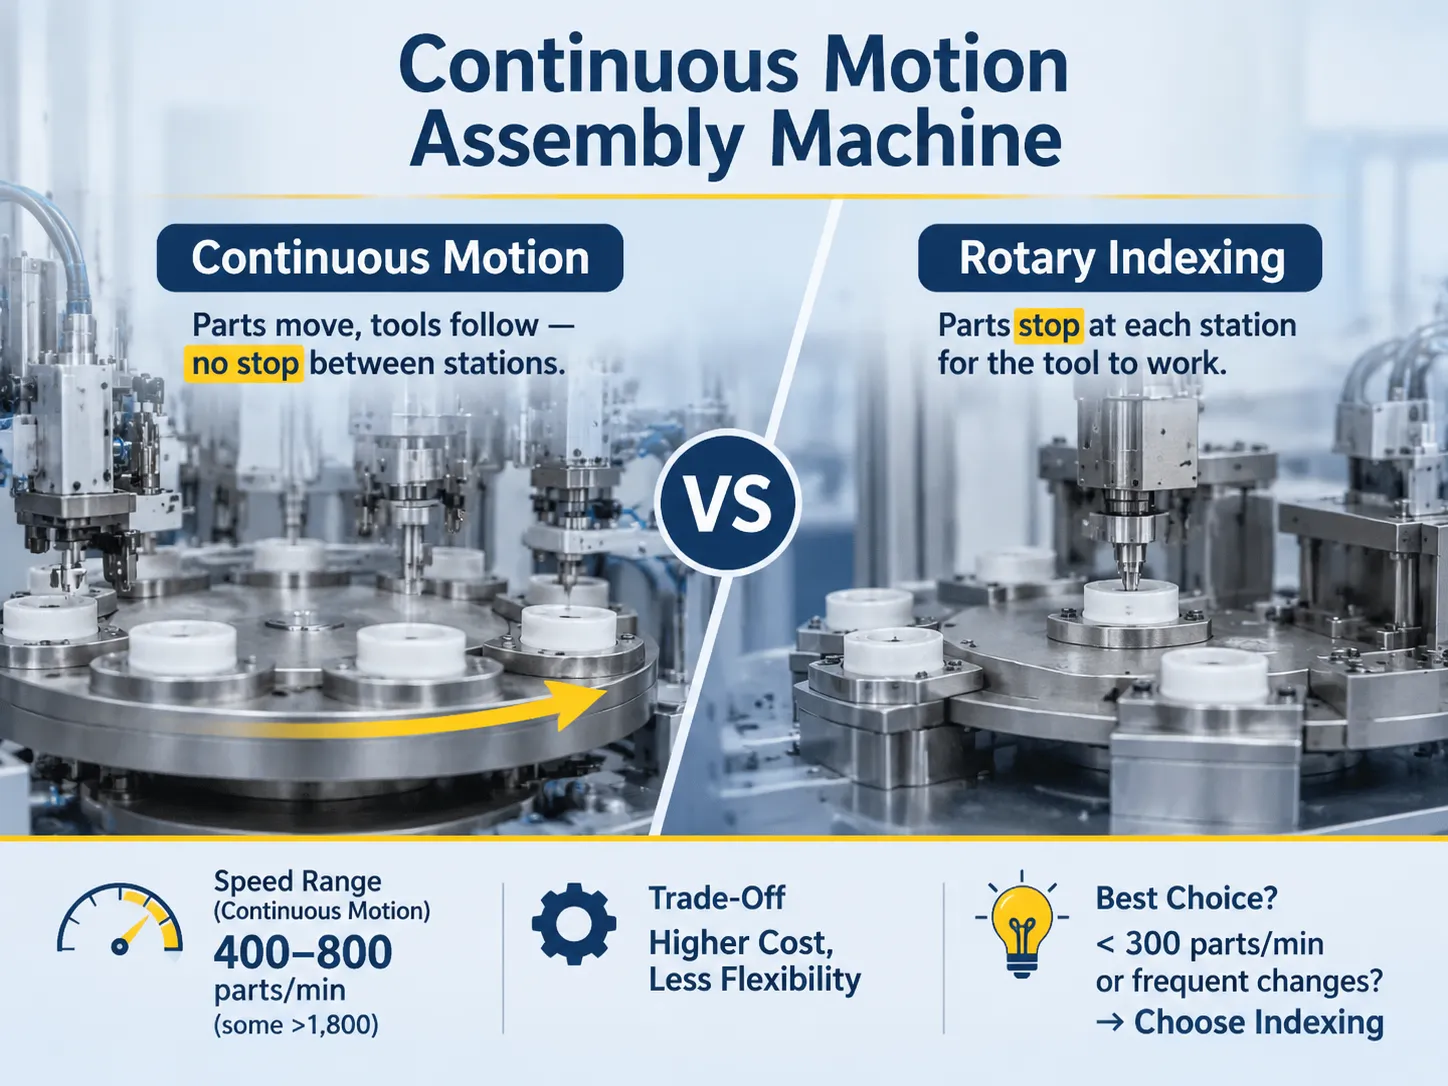
دستگاه مونتاژ حرکت پیوسته یکی از دستگاههایی است که در حین عملیات متوقف نمیشود. این دستگاه از نظر عملکرد در تولید انبوه محصولات کوچک و متقارن کارآمدتر است زیرا دارای چرخه کاری کوتاه است. این دستگاه برای حل مشکلات مربوط به پردازش درپوشها، شیرهای اسپری، سرنگها، قابهای رژ لب، قلمها و اتصالدهندهها ایدهآل است. نرخ متوسط عملکرد دستگاه بین ۴۰۰ تا ۸۰۰ قطعه در دقیقه است که نسبت به حداکثر ۱۸۰۰ قطعه در دقیقه که توسط دستگاههای ویژه به دست میآید، آسانتر قابل دستیابی است، در حالی که صفحههای شاخص کندتر هستند و فقط میتوانند چند ده قطعه در دقیقه حرکت دهند. دامنه قیمت دستگاههای مونتاژ حرکت پیوسته به طور گستردهای از ۱۰۰,۰۰۰ تا ۱.۵ میلیون متغیر است. چندین شرکت در زمینه دستگاههای مونتاژ فعالیت میکنند و پیشرفتهای بزرگی در این حوزه ایجاد کردهاند.
دستگاه مونتاژ حرکت پیوسته چیست، به زبان ساده
ویژگی اصلی این است که قطعه کار هرگز ثابت نمیماند. قطعات یکی پس از دیگری روی خط ورودی میآیند، که توسط یک برجک با فاصله منظم جدا شدهاند، در حالی که قطعات با سرعت ثابت وارد برجک میشوند. هنگامی که قطعه در مسیر عبور از دستگاه است، تنها در انتهای آن خارج میشود.
به همین دلیل کل دستگاه به این شکل ساخته شده است. برای انجام این کار، ابزاری که در تماس مداوم با یک عنصر متحرک است باید حرکاتش توسط هندسه تعریف شود، نه برنامهنویسی. کامها در عملکرد خود موفق بودهاند. برجک، چرخ ستارهای و حرکت ابزار باید از طریق یک شفت به هم متصل شوند که امکان هماهنگی کامل کل مکانیزم را فراهم میکند.
علاوه بر این، با در نظر گرفتن تأثیر طراحی کلی ماشین، میتوان گفت که مزیت همراه با قیمتگذاری میآید. بنابراین، ساخت یک سیستم کنترل ماشین بیمعنی است، طراحی خود کام بیمعنی نیست. اگر سازنده ماشین یک طراح کام خوب داشته باشد، اما توسعهدهنده PLC ضعیفی باشد، بسیار بیشتر موفق خواهد شد تا زمانی که موقعیت به صورت معکوس رزرو شده باشد.
از دیدگاه دیگر، میتوان دو نوع تصمیمگیری مصرفکنندگان را جدا کرد: نوع معماری انتقال انتخاب شده (ماشین دایال، ماشین خطی و غیره) و نوع حرکت (متناوب یا پیوسته). طرح کلی یک خط مدولار، شامل گزینههای نقاله و نحوه قرارگیری ایستگاهها در طول یک قاب، در این مرور کلی ارائه شده است. پلتفرم خط مونتاژ مدولار, ، و این فقط برای واژگان مفید است: ایستگاهها، لانهها، انتقال، زمان چرخه، گام.
انواع ماشینهایی که به شما پیشنهاد میشود و هر کدام برای چه کاری است
در مجموع، پنج نوع معماری تقریباً تمام ماشینهای مونتاژ را پوشش میدهند، و نام یکی از این نوعها همیشه در یک نقل قول مطرح میشود، بدون توضیح.
- چرخشی پیوسته. این نوع سیستم چرخشی است که ما به تازگی درباره آن صحبت کردیم، جایی که قطعات در یک دایره حرکت میکنند و مکانیزمهای کاری از چرخهای نیروی چرخان پایین میآیند. این نوع برای کار با سرعت بین ۴۰۰ تا ۸۰۰ قطعه در دقیقه استفاده میشود. بهترین برای عملیات ساده در ساخت قطعات کوچک دایرهای یا متقارن. همچنین، روش مونتاژ برای همان نوع ساخت مناسب است و سالها تغییر نخواهد کرد.
- چرخشی ایندکسینگ. در این حالت، قطعات در هر موقعیت در فرآیند متوقف میشوند. ماشین زمانی به موقعیت بعدی حرکت میکند که کار در توقف قبلی به پایان رسیده باشد. سرعت متوسط سیستم بین ۱۵ تا ۲۵۰ قطعه در دقیقه است. ابزارآلات به اندازه کافی گران نیستند و زمان تغییر تجهیزات کاهش یافته است. این رایجترین تجهیزات تولیدی است مانند 70% از تجهیزات چرخشی نصب شده.
- ماشینهای انتقال پالت. قطعات مانند روشهای قبلی روی خود سیستم حرکت نمیکنند، بلکه روی پالتها حرکت میکنند. حرکت میتواند همزمان یا ناهمزمان باشد. انتقال همزمان به معنای حرکت همزمان همه پالتها است در حالی که کندترین ایستگاه چرخه را تعیین میکند. این اجازه نمیدهد صف تولیدی از پالتهای محصول در فرآیند ایجاد شود.
- ماشینآلات خطی همزمان. ایستگاهها روی بستر مشترک در یک خط مستقیم قرار دارند. این آسان برای گسترش است و نمای خوبی از فرآیندها ارائه میدهد. این بهترین روش است اگر محصول طولانی تولید میکنید که نیاز به انجام توالی عملیات دارد.
- سلول دستی یا هیبریدی. فیکسچر، پرس و اپراتور. این هنوز برای کمتر از چند صد واحد در روز صادق است، و وانمود کردن به غیر از این دلیل است که کارخانهها با یک ماشین گرانقیمت که پتانسیلهای خود را با کار روی یک و تنها یک محصول هدر میدهد، مواجه میشوند.
دو تصمیم برای انتخاب وجود دارد به جای یکی. دایال در مقابل خط نمایانگر تعادل زمانهای چرخه است، زیرا زیرمجموعههایی که زمانهای بسیار متفاوتی دارند نمیتوانند توسط یک دایال واحد پردازش شوند، به همین دلیل خطوط قطعکننده و کنتاکتور با استفاده از اصل انتقال ساخته میشوند. خط تولید مدولار استفاده شده برای مونتاژ قطعکننده مدار هوا یک نمونه کاری است، جایی که مجموعههای قوس، کنتاکت و مکانیزم زمانهای چرخهای به اندازه کافی متفاوت دارند که یک دایال واحد با سرعت کندترین آن کار میکند. حرکت پیوسته یا متناوب تصمیم دوم است و این مربوط به سرعت است، نه تعادل.
جایی که این ماشینها جایگاه خود را کسب میکنند
حرکات پیوسته در هر جایی دیده میشود که اشیاء کوچک باشند، در حجم بالا استفاده شوند و به طور کلی برای تغذیه و جایگذاری مناسب باشند. چهار حوزه کاربردی که در زیر فهرست شدهاند بیشتر نصبها را تشکیل میدهند.
- بستهبندی و دربها. درپوشهای بطری، نازلهای اسپری، آئروسلها و پمپها. اینجا جایی است که معماری حرکت پیوسته بیشترین راحتی را دارد، زیرا عملیات فقط کسری از ثانیه طول میکشد و در میلیونها عملیات انجام میشود. یک دستگاه درپوشگذاری که با سرعت هزار و دویست درپوش در دقیقه کار میکند، کاربرد استاندارد این فناوری است.
- دستگاههای پزشکی. سرنگها، سوزنهای قلم، لولههای جمعآوری خون و قطعات استنشاقکنندهها. حجمها بالا است، اشکال هندسی گرد و متقارن هستند و الزامات اتاق تمیز طراحی بدون اجزای نمایان را تشویق میکند. اعتبارسنجی فرآیند بسیار سختگیرانهتر از حوزه بستهبندی است، به این معنی که دستگاه باید برای تمیزکاری طراحی شود، برخلاف بستهبندی.
- لوازم آرایشی و ابزارهای نوشتاری. لولههای رژ لب، برسهای ریمل، خودکارهای توپدار و تیغهای اصلاح. اندازه کوچک، شکل استوانهای، مونتاژ از طریق پرس و قفل شدن و تزئین بدون آسیب قابل مشاهده به سطح. ماشینهای چرخشی پیوسته تمام عملیات را انجام میدهند، با دانش فرآیند کسب شده به جای سرمایهگذاری در طراحی ماشین.
- قطعات الکتریکی و الکترونیکی. کانکتورها، ترمینالها، رلههای کوچک و فیوزها. در این مورد، معماری تغییر میکند زیرا نیاز به تست وجود دارد، بنابراین دستگاه استفاده شده در اینجا یک نقاله پالت با ایستگاههای تست است. توجه داشته باشید که این برای افرادی که از بستهبندی میآیند و انتظار دارند ماشینها مشابه باشند، مهم است.
همه آنها الگوی مشابهی دارند که در آن حرکت داشتن بر توقف عملیات برتری دارد مگر اینکه توقف ارزانتر از رفع توقف باشد. یک دستگاه درپوشگذاری ممکن است کسری از ثانیه برای انجام عملیات درپوشگذاری صرف کند، اما اگر دستگاه متوقف شده باشد، دستگاه در حالت سکون است. توقف را بردارید و اکنون کل فرآیند با سرعت دستگاه انجام میشود نه سرعت عملیات.
خروجی، توقف و اعداد پشت سرعت
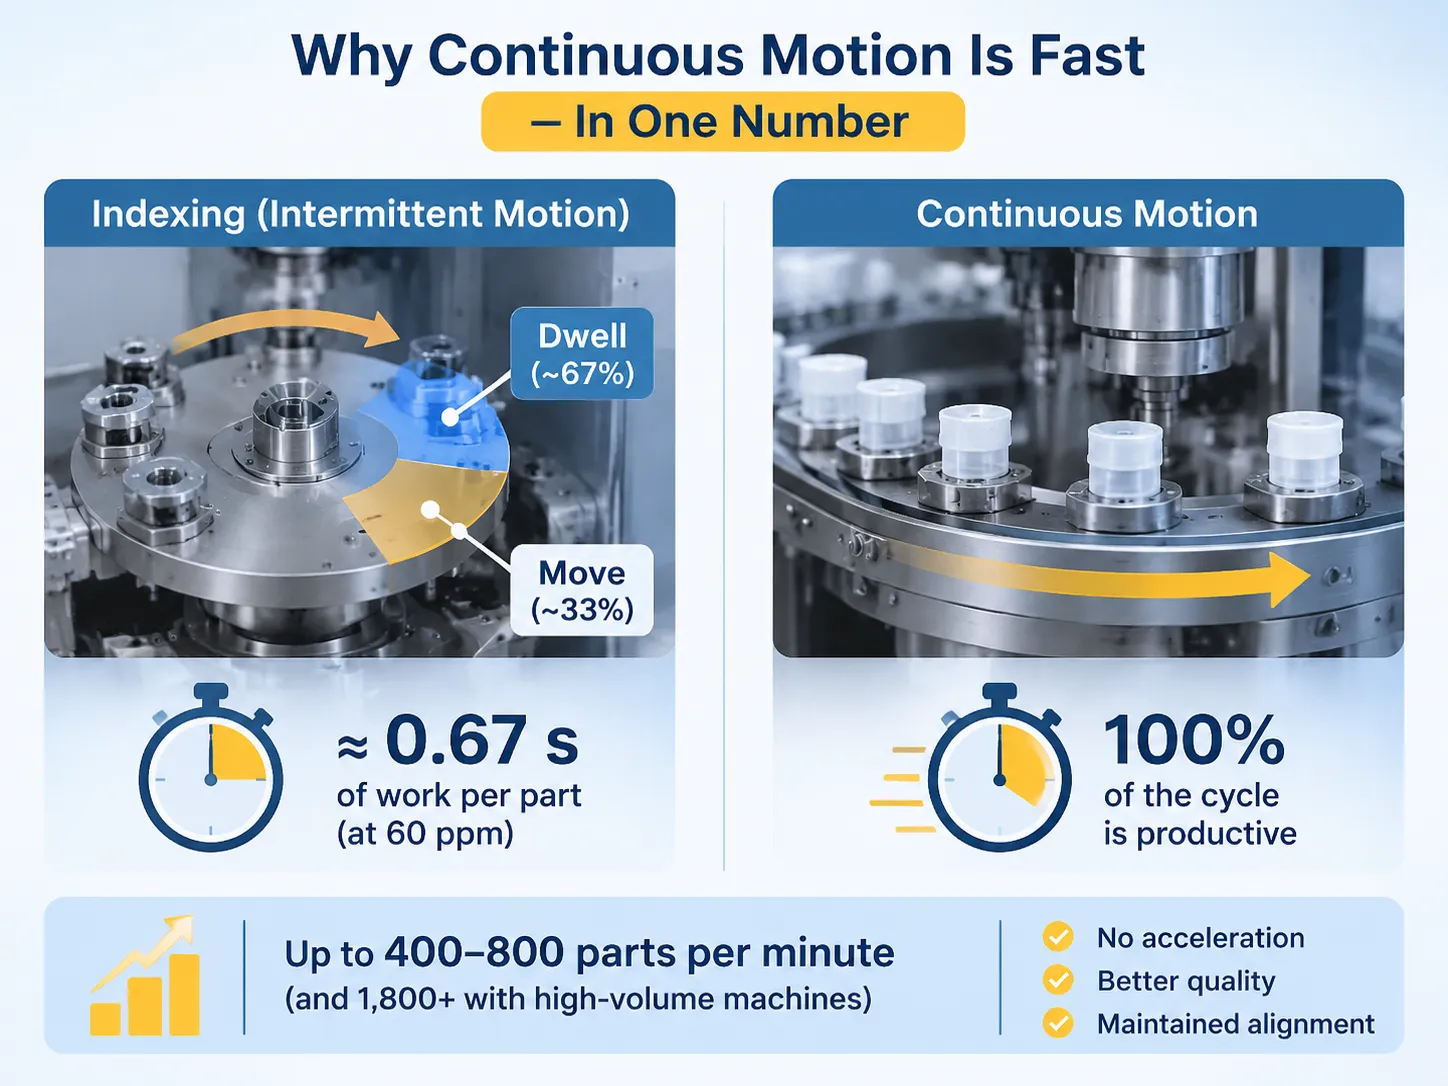
یک دستگاه ایندکسینگ به زمان کار و زمان انتقال در یک چرخه تقسیم میشود. زمان انتقال زمانی است که هیچ کاری انجام نمیشود، در حالی که بخش کاری، که به آن زمان توقف گفته میشود، حدود دو سوم یک چرخه است. بنابراین، دستگاهی که ۶۰ قطعه در دقیقه تولید میکند، حدود ۰.۶۷ ثانیه زمان کاری برای هر قطعه فراهم میکند.
حرکت پیوسته از چنین ضررهایی جلوگیری میکند زیرا قطعه را در هر لحظه نسبت به ابزار ثابت نگه میدارد. بنابراین، نسبت زمان مفید به کل زمان به مقدار ۱ نزدیک میشود و محدودیتها از ماشینها به عملیات منتقل میشوند. به همین دلیل عملکرد اعلام شده بسیار متفاوت است: ماشینهای متناوب دارای توان عملیاتی ۱۵-۲۵۰ قطعه در دقیقه هستند، در حالی که ماشینهای پیوسته تقریباً ۴۰۰-۸۰۰ قطعه در دقیقه با ظرفیت بالا بیش از ۱۸۰۰ قطعه دارند.
سه مقدار دستهبندی هر دستگاه خاص را تعیین میکنند. تعداد کل موقعیتهای ابزار تعیین میکند که چند عملیات میتوان در یک چرخه انجام داد. فاصله ایستگاه تعیینکننده فضای فیزیکی مورد نیاز برای هر عملیات است. طولانیترین عملیات مقدار چرخه را تعیین میکند زیرا دستگاه با سرعت کندترین عملیات کار خواهد کرد. بنابراین، یک برجک ۳۶ موقعیتی با طولانیترین عملیاتی که ۸۰ میلیثانیه طول میکشد، توان عملیاتی ۷۵۰ خواهد داشت بدون توجه به سرعت سایر ۳۵ عملیات.
جنبهای دیگر از سرعت برای اقلام شکننده مهمتر است. از آنجا که قطعه در حین شتابگیری بیحرکت باقی میماند، اجزا سالم میمانند و قطعه بدون خسارت به ایستگاه بعدی منتقل میشود.
ابزارسازی، تعویض و هزینه واقعی یک محصول جدید
یک دستگاه کام بر اساس راهنمای توزیع قطعه ساخته میشود که طبق بیانیه باید توسط خریداران احتمالی دو بار مورد توجه قرار گیرد زیرا لانهها اطراف قطعه کوچک برش داده میشوند، پینها به گونهای ماشینکاری شدهاند که با قطعه مطابقت داشته باشند، قطعات کام بر اساس حرکت و چرخ ستارهای برای فاصلهگذاری قطعات طراحی شدهاند. قطعه را تغییر دهید و همه چیز نیز تغییر میکند.
از نظر تجاری، ساخت ابزار برای محصول جدید ۲۰-۴۰ درصد هزینه دستگاه اصلی را به خود اختصاص میدهد و بنابراین، این فرآیند بیش از چند ماه طول میکشد نه چند هفته، زیرا محصول مراحل طراحی، ماشینکاری و تست مشابه محصول اول را طی میکند. کاربران آگاه به دو نسل آینده یک محصول باید دو رقم هزینه را قبل از تأیید اولین محصول ارائه دهند زیرا طراحیها این امکان را فراهم میکنند و مهندس میتواند تمام جزئیات ساخت لانه را به خاطر بسپارد.
در مورد سهولت تعویض، همه چیز بستگی به میزان تفاوت محصول جدید دارد. اگر نسخه دوم ابعاد یکسانی داشته باشد و فقط در یک ویژگی متفاوت باشد، تعویض نسبتاً ساده است زیرا فقط شامل تعویض پینها و نصب یک قطعه در لانه است. در مقابل، اگر نسخه دوم نیاز به چرخ ستارهای جدید و قطعه کام جدید داشته باشد، باید یک پروژه انجام شود. دستگاه خودکار ساخت جعبه نقطه نظر را از جهت دیگر نشان میدهد: ایستگاه مونتاژ سریع و قابل اعتماد است، اما یک خط ایندکسینگ را تغذیه میکند زیرا عملیاتهای پاییندستی به زمان نیاز دارند، و یک دستگاه کام در آن نقطه از فرآیند ابزار نادرستی خواهد بود.
هزینههای عملیاتی شکل خاص خود را دارند. دستگاههای کام نیاز به روانکاری مناسب، بازرسی منظم کامها برای سایش، و تعویض به موقع پینها دارند به جای اینکه منتظر بمانند تا شکسته شوند. گیر کردن در 600 قطعه در دقیقه فقط یک مشکل نیست، بلکه یک سطل ضایعات و احتمالاً پین خم شده است. برای تورِت 36 پینی، ده دقیقه برابر با از دست دادن حدود 7,000 قطعه است، بنابراین زمان بازیابی از گیر کردنها باید همراه با زمان چرخه در مشخصات لحاظ شود.
هزینه یک دستگاه حرکت پیوسته در سال 2026
قیمتهای زیر فقط برای تجهیزات است و بر اساس تعداد ایستگاهها، محتوای تست و کشور سازنده تعیین شدهاند. یک تامینکننده اروپایی یا آمریکای شمالی معمولاً برای همان تعداد ایستگاه، 30 تا 60 درصد بیشتر از تامینکننده چینی یا تایوانی هزینه میگیرد، به دلیل ساعات مهندسی بیشتر و تولید مدارک بیشتر در پیشنهاداتشان، نه به خاطر مواد استفاده شده.
| پیکربندی | قیمت معمول | چه چیزی آن را به حرکت درمیآورد |
|---|---|---|
| دستگاه کام چرخشی 6 تا 12 پین، بارگذاری دستی | پایین $100,000s | طراحی کام، اولین مجموعه ابزار، کنترل ساده |
| دستگاه 16 تا 24 پین با تغذیه و خروج خودکار | $250,000 تا $500,000 | تغذیه، فازبندی چرخ ستارهای، محافظت |
| 24 تا 36 پین، چند تورِت، بینایی، تست خطی | $500,000 تا $1.2 میلیون | محتوای تست، بینایی، مدیریت رد، ردیابی |
| دستگاه بستهبندی بالای 1,200 قطعه در دقیقه | $800,000 تا $1.5 میلیون و بالاتر | سرعت، تعادل دینامیکی، محفظه صدا، مجموعه ابزار |
| مجموعه ابزار محصول دوم، همان قاب | 20 تا 40 درصد قیمت دستگاه | لانههای جدید، پینها، قطعات کام، چرخ ستارهای، آزمایش |
از نظر مقایسه، تجهیزات مونتاژ PCB دسته کاملاً متفاوتی است و دادهها قابل اعمال نیستند زیرا مردم اعداد قبلی را به عنوان یک پایه خوب برای بودجهبندی در نظر میگیرند. هزینههای پایه راهاندازی انتخاب و قرار دادن از $30,000 تا $80,000 است؛ محدوده متوسط $80,000 تا $250,000، و خط کامل SMT که شامل چاپگر، دستگاه قراردهی، کوره ریفلو و AOI است، از $250,000 تا $1 میلیون یا بیشتر هزینه دارد. دستگاه مکانیکی کام گرانتر از دستگاه قراردهی با همان ظرفیت تولید است زیرا سفارشی ساخته میشود در حالی که دستگاه قراردهی آماده است.
باید توجه داشت که دو هزینه هرگز در پیشنهادات ظاهر نشدهاند اما کاملاً واقعی هستند. اولی ابزار برای محصول بعدی است که قبلاً توضیح داده شد. دومی منحنی یادگیری در محل است زیرا دستگاه کام نمیتواند از طریق برنامهریزی مجدد مشکل را حل کند. وقتی یک قطعه در حال کار بد است در حالی که در سرعت بالا کار میکند، راه حل یک اصلاح مکانیکی است که تیم نگهداری باید پروفایل کام را بخواند. برای کارخانههایی که چنین تخصصی ندارند، دستگاههای سرعت بالا اغلب فقط با 60 درصد ظرفیت در طول عمر عملیاتی خود کار میکنند که روشی پرهزینه برای کار با دستگاه ایندکسینگ است.
چه کسانی این ماشینها را میسازند و هر کدام به چه چیزی معروف هستند
سمت تأمینکننده به ۴ دسته تقسیم میشود و فهمیدن اینکه به کدام دسته اشاره میشود به جلوگیری از چرخههای غیرضروری در دریافت قیمت کمک میکند.
- سازندگان بزرگ معتبر. در میان سازندگان بزرگ، بزرگترین آنها از نظر درآمد شرکت ATS است که در سال مالی ۲۰۲۵ حدود ۲.۷ میلیارد دلار درآمد، حدود ۷۵۰۰ کارمند و ۶۵ کارخانه تولیدی دارد. آنها نتایج بسیار خوبی در زمینه مونتاژ و تست دستگاههای پزشکی و ماشینآلات مورد استفاده در حوزه حمل و نقل نشان میدهند. JR Automation نیز در همان حوزهها فعالیت دارد و حضور قوی در آمریکای شمالی دارد. هر دو شرکت میتوانند یک پروژه کامل را همراه با ساخت و اعتبارسنجی آن مدیریت کنند.
- سازندگان تخصصی. به عنوان مثال، گروه IMA به خاطر تولید ماشینهای بستهبندی و Mikron برای دستگاههای پزشکی شناخته شده است. مزیت همکاری با سازندگان تخصصی این است که طراحیها و ابزارهای آنها آزمایش شده و اثبات شده است. با این حال، ممکن است دانش آنها در مورد ماشین محدود باشد زیرا فقط طراحیهایی را پیشنهاد میدهند که تجربه ساخت آن را دارند.
- تأمینکنندگان حرکت و کنترل. نمونهها شامل Bosch و Beckhoff هستند. آنها خودشان ماشین نمیسازند، بلکه قطعات ماشین را تولید میکنند. هنگام انتخاب تأمینکننده، میتوان نکات زیادی درباره رویکرد طراحی آنها یاد گرفت.
- سازندگان چینی و تایوانی. اگرچه قیمتهای پایین و زمان تحویل کوتاه دارند و در برخی موارد تجربه مهندسی ممکن است ضعیف باشد، آنهایی که ارزش امتحان کردن دارند حداقل یک نصب در حوزه کاری خاص دارند و سیاست قطعات یدکی مستندی دارند که میتوان به آن اعتماد کرد. آنهایی که باید از آنها اجتناب کرد، قیمت را قبل از پرسیدن حتی نیازهای لازم ارائه میدهند.
چگونه بر اساس صنعت انتخاب کنیم: جدول راهحل
جدول زیر ارتباط بین موارد معمول و نوع ماشین، دامنه خروجی قابل دستیابی و تأمینکننده مناسب را ارائه میدهد. این جدول باید صرفاً به عنوان مرجع در نظر گرفته شود و خروجیهای ذکر شده در این جدول بر اساس طراحی محصول پایدار فرض شدهاند.
| صنعت و محصول | نوع ماشین مناسب | خروجی واقعی | پروفایل تأمینکننده |
|---|---|---|---|
| نوشیدنیها و درپوشها: درپوشها، شیرهای اسپری، پمپهای توزیعکننده | ماشین کام پیوسته چرخشی با برجک درپوشگذاری | ۶۰۰ تا ۱۸۰۰ قطعه در دقیقه | IMA، ATS، سازندگان تخصصی درپوشگذاری |
| پزشکی: سرنگها، سوزنهای قلم، لولههای خون | خط پالت چرخشی پیوسته یا با سرعت بالا در اتاق تمیز | ۳۰۰ تا ۸۰۰ قطعه در دقیقه | Mikron، ATS Corporation، سازندگان سیستمهای اعتبارسنجی شده |
| لوازم آرایشی و نوشتافزار: لولههای رژ لب، قلمها، تیغها | چرخشی پیوسته با ایستگاههای تزئینی و پرس | ۴۰۰ تا ۹۰۰ قطعه در دقیقه | IMA، متخصصان منطقهای کام |
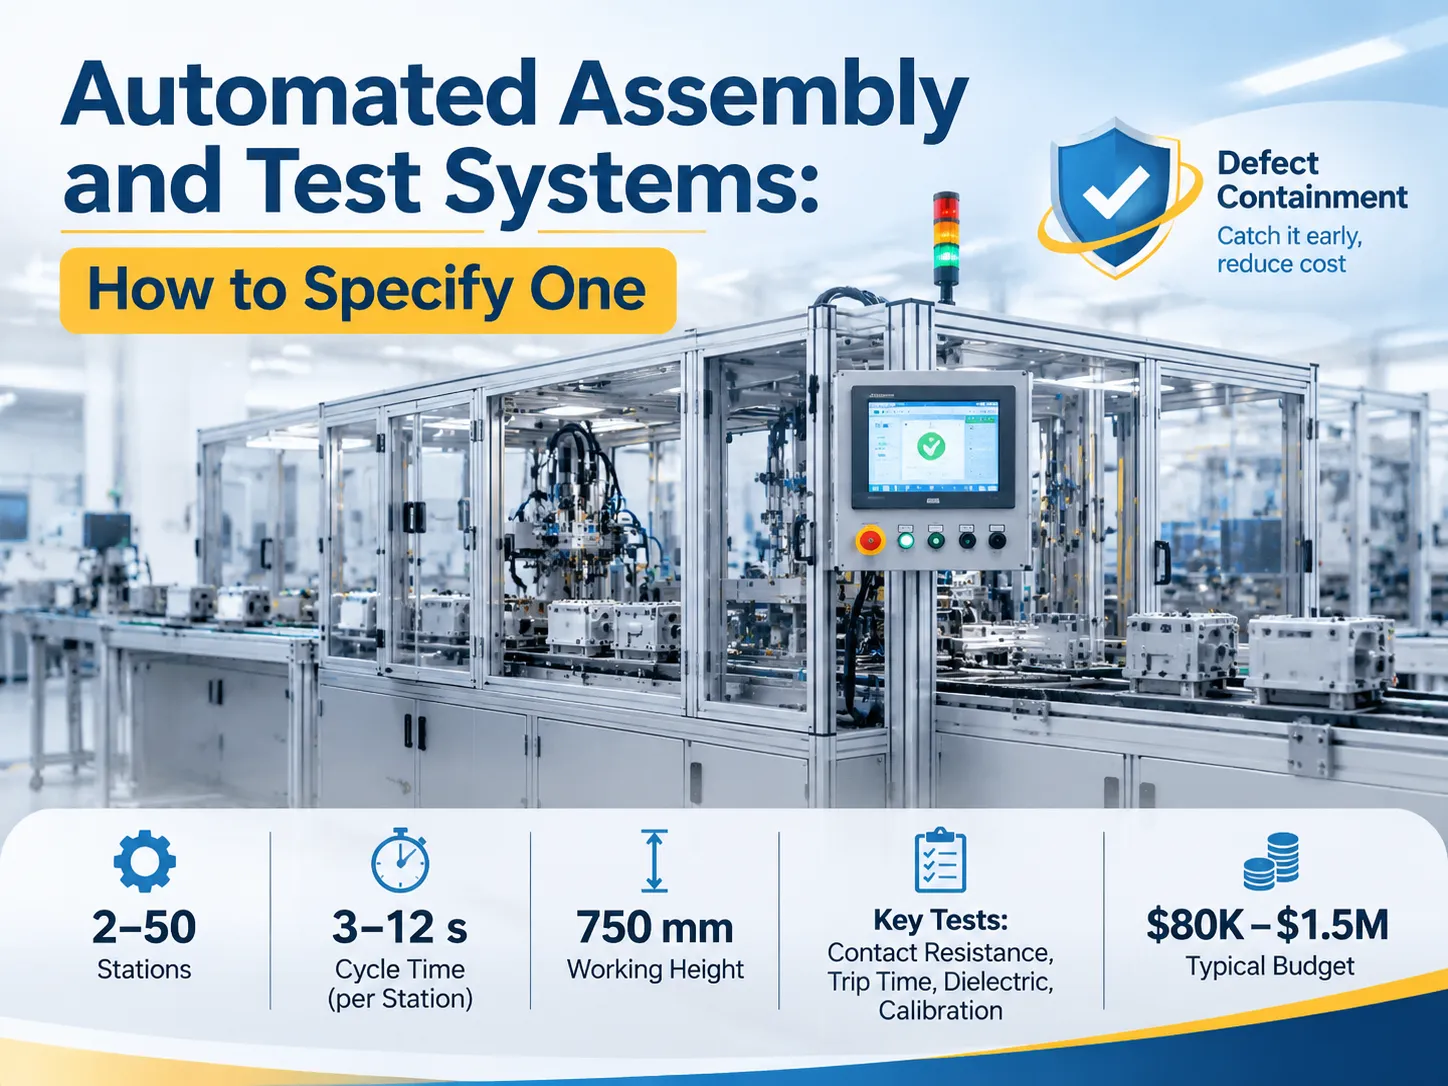
| برق ولتاژ پایین: MCB، MCCB، RCD، کنتاکتور | خط پالت متناوب، ۲ تا ۵۰ ایستگاه، میزهای تست در کنار | ۳۰۰۰ تا ۲۰۰۰۰ واحد در هر شیفت | بنلانگ, ، به علاوه سازندگان میز تست داخلی |
| قطعات خودرو: کانکتورها، حسگرها، عملگرها | خط پالت همزمان یا ناهمزمان با تست خطی | چرخه ۳ تا ۱۲ ثانیه در هر ایستگاه | ATS Corporation، JR Automation، یکپارچهسازان سطح یک |
| الکترونیک مصرفی: کانکتورهای کوچک، سختافزار | دستگاه کام با سرعت بالا یا خط همزمان خطی | ۲۰۰ تا ۶۰۰ قطعه در دقیقه | سازندگان تایوانی و چینی، Keyence برای بازرسی |
| زیرمجموعههای لوازم خانگی و تجهیزات سوئیچ | صفحه شمارهگیر چرخشی با بارگذاری دستی | ۳۰ تا ۱۲۰ قطعه در دقیقه | سازندگان منطقهای،, بنلانگ برای دستگاههای الکتریکی |
محصول خود را در جدول جستجو کنید و سپس رتبهبندی حجمی خود را بررسی کنید. اگر حجم شما کمتر از معیار است، معمولاً دستگاهی پایینتر از دستگاه شما بهترین گزینه است، زیرا استفاده از دستگاهی با یک سوم ظرفیت اسمی آن میتواند روشی پرهزینه برای تولید چیزی باشد. مقایسه گزینههای خط تولید خودکار از همان تصمیمگیری در سمت خرید عبور میکند، از جمله معیارهای پذیرش که ارزش نوشتن در قرارداد قبل از پرداخت پیشپرداخت را دارند.
چه چیزی را در سفارش خرید قرار دهیم
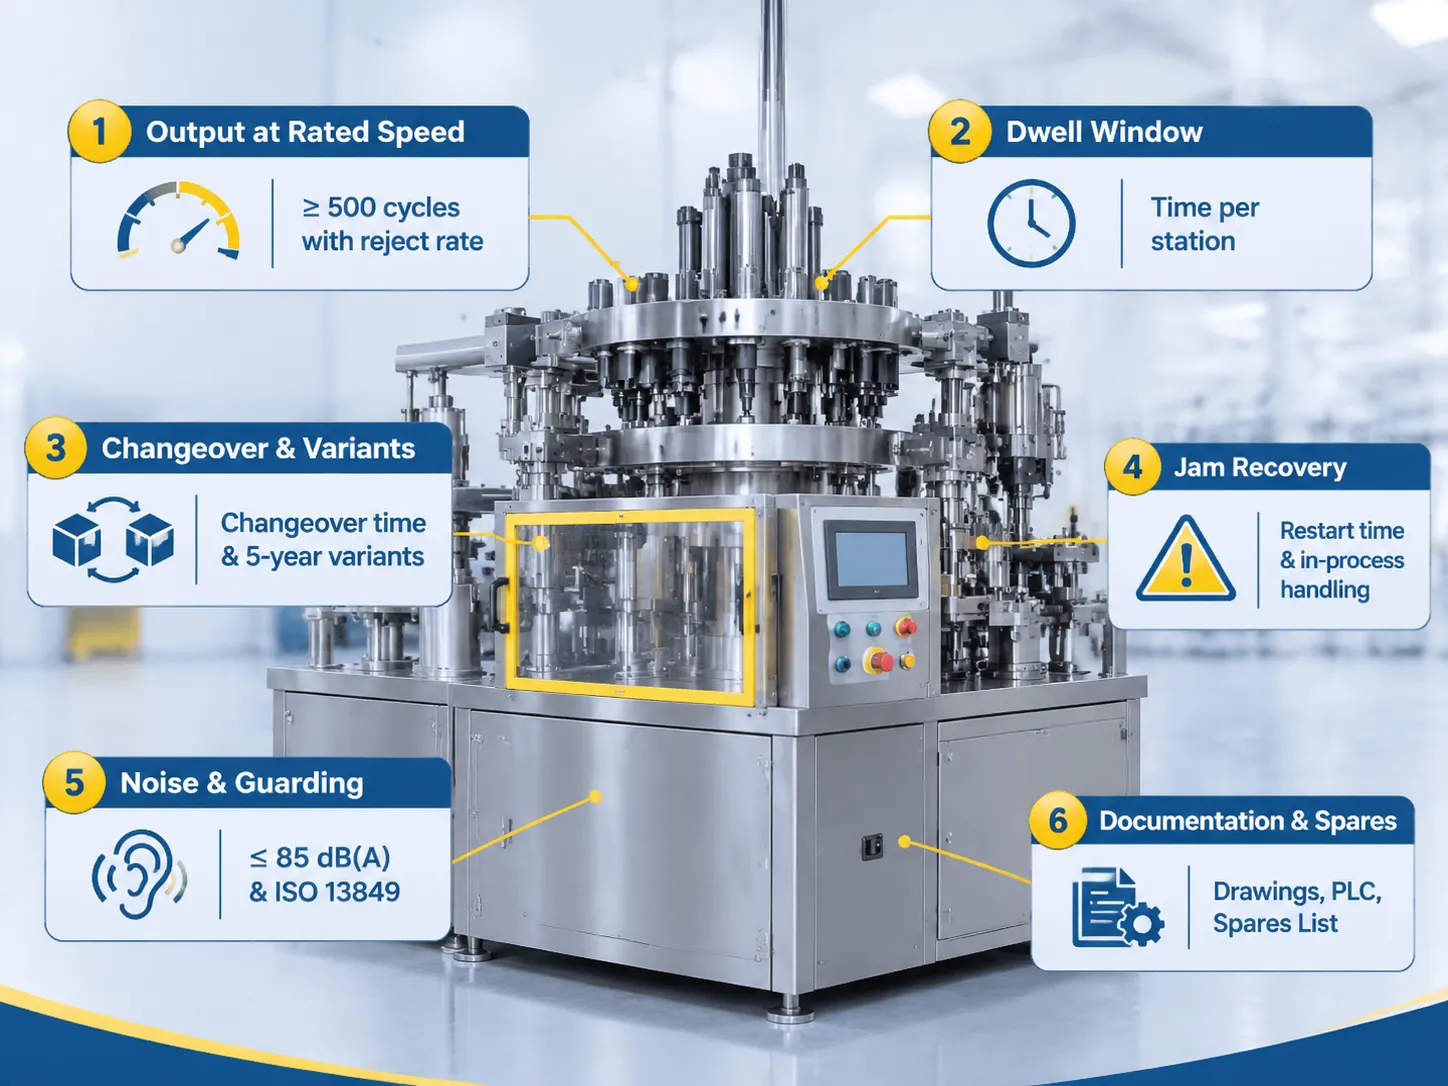
- عملکرد باید بر اساس بهرهوری واقعی محاسبه شود،, نه بر اساس زمان چرخه به دست آمده از نقشه کام یا میانگین سوابق از سریهای بیست قطعه تکمیل شده. به ما درباره نتایج اجرای تجهیزات در دورهای که حداقل پانصد چرخه انجام شده و نرخهای لازم همراه با نرخهای رد شده مشخص شدهاند، بگویید.
- زمان توقف برای هر ایستگاه باید حداقل به میلیثانیه توصیف شود. اگر سازنده نتواند این زمان را تعیین کند، به این معنی است که طراحی کام هنوز در حال توسعه است و تجهیزات برای دوره مورد نیاز برای حل مسئله طراحی دیر خواهد بود.
- زمان تغییر و تعداد اصلاحات نیز باید گزارش شود. این به معنای مدت زمان لازم برای تغییر محصول و تعداد محصولاتی است که دستگاه باید در پنج سال آینده تولید کند. این دادهها برای توسعه استراتژی ابزار بسیار مهم هستند، با این حال، در کمتر از ۲۰۱ سفارش خرید ذکر شدهاند.
- دوره بازیابی گیرکردگی باید مشخص شود. دانستن مدت زمان لازم برای از سرگیری عملیات دستگاه و اینکه در این دوره چه اتفاقی برای قطعاتی که در حال پردازش بودند میافتد، حیاتی است. طبق مثال برج ۳۶ جیب که با سرعت ۷۰۰ قطعه در دقیقه کار میکند، حدود ده دقیقه توقف باعث از دست رفتن بیش از ۷۰۰۰ قطعه خواهد شد.
- معیارهای نویز و ایمنی باید بیان شود. این یک واقعیت شناخته شده است که ماشینآلات کام بسیار سنگین هستند و سطح نویز آنها اغلب به صورت ۸۵ دسیبل (A) توصیف میشود که سطحی است که در آن لازم است محفظه عایق صدا ساخته شود. رویههای ایمنی باید مطابق با استاندارد ISO 13849 بیان شود.
- فهرست اسناد فنی و قطعات یدکی باید ارائه شود. سازنده باید مجموعهای از نمودارهای تجهیزات، نمودارهای الکترونیکی، فایل منبع PLC که امکان اصلاحات را فراهم میکند، فهرست قطعات یدکی و قیمتگذاری قطعات یدکی را قبل از تحویل تجهیزات آماده کند.
جایگاه Benlong در این بازار
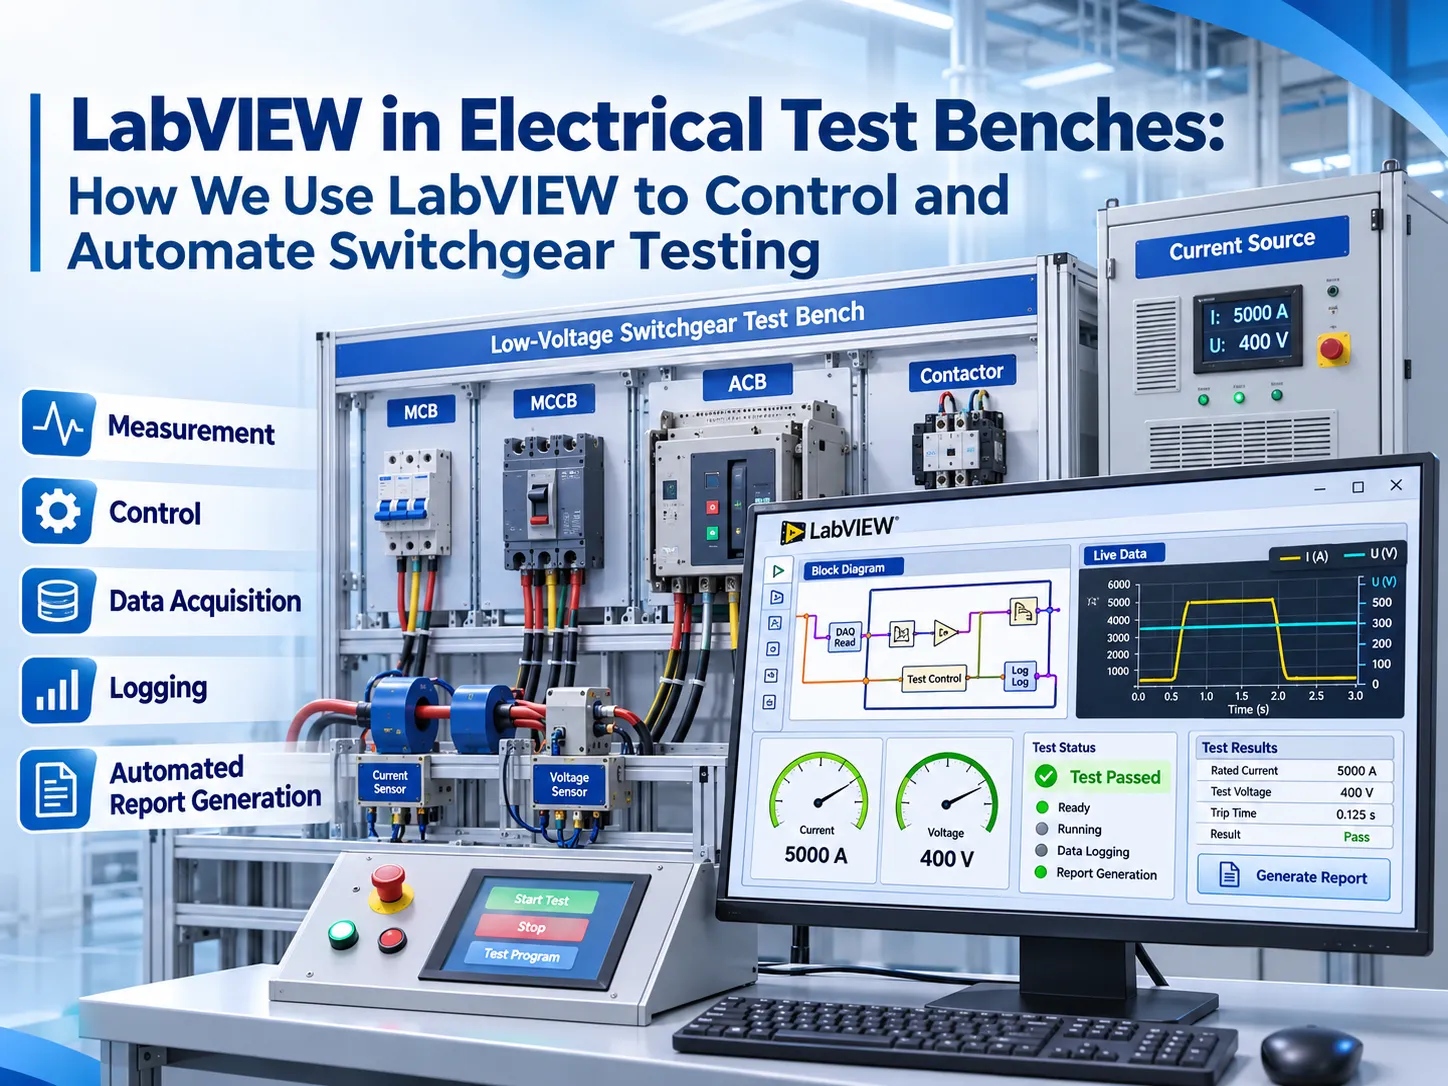
شرکت ما سیستمهایی برای مونتاژ و تست دستگاههایی که از ولتاژ پایین در تأمین برق برای تجهیزات الکتریکی استفاده میکنند، از جمله کلیدهای مینیاتوری تا کلیدهای هوایی، دستگاههای جریان نشتی و غیره ایجاد میکند. این حوزهای است که ما باید پشتیبانی را نه تنها در ۳۷۰ ولت، بلکه در فرکانسهای متغیر ۵۰ هرتز نیز ارائه دهیم، و ساخت آن بین ۳۰ تا ۶۰ روز طول میکشد.
ممکن است فکر کنید که عدم تمایل ما به فروش ماشینهای دوار به دلیل تواضع است، اما اینطور نیست. دلیل ما این است که نقص یک کلید در برنامه عملیاتی، کالیبراسیون و تستهای دیالکتریک است که پس از انجام هزاران تست روی مدلهای مختلف انجام میشود.
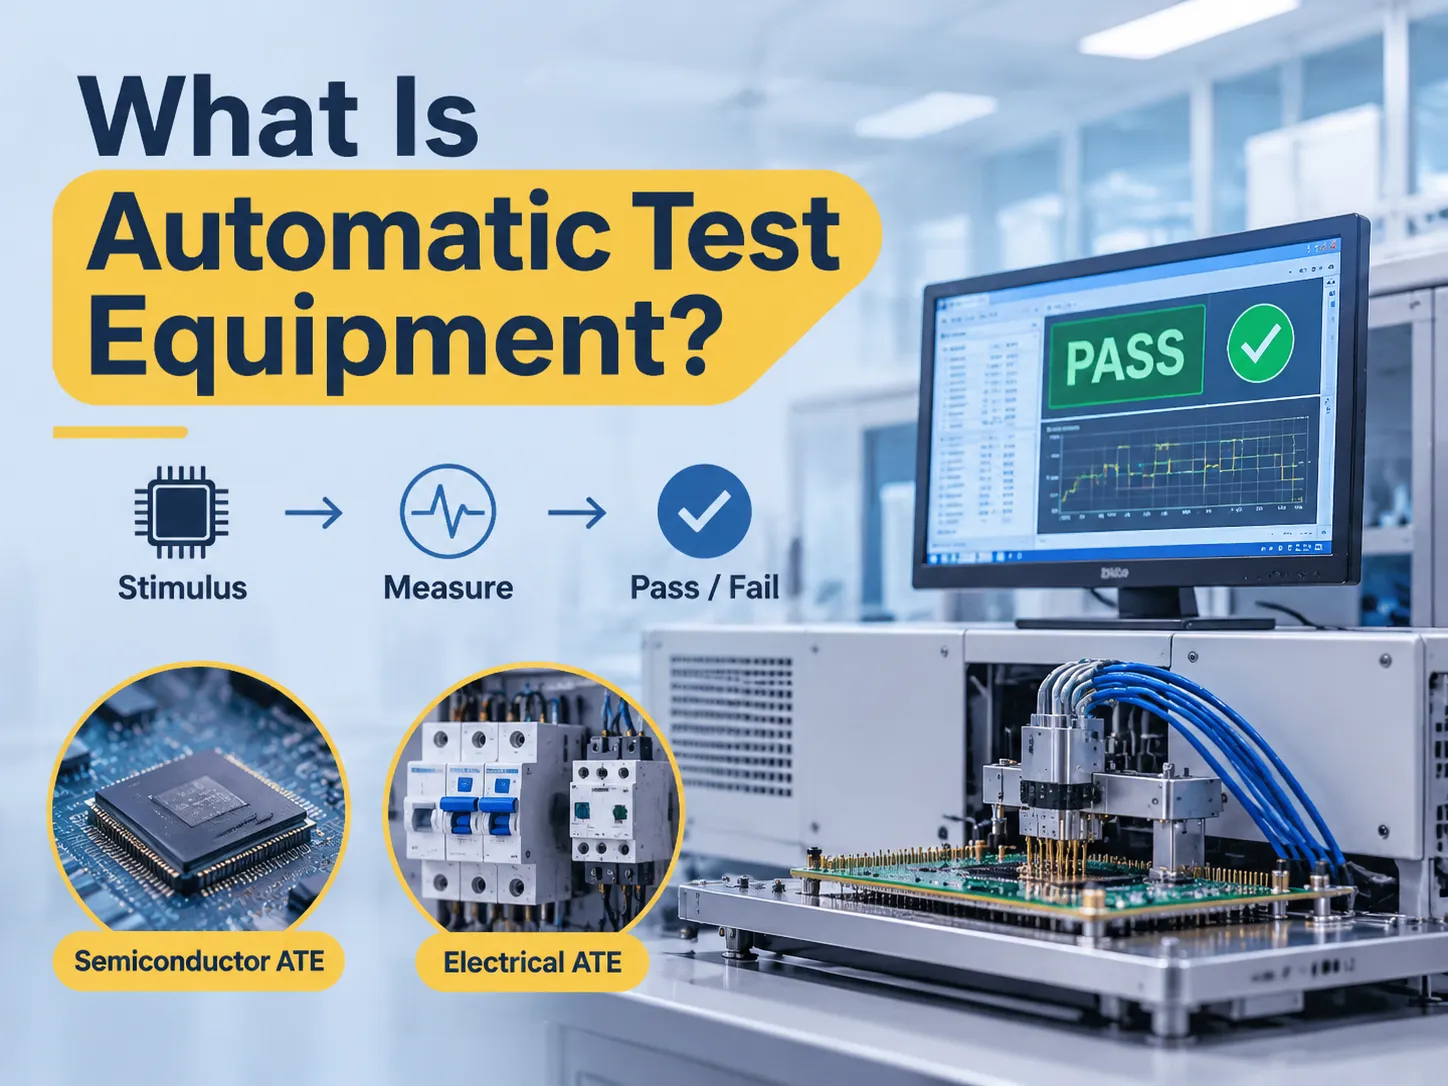
دارایی اصلی ما یک کتابخانه ابزار است که قبلاً داریم و هنگام ایجاد سیستمهای مونتاژ و تست که بر اساس نسخهای موجود ساخته شدهاند، از آن استفاده میکنیم. روش وارد کردن کنتاکت در کلیدهای مدار فقط یک نوع تغییر از آن چیزی است که قبلاً ایجاد کردهایم. دستگاه تست کنتاکتور نمونه خوبی است: مقاومت کنتاکت، کشش و رهاسازی با دستگاه در حالت استراحت، تحت شرایط تعریف شده و با جریان کنترل شده اندازهگیری میشود، که دقیقاً محدودیتی است که یک ماشین پیوسته نمیتواند برآورده کند.
در صورتی که کالای شما واقعاً تعریف یک محصول متقارن را که با نرخ ۶۰۰ قطعه در دقیقه ساخته میشود و قطعات به صورت عمودی جا میافتند، برآورده کند، شما به خدمات یک تأمینکننده کام نیاز خواهید داشت و ما این موضوع را در اولین پاسخ خود به شما اطلاع خواهیم داد. اگر دستگاه الکتریکی باشد که باید در بازه ۵۰۰۰ تا ۲۰۰۰۰ واحد در هر شیفت تولید شود و بنابراین نیاز به کالیبراسیون و تست هر واحد تولید شده به صورت همزمان داشته باشد، ما توانایی بالایی در برآورده کردن سرعت و عملکرد مورد انتظار خط تولید داریم.
سوالات متداول
هزینه یک دستگاه مونتاژ PCB چقدر است؟
یک دستگاه پایه پیک و پلیس که برای وظایف SMT استفاده میشود، میتواند تقریباً بین ۳۰,۰۰۰ تا ۸۰,۰۰۰ دلار هزینه داشته باشد. با این حال، یک دستگاه پیک و پلیس میانرده مجهز به چندین هد و سیستم بینایی ممکن است بین ۸۰,۰۰۰ تا ۲۵۰,۰۰۰ دلار هزینه داشته باشد. در عین حال، یک مجموعه کامل SMT شامل پرینتر، دستگاه قراردهی، کوره ریفلو و AOI معمولاً بیش از ۲۵۰,۰۰۰ دلار هزینه دارد و میتواند تا ۱ میلیون دلار نیز برسد. ماشینآلات مورد استفاده در صنعت مونتاژ الکتریکی در دستهبندی متفاوتی قرار دارند و بنابراین قیمتهای آنها نمیتواند مستقیماً مقایسه شود، اما ارقام ارائه شده میتواند برای مرجع مفید باشد زیرا محصول مبتنی بر کاتالوگ است در حالی که همان سیستم مونتاژ با قیمت مشابه به صورت سفارشی با ابزارهای سفارشی ساخته میشود.
آیا خطوط مونتاژ هنوز وجود دارند؟
درست است، و هنوز هم در بیشتر فرآیندها استفاده میشوند. حجم کم تولید، تنوع پایین کالاهای نهایی، و اندازههای بزرگ یا شکنندگی کالاها، خطوط دستی را به یک ضرورت برای کار تبدیل میکند. خطوط خودکار در صنایعی با حجم تولید بالاتر دیده میشوند و معمولاً شامل ۷۰ درصد چرخشی متناوب، ۲۰ درصد انتقال خطی، و ۳ درصد چرخشی پیوسته هستند. آنچه تغییر کرده است وجود خطوط نیست، بلکه فناوریهای جدیدی است که امکان نظارت بر کیفیت کالاهای تولید شده را فراهم میکند.
ماشین مونتاژ چیست؟
دستگاهی که قطعات مختلف را برای به دست آوردن کالاهای نهایی یا فقط نیمهتمام از طریق زنجیرهای از ایستگاهها مونتاژ میکند، هر کدام از این ایستگاهها یک عملکرد خاص را انجام میدهند: تغذیه، جهتدهی، پرس، پیچکردن، پرچکردن، جوشکاری، تزریق، علامتگذاری یا تست. ایستگاهها از طریق سیستم انتقال متصل میشوند که میتواند متناوب (قطعات ثابت) یا پیوسته (قطعات به طور مداوم حرکت میکنند، در حالی که ابزارها همراه با قطعات حرکت میکنند) باشد. این دسته از ماشینها از یک پرس نیمهخودکار ساده مجهز به فیکسچر تا یک ماشین چرخشی ۳۶ ایستگاهی که امکان ۸۰۰ مونتاژ در دقیقه را فراهم میکند، متغیر است.
سیستمهای مونتاژ خودکار چیستند؟
سیستم کنترل تمام عملیات تغذیه، انتقال، مونتاژ، تست و رد کردن را مدیریت میکند. به جای اینکه فقط مجموعهای از ماشینهای جداگانه باشد، سیستم باید از طریق توالی مناسب، سیستم قفل و ثبت کیفیت به خوبی یکپارچه شود. در صورت بروز خطا، واحد تولید باید به مکان دیگری هدایت شده و دلیل رد آن مشخص شود. دو کارخانه ممکن است دستگاههای یکسانی خریداری کنند، اما خروجی یکسانی نخواهند داشت زیرا سیستمهای رد کردن آنها متفاوت عمل میکند.
منابع
- A3 — پیشرفت اتوماسیون، منابع سیستمهای مونتاژ
- ATS Corporation — مونتاژ و تست خودکار سفارشی
- Bosch Rexroth — فناوری مونتاژ و جابجایی
- Keyence — بینایی و اندازهگیری برای بازرسی خطی
- Beckhoff Automation — کنترل حرکت برای مونتاژ با سرعت بالا
نتیجهگیری
حرکت مداوم قطعات یک مشکل را حل میکند – توقفی که هزینه بیشتری نسبت به مکانیزمی دارد که توقف را حذف میکند. اگر سرعت شما ۳۰۰ قطعه در دقیقه یا کمتر است یا محصول شما در دو سال آینده بازطراحی خواهد شد، مشکل هنوز ظاهر نشده است و ماشینآلات ایندکسینگ بازپرداخت خودکار را تضمین میکنند.
در صورتی که مشکل وجود دارد، برنامههای کام و ابزار را به جای خود ماشین خریداری کنید. باید زمان توقف در هر ایستگاه، زمان تعویض، زمان بازیابی گیرکردگی و قیمت ابزار برای محصول مربوطه را از تأمینکنندگان دریافت کنید اما باید آنها را در قرارداد بگنجانید. سپس میتوانید دادههای تأمینکننده را با دادههای جدول بالا که ارائه شده است، تأیید کنید زیرا شرکتی که قبلاً روی محصول مشابه کار کرده است، قیمت مهندسی بسیار کمتری نسبت به شرکتی که هرگز در این زمینه کار نکرده است، ارائه خواهد داد.