 benlong
چگونه یک خط تولید کلید مینیاتوری را طراحی کنیم؟
برای کارخانهای که در تولید مینیاتوری مدار شکنها فعالیت میکند، ایده خط تولید با ظرفیت بالا خط تولید دیگر به عنوان یک لوکس رقابتی در نظر گرفته نمیشود بلکه یک ضرورت است. با یک خط طراحی شده به درستی، نه تنها تولید افزایش یافته و هزینههای نیروی کار کاهش مییابد، بلکه اطلاعات رضایتبخشی برای ممیزانی که بررسی میکنند آیا کارخانه میتواند برای کیفیت گواهی بگیرد وجود دارد: فرآیندها باید قابل تکرار باشند، نتایج باید مستند شوند و واحدها باید قابل ردیابی باشند. دانستن چگونه یک خط تولید را طراحی کنیم, به معنای کار کردن با مجموعهای از محدودیتهای بسیار عملی است: ظرفیت لازم، ویژگیهای محصول، مسیر تولید و مساحت ساختمان باید در نظر گرفته شوند.
این راهنما توضیح میدهد چگونه خط تولید را از ابتدا طراحی کنیم، روششناسی را با مثال خطوط تولید مینیاتوری مدار شکنها و مدار شکنهای قالبگیری شده که توسط Benlong Automation توسعه یافتهاند نشان میدهد و تجربه بهترین کارخانههای جهان را تحلیل میکند. این راهنما برای صاحبان کارخانه، مهندسان پروژه و بخشهای تأمین در هند و کشورهای خلیج فارس است که قصد دارند کارخانه جدیدی برای تولید مدار شکنها راهاندازی کنند یا کارخانه موجود را ارتقا دهند.
خط تولید توالی پیوستهای از ایستگاههای کاری، نقالهها و تجهیزات آزمایش است که قطعات از طریق آنها در یک جهت حرکت میکنند. طراحی خط شامل هماهنگی این توالی با هدف تولید، ساختار محصول و مساحت کارخانه است.
آنچه یک خط تولید مدار شکن باید ارائه دهد
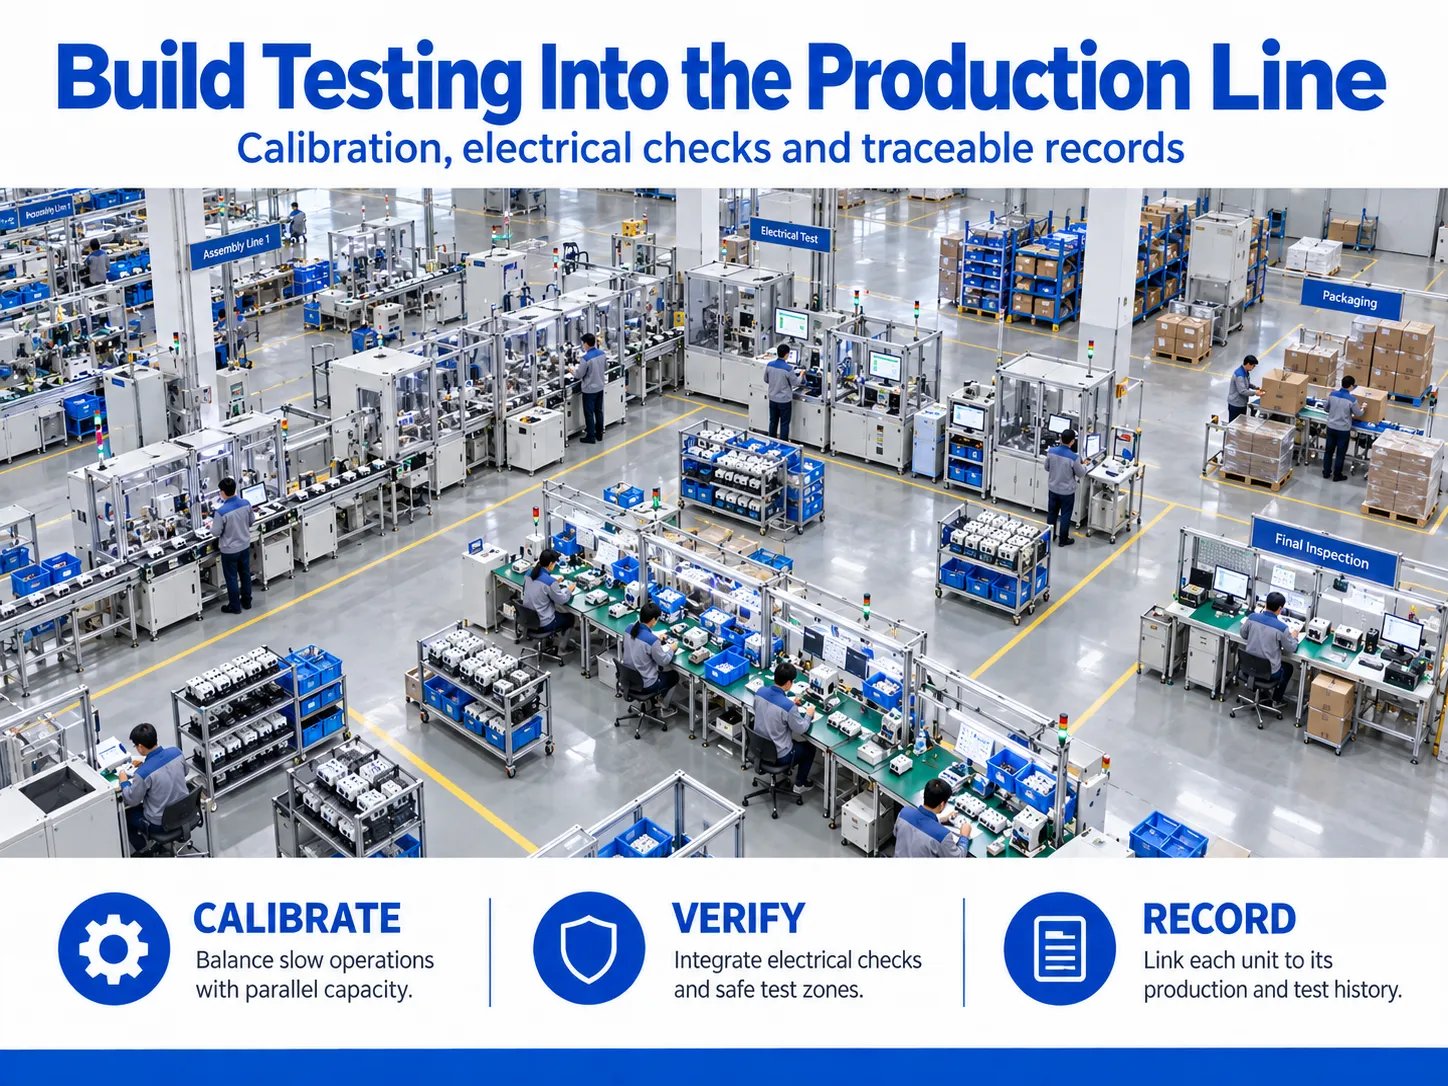
قبل از شروع هر طرحبندی، خط باید مفهوم مشخصی از کاری که انجام میدهد داشته باشد. برای مدار شکنهای ولتاژ پایین، این مفهوم سهگانه است و هر جزء اهمیت یکسانی دارد:
ظرفیت – خروجیهای خط به صورت تعداد مدار شکنهای تولید شده در هر شیفت، ماه و سال بیان میشود. همچنین شامل تفکیک خروجی بر اساس تقسیمات ۱ پل، ۲ پل، ۳ پل، ۴ پل و همچنین منحنیهای آنها (B، C و D) است.
- کیفیت: هر MCB ساخته شده باید کمیسیون مستقل انتخابات ۶۰۸۹۸-۱ آزمایشهای روتین مانند ویژگیهای قطع و مقاومت دیالکتریک را پشت سر بگذارد. در یک خط تولید، این آزمایشها بخشی از فرآیند هستند، نه مرحله بازرسی که بعداً اضافه شود.
- قابلیت ردیابی – توزیعکنندگان و شرکتهای خدماتی درخواست سوابق آزمایش برای هر محصول را دارند. خطی که قادر به اتصال نتایج کالیبراسیون و هایپات باشد، اجازه میدهد ممیزیهای کارخانه بر اساس دادهها و نه کاغذبازی انجام شود.
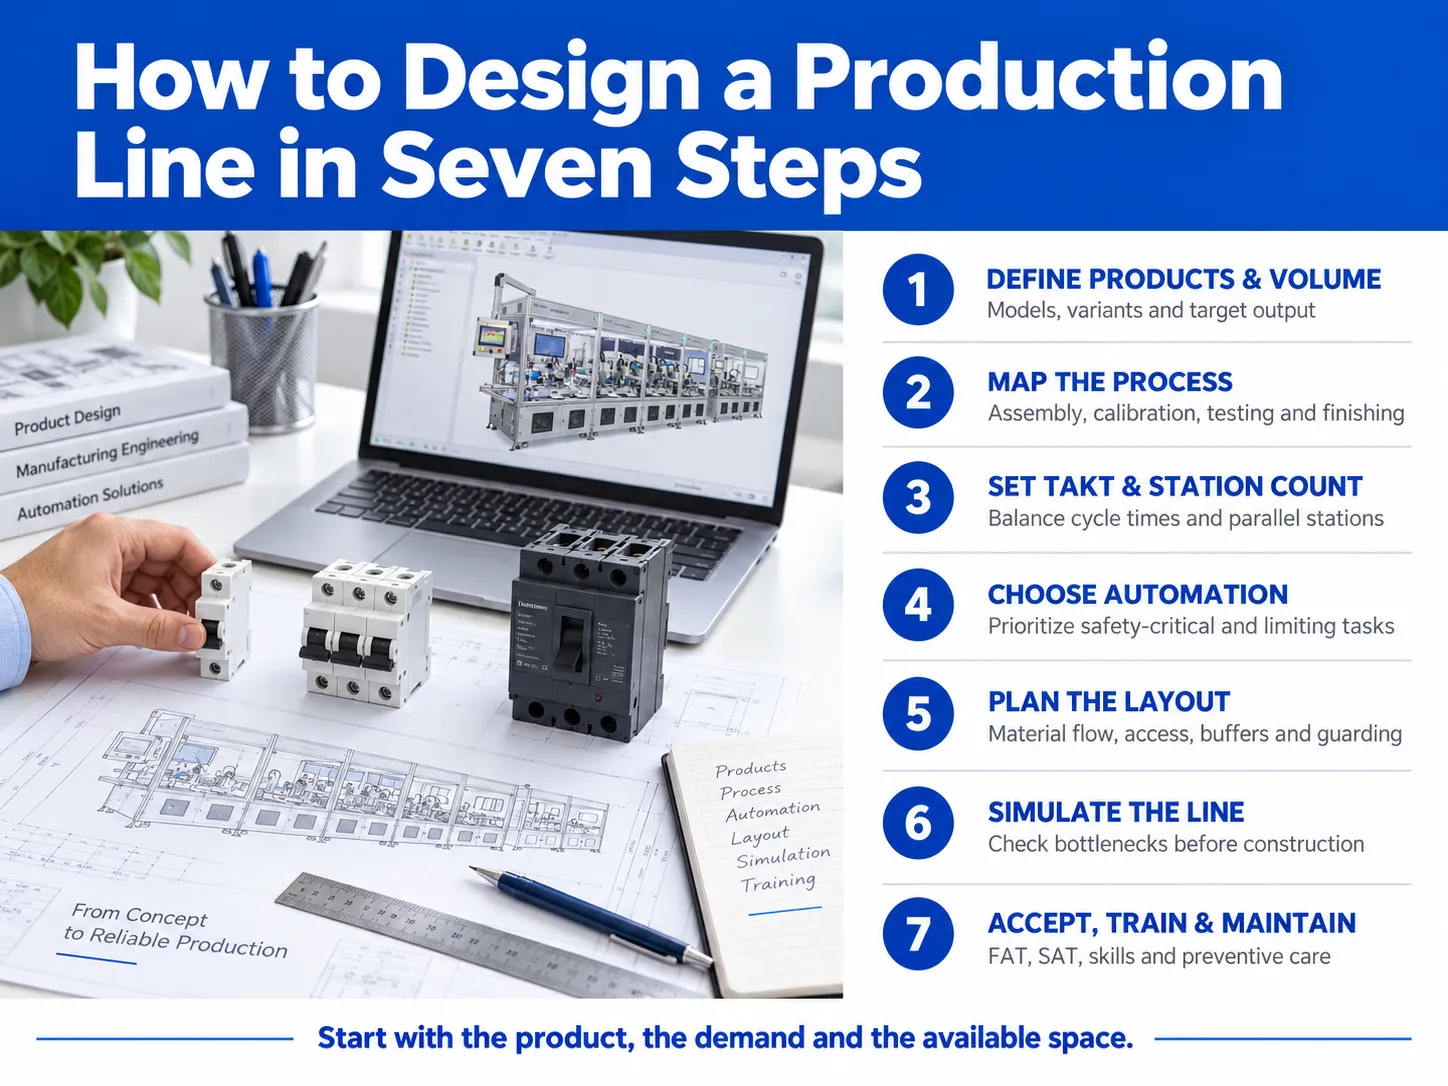
چگونه یک خط تولید را در هفت مرحله طراحی کنیم
روش زیر توالی برنامهریزی استفاده شده توسط متخصصان طرحبندی مانند اجزای بصری را با درسهایی که مهندسان Benlong هنگام تعیین محدوده کارخانه مدار شکن به کار میبرند ترکیب میکند. ترتیب اهمیت دارد: هر مرحله مرحله بعدی را تغذیه میکند.
مرحله ۱: خانواده محصول و حجم را مشخص کنید
با مثالهای واقعی و برآورد دقیق شروع کنید. هر نوع مدلی که خط باید اجرا کند، تعداد قطبها، دامنه جریان (برای مثال، جریان از ۶ آمپر تا ۶۳ آمپر) و تعداد واحدهای مورد انتظار در سال برای هر یک از مدلها را شناسایی کنید. ترکیب پارامترهای فوق به شما کمک میکند تصمیم بگیرید که آیا خطی انعطافپذیر یا اختصاصی لازم است.
به طور کلی، کارخانهای با تولید سالانه ۲۰۰,۰۰۰ تا ۸۰۰,۰۰۰ مینیاتوری مدار شکن (MCB) میتواند با استفاده از سیستم ماشین یکپارچه جمع و جور به طور موفقیتآمیزی عمل کند، در حالی که کارخانههایی با تولید یک میلیون یا بیشتر در سال نیاز به خط تولید کامل دارند. استفاده از حجم فعلی در طراحی اشتباه است؛ کارشناسان طراحی پیشنهاد میکنند ظرفیت را ۲۰-۴۰٪ افزایش دهید.
مرحله ۲: نقشهبرداری مسیر فرآیند
محصول را به عملیات تقسیم کنید و آنها را به ترتیب قرار دهید. برای یک مینیاتوری مدار شکن حرارتی-مغناطیسی استاندارد، مسیر معمولاً به این صورت است:
| مرحله | عملیات معمولی | نکاتی که باید مراقب باشید |
|---|---|---|
| زیرمونتاژ | جوشکاری ترمیک تریپ، مونتاژ سیمپیچ مغناطیسی، پرچکاری کنتاکت | یکنواختی جوش و موقعیت بیمتال |
| مونتاژ اصلی | تغذیه قاب، مکانیزم، واحد تریپ و قرار دادن آرک چوت، بستن درپوش | فنرهای گمشده، صفحات آرک معکوس |
| کالیبراسیون | کالیبراسیون و تنظیم تریپ حرارتی | معمولاً کندترین عملیات در خط است |
| تست الکتریکی | تریپ آنی (مغناطیسی)، بررسی روشن/خاموش، هایپات، مقاومت کنتاکت | دقت تست و ایمنی اپراتور |
| پایانبندی | چاپ پد یا علامتگذاری لیزری، بررسی دیداری، بستهبندی | دقت برچسب و مرتبسازی ردها |
مرحله ۳: محاسبه زمان تاکت و تعداد ایستگاهها
زمان تاکت به معنای زمان موجود برای تولید تقسیم بر تقاضای محصول است. زمان تاکت سرعت همه ایستگاهها را تعیین میکند.
مثال: اگر واحد تولیدی نیاز به تولید ۲,۰۰۰,۰۰۰ قطعه در سال داشته باشد و در ۲۵۰ روز با دو شیفت ۷.۵ ساعت موثر کار کند، خروجی روزانه ۸,۰۰۰ قطعه خواهد بود که بر ۵۴,۰۰۰ ثانیه تقسیم میشود. زمان تاکت ۶.۷۵ ثانیه برای هر قطعه خواهد بود. هر عملیاتی که زمان بیشتری از زمان تاکت محاسبه شده نیاز داشته باشد باید تقسیم شود یا به صورت موازی انجام شود. برای مثال، فرآیند کالیبراسیونی که ۴۰ ثانیه طول میکشد نیاز به انجام شش عملیات به صورت موازی دارد.
این محاسبه توضیح میدهد چرا فرآیندهای کالیبراسیون و تست به زمان و فضای زیادی برای کل خط تولید مدار شکن نیاز دارند.
مرحله ۴: انتخاب سطح اتوماسیون برای هر ایستگاه
اتوماسیون بهترین گزینه برای افزایش بهرهوری در نظر گرفته میشود. با این حال، هزینههای نیروی کار میتواند در این مورد ابهام ایجاد کند. برای مثال، زمانی که حجم تولید وجود دارد و هزینه نیروی کار ارزان است، ترکیب ورودی دستی و مونتاژ/تست خودکار اغلب موثرترین گزینه است. در مواردی که حجم بالا است و مشتری به دادهها نیاز دارد، اتوماسیون کامل انتخاب بسیار سودآوری میشود. راهنمای قبلی ما درباره راهحلهای خط تولید خودکار چهار کلاس اتوماسیون را با جزئیات بیشتری توضیح میدهد.
یک قانون عملی: ابتدا عملیاتهایی که ایمنی محصول را تعیین میکنند (کالیبراسیون و تست الکتریکی) را اتوماتیک کنید، سپس عملیاتهایی که خروجی را محدود میکنند.
مرحله ۵: طراحی چیدمان
خوب طراحی چیدمان خط با افراد و مواد شروع میشود، نه ماشینها. متخصص خط بستهبندی nVenia توصیه میکند که رابطهای اپراتور و نقاط دسترسی لیفتراک را جدا قرار دهید تا از ازدحام جلوگیری شود و کنترلهای ماشین را گروهبندی کنید تا یک اپراتور بتواند به سرعت به آنها دسترسی پیدا کند. اصول مشابه برای کارخانه تولید کلیدهای مینیاتوری برقرار است:
- منطقهای را که قطعات وارد میشوند و همچنین جایی که کالاها ارسال میشوند شناسایی کنید و خط تولید را از این نقاط اجرا کنید.
در مقابل ایستگاههایی با سرعت پایین یا ریسک بالای خرابی، بافر قرار دهید تا توقف کوتاه خط را مسدود نکند. اگر فضا محدود است، بافرها میتوانند عمودی باشند.
اطمینان حاصل کنید که مناطقی که تست جریان بالا و تست هایپوت انجام میشود کنار مسیرهای عبور نباشند و از همان مرحله طراحی، محافظتهای لازم را فراهم کنید.
در صورت محدودیت فضای قابل توجه، تجهیزات نیمهخودکار یا یکپارچه میتوانند همان عملیات را با حداقل فضای اشغال شده انجام دهند.
مرحله 6: قبل از ساخت شبیهسازی کنید
مدرن نرمافزار طراحی خط تولید به مهندسان اجازه میدهد مدل دو بعدی یا سه بعدی مقیاس شده بسازند و ماشینهای واقعی را در مدل به دست آمده جای دهند. نرمافزارهای محبوب شامل AutoCAD برای طراحی نقشههای دو بعدی کف، SolidWorks و Inventor برای ایجاد مدلهای سه بعدی تجهیزات و نرمافزارهای شبیهسازی رویداد گسسته مانند Siemens Plant Simulation، Visual Components، FlexSim و AnyLogic برای تحلیل توان عملیاتی هستند.
شبیهسازی اجازه میدهد گلوگاههای فرآیند حتی قبل از شروع تولید دیده شوند. اساساً، طبق گفته Visual Components، پروژه چیدمان برای Midea نشان میدهد که با انجام شبیهسازی طراحی، منجر به کاهش فضای تأسیسات به میزان 10% و افزایش ظرفیت به میزان 10% شده است، که در نتیجه حدود $879,000 صرفهجویی شده است. با این حال، مطالعه همچنین پیشنهاد میکند که جزئیات کامل شبیهسازی برای دستیابی به ارقام دقیق و صحیح حیاتی است.
Benlong در مراحل طراحی خود تخمین زمان چرخه و طراحی سه بعدی خط را گنجانده است که ممکن است از دو هفته تا یک ماه طول بکشد.
مرحله 7: پذیرش، آموزش و نگهداری
یک خط تنها زمانی کامل است که در ساختمان شما عملکرد داشته باشد. برنامهریزی یک تست پیشپذیرش (FAT) در کارخانه تأمینکننده با نمونههای خودتان، و پس از نصب، پذیرش سایت (SAT) را انجام دهید. سپس برنامه نگهداری پیشگیرانهای شامل قطعات مصرفی، تجهیزات، حسگرها و کالیبراسیون منبع تست بسازید. ابزارهای ناب مانند 5S، کانبان و کایزن خط را پس از ترک تیم راهاندازی به عملکرد نگه میدارند.
چهار نوع چیدمان تولید
هر کارخانه از یکی از چهار چیدمان پایه یا ترکیبی از آنها استفاده میکند. انتخاب درست، پایه هر تصمیم چیدمان تولید است.
| نوع چیدمان | نحوه عملکرد آن | بهترین برای | مثال کارخانه کلید |
|---|---|---|---|
| چیدمان محصول (خط) | ماشینها به ترتیب عملیات چیده شدهاند | حجم بالا، محصول پایدار | خط کامل مونتاژ و تست MCB |
| چیدمان فرآیندی (عملکردی) | ماشینهای مشابه بر اساس عملکرد گروهبندی شدهاند | تنوع بالا، حجم پایین | کارگاه جوشکاری که چند خانواده محصول را سرویس میدهد |
| چیدمان سلولی | سلولهای کوچک، هر کدام خانوادهای از قطعات مشابه را تولید میکنند | حجم متوسط، چندین نوع | سلول به شکل U برای زیرمجموعههای ترمیک تریپ |
| چیدمان موقعیت ثابت | محصول در جای خود باقی میماند؛ افراد و ابزارها به سمت آن میآیند | محصولات بسیار بزرگ یا سنگین | پنلهای کلید و مونتاژ بزرگ ACB |
بیشتر کارخانههای تولید کلید، یک ترکیب هیبریدی اجرا میکنند: مناطق سلولی یا فرآیندی برای زیرمجموعهها و قالبگیری، که یک چیدمان محصول برای مونتاژ نهایی و تست را تغذیه میکند.
نمونههای چیدمان خط مونتاژ از Benlong Automation
موارد زیر نمونههای چیدمان خط مونتاژ از پروژههای خط تولید Benlong. هستند. آنها نشان میدهند چگونه همان روش طراحی خطوط بسیار متفاوتی بسته به حجم، محصول و فضا تولید میکند.
| خط | خروجی / چرخه | فضای اشغال شده یا دامنه | مناسب برای |
|---|---|---|---|
| خط مونتاژ اتوماتیک MCB | ۲–۳.۵ ثانیه برای هر قطعه، تا ۱۸۰۰ واحد در ساعت | بازرسی بصری در هر ایستگاه؛ تغییر مدل ۱P–۴P در کمتر از ۳۰ دقیقه | کارخانههای MCB با حجم بالا |
| خط تست اتوماتیک MCB | ۱۸۰۰–۲۴۰۰ واحد در ساعت | تست تریپ موازی، کالیبراسیون و مقاومت تماس با مرتبسازی خودکار | کارخانههایی که تست گلوگاه آنهاست |
| خط تولید کوچک MCB | ۳۰۰۰ قطعه در شیفت ۸ ساعته | ۵.۹۳ × ۱.۸۳ × ۲.۴۴ متر، پرچکاری یکپارچه، تست تریپ، هایپات و کالیبراسیون | ۲۰۰,۰۰۰–۸۰۰,۰۰۰ واحد در سال، فضای محدود |
| خط تولید هوشمند MCB مبتنی بر اینترنت اشیا | ۸۰۰–۱۵۰۰ واحد در شیفت | افزودن مونتاژ ماژول، تست پروتکل و سوئیچینگ از راه دور، پیری | کلیدهای هوشمند خانه و شبکه هوشمند |
| خط تولید اتوماتیک MCCB | حدود ۳۰ ثانیه برای هر قطعه | ۲۹.۰ × ۲.۰ × ۲.۲ متر، کالیبراسیون ETU و ردیابی MES | MCCB با قاب ۱۰۰ A–۱۶۰۰ A |
نمونهای از چیدمان تولید برای کارخانهای در حال رشد در هند
در اینجا یک نمونه چیدمان تولید از چگونگی رشد مرحلهای یک کارخانه آمده است. برای شروع، یک تولیدکننده مدل MCB با خط کوچکتر و فشردهتر به عنوان یک واحد تولید مستقل MCB شروع میکند که ظرفیت تولید آن به حدود ۷۵۰,۰۰۰ قطعه در سال در یک شیفت میرسد. وقتی کشف میکند میتواند بیش از یک میلیون قطعه در سال تولید کند، کارخانه شیفت دوم را اضافه کرده و خط تولید کامل با تست خودکار یکپارچه را با حرکت مستقیم یا به شکل L از انبار قطعات به بخش بستهبندی مونتاژ میکند.
تصمیم کلیدی طراحی در مرحله اول، رزرو فضای کف و ظرفیت برق برای مرحله دوم است، حتی اگر برای دو سال خالی بماند. برای کارخانههایی که از روز اول نیاز به تولید ترکیبی چنداستاندارد دارند، Benlong همچنین خط تولید مونتاژ و تست انعطافپذیر با تعویض مدل با یک کلید ارائه میدهد.
آنچه کارخانههای Lighthouse درباره طراحی خط آموزش میدهند
شبکه جهانی Lighthouse مجمع جهانی اقتصاد پیشرفتهترین سایتهای تولیدی جهان را به رسمیت میشناسد. در ژوئن ۲۰۲۶ این شبکه به ۲۳۸ سایت افزایش یافت, ، با هوش مصنوعی، همکاری انسان-ماشین و پایداری به عنوان موضوعات اصلی جدیدترین گروه. چندین عضو همان نوع محصولات الکتریکی را تولید میکنند که تولیدکنندگان هندی و خلیجی تولید میکنند.
- Schneider Electric، حیدرآباد (هند): به عنوان یک Lighthouse پیشرفته در ۲۰۲۲ و به عنوان یک Lighthouse پایداری در ۲۰۲۳ شناخته شده است. این کارخانه سیستم تولید مبتنی بر ابر را اجرا میکند که بر اساس دستگاههای اینترنت اشیا و دادههای زمان واقعی ساخته شده است. Schneider حداقل هفت کارخانه Lighthouse در سراسر جهان دارد، از جمله شانگهای و مونتری.
- Siemens، نانجینگ (چین): در ژانویه ۲۰۲۶ به عنوان Lighthouse نامگذاری شده است. Siemens آن را توصیف میکند به عنوان یک کارخانه دیجیتال-بومی که قبل از ساخت به صورت مجازی طراحی و آزمایش شده است. پیکربندیهای خط آن تقریباً هر چهار هفته تغییر میکند و زمانهای تحویل نسبت به سال ۲۰۲۲ به میزان ۷۸۱TP3T کاهش یافته است.
- زیمنس، آمبرگ، ارلانگن، فورث و چنگدو: سایتهای فانوس دریایی قبلی. ارلانگن گزارش افزایش بهرهوری ۶۹۱TP3T و کاهش مصرف انرژی ۴۲۱TP3T را از طریق هوش مصنوعی، دوقلوهای دیجیتال و رباتیک ارائه میدهد.
- خلیج: آرامکو دارای پنج تأسیسات در شبکه است, and گروه سپتامبر ۲۰۲۵ یک سایت در قطر، کارخانه پرل GTL قطرانرژی و شل اضافه کرده است.
سه درس مستقیماً به کارخانه تولید مینیاتوری مدار شکن در هر اندازهای منتقل میشود. اول، خط را به صورت دیجیتال قبل از ساخت طراحی کنید. دوم، انعطافپذیری را در طرحبندی وارد کنید، زیرا ترکیب محصول سریعتر از ساختمان تغییر خواهد کرد. سوم، از روز اول دادهها را از هر ایستگاه جمعآوری کنید، زیرا هوش مصنوعی و تحلیلها فقط با دادههایی که خط قبلاً ثبت کرده است میتوانند کار کنند.
یادداشتهای برنامهریزی برای خریداران هند و شورای همکاری خلیج فارس
- تأمین برق: تأمین برق در هند و امارات متحده عربی و قطر و عمان و کویت بر روی فرکانس ۵۰ هرتز کار میکند، در حالی که تأمین برق در عربستان سعودی بر روی فرکانس ۶۰ هرتز کار میکند. توصیه میشود که جریان و ولتاژ در سطح پیشنهاد قیمت تأیید شود با توجه به این واقعیت که همه منابع جریان و موتورها مطابق با آنها طراحی شدهاند.
آب و هوا: دمای بالای هوا و گرد و غبار سیستمهای بینایی مختلف، سیستمهای پنوماتیک و فرآیندهای کالیبراسیون حرارتی را مختل میکند که نیاز به ایجاد چنین تأسیساتی برای کالیبراسیون و انجام آزمایشهای دقیق دارد.
استفاده از نیروی کار و اتوماسیون در منطقه ایدهآل است زمانی که نیروی کار ماهر ارزان است زیرا فرآیندهای نیمهاتوماتیک بارگیری و پیشپردازش همراه با تست خودکار کارآمدترین هستند و سریعترین بازگشت سرمایه را دارند.
با نمونهها و اعداد خود شروع کنید
سریعترین راه برای طراحی خط قابل اعتماد ارسال نمونههای محصول، هدف تولید و نقشه کف موجود به تیم مهندسی است که هر روز خطوط مدار شکن را میسازد. مهندسان بنلانگ میتوانند مسیر فرآیند شما را بررسی کنند، محاسبات تاکت و طرحبندی را اجرا کنند و یک برنامه مرحلهای با تحلیل بازگشت سرمایه پیشنهاد دهند. تماس با بنلانگ اتوماسیون برای شروع بحث.
منابع
- IEC 60898-1:2015 – مدارشکنها برای حفاظت در برابر جریان بیش از حد برای نصبهای خانگی و مشابه
- مجمع جهانی اقتصاد – سایتهای جدید فانوس دریایی جهانی نشان میدهند چگونه هوش مصنوعی تولید و زنجیرههای تأمین را بازسازی میکند (ژوئن ۲۰۲۶)
- زیمنس – تأسیسات نانجینگ مجهز به هوش مصنوعی به عنوان کارخانه فانوس دریایی جهانی مجمع جهانی اقتصاد نامگذاری شده است
- Visual Components – چگونه یک طرحبندی کارخانه تولید را برنامهریزی و طراحی کنیم
- nVenia – چگونه طرحبندیها را برای بهینهسازی فضای خط تولید طراحی کنیم
- بنلانگ اتوماسیون – خط مونتاژ خودکار MCB: زمان چرخه ۲–۳.۵ ثانیه، بازرسی بینایی و تست در خط