 Benlong
Was ist automatische Prüfausrüstung? Typen, Branchen und Kosten
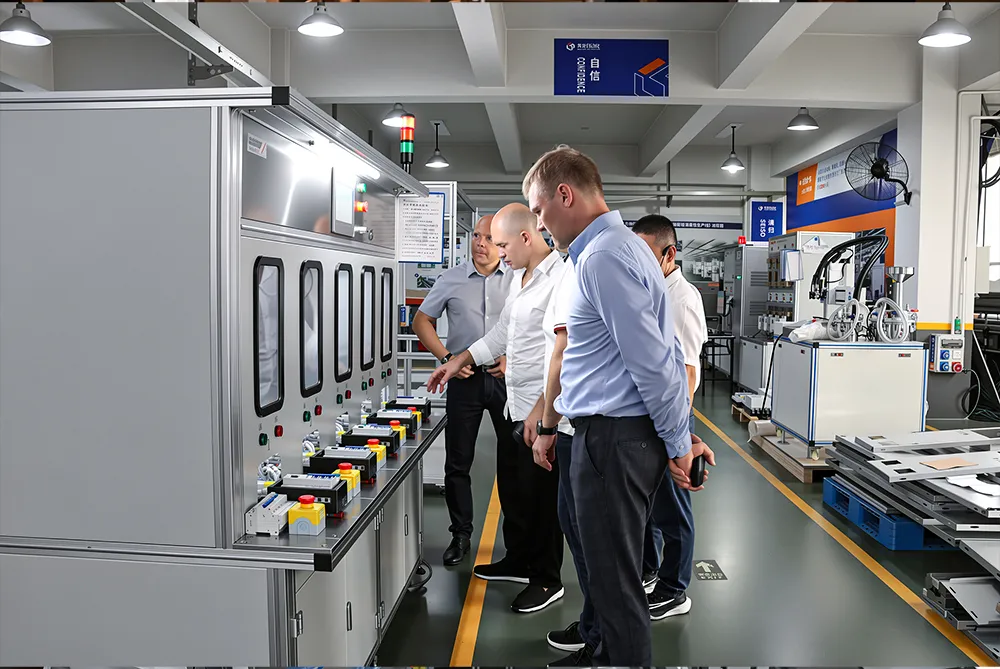
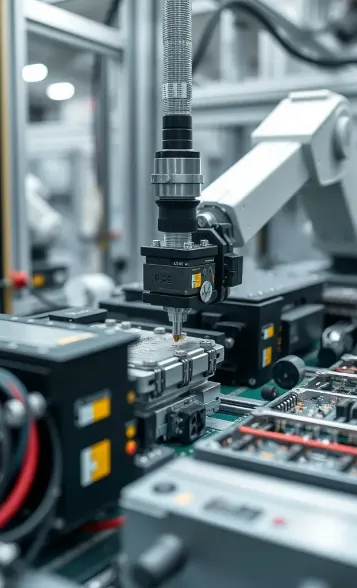
Automatische Testgeräte werden als Geräte beschrieben, die Stimuli verwenden, um festzustellen, ob das getestete Produkt funktioniert oder nicht. Das bedeutet, dass automatische Testgeräte den Eingang bereitstellen, den Ausgang messen und entscheiden, ob das Produkt den Test bestanden hat, ohne menschliches Eingreifen. Diese Definition umfasst viele verschiedene Werkzeuge, von Testmaschinen zur Überprüfung von Kabelbäumen bis hin zu Testgeräten für Halbleiter im Wert von Millionen Dollar. Aus diesem Grund verwechseln Menschen den Begriff ATE, wenn sie ihm in verschiedenen Branchen begegnen, da er nicht nur eine bestimmte Art oder Art von Geräten in einer Branche bedeutet, sondern vielmehr eine sehr breite Kategorie. Der folgende Leitfaden bietet alle notwendigen Informationen über automatische Testgeräte, einschließlich wie sich die Typen von automatischen Testgeräten voneinander unterscheiden, was automatische Testgeräte leisten können, welche Branchen sie verwenden, deren Preis und wie man ein automatisches Testgerät spezifiziert.
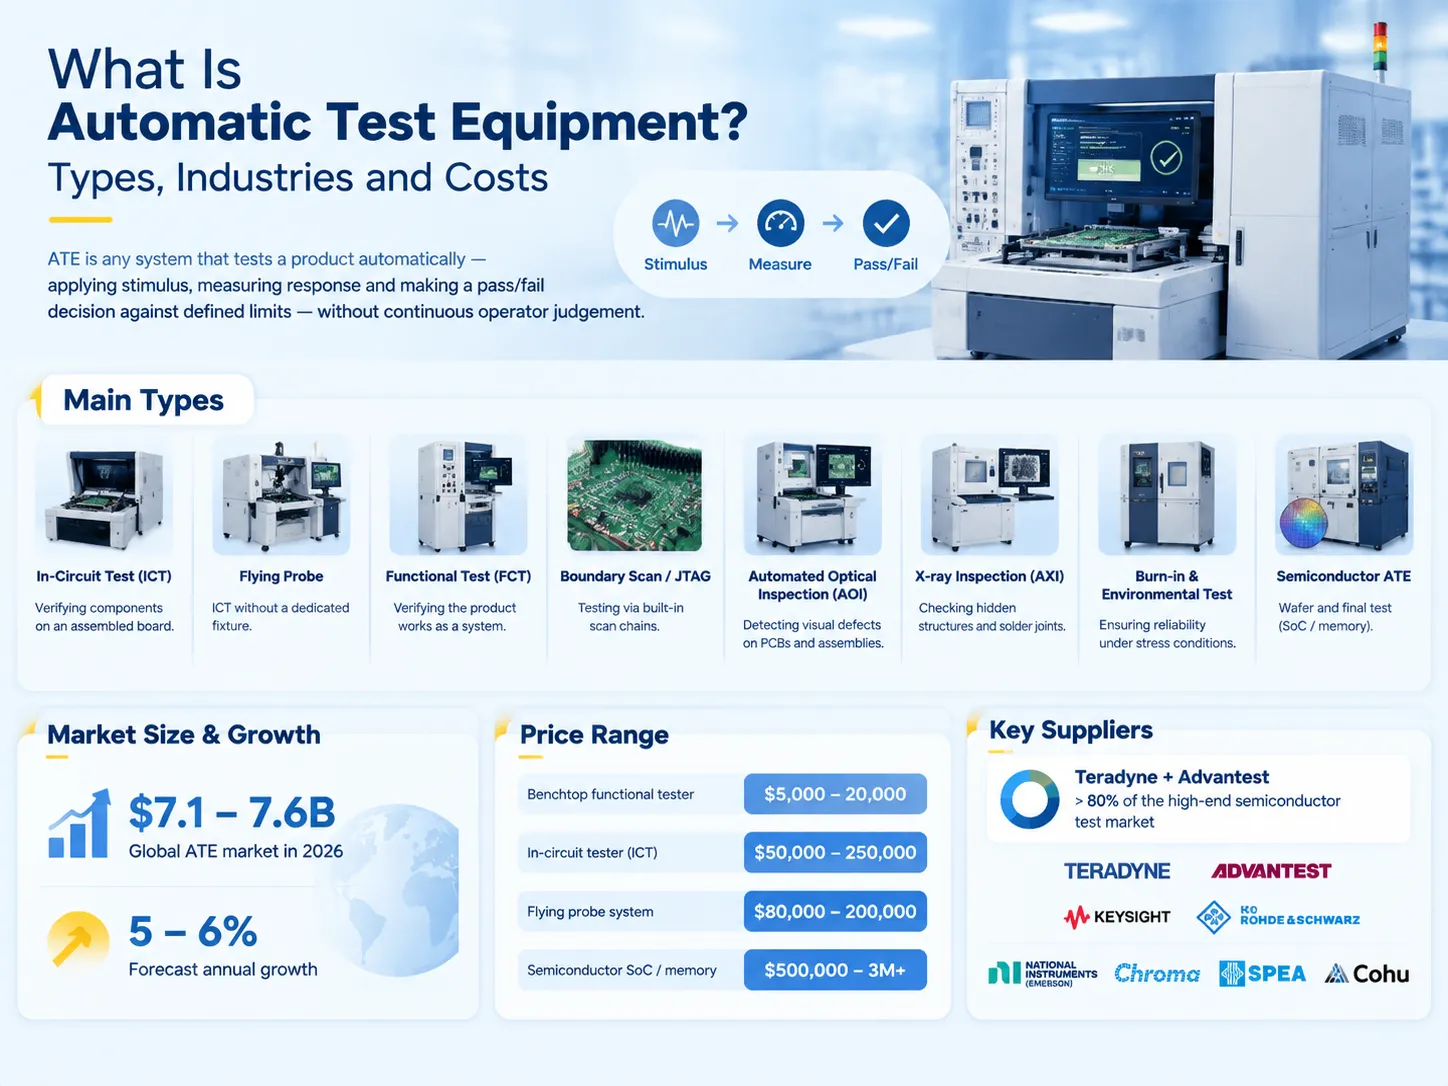
Automatische Testgeräte (ATE) beziehen sich auf jedes Gerät, das Produkttests ohne menschliche Aufsicht und automatisch durchführt, indem Stimuli angewendet, Reaktionen gemessen und Entscheidungen basierend auf den erhaltenen Ergebnissen getroffen werden. ATEs können in mehrere Hauptgruppen kategorisiert werden, darunter ICT (Test der bestückten Leiterplatte), Flying Probe (ein ATE-System, das keine Testvorrichtung benötigt), Funktionstests (FCT, bei denen das gesamte Produkt getestet wird), Boundary Scan, JTAG, automatisierte optische Inspektion (AOI), Röntgeninspektion, Burn-in-Tests und Umwelttests. Laut Prognosen wird der ATE-Markt etwa 7,1 Milliarden erreichen und im Jahr 2026 weltweit mit einer durchschnittlichen Rate von 5 bis 6 Prozent wachsen. Der Preis für ATE variiert erheblich: von 15.000 bis 20.000 für eine Basisversion und von 50.000 bis 250.000 für ein fortschrittliches ATE-Gerät. Teradyne und Advantest machen jedoch mehr als 80 % der verkauften ATE-Geräte aus.
Was Automatische Testgeräte Sind
Unabhängig vom Sektor folgt das automatisierte Testen einem vierstufigen Prozess: Stimulus, Messung, Vergleich und Entscheidung. Das System erzeugt den Eingang für das zu testende Gerät (DUT), nimmt die Messung vor und vergleicht das Ergebnis mit dem vorgegebenen Grenzwert, bevor es eine Schlussfolgerung zieht. Die Unterschiede zwischen den Systemen liegen in der Art des verwendeten Stimulus und der Messmethode, der Anzahl der Testpunkte, der erforderlichen Geschwindigkeit und den Arbeitsbedingungen.
Man kann erkennen, dass ATE sich von der Inspektion unterscheidet, da Inspektion lediglich das Betrachten eines Produkts bedeutet, während ATE das Testen des Produkts umfasst. ATE ergänzt die Inspektion, was bedeutet, dass beide Prozesse zusammen verwendet werden sollten. Außerdem sollte ATE nicht mit Datenerfassung verwechselt werden, was das Sammeln von Ergebnissen ohne Testen bedeutet.
Automatisierte Tests weisen folgende Merkmale auf, die manuelle Tests nicht haben können: Wiederholbarkeit — das bedeutet, dass ein Produkt, sobald es getestet wurde, entweder von einem anderen Bediener oder an einer anderen Maschine erneut getestet werden kann, das Ergebnis jedoch gleich bleibt; Geschwindigkeit — dieses Merkmal bedeutet, dass automatisierte Tests Millisekunden dauern, während manuelle Tests Sekunden benötigen; Abdeckung — die Anzahl der Testpunkte kann bis zu tausend erreichen und der Produktionsprozess wird nicht unterbrochen; Rückverfolgbarkeit — bedeutet, dass das Ergebnis jedes Geräts anhand seiner Seriennummer nachverfolgt werden kann.
Warum automatisierte Tests existieren
Die Einführung von automatisierten Testgeräten (ATE) wird von drei Kräften vorangetrieben, die nicht nur in der Elektronik gelten.
- Volumen. Bei Produktionsläufen von einigen hundert Einheiten pro Jahr ist manuelles Testen sinnvoll und durchaus machbar. Bei Produktionsläufen in Hunderttausenden ist es jedoch nicht mehr praktikabel, sich auf manuelle Tests zu verlassen. Der Grund ist, dass es unmöglich ist, das notwendige Testvolumen für jede Einheit in der verfügbaren Zeit zu erreichen, selbst wenn Bediener jede Einheit innerhalb von Tagen oder sogar Stunden testen könnten. Daher ist Automatisierung ein Wendepunkt für Tests – der Übergang von der Stichprobenprüfung zur 100%-Prüfung.
- Fehlerkosten. In Branchen, in denen die Kosten für die Behebung fehlerhafter Einheiten hoch sind, sind die Kosten für Fehler im Feld vielfach höher als die der Tests. Wenn elektrische Leistungsschalter nicht reagieren, medizinische Geräte einen Sensor nicht auslesen oder Steuergeräte ausfallen, entsteht ein Problem, das zu teuren Produktrückrufen, Klagen und einem beschädigten Markenimage führt.
- Dokumentation. Es wäre unmöglich, Produkte auf regulierten Märkten zu verkaufen, selbst wenn sie einwandfrei funktionieren, wenn keine Dokumentation vorliegt, die beweist, dass sie wie erwartet funktionieren. Automatisierte Tests erzeugen wiederum eine solche Dokumentation als Nebenprodukt des Testprozesses.
Der wirtschaftliche Aspekt lässt sich quantifizieren und ist typischerweise der Ausgangspunkt jeder Fabrik zur Bewertung potenzieller Kosteneinsparungen. Die Amortisation der Automatisierung des Testprozesses einer Produktionslinie im Vergleich zur manuellen Durchführung kann anhand von Durchsatzdaten, der Fehlerdurchlaufquote und den Arbeitskosten pro produzierter Einheit quantifiziert werden. Unsere Analyse von automatisierten versus manuellen Tests bei Leistungsschaltern arbeitet diese Berechnung an einem realen Produkt durch.
Die umfassenderen Vorteile der Automatisierung — Durchsatz, Qualitätskonsistenz und Arbeitskosten pro Einheit über den gesamten Produktionsprozess hinweg und nicht nur bei einem einzelnen Testschritt — werden in unserem Leitfaden zu wie industrielle Automatisierung Effizienzvorteile liefert.
behandelt.
Die Arten von ATE.
| Typ | Was dabei geprüft wird | Die meisten der derzeit kommerziell eingesetzten Systeme lassen sich einer der hier aufgeführten spezifischen Kategorien zuordnen. Eine bestimmte Produktionslinie kann jedoch die verschiedenen Prozesse einleiten, die durch mehrere der oben diskutierten Kategorien repräsentiert werden. | Hinweise |
|---|---|---|---|
| Typische Geschwindigkeit | In-Circuit-Test (ICT) | Sekunden pro Leiterplatte | Erfordert eine dedizierte Bettnagelvorrichtung pro Leiterplattendesign; höchste Fehlerabdeckung auf Leiterplattenebene |
| Fliegende Sonde | Dieselben Fehler wie beim ICT, zugänglich durch bewegliche Sonden statt einer festen Vorrichtung | Zehn Sekunden bis Minuten | Keine Vorrichtungskosten, daher geeignet für Prototypen, Kleinserien und produktion mit hoher Variantenvielfalt; langsamer als ICT |
| Funktionstest (FCT) | Das Produkt arbeitet als System – Einschalten, Kommunikation, Ausführung seiner Funktion | Sekunden bis Minuten | Die größte Kategorie nach Stückzahl; am nächsten an realen Betriebsbedingungen |
| Boundary Scan / JTAG | Verbindungen und Bauteile über ihren integrierten Testzugangsport | Schnell | Effektiv, wenn physischer Sondenkontakt unmöglich ist, z. B. bei dichten BGA-Baugruppen |
| Automatisierte optische Inspektion (AOI) | Lötstellen, Bauteilplatzierung, Polarität, Markierungen | Sekunden pro Leiterplatte | Inspektion statt elektrischer Test; erkennt Montagefehler, die ICT nicht sehen kann |
| Röntgeninspektion (AXI) | Verdeckte Lötstellen – BGA, QFN, Durchsteckbohrungen | Sekunden bis Minuten | Unverzichtbar, wenn Lötstellen optisch nicht sichtbar sind |
| Burn-in- und Umwelttest | Betrieb unter Temperatur-, Spannungs- und Lastbelastung über Stunden oder Tage | Stunden bis Tage | Entfernt Frühfehler; oft kombiniert mit Funktionsüberwachung |
| Wafer-Prober | Einzelne Die auf einem Wafer vor der Verpackung | Millisekunden pro Die | Halbleiterspezifisch; die Kategorie mit dem höchsten Durchsatz |
| Endtest / Gerätehandler | Verpackte Halbleiter bei Geschwindigkeit und Temperatur | Millisekunden bis Sekunden pro Gerät | Die klassische High-End-ATE-Anwendung |
| Systemtest (SLT) | Der Chip im realistischen Systemkontext – Booten, Ausführen von Arbeitslasten | Minuten | Wächst schnell, da fortschrittliche Verpackungen den reinen Chip-Test unzureichend machen |
| Leistungselektronik- und Elektromessung | Leistungsschalter, Schütze, Transformatoren, Motoren, Netzteile, Batterien | Sekunden bis Minuten | Auslösekennlinienprüfung, Durchschlagsfestigkeit, Kontaktwiderstand, Kalibrierung |
| Kabel- und Kabelbaumtester | Durchgang, Kurzschlüsse, Fehlverdrahtungen, Steckverbindungsposition | Sekunden | Niedrige Kosten, sehr hoher Durchsatz; Standard in der Kabelbaumfertigung |
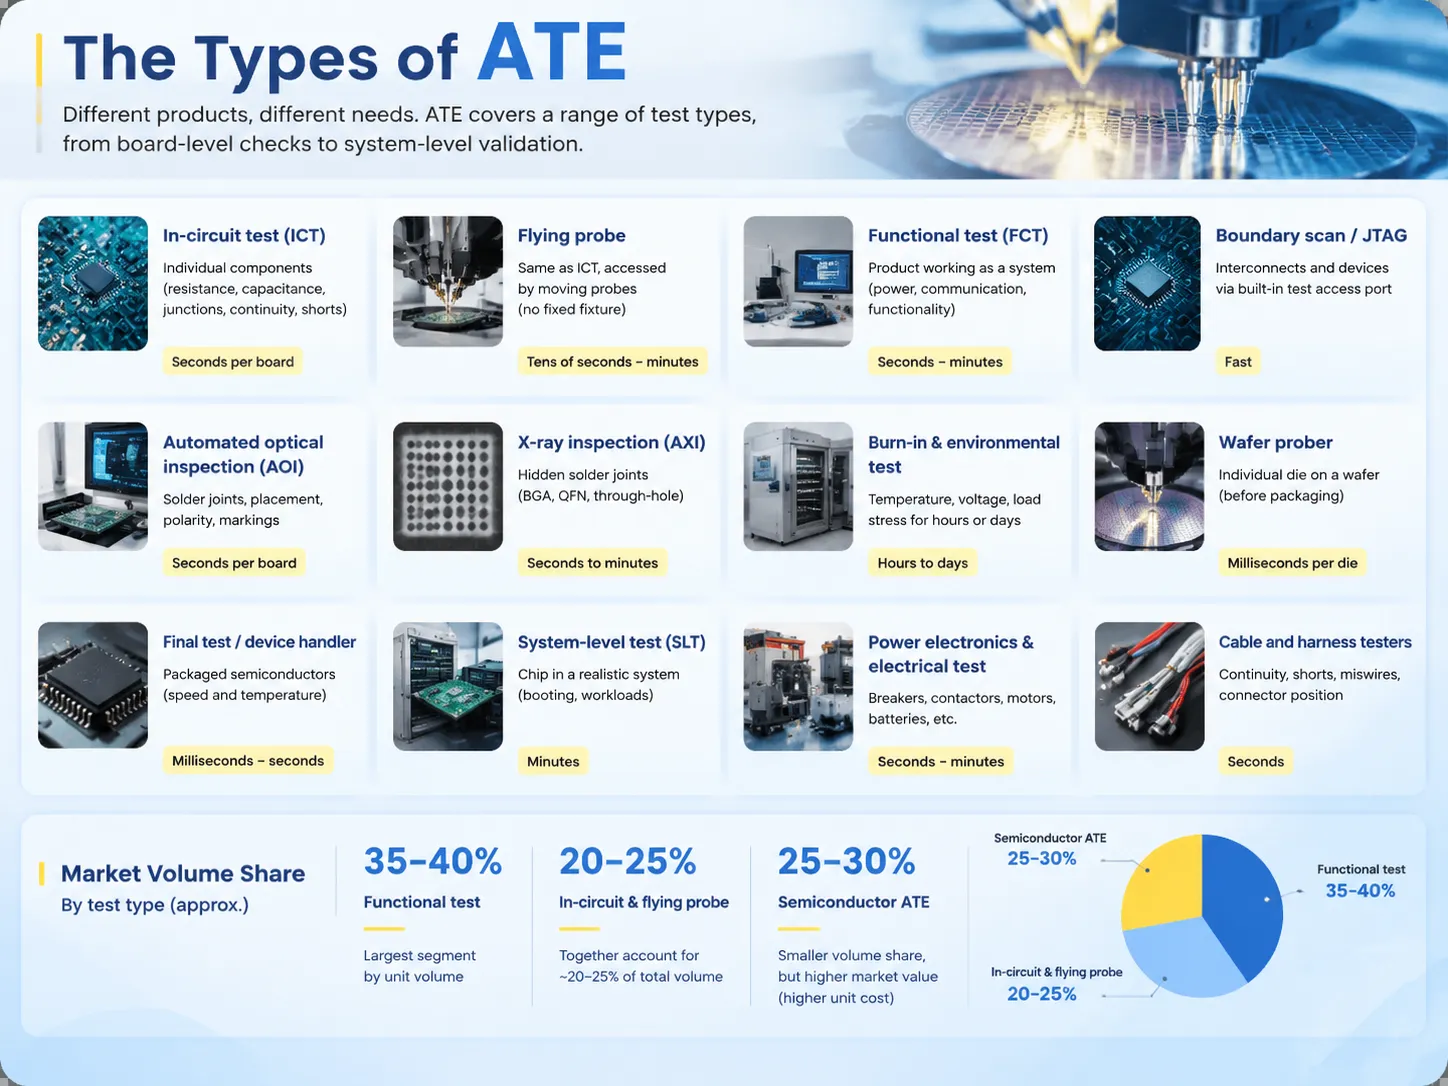
Nach Volumen ist der Funktionstest das größte Segment und macht fast 35-40 % der insgesamt versendeten Einheiten aus. In-Circuit- und fliegende Sonden zusammen machen etwa 20-25 % des Gesamtvolumens aus. Halbleiter-ATE hat einen kleineren Marktanteil mit einem Marktwert von 25-30 %, da der Preis pro Einheit höher ist als die Kosten für den Banktest einer gesamten Fertigungsanlage.
Was es erreicht
Es ist notwendig, die Vorteile spezifischer Vorteile des Verfahrens zu erklären, da der Begriff “bessere Qualität” kein tragfähiger Geschäftsvorteil ist.
- Vollständige Prüfung. Jede einzelne Einheit wird getestet, was bedeutet, dass ein möglicher Fehler nur durch das Vorhandensein des Tests bestimmt wird und nicht durch Zufall.
- Einheitliche Entscheidungen. Die automatisierte Maschine erzwingt dieselbe Einschränkung für alle Einheiten und gewährleistet so die Konsistenz der Ergebnisse; dieser Vorteil fehlt, wenn der Prozess manuell durchgeführt wird.
- Verkürzte Zyklen. Heutige Hardware kann mit maschinellen Lernsystemen zur Fehlererkennung ausgestattet werden, was zu einer Verkürzung der Testdauer um nahezu 30 % führt, zusammen mit der Minimierung von Diagnoseausfallzeiten durch den Einsatz von KI.
- Transparente Dokumentation. Die Testergebnisse, die mit bestimmten Seriennummern verknüpft sind, ermöglichen die Vereinfachung von Garantie- und Trendanalysen sowie Audits.
- Früherkennung von Abweichungen. Da alles getestet wird, können Verhaltensänderungen vor tatsächlichen Ausfällen erkannt werden.
- Erhöhte Kapazität ohne Erhöhung der Belegschaft. Wo es schwierig ist, Spezialisten zu finden, kann die Automatisierung die manuelle Inspektion ersetzen.
- Kalibrierung und Qualitätskonformität. Die Ergebnisse von Tests, die nach einem bestimmten Standard (ISO 17025) durchgeführt werden, können von Kunden und Aufsichtsbehörden vertraut werden, wobei die damit verbundenen Kosten 15-25 % der Gesamtsumme ausmachen.
Branchen, die darauf angewiesen sind
Automatisierte Testtechnologie ist nicht auf die Elektronik beschränkt. Die folgenden Beispiele zeigen, wo sie bereits weit verbreitet angewendet wird.
| in | Was getestet wird | Warum Automatisierung erforderlich ist |
|---|---|---|
| Halbleiter | Wafer-Level-Chips, verpackte Geräte, Systeme im Gehäuse | Volumen in Milliarden; Test muss in Millisekunden pro Gerät durchgeführt werden |
| Automobilindustrie | Steuergeräte (ECUs), ADAS-Sensoren, Batteriemanagementsysteme, Leistungselektronik, Kabelbäume | Anforderungen an funktionale Sicherheit und Rückrufrisiken; Automobil ist eines der am schnellsten wachsenden Segmente |
| Luft- und Raumfahrt sowie Verteidigung | Avionik, Radar, Kommunikation, Führungselektronik | Extreme Zuverlässigkeitsanforderungen und obligatorische Dokumentationsnachweise |
| Medizinprodukte | Implantate, diagnostische Bildgebung, Patientenüberwachung, Infusionssysteme | Zulassung hängt von dokumentierter Verifikation ab; die Kosten eines Feldfehlers werden in Schäden gemessen |
| Elektrische und elektronische Fertigung | Leistungsschalter, Schütze, Relais, Transformatoren, Schaltanlagen, Schaltschränke | Auslösekennlinien, Durchschlagsfestigkeit und Kalibrierung müssen bei jeder Einheit überprüft werden, nicht nur stichprobenartig |
| Unterhaltungselektronik | Telefone, Laptops, Wearables, Displays | Volumen- und Kostendruck; der größte einzelne Anwendungsbereich |
| Telekommunikation und 5G | HF-Module, Basisstationselektronik, optische Komponenten | Hochfrequenzcharakterisierung erfordert messgerätegerechte Messungen |
| Energie und Stromversorgung | Wechselrichter, PV-Module, Batteriepacks, Netzausrüstung | Sicherheitszertifizierung und Leistungsgarantien; Batterietests wachsen schnell |
| Haushaltsgeräte und Weiße Ware | Motoren, Steuerungen, komplette Einheiten | Produktionsvolumen machen End-of-Line-Funktionstests obligatorisch |
| Industrielle Automatisierung | Antriebe, SPS, Sensoren, I/O-Module, Sicherheitsrelais | Zuverlässigkeitserwartungen und Konfigurationsverifikation pro Einheit |
Die Gemeinsamkeit der Bereiche liegt nicht in der Technologie, sondern in den Folgen von Ausfällen. Wenn Sie es mit einem fehlerhaften, kostengünstigen und ungefährlichen Artikel zu tun haben, macht eine Stichprobenprüfung Sinn. Ist dies nicht der Fall, hört der Test auf, ein Kostenfaktor zu sein, und wird Teil der Produktspezifikationen.
Was es kostet
Der Preis variiert in verschiedenen Kategorien, daher hilft die Angabe eines einzelnen Preises ohne Kenntnis des jeweiligen Kontexts wenig. Die unten angegebenen Spannen sollten nur als Richtwerte dienen, abhängig von der Region und der spezifischen Anwendung/Konfiguration.
| System | Richtpreis | Preisfaktoren |
|---|---|---|
| Tischfunktionsprüfer | $5,000-20,000 | Anzahl der Instrumente, Messgenauigkeit, Software |
| Vollfunktionsprüfsystem | $50,000-150,000 | Anzahl der Kanäle, Vorrichtungen, kundenspezifische Testsoftware, Integration |
| Kabel- und Kabelbaumtester | $3,000-30,000 | Anzahl der Testpunkte und Größe der Steckverbinder-Matrix |
| Flying-Probe-System | $80,000-200,000 | Anzahl der Sonden, Geschwindigkeit, Leiterplattengröße |
| In-Circuit-Tester | $50,000-150,000 | Anzahl der Testpunkte, Messfähigkeit |
| In-Circuit-Tester mit erweitertem Boundary-Scan | $100,000-250,000 | Multikanal-Architektur und JTAG-Fähigkeit |
| AOI- oder AXI-System | $20,000-150,000 | Auflösung, Durchsatz, 2D versus 3D, Röntgenleistung |
| Burn-in-Kammer mit Überwachung | $30,000-500,000 | Kammervolumen, Temperaturbereich, Anzahl der Kanäle |
| Halbleiter-ATE (SoC oder Speicher) | $500,000-3,000,000+ | Anzahl der Pins, Geschwindigkeit, RF-Subsystem, Handler, Softwareumgebung |
| Kundenspezifische Produktions-Testlinie | $50,000-1,000,000+ | Anzahl der Stationen, Integration, Durchsatzziel, Automatisierungsgrad |
Es gibt drei Kostenfaktoren, die oft unterschätzt werden. Der erste ist die Vorrichtung: Die kundenspezifische Bed-of-Nails-Vorrichtung für den In-Circuit-Tester hat eine Vorlaufzeit von acht bis zwölf Wochen und verursacht separate Kosten, wobei nur ein Design der Leiterplatte berücksichtigt wird. Der zweite ist Software und Integration: Die Anbindung des Testsystems an ein Manufacturing Execution System, einen Datenhistoriker oder ein unternehmensweites Qualitätssystem ist ein eigenes Projekt. Drittens kommen Kalibrierung und Wartung: Diese können etwa 15-25 % der Gesamtkosten des Systems ausmachen. Die Wartungskosten der Systeme steigen jährlich. Obwohl Vereinbarungen über Volumina mit großen Kunden den Preis beeinflussen können, hat dies selten Auswirkungen auf den Wartungsaspekt.
Plattformen und Anbieter
Die Lieferbasis lässt sich in drei Ebenen unterteilen, wobei der Wettbewerb gering ist.
Der High-End-Halbleiter-ATE-Markt wird weitgehend von zwei Unternehmen dominiert, Advantest und Teradyne, die zusammen mehr als 80 % des High-End-Marktes für SoC- und Speichertests kontrollieren. Ihre Plattformen werden für Instrumente mit der größten Anzahl von Pins und den höchsten Datenraten verwendet, sodass eine Installation sogar über 1,2 Millionen kosten kann!
Die Segmente Instrumente und Modular besetzen die Mitte des Marktes. Unternehmen wie Keysight Technologies, Rohde & Schwarz und National Instruments (heute Teil von Emerson) produzieren Testgeräte (einschließlich PXI-, VXI-, LXI-Architektur), die für Funktions- und Mixed-Signal-Tests verwendet werden. LabVIEW und TestStand steuern diese Geräte und bieten umfangreiche Konfigurationsmöglichkeiten.
Spezialisten und regionale Unternehmen füllen den verbleibenden Teil des Marktes. Das in Taiwan ansässige Unternehmen Chroma ATE ist bekannt für seine Leistungselektronik- und Batterietests, während Spea und Seica In-Circuit- und Flying-Probe-Systeme herstellen. Cohu, Hioki, Yokogawa und Shibaura bedienen enge Nischen, während chinesische Hersteller wie Hangzhou Changchuan Technology und Huagong Tech preiswerte Funktionstests und ICT-Systeme produzieren und exportieren. Im mittleren Segment fehlt ein dominanter Akteur, da hier eine Vielzahl kleiner regionaler Unternehmen ohne einzigartigen Vorteil tätig ist und viele von ihnen erheblicher Konkurrenz ausgesetzt sind.
Zwei Dinge an diesem Markt sollten für Käufer von Interesse sein. Erstens ist der Ersatzzyklus kurz: High-End-ATE wird oft alle fünf bis sieben Jahre ersetzt, während funktionale ATEs und In-Circuit-ATEs aufgrund der schnellen Softwareveraltung alle drei bis fünf Jahre ersetzt werden. In den reifen Märkten machen Ersatz und Nachrüstung 40-50 % aller Lieferungen aus, was bedeutet, dass die Gebrauchtmärkte groß sind. Zweitens wird die Technologie paradoxerweise komplexer: Es dauert viel länger, moderne Halbleiter im Vergleich zu früheren Jahren zu testen.
Wie man ein System spezifiziert
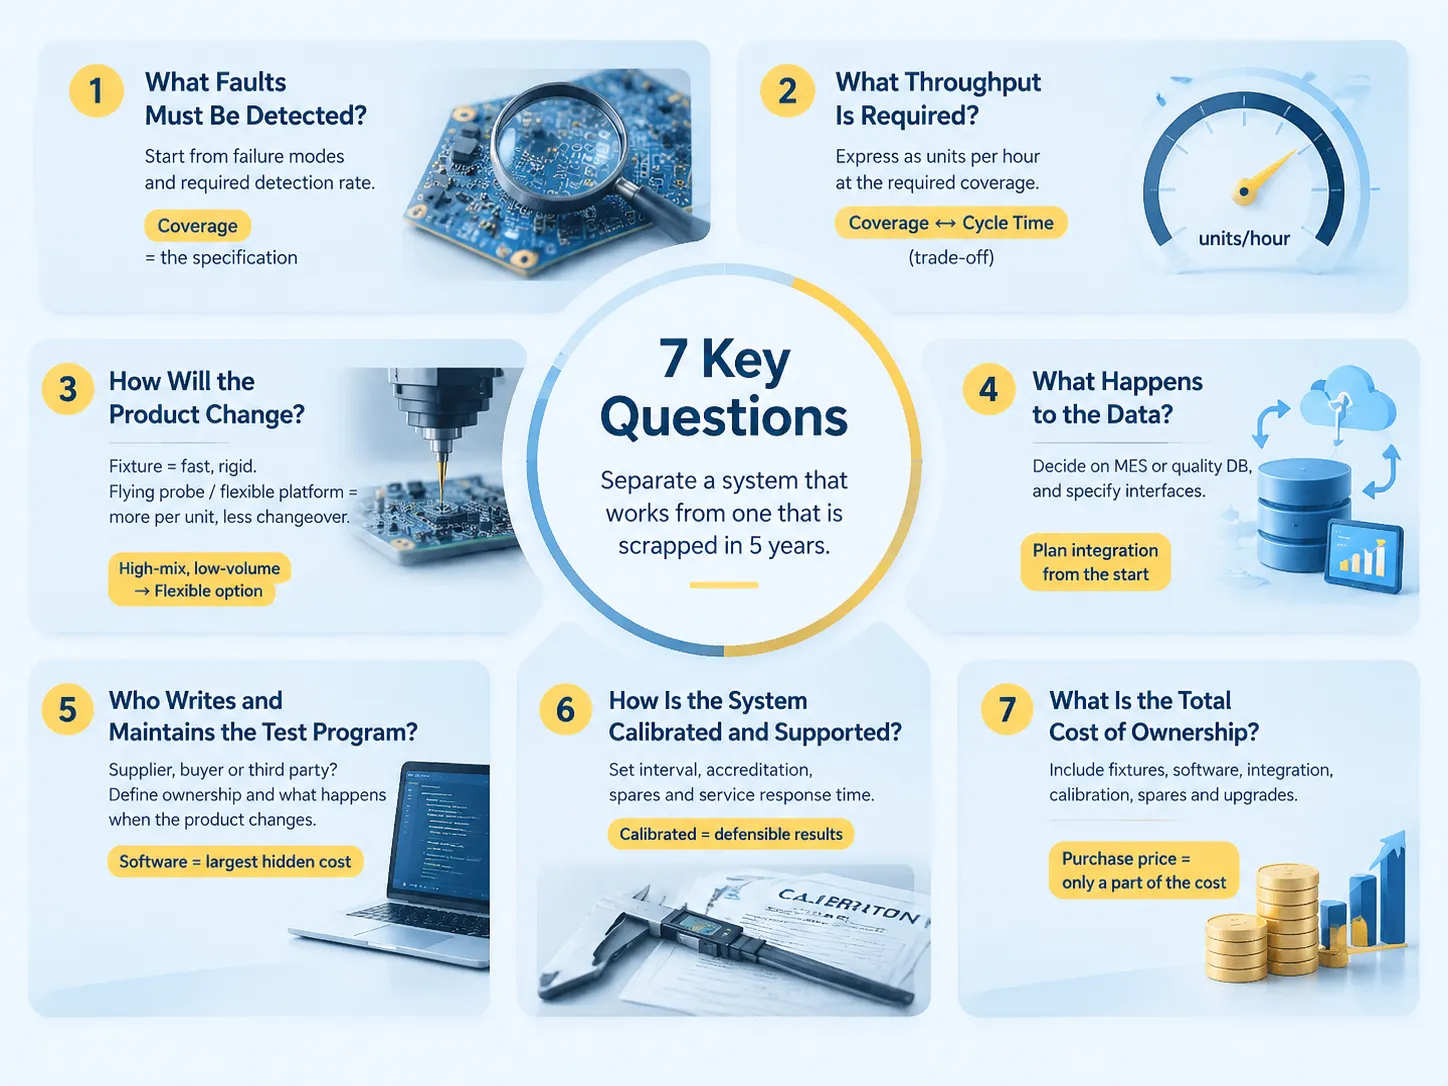
Sieben Fragen unterscheiden zwischen einem funktionierenden System und einem System, das nach fünf Jahren verworfen wird.
- Welche Fehler muss es erkennen? Beginnen Sie mit den Ausfallarten und den Anforderungen an die Erkennungsrate, nicht mit den Funktionen des Anbieters. Die Abdeckung ist die Anforderung; alles andere ist nur ein Werkzeug, um diese zu erreichen.
- Wie hoch ist der erforderliche Durchsatz? Drücken Sie ihn in Einheiten pro Stunde bei dieser Abdeckung aus, da eine höhere Abdeckung normalerweise längere Zykluszeiten bedeutet. Es gibt einen Kompromiss zwischen beiden.
- Wie wird sich das Produkt entwickeln? Fixture-basierte In-Circuit-Tests sind schnell, erfordern jedoch möglicherweise für jede Platinenrevision unterschiedliche Vorrichtungen. Im Gegensatz dazu können Flying-Probe- oder konfigurierbare funktionale Plattformen langsamer, aber universeller in Bezug auf die Anzahl der Produktänderungen sein.
- Was passiert mit den Daten? Bestimmen Sie im Voraus, ob die Ergebnisse in ein Manufacturing Execution System oder eine Qualitätsdatenbank eingegeben werden und definieren Sie die Schnittstellen. Die Nachrüstung der Datenintegration ist teurer als die Planung von Anfang an.
- Wer entwickelt und wartet die Testsoftware? Dies ist oft der größte versteckte Kostenfaktor und die Ursache für Verzögerungen bei der Installation des Systems. Finden Sie heraus, wem die Testsoftware gehört und wie sie sich mit der Entwicklung des Systems weiterentwickeln wird.
- Wie wird das System initialisiert und gewartet? Bestimmen Sie, ob die Kalibrierung laufend durchgeführt wird, ob dies mit einer anerkannten Zertifizierung geschieht und ob Ersatzteile und Service-Reaktionszeiten garantiert sind.
- Was sind die Gesamtkosten des Eigentums? Diese sollten Vorrichtungen, Software, Integration, Kalibrierung sowie Ersatzteile und Upgrades umfassen. Der Kaufpreis ist üblicherweise ein umstrittener Teil der Schätzung. Die Disziplin, Kapitalautomatisierung auf diese Weise zu bewerten, ist dieselbe, die in unserem Leitfaden für Käufer zur Bewertung automatisierter Produktionslinien.
Test innerhalb einer Produktionslinie
Ein wesentlicher Unterschied, der gemacht werden sollte, besteht darin, zwischen dem Kauf von Testgeräten und der Integration von Tests in einen Produktionsprozess zu unterscheiden. Eine eigenständige Testmaschine kann als am Ausgang eines Produktionsprozesses arbeitend beschrieben werden, während eine integrierte Station Teil des Prozesses ist und Eingaben für dessen Abläufe liefert.
In Bezug auf die Kapitalrendite hat integriertes Testen die höchste Leistung. Der Erfolg resultiert jedoch nicht aus dem Testen selbst. Wenn alle produzierten und getesteten Artikel vorliegen, können die Fehlerinformationen als Signal für das Produktionsmanagement dienen. Die Tatsache, dass sich ein bestimmter Parameter verschoben hat, zeigt an, dass vor der Änderung der Fehlerquote an einer vorgelagerten Station eine Maßnahme ergriffen werden muss. Somit vereinfacht die Integration auf Stationsebene die Handhabung, spart Produktionsfläche und eliminiert Verzögerungen zwischen Produktion und Test, was eine bessere Kapitalrendite bedeutet.
Genau in dieser Nische ist benlongkj tätig: automatisierte Fertigungslinien und Produktionssysteme für elektrische Komponenten, einschließlich Produktionslinien mit Inline-Automatentest und Kalibrierung anstelle eines eigenständigen Testschritts am Ende des Prozesses. Hersteller, die diesen Ansatz bewerten, wägen dieselben Kompromisse ab wie bei jedem Automatisierungsprojekt, und die breitere Auswahl an Optionen wird in unserem Überblick dargestellt. Strategie für Fertigungsautomatisierungslösungen: Jede automatisierte Verbindung führt zu höheren Erträgen, strengerer Kostenkontrolle und einer stärkeren Compliance-Bilanz. Sie können das gesamte Angebot auf unserer.
Ein konkretes Beispiel für eine integrierte Linie – bei der Montage und Test ein durchgehender Prozess sind – ist die halbautomatischen Produktionslinie für Leistungsschalter, die die Überprüfung und Kalibrierung der Auslösekennlinie in die Fertigungssequenz integriert, anstatt sie als nachgelagerte Inspektion zu behandeln.
Der Rat für jeden Käufer lautet, frühzeitig eine Entscheidung über das benötigte Modell zu treffen. Wenn die Anforderung der Produktverifikation gilt, ist ein eigenständiges ATE-System die beste Wahl, wobei die oben genannten Kriterien anwendbar sind. Wenn der Bedarf darin besteht, Tests von Anfang an zu integrieren, muss der Testteil des Systems von Anfang an konzipiert werden, da das nachträgliche Hinzufügen von Inline-Tests zu einer bereits bestehenden Linie wesentlich komplexer ist als der Aufbau von Grund auf unter Berücksichtigung der Spezifikationen.
Häufig gestellte Fragen
Was sind Beispiele für automatische Testgeräte?
Beispiele finden sich im gesamten Spektrum. In der elektronischen Montage testet der In-Circuit-Tester die Komponenten einer bestückten Leiterplatte, während das Flying-Probe-System dasselbe Testverfahren ohne Vorrichtungen durchführt. Auf Produktebene versorgt das Funktionstest-System das montierte Produkt mit Strom und überprüft, ob die Funktionalität erfüllt wird. Für Komponenten prüft der Kabelbaumtester die Durchgängigkeit, und das Leistungselektronik-Testsystem testet Auslösekennlinien, Durchschlagsfestigkeit und Kontaktwiderstand bei Leistungsschaltern und anderen Geräten. Im High-End-Bereich testen Halbleiter-ATE-Systeme die Chips auf Wafer- und Gehäuseebene mit hoher Geschwindigkeit und unter extremen Temperaturen, und die Systemtestsysteme prüfen Chips in einem realistischen Modus.
Was ist der Zweck des automatischen Testens?
Das Ziel ist es, eine einheitliche und dokumentierte Bestehen/Nicht-Bestehen-Entscheidung für jede Einheit zu treffen, anstatt eine Meinung über einige Stichproben zu bilden. Dies erreicht vier Ziele in einem: Wiederholbarkeit, bei der dieselbe Einheit unabhängig von der testenden Person dasselbe Ergebnis liefert; Schnelligkeit, die eine vollständige Prüfung mit Produktionsgeschwindigkeit ermöglicht; Abdeckung, die die Prüfung von Tausenden von Prüfpunkten gewährleistet; und Rückverfolgbarkeit, bei der jedes Testergebnis mit einer Seriennummer verknüpft ist. Somit erkennen Unternehmen Fehler in den Fabriken und nicht die Kunden, was wiederum die Verfügbarkeit der notwendigen Beweise für die Garantieansprüche zur Folge hat.
Was ist automatische Prüfausrüstung (ATE)?
Automatisierte Prüfausrüstung (ATE) ist der Begriff für Systeme, die automatische Maßnahmen zur Prüfung von Produkten einsetzen, indem sie das Produkt stimulieren, messen, wie es reagiert, und das Ergebnis dann mit den Spezifikationen vergleichen. ATE wird häufig im Bereich der Halbleiter verwendet, da diese Systeme sowohl Wafer als auch verpackte Geräte testen. ATE bezieht sich jedoch auch auf In-Circuit-Tester, Flying-Probe-Systeme, funktionale Testplattformen, Boundary-Scan-Werkzeuge, optische Inspektion und Röntgeninspektion, Burn-in-Systeme und Leistungselektronik-Teststände.
Was sind die Top 5 Automatisierungstest-Tools?
Die Antwort variiert je nach Art des Tests, da die in der Software-Testautomatisierung verwendeten Tools sich von denen in der Hardware-Testautomatisierung unterscheiden. Im Fall von Hardware sind die typischen Systeme Teradyne- und Advantest-Plattformen für Halbleiter und andere Arten der Elektronikprüfung, Keysight-Systeme für RF- und Mixed-Signal-Tests, LabVIEW und TestStand von National Instruments für Layout-Tests sowie Chroma ATE für Batterietests, während SPEA, Seica und Cohu jeweils für In-Circuit-Tests, Flying-Probe und Gerätehandling zuständig sind. Im Fall von Softwaretests sind die gängigen Automatisierungstools Selenium, Playwright, Cypress, Appium und Robot Framework. Jeder Anbieter, der eine Produktliste anbietet, die beide Gruppen umfasst, weiß nicht, was gefragt ist.
Benötige ich automatische Prüfausrüstung, wenn mein Produktionsvolumen gering ist?
Häufig sollte klargestellt werden, dass die Verwendung eines dedizierten Systems bei geringem Volumen finanziell nicht sinnvoll ist und es möglicherweise klüger ist, manuelle Tests durchzuführen und alle notwendigen Aufzeichnungen zu führen. Eine der Ausnahmen, bei denen der Einsatz von Automatisierung bei geringem Volumen gerechtfertigt sein kann, ist, wenn Fehler schwerwiegende Folgen haben, wie im Fall von Medizinprodukten, Luftfahrtprodukten, Sicherheitsgeräten oder wenn der Test aufgrund technischer Einschränkungen hinsichtlich Präzision und Reproduzierbarkeit nicht manuell durchgeführt werden kann. Bei geringem Volumen und einer vielfältigen Produktpalette scheint der Einsatz eines Flying-Probe-Systems oder einer funktionalen Plattform die beste Lösung zu sein, da sie bei einem Produktwechsel keine Werkzeugwechsel erfordern.
Referenzen
- Teradyne — Halbleiter- und Elektronik-Testsysteme
- Advantest — Automatisierte Prüfausrüstung für Halbleiterbauelemente
- Keysight Technologies — Elektronische Prüf- und Messinstrumente
- National Instruments (Emerson) — Automatisierte Testplattformen und TestStand-Software
- ISO — ISO/IEC 17025 Akkreditierung für Kalibrier- und Prüflabore
- IPC — IPC-9252 Anforderungen für die elektrische Prüfung unbestückter Leiterplatten
Abschluss
Automatische Prüfausrüstung beantwortet die einfache Frage: Wie stellt man sicher, dass ein bestimmtes Produkt korrekt funktioniert? Mit automatischer Prüfausrüstung wird jedes Produkt zuverlässig getestet und das Ergebnis als bestanden/nicht bestanden dokumentiert – und das in kürzerer Zeit und mit höherer Abdeckung als bei manueller Prüfung. Automatische Prüfausrüstung kann ein günstiger Prüfplatz für Kabelbäume sein oder eine teure Halbleiter-Testplattform im Millionenbereich, doch das Prinzip dahinter ist dasselbe: Ein Stimulus wird erzeugt, die Reaktion gemessen, verglichen und eine Entscheidung getroffen. Automatische Prüfausrüstung revolutioniert den gesamten Prüfprozess, indem eine zuvor obligatorische Stichprobenprüfung überflüssig wird. Somit erhalten Sie mit automatischer Prüfausrüstung eine 100%-Produktverifikation statt Stichprobenprüfung; Ihre Prüfung basiert nicht auf Einschätzung, sondern auf Messwerten. Übrigens variiert der Preis von Prüfsystemen von einigen Tausend Dollar für Funktionstests bis hin zu Millionen für Halbleitertests, zuzüglich etwaiger Mehrkosten für zusätzliche Hardware, Softwareintegration und Kalibrierung. Wählen Sie aus den Fehlerarten, die Sie erkennen möchten, entscheiden Sie bewusst zwischen Abdeckung und Zykluszeit, oder legen Sie fest, ob dieses Prüfsystem eine eigenständige Methode oder ein integraler Bestandteil der Produktionslinie sein soll, und kalkulieren Sie alle Kosten anstatt nur den Kaufpreis.