 benlong
¿Qué es el Equipo de Prueba Automática? Tipos, Industrias y Costos
El equipo de prueba automática se describe como el equipo que utiliza estímulos para establecer si el producto probado funciona o no. Esto significa que el equipo de prueba automática proporciona la entrada, mide la salida y decide si el producto ha pasado la prueba sin ninguna intervención humana. Esa definición abarca una gran variedad de herramientas, desde máquinas de prueba que verifican conjuntos de cables hasta dispositivos de prueba para semiconductores que valen millones de dólares. Esta es la razón por la que las personas confunden el término ATE al encontrarse con él en diferentes industrias, porque no solo significa un tipo o clase de dispositivos en una industria, sino más bien una categoría muy amplia. La guía a continuación proporciona toda la información necesaria sobre el equipo de prueba automática, incluyendo cómo difieren entre sí los tipos de equipo de prueba automática, qué puede hacer el equipo de prueba automática, qué industrias lo utilizan, su precio y cómo especificar un equipo de prueba automática.
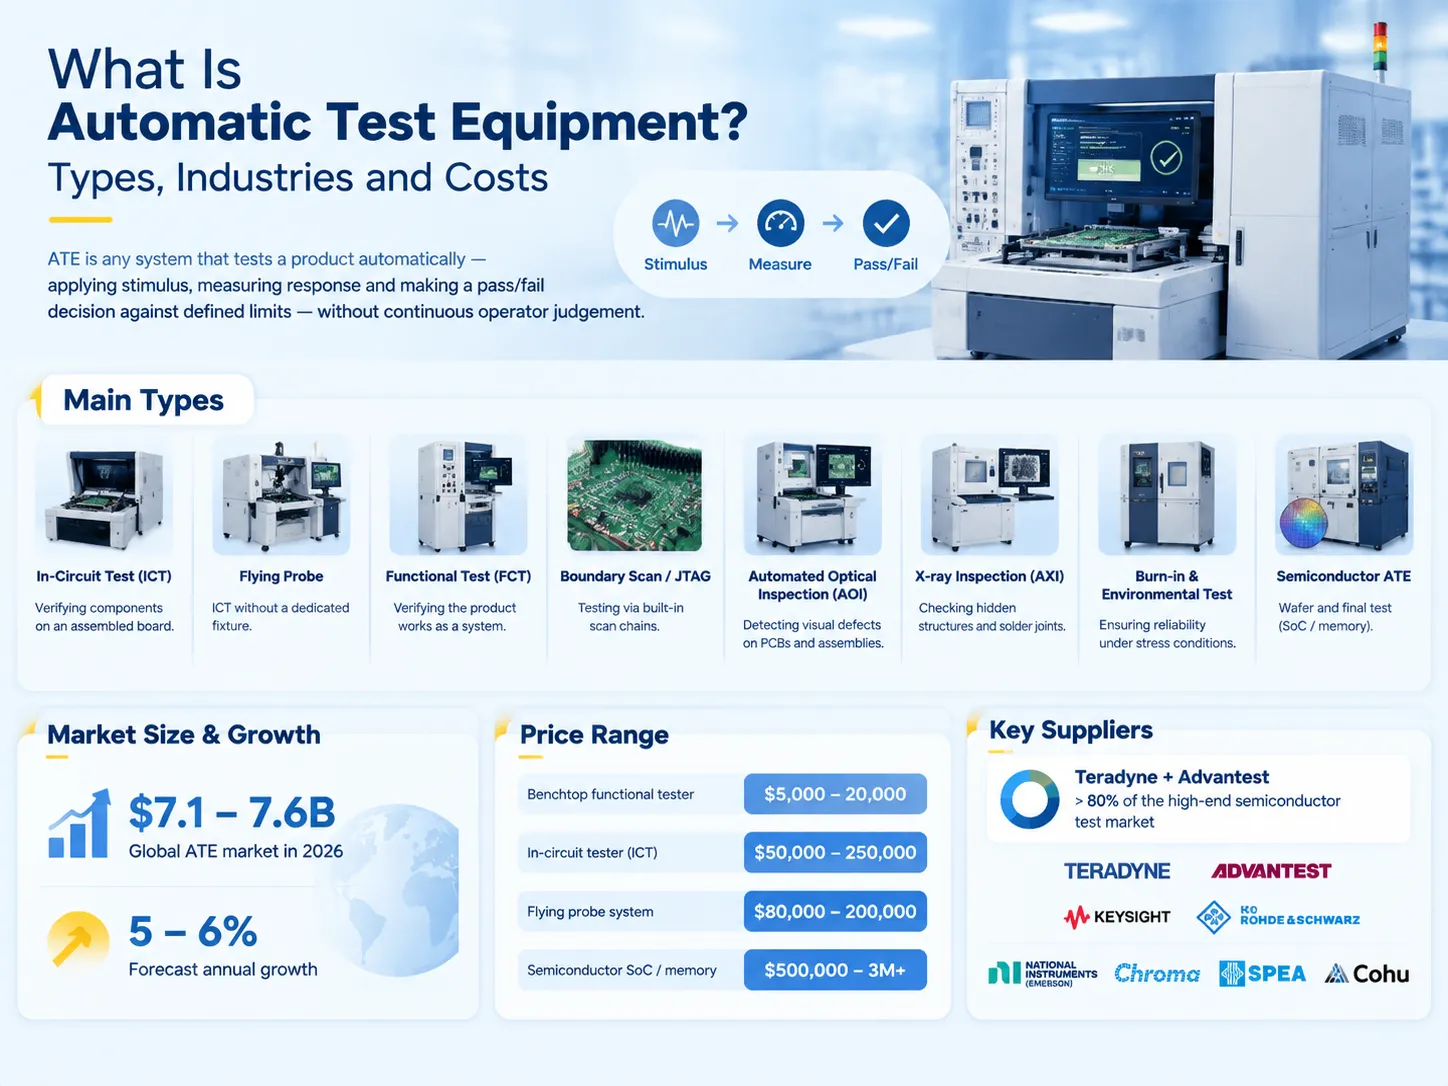
El equipo de prueba automática (ATE) se refiere a cualquier dispositivo que pueda realizar pruebas de productos sin supervisión humana y de forma automática mediante la aplicación de estímulos, la medición de respuestas y la toma de decisiones basadas en los resultados obtenidos. Los ATE pueden clasificarse en varios grupos principales, incluyendo ICT (prueba de la placa ensamblada), sonda voladora (un sistema ATE que no requiere un accesorio de prueba), pruebas funcionales (FCT, donde se prueba el producto completo), boundary scan, JTAG, inspección óptica automatizada (AOI), inspección por rayos X, pruebas de burn-in y pruebas ambientales. Según las previsiones, el mercado de ATE alcanzará aproximadamente 7.1 millones y en 2026 crecerá a una tasa promedio del 5 al 6 por ciento en casi todo el mundo. El precio de los ATE varía significativamente: desde $5,000 hasta $20,000 para una versión básica y de $50,000 a $250,000 para un dispositivo ATE avanzado. Sin embargo, Teradyne y Advantest representan más del 80% de los dispositivos ATE vendidos.
Qué es el Equipo de Prueba Automática
Sin importar el sector, la prueba automatizada sigue un proceso de cuatro pasos: estímulo, medición, comparación y decisión. El sistema genera la entrada al Dispositivo Bajo Prueba (DUT), toma la lectura y compara el resultado con el límite predeterminado antes de formar una conclusión. Las diferencias entre los sistemas radican en el tipo de estímulo que se utiliza y su método de medición, el número de puntos de prueba, la velocidad requerida y las condiciones de trabajo.
Se puede saber que el ATE es diferente de la inspección, ya que la inspección significa simplemente observar un producto, mientras que el ATE implica probar el producto. El ATE es complementario a la inspección, lo que significa que ambos procesos deben usarse juntos. Además, el ATE no debe confundirse con la adquisición de datos, que significa recopilar los resultados sin realizar pruebas.
Las pruebas automatizadas tienen las siguientes características que las pruebas manuales no pueden tener: Repetibilidad — esto significa que una vez que un producto es probado, puede ser probado nuevamente ya sea por otro operador o en otra máquina, pero el resultado seguirá siendo el mismo; Velocidad — esta característica significa que las pruebas automatizadas toman milisegundos mientras que las pruebas manuales toman segundos; Cobertura — el número de puntos de prueba puede alcanzar mil y el proceso productivo no se detendrá; Trazabilidad — significa que el resultado de cada equipo puede ser rastreado por su número de serie.
Por qué existe la prueba automatizada
La adopción de equipos de prueba automatizados (ATE) está impulsada por tres fuerzas que se aplican no solo en la electrónica.
- Volumen. Para series de producción de unos pocos cientos de unidades por año, la prueba manual tiene sentido y es perfectamente factible. Sin embargo, con series de producción en cientos de miles, ya no es factible depender de la prueba manual. La razón es que es imposible cumplir con el volumen de prueba necesario para cada unidad en el tiempo disponible, incluso si los operadores pudieran probar cada unidad en cuestión de días o incluso horas. Por lo tanto, la automatización es un cambio radical para las pruebas: pasar del mundo del muestreo al de la prueba 100% de unidades.
- Costo del fallo. En industrias donde el costo de remediar unidades defectuosas es alto, el costo del fallo incurrido en el campo es muchas veces mayor que el de la prueba. Cuando los interruptores eléctricos fallan en responder, o los dispositivos médicos fallan en leer un sensor, o las unidades de control se caen, se tiene un problema que conduce a una costosa retirada del producto, demandas y daño a la reputación de la marca.
- Documentación. Sería imposible vender productos en mercados regulados incluso si funcionaran perfectamente bien si no existiera documentación que pruebe que funcionaron como se esperaba. La prueba automatizada, a su vez, produce dicha documentación como un subproducto del proceso de prueba.
El aspecto económico puede cuantificarse y es típicamente donde cualquier fábrica comienza su evaluación de posibles ahorros de costos. El retorno de la inversión al automatizar el proceso de prueba de una línea de producción en lugar de hacerlo manualmente puede cuantificarse basándose en las cifras de rendimiento, la tasa de escape de defectos y el costo laboral por cada unidad producida. Nuestro análisis de prueba automatizada versus manual para interruptores automáticos trabaja con esa aritmética en un producto real.
Los retornos más amplios de la automatización — rendimiento, consistencia de calidad y costo laboral por unidad a lo largo de todo un proceso de producción en lugar de un solo paso de prueba — se cubren en nuestra guía sobre cómo la automatización industrial ofrece beneficios de eficiencia.
Los tipos de ATE
La mayoría de los sistemas actualmente en uso comercial pueden clasificarse como pertenecientes a una de las categorías específicas listadas aquí. Sin embargo, una línea de producción particular puede iniciar los diferentes procesos representados por varias de las categorías discutidas anteriormente.
| Tipo | Qué prueba | Velocidad típica | Notas |
|---|---|---|---|
| Prueba en circuito (ICT) | Componentes individuales en una placa ensamblada — resistencia, capacitancia, uniones, continuidad, cortocircuitos | Segundos por placa | Requiere un accesorio dedicado tipo cama de clavos por diseño de placa; la mayor cobertura de fallos a nivel de placa |
| Sonda voladora | Los mismos fallos que ICT, accedidos mediante sondas móviles en lugar de un accesorio fijo | Decenas de segundos a minutos | Sin costo de accesorio, por lo que es adecuado para prototipos, producción de bajo volumen y alta variedad; más lento que ICT |
| Prueba funcional (FCT) | El producto funcionando como un sistema: encendido, comunicación, realización de su función | Segundos a minutos | La categoría más grande por volumen de unidades; la más cercana a condiciones reales de operación |
| Escaneo de límite / JTAG | Interconexiones y dispositivos a través de su puerto de acceso de prueba incorporado | Rápido | Efectivo donde el acceso físico con sonda es imposible, como en ensamblajes densos BGA |
| Inspección óptica automatizada (AOI) | Uniones de soldadura, colocación de componentes, polaridad, marcados | Segundos por placa | Inspección en lugar de prueba eléctrica; detecta defectos de ensamblaje que ICT no puede ver |
| Inspección por rayos X (AXI) | Uniones de soldadura ocultas: BGA, QFN, barriles de orificio pasante | Segundos a minutos | Esencial donde las uniones no son visibles ópticamente |
| Prueba de burn-in y ambiental | Operación bajo estrés de temperatura, voltaje y carga durante horas o días | Horas a días | Elimina la mortalidad infantil; a menudo combinada con monitoreo funcional |
| Probador de obleas | Dados individuales en una oblea antes del empaquetado | Milisegundos por dado | Específico para semiconductores; la categoría de mayor rendimiento |
| Prueba final / manipulador de dispositivos | Semiconductores empaquetados a velocidad y temperatura | Milisegundos a segundos por dispositivo | La aplicación clásica de ATE de alta gama |
| Prueba a nivel de sistema (SLT) | El chip en un contexto de sistema realista: arranque, ejecución de cargas de trabajo | Minutos | Creciendo rápidamente a medida que el empaquetado avanzado hace insuficiente la prueba solo del chip |
| Electrónica de potencia y prueba eléctrica | Interruptores, contactores, transformadores, motores, fuentes de alimentación, baterías | Segundos a minutos | Verificación de curva de disparo, resistencia dieléctrica, resistencia de contacto, calibración |
| Probadores de cables y arneses | Continuidad, cortocircuitos, conexiones erróneas, posición del conector | Segundos | Bajo costo, muy alto rendimiento; estándar en la fabricación de arneses |
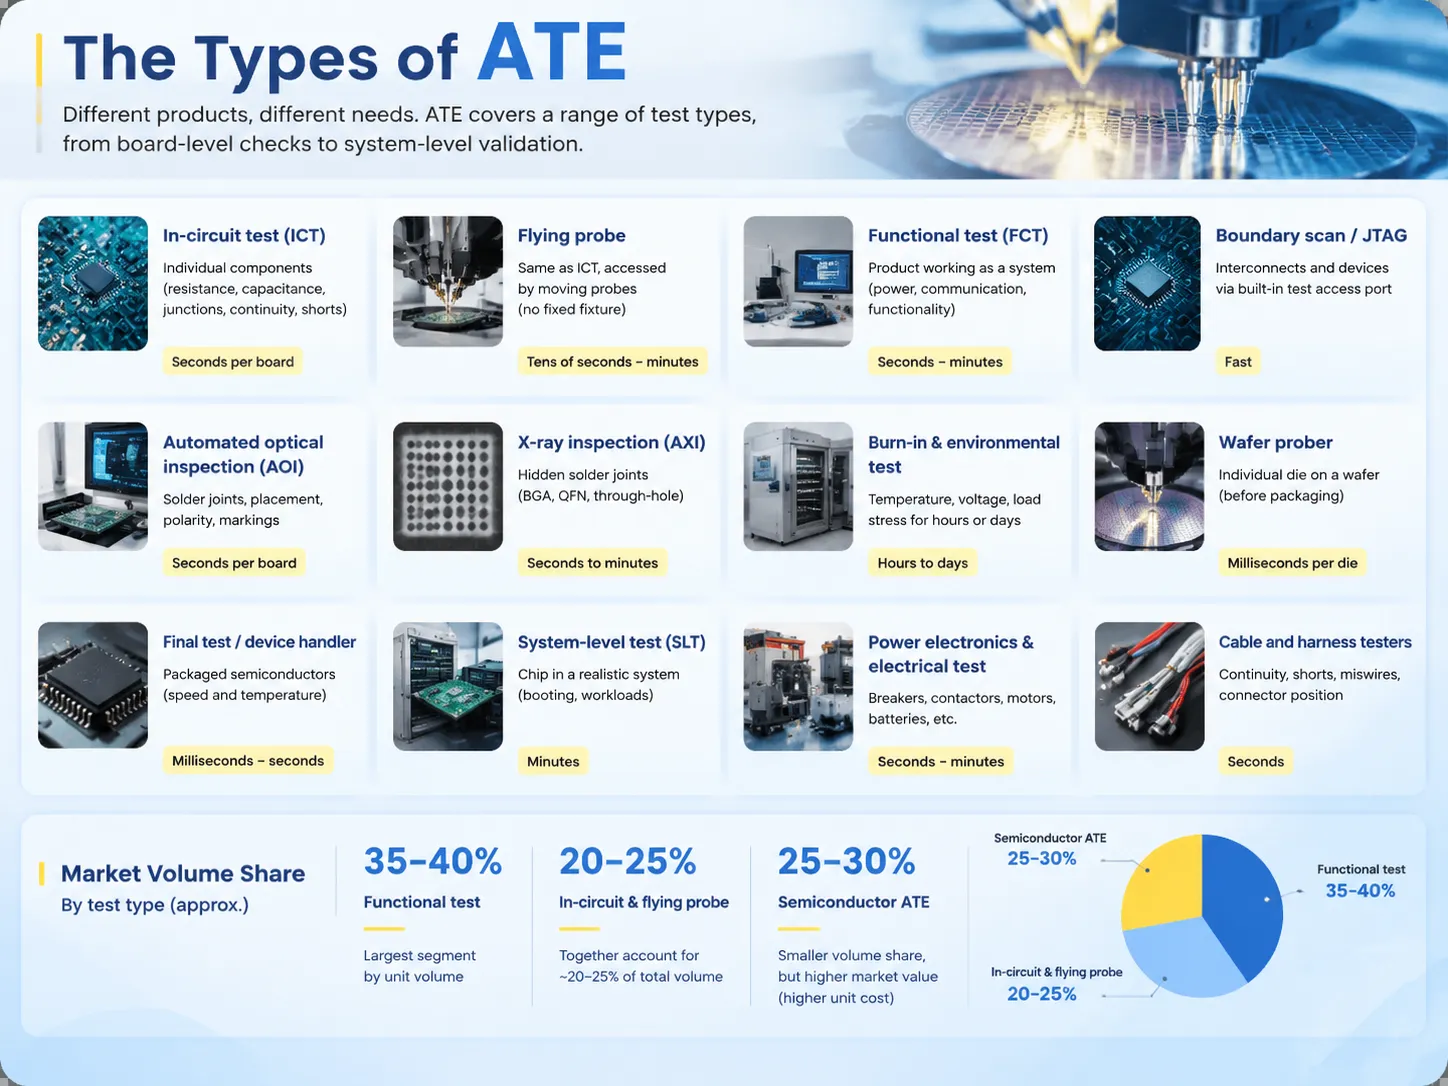
En términos de volumen, la prueba funcional es el segmento más grande, representando casi el 35-40% del total de unidades enviadas. Las pruebas en circuito y con sondas voladoras juntas representan alrededor del 20-25% del volumen total. El ATE para semiconductores tiene una cuota de mercado menor con un valor de mercado del 25-30%, ya que el precio de una unidad es mayor que el costo de las pruebas de banco para toda una instalación de fabricación.
Lo que logra
Es necesario explicar los beneficios de las ventajas específicas del procedimiento, ya que el término “mejor calidad” no puede considerarse un caso de negocio viable.
- Pruebas completas. Cada unidad es probada, lo que significa que la posible falla está dictada solo por la existencia de la prueba y no por casualidad.
- Decisiones uniformes. La maquinaria automatizada aplica la misma limitación a todas las unidades, manteniendo así la consistencia de los resultados, y esta misma ventaja falta si el proceso se realiza manualmente.
- Ciclos acortados. El hardware actual puede estar equipado con sistemas de detección de fallos impulsados por aprendizaje automático, lo que puede resultar en la reducción de la duración de la prueba en casi un 30%, junto con la minimización de los tiempos de inactividad diagnósticos debido a la participación de la IA.
- Documentación transparente. Los resultados de las pruebas vinculados a números de serie particulares permiten simplificar los análisis de garantía y tendencias, así como las auditorías.
- Detección temprana de cualquier desviación. Dado que todo se prueba, permite notar cambios en el comportamiento antes de las fallas reales.
- Capacidad aumentada sin incrementar la fuerza laboral. Donde es difícil encontrar especialistas, la automatización puede reemplazar la inspección manual.
- Calibración y cumplimiento de calidad. Los resultados de las pruebas realizadas según una norma particular (ISO 17025) pueden ser confiables para clientes y organismos reguladores, con los costos asociados que representan entre el 15 y el 25% del total.
Industrias que dependen de ello
La tecnología de pruebas automatizadas no se limita a la electrónica. Los siguientes ejemplos ilustran dónde ya se aplica ampliamente.
| En | Qué se prueba | Por qué se requiere automatización |
|---|---|---|
| Semiconductores | Dados a nivel de oblea, dispositivos empaquetados, sistemas en paquete | Volúmenes en miles de millones; la prueba debe ejecutarse en milisegundos por dispositivo |
| Automoción | ECU, sensores ADAS, sistemas de gestión de baterías, electrónica de potencia, arneses | Requisitos de seguridad funcional y exposición a retiradas; la automoción es uno de los segmentos de más rápido crecimiento |
| Aeroespacial y defensa | Aviónica, radar, comunicaciones, electrónica de guiado | Requisitos extremos de fiabilidad y registros documentados obligatorios |
| Productos sanitarios | Implantables, imágenes diagnósticas, monitoreo de pacientes, sistemas de infusión | La aprobación regulatoria depende de la verificación documentada; el costo de una falla en campo se mide en daños |
| Fabricación eléctrica y electrónica | Interruptores automáticos, contactores, relés, transformadores, equipos de conmutación, paneles | Las curvas de disparo, la resistencia dieléctrica y la calibración deben verificarse en cada unidad, no por muestreo |
| Electrónica de consumo | Teléfonos, laptops, dispositivos wearables, pantallas | Presión de volumen y costo; la mayor área de aplicación individual |
| Telecomunicaciones y 5G | Módulos RF, electrónica de estaciones base, componentes ópticos | La caracterización de alta frecuencia requiere medición de calidad instrumental |
| Energía y potencia | Inversores, módulos fotovoltaicos, paquetes de baterías, equipos de red | Certificación de seguridad y garantías de rendimiento; las pruebas de baterías están creciendo rápidamente |
| Electrodomésticos y bienes blancos | Motores, controladores, unidades completas | Los volúmenes de producción hacen que la prueba funcional al final de línea sea obligatoria |
| Automatización industrial | Variadores, PLC, sensores, módulos I/O, relés de seguridad | Expectativas de fiabilidad y verificación de configuración por unidad |
La común denominador entre los campos no radica en la tecnología sino en las consecuencias de las fallas. Si se trata de un artículo defectuoso que es barato e inofensivo, la inspección por muestreo tiene sentido. Cuando no es así, la prueba deja de ser un centro de costos y se convierte en parte de las especificaciones del producto.
Lo que cuesta
El precio varía en diferentes categorías, por lo que indicar solo un precio no ayuda mucho sin conocer el contexto en el que se aplica. Las bandas proporcionadas a continuación deben servir solo como cifras indicativas dependiendo de la región y la aplicación/configuración específica.
| Sistema | Precio indicativo | Factores que influyen en el precio |
|---|---|---|
| Probador funcional de sobremesa | $5,000-20,000 | Conteo de instrumentos, precisión de medición, software |
| Sistema de prueba funcional completo | $50,000-150,000 | Conteo de canales, fijación, software de prueba personalizado, integración |
| Probador de cables y arneses | $3,000-30,000 | Conteo de puntos de prueba y tamaño de la matriz de conectores |
| Sistema de sonda voladora | $80,000-200,000 | Conteo de sondas, velocidad, capacidad de tamaño de placa |
| Probador en circuito | $50,000-150,000 | Conteo de puntos de prueba, capacidad de medición |
| Probador en circuito con escaneo de frontera avanzado | $100,000-250,000 | Arquitectura multicanal y capacidad JTAG |
| Sistema AOI o AXI | $20,000-150,000 | Resolución, rendimiento, 2D versus 3D, potencia de rayos X |
| Cámara de envejecimiento con monitoreo | $30,000-500,000 | Volumen de la cámara, rango de temperatura, conteo de canales |
| ATE para semiconductores (SoC o memoria) | $500,000-3,000,000+ | Conteo de pines, velocidad, subsistema RF, manipulador, entorno de software |
| Línea de prueba de producción personalizada | $50,000-1,000,000+ | Conteo de estaciones, integración, objetivo de rendimiento, nivel de automatización |
Hay tres elementos de gasto que a menudo se subestiman. El primero es la fijación: el dispositivo personalizado tipo cama de clavos para el probador en circuito tiene un tiempo de entrega de ocho a doce semanas y tiene un costo separado considerando solo un diseño de la placa. El segundo es el software y la integración: conectar el sistema de prueba con un sistema de ejecución de manufactura, un historiador de datos o un sistema de calidad empresarial es un proyecto en sí mismo. En tercer lugar está la calibración y el servicio: puede agregar alrededor del 15-25% al costo de propiedad del sistema. El aspecto del servicio de los sistemas se ha vuelto más costoso con los años. Aunque los acuerdos sobre volúmenes con los grandes clientes pueden influir en el precio, rara vez tienen impacto en el aspecto del servicio.
Plataformas y proveedores
La base de suministro se puede dividir en tres niveles y hay poca competencia.
El mercado de ATE de semiconductores de alta gama está dominado en gran medida por dos empresas, Advantest y Teradyne, que juntas controlan más del 80% del mercado de alta gama para pruebas de SoC y memoria. Sus plataformas se utilizan para instrumentos con el mayor número de pines y con las tasas de datos más altas, por lo que una instalación puede incluso costar más de 1,2 millones.
Los segmentos de Instrumentos y Modulares ocupan la mitad del mercado. Empresas como Keysight Technologies, Rohde & Schwarz y National Instruments (incluida hoy en Emerson) producen dispositivos de prueba (incluyendo arquitecturas PXI, VXI, LXI) usados para pruebas funcionales y de señal mixta. LabVIEW y TestStand operan estos dispositivos y ofrecen una posibilidad significativa para su configuración.
Las empresas especializadas y regionales llenan la parte restante del mercado. La empresa Chroma ATE, con sede en Taiwán, es bien conocida por sus pruebas de electrónica de potencia y baterías, mientras que Spea y Seica producen sistemas de circuito en circuito y sonda voladora. Cohu, Hioki, Yokogawa y Shibaura atienden nichos estrechos, mientras que fabricantes chinos como Hangzhou Changchuan Technology y Huagong Tech producen pruebas funcionales baratas y sistemas ICT y los exportan. El segmento medio carece de un jugador dominante, ya que aquí operan diversas pequeñas empresas regionales sin ventaja única y muchas de ellas enfrentan una competencia significativa.
Dos cosas sobre este mercado deberían interesar a los compradores. Primero, el ciclo de reemplazo es corto: el ATE de alta gama a menudo se reemplaza cada cinco a siete años, mientras que los ATE funcionales y los de circuito en circuito, cada tres a cinco años debido a la rápida obsolescencia del software. En los mercados maduros, el reemplazo y la modernización representan entre el 40 y el 50% de todos los envíos, lo que significa que los mercados de segunda mano son grandes. En segundo lugar, la tecnología, paradójicamente, se está volviendo más complicada: se tarda mucho más en probar los semiconductores modernos en comparación con años anteriores.
Cómo especificar un sistema
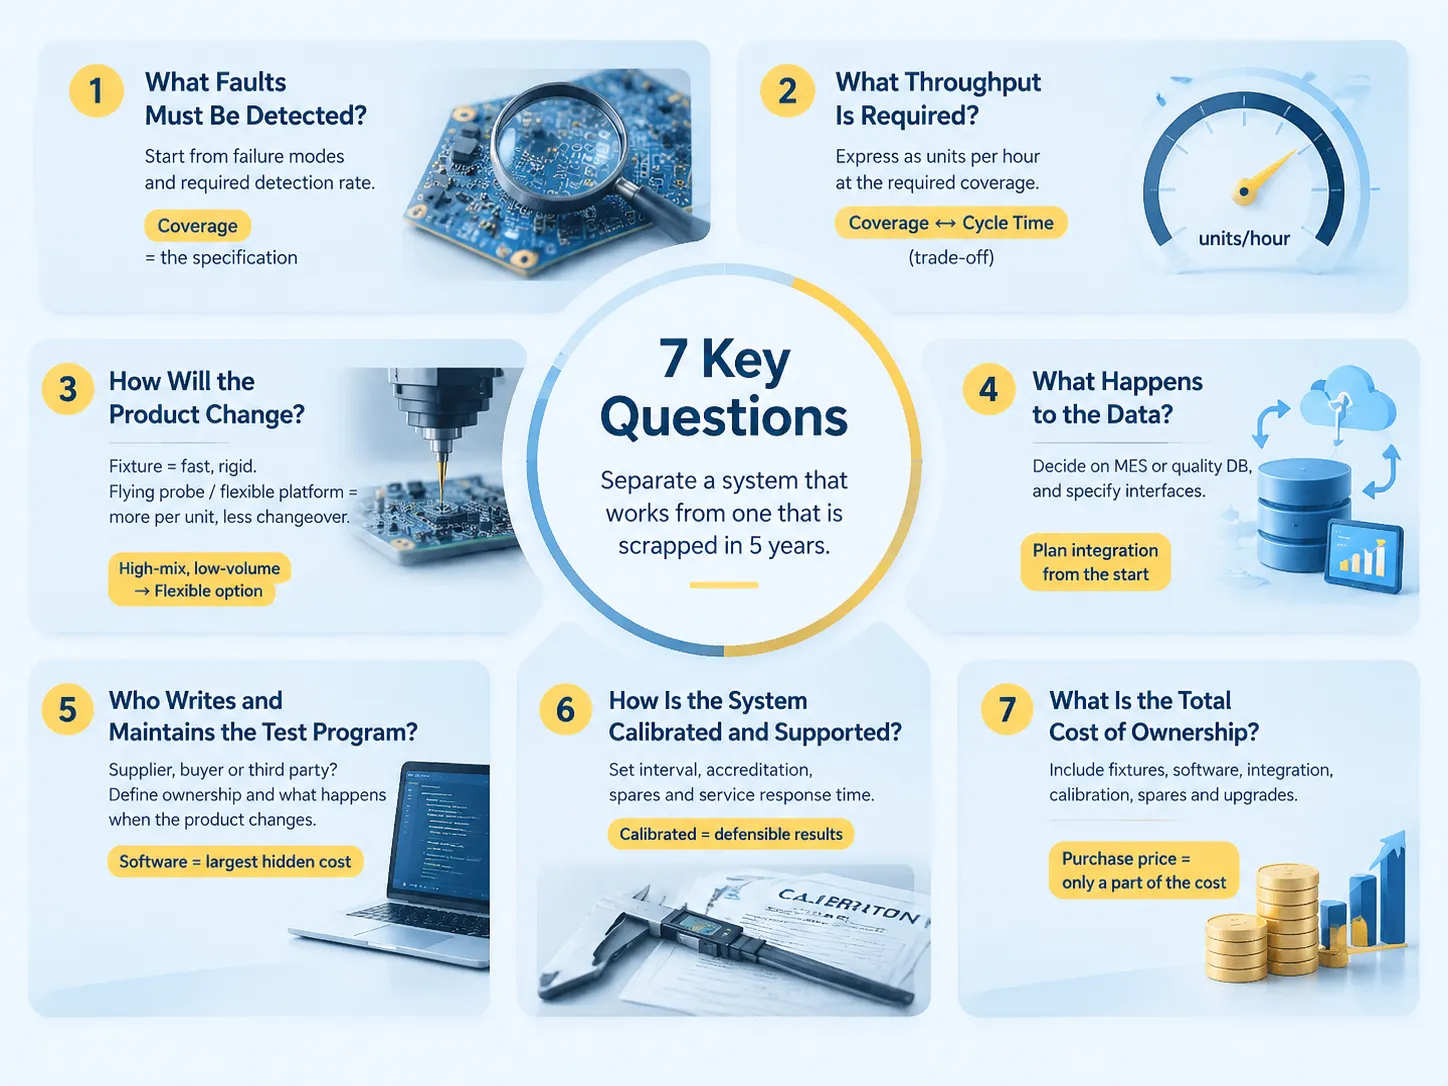
Siete preguntas distinguen entre un sistema funcional y un sistema descartado después de cinco años.
- ¿Qué fallas debe identificar? Comience con los modos de falla y los requisitos de tasa de detección, no con las características del proveedor. La cobertura es el requisito; todo lo demás es solo una herramienta para lograrlo.
- ¿Cuál es el rendimiento requerido? Expréselo en términos de unidades por hora a esa cobertura, ya que una mayor cobertura generalmente implica tiempos de ciclo más largos. Hay un compromiso entre ambos.
- ¿Cómo evolucionará el producto? Las pruebas en circuito basadas en fijaciones son rápidas, pero pueden requerir diferentes fijaciones para cada revisión de la placa. En contraste, las plataformas funcionales configurables o de sonda voladora pueden ser más lentas, pero más universales en términos del número de cambios en los productos.
- ¿Qué pasará con los datos? Determine de antemano si los resultados se ingresarán en el sistema de ejecución de fabricación o en la base de datos de calidad y defina las interfaces. La integración de datos en la modernización es más costosa que diseñarla desde el principio.
- ¿Quién desarrolla y mantiene el software de prueba? Este suele ser el mayor costo oculto y la fuente de retrasos al instalar el sistema. Averigüe quién posee el software de prueba y cómo evolucionará a medida que evolucione el sistema.
- ¿Cómo se inicializará y mantendrá el sistema? Determine si la calibración se realiza de forma continua, si esto se hace con certificación amigable, si se garantizan los repuestos y los tiempos de respuesta del servicio.
- ¿Cuál es el costo total de propiedad? Debe incluir fijaciones, software, integración, calibración, repuestos y actualizaciones. El precio de compra suele ser una parte controvertida de la estimación. La disciplina de evaluar la automatización de capital de esta manera es la misma que se establece en nuestra guía para compradores que evalúan líneas de producción automatizadas.
Prueba dentro de una línea de producción
Una distinción clave que debe hacerse es entre la compra de un equipo de prueba y la incorporación de pruebas en un proceso de producción. Una máquina de prueba independiente puede describirse como operando en el extremo de salida de un proceso de producción, mientras que una estación integrada es parte del proceso y proporciona entrada para sus operaciones.
En términos de retorno de la inversión, la prueba integrada tiene el rendimiento más alto. Sin embargo, el éxito no proviene de la prueba en sí misma. Cuando todos los artículos producidos y probados, la información de fallos puede servir como señal de gestión de producción. El hecho de que un cierto parámetro haya cambiado indica que se debe tomar alguna acción en una estación aguas arriba antes de que la tasa de fallos comience a cambiar. Por lo tanto, la integración a nivel de estación simplifica el manejo, ahorra espacio de producción y elimina retrasos entre la producción y la prueba, lo que significa un mejor retorno de la inversión.
Este es exactamente el nicho en el que opera benlongkj: línea de fabricación automatizada y sistemas de producción para componentes eléctricos, incluyendo líneas de producción con pruebas y calibración automatizadas en línea en lugar de un paso de prueba independiente añadido al proceso final. Los fabricantes que evalúan ese enfoque están sopesando las mismas compensaciones que cualquier proyecto de automatización, y el panorama más amplio de opciones se expone en nuestra visión general de estrategia: cada unión automatizada se compone en un mayor rendimiento, un control de costos más ajustado y un historial de cumplimiento más fuerte. Puede revisar la gama completa en nuestra.
Un ejemplo concreto de una línea integrada — donde el ensamblaje y la prueba son un proceso continuo — es el Comenzar con una línea de producción automática, que incorpora la verificación y calibración de curvas de disparo en la secuencia de fabricación en lugar de tratarlo como una inspección posterior.
El consejo para cualquier comprador es tomar una decisión temprana sobre el modelo necesario. Si el requisito es para la verificación del producto, un sistema ATE independiente es la mejor opción, aplicándose los criterios mencionados anteriormente. Si la necesidad es incorporar pruebas desde el inicio, se debe diseñar la parte de prueba del sistema desde el principio porque añadir posteriormente pruebas en línea a una línea ya existente es mucho más complejo que construirla desde cero teniendo en cuenta sus especificaciones.
Preguntas frecuentes
¿Cuáles son ejemplos de equipos de prueba automatizados?
Se pueden encontrar ejemplos a lo largo de todo el espectro. En el ensamblaje electrónico, el probador en circuito prueba los componentes de una PCB poblada, mientras que el sistema de sonda voladora realiza el mismo procedimiento de prueba sin fijaciones. A nivel de producto, el sistema de prueba funcional alimenta el producto ensamblado y verifica que la funcionalidad se lleve a cabo. Para componentes, el probador de arneses verifica la continuidad, y el sistema de prueba de electrónica de potencia prueba curvas de disparo, resistencia dieléctrica y resistencia de contacto en los interruptores automáticos y otros dispositivos. En el extremo superior, los sistemas ATE para semiconductores prueban los chips a nivel de oblea y dispositivo empaquetado a alta velocidad y bajo temperaturas extremas, y los sistemas de prueba a nivel de sistema prueban chips en un modo razonablemente realista.
¿Cuál es el propósito de la prueba automática?
El objetivo es emitir una decisión uniforme y documentada de aprobado/reprobado en cada unidad, en lugar de formar una opinión sobre algunas muestras. Esto logra cuatro objetivos en uno: repetibilidad, donde la misma unidad produce el mismo resultado independientemente de la persona que realiza las pruebas; rapidez, que conduce a pruebas completas a la velocidad de producción; cobertura, que permite la prueba de miles de puntos de prueba; y trazabilidad, donde cada resultado de la prueba está asociado con un número de serie. Así, las empresas detectarán defectos en las fábricas en lugar de los clientes, lo que, a su vez, resultará en la disponibilidad de la evidencia necesaria para la reclamación de garantía.
¿Qué es el equipo de prueba automática (ATE)?
El Equipo de Prueba Automatizado (ATE) es el nombre utilizado para sistemas que emplean medidas automáticas para probar productos mediante la estimulación del producto, midiendo cómo reacciona y luego comparando el resultado con las especificaciones. ATE se menciona a menudo en el campo de los semiconductores, ya que estos sistemas prueban tanto obleas como dispositivos empaquetados. Sin embargo, ATE también se refiere a probadores en circuito, sistemas de sonda voladora, plataformas de prueba funcional, herramientas de escaneo de límite, inspección óptica e inspección por rayos X, sistemas de burn-in y bancos de prueba de electrónica de potencia.
¿Cuáles son las 5 principales herramientas de prueba de automatización?
La respuesta varía según el tipo de prueba, ya que las herramientas utilizadas en la automatización de pruebas de software difieren de las utilizadas en la automatización de pruebas de hardware. En el caso del hardware, los sistemas típicos mencionados serán las plataformas Teradyne y Advantest para semiconductores y otros tipos de pruebas electrónicas, sistemas Keysight para pruebas RF y de señal mixta, LabVIEW y TestStand de National Instruments para pruebas de diseño, y Chroma ATE para pruebas de baterías, mientras que el papel de SPEA, Seica y Cohu será en pruebas en circuito, sonda voladora y manejo de dispositivos respectivamente. En el caso de las pruebas de software, las herramientas comunes de automatización utilizadas son Selenium, Playwright, Cypress, Appium y Robot Framework. Cualquier proveedor que ofrezca una lista de productos que incluya ambos grupos no entiende lo que se está preguntando.
¿Necesito equipo de prueba automática si mi volumen de producción es bajo?
Más a menudo, debe quedar claro que usar un sistema dedicado en bajo volumen no tiene sentido financiero, y podría ser más inteligente usar pruebas manuales, asegurando que se mantengan todos los registros necesarios. Una de esas ocasiones en las que el uso de la automatización puede justificarse en bajo volumen es cuando los defectos tienen consecuencias graves, como en el caso de dispositivos médicos, productos de aviación, dispositivos de seguridad, o en caso de que la prueba no pueda realizarse manualmente debido a limitaciones técnicas relacionadas con la precisión y la reproducibilidad. En casos de bajos volúmenes y una gama diversa de productos, el uso de un sistema de sonda voladora o algún tipo de plataforma funcional parece ser la mejor solución porque no requieren cambiar herramientas en caso de un cambio de producto.
Referencias
- Teradyne — Sistemas de Prueba para Semiconductores y Electrónica
- Advantest — Equipos de Prueba Automatizados para Dispositivos Semiconductores
- Keysight Technologies — Instrumentos Electrónicos de Prueba y Medición
- National Instruments (Emerson) — Plataformas de Prueba Automatizadas y Software TestStand
- ISO — Acreditación de Laboratorios de Calibración y Pruebas ISO/IEC 17025
- IPC — Requisitos IPC-9252 para Pruebas Eléctricas de Placas Impresas No Pobladas
Conclusión
El equipo de prueba automático responde a la pregunta simple: ¿cómo asegurar que un determinado artículo funcione correctamente? Con el equipo de prueba automático, cada artículo se prueba de manera confiable y se documenta según su resultado de aprobado/reprobado en menos tiempo y con mayor cobertura que en la inspección manual. El equipo de prueba automático puede ser un probador de arnés de banco que es económico, o una plataforma de prueba de semiconductores costosa que vale millones de dólares, pero el principio detrás es el mismo: crear algún estímulo, medir la respuesta, comparar y tomar una decisión. El equipo de prueba automático revoluciona todo el proceso de prueba al hacer innecesario un procedimiento de muestreo que antes era obligatorio; por lo tanto, con la ayuda del equipo de prueba automático se obtiene una verificación del producto 100% en lugar de muestreo, su prueba no se basa en juicio, sino en lecturas. Por cierto, el precio de los sistemas de prueba varía desde unos pocos miles de dólares para pruebas funcionales hasta millones de dólares para pruebas de semiconductores, además de un costo adicional para hardware, integración de software y calibración. Elija entre los modos de falla que desea detectar, decida deliberadamente entre cobertura y tiempo de ciclo, o determine si este sistema de prueba será un método independiente o una parte integral de la línea de producción, y calcule todos los gastos en lugar de solo el precio de compra.