 benlong
自動試験装置とは?種類、業界、費用について
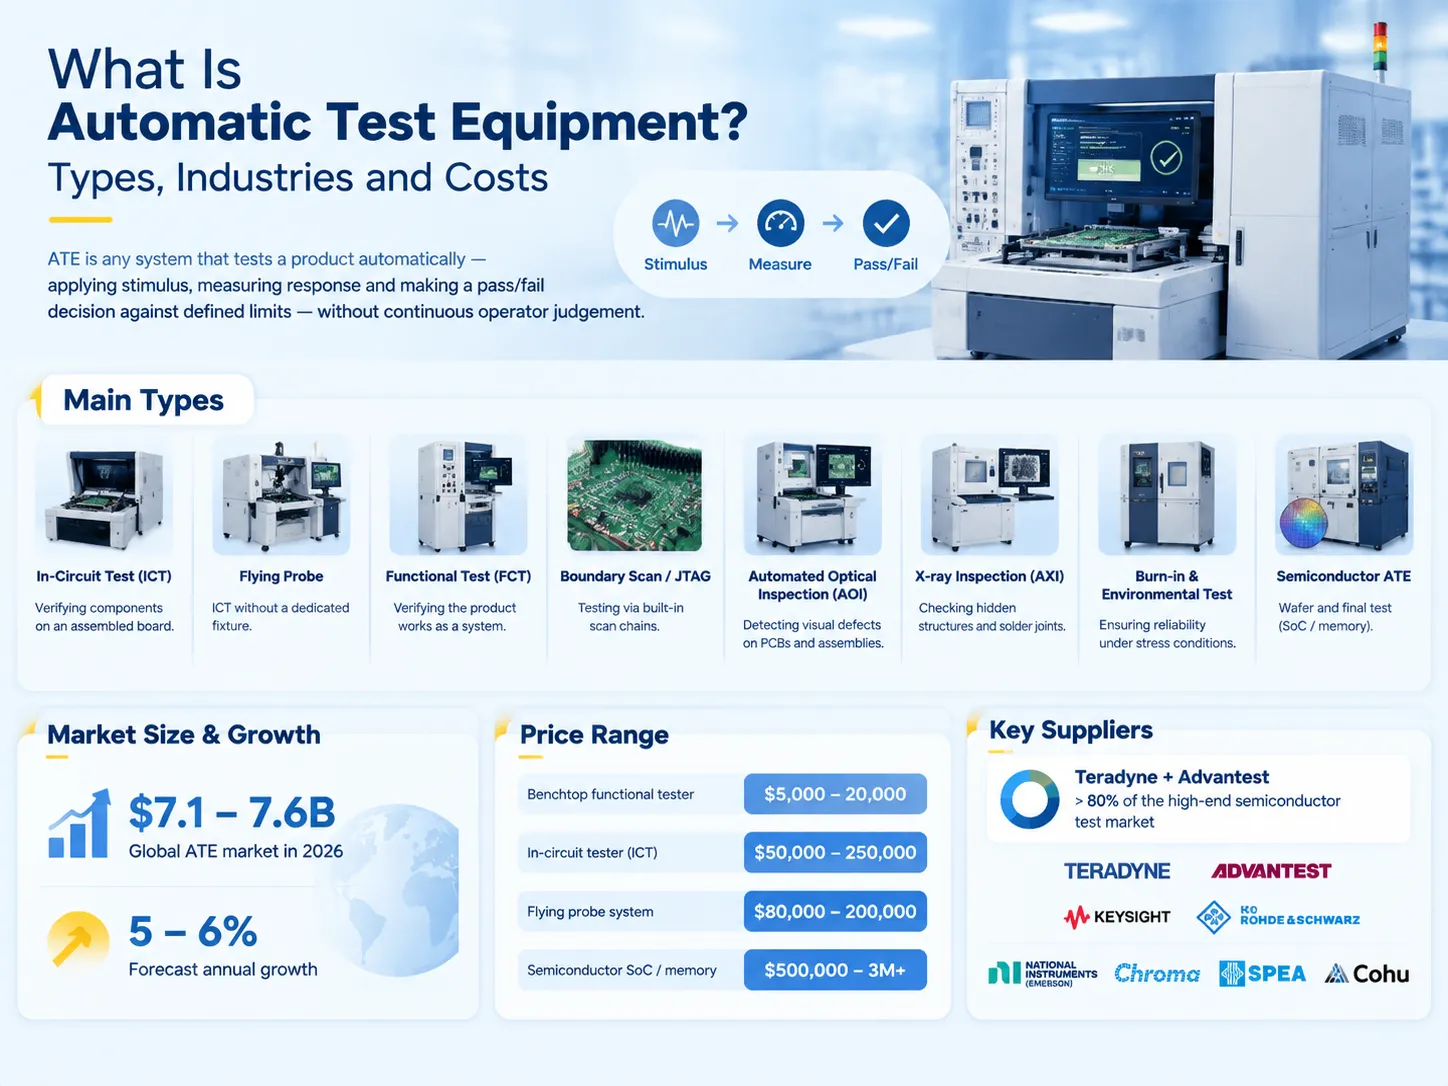
自動試験装置は、刺激を用いて試験対象製品が動作するかどうかを判定する装置として説明されます。つまり、自動試験装置は入力を提供し、出力を測定し、人間の介入なしに製品が試験に合格したかどうかを判断します。この定義は、ケーブルアセンブリをチェックする試験機から数百万ドルの価値がある半導体用試験装置まで、多種多様なツールを含みます。このため、異なる業界でATEという用語に出会うと混乱することがあります。なぜなら、ATEは特定の業界の特定の種類の装置だけを指すのではなく、非常に広範なカテゴリーを意味するからです。以下のガイドでは、自動試験装置に関する必要な情報をすべて提供しており、自動試験装置の種類の違い、自動試験装置ができること、使用される業界、価格、そして自動試験装置の仕様方法について説明しています。.
自動試験装置(ATE)とは、刺激を与え、応答を測定し、得られた結果に基づいて判断を行うことで、人間の監督なしに製品試験を自動的に実施できる装置を指します。ATEは、ICT(組み立て基板の試験)、フライングプローブ(試験治具を必要としないATEシステム)、機能試験(FCT、製品全体の試験)、バウンダリスキャン、JTAG、自動光学検査(AOI)、X線検査、バーンイン試験、環境試験など、いくつかの主要なグループに分類されます。予測によると、ATE市場は約7.1億ドルに達し、2026年には世界中で平均5~6%の成長率で拡大すると見込まれています。ATEの価格は大きく異なり、基本バージョンで$5,000から$20,000、高度なATE装置で$50,000から$250,000まで幅があります。ただし、TeradyneとAdvantestが販売されるATE装置の80%以上を占めています。.
自動試験装置とは
業界を問わず、自動試験は刺激、測定、比較、判断の4段階のプロセスに従います。システムは被試験装置(DUT)に入力を生成し、読み取りを行い、結果を事前に設定された限界値と比較して結論を出します。システム間の違いは、使用される刺激の種類と測定方法、テストポイント数、必要な速度、作業条件にあります。.
ATEは検査とは異なります。検査は製品を単に目視することを意味しますが、ATEは製品を試験することを含みます。ATEは検査を補完するものであり、両方のプロセスを併用すべきです。また、ATEは試験を行わずに結果を収集するデータ取得と混同してはなりません。.
自動テストには、手動テストでは実現できない以下の特徴があります:再現性 — これは、一度製品がテストされると、別のオペレーターや別の機械で再度テストしても結果が同じであることを意味します;速度 — この特徴は、自動テストがミリ秒単位で行われるのに対し、手動テストは秒単位であることを意味します;カバレッジ — テストポイントの数は千に達することができ、生産プロセスは停止しません;トレーサビリティ — これは、すべての機器の結果がシリアル番号によって追跡可能であることを意味します。.
なぜ自動テストが存在するのか
自動テスト装置(ATE)の採用は、電子機器だけでなく適用される三つの要因によって推進されています。.
- ボリューム。. 年間数百台の生産ロットでは、手動テストが合理的で完全に実行可能です。しかし、生産ロットが数十万台に達すると、手動テストに依存することはもはや現実的ではありません。その理由は、オペレーターが数日または数時間で各ユニットをテストできたとしても、利用可能な時間内にすべてのユニットの必要なテスト量を満たすことが不可能だからです。したがって、自動化はテストのゲームチェンジャーであり、サンプリングの世界から100%テストの世界へと移行します。.
- 故障コスト。. 欠陥ユニットの修復コストが高い産業では、現場で発生する故障コストはテストコストの何倍にもなります。電気回路遮断器が応答しない場合、医療機器がセンサーを読み取れない場合、制御ユニットが停止する場合、製品リコール、訴訟、ブランド評判の損傷につながる問題が発生します。.
- 文書化。. 製品が完全に機能していても、期待通りに機能していることを証明する文書がなければ、規制された市場で製品を販売することは不可能です。自動テストは、テストプロセスの副産物としてそのような文書を生成します。.
経済的側面は定量化可能であり、通常、工場が潜在的なコスト削減の評価を開始する場所です。生産ラインのテストプロセスを手動から自動化に切り替えた場合の投資回収率は、スループット数値、不良品の逃避率、および生産単位あたりの労働コストに基づいて定量化できます。当社の分析は、 回路遮断器の自動テストと手動テストの回収期間 実際の製品でその算術を通じて行われます。.
自動化によるより広範なリターン — スループット、品質の一貫性、および単一のテストステップではなく全生産プロセスにわたる単位あたりの労働コスト — は、当社のガイド 産業用自動化が効率性の利点をもたらす方法.
で説明されています。
ATEの種類.
| タイプ | 何をテストするか | 現在商業的に使用されているほとんどのシステムは、ここにリストされている特定のカテゴリのいずれかに分類できます。ただし、特定の生産ラインは、上記で説明した複数のカテゴリに代表される異なるプロセスを開始する場合があります。 | 注意事項 |
|---|---|---|---|
| 典型的な速度 | インサーキットテスト(ICT) | ボードあたりの秒数 | ボード設計ごとに専用のベッドオブネイル治具が必要;ボードレベルで最高の故障検出率 |
| フライングプローブ | ICTと同じ故障を、固定治具ではなく移動するプローブでアクセス | 数十秒から数分 | 治具コストが不要で、試作、少量多品種生産に適している;ICTより遅い |
| 機能テスト(FCT) | システムとしての製品の動作—電源投入、通信、機能の実行 | 数秒から数分 | ユニット数で最大のカテゴリー;実際の動作条件に最も近い |
| バウンダリスキャン / JTAG | 内蔵テストアクセスポートを介したインターコネクトとデバイス | 高速 | 密集したBGAアセンブリなど、物理的なプローブアクセスが不可能な場合に有効 |
| 自動光学検査(AOI) | はんだ接合部、部品配置、極性、マーキング | ボードあたりの秒数 | 電気的テストではなく検査;ICTでは検出できない組立欠陥を捕捉 |
| X線検査(AXI) | 隠れたはんだ接合部—BGA、QFN、スルーホールバレル | 数秒から数分 | 接合部が光学的に見えない場合に必須 |
| バーンインおよび環境試験 | 温度、電圧、負荷ストレス下での数時間から数日間の動作 | 数時間から数日 | 初期故障を除去;しばしば機能監視と組み合わせて実施 |
| ウェハプローバー | パッケージング前のウェハ上の個別ダイ | ダイあたりミリ秒単位 | 半導体専用;最高スループットのカテゴリー |
| 最終テスト / デバイスハンドラー | 高速かつ温度管理されたパッケージ半導体 | デバイスあたりミリ秒から秒単位 | 伝統的なハイエンドATEアプリケーション |
| システムレベルテスト(SLT) | 現実的なシステムコンテキストでのチップ—起動、ワークロードの実行 | 数分 | 高度なパッケージングによりチップ単体テストが不十分となり急速に成長 |
| パワーエレクトロニクスおよび電気テスト | ブレーカー、コンタクター、トランス、モーター、電源、バッテリー | 数秒から数分 | トリップカーブ検証、耐電圧、接触抵抗、校正 |
| ケーブルおよびハーネステスター | 導通、ショート、誤配線、コネクタ位置 | 数秒 | 低コスト、非常に高スループット;ハーネス製造の標準 |
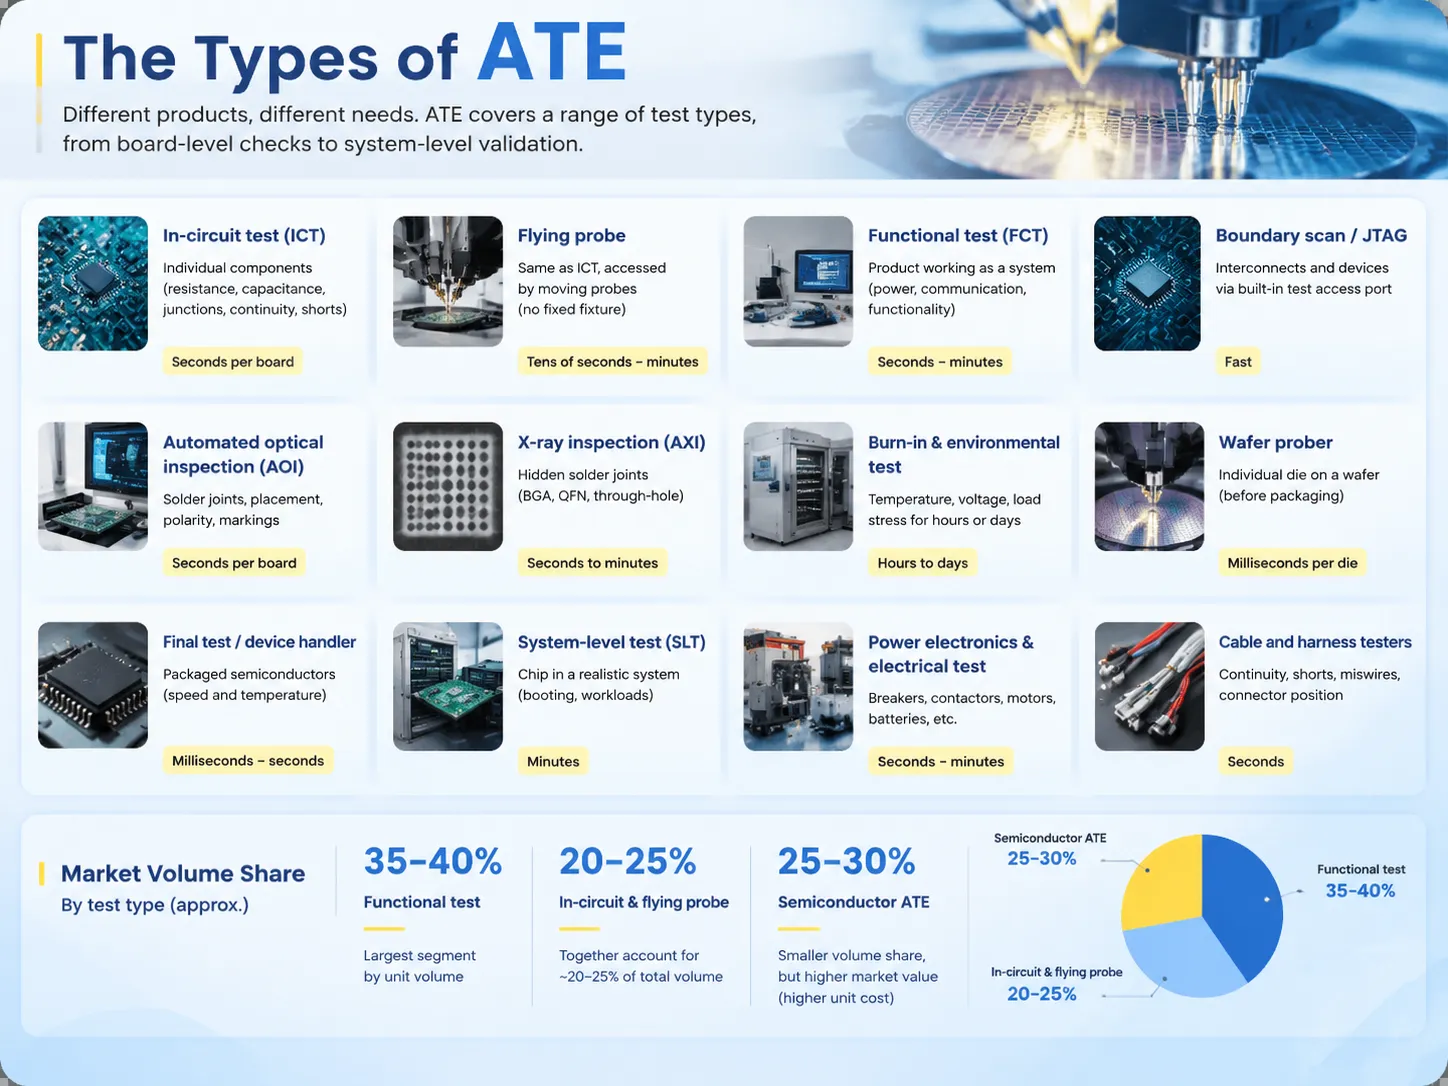
量的には、機能テストが最大のセグメントで、全ユニットの約35-40%を占める。インサーキットテストとフライングプローブは合わせて全体の約20-25%を占める。半導体ATEは単価が高いため、製造施設全体のベンチテストコストよりも高く、25-30%の市場シェアを持つ。.
達成されること
「より良い品質」という用語は有効なビジネスケースとは見なされないため、手順の具体的な利点を説明する必要がある。.
- 完全なテスト。. すべてのユニットがテストされるため、故障の可能性は偶然ではなくテストの存在によって決まる。.
- 均一な判断。. 自動化機械はすべてのユニットに同じ制限を課し、結果の一貫性を維持する。手動で行う場合はこの利点が欠ける。.
- サイクルの短縮。. 今日のハードウェアは、機械学習を活用した故障検出システムを搭載でき、これによりテスト時間を約30%短縮し、AIの関与による診断ダウンタイムの最小化が可能となります。.
- 透明なドキュメント化。. 特定のシリアル番号に紐づくテスト結果は、保証やトレンド分析、監査の簡素化を可能にします。.
- いかなる逸脱も早期に検出。. すべてがテストされるため、実際の故障前に挙動の変化を察知できます。.
- 労働力を増やさずに能力向上。. 専門家の確保が難しい場合、自動化が手動検査の代替となります。.
- 校正と品質遵守。. 特定の規格(ISO 17025)に基づいて実施されたテスト結果は、顧客や規制当局から信頼され、その関連コストは全体の15~25%を占めます。.
依存する産業分野
自動テスト技術は電子機器に限定されません。以下の例は、すでに広く適用されている分野を示しています。.
| 業界 | テスト対象 | 自動化が必要な理由 |
|---|---|---|
| 半導体 | ウェハーレベルのダイ、パッケージデバイス、システムインパッケージ | 数十億単位のボリューム;デバイスごとにミリ秒単位でテストが必要 |
| 自動車 | ECU、ADASセンサー、バッテリーマネジメントシステム、パワーエレクトロニクス、ハーネス | 機能安全要件とリコールリスク;自動車分野は最も急成長しているセグメントの一つ |
| 航空宇宙・防衛 | 航空電子機器、レーダー、通信、誘導電子機器 | 極めて高い信頼性要件と必須のドキュメントトレイル |
| 医療機器 | 埋め込み型医療機器、診断画像装置、患者モニタリング、注入システム | 規制承認は文書化された検証に依存;現場での故障コストは被害で評価される |
| 電気および電子製造 | ブレーカー、コンタクター、リレー、トランス、スイッチギア、パネル | トリップカーブ、絶縁耐力、校正は全ユニットで検証が必要で、サンプリング不可 |
| 家電製品 | 携帯電話、ノートパソコン、ウェアラブル、ディスプレイ | ボリュームとコスト圧力;最大の単一適用分野 |
| 通信および5G | RFモジュール、基地局電子機器、光学部品 | 高周波特性評価には計測器グレードの測定が必要 |
| エネルギーおよび電力 | インバーター、PVモジュール、バッテリーパック、グリッド機器 | 安全認証と性能保証;バッテリーテストは急速に拡大中 |
| 家電および白物家電 | モーター、コントローラー、完成ユニット | 生産量によりエンドオブラインの機能テストが必須 |
| 産業オートメーション | ドライブ、PLC、センサー、I/Oモジュール、安全リレー | 信頼性期待値とユニットごとの構成検証 |
これらの分野に共通するのは技術ではなく故障の結果です。安価で無害な欠陥品を扱う場合はサンプリング検査が合理的ですが、そうでない場合、テストはコストセンターではなく製品仕様の一部となります。.
費用について
価格はさまざまなカテゴリで異なるため、適用される文脈を知らずに単一の価格を示してもあまり役に立ちません。以下に示す価格帯は、地域や特定の用途/構成に応じた参考値としてのみご利用ください。.
| システム | 参考価格 | 価格の要因 |
|---|---|---|
| ベンチトップ機能テスター | $5,000-20,000 | 計測器数、測定精度、ソフトウェア |
| フル機能テストシステム | $50,000-150,000 | チャンネル数、治具、カスタムテストソフトウェア、統合 |
| ケーブルおよびハーネステスター | $3,000-30,000 | テストポイント数およびコネクタマトリックスサイズ |
| フライングプローブシステム | $80,000-200,000 | プローブ数、速度、基板サイズ対応能力 |
| インサーキットテスター | $50,000-150,000 | テストポイント数、測定能力 |
| 高度なバウンダリスキャン付きインサーキットテスター | $100,000-250,000 | マルチチャネルアーキテクチャおよびJTAG機能 |
| AOIまたはAXIシステム | $20,000-150,000 | 解像度、スループット、2D対3D、X線出力 |
| 監視機能付きバーンインチャンバー | $30,000-500,000 | チャンバー容量、温度範囲、チャンネル数 |
| 半導体ATE(SoCまたはメモリ) | $500,000-3,000,000+ | ピン数、速度、RFサブシステム、ハンドラ、ソフトウェア環境 |
| カスタム生産テストライン | $50,000-1,000,000+ | ステーション数、統合、スループット目標、自動化レベル |
費用の要素にはしばしば過小評価されるものが三つあります。第一は治具です:インサーキットテスター用のカスタムベッドオブネイル治具は8~12週間のリードタイムがあり、基板の設計が一つだけ考慮された別途費用がかかります。第二はソフトウェアと統合です:テストシステムを製造実行システム、データヒストリアン、または企業品質システムと接続すること自体がプロジェクトとなります。第三は校正とサービスです:システムの所有コストに対して約15~25%を追加する可能性があります。システムのサービス面は年々コストが増加しています。大口顧客とのボリューム契約が価格に影響を与えることはありますが、サービス面にはほとんど影響しません。.
プラットフォームとベンダー
供給基盤は三つのレベルに分けられ、競争はほとんどありません。.
ハイエンドの半導体ATE市場は主にAdvantestとTeradyneの二社が支配しており、SoCおよびメモリテストのハイエンド市場の80%以上を占めています。彼らのプラットフォームは最大ピン数と最高データレートの計測器に使用されており、1台の設置で200万ドルを超えることもあります。
計測器およびモジュラーセグメントは市場の中間を占めています。Keysight Technologies、Rohde & Schwarz、National Instruments(現在はEmersonに含まれる)などの企業が、機能テストおよびミックスドシグナルテストに使用されるPXI、VXI、LXIアーキテクチャのテスト機器を製造しています。LabVIEWおよびTestStandはこれらの機器を操作し、構成の大きな可能性を提供します。.
専門的および地域の企業が市場の残りの部分を占めています。台湾に拠点を置くChroma ATE社はパワーエレクトロニクスおよびバッテリーテストでよく知られており、SpeaおよびSeicaはインサーキットおよびフライングプローブシステムを製造しています。Cohu、Hioki、Yokogawa、Shibauraは狭いニッチ市場に対応し、中国のメーカーであるHangzhou Changchuan TechnologyやHuagong Techは安価な機能テストおよびICTシステムを製造し輸出しています。中間セグメントには支配的なプレーヤーがおらず、ここでは独自の優位性を持たない多様な小規模地域企業が活動しており、多くは激しい競争に直面しています。.
この市場について買い手が関心を持つべきことが二つあります。第一に、交換サイクルが短いことです。高級ATEはしばしば5〜7年ごとに交換され、機能的ATEおよびインサーキットATEはソフトウェアの陳腐化が速いため3〜5年ごとに交換されます。成熟市場では交換およびレトロフィットが全出荷の40〜50%を占めており、中古市場が大きいことを意味します。第二に、技術は逆説的により複雑になっています。現代の半導体のテストには以前の年よりもはるかに長い時間がかかります。.
システムの仕様方法
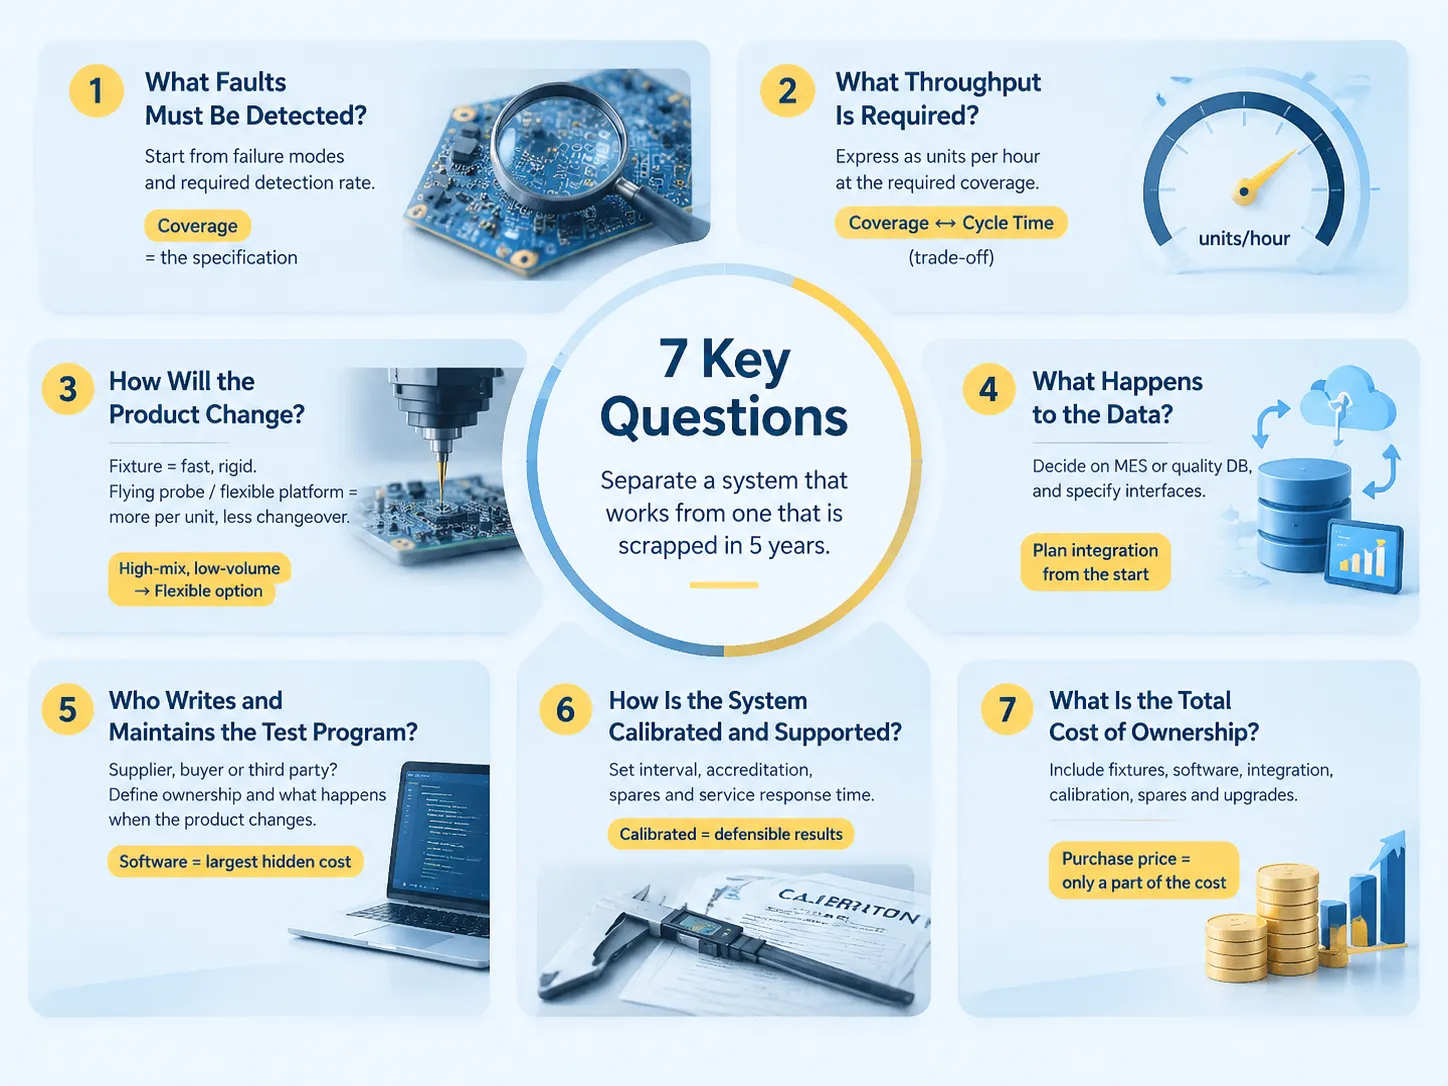
�¤の質問で、機能しているシステムと5年後に廃棄されるシステムを区別します。.
- どの故障を識別する必要がありますか?ベンダーの機能ではなく、故障モードと検出率の要件から始めてください。カバレッジが要件であり、それ以外はそれを達成するためのツールに過ぎません。.
- 必要なスループットは何ですか?そのカバレッジでの単位あたりの時間で表現してください。通常、カバレッジが高いほどサイクルタイムが長くなります。両者の間にはトレードオフがあります。.
- 製品はどのように進化しますか?フィクスチャベースのインサーキットテストは高速ですが、各基板の改訂ごとに異なるフィクスチャが必要になる場合があります。対照的に、フライングプローブや構成可能な機能プラットフォームは遅いかもしれませんが、製品の変更数に関してより汎用的です。.
- データはどうなりますか?結果が製造実行システムや品質データベースに入力されるかどうかを事前に決定し、インターフェースを定義してください。データ統合のレトロフィットは設計時よりも高価です。.
- テストソフトウェアは誰が開発および保守しますか?これはしばしば最大の隠れたコストであり、システム導入時の遅延の原因です。テストソフトウェアの所有者とシステムの進化に伴うソフトウェアの進化方法を確認してください。.
- システムはどのように初期化および保守されますか?校正が継続的に行われるか、適切な認証があるか、予備部品およびサービスの応答時間が保証されているかを確認してください。.
- 総所有コストはいくらですか?フィクスチャ、ソフトウェア、統合、校正、予備部品およびアップグレードを含めるべきです。購入価格は通常、見積もりの中で議論の的となる部分です。資本自動化をこのように評価する規律は、私たちの 自動化生産ラインを評価する買い手向けガイドに記載されています。.
生産ライン内でのテスト
テスト機器の購入と生産プロセスへのテスト組み込みの間には重要な区別があります。スタンドアロンのテスト機は、生産プロセスの出力端で動作すると説明できる一方で、統合ステーションはプロセスの一部であり、その操作のための入力を提供します。.
投資収益率の観点からは、統合テストが最も高い性能を持ちます。しかし成功はテスト自体から生まれるわけではありません。生産されテストされたすべてのアイテムにおいて、故障情報は生産管理の信号として機能する場合があります。あるパラメータが変化したという事実は、故障率が変化し始める前に上流のステーションで何らかの対応が必要であることを示しています。したがって、ステーションレベルの統合は取り扱いを簡素化し、生産スペースを節約し、生産とテストの間の遅延を排除し、より良い投資収益率を意味します。.
これはまさにbenlongkjが活動するニッチ市場です:スタンドアロンのテスト工程を最終工程に追加するのではなく、インラインの自動テストと校正を含む電気部品の自動製造ラインおよび生産システム。これを評価する製造業者は、あらゆる自動化プロジェクトと同様のトレードオフを検討しており、選択肢の全体像は当社の概要に示されています。 製造自動化ソリューションの中の一つのレバーです:各自動化された接合は、より高い収益、厳密なコスト管理、そして強力なコンプライアンス記録に結びつきます。あなたは私たちの.
組み立てとテストが一連の連続プロセスである統合ラインの具体例は、 MCB自動生産ラインから始める, であり、製造シーケンスにトリップカーブの検証と校正を組み込み、下流の検査として扱うのではありません。.
購入者へのアドバイスは、必要なモデルについて早期に決定することです。製品検証のための要件であれば、スタンドアロンのATEシステムが最適であり、上記の基準が適用されます。テストを開始時に組み込む必要がある場合は、システムのテスト部分を最初から設計しなければなりません。既存のラインにインラインテストを後から追加することは、仕様を考慮して最初から構築するよりもはるかに複雑です。.
よくある質問
自動テスト機器の例は何ですか?
例はスペクトラム全体に見られます。電子組立では、インサーキットテスターが実装されたPCBの部品をテストし、フライングプローブシステムは治具なしで同じテスト手順を実現します。製品レベルでは、機能テストシステムが組み立てられた製品に電力を供給し、機能が実行されていることを検証します。部品では、ハーネステスターが導通をチェックし、パワーエレクトロニクステストシステムは回路遮断器やその他の装置のトリップカーブ、耐電圧、接触抵抗をテストします。ハイエンドでは、半導体ATEシステムがウェハーおよびパッケージデバイスレベルで高速かつ極端な温度下でチップをテストし、システムレベルのテストシステムは合理的に現実的なモードでチップをテストします。.
自動テストの目的は何ですか?
目的は、サンプルの一部に対する意見を形成するのではなく、各ユニットに対して均一で文書化された合否判定を行うことです。これにより、同じユニットがテストを実施する人に関係なく同じ結果を出す再現性、生産速度での完全なテストを可能にする迅速性、数千のテストポイントのテストを提供するカバレッジ、そしてすべてのテスト結果がシリアル番号に関連付けられるトレーサビリティという4つの目標が達成されます。したがって、企業は顧客ではなく工場で欠陥を検出し、その結果、保証請求のための必要な証拠が利用可能になります。.
自動試験装置(ATE)とは何ですか?
自動試験装置(ATE)は、製品を刺激し、その反応を測定し、結果を仕様と比較する自動手段を用いて製品をテストするシステムの名称です。ATEは半導体分野でよく言及され、これらのシステムはウェハーおよびパッケージデバイスの両方をテストします。しかし、ATEはインサーキットテスター、フライングプローブシステム、機能テストプラットフォーム、バウンダリースキャンツール、光学検査、X線検査、バーンインシステム、パワーエレクトロニクステストベンチも指します。.
トップ5の自動化テストツールは何ですか?
使用されるツールはテストの種類によって異なり、ソフトウェアテスト自動化で使用されるツールはハードウェアテスト自動化で使用されるものとは異なります。ハードウェアの場合、典型的なシステムは半導体およびその他の電子機器テスト用のTeradyneおよびAdvantestプラットフォーム、RFおよびミックスドシグナルテスト用のKeysightシステム、レイアウトテスト用のNational InstrumentsのLabVIEWおよびTestStand、バッテリーテスト用のChroma ATEであり、SPEA、Seica、Cohuはそれぞれインサーキットテスト、フライングプローブ、デバイスハンドリングの役割を担います。ソフトウェアテストの場合、一般的な自動化ツールはSelenium、Playwright、Cypress、Appium、Robot Frameworkです。両グループを含む製品リストを提供するサプライヤーは、求められている内容を理解していません。.
生産量が少ない場合、自動試験装置は必要ですか?
多くの場合、低生産量で専用システムを使用することは経済的に合理的でないことを明確にすべきであり、必要な記録をすべて保持しながら手動テストを使用する方が賢明かもしれません。低生産量で自動化の使用が正当化される場合の一つは、医療機器、航空製品、安全装置のように欠陥が重大な結果をもたらす場合、または精度と再現性に関する技術的制限により手動でテストを実施できない場合です。低生産量かつ多様な製品群の場合、製品変更時に治具の変更を必要としないフライングプローブシステムや何らかの機能プラットフォームの使用が最良の解決策と考えられます。.
参考文献
- Teradyne — 半導体および電子機器テストシステム
- Advantest — 半導体デバイス向け自動試験装置
- Keysight Technologies — 電子試験・計測機器
- National Instruments (Emerson) — 自動試験プラットフォームおよびTestStandソフトウェア
- ISO — ISO/IEC 17025 校正および試験所認定
- IPC — IPC-9252 実装前プリント基板の電気試験要件
結論
自動試験装置は、ある製品が正しく動作するかどうかを確実にするという単純な疑問に答えます。自動試験装置を使用すると、各製品を信頼性高く試験し、合否結果に基づいて記録を残すことが、手動検査よりも短時間かつ高いカバレッジで可能になります。自動試験装置は、安価なベンチハーネステスターであったり、数百万ドルの高価な半導体試験プラットフォームであったりしますが、その原理は同じです。刺激を与え、応答を測定し、比較して判断を下すのです。自動試験装置は、従来必須であったサンプリング検査を不要にし、試験プロセス全体を革新します。したがって、自動試験装置を使うことで、サンプリングではなく100%製品検証が可能となり、試験は判断ではなく測定値に基づきます。ちなみに、試験システムの価格は、機能試験用の数千ドルから、半導体試験用の数百万ドルまで幅があります。さらに、追加のハードウェア、ソフトウェア統合、校正のための費用もかかります。検出したい故障モードを選択し、カバレッジとサイクルタイムの間で意図的に選択し、この試験システムを単独の方法にするか生産ラインの一部にするかを決定し、購入価格ではなく全費用を計算してください。.