
 Benlong




Wie man bestehende Systeme mit industrieller Automatisierung aufrüstet
Betreten Sie eine bedeutende Schaltanlagenfabrik in Indien und Sie werden das Alte und das Neue sehen, ausgestattet mit fortschrittlichen Technologien; in einer Halle wird moderne Automatisierung praktiziert, während in einer anderen Halle alle konventionellen Techniken noch im Einsatz sind, soweit Montage und Prüfung betroffen sind. Die vollständige Ersetzung der alten Einrichtung ist einfach nicht erschwinglich; es erfordert erhebliche Investitionen, um das Gebäude und andere Einrichtungen bereitzustellen. Der klügere Weg ist, das zu behalten, was funktioniert, und Industrieautomations- station für station darauf aufzubauen.
In diesem Leitfaden erklären wir, wie Sie Ihre bestehende Produktionslinie aufrüsten können. Sie erfahren, was eine Aufrüstung bedeutet, worauf Sie achten müssen, um zu erkennen, dass Ihre Linie für eine Aufrüstung fällig ist, und wie Sie Ihre Linie aufrüsten können. Benlong Automation verfügt über jahrelange Erfahrung in der Zusammenarbeit mit indischen Elektroherstellern wie HPL, Havells und vielen anderen.
Kurz gesagt bedeutet die Aufrüstung in der Schalterfertigung die Nachrüstung von Industrieautomatisierungsausrüstung für den derzeitigen Arbeitsablauf, und es hat sich als äußerst effektiv in der Herstellung von Leistungsschaltern erwiesen.

Was bedeutet es, bestehende Systeme mit Industrieautomatisierung aufzurüsten?
Um bestehende Systeme mit Industrieautomatisierung aufzurüsten, bedeutet es, den noch funktionierenden Produktionsprozess zu modernisieren, indem Maschinen, Steuerungen und Softwaresysteme implementiert werden, anstatt den Prozess vollständig zu ersetzen. Diese Modernisierung ist eine Nachrüstung, kein Neubau, was bedeutet, dass geformte Gehäuse, Komponentenlieferanten, Produktdesigns erhalten bleiben; dieser Prozess wird als Nachrüstung der Abläufe bezeichnet, da es nicht notwendig ist, sie vollständig zu ersetzen, um moderne Technologie zu erhalten.
Um die Prinzipien der Nachrüstung zu veranschaulichen, kann man sie mit Reparaturen an einem Haus vergleichen. Das Haus bleibt auf seinem alten Fundament, aber die elektrische Verkabelung wird geändert; moderne Haushaltsgeräte werden installiert und intelligente Steuerungen hinzugefügt.
In einem Schalterfertigungswerk ist das Fundament des Prozesses das Produkt selbst, während die Aufrüstung aus mehreren Komponenten besteht.
Zusammenfassend umfasst die Umsetzung der Aufrüstung der Produktionslinie im Herstellungsprozess von Niederspannungs-Leistungsschaltern vier wichtige Aspekte, die wie folgt sind:
Mechanische Automatisierung (das System der automatischen Zuführung, Pick-and-Place und andere Operationen, die manuelle ersetzen);
Prozessautomatisierung (beinhaltet geschlossene Schweißkreisläufe, automatische thermische und magnetische Kalibrierung, Hi-Pot-Prüfung mit Bestehen/Nicht-Bestehen-Sortierung);
Steuerungsautomatisierung (die Systeme von SPS und HMIs, die die Rezepte speichern und es ermöglichen, die Parameter der Schaltkreislinie innerhalb kurzer Zeit zu ändern);
Datenautomatisierung (dazu gehört die Protokollierung von Daten bezüglich Testergebnissen, mechanischem Drehmoment und Schweißenergie, die für jede Einheit verwendet wird, sowie der Export der Daten für MES und ERP).
Anlagen benötigen selten alle vier gleichzeitig. Für einen umfassenderen Überblick über die Migration von Steuerungssystemen (Legacy-SPS, SCADA und HMI) siehe unseren Leitfaden zu Automatisierungssystem-Upgrade-Services; dieser Artikel konzentriert sich auf die Produktionseinrichtungen selbst.
Warum Indiens Hersteller von elektrischen Geräten jetzt aufrüsten
Industrieautomation in Indien hat sich im Schaltanlagenbereich von einem „Nice-to-have“ zu einer wettbewerbsentscheidenden Anforderung entwickelt, und drei Faktoren erklären warum.
Obligatorische Zertifizierung. Gemäß der Verordnung zur Qualitätskontrolle elektrischer Geräte müssen Leistungsschalter, die nach IS/IEC 60947-2 – der indischen Adaption von IEC 60947-2 – gebaut werden, eine Lizenz vom Büro für Indische Normen. tragen. Die Zertifizierung belohnt Konsistenz: Ein Hersteller muss nachweisen, dass jede Einheit innerhalb der spezifizierten Auslösekennlinie auslöst, nicht nur die Proben, die ins Labor geschickt werden. Manuelle Kalibrierbänke erschweren es, dies bei großen Stückzahlen zu garantieren.
Erstens, obligatorische Zertifizierung. Laut der Verordnung zur Qualitätskontrolle elektrischer Geräte muss jeder Schaltanlagen-Schalter, der nach IS/IEC60947-2 entwickelt wurde, gemäß indischen Standards vom Bureau of Indian Standards lizenziert werden. Die Zertifizierung bestätigt die Einhaltung, was bedeutet, dass Hersteller nachweisen müssen, dass jede produzierte Einheit des Schalters besser als die spezifizierten Werte funktioniert. Dies ist an manuellen Prüfstationen nicht leicht zu erreichen.
Zweitens, profitables Wachstum. Gemeinsame Einrichtungen, die durch Wohnungsbau und Gewerbeunternehmen entstehen, enden immer an der Verteilstation. Die führenden Schaltanlagenmarken erweitern ihre Kapazitäten schnell, aber der Einsatz weiterer manueller Stationen führt zu einem höheren Personalbedarf, mehr benötigter Fläche und größerer Variabilität.
Schließlich die Exporterwartungen. Aus verschiedenen Gründen geht ein großer Teil der in Indien hergestellten Schaltanlagen in die Märkte des Nahen Ostens, Afrikas und des benachbarten Südasien. Diese Märkte verlangen eine Überprüfung, dass die Schalter die erforderlichen Standards erfüllen.
Unsere Übersicht über die führenden Leistungsschalterhersteller in Indien behandelt die Wettbewerbssituation ausführlicher.
Anzeichen dafür, dass Ihre bestehende Produktionslinie ein Upgrade benötigt
Die meisten Werke benötigen keinen Berater, um das Problem zu erkennen. Typische Anzeichen sind:
Die Produktion ist durch die Anzahl der Bediener begrenzt, nicht durch die Maschinengeschwindigkeit.
Zeitunterschiede bei einer bestimmten Operation werden zwischen Bedienern, über die Zeit oder saisonal größer. Im Sommer steigt die Nacharbeit.
Nur einige Proben jeder Charge werden regelmäßig geprüft, wodurch Ablehnungen beim Kunden auftreten.
Einige Teile der Ausrüstung, einschließlich Lichtbogenlöschplatten, Federn und Bimetalle, fehlen, und niemand bemerkt dies, bis eine Analyse der Rückläufer durchgeführt wird.
Das Befestigen einer Polzahl oder Nennstromstärke dauert wegen manueller Einrichtung sehr lange.
Es gibt keine Aufzeichnungen über Kalibrier- und Hochspannungsprüfergebnisse zur Bewertung der Gesamtleistung der Produktion.
Wenn drei oder mehr dieser Aussagen zutreffen, ist der Fall für Automatisierung begründet; es muss jedoch noch bestimmt werden, wo begonnen und welcher Aspekt der Technologie verbessert werden soll.
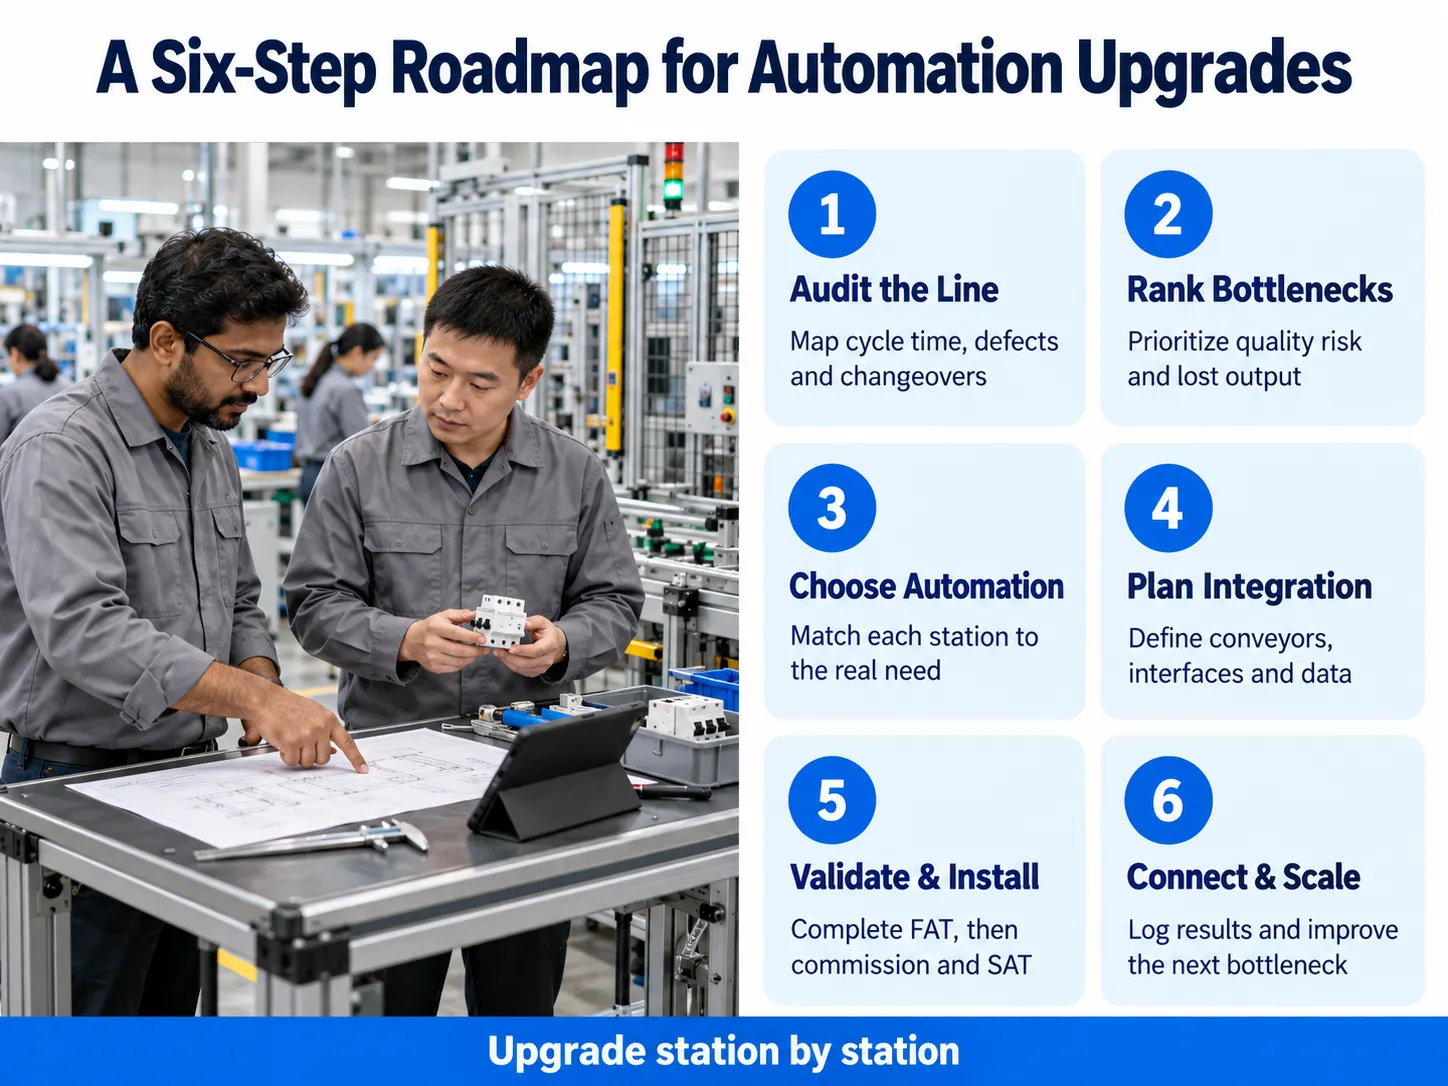
Wie man bestehende Systeme aufrüstet: Eine sechsstufige Roadmap
Ein erfolgreiches Automatisierungs-Upgrade folgt einer disziplinierten Reihenfolge. Dies ist derselbe Ansatz, den das Engineering-Team von Benlong verwendet, wenn es ein Projekt für einen indischen Kunden übernimmt.
Schritt 1: Überprüfung der aktuellen Linie
Katalogisieren Sie jede Station einschließlich ihrer Zykluszeit, der Anzahl der Arbeiter, der Fehleranzahl und der Dauer, die zum Wechseln der Stationen benötigt wird. Sammeln Sie Produkte, Skizzen und die relevanten IS/IEC-Prüfanforderungen. Diese Überprüfung zeigt genau, wo der Engpass liegt – er ist normalerweise anders als vom Management angenommen.
Schritt 2: Rangfolge der Engpässe nach Qualitätsrisiko und Durchsatzverlust
Die Verfahren, die eine Zertifizierung erfordern (Kalibrierung, Auslöseprüfung, Hochspannungsprüfung) und die meisten Arbeitsfehler verursachen (Montage kleiner Teile, Stapeln von Platten, Bimetallschweißen), werden normalerweise zuerst durchgeführt. Die Prozesse Verpackung und Markierung können warten.
Schritt 3: Wählen Sie das richtige Automatisierungsniveau für jeden Schritt
Nicht alle Stationen benötigen einen Roboter. Eine halbautomatische Anlage mit manueller Beladung kann dieselbe Qualität für wesentlich weniger Geld bieten als eine vollständig automatische Linie, die sich letztlich nur bei einem signifikanten Produktionsvolumen und unveränderter Produktfamilie amortisiert. Unser Vergleich vollautomatischer vs. halbautomatischer Produktion zeigt auf, wie man entscheidet.
Schritt 4: Design für die Integration mit dem, was Sie bereits betreiben
Neue Stationen müssen Teile von bestehenden Förderbändern übernehmen, den verfügbaren Platz auf dem Boden nutzen und mit den Systemen der Anlage kommunizieren. Spezifizieren Sie Datenschnittstellen (OPC UA oder Modbus TCP) sowie Barcode- oder laserbeschriftete Seriennummern bereits in der Designphase – eine Nachrüstung kostet deutlich mehr.
Schritt 5: Testen vor dem Versand, Inbetriebnahme in einem geplanten Zeitfenster
Bestehen Sie auf einem Factory Acceptance Test (FAT) im Werk des Lieferanten mit Ihren eigenen Mustern, gefolgt von einem Site Acceptance Test (SAT) nach der Installation. Die Planung der Installation während eines geplanten Stillstands sorgt dafür, dass die bestehende Linie bis zum Nachweis der neuen Station weiter produziert.
Schritt 6: Verbinden Sie die Daten, dann skalieren
Sobald Stationen Ergebnisse protokollieren, fügen Sie SPC-Dashboards und OEE-Tracking hinzu und erweitern Sie die Automatisierung auf den nächsten Engpass. Unser Artikel über MES für Hochgeschwindigkeits-MCB-Produktionslinien erklärt, wie diese Datenschicht funktioniert.
Wie Benlong Automation Indiens führenden Elektromarken beim Upgrade hilft
Benlong Automation befindet sich in Yueqing, Wenzhou, dem Zentrum der Niederspannungs-Elektroherstellung in China. Das Unternehmen fertigt kundenspezifische Anlagen für Montage, Schweißen und Prüfung einer breiten Produktpalette, darunter MCBs, MCCBs, RCCBs, ACBs, Schütze, SPDs und Energiezähler. Indien hat sich zu einem der wichtigsten Exportmärkte entwickelt, und zu den Kunden zählen einige der bekanntesten Namen der indischen Schaltanlagenindustrie.
Was indische Hersteller an diesem Retrofit für industrielle Automatisierung schätzen Das Modell besteht darin, dass Benlong von ihnen nicht verlangt, ihren Prozess aufzugeben. Jede seiner Maschinen wird nach den technischen Zeichnungen, Mustern und den gewünschten Produktspezifikationen des Kunden maßgeschneidert, sodass die Maschine die bestehende Produktionslinie leicht ersetzen oder ergänzen kann. Die breitere Lieferantenlandschaft wird in unserem Leitfaden zu Herstellern automatischer Montageanlagen in Indien.
Gewerbe und Industrie
HPL stellt MCBs, MCCBs, Schaltanlagen und Stromzähler her, was bedeutet, dass seine Fabriken mehrere Produktfamilien mit unterschiedlichen Rahmenmaßen und Testprozessen produzieren. Für einen so vielfältigen Hersteller sind rezeptbasierte Maschinen entscheidend; Maschinen, die durch Eingabe eines neuen Programms zwischen 1-Phasen- und 4-Phasen-Betrieb oder zwischen Stromstärken wechseln können, anstatt die Vorrichtungen manuell zurückzusetzen. HPL gehört zu den indischen Marken, die mit Benlong zusammengearbeitet haben, und diese Art von Mehrproduktflexibilität steht im Zentrum von Benlongs MCB-Automatisierungslinie, die 1P bis 4P mit einem Wechsel in unter 30 Minuten abdeckt.
C&S Electric
C&S Electric ist bekannt für ein breites inländisches Sortiment von MCBs bis hin zu MCCBs und ACBs für Industrie- und Infrastrukturprojekte. Größere Rahmen bringen größere mechanische und elektrische Herausforderungen mit sich: Lichtbogenführungsausrichtung, Kontaktpressungen, Drehmoment an Mechanikschrauben und Langzeit-Überlastkalibrierung. C&S Electric erscheint auf Benlongs Kundenliste, und für diese Produktklasse liefert Benlong die MCCB-Automatisierungslinie für 100A–1600A Rahmen – mit Servonietung, drehmomentkontrollierter Befestigung, elektronischer Auslöseeinheitenkalibrierung und MES-Rückverfolgbarkeit – sowie eigenständige MCCB Langzeit-Thermokalibrierbänke mit 4 bis 16 unabhängigen Stationen.
Große indische Firmen mit eigenen Werken und nationaler Distribution befinden sich in der Mitte.
Havells ist eine der größten Verbraucher- und Gebäudeelektromarken Indiens, mit MCBs, RCCBs, MCCBs und Verteilertafeln, die über ein sehr weites Netzwerk verkauft werden. Bei diesem Volumen ist Konsistenz alles: Ein Leistungsschalter, der in einer Schicht eine Bruchteil zu spät auslöst, ist Monate später ein Garantiefall. Havells gehört ebenfalls zu Benlongs Kunden. Für Hochvolumen-MCB-Programme ist das Upgrade, das sich am schnellsten auszahlt, in der Regel der 100% Inline-Test: Benlongs MCB-Automatikprüflinie verarbeitet 1.800–2.400 Einheiten pro Stunde durch Sofortauslösung, Thermokalibrierung, Kontaktwiderstand und Sichtprüfungen und protokolliert jedes Ergebnis gegen eine Seriennummer.
Polycab
Polycab, am besten bekannt für Drähte und Kabel, baut sein Geschäft mit Schaltanlagen und elektrischen Produkten aus. Hersteller, die eine neue Produktlinie skalieren, stehen vor einer besonderen Wahl: Von Anfang an in eine vollautomatische Linie investieren oder zuerst die qualitätskritischen Schritte automatisieren und dann zur Vollautomatisierung wachsen. Für diesen zweiten Weg reduzieren halbautomatische Stationen wie Benlongs MCB Lichtbogenkanal halbautomatische Montagemaschine die Montagezeit um 50–70 % gegenüber manueller Stapelung bei gleichzeitig niedrigen Investitionskosten, und MCB Thermoauslöser automatische Schweißlinien bringen vision-aligned (±0,05 mm), geschlossene Regelkreisschweißung an die Bimetallverbindung, die entscheidet, ob ein Leistungsschalter korrekt auslöst.
Bei allen vier Marken ist die Logik dieselbe: Das Produkt und die Anlage behalten, die Schritte automatisieren, bei denen menschliche Variation Qualität oder Kapazität kostet, und die Daten erfassen, die die Einhaltung nachweisen.
Die Engstelle mit dem richtigen Upgrade abgleichen
Die folgende Tabelle fasst zusammen, wo Benlong-Ausrüstung typischerweise in eine bestehende Leistungsschalterlinie eingegliedert wird. Die Zahlen stammen aus den veröffentlichten Produktspezifikationen von Benlong.
| Engstelle in der bestehenden Linie | Benlong-Upgrade | Veröffentlichtes Leistungsprofil |
|---|---|---|
| Manuelle MCB-Komponentenmontage (15–20 s pro Einheit) | MCB-Automatisierungslinie | 2–3,5 s pro Stück, Sichtprüfung an jeder Station, 1P–4P Umrüstung unter 30 min |
| Handgestapelte Lichtbogenleitbleche | Halbautomatische Montageanlage für Lichtbogenleitbleche | 10–20 s pro Baugruppe vs. 30–60 s manuell; Plattenzähl- und Ausrichtungssensoren |
| Manuelles Bimetallschweißen | Automatische Schweißlinie für thermische Auslöseeinheiten | ±0,05 mm Sichtausrichtung, 100% Schweißenergieüberwachung, über 10.000 Einheiten pro Schicht |
| Stichprobenbasierte manuelle Auslösetests (60–80 Einheiten/h) | MCB-Automatikprüflinie | 800–2.400 Einheiten/h, ±0,5% Stromgenauigkeit, vollständige Datenprotokollierung |
| MCCB-Montage und ETU-Kalibrierung von Hand | MCCB-Automatisierungslinie | Ca. 30 s pro Stück, 100A–1600A Gehäuse, IEC 60947-2 konform |
| Instabile Langzeit-Überlastprüfung | : überprüft die sofortige Kurzschlussauslösung bei 5× bis 10× In, bis zu 5.000 A Spitze, mit einem digitalen Timer, der auf ±1 ms genau ist, und universellen Vorrichtungen für 1P bis 4P Leistungsschalter. | Stromdrift unter 2% über 8 Stunden, 4–16 parallele Stationen |
Vorteile eines Upgrades statt eines Austauschs
- Effizientere Abläufe ohne Erhöhung der Arbeitskräfte. Automatisierte Montage ist 5 bis 10 Mal schneller als traditionelle Montage, während automatisierte Tests Durchsätze von Dutzenden bis Tausenden Stück pro Stunde ermöglichen.
Statistische Qualität. Sichtprüfung, sensorverifizierte Montage und geschlossene Kalibrierungsschleifen reduzieren Bediener-zu-Bediener-Variationen – z.B. die Hauptursache für Ausfälle von manuell hergestellten Leistungsschaltern im Feld.
Vollständige Prüfung statt Stichproben. Jeder Leistungsschalter wird getestet und sortiert, sodass Fehler gefunden werden, bevor der Kunde sie sieht und sie nicht in die Verpackung gelangen.
Audit-kompatible Rückverfolgbarkeit. Zeit jedes Auslösens, Drehmoment und Schweißprofil für jeden Leistungsschalter sind mit der Seriennummer verknüpft für BIS-Inspektionen, Audits bei Schlüsselkunden und Exportdokumentation.
Gesicherte Investitionen. Bestehende Formen und Produktdesigns werden weiterhin genutzt; Geld wird nur dort ausgegeben, wo die Vergrößerung die Engstelle beseitigt.
Gestaffelte Ausgaben. Upgrades können stufenweise organisiert werden, sodass die Ausgaben über das Budget verteilt sind.
Für weitere Daten zu Produktivitäts- und Qualitätssteigerungen siehe unseren Artikel über Effizienzvorteile der industriellen Automatisierung.
Häufige Herausforderungen und wie man sie vermeidet
| Challenge | Wie man sie vermeidet |
|---|---|
| Unklare Spezifikationen führen zu einer Maschine, die nicht zum Produkt passt | Senden Sie physische Muster, Zeichnungen, Zielzykluszeit und Akzeptanzkriterien vor dem Angebot und schreiben Sie diese in den Vertrag |
| Neue Station kann nicht an bestehende Förderbänder oder Systeme angeschlossen werden | Definieren Sie mechanische Schnittstellen, I/O und Datenprotokolle (OPC UA / Modbus TCP) während der Konstruktion |
| Produktionsstillstand während der Installation | Führen Sie zuerst einen vollständigen FAT im Werk des Lieferanten durch; installieren Sie in einem geplanten Stillstandsfenster |
| Bediener lehnen neue Ausrüstung ab oder verwenden sie falsch | Integrieren Sie Schulungen vor Ort und klare HMI-Anleitungen; beziehen Sie Linienvorgesetzte bereits in der Auditphase ein |
| Gesamtkosten sind höher als der Maschinenpreis | Budgetieren Sie für Fracht, Zollgebühren, GST, Installation und Ersatzteile – nicht nur für den Ab-Werk-Preis |
Kosten, Lieferzeit und Kapitalrendite
Jede Benlong-Maschine ist kundenspezifisch konstruiert, daher hängt der Preis von der Produktpalette, dem Automatisierungsgrad und dem Ausgabenziel ab. Die von Benlong veröffentlichten Spezifikationen für Lieferzeiten bieten eine realistische Planungsgrundlage:
| Upgrade-Typ | Typische Herstellungsdauer | Veröffentlichtes Amortisationsindikator |
|---|---|---|
| Halbautomatische Montage-Station | 30–45 Tage | Etwa 6–9 Monate |
| Langzeit-Thermokalibrierungsbank | 45–60 Tage | Beispielkunde: 8 Monate |
| MCB automatische Montage- oder Testlinie | 60–90 Tage | Etwa 9–18 Monate |
| Thermisches Schweißlinie mit Auslösung | 60–90 Tage (90–120 für neue Designs) | Abhängig von Volumen und Fehlerkosten |
| MCCB-Automatisierungslinie | 90–120 Tage | Beispielkunde: 14 Monate |
Die Amortisation hängt von Arbeitskosten, Volumen, Fehlerquote und Garantieexposition in Ihrem eigenen Werk ab; bitten Sie vor einer Verpflichtung um eine ROI-Berechnung basierend auf Ihren Zahlen.
Abschluss
Ein Upgrade bedeutet nicht, von vorne zu beginnen. Für Indiens Elektrohersteller ist der schnellste Weg zu besserer Qualität und höherer Produktion, die bestehende Anlage und das Produkt beizubehalten und dann die Schritte zu automatisieren, bei denen menschliche Variation am teuersten ist – Kalibrierung, Test, präzise Montage und Schweißen – und die Daten zu erfassen, die beweisen, dass jede Einheit konform ist.
Benlong Automation hat jahrelang genau dies für den indischen Markt getan, in Zusammenarbeit mit Marken wie HPL, C&S Electric und Havells sowie mit Herstellern in jeder Phase, von ihrer ersten halbautomatischen Station bis zu kompletten Linien. Wenn Sie ein Upgrade planen, kontaktieren Sie das Benlong-Engineering-Team mit Ihren Produktmustern, der aktuellen Produktion und der Zielkapazität für einen maßgeschneiderten Vorschlag und eine ROI-Analyse.
Huang Xiaolei | Benlong Automatisierung




