 Benlong
Automatisierte Montage- und Prüfsysteme: Wie man eines spezifiziert
Viele der Unternehmen im automatisierten Bereich machen einen offensichtlichen Fehler bei der Implementierung des Systems. Die Automatisierung des Montageabschnitts wird zuerst durchgeführt, da sie leicht sichtbar ist, und schafft einen weiteren Engpass während des Testprozesses, bei dem am Ende der Produktionslinie eine kleine Prüfbank mit zwei Bedienern und einer Uhr aufgestellt wird. Die Produktionsgeschwindigkeit steigt erheblich und gerät außer Kontrolle, da die Prüfbank zum Engpass wird, was die verzögerte Entdeckung von Fehlern ermöglicht, die bereits an Station vier hätten beseitigt werden müssen, bevor die Produkte zum Verpacken geschickt werden. Der Erfolg der eingesetzten Systeme lässt sich darauf zurückführen, dass alle Prozesse innerhalb dieses Systems genau umgekehrt gestaltet wurden: Die Testphase muss dort durchgeführt werden, wo der Fehler ursprünglich entsteht.
Der Autor dieses Papiers ist zufällig ein Bauunternehmen, das in dem genannten Bereich tätig ist, sodass aus dem Inhalt dieses Papiers ersichtlich wird, dass die folgenden Informationen sich speziell auf das Fachgebiet des oben genannten Designs automatisierter Systeme beziehen.
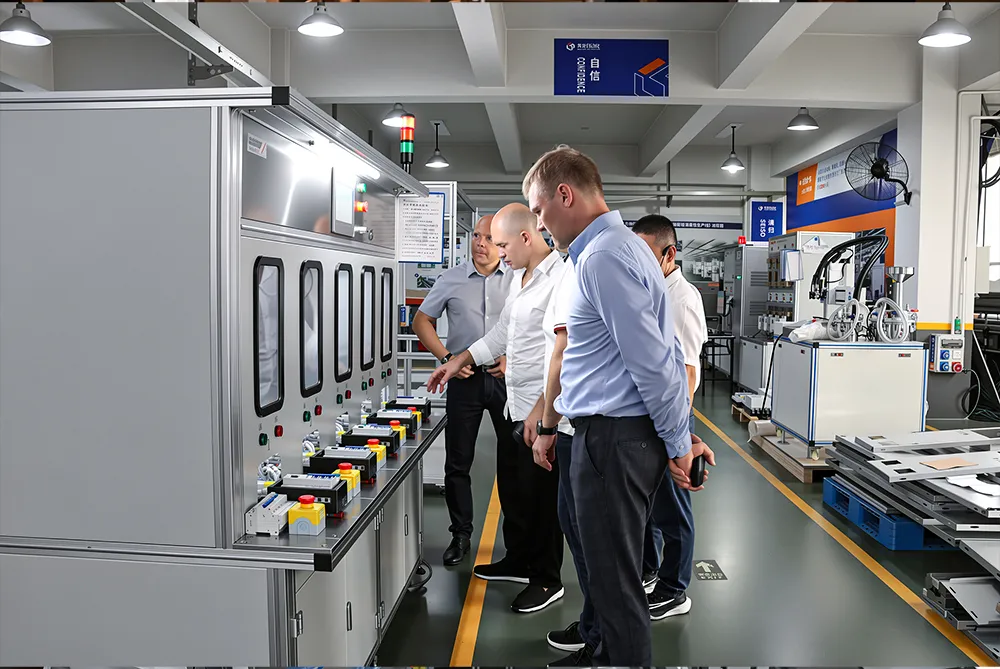
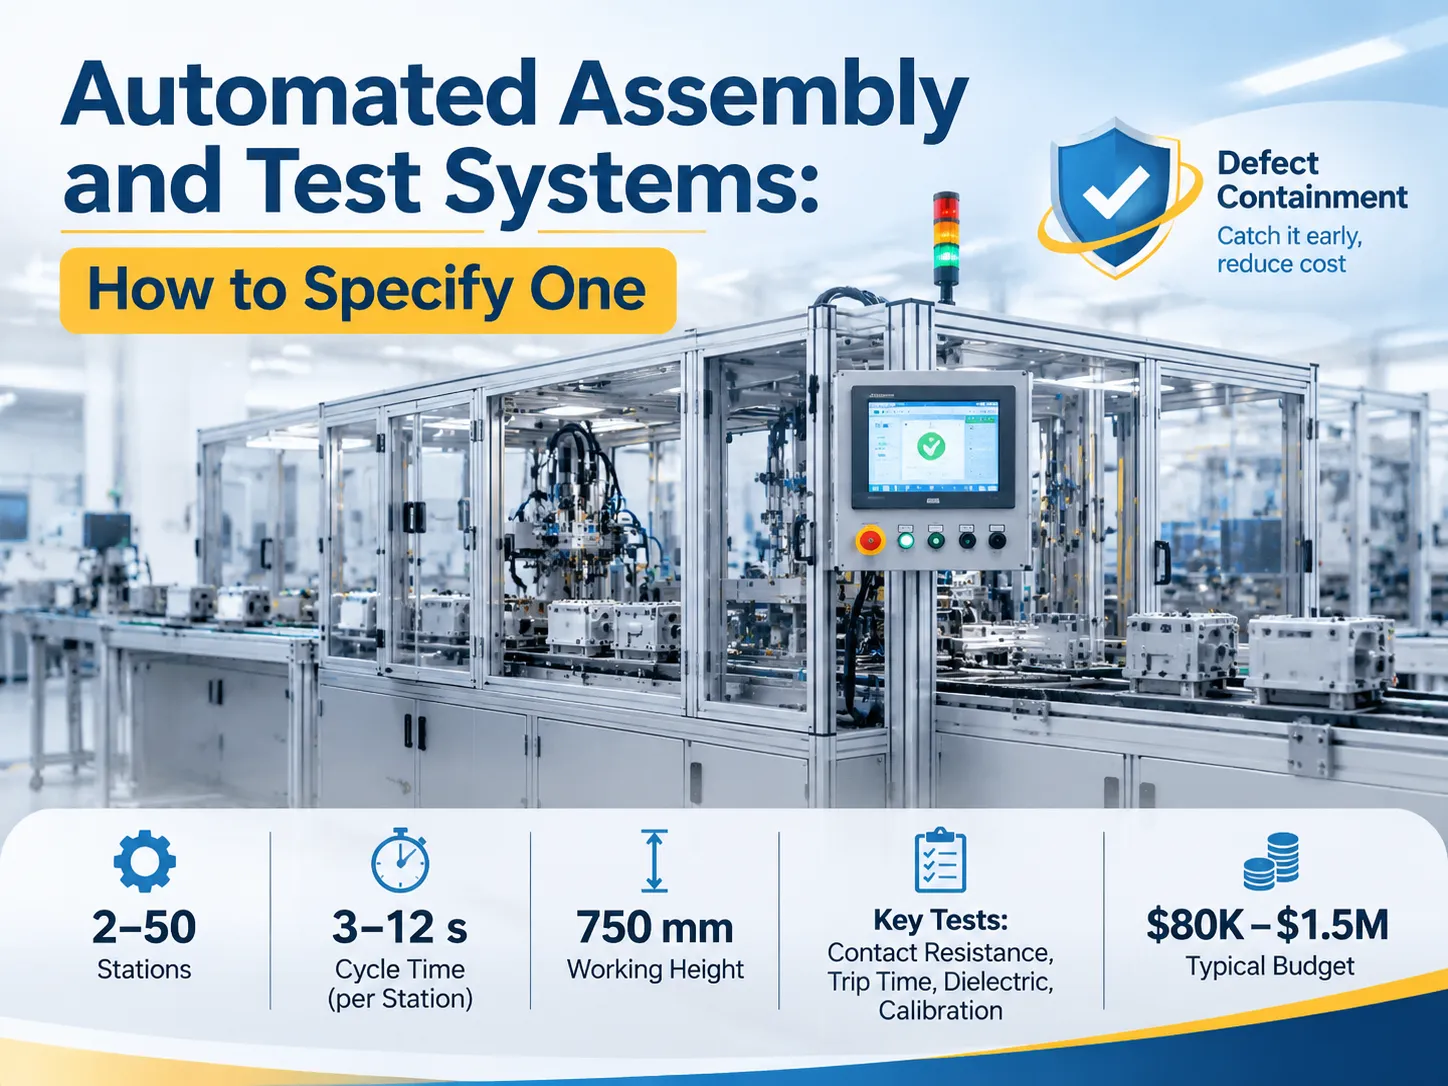
Ein System zur Prüfung und Montage mittels Automatisierung integriert eine Prüfstation für die Montage, die mit dem nachfolgenden Prüfprozess über ein für den Transfer konzipiertes und als eigenständiges System genutztes System verbunden ist. Das Ziel des Systems ist nicht die Arbeitsersparnis, sondern die Beseitigung von Fehlern. Leider erfordert dies die Automatisierung der Fehlererkennung am Montagepunkt. Für Niederspannungsgeräte betreibt das System 2-50 Montageplätze mit einer Höhe von 750 mm und einem synchronen oder asynchronen Zyklus von 3 bis 12 Sekunden. Jede Montageoperation umfasst die Überprüfung des Kontaktwiderstands, der Betriebszeit, der Dielektrizität und die Kalibrierung. Der Preis eines solchen Systems variiert je nach Automatisierungsgrad von $80000 bis $1500000.
Was ein automatisiertes Montage- und Prüfsystem tatsächlich ist
Der Begriff bezeichnet ein Gerät, das mehrere Funktionen kombiniert. Die Ausführung des Montageprozesses umfasst Montageplätze, die verschiedene Komponenten und Teile sorgfältig durch Zuführung, Ausrichtung, Pressen, Schrauben, Nieten, Schweißen und Markieren zusammenbauen. Die Durchführung des Prüfprozesses erfordert, dass die fertigen Baugruppen verschiedene Validierungstests bestehen, z. B. Durchgangsprüfung, Ohmscher Widerstand, Dielektrizitätsfestigkeit und Funktionstests. Die Bewegung der Baugruppe von einer Station zur nächsten erfolgt durch das Transfersystem und wird von einem Steuergerät verwaltet, dessen Funktion darin besteht, fehlerhafte Produkte aus dem Prozess auszuschließen.
Der Hauptunterschied dieses komplexen Systems zur Montagelinie ist die Rückkopplungsschleife.
Eine gewöhnliche Montagelinie produziert das Produkt und überprüft dessen Qualität am Ende des Montagezyklus, während dieses System an jeder Stufe der Montage prüft, ob das Fortfahren gerechtfertigt ist, und die Details des Prozesses aufzeichnet. Diese Aufzeichnung stellt sowohl die Ausgabe des Systems als auch die hergestellte Hardware dar, wobei Letztere genau das ist, wonach der Auditor und der Qualitätsingenieur des Kunden suchen.. Die allgemeine Konfiguration für eine modulare Linie, einschließlich Fördereroptionen und Stationsanordnungen, ist in diesem Überblick über die.
modulare Montagelinienplattform
dargestellt. Lesen Sie sie für die Mechanik. Die interessanten Entscheidungen liegen woanders, nämlich wo der Test platziert ist und was er ablehnen darf.
Warum der Test Inline gehört, nicht am Ende.
Wenn ein Defekt die Linie hinunterwandert, steigen die Kosten des Defekts. Ein Defekt, der an der Quelle erkannt wird, kann innerhalb weniger Sekunden behoben werden, während ein Defekt, der bei der Endkontrolle entdeckt wird, einen langen Prozess des Auspackens, Analysierens, Auseinandernehmens und Reparierens des Produkts durchlaufen muss, abgesehen von der Produktion weiterer zweihundert ähnlicher Produkte.
Wenn der Defekt vom Kunden gefunden wird, erfordert dies eine Rücksendung oder eine Frachtanspruchsschätzung sowie eine Untersuchung der Ursachen des Problems.
Allgemein sind die Multiplikatoren für diese Art von Situation bekannt: Die Kosten betragen 1 an der Station, 10 beim Endtest und 100 während des regulären Betriebs. Die Multiplikatoren können je nach Produkt variieren, aber die Tendenz bleibt gleich. Die Gründe dafür, dass Inline-Tests günstiger sind als Montage-Stationen.
- Es gibt ein weiteres starkes Argument zugunsten von Inline-Tests, das oft übersehen wird. Mit Inline-Tests stehen uns die Daten zum Zeitpunkt ihrer Entstehung zur Verfügung, was es ermöglicht, Fehler aufgrund von Änderungen der Pressschneidkraft oder aus anderen Gründen lange vor der Ablehnung des Produkts zu identifizieren. Die Architektur: Indexierung, Stationen, Test und Ablehnung.
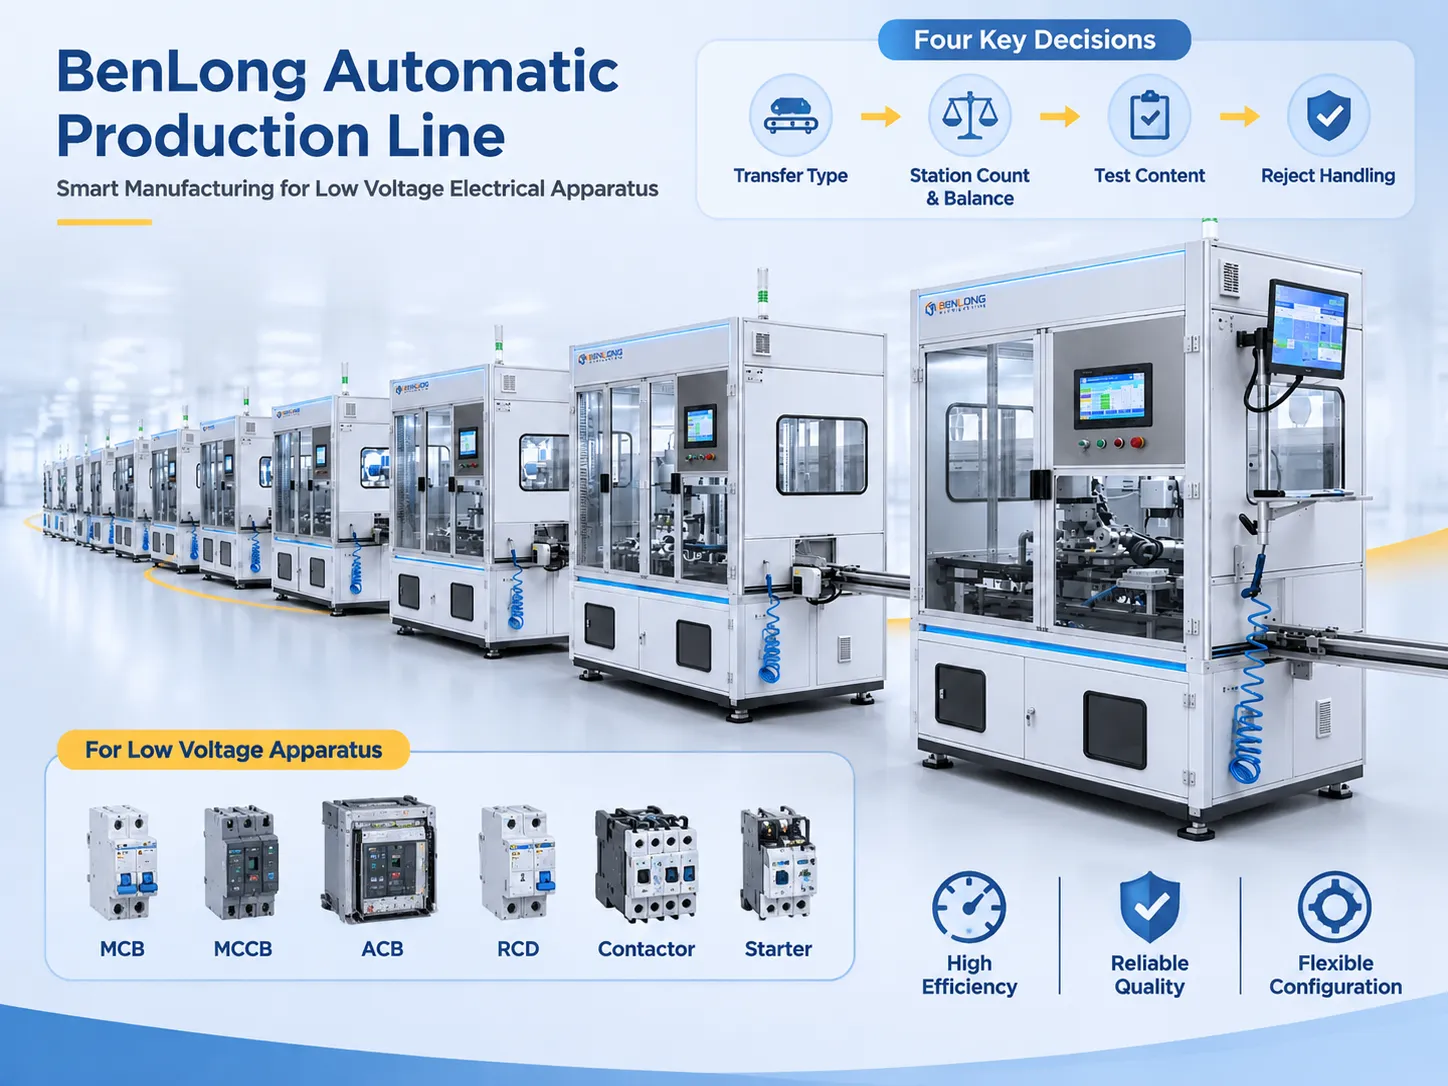
- Die Maschine kann durch vier Entscheidungen definiert werden, die in folgender Reihenfolge getroffen werden. Die erste Entscheidung betrifft den Übertragungsmodus.
- Die dritte Entscheidung betrifft den Inhalt des Tests. Dies bezieht sich darauf, was geprüft werden soll, die Toleranzstufen und die verwendeten Instrumente. Diese Entscheidung ist die teuerste und problematischste.
- Die letzte Entscheidung betrifft den Umgang mit abgelehnten Teilen, sodass ein abgelehntes Teil einen Platz außerhalb des Korbs für gute Produkte finden muss, da die minimale Lösung den Bau einer Umlenköffnung erfordert, die zu einer verschlossenen Quarantänebox führt, mit einer Aufzeichnung des Fehlers, die am Gerät angezeigt wird. Beim manuellen Prüfen ist dies das am wenigsten befolgte Verfahren, wenn die Bediener in Eile sind, was die Notwendigkeit beweist, es in den mechanischen Betrieb zu überführen.
Der Automatische ACB-Fertigungslinie ist eine nützliche Referenz dafür, wie diese vier Entscheidungen am größeren Ende zusammenwirken: Die Anzahl der Stationen wird durch die Anzahl der Baugruppen bestimmt, der Transfer ist asynchron, weil der Lichtbogenkanal und die Kontaktbaugruppen sehr unterschiedliche Zykluszeiten haben, und die Teststationen sind verteilt statt am Ende konzentriert, genau aus dem oben genannten Grund.
Wo Benlong baut: Die Niederspannungsgeräte-Linie
Unsere Expertise liegt im Bereich der Niederspannungs-Elektrogeräte wie Miniatur-Leistungsschalter, Leistungsschalter in Gehäusen, Luftleistungsschalter, Fehlerstromschutzschalter, Schütze und Anlasser. Es ist ein kleines Segment der Fertigung, aber dennoch eine herausfordernde, da die Qualität eines Produkts in Bezug auf seine elektrischen Parameter ausgedrückt wird und jede einzelne Einheit separat geprüft wird.
Die Produktionslinie besteht aus Stationen wie Kontakteinführung, Lichtbogenkanal-Montage, Mechanismusmontage, Kalibrierung, Markierung und elektrischer Prüfung mit der Möglichkeit, die Rückverfolgbarkeit über die Seriennummer herzustellen. Die Höhe der Linie beträgt 750 mm mit einer Verstellmöglichkeit von 20 mm, die Spannung beträgt 380 V, 50 Hz, und die Linie kann von 2 bis 50 Produktionsstationen umfassen, beginnend bei halbautomatischen Zellen bis hin zu kompletten Produktionslinien. Die Lieferzeit beträgt in der Regel 30-60 Tage für eine Standardlinienkonfiguration.
Der Vorteil der Arbeit in derselben Produktfamilie besteht darin, dass Sie dieselbe Werkzeugbibliothek verwenden können. Zum Beispiel bedeutet die Konstruktion der Kontakteinführung für einen 63-A-Leistungsschalter, eine weitere Station zu erstellen, die bereits zuvor produziert wurde, und dies ist das einzige Ingenieurbudget, das für das erste Projekt aufgewendet wird. Die Station zum Gehäuseaufbau ist ebenfalls ein gutes Beispiel dafür – sie sieht wie eine sehr einfache Station aus, aber tatsächlich ist es eine sehr komplizierte Aufgabe, das Gehäuse quadratisch, ausgerichtet und pausiert zu machen, mit einer Zykluszeit, die der Zeit anderer nachgelagerter Operationen entspricht.
Die Teststation ist die schwierige Hälfte
Die eigene Presse zu erstellen ist einfach. Die Teststation dient als Ort, an dem das Produkt die Tests bestehen oder nicht bestehen kann, die bestimmen, wie die Spezifikationen festgelegt werden.
- Kontaktwiderstand. Gemessen in Mikro-Ohm mit einer 4-Draht-Technik bei einem festgelegten Strom. Hier ist nicht der absolute Wert wichtig, sondern die Statistik: Ein Wert, der höher als der Referenzwert ist, weist nur auf eine schlechte Crimpqualität oder einen verschmutzten Kontakt hin.
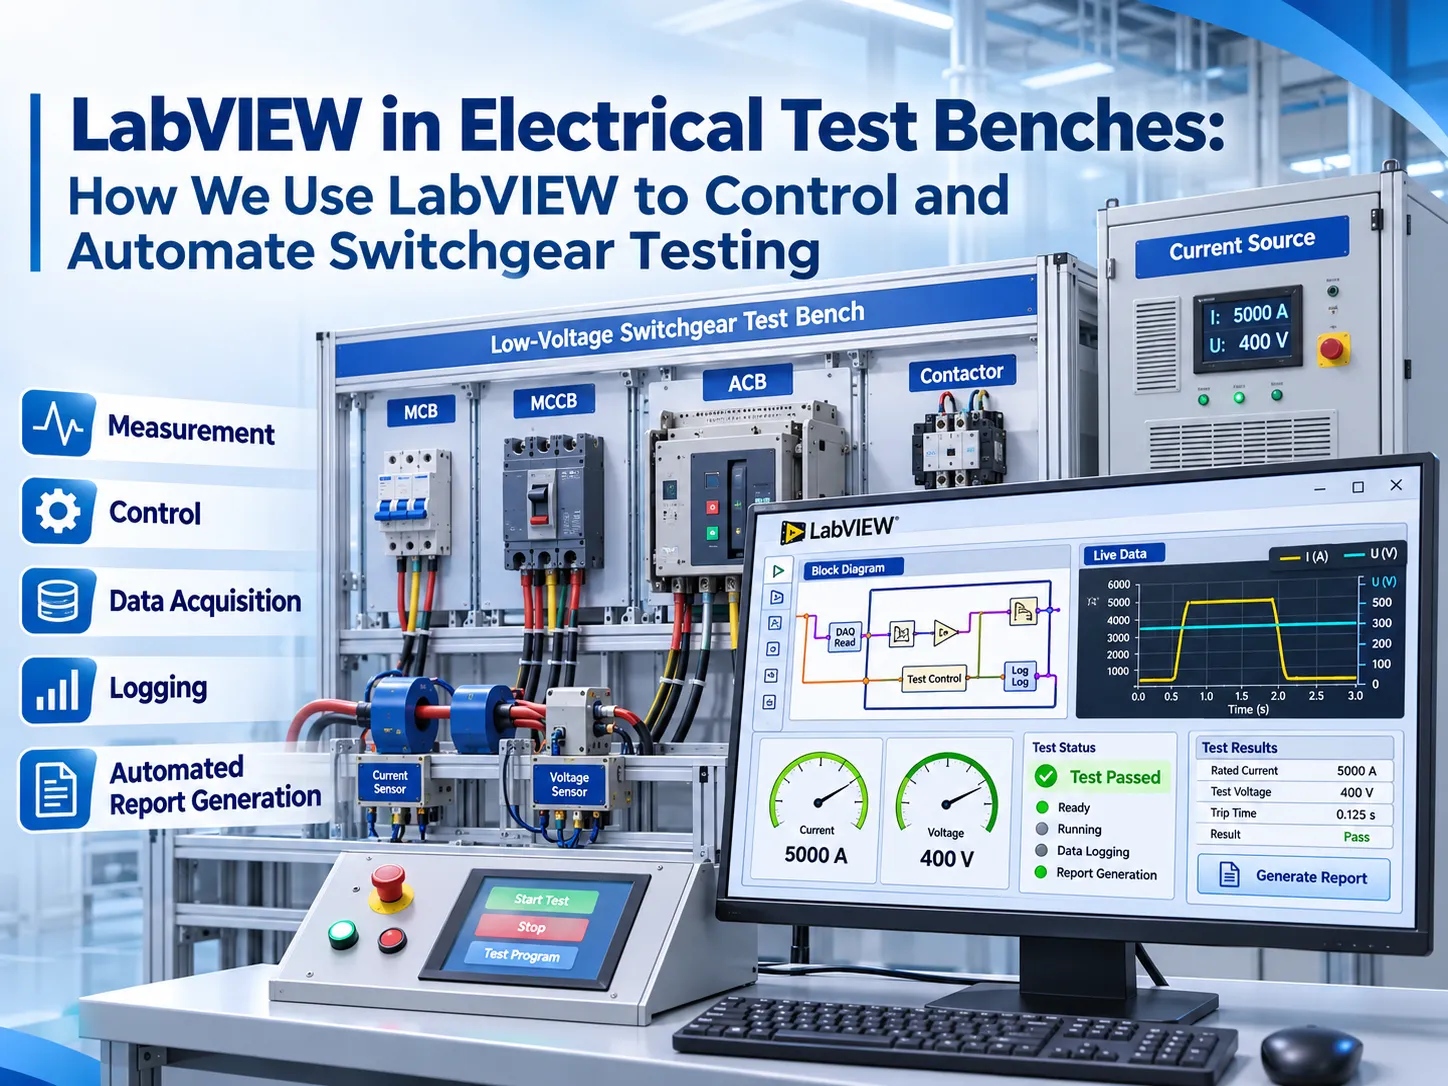
- Auslösezeit und Strom. Wenn es sich auf einen Leistungsschalter oder FI-Schutzschalter (Fehlerstromschutzschalter) bezieht, muss das Gerät mehrere Tests bestehen: Es darf bei 1,05-fachem Nennstrom nicht auslösen, muss innerhalb einer erforderlichen Zeit auslösen, wenn es einem Strom ausgesetzt ist, der 1,2-mal höher als der Nennstrom ist, usw. Es handelt sich also um eine Reihe von Tests, nicht um eine einzelne Messung, die an der Prüfstation mit einer tatsächlichen Stromversorgung durchgeführt werden sollte.
- Dielektrische Festigkeit. Wird mit einer spezifizierten Spannung für eine feste Zeitdauer unter Überwachung des Leckstroms verwendet. Der Trick liegt hier im Design der Vorrichtungen: Es ist besser, keinen Test durchzuführen, als aufgrund von Lichtbögen in der Prüfvorrichtung ein Bestehen zu erhalten, was den Test irreführend macht.
- Kalibrierung. Die einstellbare Komponente wird auf einen vorgegebenen Wert eingestellt und dann überprüft. Dies ist der Prozess, der bestimmt, wie gut ein Produkt funktioniert, und es ist auch der Prozess, der höchstwahrscheinlich manuell für eine halbautomatische Linie durchgeführt wird.
Eine speziell für diese Arbeit gebaute Prüfvorrichtung ist eine andere Maschine als eine flexible Testplattform, und die ACB-Prüfbank zeigt den Unterschied: Die Vorrichtung ist auf eine Rahmenbaugröße ausgelegt, die Stromquelle ist für diesen Rahmen dimensioniert, und die Zykluszeit spiegelt die Tatsache wider, dass das Gerät ein mechanisches Produkt ist, das betätigt werden muss, nicht nur gemessen.
Branchen, die dieses Modell passen, und eine, die es nicht tut
Der Ansatz eignet sich effektiv für Anwendungen wie die Montage von Kfz-Elementen, bei denen Steckverbinder, Sensoren und kleine Aktuatoren getestet werden. Gleiches gilt für medizinische Geräte, bei denen ein Prüfbericht eine notwendige Anforderung ist, und für die Fabrik für Unterhaltungselektronik, wo der Prozess schnell ist und auf Funktionstests basiert. Weitere erfolgreiche Anwendungen dieses Prinzips umfassen Batteriemodule, die Spannungs-, Widerstands- und Temperaturprüfungen erfordern, sodass jede Fehlfunktion als Sicherheitsproblem erkannt wird.
Die Methode wird für Kleinserienproduktion nicht empfohlen. Das bedeutet, dass ein System mit zwanzig Stationen und vorfixierten Werkzeugen nicht funktioniert, wenn Änderungen regelmäßig erfolgen und jedes Mal ein arbeitsintensiver Prozess durchlaufen werden muss. Stattdessen sollten solche Fälle gute Zellen und handbediente Prüfstände mit gut angepassten Werkzeugen vor automatisierten Förderbandsystemen bevorzugen, da sonst Geld für Beschaffung verschwendet und Maschinen ungenutzt bleiben.
Im Allgemeinen liegt die Grenze bei der täglichen Produktion bei fünftausend Einheiten, was ein halbautomatisches System in vielen Fällen effizienter macht.
Was die Fabrik tatsächlich gewinnt
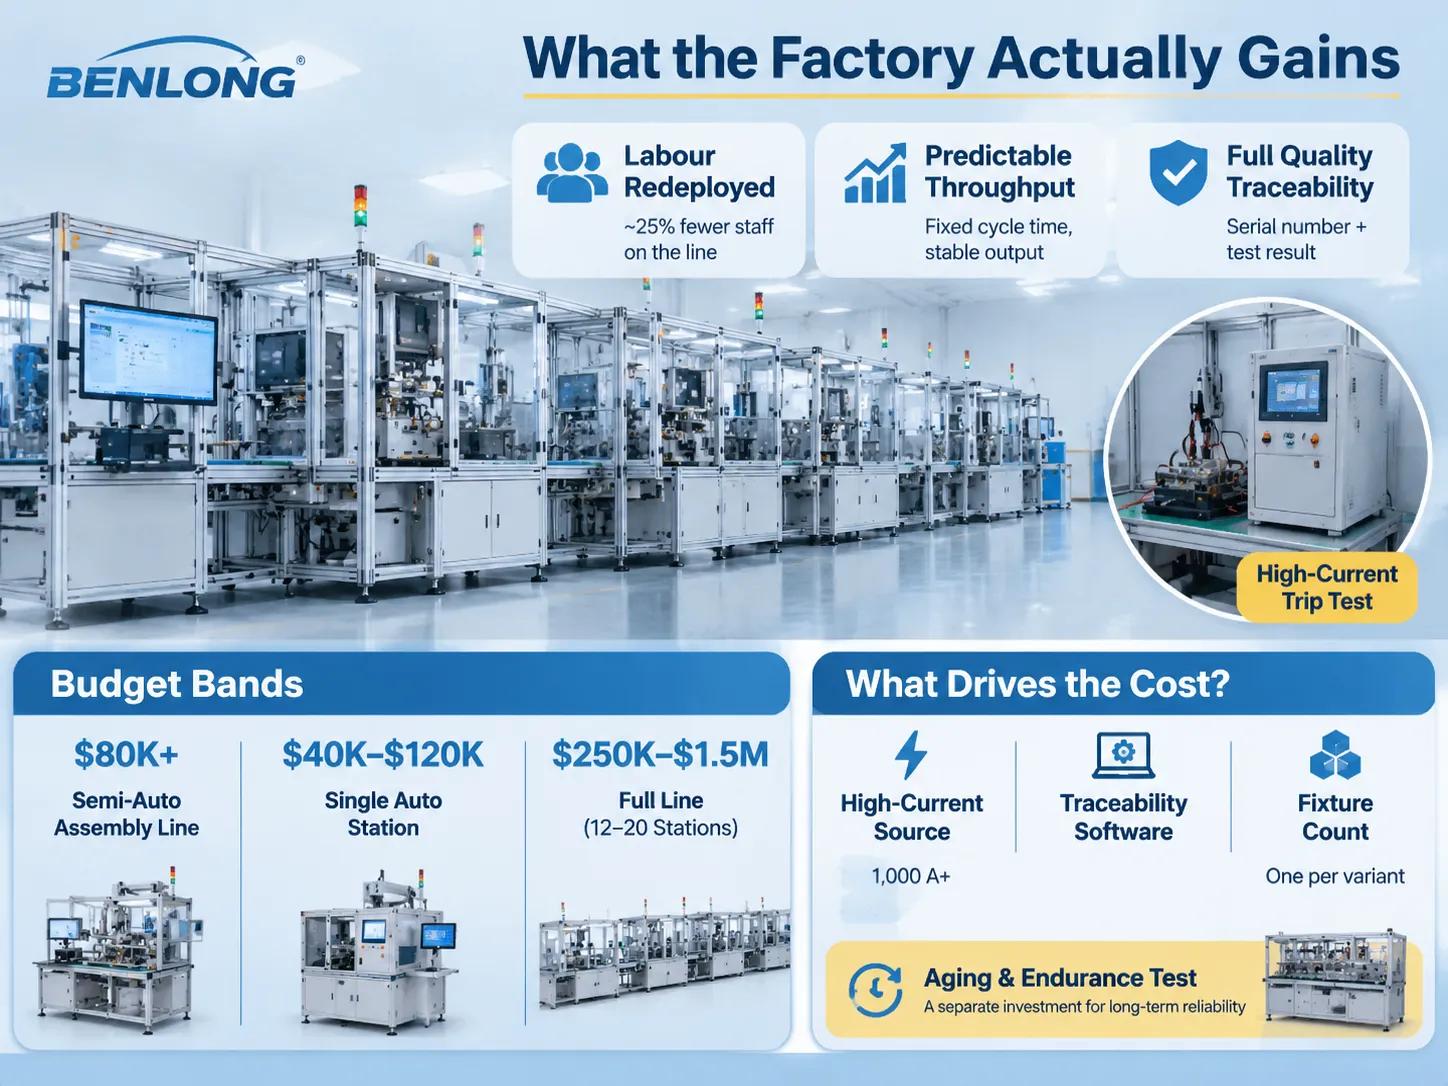
Die Umverteilung von Personal wird der vollständigen Entfernung vorgezogen. Zum Beispiel erfährt eine Produktionslinie mit 15 Stationen normalerweise eine Reduzierung des benötigten Personals um 25 Prozent. Mit weniger Personal können Bediener die Maschinenbedienung überwachen und so gute Einsparungen erzielen. Tatsächlich resultieren die Kosteneinsparungen jedoch aus geringeren Nacharbeitsmengen.
Vorhersagbarkeit des Durchsatzes. Die Produktion der Montagelinie hängt weitgehend von den eingesetzten Personen ab. Im Gegensatz dazu ist die Menge, die eine Linie mit fester Zykluszeit produziert, immer gleich, was den gesamten Prozess der Planung anderer Produktionsstufen erheblich erleichtert.
Qualitätsaufzeichnung. Jede produzierte Einheit hat ihre eigene Seriennummer und Testergebnisse. Dies ermöglicht es, auf Kundenbeschwerden innerhalb weniger Minuten zu reagieren, anstatt stundenlang zu warten, und liefert Prüfern sofort die notwendigen Nachweise.
Rüstzeit als versteckte Kosten. Wenn eine Montagelinie 40 Minuten benötigt, um auf eine andere Produktionsart umzurüsten, wird diese Linie nur einen Produkttyp herstellen und niemals für andere Marken dieses spezifischen Produkts verwendet. Die Spezifikation muss sowohl die Rüstzeit als auch die Anzahl der Varianten enthalten, die mit dieser Maschine verarbeitet werden, bevor Schätzungen zur Effektivität der Montagelinie vorgenommen werden.
Budgetrahmen und deren Einflussfaktoren
Ein halbautomatisches Montagesystem ohne Inline-Prüfung beginnt bei etwa 80.000 $. Je nach Komplexität der Ausrüstung kostet ein einzelner beweglicher Arbeitsbereich mit spezieller Vorrichtung und Basistest zwischen 40.000 und 120.000 $. Eine komplette Anlage und ein Montagesystem mit 12 bis 20 Arbeitsstationen, die Inline-Elektrotests, automatisches Aussortieren und Produkt-Rückverfolgbarkeit umfassen, liegen je nach Testfunktionen zwischen 250.000 und 1,5 Millionen $.
Drei Faktoren beeinflussen diese Zahl mehr als alles andere. Die Art der Ausrüstung, die als Stromquelle im Stromtest verwendet wird, da die Erzeugung von Strömen über 1.000 A für eine bestimmte Zeit sehr teuer ist. Die Software für die Rückverfolgbarkeit ist im Vergleich zur Hardware relativ preiswert, während die Validierung nicht günstig ist. Und die Gesamtanzahl der Vorrichtungen ist wichtig, da jede Art von Vorrichtung ihre eigene Vorrichtung haben muss, die mit der Gesamtzahl der Produkte im Sortiment von 6 Produkttypen multipliziert wird, um die Gesamtanzahl der Vorrichtungen in der Anlage zu erhalten.
Alterungs- und Dauertests sind ein separater Kauf mit eigener Logik. Ein Prüfstand, der einen Umschalter zehntausendmal unbeaufsichtigt zyklisch betätigt, ist ein Zuverlässigkeitswerkzeug, kein Inspektionswerkzeug, und ATS-Alterungsprüfstand existiert, weil diese beiden Aufgaben normalerweise zusammen spezifiziert werden, aber getrennt gekauft werden sollten, mit unterschiedlichen Akzeptanzkriterien und einer anderen Amortisationsberechnung.
Marken, die man für die Teile kennen sollte, die wir nicht herstellen
Wir fertigen sowohl Linien als auch Prüfstände für elektrische Geräte. Für andere Bereiche oder Zwecke, die etwas erfordern, das wir nicht herstellen, sind dies die erwähnenswerten Unternehmen.
ATS Corporation ist der größte Hersteller von kundenspezifischer Automatisierung in Bezug auf den Gewinn und erzielt im Geschäftsjahr bis 2025 etwa C$2,7 Milliarden und beschäftigt rund 7.500 Mitarbeiter in 65 Fabriken. Spezialisiert ist das Unternehmen auf hochkomplexe Montage und Prüfung im Gesundheits- und Transportbereich. JR Automation ist fast auf dem gleichen Niveau, mit starker Präsenz in Nordamerika und spezieller Expertise in verschiedenen Branchen.
Was die Komponenten betrifft, so ist Beckhoff die Standardwahl für PC-basierte Steuerungen und EtherCAT I/O, wenn man Bewegungssteuerung und Datenaufzeichnung berücksichtigt, während Keyence mit anderen Anbietern für Vision- und Messsensoren verglichen werden sollte. Im Bereich Robotik verwenden wir in der Regel bekannte Industrieroboterarme anstelle von Cobots.
Der Hauptvorteil großer Integratoren gegenüber Spezialisten liegt in ihrem Dienstleistungsspektrum und der Fähigkeit, Projekte für neue Anlagen zu managen. Die Erfahrung des Spezialisten besteht darin, ähnliche Aufgaben auf standardisierte Weise auszuführen, was weniger Zeit für die Konstruktion bedeutet.
Wie man wählt: Eine Auswahltabelle
| Wenn dies auf Sie zutrifft | Was passt | Budgetsignal |
|---|---|---|
| MCB-, MCCB- oder RCD-Produktion, stabiles Design, über 5.000 Einheiten pro Tag | Vollständige Linie mit Inline-Elektrotest, Kalibrierung und Serienrückverfolgbarkeit | $250.000 bis $1,5 Millionen |
| Gleiche Produktfamilie, 1.000 bis 5.000 Einheiten pro Tag | Halbautomatische Linie, manuelles Be- und Entladen, automatisierte Montage mit manuellen Prüfständen | $80.000 bis $350.000 |
| Schütz- oder Anlaufmontage, hohe Variantenvielfalt | Modulare Linie mit Schnellwechselvorrichtungen, Prüfung nur an zwei Punkten | $150.000 bis $500.000 |
| Umschalter- oder Leistungsschalter-Dauerprüfung | Alterungsprüfstand, unbeaufsichtigter Zyklus, Driftprotokollierung | $40.000 bis $200.000 |
| Medizinisches Gerät oder Automobilkomponente mit Regulierungsakte | Vollständige Rückverfolgbarkeit und validierte Testsequenz, meist ein großer Integrator | $400.000 und mehr |
| Weniger als 500 Einheiten pro Tag, Produktwechsel vierteljährlich | Zellen und Vorrichtungen, keine Linie | $15.000 bis $80.000 |
Der Vergleich von Optionen für automatisierte Produktionslinien für Käufer durchläuft dieselbe Entscheidung aus Einkaufssicht, einschließlich der Abnahmekriterien, die vertraglich festgehalten werden sollten. Es ist wichtig, dieses Dokument vor der Finalisierung der Spezifikationen durchzugehen, da festgestellt wurde, dass die beiden Hauptaspekte, die in einer Bestellung meist fehlen, hauptsächlich die Umrüstzeit und der Werksabnahmeprüfplan sind, die in diesem Stadium relativ kostengünstig sind und teuer werden, wenn sie später hinzugefügt werden müssen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Montagelinie und einem Montage- und Prüfsystem?
Eine traditionelle Montagelinie fertigt ein Produkt mit anschließender Qualitätskontrolle. Ein Montage- und Prüfsystem bewertet in jeder Phase des Herstellungsprozesses, ob die Produktion des Produkts fortgesetzt wird oder nicht. Die Prüfung erfolgt dort, wo Fehler entstehen, und fehlerhafte Produkte werden mit Angabe des Grundes aussortiert. Die Hardware mag gleich erscheinen, jedoch machen der Rückkopplungskreis und die Daten den Unterschied aus. Die zweite Variante des Prozesses kostet in der Regel 15-30 % mehr, und diese zusätzlichen Kosten werden durch eine Verringerung der Nacharbeit und ein kontinuierliches Qualitätszertifikat ausgeglichen.
Wie viel kostet ein automatisiertes Montage- und Prüfsystem?
Die Preisspanne für Budgetbereiche beginnt bei einem Preis von 80.000 € für eine halbautomatische Linie ohne Inline-Prüfung. Für eine komplette Fertigungslinie mit zwischen 12 und 20 Arbeitsstationen kann der Preis von 250.000 € bis 1,5 Millionen € steigen, während regulierte Branchen validierte Software erfordern und erhebliche Rückverfolgungskosten von mehr als 400.000 € verursachen können. Die zu zahlende Summe hängt von drei Aspekten ab: der Quelle des für die Trip-Prüfung verwendeten Stroms, der Rückverfolgungssoftware und deren Validierungsprozess sowie der Anzahl der in den Produktionslinien verwendeten Vorrichtungen.
Wie viele Stationen benötigt eine Linie?
Die Anzahl liegt zwischen 2 und 50 gemäß den üblichen Prinzipien, wobei die Anzahl für die Anzahl der unterschiedlichen Montagevorgänge steht und nicht für ein bestimmtes Ziel. Wichtiger als die Anzahl ist die Arbeitsweise. Die langsamste Arbeitsstation bestimmt die Zykluszeit; das bedeutet, dass die gesamte Montagelinie mit 20 Arbeitsstationen 12 Sekunden benötigt, damit eine der Stationen ihre Arbeit abschließt, unabhängig von der Leistung der anderen 19 Stationen. Ausbalancieren bedeutet in der Regel entweder eine Operation zu teilen oder eine zweite Prüfstelle parallel hinzuzufügen.
Kann eine bestehende manuelle Linie schrittweise automatisiert werden?
Sicherlich ist der schrittweise Umstellungsansatz tendenziell profitabler. Der Ansatz besteht darin, zuerst die Engpassstation zu automatisieren, dann die Inline-Prüfung hinzuzufügen und schließlich den Transfer zwischen den beiden zu automatisieren. Jeder Schritt birgt eigene Risiken und Amortisationszeiten, da die Fabrik entdeckt, wie der Automatisierungsprozess funktioniert, bevor eine komplette Linie installiert wird. Wenn jemand zuerst einen Transfer plant, wurde das Layout bereits festgelegt, ohne zu wissen, was der Engpass ist.
Welche Abnahmetests sollten in den Vertrag aufgenommen werden?
In Bezug auf fünf Dinge im Besonderen. Kontinuierliche Zykluszeit gemessen über einen Zeitraum von mindestens 500 Zyklen bei Nennleistung, und nicht eine Stoppuhrmessung an drei Teilen. Ertrag und OEE-Messung durchgeführt über einen Zeitraum von 72 Stunden, mit definierten Fehlerkategorien. Wiederholbarer Test am Werkzeug mit einer spezifizierten Methode und Instrument. Sicherheitsvalidierung gemäß ISO 13849 und dem relevanten Performance-Level. Dokumentationspaket bestehend aus Bestandszeichnungen und SPS-Quellcode, der Änderungen ermöglicht, sowie einer Ersatzteilliste mit Angabe der Lieferzeiten und einer Schulungskurslieferung.
Was passiert, wenn sich das Produktdesign ändert?
Es hängt alles davon ab, wie die Linie ausgelegt ist. Eine Linie, die mit Schnellwechselvorrichtungen und einem sequenzierten Testprogramm ausgestattet ist, kann mit einer Variante in wenigen Stunden umgehen. Eine Linie, die mit festen Werkzeugen und fest codierten Grenzen gebaut ist, erfordert neue Vorrichtungen und eine Softwareanpassung. Die Spezifikationen sollten angeben, wie viele verschiedene Varianten die Linie in 5 Jahren verarbeiten soll und wie lange der Umrüstzeitraum sein darf. Diese Zahlen bestimmen die Vorrichtungsstrategie, werden jedoch selten schriftlich festgehalten, es sei denn, der Käufer weist ausdrücklich darauf hin.
Referenzen
- ATS Corporation — Maßgeschneiderte automatisierte Fertigungs- und Testsysteme
- JR Automation — Automatisierte Montage- und Testintegration
- Beckhoff Automation — PC-basierte Steuerung für Produktionslinien
- A3 — Förderung der Automatisierung, Branchenressourcen
- International Federation of Robotics — Weltweite Robotikdaten
Abschluss
Kaufen Sie zuerst die Testausrüstung, bevor Sie die Produktionsmaschinen anschaffen. Eine Produktionslinie, die leicht montierbar, aber schlecht getestet ist, ist eine Montagelinie, die Nacharbeiten und Geldverschwendung verursacht. Das Geld, das für die neue Montagelinie ausgegeben wurde, hätte besser für eine Bezugsquelle und andere wichtige Maschinenteile verwendet werden können.
Schreiben Sie danach die drei Faktoren auf, die den Einsatz der Maschinen beeinflussen – Umrüstzeit, Anzahl der Varianten und Zykluszeit bei maximaler Geschwindigkeit. Diese drei Faktoren werden selten in der Bestellung erwähnt, obwohl sie für die meisten Ausfälle während der Produktion verantwortlich sind. Informieren Sie uns über das Produkt, die tägliche Produktionsmenge und die erforderlichen Tests, um die Möglichkeit zu prüfen, automatisierte oder manuell betriebene Maschinen zu bauen und schließlich die Kosten der gesamten Montagelinie zu verstehen.