Benlong




Montage-Automatisierungsgeräte zum Verkauf
Die Suche nach Montageautomatisierungsmaschinen ergibt eine Fülle identischer Angebote mit einem Rahmen, einigen Zylindern, einem Förderband und einem Touchscreen. Die Angebote sind nicht das Problem. Das Problem ist, dass “Montageautomatisierungsausrüstung” ein Kategoriename ist, der Maschinen verschiedener Klassen umfasst, die sich im Preis um das Fünfzigfache unterscheiden und unterschiedliche Anwendungsmöglichkeiten haben.
Dieser Leitfaden klassifiziert die verschiedenen Maschinentypen klar, liefert die Kennzahlen, die bestimmen, welcher Maschinentyp in jedem Fall benötigt wird, und zeigt, wie ein Benlong-Angebot aussieht und wie es erstellt wird. Wenn Sie eine Produktionslinie für Niederspannungs-Elektroprodukte, elektrische Geräte oder einfach für Mechanik suchen, ist der zweite Teil dieses Leitfadens für Sie.
Die Montageautomatisierungsmaschinen können in sieben Kategorien eingeteilt werden, beginnend mit einem einfachen Förderband und einschließlich einer vollautomatischen Produktionslinie für einen Produkttyp. Die Auswahl muss anhand von vier Kennzahlen erfolgen und hängt nicht vom Herstellerdatenblatt ab: Jahresvolumen, Anzahl der Varianten, Produktionszeit und Fehlerkosten. Eine für einen Zweck konzipierte automatische Maschine gilt als effizient, wenn sie mehr als 200.000 Einheiten pro Jahr produziert; andernfalls kann sie nicht mit modularen manuellen Systemen konkurrieren, die mit Maschinen ausgestattet sind. Benlong produziert alle oben genannten Maschinen, von Prüfmaschinen bis zu Schweißmaschinen, die zwischen den beiden Systemen eingesetzt werden.

Die sieben Kategorien, die mit “Montageautomatisierungsausrüstung” gemeint sind”
Alle verfügbaren Maschinen können einer der sieben Kategorien zugeordnet werden. Die Feststellung, ob der Lieferant in die richtige Kategorie passt, ist der schnellste Weg, die Optionen einzugrenzen, da die meisten Hersteller nur zwei oder drei Arten von Ausrüstung produzieren können.
- Manuelle und halbautomatische, förderbandgestützte Maschinen. Verschiedene Mechanismen wie Bänder, Transfers und Ketten werden zusammen mit Ausrüstung und Werkzeugen verwendet. Die eigentliche Arbeit wird von Menschen ausgeführt.
- Indexierendes Drehwahlsystem. Ein rotierender Tisch bewegt Vorrichtungen von Station zu Station.
- Inline-Indexiertechnologie. Dieses Konzept ist ähnlich, wird aber entlang einer geraden Linie umgesetzt. Die meisten automatisierten Montagegeräte für elektrische Geräte nutzen diese Technologie.
- Robotikzellen verfügen über einen oder mehrere Roboterarme, die die Vorrichtung bedienen.
- Fügevorgänge nutzen Methoden wie Ultraschallschweißen, Widerstandsschweißen, Nieten, Einpassen oder Kleben von Komponenten zur Produktentstehung.
- Prüfstationen gewährleisten die ordnungsgemäße Funktion der Ausrüstung durch Funktionstests, Hipot-Tests, Kalibrierung, Sichtprüfung und Dichtheitsprüfung.
- Integrations- und Logistiksysteme verwenden Vibrationszuführungen, Tablettzuführungen und Shuttles zum Transport von Komponenten.
Das Problem besteht darin, Maschinen der Gruppe vier zu erhalten, während eigentlich Maschinen der Gruppe zwei benötigt werden. Zum Beispiel können Robotikzellen viel teurer sein als eine nockengetriebene Indexiermaschine, die für dieselbe Aufgabe verwendet wird. Die Umfangsfragen, die einen echten kundenspezifischen Aufbau von einer Katalogmaschine unterscheiden, werden in diesem Leitfaden zur Zusammenarbeit mit einem ... Hersteller kundenspezifischer automatisierter Montageanlagen.
Vier Zahlen, die die Maschine entscheiden, bevor Sie nach einem Preis fragen
Unterschiedliche Angebote von Lieferanten können eine Differenz von 300% anzeigen, wenn man Preise für dasselbe Teil sucht. Der Grund liegt nicht in versteckten Kosten, sondern in unterschiedlichen Konstruktionen, die auf verschiedenen Annahmen basieren, und diese Annahmen beruhen auf vier Informationen, die vor der Erstellung des ersten Angebots bereitstehen müssen.
- Jahresvolumen und Losgröße. Wenn eine Maschine ein bestimmtes Produkt 6.000 Stunden pro Jahr verarbeitet, kann sie entsprechend der Geschwindigkeit gebaut werden. Läuft die Maschine jedoch 40 Chargen pro Jahr, muss die Umrüstzeit 30 Minuten nicht überschreiten, sonst steht sie untätig, während auf ein bestimmtes Teil gewartet wird. Daher sind diese Maschinentypen unterschiedlich und werden entsprechend bepreist.
- Variantenanzahl. Es muss beachtet werden, wie viele Teilenummern dasselbe Werkzeug verwenden. Ab sechs Varianten macht der Einsatz von Hartwerkzeugen keinen Sinn mehr, und selbst wenn man keine Servos verwenden möchte, muss man sie trotzdem einsetzen.
- Zykluszeit. Mit Zykluszeit ist die Geschwindigkeit des Prozesses gemeint. Es ist nicht angemessen, „schnell“ zu sagen. Wenn ein Produkt alle 4,5 Sekunden hergestellt werden muss, muss dies angegeben werden. Außerdem sollte, wenn 900 Stück pro Stunde auf dem Niveau von 92% produziert werden müssen, der Abnahmetest entsprechend diesen Parametern formuliert werden.
- Kosten eines Defekts. Ein Kratzer an einer Halterung ist viel weniger riskant als eine lose Verbindung einer Sammelschiene, da der zweite Defekttyp eine Überwachung des Drehmoments im Prozess und eine 100%-Prüfung der elektrischen Qualität erfordert. Die Kosten für eine solche Lösung können 15-25% zu den Maschinenkosten hinzufügen, aber die Ausgaben sind gerechtfertigt.
Das Gesamtbild muss in dieser Angelegenheit berücksichtigt werden. Laut der Internationalen Föderation für Robotik wurden 2024 542.000 Industrieroboter installiert, während der Gesamtbestand am Ende des Zeitraums 4.664.000 betrug, was eine Steigerung um 9% innerhalb eines Jahres bedeutet, wobei der Großteil der Installationen in Asien liegt.
Was Benlong baut und was wir anbieten
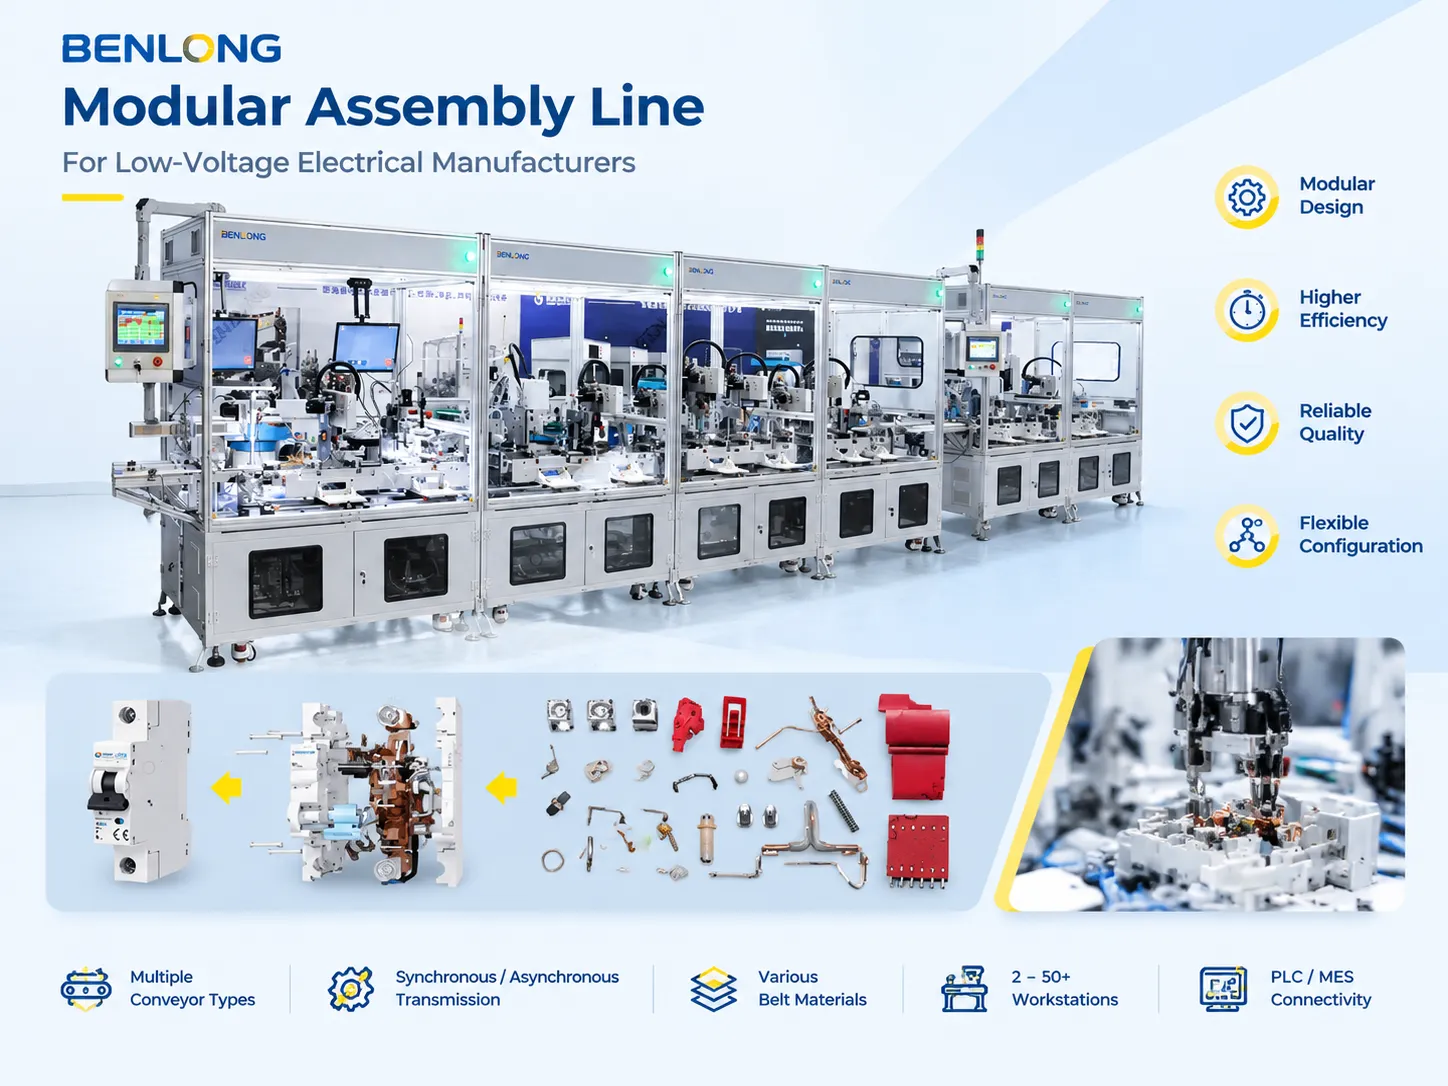
Benlong Automation spezialisiert sich auf die Produktion von Montagelinien, automatisierten Montageanlagen, Prüfständen, Schweiß- und Lötstationen sowie notwendigem Zubehör, hauptsächlich für Hersteller von Niederspannungs-Elektrogeräten. Anstatt dies allgemein zu beschreiben, werden im Folgenden detaillierte Spezifikationen unserer modularen Montagelinien bereitgestellt, da dies das Produkt ist, nach dem Kunden am häufigsten fragen.
| Parameter | Standardausführung |
|---|---|
| Förderbandtypen | Förderband, Plattenkette, Doppelschnellkette, Rollen, modulare Kunststoffförderbänder |
| Antrieb | Synchron (zwangsgesteuert), asynchron (mit Puffer) oder gemischt |
| Förderbandmaterialien | Antistatisch, hochtemperaturbeständig, lebensmittelecht, universell einsetzbar |
| Arbeitsplatzhöhe | 750 ± 20 mm, verstellbar |
| Arbeitsstationen | 2 bis 50+, modular und erweiterbar |
| Zusatzausrüstung | LED-Arbeitsleuchten, Ventilatoren, Steckdosen, Werkzeugbalancer, Luftanschlüsse |
| Steuerung | SPS oder manuell, MES-Konnektivität über OPC UA / Modbus |
| Stromversorgung | 380 V ± 10% 50 Hz oder 220 V nach Kundenspezifikation |
| Lieferung | 30 bis 60 Tage, kundenspezifische Länge und Stationsanzahl |
Die Tabelle zeigt, dass zwei Zahlen mehr kommerzielle Arbeit leisten als andere. Laut den Zahlen ermöglichen die Komponenten-Vorbaugruppe und das modulare Design die Reduzierung der Anzahl der Befestigungselemente um 20 bis 25 sowie 15 Minuten Montagezeit, und diese Zahl kann im Voraus berechnet werden. Die übrigen Geräte der Gruppe basieren auf modularer Montagetechnologie und unterscheiden sich nur in den Rahmenvarianten, was bedeutet, dass es egal ist, ob man den synchronen oder asynchronen Typ wählt, da das Ergebnis dasselbe ist, weil dies der größte Antrieb für den Durchsatz bei gemischter Produktion ist. Vollständige Konfigurationen finden Sie auf der Produktseite der modularen Montagelinie.
Eine kürzliche Konstruktion veranschaulicht die Leistung des Systems. Ein Auftragnehmer benötigte ein Produktionssystem, das die Fertigungsprozesse über 20 verschiedene Produktfamilien mit variablen Abmessungen und Zykluszeiten entspannte. Benlong lieferte ein modulares asynchrones System, bestehend aus 15 Arbeitsstationen, die über zwei Geschwindigkeiten des Kettenförderers und das drehmomentgesteuerte Schrauben betrieben werden. Nach vier Monaten Betrieb des Systems haben wir 25 % reduzierte direkte Arbeitszeit, 30 % verbesserten Durchsatz im Mischmodus, 15 % erhöhte Geschwindigkeit der Vormontage und 11 Monate Amortisationszeit erreicht. Das System wurde während der Änderung des Produktmixes nicht neu gestaltet, was der Hauptgrund für den Kauf des asynchronen Systems ist.
Die Niederspannungs-Elektro-Nische, die Benlong am besten kennt
Die Mehrheit unserer Anfragen bezieht sich nicht auf die allgemeine Montage. Stattdessen bestehen sie aus Anfragen zu spezifischen Aufgaben wie der Montage eines Mikroschalters, eines Schützes, dem Schweißen eines Lichtbogensammlers, der Durchführung eines Tests an einem Leistungsschalter und der Kalibrierung einer Auslöseeinheit. Diese Spezialisierung erklärt die Form unseres Katalogs und den Grund, warum die Konstruktion vom Bauteil ausgeht, anstatt einer vordefinierten Plattform zu folgen.
Nehmen wir das Kontaktsystem. Die Montage von Schütz und Leistungsschalter besteht aus einem beweglichen Kontakt, einem festen Kontakt, einer Feder, dem Haltesystem und oft einem Geflecht. Es ist wichtig, während der Montage die korrekte Kontaktkraft und den Spalt sicherzustellen. Die manuelle Ausführung führt zu Kraftschwankungen, abhängig von der Kapazität des Handgelenks des Bedieners. Das Automatische Kontakteinsetzmaschine für Wechselstromschütze System existiert, um diese Variation zu beseitigen: Teile werden in einem Zyklus zugeführt, ausgerichtet, eingesetzt und geprüft, und die Kraft wird durch das Werkzeug eingestellt, nicht durch die Person.
Dasselbe Argument gilt für den Rest des Produktportfolios. Die Montage des Lichtbogensammlers besteht aus einer Reihe verschiedener Stahlplatten, die immer im erforderlichen Abstand ohne Grate oder Verhakungsfehler angeordnet sein müssen; es handelt sich um Schweiß- und Nietarbeiten, nicht um Montage. Die verwendete Prüfmethode entspricht der Produktspezifikation, und der Hochspannungs-Isolationstest wird auf dem vorgeschriebenen Spannungsniveau durchgeführt, nicht auf einer runden Zahl.
Wenn Sie einen Schalter, Leistungsschalter, Schütz oder Zähler herstellen, erhalten Sie von Anfang an eine funktionierende Maschine. Wenn Ihr Produkt eine Pumpe, ein Getriebe oder ein Möbelstück ist, sind wir nicht Ihr Hersteller.
Feste Indexierlinie, Roboterzelle oder beides?
Diese Wahl führt zu mehr Nacharbeit als alles andere, was mit dem Projekt verbunden ist. Die richtige Antwort auf diese Frage hängt davon ab, wie die Zukunft des Produkts in 5 Jahren aussehen wird, nicht davon, wie sie jetzt ist.
- Wählen Sie eine feste Indexierlinie, wenn die Produktfamilie feststeht, die Zykluszeit gering ist und der Prozess aus einfachen und geradlinigen Operationen besteht. Nockengetriebene Stationen indexieren im Bereich von 0,3 bis 0,8 Sekunden. Sie sind auf wenige hundertstel Millimeter genau und wesentlich günstiger als Roboterzellen. Nockengetriebene Einheiten können bei normaler Nutzung eine Lebensdauer von zwanzig Jahren haben.
- Wählen Sie eine Roboterzelle, wenn der Prozess entweder eine Installation erfordert, nicht nur Koordination, oder die Anzahl der möglichen Varianten unerwartet hoch ist. Die Integrationskomponente ist wesentlich teurer als der Metallmechanismus. Der Arm kann so viel kosten wie 25–35 % des Preises der Installation.
- Wählen Sie beide Optionen, wenn das Produktionsvolumen groß und die Anzahl der Varianten hoch ist. Das Layout, bei dem ein fester Indexiermechanismus Materialien produziert und ein Roboter Komponenten am Ende des Prozesses zuführt, ist eine der wirtschaftlichsten heute verfügbaren Lösungen. Hochgeschwindigkeitslinien, die auf diese Weise gebaut sind, werden in dieser Notiz behandelt. Hochgeschwindigkeits-Automatisierungslösungen.
Wenn Umstände auftreten, bei denen größere Volumina beteiligt sind, aber verschiedene Mischungen von Varianten von Bedeutung sind, können die zuvor besprochenen zwei sehr vorteilhaften Lösungen zusammen eingesetzt werden. Ein sehr beliebtes Mittel, mit dieser Situation umzugehen, ist die Verwendung der festen Indexierungslösung bei stabilen Hochvolumenaktivitäten, da wir in diesem Fall sagen können, dass sich beide Methoden perfekt ergänzen.
Schraubendrehen, Dosieren, Schweißen: Die Stationen, die die Qualität bestimmen
Der Fokus der Verbraucher verlagert sich vom Förderband auf den Roboterarm, und dann erkennen sie, dass das Problem beim Schraubendreher liegt. Das ist nicht ungewöhnlich. Ein drehmomentgesteuerter Schraubendreher mit Datenüberwachung kostet etwa 1.000 € mehr als ein Kupplungsschraubendreher pro Spindel, ermöglicht jedoch die Erkennung eines versteckten Fehlers.
Es gibt drei Arten von Arbeitsstationen, die jeden ausgegebenen Euro wert sind:
- Drehmomentüberwachende Schraubendreher. Die Winkel- und Drehmomentkurven werden für jede Produkteinheit aufgezeichnet. Sie helfen, defekte Schrauben wie quergewindete Schrauben, gebrochene Schrauben oder fehlende Schrauben zu identifizieren, was die Lösung von Kundenbeschwerden sechs Monate nach deren Einreichung ermöglicht.
- Sichtprüfung. Die Überprüfung der Anwesenheit und Ausrichtung von Schrauben oder Etiketten mit Liniengeschwindigkeit ist heute mit modernen Geräten der neuen Generation möglich. Die Anzahl der durchgeführten Prüfungen hat sich auf 30–60 Kontrollen pro Kamera und Minute erhöht.
- Fügestationen mit kontinuierlicher Überwachung der Prozessparameter: Widerstandsschweißen mit Strom- und Verschiebungskurven, Ultraschallschweißen mit Energie und Längenmaß; Presspassung mit Kraft-Verschiebungskurven.
Diese Arbeitsstationen sind die Quelle der meisten Abnahme-Streitigkeiten, da der Satz “die Schraube ist fest” nicht geprüft werden kann.
Wie ein realistisches Budget aussieht
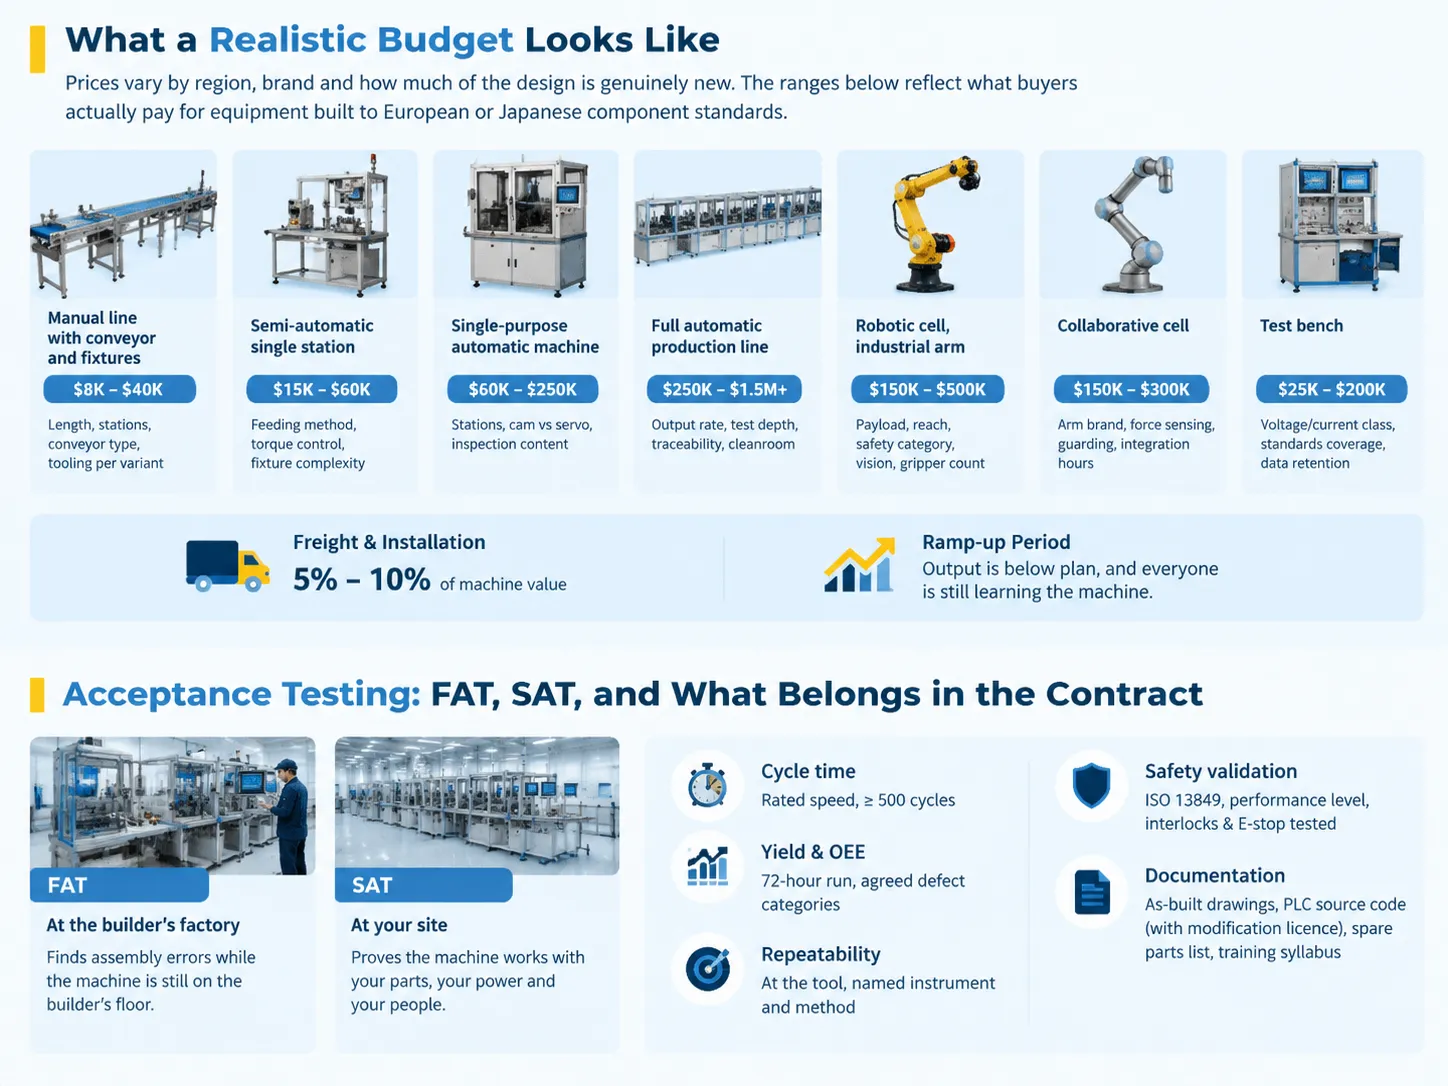
Die Preise basieren auf der Region, der Marke der Komponenten und dem Grad der Designinnovation. Die angegebenen Spannen repräsentieren die tatsächlichen Preise, die Kunden für Ausrüstungen zahlen, die nach europäischen oder japanischen Komponentenstandards gefertigt sind; diese Spannen sind bewusst breit gehalten.
| Kategorie | Typische Investitionskosten | Was die Zahl bewegt |
|---|---|---|
| Manuelle Linie mit Förderband und Vorrichtungen | $8.000 bis $40.000 | Länge, Anzahl der Stationen, Förderbandtyp, Werkzeug pro Variante |
| Halbautomatische Einzelstation | $15.000 bis $60.000 | Zuführmethode, Drehmomentregelung, Komplexität der Vorrichtung |
| Einzweck-Automatikmaschine | $60.000 bis $250.000 | Anzahl der Stationen, Nocken- versus Servoantrieb, Prüfinhalt |
| Vollautomatische Produktionslinie | $250.000 bis $1,5 Mio. und mehr | Ausbringungsrate, In-Prozess-Prüfungstiefe, Rückverfolgbarkeit, Reinraum |
| Roboterzelle, Industrieroboterarm | $150.000 bis $500.000 | Nutzlast, Reichweite, Sicherheitskategorie, Vision, Anzahl der Greifer |
| Kollaborative Zelle | $150.000 bis $300.000 | Arm-Marke, Kraftsensorik, Schutzvorrichtungen, Integrationsstunden |
| Prüfstand | $25.000 bis $200.000 | Spannungs- und Stromklasse, Normabdeckung, Datenaufbewahrung |
Es gibt zwei Dinge, die außerhalb dieser Spannen liegen und Erstkäufer schockieren können: Transport und Installation, die in der Regel zwischen 5 und 10 % des Maschinenpreises ausmachen, sowie die internen Kosten der Anlaufphase, wenn die Produktion in gewissem Maße hinterherhinkt und Lernprozesse stattfinden.
Abnahmetests: FAT, SAT und was in den Vertrag gehört
Akzeptanzkriterien im Auftrag statt per E-Mail aufnehmen. Eine Maschine, die eine nicht festgelegte Erwartung erfüllt, ist immer noch eine Maschine, die die Abnahme nicht besteht.
Die Zykluszeitmessung basiert auf einem stabilen Lauf von mindestens 500 Zyklen, nicht auf der Stoppuhr bei 3 Teilen. Ertrags- und OEE-Messungen sollten während eines 72-Stunden-Laufs mit der vereinbarten Klassifizierung der Fehler vor dem Lauf durchgeführt werden. Die Wiederholbarkeitsmessung ist an der Werkzeugmaschine mit schriftlich festgelegter Methode und Ausrüstung durchzuführen; wenn nur das Ergebnis genannt wird, können Sie Ihre Position in einem Jahr nicht verteidigen.
Dann gibt es noch die zwei ausgelassenen Punkte. Sicherheitsvalidierung gemäß ISO 13849, Kennzeichnung der Performance-Level, Kontrolle der Verriegelungen und Timing der Not-Aus-Funktion. Die Dokumentation sollte Schaltpläne, SPS-Quellcode mit Änderungsrechten, Ersatzteilliste mit Lieferzeiten und Schulungskonzept enthalten.
Pre-FAT, das beim Hersteller durchgeführt wird, und SAT, das bei Ihnen stattfindet, sind zwei unterschiedliche Ereignisse. Das erste zielt darauf ab, Montagefehler zu erkennen, wenn die Ausrüstung noch beim Hersteller ist, das zweite zeigt den Betrieb der Ausrüstung mit Ihren Komponenten, Stromquelle und Personal.
Lieferzeit, Installation und die Kosten, die niemand angibt
Im Falle einer modularen Produktionslinie beträgt die praktische Lieferzeit etwa 7 bis 15 Tage für die Bedarfsanalyse, 10 bis 20 Tage für Layout und Fördererwahl mittels 3D-CAD und Materialfluss-Simulation sowie 30 bis 60 Tage für die Produktion, 5 bis 10 Tage für die Installation und mehrere weitere Tage für die Abnahmeprüfung. Insgesamt dauert es etwa 3-4 Monate, vorausgesetzt, die Vorrichtungen sind bereits definiert und die Teile sind stabil.
Die Lieferzeit für automatische Einzweckmaschinen ist länger, da das Design nicht anderweitig wiederverwendet werden kann. Der gesamte Prozess dauert in der Regel etwa 6 bis 9 Monate, wobei die Zeitspanne hauptsächlich von der Anzahl der neu konstruierten Mechanismen bestimmt wird.
Was die Kosten betrifft, so unterscheiden sie sich erheblich:
Zunächst müssen Sie die Stromversorgung und Druckluft organisieren. Stellen Sie sicher, dass Ihre Maschine im Voraus mit Strom versorgt wird. Die Standard-Eingangsspannung für die Ausrüstung beträgt 380 V ± 10 % bei 50 Hz, jedoch ist bei Servoverpackungsstationen, einem Kühler oder einem Maschinenkompressor ein eigener Eingangskanal erforderlich. Planen Sie den Bereich, in dem die Maschine aufgestellt wird: Die Größe der Tür, die Tragfähigkeit des Aufzugs und das Gewicht der Maschine entscheiden darüber, ob die Maschine überhaupt in den Raum gelangt.
Die jährlichen Kosten für Ersatzteile liegen bei etwa 3 % bis 5 % des Maschinenpreises, das anfängliche Ersatzteilset sollte gleichzeitig mit der Maschine gekauft werden, da die Teile noch günstig sind und vom Hersteller noch erinnert werden können. Schließlich sind Personen ein weiterer wichtiger Kostenfaktor, der jedoch bei der Budgetierung meist ignoriert wird: Es wird empfohlen, einen Ingenieur zu haben, der den PLC-Quellcode besitzt und die erforderliche Schulung erhalten hat.
Käufer, die Angebote für schlüsselfertige Linien vergleichen, finden die Kompromisse zwischen Umfang, Preis und Risiko in dieser Übersicht dargestellt, automatisierten Produktionslinienlösungen, die es wert ist, gelesen zu werden, bevor Sie irgendetwas unterschreiben.
Häufig gestellte Fragen
Was ist automatisierte Montageausrüstung?
Maschinen, die einen Teil oder alle Stufen der Produktentstehung ausführen. Es kann alles sein, von einem angetriebenen Förderer mit Werkzeugen, bei dem jemand die Montage durchführen muss, bis hin zu einer vollautomatisierten Prozesslinie, bei der Zuführung, Montage, Verbindung, Prüfung und Verpackung automatisiert ablaufen und die Bediener nur die Arbeit überwachen.
Was sind Montageautomationssysteme?
Das gesamte System umfasst die Maschine, die Stationen, die Materialversorgung, die Transportsysteme, die für die Steuerung verwendeten Engineering-Systeme, die Sicherheitssysteme und die Informationsverarbeitungsarchitektur. Während zwei Lieferanten dieselbe Maschinenausstattung liefern können, haben sie völlig unterschiedliche Systeme, da es die Interaktion der Systeme ist, die es ermöglicht, dass die Ausrüstung mit der angegebenen Produktivität arbeitet.
Was sind einige Beispiele für automatisierte Ausrüstung?
Eine automatische Kontakt-Einsetzmaschine, eine MCB-Automatikmontagelinie, eine Station zum Stapeln und Schweißen von Lichtbogenabscheidern, ein Verschließer, der 40 bis 120 Flaschen pro Minute verarbeiten kann, eine robotergestützte Schraubarbeitszelle, ein ACB-Volltestprüfstand und eine Sichtprüfstation am Ende der Linie sind alle hier, weil eine der beteiligten Aufgaben entweder zu unsicher, zu langsam oder zu gefährlich war, um sie manuell auszuführen.
Was sind die fünf D’s der Automatisierung?
Langweilig, Schmutzig, Schädlich, Schwer und Kostspielig. Jede monotone Aufgabe, die Menschen Schmutz und Gefahren aussetzt und keinen klärenden menschlichen Eingriff erfordert oder einfach schwierig genug ist, um extrem kostspielig zu sein, ist ein guter Kandidat für die Automatisierung. Die Technologie ist veraltet, aber dennoch die beste, um eine Liste geeigneter Aufgaben für die Unternehmensbewertung bereitzustellen.
Referenzen
- International Federation of Robotics — World Robotics 2025: Globale Roboternachfrage verdoppelt sich in 10 Jahren
- A3 — Verband zur Förderung der Automatisierung
- Rockwell Automation — Steuerungs- und Informationsarchitektur für Montagelinien
- Universal Robots — Kollaborative Automatisierung für Montage und Maschinenbedienung
- item Industrial Applications — Modulare Profilsysteme für Montagearbeitsplätze
Abschluss
Ein Produkt, das Sie mit online verfügbaren Vergleichstools bewerten, ist kein Montageautomatisierungswerkzeug. Es gibt sieben Produktklassifizierungskategorien, und die Kategorie hängt hauptsächlich von vier wichtigen Parametern ab. Diese sind Volumen, Varianten, Takt und Fehlerkosten in dieser Reihenfolge.
Diese vier Werte müssen vor der Anforderung von Angeboten gesammelt werden, danach wird die Anzahl der verfügbaren Optionen eingeschränkt. Stellen Sie uns die Werte zusammen mit Ihren Zeichnungen zur Verfügung, und wir helfen Ihnen bei der Kategorie, den Kosten und der Frage, ob die Automatisierung bei diesem Volumen anwendbar ist.