Benlong




Wie man Industrieautomationssensoren für die Fertigung auswählt
Alle automatischen Maschinen sind auf die Informationen angewiesen, mit denen sie arbeiten. Eine Servopresse arbeitet mit einem unvollkommenen Bauteil, ein Roboter arbeitet nur mit sichtbaren Objekten, und ein Kalibrierstand misst die Temperatur seiner Umgebung. Die Wahl industrielle Automatisierungssensoren ist daher kein Posten, der am Ende eines Projekts ausgefüllt wird; sie entscheidet darüber, ob die Maschine Fehler erkennt oder sie ausliefert. Diese Richtlinie richtet sich insbesondere an die Personen, die für die Entwicklung der Sensorliste für das Projekt verantwortlich sind, sowie an die Person, die sie kaufen, Lieferantenangebote vergleichen und einige zusätzliche Sensoren bereithalten muss.
Dieser Leitfaden basiert auf unserer Erfahrung bei der Auswahl von Sensortypen für automatische Montagelinien und Prüfstände für Leistungsschalter und andere Niederspannungsgeräte. In unserer Praxis haben wir unter den sechs Sensorgattungen ausgewählt: Drucksensoren, Temperatursensoren, fotoelektrische Sensoren, Vision-Sensoren, Näherungssensoren und lineare Wegsensoren, die von führenden Unternehmen wie Omron, Keyence, Honeywell, Panasonic und SIMBATOUCH hergestellt werden.
Um Sensoren für die Fertigung auszuwählen, beginnen Sie mit der Aufgabe, nicht mit dem Katalog: Definieren Sie, was erkannt oder gemessen werden muss, das Zielmaterial und die Distanz, die Genauigkeit und Reaktionszeit, die der Prozess benötigt, sowie die Umgebung, in der der Sensor eingesetzt wird. Stimmen Sie dann das Ausgangssignal auf Ihre SPS ab (PNP oder NPN, 4–20 mA oder IO-Link), bestätigen Sie die IP-Schutzart und die Montage und standardisieren Sie auf eine kleine Anzahl von Marken und Teilenummern. Die meisten Sensorausfälle in der Produktion resultieren aus einer falschen Spezifikation oder einer schlechten Installation, nicht aus einem defekten Sensor.

Die sechs Sensorgattungen hinter den meisten Montage- und Prüfmaschinen
Es gibt Dutzende von Sensortypen, die in der industriellen Automatisierung verwendet werden, aber ein gewöhnliches Fördersystem oder ein Prüfstand verwendet nur sechs Sensorgattungen. Die folgende Tabelle zeigt die Funktionen jedes Sensors in einer realen Maschine sowie die wichtigen Spezifikationen für die Stückliste (BOM).
| Sensorgattung | Funktion an der Maschine | Wichtige Spezifikation zur Definition | Typischer Ausgang |
|---|---|---|---|
| Druck / Kraft | Überwacht Luftversorgung, Presskraft, Klemmkraft; Wägezellen in Servopressen | Messbereich, Genauigkeit (% FS), Überlastfähigkeit | 4–20 mA, 0–10 V, Schaltausgang |
| Temperatur | Umgebungs-Kompensation an Kalibrierständen; Schweiß- und Heizungssteuerung | Sensortyp (RTD, Thermoelement), Messbereich, Genauigkeit | RTD/TC Eingang, 4–20 mA |
| Fotoelektrisch | Bauteilanwesenheit, Zählung, Position; Sicherheitslichtvorhänge | Erfassungsmodus, Distanz, Fleckgröße, Reaktionszeit | PNP/NPN, IO-Link |
| Vision | Fehlende, falsch eingesetzte oder verdrehte Teile; Lesen von Codes und Markierungen | Sichtfeld, Auflösung, Prüfzeit, Beleuchtung | Ethernet, digitale Ein-/Ausgänge |
| Näherung | Zylinderendlagen, Metallteil-Erkennung, Vorrichtungsbestätigung | Erfassungsdistanz, abgeschirmt oder ungeschirmt, Gehäusegröße | PNP/NPN, IO-Link |
| Linear / Weg | Einfügetiefe, Hubposition, Höhe und Ebenheit | Messbereich, Auflösung, Linearität | 4–20 mA, 0–10 V, RS-485, IO-Link |
Druck- und Kraftsensoren
Die Druckmessung bei der Montage von elektrischen Komponenten hat zwei verschiedene Anwendungen. Die erste ist pneumatisch: Die Mehrheit der Maschinen arbeitet mit einer Luftversorgung von 0,6 MPa; ein Druckschalter oder -sender stoppt die Maschine, bevor die Niederdruckklemme ein Teil bewegen lässt. Die zweite bezieht sich auf die Kraftmessung beim Pressen, Nieten und Einsetzen. Bei Benlongs MCB-Magnetkern-Automatikmontagemaschine, setzt eine Servopresse Spulen und Stifte mit programmierbaren 10–200 N mit Kraftgenauigkeit von ±5% und Tiefengenauigkeit von ±0,05 mm, ein, und eine Kraft-Weg-Kurve sortiert jedes Teil aus, das vom erlernten Profil abweicht. Wägezellen und Miniaturkraftsensoren von SIMBATOUCH und Honeywell sind typische Wahlmöglichkeiten für diese Aufgabe.
Temperatursensoren
Temperatur ist besonders wichtig, wenn die Physik von der Temperatur abhängt. Ein bimetallischer Leistungsschalter steuert Zahnräder basierend auf Wärme, daher führt ein Kalibrierstand, der die Umgebungstemperatur nicht berücksichtigt, zu falschen Messungen von der Früh- bis zur Spätschicht. Benlongs Langzeit-Thermokalibrierbank für MCCBs erfasst die Umgebungstemperatur bei jedem Test und kann die Akzeptanzfenster automatisch anpassen, mit einer optionalen Kammer, die 25 °C ±3 °C hält. Für solche Messungen ist es besser, einen RTD (z. B. Pt100) anstelle eines Thermoelements zu verwenden, da dieser bei Raumtemperatur genauer und stabiler ist. Thermoelemente sind effektiver bei Messungen, die hohe Temperaturen an Punkten wie Schweißen und Heißnieten betreffen.
Fotoelektrische Sensoren
Fotoelektrische Sensoren sind das Rückgrat der Teileerkennung. Sie können in drei Betriebsarten arbeiten: Durchlicht, Reflexionslicht und diffuse Reflexion; zudem können selbst in engen Räumen Fasersensoren anstelle von Standardsensoren verwendet werden. Bei der halbautomatischen Montageanlage für MCB Lichtbogenlöschkammern, überprüfen optische Sensoren die Plattenanzahl und die Stapelhöhe vor dem Pressvorgang sowie Sicherheitslichtvorhänge zum Schutz des Personals im Ladebereich. Die drei führenden Hersteller optischer Sensoren sind Omron, Keyence und Panasonic.
Vision-Sensoren
Während ein fotoelektrischer Sensor mit Ja oder Nein antwortet, beantwortet ein Vision-Sensor was, wo und ob es korrekt ist. Bei Benlongs MCB-Automatisierungslinie, die mit einem Zyklus von 2–3,5 Sekunden läuft, prüfen Kameras an definierten Punkten auf fehlende Blockaden, falsch platzierte Teile und schlechte Passungen. Eine einzelne Spezifikation reicht für die Kamerafähigkeiten aus, z. B. Bildauflösung, aber die Gesamtbewertung: Bildfeld, maximale Defektgröße, Beleuchtung sowie die gesamte Inspektionsdauer müssen alle den Anforderungen des Betriebszyklus entsprechen. Keyence und Omron produzieren sowohl Vision-Sensoren als auch komplette Maschinen-Vision-Systeme.
Näherungssensoren
Induktive Näherungssensoren werden verwendet, um Metall berührungslos zu erkennen. Sie sind die am häufigsten gewählten Sensoren zur Erfassung von Zylinderendpositionen, Index-Drehtischen oder zur Überprüfung der Anwesenheit von Metallteilen in Vorrichtungen. Kapazitive Sensoren erkennen nichtmetallische Objekte wie Kunststoffgehäuse, sind jedoch stärker von Schmutz und Feuchtigkeit beeinflusst. Außerdem wird die Erfassungsreichweite mit einer Toleranz angegeben: Der spezifizierte Bereich gilt für ein Ziel aus Stahl, während andere Metalle wie Messing, Kupfer und Aluminium die Reichweite der Sensoren erheblich verringern, was besonders wichtig bei der Erkennung von Kontakten und Kupferklemmen ist.
Lineare und Wegsensoren
Lineare Sensoren haben die Fähigkeit, Positionen zu messen, anstatt nur deren Anwesenheit zu erkennen. Beispiele für solche Sensoren sind der magnetostriktive Wegaufnehmer, der potenziometrische Wegaufnehmer, der LVDT und der Laser-Wegsensor. In Montageanlagen werden sie verwendet, um die Einstecktiefe, den Presshub, die Bauteilhöhe und Ebenheit zu messen. In Kombination mit einem Kraftsensor erzeugt der lineare Sensor die sogenannte Kraft-Weg-Kennlinie, die die Servopresse zu einem effektiven Werkzeug macht.
Wie man industrielle Automatisierungssensoren auswählt: Ein Sieben-Schritte-Prozess
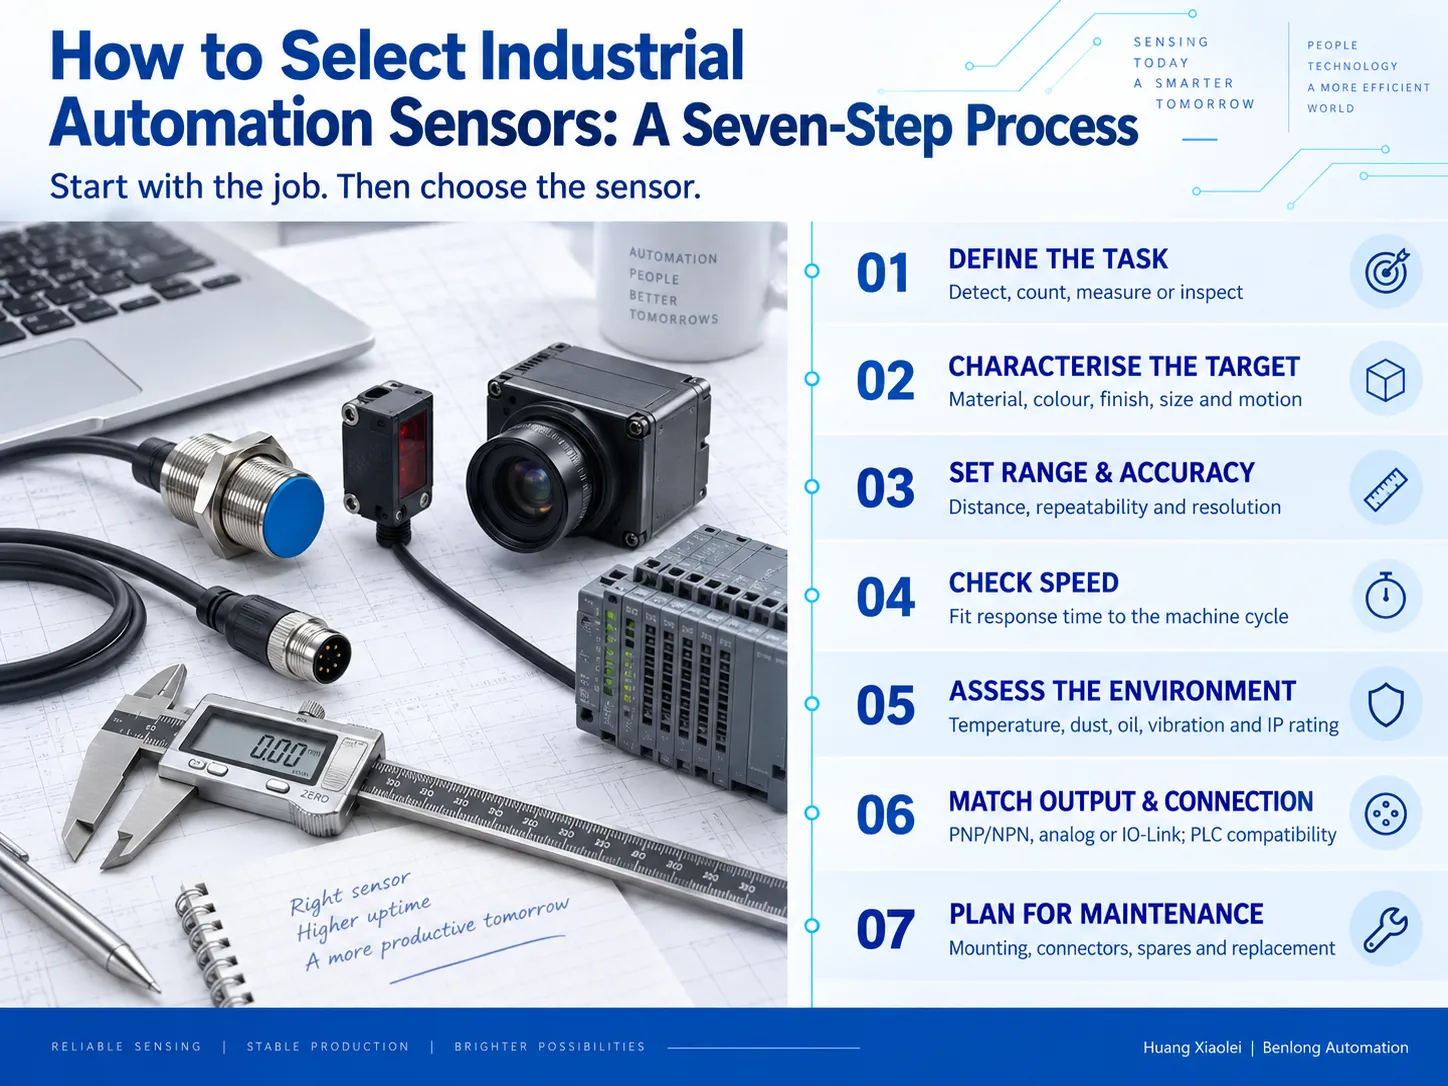
Eine solide Methodik ermöglicht es Ingenieuren, einen Industriesensor schneller auszuwählen und Einkäufern, dessen Eigenschaften leichter zu überprüfen. Diese sieben Schritte sind universell:
①. Entscheiden Sie, was erreicht werden soll. Formulieren Sie einen Ein-Satz-Aussage, die das Ziel der Erkennung, Zählung, Messung oder Inspektion im Raum und in der Zeit beschreibt. Wenn es schwerfällt, die Idee in Worte zu fassen, sind die Anforderungen an den Sensor noch nicht formalisiert.
②. Identifizieren Sie das Ziel. Dies umfasst die Feststellung von Material, Farbe, Oberflächenbeschaffenheit, Abmessungen und Beweglichkeit. In der Regel verwirren glänzende, transparente und schwarze Ziele optische Sensoren.
③. Berechnen Sie die Distanz. Definieren Sie den Arbeitsbereich des Sensors und die erforderliche Wiederholgenauigkeit der Messungen. Denken Sie auch an die kleinste Änderung, die erkannt werden soll.
④. Konzentrieren Sie sich auf die Zeit. Stellen Sie sicher, dass die Ansprechzeit des Sensors mit der Arbeitszeit der Anlage übereinstimmt; bei einem Arbeitszyklus von 2 Sekunden führt ein langsamer Sensor zu Verzögerungen.
⑤. Bewerten Sie die Umgebungsbedingungen. Berücksichtigen Sie Faktoren wie Temperatur, Ölnebel, Kühlmittel, Metallstaub und Vibrationen einschließlich elektrischer Störungen. Wählen Sie eine geeignete IP-Klasse und Gehäusematerial basierend auf der IP-Schutzart.
⑥. Bestimmen Sie Ihren Ausgangs- und Verbindungstyp. PNP oder NPN sollten zum Eingang passen, und der Analogtyp ist durch den Bereich (4-20 mA oder 0-10 V) gekennzeichnet.
⑦. Bereiten Sie die Wartung vor. Dies umfasst die Bestimmung der Steckertypen, Kabellängen, Verfügbarkeit von Ersatzteilen und ob der Austausch ohne erneutes Einlernen erfolgen kann.
Ausgangssignale: das Detail, das die meisten Inbetriebnahmeverzögerungen verursacht
Diskrete Sensoren verwenden entweder PNP- oder NPN-Technologie, und es ist entscheidend, dass der passende Sensor ausgewählt wird, der zum PLC-Eingangsmodul passt. Ein Sensor mit falscher Polarität funktioniert einfach nicht, was einer der häufigsten Gründe für Verzögerungen ist, wenn importierte Geräte ihr endgültiges Ziel erreichen. Analogsensoren hingegen arbeiten durch die Übertragung kontinuierlicher Messwerte, wobei 4-20 mA gegenüber Spannungssignalen bei langen Kabelstrecken bevorzugt wird, aufgrund ihrer Wirksamkeit gegen elektrische Störungen und der einfachen Erkennung von Kabelunterbrechungen. IO-Link, standardisiert als IEC 61131-9, behält die vertraute Drei-Draht-Verbindung bei, fügt jedoch eine bidirektionale Kommunikation hinzu, sodass die SPS Sensordiagnosen auslesen und Einstellungen automatisch auf eine Ersatz-Einheit herunterladen kann.
Sensor-Spezifikations-Checkliste für Ingenieure und Einkäufer
Die meisten Beschaffungsprobleme beginnen mit einer unvollständigen Zeile auf der Sensorliste. Bevor eine Liste von Automatisierungssensoren an den Einkauf geht, sollte jede Zeile die folgenden Fragen beantworten:
| Feld | Was zu schreiben ist | Warum das wichtig ist |
|---|---|---|
| Funktion und Standort | Stationsnummer und Aufgabe, z. B. “ST05 Lichtbogenplattenzählung” | Verknüpft das Teil mit der Maschinendokumentation und Ersatzteilliste |
| Sensortyp und Modus | z. B. diffuse Lichtschranke, M12 induktiv abgeschirmt | Verhindert Ersatzteile, die passen, aber nicht funktionieren |
| Reichweite und Genauigkeit | Erfassungsabstand oder Messbereich, Wiederholgenauigkeit | Definiert die Leistung, die der Lieferant erfüllen muss |
| Reaktionszeit | Maximalwert in ms | Muss in den Maschinenzyklus passen |
| Ausgabe | PNP/NPN, NO/NC, 4–20 mA, IO-Link | Muss zur SPS-Eingangskarte passen |
| Versorgungsspannung | Üblicherweise 12–24 V DC | Vermeidet beschädigte Sensoren beim Start |
| Anschluss | M8/M12-Stecker oder Kabel, Kabellänge | Beeinflusst Wartungszeit und Ersatzteillager |
| Umgebung und IP-Schutzart | z. B. IP67, ölbeständiges Kabel | Bestimmt die Lebensdauer |
| Marke und Teilenummer | Genehmigte Marke plus exaktes Modell | Ermöglicht dem Einkauf einen Vergleich „wie mit wie“ |
| Genehmigte Alternative | Zweite Marke und Modell | Schützt das Projekt vor Lieferzeitproblemen |
Kunden müssen zwei kaufmännische Prüfungen berücksichtigen: Überprüfen, ob die angebotene Komponente echtes Lager eines autorisierten Händlers ist, und die Lieferzeit pro Sensor ermitteln, nicht nur einen Gesamtzeitraum. Zum Beispiel kann ein rückständiger Vision-Sensor die gesamte Produktionslinie, die in der Fabrik getestet wird, zum Stillstand bringen.
Sensor-Marken, die in Benlong-Automatisierungsprojekten verwendet werden
Benlong standardisiert auf eine kurze Liste von Marken, damit Kunden Maschinen mit Teilen erhalten, die sie lokal beschaffen können, und Ingenieure Support leisten können. Der folgende Vergleich zeigt, wie jede Marke typischerweise bei Montage- und Testgeräten eingesetzt wird.
| Marke | Herkunft | Stärkste Sensorlinien | Typische Rolle bei Benlong-Maschinen |
|---|---|---|---|
| Omron | Japan | Lichtschranken, Faser, Näherung, Vision, Weg, Druck | Allgemeine Erkennung; passt zu den Omron-SPS, die auf vielen Linien verwendet werden |
| Keyence | Japan | Faser, Laser-Wegmessung, Vision- und Messsysteme | Hochpräzise Messung und Sichtprüfung |
| Honeywell | Vereinigte Staaten | Druck, Kraft, Temperatur, Position und Schalter | Druck- und Kraftüberwachung, Temperaturmessung |
| Panasonic | Japan | Faser, kompakte Lichtschranken, Flächensensoren, Lichtvorhänge, Druck | Kompakte Erkennung in engen Vorrichtungen, Arbeitersicherheit |
| SIMBATOUCH | China (Guangzhou) | Wägezellen, Miniatur-Kraftsensoren, Drehmoment- und Mehrachsen-Kraftsensoren | Press-, Niet- und Einfügekraftmessung |
Wenn ein Kunde eine andere Marke angibt, beispielsweise um einen bestehenden Werksstandard zu erfüllen, kann die Sensorliste während der Entwurfsphase angepasst werden. Dies vor dem Bau der Maschine zu tun, verursacht geringe Kosten; Sensoren nach der Abnahme der Fabrik zu wechseln bedeutet Neuverkabelung, Neuprogrammierung und erneute Tests. Käufer in Märkten wie Indien, die lokale gegen Offshore-Maschinenbauer abwägen, finden weitere Informationen zu dieser Entscheidung in unserem Leitfaden zu Herstellern automatischer Montageanlagen in Indien.
Vom Sensorsignal zur Qualitätsentscheidung
Der Ausgang des Sensors ist nur relevant, wenn er Auswirkungen auf die Aktionen der Maschine hat. Jeder wichtige Sensor in einer richtig konstruierten Linie beeinflusst die vom Gerät ausgeführten Aktionen: Stopp, Ausschuss, Wiederholung, Anpassung oder Protokollierung. Dies ist der entscheidende Unterschied zwischen Automatisierung, die lediglich Objekte bewegt, und Automatisierung, die Qualitätskontrolle durchführt, ein Unterschied, der in unserem Artikel zu Was ist Automatisierung?. weiter vertieft wird. Wenn Sie einen Maschinenvorschlag prüfen, fragen Sie für jeden Sensor, was passiert, wenn sein Signal falsch ist. Wenn es keine Antwort gibt, ist der Sensor nur Dekoration.
- Ausschuss bei Fehler: Kraft-Weg-, Bildverarbeitungs- und Zählsysteme sollten verhindern, dass fehlerhafte Teile die Linie passieren.
Wert aufzeichnen: Die Aufzeichnung von Kraftspitzen, Temperaturen und Prüfergebnissen ermöglicht die Nutzung der Daten für Audits und Reklamationen.
Sensor überwachen: IO-Link-Diagnosesystem, Signalstärkedaten von Lichtschranken und Kanal-Kalibrierung ermöglichen die Erkennung von Sensorfehlern, bevor Probleme auftreten. 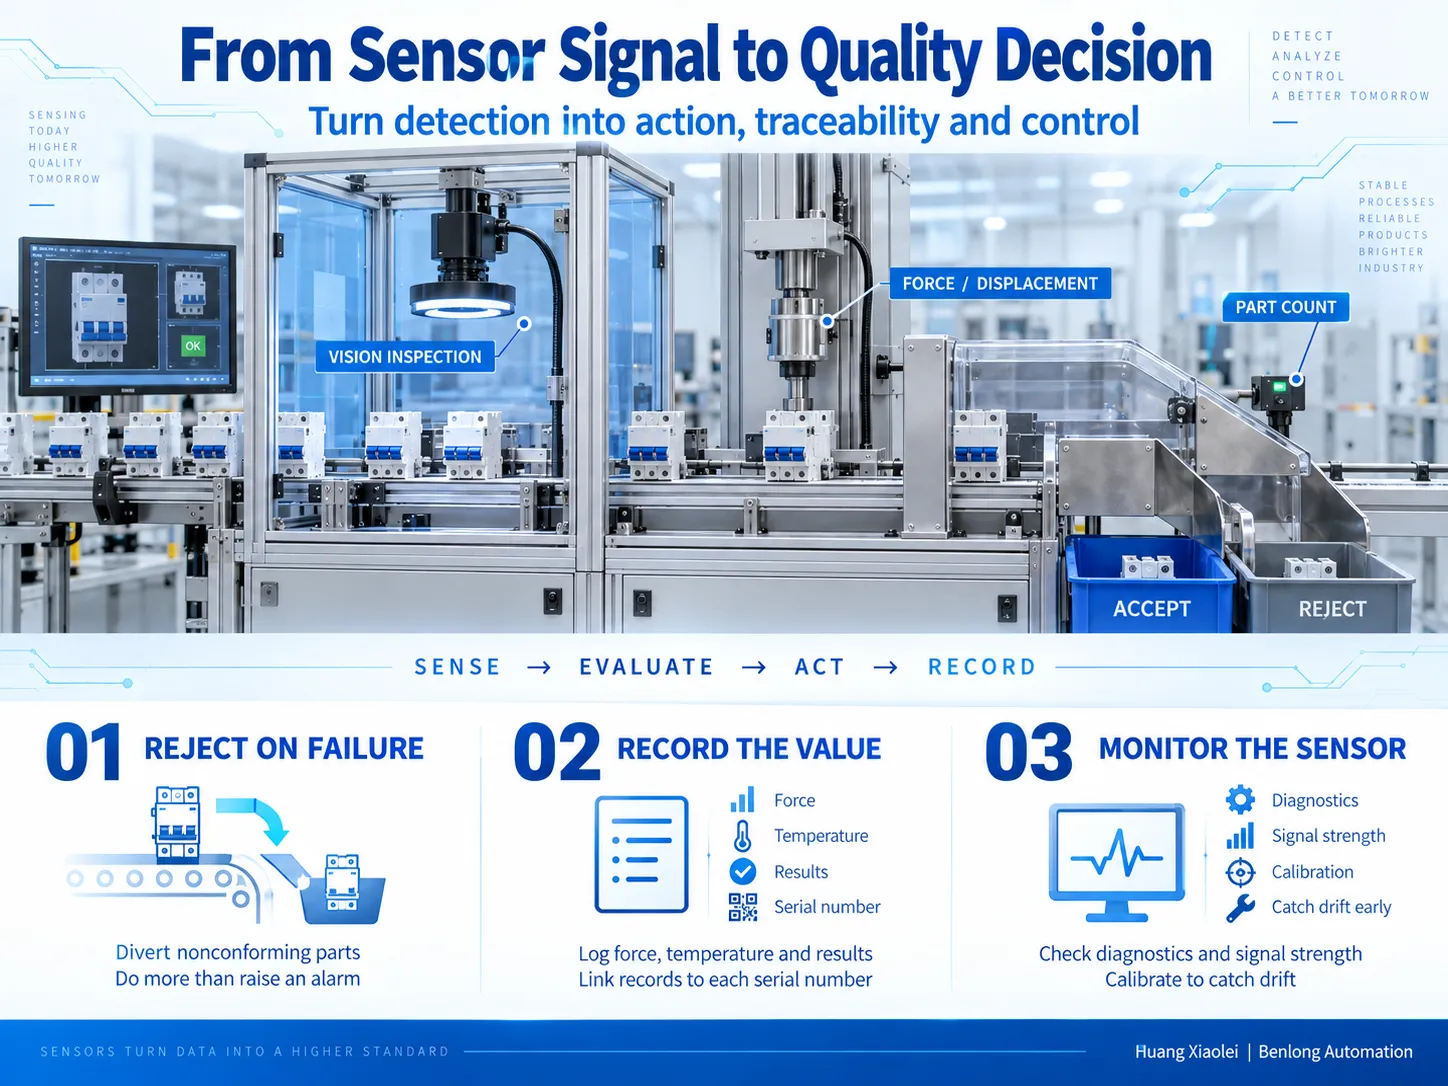
Häufig gestellte Fragen
Welche verschiedenen Sensortypen werden in der industriellen Automatisierung verwendet?
Die gebräuchlichsten Industriesensoren sind Näherungssensoren (induktiv und kapazitiv), Lichtschranken und Fasersensoren, Bildverarbeitungssensoren, Druck- und Kraftsensoren, Temperatursensoren, Linear- und Wegsensoren, Ultraschallsensoren, Encoder, Füllstand- und Durchflusssensoren sowie Sicherheitsvorrichtungen wie Lichtvorhänge und Laserscanner.
Was sind die vier Haupttypen von Sensoren?
Obwohl es keine offizielle Liste der Sensortypen gibt, werden sie in der Praxis in vier Hauptkategorien eingeteilt: Temperatur-, Druck-, Positions- oder Näherungs- und optische Sensoren. Zusammen decken diese Sensortypen die meisten erforderlichen Messungen und Erkennungen während der Fertigungsprozesse ab.
Wie wählt man einen Sensor aus?
Zuerst wird genau spezifiziert, was erkannt oder gemessen werden soll, gefolgt von der Identifikation der Details des Zielmaterials und der Entfernung, der Sicherstellung des gewünschten Genauigkeits- und Reaktionsniveaus, der Definition der Arbeitsbedingungen und der IP-Schutzart sowie schließlich der Abstimmung des Ausgangssignals auf den Controller. Abschließend ist es wichtig, einen Hersteller auszuwählen, der das Projekt auch durch Vorschläge für Alternativen unterstützen kann.
Welche Sensortypen werden häufig in Industrierobotern verwendet?
Die Gelenkposition wird hauptsächlich mittels Encoder überwacht, während Bildverarbeitungssysteme zur Identifikation von Teilen eingesetzt werden. Montage- und Polieraufgaben werden mit Hilfe von Kraft-/Drehmomentsensoren durchgeführt. Näherungs- und photoelektrische Sensoren werden an Greifern und Endeffektoren verwendet. Die Sicherheit kann durch den Einsatz von Sicherheits-Laserscannern oder Lichtvorhängen gewährleistet werden.
Referenzen
- OMRON Industrial Automation — Sensors Produktkategorie
- KEYENCE — Sensor Grundlagen: Erkennungsprinzipien und Sensortypen
- Panasonic Industry — Sensoren
- Honeywell — Sensorlösungen
- SIMBATOUCH (Guangzhou Sbatuo Electronic Technology) — Kraft- und Drucksensoren
- IO-Link Community — IO-Link Technologie (IEC 61131-9)
Abschluss
Die Auswahl von Sensoren für ein Fertigungsprojekt ist zunächst eine Spezifikationsaufgabe, bevor sie eine Einkaufsentscheidung ist. Definieren Sie die Aufgabe, das Ziel, die Genauigkeit, die Geschwindigkeit und die Umgebung; passen Sie den Ausgang an den Controller an; und standardisieren Sie auf Marken, die Sie unterstützen können. Benlong Automation verfolgt genau diesen Ansatz bei Druck-, Temperatur-, photoelektrischen, Bildverarbeitungs-, Näherungs- und Linearsensoren in seinen Montagelinien und Prüfständen, sodass jedes Signal an der Maschine zu einer Qualitätsentscheidung führt.
Huang Xiaolei | Benlong Automatisierung