 benlong
كيف تصمم خط إنتاج قواطع الدائرة الكهربائية؟
بالنسبة لمصنع يعمل في إنتاج قواطع الدائرة المصغرة، فإن فكرة خط الإنتاج عالي السعة خط الإنتاج لم تعد تُعتبر رفاهية تنافسية بل ضرورة. مع خط مصمم بشكل صحيح، لا يزداد الإنتاج وتقل تكاليف العمالة فحسب، بل تتوفر أيضًا معلومات مرضية للمدققين الذين يتحققون مما إذا كان المصنع يمكنه الحصول على شهادة الجودة: يجب أن تكون العمليات قابلة للتكرار، ويجب توثيق النتائج، ويجب أن تكون الوحدات قابلة للتتبع. معرفة كيفية تصميم خط الإنتاج, تعني، مع ذلك، العمل ضمن مجموعة من القيود العملية جدًا: يجب أخذ السعة اللازمة، وخصائص المنتج، ومسار الإنتاج، ومساحة المبنى في الاعتبار.
يشرح الدليل كيفية تصميم خط الإنتاج من البداية، مشيرًا إلى المنهجية على مثال خطوط الإنتاج لقواطع الدائرة المصغرة وقواطع الدائرة ذات الغلاف المصبوب التي طورتها Benlong Automation وتحليل تجربة أفضل المصانع في العالم. وهو موجه لمالكي المصانع، ومهندسي المشاريع، وأقسام المشتريات في الهند ودول الخليج الذين سيبدؤون مصنعًا جديدًا لإنتاج قواطع الدائرة أو يطورون المصنع الحالي.
خط الإنتاج هو التسلسل المستمر لمحطات العمل، والناقلات، ومعدات الاختبار التي تتحرك من خلالها المكونات في اتجاه واحد. يتكون تصميم الخط من تنسيق هذا التسلسل مع هدف الإنتاج، وهيكل المنتج، ومساحة المصنع.
ما يجب أن يقدمه خط إنتاج القواطع
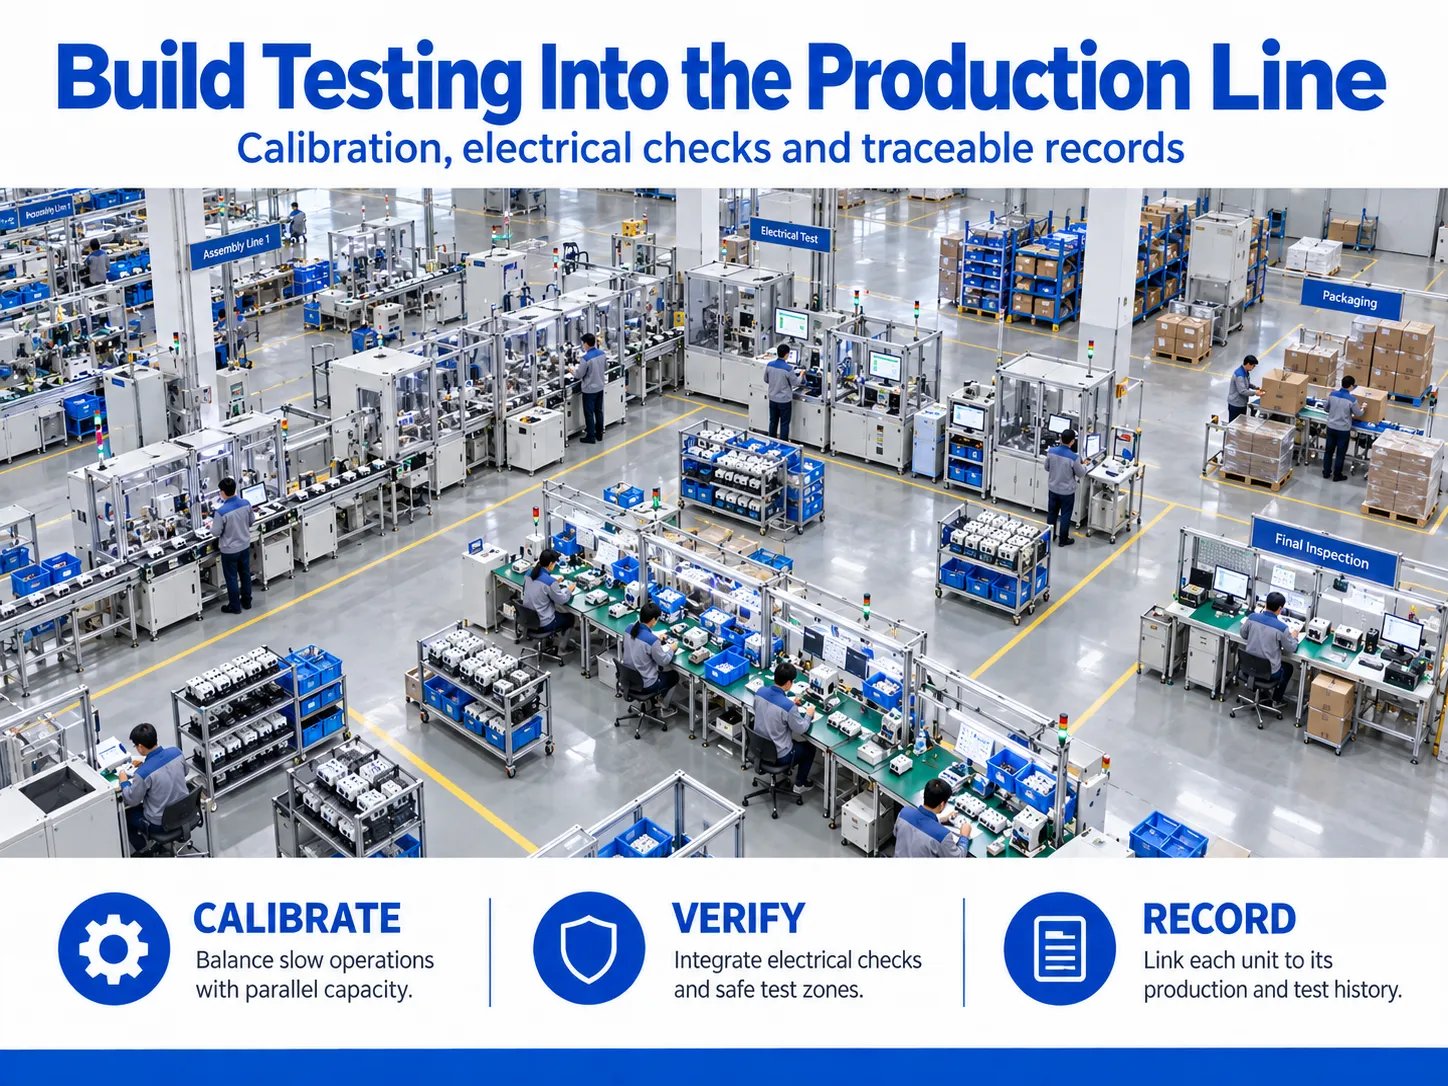
قبل بدء أي تخطيط، يجب أن يكون لدى الخط مفهوم محدد جيدًا لما يتطلبه العمل. بالنسبة لقواطع الدائرة ذات الجهد المنخفض، يكون المفهوم ثلاثي الأبعاد، ولكل مكون نفس الأهمية:
السعة – مخرجات الخط معبرًا عنها بكمية القواطع المصنعة لكل وردية، وشهر، وسنة. كما يشمل تقسيم المخرجات حسب القواطع ذات القطب الواحد، والقطبين، والثلثي، والرباعي بالإضافة إلى منحنياتها (B، C، وD).
- الجودة: يجب أن يمر كل قاطع دائرة مصغر IEC 60898-1 باختبارات روتينية مثل خصائص الفصل والقوة العازلة. في خط الإنتاج، تكون هذه الاختبارات جزءًا من العملية، وليست خطوة فحص تضاف لاحقًا.
- التتبع – يطلب الموزعون وشركات المرافق سجلات الاختبار لكل منتج. الخط القادر على ربط نتائج المعايرة واختبار الجهد العالي سيسمح بتدقيقات المصنع بناءً على البيانات بدلاً من الأوراق.
كيفية تصميم خط إنتاج في سبع خطوات
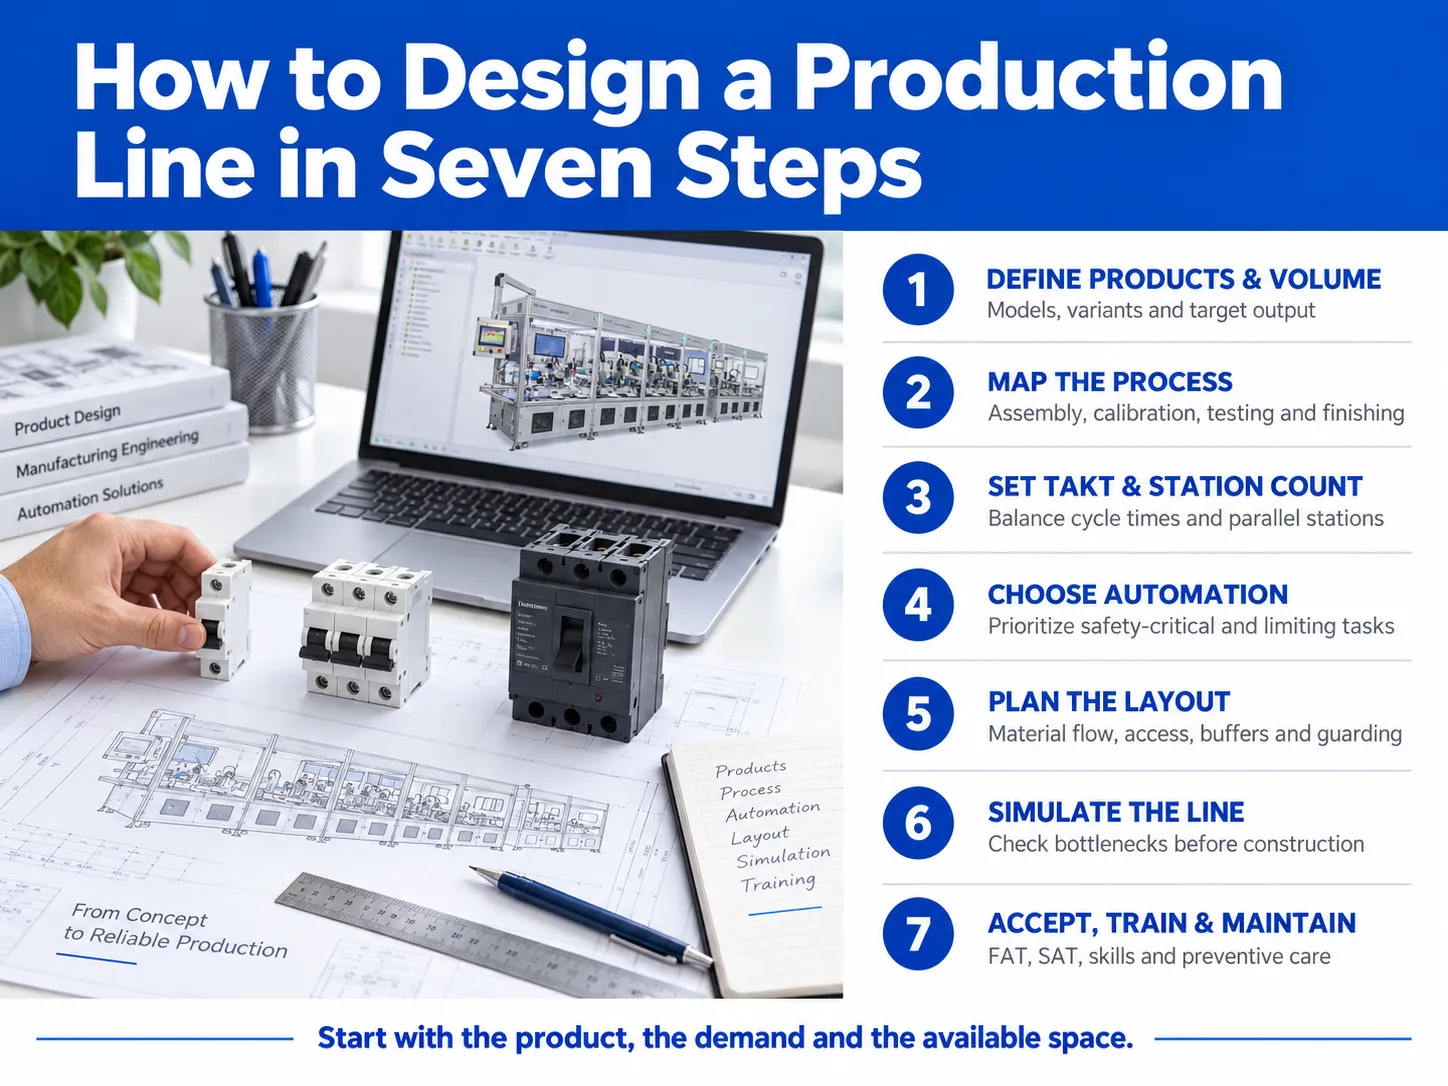
تجمع الطريقة أدناه بين تسلسل التخطيط المستخدم من قبل متخصصي التخطيط مثل المكونات المرئية مع الدروس التي يطبقها مهندسو Benlong عند تحديد نطاق مصنع القواطع. الترتيب مهم: كل خطوة تغذي الخطوة التالية.
الخطوة 1: تحديد عائلة المنتج والحجم
ابدأ بأمثلة فعلية وتقدير دقيق. حدد أي نوع من النماذج يجب أن تنفذها الخط، وعدد الأقطاب، ونطاق التيار (على سبيل المثال، التيار من 6 أمبير إلى 63 أمبير) والعدد المتوقع للوحدات سنويًا لكل نموذج من النماذج. سيساعدك مزيج المعلمات أعلاه على تحديد ما إذا كانت هناك حاجة إلى خط مرن أو مخصص.
بشكل عام، يمكن لمصنع ينتج من 200,000 إلى 800,000 قاطع دائرة صغير سنويًا أن يعمل بنجاح باستخدام نظام آلة متكامل مضغوط، بينما المصانع التي تنتج مليون وحدة أو أكثر سنويًا تستدعي وجود خط إنتاج كامل. اعتماد الحجم الحالي في التصميم هو خطأ؛ ينصح خبراء التصميم بالسماح بزيادة في السعة بنسبة 20-40%.
الخطوة 2: رسم مسار العملية
قسم المنتج إلى عمليات وضعها بالترتيب. بالنسبة لقاطع الدائرة الحراري-المغناطيسي القياسي، يكون المسار عادة كما يلي:
| المرحلة | العمليات النموذجية | ما يجب مراقبته |
|---|---|---|
| التجميع الفرعي | لحام الرحلة الحرارية، تجميع الملف المغناطيسي، تثبيت التلامس | اتساق اللحام وموقع ثنائي المعدن |
| التجميع الرئيسي | تغذية الغلاف، الآلية، إدخال وحدة الرحلة ومطفأة القوس، تثبيت الغطاء | النوابض المفقودة، ألواح القوس المقلوبة |
| المعايرة | معايرة وضبط الرحلة الحرارية | عادةً ما تكون أبطأ عملية في الخط |
| الاختبار الكهربائي | اختبار الرحلة الفورية (المغناطيسية)، فحص التشغيل والإيقاف، اختبار الجهد العالي، مقاومة التلامس | دقة الاختبار وسلامة المشغل |
| التشطيب | الطباعة بالشاشة أو العلامة بالليزر، فحص الرؤية، التعبئة | دقة الملصقات وفرز المرفوضات |
الخطوة 3: حساب زمن التكت وعدد المحطات
زمن التكت يشير إلى الوقت المتاح للإنتاج مقسومًا على الطلب على المنتج. يحدد زمن التكت سرعة جميع المحطات.
مثال: إذا كان يجب على وحدة التصنيع إنتاج 2,000,000 قطعة خلال عام وتعمل لمدة 250 يومًا على ورديتين مدة كل منهما 7.5 ساعات فعالة، سيكون الناتج 8,000 قطعة يوميًا مقسومة على 54,000 ثانية. سيكون زمن التكت 6.75 ثانية لكل قطعة. يجب تقسيم أي عملية تتطلب وقتًا أطول من زمن التكت المحسوب أو تنفيذها بالتوازي. على سبيل المثال، إجراء المعايرة الذي يستغرق 40 ثانية يتطلب تنفيذ ست عمليات بالتوازي.
يوضح هذا الحساب سبب استغراق إجراءات المعايرة والاختبار وقتًا ومساحة كبيرة في خط إنتاج القواطع بأكمله.
الخطوة 4: اختيار مستوى الأتمتة لكل محطة
تعتبر الأتمتة الخيار الأفضل لزيادة الإنتاجية. ومع ذلك، يمكن أن تؤدي تكاليف العمالة إلى إحداث ارتباك في هذا الشأن. على سبيل المثال، عندما يكون هناك حجم إنتاج معين وتكاليف العمالة منخفضة، غالبًا ما يكون الجمع بين الإدخال اليدوي والتجميع/الاختبار الآلي هو الأكثر فعالية. في الحالات التي يكون فيها الحجم كبيرًا ويريد العميل البيانات، تصبح الأتمتة الكاملة خيارًا مربحًا جدًا. يشرح دليلنا السابق لـ حلول خطوط الإنتاج الآلية الفئات الأربع للأتمتة بمزيد من التفصيل.
قاعدة عملية: قم بأتمتة العمليات التي تحدد سلامة المنتج أولاً (المعايرة والاختبار الكهربائي)، ثم العمليات التي تحد من الإنتاج.
الخطوة 5: رسم التخطيط
جيدة تصميم تخطيط الخط يبدأ بالأشخاص والمواد، وليس بالآلات. متخصص في خط التعبئة والتغليف nVenia يوصي بوضع واجهات المشغل ونقاط وصول الرافعات الشوكية بعيدًا لتجنب الازدحام، وتجميع ضوابط الآلات بحيث يمكن لمشغل واحد الوصول إليها بسرعة. تنطبق نفس المبادئ على مصنع القواطع:
- تحديد المنطقة التي تُحضر فيها الأجزاء وأيضًا حيث تُشحن البضائع وتنفيذ الخط من تلك النقاط.
وضع مخازن مؤقتة أمام المحطات ذات السرعات البطيئة أو مخاطر الأعطال العالية بحيث لا يؤدي توقف قصير إلى حظر الخط. إذا كانت المساحة مشكلة، يمكن أن تكون المخازن المؤقتة رأسية.
التأكد من أن المناطق التي تُجرى فيها اختبارات التيار العالي واختبارات العزل ليست بجانب الممرات وتوفير الحماية منذ مرحلة التصميم.
في حالة وجود قيود كبيرة في المساحة، يمكن للمعدات شبه الآلية أو المتكاملة أداء نفس العمليات بأقل مساحة ممكنة.
الخطوة 6: المحاكاة قبل البناء
حديث برنامج تصميم خطوط الإنتاج يتيح للمهندسين بناء نموذج ثنائي أو ثلاثي الأبعاد بمقياس مناسب وتركيب الآلات الفعلية في النموذج المحصل عليه. تشمل البرامج الشائعة AutoCAD لتصميم تخطيطات الأرضيات ثنائية الأبعاد، SolidWorks وInventor لإنشاء نماذج ثلاثية الأبعاد للمعدات، وبرامج المحاكاة الحدثية المنفصلة مثل Siemens Plant Simulation وVisual Components وFlexSim وAnyLogic لتحليل الإنتاجية.
تتيح المحاكاة رؤية الاختناقات في العملية حتى قبل بدء الإنتاج. وفقًا لـ Visual Components، يظهر مشروع التخطيط لشركة Midea أنه بعد إجراء محاكاة التصميم، أدى ذلك إلى تقليل مساحة المنشأة بمقدار 10% وزيادة السعة بمقدار 10%، مما وفر حوالي $879,000. ومع ذلك، تشير الدراسة أيضًا إلى أن التفاصيل الكاملة للمحاكاة ضرورية لتحقيق أرقام دقيقة ومحددة.
تدمج Benlong تقدير زمن الدورة والتصميم ثلاثي الأبعاد للخط في خطوات التصميم الخاصة بها، والتي قد تستغرق من أسبوعين إلى شهر.
الخطوة 7: القبول، التدريب والصيانة
الخط لا يُعتبر مكتملًا إلا عندما يعمل في منشأتك. خطط لاختبار قبول مسبق (FAT) في مصنع المورد باستخدام عيناتك الخاصة، يليه اختبار قبول الموقع (SAT) بعد التركيب. ثم قم بوضع جدول صيانة وقائية يشمل أجزاء التآكل، التركيبات، الحساسات ومعايرة مصادر الاختبار. تحافظ أدوات الإنتاج الرشيق مثل 5S وKanban وKaizen على أداء الخط بعد مغادرة فريق التكليف.
الأنواع الأربعة لتخطيط الإنتاج
يستخدم كل مصنع أحد التخطيطات الأساسية الأربعة، أو مزيجًا منها. اختيار التخطيط الصحيح هو أساس أي قرار تخطيط إنتاج.
| نوع التخطيط | كيف يعمل | الأفضل لـ | مثال على مصنع القواطع |
|---|---|---|---|
| تخطيط المنتج (الخط) | الآلات مرتبة حسب ترتيب العمليات | حجم إنتاج مرتفع، منتج مستقر | خط تجميع واختبار كامل للقواطع الصغيرة |
| تخطيط العملية (الوظيفي) | تجميع آلات متشابهة حسب الوظيفة | تنوع عالي، حجم منخفض | ورشة لحام تخدم عدة عائلات من المنتجات |
| التخطيط الخلوي | خلايا صغيرة، كل منها يصنع عائلة من الأجزاء المتشابهة | حجم متوسط، عدة متغيرات | خلية على شكل U لتجميعات فرعية للرحلات الحرارية |
| تخطيط الموضع الثابت | يبقى المنتج في مكانه؛ يأتي إليه الأشخاص والأدوات | المنتجات الكبيرة جدًا أو الثقيلة | لوحات المفاتيح الكهربائية وتجميع قواطع الدائرة الكبيرة |
تدير معظم مصانع القواطع نظامًا هجينًا: مناطق خلوية أو عمليات فرعية للتجميع والتشكيل، تغذي تخطيط المنتج للتجميع النهائي والاختبار.
أمثلة على تخطيط خط التجميع من Benlong Automation
التالية أمثلة تخطيط خط التجميع تأتي من مشاريع خط الإنتاج في Benlong. تُظهر كيف ينتج نفس أسلوب التصميم خطوطًا مختلفة جدًا اعتمادًا على الحجم والمنتج والمساحة.
| الخط | الإنتاج / الدورة | البصمة أو النطاق | مناسب لـ |
|---|---|---|---|
| خط تجميع قواطع الدائرة المصغرة الأوتوماتيكي | 2–3.5 ثانية لكل قطعة، حتى 1,800 وحدة/ساعة | فحص بصري في كل محطة؛ تغيير 1P–4P خلال أقل من 30 دقيقة | مصانع قواطع الدائرة ذات الحجم الكبير |
| خط اختبار قواطع الدائرة المصغرة الأوتوماتيكي | 1,800–2,400 وحدة/ساعة | اختبار الرحلة المتوازية والمعايرة واختبار مقاومة التلامس مع الفرز التلقائي | المصانع التي يكون فيها الاختبار عنق الزجاجة |
| خط إنتاج صغير لقواطع الدائرة | 3,000 قطعة في وردية 8 ساعات | 93 × 1.83 × 2.44 م، تثبيت مدمج، اختبار الرحلة، اختبار الجهد العالي والمعايرة | 200,000–800,000 وحدة/سنة، مساحة محدودة |
| خط إنتاج ذكي لقواطع الدائرة متصل بالإنترنت | 800–1,500 وحدة/الوردية | يضيف تجميع الوحدات، بروتوكول واختبارات التبديل عن بُعد، والشيخوخة | قواطع ذكية للمنازل والشبكات الذكية |
| خط إنتاج قواطع الدائرة المصغرة الأوتوماتيكي | حوالي 30 ثانية لكل قطعة | 0 × 2.0 × 2.2 م، معايرة ETU وتتبع MES | قواطع MCCB بإطارات 100 A–1600 A |
مثال على تخطيط الإنتاج لمصنع هندي متنامي
هنا مثال تخطيط الإنتاج لكيفية نمو المصنع على مراحل. كبداية، يبدأ مصنع قواطع الدائرة النموذجي بخط صغير أكثر إحكامًا كمرفق إنتاج مستقل حيث تصل القدرة الإنتاجية إلى حوالي 750,000 قطعة سنويًا في وردية واحدة. بمجرد اكتشاف أنه يمكنه إنتاج أكثر من مليون قطعة في السنة، يضيف المصنع الوردية الثانية ويجمع خط الإنتاج الكامل المجهز بخط اختبار آلي متكامل مرتّب بحركة مستقيمة أو على شكل حرف L عبر مستودع المكونات إلى قسم التعبئة.
القرار التصميمي الرئيسي في المرحلة الأولى هو حجز مساحة الأرضية وسعة الطاقة للمرحلة الثانية، حتى لو بقيت فارغة لمدة عامين. للمصانع التي تحتاج إلى إنتاج مختلط متعدد المعايير من اليوم الأول، تقدم Benlong أيضًا خط إنتاج تجميع واختبار مرن مع تبديل نموذج بضغطة زر واحدة.
ما تعلمه مصانع المنارات عن تصميم الخط
يعترف الشبكة العالمية لمصانع المنارات التابعة للمنتدى الاقتصادي العالمي بأكثر مواقع الإنتاج تقدمًا في العالم. في يونيو 2026، نما عدد المواقع إلى 238 موقعًا, ، مع الذكاء الاصطناعي، التعاون بين الإنسان والآلة، والاستدامة كموضوعات رئيسية لأحدث الدفعة. يصنع العديد من الأعضاء نفس نوع المنتجات الكهربائية التي ينتجها المصنعون في الهند والخليج.
- شنايدر إلكتريك، حيدر آباد (الهند): معترف بها كمصنع منارة متقدم في 2022 وكمنارة استدامة في 2023. يدير المصنع نظام تصنيع قائم على السحابة مبني على أجهزة إنترنت الأشياء والبيانات في الوقت الحقيقي. لدى شنايدر ما لا يقل عن سبعة مصانع منارة حول العالم، بما في ذلك شنغهاي ومونتيري.
- سيمنس، نانجينغ (الصين): تم تسميته مصنع منارة في يناير 2026. تصف سيمنس ذلك كمصنع رقمي أصلي تم تصميمه واختباره افتراضيًا قبل البناء. تتغير تكوينات خطه حوالي كل أربعة أسابيع، وانخفضت أوقات التنفيذ بنسبة 78% مقارنة بعام 2022.
- سيمنس، أمبيرغ، إيرلانجن، فورث وتشينغدو: مواقع منارات سابقة. تسجل إيرلانجن زيادة في الإنتاجية بنسبة 69% وانخفاضًا في استهلاك الطاقة بنسبة 42% بفضل الذكاء الاصطناعي، التوائم الرقمية والروبوتات.
- الخليج: أرامكو لديها خمسة مرافق في الشبكة, and دفعة سبتمبر 2025 أضافت موقعًا في قطر، مصنع بيرل GTL التابع لقطر للطاقة وشل.
ثلاث دروس تنتقل مباشرة إلى مصنع قواطع بأي حجم. أولاً، صمم الخط رقميًا قبل بنائه. ثانيًا، ابنِ المرونة في التخطيط، لأن مزيج المنتجات سيتغير أسرع من المبنى. ثالثًا، اجمع البيانات من كل محطة منذ اليوم الأول، لأن الذكاء الاصطناعي والتحليلات لا يمكنها العمل إلا بالبيانات التي يسجلها الخط بالفعل.
ملاحظات التخطيط للمشترين في الهند ودول مجلس التعاون الخليجي
- مصدر الطاقة: يعمل مصدر الطاقة في الهند والإمارات وقطر وعمان والكويت بتردد 50 هرتز، بينما يعمل مصدر الكهرباء في السعودية بتردد 60 هرتز. يُنصح بتأكيد التيار والجهد عند مستوى العرض نظرًا لأن جميع مصادر التيار والمحركات مصممة وفقًا لذلك.
الطقس: تؤثر درجات الحرارة العالية والغبار على أنظمة الرؤية المختلفة، والأنظمة الهوائية، وعمليات المعايرة الحرارية مما يستلزم إنشاء مرافق للمعايرة وإجراء اختبارات دقيقة.
استخدام العمالة والأتمتة مثالي في المنطقة عندما تكون العمالة الماهرة رخيصة لأن عمليات التحميل والمعالجة المسبقة شبه الأوتوماتيكية مع الاختبار الآلي هي الأكثر كفاءة وتحقق أسرع عائد على الاستثمار.
ابدأ بعيناتك وأرقامك
أسرع طريقة لتصميم خط موثوق هي إرسال عينات منتجك، الإنتاج المستهدف، والمخطط الأرضي المتاح إلى فريق هندسي يبني خطوط القواطع يوميًا. يمكن لمهندسي Benlong مراجعة مسار العملية، إجراء حسابات التكت والتخطيط، واقتراح خطة مرحلية مع تحليل العائد على الاستثمار. اتصل بـ Benlong Automation لبدء المناقشة.
مراجع
- IEC 60898-1:2015 – قواطع الدائرة للحماية من التيار الزائد للمنازل والمنشآت المماثلة
- المنتدى الاقتصادي العالمي – مواقع المنارات العالمية الجديدة توضح كيف يعيد الذكاء الاصطناعي تشكيل التصنيع وسلاسل التوريد (يونيو 2026)
- سيمنس – منشأة نانجينغ المدعومة بالذكاء الاصطناعي تُسمى مصنع المنارة العالمي للمنتدى الاقتصادي العالمي
- Visual Components – كيفية تخطيط وتصميم تخطيط مصنع التصنيع
- nVenia – كيفية تصميم التخطيطات لتحسين بصمة خط الإنتاج
- Benlong Automation – خط تجميع أوتوماتيكي لقواطع الدائرة الصغيرة: زمن دورة 2–3.5 ثانية، فحص بصري واختبار داخل الخط