
 benlong




كيفية ترقية الأنظمة القائمة باستخدام الأتمتة الصناعية
ادخل إلى مصنع تصنيع مفاتيح التبديل الكبير في الهند وسترى القديم والجديد مزودين بتقنيات متقدمة؛ في قاعة يتم تطبيق الأتمتة الحديثة بينما في قاعة أخرى لا تزال جميع التقنيات التقليدية تعمل فيما يتعلق بالتجميع والاختبار. استبدال المنشأة القديمة بالكامل ليس ممكنًا من الناحية المالية؛ يتطلب استثمارًا كبيرًا لتوفير المبنى والمرافق الأخرى. الطريق الأذكى هو الاحتفاظ بما يعمل وإضافة هو نموذج مصغر للصناعة العالمية — عمالقة متعددة الجنسيات مع فرق هندسية محلية، ومتكاملون محليون يبنون ما لا يبنيه العمالقة، ومجموعة مواهب تفهم التكنولوجيا والاقتصاديات الخاصة بالتصنيع الهندي. بالنسبة لمالك المصنع، مدير الإنتاج، ومدير المشتريات، الشريك المناسب في الأتمتة في هذه المدينة هو الذي تتطابق منتجاته، قدرته الهندسية، والتزامه بالخدمة مع متطلبات خط الإنتاج المحددة. تساهم Benlong Automation في نفس الحوار العالمي من مقرها في الصين، مقدمة الخبرة الخاصة بأتمتة الأجهزة الكهربائية للمصنعين الذين يحتاجون إلى خط يقوم بمعايرة، اختبار، واعتماد كل قاطع كهربائي ينتجونه. عليه، محطة تلو الأخرى.
في هذا الدليل سنشرح كيف يمكنك ترقية خط الإنتاج الحالي الخاص بك. ستتعلم ما تعنيه الترقية، وما الذي يجب البحث عنه للتعرف على أن خطك بحاجة إلى ترقية، وكيفية القيام بترقية خطك. لدى Benlong Automation سنوات من الخبرة في العمل مع الشركات الهندية المصنعة للكهرباء مثل HPL و Havells والعديد غيرها.
باختصار، الترقية في تصنيع المفاتيح تعني تركيب معدات الأتمتة الصناعية لتدفق العمل الحالي لديك وقد ثبت أنها فعالة للغاية في تصنيع قواطع الدائرة.

ماذا يعني ترقية الأنظمة القائمة باستخدام الأتمتة الصناعية؟
إلى ترقية الأنظمة القائمة باستخدام الأتمتة الصناعية تعني تحديث عملية الإنتاج التي لا تزال تعمل من خلال تنفيذ الآلات وأنظمة التحكم والبرمجيات بدلاً من استبدال العملية بالكامل. هذا التحديث هو تركيب لاحق، وليس إعادة بناء، مما يعني أن الأغطية المصبوبة، وموردي المكونات، وتصاميم المنتجات، تُعتبر هذه العملية تركيبًا لاحقًا للعمليات لأنه لا حاجة لاستبدالها بالكامل للحصول على التكنولوجيا الحديثة.
لتوضيح مبادئ التركيب اللاحق، يمكن مقارنته بإجراء إصلاحات في منزل. يظل المنزل على أساسه القديم، لكن الأسلاك الكهربائية تُغير؛ تُركب الأجهزة المنزلية الحديثة في المنزل، وتُضاف أنظمة تحكم ذكية.
في مصنع تصنيع القواطع، أساس العملية هو المنتج نفسه، بينما تتكون الترقية من عدة أشياء.
لتلخيص الأمر، في الممارسة العملية، يشمل تنفيذ ترقية خط الإنتاج في عملية تصنيع دوائر الجهد المنخفض الكهربائية أربعة جوانب مهمة وهي كما يلي:
الأتمتة الميكانيكية (نظام التغذية التلقائية والالتقاط والوضع والعمليات الأخرى التي تحل محل العمليات اليدوية)؛;
أتمتة العملية (تشمل اللحام ذو الحلقة المغلقة، والمعايرة الحرارية والمغناطيسية التلقائية، واختبار hi-pot مع فرز النجاح/الفشل)؛;
أتمتة التحكم (أنظمة PLC و HMI التي تخزن الوصفات مما يسمح بتغيير معلمات خط الدائرة في وقت قصير)؛;
أتمتة البيانات (تشمل تسجيل البيانات المتعلقة بنتائج الاختبار، وعزم الدوران الميكانيكي، وطاقة اللحام المستخدمة لكل وحدة وتصدير البيانات لأنظمة MES و ERP).
نادرًا ما تحتاج المصانع إلى الأربعة جميعًا في وقت واحد. للحصول على نظرة أوسع على ترحيل نظام التحكم (PLC القديم، SCADA و HMI)، راجع دليلنا إلى خدمات ترقية نظام الأتمتة; ؛ يركز هذا المقال على معدات الإنتاج نفسها.
لماذا يقوم مصنعو المعدات الكهربائية في الهند بالترقية الآن
الأتمتة الصناعية في الهند تحولت من كونها ميزة مرغوبة إلى متطلب تنافسي في قطاع مفاتيح التوزيع، وهناك ثلاثة ضغوط تفسر السبب.
الشهادة الإلزامية. بموجب أمر مراقبة جودة المعدات الكهربائية، يجب أن تحمل قواطع الدائرة المصممة وفقًا لـ IS/IEC 60947-2 — وهو اعتماد الهند لـ IEC 60947-2 — ترخيصًا من مكتب المعايير الهندي. تكافئ الشهادة الاتساق: يجب على المصنع أن يثبت أن كل وحدة تفصل ضمن منحناها المحدد، وليس فقط العينات المرسلة إلى المختبر. تجعل منصات المعايرة اليدوية من الصعب ضمان ذلك عند الإنتاج بكميات كبيرة.
أولاً، الشهادة الإلزامية. وفقًا لأمر مراقبة جودة المعدات الكهربائية، يجب إصدار ترخيص من مكتب المعايير الهندي لأي مفتاح توزيع يتم تطويره وفقًا لـ IS/IEC60947-2 حسب المعايير الهندية. تعترف الشهادة بالامتثال، مما يتطلب من المصنعين إثبات أن كل وحدة من المفتاح المنتجة ستعمل بشكل أفضل من القيم المحددة. هذا ليس سهلاً تحقيقه في محطات الاختبار اليدوية.
ثانيًا، النمو المربح. تنتهي المرافق المشتركة التي تنشأ عن البناء السكني والمؤسسات التجارية دائمًا في محطة التوزيع. تقوم العلامات التجارية الرائدة في مفاتيح التوزيع بتوسيع القدرات بسرعة، لكن استخدام المزيد من المحطات اليدوية يؤدي إلى الحاجة إلى المزيد من الأفراد، ومساحة أرضية أكبر، وتفاوت أكبر.
أخيرًا، التوقعات تجاه التصدير. لأسباب عدة، يذهب جزء كبير من مفاتيح التوزيع المصنعة في الهند إلى أسواق الشرق الأوسط وأفريقيا وجنوب آسيا المجاورة. تتطلب هذه الأسواق التحقق من أن المفاتيح تلبي المعايير اللازمة.
نظرتنا العامة إلى كبار مصنعي قواطع الدائرة في الهند تغطي المشهد التنافسي بمزيد من العمق.
علامات تدل على أن خط الإنتاج الحالي يحتاج إلى ترقية
لا تحتاج معظم المصانع إلى استشاري لتحديد مكان المشكلة. تشمل المؤشرات النموذجية:
الإنتاج محدود بعدد المشغلين بدلاً من سرعة الماكينة.
تزداد فروق الوقت لعملية معينة بين المشغلين، أو مع مرور الوقت، أو خلال المواسم. في الصيف يزداد إعادة العمل.
يتم فحص عينات فقط من كل دفعة بانتظام، وبالتالي تحدث حالات رفض في أيدي العملاء.
بعض أجزاء المعدات بما في ذلك ألواح قاطع القوس، والنوابض، والمواد الثنائية المعدن مفقودة، ولا يعلم أحد ذلك حتى يتم تحليل البضائع المعادة.
يستغرق تثبيت عدد أقطاب أو تصنيف التيار وقتًا طويلاً بسبب الإعداد اليدوي.
لا يوجد سجل للمعايرة ونتائج اختبار الجهد العالي لتقييم الأداء العام للإنتاج.
إذا كانت ثلاثة أو أكثر من هذه العبارات تنطبق، فهذا يعني أن حالة الأتمتة مثبتة؛ ومع ذلك، لا يزال من الضروري تحديد من أين تبدأ وأي جانب من التكنولوجيا يجب تحسينه.
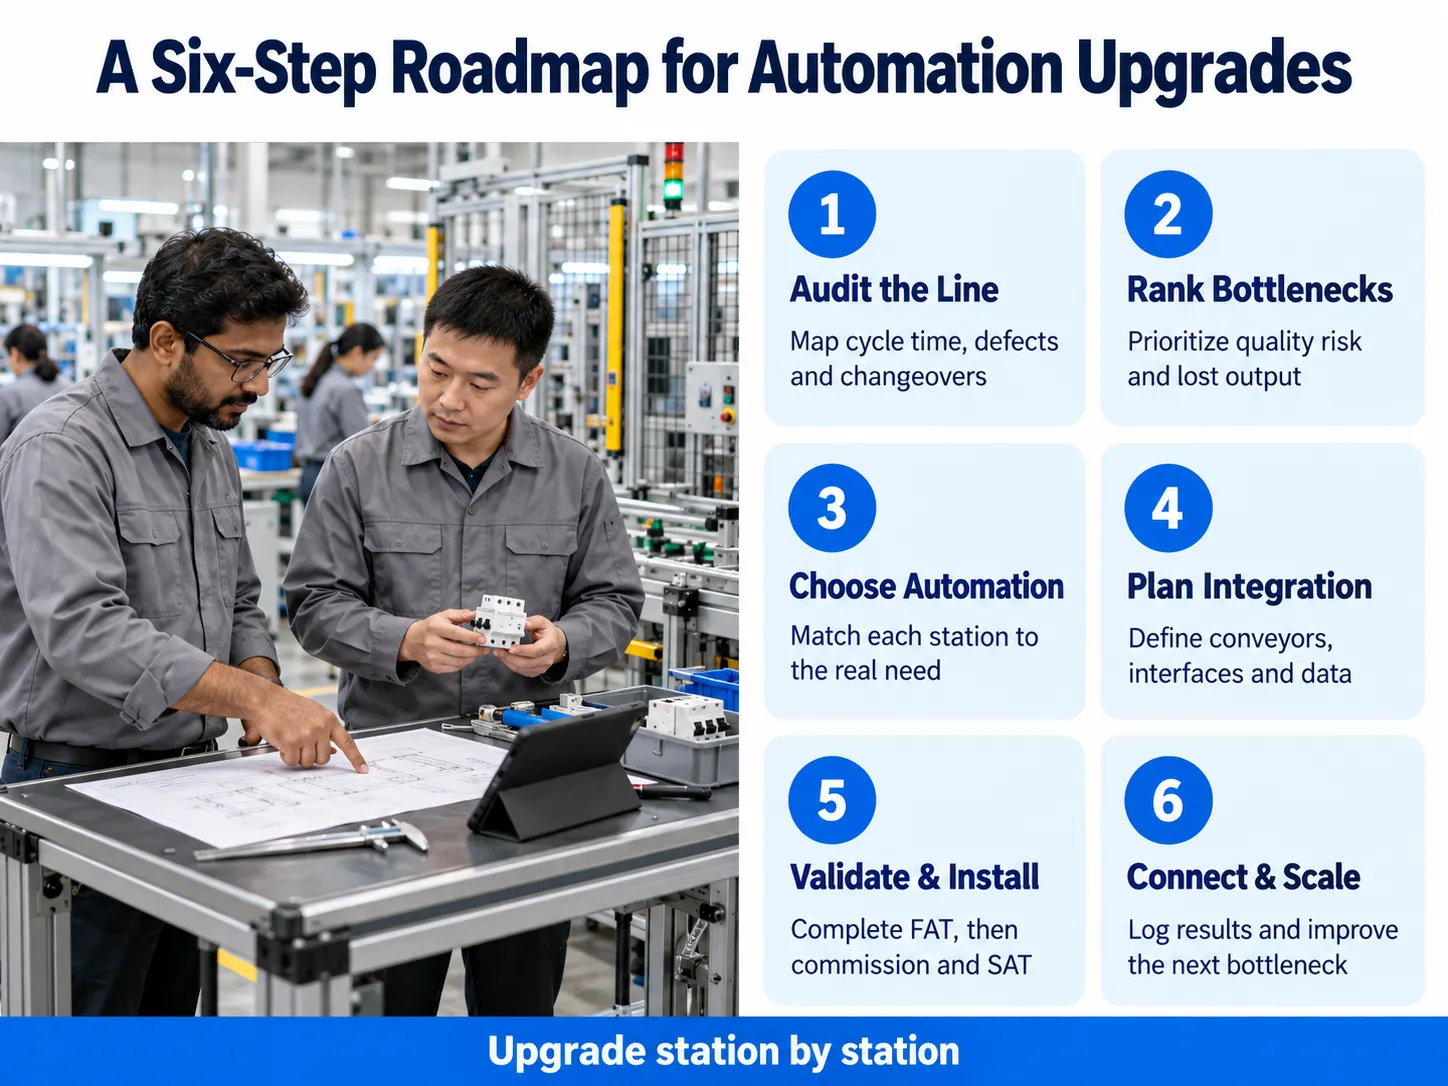
كيفية ترقية الأنظمة الحالية: خارطة طريق من ست خطوات
ترقية الأتمتة الناجحة يتبع تسلسلًا منضبطًا. هذا هو نفس النهج الذي يستخدمه فريق الهندسة في Benlong عندما يتولى مشروعًا لعميل هندي.
الخطوة 1: تدقيق الخط الحالي
قم بفهرسة كل محطة بما في ذلك وقت الدورة، وعدد العمال، وعدد العيوب، والمدة اللازمة لتبديل المحطات. اجمع المنتجات، والرسومات، ومتطلبات الاختبار ذات الصلة IS/IEC. سيُظهر هذا التدقيق بالضبط مكان عنق الزجاجة — وعادة ما يكون مختلفًا عما تعتقده الإدارة.
الخطوة 2: تصنيف عنق الزجاجة حسب مخاطر الجودة وخسارة الإنتاجية
عادةً ما تُجرى الإجراءات التي تتطلب شهادة (المعايرة، اختبار الرحلة، اختبار الجهد العالي) والتي تسبب معظم أخطاء العمل (تجميع الأجزاء الصغيرة، تكديس الألواح، لحام ثنائي المعدن) أولاً. يمكن تأجيل عمليات التعبئة والتعليم.
الخطوة 3: اختيار مستوى الأتمتة المناسب لكل خطوة
ليست كل المحطات بحاجة إلى روبوت. يمكن لمصنع شبه آلي مع تحميل يدوي أن يوفر نفس الجودة مقابل تكلفة أقل بكثير من خط آلي بالكامل يدفع تكلفته فقط إذا كان هناك حجم كبير من المنتجات المصنعة وظلت عائلة المنتجات دون تغيير. يقارن تحليلنا الإنتاج الآلي الكامل مقابل الإنتاج نصف الآلي كيفية اتخاذ القرار.
الخطوة 4: التصميم للتكامل مع ما تديره بالفعل
يجب أن تقبل المحطات الجديدة الأجزاء من الناقلات الحالية، وتتناسب مع مساحة الأرضية المتاحة، وتتواصل مع أنظمة المصنع. حدد واجهات البيانات (OPC UA أو Modbus TCP) وأرقام التسلسل المرمزة بالباركود أو الليزر في مرحلة التصميم — لأن تركيبها لاحقًا يكلف أكثر بكثير.
الخطوة 5: الاختبار قبل الشحن، والتكليف في نافذة مخططة
أصر على اختبار قبول المصنع (FAT) في مصنع المورد باستخدام عيناتك الخاصة، ثم اختبار قبول الموقع (SAT) بعد التثبيت. جدولة التثبيت في فترة توقف مخططة تحافظ على إنتاج الخط الحالي حتى يتم إثبات المحطة الجديدة.
الخطوة 6: ربط البيانات، ثم التوسع
بمجرد أن تبدأ المحطات في تسجيل النتائج، أضف لوحات تحكم SPC وتتبع OEE، ثم مدد الأتمتة إلى عنق الزجاجة التالي. تشرح مقالتنا عن MES لخطوط إنتاج MCB عالية السرعة كيفية عمل طبقة البيانات هذه.
كيف تساعد Benlong Automation العلامات التجارية الكهربائية الرائدة في الهند على التحديث
تقع Benlong Automation في يويتشينغ، وينتشو، والتي تعتبر مركز تصنيع الأجهزة الكهربائية منخفضة الجهد في الصين. تصنع الشركة معدات مخصصة للتجميع، واللحام، والاختبار لمجموعة واسعة من المنتجات، بما في ذلك MCBs، MCCBs، RCCBs، ACBs، القواطع، SPDs، وعدادات الطاقة. برزت الهند كواحدة من الأسواق الرئيسية للصادرات، ومن بين عملائها بعض أشهر الأسماء في صناعة المفاتيح الهندية.
ما يقدره المصنعون الهنود في هذا تحديث الأتمتة الصناعية النموذج هو أن بنلونغ لا تطلب منهم التخلص من عمليتهم. كل آلة من آلاتها مصممة حسب الطلب وفقًا للرسومات الفنية، العينات، ومواصفات المنتجات المطلوبة من العميل، مما يمكّن الآلة من استبدال أو تعزيز خط الإنتاج الحالي بسهولة. يغطي دليلنا المشهد الأوسع للموردين في مصنعي آلات التجميع الأوتوماتيكية في الهند.
تجاري وصناعي
تقوم HPL بتصنيع قواطع الدائرة الصغيرة (MCBs)، قواطع الدائرة المتوسطة (MCCBs)، مفاتيح التوزيع وعدادات الكهرباء، مما يعني أن مصانعها تنتج عائلات منتجات متعددة بأحجام إطارات وعمليات اختبار مختلفة. بالنسبة لمنتج متنوع كهذا، تعتبر الآلات القائمة على الوصفات ضرورية؛ آلات يمكنها التبديل بين طور واحد وأربعة أطوار، أو بين تصنيفات التيار، عن طريق إدخال برنامج جديد بدلاً من إعادة ضبط التجهيزات يدويًا. HPL هي من بين العلامات التجارية الهندية التي عملت مع بنلونغ، وهذا النوع من المرونة متعددة المنتجات يقع في صميم خط تجميع قواطع الدائرة المصغرة الأوتوماتيكي, بنلونغ، التي تتعامل مع 1P إلى 4P مع التبديل في أقل من 30 دقيقة.
شركة سي آند إس للكهرباء
تشتهر C&S Electric بمجموعة واسعة محليًا من قواطع الدائرة الصغيرة (MCBs) إلى قواطع الدائرة المتوسطة (MCCBs) وقواطع الدائرة الهوائية (ACBs) للمشاريع الصناعية والبنية التحتية. الأحجام الأكبر تجلب تحديات ميكانيكية وكهربائية أكبر: محاذاة قاطع القوس، ضغط التلامس، عزم البراغي على الآلية ومعايرة التحميل الزائد طويل الأمد. تظهر C&S Electric في قائمة عملاء بنلونغ، ولهذه الفئة من المنتجات تزود بنلونغ خط إنتاج قواطع الدائرة المصغرة الأوتوماتيكي لإطارات 100A–1600A — مع التثبيت بالمسامير السيرفو، التثبيت المتحكم بالعزم، معايرة وحدة الفصل الإلكترونية وتتبع MES — بالإضافة إلى مقاعد معايرة حرارية طويلة الأمد لقواطع MCCB مع 4 إلى 16 محطة مستقلة.
الشركات الهندية الكبيرة التي تمتلك مصانعها الخاصة وتوزيعًا وطنيًا تقع في الوسط.
Havells هي واحدة من أكبر العلامات التجارية الهندية للمستهلكين والكهرباء للمباني، مع قواطع الدائرة الصغيرة (MCBs)، قواطع التيار المتبقية (RCCBs)، قواطع الدائرة المتوسطة (MCCBs) ولوحات التوزيع التي تُباع من خلال شبكة واسعة جدًا. عند هذا الحجم، الاتساق هو كل شيء: قاطع يتعطل متأخرًا قليلاً في وردية واحدة هو مطالبة ضمان بعد أشهر. Havells هي أيضًا من عملاء بنلونغ. لبرامج قواطع الدائرة الصغيرة عالية الحجم، الترقية التي تعود بأسرع عائد عادة هي اختبار 100% المتسلسل: خط اختبار قواطع الدائرة المصغرة الأوتوماتيكي بنلونغ تقوم بتشغيل 1,800–2,400 وحدة في الساعة من خلال الفصل الفوري، المعايرة الحرارية، مقاومة التلامس وفحوصات الرؤية، مع تسجيل كل نتيجة مقابل رقم تسلسلي.
بوليكاب
بوليكاب، المعروفة بأسلاكها وكابلاتها، تبني أعمالها في مجال مفاتيح التوزيع والمنتجات الكهربائية. يواجه المصنعون الذين يوسعون خط إنتاج جديد خيارًا خاصًا: الاستثمار في خط أوتوماتيكي كامل من اليوم الأول، أو أتمتة الخطوات الحرجة للجودة أولاً والنمو نحو الأتمتة الكاملة. بالنسبة لهذا المسار الثاني، المحطات شبه الأوتوماتيكية مثل صفحة منتج ماكينة تجميع قناة القوس شبه الأوتوماتيكية MCB بنلونغ تقلل وقت التجميع بنسبة 50–70٪ مقارنة بالتكديس اليدوي مع الحفاظ على انخفاض الإنفاق الرأسمالي، و خطوط اللحام الأوتوماتيكية لضبط الفصل الحراري لقواطع الدائرة الصغيرة (MCB) تقدم لحامًا مغلق الحلقة ومحاذاة بالرؤية (±0.05 مم) للوصلة الثنائية المعدن التي تحدد ما إذا كان القاطع يتعطل بشكل صحيح.
عبر جميع العلامات التجارية الأربع المنطق هو نفسه: احتفظ بالمنتج والمصنع، قم بأتمتة الخطوات التي تكلف الجودة أو السعة بسبب التفاوت البشري، والتقط البيانات التي تثبت الامتثال.
مطابقة عنق الزجاجة مع الترقية المناسبة
يلخص الجدول أدناه مكانة معدات Benlong النموذجية في خط القواطع الحالي. تم أخذ الأرقام من مواصفات المنتجات المنشورة لـ Benlong.
| عنق الزجاجة في الخط الحالي | ترقية Benlong | الأداء المنشور |
|---|---|---|
| تجميع مكونات MCB يدويًا (15–20 ثانية لكل وحدة) | خط تجميع قواطع الدائرة المصغرة الأوتوماتيكي | 2–3.5 ثانية لكل قطعة، فحص بصري في كل محطة، تغيير 1P–4P خلال أقل من 30 دقيقة |
| صفائح قوس مكدسة يدويًا | آلة تجميع قوس شبه أوتوماتيكية | 10–20 ثانية لكل تجميع مقابل 30–60 ثانية يدويًا؛ حساسات عد الصفائح والمحاذاة |
| لحام ثنائي المعدن يدوي | خط لحام تلقائي لضبط الرحلة الحرارية | محاذاة بصرية ±0.05 مم، مراقبة طاقة اللحام 100%، أكثر من 10,000 وحدة في الوردية |
| اختبار الرحلة اليدوي على أساس العينات (60–80 وحدة/ساعة) | خط اختبار قواطع الدائرة المصغرة الأوتوماتيكي | 1,800–2,400 وحدة/ساعة، دقة تيار ±0.5%، تسجيل بيانات كامل |
| تجميع MCCB ومعايرة ETU يدويًا | خط إنتاج قواطع الدائرة المصغرة الأوتوماتيكي | حوالي 30 ثانية لكل قطعة، إطارات 100A–1600A، متوافق مع IEC 60947-2 |
| اختبار التحميل الزائد طويل الأمد غير مستقر | : يفحص الفصل الفوري لدوائر القصر عند 5× إلى 10× In، حتى 5,000 أمبير ذروة، مع مؤقت رقمي بدقة ±1 مللي ثانية وتجهيزات شاملة لقواطع من 1P إلى 4P. | انحراف التيار تحت 2% خلال 8 ساعات، 4–16 محطة متوازية |
فوائد الترقية بدلاً من الاستبدال
- عمليات أكثر كفاءة دون زيادة في القوى العاملة. التجميع الآلي أسرع 5 إلى 10 مرات من التجميع التقليدي بينما يتيح الاختبار الآلي إنتاجية من عشرات إلى آلاف القطع في الساعة.
جودة إحصائية. الفحص البصري، التجميع الذي تتحقق منه الحساسات، والمعايرة ذات الحلقة المغلقة تقلل من التفاوت بين المشغلين – على سبيل المثال، السبب الرئيسي لفشل القواطع المنتجة يدويًا في الميدان.
اختبار كامل بدلاً من العينات. يتم اختبار وفرز كل قاطع بحيث يتم اكتشاف العيوب قبل أن يراها العميل ولا تدخل في التعبئة.
تتبع متوافق مع التدقيق. وقت كل رحلة، عزم الدوران وملف اللحام لكل قاطع مرتبط بالرقم التسلسلي لفحوصات BIS، تدقيق الحسابات الرئيسية والأوراق للتصدير.
استثمارات مؤمنة. تستمر القوالب والتصاميم الحالية في الاستخدام؛ يتم إنفاق الأموال فقط في الأماكن التي تنهي فيها التوسعة عنق الزجاجة.
نفقات تدريجية. يمكن تنظيم الترقية مرحلة تلو الأخرى بحيث يتم تقسيم النفقات على الميزانية.
لمزيد من البيانات حول مكاسب الإنتاجية والجودة، راجع مقالتنا عن فوائد كفاءة الأتمتة الصناعية.
التحديات الشائعة وكيفية تجنبها
| Challenge | كيفية تجنبها |
|---|---|
| المواصفات الغامضة تؤدي إلى آلة لا تتطابق مع المنتج | أرسل عينات مادية، رسومات، وقت الدورة المستهدف ومعايير القبول قبل العرض، واكتبها في العقد |
| المحطة الجديدة لا يمكن ربطها بالناقلات أو الأنظمة الحالية | حدد الواجهات الميكانيكية، الإدخال/الإخراج وبروتوكولات البيانات (OPC UA / Modbus TCP) أثناء التصميم |
| توقف الإنتاج أثناء التركيب | إجراء اختبار FAT كامل في مصنع المورد أولاً؛ التركيب في نافذة توقف مخطط لها |
| مقاومة المشغلين أو سوء استخدام المعدات الجديدة | تضمين تدريب في الموقع ووصفات HMI واضحة؛ إشراك مشرفي الخط من مرحلة التدقيق |
| التكلفة الإجمالية أعلى من سعر الآلة | ميزانية للنقل، الرسوم الجمركية، ضريبة السلع والخدمات، التركيب وقطع الغيار — وليس فقط سعر المصنع |
التكلفة، وقت التنفيذ والعائد على الاستثمار
كل آلة من Benlong مصممة خصيصًا، لذا يعتمد السعر على نطاق المنتج، درجة الأتمتة والهدف الإنتاجي. تعطي أوقات التنفيذ من المواصفات المنشورة لـ Benlong دليل تخطيط واقعي:
| نوع الترقية | الوقت النموذجي للتصنيع | مؤشر الاسترداد المنشور |
|---|---|---|
| محطة التجميع شبه الأوتوماتيكية | 30–45 يومًا | حوالي 6–9 أشهر |
| منصة المعايرة الحرارية طويلة الأمد | 45–60 يومًا | مثال للعميل: 8 أشهر |
| خط التجميع أو الاختبار الأوتوماتيكي لـ MCB | 60–90 يومًا | حوالي 9–18 شهرًا |
| خط اللحام الحراري للانقطاع | 60–90 يومًا (90–120 للتصاميم الجديدة) | يعتمد على الحجم وتكلفة العيوب |
| خط إنتاج قواطع الدائرة المصغرة الأوتوماتيكي | 90–120 يوم | مثال للعميل: 14 شهرًا |
يعتمد الاسترداد على تكلفة العمالة، الحجم، معدل العيوب والتعرض للضمان في مصنعك الخاص؛ اطلب حساب العائد على الاستثمار بناءً على أرقامك قبل الالتزام.
خاتمة
الترقية لا تعني البدء من جديد. بالنسبة لمصنعي الكهرباء في الهند، أسرع طريق لتحسين الجودة وزيادة الإنتاج هو الاحتفاظ بالمصنع والمنتج الحالي، ثم أتمتة الخطوات التي تكلف أكثر بسبب التفاوت البشري — المعايرة، الاختبار، التجميع الدقيق واللحام — وتسجيل البيانات التي تثبت أن كل وحدة متوافقة.
قضت Benlong Automation سنوات في تنفيذ هذا بالضبط للسوق الهندي، بالتعاون مع علامات تجارية مثل HPL، C&S Electric و Havells، ومع المصنعين في كل مرحلة من أول محطة شبه أوتوماتيكية إلى خطوط كاملة. إذا كنت تخطط للترقية،, اتصل بفريق الهندسة في Benlong مع عينات منتجك، الإنتاج الحالي والقدرة المستهدفة للحصول على عرض مخصص وتحليل العائد على الاستثمار.
هوانغ شياولي | بنلونغ أوتوميشن




