 奔龍
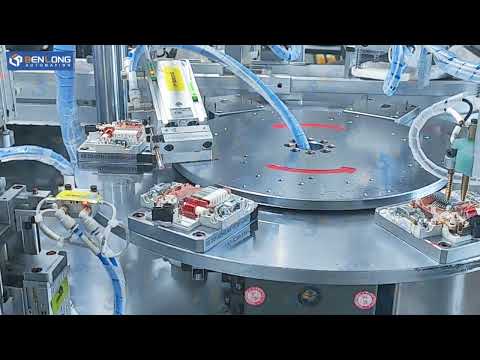
MCB 切換彈簧自動組裝機
這 MCB 撥動彈簧自動組裝機 自動化 MCB 組裝中最困難的步驟之一 — 安裝 撥動彈簧 至機構中 — 作為線上工站:自動送料、振動彈簧供料、機械可重複安裝,以及彈簧存在檢測與自動剔除,每極每 2.5–3 秒完成。.
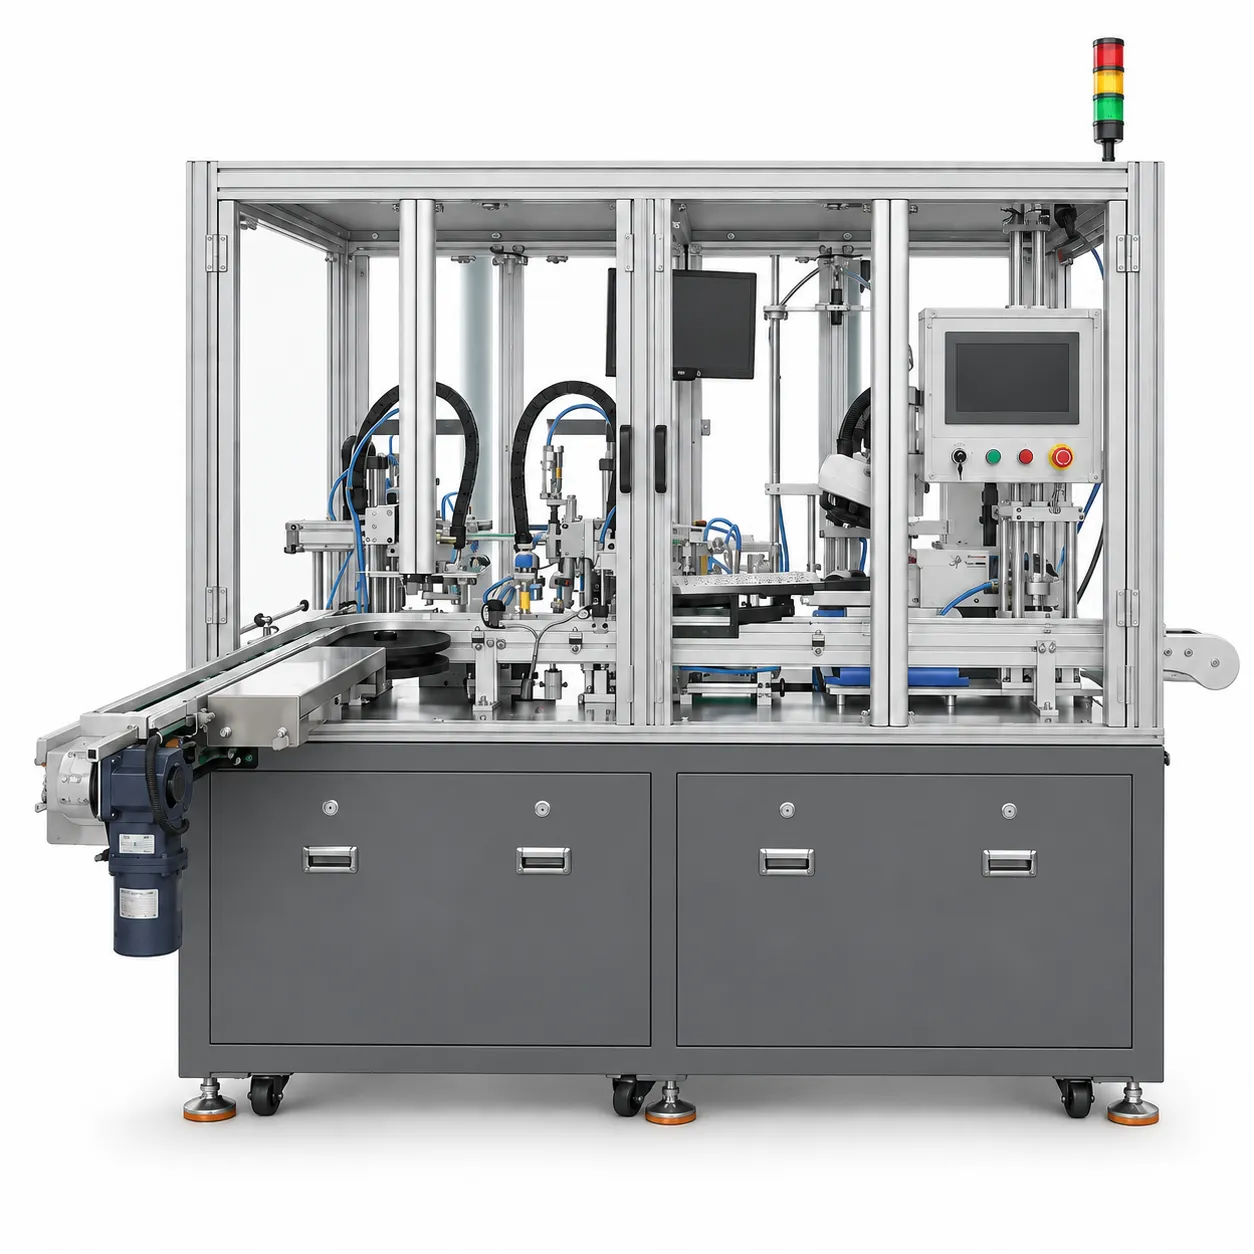
MCB 撥動彈簧自動組裝機
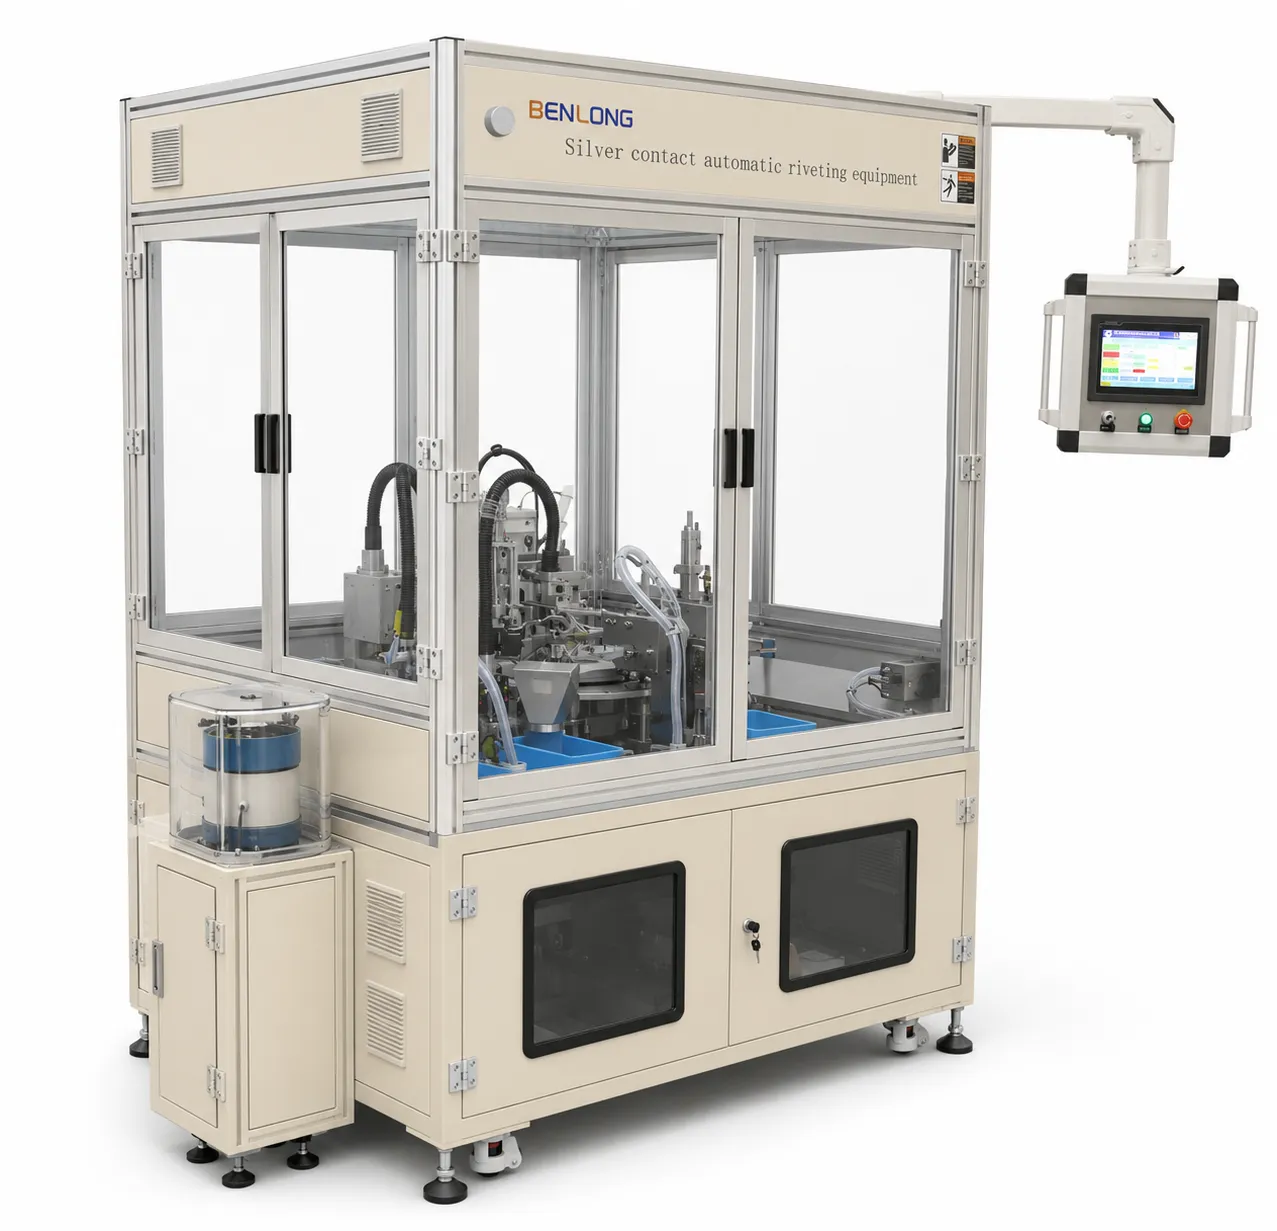
撥動彈簧自動組裝機將撥動彈簧安裝到微型斷路器機構中,作為線上全自動操作。產品自動從前一工序沿輸送帶送入;感測器偵測並分離每個單元,定位後,機器供料、夾持、預組裝並將撥動彈簧安裝到產品機構中 — 隨後確認彈簧存在,並在產品返回輸送帶前剔除任何不良品。週期時間為每極 2.5–3 秒(約每小時 1,200–1,440 極)。.
彈簧安裝是手動 MCB 組裝中最容易出錯的操作之一 — 一個受張力的小彈簧需手工定位,是不一致和漏裝問題最先出現的環節。此機器消除該變異性:撥動彈簧由機械供料並精確就位,線上檢測工站確認彈簧存在後,產品才繼續,並自動剔除任何組裝失敗品。夾具與供料工具依據您的產品圖紙客製化設計。.
線上自動組裝 | 每極每 2.5–3 秒 | 標準交期:80–100 工作天
什麼是撥動彈簧自動組裝機?
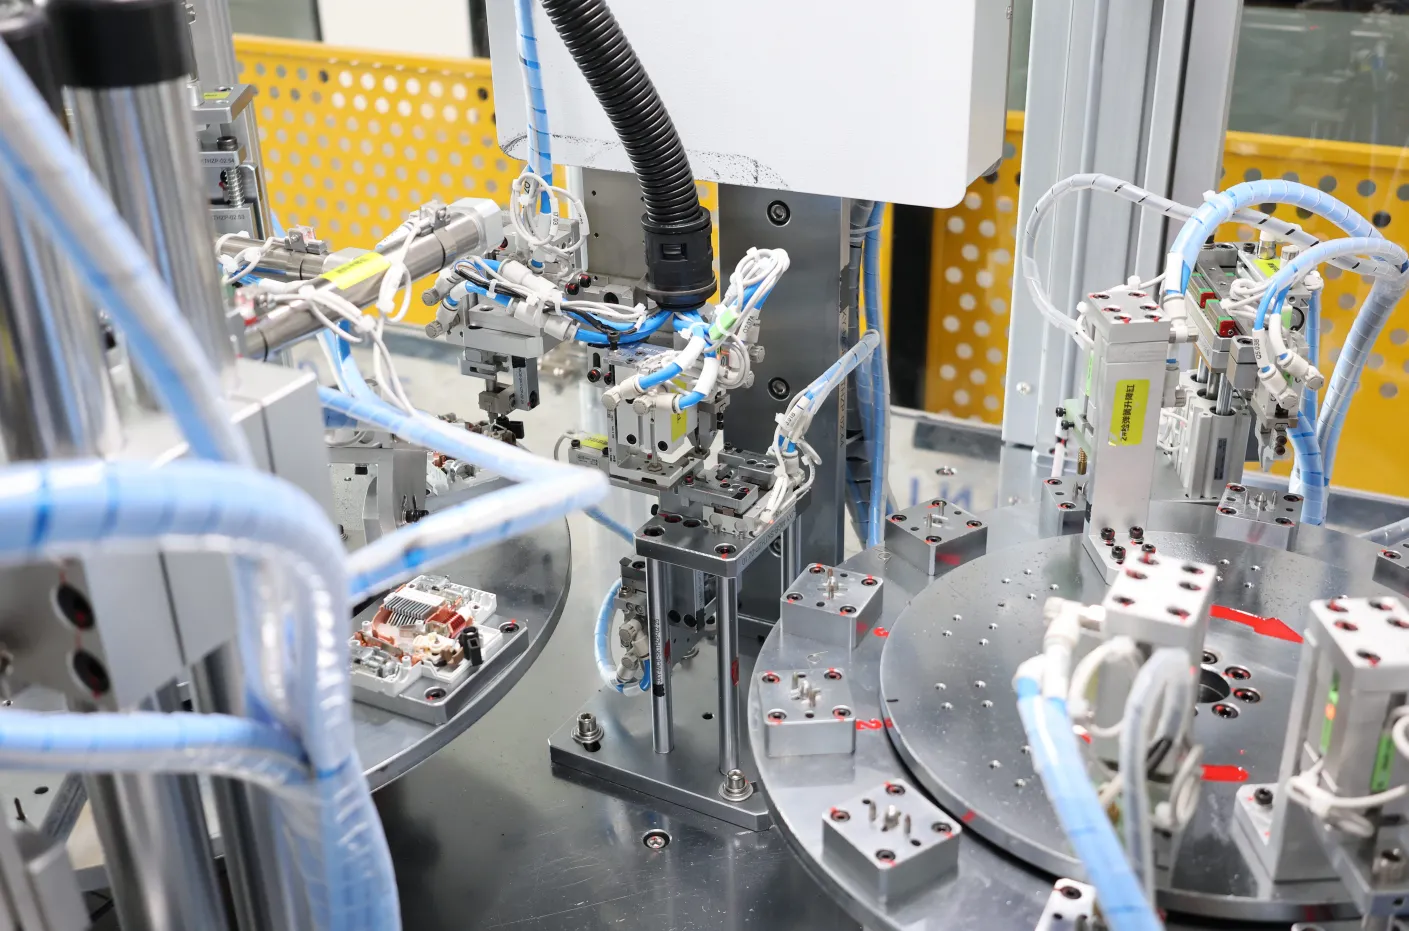
在微型斷路器內,撥動彈簧提供跳脫機構的操作力 — 它儲存並釋放能量,使斷路器具有瞬跳動作。正確安裝該彈簧至關重要:如果彈簧缺失、安裝錯位或負載不均,機構將無法按設計運作,且一旦斷路器完全組裝,故障難以且成本高昂地被發現。手動彈簧組裝正是容易出錯的環節 — 在整個班次中,手工處理受張力的小彈簧並將其安置於正確位置難以重複。撥動彈簧自動組裝機以專用的線上工位取代該手動步驟。該機器置於組裝線中:單元自上游工序自動流入,感測器檢測並將每個單元分離定位,撥動彈簧由振動盤供料,夾持並預組裝至夾具,然後安裝至產品機構。檢測工位立即檢查彈簧是否存在;任何不合格單元會自動轉送至拒收區,而合格單元則返回輸送帶繼續下線。由於操作在線上且無需人員看守,消除了手動彈簧安裝的勞動力需求及不一致性。作為非標準定制機器,夾具、夾持器及供料工具均依據您的特定產品及撥動彈簧幾何形狀設計。.
產品自上游工序流入並返回輸送帶 — 步驟間無需手動裝載。.
每2.5–3秒完成一極,約每小時1,200–1,440極。.
每個單元均檢查撥動彈簧;組裝不合格者自動拒收。.
撥動彈簧由機器供料、夾持及定位,具備機械重複性 — 消除手動變異。.
組裝過程與關鍵站點
技術規格
| 適用產品 | 依零件圖紙定制撥動彈簧組裝於微型斷路器機構 |
|---|---|
| 機器功能 | 自動撥動彈簧供料、預組裝、安裝及存在檢測 |
| 操作類型 | 線上自動 — 產品自上游工序流入並流出至輸送帶 |
| 生產能力 | 每2.5–3秒完成一極(約1,200–1,440極/小時) |
| 彈簧供料 | 振動盤供料並自動定向 |
| 在線檢測 | 自動彈簧存在檢查;不良品自動分揀至拒收區 |
| 電源 | 380V ±10%,50Hz ±1Hz |
| 控制系統 | Omron PLC搭配MCGS HMI觸控螢幕;SMC氣動缸 |
| Machine dimensions | L1850 × W1500 × H1900 毫米 |
| 交貨時間 | 80–100個工作日 |
詳細流程圖
操作員於啟動前於HMI設定產品參數;機器隨後自動執行循環:
- 自動送料及分離 – 產品沿輸送帶自上游工序抵達;感測器檢測每個單元並分離定位。.
- 定位 – 單元自動定位並保持準備安裝彈簧。.
- 彈簧供料與預組裝 – 振動盤供應擺動彈簧;夾持器將其拾取並預先組裝到夾具中。.
- 彈簧安裝 – 擺動彈簧自動安裝到產品機構中。.
- 檢測與剔除 – 機器確認彈簧是否存在;不良單元自動轉移至剔除區。.
- 排出 – 良品返回輸送帶並繼續至線路出口;循環重複。.
核心技術優勢(客製化非標設計)
自動化最困難的手動步驟
安裝一個帶有張力的小擺動彈簧是手動組裝中最困難的操作。機器在每個循環中以相同結果供料並安裝彈簧,消除手動安裝產生的不一致性和漏裝彈簧問題。.
檢測防止缺陷流出下游
每個單元在離開工位前都會檢查擺動彈簧,任何失敗均自動剔除。缺失或安裝錯誤的彈簧絕不會進入最終組裝,避免更高昂的後續檢測成本。.
真正的線上整合
產品從上游工序流入並返回輸送帶,無需手動操作,因此該工位可直接整合到現有MCB組裝線,而非增加獨立手動工序。.
高且穩定的產能
每2.5–3秒完成一極組裝 — 約1,200–1,440極/小時 — 機器保持與運行組裝線同步,並保持組裝品質穩定。.
深受業界領導者信賴
應用與集成
客製化工程與交付
請求客製化擺動彈簧組裝機報價
請提供您的產品圖紙或樣品及擺動彈簧規格。我們的工程師將設計供料、組裝與檢測工位,直接整合到您現有的MCB組裝線。.
WhatsApp:+86 150 5837 0007 | 信箱:xsb@benlongkj.cn | 提供中英文支持
為何選擇Benlong進行彈簧組裝自動化?
- 15年以上設計經驗 MCB組裝機 適用於低壓電器產品
- 自動化 擺動彈簧安裝 — 手動組裝最不可靠的操作
- 線上彈簧存在檢測與不良品自動剔除
- 線上設計,直接整合至您現有組裝線
- 全球服務和備件支持
典型的客製化系統包含
自動擺動彈簧組裝設備包含:· 自動進料與分離工位;定位夾具;振動盤彈簧供料器;彈簧夾持與預組裝工位;彈簧安裝工位;彈簧存在檢測與剔除分揀;SMC氣動缸;Omron PLC搭配MCGS人機介面;安裝調試;一年保固
常見問題解答
它將擺動彈簧安裝到MCB機構中 — 該彈簧提供脫扣動作的操作力。機器完成彈簧的供料、夾持、預組裝與安裝,並確認彈簧存在,全部為線上自動操作。.
將一個帶有張力的小彈簧正確安裝定位,是MCB組裝中最不可靠的手動操作之一 — 不一致性和漏裝彈簧通常首先出現在這個環節。自動化可消除這種變異性,並透過線上檢測,確保每個單元都裝有彈簧。.
彈簧安裝完成後,檢測站會確認彈簧是否存在。任何未通過檢測的單元會自動轉送至不良品區,而良品則返回輸送帶繼續下線 — 確保不良品不會進入最終組裝。.
可以 — 這正是設計目的。產品會自動從上游工序流入並返回輸送帶,機器作為您現有MCB組裝線中的線上工站運作,而非獨立的手動操作。.
請提供您的產品及撥動彈簧的圖紙或實物樣品、目標產能及線路整合需求。我們的工程師將為您的產品提出工站配置方案。.