奔龍




托盤載貨配置模式優化:結構、層數及每層單位數
一個人應該了解,一個棧板可以提供三個問題的答案:一層中有多少包裝(或單位);棧板由多少層包裝(或單位)組成;最後棧板在卡車/拖車中的位置。正確回答這三個問題可以讓每輛卡車裝載更多產品;減少收貨碼頭的拒收;並避免在凌晨2點支付人員重新堆疊棧板的費用。如果回答這些問題的人答錯了,他們仍然可以在HMI上對發生的情況有很好的視覺化,直到貨物開始沿著第一個彎道移動——屆時他們會弄清楚術語是什麼,背後的幾何形狀是什麼,他們對情況的完整視圖是什麼,以及關於每棧板箱數的潛在優化機會有哪些。.
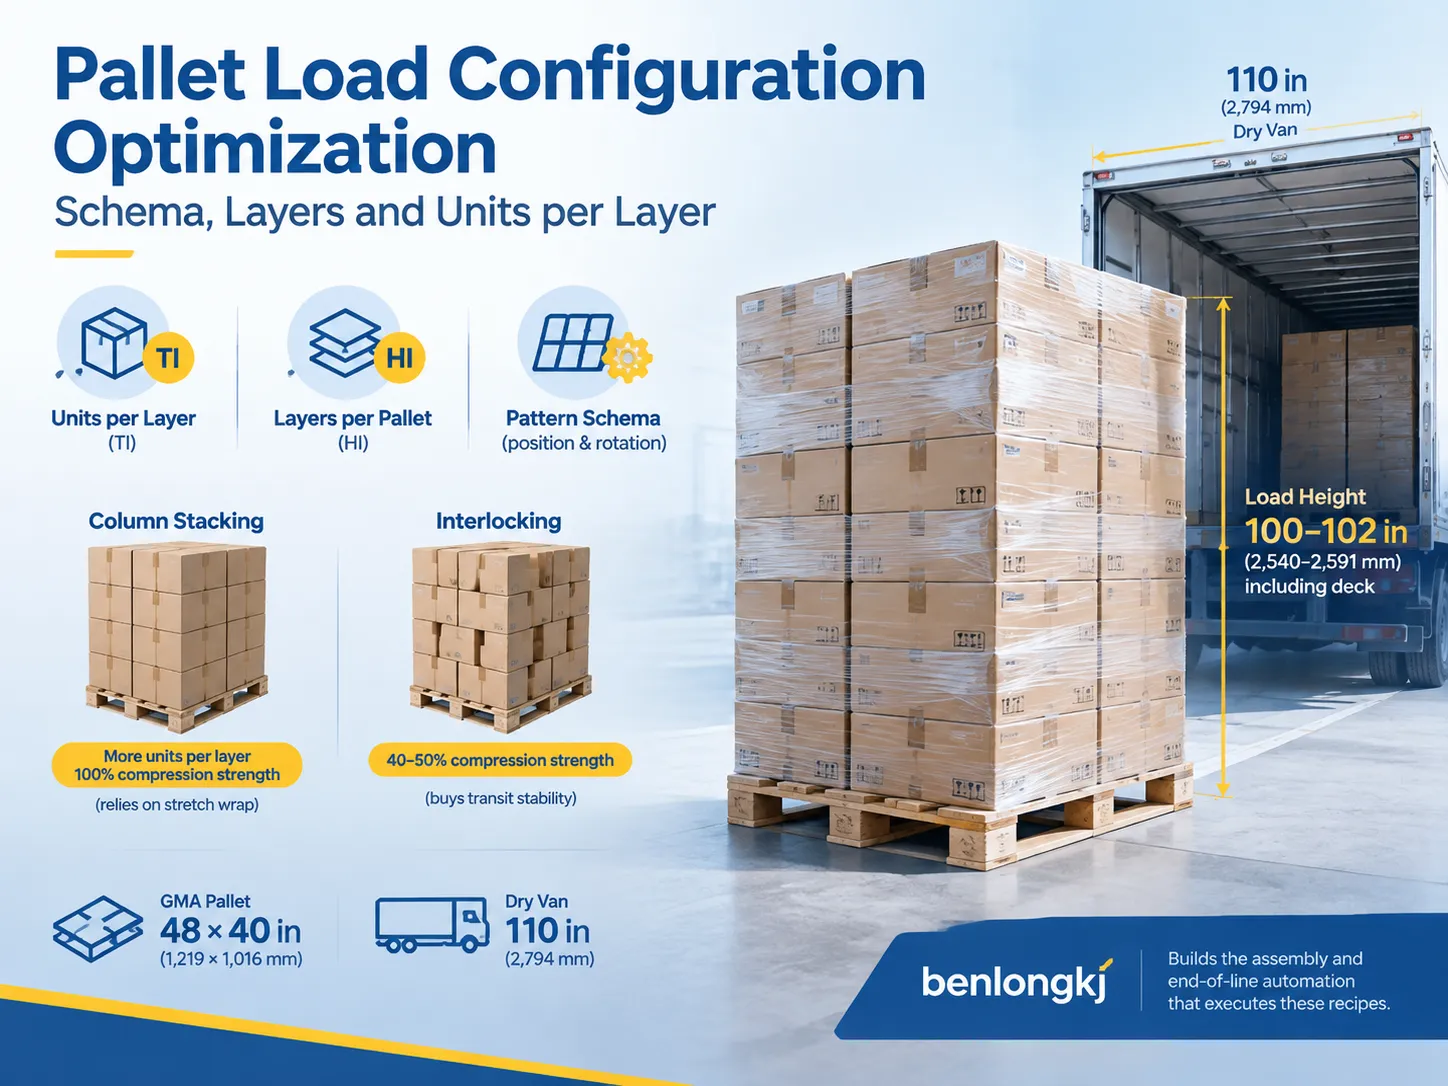
在優化棧板的建造方式時,您需要考慮三個因素;每層單位數(通常稱為“TI”)、每棧板層數(有時稱為“HI”),以及您將使用哪種類型的堆疊模式來堆疊棧板。通過將棧板堆疊成柱狀,可以最大化棧板層中的單位總數,並使用拉伸包裝機提供100%的包裝支撐,但使用交錯堆疊方法則無法提供同樣好的包裝支撐,交錯堆疊的理論最大包裝支撐約為66%。如果您使用的是典型的48″ x 40″ GMA棧板尺寸,且棧板必須適合110″的貨車內部,則裝載貨物的總實際高度必須約為100″至102″,再加上貨物上方棧板的高度。.
TI和HI:您的客戶已經熟悉的兩個數字
各種倉庫文件形式——路由指南和棧板配置圖——都使用相同的代碼:TI × HI。TI指單層中的物品數量(紙箱、托盤、桶、袋、收縮包裝包),而HI指棧板上的層數。計算TI和HI可得出貨物中的總單位數,這是配送中心用來確認貨物與採購訂單相符的計量單位,而無需檢查貨物的任何箱子。.
例如,如果一個棧板標示為16 × 4,表示貨物中有64個單位;標示為10 × 5的棧板則包含50個單位。雖然兩個棧板看起來非常相似,但它們可能包含的貨物數量差異很大,這種差異直接反映在運費成本上。因此,有經驗的工程師將TI和HI視為設計標準,而非僅僅是測量值;例如,如果他們在主紙箱上調整半英寸,就能每層多裝四個單位。.
最後,請注意TI和HI僅顯示數量,而非形狀。兩個讀數相同(12 × 5)的貨物在運輸時可能有顯著差異,這取決於紙箱是邊緣堆放還是每層旋轉堆放。.
棧板裝載方案實際包含的內容
如果您正在定義一條新生產線、建立模擬模型或填寫機器人的配方表,您所擁有的僅是設計的圖像。因此,您需要一組完整描述裝載的數據,並促進兩個部門製作相同的棧板。以下十二個欄位是最低要求,也是原因所在。 在紙箱底面尺寸確定之前規劃的生產線 往往在實際紙箱從瓦楞紙機出來後需要返工。一個單一SKU的實用方案如下。.
| 方案欄位 | 記錄內容 | 典型值 |
|---|---|---|
| 棧板底面尺寸 | 棧板長度 × 寬度及格式 | 48 × 40 英吋(1,219 × 1,016 毫米)GMA;1,200 × 800 毫米 EUR |
| 棧板高度 | 棧板厚度,加至貨物高度 | 5-6 英吋(127-152 毫米) |
| 單位尺寸 | 長度 × 寬度 × 高度,堆疊狀態(非展開狀態) | 12 × 10 × 10 英吋(305 × 254 × 254 毫米) |
| 允許方向 | 單位可採用的旋轉角度(0° / 90° / 180° / 270°) | 僅限 0° 和 90° |
| 每層單位數(TI) | 一整層的數量 | 16 |
| 層數(HI) | 棧板上堆疊的層數 | 4 |
| 堆疊模式類型 | 直列、交錯、風車、分列、螺旋 | 交錯,奇偶層 |
| 懸垂限制 | 單位超出棧板邊緣的最大投影長度 | 0 英吋(齊平)至 1 英吋(25 毫米) |
| 層間介質 | 防滑墊、層墊、膠點、無 | 每兩層放置防滑墊 |
| 單元化 | 伸縮膜包裹圈數、綁帶、護角板 | 底部三圈包裹 + 螺旋包裹至頂部 |
| 高度上限 | 以較低者為準的限制 | 拖車 110 英吋;貨架橫樑 96 英吋 |
| 重量上限 | 棧板額定重量及承運商偏好 | 最大 2,500 磅;偏好 2,000 磅 |
完成這十二個欄位後,包裝單元、人工團隊或外部倉儲設施將能精確形成相同的裝載。若遺漏其中一項——通常是超尺寸——則裝載雖符合文件上的數字,卻無法適應卡車。.
五種堆疊模式及其成本
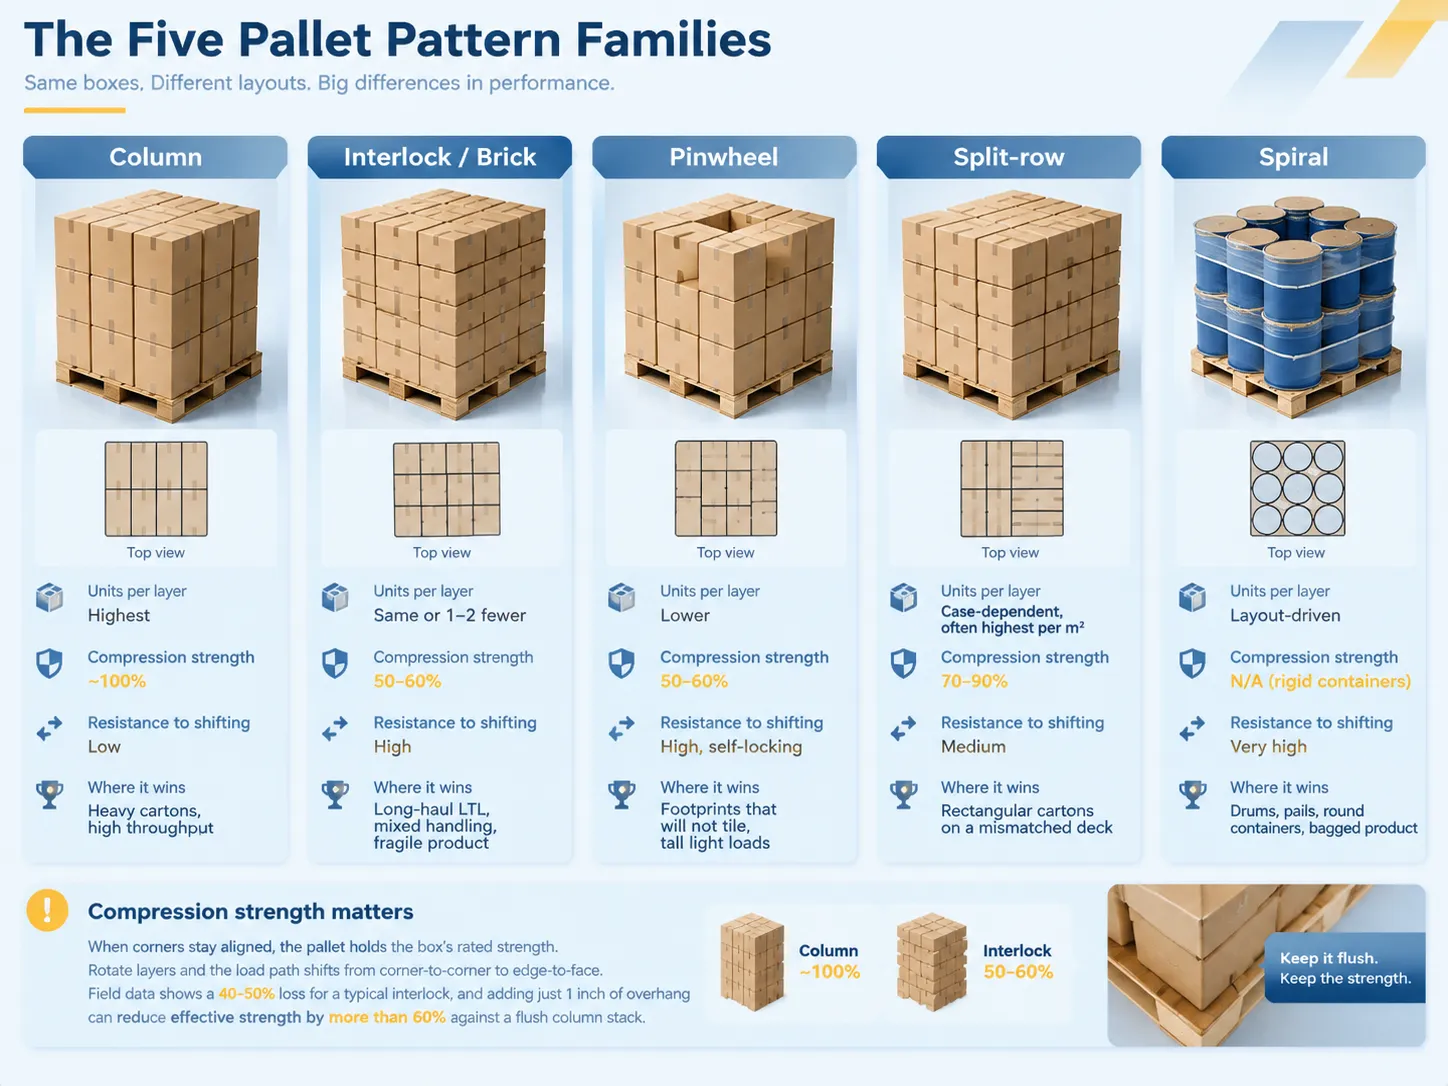
事實上,幾乎所有棧板設計都可歸類為五大類。直列堆疊中,同一層持續堆疊至整個棧板高度。交錯模式(亦稱磚塊模式)中,箱子每隔一層旋轉90度,使不同層的箱角相互鎖定。風車模式指箱子圍繞層中央空隙排列,適用於形狀不規則的單位。分列模式表示箱子堆疊方式與前一層不同。螺旋模式適合圓形箱子或包裝的棧板。.
| 堆疊模式類型 | 每層單位數 | 保持的壓縮強度 | 抗移動能力 | 優勢所在 |
|---|---|---|---|---|
| 直列 | 最高 | ~100% | 較低 — 依賴包裹 | 重箱、短供應鏈、高產能 |
| 交錯 / 磚塊 | 相同或少 1-2 個 | 50-60% | 高的 | 長途零擔、混合搬運、易碎產品 |
| 風車 | 較低 | 50-60% | 高,自鎖 | 不可平鋪的底面、高且輕的貨物 |
| 分列 | 視箱子而定,通常每米底面最高 | 70-90% | 中等 | 不匹配底面的長方形箱子 |
| 螺旋 | 依佈局而定 | 不適用於剛性容器 | 非常高 | 桶、桶子、圓形容器、袋裝產品 |
必須強調壓縮數據,因為這些是人們不夠重視的問題。當紙箱角保持對齊時,它們以直接方式承受負荷,因此具有箱證書中提到的壓縮值。層旋轉會將負荷路徑從角落改變到邊緣,因此根據現場數據,經典交錯堆疊的損失約為40–50%。這是累積效應。對交錯堆疊的負荷增加一英吋的懸垂,與齊平柱狀堆疊相比,該負荷的有效強度可能下降超過60%。例如,如果您的堆疊由8層額定400磅的箱子組成,那麼這就是安全交付與底層被壓扁之間的差異。.
每層單位數的實際計算方式
這是簡單的算術,但限制條件較為複雜。以48 × 40英吋的托盤和12 × 10英吋的底面積為例。首先,將48除以12得到長度(4),再將40除以10得到寬度(4)。這意味著每層可以放16個單位,如果有4層,每層高10英吋,則40英吋高度可放64個單位。.
現在是棘手的部分。用13英吋的底面積去除48沒有整除的好方法。因此,您必須讓托盤浪費2到5英吋(51到127毫米),允許懸垂,或旋轉托盤。如果紙箱旋轉90°,計數會有所不同。交錯層需要分別解決奇數層和偶數層,因為問題不再相同。.
| 限制條件 | 對每層單位數的影響 | 實用規則 |
|---|---|---|
| 超出托盤的懸垂 | 增加表面計數,降低實際強度 | 限制在1英吋(25毫米)以內;壓縮損失可達32% |
| 低於托盤的懸垂(產品在托盤內) | 浪費空間,讓負荷傾斜 | 至少保持兩側相對齊平 |
| 托盤板間的無支撐間隙 | 降低底層底面支撐 | 底層必須跨越托盤板,而非橋接間隙 |
| 袋裝或托盤變形 | 破壞假定的底面積 | 使用層墊;不要以名義尺寸建模 |
| 標籤方向要求 | 強制旋轉,可能降低計數 | 在圖案固定前確認 |
層數的真正來源
HI由最先出現的限制決定。通常至少有三個限制。拖車內部高度約為110英吋(2794毫米);扣除間隙、負載桿和地板高度後,實際可用負載高度約為100至102英吋。貨架可能更窄——標準貨架高度為96英吋(2438毫米),這就是為什麼可能輕鬆放入拖車的負載,卻無法放入第一個存儲點的原因。重量則從另一端限制——名義托盤容量為2500磅(1134公斤)是最大容量,大多數承運商偏好處理重量不超過2000磅(907公斤)的貨物。.
因此,將可用高度除以單位高度,將此數字向下取整,並與零售商的重量參數及路由要求進行比較。有些分銷商的硬性高度限制為48英吋(包含12英吋的托盤高度)— 這比拖車所能提供的任何限制都嚴格。如果圖案在未經此合規檢查的情況下通過檢驗,儘管計算準確,結果仍將是錯誤的。.
超越圖案調整的優化槓桿
團隊花費數週時間精煉圖案,而更大的獎勵其實存在於紙箱層級。將一個主紙箱從12 × 10英吋調整為能正確鋪滿托盤的尺寸,可以將一層的單位數從12個提升至16個。這是托盤密度提升33%的改進,且適用於該SKU所產生的每一個托盤。紙箱寬度增加半英吋的價值,可能超過任何軟體調整的效果。.
在紙箱層級之上,收益來自單元化與搬運設計,而非幾何形狀:層間滑墊用於分散負載並減少變形,膠點用於防止頂層滑動,正確施加的伸縮膜至少有三層底部包裹緊貼托盤,超過36英吋的貨物使用角板。這些是穩定性措施,而非計數措施,但它們讓您能在不增加損害索賠的情況下保持更高的計數。自動化在此也改變了經濟效益,因為 標籤與托盤化之間的紙箱自動搬運 讓您每個循環都能保持特定的底層方向與特定的包裹張力,而非依賴班次的隨機操作。.
更佳圖案的產能成本
選擇正確的圖案對循環時間與穩定性都很重要。機器能執行的最高效率圖案是柱狀堆疊,因為所有層均相同,動作也相同。交錯堆疊需要兩組座標與運動程式,因此機器人工作站必須分別處理奇數層與偶數層。對於傳統層式托盤機,基於柱狀的圖案幾乎能以最大速度運行;交錯圖案則因每個循環的因素而較慢。.
然而,機器類型比圖案規格更為重要。機器人托盤機的速度無法超過每分鐘10箱且每次抓取重量低於20公斤,而傳統托盤機在實際操作中可達每分鐘28至30個循環,且每層下放少於12箱。層式搬運機是放置整層最快的設備,從整層箱貨切換到其他類型貨物僅需2至5分鐘,而傳統托盤機則需18至58分鐘。當 生產線以每班產出量評估 而非以每托盤箱數評估時,較慢的圖案成本超過額外三箱的價值。.
自動化對圖案優化的改變
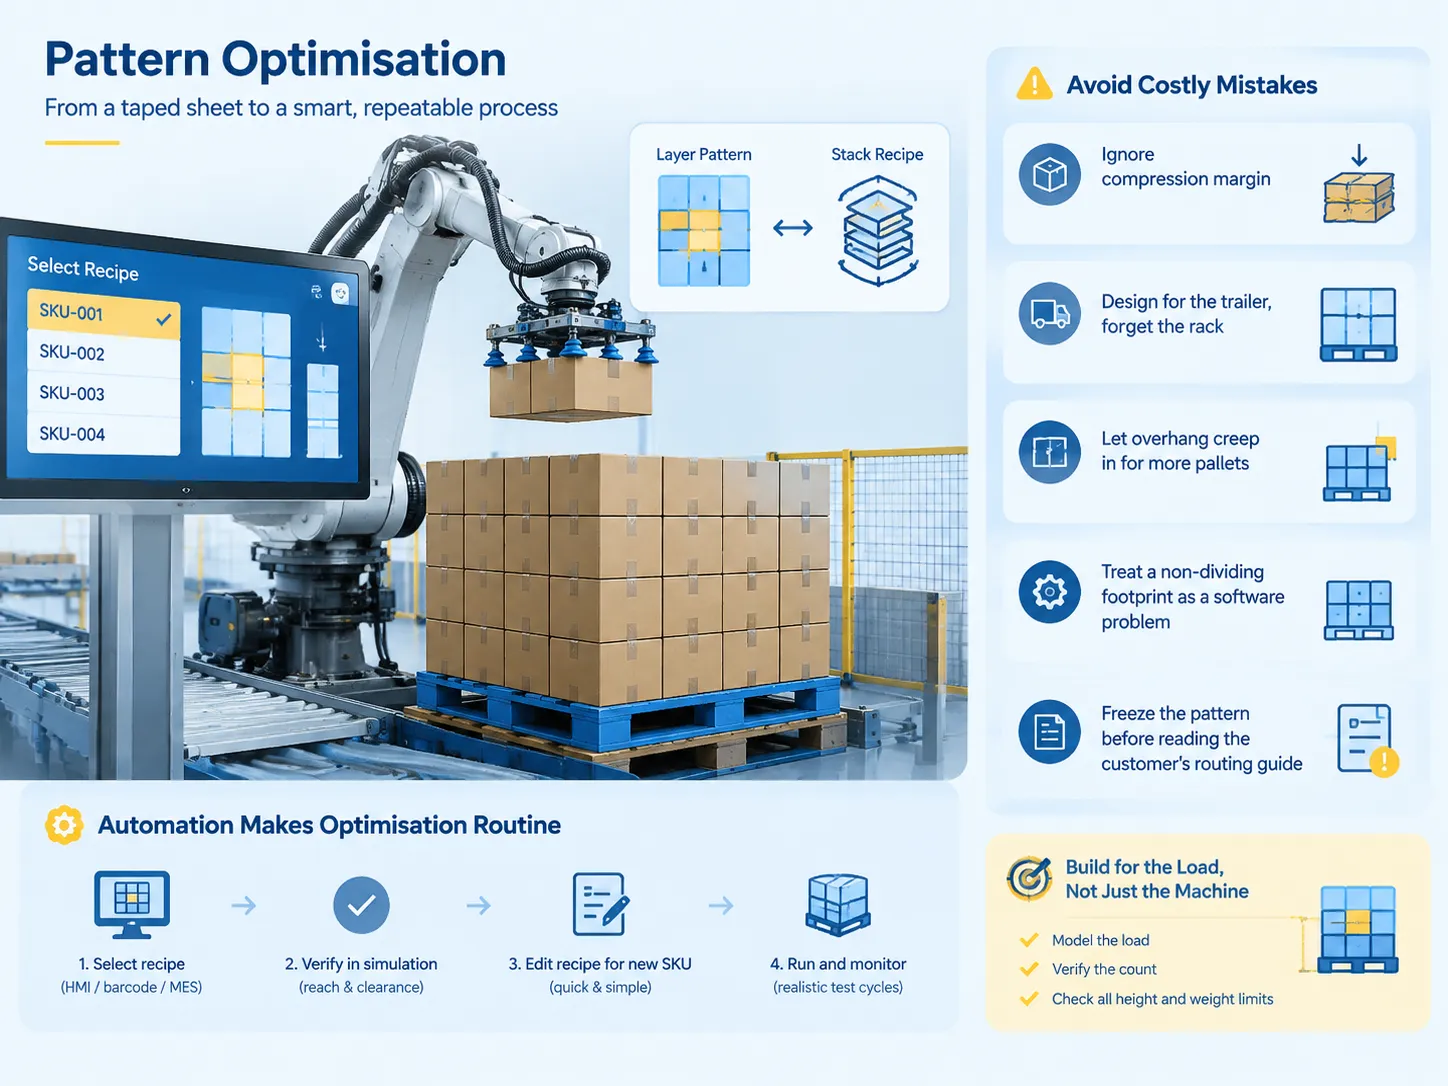
當圖案以指令形式存在,而不僅僅是貼在機器上的印刷紙張時,優化便成為一個過程的一部分,而非一次性的操作。分層圖案以放置資料庫的形式存在於系統中,該資料庫是根據單元尺寸和平台大小獲得的。配方包含有關層間交錯、旋轉及位置變化的資訊。操作員透過人機介面(HMI)選擇配方,或根據條碼或系統資訊由機器自動選擇。.
有三件事可以實施以提高此系統的效率。首先,重要的是在工作站建立之前,透過離線模擬檢查該層是否可達。無法達到第八層的圖案是機械問題,而非程式問題。其次,必須確認在系統新增新SKU時,只需調整配方,並確定由誰負責此項工作。最後,在評估邊緣支撐時,保持圖案測試的現實性非常重要,因為用理想包裝完成的圖案測試,然後再用過度填充或膨脹的箱子測試,會導致一些放置問題,這些問題會被誤認為是機器人的問題。.
配置錯誤造成的實際損失
昂貴的錯誤反覆發生。未檢查壓縮極限即改善每托盤層數,導致貨物狀況良好,但底層變形。為拖車設計而非為貨架設計。為滿足托盤數量要求而允許部分懸垂。將非分離的佔地面積視為軟體問題,而非包裝問題。在閱讀客戶路由指示前即完成圖案設計。.
還有一個更複雜的問題:創建適合機器而非貨物的圖案。適合夾具的圖案,但貨物重心過高,雖然在過程結束時看起來良好,但在拖車上會失敗。解決方案並不特別令人興奮——建立貨物模型,檢查數量並與所有可能的高度和重量限制比較,然後再調整機器。.
benlongkj 在此情境中的角色
我們應該坦率說明我們的位置。benlongkj 建造 自動化組裝系統, 、注塑模具及專用生產線——包括從模具成型、組裝、測試到包裝的MCB自動生產線。在起步階段,我們不是托盤堆垛機製造商,也不提供優化圖案的軟體。相反,我們在服務框架內提供的是工業製造序列設計,涵蓋累積、定向、標籤及檢查等過程,關注產品引入托盤堆垛的流程。.
這一點非常重要,因為通常是棧板堆垛機被指責為堆疊模式失敗的原因,而實際上,失敗的原因往往出現在更上游的某個環節。當箱子以15°旋轉、過度填充或標籤朝向錯誤時,沒有任何堆疊模式能夠解決這個問題。我們的大部分工作都是致力於創造一致的輸入,以便能夠有效地實施良好的配方。.
常問問題
棧板堆疊圖上的TI和HI代表什麼意思?
TI指的是一層中有多少單位,HI則表示棧板上有多少層。16 × 4的配置將產生總共64個單位。這兩個數字必須在規格表或流程文件中提供,因為收貨倉庫會根據這些數字檢查貨物負載,而不會拆開拉伸膜。.
如何計算每層的單位數?
使用棧板長度除以單位長度,棧板寬度除以單位寬度,然後將兩個結果相乘。例如,一個48 × 40英吋的棧板和一個12 × 10英吋的箱子,長度方向可放4個單位,寬度方向也可放4個單位,總計16個單位。如果單位無法均勻放置在棧板上,則必須在損失部分棧板空間、允許單位懸掛或放置交錯列之間做出選擇。.
直列堆疊和交錯堆疊哪種更好?
如果主要關注的是壓縮強度和循環時間,可以採用直列堆疊。如果負載需要承受長途運輸,則應使用交錯堆疊。值得注意的是,交錯堆疊需要約40%至50%的箱子壓縮強度,因為角落不再對齊,因此這不是適合重型產品長距離運輸且包裝良好的最佳選擇。.
棧板堆垛機能否在同一棧板上處理多個SKU?
當然可以。在當今自動化配方驅動的生產單元中,混合SKU和彩虹棧板的使用非常普遍;機器軟體有能力處理所需的多種產品。因此,限制僅存在於工具方面,因為用於箱子的真空吸盤無法拾取袋裝產品。.
棧板堆疊模式會影響運費嗎?
簡單來說,尺寸重量和棧板密度會導致運輸商根據實際重量或尺寸重量(以較大者為準)收取費用。實質上,棧板越密集,對於相同產品負載量,運輸批次就越少。每層12至16個單位的配置相比相同拖車尺寸,密度優化可提升約33%。.
參考文獻
- ISO — ISO 3394:2012 剛性長方形包裝尺寸標準
- NIST — Handbook 44,稱重設備的規格、公差及其他技術要求
- UL Solutions — 棧板及單位負載測試標準
- ASTM International — D4169 運輸容器及系統性能測試標準實務
- 美國環保署 — 托盤重複使用及木質包裝指導
- MHI — 單元負載及托盤化參考資料
結論
雖然棧板負載的設計不是運輸過程的一部分,但在最終設計確定之前,必須對設計進行評估,包括棧板佈局和設計保護措施。這些應在達成最終設計方案之前加以考慮。面對如何安排棧板的決策,使用者必須在兩種可用的棧板配置中選擇一種,即柱狀配置和交錯配置。這兩種配置在各自的壓縮性以及建造和拆卸時間上有所不同。在這方面,整個過程的第一步是測量放置在棧板上的運輸箱。適當尺寸的運輸箱在過程中會產生比其他任何因素更好的結果。因此,還必須確定運輸箱是否與所需的負載配置相容。.