 benlong
Làm thế nào để thiết kế một dây chuyền sản xuất Máy cắt mạch?
Đối với một nhà máy tham gia sản xuất bộ ngắt mạch thu nhỏ, ý tưởng về dây chuyền sản xuất công suất cao dây chuyền sản xuất không còn được coi là một sự xa xỉ cạnh tranh mà là một điều cần thiết. Với một dây chuyền được thiết kế đúng cách, không chỉ tăng sản lượng và giảm chi phí lao động, mà còn có thông tin thỏa đáng cho các kiểm toán viên kiểm tra xem nhà máy có thể được chứng nhận chất lượng hay không: các quy trình phải có thể lặp lại, kết quả phải được ghi chép và các đơn vị phải có thể truy xuất nguồn gốc. Biết cách thiết kế một dây chuyền sản xuất, tuy nhiên, có nghĩa là phải làm việc qua một tập hợp các ràng buộc rất thực tế: công suất cần thiết, đặc điểm sản phẩm, lộ trình sản xuất và diện tích của tòa nhà phải được xem xét.
Hướng dẫn giải thích cách thiết kế dây chuyền sản xuất từ đầu, chỉ ra phương pháp trên ví dụ các dây chuyền sản xuất bộ ngắt mạch thu nhỏ và bộ ngắt mạch vỏ đúc do Benlong Automation phát triển và phân tích kinh nghiệm của các nhà máy tốt nhất thế giới. Nó dành cho chủ nhà máy, kỹ sư dự án và các phòng mua hàng tại Ấn Độ và các quốc gia Vùng Vịnh, những người sẽ bắt đầu một nhà máy mới sản xuất bộ ngắt mạch hoặc nâng cấp nhà máy hiện có.
Dây chuyền sản xuất là chuỗi liên tục các trạm làm việc, băng tải và thiết bị kiểm tra mà qua đó các thành phần di chuyển theo một hướng. Việc thiết kế dây chuyền bao gồm việc phối hợp chuỗi này với mục tiêu sản xuất, cấu trúc sản phẩm và diện tích nhà máy.
Những gì một Dây chuyền Sản xuất Bộ ngắt Mạch Phải Cung cấp
Trước khi bắt đầu bất kỳ bố trí nào, dây chuyền nên có một khái niệm rõ ràng về công việc cần thực hiện. Đối với bộ ngắt mạch điện áp thấp, khái niệm này gồm ba phần, và mỗi thành phần đều có ý nghĩa như nhau:
Công suất – sản lượng của dây chuyền được biểu thị theo số lượng bộ ngắt mạch được sản xuất trong mỗi ca, tháng và năm. Nó cũng bao gồm phân loại sản lượng theo bộ ngắt 1 cực, 2 cực, 3 cực, 4 cực cũng như các đường cong của chúng (B, C và D).
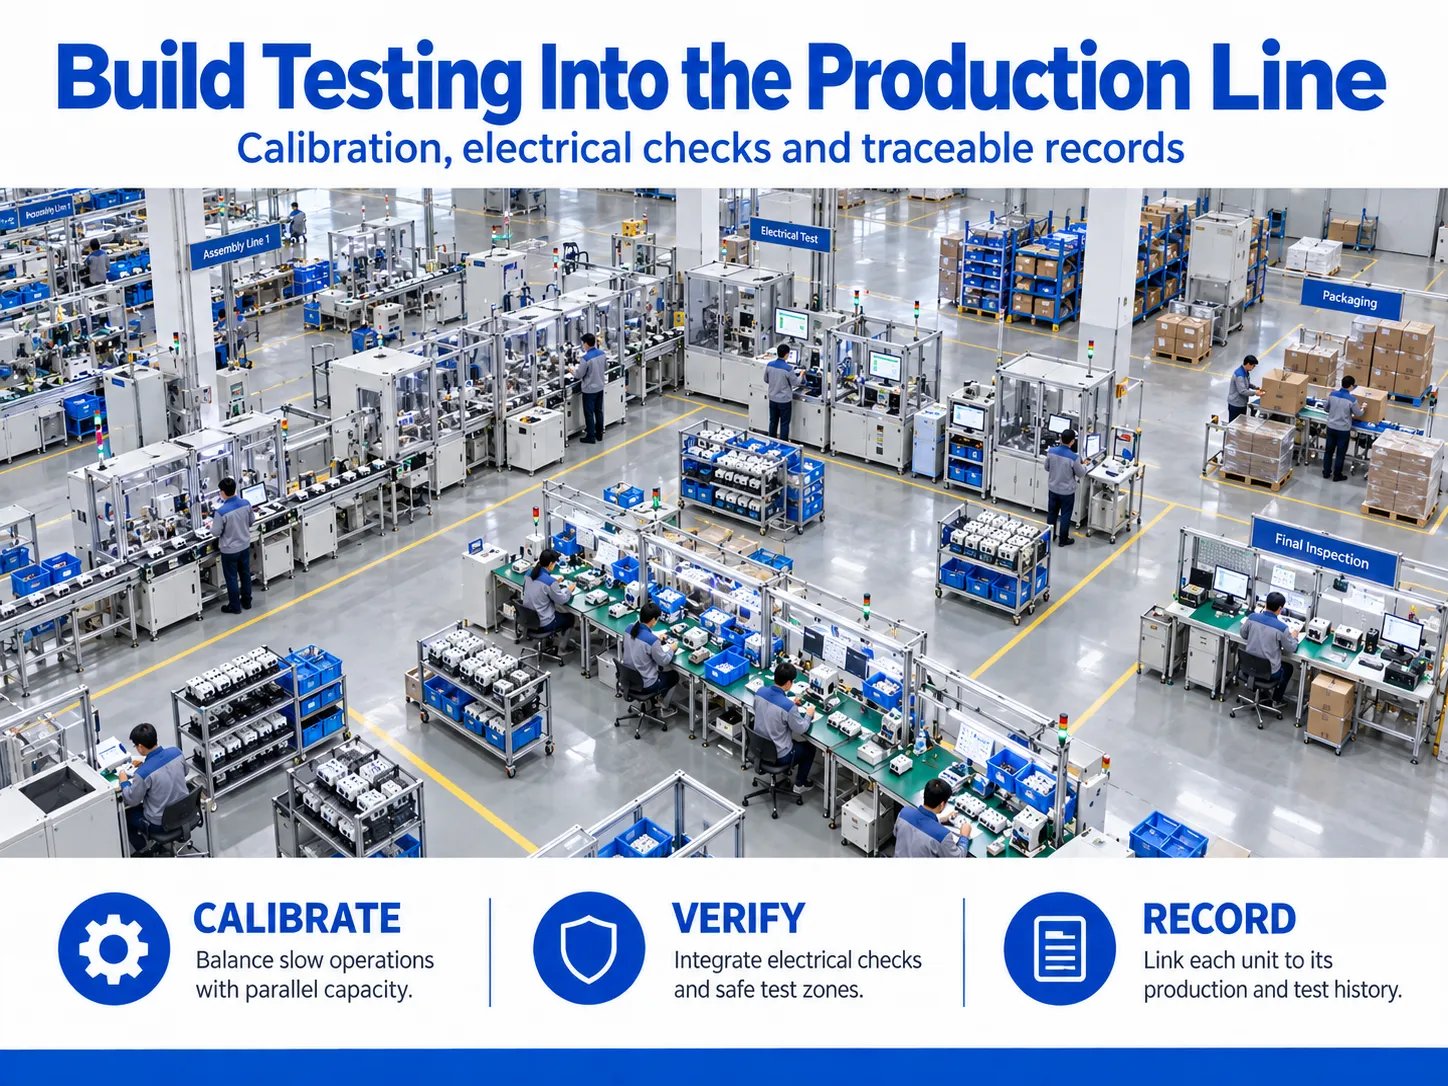
- Chất lượng: mỗi MCB được sản xuất phải IEC 60898-1 vượt qua các bài kiểm tra định kỳ như đặc tính ngắt mạch và độ bền điện môi. Trên dây chuyền sản xuất, các bài kiểm tra này là một phần của quy trình, không phải bước kiểm tra thêm vào sau đó.
- Truy xuất nguồn gốc – các nhà phân phối và công ty tiện ích yêu cầu hồ sơ kiểm tra cho từng sản phẩm. Một dây chuyền có khả năng liên kết kết quả hiệu chuẩn và kiểm tra điện áp cao sẽ cho phép kiểm toán nhà máy dựa trên dữ liệu thay vì giấy tờ.
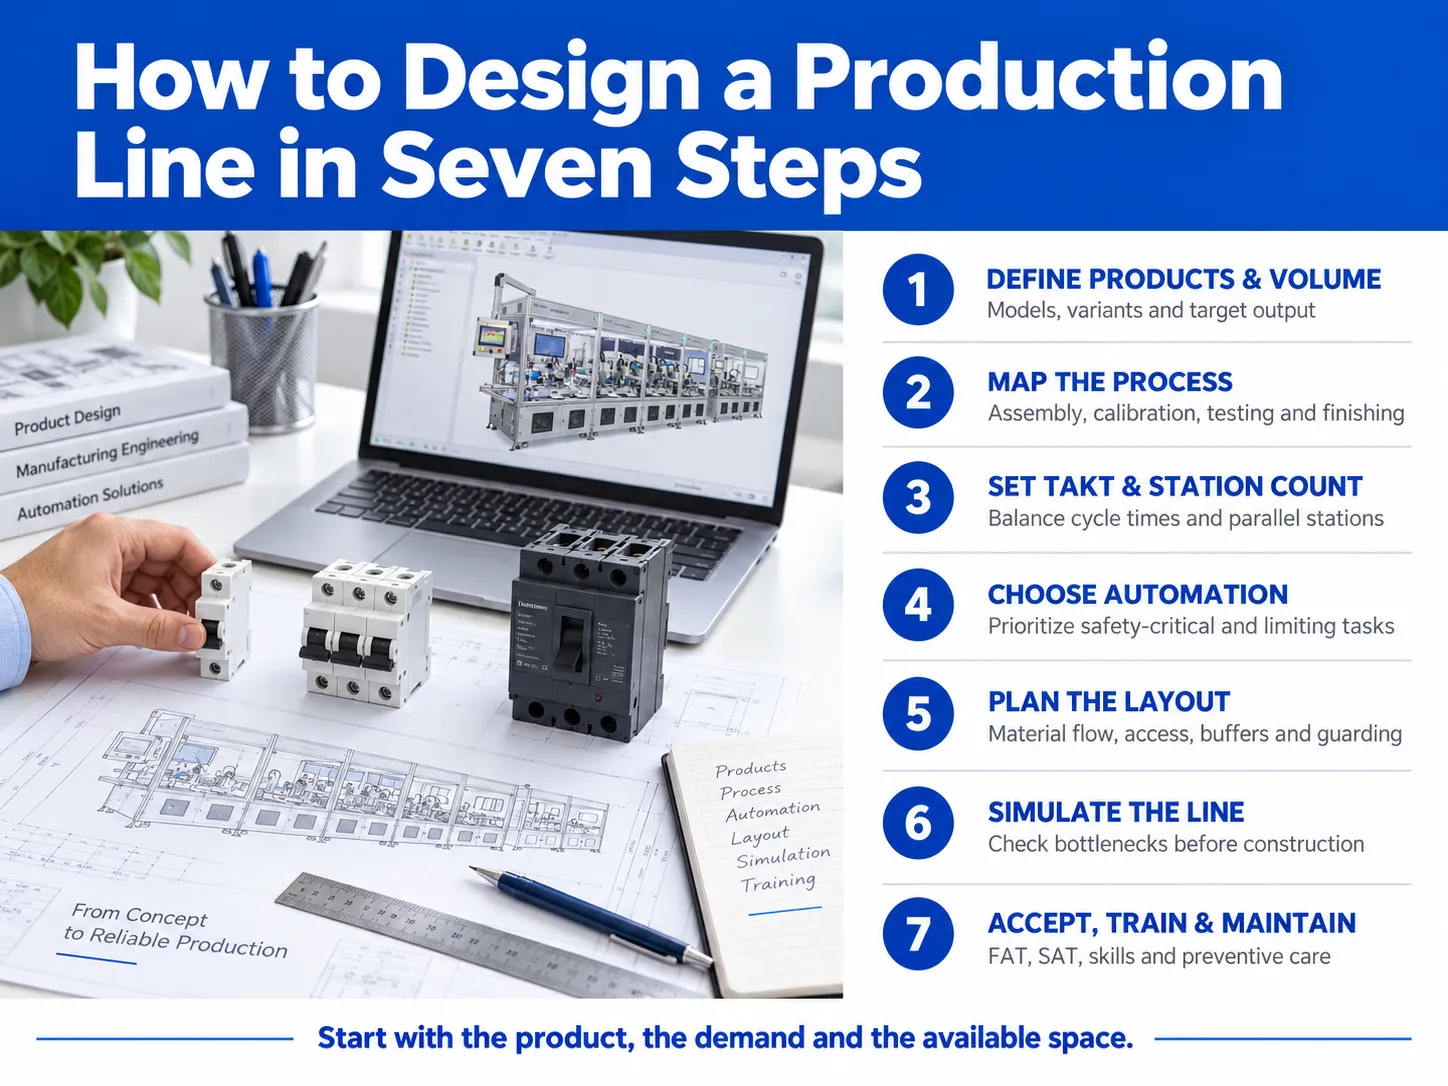
Cách Thiết kế Dây chuyền Sản xuất trong Bảy Bước
Phương pháp dưới đây kết hợp chuỗi lập kế hoạch được sử dụng bởi các chuyên gia bố trí như Thành phần trực quan với các bài học mà các kỹ sư của Benlong áp dụng khi họ xác định phạm vi một nhà máy bộ ngắt mạch. Thứ tự rất quan trọng: mỗi bước cung cấp dữ liệu cho bước tiếp theo.
Bước 1: Xác định dòng sản phẩm và khối lượng sản xuất
Bắt đầu với các ví dụ thực tế và ước tính chính xác. Xác định bất kỳ loại mẫu nào mà dây chuyền nên thực hiện, số cực, phạm vi dòng điện (ví dụ, dòng điện từ 6 A đến 63 A) và số lượng đơn vị dự kiến mỗi năm của từng mẫu. Sự kết hợp của các tham số trên sẽ giúp bạn quyết định liệu cần một dây chuyền linh hoạt hay chuyên dụng.
Thông thường, một nhà máy sản xuất từ 200.000 đến 800.000 MCB mỗi năm có thể vận hành thành công bằng hệ thống máy tích hợp nhỏ gọn, trong khi các nhà máy sản xuất một triệu hoặc hơn mỗi năm cần một dây chuyền đầy đủ. Việc áp dụng khối lượng hiện tại trong thiết kế là một sai lầm; các chuyên gia thiết kế đề xuất dự phòng tăng công suất từ 20-40%.
Bước 2: Lập bản đồ quy trình
Phân tách sản phẩm thành các công đoạn và sắp xếp chúng theo thứ tự. Đối với MCB nhiệt-từ tiêu chuẩn, quy trình thường như sau:
| Giai đoạn | Các công đoạn điển hình | Những điều cần chú ý |
|---|---|---|
| Lắp ráp phụ | Hàn nhiệt trip, lắp cuộn cảm từ, đóng chốt tiếp điểm | Độ nhất quán của mối hàn và vị trí của bimetal |
| Lắp ráp chính | Cấp vỏ, cơ cấu, lắp đặt bộ trip và ống hồ quang, siết nắp | Lò xo thiếu, tấm hồ quang lắp ngược |
| Hiệu chuẩn | Hiệu chuẩn và điều chỉnh nhiệt trip | Thường là công đoạn chậm nhất trên dây chuyền |
| Kiểm tra điện | Kiểm tra trip tức thời (từ tính), kiểm tra bật-tắt, hi-pot, điện trở tiếp điểm | Độ chính xác kiểm tra và an toàn cho người vận hành |
| Hoàn thiện | In pad hoặc đánh dấu laser, kiểm tra bằng hình ảnh, đóng gói | Độ chính xác nhãn và phân loại sản phẩm lỗi |
Bước 3: Tính thời gian takt và số lượng trạm
Thời gian takt là thời gian có sẵn cho sản xuất chia cho nhu cầu sản phẩm. Thời gian takt xác định tốc độ của tất cả các trạm.
Ví dụ: nếu đơn vị sản xuất cần sản xuất 2.000.000 chiếc trong một năm và hoạt động trong 250 ngày với hai ca làm việc mỗi ca 7,5 giờ hiệu quả, ta sẽ có sản lượng 8.000 chiếc mỗi ngày chia cho 54.000 giây. Thời gian takt sẽ là 6,75 giây cho mỗi chiếc. Bất kỳ công đoạn nào cần thời gian lớn hơn thời gian takt tính toán nên được chia nhỏ hoặc thực hiện song song. Ví dụ, quy trình hiệu chuẩn mất 40 giây sẽ cần sáu công đoạn thực hiện song song.
Phép tính này giải thích tại sao các quy trình hiệu chuẩn và kiểm tra cần nhiều thời gian và không gian cho toàn bộ dây chuyền sản xuất bộ ngắt mạch.
Bước 4: Chọn mức độ tự động hóa cho từng trạm
Tự động hóa được coi là lựa chọn tốt nhất để tăng năng suất. Tuy nhiên, chi phí lao động có thể gây nhầm lẫn về điểm này. Ví dụ, khi có một khối lượng nhất định và chi phí lao động thấp, sự kết hợp giữa nhập liệu thủ công và lắp ráp/kiểm tra tự động thường hiệu quả nhất. Trong trường hợp khối lượng lớn và khách hàng yêu cầu dữ liệu, tự động hóa hoàn toàn trở thành lựa chọn rất có lợi. Hướng dẫn trước đây của chúng tôi về giải pháp dây chuyền sản xuất tự động giải thích chi tiết hơn về bốn cấp độ tự động hóa.
Quy tắc thực tế: tự động hóa các công đoạn quyết định an toàn sản phẩm trước (hiệu chuẩn và kiểm tra điện), sau đó là các công đoạn giới hạn sản lượng.
Bước 5: Vẽ sơ đồ bố trí
Tốt thiết kế bố trí dây chuyền bắt đầu với con người và vật liệu, không phải máy móc. Chuyên gia dây chuyền đóng gói nVenia khuyến nghị đặt các giao diện vận hành và điểm truy cập xe nâng cách xa nhau để tránh tắc nghẽn, và nhóm các điều khiển máy để một người vận hành có thể tiếp cận nhanh chóng. Các nguyên tắc tương tự áp dụng cho nhà máy sản xuất cầu dao:
- Xác định khu vực nơi các bộ phận được đưa vào và cũng là nơi hàng hóa được xuất đi và thực hiện dây chuyền từ những điểm đó.
Đặt bộ đệm trước các trạm có tốc độ chậm hoặc rủi ro hỏng hóc cao để một lần dừng ngắn không làm tắc nghẽn dây chuyền. Nếu không gian là vấn đề, bộ đệm có thể được đặt theo chiều dọc.
Đảm bảo rằng các khu vực nơi thực hiện kiểm tra dòng điện cao và kiểm tra hi-pot không nằm cạnh lối đi bộ và cung cấp các biện pháp bảo vệ ngay từ giai đoạn thiết kế.
Trong trường hợp hạn chế không gian đáng kể, thiết bị bán tự động hoặc tích hợp có thể thực hiện các thao tác tương tự với diện tích tối thiểu.
Bước 6: Mô phỏng trước khi xây dựng
Hiện đại phần mềm thiết kế dây chuyền sản xuất cho phép kỹ sư xây dựng mô hình 2D hoặc 3D theo tỷ lệ và lắp đặt các máy móc thực tế trong mô hình thu được. Phần mềm phổ biến bao gồm AutoCAD để thiết kế bố trí sàn 2D, SolidWorks và Inventor để tạo mô hình 3D của thiết bị và phần mềm mô phỏng sự kiện rời rạc như Siemens Plant Simulation, Visual Components, FlexSim và AnyLogic để phân tích thông lượng.
Mô phỏng cho phép nhìn thấy các điểm nghẽn trong quy trình ngay cả trước khi bắt đầu sản xuất. Theo Visual Components, dự án bố trí cho Midea cho thấy việc thực hiện mô phỏng thiết kế đã dẫn đến diện tích nhà máy nhỏ hơn 10% và tăng công suất 10%, tiết kiệm khoảng $879,000. Tuy nhiên, nghiên cứu cũng gợi ý rằng các chi tiết đầy đủ của mô phỏng là rất quan trọng để đạt được các con số chính xác và cụ thể.
Benlong tích hợp ước tính thời gian chu trình và thiết kế 3D của dây chuyền trong các bước thiết kế của mình, có thể kéo dài từ hai tuần đến một tháng.
Bước 7: Chấp nhận, đào tạo và bảo trì
Một dây chuyền chỉ hoàn thành khi nó hoạt động trong nhà máy của bạn. Lập kế hoạch kiểm tra chấp nhận trước (FAT) tại nhà máy của nhà cung cấp với các mẫu của bạn, sau đó là kiểm tra chấp nhận tại chỗ (SAT) sau khi lắp đặt. Sau đó xây dựng lịch bảo trì phòng ngừa bao gồm các bộ phận hao mòn, thiết bị cố định, cảm biến và hiệu chuẩn nguồn kiểm tra. Các công cụ tinh gọn như 5S, Kanban và Kaizen giữ cho dây chuyền hoạt động sau khi đội ngũ vận hành đã rời đi.
Bốn loại bố trí sản xuất
Mỗi nhà máy sử dụng một trong bốn bố trí cơ bản, hoặc kết hợp. Việc chọn đúng loại là nền tảng của bất kỳ quyết định bố trí sản xuất nào.
| Loại bố trí | Cách nó hoạt động | Phù hợp nhất cho | Ví dụ nhà máy cầu dao |
|---|---|---|---|
| Bố trí sản phẩm (dây chuyền) | Máy móc được sắp xếp theo thứ tự các thao tác | Sản lượng cao, sản phẩm ổn định | Dây chuyền lắp ráp và kiểm tra MCB đầy đủ |
| Bố trí quy trình (chức năng) | Máy móc tương tự được nhóm theo chức năng | Đa dạng cao, sản lượng thấp | Xưởng hàn phục vụ nhiều dòng sản phẩm |
| Bố trí theo tế bào | Các tế bào nhỏ, mỗi tế bào sản xuất một dòng các bộ phận tương tự | Sản lượng trung bình, nhiều biến thể | Một tế bào hình chữ U cho các bộ phận phụ nhiệt |
| Bố trí vị trí cố định | Sản phẩm giữ nguyên vị trí; người và công cụ đến với nó | Sản phẩm rất lớn hoặc nặng | Bảng điều khiển thiết bị đóng cắt và lắp ráp ACB lớn |
Hầu hết các nhà máy sản xuất bộ ngắt mạch vận hành theo mô hình lai: khu vực tế bào hoặc quy trình cho các bộ phận lắp ráp phụ và đúc, cung cấp cho bố cục sản phẩm để lắp ráp và kiểm tra cuối cùng.
Ví dụ về bố cục dây chuyền lắp ráp từ Benlong Automation
Các ví dụ về bố cục dây chuyền lắp ráp đến từ các dự án dây chuyền sản xuất của Benlong. Chúng cho thấy cách cùng một phương pháp thiết kế tạo ra các dây chuyền rất khác nhau tùy thuộc vào khối lượng, sản phẩm và không gian.
| Dây chuyền | Sản lượng / chu kỳ | Diện tích hoặc phạm vi | Phù hợp với |
|---|---|---|---|
| Dây chuyền lắp ráp tự động MCB | 2–3,5 giây mỗi sản phẩm, lên đến 1.800 đơn vị/giờ | Kiểm tra bằng thị giác tại mỗi trạm; chuyển đổi 1P–4P dưới 30 phút | Nhà máy MCB sản lượng cao |
| Dây chuyền kiểm tra tự động MCB | 800–2.400 đơn vị/giờ | Kiểm tra ngắt song song, hiệu chuẩn và điện trở tiếp xúc với phân loại tự động | Nhà máy nơi kiểm tra là nút thắt cổ chai |
| Dây chuyền sản xuất mini MCB | 000 sản phẩm mỗi ca 8 giờ | 5,93 × 1,83 × 2,44 m, tích hợp đóng đinh, kiểm tra ngắt, hi-pot và hiệu chuẩn | 000–800.000 đơn vị/năm, không gian hạn chế |
| Dây chuyền sản xuất MCB thông minh IoT | 800–1.500 đơn vị/ca | Thêm lắp ráp mô-đun, kiểm tra giao thức và chuyển mạch từ xa, lão hóa | Bộ ngắt mạch nhà thông minh và lưới điện thông minh |
| Dây chuyền sản xuất tự động MCCB | Khoảng 30 giây mỗi sản phẩm | 29,0 × 2,0 × 2,2 m, hiệu chuẩn ETU và truy xuất MES | MCCB khung 100 A–1600 A |
Ví dụ bố cục sản xuất cho nhà máy Ấn Độ đang phát triển
Đây là một ví dụ bố cục sản xuất về cách một nhà máy có thể phát triển theo từng giai đoạn. Ban đầu, nhà sản xuất MCB mẫu bắt đầu với dây chuyền mini nhỏ gọn như một cơ sở sản xuất MCB độc lập với công suất sản xuất đạt khoảng 750.000 sản phẩm mỗi năm trong một ca làm việc. Khi phát hiện có thể sản xuất hơn một triệu sản phẩm mỗi năm, nhà máy tiếp tục thêm ca làm việc thứ hai và lắp ráp dây chuyền sản xuất đầy đủ tính năng với dây chuyền kiểm tra tự động tích hợp được sắp xếp theo chuyển động thẳng hoặc hình chữ L qua kho linh kiện vào khu vực đóng gói.
Quyết định thiết kế chính ở giai đoạn một là dành chỗ sàn và công suất điện cho giai đoạn hai, ngay cả khi nó để trống trong hai năm. Đối với các nhà máy cần sản xuất hỗn hợp đa tiêu chuẩn ngay từ ngày đầu, Benlong cũng cung cấp dây chuyền sản xuất lắp ráp và kiểm tra linh hoạt với chuyển đổi mẫu một nút bấm.
Những gì các Nhà máy Ngọn Hải đăng dạy về Thiết kế Dây chuyền
Mạng lưới Ngọn Hải đăng Toàn cầu của Diễn đàn Kinh tế Thế giới công nhận các địa điểm sản xuất tiên tiến nhất thế giới. Vào tháng 6 năm 2026, mạng lưới đã mở rộng lên 238 địa điểm, với trí tuệ nhân tạo, hợp tác người-máy và bền vững là các chủ đề chính của nhóm mới nhất. Một số thành viên sản xuất cùng loại sản phẩm điện như các nhà sản xuất Ấn Độ và vùng Vịnh.
- Schneider Electric, Hyderabad (Ấn Độ): được công nhận là Ngọn Hải đăng Tiên tiến năm 2022 và Ngọn Hải đăng Bền vững năm 2023. Nhà máy vận hành hệ thống sản xuất dựa trên đám mây được xây dựng trên các thiết bị IoT và dữ liệu thời gian thực. Schneider có ít nhất bảy nhà máy ngọn hải đăng trên toàn cầu, bao gồm Thượng Hải và Monterrey.
- Siemens, Nam Kinh (Trung Quốc): được đặt tên là ngọn hải đăng vào tháng 1 năm 2026. Siemens mô tả nó như một nhà máy kỹ thuật số được thiết kế và thử nghiệm ảo trước khi xây dựng. Cấu hình dây chuyền của nó thay đổi khoảng mỗi bốn tuần, và thời gian dẫn giảm 78% so với năm 2022.
- Siemens, Amberg, Erlangen, Fürth và Chengdu: các địa điểm ngọn hải đăng trước đó. Erlangen báo cáo tăng năng suất 69% và giảm sử dụng năng lượng 42% nhờ AI, bản sao kỹ thuật số và robot.
- Vùng Vịnh: Aramco có năm cơ sở trong mạng lưới, and nhóm tháng 9 năm 2025 thêm một địa điểm tại Qatar, nhà máy Pearl GTL của QatarEnergy và Shell.
Ba bài học áp dụng trực tiếp cho nhà máy sản xuất cầu dao ở mọi quy mô. Thứ nhất, thiết kế dây chuyền kỹ thuật số trước khi xây dựng. Thứ hai, xây dựng sự linh hoạt vào bố cục, vì hỗn hợp sản phẩm sẽ thay đổi nhanh hơn tòa nhà. Thứ ba, thu thập dữ liệu từ mọi trạm ngay từ ngày đầu tiên, vì AI và phân tích chỉ có thể hoạt động với dữ liệu mà dây chuyền đã ghi nhận.
Ghi chú kế hoạch cho người mua Ấn Độ và GCC
- Nguồn điện: Nguồn điện ở Ấn Độ, UAE, Qatar, Oman và Kuwait hoạt động ở tần số 50 Hz, trong khi nguồn điện ở Ả Rập Xê Út hoạt động ở tần số 60 Hz. Khuyến nghị xác nhận dòng điện và điện áp ở mức báo giá do tất cả nguồn điện và động cơ được thiết kế theo các thông số này.
Thời tiết: Nhiệt độ không khí cao và bụi làm cản trở các hệ thống thị giác, hệ thống khí nén và quy trình hiệu chuẩn nhiệt, điều này đòi hỏi phải thiết lập các cơ sở để hiệu chuẩn và thiết lập các bài kiểm tra chính xác.
Việc sử dụng công nhân và tự động hóa là lý tưởng trong khu vực khi lao động có kỹ năng giá rẻ vì các quy trình tải và xử lý sơ bộ bán tự động kết hợp với kiểm tra tự động là hiệu quả nhất và mang lại thời gian hoàn vốn nhanh nhất.
Bắt đầu với mẫu và số liệu của bạn
Cách nhanh nhất để có thiết kế dây chuyền đáng tin cậy là gửi mẫu sản phẩm, mục tiêu sản lượng và mặt bằng có sẵn cho đội ngũ kỹ thuật xây dựng dây chuyền cầu dao hàng ngày. Các kỹ sư của Benlong có thể xem xét quy trình của bạn, chạy các phép tính takt và bố trí, và đề xuất kế hoạch từng giai đoạn kèm phân tích lợi tức đầu tư. Liên hệ Benlong Automation để bắt đầu thảo luận.
Tài liệu tham khảo
- IEC 60898-1:2015 – Cầu dao bảo vệ quá dòng cho các lắp đặt gia đình và tương tự
- Diễn đàn Kinh tế Thế giới – Các địa điểm Ngọn hải đăng Toàn cầu mới cho thấy cách AI tái cấu trúc sản xuất và chuỗi cung ứng (tháng 6 năm 2026)
- Siemens – Cơ sở Nanjing được trang bị AI được đặt tên là Nhà máy Ngọn hải đăng Toàn cầu của Diễn đàn Kinh tế Thế giới
- Visual Components – Cách lập kế hoạch và thiết kế bố trí nhà máy sản xuất
- nVenia – Cách thiết kế bố trí để tối ưu hóa diện tích dây chuyền sản xuất
- Benlong Automation – Dây chuyền lắp ráp tự động MCB: thời gian chu trình 2–3,5 giây, kiểm tra thị giác và kiểm tra trực tuyến