benlong




Üretim için Endüstriyel Otomasyon Sensörleri Nasıl Seçilir
Tüm otomatik makineler, çalıştıkları bilgilere bağlıdır. Bir servo pres kusurlu bir bileşenle çalışır, bir robot yalnızca görünür nesnelerle çalışır ve bir kalibrasyon tezgahı çevresinin sıcaklığını ölçer. Seçmek endüstriyel otomasyon sensörleri bu nedenle bir projenin sonunda doldurulacak bir kalem değildir; makinenin kusurları yakalayıp yakalamayacağını belirler. Bu rehber özellikle proje için sensör listesini geliştirmekten sorumlu kişilere ve bunları satın alacak, tedarikçi tekliflerini karşılaştıracak ve birkaç ek sensör bulunduracak kişiye yöneliktir.
Bu rehber, otomatik montaj hatları ve devre kesiciler ile diğer düşük voltajlı cihazlar için test tezgahları için sensör türlerini seçme konusundaki deneyimlerimize dayanmaktadır. Uygulamalarımızda Omron, Keyence, Honeywell, Panasonic ve SIMBATOUCH gibi büyük firmalar tarafından üretilen altı sensör grubu türü arasında seçim yaptık: basınç sensörleri, sıcaklık sensörleri, fotoelektrik sensörler, görsel sensörler, yakınlık sensörleri ve lineer yer değiştirme sensörleri.
Seçmek üretim için sensörler, katalogdan değil işten başlayın: neyin algılanması veya ölçülmesi gerektiğini, hedef malzemeyi ve mesafeyi, sürecin ihtiyaç duyduğu doğruluk ve tepki süresini ve sensörün bulunacağı ortamı tanımlayın. Ardından çıkış sinyalini PLC'nize (PNP veya NPN, 4–20 mA veya IO-Link) uyacak şekilde eşleştirin, IP derecesini ve montajı onaylayın ve az sayıda marka ve parça numarası üzerinde standartlaştırın. Atölyedeki sensör arızalarının çoğu yanlış spesifikasyon veya kötü montajdan kaynaklanır, arızalı bir sensörden değil.

Çoğu Montaj ve Test Makinesinin Arkasındaki Altı Sensör Ailesi
Endüstriyel otomasyonda kullanılan sensör türleri onlarca çeşittir, ancak sıradan bir konveyör sistemi veya test tezgahı yalnızca altı sensör ailesi kullanır. Aşağıdaki tablo, gerçek bir makinedeki her sensörün rollerini ve ayrıca BOM'a yazmak için önemli özelliklerini göstermektedir.
| Sensör ailesi | Makinedeki işlevi | Tanımlanması gereken ana özellik | Tipik çıkış |
|---|---|---|---|
| Basınç / kuvvet | Hava tedarikini, pres kuvvetini, sıkıştırma kuvvetini izler; servo preslerde yük hücreleri | Aralık, doğruluk (% FS), aşırı yük kapasitesi | 4–20 mA, 0–10 V, anahtarlama çıkışı |
| Sıcaklık | Kalibrasyon tezgahlarında ortam telafisi; kaynak ve ısıtma kontrolü | Sensör türü (RTD, termokupl), aralık, doğruluk | RTD/TC girişi, 4–20 mA |
| Fotoelektrik | Parça varlığı, sayım, pozisyon; güvenlik ışık perdeleri | Algılama modu, mesafe, nokta boyutu, tepki süresi | PNP/NPN, IO-Link |
| Görsel | Eksik, ters veya yanlış yerleştirilmiş parçalar; kod ve işaret okuma | Görüş alanı, çözünürlük, inceleme süresi, aydınlatma | Ethernet, dijital G/Ç |
| Yakınlık | Silindir son pozisyonları, metal parça algılama, fikstür doğrulama | Algılama mesafesi, korumalı veya korumasız, muhafaza boyutu | PNP/NPN, IO-Link |
| Lineer / yer değiştirme | Yerleştirme derinliği, strok pozisyonu, yükseklik ve düzlük | Ölçüm aralığı, çözünürlük, doğrusalılık | 4–20 mA, 0–10 V, RS-485, IO-Link |
Basınç ve kuvvet sensörleri
Elektrik bileşenlerinin montajında basınç algılama iki farklı uygulamaya sahiptir. Birincisi pnömatiktir: makinelerin çoğu 0.6MPa hava beslemesi ile çalışır; bir basınç anahtarı veya verici, düşük basınç kelepçesi herhangi bir parçanın hareket etmesine izin vermeden önce makineyi durdurur. İkincisi ise presleme, perçinleme ve yerleştirme sırasında kuvvet ölçümü ile ilgilidir. Benlong’un MCB manyetik demir çekirdekli otomatik montaj makinesi, servo pres programlanabilir 10–200 N kuvvetle bobin ve pimi yerleştirir ±5% kuvvet doğruluğu ve ±0.05 mm derinlik doğruluğu ile, ve kuvvet-konum eğrisi, öğretilen profilden sapma gösteren herhangi bir parçayı reddeder. SIMBATOUCH ve Honeywell’den yük hücreleri ve mini kuvvet sensörleri bu görev için tipik seçimlerdir.
Sıcaklık sensörleri
Fizik sıcaklığa bağlı olduğunda sıcaklık en önemli faktördür. Bimetalik devre kesici ısıya bağlı olarak dişli çalıştırır, bu nedenle çevresel ortam sıcaklığını gözlemleyen bir kalibrasyon tezgahı sabah ve öğleden sonra vardiyalarında yanlış ölçümlere neden olur. Benlong’un MCCB uzun süreli termal kalibrasyon tezgahı her testte ortam sıcaklığını kaydeder ve kabul pencerelerini otomatik olarak ayarlayabilir, isteğe bağlı olarak 25 °C ±3 °C tutan bir oda ile. Bu tür ölçümler için termokupl yerine RTD (örneğin Pt100) kullanmak daha iyidir çünkü oda sıcaklığında daha doğru ve stabildir. Termokupl ise kaynak ve ısı perçinleme gibi yüksek sıcaklık içeren ölçümlerde daha etkilidir.
Fotoelektrik sensörler
Fotoelektrik sensörler parça tespitinin bel kemiğidir. Üç çalışma modunda çalışabilirler: ışın geçişli, retro-reflektif ve difüz-reflektif; ayrıca dar alanlarda standart sensörler yerine fiber optik sensörler kullanılabilir. MCB ark-kesici yarı otomatik montaj makinesinde, optik sensörler presleme işleminden önce plaka sayısını ve yığın yüksekliğini doğrular ve yükleme alanındaki personeli korumak için güvenlik ışık perdeleri kullanılır. Optik sensörlerin üç önde gelen üreticisi Omron, Keyence ve Panasonic’tir.
Görüntü sensörleri
Fotoelektrik sensör evet veya hayır cevabı verirken, görüntü sensörü ne, nerede ve doğru olup olmadığını cevaplar. Benlong’un MCB otomatik montaj hattı, 2–3.5 saniye çevrim süresi ile çalışan makinesinde, belirli noktalardaki kameralar eksik tıkanıklıkları, yanlış yerleştirilmiş parçaları ve kötü uyumu kontrol eder. Kamera yetenekleri için tek bir spesifikasyon yeterlidir, yani görüntü çözünürlüğü; ancak genel değerlendirme: görüntü yakalama alanı, maksimum kusur boyutu, aydınlatma ve toplam görüntü denetim süresi tümü operasyon çevrim gereksinimlerini karşılamalıdır. Keyence ve Omron hem görüntü sensörleri hem de tam makine görüş sistemleri üretmektedir.
Yakınlık sensörleri
Endüktif yakınlık sensörleri, metal temas olmadan tespit etmek için kullanılır. Silindir uç pozisyonlarını almak, indeks döner tabloları veya fikstürlerde metal parçaların varlığını kontrol etmek açısından en çok tercih edilenlerdir. Kapasitif olanlar plastik muhafazalar gibi metal olmayan nesneleri bulur, ancak kir ve nemden daha fazla etkilenirler. Ayrıca algılama menzilini bir toleransla sağlar: belirtilen menzil, çelikten yapılmış bir hedef için geçerlidir ve pirinç, bakır ve alüminyum gibi diğer metaller sensörlerin erişimini önemli ölçüde düşürür, bu da özellikle kontakların ve bakır terminallerin tespitinde önemlidir.
Lineer ve yer değiştirme sensörleri
Lineer sensörler, sadece varlığını tespit etmek yerine pozisyonu ölçme yeteneğine sahiptir. Bu tür sensörlere örnek olarak manyetostriktif pozisyon dönüştürücü, potansiyometrik pozisyon dönüştürücü, LVDT ve lazer yer değiştirme sensörü verilebilir. Montaj makinelerinde, yerleştirme derinliği, pres strokları, parça yüksekliği ve düzlüğü ölçmek için kullanılırlar. Bir kuvvet sensörü ile birlikte kullanıldığında, lineer sensör, servo presi etkili bir araç yapan kuvvet-yer değiştirme karakteristiğini oluşturur.
Endüstriyel Otomasyon Sensörleri Nasıl Seçilir: Yedi Adımlı Bir Süreç
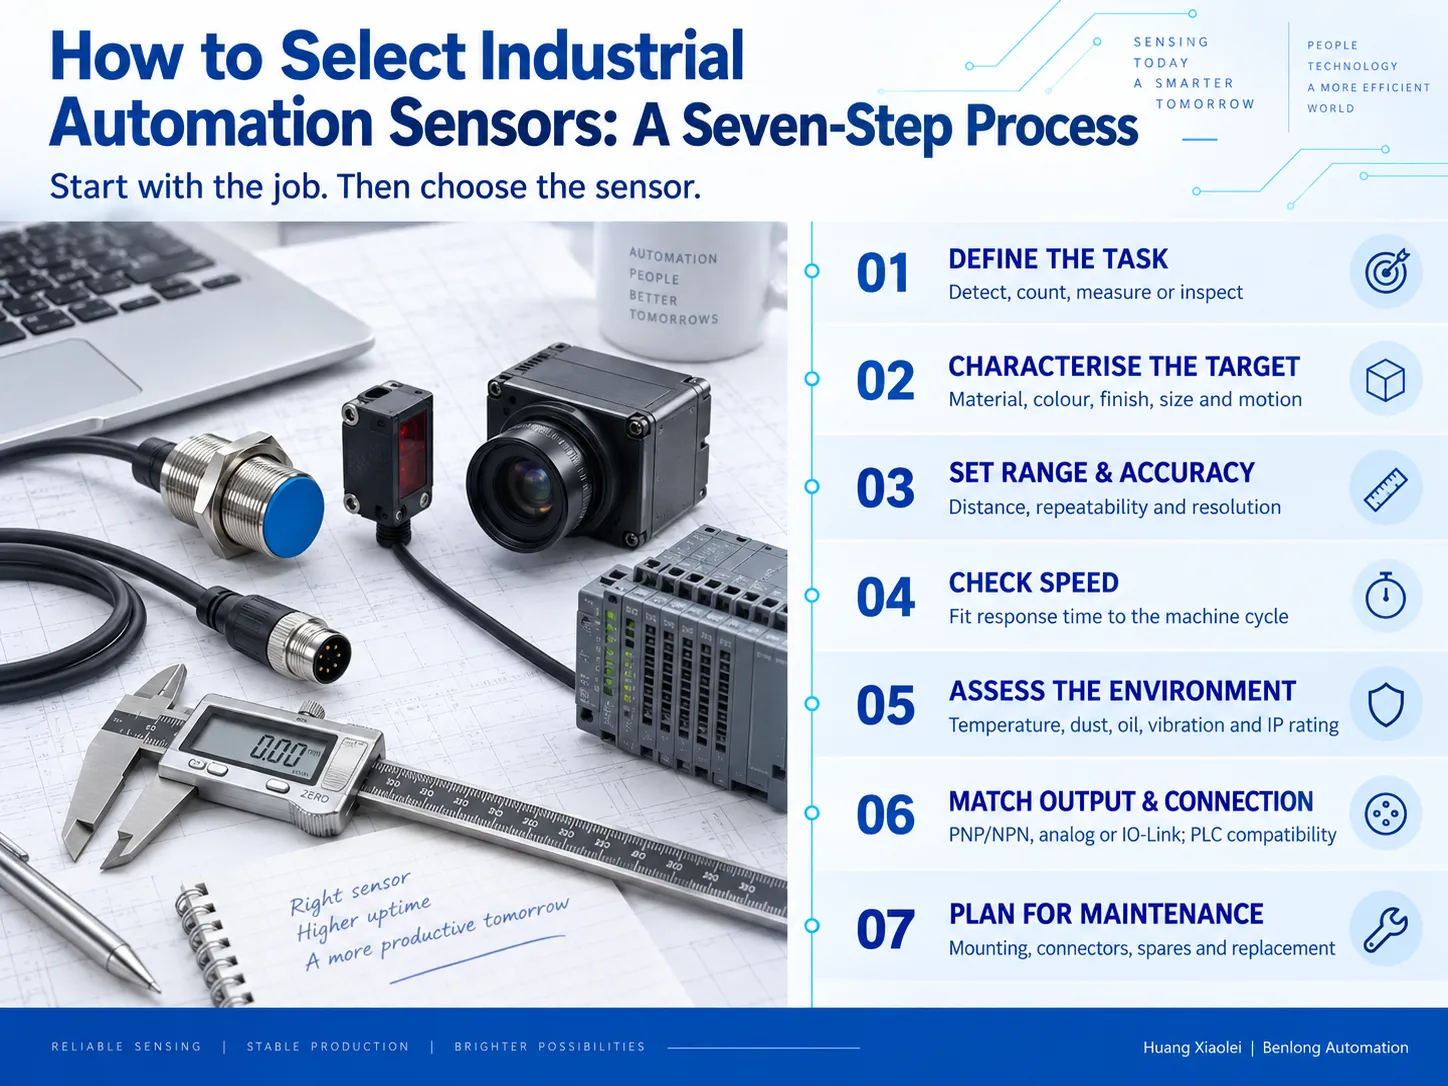
Sağlam bir metodoloji, mühendislerin bir endüstriyel sensörü daha hızlı seçmesini ve alıcıların özelliklerini daha kolay doğrulamasını sağlar. Bu yedi adım evrenseldir:
①. Ne başarmak istediğinize karar verin. Algılama, sayma, ölçüm veya denetimin uzay ve zamandaki amacını tanımlayan bir cümle taslağı hazırlayın. Fikri kelimelere dökmekte zorlanıyorsanız, sensör için gereksinimler henüz resmi hale getirilmemiştir.
②. Hedefi belirleyin. Bu, malzemesinin, renginin, yüzey finisajının, boyutlarının ve hareketliliğinin belirlenmesini içerir. Genel olarak, parlak, şeffaf ve siyah hedeflerin optik sensörleri karıştırdığı bilinir.
③. Mesafeyi hesaplayın. Sensörün çalışma menzilini ve ölçümlerin gerekli tekrarlanabilirliğini tanımlayın. Ayrıca, tespit edilmesi gereken en küçük değişikliği düşünün.
④. Zaman odaklanın. Sensörün tepki süresinin ekipmanın çalışma süresiyle uyumlu olduğundan emin olun; çalışma döngüsünün 2 saniye olduğu durumlarda, yavaş bir sensör yavaşlamaya neden olur.
⑤. Çevresel koşulları değerlendirin. Sıcaklık, yağ sisi, soğutucu, metal tozu ve titreşimler dahil elektrik gürültüsü gibi faktörlerin farkında olun. IP derecesine göre uygun bir IP sınıfı ve muhafaza malzemesi seçin.
⑥. Çıkış ve bağlantı tipinizi belirleyin. PNP veya NPN, girişe uygun olmalı ve analog tip, aralıkla karakterize edilir (4-20mA veya 0-10V).
⑦. Bakım için hazırlanın. Bu, konektör türlerinin, kablo uzunluklarının, yedek parça bulunabilirliğinin ve değişimin yeniden öğretme gerektirmeden yapılıp yapılamayacağının belirlenmesini içerir.
Çıkış sinyalleri: devreye alma gecikmelerine neden olan detay
Ayrık sensörler ya PNP ya da NPN teknolojisini kullanır ve uygun sensörün PLC giriş modülü ile eşleşecek şekilde seçilmesi kritiktir. Yanlış polariteye sahip bir sensör basitçe çalışmaz, bu da ithal ekipmanın nihai varış noktasına ulaştığında gecikmelerin en yaygın nedenlerinden biridir. Bu arada, analog sensörler sürekli ölçümler ileterek çalışır; uzun kablo mesafelerinde 4-20 mA sinyalleri, elektriksel gürültüye karşı etkinlikleri ve kablo kopukluğunu tespit etme kolaylıkları nedeniyle voltaj sinyallerine tercih edilir. IO-Link, IEC 61131-9 olarak standartlaştırılmıştır, tanıdık üç telli bağlantıyı korur ancak iki yönlü iletişim ekler, böylece PLC sensör tanılarını okuyabilir ve yedek birime ayarları otomatik olarak indirebilir.
Mühendisler ve Satın Alma Uzmanları için Sensör Teknik Özellikleri Kontrol Listesi
Çoğu tedarik problemi, sensör listesindeki eksik bir satırla başlar. Bir otomasyon sensörleri satın alma işlemine gönderilmeden önce, her satır aşağıdaki soruları yanıtlamalıdır:
| Alan | Ne yazılmalı | Neden önemli? |
|---|---|---|
| Fonksiyon ve konum | İstasyon numarası ve görev, örn. “ST05 ark plaka sayacı” | Parçayı makine çizimi ve yedek parça listesine bağlar |
| Sensör tipi ve modu | örn. difüz fotoelektrik, M12 endüktif korumalı | Uyan ancak çalışmayan yedeklerin önüne geçer |
| Menzil ve doğruluk | Algılama mesafesi veya ölçüm aralığı, tekrarlanabilirlik | Tedarikçinin karşılaması gereken performansı tanımlar |
| Yanıt süresi | Maksimum değer ms cinsinden | Makine döngüsüne sığmalıdır |
| Çıktı | PNP/NPN, NO/NC, 4–20 mA, IO-Link | PLC giriş kartı ile uyumlu olmalıdır |
| Besleme voltajı | Genellikle 12–24 V DC | Başlangıçta sensör hasarını önler |
| Bağlantı | M8/M12 konnektör veya kablo, kablo uzunluğu | Bakım süresini ve yedek stokunu etkiler |
| Çevre ve IP koruma sınıfı | örn. IP67, yağ dirençli kablo | Hizmet ömrünü belirler |
| Marka ve parça numarası | Onaylı marka ve tam model | Satın alma işleminin benzer ürünleri karşılaştırmasını sağlar |
| Onaylı alternatif | İkinci marka ve model | Projeyi teslim süresi sorunlarına karşı korur |
Müşteriler iki ticari kontrolü göz önünde bulundurmalıdır: teklif edilen bileşenin yetkili bir distribütörden gerçek stok olup olmadığını doğrulamak ve sadece genel bir zaman dilimi değil, sensör başına teslim süresini öğrenmek. Örneğin, bir adet stokta olmayan görüntü sensörü, fabrikada test edilen tüm üretim hattını durdurabilir.
Benlong Otomasyon Projelerinde Kullanılan Sensör Markaları
Benlong, müşterilerin yerel olarak temin edebileceği parçalarla makineler almasını ve mühendislerin destek vermesini sağlamak için kısa bir marka listesi standardize etmiştir. Aşağıdaki karşılaştırma, her markanın tipik olarak montaj ve test ekipmanlarında nasıl kullanıldığını yansıtır.
| Marka | Köken | En güçlü sensör serileri | Benlong makinelerindeki tipik rolü |
|---|---|---|---|
| Omron | Japonya | Fotoelektrik, fiber, yakınlık, görüntü, yer değiştirme, basınç | Genel algılama; birçok hatta kullanılan Omron PLC’lerle uyumlu |
| Keyence | Japonya | Fiber, lazer yer değiştirme, görüntü ve ölçüm sistemleri | Yüksek hassasiyetli ölçüm ve görüntü denetimi |
| Honeywell | Amerika Birleşik Devletleri | Basınç, kuvvet, sıcaklık, pozisyon ve anahtarlar | Basınç ve kuvvet izleme, sıcaklık ölçümü |
| Panasonic | Japonya | Fiber, kompakt fotoelektrik, alan sensörleri, ışık perdeleri, basınç | Sıkı montajlarda kompakt algılama, operatör güvenliği |
| SIMBATOUCH | Çin (Guangzhou) | Yük hücreleri, minyatür kuvvet sensörleri, tork ve çok eksenli kuvvet sensörleri | Pres, perçinleme ve yerleştirme kuvvet ölçümü |
Bir müşteri, örneğin mevcut bir tesis standardına uyum sağlamak için farklı bir marka belirttiğinde, sensör listesi tasarım aşamasında uyarlanabilir. Bunu makine inşa edilmeden önce yapmak az maliyetlidir; fabrika kabulünden sonra sensörleri değiştirmek yeniden kablolama, yeniden programlama ve yeniden test anlamına gelir. Hindistan gibi yerel ve offshore makine üreticilerini karşılaştıran pazarlardaki alıcılar, bu kararla ilgili daha fazlasını rehberimizde bulabilirler Hindistan’daki otomatik montaj makinesi üreticileri.
Sensör Sinyalinden Kalite Kararına
Sensörün çıktısı, ancak makinenin eylemlerini etkilediğinde önemlidir. Doğru tasarlanmış bir hatta her önemli sensör, makinenin aldığı eylemleri etkiler: durdur, reddet, tekrar dene, ayarla veya kaydet. Bu, sadece nesneleri hareket ettiren otomasyon ile kalite kontrolü yapan otomasyon arasındaki temel farktır; bu fark, makalemizde daha ayrıntılı olarak incelenmiştir otomasyon nedir. Bir makine teklifini incelerken, her sensör için sinyal yanlış olduğunda ne olacağını sorun. Cevap yoksa, sensör sadece dekorasyondur.
- Hata durumunda reddet: kuvvet-yol, görsel ve sayım sistemleri, hatalı parçaların hatta geçmesini engellemelidir.
Değeri kaydet: kuvvet zirveleri, sıcaklıklar ve muayene sonuçlarının kaydedilmesi, denetimler ve talepler için veri kullanımına olanak tanır.
Sensörü denetle: IO-Link tanılama sistemi, fotoelektrik sensörlerden sinyal gücü verileri ve kanal kalibrasyonu, sorunlar ortaya çıkmadan önce sensör arızasının tespit edilmesini sağlar. 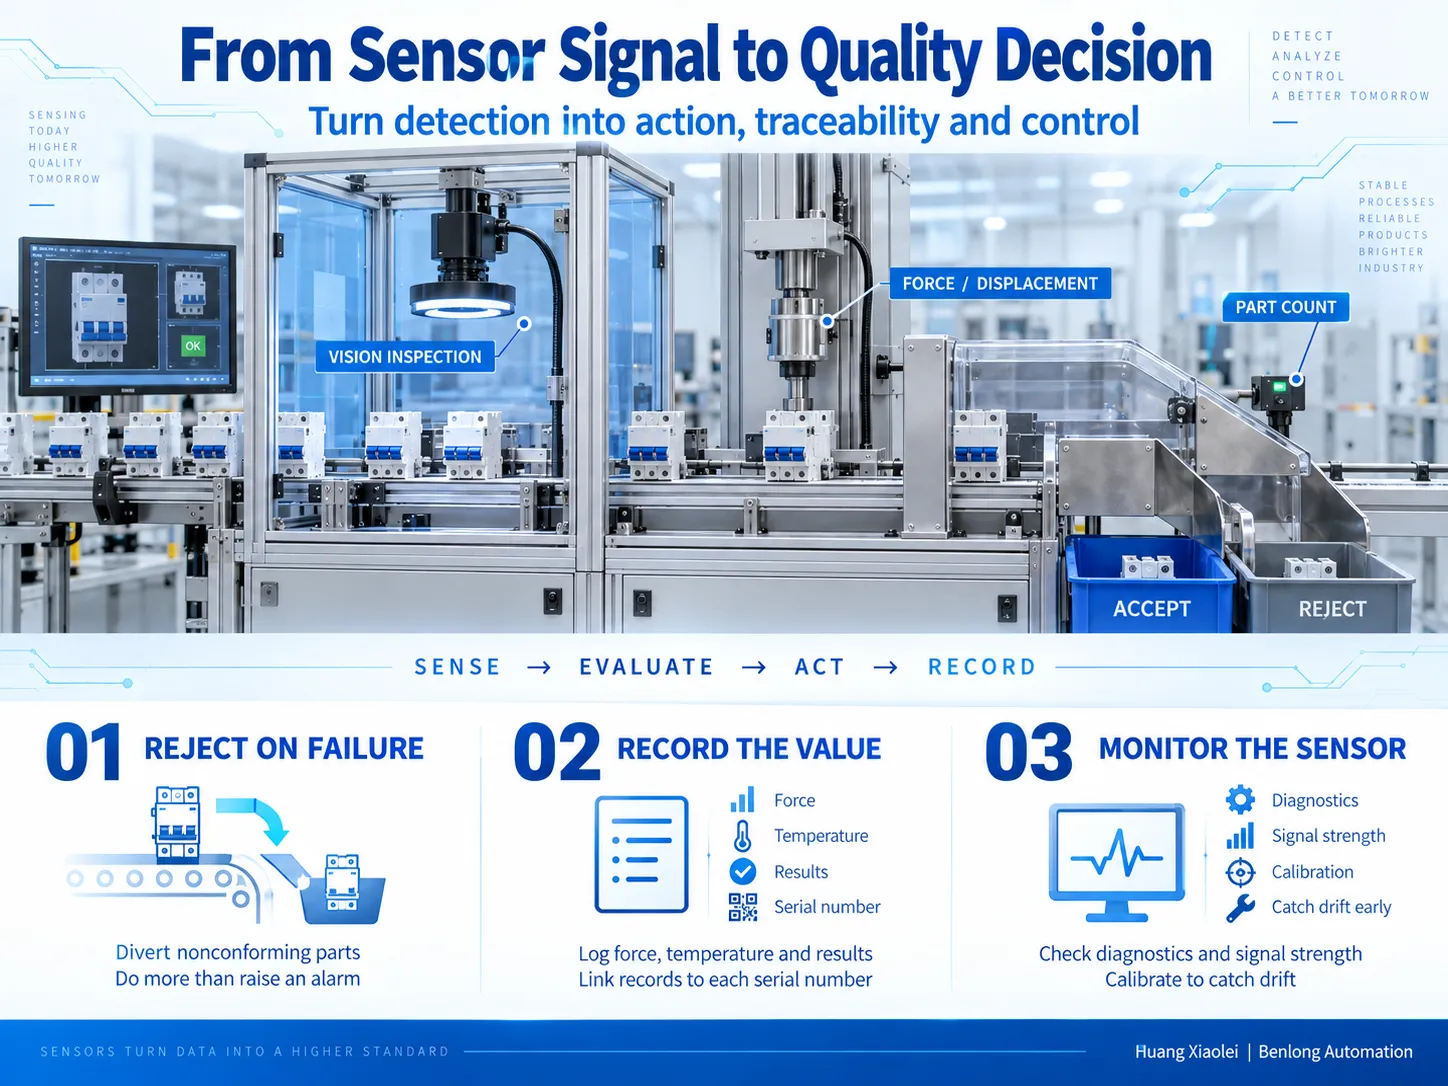
Sıkça Sorulan Sorular
Endüstriyel otomasyonda kullanılan farklı sensör türleri nelerdir?
En yaygın endüstriyel sensörler yakınlık sensörleri (endüktif ve kapasitif), fotoelektrik ve fiber optik sensörler, görsel sensörler, basınç ve kuvvet sensörleri, sıcaklık sensörleri, lineer ve yer değiştirme sensörleri, ultrasonik sensörler, enkoderler, seviye ve akış sensörleri ile ışık perdeleri ve lazer tarayıcılar gibi güvenlik cihazlarıdır.
Dört ana sensör türü nelerdir?
Resmi bir sensör türleri listesi olmamakla birlikte, pratikte sensörler dört geniş kategoriye ayrılır: sıcaklık, basınç, konum veya yakınlık ve optik sensörler. Bu sensör türleri, üretim süreçlerinde gereken ölçümlerin ve tespitlerin çoğunu oluşturur.
Sensör nasıl seçilir?
Öncelikle tespit edilmesi veya ölçülmesi gereken şey tam olarak belirtilmeli, ardından hedef malzeme ve mesafe detayları tanımlanmalı, istenen doğruluk ve tepki süresi sağlanmalı, çalışma koşulu ve IP derecesi belirlenmeli ve son olarak çıkış sinyali tipi kontrolöre uyarlanmalıdır. Son olarak, projeye destek sağlayabilecek ve alternatif öneriler sunabilecek bir üretici seçmek önemlidir.
Endüstriyel robotlarda yaygın olarak kullanılan sensör türleri nelerdir?
Eklemlerin pozisyonu esas olarak enkoderler aracılığıyla izlenirken, parça tanımlaması için görsel sistemler kullanılır. Montaj ve parlatma görevleri, kuvvet/tork sensörlerinin yardımıyla gerçekleştirilir. Yakınlık ve fotoelektrik sensörler, tutucular ve uç efektörlerde kullanılır. Güvenlik, güvenlik lazer tarayıcıları veya ışık perdeleri kullanılarak sağlanabilir.
Kaynakça
- OMRON Endüstriyel Otomasyon — Sensör ürün kategorisi
- KEYENCE — Sensör Temelleri: algılama prensipleri ve sensör türleri
- Panasonic Endüstri — Sensörler
- Honeywell — Algılama Çözümleri
- SIMBATOUCH (Guangzhou Sbatuo Elektronik Teknolojisi) — kuvvet ve basınç sensörleri
- IO-Link Topluluğu — IO-Link teknolojisi (IEC 61131-9)
Çözüm
Bir üretim projesi için sensör seçimi, satın alma işleminden önce bir spesifikasyon çalışmasıdır. Görevi, hedefi, doğruluğu, hızı ve ortamı tanımlayın; çıkışı kontrolöre uyarlayın; ve destekleyebileceğiniz markalarda standartlaştırın. Benlong Otomasyon, montaj hatları ve test tezgahlarındaki basınç, sıcaklık, fotoelektrik, görsel, yakınlık ve lineer sensörlerde tam olarak bu yaklaşımı uygular, böylece makinedeki her sinyal kalite hakkında bir karara yol açar.
Huang Xiaolei | Benlong Otomasyon