benlong




Üretimde AI Görüntü Denetimi: Gerçek Bir Montaj Hattında Makine Görüşünden Nasıl Farklıdır
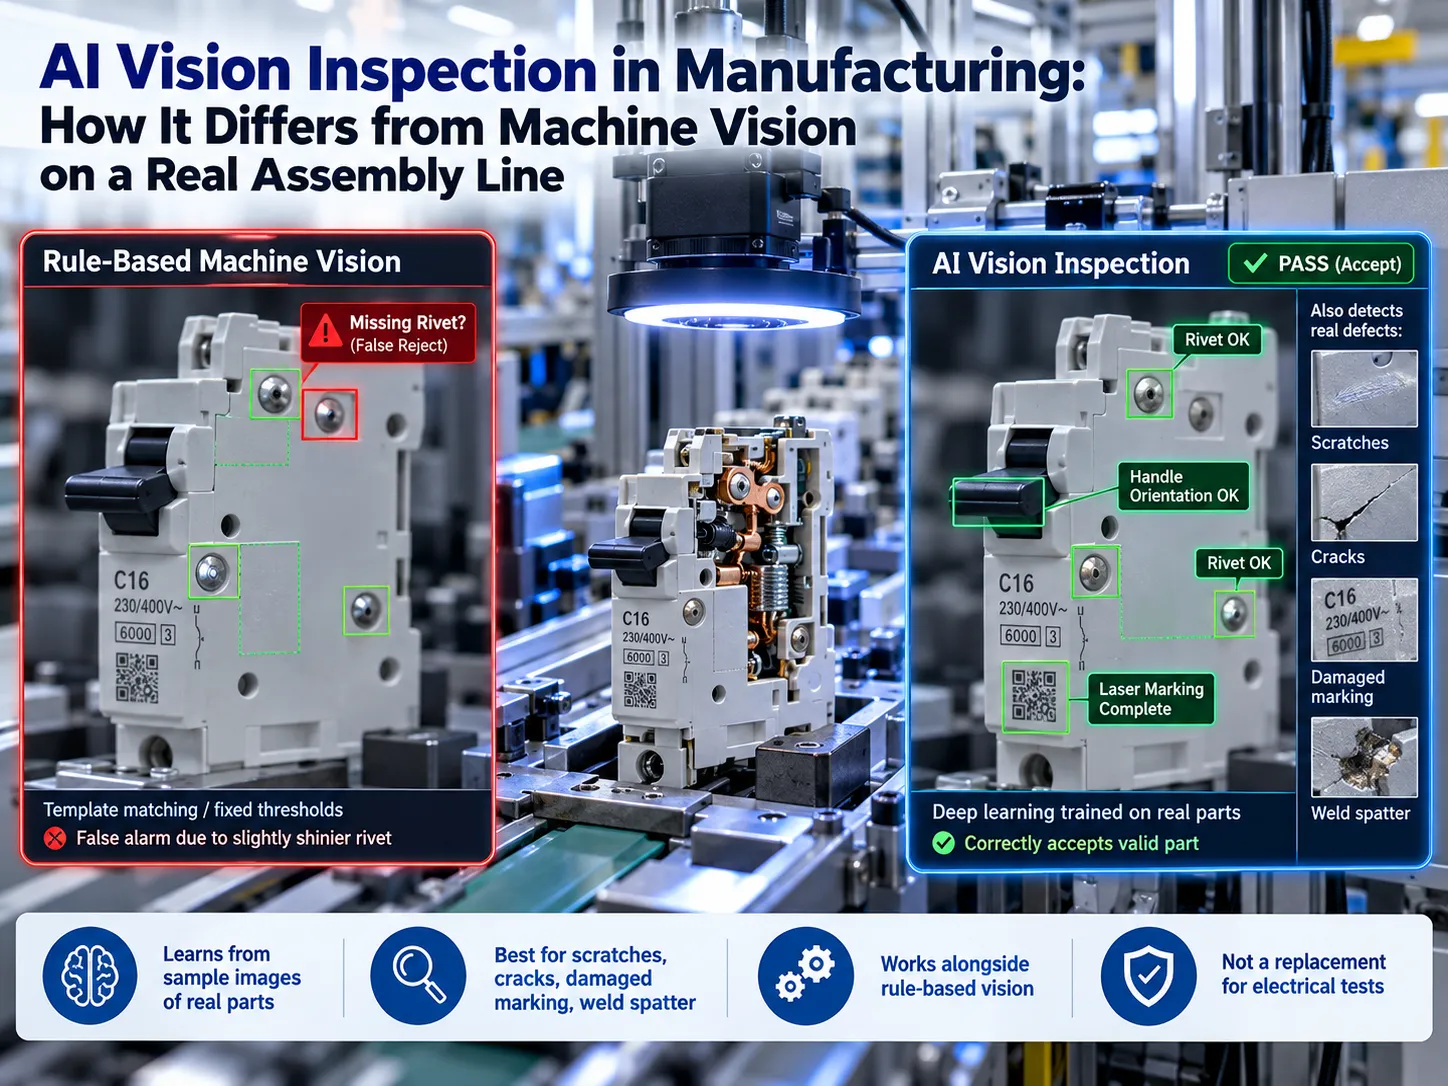
Minyatür devre kesici, kapağının yerine takılmasına bir adım uzaklıkta. İki veya üç saniye içinde, kamera perçinlerin mevcut olup olmadığını, kolun doğru şekilde monte edilip edilmediğini ve lazer işaretlerinin yapılıp yapılmadığını kontrol etmelidir. Kural tabanlı görsel sistem, standart perçinden biraz daha parlak bir perçin görür ve bunu mevcut değil olarak işaretler. Operatör alarmı sıfırlar ve aynı şey on dakika sonra tekrar olur. AI görsel muayene tamamen farklı bir şekilde çalışır. Sistem sadece mühendisin kurallarını takip etmekle kalmaz, aynı zamanda iyi bir ürünün nasıl göründüğünü bir dizi görüntüden öğrenir.
Kısaca ifade etmek gerekirse, AI görsel muayene, bir ürünün kalite standartlarını karşılayıp karşılamadığını belirlemek için çeşitli bileşenlerin görüntüleri kullanılarak eğitilmiş derin öğrenme modeli ve endüstriyel kameralar üzerine dayanır. AI, sabit şekli olmayan kusurlarla, örneğin çizikler, çatlaklar, hasarlı işaretler ve kaynak sıçramaları gibi durumlarla başa çıkarken kural tabanlı görsel sistemlerin başarısız olduğu durumlarda üstünlük sağlar. Bu nedenle AI görsel muayene, ölçüm veya kod okuma faaliyetleri için kural tabanlı görsel sistemlere tamamlayıcı bir teknoloji olarak hizmet eder, trip eğrileri, kontak direnci ve yüksek gerilim gibi elektrik testlerinin gerekliliğini ortadan kaldırmaz.
AI Görsel Muayene Nedir?
Yapay Zeka (AI) görsel muayene teknolojisi, genellikle yapay zeka yeteneklerine dayalı muayene kararları almak için kameralar kullandığı için kamera tabanlı muayene sistemi olarak adlandırılır. Yeni bir ışık türü getiren yenilikçi bir teknoloji değildir; muayene verilerini işleme konusunda yeni bir yöntemdir.
Üretim hattında, muayene süreci dört ana adımdan oluşur:
Görüntü Edinimi. Bir parça muayene alanına gelir; bir sensör aktive olur ve kamera görüntüyü çeker.
Görüntü Karşılaştırması. Model, çekilen görüntüyü önceden öğrenilmiş iyi ve kusurlu örneklerle karşılaştırır ve kusur olasılığını gösteren bir puan verir ve genellikle kusurların görüntü üzerindeki konumları hakkında bilgi sağlar.
Sonuç İşleme. Modelden alınan puana göre mühendisler tarafından tanımlanan eşik değerine göre geçme veya kalma kararı verilir.
Geri Bildirim İşleme. Parça ya reddedilir ya da devam etmesine izin verilir; çekilen görüntü, puan ve nihai sonuç parçanın seri numarası altında kaydedilir.
Dördüncü adım genellikle göz ardı edilir ancak en önemli adımlardan biridir. Müşteri kusurlu ürünü iade ederse, üretilen görüntüye başvurarak kusurun nasıl göründüğünü öğrenme imkanımız olur.
AI Görsel Muayene vs Makine Görüşü vs AOI
Bu konudaki hemen hemen her soru, makine görüşü ile AI görüşünün karşılaştırılması meselesi gibi görünür. Günlük terimlerle, parçanın görsel muayenesinin dört farklı modu vardır ve her mod kendi benzersiz görevini yerine getirir. Ayrıca, ilk mod hariç tüm modlar otomatik görsel muayene kategorisine girer.
| Manuel muayene | Kural tabanlı makine görüşü | AOI (otomatik optik muayene) | AI görsel muayene | |
|---|---|---|---|---|
| Nasıl karar verir | Operatör değerlendirmesi | Bir mühendisin programladığı kurallar: kenarlar, lekeler, ölçümler, desen eşleştirme | Kurallar ve referans karşılaştırması, PCB'ler için oluşturulmuş | İyi ve kötü parçaların görüntüleri üzerinde eğitilmiş bir model |
| Yeni bir ürüne geçiş | Hızlı, ancak eğitim ve dikkat gerektirir | Yeni kurallar ve ayarlamalar, genellikle saatlerce veya günlerce sürer | CAD ve referans kartlardan yeni kart programı | O varyant için bir model yükle; ürün yeni ise yeni bir tane eğit |
| İyi yaptığı şeyler | Olağandışı kusurlar, değerlendirme kararları | Boyutlar, varlık/yokluk, barkod ve kod okuma | Devre kartlarındaki lehim bağlantıları ve bileşenler | Değişken kusurlar: çizikler, çatlaklar, hasarlı işaretleme, sıçrama, renk varyasyonu |
| Başarısız olduğu durumlar | Yorgunluk, tutarsızlık, hız | Programlanmamış parlaklık, renk veya pozisyon değişiklikleri | PCB olmayan her şey | Daha önce görülmemiş kusur türleri; aydınlatma veya malzeme değişiklikleri |
| Yanlış reddetmeler | Kişiye ve vardiyaya göre değişir | Görünüm doğal olarak değiştiğinde yüksek | Orta; kart başına ayar gerektirir | Eğitildikten sonra değişken özelliklerde daha düşük, ancak kendi parçalarınızda kontrol edilmelidir |
| Hassas ölçüm | Hayır | Evet, ana gücü budur | Evet, kart özellikleri için | Görevi değil; ölçüm için kurallar kullanın |
| Reddetmeyi açıklayabilir mi? | Kısmen | Evet: hangi kural başarısız oldu | Evet: hangi kontrol başarısız oldu | Kısmen: bir skor ve ısı haritası, kural değil |
Aşağıdaki üç sonuca varabiliriz: boyutların, bir şeyin varlığının ve kodların okunmasının değerlendirilmesi için kural tabanlı görsel tekniklerin hızlı, doğru ve basit olduğu için kullanılmaya devam edilmesi; çizikler, eksik işaretleme ve renk varyasyonları gibi her seferinde değişen kusurların tespiti için AI teknolojisinin kullanılması; ayrıca PCB AOI ve düşük voltajlı elektrik montajlarının farklı problemler temsil ettiğinin unutulmaması gerekir: Devre kartları için AOI makinesi, devre kesicilerle düzgün çalışmayacak ve devre kesiciler üzerinde kullanılan ve eğitilen AI teknolojileri RCBO içindeki elektroniklerle çalışmayacaktır.
Bir AI Görsel Muayene Sistemi Aslında Neleri İçerir
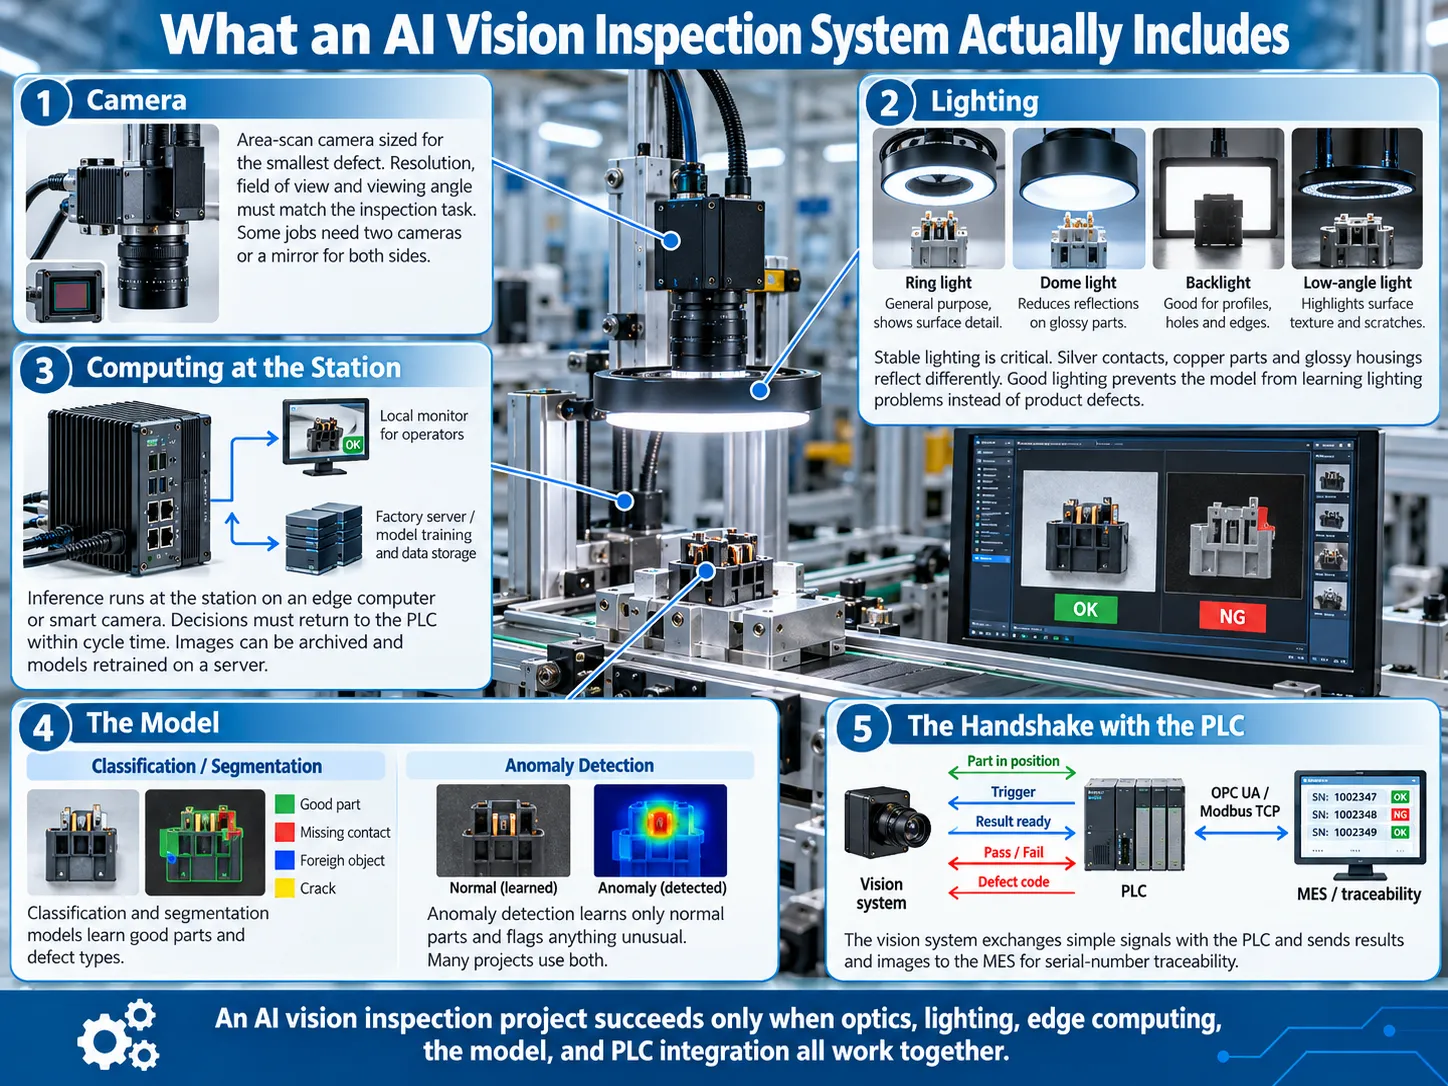
Üretim hattındaki AI görsel muayene sistemi beş bileşenden oluşur. Herkes modelden bahsederken, kalan dört bileşen bir projenin kabul edilip edilmeyeceğine karar verir.
Kamera
Endüstriyel kamera seçimi, alan tarama kamerasıdır ve çözünürlük, tanımlamak istediğiniz minimum kusur boyutuna bağlıdır. 0,1 mm çatlaklarla ilgileniyorsanız, kamera görüş alanını ve çözünürlüğünü belirlemek için o uzunluğu kapsayan yeterli sayıda piksele sahip olmanız gerekir. Bazı durumlarda, uygulama, incelenen parçanın her iki tarafını görmek için iki kamera veya bir ayna kullanımını gerektirir.
Aydınlatma
Aydınlatma ayrı bir alt bölüm çünkü başarısızlıkların çoğu kötü aydınlatmadan kaynaklanır. Gümüş kontaklar, bakır bileşenler ve parlak kaplamalar, nesnenin açısına bağlı olarak ışığı farklı şekillerde yansıtır. Farklı türde kusurları ortaya çıkarmak için halka ışıkları, kubbe ışıkları, arka ışıklar ve düşük açılı ışıklar kullanılır. Model eğitimi başlamadan önce aydınlatma stabil değilse, proje başarılı olamaz. Model, incelenen parçalardaki kusurlar yerine aydınlatmayla ilgili sorunları öğrenir.
İstasyonda Hesaplama
Çıkarım, kenar bilgisayarda veya istasyonda doğrudan akıllı kamerada yapılır, ancak bulutta değil. Karar, üretim hattının bağlantıyı beklememesi için döngü süresi içinde PLC'ye geri iletilmelidir. Görüntüler, modellerin yeniden eğitildiği fabrika sunucusunda veya bulutta depolanır.
Model
Denetim sistemlerinde yaygın olarak iki tür model kullanılır. Sınıflandırma ve segmentasyon modelleri, normal parçalar ve her tür kusur örnekleri kullanılarak eğitilir. Anomali tespit modeli sadece normal parçaların özelliklerini öğrenir ve farklı görünen her şeyi tespit eder; bu, kusur olmadığında iyi çalışır. Birçok çözüm, bahsedilen her iki model türünü de kullanır.
PLC ile El Sıkışma
El sıkışma sürecinde, kamera sistemi ve PLC birkaç basit sinyal değiş tokuşu yapar: parça pozisyonda, tetik, sonuç, başarı veya başarısızlık ve bazen bir kusur kodu. Sonuç ve görüntüler, seri numarası kullanılarak herhangi bir görüntünün bulunmasını sağlayan OPC UA veya Modbus TCP gibi standart bir arayüzle MES'e gönderilir. Bizim genel bakışımız endüstriyel otomasyon sensörleri görmenin makinedeki diğer sensörler arasında nerede yer aldığını açıklar.
AI Görsel Denetim Elektrik Montaj Hattında Nerede Yer Alır
Yapay zeka, kesiciler ve kontaktörler söz konusu olduğunda kusur tespiti bağlamında bir yere sahiptir. Aşağıdaki tablo, kullanılabilecek birçok görsel denetim sürecini gösterir ve bunların en iyi nasıl gerçekleştirileceğini AI, kurallar veya her ikisiyle belirler. Çıkarım süresi onlarla ifade edilir, bu da istasyon döngü sürelerinin yaklaşık 2–3,5 saniye olduğu bir ortamda hala kabul edilebilir. MCB otomatik montaj hattı.
| Kontrol edin | Neler Yanlış Gidebilir | Kurallar mı yoksa AI mı? | Neden |
|---|---|---|---|
| Perçin varlığı | Eksik veya yarı takılmış perçin | Önce kurallar; parlaklık çok değişiyorsa AI | Varlık basittir, ancak yansımalar yanlış reddetmelere neden olur |
| Kontakt pozisyonu ve eğimi | Eğilmiş veya merkezden kaymış gümüş kontak | Pozisyon için kurallar; yüzey hasarı için AI | Pozisyon bir ölçümdür; hasar değildir |
| Kulp ve polarite | Kulp ters, yanlış kutup sırası | Kurallar | Sabit geometri, net desen |
| Lazer işaretleme ve OCR | Eksik, soluk veya kırık karakterler | Hasarlı işaretler için AI OCR; kodlar için kurallar | AI, kısmi veya düşük kontrastlı işaretlerle daha iyi başa çıkar |
| Gövde çatlakları ve çökme izleri | Kalıp kusurları, kısa enjeksiyonlar, renk varyasyonu | Yapay zeka | Kusurlar şekil ve pozisyonda değişir |
| Terminal yerleştirme | Terminal tam oturmamış | Kurallar veya 3D ölçüm | Derinlik bir boyuttur |
| Etiketler ve talimat kağıtları | Yanlış etiket, eksik broşür | Kurallar artı OCR | Tarifeye karşı eşleştirme |
| Kaynak sıçraması ve çapaklar | Kontaktlarda sıçrama, kaynaklı parçalarda çapaklar | Yapay zeka | Düzensiz şekiller ve boyutlar |
Benlong’un kendi makineleri bugün bu tablonun kural tabanlı tarafını kullanıyor. MCB çok kutuplu montaj makinesi, bir CCD kamera yan duvar hizalamasını ve kutup boşluğunu kontrol eder ve perçinlemeden önce parçaları ±0,05 mm hassasiyetle konumlandırır. MCB otomatik test hattı , kasa, etiket ve vidaların görsel muayenesini içerir. AI, kusurlar düzensiz olduğunda en çok katkıyı sağlar, bu yüzden muhafazalar, işaretleme ve kaynaklar listenin en üstünde yer alır.
Görüşün Değerlendirmemesi Gerekenler
Devre kesicilerde görsel olarak belirlenemeyen ciddi kusurlar vardır:
Anlık açma zamanı teknolojisi;
Termal açma için nominal akımın 1,13 ve 1,45 katındaki zaman;
Kontakt direnci;
Dielektrik dayanımı;
RCCB ve RCBO'lardaki artık akım açma süresi.
Bir kesici mükemmel görünebilir, ancak yine de geç açabilir. Bahsedilen özelliklerin testi, bir tezgah tarafından yapılır, örneğin bir MCB manyetik açma ve yüksek voltaj test makinesi, her test edilen cihaz için ±1 ms açma süresi dikkate alır. Bir kamera bir parçanın görünümünü algılar; elektrik testi ise düzgün çalışıp çalışmadığını belirler. İyi bir hat, test sonuçlarını bir cihazın benzersiz seri numarasıyla bağlar.
Örnek: Bir MCB Hattında Bir Kamera İstasyonu
İşte yaklaşık üç saniye birim başına hızla çalışan bir kesici hattında tek bir AI görsel istasyonunun nasıl çalışabileceği. Zamanlamalar bu tür bir istasyon için tipik rakamlardır, bir spesifikasyon değildir.
| Zaman | Ne olur |
|---|---|
| 0,00 s | Kesici fikstüre gelir ve sıkıştırılır. Bir sensör pozisyonda olduğunu doğrular. |
| 0,05 s | PLC bir tetik gönderir. Stroboskop ışığı yanar ve kamera birkaç milisaniye pozlama yapar. |
| 0,10–0,20 s | Görüntü kenar bilgisayara ulaşır. Model perçinleri, kolu, işaretlemeyi ve muhafazayı kontrol eder ve her biri için bir puan döner. |
| 0,25 s | Puanlar eşik değerlerle karşılaştırılır ve geçme veya kalma, kusur koduyla birlikte PLC'ye gönderilir. |
| 0,30 s ve sonrası | Başarısızlık durumunda PLC kesiciyi reddetme kanalına yönlendirir. Başarı durumunda ise ilerler. |
| Paralel olarak | Görüntü, puanlar ve sonuç, kesicinin seri numarası altında MES'e yazılır. |
Bir makineden diğerine geçiş süreci, yapay zekanın gerçek değer yarattığı yerdir. Bir kesici, tek kutuplu (1P) ve dört kutuplu (4P) modeller, B, C ve D modelleri ile birçok akım derecesi arasında tek bir gün içinde hareket edebilir. Kural tabanlı görselde, değişim bir mühendisin gözlemlenecek bölgeleri ve farklı modeller için sayısal sınırları güncellemesini gerektirir. AI görselde ise, farklı ürün ailelerinin modelleri ayrı ayrı eğitilir ve makineyi değiştirme reçetesi doğru modeli seçmek için de kullanılır.
Yeni bir varyant ortaya çıktığında, ekip görüntüleri toplamalı, modeli oluşturmalı ve çalışmaya başlamadan önce kontrol etmelidir. Bu karmaşık görünebilir, ancak her model için sadece bir kez yapılması gerekir, kaç tane kesici değişikliği olursa olsun.
Üreticiler AI Görsel Muayeneyi Bugün Nasıl Kullanıyor
Birkaç kamu örneği, teknolojinin ne kadar yayıldığını ve sınırlarının nerede olduğunu gösteriyor.
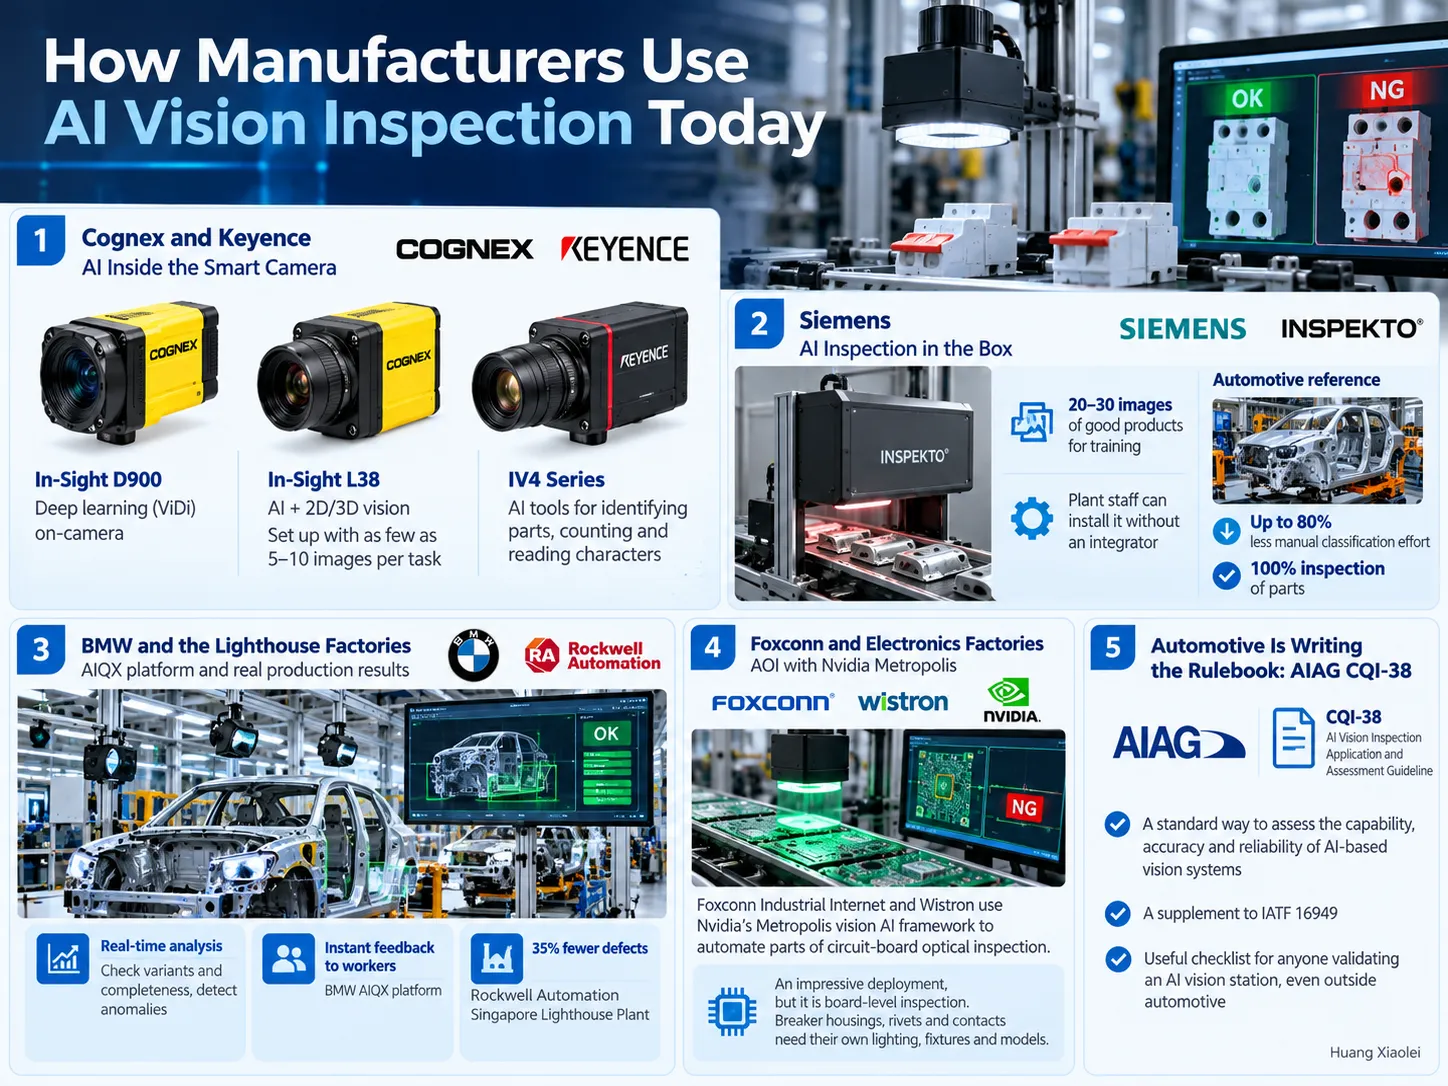
Cognex ve Keyence: Akıllı Kamerada AI
Cognex, optik karakter tanıma, montaj doğrulama ve kusur tespiti için ViDi derin öğrenme teknolojisini kullanan en son In-Sight D900 endüstriyel akıllı kamerasına derin öğrenme sistemini entegre etti. Cognex tarafından bildirildiği üzere, en son In-Sight L38, iki boyutlu ve üç boyutlu görme ile AI'yi birleştirir ve yapılandırmak için yalnızca 5-10 etiketli görüntü gerektirir. Öte yandan, Keyence tarafından üretilen IV4 kamera serisi, parça tanımlama, sayma ve karakter okuma için AI işlevsellikleri içerir ve optimal görüntüleme için öneriler sunar. Gelecek nettir: AI'nin kameralara entegrasyonu bir gerçektir.
Siemens: Tek Kutuda AI Denetimi
2024 yılında Siemens, kamera, ışık kaynağı, lens ve yazılımı içeren tek bir birim olarak AI tabanlı görsel denetim sağlayan Alman şirketi Inspekto'yu satın aldı. Sistemin eğitimi yaklaşık 20-30 iyi ürün görüntüsünü içerir; ayrıca, kurulum operatörler tarafından entegrasyon olmadan tamamlanabilir. Siemens tarafından gerçekleştirilen bir referans proje, damgalı parçaların manuel değerlendirmesini AI teknolojisi ile değiştirdi ve manuel kontrollerin sayısını yüzde seksen oranında azaltmayı sağladı.
BMW ve Lighthouse Fabrikaları
BMW'nin AIQX sistemleri, varyant ve tamlık kontrollerini tutan montaj hattına yerleştirilen kameralar aracılığıyla üretim süreçleri hakkında bilgi toplar, gerçek zamanlı anormallikleri keşfeder ve operatörlere anında geri bildirim sağlar. Ayrıca, Dünya Ekonomik Forumu'nun en son Küresel Lighthouse listesinde yer alan Rockwell Automation'ın Singapur Fabrikası, AI kalite kontrol sistemleri sayesinde 35% kusur azalması bildirmiştir. Rehberimiz fabrika deniz feneri örnekleri Siemens, Schneider Electric ve Eaton tesislerinde görsel denetimin daha geniş veri döngüsüne nasıl uyduğunu gösterir.
Foxconn ve Elektronik Üretimi: Bu AOI'dir
Foxconn Industrial Internet ve Wistron, devre kartlarının otomatik değerlendirmesi için Nvidia’nın Metropolis görsel AI sistemini uygulamaktadır. Uygulamanın etkileyici örneği yalnızca devre kartlarının değerlendirilmesiyle ilgilidir. Kontaklar, bağlantı elemanları ve konektörler gibi diğer bileşenlerin denetimi, özel aydınlatma sistemleri ve benzersiz modeller geliştirmeyi gerektirir.
Otomotiv Kuralları Yazıyor: AIAG CQI-38
Haziran 2026'da AIAG, görsel denetim teknolojisi ve uygulama değerlendirmesine yönelik CQI-38 adlı rehberini yayınladı. Belge, OEM'lere, tedarikçilere ve üreticilere herhangi bir AI tabanlı görsel denetim sistemi için standart bir değerlendirme prosedürü sağlar. Düşük voltaj üreticileri CQI-38'i kullanmak zorunda olmasa da, teknoloji doğrulaması için önleyici tedbirleri görsel AI teknolojisi değerlendirmesine dahil olan herkes için önemlidir.
Altı Aylık Pilot Olmadan AI Görsel Denetimi Uygulamak
AI görsel pilot programları aylarca sürdüğünde, başarısızlığın yaygın nedenleri vardır. Aşağıdaki liste bunu önlemeye yardımcı olur.
Öncelikle sadece bir kusura odaklanın. Görüntü işleme teknolojisini üretim hattına baştan uygulamak yerine, bugün finansal kayba neden olan bir kusuru seçin, örneğin eksik baskılar veya hasarlı muhafazalar.
Fotoğraf çekmeden önce doğru aydınlatmayı ve parçaların konumunu sağlayın. Modelin eğitim sürecinde, ışık ve parça hareketi kusur yerine gürültü oluşturacaktır.
Birden fazla kaliteli görüntü toplayın ve kusur türlerini ayırt edin. Nadir kusur türleriyle uğraşırken, ayda iki kez ortaya çıkan kusurların 500 fotoğrafı varmış gibi davranmak yerine anomali tespiti yapmak daha faydalıdır.
Cihazlarınızdaki yanlış reddetme ve kaçırma sayılarını karşılaştırın. Bir satıcının demo modeli kullanarak verdiği 99% rakamı, muhafazalar farklı aydınlatma altında inceleniyorsa hiçbir anlam ifade etmez.
Çıkarımı uçta ve operasyonların çevrim süresi içinde gerçekleştirin. Bulut ve sunucu yalnızca görüntüleri kaydetmek ve modeli yeniden eğitmek için kullanılacaktır.
Gölge modunu kullanarak girişleri kaydedin ve puanlayın, ancak bu aşamada hiçbir okumayı reddetmeyin. Bu mod, sistemi kullanmaya başlamadan önce AI sonuçlarının denetçi görüşlerine oranını tahmin etmeyi sağlar.
Üretim hattında değişiklik yapıldığında veya farklı türde cihazlar üretildiğinde her değişiklikten sonra yeniden doğrulama yapın.
Yanlış Reddetmeler: Hattın Kamerayı Tutup Tutmayacağını Belirleyen Sayı
Bir broşürde belirtilen herhangi bir doğruluk değerinden çok daha önemli iki değer vardır. Kaçırma oranı, kameranın kaç kusurlu ürüne izin verdiğini gösterir. Yanlış reddetme oranı ise kaç kusursuz ürünü attığını belirtir.
Durumu açıklamak için gerçek bir durumdan alınmamış bir örneğe bakalım. Üretim hatlarından biri 10000 adet devre kesici partisi üretir, bunların arasında 50 parçada yüzey kusuru vardır.
| Ayar A: sıkı eşik | Ayar B: gevşek eşik | |
|---|---|---|
| Yakalanan kusurlu kesiciler | 50’den 49’u (98% geri çağırma) | 50’den 46’sı (92% geri çağırma) |
| Kaçırılan kusurlu kesiciler | 1 | 4 |
| Reddedilen iyi kesiciler | 150 (1.5% yanlış reddetme oranı) | 20 (0.2% yanlış reddetme oranı) |
| Gerçekten kötü olan reddetmelerin payı | 199’dan 49’u, yaklaşık 25% kesinlik | 66’dan 46’sı, yaklaşık 70% kesinlik |
Ayar A ile her şey yakalanmış gibi görünür, ancak reddedilen dört kesiciden üçü tamamen iyidir. Buna karşılık, Ayar B operatörlerden iyi yorumlar alır ve dört kusurlu kesicinin geçmesine izin verir.
İki senaryonun sonuçları simetrik değildir. Kısa devre yapabilecek tek bir kusurlu kesici bırakmak, birkaç sağlam kesiciyi atmaktan çok daha maliyetlidir. Ancak yanlış reddetme oranı çok yüksekse, operatörler kameraya güvenmeyi bırakacak, reddedilen parçaları kontrol etmeden tekrar beslemeye başlayacak ve sonunda sistemi kapatacaktır. Bu nedenle sistemi başarıyla başlatmanın altın kuralı, fark yaratan kusurlardaki reddetme oranını korumak ve daha sonra daha iyi aydınlatma, daha fazla eğitim görüntüsü, her kusur türü için farklı eşik değerleri kurarak yanlış reddetme oranını iyileştirmektir.
AI Görüntüleme, PLC, MES ve Hatın Geri Kalanı
Bir görüntüleme istasyonu, otomasyon yığınının bir bileşenini oluşturur; bu, kameranın karar verme sürecine yardımcı olur, PLC bu kararı uygular ve MES, seri numarası ile ilişkili elektrik test sonuçlarına göre görüntüyü ve sonucunu arşivler; böylece sadece veri depolamak değil, faydalı bilgi elde etmek mümkün olur:
- İstasyonu kurmadan önce, üretim hattının dijital ikizi kameranın çevrim süresine uyup uymadığını ve fikstürlerin veya tutucuların görüşünü engelleyip engellemediğini gösterebilir.
- Kusur oranları değişmeye başladığında, üretimde ajan tabanlı AI örneklemeyi genişletmeye veya hattı durdurmaya kim veya ne karar verir, bunu kapsar.
- Görüntüleme aynı zamanda üretimde fiziksel yapay zeka, makinelerin kapalı döngüde ne yaptıklarını görüp ayarladığı.
- bir duyudur. Işıksız üretim, istasyonda artık bir kişinin bulunmasına gerek kalmayan denetime dayanır, bu yüzden her gerçek karanlık fabrika.
hat içi denetim ve otomatik ayırmaya dayanır.
Maliyeti ve Yerine Koymadıkları.
Bu noktada pazar büyüklükleri vermeyeceğiz çünkü sizin pazarınız açısından önemsizdir. Önemli olan toplam harcamaların neye harcandığıdır. Kameralar ve ışıklar bu harcamaların küçük bir kısmını oluştururken, daha büyük kısmı fikstürler ve aydınlatma için kullanılan mühendislik, görüntü alma ve etiketleme, doğrulama ve yanlış reddetmelerin lansman sırasında hattı durdurması durumunda üretim zamanının boşa gitmesidir.
Sıkça Sorulan Sorular
Ayrıca ne için ödeme yaptığınızı bilmek önemlidir. Örneğin, özel bir makinenin parçası olarak yapılan bir görüntüleme istasyonu, AI destekli denetim yazılımı lisansından farklıdır. İlk seçenek, fikstür, aydınlatma, PLC kontrolleri ve MES'i içerir ve özel parçanız için optimize edilmiştir. İkinci seçenek ise sadece bir araç seti sağlar ve entegrasyon işini size bırakır.
AI görüntü denetimi nedir?.
AI görüntü denetimi, denetim sırasında bileşenlerin fotoğraflarını çeken kameralarla donatılmış bir makine tarafından gerçekleştirilen bir görsel denetim türü olarak tanımlanır; ardından bu fotoğraflar, kusurlu ve sağlam bileşenlerin görüntüleri temel alınarak eğitilmiş derin sinir ağı tarafından analiz edilir. AI görüntü denetimi, çizikler, çatlaklar, işaretler ve kaynak sıçraması gibi farklı şekil ve konumlardaki kusurları tespit etmek için faydalıdır.
Kural tabanlı seviyede çalışan makine görüşü, bir mühendisin programladığı kurallara uyar, örneğin bir kenarın uzunluğunu ölçmek veya belirli boyuttaki bir lekenin varlığını kontrol etmek gibi. AI görüşü, kendisine verilen örneklerden öğrenir. Kural tabanlı görüş hassas ölçümler, varlık kontrolü ve kod okuma için daha iyiyken, AI görüşü her seferinde farklı görünen kusurlarla başa çıkabilir. Üretim hatlarının çoğu her iki görüş türünü de kullanır.
AI görüşü AOI'nin yerini alabilir mi?
Genellikle hayır. AOI makineleri, lehim bağlantılarını ve bileşenleri tespit etmek için yerleşik aydınlatmalar, programlama ve kütüphanelerle baskılı devre kartları için üretilmiştir. AI'nin yanlış alarmları önlemek için AOI'ye daha sık uygulanması bir trend olsa da, devre kesiciler gibi makineler için geliştirilen bir AI görüş sistemi, PC'lerde AOI yerine kullanılabilir ve tersi de geçerlidir.
Bir AI görüş denetim sistemini eğitmek için kaç görüntüye ihtiyacınız var?
Bu genellikle kusur türü ve tespit yöntemlerine bağlıdır. Bazı tedarikçiler başlangıç için minimum miktar önerirken, Siemens Inspekto iyi parçaların yaklaşık 20-30 görüntüsünü önerdi, Cognex ise In-Sight L38 ile görev başına sadece 5-10 etiketli görüntü gerektirir. Ancak çoğu durumda güvenilir bir üretim modeli, kararlı aydınlatma koşullarında yüzlerce “iyi” görüntü ve her kusur türünden örnekler gerektirir.
Görüş denetiminde yanlış reddetme nedir?
Yanlış reddetme, aslında iyi durumda olan bir bileşenin reddedilmesi olarak tanımlanır. Yanlış reddetme yüzdesi, reddedilen iyi bileşenlerin yüzdesidir. Bu önemlidir çünkü her yanlış reddetme durumunda sadece malzeme kaybı değil, aynı zamanda yeniden işleme süresi harcanır ve yüzde çok yüksekse, çalışanlar sisteme güvenini kaybedip onu görmezden gelebilir.
AI görüş denetimi devre kesici montajında işe yarar mı?
Gerçekten de, lazer işaretleme görsel denetimler için kullanılabilir, konut hasarları ve büzülme sorunları dahil. Ancak bu, elektrik testlerinin yerini tutmaz; bu nedenle, açma eğrileri, kontak direnci, dielektrik dayanımı ve artık akım açma süresi, görsel ve elektriksel verilerin aynı seri numarası altında tutulduğu test tezgahlarında ölçülmelidir.
Çözüm
Makine görüşü tüm önceki teknolojilerin yerini tutmaz. Ölçüm cihazları ve kod okuyucular gibi şeyler hala vardır. Test tezgahları, bir devre kesicinin zamanında açılıp açılmadığını belirlemeye devam eder. AI, her seferinde değişen desenlerdeki kusurları değerlendirme kapasitesi getirir ve teknoloji değişse bile insan operatörün kural yazmasına gerek kalmadan değerlendirmeyi sürdürür.
Makine görüş teknolojisinden fayda sağlayan şirketler, aydınlatmayı düzeltmek veya reddedilen öğelerin kaç tanesinin gerçekten yanlış olduğunu anlamaya dürüstçe çalışmak gibi basit şeylerle başlar ve her resmi bir seri numarasına bağlar.
Kaynakça
- Vision Systems Design – Cognex tarafından tanıtılan derin öğrenme destekli akıllı kamera (In-Sight D900)
- Cognex In-Sight L38 AI destekli 3D görsel sistem – görev başına 5–10 etiketli görüntü ile örnek tabanlı eğitim.
- Keyence – AI entegreli IV4 serisi görsel sensör
- Vision Systems Design – Siemens, otomatik görsel denetim girişimi Inspekto’yu satın aldı (2024)
- Siemens – Yapay zeka kullanarak ölçeklenebilir görsel kalite denetimi (referans projesi)
- BMW Group – Yapay zekanın üretimi nasıl devrimleştirdiği (AIQX)
- Nvidia – Elektronik üreticileri fabrikalar için Metropolis’i benimsiyor (2023)
- Dünya Ekonomik Forumu – Yeni Küresel Fener sahaları (Haziran 2026)
- AIAG – Özel süreç değerlendirmeleri ve CQI-38 AI Görsel Denetim Uygulama ve Değerlendirme Kılavuzu (Haziran 2026)
Her Kesici İçin Görsel Denetim ve Elektrik Testi mi İstiyorsunuz?
Eğer MCB, MCCB, RCCB veya kontaktör üretiyorsanız ve her ürünün görsel ve elektriksel denetimini istiyorsanız, ürün örneklerinizi, ihtiyaç duyduğunuz belirlenmiş sonuçları ve şu anda nasıl denetim yaptığınıza dair kısa açıklamayı bekliyoruz. Mühendislerimiz, kural tabanlı görselle hangi kontrollerin geliştirilebileceğini, AI yardımıyla hangi kontrollerin yapılabileceğini, hangi kontrollerin test tezgahında yapılabileceğini ve bunların tümünün MES’inize nasıl bağlanacağını belirleyecektir.